Введение: «проклятие низкой поверхностной энергии» пластмасс
PP (полипропилен) — наиболее распространенный пластик для автомобильных бамперов, деталей интерьера и корпусов бытовой техники, однако его поверхностная энергия составляет всего 29–31 мН/м, что значительно ниже минимальной поверхностной энергии, необходимой для растекания краски (около 38–42 мН/м). Результатом прямого распыления является то, что краска собирается в капли (плохое смачивание) или после отверждения легко отслаивается целыми пластами при легком царапании. Хотя поверхностная энергия ABS и PC выше, чем у PP, адгезия без предварительной обработки также ненадежна. Три основные технологии предварительной обработки — пламенная обработка, коронная обработка и специальный грунт — это три ключа к преодолению «проклятия низкой поверхностной энергии пластика».
I. Количественное сравнение трёх технологий предварительной обработки
| Способ обработки | Принцип | Поверхностная энергия после обработки (мН/м) | Подходящие основы | Скорость обработки | Капитальные затраты | Улучшение адгезии |
|---|---|---|---|---|---|---|
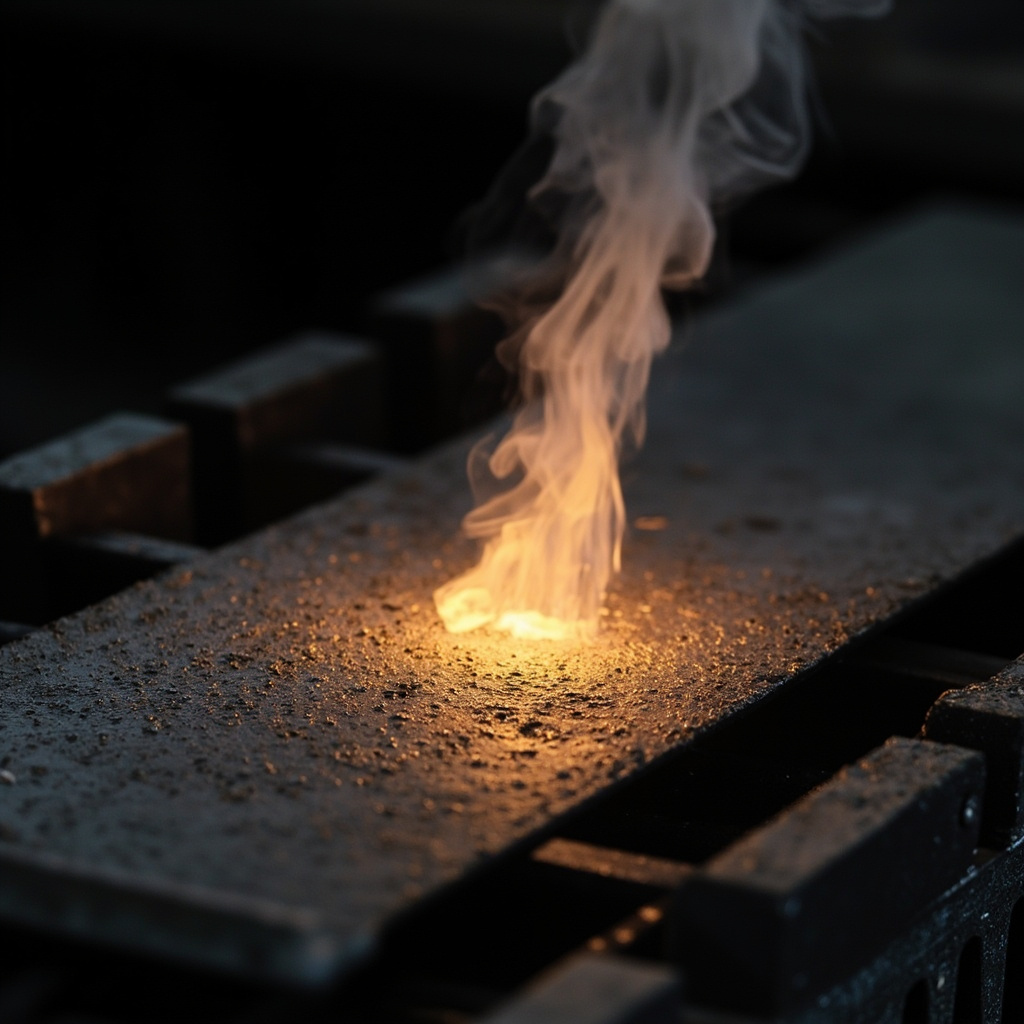
| Обработка пламенем | Пламя пропана/природного газа (1000-1500°C), контакт 0,1-0,3 с | 50-60 | PP/PE (предпочтительно) | Быстрая (непрерывно в линии) | Низкие-средние (100-300 тыс.) | С 0 до 5B (отлично) |
| Коронная обработка | Высоковольтный разряд (10-40 кВ), образование плазмы | 56-72 | PP/PE/PET/плёнки | Очень быстрая (непрерывно в линии) | Средние (200-800 тыс.) | С 0 до 5B (наилучшая) |
| Грунтовка на основе хлорированного полиолефина | Химическое закрепление смолы CPO + набухание поверхности пластика | Сама грунтовка >38 | PP/ABS/PC (универсальные) | Медленная (требуется сушка 5-10 мин) | Минимальные (оборудование не требуется) | С 0 до 4-5B |
II. Влияние различной предварительной обработки на адгезию покрытия
| Способ предварительной обработки | Шероховатость Rz (мкм) | Адгезия (МПа) | Оценка по решётчатому надрезу | Применимые основания |
|---|---|---|---|---|
| Без обработки | <5 | 1-3 | 3-5 класс | Неприемлемо |
| Ручная шлифовка (St3) | 10-25 | 3-5 | 1-2 класс | Ремонт малых площадей |
| Пескоструйная обработка Sa2.5 | 40-70 | 5-8 | 0 класс | Стальные конструкции (стандарт) |
| Химическая обработка силаном | 2-5 | 3-5 | 0-1 класс | Алюминий/оцинкованный лист |
II. Рекомендуемые решения для различных оснований
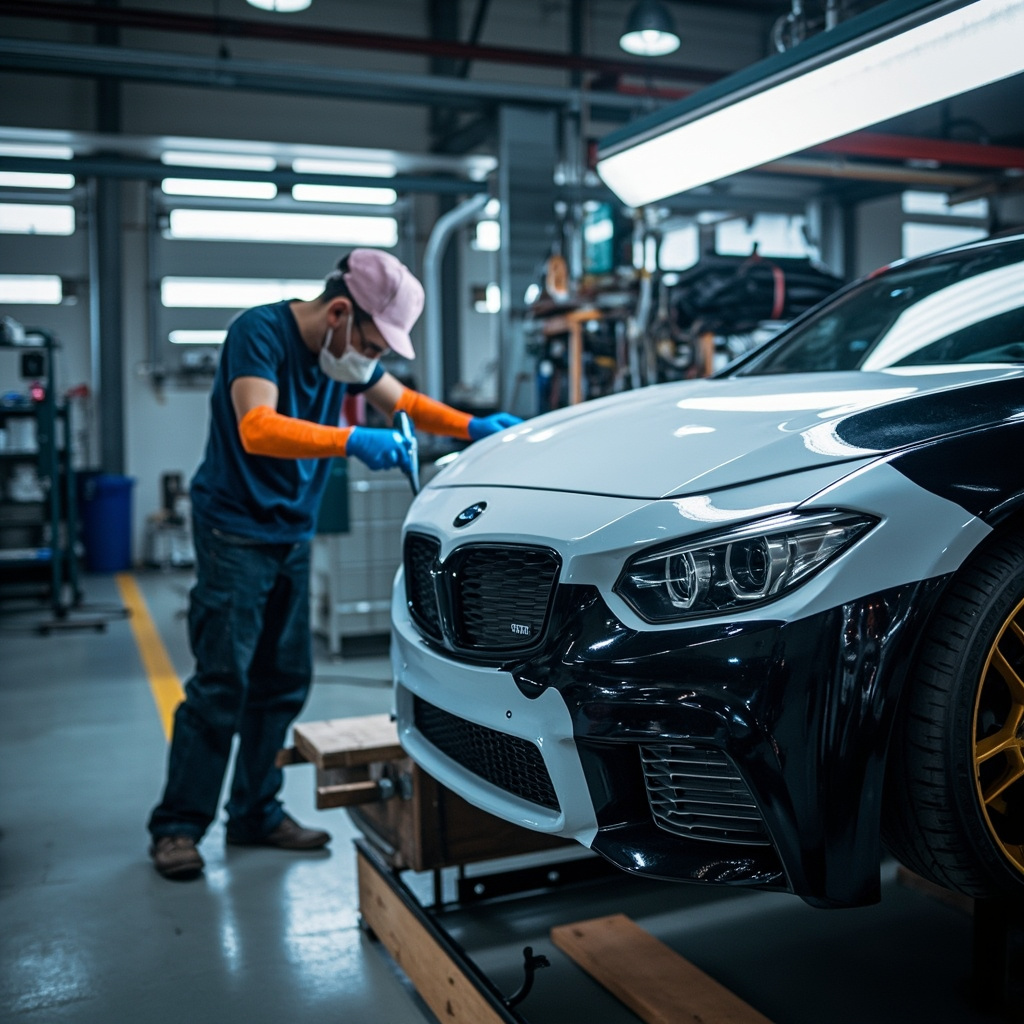
Бампер из PP: обработка пламенем (предпочтительна, непрерывная обработка в линии) → специальный грунт для PP (содержит хлорированную полиолефиновую смолу / 5-10 мкм DFT) → финишное покрытие. Комбинированная схема пламя + грунт — стандартный процесс для автомобильных OEM. Детали интерьера из ABS: достаточно коронного разряда или PP-грунта — фаза бутадиенового каучука в ABS сама по себе более полярна, чем PP, проблема адгезии не так остра, как у PP. Прозрачные детали из PC: коронный разряд следует применять с осторожностью (может вызвать микротрещины — эффект коррозионного растрескивания под напряжением), рекомендуется использовать специальный прозрачный грунт (содержит силановый связующий агент) — температура обработки <80°C.
Техническая проработка: систематический метод оптимизации технологических параметров (планирование эксперимента, DOE)
Оптимизация технологии производства красок не должна опираться на метод «проб и ошибок», а должна применять научный метод планирования эксперимента DOE. Возьмем в качестве примера процесс диспергирования — факторы, влияющие на качество (линейная скорость/время/коэффициент загрузки/температура), 4 фактора по 3 уровня каждый — полный факторный эксперимент требует 81 опыта — DOE с помощью ортогонального эксперимента L9 (9 опытов) или метода поверхности отклика (27 опытов) значительно сокращает число экспериментов — и одновременно позволяет получить главные эффекты и взаимодействия факторов. Например, обнаруживается, что «взаимодействие линейная скорость × время значимо»: высокая линейная скорость + короткое время и низкая линейная скорость + длительное время дают тот же эффект диспергирования — но первый вариант экономит энергию >20%.
В анализе DOE интерпретация P-значения — P95% доверия). Итоговый выход DOE — набор прогностических моделей (уравнения полиномиальной регрессии) — ввод линейной скорости/времени/температуры → прогноз тонкости/вязкости/блеска — предоставляет инженерам-рецептурам инструмент «цифровой оптимизации рецептур».
Отраслевая практика: от «чутья опытного мастера» к «стандартизации параметров»
Распространённая проблема в лакокрасочной отрасли — когда опытные мастера уходят на пенсию, они уносят с собой «чутьё» (сопротивление при перемешивании / нанесение шпателем на пластинку для определения зернистости / визуальную оценку блеска мокрой плёнки), и новые сотрудники не могут его воспроизвести. Преобразуем «чутьё» в количественные стандартные параметры: (1) сопротивление при перемешивании → показания вискозиметра; (2) нанесение шпателем на пластинку для определения зернистости → показания пластинки для определения зернистости (мкм); (3) блеск мокрой плёнки → блескомер (значение GU). «Карточки стандартных параметров» для каждой операции размещаются рядом с оборудованием — новые сотрудники работают по «карточке», а не «на ощупь». «Стандартизация параметров» — ключевой шаг для лакокрасочного завода на пути от «мастерской» к «фабрике».
Часто задаваемые вопросы
Q1: Почему при пламенной обработке нельзя «обжигать слишком долго»?При 1000–1500°C пламя всего за 0,1–0,3 секунды вводит на поверхности PP полярные группы (-OH/-COOH/-C=O) — при контакте более 0,5 секунд поверхность пластика начинает плавиться и деформироваться — необратимое повреждение изделия. Расстояние между пламенем и поверхностью пластика обычно составляет 5–10 мм — параметры обработки (интенсивность пламени/расстояние/скорость) необходимо зафиксировать после того, как тест пером Дайна (Dyne Pen) покажет, что поверхностная энергия превышает 50 мН/м.
Q2: Как использовать перья Дайна для экспресс-контроля поверхностного натяжения пластика на месте?Перья Дайна содержат чернила с различным поверхностным натяжением (30/32/34…56/58/60 мН/м). Нанесите линию на обработанную поверхность пластика — минимальное значение Дайна, при котором чернила остаются сплошными и не сжимаются, равно поверхностному натяжению этой поверхности. Минимальный приемлемый стандарт для обработанных бамперов из PP в автомобильной промышленности составляет ≥50 мН/м (индекс SW).
Q3: Принцип «химического закрепления» грунтовки CPO? Неполярные сегменты молекулярной цепи хлорированного полиолефина (CPO) (полиолефиновый каркас) соединяются с подложкой из PP за счет сил Ван-дер-Ваальса и переплетения цепей (подобное растворяется в подобном), а полярные группы CPO (атомы -Cl) обеспечивают точки сшивки для последующего финишного слоя. Грунтовке CPO требуется очень тонкий DFT (5-10 мкм); при слишком большой толщине (>20 мкм) адгезия, напротив, снижается (собственная когезионная прочность CPO низкая — в толстом слое легко происходит когезионное разрушение).
Q4: Почему поверхностная энергия после коронного разряда со временем снижается?Полярные группы, образованные коронным разрядом на поверхности пластика, находятся в термодинамически неравновесном состоянии — со временем (от нескольких часов до нескольких дней) сегменты полимера поворачиваются внутрь, «захоранивая» полярные группы в объём — поверхностная энергия постепенно возвращается к исходному уровню до обработки. Скорость снижения зависит от: (1) температуры — высокая температура ускоряет снижение, (2) степени кристалличности пластика — высококристаллический PP снижается медленнее, чем аморфный PP. После коронного разряда окраску необходимо завершить в течение 30 мин (при комнатной температуре).
Q5: Различия в эксплуатационной стойкости после обработки тремя способами? Функциональные группы на поверхности, образующиеся при пламенной и коронной обработке, со временем деградируют (как упоминалось ранее), но как только покрытие отверждается — химическое закрепление завершено — в дальнейшем на него не влияет снижение поверхностной энергии. Покрытие с грунтовкой обладает наилучшей долговечностью — поскольку CPO-грунт образует с пластиком полу-взаимопроникающую сетчатую структуру. В ходе длительных испытаний на выдержку в горячей воде (>60°C) схема с грунтовкой показала наивысший коэффициент сохранения адгезии — это сценарий, при котором автомобильные детали часто подвергаются тепловому излучению двигателя + дождевой воде.
Q6: Влияние разделительного агента для литья под давлением на адгезию покрытия?Критично. Остатки разделительного агента (силиконовое масло/воск/стеарат цинка) на поверхности пластика — его поверхностная энергия <25 мН/м — перед любой обработкой необходимо тщательно удалить разделительный агент промывкой. Методы очистки: (1) щелочной обезжириватель (концентрация 5%-10% / 50-60°C / погружная промывка 5-10 мин + распыление); (2) протирка изопропиловым спиртом или специальным растворителем для пластика. Использование «разделительного агента без переноса» (на основе PTFE / не мигрирующего) может значительно снизить трудоемкость последующей очистки.
Q7: «Трехслойная система» окраски пластиковых деталей автомобиля?Грунтовка (CPO/подслой PP/5-10 мкм) → базовая краска (цветной слой/15-25 мкм) → лак (2K PU/30-50 мкм). Грунтовка обеспечивает адгезию, цветной слой придает цвет, лак обеспечивает блеск + атмосферостойкость + стойкость к царапинам. Некоторые автопроизводители (OEM) требуют, чтобы пластиковые детали и металлические кузовные детали после сборки были абсолютно идентичны по цвету — это предъявляет более высокие требования к контролю цветовой разницы между пластиковыми и металлическими деталями: ΔE≤1,0.
Q8: Проблемы водных красок для пластика?Высокое поверхностное натяжение воды (72,8 мН/м) → сложнее смачивание на пластике с низкой поверхностной энергией → требуется добавление эффективных смачивателей подложки (0,5–1% силиконовых/фторуглеродных модифицированных поверхностно-активных веществ). Кроме того, водная грунтовка (водная эмульсия CPO) обладает меньшей способностью к набуханию пластика, чем растворительная CPO — адгезия несколько хуже. В настоящее время водные краски для пластика в основном используются для деталей интерьера (ABS/PC), а для наружных деталей (бамперы из PP) по-прежнему преимущественно применяются растворительные краски.
Q9: Почему необходимо «снятие внутренних напряжений» перед окраской пластика?В литьевых изделиях присутствуют остаточные внутренние напряжения (возникающие из-за неравномерной усадки при охлаждении) — тепловой удар при пламенной обработке или растворители в краске могут вызвать растрескивание от напряжений (ESC/Environmental Stress Cracking). Покрытие в первую очередь отслаивается в зонах концентрации напряжений — это скрытый вид отказа при окраске пластика, который труднее диагностировать, чем недостаточная адгезия. Способ устранения: перед окраской провести отжиг при 80–100°C в течение 30–60 мин для снятия внутренних напряжений.
Q10: В чем различие в окраске вторичного PP и нового PP? Вторичный PP (r-PP) содержит смеси PP из разных источников, остаточные пигменты, антиоксиданты и неизвестные примеси — химический состав поверхности неоднороден — разница поверхностной энергии в разных зонах >10 мН/м — что приводит к неравномерной локальной адгезии после окраски (на одной детали появляется «пятнистое» отслаивание краски). Для окраски вторичного PP требуется после пламенной/коронной обработки использовать усиленный грунт (более высокая концентрация CPO + более длительное время сушки на отлип) для компенсации неоднородности поверхности.
FAQ: дополнение к углублённым техническим вопросам и ответам
Q11: Как различия в стандартах этой технологии внутри страны и за рубежом влияют на экспорт продукции?Между национальными стандартами (GB) и стандартами ISO/ASTM существуют различия в методах испытаний и критериях соответствия. Например, испытание в солевом тумане — GB/T 1771 (эквивалентно ISO 7253) условия испытания в основном совпадают с ASTM B117 — однако системы оценки (ISO 4628 против ASTM D610/D714) различаются — при предоставлении отчетов об испытаниях для экспортной продукции необходимо одновременно указывать соответствующие международные стандарты, иначе зарубежные клиенты не смогут провести сопоставительную оценку. Рекомендуется в TDS (техническом паспорте данных) экспортной продукции одновременно указывать двойные показатели по стандартам GB и ISO/ASTM — это повысит доверие международных клиентов.
Q12: Как на практике подтвердить долгосрочный эксплуатационный эффект этой технологии?Лабораторные ускоренные испытания (солевой туман/QUV/циклическая коррозия) дают данные для сравнительной оценки — но не могут полностью заменить реальные испытания на открытом воздухе. Рекомендуется — (1) установить стенды для атмосферных испытаний на территории завода и в типичных местах у заказчиков (например, прибрежная зона C5-M/промышленная зона C4) — ежегодно проверять внешний вид покрытия/адгезию/изменение толщины пленки — создать собственную базу данных эксплуатации на открытом воздухе предприятия; (2) сотрудничать с университетами/исследовательскими институтами — объединить данные предприятия с академическими исследованиями — повысить достоверность данных.
Q13: На что следует обратить внимание малым и средним предприятиям при закупке соответствующих сырья/оборудования?(1)Для поставщика стабильность партий важнее, чем цена за единицу — рекомендуется требовать от поставщика предоставления данных COA для >10 партий — оценивать колебания партий (CpK);(2)При закупке оборудования посетить коллег, использующих данное оборудование более 2 лет, чтобы узнать о долгосрочной надежности оборудования и качестве послепродажного обслуживания — а не опираться только на демонстрационные данные поставщика оборудования;(3)Ключевое сырье (смола/отвердитель) — поддерживать как минимум 2 квалифицированных поставщика, чтобы снизить риск зависимости от единственного поставщика.
Q14: Текущее состояние и тенденции цифровой трансформации в этой области? Цифровая трансформация в лакокрасочной отрасли эволюционирует от “точечного применения” (автоматизации отдельного оборудования/процесса) к “системной интеграции” (полной цепочке ERP+MES+PMS). В настоящее время для средних и малых лакокрасочных заводов цифровизация с “наивысшей ROI инвестицией” — система автоматического дозирования + оцифровка данных контроля качества — срок окупаемости 1-3 года — является приоритетно рекомендуемым направлением. Будущая тенденция — AI+датчики для реализации оптимизации технологических параметров в реальном времени — дальнейшее снижение колебаний качества между партиями.
Q15: Как начинающему инженеру-технологу по покрытиям быстро освоить эту технологию?(1)Теория и практика параллельноНельзя только читать литературу и не касаться реального производства — нельзя также полагаться только на опыт и не изучать теорию;(2)Создавайте “архив случаев неудач”Каждая жалоба клиента / отклонение в производстве / отказ покрытия — записывайте первопричину и процесс решения — это самый эффективный учебный материал;(3)Учитесь у поставщиковТехнические специалисты поставщиков смол / добавок / пигментов являются носителями «неявного знания» в этой области — больше общайтесь с ними по конкретным решениям проблем.
Рекомендации по инженерному применению и реализации
Подготовка к проведению работ и оценка рисков
Перед официальным началом работ необходимо выполнить три предварительных мероприятия: (1) Подтверждение состояния основания — проверка влажности основания (бетон <4% / сталь без видимой водяной пленки), степени обработки поверхности (пескоструйная Sa2.5 / ручная St3) и солевого загрязнения (хлориды точка росы +3°C) — работы допускаются только при одновременном выполнении всех трёх условий — превышение любого показателя приведёт к необратимым дефектам в процессе отверждения покрытия; (3) Проверка партии краски — сверка номера партии краски, даты производства и протокола испытаний COA — подтверждение нахождения краски в сроке годности и соответствия ключевых показателей (вязкость / дисперсность / время отверждения) требованиям.
Ключевые контролируемые точки процесса производства работ
В процессе строительных работ необходимо непрерывно контролировать и фиксировать следующие параметры: (1) толщина влажной пленки (WFT/толщиномер влажной пленки/не менее 5 точек на каждые 10 м²) для каждого слоя покрытия — соотношение пересчёта WFT в целевую толщину сухой пленки (DFT): DFT = WFT × объёмное содержание твёрдых веществ (%) — при обнаружении отклонения WFT немедленно отрегулировать параметры распыления; (2) время сушки/отверждения каждого слоя покрытия — эпоксидная система требует: отлип (2–4 ч/23°C) → высыхание до отверждения (6–12 ч) → полное отверждение (7 дней) — нанесение следующего слоя покрытия должно производиться строго в оптимальном окне для перекраски предыдущего слоя (обычно 4–24 ч после отлипа) — слишком ранняя перекраска → межслойная диффузия растворителя и отслаивание/слишком поздняя перекраска → снижение межслойной адгезии; (3) непрерывная фиксация условий окружающей среды при проведении работ — запись температуры/влажности/точки росы каждые 2 ч — в качестве части исполнительной документации подлежит архивированию.
Приёмка по качеству и исполнительная документация
Окончательный приемка системы покрытия должна основываться на критериях приемки, указанных в договоре (например, ISO 12944/SSPC-PA 2/GB 50205) — ключевые пункты приемки включают: (1) толщина сухой пленки (DFT/не менее 5 точек на 10 м²/любая отдельная точка ≥ 80% от номинального значения/среднее значение в пределах 100–120% от номинального значения); (2) контроль на поры (метод влажной губки при DFT 500 мкм/нулевые поры); (3) адгезия (метод отрыва по ISO 4624/≥ проектного значения/предпочтительный характер разрушения — когезионный); (4) визуальный осмотр (без подтеков/без апельсиновой корки/без включений/равномерный блеск). Все данные приемочного контроля должны быть оформлены в виде исполнительной документации, включающей отчеты о контроле + записи о производстве работ + номера партий краски + данные об условиях окружающей среды — как базовые данные для гарантийного срока системы покрытия 25 лет — срок архивного хранения ≥ 5 лет.
См. также / Похожие материалы
Резюме
Три основных технических направления повышения адгезии лакокрасочных покрытий на пластике — пламенная обработка (>50 мН/м), коронная обработка (>56 мН/м) и праймер CPO — имеют свои области применения: для наружных пластиковых деталей автомобилей из PP рекомендуется двойная гарантия «пламя + праймер», для внутренних деталей из ABS достаточно коронной обработки, для прозрачных деталей из PC — специальный праймер. После обработки окраску необходимо выполнить в течение 30 мин (коронная обработка) или 24 ч (пламенная обработка), чтобы зафиксировать эффект активации поверхности. Kexin New Materials предоставляет полную линейку продуктов для окраски пластика и техническую поддержку по технологиям предварительной обработки.