Порошковое покрытие — это сухой порошкообразный материал со стопроцентным содержанием твердых веществ, состоящий из твердой смолы, отвердителя, пигмента, наполнителя и вспомогательных добавок. При нанесении он адсорбируется на поверхности изделия электростатическим методом или методом кипящего слоя, а затем подвергается нагреву, плавлению, растеканию и сшиванию с образованием сплошной пленки. Главное отличие от традиционных растворимых и водных жидких покрытий состоит в том, что порошковое покрытие не содержит летучих органических растворителей, и теоретически выбросы ЛОС (VOC) равны нулю. В рамках регулирования GB 30981-2020 «Ограничения содержания вредных веществ в промышленных защитных покрытиях» и GB 24409-2020 «Ограничения содержания вредных веществ в автомобильных покрытиях», порошковое покрытие повсеместно рассматривается как один из самых чистых технологических путей окраски, поскольку в его рецептуре отсутствуют подлежащие испарению растворительные компоненты, а следовательно, отсутствуют и те органические вещества, которые при традиционном распылении попадают в атмосферу.
С точки зрения отрасли, подъем порошковых покрытий шел в ногу с ужесточением глобальных экологических норм. Директива ЕС по ЛОС, американский NESHAP и китайская серия GB 30981 — все они определяют «сокращение выбросов в источнике» как приоритетный путь, и порошковое покрытие как раз устраняет растворитель в самом источнике. Именно это свойство позволило ему быстро заменить традиционные жидкие покрытия в сферах серийных металлических изделий, таких как бытовая техника, строительные материалы, автодетали, трубопроводы, арматура, электроизоляция. Как технологически ориентированное предприятие, глубоко работающее в области промышленной защиты и функциональных покрытий, Кэсинь Новые Материалы (kexinMaterials) накопило большой массив данных первой линии по рецептурам и сопутствующему нанесению эпоксидных, полиэфирных и гибридных порошковых систем, и продолжает связывать «преимущество нулевого ЛОС» с «квантифицируемыми характеристиками» в поставляемом продукте.
В настоящей статье, опираясь на цитируемые стандарты и параметры, мы последовательно разберем механизм пленкообразования порошковых покрытий, систему классификации, ключевые показатели и логику выбора, чтобы помочь инженерам выстроить квантифицируемую систему принятия решений между «экологическим соответствием» и «достижением требуемых характеристик», а не ограничиваться лозунгом «порошок экологичнее».
I. Механизм пленкообразования порошковых покрытий: от сухого порошка до сплошной пленки
Пленкообразование порошкового покрытия — это процесс с двойным физическим и химическим действием, который по признаку сшивания смолы делится на два основных направления: термопластичное (нагрев и плавление — растекание — охлаждение и фиксация, без химического сшивания) и термореактивное (нагрев и плавление — растекание — реакция сшивания с отвердителем). Независимо от типа, полный цикл обычно включает четыре стадии:
- Зарядка и адсорбция: с помощью электростатического пистолета порошковые частицы приобретают отрицательный заряд (типично 30–90 кВ) и под действием электрического поля летят к заземленному изделию и адсорбируются, образуя рыхлый «слой порошка». Этот шаг зависит от электризуемости порошка и надежного заземления изделия; любое плохое заземление заметно снижает коэффициент осаждения порошка.
- Плавление (Melting): изделие поступает в печь отверждения, порошок нагревается выше температуры плавления смолы, частицы переходят из твердого в расплавленное состояние. Для термореактивного порошка на этой стадии одновременно запускается реакция сшивания, поэтому «окно плавления» и «окно сшивания» по времени часто перекрываются, а не разделены.
- Растекание (Flow / Leveling): расплавленная смола под действием поверхностного натяжения растекается, заполняет зазоры между частицами, образуя сплошную гладкую влажную пленку. Способность к растеканию обычно оценивают по «горизонтальной текучести» или «текучести на наклонной пластине», что напрямую определяет наличие апельсиновой корки или кратеров в итоговом внешнем виде.
- Отверждение (Curing): термореактивная система в окне времени гелеобразования (Gel Time) завершает сшивание, формируя нерастворимую и неплавкую трехмерную сеть; термопластичная система держится лишь за счет охлаждения и фиксации, а сеть поддерживается физическим переплетением.
Международным стандартом, описывающим этот процесс, является серия ISO 8130 (в Китае эквивалентно преобразована в серию GB/T 21782 «Порошковые покрытия. Окраска»), где ISO 8130-5 устанавливает определение времени гелеобразования, ISO 8130-6 (соответствует логике GB/T 6554) — определение текучести термореактивного порошка при заданной температуре, ISO 8130-11 — определение текучести на наклонной пластине, ISO 8130-1 — ситовое определение гранулометрического состава. Гранулометрический состав самого порошка оценивается по ISO 8130-1, D50 (медианный размер частиц) обычно контролируется в диапазоне 25–50 мкм; слишком крупные ухудшают ровность, слишком мелкие — ухудшают электризуемость и стабильность транспортировки, усиливают пыление.
Необходимо подчеркнуть: «коэффициент осаждения порошка» при электростатическом напылении напрямую связан с электризуемостью порошка, размером частиц, формой изделия, напряжением пистолета и эффективностью системы рекуперации. Согласно框架у ASTM D3451 «Руководство по стандартам испытаний порошковых покрытий», эксплуатационные свойства порошка при нанесении нужно оценивать комплексно по гранулометрии, плотности, текучести и электрическим характеристикам; по одному показателю нельзя предсказать итоговый внешний вид. Именно поэтому одна и та же рецептура на разных линиях ведет себя очень по-разному — технологические переменные часто важнее переменных рецептуры в вопросе успеха или провала.
II. Система классификации порошковых покрытий
Порошковые покрытия можно классифицировать по нескольким измерениям; самая базовая и важная — по термическому поведению смолы на термореактивные и термопластичные (в этой серии есть отдельная статья, см. ключевые различия термореактивных и термопластичных порошков). Помимо этого, по виду основной смолы выделяют следующие основные системы, заметно отличающиеся акцентами свойств:
| Смоляная система | Типичный представитель | Основные преимущества | Основные ограничения | Типичная толщина пленки (мкм) | Распространенные стандарты/основания |
|---|---|---|---|---|---|
| Эпоксидная смола (EP) | Эпоксид на основе бисфенола А | Исключительная адгезия, химстойкость, отличная стойкость к соляному туману | Плохая атмосферостойкость, склонность к мелению и пожелтению | 60–120 | GB/T 6554, ISO 8130 |
| Полиэфир (PE) | Карбоксильный/гидроксильный полиэфир | Атмосферостойкость, декоративность, низкая цена | Химстойкость слабее эпоксидной | 50–100 | GB/T 21782, ISO 8130 |
| Эпоксидно-полиэфирная гибридная | Смесь EP+PE | Сочетает адгезию и атмосферостойкость, высокая цена-качество | Средняя долговечность на открытом воздухе | 50–90 | GB/T 21782 |
| Полиуретан (PU) | Гидроксильный полиэфир + блокированный IPDI | Баланс атмосферо- и химстойкости, хороший внешний вид | При отверждении выделяет блокирующий агент, выше стоимость | 50–90 | ISO 8130 |
| Акрил (AC) | Акриловая смола | Высокая декоративность, атмосферостойкость, прозрачность | Повышенная хрупкость, высокая стоимость | 40–80 | ASTM D3451 |
| Фторуглерод (PVDF/FEVE) | Фторсодержащая смола | Сверхатмосферостойкость (15–30 лет) | Требует высокотемпературного спекания, дорого | 25–40 (тонкое) | AAMA 2605 |
Из таблицы видно: не существует «универсальной» порошковой системы, выбор по сути — треугольный компромисс «характеристики — стоимость — условия эксплуатации». Для внутренних панелей бытовой техники, труб, арматуры, где важны антикоррозия и адгезия, основными являются эпоксидная или гибридная; для наружных стройматериалов, фасадов, сельхозтехники важнее атмосферостойкость — подходят чистый полиэфир или полиуретан; для фасадных панелей сверхдолгого срока службы — фторуглерод. Стоит добавить, что смоляная система также определяет механизм отверждения порошка: эпоксидная — через амин/ангидрид, полиэфирная — через TGIC или Primid (β-гидроксиалкиламид), полиуретановая — через деблокирование блокированного изоцианата; эти пути сшивания различаются по атмосферостойкости, химстойкости и выделениям, и должны выбираться в соответствии с условиями.
III. Ключевые показатели характеристик и методы испытаний
Оценивать порошковое покрытие нельзя только по цветовой карте — нужно стандартными методами квантифицировать следующие ключевые показатели:
3.1 Гранулометрический состав и размер частиц (D50, D90)
По ISO 8130-1 определяется ситовым или лазерным методом. D50 обычно в диапазоне 30–45 мкм. Размер частиц влияет на эффективность зарядки, коэффициент осаждения и растекание: мелкая фракция ( 90 мкм) дает апельсиновую корку, утолщение по краям, плохое растекание. Обычно контролируют, чтобы доля фракции 10–90 мкм составляла свыше 85%, и подбирают гранулометрический состав для улучшения покрытия углов.
3.2 Время гелеобразования (Gel Time)
По ISO 8130-5 при заданной температуре (например, 180℃ или 200℃) методом нагретой плиты измеряется время от плавления порошка до потери текучести, в секундах. Время гелеобразования напрямую связано с окном отверждения и тактом сушки, являясь ключевым параметром технологической карты линии. Слишком быстрое гелеобразование — недостаточное растекание, апельсиновая корка; слишком медленное — затягивание такта линии, рост энергопотребления.
3.3 Текучесть расплава (горизонтальная текучесть / текучесть на наклонной пластине)
Определяется по ISO 8130-6 (метод диска) и ISO 8130-11 (метод наклонной пластины), отражает способность к растеканию. Избыточная текучесть — подтеки, неравномерность толщины; недостаточная — апельсиновая корка, кратеры, просвечивание основы. Текучесть должна сочетаться с временем гелеобразования — достаточное растекание при своевременном начале сшивания дает гладкий внешний вид.
3.4 Стойкость при хранении
По ISO 8130-13 имитируется хранение при 30℃/относительной влажности с последующей проверкой комкования и изменения свойств. Порошок нужно беречь от влаги и тепла, хранить при комнатной температуре (< 25℃, влажность < 60% RH) в герметичной упаковке, после вскрытия использовать как можно быстрее. Комкование разрушает гранулометрию и электризуемость, вызывая сбои нанесения.
3.5 Механические свойства пленки
Отвержденная пленка оценивается по общим стандартам покрытий: адгезия GB/T 9286 (метод решетчатых надрезов, 0-й класс лучший), твердость по карандашу GB/T 6739, ударная стойкость GB/T 1732 (или ASTM D2794), изгиб GB/T 6742. Для тяжелой антикоррозии и износостойких деталей особенно важны удар и изгиб.
3.6 Атмосферо- и коррозионная стойкость
Стойкость к нейтральному соляному туману по GB/T 1771 (эквивалент ASTM B117); ускоренное искусственное старение по GB/T 1865 / ISO 11341 (ксеноновая лампа) или GB/T 14522 (флуоресцентный УФ) — определение потери блеска, изменения цвета и меления. Для наружных деталей обязательно смотреть оба показателя — солевой туман и ксеноновое старение; один показатель не представляет реальную долговечность.
Эти показатели вместе формируют «цифровой портрет» порошкового покрытия. Кэсинь Новые Материалы (kexinMaterials) при поставке каждой партии порошка прикладывает отчет о партионных испытаниях, передавая данные по времени гелеобразования, гранулометрии, толщине пленки и ключевой стойкости, что переводит контроль качества клиента с «осмотра внешнего вида» на «чтение отчета» — это также предпосылка стабильности серийного порошкового окрашивания. Мы всегда настаиваем: порошок продается не навалом, а поставляется как «рецептура + данные + технология».
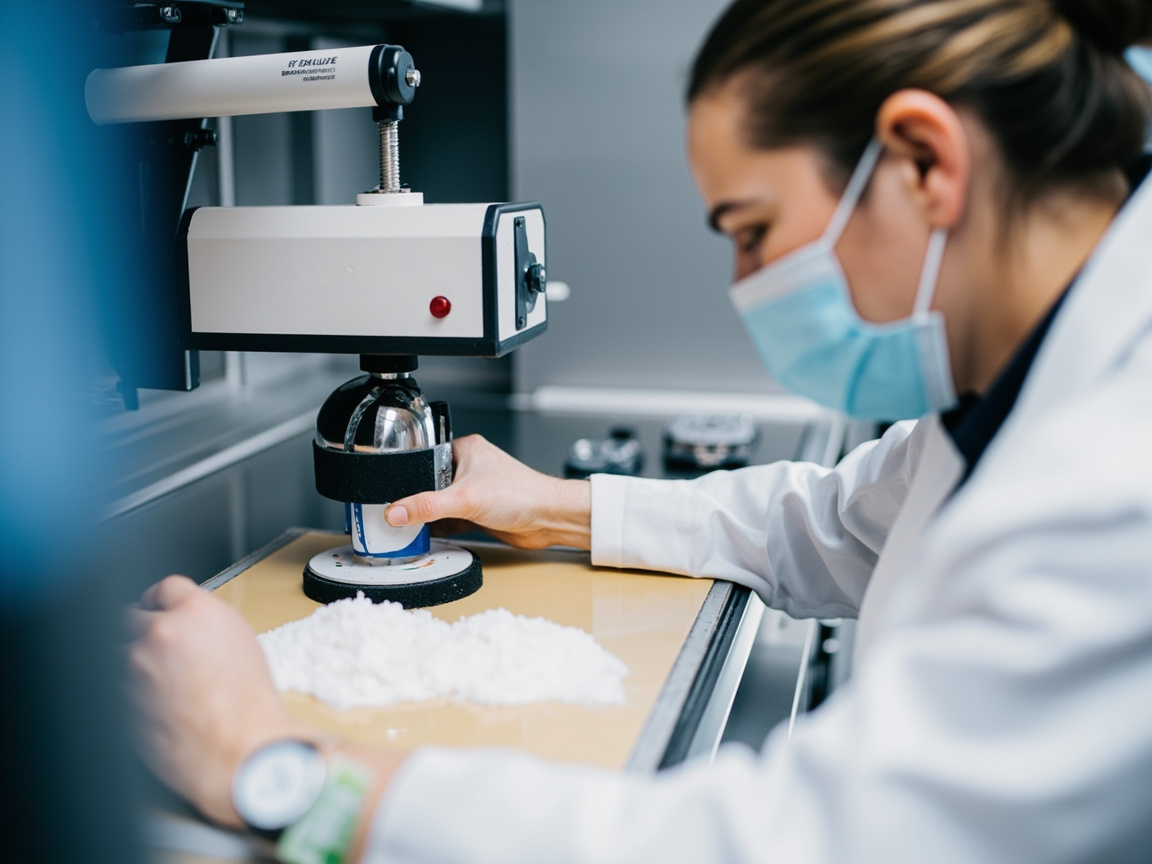
IV. Экологические свойства: безрастворность и околонулевой ЛОС
Больше всего порошковое покрытие хвалят за «100% твердых веществ, ноль растворителя». В таблице лимитов GB 30981-2020 ЛОС порошкового покрытия фактически считается 0 г/л, поскольку оно не содержит летучих органических растворителей; это его принципиальное отличие от растворимого покрытия (обычно сотни г/л ЛОС) и водного покрытия (все еще содержит небольшое количество сорастворителей). Именно поэтому линии порошкового окрашивания обычно не требуют громоздкой конечной очистки ЛОС (RTO/активированный уголь), а перераспыленный порошок может рециркулировать через систему рекуперации, коэффициент использования материала достигает свыше 95%, сокращая выбросы как в источнике, так и в процессе.
Но «нулевой ЛОС» не означает «нулевая нагрузка на среду»: производство, напыление и отверждение порошка все равно потребляют энергию, а термореактивное отверждение может выделять микроколичества блокирующих агентов или побочных продуктов реакции (например, полиуретановый порошок выделяет деблокированные продукты блокированного изоцианата), что требует надлежащего сбора в вытяжке печи. Кроме того, риск взрыва пыли порошка (минимальная взрывоопасная концентрация, минимальная энергия зажигания) требует проектирования камер напыления и систем рекуперации по нормам взрывозащиты пыли (GB 15577, GB 17440 и др.). При выборе нужно оценивать вместе «чистоту» и «безопасность», нельзя из-за низкого ЛОС игнорировать взрывозащиту.
Нужно прояснить заблуждение: экологическое преимущество порошкового покрытия — в «сокращении растворителя в источнике», но это не магия «без энергопотребления и без выбросов». Расход газа или электричества в печи, сточные воды предварительной обработки — всё это часть экологического баланса. Рациональный подход — сравнение с позиции жизненного цикла: порошок выигрывает по ЛОС и коэффициенту использования материала, но проигрывает по энергопотреблению на сушку; общий углеродный след нужно рассчитывать по конкретным условиям, а не голословно заявлять «порошок самый зеленый».
V. Основные области применения
- Бытовая техника и общепромышленное использование: корпуса холодильников, барабаны стиральных машин, металлическая мебель, стеллажи — в основном эпоксидно-полиэфирная гибридная, акцент на адгезию и цену-качество. Внутренние детали бытовой техники часто требуют стойкости к моющим средствам и влажному теплу.
- Стройматериалы и наружные сооружения: алюминиевые профили, фасады, ограждения, опоры уличных фонарей — чистый полиэфир (система TGIC или Primid) или полиуретан, акцент на атмосферостойкость. Фасадные панели в прибрежной среде также требуют комбинации высокой стойкости к соляному туману и влажному теплу.
- Автомобили и транспорт: колесные диски, пружины, детали шасси, корпуса аккумуляторов — комплекс эпоксидной тяжелой антикоррозии + полиэфирного финишного слоя (см. в этой серии порошковые покрытия тяжелого антикоррозийного назначения). Автодетали предъявляют высокие требования к стойкости к удару камней, атмосферостойкости и внешнему виду.
- Трубопроводы и арматура: нефтегазовые магистрали, трубы питьевой воды, арматура — термореактивное эпоксидное порошковое покрытие (FBE, сплавленный эпоксид) является классическим антикоррозийным решением, толщина пленки может достигать 300–600 мкм. Порошковое покрытие арматуры повышает долговечность бетона.
- MDF и электроника: древесноволокнистые плиты средней плотности, электроизоляционные детали — порошки с низкотемпературным или УФ-отверждением (см. изоляционные порошковые покрытия). Порошок для MDF требует низкотемпературного отверждения во избежание вспучивания плиты от выделения газа.
- Новая энергетика и накопители: корпуса аккумуляторов, опоры ФЭС, корпуса зарядных станций — объединение антикоррозии, изоляции и теплопроводности в одну систему покрытия (см. теплопроводящее покрытие для рассеивания тепла).
VI. Сравнительный выбор порошковых и жидких покрытий
| Измерение сравнения | Порошковое покрытие | Растворимое жидкое покрытие | Водное жидкое покрытие |
|---|---|---|---|
| Выбросы ЛОС | около 0 г/л | 200–600 г/л | 50–150 г/л (с сорастворителем) |
| Коэффициент использования материала | 95%+ (рекуперация) | 40–60% (потери перераспыления) | 50–70% |
| Контроль толщины пленки | за один раз 50–150 мкм | за один раз 20–40 мкм | за один раз 20–40 мкм |
| Покрытие углов | Требует технологической компенсации эффекта Фарадея | Хорошее | Хорошее |
| Тонкое покрытие (≤20 мкм) | Трудно | Возможно | Возможно |
| Эффективность смены цвета | Низкая (долгая очистка линии) | Высокая | Высокая |
| Энергопотребление отверждения | Требует сушки (тепловая энергия) | Может при комнатной темп./сушке | Может при комнатной темп./сушке |
| Применимые основы | Термостойкие изделия (в основном металл) | Широко | Широко |
Вывод по выбору очевиден: для серийных металлических изделий относительно стабильной формы, выдерживающих сушку, порошковое покрытие имеет явные преимущества в экологичности, утилизации и толщине пленки; для тонких покрытий, сложных полостей, не допускающих сушку или требующих частой смены цвета, жидкое покрытие остается незаменимым. В инженерии часто применяют смешанный процесс «порошок как основа, жидкость для деталей», например, крупные стальные конструкции сначала напыляют порошковым грунтом, а стыки на месте закрашивают жидким эпоксидом.
VII. Технология нанесения и рекомендации по сопутствующим материалам
Успех порошкового окрашивания на семьдесят процентов зависит от системы «предварительная обработка + напыление + отверждение». Типичная технологическая цепь: предварительная обработка основы (обезжиривание → фосфатирование/силанизирование/дробеструйная очистка, см. обработка поверхности под окраску Sa2.5 и степени пескоструя) → электростатическое напыление (согласование напряжения, подачи порошка, распыляющего воздуха) → отверждение (окно температура—время строго согласовано с временем гелеобразования) → охлаждение и контроль. Качество предварительной обработки напрямую определяет адгезию и коррозионную стойкость; фосфатная или силикатная пленка — основа высокой адгезии эпоксидного порошка; для тяжелой антикоррозии чаще используют якорный профиль дробеструя, а не химическую конверсионную пленку.
Кэсинь Новые Материалы (kexinMaterials)предложение состоит в том, чтобы осуществлять комплексную поставку «порошковое покрытие + технологическая карта + схема рекуперации»: не только предоставлять параметры рецептуры, но и рекомендовать диапазон напряжения краскопульта, скорость конвейера, кривую температуры в печи и окно толщины пленки, а также включать долю рекуперации перераспыления в проектирование линии, позволяя клиенту превратить «чутьё старого мастера» в воспроизводимые данные, снижая разброс партий и процент брака. Для линий, проводящих модернизацию с заменой краски на водную или снижение VOC, такое сопровождение особенно важно, поскольку оно превращает «замену покрытия» в «замену системы», избегая неудач, вызванных заменой только краски без изменения технологии.
VIII. Рекуперация, стоимость и жизненный цикл
Система рекуперации порошка (циклон + фильтрующий элемент) возвращает в оборот перераспылённый порошок, что делает совокупную стоимость материала ниже, чем у看似 дешёвой растворимой краски — у последней перераспыление сразу становится отходами. Однако при рекуперации смещается гранулометрический состав порошка, требуется смешивать с новым порошком в пропорции 10–30%, избыток вредит внешнему виду; разные цвета и разные системы категорически запрещено собирать вместе, при смене цвета требуется очистка линии, что создаёт недостаток в виде низкой эффективности смены цвета. Оценка стоимости должна учитывать «полный жизненный цикл»: цена порошка за единицу может быть выше, чем у жидкости, но высокий коэффициент использования, отсутствие расходов на очистку VOC и низкая стоимость утилизации отходов краски в целом часто делают его более экономичным, особенно на крупносерийной стабильной продукции.
С точки зрения жизненного цикла также требуется учитывать энергопотребление на отверждение. Порошок обязательно должен проходить через печь, расход природного газа или электричества нельзя игнорировать; если на заводе есть утилизация тепла или фотовольтаика, энергетический баланс улучшится. Рациональный выбор заключается в том, чтобы внести «выгоду от сокращения VOC» и «стоимость энергопотребления на отверждение» в одну таблицу для расчёта, а не сравнивать только цену за единицу.
IX. Тенденции технического развития
- Низкотемпературное отверждение: снижение температуры отверждения (например, 140–160℃) для экономии энергии и расширения применения на MDF, пластиковых деталях;
- Утоньшение покрытия: за счёт оптимизации размера частиц и реологии снижение стандартных 60 µm до уровня 40 µm, экономия материала и повышение эффективности;
- Функциональная композиция: совмещение антикоррозийности + изоляции + теплопроводности + износостойкости в одном (см. специальные статьи по функциональным порошкам);
- Низкоуглеродные смолы: биоразлагаемый полиэфир, использование рециклированных материалов для снижения углеродного следа;
- Цифровизация: онлайн-мониторинг толщины пленки и степени отверждения, замыкание контура колебаний технологии в реальном времени.
X. Распространённые ошибки выбора и устранение неисправностей
Частые ошибки при порошковом окрашивании в большинстве случаев проистекают из инерции мышления «использовать порошок как жидкую краску». Ниже приведена таблица по принципу «явление — причина — мера», удобная для устранения неисправностей на месте:
| Дефект | Основная причина | Мера |
|---|---|---|
| Апельсиновая корка | Крупная зернистость, плохое растекание, слишком быстрая гелеобразование | Настроить гранулометрический состав, контролировать время гелеобразования, повысить температуру печи |
| Подтёки | Слишком большая толщина за один проход, перегрев изделия | Многослойное распыление, контроль температуры PMP |
| Игольчатые поры и скрытые пузыри | Влага после предварительной обработки, неполное удаление газа | Предварительный нагрев для удаления газа, контроль влажности основы |
| Кратеры (сжатие) | Масляные загрязнения на основе, загрязнение порошка | Усиленное обезжиривание, очистка линии для предотвращения смешивания порошка |
| Плохая адгезия | Недостаточная предварительная обработка, недоотверждение | Пескоструйная обработка Sa2.5, проверка степени отверждения |
| Неравномерная толщина | Эффект Фарадея, плохое расположение краскопультов | Трибозарядные пистолеты/несколько пистолетов/вращение изделия |
| Цветовое отклонение | Смешивание разных партий, разница в толщине пленки | Одна партия, контроль толщины, создание цветовой карты |
Необходимо особо пояснить: апельсиновая корка и подтёки看似 противоположны, но часто имеют общий источник — потеря контроля над толщиной пленки и текучестью. Растеканию нужно достаточно времени и температуры, но если гелеобразование слишком быстрое, то «не успевает растечься до отверждения», что проявляется как апельсиновая корка; если пленка слишком толстая и температура печи слишком высокая, возникают «подтёки». Поэтому настройка растекания — это не просто повышение температуры, а согласование трёх этапов: «плавление — растекание — сшивка». На практике часто используют «повышение температуры изделия, сокращение времени в печи» для улучшения растекания без увеличения общего тепловложения — это продвинутый навык настройки процесса, а не рецептуры.
Ещё одним игнорируемым моментом является «равномерность толщины важнее, чем соответствие толщины норме». Многие проверки качества лишь выборочно измеряют среднюю толщину, игнорируя локальные тонкие участки — коррозия и отказ начинаются именно с самого тонкого места. Нормативная практика — измерять толщину по зонам конструкции, записывать минимальную толщину, а не среднюю, обеспечивая, чтобы самое тонкое место также достигало проектного нижнего предела. Это согласуется с двойным контролем ISO 12944 «средняя толщина + минимальная толщина», что также применимо к порошковому окрашиванию.
XI. Хранение, транспортировка и профессиональное здоровье
Хотя порошковое покрытие не имеет растворителя и не обладает опасностью горючей жидкости, как мелкодисперсная твёрдая пыль, оно всё же имеет чёткие нормы по хранению, транспортировке и профессиональному здоровью. При хранении оригинальная упаковка должна находиться в прохладном, сухом, проветриваемом месте, температура не выше 25℃, относительная влажность не выше 60% RH, вдали от источников тепла и открытого огня; двойная защита от влаги картонной коробкой и внутренним пакетом, после вскрытия использовать как можно быстрее и плотно завязывать горловину пакета, предотвращая впитывание влаги и комкование. При транспортировке управляется как обычный твёрдый порошкообразный материал неопасного груза, но требуется защита от дождя, влаги и повреждений, избегать смешанной упаковки разных цветов и систем.
В отношении профессионального здоровья: порошок оказывает лёгкое раздражающее действие на кожу и дыхательные пути, длительное вдыхание мелкой пыли может вызвать риск пневмокониоза, поэтому в зонах распыления и рекуперации необходимы пылеудаление и вентиляция, операторы должны носить противопылевые маски (при необходимости класса N95), защитные очки и перчатки; очистку порошка производить вакуумным пылесосом, а не обдувом сжатым воздухом, чтобы избежать распространения пыли. Нужно прояснить: токсикологический риск порошка исходит в основном от самой «пыли», а не от химической токсичности (большинство термореактивных смол после отверждения стабильны), поэтому ядро контроля — «контроль пыли», а не «защита от яда», что отличается от двойного контроля растворимой краски «защита от яда + противопожарная защита», рабочая среда при этом даже безопаснее и контролируемее.
С точки зрения устойчивого развития, упаковка порошка (картон + внутренний пакет) подлежит рециклингу, незагрязнённый отработанный порошок при отсутствии загрязнения может утилизироваться как обычные промышленные твёрдые отходы, загрязнённый порошок (смешанный цвет, смешанная система, с маслом) должен утилизироваться по указанию производителя, нельзя произвольно сливать. Включение «хранение и транспортировка — профессиональное здоровье — утилизация отработанного порошка» в управление — последний элемент пазла соответствующей эксплуатации порошкового окрашивания, который часто игнорируется мелкими заводами, создавая скрытые угрозы.
Часто задаваемые вопросы
XII. Заключение для выбирающих
Возвращаясь к вопросу в начале: в чём именно «преимущество» порошкового покрытия. Ответ не сводится к единственному «экологичности», а представляет собой набор количественно измеримых преимуществ — исходное сокращение выбросов за счёт отсутствия растворителя, коэффициент использования материала свыше 90%, способность к однослойному формированию толстой пленки, стабильность качества благодаря заводскому предварительному изготовлению, а также растущее разнообразие функциональных возможностей (антикоррозия, изоляция, теплопроводность, износостойкость, огнезащита могут быть совмещены в одном порошке). У него также есть чёткие границы: требуется отверждение в печи, сложно сделать тонкое покрытие, медленная смена цвета, ограниченное покрытие сложных полостей. Рациональный выбор — это не «порошок заменяет всё», а «решительно использовать порошок там, где он силён, а там, где он слаб — дополнять жидкостью».
Кэсинь Синьцайляо (kexinMaterials) всегда выступает за поставку порошка как «системы», а не «продукта»: рецептура, технологическая карта, схема рекуперации, рекомендации по предварительной обработке, журналы контроля предоставляются в комплексе, позволяя каждой партии окраски клиента быть воспроизводимой, прослеживаемой и оптимизируемой. Когда отрасль переходит от «окраски по опыту» к «окраске по данным», ценность порошкового покрытия раскрывается по-настоящему.
Вопрос: Действительно ли порошковое покрытие имеет нулевой VOC?
Ответ: Согласно методике измерения GB 30981-2020, порошковое покрытие имеет 100% твёрдых частиц, не содержит летучих органических растворителей, VOC учитывается как 0 г/л. Но при термореактивном отверждении могут выделяться микроколичества побочных продуктов реакции (например, деблокирующиеся вещества полиуретанового порошка), требующие сбора вытяжкой из печного канала; в целом уровень VOC всё равно значительно ниже растворимых и водных покрытий, преимущество исходного сокращения выбросов очевидно.
Вопрос: В чём самое фундаментальное отличие порошкового покрытия от жидкого?
Ответ: Различие в форме и среде формирования пленки: порошок — сухой, осаждается электростатически и затем плавится, растекается и отверждается при нагреве; жидкость переносится растворителем или водой, плёнкообразователь формирует пленку за счёт испарения или сшивки. Порошок имеет почти нулевой VOC, высокий коэффициент использования материала, большую толщину за один проход, но требует отверждения в печи, медленной смены цвета и сложен в тонком нанесении.
Вопрос: Как различать термореактивный и термопластичный порошок?
Ответ: Термореактивный порошок при нагреве вступает в сшивку с отвердителем, образуя нерастворимую и неплавкую сеть (эпоксидные, полиэфирные, полиуретановые в основном относятся к этому типу); термопластичный порошок лишь плавится, растекается и затем затвердевает при охлаждении, не сшивается (полиэтилен, полипропилен, нейлон, ПВХ и др.), может расплавляться повторно. Подробнее см. термореактивные и термопластичные порошки.
Вопрос: Что такое время гелеобразования и почему оно важно?
Ответ: Согласно ISO 8130-5, время гелеобразования — это время (в секундах) от плавления порошка до потери текучести при заданной температуре. Оно определяет «временное окно» процесса отверждения: слишком короткое — легко забивает пистолет, недостаточное растекание; слишком длинное — медленный ритм линии, высокое энергопотребление. Это ключевой параметр технологической карты.
Вопрос: Какую толщину можно нанести порошком за один раз?
Ответ: При обычном электростатическом распылении сухая пленка за один раз чаще составляет 50–150 µm; для антикоррозийного фьюжн-бондед эпокси (FBE) трубопроводов специальным процессом можно достичь 300–600 µm. Превышение верхнего предела легко вызывает апельсиновую корку, подтёки, растрескивание внутренних напряжений, требуется многослойное нанесение или корректировка рецептуры.
Вопрос: Почему атмосферостойкость порошкового покрытия различается в зависимости от смолы?
Ответ: Эпоксидная смола содержит ароматические структуры, на открытом воздухе легко мелится и желтеет, атмосферостойкость плохая; чистый полиэфир, полиуретан хорошо устойчивы к УФ и подходят для наружного применения; фторуглеродная смола имеет наилучшую атмосферостойкость (до 15–30 лет, согласно AAMA 2605). Выбор должен строго соответствовать условиям эксплуатации, нельзя использовать внутреннюю эпоксидную смолу для наружного воздействия солнца.
Вопрос: Что делать, если плохое покрытие кромок, есть «эффект экранирования»?
Ответ: Внутренние углы и глубокие впадины изделия из-за разрежённости линий электрического поля испытывают «эффект Фарадея», порошку трудно проникнуть туда. Меры включают: использование трибозарядных пистолетов, многопозиционное расположение пистолетов, снижение напряжения и повышение тока, вращение изделия, предварительный нагрев изделия, а также повышение в рецептуре электризуемости и текучести.
Вопрос: На что обратить внимание при хранении порошка?
Ответ: Защита от влаги, тепла, герметичность. Согласно ISO 8130-13, хранить при комнатной температуре (≤25℃, влажность ≤60% RH) в герметичной упаковке, избегать комкования; после вскрытия использовать быстро, рекуперированный порошок нужно смешивать с новым в разумной пропорции, предотвращая дрейф свойств и снижение электризуемости.
Вопрос: В чём главная безопасность порошкового окрашивания?
Ответ: Ядро — взрывобезопасность пыли: порошок горюч, требуется проектировать камеру распыления и систему рекуперации согласно GB 15577, GB 17440, контролировать концентрацию, антистатическое заземление, взрывозащищённое электрооборудование; операторы носят противопылевые маски и защитные очки; вытяжка печи должна надлежащим образом удалять побочные продукты отверждения.
Вопрос: Почему говорят, что коэффициент использования материала порошкового покрытия может достигать свыше 95%?
Ответ: Потому что перераспылённый порошок собирается системой рекуперации циклон + фильтр и возвращается в оборот, неотверждённый сухой порошок не теряется; при условии разумного смешивания рекуперированного порошка общий коэффициент использования значительно выше растворимых (где перераспыление сразу становится отходом). Это один из ключей экономичности порошка по сравнению с жидкостью.
Вопрос: Можно ли бесконечно переиспользовать рекуперированный порошок?
Ответ: Нельзя. При рекуперации смещается гранулометрический состав (больше мелких фракций), избыток влияет на растекание и внешний вид; разные цвета/системы категорически запрещено собирать вместе. Обычно смешивают с новым порошком в пропорции 10–30%, пропорция вносится в технологическую карту и периодически проверяется по внешнему виду и свойствам.
Дополнительное чтение
- Ключевые различия и выбор термореактивных и термопластичных порошков: углублённое сравнение механизмов, границ свойств и подходящих условий эксплуатации двух типов плёнкообразующих маршрутов, необходимое дополнение к классификационной системе данной статьи.
- Инженерное применение порошковых покрытий тяжёлого антикоррозийного назначения: от антикоррозийной защиты трубопроводов эпоксидным FBE до тяжёлой защиты стальных конструкций, воплощение коррозионной стойкости порошка в конкретные стандарты и проектирование толщины пленки.
- Обработка поверхности под окраску Sa2.5 и уровни пескоструйной очистки: предварительная обработка определяет основу адгезии порошка, понимание пескоструйной обработки и фосфатирования/силикатизации необходимо для хорошего сопровождения.
- Износостойкое порошковое покрытие: твёрдые наполнители, механизмы износа и выбор по условиям
- Нанесение промышленных красок: параметры безвоздушного распыления, контроль толщины и интервалы окраски