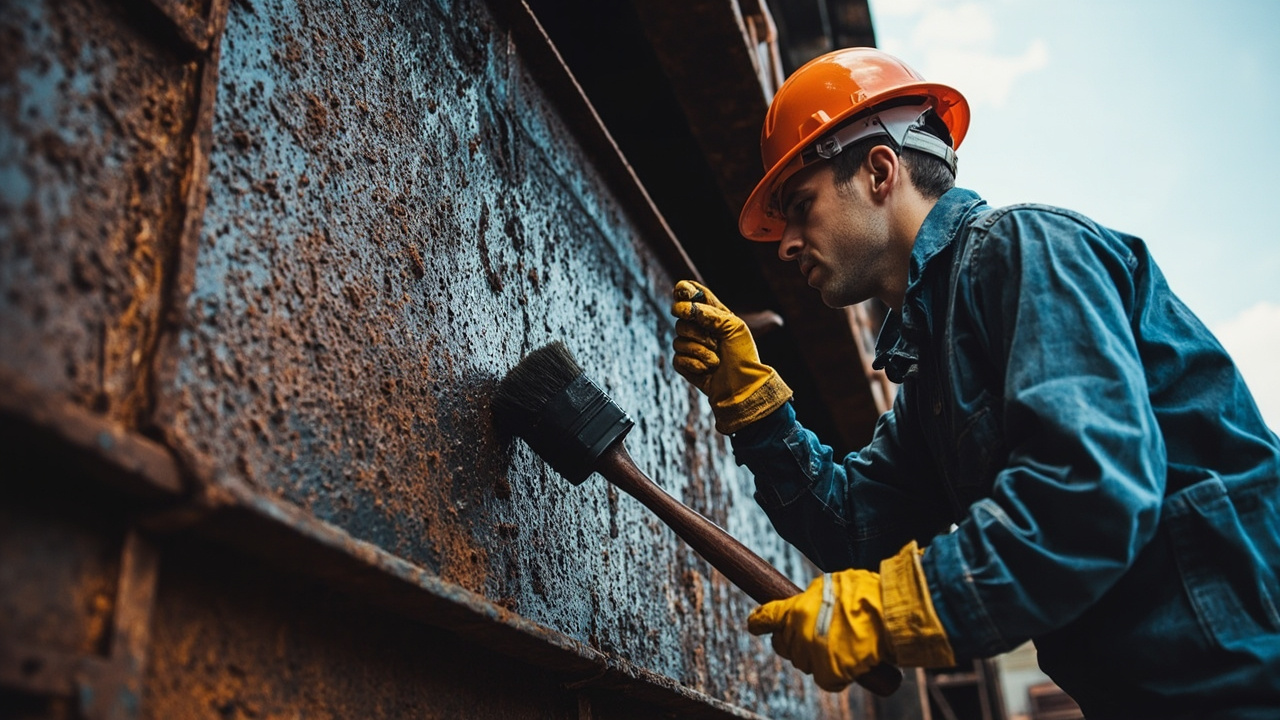
Una volta arrugginito, l'ossido di ferro, sfarinoso, poroso e igroscopico, agisce come una spugna trasportando continuamente umidità e ossigeno verso il substrato metallico, facendo progredire la corrosione verso l'interno. La pratica tradizionale richiede una sabbiatura completa per la rimozione della ruggine fino a Sa2.5 (ISO 8501-1 / GB/T 8923.1), seguita dall'applicazione di un primer, ma in cantiere spesso si è limitati da attrezzature, tempi, tutela ambientale o accessibilità strutturale, rendendo impossibile una pulizia completa. Ad esempio, tralicci di ponti in esercizio, torri di trasmissione elettrica, pareti esterne di serbatoi, strutture tubiere chimiche: molti rientrano in condizioni di lavoro non smontabili, non arrestabili, con spazi ristretti e senza possibilità di molto pulviscolo, dove una sabbiatura forzata non solo ha costi elevati, ma presenta anche problemi ambientali e di sicurezza evidenti. Il convertitore di ruggine (Rust Converter) nasce proprio per questi scenari di "applicazione con ruggine": non rimuove la ruggine, ma tramite mezzi chimici trasforma la ruggine attiva dannosa in uno strato nero stabile e denso, che blocca il proseguimento della corrosione e funge da base di adesione per i rivestimenti successivi.
Come fornitore tecnologico di rivestimenti protettivi industriali, Kexin New Materials (kexinMaterials) nel sistema di verniciatura con ruggine ha a lungo abbinato il convertitore di ruggine come "soluzione preferita quando non è possibile una sabbiatura completa". Questo articolo, combinando i reali meccanismi chimici delle due rotte principali dell'acido tannico e dell'acido fosforico, spiega a fondo il principio, l'applicazione e la selezione del convertitore di ruggine, aiutandoti a capire quando usarlo e quando assolutamente non usarlo. Il processo complessivo di trattamento per la verniciatura con ruggine può essere approfondito nell'articolo della stessa serie Trattamento superficiale per verniciatura con ruggine, mentre la differenza tra conversione e stabilizzazione della ruggine è trattata in Applicazione in cantiere dello stabilizzatore di ruggine.
I. Che cos'è il convertitore di ruggine: la differenza sostanziale rispetto al primer convenzionale
Il convertitore di ruggine appartiene ai "rivestimenti con ruggine di tipo convertente", affiancato ai rivestimenti con ruggine "di tipo stabilizzante" e "di tipo penetrante", ma con meccanismo del tutto diverso. Comprendere le differenze tra i tre è il primo passo per scegliere il prodotto giusto:
- Tipo stabilizzante (stabilizzatore di ruggine): si affida a fosfato di zinco, tannino e altri componenti passivanti o stabilizzanti per avvolgere e stabilizzare la ruggine attiva, senza generare un nuovo strato di composti, svolgendo principalmente un'azione di sigillatura, con alta tolleranza verso ruggine spessa (vedi l'articolo della stessa serie Applicazione in cantiere dello stabilizzatore di ruggine).
- Tipo penetrante: resine a bassa viscosità penetrano nei pori della ruggine, con incapsulamento fisico, richiede ruggine sottile e ha potere schermante limitato.
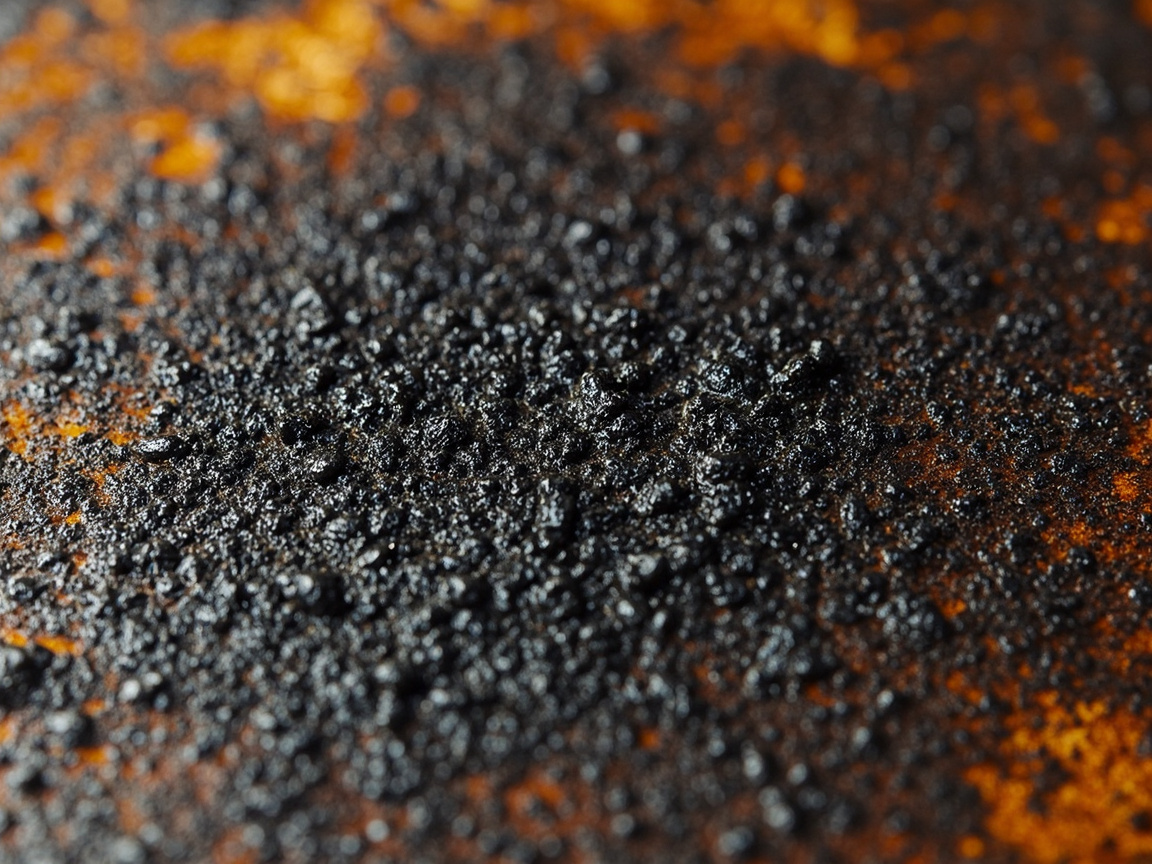
- Tipo convertente (convertitore di ruggine): il nucleo è reagire chimicamente con la ruggine ferrosa, generando un film nero insolubile e stabile di complessi o sali, "inattivando" chimicamente la ruggine.
Le due cose che il convertitore di ruggine fa realmente sono: primo, trasformare la ruggine attiva come Fe₂O₃·xH₂O, FeOOH in complessi ferrotannici o fosfato ferrico termodinamicamente più stabili; secondo, tramite la resina formante film bloccare saldamente questo strato convertito e la ruggine residua, formando un primer intermedio capace di reggere il sopra e il sotto. Non è un "rimuovi-ruggine" — l'agente rimuovi-ruggine (come il decapaggio acido) dissolve la ruggine e la risciacqua, il convertitore di ruggine "trasforma sul posto" la ruggine, senza risciacquo né rimozione totale. Questa differenza lo rende particolarmente adatto a grandi strutture in esercizio non risciacquabili. In ingegneria è comune un malinteso: considerare il convertitore di ruggine come "sostituto universale della rimozione ruggine", credendo che con esso non serva alcun trattamento. In realtà il convertitore di ruggine ha buon effetto sulla "ruggine colorata ben aderente", ma su "ruggine sfarinosa e sciolta, oli, sali" va ancora effettuata una pulizia preliminare. Esso sostituisce il "processo di sabbiatura completa", non "tutto il trattamento superficiale".
II. Meccanismo centrale: rotta dell'acido tannico e rotta dell'acido fosforico
2.1 Rotta dell'acido tannico (Tannic Acid)
L'acido tannico è una classe di composti polifenolici (tannini idrolizzabili come il tannino della galla, con struttura molecolare ricca di più gruppi catecolo e acido gallico). Complessa con gli ioni ferrici nella ruggine (prevalentemente Fe³⁺), generando complessi ferrotannici (iron tannate), di colore blu-nero stabile, insolubili in acqua e densi. La reazione si può riassumere così:
Acido tannico (polifenolo −OH) + Fe³⁺ (da Fe₂O₃·xH₂O, β-FeOOH, ecc.) → Complesso ferrotannico (film nero stabile)
Il punto chiave di questo passaggio è che il ferro deve essere presente allo stato ossidato trivalente — ovvero il convertitore di ruggine ha buon effetto sulla "ruggine ferrica trivalente rossastra", mentre sul "ferro metallico" ancora esposto si affida all'acido tannico che reagisce con Fe generando un film ferroso o ferrotannico per passivarlo. Il film ferrotannico stesso è resistente alla corrosione e con forte adesione, ed è il nucleo delle prestazioni dei prodotti a base di acido tannico. I vantaggi della rotta dell'acido tannico sono: annerimento visibile, film denso, basso odore, bassa tossicità, adatto alla manutenzione nella maggior parte delle aree atmosferiche; lo svantaggio è che l'acido tannico tende a depositarsi sul fondo e richiede agitazione completa, e la sua penetrazione su strati di ruggine molto spessi è limitata.
2.2 Rotta dell'acido fosforico (Phosphoric Acid)
L'acido fosforico (H₃PO₄) reagisce con la ruggine e il ferro del substrato, generando fosfato ferrico (FePO₄) e sali di fosfato ferroso, formando inoltre un film di fosfatazione sulla superficie metallica pulita:
Fe₂O₃·xH₂O + 2H₃PO₄ → 2FePO₄↓ + (x+3)H₂O Fe + 2H₃PO₄ → Fe(H₂PO₄)₂ + H₂↑ (e ulteriore formazione di strato fosfatato)
Il valore aggiunto della rotta dell'acido fosforico è un leggero attacco e azione di fosfatazione sul metallo pulito, che migliora l'adesione successiva; ma l'acido fosforico stesso non evapora e lascia molto residuo, occorre controllarne la dose, e usato da solo il film convertito è troppo fragile, perciò i prodotti commerciali sono per lo più compositi "acido fosforico + resina formante film o inibitore di corrosione". La rotta dell'acido fosforico ha forte penetrazione e buona fosfatazione, ma VOC più alto e odore forte, limitata in ambienti chiusi o sensibili all'ambiente.
2.3 Rotta composita (acido tannico + acido fosforico + resina)
I convertitori di ruggine ad alte prestazioni sono quasi tutti sistemi compositi: l'acido tannico si occupa di "annerire e stabilizzare" la ruggine, l'acido fosforico della fosfatazione e attivazione, l'emulsione acrilica, l'estere epossidico o la resina modificata della formazione del film e del bloccaggio dello strato convertito. Alcuni prodotti aggiungono anche piccole quantità di inibitori (come molibdato, fosfato di zinco) per migliorare ulteriormente la barriera. Kexin New Materials (kexinMaterials) nella progettazione delle formulazioni adotta generalmente la rotta composita "acido tannico predominante, acido fosforico ausiliario, film a base di acrilico o estere epossidico a base d'acqua", bilanciando la tutela ambientale (basso VOC, secondo GB 30981-2020 "Limiti di sostanze nocive nei rivestimenti protettivi industriali") e la tolleranza verso superfici rugginose umide. Questo approccio composito evita sia l'insufficiente penetrazione dell'acido tannico usato da solo, sia riduce i rischi di VOC e fragilità del sistema puramente fosforico.
Dal punto di vista della scienza dei materiali, la protezione dello strato convertito ha tre nature fondamentali: primo, inattivazione chimica, che trasforma la ruggine attiva originariamente igroscopica, espandibile e conduttiva in una fase stabile inerte; secondo, formazione di un film ibrido organico-inorganico continuo e denso, con propria azione schermante; terzo, fornire al rivestimento superiore una base con capacità di aggancio meccanico e legame chimico, migliorando notevolmente l'adesione tra strati. Questi tre punti sono la ragione fondamentale per cui il convertitore di ruggine può "usare la ruggine come base".
III. Componenti principali e forme di prodotto
Secondo vettore e forma, i convertitori di ruggine si dividono nei seguenti tipi, ciascuno con scenario applicativo diverso:
| Tipo | Componenti principali | Caratteristiche | Tipico orientamento VOC |
|---|---|---|---|
| Tipo acquoso ad acido tannico | Acido tannico + emulsione acrilica a base d'acqua | Basso odore, basso VOC, annerimento della ruggine evidente | Basso (secondo GB 30981) |
| Tipo solvente ad acido fosforico | Acido fosforico + solvente alcolico o esterico + resina | Forte penetrazione, buona fosfatazione, ma VOC più alto | Medio-alto |
| Tipo acquoso composito | Acido tannico + acido fosforico + estere epossidico o acrilico | Bilancia annerimento e formazione film, mainstream ingegneristico | Basso-medio |
| Tipo epossidico bicomponente | Liquido convertente + indurimento epossidico | Adesione e resistenza ottime, processo più complesso | Secondo il sistema |
Nella selezione, la "condizione dello strato di ruggine" va al primo posto: ruggine sciolta spessa e porosa, privilegiare il tipo acquoso composito che bilancia penetrazione e formazione film; se prevale la stabilizzazione e si deve poi realizzare un sistema anticorrosione pesante, considerare un primer epossidico. Per ambienti atmosferici di classe C3 come acciaio strutturale urbano comune e strutture tubiere di capannoni, il tipo acquoso ad acido tannico è spesso sufficiente; mentre in zone costiere o ad alta inquinamento industriale, dopo la conversione si deve sovrapporre uno strato intermedio e una finitura con maggiore schermatura. Va precisato che, sebbene il convertitore di ruggine si chiami "agente", in ingegneria appare spesso come "primer": ha sia funzione di conversione sia capacità di formazione film e adesione, e dopo l'essiccazione del strato convertito si può direttamente abbinare sopra. Quindi non separarlo completamente dal "trattamento superficiale", è essenzialmente un prodotto ibrido "trattamento + primer".
IV. Processo di applicazione: trattamento superficiale, verniciatura e ambiente
Il convertitore di ruggine non si "spalma a caso", la disciplina di processo determina il successo. Molti fallimenti in cantiere non sono problemi di qualità del prodotto, ma perdita di controllo nella fase di applicazione.
4.1 Pretrattamento superficiale
Il convertitore di ruggine è adatto a livelli St2, St3 dopo pulizia manuale o con attrezzi motorizzati (GB/T 8923.1 / ISO 8501-1), il nucleo è: rimuovere ruggine sciolta e sfarinosa, oli, frammenti di vecchi rivestimenti, sali, ma è permesso conservare e convertire la ruggine colorata ben aderente. Punti operativi:
- Usare spazzola di filo, carta abrasiva, levigatura motorizzata per rimuovere strati sfoglianti e polverosi; se non si rimuove la ruggine sciolta, il liquido convertente non contatta la ruggine attiva e la conversione non è completa.
- Rimuovere oli e sali con acqua dolce o solvente (specialmente costiero o stabilimenti chimici, gli ioni cloruro distruggono il film convertito e causano corrosione puntiforme).
- Vietato usarlo direttamente su elementi con infiltrazione continua, forte corrosione a cratere, spessore originale della piastra già gravemente ridotto; tali strutture vanno prima riparate con piastra o sabbiate.
- Dopo il pretrattamento, rimuovere la polvere con aria compressa pulita o aspirazione, prestando attenzione alla separazione olio-acqua della sorgente d'aria, per evitare nuovi inquinanti.
4.2 Verniciatura
- Agitare bene (l'acido tannico tende a depositarsi), se necessario diluire per ridurre viscosità, usare il diluente indicato dal produttore.
- Prima mano sottile per far penetrare e reagire il liquido (la superficie rugginosa che gradualmente annerisce è segno di conversione), dopo essiccazione al tatto applicare seconda mano per garantire il film.
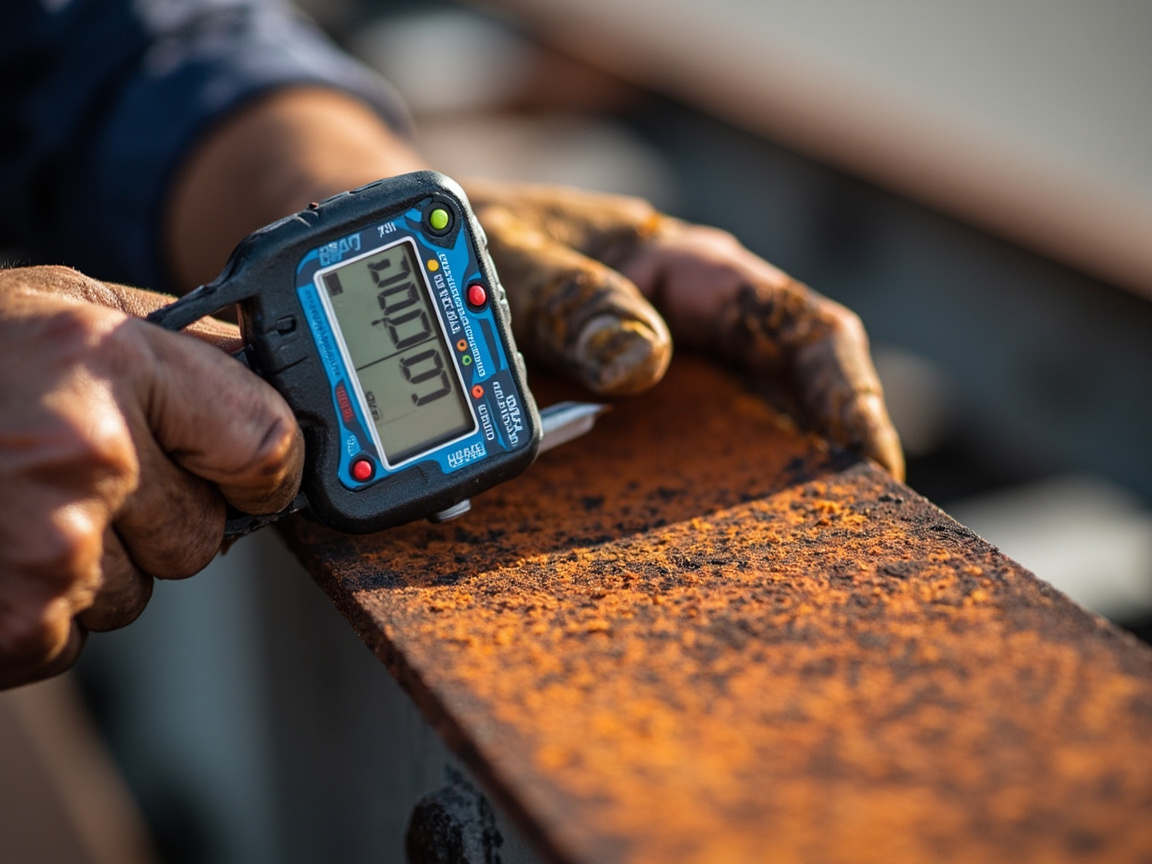
- Spessore del film secco (DFT) solitamente controllato in 40–80 micrometri (misurato secondo GB/T 13452.2 / ISO 2808), troppo sottile scherma poco, troppo spesso facile a crepe.
- La reazione di conversione richiede tempo (a temperatura ambiente alcune ore fino a un giorno), non applicare la finitura prima che sia completamente annerito, altrimenti si verifica "attacco del fondo" o calo di adesione.
- Spigoli, saldature, giunzioni di bulloni sono zone ad alta corrosione, va fatta pre-verniciatura (stripe coat), per garantire che questi punti sottili non siano tralasciati.
4.3 Ambiente e abbinamento
- Temperatura di applicazione 5–35℃, umidità relativa ≤ 85%, temperatura del substrato almeno 3℃ sopra il punto di rugiada (requisiti generali ISO 12944).
- Dopo l'essiccazione del film convertito, applicare secondo il progetto strato intermedio o finitura, non lasciare esposto a lungo (il film convertito ha limitata resistenza agli agenti atmosferici).
- La compatibilità con i rivestimenti successivi deve essere verificata (adesione a griglia GB/T 9286 livello 0 o 1 è ottimale), specialmente le finiture forti a solvente possono dissolvere lo strato convertito non completamente indurito.
V. Limiti di applicabilità: quando usarlo e quando non usarlo
I vantaggi del convertitore di ruggine sono evidenti — elimina polvere e attrezzature di sabbiatura, accorcia i tempi, riduce i costi complessivi, adatto a elementi non smontabili. Ma ha confini chiari, superarli porta inevitabilmente al fallimento.
Applicabile:
- Grandi strutture di acciaio in esercizio non sabbiabili (ponti, torri, pareti esterne serbatoi);
- Riparazioni locali, controllo di corrosione puntiforme;
- Corrosione lieve-moderata (strato di ruggine non spesso, substrato non ridotto massicciamente);
- Manutenzione urbana o di stabilimento con limiti ambientali o di spazio che non permettono molto pulviscolo.
Non applicabile:
- Forte corrosione a cratere, spessore piastra originale già significativamente ridotto (va rimossa ruggine e riparata piastra, altrimenti sotto lo strato convertito la corrosione continua);
- Ambiente continuamente immerso in acqua, forti agenti chimici (resistenza chimica del film convertito limitata);
- Componente principale di sistema anticorrosione pesante ad alto standard (ritorno a sabbiatura + primer zincante, vedi Norma ingegneristica anticorrosione strutture di acciaio);
- Parti soggette a sollecitazione dinamica, sensibili a fatica, la resistenza di legame tra strato convertito e substrato è inferiore all'abbinamento sabbiato.
In sintesi: il convertitore di ruggine è un "ottimo strumento per manutenzione con ruggine", non un "sostituto dell'anticorrosione pesante". In ambienti a lungo termine e severi si deve ancora usare come scheletro il sistema ISO 12944; la conversione della ruggine risolve solo il "trattamento di fondo quando non si può sabbiare", non può sostituire la progettazione completa del sistema protettivo. Se in ingegneria lo si usa su parti immerse o componenti centrali a forte corrosione, spesso si ha ritorno di ruggine a breve termine, aumentando anzi i costi di rifacimento successivo.
VI. Valutazione delle prestazioni e norme
La qualità del convertitore di ruggine va dimostrata con i dati, i metodi comuni includono:
- Adesione: metodo a griglia GB/T 9286 (livello 0 o 1 ottimo), o metodo di strappo GB/T 5210;
- Resistenza a nebbia salina neutra: GB/T 1771-2007 (equivalente ISO 7253, metodo di prova nebbia salina anche in ISO 9227 / ASTM B117), un sistema sigillante a convertitore di qualità con singolo strato richiede generalmente ≥ 72 ore senza bolle, dopo abbinamento con finitura l'insieme richiede spesso ≥ 240–480 ore, secondo il documento di progetto;
- Efficienza di conversione: tramite variazione di massa della ruggine, XRD o caratterizzazione IR della formazione di ferrotannato o fosfato ferrico;
- Resistenza all'acqua: GB/T 1733 o GB/T 5209 (ISO 1521);
- VOC: limite GB 30981-2020.
Da notare: i dati di nebbia salina del convertitore di ruggine dipendono fortemente da "conversione sufficiente + abbinamento successivo adeguato"; guardare isolatamente la nebbia salina del singolo strato ha senso limitato, va valutato come sistema "strato convertito + sigillante + finitura". Molti produttori riportano solo nebbia salina del singolo strato, senza dire se con finitura, dati di scarso valore per la selezione ingegneristica. Il modo corretto di valutazione è: su pannello fare l'abbinamento completo "conversione + sigillante + finitura", poi secondo GB/T 1771 fare nebbia salina con incisione, osservando bolle, area di ruggine e larghezza di corrosione lungo l'incisione. Inoltre, la resistenza agli agenti atmosferici dello strato convertito è di per sé debole, esposto a lungo all'aperto sfiorisce, perciò in ingegneria esiste quasi sempre come "strato di fondo", deve essere coperto dai rivestimenti successivi. All'accettazione non si guarda solo l'indice immediato dello strato convertito, ma va fatta valutazione complessiva di nebbia salina e invecchiamento dopo abbinamento.
VII. Confronto con sabbiatura e stabilizzatore di ruggine
| Soluzione | Requisito rimozione ruggine | Tempi e costi | Ambiente applicativo | Resistenza a lungo termine |
|---|---|---|---|---|
| Sabbiatura + primer zincante | Sa2.5 (ISO 8501-1) | Alto | Anticorrosione pesante, nuovo o grande riparo | Ottima |
| Convertitore di ruggine | St2/St3 | Basso-medio | Manutenzione in esercizio, non smontabile | Medio-buono |
| Stabilizzatore di ruggine | St2/St3 | Basso | Ruggine lieve-moderata, sigillatura | Medio |
| Vernice con ruggine penetrante | St2 | Basso | Ruggine sottile, non severa | Medio |
Questa tabella mostra una scelta fondamentale: la sabbiatura completa + zincante offre la durabilità ottimale e più prevedibile, ma al costo più alto; il convertitore di ruggine sotto il vincolo "non sabbiabile" offre un compromesso ad altissimo rapporto qualità-prezzo. Lo stabilizzatore di ruggine è più adatto a trattamento tollerante di ruggine spessa e non uniforme. La selezione non è chi è "più avanzato", ma chi è più adatto alle condizioni di lavoro. Sull'applicazione in cantiere della soluzione stabilizzante, si veda Applicazione in cantiere dello stabilizzatore di ruggine. In condizioni di manutenzione con budget limitato, tempi stretti e impossibilità di fermo produzione, il vantaggio complessivo del convertitore di ruggine è spesso il più evidente, ed è anche il motivo per cui è ampiamente adottato in ambito municipale ed energetico.
VIII. Casi ingegneristici e gestione in cantiere
Nella manutenzione reale in cantiere, il convertitore di ruggine viene solitamente applicato secondo la seguente procedura: primo passo, determinazione del grado di corrosione (GB/T 8923.1 A–D), confermando che rientra nei gradi C o D trattabili a ruggine presente; secondo passo, rimozione meccanica della ruggine superficiale, sgrassaggio e rimozione dei sali; terzo passo, applicazione sottile del liquido convertitore e osservazione della nerificazione; quarto passo, dopo l'essiccazione completa, misurazione dello spessore e test a griglia; quinto passo, applicazione dello strato intermedio e della finitura abbinati; sesto passo, ispezione finale. Ogni passo deve essere documentato, in particolare i dati di spessore del film e di adesione, per facilitare la tracciabilità della manutenzione futura.
Nella gestione in cantiere, il problema più frequente è "correre sui tempi" — applicare la finitura prima che il convertitore sia essiccato, o applicare solo una mano per risparmiare materiale. Questi comportamenti portano a un aspetto apparentemente integro a breve termine, ma con ritorno di ruggine localizzato dopo sei mesi. Il metodo corretto è preferire tempi di attesa e applicazioni maggiori, piuttosto che comprimere i tempi di reazione e di formazione del film. Kexin New Materials (kexinMaterials) suggerisce come abbinamento: posizionare il convertitore di ruggine come "trattamento di fondo di livello manutenzione", dopo aver confermato il grado del strato di ruggine e la durata di progetto (ad es. ambiente C3–C4 secondo ISO 12944), fornendo una "scheda processo completa di liquido convertitore + strato intermedio sigillante + finitura", anziché vendere singolarmente una bottiglia di liquido convertitore. Questo pacchetto "prodotto + processo" riduce significativamente il tasso di errore in cantiere e rende l'accettazione del lavoro basata su limiti quantificabili.
IX. Stoccaggio, sicurezza e trattamento dei reflui
Sebbene il convertitore di ruggine sia più mite dell'eliminazione della ruggine con acidi forti, occorre comunque prestare attenzione: i tipi a acido tannico devono essere protetti dal gelo e da precipitazione e indurimento a lungo termine; i tipi a acido fosforico richiedono contenitori resistenti alla corrosione e ventilazione. Durante l'applicazione indossare guanti e occhiali protettivi, evitando il contatto prolungato con la pelle. I reflui e le acque di risciacquo contengono prodotti di conversione e piccole quantità di acido o solvente, e devono essere trattati come acque reflue industriali secondo le normative ambientali locali, non scaricabili direttamente nelle acque piovane o nei corpi idrici naturali. Sebbene i sistemi a base d'acqua abbiano bassi VOC, le acque reflue contengono ancora sostanze chimiche e richiedono smaltimento conforme. Dal punto di vista economico, il vantaggio del convertitore di ruggine non sta nel "rivestimento economico", ma nel risparmio dell'intera catena di costi di "sabbiatura, rimozione polveri, fermo produzione e smaltimento scorie", particolarmente adatto agli scenari di manutenzione "con budget limitato, tempi stretti e impossibilità di fermare la produzione". Molti proprietari, nel fare i conti, confrontano solo il prezzo unitario del materiale, ignorando le perdite da fermo produzione e i costi di trasporto delle scorie causati dalla sabbiatura, scoprendo infine che il costo a ciclo di vita del convertitore di ruggine è addirittura inferiore.
X. Riepilogo degli errori comuni
Errore 1: più è spessa la ruggine, più è comodo il convertitore. Sbagliato. La ruggine spessa e friabile deve prima essere rimossa meccanicamente dello strato superficiale, altrimenti il liquido convertitore non penetra fino in fondo e la ruggine attiva residua continua a corrodere.
Errore 2: diventare nero significa conversione completata. Sbagliato. La nerificazione superficiale è solo un indicatore visibile della chelazione tannica; se la conversione interna sia sufficiente dipende dallo spessore e dal tempo di reazione, applicare la finitura prima dell'essiccazione provoca distacco del fondo.
Errore 3: il convertitore di ruggine può sostituire il primer ricco di zinco. Sbagliato. Il strato convertito di ruggine non fornisce praticamente protezione catodica; per la forte anticorrosione si deve abbinare epossidico ricco di zinco (vedi primer epossidico a base d'acqua ricco di zinco).
Errore 4: si può applicare in qualsiasi condizione meteorologica. Sbagliato. Umidità elevata, condensa e basse temperature inibiscono la reazione e introducono umidità, causando film molle e scarsa adesione.
Errore 5: il convertitore di ruggine può essere usato nudo senza abbinamento. Sbagliato. Il film convertito ha resistenza agli agenti atmosferici limitata, deve essere abbinato a sigillante e finitura, altrimenti si polverizza e ritorna la ruggine rapidamente.
Errore 6: alta nebbia salina a singolo strato significa buon sistema. Sbagliato. Bisogna vedere la nebbia salina e l'espansione della corrosione lungo le incisioni dell'abbinamento completo "conversione + sigillante + finitura"; i dati isolati non hanno senso.
XI. Controllo dei dettagli nell'attuazione in cantiere
Trasformare il convertitore di ruggine da "prodotto" a "lavoro affidabile" dipende dai dettagli in cantiere. In primo luogo la verifica su pannello: prima di qualsiasi applicazione su larga scala, fare un piccolo campione, completando l'intero processo "pulizia — conversione — abbinamento — cura", eseguendo griglia e resistenza a breve termine all'acqua, per confermare e poi procedere. In secondo luogo la registrazione del processo: temperatura e umidità, punto di rugiada, rapporto di miscelazione, numero di mani, spessore del film, tempo di cura devono essere archiviati. In terzo luogo il rinforzo di spigoli e angoli: saldature, bulloni e spigoli sono le parti più soggette a ruggine precoce, devono ricevere pre-rivestimento. Infine l'intervallo tra le operazioni: applicare la finitura prima che il convertitore sia essiccato è la causa più comune di "bello a breve termine, ruggine a lungo termine", bisogna dare tempo sufficiente alla reazione.
Infine va sottolineato un concetto: il convertitore di ruggine è uno "strumento" non una "magia". Il suo limite di efficacia è determinato congiuntamente da "stato del strato di ruggine + qualità del pretrattamento + sufficienza di conversione + abbinamento successivo". Qualsiasi anello allentato riduce il risultato. Pertanto Kexin New Materials (kexinMaterials) nella consegna insiste sul trinomio "prodotto + scheda processo + rilevamento in cantiere", anziché consegnare una bottiglia di liquido convertitore e finire lì. Questo estendere la responsabilità fino al lato esecutivo è la chiave della vera affidabilità della manutenzione a ruggine presente. Va aggiunto: anche adottando il sistema più prudente, si deve concordare un ciclo di ispezione periodica dopo la consegna, eliminando la ruggine di ritorno in fase locale e precoce, evitando una seconda rilavorazione su larga scala.
XII. Albero decisionale di selezione e diagnosi dei guasti
Di fronte a un progetto specifico, si può usare rapidamente il seguente albero decisionale semplificato per giudicare se il convertitore di ruggine è adatto e quale via tecnica scegliere:
- Il substrato è gravemente assottigliato o con corrosione perforante? Sì — interrompere la selezione, prima valutazione strutturale e riparazione piastra, nessun rivestimento a ruggine presente può sostituire la riparazione strutturale; No — passo successivo.
- Il componente è a lungo immerso in acqua o a contatto con mezzi chimici forti? Sì — abbandonare la via del convertitore, passare a sabbiatura + abbinamento forte anticorrosione; No — passo successivo.
- Il cantiere può sabbiare a Sa2.5? Sì e budget/tempi lo consentono — priorità a sabbiatura + sistema ricco di zinco, durabilità a lungo termine ottimale; No — passo successivo.
- Il strato di ruggine è sottile e aderente, o spesso e friabile? Sottile e aderente — tipo a acido tannico a base d'acqua o tipo composito a base d'acqua è sufficiente; spesso e friabile — prima pulizia meccanica a St2/St3, poi scegliere composito che bilanci penetrazione e formazione film, se necessario considerare epossidico bicomponente come fondo.
- Il grado ambientale (ISO 12944) è C2–C3 o superiore a C4? C2–C3 — conversione + singolo sigillante + finitura di solito basta; superiore a C4 — sopra il strato convertito deve essere sovrapposto strato intermedio ad alta barriera, aumentando adeguatamente lo spessore totale a secco.
Per la diagnosi dei guasti, le tipiche modalità di guasto del sistema convertitore e le cause possono essere confrontate:
| Manifestazione del guasto | Possibile causa | Verifica e trattamento |
|---|---|---|
| Ritorno di ruggine puntiforme locale | Ruggine superficiale non rimossa, residuo di ioni cloruro | Carteggiare fino a superficie solida, lavare con acqua dolce e riapplicare liquido convertitore |
| Vesciche su larga scala | Applicazione con condensa umida, finitura prima dell'essiccazione del convertitore | Rimuovere zona vescicata, controllare condizioni di punto di rugiada e rifare |
| Crepe e distacco del film | Applicazione troppo spessa in una mano, film fragile tipo fosforico | Controllare film umido per mano, passare a sistema composito più tenace |
| Polverizzazione e scolorimento superficiale | Strato convertito esposto a lungo senza finitura | Dopo pulizia polvere, sigillare e applicare finitura resistente agli agenti atmosferici al più presto |
| Scarsa adesione a griglia | Olio/sali non puliti, intervallo tra strati superato | Rivedere registri pretrattamento, carteggiare e riapplicare |
Nella diagnosi si consiglia l'ordine "prima i registri, poi le interfacce": prima verificare nei documenti di cantiere temperatura/umidità, punto di rugiada, intervalli di tempo, poi fare un taglio sulla parte guasta per osservare se il guasto avviene tra strato convertito e substrato, o tra strato convertito e finitura — il primo è per lo più problema di pretrattamento, il secondo per lo più problema di intervallo operativo o compatibilità. Una localizzazione accurata evita di ripetere errori nella riparazione. Per progetti di ampia superficie e con responsabilità complesse, si può incaricare un ente terzo di testare l'adesione per trazione secondo GB/T 5210 e registrare la posizione dell'interfaccia di rottura, usando dati oggettivi a supporto dell'attribuzione del guasto: se la rottura avviene all'interfaccia substrato-strato convertito e la sezione mostra polvere di ruggine residua, si può sostanzialmente attribuire a pretrattamento inadeguato; se la rottura avviene tra strati di rivestimento e la sezione è liscia, si deve rivedere prioritariamente l'intervallo di riapplicazione e l'uso di diluente rispetto ai requisiti della scheda processo. Consolidare questa catena di prove di interfaccia come procedura di routine rende le decisioni di manutenzione successive basate su evidenza.
Domande frequenti
D: Qual è la differenza tra convertitore di ruggine e agente rimuovi-ruggine (decapaggio acido)?
R: L'agente rimuovi-ruggine (es. acido cloridrico, liquido decapante fosforico) dissolve e risciacqua via la ruggine, esponendo il metallo nudo; il convertitore di ruggine reagisce chimicamente la ruggine sul posto trasformandola in un strato nero stabile che resta come base, senza risciacquo né rimozione totale. Il primo richiede neutralizzazione e lavaggio, producendo reflui; il secondo è più adatto a strutture di grandi dimensioni non lavabili.
D: Quale è migliore, il tipo a acido tannico o quello a acido fosforico?
R: Il tipo a acido tannico ha nerificazione evidente, film denso, bassi VOC; adatto alla maggior parte degli scenari di manutenzione; il tipo fosforico ha buona adesione per fosfatazione e forte penetrazione ma VOC più alti e film fragile. In cantiere si usa spesso sistema composito a base d'acqua di entrambi, bilanciando prestazioni e ambiente.
D: Dopo quanto si può applicare la finitura sul convertitore di ruggine?
R: Dipende da temperatura, umidità e spessore; a temperatura ambiente solitamente asciutto al tatto in poche ore, essiccato in 12–24 ore. Il criterio è non appiccicoso, nerificazione uniforme, senza ritorno di ruggine. Si consiglia dopo essiccazione e conferma adesione (griglia) di abbinare la finitura, evitando distacco per corsa sui tempi.
D: Il convertitore di ruggine può essere usato in ambiente immerso?
R: Sconsigliato. Il film convertito ha resistenza limitata in immersione continua o agenti chimici forti; le parti a lungo immerso devono avere sabbiatura + abbinamento forte anticorrosione (es. epossidico catramato o epossidico senza solvente), il convertitore è adatto solo a manutenzione in zona atmosferica.
D: Quante ore di nebbia salina si possono ottenere?
R: Secondo GB/T 1771, un buon sistema convertitore+sigillante a singolo strato richiede di norma ≥ 72 ore senza vesciche; dopo abbinamento sigillante e finitura l'insieme richiede spesso ≥ 240–480 ore, ma il valore varia con abbinamento di progetto, spessore, grado ambientale (ISO 12944 C2–C5), e deve seguire il documento tecnico di progetto.
D: Perché dopo l'applicazione c'è ritorno di ruggine locale?
R: Cause comuni: ruggine superficiale non rimossa, liquido convertitore applicato irregolarmente o troppo sottile, ambiente umido con condensa, inquinamento da ioni cloruro non rimosso, intervallo prima della finitura troppo lungo. Necessario carteggiare e riapplicare localmente il convertitore, poi sigillare presto.
D: Il convertitore di ruggine è ecologico?
R: Il sistema composito a base d'acqua a acido tannico ha bassi VOC, coerente con il trend dei limiti GB 30981-2020 per rivestimenti protettivi industriali; i prodotti a solvente fosforici hanno VOC più alti. Nella scelta richiedere dati di test VOC e sostanze pericolose, privilegiando la via composita a base d'acqua.
D: Posso preparare da solo acido tannico e acqua?
R: Sconsigliato. Resina formante film, inibitore di corrosione, pH e sistema di penetrazione sono il cuore della formula; il fai-da-te spesso converte in modo incompleto, scarsa adesione, insufficiente resistenza all'acqua; in cantiere usare prodotto finito verificato.
D: Perché il strato convertito non può essere usato direttamente come finitura?
R: La funzione principale del strato convertito è "inattivare la ruggine + fornire base adesiva"; la sua resistenza agli agenti atmosferici, UV e chimica è insufficiente, all'aperto a lungo si polverizza. Deve essere coperto da strato intermedio sigillante e finitura resistente agli agenti atmosferici, formando abbinamento completo.
D: Come giudicare se il convertitore di ruggine acquistato è qualificato?
R: Richiedere al produttore rapporto nebbia salina abbinato secondo GB/T 1771, dati adesione GB/T 9286, rapporto VOC GB 30981, e possibilmente fare verifica campione in cantiere, anziché guardare solo le "ore" pubblicizzate.
Letture supplementari
- Applicazione in cantiere dello stabilizzatore di ruggine: confronto tra rivestimento a ruggine presente convertente e stabilizzante, comprendere la divisione dei compiti nei scenari di manutenzione.
- Normativa per ingegneria anticorrosione strutture in acciaio: integrare il convertitore di ruggine nel quadro di progettazione e accettazione dell'abbinamento forte anticorrosione complessivo.
- Interpretazione norme limiti VOC rivestimenti protettivi industriali: dai limiti GB 30981-2020 ai confini di conformità ambientale dei rivestimenti a ruggine presente.
- Applicazione primer alchidico anticorrosione: convenienza monocomponente e limiti applicativi (ambiente C2–C3)
- Progettazione abbinamento sistema rivestimento anticorrosione: sistema fondo—medio—finitura e distribuzione spessori ISO 12944
- Test nebbia salina vernice anticorrosione: DIN EN ISO 9227 e GB/T 1771