Как только сталь подвергается коррозии, рыхлый, пористый и гигроскопичный слой ржавчины подобно губке непрерывно подает влагу и кислород к металлической основе, заставляя коррозию постоянно продвигаться вглубь. Традиционный подход требует тщательной пескоструйной очистки ржавчины до уровня Sa2.5 (ISO 8501-1 / GB/T 8923.1) с последующим нанесением грунтовки, но на месте часто из-за оборудования, сроков, экологических требований или доступности конструкции невозможно провести полную очистку. Например, эксплуатируемые фермы мостов, опоры ЛЭП, наружные стенки резервуаров, химические трубные эстакады — многие относятся к условиям, где нельзя демонтировать, нельзя останавливать производство, площадка узкая, не допускается большое пылеобразование; принудительная пескоструйная обработка не только дорога, но и создает серьезные экологические и проблемы безопасности.Преобразователь ржавчины (Rust Converter) как раз создан для таких сценариев «окраски по ржавчине»: он не удаляет ржавчину, а химическим путем превращает вредную активную ржавчину в стабильную, плотную черную пленку, которая одновременно останавливает дальнейшую коррозию и служит основой для последующего покрытия.
Как поставщик технологий промышленного защитного покрытия, Кэсинь Новые Материалы (kexinMaterials) в системах окраски по ржавчине долгое время использует преобразователь ржавчины как «предпочтительное решение при невозможности полной пескоструйной обработки». В этой статье, опираясь на реальные химические механизмы двух основных направлений — танниновой кислоты и фосфорной кислоты, — подробно разбираются принципы, нанесение и выбор преобразователя ржавчины, чтобы помочь вам понять, в каких случаях его применять нужно, а в каких — категорически нельзя. Общий процесс обработки при окраске по ржавчине можно дополнительно изучить в статье из той же подборки Поверхностная обработка при окраске по ржавчине, а различия между преобразованием и стабилизацией ржавчины — в Стабилизатор ржавчины: нанесение на объекте.
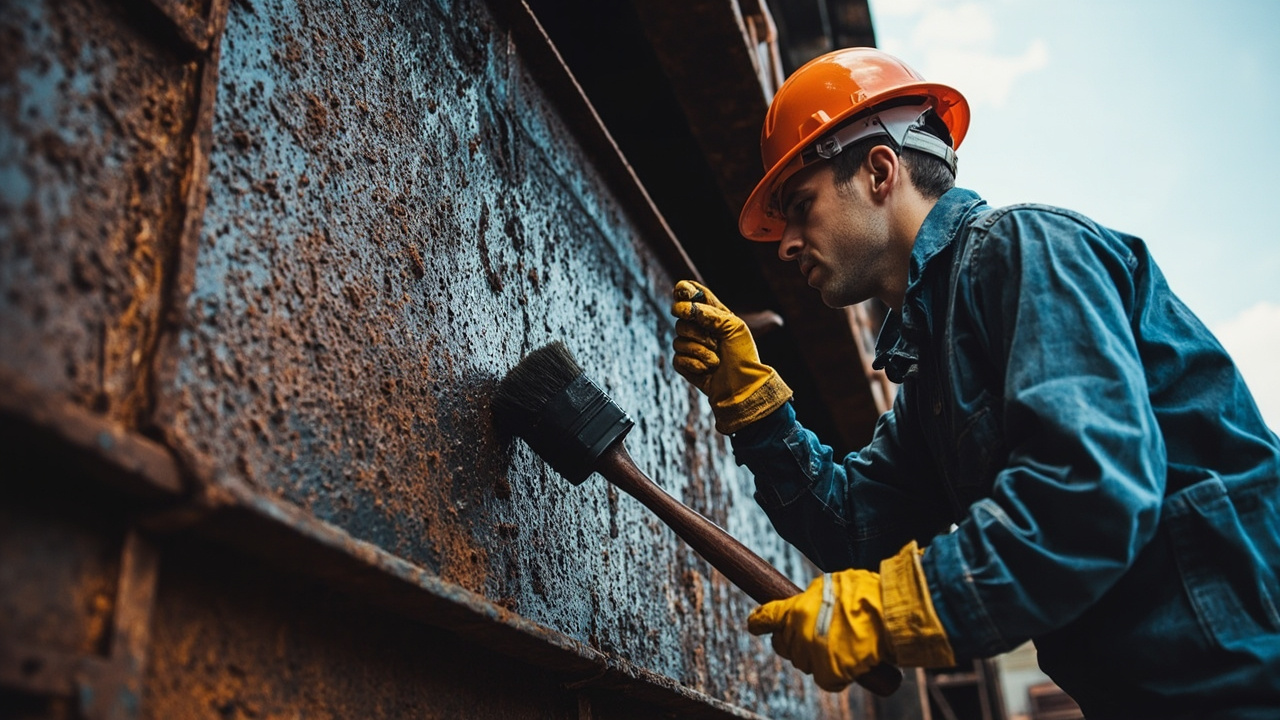
I. Что такое преобразователь ржавчины: принципиальное отличие от обычной грунтовки
Преобразователь ржавчины относится к «преобразующим покрытиям по ржавчине» и наряду с «стабилизирующими» и «проникающими» покрытиями по ржавчине имеет совершенно иной механизм. Понимание различий между этими тремя типами — первый шаг к правильному выбору продукта:
- Стабилизирующий тип (стабилизатор ржавчины): опирается на пассивирующие или стабилизирующие компоненты, такие как фосфат цинка, таннин, которые обволакивают и стабилизируют активную ржавчину, не образуя новой пленки соединений, в основном выполняет функцию герметизации, обладает высокой толерантностью к толстому слою ржавчины (подробнее в статье из той же подборки Стабилизатор ржавчины: нанесение на объекте).
- Проникающий тип: низковязкая смола проникает в поры слоя ржавчины, физически герметизируя его; требует тонкого слоя ржавчины, экранирующая способность ограничена.
- Преобразующий тип (преобразователь ржавчины): его суть — вступить в химическую реакцию с ржавчиной, образуя нерастворимую, стабильную черную пленку комплексов или солей, химически «инактивируя» ржавчину.
Преобразователь ржавчины выполняет на самом деле две задачи: во-первых, превращает активную ржавчину типа Fe₂O₃·xH₂O, FeOOH в термодинамически более стабильные железотанниновые комплексы или фосфат железа; во-вторых, с помощью пленкообразующей смолы прочно фиксирует этот преобразованный слой и остаточную ржавчину, формируя грунтовочный слой, способный связывать верх и низ. Это не «средство для удаления ржавчины» — удалитель ржавчины (например, травление кислотой) растворяет ржавчину и смывает её, а преобразователь ржавчины «модифицирует на месте», не смывает и не удаляет полностью. Это различие определяет его особую пригодность для крупных эксплуатируемых конструкций, которые нельзя промыть. На практике распространено заблуждение: считать преобразователь ржавчины «универсальной заменой удалению ржавчины», полагая, что с ним можно вообще не обрабатывать поверхность. На самом деле преобразователь ржавчины хорошо работает с «прочно прилегающей цветной ржавчиной», а «рыхлую отслаивающуюся ржавчину, масляные загрязнения, соли» по-прежнему нужно сначала удалить. Он заменяет этап «полной пескоструйной обработки», а не «всю поверхностную подготовку».
II. Ключевой механизм: направление танниновой кислоты и направление фосфорной кислоты
2.1 Направление танниновой кислоты (Tannic Acid)
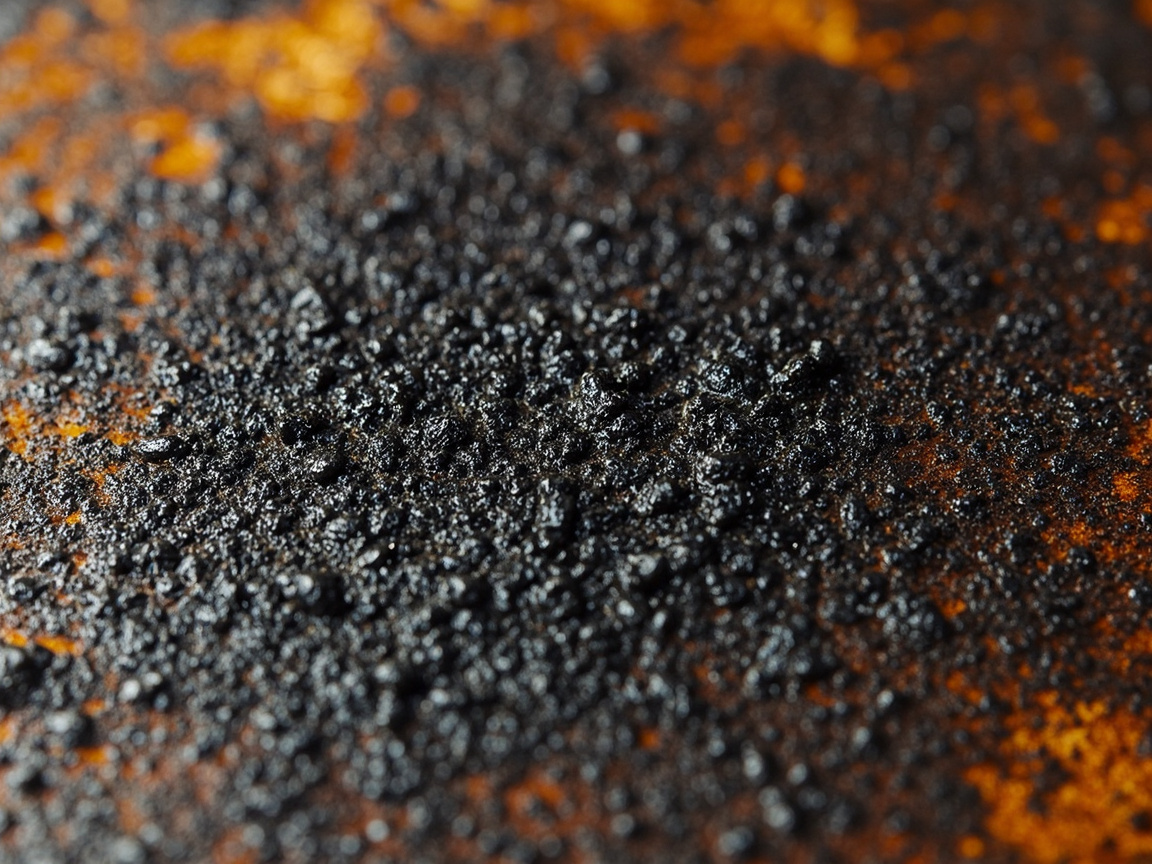
Танниновая кислота — это класс полифенольных соединений (гидролизуемые танины, такие как галлотаннин, молекулярная структура богата множеством групп пирокатехина и галловой кислоты). Она образует комплексы с ионами железа в ржавчине (преимущественно Fe³⁺), образуя железотанниновый комплекс (iron tannate), который стабилен, сине-черного цвета, нерастворим в воде и плотен. Реакцию можно описать так:
Танниновая кислота (полифенол −OH) + Fe³⁺ (из Fe₂O₃·xH₂O, β-FeOOH и др.) → железотанниновый комплекс (черная стабильная пленка)
Ключ этого этапа в том, что железо должно находиться в трехвалентном окисленном состоянии — то есть преобразователь ржавчины хорошо работает с «красно-коричневой трехвалентной ржавчиной», а на открытом «металлическом железе» полагается на реакцию танниновой кислоты с Fe с образованием пленки ферротанната или железотанниновой пленки для пассивации. Сама железотанниновая пленка коррозионностойка и обладает сильной адгезией — это ядро характеристик продуктов на основе танниновой кислоты. Преимущества направления танниновой кислоты: визуальное почернение, плотная пленка, слабый запах, низкая токсичность, подходит для большинства атмосферных зон обслуживания; недостаток — танниновая кислота легко оседает и требует тщательного перемешивания, а проникновение в очень толстый слой ржавчины ограничено.
2.2 Направление фосфорной кислоты (Phosphoric Acid)
Фосфорная кислота (H₃PO₄) реагирует с ржавчиной и основным металлом, образуя фосфат железа (FePO₄) и соли фосфорнокислого железа (II), а на чистой металлической поверхности формирует фосфатную пленку:
Fe₂O₃·xH₂O + 2H₃PO₄ → 2FePO₄↓ + (x+3)H₂O Fe + 2H₃PO₄ → Fe(H₂PO₄)₂ + H₂↑ (и далее формируется фосфатный слой)
Дополнительная ценность фосфорного направления — легкое травление и фосфатирование чистого металла, что повышает последующую адгезию; но сама фосфорная кислота не летуча, оставляет много остатка, требует контроля дозировки, а при использовании отдельно пленка преобразования слишком хрупкая, поэтому коммерческие продукты в основном представляют собой композицию «фосфорная кислота + пленкообразующая смола или ингибитор коррозии». Фосфорное направление обладает сильным проникновением и хорошим фосфатированием, но повышенным VOC и резким запахом, ограничено в замкнутых или экологически чувствительных сценариях.
2.3 Комбинированное направление (танниновая кислота + фосфорная кислота + смола)
Высокоэффективные преобразователи ржавчины почти всегда представляют собой композитные системы: танниновая кислота отвечает за «почернение и стабилизацию» ржавчины, фосфорная кислота — за фосфатирование и активацию, акриловая эмульсия, эпоксидный эфир или модифицированная смола — за пленкообразование и фиксацию преобразованного слоя. Некоторые продукты также добавляют небольшое количество ингибиторов коррозии (например, молибдаты, фосфат цинка) для дополнительного барьера.Кэсинь Новые Материалы (kexinMaterials) в разработке рецептур обычно применяют композитное направление «танниновая кислота в основе, фосфорная кислота вспомогательно, водная акриловая или эпоксидно-эфирная пленка», сочетая экологичность (низкий VOC, согласно GB 30981-2020 «Ограничения вредных веществ в промышленных защитных покрытиях») и толерантность к влажной ржавой поверхности. Такая композитная логика избегает недостаточного проникновения при использовании только танниновой кислоты и снижает риски VOC и хрупкости чисто фосфорной системы.
С точки зрения материаловедения, защитная сущность преобразованного слоя ржавчины заключается в трех аспектах: во-первых, химическая инактивация — превращение изначально постоянно впитывающей влагу, расширяющейся, проводящей активной ржавчины в инертную стабильную фазу; во-вторых, формирование непрерывной плотной органо-неорганической гибридной пленки, обладающей сама по себе экранирующим действием; в-третьих, предоставление основы для верхнего покрытия с возможностью механического зацепления и химического связывания, что значительно повышает межслойную адгезию. Эти три аспекта — фундаментальная причина, по которой преобразователь ржавчины может «использовать ржавчину как основу».
III. Основные компоненты и формы продукта
По носителю и форме преобразователи ржавчины делятся на следующие типы, каждый с разными сценариями применения:
| Тип | Основные компоненты | Особенности | Типичная направленность VOC |
|---|---|---|---|
| Водный тип на танниновой кислоте | Танниновая кислота + водная акриловая эмульсия | Слабый запах, низкий VOC, заметное почернение ржавчины | Низкий (согласно GB 30981) |
| Растворимый тип на фосфорной кислоте | Фосфорная кислота + спиртовой или эфирный растворитель + смола | Сильное проникновение, хорошее фосфатирование, но повышенный VOC | Средний до высокого |
| Композитный водный тип | Танниновая кислота + фосфорная кислота + эпоксидный эфир или акрил | Сочетает почернение и пленкообразование, основной для инженерных работ | Низкий до среднего |
| Двухкомпонентный эпоксидный тип | Раствор-преобразователь + эпоксидное отверждение | Лучшая адгезия и стойкость, но более сложная технология | Зависит от системы |
При выборе на первое место нужно ставить «состояние слоя ржавчины»: при толстой, рыхлой и пористой отслаивающейся ржавчине приоритет отдается композитному водному типу с балансом проникновения и пленкообразования; если главная цель — стабилизация и последующее тяжелое антикоррозийное покрытие, рассмотрите эпоксидную основу. Для городских обычных стальных конструкций, цеховых трубных эстакад такой атмосферной среды, как C3, водного типа на танниновой кислоте часто уже достаточно; а в прибрежных или промышленно сильно загрязненных зонах после преобразования следует нанести более сильный барьерный промежуточный и финишный слой. Нужно особо пояснить: хотя преобразователь ржавчины называется «реагентом», в инженерной практике он часто выступает в форме «грунтовки» — обладает и функцией преобразования, и способностью к пленкообразованию и адгезии, после высыхания преобразованного слоя на него можно сразу наносить последующие слои. Поэтому не отделяйте его полностью от «средства поверхностной обработки» — по сути это комбинированный продукт «обработка + грунтовка».
IV. Технология нанесения: поверхностная подготовка, окраска и окружающая среда
Преобразователь ржавчины — не «мажь как попало», дисциплина процесса определяет успех. Многие полевые неудачи — не проблема качества продукта, а потеря контроля на этапе нанесения.
4.1 Предварительная поверхностная обработка
Преобразователь ржавчины применим после ручной или механизированной очистки до уровней St2, St3 (GB/T 8923.1 / ISO 8501-1), суть в том: удалить рыхлую отслаивающуюся ржавчину, масляные загрязнения, фрагменты старого покрытия, соли, но разрешается оставить прочно прилегающую цветную ржавчину для преобразования. Ключевые операции:
- Используйте проволочную щетку, наждачную бумагу, механическую зачистку для удаления отслаивающихся, мелющихся слоев; если не удалить отслаивающуюся ржавчину, раствор не коснется активной ржавчины и преобразование будет неполным.
- Пресной водой или растворителем удалите масло и соль (особенно важно в прибрежных зонах или на химзаводах, хлорид-ионы разрушат пленку преобразования и вызовут точечную коррозию).
- Строго запрещено наносить напрямую на элементы с постоянным просачиванием воды, обширной язвенной коррозией, значительным истончением исходной толщины плиты; такие конструкции сначала нужно заплатить или пескоструить.
- После предобработки удалите пыль чистым сжатым воздухом или вакуумом, следите за масловлагоотделением источника воздуха, чтобы не занести новые загрязнения.
4.2 Окраска
- Тщательно перемешайте (танниновая кислота оседает), при необходимости разбавьте для вязкости, используйте указанный производителем разбавитель.
- Первый тонкий слой позволяет раствору проникнуть и прореагировать (постепенное почернение ржавой поверхности — признак преобразования), после высыхания на отлип нанесите второй слой для гарантии пленкообразования.
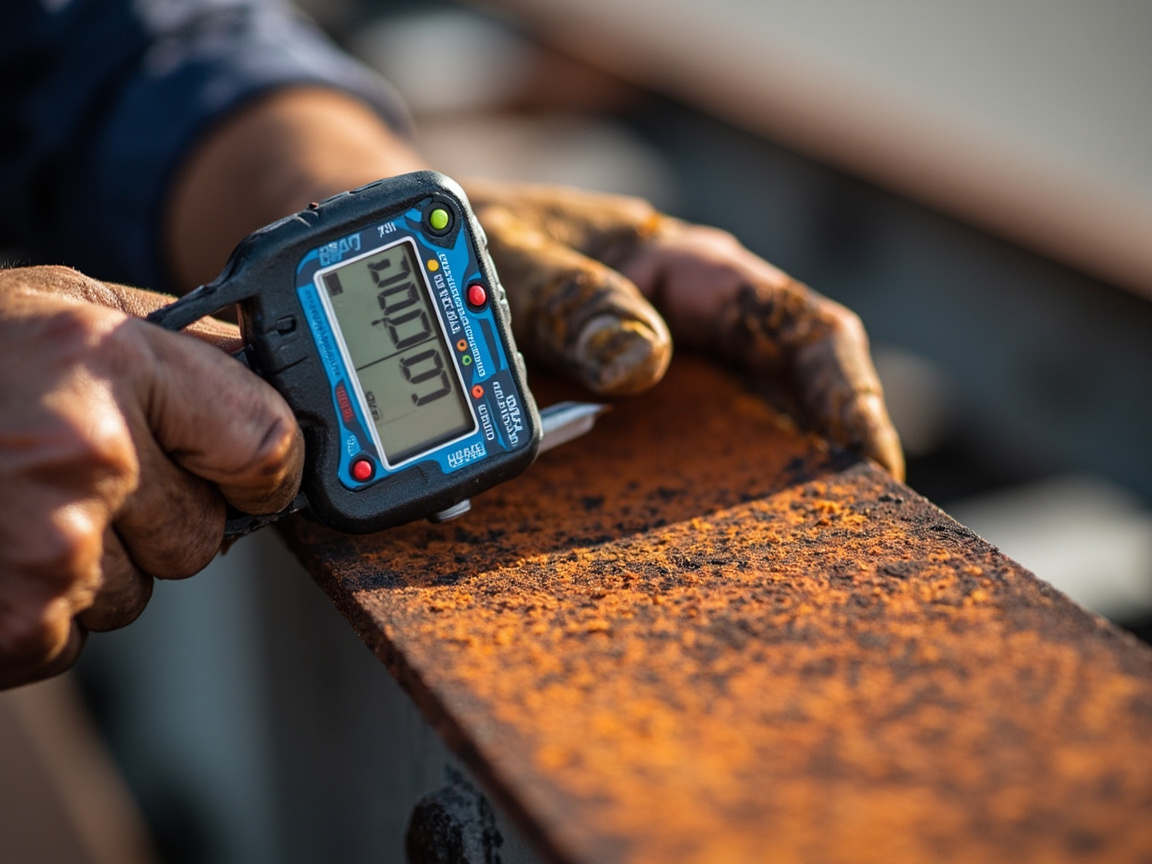
- Толщина сухой пленки (DFT) обычно 40–80 микрон (измеряется согласно GB/T 13452.2 / ISO 2808), слишком тонкая — недостаточный барьер, слишком толстая — трескается.
- Реакция преобразования требует времени (при комнатной температуре несколько часов до суток), не наносите финишное покрытие до полного почернения, иначе возникнет «подъедание основы» или снижение адгезии.
- Кромки, сварные швы, болтовые соединения — зоны высокого риска коррозии, нужно сделать предварительное окрашивание (stripe coat), чтобы эти тонкие места не были пропущены.
4.3 Среда и совместимость
- Температура нанесения 5–35℃, относительная влажность ≤ 85%, температура основы выше точки росы на 3℃ и более (общие требования ISO 12944).
- После высыхания преобразованной пленки нанесите по проекту промежуточный или финишный слой, нельзя оставлять надолго открытой (сама пленка преобразования ограниченно атмосферостойка).
- Совместимость с последующими слоями должна быть проверена (адгезия по решетке GB/T 9286 уровня 0 или 1 желательна), особенно сильные растворимые финишные краски могут растворить не полностью отвержденный слой преобразования.
V. Границы применимости: когда использовать, когда нельзя
Преимущества преобразователя ржавчины очевидны — отсутствие пескоструйной пыли и оборудования, сокращение сроков, снижение совокупной стоимости, пригодность для недемонтируемых элементов. Но у него есть четкие границы, выход за которые неизбежно ведет к неудаче.
Применим:
- Крупные эксплуатируемые стальные конструкции, где нельзя пескоструить (мосты, башни, наружные стенки резервуаров);
- Локальный ремонт, контроль точечной коррозии;
- Легкая и средняя коррозия (слой ржавчины не толстый, основа не истончена на больших площадях);
- Городское или заводское обслуживание, где экологические или пространственные ограничения не допускают большого пылеобразования.
Неприменим:
- Тяжелая язвенная коррозия, значительное истончение исходной толщины плиты (нужно удалить ржавчину и заплатить, иначе под слоем преобразования коррозия продолжается);
- Среда постоянного погружения в воду, сильнодействующих химикатов (стойкость пленки преобразования к химии ограничена);
- Основная комплектация высокостандартной тяжелой антикоррозийной системы (следует вернуться к пескострую + цинкнаполненной грунтовке, см. Нормы антикоррозийных инженерных работ по стальным конструкциям);
- Участки с динамической нагрузкой, чувствительные к усталости — прочность связи слоя преобразования с основой ниже, чем у пескоструйной комплектации.
Одной фразой: преобразователь ржавчины — это «мощное средство обслуживания по ржавчине», а не «замена тяжелой антикоррозийной защите». В долгосрочной, суровой среде по-прежнему следует брать за основу систему ISO 12944, преобразование ржавчины лишь решает «базовую обработку при невозможности пескоструя», но не заменяет полноценное проектирование защитной системы. Если в инженерии его применить на участках погружения в воду или ключевых элементах сильной коррозии, часто уже в краткосрочной перспективе появляется повторная ржавчина, что наоборот увеличивает затраты на последующие переделки.
VI. Оценка характеристик и стандарты
Качество преобразователя ржавчины должно подтверждаться данными,常用 методы включают:
- Адгезия: метод решетчатых надрезов GB/T 9286 (уровень 0 или 1 — отлично), или метод отрыва GB/T 5210;
- Стойкость к нейтральному соляному туману: GB/T 1771-2007 (эквивалент ISO 7253, метод испытания солевым туманом также см. ISO 9227 / ASTM B117), для качественной герметизирующей системы на преобразователе одиночный слой обычно требует ≥ 72 часов без вздутий, после комплектации с финишной краской вся система часто требует ≥ 240–480 часов, конкретно по проектной документации;
- Эффективность преобразования: по изменению массы слоя ржавчины, XRD или ИК-спектроскопии образования железотаннинового комплекса или фосфата железа;
- Водостойкость: GB/T 1733 или GB/T 5209 (ISO 1521);
- VOC: лимиты GB 30981-2020.
Нужно напомнить: данные солевого тумана преобразователя ржавчины сильно зависят от «полноты преобразования + корректности последующей комплектации», изолированно смотреть на солевой туман одиночного слоя имеет ограниченный смысл, обязательно оценивайте по системе «слой преобразования + герметизация + финишная краска». Многие производители заявляют только солевой туман одиночного слоя, не указывая, была ли комплектация с финишной краской — такие данные имеют ограниченную справочную ценность для инженерного выбора. Правильный способ оценки: на пластинах сделать полную комплектацию «преобразование + герметизация + финишная краска», затем по GB/T 1771 провести солевой туман с надрезом, посмотреть вздутия на пластине, площадь ржавчины и ширину подтравливания по надрезу. Кроме того, атмосферостойкость слоя преобразования ржавчины сама по себе слабая, при длительном открытом воздействии на улице будет мелиться, поэтому в инженерии он почти всегда существует как «нижний слой» и должен быть перекрыт последующими покрытиями. При приемке нужно смотреть не только на мгновенные показатели слоя преобразования, но и проводить комплексную оценку солевого тумана и старения после комплектации.
VII. Сравнение с пескоструем, стабилизатором ржавчины
| Решение | Требование к удалению ржавчины | Сроки и стоимость | Применимая среда | Долгосрочная коррозионная стойкость |
|---|---|---|---|---|
| Пескоструй + цинкнаполненная грунтовка | Sa2.5 (ISO 8501-1) | Высокая | Тяжелая антикоррозия, новое строительство или капремонт | Отличная |
| Преобразователь ржавчины | St2/St3 | Низкая до средней | Эксплуатируемое обслуживание, недемонтируемое | Средняя до хорошей |
| Стабилизатор ржавчины | St2/St3 | Низкая | Легкая и средняя ржавчина, герметизация | Средняя |
| Проникающая краска по ржавчине | St2 | Низкая | Тонкая ржавчина, несуровые условия | Средняя |
Эта таблица иллюстрирует ключевой компромисс: полный пескоструй + цинкнаполненная грунтовка обеспечивают лучшую и наиболее предсказуемую долговечность, но с наибольшей ценой; преобразователь ржавчины при ограничении «нельзя пескоструить» предлагает крайне выгодный компромисс. Стабилизатор ржавчины лучше подходит для толерантной обработки толстой, неравномерной ржавчины. Выбор — не в том, кто «продвинутее», а в том, кто лучше соответствует условиям эксплуатации. О полевом применении стабилизирующего типа можно узнать в Стабилизатор ржавчины: нанесение на объекте. При ограниченном бюджете на обслуживание, сжатых сроках и невозможности остановки производства комплексные преимущества преобразователя ржавчины часто наиболее очевидны — именно поэтому он широко применяется в муниципальной сфере и энергетике.
VIII. ИнженерныеКейсы и управление на объекте
В реальных ремонтных работах преобразователь ржавчины обычно применяется по следующей схеме: первый шаг — определение степени коррозии (GB/T 8923.1 A–D) и подтверждение, что это категория C или D, допускающая обработку по ржавчине; второй шаг — механическое удаление рыхлой ржавчины, обезжиривание и удаление солей; третий шаг — тонкое нанесение преобразующего раствора и наблюдение за почернением; четвёртый шаг — после высыхания измерение толщины и решётчатый надрез; пятый шаг — нанесение соответствующего промежуточного и финишного покрытия; шестой шаг — финальный осмотр. На каждом этапе следует вести записи, особенно данные о толщине плёнки и адгезии, для последующего отслеживания при обслуживании.
В управлении на месте наиболее часто возникающая проблема — это «спешка с графиком»: нанесение финишного покрытия до высыхания преобразователя или нанесение только одного слоя ради экономии материала. Всё это приводит к тому, что в краткосрочной перспективе всё выглядит нормально, а через полгода появляется локальная ржавчина. Правильный подход — лучше подождать подольше и нанести больше слоёв, чем сокращать время реакции и плёнкообразования.Кэсинь Новые Материалы (kexinMaterials) рекомендует следующий подход: позиционировать преобразователь ржавчины как «ремонтная грунтовочная обработка», после подтверждения степени коррозии и расчётного срока службы (например, среда ISO 12944 C3–C4) выдавать полную технологическую карту «преобразующий раствор + герметизирующая промежуточная краска + финишное покрытие», а не просто продавать бутылку преобразователя. Такая комплектация «продукт + технология» значительно снижает процент ошибок на месте и делает приёмку имеющей измеримые границы.
IX. Хранение, безопасность и обработка отходов
Хотя преобразователь ржавчины мягче, чем травление сильной кислотой, всё же следует соблюдать осторожность: для таннинового типа — беречь от замерзания и длительного оседания с комкованием; для фосфатного типа — следить за коррозионной стойкостью тары и вентиляцией. При работе надевать перчатки, защитные очки, избегать длительного контакта с кожей. Отработанный раствор и промывные воды содержат продукты преобразования и небольшое количество кислоты или растворителя, должны утилизироваться как промышленные сточные воды согласно местным экологическим требованиям, их нельзя сбрасывать напрямую в дождевую канализацию или природные водоёмы. Водные системы, хотя и имеют низкий VOC, всё же содержат химические вещества в стоках, требуют соответствующей утилизации. С экономической точки зрения преимущество преобразователя ржавчины не в «дешёвой краске», а в том, что «исключается целая цепочка затрат на пескоструйное оборудование, пылеудаление, остановку производства и утилизацию отходов», что особенно подходит для сценариев обслуживания с «ограниченным бюджетом, сжатыми сроками и невозможностью остановки производства». Многие владельцы при расчётах сравнивают только удельную цену материала, игнорируя убытки от остановки из-за пескоструя и затраты на вывоз отходов, и в итоге обнаруживают, что полный жизненный цикл преобразователя ржавчины обходится дешевле.
X. СводЧасто задаваемые заблуждений
Заблуждение 1: чем толще ржавчина, тем проще преобразователь. Неверно. Толстую рыхлую ржавчину сначала нужно механически удалить с поверхности, иначе раствор не проникнет до основания, а оставшаяся активная ржавчина продолжит корродировать.
Заблуждение 2: почернение означает завершение преобразования. Неверно. Поверхностное почернение — лишь видимый признак танниновой комплексообразующей реакции; то, насколько полно произошло внутреннее преобразование, зависит от толщины и времени реакции, нанесение финишного покрытия до высыхания вызовет отслаивание.
Заблуждение 3: преобразование ржавчины может заменить цинкнаполненную грунтовку. Неверно. Слой преобразования практически не обеспечивает катодную защиту, для тяжёлой антикоррозии всё равно следует применять эпоксидный цинкнаполненный состав (см. водная эпоксидная цинкнаполненная грунтовка).
Заблуждение 4: можно работать в любую погоду. Неверно. Высокая влажность, выпадение росы, низкая температура подавляют реакцию и вносят влагу, что приводит к размягчению плёнки и плохой адгезии.
Заблуждение 5: преобразователь ржавчины можно использовать голым без комплектации. Неверно. Стойкость преобразующего слоя к погодным условиям ограничена, обязательно нужна герметизация и финишное покрытие, иначе быстро начнётся меление и возврат ржавчины.
Заблуждение 6: высокая стойкость к соляному туману в однослойном покрытии означает хорошую систему. Неверно. Нужно смотреть на стойкость к соляному туману и расползание коррозии по надрезу для полной комплектации «преобразование + герметизация + финишное покрытие», изолированные данные бессмысленны.
XI. Контроль деталей при реализации проекта
Чтобы превратить преобразователь ржавчины из «продукта» в «надёжный проект», ключ — в деталях на месте. Прежде всего, проверка на пробной панели: перед любыми масштабными работами нужно сделать небольшой образец, пройти весь процесс «очистка — преобразование — комплектация — выдержка» и провести решётчатый надрез и краткосрочную водостойкость, убедиться и только потом разворачивать работы. Во-вторых, запись процесса: температура и влажность, точка росы, соотношение смешивания, количество слоёв, толщина плёнки, время выдержки — всё должно архивироваться. В-третьих, усиление кромок и углов: сварные швы, болты, рёбра — самые подверженные ранней ржавчине места, требуют предварительного нанесения. И наконец, интервалы между операциями: нанесение финишного покрытия до высыхания преобразователя — самая частая причина ситуации «красиво в краткосроке, ржавеет в долгосроке», нужно дать реакции достаточно времени.
В конце нужно подчеркнуть концепцию: преобразователь ржавчины — это «инструмент», а не «магия». Потолок его эффективности определяется совместно «состоянием ржавчины + качеством предварительной обработки + полнотой преобразования + последующей комплектацией». Ослабление любого звена снижает результат. Поэтому Кэсинь Новые Материалы (kexinMaterials) при поставке придерживаются трёхединства «продукт + технологическая карта + повторное измерение на месте», а не просто передают клиенту бутылку преобразователя. Такой подход, переносящий ответственность на стадию строительства, и есть настоящий ключ к надёжности обслуживания по ржавчине. Нужно добавить: даже при самой надёжной системе после сдачи следует договориться о периодических осмотрах, устраняя ржавчину локально и на ранней стадии, избегая вторичного масштабного ремонта.
XII. Дерево принятия решений по выбору и диагностика отказов
Перед конкретным проектом можно быстро определить применимость преобразователя ржавчины и выбрать технический путь по следующему упрощённому дереву решений:
- Существенно ли истончён или прокорродирован насквозь базовый материал? Да — остановить выбор, сначала оценка конструкции и заплатка, любое покрытие по ржавчине не заменит ремонт конструкции; Нет — следующий шаг.
- Находится ли элемент долго в воде или контактирует с сильными химикатами? Да — отказаться от преобразования, перейти к пескострую + тяжёлой антикоррозийной комплектации; Нет — следующий шаг.
- Можно ли на месте сделать пескоструй до Sa2.5? Можно и бюджет/сроки позволяют — приоритет пескоструй + цинкнаполненная система, наилучшая долговечность; нельзя — следующий шаг.
- Ржавчина тонкая и прочная или толстая и рыхлая? Тонкая и прочная — достаточно водного таннинового или композитного водного типа; толстая и рыхлая — сначала механическая очистка до St2/St3, затем выбрать композитный тип с учётом проникновения и плёнкообразования, при необходимости рассмотреть двухкомпонентную эпоксидную грунтовку.
- Класс среды (ISO 12944) C2–C3 или выше C4? C2–C3 — обычно достаточно преобразование + однослойная герметизация + финишное покрытие; выше C4 — поверх преобразующего слоя обязательно нанести высокобарьерную промежуточную краску и соответственно увеличить общую толщину сухой плёнки.
В части диагностики отказов, типичные режимы отказа и причины преобразующей системы можно сопоставить:
| Проявление отказа | Возможная причина | Проверка и устранение |
|---|---|---|
| Локальная точечная ржавчина | Рыхлая ржавчина не удалена, остаток хлорид-ионов | Зачистить до прочного основания, промыть пресной водой и докрасить преобразователем |
| Массовое пузырение | Работа при росе/высокой влажности, нанесение финиша до высыхания | Удалить пузырящиеся зоны, повторить при контроле точки росы |
| Растрескивание и отслаивание плёнки | Слишком толстый один слой, хрупкость фосфатной плёнки | Контролировать влажную плёнку за проход, перейти на более эластичную композитную систему |
| Меление и выцветание поверхности | Преобразующий слой долго открыт без финиша | Удалить меление, как можно скорее загерметизировать и нанести атмосферостойкое покрытие |
| Плохая адгезия по решётке | Масло/соли не очищены, превышен межслойный интервал | Проверить записи предобработки, зашкурить и перекрасить |
При диагностике рекомендуется порядок «сначала записи, затем граница раздела»: сначала сверить в архиве работ температуру, влажность, точку росы, интервалы, затем сделать надрез на участке отказа и наблюдать, произошёл ли отказ между преобразующим слоем и основанием или между преобразующим слоем и финишем — первое в основном проблема предобработки, второе — проблема интервала или совместимости. Точная локализация не даст повторить ошибку при ремонте. Для проектов большой площади со сложным распределением ответственности можно нанять стороннюю лабораторию для испытания адгезии методом отрыва по GB/T 5210 и зафиксировать место разрыва, используя объективные данные для атрибуции отказа: если разрыв на границе основания и преобразующего слоя, а на срезе виден остаточный ржавый порошок — можно считать предобработку некачественной; если разрыв между слоями покрытия и срез гладкий — следует проверить интервал перекраски и использование разбавителя на соответствие карте. Закрепление этой цепочки граничных доказательств как рутинного процесса даёт основу для последующих решений по обслуживанию.
Часто задаваемые вопросы
В: В чём разница между преобразователем ржавчины и средством для удаления ржавчины (травление)?
О: Средство для удаления ржавчины (например, соляно- или фосфорнокислый раствор) растворяет ржавчину и смывает её, обнажая чистый металл; преобразователь ржавчины на месте химически превращает ржавчину в стабильную чёрную плёнку и оставляет как основу, без смыва и полного удаления. Первое требует промывки и нейтрализации, даёт стоки; второе больше подходит для крупных конструкций, которые нельзя промыть.
В: Что лучше — танниновый или фосфатный тип?
О: Танниновый тип даёт явное почернение, плотную плёнку, дружественен к низкому VOC, подходит для большинства сценариев обслуживания; фосфатный тип имеет хорошую фосфатную адгезию, сильное проникновение, но повышенный VOC и хрупкую плёнку. В инженерии часто применяют водную композицию обоих, совмещаяPerformance и экологичность.
В: Через сколько после преобразования можно наносить финиш?
О: Зависит от температуры, влажности и толщины; при нормальной температуре обычно высыхание от пыли за несколько часов, полное — 12–24 часа. Критерий — не липнет, равномерно почернел, без возврата ржавчины. Рекомендуется после полного высыхания и подтверждения адгезии (решётка) наносить финиш, чтобы избежать отслаивания из-за спешки.
В: Можно ли использовать преобразователь в водной среде?
О: Не рекомендуется. Стойкость преобразующего слоя при постоянном погружении или сильных химикатах ограничена; для постоянно погруженных зон нужен пескоструй + тяжёлая антикоррозия (например, эпоксидно-каменноугольный битум или безрастворный эпоксид), преобразование подходит только для атмосферной зоны.
В: Сколько часов солевого тумана?
О: По GB/T 1771, качественная герметизирующая система с преобразователем в однослойном обычно требует ≥ 72 часов без пузырей, после комплектации с герметиком и финишем整体 часто ≥ 240–480 часов, но конкретное значение меняется с комплектацией, толщиной, классом среды (ISO 12944 C2–C5), ориентируйтесь на технический файл проекта.
В: Почему после работы локально ржавеет?
О: Частые причины: рыхлая ржавчина не удалена, преобразователь нанесён неравномерно или слишком тонко, высокая влажность/роса, хлоридное загрязнение не удалено, слишком большой интервал до финиша. Нужно подшлифовать и заново точечно нанести преобразователь с последующей герметизацией.
В: Экологичен ли преобразователь ржавчины?
О: Водная танниновая композиция имеет низкий VOC, соответствует тренду лимитов GB 30981-2020 для промышленных защитных покрытий; растворимый фосфатный продукт имеет повышенный VOC. При выборе запрашивайте данные по VOC и вредным веществам, приоритет водной композиции.
В: Можно ли самому развести таннин водой?
О: Не рекомендуется. Плёнкообразующая смола, ингибитор, pH и проникающая система — ядро рецептуры; самоделки часто дают неполное преобразование, плохую адгезию, недостаточную водостойкость, в инженерии используйте проверенные готовые продукты.
В: Почему преобразующий слой нельзя использовать как финиш?
О: Основная функция слоя — «инактивировать ржавчину + дать базу для адгезии», его стойкость к погоде, УФ, химикатам недостаточна, на улице со временем мелеет. Обязательно перекрыть герметизирующей промежуточной краской и атмосферостойким финишем, сформировав полную комплектацию.
В: Как понять, что купленный преобразователь качественный?
О: Требуйте у производителя отчёт по солевому туману комплектации по GB/T 1771, данные адгезии по GB/T 9286, отчёт VOC по GB 30981, и по возможности сделайте пробный образец на месте, а не смотрите только на рекламные «часы».
Дополнительное чтение
- Полевое применение стабилизатора ржавчины: сравнение преобразующего и стабилизирующего окрашивания по ржавчине, понимание их ролей в обслуживании.
- Нормы антикоррозийных работ стальных конструкций: включение преобразования ржавчины в общую тяжёлую антикоррозийную комплектацию и рамки приёмки.
- Разбор лимитов VOC промышленных защитных покрытий: экологические границы покрытий по ржавчине согласно GB 30981-2020.
- Применение алкидной антикоррозийной грунтовки: удобство однокомпонентности и границы (среда C2–C3)
- Проектирование комплектации антикоррозийной системы: база-середина-финиш и распределение толщин по ISO 12944
- Тест антикоррозийной краски на солевой туман: DIN EN ISO 9227 и GB/T 1771