Water-Based塗料で「色」と「光沢」の両方を同時に安定させることは、多くのFurniture工場にとって試作から量産への移行で最も失敗しやすいポイントです。Oil-Based系は強力な溶剤で顔料と樹脂を均一に混ぜ、Surface乾燥が早いため、Color Differenceと光沢は比較的コントロールしやすい。Water-Based系では水がゆっくり揮発し、エマルジョンの粒子径や界面活性剤も成膜に関与するため、少し油断すると浮き色・ムラ、同一ロットで色が違う、つや消し面が一部ツヤツヤ・一部暗いといった現象が生じます。本記事では、色彩管理と光沢制御の根本的なロジックから説き起こし、実色ペイント、ニスによる透明着色、つや消しと高光沢のWater-Based系での安定のポイントをそれぞれ分解し、工場で実践可能な管理チェックリストを提示します。
Furniture・木製品企業に長年サービスをProvidesする塗料サプライヤーとして、KeXin New Material(kexinMaterials) はWater-BasedWood塗料の調色およびクリアコートSystemにおいて、色ペースト、分散から消光までの総合的なソリューションをProvidesしており、本記事の多くの制御手法は同社の現場調色作業場の経験に基づいています。選定段階ではまず当社のWood塗料製品Systemと照らし合わせ、「実色/ニス/つや消し/高光沢」の4つの目標別に該当する製品群を絞り込むことができます。
一、なぜWater-Based調色はOil-Basedより難しいのか
まず難点を明確にしてから、対策を講じましょう:
- 水の揮発が遅く、成膜ウィンドウが長い:顔料粒子は湿潤膜の中を「移動」する時間が長く、Surface張力勾配によってSurfaceへ押し出されやすい(浮き色)か、凝集しやすい(ムラ)。
- エマルジョンと界面活性剤の干渉:Water-Based系にはエマルジョン粒子や多种の助剤が含まれ、それらと顔料・分散剤の相互作用は複雑であり、扱いを誤ると凝集、粗戻り、発色不良を起こす。
- Application変数の増幅:水希釈比率、Film Thickness、乾燥速度、下地の吸水率が少しでも変わると、Color Difference ΔE や光沢が変動しやすく、Oil-Based系では速い溶剤によって「隠されていた」問題がWater-Based系で露呈する。
- 対色条件に敏感:Water-Based塗料のWet Filmと乾膜のColor Difference(乾燥後は浅く・暗くなる)はOil-Basedより顕著であり、統一光源と標準下地色で対色しないと、「見た目は同じだが、乾くと違う」になりやすい。
一言で言えば:Water-Based調色は「色ペーストを加えて攪拌する」だけではなく、顔料分散・系の相溶性・Applicationパラメータの3つを同時に固定することです。
二、色彩管理の基礎:まず物差しがあってから制御を語る
定量化なきところに安定はありません。工場では少なくとも3つの基礎を構築すべきです:
- 色彩三要素の共通認識:色相(H)、彩度(C)、明度(L)。「もう少し赤く」と言うのではなく、「色相が黄寄り2度、明度が3下がる」と伝える。
- Color Difference ΔE:分光測色計で数値を出し、一般的なFurnitureでは ΔΕ≤1.5(肉眼では判別困難)、厳格管理品では ≤1.0 を要求する。まず閾値を定めてから「安定しているか」を語る。
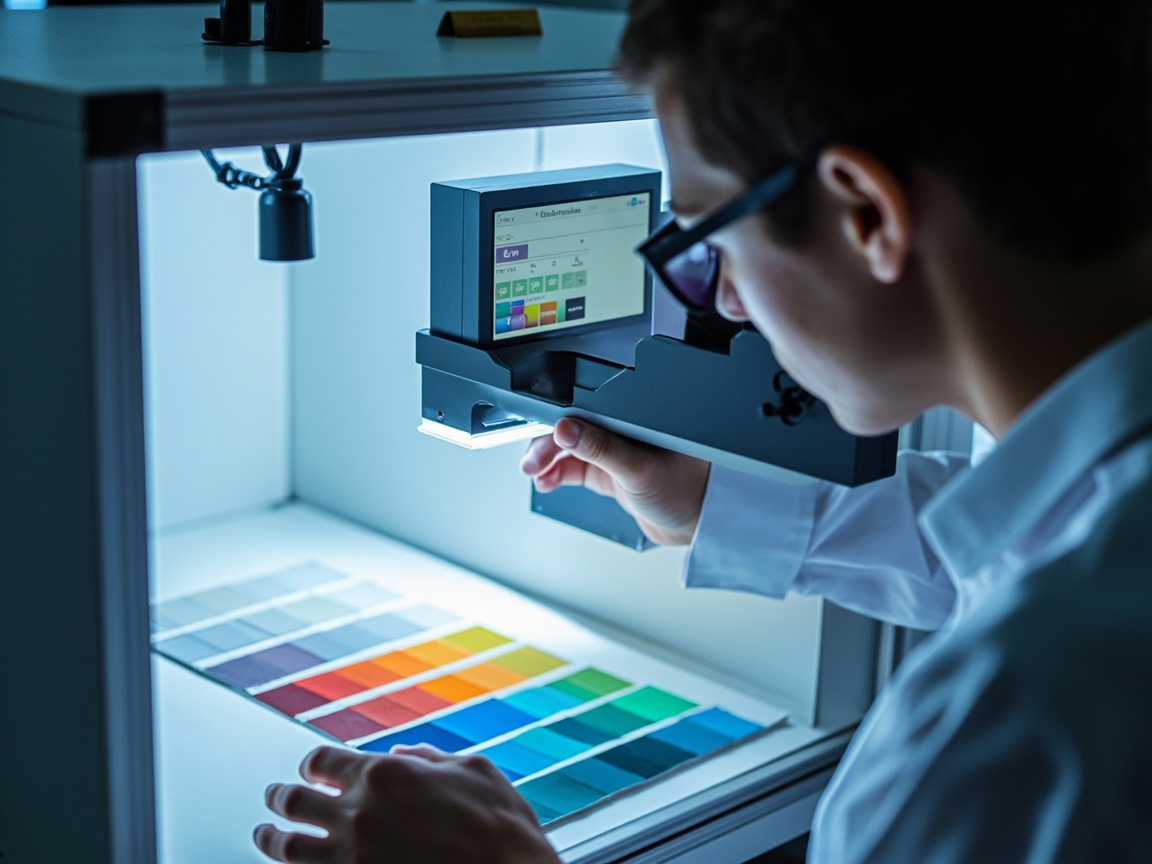
- 標準対色条件:固定光源(例:D65 昼光、TL84 商業施設光)、固定観察角度と背景(中性灰)、固定Film Thicknessと素材。同じ板でも黄光下と昼光下では色番号一つ分の差が出るため、条件が統一されていないすべての「Color Difference」はノイズに過ぎない。
三、顔料分散:Water-Based調色の土台
色が安定するかどうかは、七分が分散にあります。Water-Based分散のコアは、顔料の凝集体を開き安定させ、再凝集を防ぐことです。
3.1 Water-Based分散の難点
- 濡れにくい:水のSurface張力が高く、有機顔料Surfaceを浸潤しにくいため、効率的な濡れ剤で顔料を「水相へ引き込む」必要がある。
- 凝集と粗戻り:分散剤の種類やCoverageが不適切だと、顔料粒子の電荷が不安定で空間障害が不十分となり、再凝集して色が暗くなる、発色が悪い、貯蔵後色ズレなどの現象を呈する。
- 浮き色・ムラ:異なる顔料(例:チタン白と有機赤)のDensity、粒径、Surfaceエネルギーが異なり、ゆっくりした揮発過程で移動速度が一致せず、乾膜に縞やSurface色ズレが生じる。
3.2 分散剤と研磨
- 顔料の種類に応じて高分子分散剤(アニオン/ノニオン/櫛型)を選び、Coverageは発色と熱貯蔵試験で決定し、多ければ良いというものではない。
- サンドミル/ビーズミルで顔料を適切な細度まで研磨(通常 ≤15–20 μm、濃色と透明色はさらに細かく)、細度が不達だとColor Differenceと光沢の粗さをDirect招く。
- 色ペーストの pH、不揮発分、相溶性は主塗料と一致させ、外注色ペーストは必ず相溶性の小試験を行い、「色ペーストは良いのに、混ぜるとムラになる」を避ける。
四、色ペーストSystem:自調色か工場調整品か
工場でよくある2つの道:
| ルート | メリット | リスク | 適用 |
|---|---|---|---|
| メーカー既調色塗料 | ロット安定性、対色が早い、責任が明確 | 色替え柔軟性低、最小ロット量 | 大量固定色 |
| 工内自調(ベース塗料+色ペースト) | 色替え柔軟、小ロット迅速対応 | 分散と対色能力に依存 | カスタム、多色、小ロット |
| 外注汎用色ペースト | コスト低、品種多 | 主塗料との相溶性リスク高 | 厳格な検証必要 |
提言:大量固定色はメーカー既調色を使用し、カスタム多色は小ロットベース塗料+相溶性検証済み専用色ペーストとする。いずれの場合も、色ペーストを台帳管理(ロット番号、細度、ΔE 基準)し、「ロット替えで追跡可能、問題発生で調査可能」にする。
五、実色ペイントのColor Difference制御
実色(白、灰、モランド色など)はFurniture工場で最も量産される色であり、制御の要点:
- 下地の一致:同色部品は同一素材、同一前処理、同一封孔プライマーでなければならず、さもないと下地の吸Color DifferenceがそのままトップコートのColor Differenceに持ち込まれる。Water-Based封孔プライマーが不十分だと、松材と橡材で半色番号の差が出る。
- Film Thicknessの一致:実色ペイントの隠蔽はFilm Thicknessに依存し、噴塗Film Thicknessの変動 ±5 μm で明度が変動する。混気/静電でFilm Thicknessの分散を小さく抑えることは、色ペーストを調整するより根本的である。
- 水希釈の一定:每批を同一比率で脱イオン水で希釈し、記録する。水を多くすると→膜が薄くなる→明度上昇・彩度低下、かつ乾燥が早くなりムラになりやすい。
- 湿乾対色基準:「Wet Film—標準乾膜」の対照板を構築し、対色は乾膜の分光値を基準とし、Wet Filmに騙されない。
- ロット保存サンプル:每批で乾膜標準サンプルを残し、次批は「前批乾膜に照らして対色」し、毎回十年前の色見本帳と対色しない。
六、ニスと透明着色:木目を透かして見せつつ安定させる
ニス(透明ペイント)と透明着色(木目が見えるオープン/セミオープン効果)は、下地木目自体が変数であるため、均一性への要求がより厳しい。
- 下地着色の均一:まず統一漂白/補色または下染めを行い、部位ごとの木色を近づけさせ、さもないとニスを被せて「同板二色」になる。
- 透明色ペーストの発色:透明酸化鉄、透明有機顔料はGoodな分散によって均一に発色し、凝集は即座にムラとして現れる。
- ニス自体の光沢と黄変:Water-Basedニスの耐黄変、透明度は樹脂(例:アクリル/ポリウレタン系)に依存し、被せ後の木目の通透感と保色は樹脂選定にかかっており、調色ではない。
- 層間配套:下着色—プライマー—トップコートの配套は相溶性を検証し、トップコートの溶剤/水相が下層の色を「咬み出す」ことを避ける。
トップコートのHardnessと通透度を要求する透明効果には、ポリウレタンWood塗料(PU Wood塗料)のクリアコート思路を参考に樹脂系を選定してもよい。効率と環境対応を両立する平板透明部品には、UV 硬化Wood塗料の安定クリアコートも評価できる。
七、光沢制御:つや消し、半光沢沢、高光沢をどう安定させるか
光沢は「Surfaceの微視的平坦度」で決まる——平らなほど明るく、粗いほどつや消し。Water-Based系でSurface平坦に影響する鍵:
7.1 消光粉の原理
つや消しはシリカ消光粉(気相/沈降法)を加えることで達成され、それがPaint FilmSurfaceに浮遊して微視的粗さを形成し、入射光を散乱させて光沢を下げる。鍵となる点:
- 粒径と細孔容積:粗い粒径は消光が強いが手触りが粗く、沈降しやすい;細かい粒径は手触りが良いが消光が弱い。目標光沢に応じて級配を選ぶ。
- 分散と防沈:消光粉は沈みやすいため、防沈助剤と適切な剪断を配合しないと、「上はツヤ、下はつや消し」、桶ごとに光沢が異なることになる。
- 重塗性:消光粉の多い下層の重塗付着力と層間結合を検証し、つや消し面の重塗でのムラ、剥離を避ける。
7.2 光沢等級と典型的応用
| 光沢(60°角) | タイプ | 典型的応用 | 制御重点 |
|---|---|---|---|
| ≥85 | 高光沢 | ピアノ、高級鏡面Furniture | Surfaceの極限平坦、オレンジピール・粒子なし |
| 60–85 | 半光沢沢/シルク光沢 | モダンシンプルFurniture | 消光粉微調整、Film Thickness安定 |
| 30–60 | エッグシェル光沢/ソフト光沢 | 寝室、子供Furniture | つや消し粉級配、防沈 |
| ≤30 | 全つや消し | 北欧、オープン効果 | 消光強、手触りと防沈のバランス |
| ≤10 | 極つや消し/肌感 | 高級カスタム、タッチ面 | 特殊なつや消し構造 + 触感助剤 |
7.3 光沢均一性に影響する変数
- Film Thickness:同一消光処方でも、Film Thicknessが増加すると→光沢が上昇(消光粉が「埋まる」)、Film Thicknessのばらつきがそのまま光沢のばらつきになる。
- 乾燥速度:Surface乾燥が早すぎるとSurfaceに皮が張り、内部が平らにならず→オレンジピールで光沢低下かつ不均一;遅すぎるとレベリングは良いが塵や二次撹拌の影響を受けやすい。
- 水希釈と助剤:過剰な水は樹脂/消光粉の分布を変化させる;レベリング剤や手感剤を誤って加えると全体の光沢上昇や白化を招く。
- 下地の平坦性:下地材とプライマーの平坦度はトップコートにDirect伝わり、下地が平らでなければどれだけ明るくてもつや消しのムラが生じる。
八、Application変数がColor Differenceと光沢に与える定量的影響
最も一般的な「手ブレ」変数を対照表にまとめ、トラブルシューティングに役立てる:
| 変数 | 変化方向 | 色への影響 | 光沢への影響 |
|---|---|---|---|
| 水希釈比率 | 増加 | 膜が薄く→明度上昇、彩度低下 | 通常は光沢低下、ムラになりやすい |
| Film Thickness | 増加 | 隠蔽性増、明度わずか低下 | 光沢上昇(消光が埋まる) |
| 乾燥速度 | 過早 | 浮色・ムラになりやすい | オレンジピール、光沢不均一 |
| 環境Humidity | 過高 | 乾燥遅く、色ズレリスク | Surface失光、白化 |
| 下地吸水 | 不均一 | 同ロット内Color Difference | 局部的な光沢差 |
| スプレーガン距離 | 不安定 | Film Thickness変動→Color Difference | 光沢変動、オレンジピール |
結論:Color Differenceおよび光沢の問題は、八割以上が「Applicationパラメータの失控」であり、Color Pasteが間違っているのではない。工場は上表の各項目を点検項目とすべきである。
九、一般的な調色および光沢不良の対照
| 不良 | 症状 | 主因 | 対策 |
|---|---|---|---|
| 浮色 | Surfaceが一種の色相に偏る | 顔料の移動速度差 | 分散剤調整、乾燥制御 |
| 発花(ムラ) | 縞/雲斑 | フロック化、展色不均一 | 再分散、系の安定化 |
| 同ロットColor Difference | 一点で二色 | Film Thickness/下地不一致 | Film Thickness制御、下地統一 |
| 乾湿差大 | 湿りで見ると合い、乾くとズレる | 成膜ウィンドウが長い | 乾膜基準の構築 |
| 光沢不均一 | 一部明るく一部暗い | Film Thickness/消光沈降 | 沈降Prevents、Film Thickness制御 |
| つや消し発花 | つや消し面が斑 | 消光粉沈降/分散不良 | 粒度配合、剪断強化 |
| 高光沢オレンジピール | Surfaceオレンジピールで光らない | 霧化/レベリング不良 | レベリング調整、噴霧法変更 |
十、工場調色工程のハードウェア構成
調色と光沢を安定させるには、少なくとも以下を整備することを推奨する:
- 対色ライトボックス(D65/TL84/CWF など多光源)、対色条件を固定。
- 分光測色計、L*a*b* と ΔE を出力し、「肉眼でまあまあ」を代替。
- 標準色板庫:乾膜標準サンプルを色番号+ロットで保管、定期的に老化変色の有無を再確認。
- 高Precision計量・調漆設備:Color Pasteをグラム単位で計量、「感覚で垂らす」を排除。
- 温Humidity可制御の小サンプル室:小サンプルと本線環境を一致させ、小サンプルは合うが本線はズレるを回避。
調色を「ベテランの目」から「機器+標準+記録」のSystemへ昇格させることで、多色カスタムを速くかつ安定して実現できる。
十一、KeXin New Materialとの連携
KeXin New Material(kexinMaterials) が調色と光沢制御においてProvidesする価値は、「変数を前もって処方に組み込む」ことにある:検証済みの相溶済み専用Color PasteとベースペイントのセットをProvidesし、工場自調による相溶性リスクを低減;つや消し/高光沢それぞれに対し粒度配合消光と沈降PreventsSolutionをProvidesし、光沢のロット間一致性を実現;さらに「標準色板 + 対色方法 + Applicationパラメータカード」のパッケージにより、調色工程の歩留まりを経験依存からパラメータ管理へ転換する。多色カスタムFurniture工場にとって、この「Color Paste—ベースペイント—工程」一体化の供給は、ばらばら調達よりも ΔE と光沢変動を顧客許容範囲に抑えやすい。
十二、一般的な調色と光沢の誤解
誤解その一:色が合わないからColor Pasteを足す。 多くの「Color Difference」はFilm Thickness、下地または乾燥に起因し、Color Pasteを足すだけで系をより不安定にするだけである。まずApplicationパラメータを確認すべき。
誤解その二:つや消しは消光粉を多めに入れればよい。 過剰な消光粉は手触りが粗く、沈降しやすく、重塗り性が悪くなる。粒度配合と沈降Preventsで解決すべきであり、一味に量を増やすものではない。
誤解その三:肉眼対色で十分。 光源が異なれば人間の目の判断誤差は極めて大きく、ライトボックス+分光計で ΔE を定量化せねばならず、さもなくばクレームが絶えない。
誤解その四:小サンプルが合えば本線も合う。 小サンプルと本線では環境、Film Thickness、乾燥が異なり、本線条件下で再確認し標準乾膜サンプルを残さねばならない。
誤解その五:ニスにColor Differenceはない。 ニスの透明度、黄変およびクリアコートの均一性は木目の呈現にDirect影響し、同様に樹脂選定とApplication一致性を制御すべきである。
十三、Color Differenceクレームの予防と振り返りフロー
どんなにSystemが安定していても、カスタムFurnitureでは時折Color Differenceクレームが発生する。重要なのは「事後の言い合い」を「事前予防 + 事後原因特定」の閉ループに変えることである:
- 受注時サンプル封印:契約前に乾膜標準サンプルで双方署名・封印し、検収の唯一基準とし、「記憶の色」での言い逃れを回避。
- ロット留めサンプルと追跡可能性:各ロットの乾膜サンプルを残し、Color Pasteロット番号、Film Thickness、環境パラメータを記録、問題発生時にColor Paste・Application・下地のいずれかへ迅速に特定可能。
- クレーム原因特定表:Color Difference苦情を受けたらまず記入——同ロットか跨ロットか、同板か跨板か、どの光源下で可視か、ΔE 実測値いくつか、その上で処方・工程・対色条件のいずれの問題かを決定。
- 隠蔽でなく是正:Film Thickness原因と確認できればFilm Thicknessを制御、下地なら下地統一、Color Pasteなら再分散と、一味にColor Pasteを追加して系を乱すのは避ける。
- 標準へのフィードバック:各クレーム振り返り後、工程カードと標準サンプル庫を更新し、同類問題の再発を防ぐ。
このフローの価値は:Color Differenceクレームが「オカルトの言い合い」から「データ起因特定」になり、工場と顧客双方が定量化された結論を受け入れられる点にある。
十四、特殊効果のWater-Based制御:肌触り感、シルク光沢とメタリックフラッシュ
通常の実色とニス以外に、現代Furnitureには以下の特殊効果がよく見られ、制御の要点は各々異なる:
- 肌触り/柔らか触感効果:特殊なつや消し構造と触感助剤で「赤ちゃん肌」の手触りを実現、難点は触感助剤の分散安定性と耐汚れバランス——少なすぎると手触りが出ず、多すぎると汚れやすく跡が残りやすい。易清掃なクリアコート層の併用が必要。
- シルク光沢/エッグシェル:光沢が 30–60 の範囲にあり、消光粉の粒度配合とFilm Thickness均一性への要求が最も厳しく、「少しでもズレると失敗」の範囲であり、手感ではなくパラメータ管理でなければならない。
- メタリックフラッシュ(Water-Basedアルミ粉/パール):Water-Based系ではアルミ粉が酸化・発泡しやすく、配向が難しいため、専用被覆アルミペーストと配向助剤が必要で、破碎回避のため攪拌剪断を制御;Application時のガン距離と引き速度がフラッシュ均一性をDirect決める。
- グラデーション/透け感開放効果:下染め + 透明色多層修色により、各層の均一性と層間相溶性への要求が極めて高く、高級定制に向くが歩留まり向上が遅く、段階的 SOP 化が必要。
これら効果の共通点は:「高級」であるほどパラメータ化制御に依存し、「ベテランが感覚で」納品してはならない点である。工場は这类注文を受ける前に、まず小ラインで工程カードを明確に蓄積してから量産へ。
十五、Color Pasteの保管とロット管理
Color Paste自体も「変化する原料」であり、管理が不十分なら前段がどれだけ安定していても無駄になる:
- 遮光・恒温保管:Color Pasteは光・熱・凍結融解の影響でフロック化・沈降するため、倉庫は 5–35℃に制御し日射と凍結融解サイクルを回避。
- 先入れ先出しと期限:Color Pasteには使用期限があり、期限近いColor Pasteは展色と相溶性が低下するため、ロット番号順の先入れ先出しとし「古い浆を新ラインへ」を排除。
- 使用前的温戻しと攪拌:冷庫から出したColor PasteをDirect調漆するとViscosityと分散状態が合わず、温戻しし低速攪拌してから計量すべき。
- ロット番号紐付け留めサンプル:各ロットのColor Pasteを小サンプル保管し、色ズレ発生時に新浆問題かApplication問題か対比でき、原因特定時間を短縮。
Color Pasteを「顔料の水」ではなく「化学原料」として管理することが、調色安定の隠れた基本である。
十六、自動調色とロボット塗装が色一致性に与える影響
工場が自動調色機と塗装ロボットを導入すると、色一致性は質的に変化する:
- 計量Precision:機械が処方通りColor Pasteをグラム単位で正確ポンプ送りし、人手滴下のランダム誤差を排除、ΔE 変動を显著に收窄。
- Film Thickness安定:ロボットの引き速度・距離・重複率が一定で、Film Thickness分散は人手よりはるかに低く、Film Thickness起因のColor Differenceと光沢変動をDirect低減。
- しかし下地に厳しい:機械は工件を「見」ないため、下地吸水不均一・前処理不一致はそのまま増幅され、自動化の前提は前処理の SOP 化である。
- 処方デジタル資産化:調色レシピを数値形式で蓄積しておけば、人を代えたりラインを替えたりしても再現でき、これがカスタム多色工場のスケール化の鍵となる。
自動化は「買えば安心」ではなく、人的経験を再現可能なデジタル工程に変えることであり、前提としてやはり前述のすべての基礎管理が徹底されていることである。
十七、顧客の色確認における一般的な基準と対応
オーダーメイドFurnitureでは、顧客が実物(布サンプル、Stone、競合品の板)を持参して比較することがよくあるが、このような「異素材間の色合わせ」はトラブルになりやすい。
- 素材による同色異譜:布と塗料、石と塗料では分光反射が異なり、同一光源下では一致して見えても、光源を変えるとずれるため、事前に説明し受入光源を固定すべきである。
- 封筒見本を証拠とする:双方が署名した乾燥塗膜の標準サンプルを唯一の受入基準とし、光源と ΔE 閾値を明記して、「記憶に頼る」ことを避ける。
- 許容範囲の数値化:「だいたい同じ」を ΔE≤1.5(または顧客指定値)と明記し、閾値を超えた場合のみ不合格と判定することで、主観的な争いを減らす。
- 小サンプルと本線は同一条件:封筒見本は本線に近いFilm Thickness、下地、乾燥条件で作製しなければならず、そうでなければ見本自体が代表性を持たない。
色確認のルールを契約の別紙および工程カードに明記することで、Color Differenceに関する顧客クレームのコミュニケーションコストを大幅に削減できる。
十八、調色工程の日常的なミスPrevents管理
どんなに優れた仕組みでも日常の緩みには勝てないため、ミスPreventsを習慣にすることを推奨する。
- 色ペーストラベルの二重署名:名称+ロット番号の二重署名により、色ペーストの取り違えによるロット全体の色むらを防ぐ。
- 調合缶のロットごとの洗浄記録:色の混ざりを防ぐため、特に濃い色から薄い色への切替時の残留は見えない汚染源となる。
- 光源ボックスの毎日点検:光源の劣化や故障時に比較せず、「悪い灯下では合って見えても、顧客の灯下ではずれる」ことを避ける。
- 標準サンプルの定期再確認:乾燥塗膜サンプルは劣化変色するため、期限切れには作り直し、さもなくば見本自体が正しくなくなる。
- 変更はまず小試験:供給元の変更、ロット変更、レシピ変更前はまず小試験で検証してから本稼働とし、量産で賭けない。
これらの「小さなこと」が積み重なり、多色カスタム工場が失敗しないための根底の規律となり、どんな高級設備よりもコストを抑えられる。
十九、調色と光沢の部門間連携
調色の安定は塗料部門だけの問題ではない。開発はレシピと標準サンプルを定め、生産はApplicationパラメータを管理し、品質検査は色合わせと保存サンプルを管理し、営業は見本封印とクレーム対応基準を管理する。四部門が同一の L*a*b* と ΔE の言語で通じ合ってこそ、「Color Difference」を言い争いから定量化された連携へと変えられる。技術が非常に優れていてもなおクレームが絶えない工場が多いが、問題は部門間に統一されたデータ基準がなく、前端の見本封印と后端の生産が各々勝手なことを言い、最終的にレシピに責任を押し付けている点にある。
よくある質問
1. Water-BasedペイントはなぜOil-Basedより浮色・色むらが起きやすいのか?
水は揮発が遅く成膜ウィンドウが長いため、顔料粒子が湿潤塗膜内に長く留まり、さらにエマルションと界面活性剤が成膜に関与するため、顔料によって移動速度がばらつくと浮色・色むらが生じる。コアは顔料の分散と系の相溶性をしっかり行うことである。
2. 工場の調色に分光測色計は必須か?
強く推奨する。人間の目は光源によって誤差が大きく、分光計が L*a*b* と ΔE を出力してこそ「Color Difference」を許容閾値(例:ΔE≤1.5)まで定量化でき、これが多色カスタムの安定納品の基礎となる。
3. つや消しペイントの光沢が一部明るく一部暗い場合の対処法は?
大半は消光剤の沈降やFilm Thickness不均一である。対策:適切な粒度配合の消光剤を選び、防沈降助剤を加えて分散せん断を強化する。同時に噴塗Film Thicknessのばらつきを小さくし、厚い部分で消光剤が「埋まって」明るくなるのを避ける。
4. 実色ペイントで同ロット内で色が違う場合、まず何を確認するか?
順に確認する:下地と前処理が一致しているか、封孔プライマーが統一されているか、噴塗Film Thicknessが安定しているか、加水比率の記録が一致しているか、色合わせが乾燥塗膜基準か。多くのColor DifferenceはFilm Thicknessと下地に起因し、色ペーストではない。
5. Water-Basedペイントの乾湿塗膜のColor Differenceが大きいが、色合わせはどちらを基準にするか?
乾燥塗膜の分光値を基準とする。Water-Basedペイントは乾燥後に一般的に薄く暗くなるため、「湿潤塗膜―標準乾燥塗膜」対照板を作り、色合わせと保存サンプルにはいずれも乾燥塗膜標準サンプルを用い、湿潤塗膜に惑わされないようにする。
6. 高光沢が出せない、いつもオレンジピールがある場合の対処法は?
オレンジピールは霧化不良やレベリング不足、表乾燥が早すぎることが多い。混気噴塗に変更して霧化を改善、レベリング剤と揮発勾配を調整、Film Thicknessと環境の温Humidityを管理し、下地とプライマーの平坦さがトップコートに伝わるよう保証する。
7. 自社調色で外注の汎用色ペーストを使ってもSafetyか?
リスクがある。色ペーストと主剤の pH、分散剤、相溶性が合わず凝集・色むらを起こす。外注色ペーストは必ず相溶性小試験と熱貯蔵検証を行い、メーカーが検証済みの専用色ペーストを優先する。
8. ニスの透明着色で「同一板で二色」を避けるには?
まず統一した下染め/色修正で木色を近づけ、さらに分散の良い透明色ペーストを用い、下塗り―上塗りの適合で侵されないことを検証する。木目自体の不均一が透明効果のColor Differenceの主因である。
9. 消光剤を多くすればするほどつやが消えるが、ずっと加えてよいか?
推奨しない。過剰添加は手触りを低下させ、沈降しやすく、再塗装付着や層間結合に影響するため、粒径配合、防沈降、ApplicationFilm Thicknessを通じて目標光沢を制御すべきである。
10. 異なる光源で同一の板を見ると色が違うが、正常か?
正常であり、これを「同色異譜/条件等色」という。したがって標準対色光源ボックスで固定光源下にて比較し、分光データを基準とし、単一環境の肉眼判断はしてはならない。
関連記事
- Water-BasedWood塗料のレシピ科学とApplicationの実践:樹脂と顔料分散の根本ロジックから、本稿の調色安定性のレシピ基礎を補完する。
- 高級無垢FurnitureナノWater-Based塗料:Wear-Resistant耗と透明感のバランス:高透明高光沢の無垢効果向けに、クリアコートと木目表現の発展的要点を理解する。
- 油から水への転換におけるWater-Based工業塗料の選定:樹脂系と適用工況:色彩と光沢の制御思路をWoodから工業塗装へ拡張し、クロスシチュエーションの選定枠組みを構築する。
- 自動車塗料の色彩と効果:メタリックペイント、パールペイントと角依存変色
- 自動車塗料の乾燥と硬化:室温、焼付け、赤外線と適用期間