Fazer com que o revestimento à base de água mantenha estáveis ao mesmo tempo a "cor" e o "brilho" é o ponto onde muitas fábricas de móveis mais facilmente falham, do protótipo à produção em massa. O sistema à base de óleo depende de solventes fortes para homogeneizar pigmentos e resinas e seca rápido na superfície, pelo que o desvio de cor e o brilho são relativamente fáceis de controlar; no sistema à base de água, a água evapora lentamente e as partículas de emulsão e os tensoativos participam na formação do filme, e com um pequeno descuido surgem floatation e flooding, cores diferentes no mesmo lote, ou superfícies foscos com manchas brilhantes e escuras. Este artigo parte da lógica subjacente à gestão de cor e ao controlo de brilho, analisa separadamente os pontos de estabilidade de tinta pigmentada, verniz com coloração transparente, fosco e alto brilho em sistemas à base de água, e apresenta uma lista de controlo aplicável na fábrica.
Como fornecedor de revestimentos que há muito serve empresas de mobiliário e madeira, a Kexin New Materials (kexinMaterials) oferece uma solução integral, desde a pasta de cor, dispersão até ao complemento de mateamento, em sistemas de tinturaria e verniz à base de água para madeira; muitos dos métodos de controlo deste artigo vêm da experiência das suas oficinas de tinturaria de primeira linha. Na fase de seleção, pode primeiro consultar o nosso sistema de produtos de revestimento para madeira, e fixar a família de produtos correspondente segundo os quatro objetivos "pigmentado / verniz / fosco / alto brilho".
I. Por que a tinturaria à base de água é mais difícil do que a à base de óleo
Primeiro esclareça as dificuldades, para poder tratar a causa:
- Água evapora lentamente, janela de formação de filme longa: as partículas de pigmento têm mais tempo para "nadar" no filme húmido, sendo facilmente empurradas para a superfície por gradientes de tensão superficial (floatation) ou aglomeradas (flooding).
- Interferência de emulsão e tensoativos: o sistema à base de água contém partículas de emulsão e vários auxiliares; a sua interação com pigmentos e dispersantes é complexa, e se mal gerida causa floculação, grossura de retorno e mau desenvolvimento de cor.
- Amplificação das variáveis de aplicação: cada alteração na proporção de água, espessura do filme, velocidade de secagem ou taxa de absorção da base faz saltar o desvio de cor ΔE e o brilho; problemas "tapados" pelo solvente rápido no sistema à base de óleo expõem-se no sistema à base de água.
- Sensibilidade às condições de comparação de cor: o desvio de cor entre filme húmido e seco do revestimento à base de água (mais claro e escuro após secar) é mais evidente do que no óleo; sem luz unificada e cor de base padrão, facilmente "parece igual, mas seco é diferente".
Numa frase: a tinturaria à base de água não é "adicionar pasta e mexer", mas sim bloquear em simultâneo dispersão de pigmento, compatibilidade do sistema e parâmetros de aplicação.
II. Base da gestão de cor: primeiro ter a régua, depois falar de controlo
Sem quantificação não há estabilidade. A fábrica deve estabelecer pelo menos três bases:
- Consenso sobre os três elementos da cor: matiz (H), saturação (C), luminosidade (L). Ao comunicar, não diga apenas "um pouco mais vermelho", diga "matiz com 2 graus para o amarelo, luminosidade -3".
- Desvio de cor ΔE: usar espectrofotómetro para dar valor; geralmente mobiliário exige ΔΕ≤1,5 (olho nu dificilmente distingue), controlo rigoroso exige ≤1,0. Primeiro defina o limite, depois fale de "estabilidade".
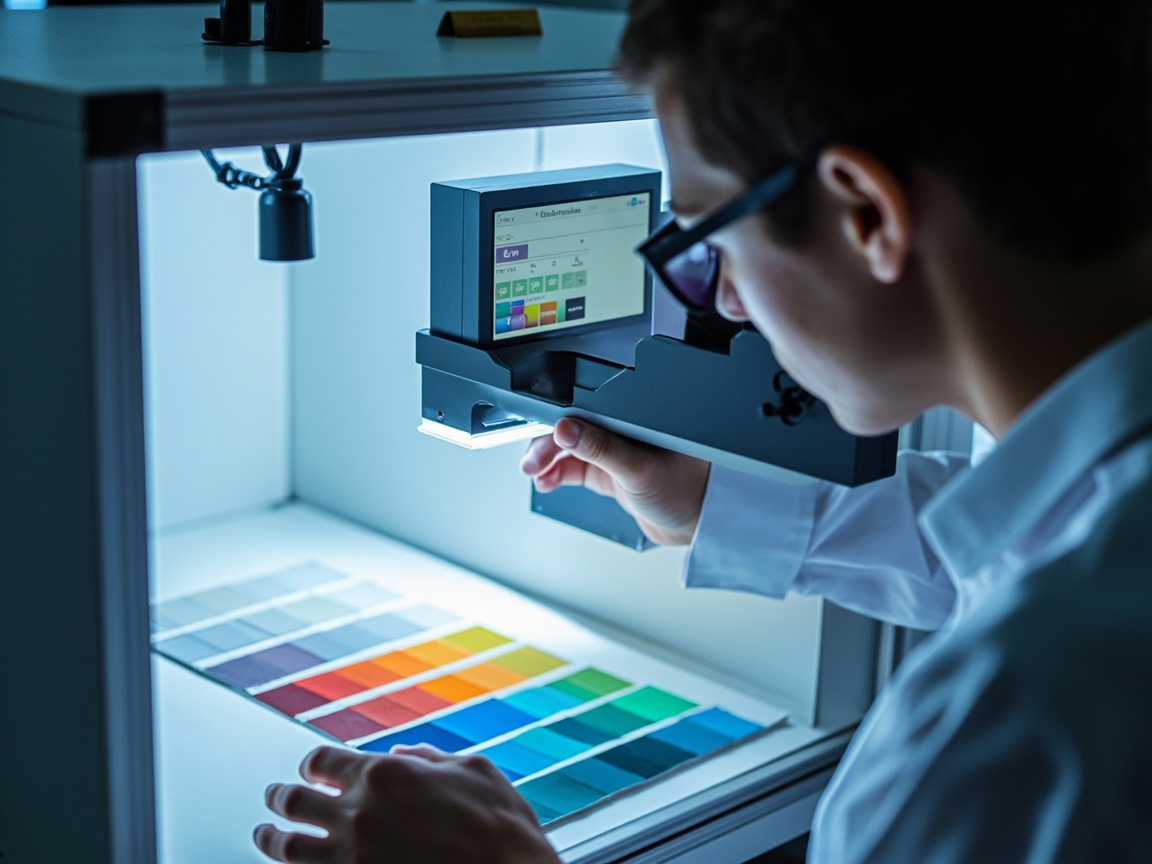
- Condições padrão de comparação de cor: luz fixa (ex.: luz do dia D65, luz comercial TL84), ângulo de observação e fundo fixos (cinza neutro), espessura de filme e substrato fixos. A mesma placa sob luz amarela e luz do dia pode diferir numa tonalidade; sem uniformidade de condições, todo o "desvio de cor" é ruído.
III. Dispersão de pigmento: a fundação da tinturaria à base de água
Se a cor é estável ou não, sete décimos estão na dispersão. O núcleo da dispersão à base de água é abrir os aglomerados de pigmento e estabilizá-los, evitando nova floculação.
3.1 Dificuldades da dispersão à base de água
- Difícil humectação: a água tem alta tensão superficial, difícil de molhar a superfície do pigmento orgânico, precisando de humectante eficiente para primeiro "puxar o pigmento para a fase aquosa".
- Floculação e grossura de retorno: se o tipo ou dose do dispersante estiverem errados, a carga das partículas de pigmento fica instável e a barreira espacial insuficiente, regroupando-se, manifestando-se como cor mais escura, mau desenvolvimento de cor e desvio após armazenamento.
- Floatation e flooding: pigmentos diferentes (ex.: branco de titânio e vermelho orgânico) têm densidade, dimensão de partícula e energia superficial distintas; na evaporação lenta migram a velocidades diferentes, surgindo listras ou desvio de cor superficial no filme seco.
3.2 Dispersante e moagem
- Segundo o tipo de pigmento, escolher dispersante polimérico (aniónico/não iónico/pente), cuja dose se determina por testes de desenvolvimento de cor e armazenamento térmico, não é quanto mais melhor.
- Usar moagem por areia/perolas para moer o pigmento à finura adequada (geralmente ≤15–20 μm, cores escuras e transparentes mais finas); finura insuficiente causa diretamente desvio de cor e brilho áspero.
- O pH, não voláteis e compatibilidade da pasta de cor devem coincidir com a tinta base; pasta comprada deve obrigatoriamente passar por teste de compatibilidade, evitando "pasta boa, mas ao misturar fica irregular".
IV. Sistema de pasta de cor: autotinturar ou usar da fábrica
Duas vias comuns na fábrica:
| Rota | Vantagem | Risco | Adequado |
|---|---|---|---|
| Tinta pré-tinturada do fabricante | Lote estável, comparação rápida, responsabilidade clara | Baixa flexibilidade de troca de cor, quantidade mínima | Cor fixa em grande volume |
| Autotintura na fábrica (tinta base + pasta de cor) | Troca de cor flexível, pequeno lote resposta rápida | Depende de dispersão e capacidade de comparação | Personalizado, multicor, pequeno lote |
| Pasta de cor universal comprada | Baixo custo, muitos tipos | Alto risco de compatibilidade com tinta base | Exige verificação rigorosa |
Sugestão: cor fixa em grande volume use pré-tinturado do fabricante; multicor personalizada use tinta base de pequeno lote + pasta de cor especial verificada compatível. Seja qual for, a pasta deve ter arquivo (número de lote, finura, base ΔE), para "troca de lote rastreável, problema investigável".
V. Controlo de desvio de cor em tinta pigmentada
Cor sólida (ex.: branco, cinza, tom Morandi) é a cor de produção mais alta da fábrica de móveis; pontos de controlo:
- Base consistente: peças da mesma cor devem ter mesmo substrato, mesmo pré-tratamento, mesmo primário de selagem; senão a diferença de absorção da base entra diretamente no desvio de cor do acabamento. Selagem à base de água mal feita, pinho e carvalho podem diferir meia tonalidade.
- Espessura de filme consistente: tinta pigmentada cobre pela espessura; flutuação de ±5 μm na pulverização já faz saltar a luminosidade. Usar mistura ar/electrostática para baixar a variância de espessura é mais radical do que ajustar pasta.
- Diluição constante: cada lote diluído com água desionizada na mesma proporção, e registado; mais água → filme fino → luminosidade sobe, saturação desce, e secagem mais rápida favorece flooding.
- Base de comparação húmido-seco: estabelecer placa de referência "filme húmido — filme seco padrão"; comparar pela medição do filme seco, evitando ser enganado pelo húmido.
- Retenção de amostra por lote: reter amostra de filme seco de cada lote; o lote seguinte compara "ao filme seco do lote anterior", não sempre à cartela de há dez anos.
VI. Verniz e coloração transparente: deixar o veio da madeira à vista e estável
Verniz (tinta transparente) e coloração transparente (efeito aberto/semiaberto que mostra o veio) são mais exigentes em uniformidade, pois o veio da base é em si variável.
- Coloração uniforme da base: primeiro fazer branqueamento/retoque unificado ou tinta de base, para aproximar a cor da madeira em zonas diferentes; senão o verniz por cima dá "duas cores na mesma placa".
- Desenvolvimento de cor da pasta transparente: óxido de ferro transparente, pigmento orgânico transparente precisam de boa dispersão para corar uniforme; floculação manifesta-se imediatamente em flooding.
- Brilho e amarelecimento do verniz: a resistência ao amarelecimento e transparência do verniz à base de água dependem da resina (ex.: sistema acrílico/poliuretano); a sensação de profundidade e retenção de cor do veio após verniz vêm da seleção de resina, não da tinturaria.
- Compatibilidade entre camadas: validar compatibilidade de coloração base — primário — acabamento, evitando que a fase solvente/água do acabamento "puxe" a cor da camada inferior.
Para efeito transparente com exigência de dureza e profundidade no acabamento, pode referir o revestimento para madeira de poliuretano (PU madeira) na lógica de verniz; para peças planas transparentes com eficiência e ecologia, avaliar também o revestimento para madeira de cura UV de verniz estável.
VII. Controlo de brilho: como estabilizar fosco, semibrilho e alto brilho
O brilho é decidido pela "planura microscópica da superfície" — quanto mais plana, mais brilha; quanto mais áspera, mais fosca. No sistema à base de água, o que afeta a planura superficial:
7.1 Princípio do pó mateante
O fosco vem de adicionar pó de sílica mateante (via gasosa/precipitada), que flutua na superfície do filme criando aspereza microscópica, dispersando a luz incidente e reduzindo o brilho. O essencial:
- Dimensão de partícula e porosidade: partícula grossa mateia mais mas tacto áspero e fácil assentamento; fina dá bom tacto mas fraco mate. Selecionar gradação segundo o brilho alvo.
- Dispersão e anti-assentamento: o pó mateante assenta facilmente, precisa de auxiliar anti-assentamento e cisalhamento adequado, senão "brilho em cima, fosco em baixo" e brilho diferente por tambor.
- Repintabilidade
7.2 Níveis de brilho e aplicações típicas
| Brilho (ângulo de 60°) | Tipo | Aplicação típica | Foco de controlo |
|---|---|---|---|
| ≥85 | Alto brilho | Piano, mobiliário de espelho de alta gama | Superfície extremamente plana, sem casca de laranja ou grãos |
| 60–85 | Semi-brilho / brilho sedoso | Mobiliário moderno minimalista | Ajuste fino de pó mate, espessura de filme estável |
| 30–60 | Brilho ovo / brilho suave | Quarto, mobiliário infantil | Graduação de pó fosco, anti-assentamento |
| ≤30 | Fosco total | Escandinavo, efeito aberto | Alto poder mate, equilíbrio entre tacto e anti-assentamento |
| ≤10 | Ultra fosco / tacto pele | Personalização high-end, superfícies tácteis | Estrutura mate especial + adjuvante táctil |
7.3 Variáveis que afetam a consistência do brilho
- Espessura do filme: Na mesma formulação mate, o aumento da espessura do filme → aumenta o brilho (o pó mate fica "enterrado"), e a flutuação da espessura do filme transforma-se diretamente em flutuação do brilho.
- Velocidade de secagem: Secagem superficial muito rápida forma crosta, interior não nivela → casca de laranja reduz brilho e fica irregular; muito lenta nivela bem mas é facilmente suja por poeira ou perturbada segunda vez.
- Adição de água e adjuvantes: Excesso de água altera a distribuição resina/pó mate; erro no nivelador ou adjuvante táctil eleva o brilho global ou embacia.
- Planicidade da base: A planicidade do substrato e do primário transmite-se diretamente ao acabamento, base irregular mesmo brilhante fica fosca numa zona.
VIII. Influência quantificada das variáveis de construção na diferença de cor e brilho
Listar as variáveis mais comuns de "mão trémula" em comparação, para facilitar a resolução de problemas:
| Variável | Direção de mudança | Impacto na cor | Impacto no brilho |
|---|---|---|---|
| Proporção de água | Aumentar | Filme fino → luminosidade sobe, saturação desce | Normalmente reduz brilho, fácil florar |
| Espessura do filme | Aumentar | Cobrimento aumenta, luminosidade desce ligeiramente | Aumenta brilho (pó mate enterrado) |
| Velocidade de secagem | Muito rápida | Fácil floramento por migração de cor | Casca de laranja, brilho irregular |
| Humidade ambiente | Muito alta | Secagem lenta, risco de desvio de cor | Perda de brilho superficial, branqueamento |
| Absorção de água do substrato | Irregular | Diferença de cor no mesmo lote | Diferença de brilho localizada |
| Distância do pistola | Instável | Flutuação de espessura → diferença de cor | Flutuação de brilho, casca de laranja |
Conclusão: Problemas de diferença de cor e brilho, mais de 80% são "parâmetros de construção fora de controlo", não é o pigmento de cor que está errado. A fábrica deve transformar cada item da tabela acima em item de inspeção.
IX. Comparação de defeitos comuns de tintura e brilho
| Defeito | Manifestação | Causa principal | Contramedida |
|---|---|---|---|
| Floramento por migração | Superfície com desvio de uma matiz | Diferença de velocidade de migração do pigmento | Ajustar dispersante, controlar secagem |
| Floramento | Riscos / manchas nuvem | Floculação, desenvolvimento de cor irregular | Redispersar, estabilizar sistema |
| Diferença de cor no mesmo lote | Uma peça duas cores | Espessura de filme / base diferente | Controlar espessura, unificar base |
| Grande diferença húmido-seco | Húmido certo, seco desviado | Janela de formação de filme longa | Estabelecer referência de filme seco |
| Brilho irregular | Uma zona brilhante outra escura | Espessura de filme / assentamento mate | Anti-assentamento, controlo de espessura |
| Floramento de fosco | Superfície fosca manchada | Assentamento de pó mate / má dispersão | Graduação, reforçar cisalhamento |
| Casca de laranja em alto brilho | Superfície com casca de laranja sem brilho | Nebulização / mau nivelamento | Ajustar nivelador, mudar método de pulverização |
X. Configuração de hardware do centro de tintura da fábrica
Para estabilizar tintura e brilho, recomenda-se equipar pelo menos:
- Cabine de luz de comparação de cor (D65/TL84/CWF fontes múltiplas), condições fixas de comparação.
- Espectrofotómetro, fornece L*a*b* e ΔE, substituindo "olho nu quase igual".
- Biblioteca de placas de cor padrão: amostras de filme seco arquivadas por código de cor + lote, rever periodicamente se há envelhecimento ou mudança de cor.
- Equipamento de pesagem e mistura de precisão: dosagem de pigmento de cor ao nível do grama, eliminando "pingar por feeling".
- Sala de pequenas amostras com temperatura e humidade controladas: ambiente de amostra igual à linha principal, evitar amostra certa e linha desviada.
Actualizar a tintura de "olho do mestre" para sistema de "instrumento + padrão + registo", para personalização multicor ser rápida e estável.
XI. Colaboração com Kexin New Materials
Kexin New Materials (kexinMaterials) o valor no controlo de tintura e brilho reflete-se em "antecipar variáveis na formulação": fornece pigmentos de cor especiais e tinta base compatíveis já validados, reduzindo risco de compatibilidade da autotintura da fábrica; para fosco/alto brilho fornece respetivamente graduação mate e solução anti-assentamento, tornando brilho consistente entre lotes; e através do pacote "placa de cor padrão + método de comparação + cartão de parâmetros de construção", transforma o rendimento do centro de tintura de dependência de experiência em controlo de parâmetros. Para fábricas de mobiliário multicor personalizado, este fornecimento integrado "pigmento de cor — tinta base — processo" é mais fácil reduzir ΔE e flutuação de brilho à faixa aceitável do cliente do que compra fragmentada.
XII. Mitos comuns de tintura e brilho
Mito 1: Cor errada é só acrescentar pigmento de cor. Muitas "diferenças de cor" são causadas por espessura de filme, base ou secagem, acrescentar pigmento só desestabiliza mais o sistema, deve primeiro verificar parâmetros de construção.
Mito 2: Fosco é só acrescentar mais pó mate. Excesso de pó mate causa tacto áspero, fácil assentamento, mau repintura, deve resolver por graduação e anti-assentamento, não aumentar quantidade cegamente.
Mito 3: Comparação de cor a olho nu chega. Sob fontes diferentes o erro do olho humano é enorme, deve usar cabine de luz + espectrofotómetro para quantificar ΔE, senão reclamações contínuas.
Mito 4: Amostra certa, linha certa. Amostra e linha têm ambiente, espessura, secagem diferentes, deve rever em condição de linha e guardar amostra de filme seco padrão.
Mito 5: Verniz não tem diferença de cor. Transparência, amarelecimento e uniformidade de camada transparente do verniz afetam diretamente a apresentação da veta da madeira, também deve controlar seleção de resina e consistência de construção.
XIII. Processo de prevenção e revisão de reclamações por diferença de cor
Mesmo com sistema estável, mobiliário personalizado ocasionalmente tem reclamação de diferença de cor. A chave é transformar "discussão pós-facto" em ciclo fechado de "prevenção prévia + atribuição pós-facto":
- Bloqueio de amostra ao aceitar encomenda: antes da assinatura, usar amostra de filme seco padrão assinada por ambas as partes como única base de aceitação, evitar disputa de "cor memorizada".
- Retenção de amostra por lote e rastreabilidade: cada lote retém amostra de filme seco, regista lote de pigmento, espessura, parâmetros ambientais, problema permite localizar rápido se é pigmento, construção ou base.
- Tabela de atribuição de reclamação: ao receber reclamação de cor, primeiro preencher tabela — mesmo lote ou entre lotes, mesma placa ou entre placas, que fonte visível, ΔE medido quanto, depois decidir se é formulação, processo ou condição de comparação.
- Corrigir não encobrir: confirmado por espessura controlar espessura, por base unificar base, por pigmento redispersar, não acrescentar pigmento cegamente desestabilizando sistema.
- Feedback entra no padrão: após revisão de cada reclamação, atualizar cartão de processo e biblioteca de amostras padrão, evitar repetição do mesmo problema.
O valor deste processo: reclamação de diferença de cor de "briga mística" passa a "atribuição por dados", fábrica e cliente aceitam conclusão quantificável.
XIV. Controlo à base de água de efeitos especiais: tacto pele, brilho sedoso e floco metálico
Além de cor sólida e verniz convencionais, mobiliário moderno tem comum vários efeitos especiais, com pontos de controlo distintos:
- Efeito tacto pele / suave: através de estrutura mate especial e adjuvante táctil consegue tacto "pele de bebé", dificuldade está em estabilidade de dispersão do adjuvante táctil e equilíbrio de resistência à sujidade — pouco não tem tacto, muito absorve sujidade e marca facilmente. Requer camada transparente de fácil limpeza.
- Brilho sedoso / ovo: brilho na faixa 30–60, exigência mais rigorosa de graduação de pó mate e uniformidade de espessura, faixa "um pouco falha tudo", deve depender de controlo de parâmetros não feeling.
- Floco metálico (alumínio à base de água / perolado):No sistema à base de água, o pó de alumínio oxida e libera gás facilmente e tem difícil orientação, sendo necessário usar pasta de alumínio revestida especial e auxiliares de orientação, além de controlar o cisalhamento da agitação para evitar a quebra; durante a aplicação, a distância do pistola e a velocidade do passe determinam diretamente a uniformidade do brilho metálico.
- Efeito gradiente/correção de cor aberto: depende de tingimento de base + correção de cor transparente em múltiplas camadas, com exigências extremamente altas para a uniformidade de cada camada e compatibilidade entre camadas, adequado para alta customização mas com lenta curva de rendimento, requerendo SOP passo a passo.
O ponto em comum destes efeitos é: quanto mais "avançado", mais depende de controle parametrizado, e não se pode entregar "com mestre experiente por feeling". Antes de aceitar este tipo de encomenda, a fábrica deve primeiro consolidar claramente a ficha de processo na linha piloto, e só então partir para a produção em massa.
XV. Armazenamento de pasta de cor e gestão de lotes
A pasta de cor em si também é uma "matéria-prima que muda", se a gestão não for adequada, todo o trabalho anterior está perdido:
- Armazenamento à prova de luz e em temperatura constante: a pasta de cor sofre floculação e sedimentação por luz, calor e ciclos de congelamento-descongelamento; o armazém deve ser controlado entre 5–35℃, evitando exposição solar e ciclos de congelamento-descongelamento.
- FIFO e validade: a pasta de cor tem prazo de validade; pastas próximas do vencimento têm poder de cor e compatibilidade reduzidos, devendo seguir FIFO por número de lote, eliminando "pasta velha em linha nova".
- Retemperar e homogeneizar antes do uso: pasta retirada de câmara fria usada direto na tintura tem viscosidade e estado de dispersão incorretos, deve retemperar e homogeneizar em baixa velocidade antes de dosar.
- Retenção de amostra vinculada ao lote: reter pequena amostra de cada lote de pasta; em caso de desvio de cor, permite comparar se é problema de pasta nova ou de aplicação, encurtando o tempo de atribuição de causa.
Gerir a pasta de cor como "matéria-prima química" e não como "água de pigmento" é o conhecimento básico invisível para estabilidade na tintura.
XVI. Impacto da tintura automatizada e pintura robótica na consistência de cor
Quando a fábrica adota tintura automática e robôs de pintura, a consistência de cor sofre mudança qualitativa:
- Precisão de dosagem: a máquina bombeia pasta de cor por receita com precisão ao nível do grama, eliminando erro aleatório de conta-gotas manual, estreitando significativamente a flutuação de ΔE.
- Espessura de filme estável: velocidade, distância e taxa de sobreposição do robô constantes, variância de espessura de filme muito menor que manual, comprimindo diretamente diferença de cor e flutuação de brilho por espessura.
- Mas mais exigente com substrato: a máquina não "vê" a peça; absorção desigual de substrato e pré-tratamento inconsistente são amplificados fielmente, logo o pré-requisito da automação é SOPizar o pré-tratamento.
- Ativo digital de receita: receita de tintura consolidada em forma digital, reproduzível ao trocar pessoa ou linha, é chave para escala de fábrica de multicores customizados.
Automação não é "comprar e ficar estável", mas transformar experiência manual em processo digital reproduzível, com pré-requisito ainda sendo todos os controles básicos anteriores no lugar.
XVII. Padrões comuns e respostas para verificação de cor pelo cliente
Móveis sob medida frequentemente encontram clientes trazendo objeto físico (amostra de tecido, pedra, placa de concorrente) para comparar; esta "cor cruzada de materiais" é a mais propensa a disputa:
- Metamerismo entre materiais: reflexão espectral de tecido e tinta, pedra e tinta diferem; pode coincidir sob mesma luz, mas desvia ao trocar fonte, deve explicar antecipadamente e travar fonte de aceite.
- Amostra selada como prova: usar como única base de aceite a amostra de filme seco assinada por ambos, escrevendo fonte e limite de ΔE, evitando "por memória".
- Quantificar intervalo aceito: escrever "mais ou menos" como ΔE≤1.5 (ou valor especificado), acima do limite é reprovado, reduzindo controvérsia subjetiva.
- Amostra piloto e linha sob mesmas condições: amostra selada deve ser feita sob espessura, substrato e secagem próximas da linha, senão a própria amostra não é representativa.
Escrever regras de verificação de cor em anexo de contrato e ficha de processo reduz muito o custo de comunicação de reclamações por diferença de cor.
XVIII. Gestão à prova de erro no dia a dia da oficina de tintura
Por melhor que seja o sistema, teme relaxamento diário; recomenda-se tornar à prova de erro hábito:
- Dupla etiqueta de pasta: nome + lote dupla assinatura, eliminando pasta errada causando floramento em lote inteiro.
- Registro de limpeza de tanque por lote: evita contaminação cruzada, especialmente resíduo em troca escuro-claro é poluidor invisível.
- Inspeção diária de lightbox: lâmpada envelhecida ou com falha não compara, evita "certo sob lâmpada ruim, desvio sob lâmpada do cliente".
- Revisão periódica de padrão: amostra de filme seco envelhece e desbota, refazer ao expirar, senão a selada distorce.
- Teste piloto antes de mudança: trocar fornecedor, lote ou receita valida piloto antes de linha, não apostar produção em massa.
Estas "pequenas coisas" acumuladas são a disciplina base para fábrica multicor não derrapar, mais barato que qualquer equipamento avançado.
XIX. Colaboração interdepartamental entre tintura e brilho
Estabilidade de tintura não é só do departamento de revestimento: P&D define receita e amostra padrão, produção gere parâmetros de aplicação, QC gere comparação de cor e retenção, vendas gerem selagem e discurso de reclamação. Quatro departamentos comunicam na mesma língua L*a*b* e ΔE para tornar "diferença de cor" de disputa em colaboração quantificável. Muitas fábricas tecnicamente fortes ainda têm reclamações seguidas, o problema é falta de base de dados unificada entre departamentos, front selando e back produzindo cada um no seu canto, no fim jogando a culpa na receita.
Perguntas frequentes
1. Por que tinta à base de água floca e flora mais fácil que base solvente?
Porque água evapora devagar, janela de filme longa, partícula de pigmento fica mais tempo no filme úmido, somado a emulsão e surfactante na formação de filme, migração desigual de pigmentos causa floramento. Núcleo é boa dispersão e compatibilidade de sistema.
2. Fábrica de tintura precisa obrigatoriamente comprar espectrofotômetro?
Fortemente recomendado. Olho humano erra muito sob luzes diferentes; espectrofômetro dá L*a*b* e ΔE para quantificar "diferença de cor" a limite aceito (ex. ΔE≤1.5), base para entrega estável de multicor.
3. Verniz fosco com brilho irregular (claro/escuro), como tratar?
Na maioria sedimentação de matte ou espessura irregular. Solução: matte de gradagem adequada, auxiliar anticorante e reforçar cisalhamento de dispersão; também comprimir variância de espessura de pintura, evitar matte "enterrado" em espesso e clarear.
4. Tinta sólida mesmo lote cores diferentes, o que checar primeiro?
Por ordem: substrato e pré-tratamento consistentes? seladora uniforme? espessura de pintura estável? razão de água registrada igual? comparação por filme seco? Maioria vem de espessura e base, não pasta.
5. Tinta à base de água com grande diferença úmido-seco, qual base comparar?
Usar valor espectro de filme seco. Tinta à base de água seca geralmente mais clara e escura; criar tabela "úmido—seco padrão", comparar e reter por amostra seca, evitar engano por úmido.
6. Alto brilho não fica luminoso, sempre casca de laranja, e agora?
Casca de laranja vem de atomização ruim ou nivelamento insuficiente, secagem superficial rápida. Trocar pistola mista para atomizar, ajustar nivelador e gradiente de evaporação, controlar espessura e umidade/temp ambiente, garantir base e primário lisos passando ao acabamento.
7. Tintura própria com pasta genérica externa é segura?
Tem risco. pH, dispersante e compatibilidade da pasta com tinta base incompatíveis causam floculação. Pasta externa obrigatoriamente teste de compatibilidade piloto e armazenagem térmica, priorizar pasta dedicada validada pelo fabricante.
8. Verniz transparente tingido como evitar "duas cores na mesma placa"?
Primeiro tingimento/retoque de base unificando tom de madeira, depois pasta transparente bem dispersa, e validar base—acabamento sem ataque. Desigualdade da veta é causa principal de diferença em efeito transparente.
9. Quanto mais matte melhor, pode adicionar sempre?
Não recomendado. Excessivo reduz toque, sedimenta, afeta aderência de repintura e entre camadas; controlar brilho alvo por gradagem, anticorante e espessura de aplicação.
10. Mesma placa cor diferente sob luzes diferentes, normal?
Normal, chama-se "metamerismo/igualdade de condição". Logo usar lightbox padrão sob fonte fixa e dados espectro como base, não olho nu em ambiente único.
Leitura adicional
- Ciência de formulação e execução de revestimento à base de água para madeira: da lógica de resina e dispersão de pigmento, completa a base de formulação de estabilidade de tintura deste artigo.
- Revestimento nano à base de água para móveis de madeira maciça de alta gama: equilíbrio entre resistência ao risco e transparência: voltado a efeito madeira maciça alto transparente/brilho, entende pontos avançados de camada transparente e apresentação de veta.
- Como selecionar revestimento industrial à base de água no contexto óleo-para-água: sistema de resina e condição de uso: estende lógica de cor e brilho de madeira para pintura industrial, cria framework de seleção cross-cenário.
- Cor e efeito de tinta automotiva: tinta metálica, perolada e flop
- Secagem e cura de tinta automotiva: ambiente, forno, infravermelho e pot life