Трудности перехода с «масла на воду» часто заключаются не в лабораторных рецептурах, а на строительной площадке. Многие предприятия покупают водную краску, а как только доходят до объекта — всё идёт не так: на стальной поверхности непонятно откуда появляется красная ржавчина, плёнка покрытия полдня не сохнет и липнет, а в сезон дождей целые партии белеют и расслаиваются. Водное промышленное покрытие использует воду в качестве среды, и его физико-химическое поведение радикально отличается от растворимого покрытия, поэтому вспышечная ржавчина, медленное высыхание и чувствительность к окружающей среде становятся тремя самыми распространёнными проблемами на месте.
Для малярных бригад, заводов оборудования и подрядчиков по антикоррозийным работам понимание причин этих трёх главных болей важнее, чем замена банки «более хорошей краски». В этой статье мы разбираем их по порядку и предлагаем применимую на практике схему решений.
I. Боль №1: вспышечная ржавчина (Flash Rust)
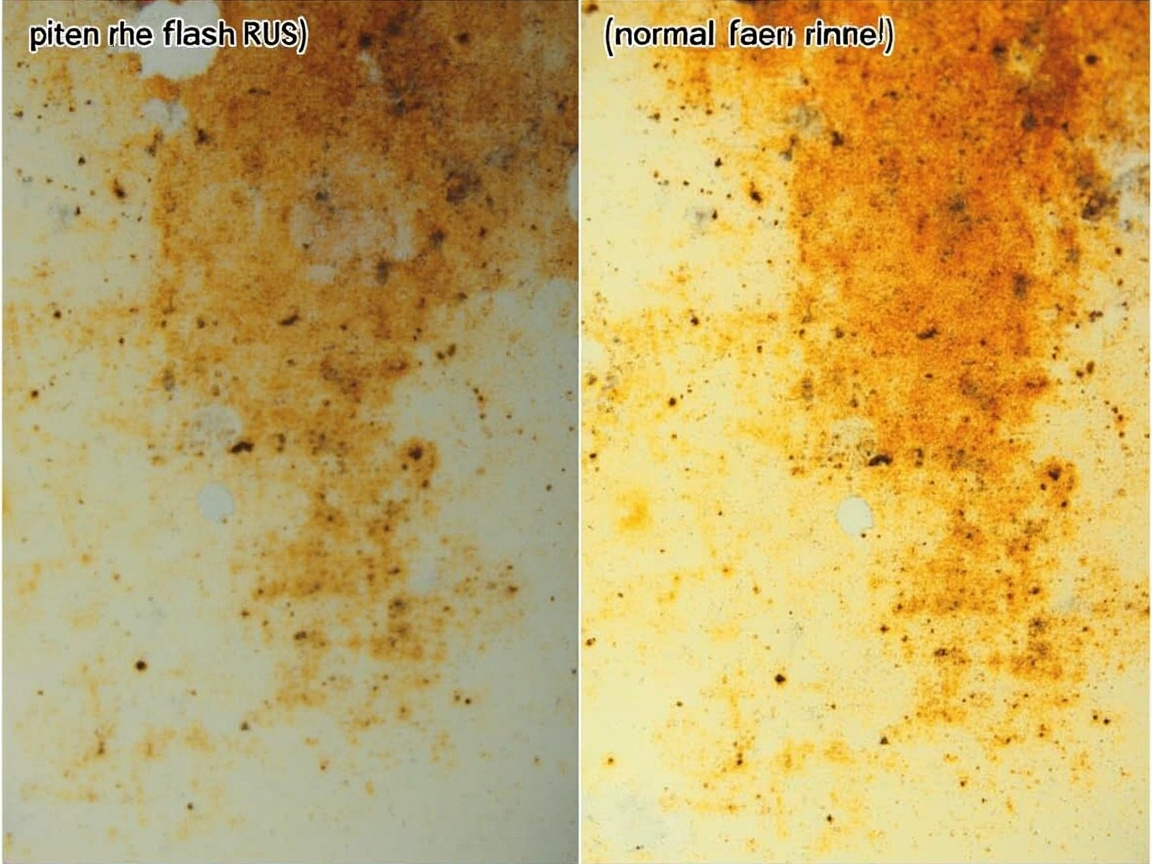
Вспышечная ржавчина — самый наглядный «инцидент на месте» при использовании водной краски: сталь кратковременно подвергается воздействию водной плёнки до или после нанесения, и в течение нескольких минут или десятков минут на поверхности проступает точечная красная ржавчина, которую не скрыть даже финишным покрытием, что в итоге создаёт скрытую угрозу «ржавчины под краской».
Причины:
- Водная среда вызывает мгновенную электрохимическую коррозию поверхности железа, особенно сильную при высокой влажности, низкой температуре и наличии остаточной ржавчины на основании;
- Слишком длительный интервал между нанесениями или отсутствие эффективного барьерного слоя у грунтовки, из-за чего вода постоянно контактирует со сталью.
Решения:
- Тщательная обработка основания: пескоструйная обработка / шлифовка до требуемого уровня, остаточная ржавчина и окалина должны быть удалены — наногрунтовка от ржавчины не спасёт рыхлую летучую ржавчину;
- Грунтование антикоррозийным составом: сначала сформировать на стальной поверхности нанопассивирующий слой, блокирующий контакт вода—железо;
- Вспомогательные вещества для плёнкообразования и ритм работ: рационально подбирать антикоррозийные пигменты и добавки для плёнкообразования, сокращая время пребывания водной плёнки.
II. Боль №2: медленное высыхание, липкость
Водная краска формирует плёнку за счёт испарения воды + коалесценции эмульсии, процесс по природе медленнее, чем у растворимой; стоит условиям стать неблагоприятными, и получается «полдня не сохнет, при касании липнет».
Причины:
- Высокая скрытая теплота испарения воды, при низкой температуре и высокой влажности испарение крайне медленное;
- Окислительные / сшитые водные смолы более чувствительны к температуре, при низкой температуре реакция останавливается;
- Слишком толстый слой за один проход — поверхность берётся коркой, а внутри не сохнет, возникает липкость.
Решения:
- Контроль температуры и влажности: обеспечивать вентиляцию, повышать температуру окружающей среды, снижать относительную влажность до подходящего диапазона;
- Сиккативы и тонкое нанесение: разумно использовать сиккативы, применять «тонкое многослойное нанесение» вместо одного толстого слоя;
- Планирование операций: назначать повторное окрашивание и отверждение на периоды с благоприятными температурой и влажностью.
III. Боль №3: чувствительность к окружающей среде (точка росы / влажность)
При водном нанесении больше всего боятся «невидимой воды» — когда температура поверхности изделия ниже точки росы окружающей среды, водяной пар конденсируется на поверхности, плёнка покрытия белеет, адгезия резко падает, а позже покрытие отслаивается целыми пластами.
Причины:
- Ночное похолодание, утренняя высокая влажность, извлечение изделий из холодильной камеры — поверхность легко оказывается ниже точки росы;
- Водное покрытие крайне чувствительно к воде, микроконденсат сразу разрушает плёнкообразование.
Решения:
- Управление точкой росы: перед нанесением измерять температуру поверхности изделия и точку росы окружающей среды, обеспечивать, чтобы температура поверхности была выше точки росы минимум на 3℃;
- Мониторинг среды: оснастить контролем температуры, влажности и точки росы,建立 «окно допустимости нанесения»;
- Сезонное планирование: в неблагоприятные периоды (сезон дождей, холода) корректировать план работ.
IV. Комплексные водные решения Kexin (kexinMaterials)
Как производственное предприятие, специализирующееся на разработке наноматериалов, Kexin New Materials (kexinMaterials) переносит боли при нанесении на этап разработки рецептур и комплексного проектирования:
- Наномеханический антикоррозийный грунт: сначала формирует на стальной поверхности нанопассивирующий слой, подавляя вспышечную ржавчину у источника и создавая основу для адгезии финишного покрытия.
- Экологичная система плёнкообразования: оптимизирует эмульсию и добавки для плёнкообразования, стабильно коалесцирует в широком окне температуры и влажности, смягчая медленное высыхание.
- Технологический пакет нанесения по точке росы: предоставляет пороги мониторинга температуры/влажности/точки росы и рекомендации по расписанию, превращая «чувствительность к среде» в управляемый процесс.
- Градация комплектации, а не отдельный продукт: на основе основания, класса коррозии и условий площадки даёт интегрированную водную комплектацию «грунт—средний слой—финиш» с параметрами.
V. Ключевые моменты нанесения и приёмки
Для водного окрашивания верна формула «70% рецептура, 30% нанесение», при приёмке рекомендуем держать три линии:
1. Обработка поверхности: пескоструй / шлифовка до нормы, остаточная ржавчина обнулена, до нанесения выполнить грунтование антикоррозийным составом, сокращая окно вспышечной ржавчины.
2. Соответствие среде: контролировать точку росы и относительную влажность, избегать нанесения в пределах 3℃ ниже точки росы, в период отверждения сохранять вентиляцию.
3. Толщина плёнки и партии: водное покрытие склонно к подтёкам, рекомендуются правило для мокрой плёнки + измерение сухой толщины, сплошной контроль ключевых деталей и создание архива прослеживаемости.
Часто задаваемые вопросы (FAQ)
В1: почему водная краска так подвержена вспышечной ржавчине?
Водная среда вызывает мгновенную электрохимическую коррозию стали в водной плёнке, высокая влажность, низкая температура и остаточная ржавчина усиливают это явление, поэтому грунтование и контроль среды одинаково необходимы.
В2: при медленном высыхании остаётся только ждать?
Нельзя полагаться только на ожидание. Следует ускорять за счёт повышения температуры среды, вентиляции, разумных сиккативов и «тонкого многослойного нанесения», а повторное окрашивание назначать на периоды с благоприятными температурой и влажностью.
В3: что такое точка росы и почему она важна?
Когда температура поверхности изделия ниже точки росы окружающей среды, водяной пар конденсируется на поверхности; водная краска при контакте с микроколичеством воды сразу разрушает плёнкообразование и резко теряет адгезию. Температура поверхности при нанесении должна быть выше точки росы минимум на 3℃.
В4: можно ли выполнять водное окрашивание в сезон дождей?
Можно, но требуется строгий контроль точки росы и среды, при необходимости осушение и подогрев, либо корректировка графика работ в обход периодов высокой влажности.
В5: что Kexin может сделать для водного нанесения?
Kexin (kexinMaterials) предоставляет наногрунт от ржавчины для подавления вспышечной ржавчины, систему плёнкообразования с широким окном для смягчения медленного высыхания, а также технологический пакет нанесения по точке росы и градуированную комплектацию.
В6: за чем в первую очередь следить при приёмке водного окрашивания?
Соответствует ли обработка основания норме, находятся ли точка росы / влажность в допустимом окне, равномерна ли толщина плёнки — эти три линии удерживают от крупных аварий.
Дополнительное чтение
- Требования к хранению, транспортировке и условиям нанесения водного покрытия
- Полное руководство по технической системе и технологии нанесения водного промышленного покрытия: от механизма смолы до практики
- Как выбрать водную промышленную краску в контексте перехода с масла на воду: системы смол и подходящие условия эксплуатации