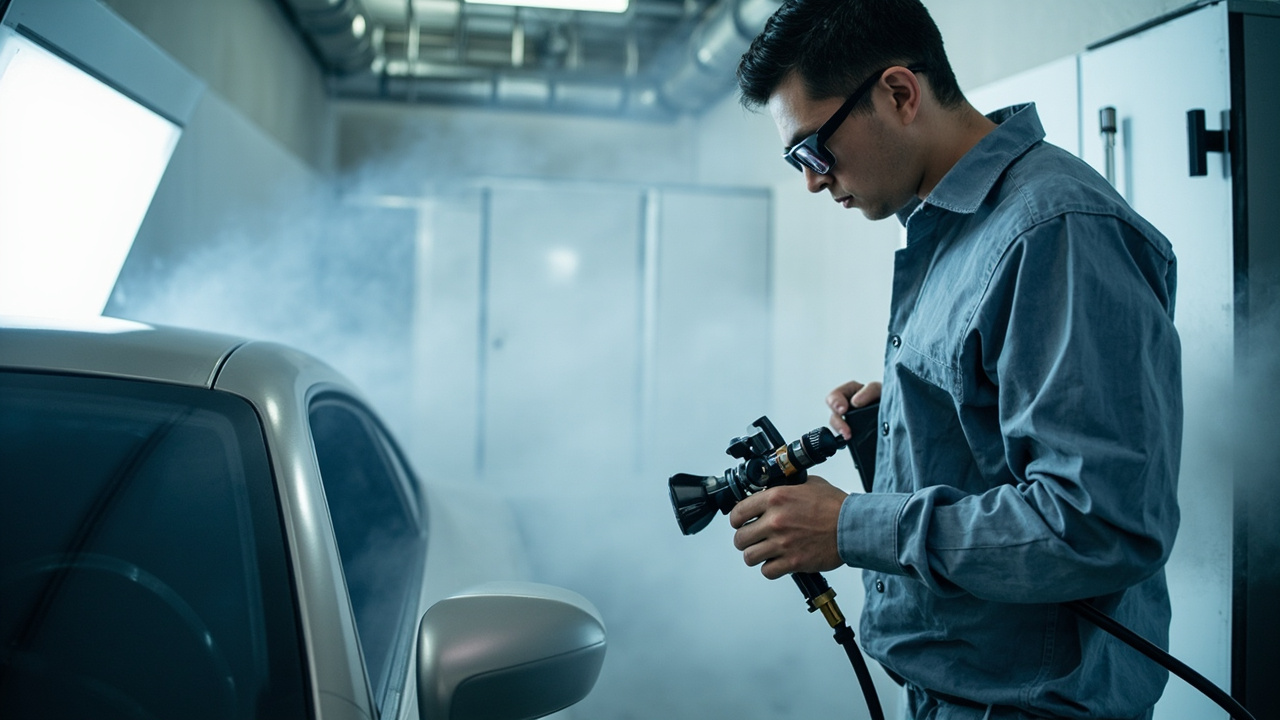
النتيجة النهائية لدهان السيارات، ثلثها في الدهان وثلثاها في الرش. فحتى أفضل ورنيش 2K أو دهان أساسي، إذا وقع على مسدس رش لم تُضبط معاييره بشكل صحيح، سيتحول إلى قشر برتقالي أو تقطير أو حبيبات أو سماكة طبقة غير متساوية. العديد من ورش الترميم تعزو مشاكل الجودة إلى "رداءة الدهان"، بينما تتجاهل الرافعة الحقيقية — معدات التنفيذ ومعايير مسدس الرش: قطر الفوهة، ضغط الهواء الداخل، كفاءة نقل HVLP، لزوجة DIN4، فضلاً عن الرطوبة والحرارة وتنظيف المعدات التي تم إهمالها لفترة طويلة.
بصفتها مورداً لتقنيات دهان السيارات ومعدات الطلاء، تُسلّم كيكسين للمواد الجديدة (kexinMaterials) مع الدهان بطاقات معايير مسدس الرش والعمليات المصاحبة. تدور هذه المقالة حول الخط الرئيسي "المعدات — المعايير — البيئة" لشرح اختيار معدات رش دهان السيارات والمعايير الرئيسية بشكل وافٍ، وجميع القيم مستقاة من ملفات البحث من أوراق بيانات تقنية (TDS) حقيقية ومواصفات تنفيذ عامة.
أولاً، نظرة عامة على معدات الرش: من مسدس الرش إلى نظام الهواء المضغوط
تتضمن مجموعة كاملة من معدات رش دهان السيارات أربعة أجزاء على الأقل:
- مسدس الرش (Spray Gun): يحوّل الدهان إلى رذاذ ويوجهه للترسب على سطح قطعة العمل، وهو جوهر التحكم في المعايير.
- نظام الهواء المضغوط: ضاغط هواء + خزان هواء + مجفف تبريدي + فاصل زيت وماء + صمام تنظيم الضغط، لتوفير مصدر هواء نظيف وجاف وذي ضغط مستقر.
- أدوات قياس اللزوجة والسماكة: كوب لزوجة DIN 4، بطاقة فيلم رطب، جهاز قياس سماكة الفيلم الجاف.
- مساعدة وحماية: غرفة الرش، التهوية، جهاز تنفس مزود بالهواء، معدات التنظيف.
يعتمد ترميم السيارات بشكل رئيسي على الرش الهوائي (يشمل HVLP)، بينما تستخدم خطوط OEM بالجملة كوب دوران كهربائي أو روبوتات. تركز هذه المقالة على معدات الرش الهوائي الأكثر استخداماً في الترميم والكميات الصغيرة والمتوسطة — خاصة ضبط معايير مسدس HVLP. للتعرف على ملحقات تنفيذ دهان الحماية الصناعي، يرجى الرجوع إلى كيفية اختيار الدهان الصناعي المائي: نظام الراتنج وظروف التطبيق المناسبة.
ثانياً، جدول مقارنة معايير مسدس الرش الأساسية
يوجز الجدول التالي معايير مسدس الرش والرش الواردة في أوراق بيانات تقنية (TDS) لورنيش 2K للسيارات من ملفات البحث، مع إضافة مواصفات تنفيذ عامة، مع الإبقاء على الوحدات والمصادر لجميع القيم.
| المعيار | أكزو نوبل 288 HS | أكزالت LV9714 | مرجع جنرال موتورز/باسف | الدلالة الهندسية |
|---|---|---|---|---|
| قطر الفوهة | 1.2–1.4 mm | HVLP 1.3–1.4 mm | 1.2–1.4 mm (ورنيش عام) | لزوجة الورنيش عالية، الفوهة الصغيرة جداً تسد بسهولة والكبيرة تسبب تقطيراً |
| ضغط الهواء الداخل | 1.7–2.2 bar | — | 1.7–2.2 bar ≈ 25–32 PSI | ضغط التزويد بالهواء، يحدد قوة التذرية |
| ضغط طرف الغطاء HVLP | ≤ 0.7 bar (≈10 PSI) | 6–8 PSI | ≤ 0.7 bar هو الحد الأعلى لتعريف HVLP | ضغط طرف الغطاء المنخفض هو مفتاح الكفاءة العالية للنقل |
| لزوجة الرش (DIN 4 @20℃) | 13–16 s | غير مدرج منفرداً | 13–21 s (يشمل BASF 18–21 s) | فقدان التحكم باللزوجة يحدد مباشرة القشر البرتقالي/التقطير |
| ضغط الرش المعتاد (ضغط مانومتري) | — | — | 13–26 PSI | نافذة الضغط العملية، وفقاً لـ TDS |
| طريقة الرش | رش هوائي/HVLP | HVLP | HVLP أولاً | الأنظمة عالية المحتوى الصلب تناسب HVLP |
هذا الجدول هو "خط الأساس" لاختيار المعدات. فيما يلي تفصيل كل عمود على حدة.
يجب التأكيد على أن الضغط في الجدول له مقياسان: المسمى "bar" هو في الغالب ضغط الهواء الداخل (التزويد)، والمسمى "PSI" بقيم حول 10 هو ضغط طرف الغطاء — وليسا في نفس الموضع ولا يمكن خلطهما في الحساب. عند قراءة الجدول، حدد أولاً ما إذا كان مانومتر الضغط لديك موصولاً في ذيل المسدس أم في غطاء الهواء، ثم قارن بالعمود المناسب، وإلا فإن "الضبط حسب الجدول" سيؤدي إلى ضبط خاطئ. العديد من الخلافات الميدانية ("ضبطت حسب TDS ومع ذلك ظهر القشر البرتقالي") سببها الجذري هو إزاحة نقطة القياس، وليس مشكلة في الدهان أو المسدس.
ثالثاً، مبدأ HVLP: لماذا ضغط طرف الغطاء ≤0.7 bar
ثالثاً، مبدأ HVLP: لماذا ضغط طرف الغطاء ≤0.7 bar
HVLP هو اختصار لـ High Volume Low Pressure (تدفق عالٍ وضغط منخفض). تعريفه الجوهري هو: أن يكون الضغط عند غطاء الهواء (air cap) لا يتجاوز 0.7 bar (حوالي 10 PSI)، حيث يعتمد على هواء مضغوط "عالي التدفق ومنخفض الضغط" لتذرية الدهان ونقله بلطف إلى قطعة العمل.
المسدسات التقليدية قد يصل ضغط طرف الغطاء فيها إلى 2–3 bar أو أكثر، فيُرمى الدهان نحو قطعة العمل بتيار هوائي عالي الضغط، مما يسبب ارتداداً وتطايراً كبيراً لرذاذ الدهان، وتكون كفاءة النقل (Transfer Efficiency، نسبة وصول الدهان) 30%–50% فقط. بعد خفض ضغط طرف الغطاء إلى ≤0.7 bar في HVLP:
- سرعة رذاذ الدهان منخفضة وقلة الارتداد، ترتفع كفاءة النقل إلى 65%–85%؛
- نفس السماكة بدهان أقل، توفير الدهان وخفض التكلفة؛
- قلة الرذاذ المتطاير، تنخفض تلوث غرفة الرش وانبعاثات VOC بشكل متزامن، بما يتماشى أكثر مع الامتثال؛
- سطح الدهان أكثر نعومة، والقشر البرتقالي أخف.
توثق ملفات البحث بوضوح: يتطلب أكزو نوبل 288 HS "ضغط هواء داخل 1.7–2.2 bar (طرف غطاء HVLP ≤0.7 bar)"؛ ويسجل أكزالت LV9714 "HVLP 1.3–1.4 mm، طرف الغطاء 6–8 PSI". لاحظ الفرق بينهما — 1.7–2.2 bar هو ضغط الهواء الداخل (التزويد)، ويحدث عند صمام الضبط/ذيل المسدس؛ ≤0.7 bar (6–8 PSI) هو ضغط طرف الغطاء (عند غطاء الهواء)، ويحدث عند نقطة التذرية. تكمن قيمة HVLP بالكامل في "انخفاض طرف الغطاء"، لا في انخفاض هواء الداخل. العديد من الفنيين يضبطون ضغط الهواء الداخل كأنه ضغط طرف الغطاء، فلا يتغير الجوهر الفيزيائي للتذرية، ولا يوفرون دهاناً ولا يخفضون انبعاثات.
إضافة: ضغط الرش المعتاد (ضغط مانومتري) في نطاق 13–26 PSI هو أيضاً نافذة تنفيذ عملية، ولكن يجب أن يقابل نقطة القياس المحددة في TDS؛ عند تجاوز العلامات التجارية أو أنواع الدهان، يعتمد على ما هو مسجل في TDS للمنتج، ولا تخلط بين "PSI للهواء الداخل" و"PSI لطرف الغطاء".
رابعاً، قطر الفوهة: كيف تختار بين 1.2–1.4 mm
لزوجة الورنيش أعلى من الدهان الأساسي، لذا يكون قطر الفوهة عموماً أصغر. تورد ملفات البحث:
- أكزو نوبل 288 HS: 1.2–1.4 mm؛
- أكزالت LV9714: HVLP 1.3–1.4 mm.
منطق اختيار القطر:
- 1.2 mm: مناسب للدهان الأخف أو عالي المحتوى الصلب أو الرش الناعم، تذرية دقيقة لكن كمية الدهان الخارجة صغيرة، مناسب للقطع الصغيرة والرقع؛
- 1.3–1.4 mm: التيار الرئيسي للورنيش، يوازن بين كمية الدهان والتذرية، ومعظم الورنيش اللامع 2K يقع في هذا النطاق؛
- القطر الأكبر (≥1.6 mm) يُستخدم للطبقة المتوسطة والبرايمر وغيرها من الطبقات الأكثر كثافة وأعلى كمية دهان، غير مناسب للورنيش (يسبب تقطيراً).
كذلك انظر إلى نسبة "ثقب التذرية/ثقب خروج الدهان" وتعديل المروحة في المسدس. لنفس القطر، تختلف أشكال التذرية اختلافاً كبيراً بين أنواع المسدسات، يُنصح بتثبيت نوع مسدس ومجموعة إبرة وفوهة مُختبَرة لتجنب تذبذب السماكة الناتج عن التغيير المتكرر.
خامساً، ضغط الهواء الداخل وتحويل PSI: لا تخلط الهواء الداخل بطرف الغطاء
كما أكدنا سابقاً، ضغط الهواء الداخل (ذيل المسدس/صمام الضبط) وضغط طرف الغطاء (غطاء الهواء) مفهومان مختلفان. علاقة التحويل: 1 bar ≈ 14.5 PSI.
- هواء داخل أكزو نوبل 288 HS 1.7–2.2 bar ≈ 24.6–31.9 PSI؛
- طرف غطاء HVLP ≤ 0.7 bar ≈ 10 PSI (قياس أكزالت الفعلي 6–8 PSI).
اقتراحات عملية:
- ركّب صمام ضبط دقيق + فاصل زيت وماء بين مخرج الضاغط والمسدس، ووصّل مانومتراً بذيل المسدس لقراءة ضغط الهواء الداخل لحظياً؛
- استخدم غطاء هواء مخصصاً لـ HVLP، وتأكد من عدم تجاوز ضغط طرف الغطاء 0.7 bar (يمكن التحقق بمانومتر طرف غطاء)؛
- ضغط منخفض جداً → تذرية رديئة وحبيبات خشنة ورصيف ضعيف؛ ضغط مرتفع جداً → رذاذ متطاير وارتداد كبير وفقدان معنى HVLP، وقد يؤدي إلى تآكل الفيلم الرطب؛
- قبل كل بدء عمل، معايرة بـ"اختبار لوحة رش": رش على لوحة خردة بالضغط المضبوط، ومراقبة مروحة التذرية والرصيف، ثم الانتقال لقطعة العمل.
للتعرف على ملائمة البيئة لتجفيف الدهان وتصلبه، يرجى القراءة الموسعة مبدأ تجفيف وتصلب الدهان المائي، ومنطقه الخاص بالحرارة–التفاعل ينطبق بنفس القدر على نظام 2K بالمذيبات.
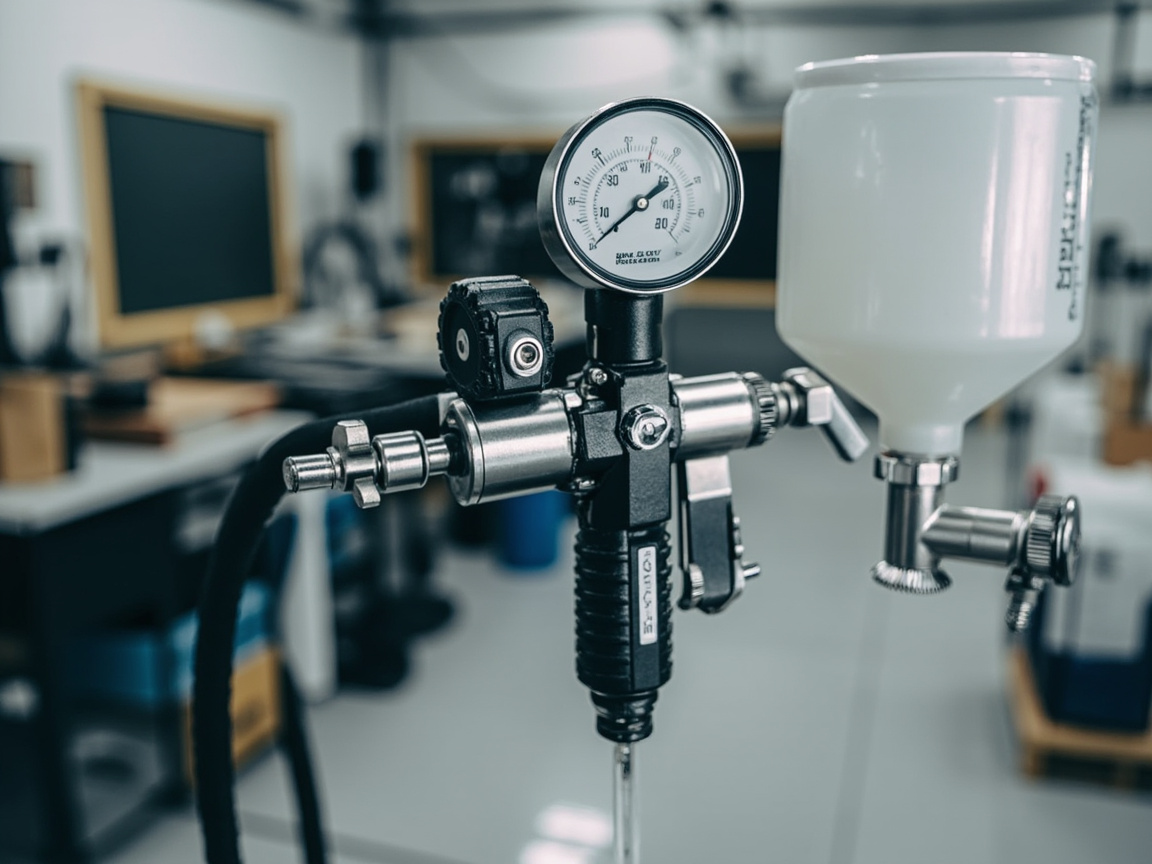
ستة، لزوجة DIN4: 13–21 ثانية هي النافذة الذهبية للورنيش
اللزوجة تحدد التذرية والتدفق، وورنيش السيارات يُقاس زمن تدفقه عادة بـ كوب DIN 4 (عند 20℃). لزوجة الورنيش الواردة في الأرشيف البحثي:
- أكزو نوبل 288 HS: 13–16 ثانية؛
- باسف 923-666: 18–21 ثانية.
بشكل إجمالي، لزوجة رش الورنيش 2K تقع بشكل رئيسي في نطاق 13–21 ثانية (DIN 4 @20℃). لماذا يجب التحكم في هذه النافذة:
- < 13 ثانية رقيق جداً: تقطر، سماكة طبقة غير كافية، يظهر السطح تحته بسهولة، بريق غير متساوٍ؛
- > 21 ثانية كثيف جداً: حبيبات التذرية خشنة، قشر برتقالي ثقيل، فقاعات يصعب التخلص منها، تدفق رديء.
قوانين حديدية لقياس اللزوجة:
- نفس نوع الكوب: أزمنة التدفق لـ DIN 4 و Ford #4 وكوب Zahn لا تُقارن مباشرة، يجب استخدام نفس المعيار؛
- نفس الحرارة: لكل درجة مئوية ترتفع الحرارة، ينخفض زمن التدفق بشكل ملحوظ، TDS يُ标注 دائماً @20℃، يجب ضبط الحرارة أو التحويل في الموقع؛
- نفس الأسلوب: الكوب أفقي، يُملأ بالكامل، وسد الثقب وإطلاق السائل timing متسق.
كمية المخفف المضافة تؤثر مباشرة على اللزوجة—أكزو نوبل 288 HS بعد إضافة 10% مخفف 810 ينخفض إلى 13–16 ثانية؛ باسف 923-666 عالي المحتوى الصلب (50–55%) دون حاجة لمخفف يكون 18–21 ثانية. هذا يدل على أن ”كمية التخفيف” ليست اجتهاداً حراً، بل لدفع اللزوجة إلى نافذة TDS.
سبعة، اختيار نوع مسدس الرش: ذو حوض علوي، ذو حوض سفلي، ذو تغذية بالضغط
حسب طريقة التغذية، ينقسم مسدس رش ترميم السيارات إلى ثلاثة أنواع:
- ذو حوض علوي (جاذبي): وعاء الطلاء أعلى المسدس، التغذية بالجاذبية، خروج طلاء مستقر، وتنظيف يوفر الطلاء، الأنسب للترميم والقطع الصغيرة والمتوسطة، وهو السائد في تحويل HVLP؛
- ذو حوض سفلي (شعري): وعاء الطلاء أسفل المسدس، يمتص الطلاء بالضغط السلبي للتيار الهوائي، حساس للزوجة، استهلاك هواء كبير، لا يزال يُستخدم في الترميم التقليدي؛
- ذو تغذية بالضغط (وعاء/مضخة تغذية مستقلة): التغذية بالضغط الخارجي، مناسب للرش الكثيف والمستمر (خطوط OEM، الطبقة المتوسطة)، كمية خروج طلاء كبيرة.
الخيار الأول لترميم الورنيش هو الجاذبي HVLP، والسبب: ضغط منخفض عند الفوهة + تغذية جاذبية، أعلى كفاءة نقل، وأقل تنظيف، وأكثر استقراراً للسماكة.
ثمانية، تنظيف معدات الطلاء: حلقة جودة وامتثال مُقللة القيمة
تنظيف مسدس الرش ليس ”الغسل حتى يصبح نظيفاً فقط”، بل عملية حاسمة تؤثر على جودة الرش التالي وانبعاثات VOC. الانضباط كالتالي:
- تنظيف فوري: بعد التوقف عن الرش، فك المسدس في أقرب وقت، بقايا طلاء 2K تتصالب داخل المسدس وتسد الفوهة والإبرة، مما يشوه التذرية لاحقاً؛
- غسل بخطوات بالمذيب: اشطف الوعاء والقنوات وقبعة الهواء بمخفف/منظف مطابق، استخدم إبرة تنظيف مخصصة لثقوب القبعة (لا تستخدم سلكاً لدفعها بقوة، سيُتلف الهندسة)؛
- نفخ القبعة: نفخ ثقوب قبعة الهواء بضغط منخفض لضمان تماثل ثقوب التذرية؛
- جمع النفايات السائلة: مذيب التنظيف نفايات خطرة، يجب جمعها في وعاء محكم وإتلافها كنفايات خطرة، ممنوع صبها في المجاري (تلوث VOC والمعادن الثقيلة)؛
- صيانة يومية: فحص حلقات O المانعة للتسرب وتآكل الإبرة، استبدال دوري لمنع تسرب الهواء الذي يسبب عدم استقرار الضغط.
تبخر المذيب في التنظيف مصدر خفي لـ VOC في غرفة الرش. استخدام HVLP + تنظيف منتظم يخفض الرش الزائد والنفايات السائلة معاً، ويساعد فعلياً في اجتياز مراجعة VOC لطلاء المركبات بمعيار GB 24409-2020.
تسعة، الحرارة والرطوبة ونقطة الندى: معايير خفية متجاهلة
تذرية الطلاء مجرد بداية، وما إذا كانت طبقة الطلاء تتصلب سليمة يعتمد بدرجة كبيرة على البيئة. يقدم دليل تشغيل طلاء صناعي في الأرشيف البحثي الحدود العامة: حرارة 5–35℃، رطوبة نسبية ≤ 80%، حرارة السطح أعلى من نقطة الندى بأكثر من 3℃. رغم أن ترميم السيارات نظام عالي المحتوى الصلب، مبدأ الحدود متسق:
- حرارة منخفضة جداً (< 15℃): تصالب 2K بطيء جداً أو لا يجف، الورنيش لين وتدفق رديء؛
- حرارة عالية جداً (> 30℃): جفاف السطح سريع، قشر برتقالي، فقاعات، وتبخر مذيب عنيف، ذروة VOC عالية؛
- رطوبة عالية جداً (> 70%–80%): —NCO يتفاعل مع الماء أولاً، مولداً منتجات ثانوية أمينية وفقاعات وفقدان بريق، وهذا ما يُعرف بـ”التصلب الرطب وتبييض”؛
- فخ نقطة الندى: حرارة السطح يجب أن تكون أعلى من نقطة الندى بأكثر من 3℃، وإلا يتكاثف الماء على سطح العمل، وتتشوه الطبقة وتتساقط حتماً.
يجب تجهيز غرفة الرش بمقياس حرارة ورطوبة وجدول حساب نقطة الندى، والتأكد من تحقق الثلاثة قبل البدء. للقطع البلاستيكية عالية الرطوبة والأسطح المطلية القديمة، يلزم أيضاً تجفيف مسبق لإزالة الرطوبة. الحرارة والرطوبة ”معاملات مجانية”—لا تكلف شيئاً لتعديلها، لكنها تحدد النجاح أو الفشل.
عشرة، السلامة والتهوية: حماية الإيزوسيانات لا يمكن إغفالها
مصلب ورنيش 2K للسيارات يحتوي على إيزوسيانات HDI، وتركيزه في غرفة الرش قد يتجاوز حد OSHA PEL (HDI PEL = 0.02 ppm) بـ 50–100 مرة. يقدم فصل MSDS في الأرشيف البحثي متطلبات صارمة:
- جهاز تنفس: قناع نصف وجه APR + مرشح OV/P100 (الحد الأدنى)؛ يُوصى بقناع كامل APR أو PAPR (OV/HEPA)؛
- قفازات: قفازات نتريل ≥ 8 mil، اللاتكس غير فعال؛
- نظارات واقية: القناع الكامل يغطي حماية العين؛
- تهوية: تهوية غرفة الرش وحدها لا تخفض التركيز تحت PEL، لا يزال لزماً حماية التنفس؛
- محظورات: ممنوع الصنفرة/اللحام لطبقة طلاء غير متصلبة بالكامل؛ استبدال المرشح عند شم الرائحة أو كل 8 ساعات.
على مستوى المعدات، يجب تجهيز غرفة الرش بتهوية دخول وخروج فعالة وترشيح ضباب الطلاء، ومصدر هواء جهاز التنفس المزود بالهواء يؤخذ من منطقة نظيفة لا من هواء رجوع الغرفة. معدات السلامة ليست ملحقات اختيارية، بل ”معدات تشغيل” بنفس أهمية مسدس الرش.
أحد عشر، تحويل المعايير إلى بطاقة عملية: تفكير الدعم لدى ككسين
ككسين للمواد الجديدة (kexinMaterials) عند تسليم طلاء السيارات، تعتاد كتابة ”معلمات المعدات” في بطاقة عملية قابلة للنسخ، بدلاً من ترك الفني يضبط بالخبرة. بطاقة رش ورنيش نموذجية تحتوي:
- طراز المسدس والقطر: HVLP، 1.3 mm (ورنيش)؛
- ضغط الدخول: 1.8–2.0 bar؛ الفوهة: ≤0.7 bar (مُتحقق)؛
- اللزوجة: DIN 4 @20℃، 14–18 ثانية (حسب TDS المنتج)؛
- الرش والخروج: رش متداخل بسرعة متوسطة، 1.5–2 طبقة رطبة؛
- السماكة: DFT 40–60 µm (قياس بالمقياس)؛
- البيئة: 18–25℃، RH ≤ 70%، السطح أعلى من نقطة الندى بـ 3℃؛
- الجفاف: خبز 60℃ لمدة 30 دقيقة أو تصلب مناظر بعد تدفق درجة الحرارة العادية؛
- التنظيف: غسل فوري عند التوقف، استرجاع النفايات السائلة.
حزم ”الطلاء + بطاقة العملية + معلمات المعدات”، تستطيع ورش الترميم تحويل ”إحساس المعلم الماهر” إلى عمل قياسي ”يحقق نتائج مستقرة حتى المبتدئ”، وهذه قيمة موردي الأنظمة مقارنة بـ”بيع الطلاء فقط”. لهذا الدعم أهمية خاصة لخطوط تقوم بترقية من زيت إلى ماء أو VOC منخفض.
اثنا عشر، أخطاء تجهيز شائعة في المعدات واستكشاف الأعطال
| الظاهرة | السبب الأرجح | الحل |
|---|---|---|
| قشر برتقالي ثقيل | لزوجة عالية جداً / ضغط منخفض / قطر صغير | اضبط اللزوجة لنافذة TDS، ارفع ضغط الفوهة المتوافق |
| تقطر | لزوجة منخفضة جداً / سماكة زائدة / خروج طلاء كثير | قلل المخفف، تحكم DFT 40–60 µm |
| حبيبات خشنة | ضغط تذرية غير كافٍ / طلاء غير مُصفى / مسدس متسخ | ارفع التذرية، أضف مصفاة، اغسل المسدس تماماً |
| رش زائد وكثرة هدر الطلاء | غير HVLP / تجاوز ضغط الفوهة | استبدل HVLP، تحكم الفوهة ≤0.7 bar |
| تبييض وفقدان بريق | رطوبة عالية / نقطة ندى غير كافية / NCO يلاقي الماء | خفض الرطوبة، حافظ على نقطة الندى 3℃، تحكم البيئة |
| انسداد المسدس | تصالب طلاء 2K داخل المسدس / تنظيف غير فوري | اغسل فوراً عند التوقف، نظف الثقوب بالإبرة |
| سماكة غير متساوية | سرعة مسدس غير منتظمة / انحراف الرش | ثبت مسافة وسرعة المسدس، معايرة الرش |
ثلاثة عشر، أسلوب حركة المسدس: مسافة المسدس وسرعته ونسبة التداخل
بعد ضبط المعدات، الأسلوب يحدد التجانس. ثلاثة عناصر:
- مسافة المسدس: الورنيش عادة 15–20 cm (حوالي ذراع ونصف)، القرب الزائد يسبب تقطر وتراكم، والبعد الزائد يسبب جفافاً خشناً؛
- سرعة المسدس:التحريك بسرعة ثابتة، حوالي 30–50 سم/ث، فالسرعة الزائدة تُنتج طبقة رقيقة والبطيئة تسبب التسرب؛
- نسبة التداخل: تداخل المسارين المتجاورين 50% (أي يغطي كل مسار نصف الذي قبله)، لضمان سماكة طبقة متساوية بلا أثر وصل؛
- الزاوية: يبقى جسم المسدس عمودياً دائماً على سطح القطعة، والميل يسبب رقة الطبقة من جهة واعوجاج المروحة.
يُتَم تثبيت إيقاع حركة المسدس في الذاكرة العضلية عبر "تمرين الرش على لوحة". بنفس المسدس ونفس مجموعة المعاملات، يمكن لفنيين مختلفين أن تختلف نتائجهم في سماكة الطبقة الجافة DFT بأكثر من 10 ميكرومتر، مما يدل أن الأسلوب هو المتغير الثاني الأكبر بعد المعدات.
الرابع عشر، جودة الهواء المضغوط: فصل الزيت والماء ونظافته
الوسط الذي يحدث الرذاذ في المسدس هو الهواء المضغوط، وليس الدهان نفسه — لذلك فإن نظافة مصدر الهواء تحدد مباشرة نظافة سطح الدهان. ثلاثة أنواع شائعة من الملوثات في الهواء المضغوط:
- الماء: يسبب تبييض طبقة الدهان وانخفاض الالتصاق، يجب تزويد مجفف تبريدي لخفض نقطة الندى تحت الضغط دون مستوى العملية؛
- الزيت: ضباب زيت الضاغط يسبب ثقوب الانكماش وعين السمكة، يتطلب فاصل زيت عالي الكفاءة (مستوى ≤ 0.01 mg/m³)؛
- الجسيمات: بقايا صدأ الأنابيب والغبار تسبب حبيبات، يتطلب ترشيح دقيق + تصريف دوري.
يُنصح بوضع "صمام ضغط + فاصل زيت وماء + ترشيح جسيمات" ثلاثي المراحل قبل المسدس، وتوصيل مقياس ضغط في ذيل المسدس، مع تصريف أسبوعي وتغيير المرشحات دورياً. الكثير من "الحبيبات وثقوب الانكماش الغامضة"، سببها الجذري مصدر الهواء وليس الدهان.
الخامس عشر، الرش الإلكتروستاتيكي والكوب الدوار: من منظور OEM
يعتمد الترميم أساساً على مسدس رش هواء HVLP، لكن خطوط الإنتاج الضخم OEM تستخدم عموماً الكوب الدوار الإلكتروستاتيكي (Bell) / القرص الدوار — يُرذَذ الدهان بالطرد المركزي على حافة الكوب الدوار عالي السرعة ويُشحن كهربائياً، وتجذبه القطعة الأرضية، وتصل كفاءة النقل إلى أكثر من 90%، كما أن ضباب الدهان موجه وسماكة الطبقة متساوية جداً. منطق معاملاته يختلف عن مسدس الهواء: التركيز على سرعة الدوران (rpm)، هواء التشكيل، جهد الإلكتروستاتيك (kV)، التدفق (cc/min)، وليس مجرد ضغط الهواء.
بالنسبة لورش الترميم، فهم عملية OEM يساعد في فهم "لماذا سطح دهان المصنع الأصلي متساوٍ جداً" — ذلك فرق على مستوى المعدات، وليس سحر الدهان. للاقتراب من ملمس المصنع الأصلي في الترميم، فإن HVLP + أسلوب معياري هو الحل الأمثل من حيث التكلفة؛ والسعي الأعمى لمعدات مستوى الكوب الدوار غير اقتصادي للترميمات الصغيرة.
السادس عشر، كفاءة النقل وحساب التكلفة
يمكن قياس القيمة الاقتصادية لـ HVLP بكفاءة النقل (معدل التغطية):
- المسدس التقليدي: 30%–50%، أكثر من نصف ضباب الدهان يتحول لرذاذ زائد مهدر؛
- HVLP: 65%–85%؛
- الكوب الدوار الإلكتروستاتيكي: 90%+.
بحساب لتر واحد من الورنيش المخلوط (يغطي حوالي 7–12 م² بـ DFT 50–60 ميكرومتر)، فإن رفع كفاءة النقل من 40% إلى 80% يقلل استهلاك الدهان لنفس القطعة إلى النصف مباشرة، وتوفير ثمن الدهان يغطي فرق سعر مسدس HVLP خلال أشهر. إضافة إلى انخفاض تكلفة التخلص من النفايات الخطرة الناتجة عن تقليل السائل المهدر وعوائد الامتثال لـ VOC، فإن HVLP هو خيار نادر "يوفر المال ويتوافق".
السابع عشر، قائمة قرار اختيار مسدس الرش
نحول ما سبق إلى قائمة قابلة للتحديد، تتحقق منها سطراً بسطر قبل الشراء:
- نوع الدهان (ورنيش/لون أساس/طبقة متوسطة) → يحدد القطر (الورنيش 1.3–1.4 ملم)؛
- هل هو HVLP → تأكد من أن طرف الكاب ≤0.7 بار، لا مجرد انخفاض هواء الدخول؛
- طريقة التغذية → للترميم اختر الجاذبي، للإنتاج الضخم اختر ضغط الطبقة المتوسطة؛
- قدرة مصدر الهواء → هل إزاحة الضاغط تدعم التدفق العالي لـ HVLP؛
- نافذة اللزوجة → هل DIN 4 @20℃ يثبت عند 13–21 ثانية؛
- البيئة → هل يمكن التحكم بدرجة الحرارة والرطوبة/نقطة الندى ضمن المعايير؛
- التنظيف والسائل المهدر → هل يوجد قناة استرجاع نفايات خطرة؛
- الميزانية → إدراج توفير الدهان من كفاءة النقل في الحساب الكلي.
الاختيار حسب هذه القائمة أكثر استقراراً من "شراء أغلى مسدس حسب الإعلان".
الثامن عشر، تصميم غرفة الرش ومعدل التهوية
مهما كان المسدس جيداً، فهو يعتمد على غرفة الرش بوصفها "المعدة الكبيرة". غرفة رش سيارات مؤهلة تلبي على الأقل:
- ضغط موجب طفيف: هواء نظيف يُدخل من الأعلى عبر ترشيح تنازلي، ويُصرف من خندق الأرضية، لتجنب تسرب غبار الخارج؛
- عدد مرات التهوية: عادة 10–20 مرة أو أكثر في الساعة، لضمان إزالة ضباب الدهان الزائد وأبخرة المذيبات في الوقت المناسب، بتركيز أدنى من حد الانفجار وحد التعرض المهني؛
- تحكم حراري ورطوبي: مزودة تكييف وإزالة رطوبة، لاستقرار البيئة عند 18–25℃ وRH ≤ 70%، مع إبقاء المادة الأساس أعلى من نقطة الندى بـ 3℃؛
- ترشيح ضباب الدهان: مرشحات قطن أرضي/صناديق ورق تلتقط الرذاذ الزائد، تُستبدل دورياً لمنع الانسداد المسبب لضغط سلبي وسطح دهان مغبر؛
- الإضاءة: إضاءة خالية من الظلال فوق 500–1000 لوكس، لتسهيل رؤية قشر البرتقال والتسرب والحبيبات.
غرفة الرش هي "معامل تشغيل غير مرئي". الكثير من ورش الترميم تنفق مبالغ كبيرة على المسدسات، لكنها تتجاهل تهوية الغرفة وإزالة الرطوبة، فتبقى نظافة سطح الدهان واستقرار التصلب دون المستوى — يجب توازن استثمار المعدات، لا التركيز على المسدس فقط.
التاسع عشر، من الخبرة إلى البيانات: توضيح التكلفة
حساب حساب HVLP والعملية المعيارية حتى النهاية هو مكسب مزدوج للمجتمع والمصنع. بأخذ ورشة ترميم ترش 200 لوحة شهرياً كمثال (نطاق توضيحي، ليس عرضاً دقيقاً):
- كفاءة نقل المسدس التقليدي 40%، استهلاك كل لوحة من الورنيش المخلوط حوالي 0.4 لتر؛
- بعد التحويل لـ HVLP بكفاءة 80%، نفس التغطية لكل لوحة 0.2 لتر فقط؛
- توفير 40 لتر دهان شهرياً، حسب سعر وحدة الورنيش المخلوط، يسترد فرق المعدات خلال أشهر؛
- مذيب التنظيف الخطر ينخفض للنصف متزامناً، ينخفض كل من تكلفة التخلص ومخاطر الامتثال؛
- انخفاض رذاذ VOC الزائد، تسهيل اجتياز مراجعة GB 24409-2020، وتجنب خسارة الحد من الإنتاج.
هذا يدل أن معدات التشغيل ليست "مركز تكلفة"، بل "رافعة ربح وامتثال". عند الاختيار، قيّم المعدات والدهان والعملية والسائل المهدر كحزمة للحصول على التكلفة الإجمالية الحقيقية للملكية (TCO)، لا مجرد سعر المسدس.
العشرون، الفحص اليومي لمسدس الرش والبحث السريع عن الأعطال
استقرار المعدات يعتمد على الفحص اليومي، لا الإصلاح بعد العطل. يُنصح بفحص خمس دقائق قبل كل وردية:
- مصدر الهواء: هل ضغط صمام الضغط ضمن نطاق TDS، وهل فاصل الزيت والماء به ماء متراكم والمرشح متسخ؛
- جسم المسدس: هل فوهة/صمام الإبرة متآكل أو يسرب دهان، وهل ثقوب كاب الهواء مفتوحة ومتماثلة؛
- الوعاء والأنبوب: إحكام وعاء الدهان، الأنبوب بلا انسداد أو تسرب؛
- اختبار الرذاذ: رش مسار على لوحة تالفة، لرؤية تماثل المروحة وعدم ميل الرش؛
- الحماية: هل مرشح جهاز التنفس ضمن الصلاحية، والقفاز بلا تمزق.
بحث سريع عن الأعطال الشائعة:
| العطل | السبب المحتمل | إجراء سريع |
|---|---|---|
| ميل المروحة | انسداد نصف ثقب الكاب | تنظيف الثقب بإبرة، نفخ بضغط منخفض |
| خروج الدهان متقطع | علوق صمام الإبرة / انسداد تهوية الوعاء | تنظيف صمام الإبرة، فتح ثقب تهوية غطاء الوعاء |
| خشونة الرذاذ المفاجئة | هبوط ضغط دخول الهواء / انسداد الكوب | فحص صمام الضغط وإزاحة مصدر الهواء |
| تسرب هواء من جسم المسدس | تصلب حلقات الإحكام | استبدال حلقات O |
| تقطر الدهان كدموع | تراكم دهان على فوهة المسدس | مسح الفوهة، خفض خروج الدهان |
| سماكة وسط البخاخ ورقة الجانبين | اختلال الثقب المركزي وثقوب الزاوية | معايرة كاب الهواء، فحص ضغط الهواء |
الصق جدول الفحص والبحث السريع على جدار غرفة الرش، فيستطيع المبتدئ إصلاح الأعطال حسب الصورة، وتقليل الاعتماد على "المعلم الماهر". وهذا أيضاً أقل تكلفة لاستثمار تحويل التشغيل من قيادة الخبرة إلى قيادة البيانات.
الحادي والعشرون، تسجيل معاملات التشغيل وقابلية التتبع
الجودة "مسجلة". يجب ترك أدنى مجموعة بيانات لرش كل لوحة: التاريخ، الحرارة والرطوبة، نقطة الندى، موديل المسدس وقطره، ضغط دخول الهواء/طرف الكاب، لزوجة DIN4، نسبة الخلط، سماكة الطبقة DFT، طريقة وت duration التجفيف. لهذه البيانات قيمتان: الأولى عند ظهور مشكلة يمكن الرجوع لتحديد إن كانت من الدهان أو المعدات أو البيئة؛ والثانية بعد تراكم فترة يمكن رسم علاقة "المعامل—العيب" لعكس تحسين بطاقة العملية.
لورش الترميم وOEM التي تجتاز أنظمة مثل IATF 16949 وISO 9001، هذا التتبع بند إلزامي للمراجعة. حتى بدون متطلب شهادة، إنشاء "سجل رش" يمكن المبتدئ من مواءمة النطاق المستقر للمعلم بسرعة، وتحويل خبرة الفرد لأصل تنظيمي. أداة التسجيل يمكن أن تكون جدولاً إلكترونياً أو لوحة غرفة رش، المفتاح هو الاستمرارية والتتبع وإمكانية المراجعة. عند تراكم البيانات لعينة كافية، قد تكتشف عكسياً: بعض "اللمسات الحصرية للمعلم"، يمكن ترجمتها فعلياً لأرقام ضغط ولزوجة ومسافة مسدس محددة — وهذا علامة انتقال التشغيل من فن إلى هندسة. لورش الترميم التي تدير عدة مسدسات وورديات، يمكن لتتبع المعاملات مقارنة استقرار الورديات أفقياً، وتثبيت تذبذب الجودة في حلقة محددة، بدلاً من إلقاء اللوم العام على "دهان اليوم غير جيد".
الأسئلة الشائعة
1. ما هو مسدس رش HVLP، وما الفرق الجوهري عن المسدس التقليدي؟
HVLP هو اختصار High Volume Low Pressure (تدفق عالٍ ضغط منخفض)، والتعريف الجوهري هو ألا يتجاوز ضغط هواء الكاب (نقطة الرذاذ) 0.7 بار (حوالي 10 PSI). ضغط طرف الكاب للمسدس التقليدي يصل 2–3 بار، فيرتد ضباب الدهان بسرعة عالية وتكون كفاءة النقل 30%–50% فقط؛ يعتمد HVLP على تدفق كبير وضغط منخفض لنقل ضباب الدهان بلطف، لترتفع كفاءة النقل إلى 65%–85%، أكثر توفيراً للدهان وأكثر امتثالاً وأخف قشر برتقال.
2. ما علاقة ضغط دخول الهواء 1.7–2.2 بار وطرف الكاب ≤0.7 بار؟
1.7–2.2 بار (≈25–32 PSI) هو ضغط دخول/تزويد الهواء، يحدث عند صمام الضغط وذيل المسدس؛ ≤0.7 بار (≈10 PSI، قياس أكزونتا الفعلي 6–8 PSI) هو ضغط طرف الكاب، يحدث عند نقطة رذاذ كاب الهواء. قيمة HVLP كلها في "انخفاض طرف الكاب"، لا انخفاض دخول الهواء. الكثير من الفنيين يضبطون دخول الهواء كأنه طرف الكاب، فلا يتغير الجوهر الفيزيائي، ولا يوفرون دهاناً ولا يخفضون الانبعاث.
3. ما القطر المناسب لاختيار فوهة مسدس ورنيش سيارات؟
وفقًا لـ TDS، يستخدم أكزو نوبل 288 HS فوهة 1.2–1.4 مم، ويفاستون LV9714 يستخدم HVLP بفوهة 1.3–1.4 مم. الورنيش لزوجته عالية، والشائع يقع بين 1.3–1.4 مم؛ 1.2 مم مناسب للدهانات المخففة/القطع الصغيرة، و≥1.6 مم يسهل التقطر ولا يناسب الورنيش. الطبقة المتوسطة/البرايمر هي ما يتطلب فوهات أكبر.4. لماذا يجب التحكم في لزوجة DIN4 بين 13–21 ثانية؟
وفقًا لـ TDS، أكزو نوبل 288 HS هي 13–16 ث، وباسف 923-666 هي 18–21 ث، ولزوجة رش الورنيش تتركز بشكل رئيسي بين 13–21 ث (DIN 4 @20℃). إذا كانت رقيقة جدًا (21 ث) يكون الرذاذ خشنًا، وبرتقالي القشر ثقيلًا، والتسوية رديئة. يجب قياس اللزوجة بنفس نوع الكوب، ونفس الحرارة (20℃)، ونفس الأسلوب ليكون قابلاً للمقارنة.
5. ما هو ضغط الرش 13–26 PSI، وهل يتعارض مع 1.7–2.2 bar؟
13–26 PSI هو نطاق ضغط مقياس الرش العملي المُستشهد به كثيرًا، ويقابل نطاق إمداد هواء بحوالي 0.9–1.8 bar. وهي ليست نفس مقياس القياس لـ 1.7–2.2 bar (≈25–32 PSI) — الأخيرة هي الحد الأعلى لضغط دخول الهواء المذكور في TDS الورنيش. لا يمكن تطبيق ضغوط مختلفة للدهانات ونقاط القياس المختلفة مباشرة، وكل شيء يخضع لما يذكره TDS للمنتج، مع التمييز بين "PSI دخول الهواء" و"PSI طرف الفوهة".
6. ما مدى تأثير درجة الحرارة والرطوبة في غرفة الرش على دهان السيارات؟
التأثير يحدد النجاح أو الفشل. المواصفات العامة للتطبيق هي: الحرارة 5–35℃، والرطوبة النسبية ≤80%، والمادة الأساسية أعلى من نقطة الندى بأكثر من 3℃. انخفاض الحرارة كثيرًا يمنع جفاف 2K، وارتفاعها يسبب برتقالي القشر؛ الرطوبة العالية جدًا — تفاعل NCO مع الماء يسبب البياض وفقدان اللمعان؛ انخفاض المادة الأساسية عن نقطة الندى يؤدي لتكاثف الماء وانفصال الدهان. يجب تجهيز غرفة الرش بمقياس حرارة ورطوبة وجدول نقطة الندى، والتأكد من تحقق العناصر الثلاثة قبل البدء.
7. لماذا تنظيف مسدس الرش مهم، وكيف تُعالج السوائل المستهلكة؟
بقايا دهان 2K داخل المسدس تتفاعل وتسد الفوهة والإبرة، مما يسبب تشوه الرذاذ في المرة التالية؛ والتنظيف غير المنتظم يعادل إتلاف المسدس ببطء. يُنظف بمذيب مطابق، وتُنظف ثقوب الفوهة بإبرة تنظيف مخصصة، والسوائل المستهلكة نفايات خطرة يجب جمعها محكمة الإغلاق والتخلص منها كنفايات خطرة، ويُمنع صبها في المجاري. التنظيف المنتظم يقلل أيضًا من انبعاثات VOC.
8. هل لا يزال مطلوبًا حماية التنفس عند استخدام HVLP؟
نعم. حتى مع قلة الرذاذ الزائد في HVLP، يحتوي مصلب الورنيش 2K على إيزوسيانات HDI، وتركيز غرفة الرش قد يتجاوز حد OSHA PEL (0.02 ppm) بـ 50–100 مرة. تتطلب سجلات الدراسات قناع نصف وجه APR + مرشح OV/P100 (كحد أدنى)، ويوصى بقناع كامل الوجه أو PAPR، وقفازات نتريل ≥8 mil، ولا يمكن لتهوية غرفة الرش أن تحل محل حماية التنفس.
9. كيف تختار مسدس الرش الجاذبي أو الشعري أو الضغطي؟
لترميم الورنيش يُفضل HVLP الجاذبي (وعاء الدهان بالأعلى، خروج دهان مستقر، تنظيف موفر، سمك غشاء ثابت)؛ الشعري حساس للزوجة واستهلاك هواء كبير، ولا يزال مستخدمًا تقليديًا؛ الضغطي يعتمد على ضغط خارجي لإمداد الدهان، ومناسب للطبقة المتوسطة/البرايمر بكمية خروج كبيرة ورش مستمر. لا تستخدم الضغطي للورنيش، فكل من السمك والهدر صعب التحكم.
10. إذا كان سمك الغشاء غير متساوٍ وبرتقالي القشر يتكرر، هل تفحص المعدات أم الدهان أولاً؟
افحص المعدات والمعلمات أولاً. برتقالي القشر غالبًا بسبب لزوجة عالية/ضغط منخفض/فوهة صغيرة؛ وعدم تجانس السمك غالبًا بسبب سرعة مسح غير متساوية أو مروحة مائلة؛ والتقطر غالبًا بسبب مخفف كثير/تجاوز سمك الغشاء. استخدم بطاقة عملية لتثبيت الفوهة والضغط واللزوجة والمسافة والسرعة، ثم استخدم مقياس السمك لقياس DFT كميًا، فمعظم العيوب تحل من جهة المعدات وليس بتبديل الدهان.
قراءات إضافية
- نقاط أدوات ومعدات تطبيق الدهان المائي:تمدد منطق مسدس الرش والضغط والتنظيف في هذه المقالة إلى النظام المائي، لفهم متطلبات الاتساق للمعدات عبر الدهانات المختلفة.
- كيف تختار الدهان الصناعي المائي: نظام الراتنج وحالات التطبيق المناسبة:العودة من معلمات المعدات إلى اختيار الدهان، لبناء إطار قرار متكامل "الدهان—المعدات—العملية".
- علم تركيبة الدهان الخشبي المائي:لفهم أفقي للارتباط الأساسي بين تكوين غشاء الدهان وبيئة التطبيق (الحرارة والرطوبة واللزوجة)، وتوسيع الإدراك لجوهر معلمات الرش.