Итоговый эффект автомобильной краски на три четверти зависит от распыления, и лишь на четверть — от самой краски. Даже самый хороший 2K лак или базовая краска, попав на краскопульт с неправильно настроенными параметрами, превратятся в апельсиновую корку, подтёки, включения или неравномерную толщину плёнки. Многие ремонтные мастерские списывают проблемы с качеством на «плохую краску», игнорируя реальный рычаг — оборудование для нанесения и параметры краскопульта: диаметр сопла, давление подачи воздуха, эффективность переноса HVLP, вязкость по DIN4, а также долгое время игнорируемые температуру, влажность и очистку оборудования.
Как технический поставщик автомобильных покрытий и окрасочного оборудования, Кэсинь Синьцайляо (kexinMaterials) при поставке красок также передаёт сопутствующие параметры краскопульта и технологические карты. В этой статье, следуя основной линии «оборудование — параметры — окружающая среда», подробно разбираются выбор оборудования и ключевые параметры распыления автомобильной краски; все значения взяты из реальных TDS и общих норм нанесения из исследовательского архива.
I. Обзор оборудования для распыления: от краскопульта до системы сжатого воздуха
Полный комплект оборудования для распыления автомобильной краски включает как минимум четыре части:
- Краскопульт (Spray Gun): распыляет краску и направленно осаждает её на поверхность изделия, является ядром контроля параметров.
- Система сжатого воздуха: компрессор + ресивер + осушитель холодильного типа + масловодоотделитель + регулятор давления, обеспечивает чистый, сухой и стабильный по давлению источник воздуха.
- Инструменты для измерения вязкости и толщины плёнки: вискозиметр DIN 4, измеритель влажной плёнки, толщиномер сухой плёнки.
- Вспомогательные средства и защита: камера распыления, вентиляция, пневмомаска, моечное оборудование.
Ремонт автомобилей в основном выполняется пневматическим распылением (включая HVLP), а на крупносерийных OEM-линиях используются электростатические диски-распылители или роботы. В этой статье фокус на самом распространённом для ремонта и мелкосерийного производства пневматическом оборудовании — особенно на настройках краскопультов HVLP. По сопутствующим нормам нанесения промышленных защитных красок можно обратиться к Как выбрать водное промышленное покрытие: системы смол и условия применения.
II. Сравнительная таблица ключевых параметров краскопульта
В таблице ниже сведены параметры краскопульта и распыления для автомобильного 2K лака из TDS исследовательского архива, с дополнением общих норм нанесения; все значения сохранены с единицами и источниками.
| Параметр | AkzoNobel 288 HS | Axalta LV9714 | General/BASF reference | Инженерный смысл |
|---|---|---|---|---|
| Диаметр сопла | 1.2–1.4 mm | HVLP 1.3–1.4 mm | 1.2–1.4 mm (общий для лака) | Вязкость лака высокая; малый диаметр легко забивается, большой — даёт подтёки |
| Давление подачи воздуха | 1.7–2.2 bar | — | 1.7–2.2 bar ≈ 25–32 PSI | Давление подачи воздуха, определяет энергию распыления |
| Давление на колпаке HVLP | ≤ 0.7 bar (≈10 PSI) | 6–8 PSI | ≤ 0.7 bar — верхний предел определения HVLP | Низкое давление на колпаке — ключ к высокой эффективности переноса |
| Вязкость распыления (DIN 4 @20℃) | 13–16 s | не указана отдельно | 13–21 s (вкл. BASF 18–21 s) | Потеря контроля вязкости напрямую определяет апельсиновую корку/подтёки |
| Рабочее давление распыления (манометрическое) | — | — | 13–26 PSI | Практическое окно давления, ориентир — TDS |
| Способ распыления | Пневмораспыление/HVLP | HVLP | HVLP в приоритете | Высокосухие системы подходят для HVLP |
Эта таблица — «базовая линия» для выбора оборудования. Ниже разбираем каждый столбец по пунктам.
Важно подчеркнуть, что в таблице давления измеряются в двух разных точках: значения в «bar» в основном относятся к давлению подачи (входному) воздуха, а значения в «PSI» около 10 — к давлению на колпаке; они находятся в разных местах и не должны смешиваться в расчётах. При чтении таблицы сначала убедитесь, подключён ли ваш манометр к хвостовику пистолета или к воздушному колпаку, затем сверяйтесь с соответствующим столбцом — иначе «настройка по таблице» даст ошибку. Многие споры на месте («по TDS настроил, а апельсиновая корка всё равно есть») коренятся в смещении точки измерения, а не в проблеме краски или пистолета.
III. Принцип HVLP: почему давление на колпаке ≤0.7 bar
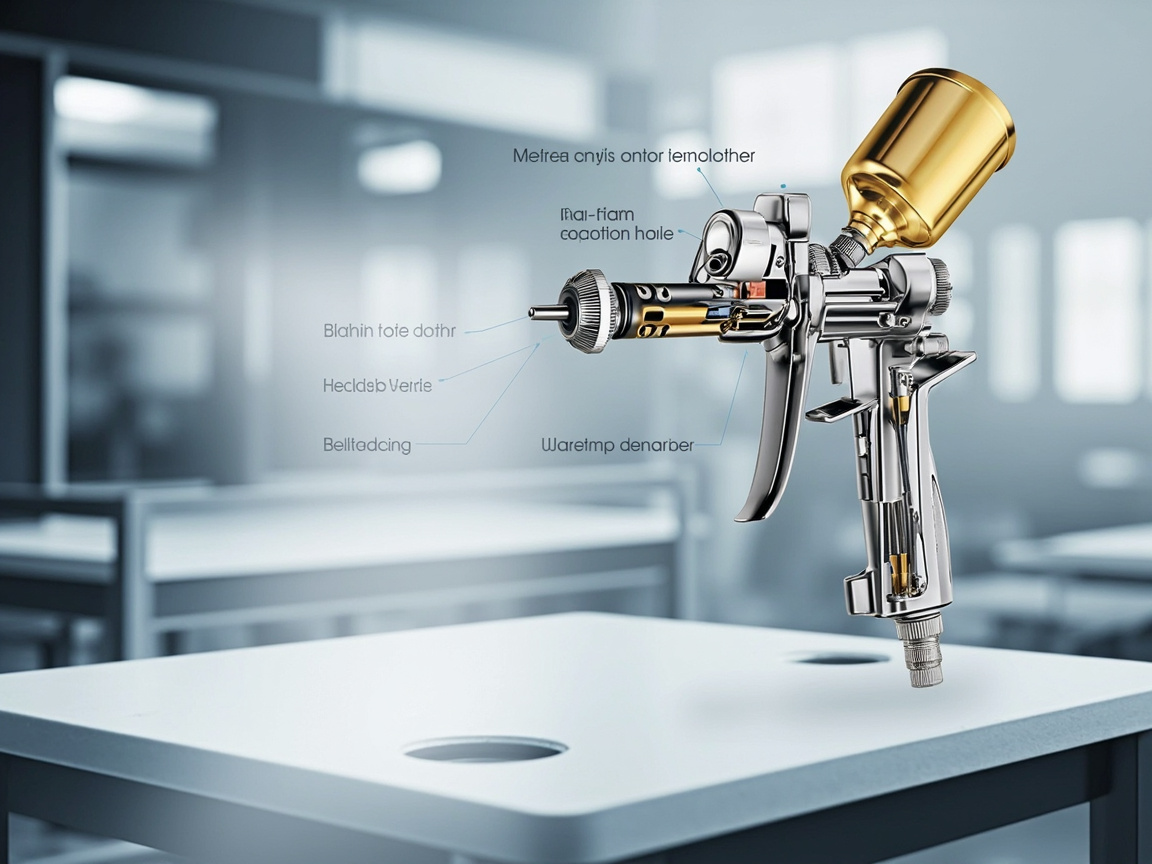
III. Принцип HVLP: почему давление на колпаке ≤0.7 bar
HVLP — аббревиатура High Volume Low Pressure (высокий объём, низкое давление). Его ключевое определение: давление на воздушном колпаке (air cap) не превышает 0.7 bar (около 10 PSI), распыление и мягкий перенос краски на изделие обеспечиваются «большим объёмом, низким давлением» сжатого воздуха.
У традиционных краскопультов давление на колпаке может достигать 2–3 bar и выше, краска «бьётся» о изделие под высоким давлением, большая часть тумана отскакивает и разлетается, эффективность переноса краски (Transfer Efficiency, процент нанесения) составляет лишь 30%–50%. После снижения давления на колпаке до ≤0.7 bar в HVLP:
- скорость красочного тумана низкая, отскок мал, эффективность переноса повышается до 65%–85%;
- для той же толщины плёнки требуется меньше краски, экономия краски и снижение затрат;
- меньше разлетающегося overspray, загрязнение камеры и выбросы VOC снижаются синхронно, что соответствует нормам;
- поверхность краски более гладкая, апельсиновая корка меньше.
В исследовательском архиве чётко зафиксировано: AkzoNobel 288 HS требует «давление подачи 1.7–2.2 bar (на колпаке HVLP ≤0.7 bar)»; Axalta LV9714 указывает «HVLP 1.3–1.4 mm, на колпаке 6–8 PSI». Обратите внимание на различие — 1.7–2.2 bar — это давление подачи (входное) воздуха, возникающее на регуляторе/хвостовике пистолета; ≤0.7 bar (6–8 PSI) — это давление на колпаке (у воздушного колпака), возникающее в точке распыления. Ценность HVLP полностью в «низком давлении на колпаке», а не в низком входном давлении. Многие мастера настраивают входное давление как давление на колпаке, в итоге физическая суть распыления не меняется — ни краска не экономится, ни выбросы не снижаются.
Дополнение: рабочее давление распыления (манометрическое) в диапазоне 13–26 PSI также является прагматичным окном нанесения, но оно должно соответствовать точке измерения конкретного TDS; при смене бренда или краски ориентиром служат данные TDS этого продукта, нельзя смешивать «входной PSI» и «PSI на колпаке».
IV. Диаметр сопла: как выбрать 1.2–1.4 mm
Вязкость лака выше, чем у базовой краски, диаметр сопла в целом меньше. Исследовательский архив даёт:
- AkzoNobel 288 HS: 1.2–1.4 mm;
- Axalta LV9714: HVLP 1.3–1.4 mm.
Логика выбора диаметра:
- 1.2 mm: подходит для более жидких, высокосухих или тонких распылений, распыление тонкое, но подача краски мала, подходит для мелких деталей, локального ремонта;
- 1.3–1.4 mm: основной диапазон для лака, баланс подачи и распыления, большинство 2K высокоглянцевых лаков попадают сюда;
- больший диаметр (≥1.6 mm) используется для грунтовок, праймеров и других более густых слоёв с высокой подачей краски, не подходит для лака (легко даёт подтёки).
Также следует учитывать соотношение «отверстие распыления/отверстие подачи краски» и регулировку факела. У одного диаметра разные модели пистолетов дают очень разную форму распыления; рекомендуется зафиксировать одну проверенную модель пистолета и комбинацию иглы-сопла, избегая частой смены, ведущей к колебаниям толщины плёнки.
V. Давление подачи и перевод PSI: не путайте входное с колпаком
Как подчёркивалось ранее, давление подачи (хвостовик/регулятор) и давление на колпаке (воздушный колпак) — разные понятия. Соотношение: 1 bar ≈ 14.5 PSI.
- Входное AkzoNobel 288 HS 1.7–2.2 bar ≈ 24.6–31.9 PSI;
- На колпаке HVLP ≤ 0.7 bar ≈ 10 PSI (по факту Axalta 6–8 PSI).
Практические рекомендации:
- Установите между выходом компрессора и пистолетом точный регулятор давления + масловодоотделитель, подключите манометр к хвостовику пистолета для чтения входного давления в реальном времени;
- Используйте специальный колпак HVLP, убедитесь, что давление на колпаке не превышает 0.7 bar (можно проверить манометром на колпаке);
- Слишком низкое давление → плохое распыление, грубые частицы, плохое растекание; слишком высокое → много overspray, большой отскок, теряется смысл HVLP, и возможна эрозия влажной плёнки;
- Перед началом работы откалибруйте «тестовым распылением на панели»: нанесите краску на кусок ненужной панели при заданном давлении, оцените факел и растекание, затем переходите к изделию.
По вопросам средового сопровождения сушки и отверждения краски см. также Принципы сушки и отверждения водной краски, логика температура—реакция там применима и к растворимой 2K системе.
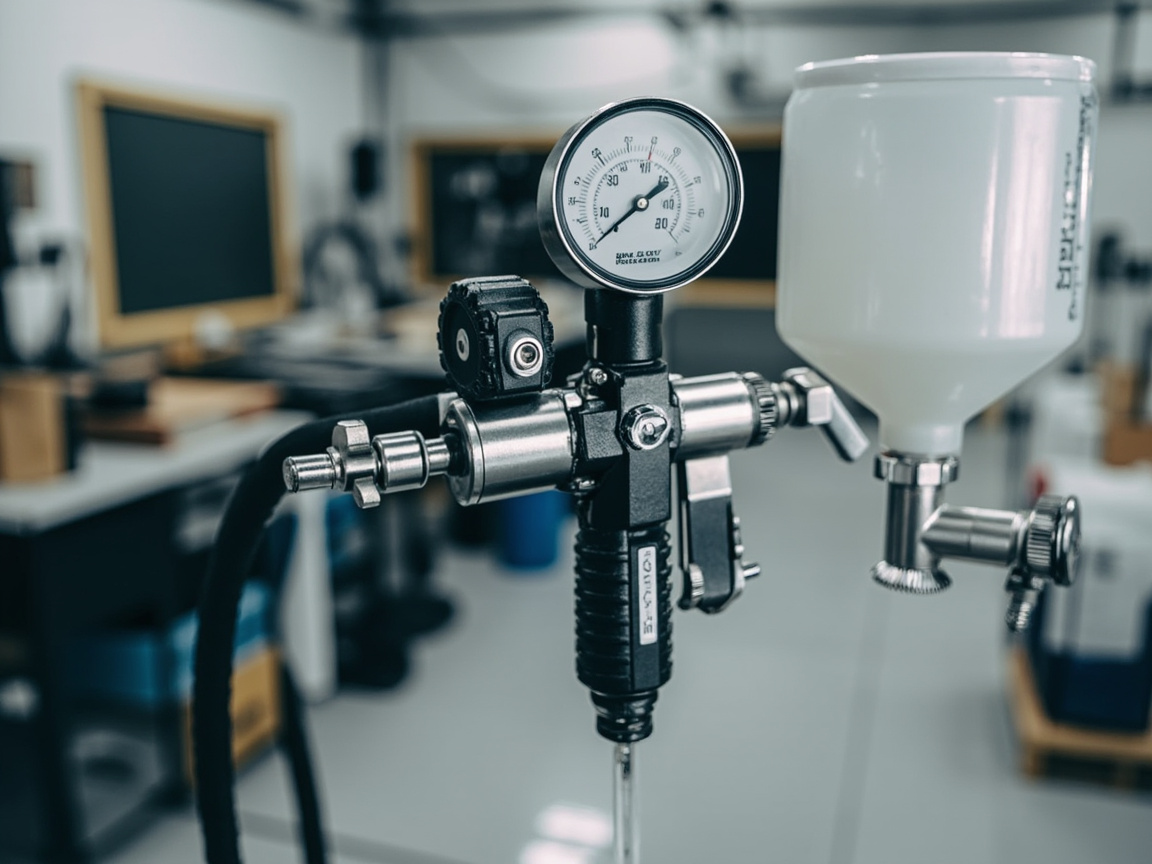
VI. Вязкость DIN4: 13–21 с — золотое окно для лака
Вязкость определяет распыление и растекание; для автомобильных лаков обычно используется чашка DIN 4 (20℃) для измерения времени истечения. Вязкость лака из исследовательского архива:
- AkzoNobel 288 HS: 13–16 s;
- BASF 923-666: 18–21 s.
В совокупности вязкость распыления 2K лака находится в диапазоне 13–21 s (DIN 4 @20℃). Почему нужно удерживать это окно:
- < 13 s слишком жидко: подтёки, недостаточная толщина, просвечивание основы, неравномерный блеск;
- > 21 s слишком густо: грубые частицы распыления, сильная апельсиновая корка, трудно удалить пузыри, плохое растекание.
Непреложные правила измерения вязкости:
- Одинаковый тип чаши: время истечения DIN 4, Ford #4 и Zahn нельзя сравнивать напрямую, используйте один стандарт;
- Одинаковая температура: при повышении температуры на 1℃ время истечения заметно сокращается, TDS всегда указывает @20℃, на месте нужно контролировать температуру или делать пересчёт;
- Одинаковая техника: чаша горизонтально, заполнена, заглушка и слив по таймингу одинаково.
Количество добавляемого растворителя напрямую влияет на вязкость — AkzoNobel 288 HS после добавления 10% разбавителя 810 попадает в 13–16 s; BASF 923-666 высокосухой (50–55%) без разбавителя уже 18–21 s. Это показывает, что «сколько разбавлять» — не вольная импровизация, а способ вывести вязкость в окно TDS.
VII. Выбор типа краскопульта: гравитационный, сифонный, под давлением
По способу подачи краски ремонтные автомобильные краскопульты делятся на три типа:
- Гравитационный (верхний бак): бак на пистолете, подача краски за счёт гравитации, стабильная подача, экономия при промывке, лучше всего для ремонта и мелких деталей, основной при переходе на HVLP;
- Сифонный (нижний бак): бак под пистолетом, подача за счёт разрежения потока воздуха, чувствителен к вязкости, больше расход воздуха, всё ещё используется в традиционном ремонте;
- Под давлением (независимый бак/насос): подача краски внешним давлением, подходит для крупносерийного непрерывного распыления (OEM-линии, грунты), большая подача краски.
Для ремонта лака выбирайте в первую очередь гравитационный HVLP по причине: низкое давление на колпаке + гравитационная подача дают максимальную эффективность переноса, минимум при промывке и наиболее стабильную толщину плёнки. Подачу под давлением оставьте для грунтов/праймеров с большой подачей краски.
VIII. Очистка окрасочного оборудования: недооценённый этап качества и соответствия
Промывка краскопульта — это не «просто смыть до чистоты», а ключевая операция, влияющая на качество следующего распыления и выбросы VOC. Дисциплина такова:
- Немедленная промывка: сразу после остановки разберите пистолет, остатки 2K краски внутри сшиваются и забьют сопло и игольчатый клапан, в следующий раз распыление будет искажённым;
- Поэтапная промывка растворителем: промойте бак, каналы, колпак соответствующим разбавителем/очистителем, отверстия колпака — специальной иглой (нельзя тыкать проволокой, повредите геометрию);
- Продувка колпака: низким давлением продуйте отверстия колпака, обеспечьте симметрию распылительных отверстий;
- Сбор отходов: промывочный растворитель — опасный отход, собирать в герметичную тару, утилизировать как опасный отход, запрещено сливать в канализацию (загрязнение VOC и тяжёлыми металлами);
- Ежедневное обслуживание: проверяйте уплотнительные O-кольца, износ иглы, периодически заменяйте, чтобы не было утечки воздуха и нестабильности давления.
Испарение растворителя при очистке — скрытый источник VOC в камере. Использование HVLP + нормативная очистка снижает и overspray, и отходы, что реально помогает пройти проверку VOC автомобильных покрытий по GB 24409-2020.
IX. Температура, влажность и точка росы: игнорируемые невидимые параметры
Распыление краски — лишь начало; то, насколько хорошо отвердеет плёнка, во многом зависит от среды. Общие границы из норм нанесения промышленных красок исследовательского архива: температура 5–35℃, относительная влажность ≤ 80%, температура основания выше точки росы на 3℃ и более. Хотя авторемонт — высокосухие системы, принцип границ тот же:
- Слишком низкая температура (< 15℃): 2K сшивание крайне медленное или не сохнет, лак мягкий, плохое растекание;
- Слишком высокая температура (> 30℃): быстрая поверхностная сушка, апельсиновая корка, пузыри, резкое испарение растворителя, пик VOC;
- Слишком высокая влажность (> 70%–80%): —NCO в первую очередь реагирует с водой, образуются аминные побочные продукты, пузыри, потеря глянца — это «побеление при влажном отверждении»;
- Ловушка точки росы: температура основания должна быть выше точки росы минимум на 3℃, иначе на поверхности конденсат, плёнка обязательно пойдёт пятнами и отслоится.
В камере должны быть термогигрометр и таблица расчёта точки росы, перед началом подтвердите, что три показателя в норме. Для пластиковых деталей с высокой влажностью, старых лакокрасочных поверхностей нужна предварительная сушка и осушка. Температура и влажность — «бесплатные параметры»: не тратя денег на настройку, они решают успех или провал.
X. Безопасность и вентиляция: защита от изоцианатов обязательна
Отвердитель автомобильного 2K лака содержит изоцианат HDI; при распылении концентрация в камере может превышать OSHA PEL (HDI PEL = 0.02 ppm) в 50–100 раз. Раздел MSDS исследовательского архива даёт жёсткие требования:
- Респиратор: полумаска APR + фильтр OV/P100 (минимум); рекомендуется полнолицевая маска APR или PAPR (OV/HEPA);
- Перчатки: нитриловые перчатки ≥ 8 mil, латекс неэффективен;
- Защитные очки: полнолицевая маска защищает и глаза;
- Вентиляция: вентиляция камеры сама по себе не снизит концентрацию до PEL, всё равно нужна респираторная защита;
- Запреты: запрещено шлифовать/сварочить не полностью отверждённую плёнку; фильтр менять при запахе или каждые 8 ч.
На уровне оборудования камера должна иметь эффективный приток/вытяжку и фильтрацию красочного тумана, воздухозабор пневмомаски — из чистой зоны, а не из рециркуляции камеры. Безопасное оборудование — не опция, а «окрасочное оборудование», равное по важности краскопульту.
XI. Превращение параметров в технологическую карту: подход сопровождения Кэсинь
Кэсинь Синьцайляо (kexinMaterials) при поставке автомобильной краски привык оформлять «параметры оборудования» в виде воспроизводимой технологической карты, а не оставлять мастера настраивать на глаз. Типичная карта распыления лака содержит:
- Модель и диаметр краскопульта: HVLP, 1.3 mm (лак);
- Давление подачи: 1.8–2.0 bar; на колпаке: ≤0.7 bar (проверено);
- Вязкость: DIN 4 @20℃, 14–18 s (по TDS продукта);
- Факел и подача: средняя скорость, перекрёстное нанесение, 1.5–2 слоя мокрым по мокрому;
- Толщина плёнки: DFT 40–60 µm (выборочный замер толщиномером);
- Среда: 18–25℃, RH ≤ 70%, основание выше точки росы на 3℃;
- Сушка: запекание 60℃ 30 мин либо выдержка при комнатной температуре с последующим соответствующим отверждением;
- Очистка: промывка сразу после остановки распыления, сбор отработанного раствора.</
Упаковка «краска + карта техпроцесса + параметры оборудования» позволяет ремонтному цеху превратить «чутьё старого мастера» в стандартную операцию, где «новичок тоже может стабильно получать результат» — именно в этом заключается ценность поставщика системы по сравнению с «продающим только краску». Для линий, проводящих переход с краски на водную или модернизацию с низким VOC, такое сопровождение особенно критично.
XII. Распространённые ошибки в подборе оборудования и устранение неполадок
| Явление | Наиболее вероятная причина | Меры |
|---|---|---|
| Сильная апельсиновая корка | Слишком высокая вязкость / слишком низкое давление / малый диаметр сопла | Довести вязкость до окна TDS, повысить допустимое давление на колпаке |
| Подтёки | Слишком низкая вязкость / превышена толщина плёнки / избыток краски | Уменьшить количество разбавителя, контролировать DFT 40–60 µm |
| Грубые частицы | Недостаточное давление распыления / краска не отфильтрована / грязный пистолет | Повысить распыление, добавить сетчатый фильтр, тщательно промыть пистолет |
| Большой перерасход и потери краски | Не HVLP / превышено давление на колпаке | Заменить на HVLP, контролировать давление на колпаке ≤0.7 bar |
| Побеление и потеря блеска | Высокая влажность / недостаточная точка росы / NCO встречает воду | Снизить влажность, обеспечить точку росы 3℃, контролировать среду |
| Засорение пистолета | 2K краска сшивается внутри пистолета / несвоевременная промывка | Промывка сразу после остановки, прочистить иглу и отверстия |
| Неравномерная толщина плёнки | Неравномерная скорость движения / перекос факела | Фиксировать расстояние и скорость пистолета, откалибровать факел |
XIII. Техника распыления: расстояние, скорость и перекрытие
Оборудование настроено, равномерность определяет техника. Три элемента:
- Расстояние пистолета: лак обычно 15–20 см (около полутора предплечий), слишком близко — подтёки и наслоение краски, слишком далеко — сухое распыление и шероховатость;
- Скорость пистолета: равномерное движение, около 30–50 см/с, слишком быстро — тонкая плёнка, слишком медленно — подтёки;
- Перекрытие: смежные проходы перекрывают 50% (каждый проход покрывает половину предыдущего), обеспечивая равномерную толщину без следов стыка;
- Угол: корпус пистолета всегда перпендикулярен поверхности детали, перекос даёт тонкую плёнку с одной стороны и наклон факела.
Ритм распыления закрепляется в мышечной памяти через «тренировку на тест-панели». Один и тот же пистолет, один и тот же набор параметров — у разных техников DFT может отличаться более чем на 10 µm, что показывает: техника — второй по величине фактор после оборудования.
XIV. Качество сжатого воздуха: масловодоотделение и чистота
Среда распыления для пистолета — сжатый воздух, а не сама краска, поэтому чистота источника воздуха напрямую определяет чистоту красочного слоя. ТриЧасто задаваемыеных загрязнителя в сжатом воздухе:
- Вода: конденсат вызывает побеление плёнки и снижение адгезии, необходимо осушительное оборудование, чтобы снизить точку росы под давлением ниже технологической;
- Масло: масляный туман компрессора вызывает кратеры и «рыбьи глазки», нужен эффективный маслоотделитель (уровень ≤ 0.01 mg/m³);
- Частицы: ржавчина из труб, пыль вызывают включения, нужна тонкая фильтрация + регулярный слив.
Рекомендуется установить перед пистолетом три ступени: «регулятор давления + масловодоотделитель + фильтр частиц», манометр на хвосте пистолета, еженедельный слив и регулярная замена фильтроэлементов. Многие «необъяснимые частицы и кратеры» вызваны источником воздуха, а не краской.
XV. Электростатическое распыление и турбодиск: взгляд OEM
Ремонт в основном использует воздушные пистолеты HVLP, но серийные линии OEM обычно применяют электростатический турбодиск (Bell) / турбодиск — покрытие центробежно распыляется на быстро вращающейся кромке чаши и заряжается, деталь заземлена и притягивает, коэффициент переноса достигает более 90%, при этом красочный туман направлен, толщина плёнки очень равномерна. Логика параметров отличается от воздушного пистолета: внимание на обороты (rpm), формирующий воздух, электростатическое напряжение (kV), расход (cc/min), а не просто давление воздуха.
Для ремонтного цеха понимание OEM-процесса помогает понять «почему заводская краска такая ровная» — это разница на уровне оборудования, а не магия краски. Чтобы приблизиться к заводскому качеству, HVLP + нормированная техника — оптимальное по цене/качеству решение; слепая погоня за турбодисковым оборудованием для мелкого ремонта неэкономична.
XVI. Коэффициент переноса и расчёт себестоимости
Экономическая ценность HVLP измеряется коэффициентом переноса (доля осевшей краски):
- Традиционный пистолет: 30%–50%, более половины тумана — отходы;
- HVLP: 65%–85%;
- Электростатический турбодиск: 90%+.
На примере одного литра смешанного лака (покрытие около 7–12 м² при DFT 50–60 µm), повышение коэффициента переноса с 40% до 80% сокращает расход на ту же деталь вдвое, сэкономленные деньги на краске за несколько месяцев покрывают разницу в цене пистолета HVLP. Плюс снижение затрат на утилизацию опасных отходов и выгода от VOC-соответствия — HVLP — редкий выбор «и экономит, и соответствует».
XVII. Чек-лист выбора пистолета
Сведём вышесказанное в отмечаемый список, проверяйте по пунктам перед закупкой:
- Тип покрытия (лак/база/промежуточное покрытие) → определяет диаметр (лак 1.3–1.4 мм);
- Является ли HVLP → подтвердить давление на колпаке ≤0.7 bar, а не просто низкое входное;
- Способ подачи → для ремонта гравитационный, для серии промежуточный с подачей под давлением;
- Возможности источника → может ли компрессор обеспечить высокий расход HVLP;
- Окно вязкости → стабильность DIN 4 @20℃ в 13–21 с;
- Среда → контролируемы ли температура/влажность/точка росы в норме;
- Промывка и отходы → есть ли канал сбора опасных отходов;
- Бюджет → учесть сэкономленные на переносе деньги в общем расчёте.
Выбор по этому списку надёжнее, чем «купить самый дорогой пистолет по рекламе».
XVIII. Проектирование камеры распыления и воздухообмен
Каким бы ни был пистолет, он зависит от камеры как «большого оборудования». Качественная автомобильная камера минимум обеспечивает:
- Слабое избыточное давление: чистый воздух подаётся сверху через фильтр вниз, вытягивается через приямок, исключая подсос пыли снаружи;
- Кратность воздухообмена: обычно 10–20 и более раз в час, чтобы своевременно удалять туман и пары растворителя, концентрация ниже предела взрываемости и предела проф. воздействия;
- Контроль климата: кондиционер и осушение, стабильно 18–25℃, RH ≤ 70%, основание выше точки росы на 3℃;
- Фильтрация тумана: напольная вата/картонные фильтры ловят туман, регулярная замена во избежание разрежения и пыли в слое;
- Освещение: бестеневое освещение 500–1000 lux и выше, для выявления апельсиновой корки, подтёков, частиц.
Камера — «невидимый параметр процесса». Многие цехи тратят на пистолеты, игнорируя воздухообмен и осушение камеры, и чистота и стабильность отверждения не растут — вложения должны быть сбалансированы, не только в пистолет.
XIX. От опыта к данным: считаем себестоимость
Доведя расчёт HVLP и нормпроцесса до конца, получаем выгоду и обществу, и заводу. Пример цеха с 200 панелями в месяц (ориентировочно, не точная смета):
- Традиционный пистолет, перенос 40%, на панель ~0.4 л смешанного лака;
- После HVLP перенос 80%, на ту же панель 0.2 л;
- Экономия 40 л/мес, по цене смеси лака окупаемость за месяцы;
- Отработанный растворитель тоже вдвое меньше, снижение затрат и рисков;
- Меньше VOC-тумана, легче пройти GB 24409-2020, избежать простоев.
Это значит, оборудование — не «центр затрат», а «рычаг прибыли и соответствия». Оценивайте комплексно оборудование, краску, процесс, отходы для реального TCO, а не только цену пистолета.
XX. Ежедневный осмотр пистолета и быстрый поиск неисправностей
Стабильность — в ежедневном осмотре, а не ремонте «когда сломалось». Перед сменой 5 минут осмотра:
- Воздух: давление в норме TDS, нет ли воды в масловодоотделителе, грязный ли фильтр;
- Корпус: износ сопла/иглы, чисты ли отверстия колпака;
- Бачок и шланг: герметичность, нет ли засора/течи;
- Тест распыления: на отходы, симметрия факела, нет ли перекоса;
- Защита: срок фильтра респиратора, целость перчаток.
Быстрый поискЧасто задаваемыеных неисправностей:
| Неисправность | Возможная причина | Быстрое действие |
|---|---|---|
| Перекос факела | Полузасор колпака | Прочистить отверстия, продуть низким давлением |
| Прерывистая подача краски | Заклинило иглу / засор вент. бачка | Почистить иглу, продуть отверстие крышки |
| Резкое огрубение распыления | Упало давление / засор чаши | Проверить регулятор и производительность |
| Утечка воздуха из корпуса | Старение уплотнений | Заменить O-кольца |
| Капли и потёки на сопле | Накопление краски у выхода | Протереть выход, снизить подачу |
| Факел толще посередине | Дисбаланс центр/угол | Откалибровать колпак, проверить давление |
Повесьте чек-лист и таблицу у стены камеры — новичок устранит по схеме, меньше зависимость от «старого мастера». Это минимальная цена перехода от опыта к данным.
XXI. Запись и прослеживаемость параметров
Качество «записывается». Для каждой панели минимум данных: дата, климат, точка росы, модель/диаметр пистолета, входное/колпачное давление, вязкость DIN4, смесь, DFT, сушка. Две ценности: при проблеме найти краску/оборудование/среду; накопив — увидеть связь «параметр—дефект» и улучшить карту.
Для цехов с IATF 16949, ISO 9001 прослеживаемость — обязательна при аудите. Даже без сертификации «журнал распыления» выравнивает новичков со стабильным диапазоном старших, превращая опыт в актив организации. Инструмент — таблица или доска, главное — регулярность и пересмотр. Накопив выборку, поймёте: «чутьё мастера» переводится в давление, вязкость, расстояние — знак перехода от искусства к инженерии. Для цеха с несколькими пистолетами/сменами прослеживаемость сравнит смены и локализует причину, а не «сегодня краска не та».
Часто задаваемые вопросы
1. Что такое пистолет HVLP и чем он отличается от традиционного?
HVLP — High Volume Low Pressure (высокий расход, низкое давление), ключевое: давление у колпака (точка распыления) не более 0.7 bar (~10 PSI). У традиционного 2–3 bar, туман отскакивает, перенос 30%–50%; HVLP мягко переносит большим расходом при низком давлении, перенос 65%–85%, экономнее, соответствует, меньше корки.
2. Как связаны входное 1.7–2.2 bar и колпачное ≤0.7 bar?
1.7–2.2 bar (≈25–32 PSI) — входное/питающее давление на регуляторе и хвосте; ≤0.7 bar (≈10 PSI, по замеру Axalta 6–8 PSI) — давление колпака у распылителя. Ценность HVLP в «низком колпачном», а не входном. Многие крутят входное вместо колпачного — суть не меняется, ни экономии, ни снижения выбросов.
3. Какой диаметр пистолета для автолака?
По TDS, AkzoNobel 288 HS — 1.2–1.4 мм, Axalta LV9714 HVLP — 1.3–1.4 мм. Лак вязкий, основной 1.3–1.4 мм; 1.2 мм для жидкой/мелочи, ≥1.6 мм — подтёки, не для лака. Промежуточное/грунт — больше.
4. Почему вязкость DIN4 держать 13–21 с?
По TDS, AkzoNobel 288 HS — 13–16 с, BASF 923-666 — 18–21 с, лак в основном 13–21 с (DIN 4 @20℃). Жиже (21 с) — грубое распыление, корка, плохое растекание. Вязкость мерить тем же стаканом, при 20℃, одинаково.
5. Что такое давление распыления 13–26 PSI, оно конфликтует с 1.7–2.2 bar?
13–26 PSI — практическое окно манометра, ~0.9–1.8 bar питания. Не та же мера, что 1.7–2.2 bar (≈25–32 PSI) — верх входного по TDS лака. Давления разных точек не подставлять, ориентир — TDS продукта, различать «входное PSI» и «колпачное PSI».
6. Насколько климат камеры влияет на автокраску?
Решает исход. Норма: 5–35℃, RH ≤80%, основание выше точки росы 3℃. Холод — 2K не сохнет, жара — корка; влага — NCO+вода побеление; ниже точки росы — конденсат и отслой. В камере термогигрометр и точка росы, проверять перед началом.
7. Почему важна промывка пистолета и как с отходами?
2K краска внутри сшивается, засоряя сопло и иглу, портя распыление; несвоевременная промывка — медленный износ. Промывка спецраствором, отверстия колпака иглой, отходы — опасные, собирать герметично, утилизировать, не в канализацию. Промывка снижает VOC.
8. Нужна ли защита дыхания при HVLP?
Да. Даже при малом тумане, в 2K лаке HDI изоцианат, в камере превышение OSHA PEL (0.02 ppm) в 50–100 раз. Нужен полумаска APR + OV/P100 (минимум), лучше полная маска или PAPR, нитриловые перчатки ≥8 mil, вентиляция не заменяет защиту.
9. Как выбрать гравитационный, сифонный, пневмоподачу?
Для лака в ремонте — гравитационный HVLP (бачок сверху, стабильно, экономно, ровно); сифонный чувствителен к вязкости, жрёт воздух, ещё встречается; пневмоподача — внешнее давление, для промежуточного/грунта с большим расходом. Лак не на пневмоподаче — толщина и расход неконтролируемы.
10. Неравномерность плёнки, корка повторяются — сначала оборудование или краска?
Сначала оборудование и параметры. Корка — вязкость/давление/диаметр; неравномерность — скорость/факел; подтёки — разбавитель/толщина. Карта фиксирует диаметр, давление, вязкость, расстояние, толщиномер DFT — большинство решается оборудованием, не сменой краски.
Дополнительное чтение
- Ключевые моменты инструментов и оборудования для водного покрытия: переносим логику пистолета/давления/промывки на водную систему, понимая единые требования к оборудованию.
- Как выбрать водное промышленное покрытие: смолы и условия: от параметров к выбору краски,框架 «краска—оборудование—процесс».
- Наука рецептур водного деревянного покрытия: понимание связи плёнкообразования и среды (климат, вязкость) для расширения знаний о сути распыления.