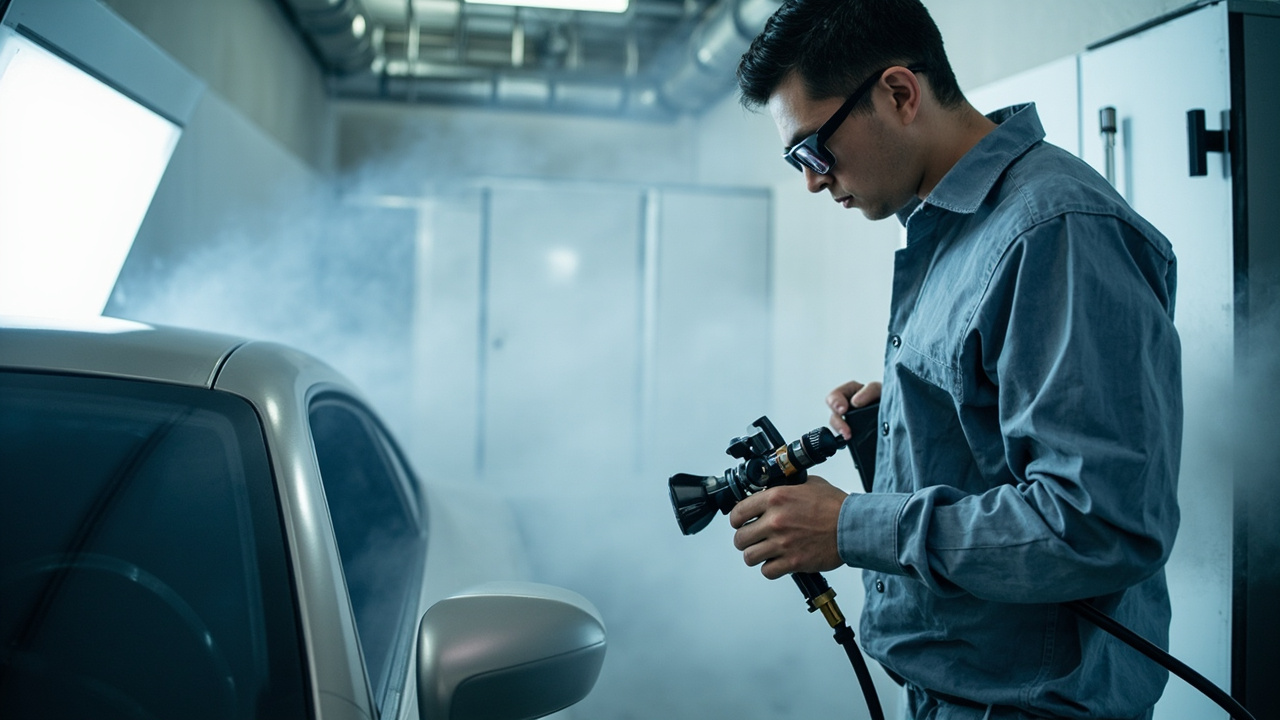
El efecto final de la pintura automotriz depende en un 30% de la pintura y en un 70% de la aplicación. Por buena que sea una pintura de barniz 2K o una pintura base, si cae en una pistola con parámetros mal ajustados, se convertirá en piel de naranja, goteo, partículas o espesor de película desigual. Muchos talleres de retoque atribuyen los problemas de calidad a "la pintura no sirve", pero ignoran la verdadera palanca: el equipo de aplicación y los parámetros de la pistola: diámetro de boquilla, presión de aire de entrada, eficiencia de transferencia HVLP, viscosidad DIN4, y la humedad/temperatura y limpieza del equipo que se han ignorado durante mucho tiempo.
Como proveedor técnico de revestimiento automotriz y equipos de pintura, Kexin New Materials (kexinMaterials) al entregar el revestimiento también entrega los parámetros de pistola y fichas de proceso correspondientes. Este artículo gira en torno a la línea principal "equipo—parámetros—entorno" para explicar a fondo la selección de equipos y los parámetros clave para el rociado de pintura automotriz; todos los valores se citan de las TDS reales y normas de aplicación generales en los archivos de investigación.
I. Visión general del equipo de rociado: de la pistola al sistema de aire comprimido
Un conjunto completo de equipo de rociado de pintura automotriz incluye al menos cuatro partes:
- Pistola de rociado (Spray Gun): atomiza el revestimiento y lo deposita direccionalmente sobre la superficie de la pieza; es el núcleo del control de parámetros.
- Sistema de aire comprimido: compresor + tanque de almacenamiento + secador refrigerado + separador de agua y aceite + válvula reguladora, que proporciona una fuente de aire limpia, seca y de presión estable.
- Herramientas de detección de viscosidad y espesor de película: copa de viscosidad DIN 4, tarjeta de película húmeda, medidor de espesor de película seca.
- Auxiliares y protección: cabina de rociado, ventilación, respirador de suministro de aire, equipo de limpieza.
El retoque automotriz se basa principalmente en rocio por aire (incluido HVLP); las líneas OEM de gran volumen usan copa rotativa electrostática o robots. Este artículo se centra en el equipo de rociado por aire más usado en retoque y lotes pequeños/medianos —especialmente el ajuste de parámetros de pistolas HVLP. Para el equipo de aplicación de pinturas de protección industriales, consulte Cómo seleccionar revestimientos industriales a base de agua: sistema de resina y condiciones de uso.
II. Tabla comparativa de parámetros clave de la pistola
La siguiente tabla resume los parámetros de pistola y rociado dados en las TDS de barniz 2K automotriz en los archivos de investigación, y complementa con normas de aplicación generales; todos los valores conservan unidades y fuentes.
| Parámetro | AkzoNobel 288 HS | Axalta LV9714 | Referencia GM/BASF | Significado técnico |
|---|---|---|---|---|
| Diámetro de boquilla | 1.2–1.4 mm | HVLP 1.3–1.4 mm | 1.2–1.4 mm (barniz general) | El barniz tiene alta viscosidad; boquilla pequeña se obstruye fácil, grande gotea fácil |
| Presión de aire de entrada | 1.7–2.2 bar | — | 1.7–2.2 bar ≈ 25–32 PSI | Presión de suministro, determina fuerza de atomización |
| Presión en capuchón HVLP | ≤ 0.7 bar (≈10 PSI) | 6–8 PSI | ≤ 0.7 bar es el límite según definición HVLP | Baja presión en capuchón es clave para alta eficiencia de transferencia |
| Viscosidad de rociado (DIN 4 @20℃) | 13–16 s | No listado | 13–21 s (incl. BASF 18–21 s) | Viscosidad fuera de control determina piel de naranja/goteo |
| Presión de rociado común (manométrica) | — | — | 13–26 PSI | Ventana de presión práctica, según TDS |
| Método de rociado | Rocio por aire/HVLP | HVLP | HVLP prioritario | Sistemas alto sólido aptos para HVLP |
Esta tabla es la "línea base" para la selección de equipos. A continuación se detalla cada columna.
Cabe enfatizar que en la tabla hay dos puntos de medición de presión: lo marcado en "bar" suele ser presión de entrada (suministro), y lo marcado en "PSI" con valor cerca de 10 es presión en capuchón —no están en el mismo lugar, no se suman ni mezclan. Al leer la tabla, confirme primero si su manómetro está en la cola de la pistola o en la campana, y compare con la columna correspondiente; de lo contrario "ajustar según tabla" dará un ajuste erróneo. Muchas disputas en campo ("ajusté según TDS y sigue saliendo piel de naranja") tienen como causa raíz el desplazamiento del punto de medición, no el revestimiento ni la pistola.
III. Principio HVLP: por qué la presión en capuchón ≤0.7 bar
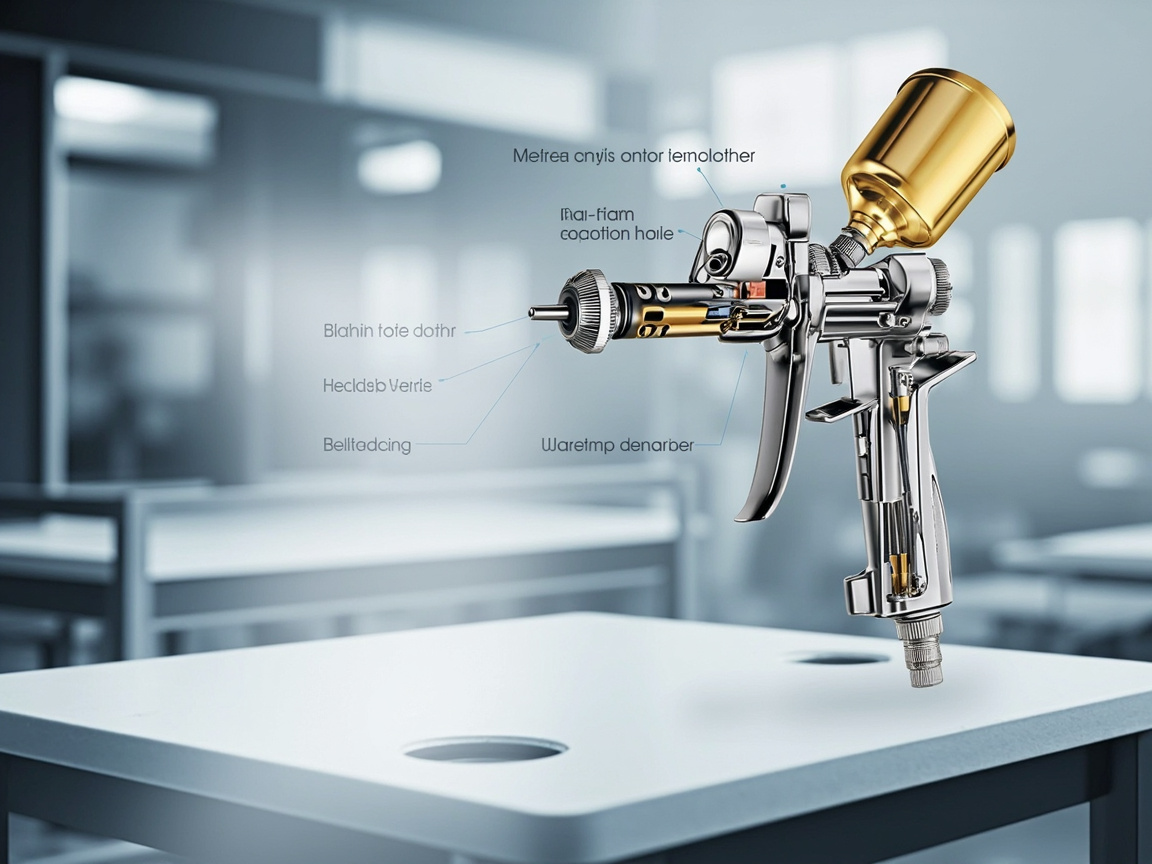
III. Principio HVLP: por qué la presión en capuchón ≤0.7 bar
HVLP es la abreviatura de High Volume Low Pressure (alto caudal, baja presión). Su definición central es: la presión en la campana de aire (air cap) no supera 0.7 bar (unos 10 PSI), usando aire comprimido de "gran caudal y baja presión" para atomizar el revestimiento y transportarlo suavemente a la pieza.
Las pistolas tradicionales pueden tener presión en capuchón de 2–3 bar o más; el revestimiento es "golpeado" contra la pieza por el flujo de alta presión, gran parte del neblado rebota y se dispersa, y la eficiencia de transferencia (Transfer Efficiency, tasa de aplicación) es solo 30%–50%. Tras reducir la presión en capuchón a ≤0.7 bar con HVLP:
- Velocidad del neblado baja, menos rebote, eficiencia de transferencia sube a 65%–85%;
- Misma película con menos pintura, ahorro de pintura y costos;
- Menos sobrepulverización dispersa, contaminación de cabina y emisiones VOC bajan en conjunto, más conforme;
- Superficie más lisa, piel de naranja más leve.
Los archivos de investigación registran claramente: AkzoNobel 288 HS requiere "presión de entrada 1.7–2.2 bar (capuchón HVLP ≤0.7 bar)"; Axalta LV9714 indica "HVLP 1.3–1.4 mm, capuchón 6–8 PSI". Note la diferencia —1.7–2.2 bar es presión de entrada (suministro), ocurre en válvula reguladora/cola de pistola; ≤0.7 bar (6–8 PSI) es presión en capuchón (en la campana), ocurre en el punto de atomización. El valor de HVLP está todo en "capuchón bajo", no en entrada baja. Muchos técnicos ajustan la presión de entrada como si fuera la del capuchón, y el resultado no cambia la esencia física de la atomización: ni ahorran pintura ni reducen emisiones.
Complemento: la presión de rociado común (manométrica) en rango 13–26 PSI también es una ventana de trabajo pragmática, pero debe corresponder al punto de medición de la TDS específica; al cruzar marcas o revestimientos, base en la TDS del producto, no confunda "PSI de entrada" con "PSI de capuchón".
IV. Diámetro de boquilla: cómo elegir entre 1.2–1.4 mm
El barniz tiene mayor viscosidad que la pintura base, por eso el diámetro suele ser pequeño. Los archivos dan:
- AkzoNobel 288 HS: 1.2–1.4 mm;
- Axalta LV9714: HVLP 1.3–1.4 mm.
Lógica de selección:
- 1.2 mm: apto para más diluido, alto sólido o pulverizado fino; atomiza fino pero bajo caudal, para piezas pequeñas, parches;
- 1.3–1.4 mm: estándar de barniz, equilibra caudal y atomización; barnices 2K de alto brillo caen aquí;
- Diámetro grande (≥1.6 mm) para imprimación, capa intermedia, más espesas y mayor caudal; no apto para barniz (gotea).
También ver la relación "orificio de atomización/orificio de salida" y ajuste de abanico. Mismo diámetro, distinta pistola, la forma de atomización varía mucho; se recomienda fijar un modelo y combinación aguja-boquilla validados, evitar cambios frecuentes que causen fluctuación de espesor.
V. Presión de entrada y conversión PSI: no confunda entrada con capuchón
Como se enfatizó, presión de entrada (cola/reguladora) y presión de capuchón (campana) son distintos. Conversión: 1 bar ≈ 14.5 PSI.
- AkzoNobel 288 HS entrada 1.7–2.2 bar ≈ 24.6–31.9 PSI;
- Capuchón HVLP ≤ 0.7 bar ≈ 10 PSI (Axalta mide 6–8 PSI).
Recomendaciones prácticas:
- Instale reguladora precisa + separador agua/aceite entre compresor y pistola; manómetro en cola de pistola para leer entrada en tiempo real;
- Use campana dedicada HVLP, confirme presión de capuchón ≤0.7 bar (verifique con manómetro de capuchón);
- Presión muy baja → mala atomización, partículas gruesas, mal nivelado; muy alta → más sobrepulverización, rebote, pierde sentido HVLP, y puede erosionar película húmeda;
- Antes de cada jornada, calibre con "prueba en tabla": rocíe en chapa de desecho a la presión fijada, observe abanico y nivelado, luego la pieza.
Sobre el entorno para secado y curado del revestimiento, amplíe en Principio de secado y curado de pinturas a base de agua; su lógica temperatura—reacción también aplica a sistemas 2K de base disolvente.
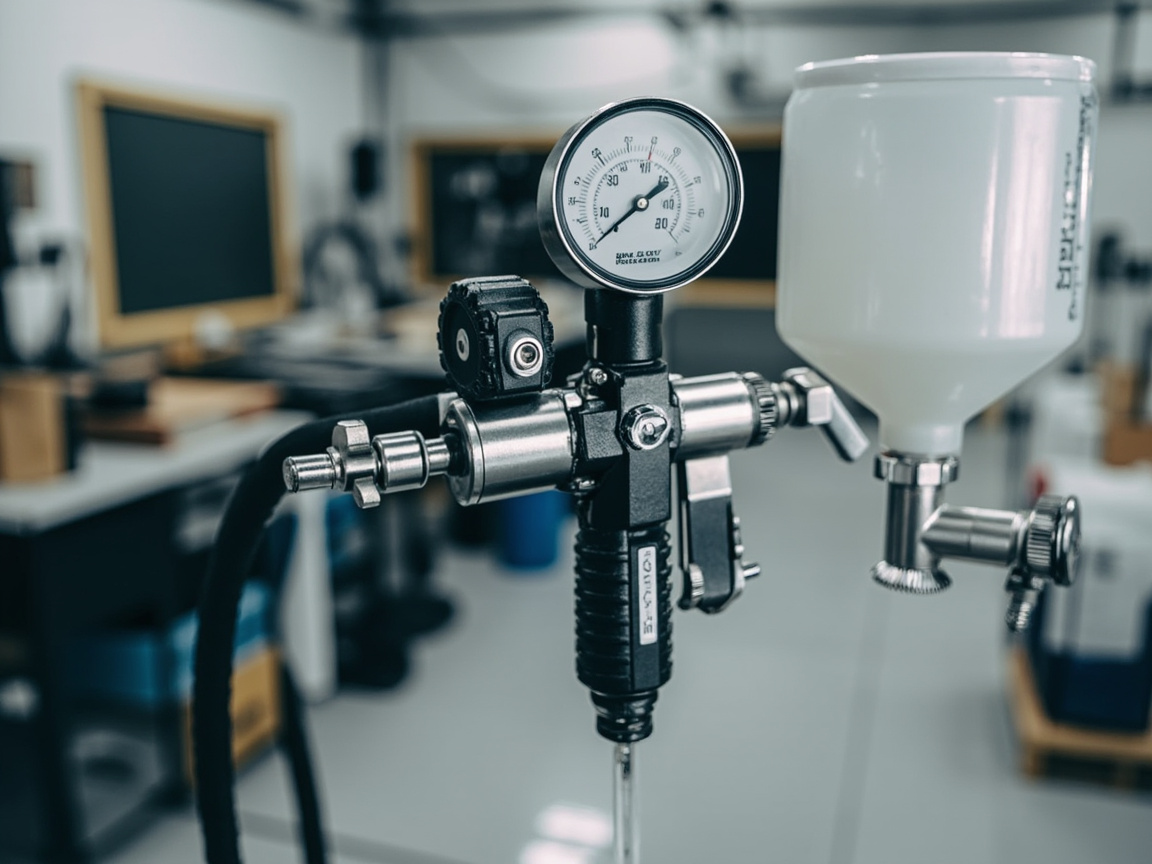
VI. Viscosidad DIN4: 13–21s es la ventana dorada del barniz
La viscosidad determina atomización y nivelado; el barniz automotriz usa comúnmente copa DIN 4 (20℃) para medir tiempo de salida. Viscosidad de barniz en archivos:
- AkzoNobel 288 HS: 13–16 s;
- BASF 923-666: 18–21 s.
En conjunto, la viscosidad de rociado de barniz 2K está principalmente en 13–21 s (DIN 4 @20℃). Por qué controlar en esa ventana:
- < 13 s muy diluido: goteo, espesor insuficiente, transparencia, brillo desigual;
- > 21 s muy espeso: partículas gruesas, piel de naranja, burbujas difíciles de eliminar, mal nivelado.
Reglas de medición de viscosidad:
- Misma copa: DIN 4, Ford #4 y Zahn no son directamente comparables; usar mismo estándar;
- Misma temperatura: cada 1℃ arriba acorta notablemente el tiempo; TDS marca @20℃, en campo controle temperatura o convierta;
- Mismo método: copa nivelada, llena, destapar y cronometrar igual.
La cantidad de diluyente afecta directamente la viscosidad —AkzoNobel 288 HS con 10% diluyente 810 cae a 13–16 s; BASF 923-666 alto sólido (50–55%) sin diluyente ya da 18–21 s. Esto muestra que "cuánto diluir" no es a voluntad, sino para llevar la viscosidad a la ventana TDS.
VII. Selección de tipo de pistola: gravitacional, sifón, presión
Por alimentación, las pistolas de retoque automotriz se dividen en tres:
- Gravitacional (tarro superior): tarro sobre la pistola, alimenta por gravedad; salida estable, limpieza ahorra pintura; ideal para retoque y piezas pequeñas/medianas, es la corriente principal de HVLP;
- Sifón (tarro inferior): tarro bajo la pistola, succiona por depresión de aire; sensible a viscosidad, alto consumo de aire; aún usada en retoque tradicional;
- Presión (tanque/bomba externa): alimenta por presión externa; para gran volumen, continuo (línea OEM, imprimación); alto caudal.
Para retoque de barniz, prefiera HVLP gravitacional: baja presión en capuchón + gravedad da máxima eficiencia, limpieza más ahorrativa, película más estable. Presión queda para imprimación/capa intermedia de alto caudal.
VIII. Limpieza del equipo de pintura: eslabón de calidad y cumplimiento subestimado
Limpiar la pistola no es "enjuagar y listo", es un proceso clave para la próxima calidad y emisiones VOC. Disciplina:
- Limpieza inmediata: desmonte pronto tras parar; la pintura 2K residual reticulada en la pistola obstruye boquilla y aguja, deforma la próxima atomización;
- Lavado por pasos con solvente: enjuague tarro, canal, capuchón con diluyente/limpiador; orificios del capuchón con aguja dedicada (nunca alambre duro, daña geometría);
- Soplado de capuchón: aire baja presión para limpiar poros del capuchón, asegure simetría;
- Recolección de residuos: el solvente de limpieza es residuo peligroso; recójase en envase cerrado, trátese como tal, prohibido verter en drenaje (VOC y metales pesados);
- Mantenimiento diario: revise O-rings, desgaste de aguja; reemplace para evitar fugas que desestabilicen presión.
La evaporación de solvente en limpieza es fuente oculta de VOC en cabina. Usar HVLP + limpieza normada reduce sobrepulverización y residuos, ayuda realmente a pasar la revisión VOC de GB 24409-2020 para pinturas de vehículos.
IX. Temperatura, humedad y punto de rocío: parámetros invisibles ignorados
Atomizar es solo el inicio; si la película cura bien depende mucho del entorno. La norma general de aplicación de revestimientos industriales en archivos da límites: temp. 5–35℃, HR ≤ 80%, temp. de sustrato 3℃ sobre punto de rocío. El retoque automotriz, aunque alto sólido, sigue el mismo principio:
- Muy frío (< 15℃): reticulación 2K muy lenta o no seca; barniz blando, mal nivelado;
- Muy caliente (> 30℃): secado superficial rápido, piel de naranja, burbujas, evaporación violenta de solvente, pico VOC alto;
- Muy húmedo (> 70%–80%): —NCO reacciona primero con agua, genera aminas, burbujas, pérdida de brillo; es el "blanqueo por curado húmedo";
- Trampa de rocío: sustrato debe estar 3℃ sobre punto de rocío, si no se condensa agua en pieza y la película se mancha y despega.
La cabina debe tener termohigrómetro y tabla de punto de rocío; confirme los tres antes de abrir. Piezas plásticas o viejas con humedad alta necesitan prehorneado y deshumidificación. Temperatura/humedad son "parámetros gratis" —no cuestan ajustarlos, pero deciden el éxito.
X. Seguridad y ventilación: la protección de isocianato no se omite
El catalizador del barniz 2K automotriz contiene isocianato HDI; en cabina la concentración puede superar 50–100 veces la OSHA PEL (HDI PEL = 0.02 ppm). La sección MSDS de los archivos exige:
- Respirador: semimascarilla APR + cartucho OV/P100 (mínimo); se recomienda mascarilla completa APR o PAPR (OV/HEPA);
- Guantes: nitrilo ≥ 8 mil, látex no sirve;
- Gafas: mascarilla completa protege ojos;
- Ventilación: la ventilación de cabina sola no baja la concentración bajo PEL, sigue haciendo falta respirador;
- Prohibido: lijar/soldar película no curada; cambie cartucho al oler o cada 8 h.
A nivel equipo, la cabina debe tener entrada/salida de aire y filtro de neblado eficaces; el aire del respirador de suministro debe venir de zona limpia, no del retorno de cabina. El equipo de seguridad no es accesorio opcional, es "equipo de aplicación" tan importante como la pistola.
XI. Volcar parámetros en ficha de proceso: enfoque de Kexin
Kexin New Materials (kexinMaterials) al entregar la pintura automotriz acostumbra escribir los "parámetros de equipo" en una ficha de proceso reproducible, en vez de dejar al técnico ajustar por experiencia. Una ficha típica de barniz incluye:
- Modelo y diámetro de pistola: HVLP, 1.3 mm (barniz);
- Presión de entrada: 1.8–2.0 bar; capuchón: ≤0.7 bar (verificado);
- Viscosidad: DIN 4 @20℃, 14–18 s (según TDS del producto);
- Abanico y caudal: pulverizado superpuesto medio, 1.5–2 manos húmedas;
- Espesor: DFT 40–60 µm (medidor por muestreo);
- Entorno: 18–25℃, HR ≤ 70%, sustrato 3℃ sobre rocío;
- Secado: hornear 60℃ 30 min o nivelado a temp. ambiente y luego curar;
- Limpieza: lavar inmediatamente al detener la pulverización, recuperar el líquido residual.
Empaquetar "pintura + tarjeta de proceso + parámetros de equipo", permite que el taller de retoque transforme el "tacto del maestro experimentado" en un trabajo estándar donde "incluso un recluta nuevo puede lograr resultados estables", y este es precisamente el valor de los proveedores de sistemas frente a los que "solo venden pintura". Para las líneas de producción que están realizando la conversión de disolvente a agua o la actualización de bajo VOC, este tipo de soporte es especialmente crítico.
XII. Errores comunes de configuración de equipos y solución de fallas
| Fenómeno | Causa más probable | Contramedida |
|---|---|---|
| Naranja grave | Viscosidad muy alta / presión muy baja / boquilla pequeña | Ajustar viscosidad a la ventana TDS, elevar presión de capucha conforme |
| Goteo / escurrido | Viscosidad muy baja / espesor de película excesivo / exceso de pintura | Reducir diluyente, controlar DFT 40–60 µm |
| Partículas gruesas | Presión de atomización insuficiente / pintura sin filtrar / pistola sucia | Subir atomización, añadir filtro, lavar pistola a fondo |
| Sobrepulverización grande, desperdicio de pintura | No HVLP / presión de capucha excesiva | Cambiar a HVLP, controlar capucha ≤0.7 bar |
| Blanqueo y pérdida de brillo | Alta humedad / punto de rocío insuficiente / NCO con agua | Reducir humedad, mantener punto de rocío 3℃, controlar ambiente |
| Obstrucción de pistola | Pintura 2K reticulada dentro de pistola / limpieza tardía | Lavar al detener pulverización, aguja para desobstruir orificios |
| Espesor de película desigual | Velocidad de pasada irregular / abanico torcido | Fijar distancia y velocidad de pistola, calibrar abanico |
XIII. Técnica de pasada: distancia, velocidad y tasa de solape
Con el equipo ajustado, la técnica determina la uniformidad. Tres elementos:
- Distancia de pistola: barniz usualmente 15–20 cm (aprox. un antebrazo y medio), muy cerca fácil goteo/acumulación, muy lejos fácil pulverizado seco y áspero;
- Velocidad de pistola: movimiento uniforme, aprox. 30–50 cm/s, muy rápido película fina, muy lento goteo;
- Tasa de solape: solape de 50% entre pasadas adyacentes (cada pasada cubre la mitad de la anterior), asegura espesor uniforme sin marcas de unión;
- Ángulo: cuerpo de pistola siempre perpendicular a superficie de pieza, ángulo causa película fina en un lado y abanico torcido.
El ritmo de pasada se fija como memoria muscular mediante "práctica en panel". Misma pistola, mismos parámetros, distintos técnicos pueden diferir en DFT más de 10 µm, lo que indica que la técnica es la segunda variable mayor tras el equipo.
XIV. Calidad del aire comprimido: separación de aceite/agua y limpieza
El medio de atomización de la pistola es aire comprimido, no la pintura misma — por tanto la limpieza de la fuente de aire determina directamente la limpieza de la superficie pintada. Tres contaminantes comunes en aire comprimido:
- Agua: agua de condensación blanquea película, baja adherencia, debe usar secador frigorífico para bajar punto de rocío de presión bajo proceso;
- Aceite: niebla de aceite de compresor causa cráteres, ojos de pez, requiere separador de aceite eficiente (≤ 0.01 mg/m³);
- Partículas: óxido de tubería, polvo causan granos, requiere filtro preciso + purga regular.
Se recomienda en frente de pistola "válvula reguladora + separador agua/aceite + filtro partículas" de tres niveles, manómetro en cola de pistola, purga semanal, cambio regular de cartucho. Muchos "granos y cráteres misteriosos" tienen raíz en fuente de aire no en pintura.
XV. Pulverización electrostática y campana giratoria: vista OEM
El retoque usa principalmente pistola de aire HVLP, pero líneas de producción OEM usan generalmente campana giratoria electrostática (Bell) / disco giratorio — el revestimiento es atomizado por centrifugado en borde de campana de alta velocidad y cargado electrostáticamente, pieza a tierra atrae, eficiencia de transferencia sobre 90%, niebla dirigida, película muy uniforme. Su lógica de parámetros difiere de pistola de aire: enfocar rpm, aire de conformado, voltaje electrostático (kV), flujo (cc/min), no solo presión.
Para taller de retoque, entender proceso OEM ayuda a comprender "por qué pintura original es tan uniforme" — es diferencia de nivel equipo, no magia de pintura. Para retoque cercano a calidad original, HVLP + técnica normada es óptimo costo-beneficio; perseguir ciegamente equipo tipo campana para retoque pequeño no es económico.
XVI. Eficiencia de transferencia y cálculo de costos
El valor económico HVLP se cuantifica por eficiencia de transferencia (tasa de aplicación):
- Pistola tradicional: 30%–50%, más de mitad de niebla se vuelve sobrepulverizado residual;
- HVLP: 65%–85%;
- Campana electrostática: 90%+.
Por litro de barniz mezclado (aprox. 50–60 µm DFT cubre 7–12 m²), elevar eficiencia de 40% a 80% reduce a la mitad pintura por misma pieza, ahorro de pintura cubre diferencia de precio de pistola HVLP en meses. Sumado a reducción de residuos y costo de disposición de peligrosos y beneficio cumplimiento VOC, HVLP es opción rara "ahorra y cumple".
XVII. Lista de decisión para selección de pistola
Convertir lo anterior en lista chequeable, verificar antes de compra:
- Tipo de revestimiento (barniz/base/intermedia) → define boquilla (barniz 1.3–1.4 mm);
- ¿Es HVLP? → confirmar capucha ≤0.7 bar, no solo entrada baja;
- Modo de alimentación → retoque gravedad, producción presión para intermedia;
- Capacidad de aire → compresor soporta flujo alto HVLP;
- Ventana de viscosidad → DIN 4 @20℃ estable 13–21 s;
- Ambiente → temp/humedad/rocío controlables en norma;
- Limpieza y residuo → canal de recuperación de peligrosos;
- Presupuesto → incluir ahorro de pintura por eficiencia en cuenta total.
Seleccionar por esta lista es más estable que "ver anuncio y comprar pistola más cara".
XVIII. Diseño de cabina y tasa de renovación de aire
Por buena que sea pistola, depende de cabina como "gran equipo". Una cabina automotriz calificada cumple al menos:
- Presión positiva micro: aire limpio desde filtro superior hacia abajo, sale por zanja de piso, evita polvo externo;
- Renovación de aire: usualmente 10–20 veces/hora, lleva niebla y vapor de disolvente, concentración bajo límite explosivo y límite ocupacional;
- Temp/humedad control: aire acondicionado y deshumidificador, 18–25℃, RH ≤ 70%, sustrato sobre punto de rocío 3℃;
- Filtro niebla: fibra de piso/caja de papel captura sobrepulverizado, cambio regular, evita negativo y polvo en película;
- Iluminación: 500–1000 lux sin sombras, para ver naranja, goteo, granos.
Cabina es "parámetro de construcción invisible". Muchos talleres gastan en pistola pero ignoran renovación y deshumidificación, resultando limpieza y curado deficientes — inversión equilibrada, no solo pistola.
XIX. De experiencia a datos: aclarar costos
Llevar cuenta de HVLP y proceso normado es ganancia doble para sociedad y fábrica. Taller de retoque de 200 paneles/mes (ejemplo ilustrativo):
- Pistola tradicional 40% eficiencia, 0.4 L barniz mezclado/panel;
- HVLP 80%, mismo cubrimiento 0.2 L/panel;
- Ahorro 40 L/mes, precio mezcla recupera diferencia en meses;
- Disolvente de limpieza peligroso a la mitad, costo y riesgo bajan;
- VOC sobrepulverizado baja, facilita GB 24409-2020, evita pérdida por paro.
Equipo de construcción no es "centro de costo" sino "palanca de profit y cumplimiento". Evaluar equipo+pintura+proceso+residuo da TCO real, no solo precio de pistola.
XX. Inspección diaria y fallas rápidas de pistola
Estabilidad por inspección diaria, no reparar roto. Cinco minutos antes de turno:
- Aire: presión reguladora en TDS, separador con agua, cartucho sucio;
- Cuerpo: boquilla/aguja desgaste o fuga, orificios de capucha libres simétricos;
- Vasos y mangueras: sello vaso, tubo sin bloqueo ni fuga;
- Prueba atomización: pulverizar en panel desecho, abanico simétrico sin sesgo;
- Protección: cartucho respiratorio vigente, guante sin rotura.
Fallas comunes rápidas:
| Falla | Causa probable | Acción rápida |
|---|---|---|
| Abanico torcido | Orificio capucha semiobstruido | Aguja desobstruir, aire baja presión |
| Salida intermitente | Aguja trabada / vaso sin ventilación | Limpiar aguja, orificio tapa vaso |
| Atomización repente gruesa | Presión entrada cae / taza obstruida | Revisar reguladora y caudal aire |
| Fuga cuerpo pistola | Junta envejecida | Cambiar O-ring |
| Gota de pintura | Pintura acumulada en boca | Limpiar boca, bajar salida |
| Centro grueso bordes finos | Orificio central y ángulo desbalance | Calibrar capucha, revisar presión |
Pegar inspección y tabla en muro de cabina, recluta resuelve sin depender de "maestro". Mínima inversión para pasar de experiencia a datos.
XXI. Registro y trazabilidad de parámetros de construcción
La calidad se "registra". Cada panel debe dejar mínimo: fecha, temp/humedad, rocío, modelo y boquilla pistola, presión entrada/capucha, viscosidad DIN4, relación mezcla, DFT, secado. Dos valores: uno, al fallar retroceder a pintura/equipo/ambiente; dos, acumular y dibujar relación "parámetro-defecto" para optimizar tarjeta.
Para talleres con IATF 16949, ISO 9001, trazabilidad es auditoría obligatoria. Sin certificación, "registro de pulverizado" alinea recluta a rango estable de veterano, experiencia a activo organizacional. Herramienta puede ser hoja electrónica o tablero, clave es persistir, trazable, reproducible. Con muestra suficiente, "tacto de maestro" se traduce a presión, viscosidad, distancia — marca de arte a ingeniería. Para talleres multi-pistola y turno, trazabilidad compara estabilidad entre grupos, aisla fluctuación a eslabón, no "pintura hoy mala".
Preguntas frecuentes
1. ¿Qué es pistola HVLP y diferencia con tradicional?
HVLP es High Volume Low Pressure (alto flujo baja presión), definición central: presión en capucha (punto atomización) no supera 0.7 bar (≈10 PSI). Tradicional capucha 2–3 bar, rebote alta velocidad, eficiencia 30%–50%; HVLP por alto flujo baja presión transporta suave, eficiencia 65%–85%, ahorra, cumple, naranja leve.
2. ¿Relación entre 1.7–2.2 bar entrada y capucha ≤0.7 bar?
1.7–2.2 bar (≈25–32 PSI) es presión de entrada/suministro en reguladora y cola; ≤0.7 bar (≈10 PSI, Axalta mide 6–8 PSI) es presión de capucha en punto atomización. Valor HVLP está en "capucha baja", no entrada baja. Muchos ajustan entrada como capucha, esencia física igual, ni ahorra ni baja emisión.
3. ¿Qué boquilla para barniz automotriz?
Según TDS, AkzoNobel 288 HS 1.2–1.4 mm, Axalta LV9714 HVLP 1.3–1.4 mm. Barniz viscoso,主流 1.3–1.4 mm; 1.2 mm para diluido/pequeño, ≥1.6 mm goteo, no barniz. Intermedia/imprimación usan mayor.
4. ¿Por qué DIN4 13–21 s?
Según TDS, AkzoNobel 288 HS 13–16 s, BASF 923-666 18–21 s, barniz principal 13–21 s (DIN 4 @20℃). Muy diluido (21 s) atomización gruesa, naranja, nivelado malo. Viscosidad comparable con misma taza, temp (20℃), método.
5. ¿Presión 13–26 PSI y 1.7–2.2 bar conflicto?
13–26 PSI es ventana práctica de pulverizado, corresponde aprox 0.9–1.8 bar suministro. No mismo medidor que 1.7–2.2 bar (≈25–32 PSI) límite entrada en TDS barniz. Diferentes pinturas, puntos no aplicables directo, seguir TDS y distinguir "PSI entrada" y "PSI capucha".
6. ¿Impacto de temp/humedad cabina en pintura auto?
Decide éxito. Norma general temp 5–35℃, RH ≤80%, sustrato sobre rocío 3℃. Muy frío 2K no seca, muy caliente naranja; humedad alta — NCO con agua blanquea; sustrato bajo rocío condensa y despega. Cabina debe tener termohigrómetro y rocío, confirmar tres antes de abrir.
7. ¿Por qué limpieza importante y residuo?
2K residual reticulado obstruye boquilla y aguja, atomización deforme próxima; limpieza tardía es报废 lento. Usar disolvente, aguja para orificios capucha, residuo peligroso recolección cerrada, prohibido alcantarilla. Limpieza normada baja VOC.
8. ¿HVLP necesita protección respiratoria?
Sí. Aunque HVLP menos sobrepulverizado, 2K endurecedor con HDI isocianato, cabina puede superar OSHA PEL (0.02 ppm) 50–100 veces. Semimáscara APR + OV/P100 mínimo, recomendado pantalla o PAPR, guante nitrilo ≥8 mil, ventilación no sustituye protección.
9. ¿Gravedad, sifón, presión cómo elegir?
Retoque barniz prefiere gravedad HVLP (vaso arriba, salida estable, ahorra limpieza, película estable); sifón sensible viscosidad, consume aire, tradicional usa; presión por externa para intermedia/imprimación alto flujo continuo. Barniz no presión, espesor y desperdicio difíciles.
10. ¿Espesor desigual, naranja repetido, equipo o pintura primero?
Equipo y parámetros primero. Naranja por viscosidad alta/presión baja/boquilla pequeña; espesor desigual por velocidad irregular o abanico torcido; goteo por diluido exceso/espesor alto. Tarjeta fija boquilla, presión, viscosidad, distancia y velocidad, espesor por medidor, mayoría en equipo no cambiar pintura.
Lectura adicional
- Puntos clave de herramientas y equipos para pintura a base de agua: extiende lógica de pistola, presión, limpieza a sistema agua, entiende consistencia de equipo por pintura.
- Cómo seleccionar pintura industrial a base de agua: sistema de resina y condición: de parámetros a selección, marco "pintura-equipo-proceso".
- Ciencia de formulación de pintura para madera a base de agua: entiende formación de película y ambiente (temp/humedad, viscosidad) transversalmente, amplía cognición de parámetros.