Hiệu quả cuối cùng của sơn ô tô là "ba phần ở sơn, bảy phần ở phun". Dù là sơn bóng 2K hay sơn màu nền tốt đến đâu, rơi vào một cây súng phun chưa chỉnh đúng thông số cũng sẽ biến thành da cam, chảy sơn, hạt bụi hay độ dày màng không đều. Nhiều xưởng dặm vết thường quy kết lỗi chất lượng là do "sơn kém", nhưng lại bỏ qua đòn bẩy thực sự — thiết bị thi công và thông số súng phun: đường kính đầu phun, áp suất khí vào, hiệu suất truyền HVLP, độ nhớt DIN4, cùng với nhiệt độ độ ẩm và vệ sinh thiết bị bị bỏ qua lâu nay.
Là nhà cung cấp kỹ thuật sơn ô tô và thiết bị sơn phủ, Kexin Materials (kexinMaterials) khi giao sơn cũng giao kèm thông số súng phun và thẻ quy trình tương ứng. Bài viết này xoay quanh trục chính "thiết bị — thông số — môi trường" để giải thích thấu đáo việc lựa chọn thiết bị và các thông số then chốt khi phun sơn ô tô, mọi giá trị đều trích từ TDS thực tế và quy phạm thi công phổ thông trong hồ sơ nghiên cứu.
I. Tổng quan thiết bị phun: Từ súng phun đến hệ thống khí nén
Một bộ thiết bị phun sơn ô tô hoàn chỉnh gồm ít nhất bốn phần:
- Súng phun (Spray Gun): tạo sương và định hướng lắng đọng sơn lên bề mặt chi tiết, là cốt lõi kiểm soát thông số.
- Hệ thống khí nén: máy nén khí + bình chứa khí + máy sấy lạnh + bộ tách dầu nước + van điều áp, cung cấp nguồn khí sạch, khô, áp ổn định.
- Dụng cụ đo độ nhớt và độ dày màng: cốc đo độ nhớt DIN 4, thước đo màng ướt, máy đo độ dày màng khô.
- Phụ trợ và bảo hộ: buồng phun, thông gió, mặt nạ hô hấp có cấp khí, thiết bị vệ sinh.
Phun dặm ô tô chủ yếu dùng phun khí (gồm HVLP), dây chuyền OEM số lượng lớn dùng cốc ly tâm tĩnh điện hoặc robot. Bài viết tập trung vào thiết bị phun khí phổ biến nhất cho dặm vết và số lượng nhỏ vừa — đặc biệt là cài đặt thông số súng phun HVLP. Về phụ trợ thi công sơn bảo vệ công nghiệp, có thể tham khảo Cách lựa chọn sơn công nghiệp nước: hệ nhựa và điều kiện thích dụng.
II. Bảng so sánh thông số súng phun cốt lõi
Bảng dưới tổng hợp thông số súng phun và phun sơn từ TDS sơn bóng 2K ô tô của hồ sơ nghiên cứu, bổ sung quy phạm thi công phổ thông, mọi giá trị giữ nguyên đơn vị và nguồn.
| Thông số | AkzoNobel 288 HS | Axalta LV9714 | Tham khảo GM/BASF | Ý nghĩa kỹ thuật |
|---|---|---|---|---|
| Đường kính đầu phun | 1.2–1.4 mm | HVLP 1.3–1.4 mm | 1.2–1.4 mm (thông dụng sơn bóng) | Sơn bóng nhớt cao, đầu nhỏ dễ tắc, đầu to dễ chảy |
| Áp suất khí vào | 1.7–2.2 bar | — | 1.7–2.2 bar ≈ 25–32 PSI | Áp suất cấp khí, quyết định động lực tạo sương |
| Áp suất đầu chụp HVLP | ≤ 0.7 bar (≈10 PSI) | 6–8 PSI | ≤ 0.7 bar là giới hạn trên định nghĩa HVLP | Áp thấp đầu chụp là chìa khóa hiệu suất truyền cao |
| Độ nhớt phun (DIN 4 @20℃) | 13–16 s | Chưa liệt kê riêng | 13–21 s (gồm BASF 18–21 s) | Độ nhớt mất kiểm soát quyết định trực tiếp da cam/chảy sơn |
| Áp suất phun thường dùng (áp kế) | — | — | 13–26 PSI | Cửa sổ áp thực tế, lấy TDS làm chuẩn |
| Phương thức phun | Phun khí/HVLP | HVLP | Ưu tiên HVLP | Hệ cao rắn phù hợp HVLP |
Bảng này là "đường cơ sở" cho lựa chọn thiết bị. Dưới đây lần lượt triển khai từng cột.
Cần nhấn mạnh, áp suất trong bảng có hai cách đo: ghi "bar" đa số là áp khí vào (cấp khí), ghi "PSI" và giá trị quanh 10 là áp đầu chụp — hai vị trí khác nhau, không được tính lẫn. Khi đọc bảng trước tiên xác định đồng hồ áp của bạn nối ở đuôi súng hay chụp gió, rồi đối chiếu cột tương ứng, nếu không "theo bảng chỉnh áp" sẽ chỉnh sai. Nhiều tranh luận hiện trường ("theo TDS chỉnh rồi vẫn da cam") căn nguyên là đo sai điểm, chứ không phải do sơn hay súng.
III. Nguyên lý HVLP: Tại sao áp đầu chụp ≤0.7 bar
III. Nguyên lý HVLP: Tại sao áp đầu chụp ≤0.7 bar
HVLP là viết tắt của High Volume Low Pressure (Lưu lượng cao Áp thấp). Định nghĩa cốt lõi của nó là: áp suất tại chụp khí (air cap) không vượt 0.7 bar (khoảng 10 PSI), dựa vào khí nén "lưu lượng lớn, áp thấp" để tạo sương và nhẹ nhàng vận chuyển sơn lên chi tiết.
Súng phun truyền thống tại đầu chụp có áp tới 2–3 bar thậm chí cao hơn, sơn bị luồng khí cao áp "ném" vào chi tiết, lượng lớn sương sơn bật ngược, bay tán, hiệu suất truyền sơn (Transfer Efficiency, tỷ lệ bám sơn) chỉ 30%–50%. HVLP hạ đầu chụp xuống ≤0.7 bar thì:
- Tốc độ sương sơn thấp, bật ngược ít, hiệu suất truyền tăng lên 65%–85%;
- Cùng độ dày màng dùng ít sơn hơn, tiết kiệm sơn, giảm chi phí;
- Sương quá phun bay tán ít, ô nhiễm buồng phun và phát thải VOC giảm đồng bộ, hợp quy hơn;
- Bề mặt sơn mịn hơn, da cam nhẹ hơn.
Hồ sơ nghiên cứu ghi rõ: AkzoNobel 288 HS yêu cầu "áp khí vào 1.7–2.2 bar (đầu chụp HVLP ≤0.7 bar)"; Axalta LV9714 ghi "HVLP 1.3–1.4 mm, đầu chụp 6–8 PSI". Lưu ý sự khác biệt — 1.7–2.2 bar là áp khí vào (cấp khí), xảy ra tại van điều áp/đuôi súng; ≤0.7 bar (6–8 PSI) là áp đầu chụp (tại chụp gió), xảy ra tại điểm tạo sương. Giá trị HVLP nằm toàn bộ ở "đầu chụp thấp", chứ không phải khí vào thấp. Nhiều kỹ thuật viên lấy áp khí vào làm áp đầu chụp để chỉnh, kết quả bản chất vật lý tạo sương không đổi, chẳng tiết kiệm sơn cũng chẳng giảm phát thải.
Bổ sung: áp phun thường dùng (áp kế) trong khoảng 13–26 PSI cũng là cửa sổ thi công thực tế, nhưng phải tương ứng điểm đo cụ thể của TDS; khi khác thương hiệu, khác sơn lấy TDS sản phẩm đó làm chuẩn, tuyệt đối không lẫn "PSI khí vào" với "PSI đầu chụp".
IV. Đường kính đầu phun: Chọn 1.2–1.4 mm thế nào
Sơn bóng nhớt cao hơn sơn màu nền, đường kính đầu phun nhìn chung nhỏ hơn. Hồ sơ nghiên cứu cho:
- AkzoNobel 288 HS: 1.2–1.4 mm;
- Axalta LV9714: HVLP 1.3–1.4 mm.
Logic chọn đầu:
- 1.2 mm: phù hợp sơn loãng, cao rắn hoặc phun mịn, tạo sương mịn nhưng lưu lượng sơn nhỏ, hợp chi tiết nhỏ, vá vết;
- 1.3–1.4 mm: chủ đạo sơn bóng, cân bằng lưu lượng sơn và tạo sương, sơn bóng 2K cao quang nhiều rơi vào khoảng này;
- Đầu to (≥1.6 mm) dùng cho sơn trung gian, sơn lót đặc hơn, lưu lượng sơn cao hơn, không hợp sơn bóng (dễ chảy).
Còn phải xem tỷ lệ "lỗ tạo sương/lỗ ra sơn" và chỉnh hình quạt của súng. Cùng đường kính khác kiểu súng, dạng tạo sương khác biệt lớn, khuyên cố định một kiểu súng và bộ kim-đầu đã qua kiểm chứng, tránh thay đổi thường xuyên gây dao động độ dày màng.
V. Áp khí vào và đổi PSI: Đừng lấy khí vào làm đầu chụp
Đã nhấn mạnh, áp khí vào (đuôi súng/van điều áp) và áp đầu chụp (chụp gió) là hai khái niệm. Hệ đổi: 1 bar ≈ 14.5 PSI.
- AkzoNobel 288 HS khí vào 1.7–2.2 bar ≈ 24.6–31.9 PSI;
- Đầu chụp HVLP ≤ 0.7 bar ≈ 10 PSI (Axalta thực đo 6–8 PSI).
Khuyến nghị thao tác:
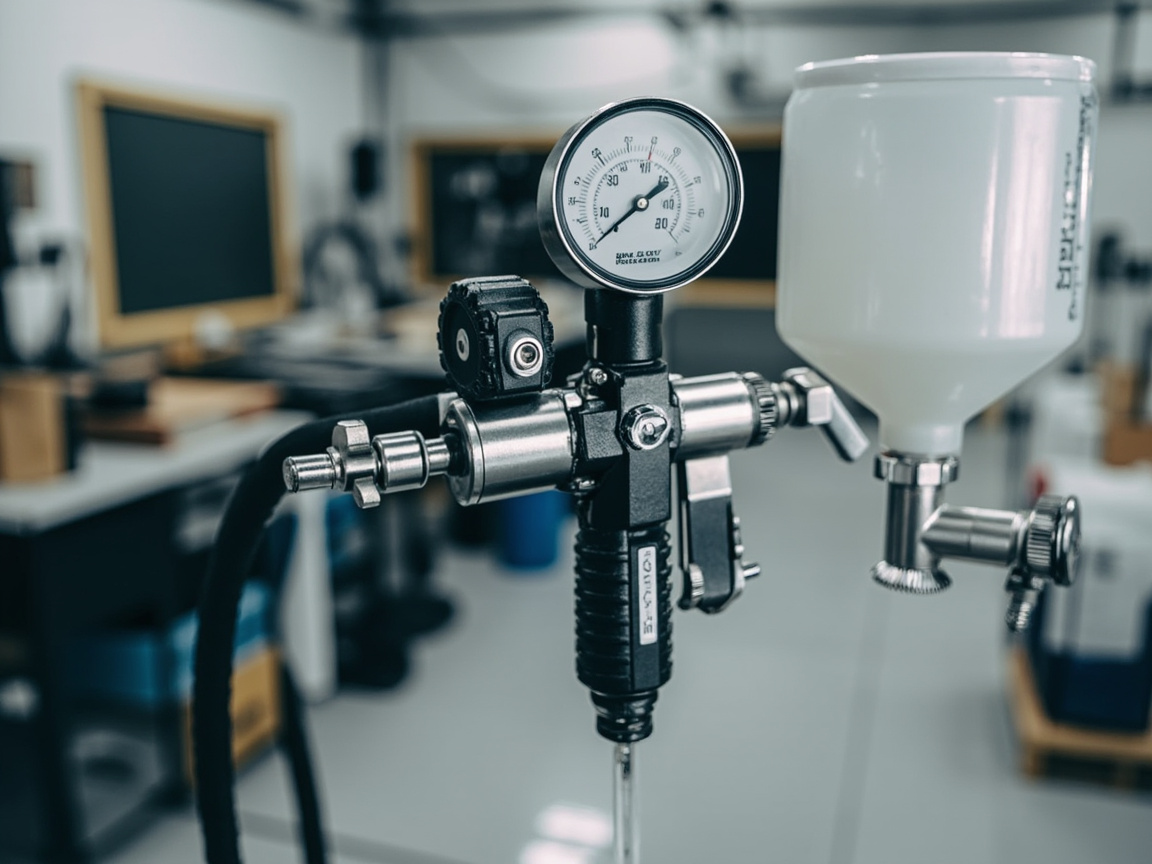
- Lắp van điều áp chính xác + bộ tách dầu nước giữa đầu máy nén và súng, đuôi súng nối đồng hồ áp, đọc áp khí vào thời thực;
- Dùng chụp gió chuyên HVLP, xác nhận áp đầu chụp không quá 0.7 bar (dùng đồng hồ áp đầu chụp kiểm chứng);
- Áp quá thấp → tạo sương kém, hạt thô, lưu bề kém; áp quá cao → quá phun nhiều, bật ngược lớn, mất ý nghĩa HVLP, và có thể xói màng ướt;
- Trước mỗi ca dùng "thử phun tấm" hiệu chuẩn: phun lên tấm phế liệu theo áp设定, quan sát hình quạt sương và lưu bề, rồi mới lên chi tiết.
Về phối hợp môi trường làm khô và đóng rắn sơn, có thể đọc thêm Nguyên lý khô và đóng rắn của sơn nước,logic nhiệt độ—phản ứng của nó cũng áp dụng tương tự cho hệ sơn gốc dung môi 2K.
VI. Độ nhớt DIN4: 13–21s là cửa sổ vàng cho sơn bóng
Độ nhớt quyết định sự atomization và chảy leveling, sơn bóng ô tô phổ biến dùng cốc DIN 4 (20℃) để đo thời gian chảy. Độ nhớt sơn bóng từ hồ sơ nghiên cứu:
- AkzoNobel 288 HS: 13–16 s;
- BASF 923-666: 18–21 s.
Gộp lại, độ nhớt phun sơn bóng 2K chủ yếu nằm trong khoảng 13–21 s (DIN 4 @20℃). Tại sao phải kiểm soát trong cửa sổ này:
- < 13 s quá loãng: chảy xệ, thiếu độ dày màng, dễ lộ nền, độ bóng không đều;
- > 21 s quá đặc: hạt atomization thô, vỏ cam nặng, bọt khí khó thoát, chảy leveling kém.
Quy tắc thép về đo độ nhớt:
- Cùng loại cốc: thời gian chảy của DIN 4, Ford #4, cốc Zahn không thể so trực tiếp, phải dùng cùng một tiêu chuẩn;
- Cùng nhiệt độ: mỗi lần nhiệt độ tăng 1℃, thời gian chảy giảm rõ rệt, TDS đều ghi @20℃, hiện trường phải kiểm soát nhiệt độ hoặc quy đổi;
- Cùng thao tác: cốc phải nằm ngang, đổ đầy, bịt lỗ xả thời gian nhất quán.
Lượng dung môi pha loãng ảnh hưởng trực tiếp đến độ nhớt—AkzoNobel 288 HS thêm 10% dung môi pha loãng 810 thì rơi vào 13–16 s; BASF 923-666 hàm rắn cao (50–55%) không cần dung môi pha loãng đã đạt 18–21 s. Điều này chứng tỏ "thêm bao nhiêu loãng" không phải tự do sáng tác, mà là để đẩy độ nhớt vào cửa sổ TDS.
VII. Chọn loại súng phun: dạng trọng lực, dạng hút, dạng cấp áp
Theo cách cấp liệu, súng phun dặm ô tô chia làm ba loại:
- Dạng trọng lực (bình trên): bình sơn trên súng, cấp sơn nhờ trọng lực, ra sơn ổn, rửa tiết kiệm sơn, phù hợp nhất cho dặm và chi tiết nhỏ, là dòng chủ đạo cải tạo HVLP;
- Dạng hút (bình dưới): bình sơn dưới súng, hút sơn nhờ áp âm dòng khí, nhạy với độ nhớt, tốn khí, sửa chữa truyền thống vẫn dùng;
- Dạng cấp áp (bình/cầu sơn độc lập): cấp sơn nhờ áp lực ngoài, phù hợp phun số lượng lớn, liên tục (dây chuyền OEM, sơn trung gian), lượng ra sơn lớn.
Dặm sơn bóng ưu tiên HVLP dạng trọng lực, lý do: áp đầu mũ thấp + cấp sơn trọng lực, hiệu suất truyền đạt cao nhất, rửa tiết kiệm nhất, độ dày màng ổn định nhất. Dạng cấp áp dành cho điều kiện lượng ra sơn lớn của sơn trung gian/sơn lót.
VIII. Vệ sinh thiết bị sơn: mắt xích chất lượng và tuân thủ bị đánh giá thấp
Rửa súng không phải "xả sạch là được", mà là công đoạn then chốt ảnh hưởng chất lượng phun lần sau và phát thải VOC. Kỷ luật như sau:
- Rửa ngay: sau khi ngừng phun sớm tháo súng, sơn 2K tồn dư liên kết chéo trong súng sẽ tắc vòi và kim van, lần sau atomization biến dạng;
- Rửa bước bằng dung môi: dùng dung môi pha loãng/chất tẩy rửa đi kèm xả bình, kênh, mũ gió, lỗ mũ gió dùng kim thông chuyên dụng (không dùng dây thép chọc mạnh, sẽ phá hình học);
- Thổi thông đầu mũ: khí áp thấp thổi sạch lỗ khí mũ gió, đảm bảo lỗ atomization đối xứng;
- Thu gom chất thải: dung môi rửa thuộc chất thải nguy hại, phải thu gom vào thùng kín, xử lý theo chất thải nguy hại, cấm đổ xuống cống (ô nhiễm VOC và kim loại nặng);
- Bảo trì hàng ngày: kiểm tra O-ring kín, mòn kim van, thay định kỳ, tránh rò khí gây áp không ổn.
Sự bay hơi dung môi khi vệ sinh là nguồn ẩn phát thải VOC của buồng phun. Dùng HVLP + vệ sinh chuẩn, có thể ép thấp cả phun quá và chất thải lỏng, hỗ trợ thực chất việc qua kiểm duyệt VOC sơn phương tiện GB 24409-2020.
IX. Nhiệt độ độ ẩm và điểm sương: tham số ẩn bị bỏ qua
Atomization sơn chỉ là bắt đầu, màng sơn có đóng rắn nguyên vẹn hay không phụ thuộc rất lớn vào môi trường. Quy chuẩn thi công sơn công nghiệp từ hồ sơ nghiên cứu đưa ra giới hạn chung: nhiệt độ 5–35℃, độ ẩm tương đối ≤ 80%, nhiệt độ nền cao hơn điểm sương trên 3℃. Dặm ô tô dù hệ hàm rắn cao, nguyên tắc giới hạn nhất quán:
- Nhiệt độ quá thấp (< 15℃): liên kết chéo 2K rất chậm thậm chí không khô, sơn bóng mềm, chảy leveling kém;
- Nhiệt độ quá cao (> 30℃): khô bề mặt quá nhanh, vỏ cam, bọt khí, và bay hơi dung môi mạnh, đỉnh VOC cao;
- Độ ẩm quá cao (> 70%–80%): —NCO ưu tiên phản ứng với nước, sinh sản phẩm phụ amine, bọt khí, mất bóng, đây là "trắng hóa do đóng rắn ẩm";
- Bẫy điểm sương: nhiệt độ nền phải cao hơn điểm sương trên 3℃, nếu không bề mặt chi tiết ngưng nước, màng sơn ắt vằn ắt bong.
Buồng phun nên trang bị nhiệt ẩm kế và bảng tính điểm sương, trước khi làm xác nhận ba hạng mục đạt chuẩn. Với chi tiết nhựa, bề mặt sơn cũ hàm ẩm cao, cần sấy khô trước. Nhiệt độ độ ẩm là "tham số miễn phí"—không tốn tiền điều chỉnh, nhưng quyết định thành bại.
X. An toàn và thông gió: bảo vệ isocyanate không thể bỏ
Chất đóng rắn sơn bóng 2K ô tô chứa isocyanate HDI, nồng độ buồng phun khi phun có thể vượt OSHA PEL (HDI PEL = 0.02 ppm) 50–100 lần. Chương MSDS từ hồ sơ nghiên cứu đưa yêu cầu cứng:
- Mặt nạ: bán mặt nạ APR + lõi OV/P100 (tối thiểu); khuyên dùng trụ mặt nạ APR hoặc PAPR (OV/HEPA);
- Găng: găng nitrile ≥ 8 mil, latex vô hiệu;
- Mắt kính: trụ mặt nạ兼顾 bảo vệ mắt;
- Thông gió: thông gió buồng phun không thể riêng đưa nồng độ dưới PEL, vẫn cần bảo vệ hô hấp;
- Cấm: cấm mài/hàn màng sơn chưa đóng rắn hoàn toàn; lõi ngửi thấy mùi hoặc mỗi 8 h thì thay.
Về thiết bị, buồng phun phải trang bị进排风 hiệu quả và lọc sương sơn, nguồn khí của mặt nạ cấp khí phải lấy từ khu sạch chứ không phải khí hồi buồng phun. Thiết bị an toàn không phải phụ kiện tùy chọn, mà là "thiết bị thi công" quan trọng ngang súng phun.
XI. Triển khai tham số thành thẻ quy trình: ý tưởng配套 của Kexin
Kexin Materials (KeXin New Material) khi giao sơn ô tô, quen viết "tham số thiết bị" thành một thẻ quy trình có thể sao chép, thay vì để kỹ thuật viên chỉnh theo kinh nghiệm. Một thẻ quy trình phun sơn bóng điển hình gồm:
- Mẫu súng và cỡ lỗ: HVLP, 1.3 mm (sơn bóng);
- Áp khí vào: 1.8–2.0 bar; đầu mũ: ≤0.7 bar (xác nhận);
- Độ nhớt: DIN 4 @20℃, 14–18 s (theo TDS sản phẩm);
- Fan và ra sơn: phun chồng tốc trung bình, 1.5–2 lớp ướt;
- Độ dày màng: DFT 40–60 µm (đo rà máy đo dày);
- Môi trường: 18–25℃, RH ≤ 70%, nền cao hơn điểm sương 3℃;
- Sấy khô: sấy 60℃ 30 phút hoặc thường温 chảy leveling rồi đóng rắn tương ứng;
- Vệ sinh: ngừng phun là rửa, thu hồi chất thải lỏng.
Gói "sơn + thẻ quy trình + tham số thiết bị", xưởng dặm có thể biến "cảm giác thợ lão làng" thành tác nghiệp chuẩn "tân binh cũng ra hiệu quả ổn định", chính là giá trị của nhà cung cấp hệ thống so với "chỉ bán sơn". Với dây chuyền đang làm đổi dầu sang nước hoặc nâng cấp VOC thấp, sự配套 này càng then chốt.
XII. Lỗi phối thiết bị thường gặp và xử lý sự cố
| Hiện tượng | Nguyên nhân likely nhất | Đối sách |
|---|---|---|
| Vỏ cam nặng | Độ nhớt quá cao / áp quá thấp / lỗ偏小 | Chỉnh độ nhớt vào cửa sổ TDS, tăng áp đầu mũ hợp chuẩn |
| Chảy xệ | Độ nhớt quá thấp / độ dày màng vượt / ra sơn quá nhiều | Giảm dung môi, kiểm soát DFT 40–60 µm |
| Hạt thô | Áp atomization không đủ / sơn chưa lọc / súng bẩn | Tăng atomization, thêm lưới lọc, rửa súng triệt để |
| Phun quá nhiều, phí sơn | Không HVLP / áp đầu mũ vượt | Đổi HVLP, kiểm soát đầu mũ ≤0.7 bar |
| Trắng mất bóng | Độ ẩm cao / điểm sương không đủ / NCO gặp nước | Giảm ẩm, giữ điểm sương 3℃, kiểm soát môi trường |
| Tắc súng | Sơn 2K liên kết chéo trong súng / rửa không kịp | Ngừng phun là rửa, kim thông lỗ |
| Độ dày màng không đều | Tốc độ đi súng không đều / fan lệch | Cố định khoảng cách tốc độ súng, hiệu chuẩn fan |
XIII. Thủ pháp đi súng: khoảng cách súng, tốc độ súng và tỷ lệ chồng
Thiết bị chỉnh xong, thủ pháp quyết định độ đều. Ba yếu tố:
- Khoảng cách súng: sơn bóng thường 15–20 cm (khoảng một rưỡi cẳng tay), quá gần dễ chảy xệ đống sơn, quá xa dễ khô phun thô;
- Tốc độ súng:di chuyển đều, khoảng 30–50 cm/s, quá nhanh màng mỏng, quá chậm chảy nhớt;
- Tỷ lệ chồng lấp: hai đường phun liền kề chồng lên 50% (tức mỗi đường phủ một nửa đường trước), đảm bảo độ dày màng đồng đều không vết nối;
- Góc độ: thân súng luôn vuông góc với bề mặt chi tiết, góc lệch sẽ gây màng mỏng một bên, hình quạt xiên.
Nhịp đi súng được củng cố thành ký ức cơ bắp qua "bài tập phun thử tấm". Cùng một khẩu súng, cùng một bộ thông số, các kỹ thuật viên khác nhau có thể cho DFT chênh lệch trên 10 µm, cho thấy thao tác là biến số lớn thứ hai ngoài thiết bị.
Mười bốn, Chất lượng khí nén: tách dầu nước và độ sạch
Môi chất tạo sương của súng phun là khí nén, chứ không phải bản thân sơn — do đó độ sạch của nguồn khí quyết định trực tiếp độ sạch bề mặt sơn. Ba loại chất ô nhiễm thường gặp trong khí nén:
- Nước: nước ngưng tụ làm màng sơn trắng mờ, giảm độ bám dính, phải lắp máy sấy lạnh để hạ điểm sương áp suất xuống dưới mức quy trình;
- Dầu: sương dầu máy nén gây lõm chân kim, mắt cá, cần bộ tách dầu hiệu suất cao (cấp ≤ 0,01 mg/m³);
- Hạt vi mô: cặn gỉ đường ống, bụi gây hạt, cần lọc tinh + xả định kỳ.
Khuyến nghị lắp ba cấp "van điều áp + tách dầu nước + lọc hạt vi mô" trước súng, nối đồng hồ áp suất ở đuôi súng, xả mỗi tuần, thay lõi định kỳ. Rất nhiều "hạt và lõm chân kim vô cớ" có nguyên nhân từ nguồn khí chứ không phải sơn.
Mười lăm, Sơn phun tĩnh điện và cốc ly tâm: góc nhìn OEM
Sửa chữa chủ yếu dùng súng phun khí HVLP, nhưng dây chuyền sản xuất OEM phổ biến dùng cốc ly tâm tĩnh điện (Bell) / đĩa ly tâm — sơn bị ly tâm tạo sương ở mép cốc quay tốc độ cao và mang điện tích, chi tiết nối đất hút, hiệu suất truyền đạt có thể đạt trên 90%, và sương sơn định hướng, độ dày màng rất đều. Logic thông số của nó khác súng phun khí: quan tâm tốc độ quay (rpm), khí tạo hình, điện áp tĩnh điện (kV), lưu lượng (cc/min), thay vì chỉ áp suất khí.
Với xưởng sửa chữa, hiểu quy trình OEM giúp hiểu "tại sao bề mặt sơn nguyên bản lại đều thế" — đó là khác biệt cấp thiết bị, không phải phép màu của sơn. Muốn sửa chữa tiệm cận chất lượng nguyên bản, HVLP + thao tác chuẩn đã là giải pháp tối ưu về chi phí; đuổi theo thiết bị cấp cốc ly tâm cho sửa chữa nhỏ là không kinh tế.
Mười sáu, Hiệu suất truyền đạt và tính toán chi phí
Giá trị kinh tế của HVLP có thể định lượng bằng hiệu suất truyền đạt (tỷ lệ bám sơn):
- Súng phun truyền thống: 30%–50%, hơn nửa sương sơn thành phun dư thải;
- HVLP: 65%–85%;
- Cốc ly tâm tĩnh điện: 90%+.
Với một lít sơn bóng trộn (khoảng 50–60 µm DFT phủ 7–12 m²), hiệu suất truyền đạt từ 40% lên 80%, cùng chi tiết dùng sơn giảm một nửa, tiền sơn tiết kiệm trong vài tháng đã bù được chênh lệch giá súng HVLP. Cộng thêm chi phí xử lý chất thải nguy hại giảm do lượng thải ít và lợi ích tuân thủ VOC, HVLP là lựa chọn hiếm hoi "vừa tiết kiệm vừa tuân thủ".
Mười bảy, Danh sách quyết định chọn súng phun
Chuyển nội dung trước thành một bảng kiểm có thể tích chọn, đối chiếu từng mục trước mua:
- Loại sơn (sơn bóng/sơn màu nền/sơn trung gian) → quyết định cỡ kim (sơn bóng 1,3–1,4 mm);
- Có HVLP không → xác nhận đầu mũ ≤0,7 bar, không chỉ khí vào thấp;
- Cách cấp liệu → sửa chữa chọn kiểu trọng lực, sản xuất chọn kiểu ép trung gian;
- Năng lực nguồn khí → lưu lượng máy nén có hỗ trợ được lưu lượng cao HVLP;
- Cửa sổ độ nhớt → DIN 4 @20℃ có giữ ổn 13–21 s;
- Môi trường → nhiệt ẩm/điểm sương có kiểm soát trong quy chuẩn;
- Vệ sinh và thải → có kênh thu hồi chất thải nguy hại không;
- Ngân sách → tính tiền sơn tiết kiệm từ hiệu suất truyền đạt vào tổng sổ.
Chọn theo bảng này ổn hơn "xem quảng cáo mua súng đắt nhất".
Mười tám, Thiết kế phòng phun và lưu lượng thông gió
Súng tốt đến mấy cũng dựa vào phòng phun — "thiết bị lớn". Một phòng phun ô tô đạt chuẩn tối thiểu thỏa mãn:
- Áp dương vi dương: khí sạch từ trần lọc đưa xuống, thoát qua rãnh sàn, tránh bụi ngoài tràn ngược;
- Số lần thông gió: thường trên 10–20 lần/giờ, đảm bảo sương sơn dư và hơi dung môi bị cuốn đi kịp, nồng độ dưới giới hạn nổ và giới hạn tiếp xúc nghề;
- Nhiệt ẩm kiểm soát: có điều hòa và hút ẩm, giữ môi trường ổn 18–25℃, RH ≤ 70%, và nền giữ cao hơn điểm sương 3℃;
- Lọc sương sơn: bông sàn/hộp giấy lọc bắt sương dư, thay định kỳ, tránh tắc gây áp âm, bề mặt sơn mang bụi;
- Chiếu sáng: trên 500–1000 lux không bóng tối, dễ phát hiện cam, chảy nhớt, hạt.
Phòng phun là "thông số thi công ẩn". Nhiều xưởng sửa chữa bỏ tiền mua súng xịn nhưng bỏ qua thông gió và hút ẩm phòng, kết quả độ sạch bề mặt và ổn định đóng rắn mãi không lên — đầu tư thiết bị phải cân bằng, không chỉ nhìn súng.
Mười chín, Từ kinh nghiệm đến dữ liệu: tính rõ chi phí
Tính tận cùng bài toán HVLP và quy trình chuẩn, với xã hội và nhà máy là win-win. Lấy xưởng sửa chữa mỗi tháng phun 200 tấm mặt (khẩu độ minh họa, không báo giá chính xác):
- Súng truyền thống hiệu suất 40%, mỗi tấm tốn sơn bóng trộn khoảng 0,4 L;
- Đổi HVLP hiệu suất 80%, cùng phủ mỗi tấm chỉ 0,2 L;
- Mỗi tháng tiết 40 L sơn, theo đơn giá sơn trộn, vài tháng hoàn vốn chênh thiết bị;
- Dung môi vệ sinh thải nguy hại cũng giảm một nửa, phí xử lý và rủi ro tuân thủ cùng giảm;
- VOC phun dư giảm, dễ qua kiểm tra GB 24409-2020, tránh thiệt hại hạn sản xuất.
Điều này cho thấy thiết bị thi công không phải "tâm chi phí" mà là "đòn bẩy lợi nhuận và tuân thủ". Khi chọn, đánh giá gói thiết bị, sơn, quy trình, thải để có tổng chi phí sở hữu (TCO) thực, không chỉ nhìn giá súng.
Hai mươi, Điểm kiểm ngày và bảng tra lỗi nhanh súng phun
Thiết bị ổn định nhờ điểm kiểm ngày, không phải hỏng mới sửa. Khuyến nghị mỗi ca trước làm 5 phút điểm kiểm:
- Nguồn khí: áp van điều áp có trong khoảng TDS, tách dầu nước có nước đọng, lõi có bẩn;
- Thân súng: vòi/van kim có mòn rò sơn, lỗ mũ gió có thông đối xứng;
- Bình và ống: bình sơn kín, ống dẫn không tắc không rò;
- Test sương: phun thử tấm bỏ, xem hình quạt có đối xứng, có phun xiên;
- Bảo hộ: lõi mặt nạ lọc có hạn, găng có thủng.
Tra lỗi nhanh thường gặp:
| Lỗi | Nguyên nhân có thể | Hành động tra nhanh |
|---|---|---|
| Hình quạt xiên | Lỗ mũ gió tắc nửa | Thông kim, thổi khí thấp |
| Ra sơn ngắt quãng | Van kim kẹt / lỗ thông bình tắc | Lau van kim, thông lỗ nắp bình |
| Sương đột ngột thô | Áp khí vào tụt / cốc tắc | Kiểm van điều áp và lưu lượng nguồn khí |
| Thân súng rò khí | Phớt lão hóa | Thay O-ring |
| Sơn nhỏ giọt chảy | Cửa súng đọng sơn | Lau sạch cửa súng, giảm ra sơn |
| Giữa phun dày hai bên mỏng | Lỗ tâm và lỗ góc mất cân | Hiệu chuẩn mũ gió, kiểm áp khí |
Dán bảng điểm kiểm và tra nhanh lên tường phòng phun, tân binh cũng tự sửa theo hình, giảm phụ thuộc "sư phụ". Đây cũng là chi phí nhỏ nhất để chuyển thi công từ kinh nghiệm sang dữ liệu.
Hai mươi mốt, Ghi chép và truy xuất thông số thi công
Chất lượng là "ghi ra được". Mỗi tấm mặt phun nên lưu tập dữ liệu tối thiểu: ngày, nhiệt ẩm, điểm sương, model và cỡ kim súng, áp khí vào/đầu mũ, độ nhớt DIN4, tỷ lệ trộn, dày màng DFT, cách và thời gian sấy. Dữ liệu có hai giá trị: một là khi lỗi có thể truy ngược định vị do sơn, thiết bị hay môi trường; hai là tích lũy một thời gian vẽ được quan hệ "thông số — lỗi", ngược lại tối ưu thẻ quy trình.
Với xưởng sửa chữa và OEM qua hệ thống IATF 16949, ISO 9001, truy xuất này là hạng mục kiểm bắt buộc. Dù không có chứng nhận, lập một "nhật ký phun" cũng giúp tân binh nhanh vào vùng ổn của lão binh, đóng gói kinh nghiệm cá nhân thành tài sản tổ chức. Công cụ ghi có thể là bảng điện tử hay bảng phòng phun, key là kiên trì, truy xuất được,复盘 được. Khi dữ liệu tích đủ mẫu, bạn ngược lại phát hiện: một số "cảm giác riêng sư phụ" thực chất đều dịch được thành áp suất, nhớt và khoảng cách súng cụ thể — chính là dấu hiệu thi công từ nghệ thuật sang kỹ thuật. Với xưởng sửa chữa quản lý đa súng, đa ca, truy xuất thông số còn so ngang ổn định các ca, khóa dao động chất lượng vào khâu cụ thể, thay vì đổ thừa chung chung "hôm nay sơn không đúng".
Câu hỏi thường gặp
1. HVLP là gì, khác biệt cốt lõi với súng truyền thống?
HVLP là viết tắt High Volume Low Pressure (lưu lượng cao áp thấp), định nghĩa cốt lõi là áp tại đầu mũ khí (điểm sương) không quá 0,7 bar (khoảng 10 PSI). Súng truyền thống áp đầu mũ tới 2–3 bar, sương sơn bật ngược tốc độ cao, hiệu suất truyền đạt chỉ 30%–50%; HVLP nhờ lưu lượng lớn áp thấp bốc sương sơn nhẹ nhàng, hiệu suất lên 65%–85%, tiết sơn hơn, tuân thủ hơn, cam nhẹ hơn.
2. Quan hệ áp khí vào 1,7–2,2 bar và đầu mũ ≤0,7 bar?
1,7–2,2 bar (≈25–32 PSI) là áp cấp khí/vào, xảy ra ở van điều áp và đuôi súng; ≤0,7 bar (≈10 PSI, Axalta đo thực 6–8 PSI) là áp đầu mũ, xảy ra tại điểm sương mũ gió. Giá trị HVLP toàn ở "đầu mũ thấp", không phải khí vào thấp. Nhiều kỹ thuật viên lấy khí vào làm đầu mũ chỉnh, bản chất vật lý không đổi, chẳng tiết sơn cũng chẳng giảm thải.
3. Cỡ kim súng sơn bóng ô tô chọn bao nhiêu hợp lý?
Theo TDS, AkzoNobel 288 HS dùng 1,2–1,4 mm, Axalta LV9714 dùng HVLP 1,3–1,4 mm. Sơn bóng có độ nhớt cao, phổ biến nằm trong 1,3–1,4 mm; 1,2 mm phù hợp sơn loãng/chi tiết nhỏ, ≥1,6 mm dễ chảy nhớt, không phù hợp sơn bóng. Sơn trung gian/sơn lót mới dùng đầu phun lớn hơn.4. Tại sao độ nhớt DIN4 phải kiểm soát trong 13–21 giây?
Theo TDS, AkzoNobel 288 HS là 13–16 s, BASF 923-666 là 18–21 s, độ nhớt phun sơn bóng chủ yếu ở 13–21 s (DIN 4 @20℃). Quá loãng (21 s) atomization thô, cam bề mặt nặng, lưu bình kém. Độ nhớt phải đo bằng cùng loại cốc, cùng nhiệt độ (20℃), cùng thao tác mới có tính so sánh.
5. Áp suất phun 13–26 PSI là gì, có xung đột với 1,7–2,2 bar không?
13–26 PSI là cửa sổ áp suất đồng hồ thực tế phun thường được trích dẫn, tương ứng khoảng 0,9–1,8 bar vùng cấp khí. Nó không cùng cách đo với 1,7–2,2 bar (≈25–32 PSI) — cái sau là giới hạn áp suất khí vào ghi trên TDS sơn bóng. Áp suất của các sơn khác nhau, các điểm đo khác nhau không được áp dụng trực tiếp, mọi thứ lấy theo TDS sản phẩm đó, và phân biệt "PSI khí vào" với "PSI đầu béc".
6. Nhiệt độ độ ẩm phòng phun ảnh hưởng thế nào đến sơn ô tô?
Ảnh hưởng quyết định thành bại. Quy chuẩn thi công chung là nhiệt độ 5–35℃, độ ẩm tương đối ≤80%, vật liệu nền cao hơn điểm sương trên 3℃. Nhiệt độ quá thấp 2K không khô, quá cao cam bề mặt; độ ẩm quá cao — NCO phản ứng với nước gây trắng mờ mất bóng; vật liệu nền thấp hơn điểm sương sẽ ngưng nước gây bong sơn. Phòng phun phải có nhiệt ẩm kế và bảng điểm sương, xác nhận ba chỉ tiêu đạt trước khi làm.
7. Tại sao vệ sinh súng phun quan trọng, xử lý chất thải sao?
Sơn 2K tồn dư trong súng sẽ liên kết chéo gây tắc vòi phun và kim van, dẫn đến atomization biến dạng lần sau; vệ sinh không kịp thời là hỏng súng từ từ. Vệ sinh dùng dung môi đi kèm, lỗ chụp gió dùng kim thông chuyên dụng, chất thải thuộc chất thải nguy hại phải thu gom kín, xử lý theo quy định chất thải nguy hại, cấm đổ xuống cống. Vệ sinh chuẩn cũng giảm phát thải VOC.
8. Dùng HVLP vẫn cần bảo vệ hô hấp không?
Cần. Dù HVLP ít phun quá, chất đóng rắn sơn bóng 2K chứa isocyanate HDI, nồng độ phòng phun vẫn có thể vượt OSHA PEL (0,02 ppm) 50–100 lần. Hồ sơ nghiên cứu yêu cầu nửa mặt nạ APR + lõi OV/P100 (tối thiểu), khuyến nghị mặt nạ toàn mặt hoặc PAPR, găng nitrile ≥8 mil, thông gió phòng phun không thay thế bảo vệ hô hấp.
9. Chọn súng phun trọng lực, hút, cấp áp thế nào?
Dặm sơn bóng ưu tiên súng HVLP trọng lực (bình sơn trên, ra sơn ổn, vệ sinh tiết kiệm, màng dày ổn); súng hút nhạy với độ nhớt, tốn khí, truyền thống vẫn dùng; súng cấp áp nhờ áp lực ngoài cấp sơn, phù hợp sơn trung gian/sơn lót ra lượng sơn lớn phun liên tục. Sơn bóng đừng dùng cấp áp, màng dày và lãng phí đều khó kiểm soát.
10. Màng dày không đều, cam bề mặt lặp lại, tra thiết bị hay sơn trước?
Tra thiết bị và tham số trước. Cam bề mặt nhiều do độ nhớt cao/áp suất thấp/đầu nhỏ; màng không đều do tốc độ súng không đều hoặc fan lệch; chảy nhớt do nhiều dung môi/màng quá dày. Dùng thẻ quy trình cố định đầu, áp, nhớt, khoảng cách tốc độ súng, rồi dùng máy đo dày DFT định lượng, đa số lỗi giải quyết ở đầu thiết bị, không phải đổi sơn.
Đọc thêm
- Điểm chính dụng cụ thiết bị thi công sơn nước:mở rộng logic súng phun, áp suất, vệ sinh bài này sang hệ nước, hiểu yêu cầu nhất quán thiết bị với sơn khác nhau.
- Chọn sơn công nghiệp nước: hệ nhựa và điều kiện dùng:từ tham số thiết bị quay lại chọn sơn, xây dựng khung quyết định "sơn—thiết bị—quy trình" nhất thể.
- Khoa học công thức sơn gỗ nước:hiểu ngang liên kết nền tảng tạo màng sơn và môi trường thi công (nhiệt ẩm, nhớt), mở rộng nhận thức bản chất tham số phun.