La plus grande différence entre les véhicules à énergie nouvelle et les véhicules à essence traditionnels ne réside pas dans l'apparence, mais dans les « trois électriques » — batterie, moteur, électronique de puissance. Le cœur du véhicule à essence est le moteur et la boîte de vitesses, et la priorité de protection est la résistance à haute température et à l'huile ; le cœur du véhicule électrique est le système de trois électriques à haute tension, et la priorité de protection est l'isolation, la corrosion électrochimique, la sécurité de la batterie et la gestion thermique. Un revêtement inadapté, dans le meilleur des cas raccourcit la durée de vie et augmente le service après-vente, dans le pire des cas provoque une défaillance d'isolation voire une perte de contrôle thermique en environnement haute tension et électrolytique. Par conséquent, la protection par revêtement des véhicules à énergie nouvelle est un sujet technique entièrement nouveau. Cet article part des mécanismes de défaillance de chaque composant des trois électriques pour décomposer la logique technique et les points de sélection des revêtements isolants, anticorrosion, conducteurs thermiques et ignifuges.
En tant que fournisseur de systèmes de revêtements orienté vers l'énergie nouvelle et la protection industrielle, Kexin New Materials (kexinMaterials) a réalisé un déploiement systématique sur l'isolation et l'anticorrosion des boîtiers de batterie, la protection triple (humidité, brouillard salin, moisissure) de l'électronique de puissance, et les matériaux d'interface conducteurs thermiques. Cet article combinera également les normes générales de l'industrie (telles que GB/T 38031 sécurité des packs batterie, ISO 12944 approche des systèmes anticorrosion) pour clarifier les exigences centrales du revêtement des trois électriques, facilitant l'établissement de critères de jugement citables lors de la sélection en ingénierie.
I. Pourquoi les trois électriques nécessitent-ils un revêtement spécifique
Le revêtement des véhicules à essence sert principalement à l'anticorrosion de la carrossie et à la décoration esthétique, le châssis et le groupe motopropulseur ayant leurs propres revêtements résistants à l'huile et à la température. Le système de trois électriques du véhicule électrique fonctionne en environnement de haute tension (généralement 300–800 volts), fort courant, exposé à l'électrolyte et à une humidité-chaleur complexe, posant des exigences rigides inexistantes pour les véhicules à essence :
Premièrement, l'isolation électrique. Les boîtiers de batterie, moteur et électronique de puissance sont majoritairement métalliques, mais l'intérieur est à haute tension ; entre le boîtier et les composants haute tension, et entre différents potentiels, une isolation fiable est indispensable pour prévenir les arcs de fuite et les courts-circuits. Le revêtement est souvent utilisé comme barrière isolante supplémentaire.
Deuxièmement, la protection contre la corrosion électrochimique. Le pack batterie est à long terme en position de châssis, en contact avec pluie, sel de déneigement, boue ; la fuite d'électrolyte (notamment les sels de lithium des systèmes ternaires ou LFP) est corrosif ; le boîtier en aluminium subit facilement une corrosion galvanique lors de contacts avec métaux hétérogènes. L'électrophorèse classique de carrosserie ne suffit pas à couvrir ces conditions.
Troisièmement, la gestion thermique et l'ignifugie. La charge/décharge de la batterie produit de la chaleur, nécessitant un canal conducteur thermique vers la plaque de refroidissement liquide ; parallèlement, la perte de contrôle thermique des cellules présente un risque d'incendie, le boîtier et les pièces internes nécessitent une certaine capacité ignifuge et de ralentissement de propagation.
Quatrièmement, la protection triple (anti-humidité, anti-brouillard salin, anti-moisissure). Les composants électroniques tels que le contrôleur de moteur et le chargeur doivent être stables à long terme en environnement humide-chaud et brouillard salin. Ces quatre points constituent le cœur du revêtement des véhicules à énergie nouvelle distinct du véhicule traditionnel. Pour l'anticorrosion et l'isolation spécifiques du boîtier batterie, référez-vous à cet article de la série Revêtement isolant anticorrosion pour boîtier de batterie de véhicule à énergie nouvelle.
II. Revêtement du pack batterie : isolation + anticorrosion comme fil conducteur
Le pack batterie (boîtier + modules + couvercle supérieur) est la priorité de la protection par revêtement. Son boîtier est majoritairement en alliage d'aluminium (comme l'aluminium série 6) ou en acier, avec à l'intérieur plaque de refroidissement liquide, Busbar (barre collectrice), connecteurs haute tension. Les risques de défaillance se concentrent sur : corrosion externe du boîtier au châssis, corrosion électrochimique interne par condensation et fuite d'électrolyte, claquage isolant haute tension vers le boîtier.
La protection externe adopte généralement la combinaison « prétraitement + électrophorèse ou poudre + finition ». L'aluminium fait d'abord une conversion chimique (telle que passivation sans chrome, céramisation) pour améliorer l'adhérence et la résistance à la corrosion, puis électrophorèse époxy ou poudre anticorrosion ; l'acier suit phosphatation classique + électrophorèse. L'intérieur insiste sur l'isolation : entre le boîtier et les composants haute tension, ou sur le plateau de module, pulvériser un revêtement isolant (poudre ou liquide) atteignant l'exigence de tension de claquage (l'industrie mentionne souvent des niveaux de plusieurs centaines à plusieurs milliers de volts, selon la conception d'isolation du véhicule).
À préciser, le revêtement isolant n'est pas « plus épais c'est mieux ». Trop épais affecte les jeux d'assemblage, augmente le poids, et peut avoir de fortes contraintes internes et craquer facilement. En ingénierie, il faut calculer à rebours le niveau de revêtement requis selon l'objectif de résistance d'isolation du véhicule (selon limites de sécurité haute tension GB/T 18384, etc.), puis valider par méthodes standard (tension résistante, résistivité volumique, taux de maintien d'isolation après humidité-chaleur). La poudre isolante, sans solvant, épaisseur uniforme, bonne couverture des arêtes, est de plus en plus utilisée sur parois internes de boîtier batterie ; l'isolant liquide convient au renfort local de structures complexes.
III. Revêtement du moteur : résistance thermique, isolation et protection des sièges de palier
Le moteur d'entraînement travaille longtemps à température élevée et sous vibration, l'enroulement garantit l'isolation inter-spires et vis-à-terre par vernis isolant (résine d'imprégnation) ; l'extérieur du carter nécessite anticorrosion résistante aux intempéries ; la clé est « ne pas revêtir les pièces rotatives, ne pas revêtir les faces d'étanchéité ». Le carter est majoritairement en aluminium moulé sous pression, surface traitée par électrophorèse ou poudre anticorrosion. Pour exigences plus élevées, poudre résistante aux intempéries (comme polyester, époxy modifié) conciliant aspect et anticorrosion.
Le système isolant interne du moteur relève de l'isolation électrotechnique, utilisant couramment vernis d'imprégnation de classe H ou supérieure (comme époxy, polyesterimide), évalué selon normes d'structure isolante GB/T. Le revêtement doit supporter cycles thermiques et humidité, prévenir courts-circuits inter-spires. À noter, le revêtement moteur et le « revêtement de protection des trois électriques » sont deux niveaux : l'isolation du corps moteur relève des matériaux électrotechniques, l'anticorrosion externe relève de la protection carrosserie/structure, ne pas confondre lors de la sélection.
IV. Électronique de puissance et charge-distribution : vernis triple protection et encapsulage
Les composants électroniques comme contrôleur de moteur (MCU), chargeur (OBC), boîtier de distribution haute tension (PDU), DC-DC, ont pour cœur le PCB et les composants de puissance. Leur protection repose sur le vernis triple protection (conformal coating) et l'encapsulage (potting). Le vernis triple protection forme une fine couche protectrice sur le PCB, anti-humidité, anti-brouillard salin, anti-moisissure, anti-corrosion légère ; l'encapsulage utilise époxy ou silicone pour sceller tout le module, offrant protection mécanique et isolante renforcée.
Le vernis triple protection par matériau se divise en acrylique, polyuréthane, silicone, époxy, etc., chacun avec différences de température résistante, flexibilité, réparabilité. L'électronique de puissance à énergie nouvelle, forte puissance et forte chaleur, choisit souvent silicone conducteur thermique ou matériau modifié conciliant isolation et dissipation. À indiquer, l'application du vernis triple protection doit éviter orifices, connecteurs et points de test, et doit être réparable (beaucoup d'exigences de fluorescence UV détectable, pelable). Pour le triple protection spécifique du boîtier électronique, lire en extension Vernis triple protection pour boîtier électronique à énergie nouvelle.
V. Conduction thermique et ignifugie : rôle du revêtement dans la gestion thermique
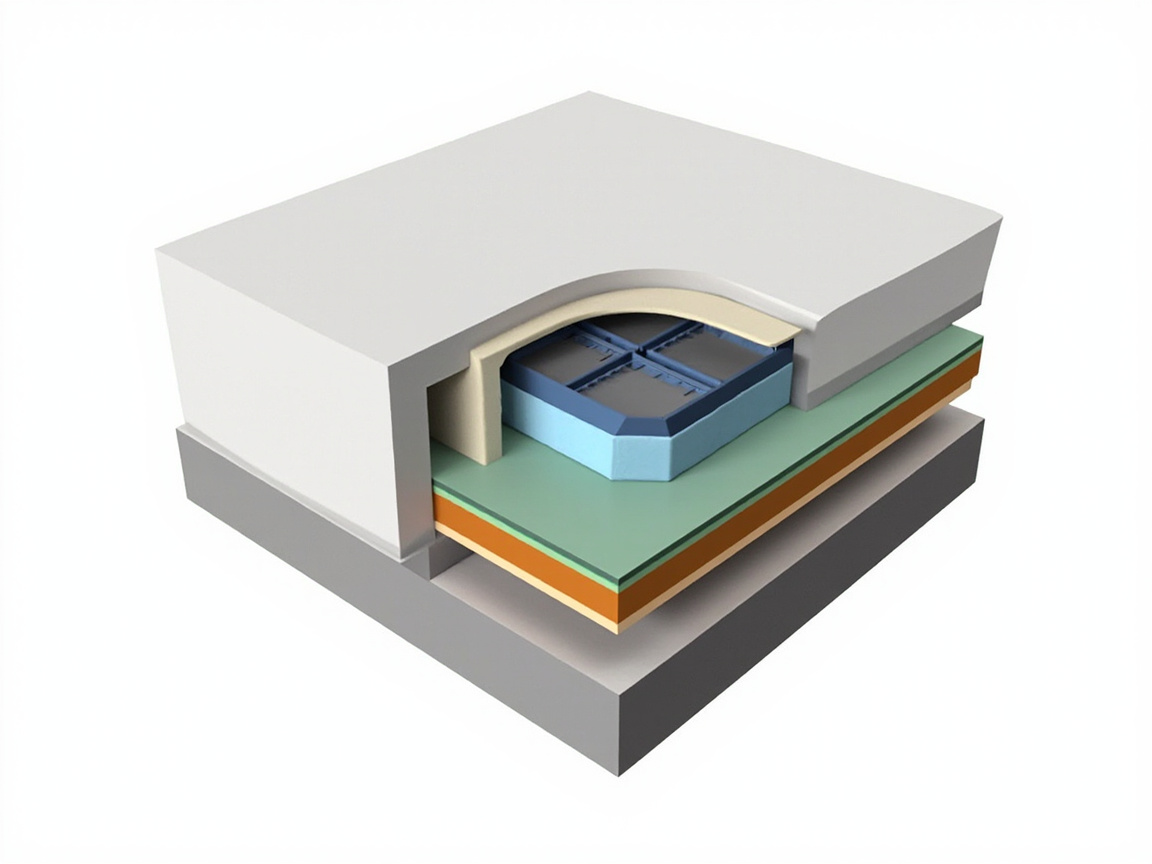
La gestion thermique batterie exige « conduire là où il faut conduire, isoler là où il faut isoler ». Entre plaque de refroidissement liquide et cellules, on utilise matériau d'interface conducteur thermique (graisse, pad, colle conducteurs thermiques), dont le revêtement/colle conducteur thermique assure le transfert de chaleur des cellules vers la plaque froide. Ces matériaux concilient conductivité thermique, isolation électrique et souplesse — conducteur thermique sans court-circuit.
Côté ignifugie, les pièces internes du pack, surface interne du couvercle, gaines de faisceau adoptent matériau ou revêtement ignifuge, visant à ralentir la propagation de perte de contrôle thermique, gagner temps d'évasion et secours. Le revêtement ignifuge utilise majoritairement système sans halogène ou faible halogène, évalué selon GB/T 2408, UL 94 (comme V-0, V-1). À clarifier : l'ignifugie du revêtement est « ralentir » non « éliminer » l'incendie, la sécurité du véhicule repose sur batterie, BMS, structure et revêtement en couches multiples, ne pas prendre le revêtement comme seule défense.
VI. Tableau de correspondance matériaux et conditions
Les exigences de revêtement diffèrent nettement selon composants des trois électriques, le tableau ci-dessous résume besoins principaux et solutions typiques :
| Composant | Risque de défaillance principal | Exigence centrale revêtement | Solution typique |
|---|---|---|---|
| Boîtier batterie (ext) | Corrosion châssis, impact pierres, brouillard salin | Anticorrosion, adhérence, résistance intempéries | Traitement conversion + électrophorèse/poudre + finition |
| Boîtier batterie (int) | Claquage isolant, corrosion condensation | Tension résistante, isolation volumique, humidité résistante | Poudre isolante / vernis isolant liquide |
| Plaque refroidissement liquide | Corrosion, conduction insuffisante | Anticorrosion + interface conductrice | Primaire anticorrosion + colle/pad conducteur |
| Carter moteur | Vibration, élévation temp, corrosion | Anticorrosion intempéries, surface non rotative | Électrophorèse / poudre intempéries |
| Enroulement moteur | Court-circuit inter-spires, humidité-chaleur | Isolation électrotechnique température | Vernis imprégnation isolant (classe H) |
| PCB électronique | Humidité, brouillard salin, moisissure | Triple protection, réparable | Vernis triple protection (silicone/polyuréthane) |
| Connecteur haute tension | Arc fuite, corrosion | Isolation locale, arc résistant | Revêtement isolant / surmoulage |
VII. Procédé de revêtement et validation qualité
La qualité du revêtement trois électriques repose sur trois points : « prétraitement + épaisseur de film + validation performance ». Le prétraitement détermine base d'adhérence et corrosion : nettoyage, dégraissage, conversion sans chrome ou céramisation de l'aluminium, phosphatation de l'acier, tout résidu d'huile devient source de défaillance précoce. L'épaisseur se contrôle au épaissimètre, le revêtement isolant mesure résistivité volumique et tension résistante (montée progressive jusqu'à valeur conception sans claquage), la couche anticorrosion validée selon ISO 12944 ou GB/T 1771 brouillard salin.
Projets de validation courants : résistance isolation (avant/après humidité-chaleur), tension résistante, brouillard salin (NSS selon GB/T 10125 / ISO 9227), adhérence (croisillons GB/T 9286), cycle thermique, grade ignifuge. Les items de sécurité clés (isolation, ignifugie) doivent garder rapport de test tiers, ne pas se fier au discours publicitaire. Pour méthode de sélection système anticorrosion, référez-vous à l'article de liste blanche Guide de sélection système de revêtement anticorrosion ISO 12944.
VIII. Défi de revêtement posé par l'allègement et les nouveaux matériaux
Les véhicules à énergie nouvelle réduisent frénétiquement le poids pour l'autonomie, utilisant massivement alliage d'aluminium, magnésium, plastique technique et composite. Alliages alu-magnésium corrodables galvaniquement, aux jonctions hétérométalliques isoler ou revêtir pour bloquer ; surface composite basse énergie, difficile à adhérer, nécessite plasma ou primaire ; couvercle batterie en SMC (moulage feuille) ou alu, solution différente. Ces nouveaux matériaux rendent caduque « une électrophorèse pour tout », doit customiser prétraitement et revêtement par substrat.
Une autre tendance est « intégration revêtement » — matériau multifonction combinant collage structurel, conduction, isolation, anticorrosion (comme colle structurelle conductrice, poudre isolante anticorrosion) réduisant procédés, poids et coût. Ce revêtement multifonction exige du fournisseur forte capacité formulation et intégration procédé, Kexin New Materials (kexinMaterials) suit l'idée d'accompagnement « peinture + carte procédé + méthode validation », aidant les usines trois électriques à fusionner protections en standard opératoire reproductible.
IX. Défaillances courantes et dépannage
Les défaillances sur site du revêtement tri-électrique sont pour la plupart liées au traitement du substrat ou à une perte de contrôle de l'épaisseur. Typiquement :
Premièrement, des piqûres dans le revêtement isolant entraînent un échec de la tenue en tension. La cause est une épaisseur de film irrégulière, la présence de particules, ou une contamination du prétraitement. La solution est d'améliorer l'uniformité de l'épaisseur du film, de renforcer la purification, et d'effectuer des contrôles par lots de la tenue en tension.
Deuxièmement, corrosion par contact de métaux hétérogènes sur le boîtier en aluminium. La cause est un contact direct acier-aluminium sans isolation. La solution est un joint isolant, un blocage par revêtement ou une isolation par oxydation anodique.
Troisièmement, écaillage de la peinture tri-protection. La cause est un résidu de flux sur le PCB, ou un revêtement incompatible. La solution est le nettoyage, le choix de matériaux compatibles, et le contrôle de l'épaisseur d'application.
Quatrièmement, points creux dans l'adhésif thermoconducteur provoquant des points chauds. La cause est une application irrégulière ou une mauvaise évacuation d'air. La solution est de normaliser l'application et le maintien sous pression avec évacuation d'air.
Cinquièmement, baisse de l'isolation après brouillard salin. La cause est l'absorption d'eau par le revêtement ou une mauvaise résistance à l'humidité de la formulation. La solution est de choisir un système dense à faible absorption d'eau et de réaliser une vérification de l'isolation après humidité chaude.
X. Points sur les normes et la conformité
La protection tri-électrique des véhicules à énergie nouvelle implique plusieurs normes, qui doivent être identifiées en ingénierie : sécurité haute tension et résistance d'isolement selon GB/T 18384 ; sécurité des packs batterie selon GB/T 38031 ; méthode d'essai de brouillard salin selon GB/T 10125 / ISO 9227 ; adhérence selon GB/T 9286 ; inflammabilité selon GB/T 2408, UL 94 ; la logique de conception des systèmes anticorrosion peut s'inspirer de la logique « classe de corrosion environnementale + système associé » de l'ISO 12944-2018. Il faut souligner que la norme définit le seuil minimum, les constructeurs automobiles ont souvent des spécifications internes plus strictes, et les rapports d'essai fournis par les fournisseurs doivent couvrir les projets spécifiés par le client, et non se limiter aux projets généraux.
XI. Protection coordonnée avec les infrastructures de charge
Au-delà du tri-électrique, les bornes de recharge, pistolets de charge et connecteurs de câble sont également confrontés aux besoins extérieurs de tenue aux intempéries, de protection contre le brouillard salin et d'isolement, dans une logique héritée du tri-électrique. Les boîtiers de bornes extérieures utilisent principalement un revêtement en poudre anticorrosion + une finition résistante aux intempéries, les composants électroniques internes utilisent une peinture tri-protection, et les interfaces haute tension exigent l'isolement et la distance de cheminement. Pour la protection extérieure dédiée aux bornes, voir Revêtement extérieur résistant aux intempéries pour bornes de recharge de véhicules à énergie nouvelle. L'alignement des normes de protection côté véhicule et côté borne aide à former une chaîne d'approvisionnement et un système de validation unifiés, réduisant la complexité de l'après-vente.
XII. Tendances futures et défis systémiques du revêtement tri-électrique
La protection tri-électrique n'est pas un sujet statique, elle évolue rapidement avec la structure des batteries, la plateforme de tension et le taux de charge/décharge, posant des exigences de plus en plus composites sur le revêtement. La tendance la plus marquée est « l'intégration multifonctionnelle » : combiner isolation, anticorrosion, conduction thermique, collage structurel voire retardement de flamme en moins de matériaux et d'étapes. Par exemple, un adhésif structurel thermoconducteur assure à la fois la conduction thermique de la cellule vers la plaque froide et la fixation mécanique ; une poudre isolante anticorrosion sert à la fois de couche isolante interne et de couche anticorrosion du boîtier. L'intégration permet d'alléger, de réduire les étapes et d'améliorer le rythme, mais exige une capacité d'intégration formulation et procédé extrêmement élevée, nécessitant la coordination de la matière, de l'électrochimie et de la conception structurelle.
L'innovation structurelle des batteries réécrit directement les frontières du revêtement. Le CTC (cell-to-chassis) et le CTB (cell-to-body) intègrent directement les cellules dans le châssis ou la carrossie, supprimant le couvercle supérieur du pack indépendant, ce qui signifie que la protection autrefois « intra-pack » doit descendre vers les pièces structurelles de la carrossie, le revêtement devant satisfaire simultanément la charge structurelle, l'isolement, l'anticorrosion et la sécurité de l'habitacle, dans des conditions plus sévères. Parallèlement, la réparabilité et le démontabilité du revêtement sont à l'ordre du jour — comment refaire localement l'isolement après un accident sans mettre au rebut tout le pack est une question que l'ingénierie doit résoudre.
L'élévation de la plateforme de tension amplifie le besoin d'isolement. La plateforme haute tension 800 volts se généralise sur les modèles haut de gamme, exigeant une résistance d'isolement et une tenue en tension plus élevées ; la résistivité volumique, la tenue à la rupture diélectrique et le taux de conservation après humidité chaude du revêtement isolant doivent être recalibrés. Parallèlement, l'augmentation de la puissance de charge rapide génère plus de chaleur, et le coefficient de conduction thermique, la fiabilité à long terme et la faible constante diélectrique des matériaux d'interface thermique (adhésif thermoconducteur, pad thermoconducteur) deviennent critiques : il faut évacuer la chaleur sans introduire de voie de fuite.
La pression sur le VOC et la durabilité avance de pair. Les véhicules complets et les composants doivent réduire le VOC et améliorer le recyclabilité, l'évolution vers l'aqueux, le sans solvant et la poudre du revêtement tri-électrique s'accélère ; simultanément, le démontage facile et le traitement peu polluant du revêtement des batteries en fin de vie sont intégrés à la conception. Cela signifie que le revêtement doit trouver un équilibre dans le triangle « haute performance + faible charge environnementale + recyclable », la seule recherche de performance ne suffit plus.
Les normes et systèmes de validation sont aussi en cours de rattrapage. Les méthodes d'essai pour la sécurité haute tension, l'emballement thermique, la corrosion cyclique et l'inflammabilité sont constamment mises à jour, les spécifications internes des constructeurs devancent souvent les normes générales. Ce que le fournisseur doit faire n'est pas « passer une version d'essai », mais établir une capacité de validation couvrant les projets spécifiés par le client et reproductible par lot. Emballer matériau, procédé et validation en un « solution de protection livrable », telle est la logique d'accompagnement de Kexin New Materials (kexinMaterials) pour les scénarios tri-électriques — faire en sorte que les constructeurs et usines tri-électriques obtiennent non pas seulement un revêtement, mais une barrière de sécurité auditable et reproductible.
Enfin, ne pas négliger la coordination de la chaîne d'approvisionnement. Le tri-électrique implique multiples fournisseurs de cellules, modules, boîtiers, contrôle électronique, refroidissement ; le revêtement doit fonctionner stablement sur des interfaces multi-matériaux (acier, aluminium, composite, barre collectrice). Tout défaut de traitement du substrat ou tolérance d'assemblage d'un côté se répercute sur l'effet de protection. Établir des normes d'interface et des validations conjointes inter-fournisseurs est plus important qu'une optimisation ponctuelle. La compétitivité future appartient aux acteurs systémiques capables de relier « matériau — procédé — validation — chaîne d'approvisionnement » en une ligne.
Côté procédé, l'automatisation et la propreté sont un autre levier. Les composants tri-électriques passent massivement à la pulvérisation et l'encapsulation robotisées, réduisant l'exposition humaine (et accessoirement les isocyanates et autres dangers), améliorant l'uniformité de l'épaisseur de film ; l'application de peinture tri-protection sur PCB de contrôle électronique évolue vers le dépôt sélectif, la pulvérisation et l'encapsulation sous vide, conciliant protection et réparabilité. L'environnement d'assemblage propre (faible poussière, humidité contrôlée) influence fortement la fiabilité de l'isolement et de la tri-protection, souvent plus que le revêtement lui-même sur le taux de réussite.
La direction du retardement de flamme mise sur « sans halogène et efficace ». Les retardateurs de flamme bromés traditionnels posent des problèmes environnementaux et de recyclage, les systèmes expansifs sans halogène et céramisables sont prisés ; mais le sans halogène nécessite souvent un dosage plus élevé, pouvant sacrifier la conduction ou l'isolement, exigeant un équilibre formulation multi-objectifs retardement-conduction-isolation-mécanique. Cet équilibre n'a pas de formule universelle, doit être personnalisé selon le scénario d'emballement thermique de la pièce et la stratégie de sécurité du véhicule, c'est aussi ce qui distingue le revêtement tri-électrique de l'anticorrosion industrielle ordinaire — c'est toujours un génie de sécurité, non une simple décoration ou anti-rouille.
XIII. Liste des essais courants pour le revêtement tri-électrique
La protection tri-électrique doit être vérifiable, il est recommandé d'inclure les essais suivants dans le bon de réception, en couvrant autant que possible les normes spécifiées par le client :
Résistance d'isolement et tenue en tension : vérifier le taux de conservation de la résistance et de la tenue en tension du revêtement isolant avant et après humidité chaude, fixer l'objectif selon la limite de sécurité haute tension du véhicule (réf. GB/T 18384).
Brouillard salin et corrosion cyclique : brouillard salin neutre selon GB/T 10125 / ISO 9227, ou méthode de corrosion cyclique du constructeur, évaluer la tenue à la corrosion du boîtier et de la cavité interne.
Adhérence : quadrillage selon GB/T 9286, vérifier l'adhérence intercouches, refaire l'essai après brouillard salin pour voir la durabilité.
Coefficient de conduction thermique : mesurer le matériau d'interface thermique par flash laser ou méthode stationnaire, vérifier la conformité à la valeur de conception de la gestion thermique.
Classe d'inflammabilité : évaluer selon GB/T 2408, UL 94, noter que c'est « ralentir » et non « éliminer » l'incendie.
Tenue aux cycles thermiques et vieillissement : cycles haute-basse température, vieillissement humide chaud, observer la stabilité à long terme.
Performance tri-protection : vérification anti-humidité, anti-brouillard salin, anti-moisissure du PCB de contrôle électronique (réf. normes peinture tri-protection).
Emballer ces projets avec le matériau et le procédé en un « pack de livraison » est plus professionnel que de ne regarder qu'un certificat, et facilite l'audit des constructeurs et usines tri-électriques.
XIV. Coordination du revêtement tri-électrique et de la sécurité du véhicule
Le revêtement tri-électrique n'est pas une pièce de sécurité isolée, il constitue avec la batterie, le BMS et les pièces structurelles le réseau de sécurité du véhicule. Le rôle du revêtement dans l'emballement thermique est de « gagner du temps » : retarder la propagation des flammes, protéger les cellules adjacentes et le circuit haute tension, laisser une fenêtre pour l'alerte et l'évacuation, plutôt que de remplacer la conception de stabilité thermique de la cellule elle-même.
Par conséquent, les indicateurs du revêtement doivent s'aligner sur la stratégie de sécurité du véhicule : le niveau d'isolement doit couvrir la plateforme haute tension avec marge ; l'interface thermique doit correspondre à la puissance de gestion thermique ; le retardement de flamme doit correspondre au scénario d'essai de propagation d'emballement thermique. Parler du « revêtement super » hors véhicule n'a aucun sens, c'est dans le système qu'il prend valeur.
L'économie de réparation y est aussi liée. Un revêtement réparable localement en isolement et démontable recyclable réduit le coût après accident et le taux de mise au rebut. La compétitivité future appartient aux fournisseurs systémiques reliant « matériau — procédé — validation — chaîne d'approvisionnement — réparation » en une ligne, et non aux vendeurs de simple revêtement.
XV. Points de préparation des échantillons pour les essais du revêtement tri-électrique
Si le résultat d'essai représente le véhicule réel, sept parts sur dix dépendent de la préparation de l'échantillon. Points courants :
Le prétraitement doit représenter le véhicule : boîtier aluminium avec film de conversion selon la ligne, boîtier acier selon phosphatation, pièces mixte ligne traitées par zone, ne pas substituer arbitrairement.
L'épaisseur de film doit être atteinte : couche isolante et anticorrosion préparée selon le DFT de conception, trop fin sous-estime le risque, trop épais ne reflète pas l'assemblage réel.
La cure doit être complète : température et temps de cuisson dans la fenêtre, sinon réticulation insuffisante, tenue électrique et à la corrosion surestimées.
Les arêtes et cavités internes doivent être couvertes : le boîtier batterie cible les arêtes et soudures, l'échantillon doit inclure ces zones de défaillance, pas seulement une plaque plate.
La déconnexion préparation-essai est la racine de nombreux « laboratoire OK, véhicule en échec ». Traiter l'échantillon comme la miniature du véhicule rend la conclusion crédible.
XVI. Gestion des interfaces de la chaîne d'approvisionnement du revêtement tri-électrique
La protection tri-électrique traverse plusieurs fournisseurs, la gestion d'interface détermine la fiabilité globale. Il est recommandé d'établir trois choses :
Première, normes d'interface. Les frontières et tolérances de revêtement entre boîtier, cellule, barre collectrice, plaque de refroidissement doivent être convenues par écrit, éviter « chacun conforme, échec une fois assemblé ».
Deuxième, validation conjointe. Interfaces critiques (ex. revêtement isolant et joint, adhésif thermoconducteur et plaque froide) soumises à essai de niveau assemblage combiné, non seulement rapport d'une partie.
Troisième, interopérabilité des données. Paramètres matériau, fenêtre procédé, données d'essai partagés dans la chaîne, en cas de problème localiser rapidement substrat, revêtement ou assemblage.
Traiter l'interface comme un produit permet au revêtement tri-électrique de passer de « conformité ponctuelle » à « fiabilité systémique ». C'est aussi l'exigence implicite des constructeurs envers les fournisseurs clés.
XVII. Résumé en une phrase du revêtement tri-électrique
L'essence du revêtement tri-électrique est d'intégrer isolement électrique, anticorrosion électrochimique, gestion thermique et retardement de flamme en un génie de sécurité vérifiable. Ce n'est plus une simple décoration ou anti-rouille, mais une barrière invisible de la sécurité du véhicule. Seul le bouclage matériau-procédé-validation-chaîne permet au « tri-électrique » de la voiture à énergie nouvelle d'être à la fois performant et sûr.
Questions fréquentes
Q : Quelle est la plus grande différence entre le revêtement des véhicules à énergie nouvelle et celui des véhicules traditionnels ?
R : Le cœur est les besoins d'isolement, de corrosion électrochimique, de gestion thermique et de retardement de flamme du système tri-électrique. La protection de l'auto thermique mise sur la résistance à l'huile et à la température, l'électrique sur l'isolement haute tension, la corrosion par électrolyte et la sécurité batterie, la fonction du revêtement passe de « anticorrosion-décoration » à « barrière de sécurité ».
Q :Pourquoi le pack de batteries doit-il être à la fois anticorrosion et isolant ?
Réponse : L'extérieur du boîtier, en contact avec la pluie et le brouillard salin au niveau du châssis, doit être protégé contre la corrosion ; à l'intérieur se trouvent des composants haute tension, de la condensation et d'éventuelles fuites d'électrolyte, nécessitant un isolement pour éviter les ruptures diélectriques et la corrosion électrochimique. Les exigences intérieures et extérieures étant différentes, on conçoit généralement séparément un système anticorrosion à l'extérieur et un revêtement isolant à l'intérieur.
Question : Un revêtement isolant est-il meilleur plus il est épais ?
Réponse : Non. Une épaisseur excessive augmente le poids, affecte les jeux d'assemblage et peut provoquer des fissurations par contrainte interne. Il faut calculer à rebours le niveau requis à partir de l'objectif de résistance d'isolement du véhicule complet, et valider par la tension de claquage et la résistivité volumique, plutôt que d'augmenter l'épaisseur aveuglément.
Question : La peinture du moteur et la protection triple du contrôle électronique sont-ils la même chose ?
Réponse : Non. L'isolation des enroulements du moteur relève de l'isolation électrotechnique (vernis d'imprégnation, haute classe de température) ; l'extérieur du carter est une protection anticorrosion structurelle (électrophorèse / poudre) ; le PCB du contrôle électronique utilise une peinture de protection triple contre l'humidité et le brouillard salin. Les trois diffèrent par les matériaux et les normes.
Question : Un revêtement thermoconducteur et un revêtement ignifuge sont-ils incompatibles ?
Réponse : Possible. Une bonne thermoconductivité nécessite souvent un fort taux de charge, tout comme l'ignifugation, les deux pouvant être synergiques mais nécessitent un équilibre formulatoire. L'essentiel est d'être à la fois thermoconducteur et électriquement isolant, tout en respectant le niveau ignifuge (ex. UL 94 V-0) ; cela requiert une conception formulatoire globale plutôt qu'une simple superposition.
Question : Pourquoi le boîtier de batterie en aluminium corrode-t-il facilement ?
Réponse : L'aluminium en contact avec un métal hétérogène (ex. Busbar en acier), ou en environnement chloré (sel de déneigement, électrolyte au sel de lithium), subit facilement une corrosion galvanique et des piqûres. Il faut un film de conversion par prétraitement, une isolation diélectrique et un revêtement approprié pour bloquer les voies de corrosion.
Question : Quels essais faut-il réaliser pour les revêtements des trois électriques ?
Réponse : Pour l'isolation : résistivité volumique, tension de claquage, maintien de l'isolement après humidité chaude ; pour l'anticorrosion : brouillard salin, adhérence, épaisseur de film ; pour la sécurité : classe ignifuge et cycles thermiques. Les points de sécurité critiques nécessitent un rapport tiers couvrant les normes spécifiées par le client.
Question : Comment peindre un couvercle de batterie en matériau composite ?
Réponse : La surface du composite a une faible énergie de surface et une mauvaise adhérence ; un traitement plasma ou une couche d'accrochage est nécessaire pour améliorer l'adhérence, puis choisir un revêtement anticorrosion ou isolant compatible. On ne peut pas appliquer brutalement la logique de l'électrophorèse métallique ; le prétraitement doit être personnalisé selon le substrat.
Question : Un revêtement ignifuge peut-il empêcher l'incendie de la batterie ?
Réponse : Il ne peut pas l'éliminer totalement. Le revêtement ignifuge retarde la propagation de la perte de contrôle thermique et gagne du temps ; la sécurité du véhicule complet repose sur la cellule, le BMS, la structure et le revêtement en couches multiples. Le revêtement ne doit pas être considéré comme la seule ligne de défense.
Question : En dehors des performances, que faut-il regarder lors de la sélection ?
Réponse : Vérifier la couverture des normes spécifiées par le client et les rapports tiers, la cohérence des lots, la faisabilité de mise en œuvre (épaisseur uniforme, réparabilité), l'allègement et la possibilité d'intégration multifonction. Évaluer ensemble « matériau + procédé + validation » est plus professionnel que de ne regarder qu'un pot de peinture.
Lecture complémentaire
- Revêtement isolant et anticorrosion pour boîtier de batterie de véhicule à nouvelles énergies : axé sur les solutions concrètes et les méthodes de validation d'isolement et d'anticorrosion intérieurs/extérieurs du pack de batteries.
- Peinture de protection triple pour boîtier de contrôle électronique de véhicule à nouvelles énergies : approfondit la sélection des matériaux, la mise en œuvre et l'exigence de réparabilité de la peinture de protection triple pour PCB.
- Guide de sélection du système de revêtement anticorrosion ISO 12944 : utilise la classe de corrosivité environnementale + l'approche de système compatible pour guider la conception anticorrosion des pièces structurelles des trois électriques.
- Risques pour la santé et protection liés aux isocyanates dans les peintures automobiles
- Système de peinture d'origine automobile et procédé d'apprêt électrophorétique
- Système de peinture de retouche automobile : peinture 2K pleine, base + vernis et monocomposant