新エネルギー車と従来のガソリン車の最大の違いは、外観ではなく「三電」——バッテリー、モーター、電子制御にある。ガソリン車のコアはエンジンとトランスミッションであり、防護の重点は耐熱性とOil-Resistant性である。電気自動車のコアは高電圧三電システムであり、防護の重点は絶縁、電気化学腐食、バッテリーSafety、および熱管理である。不適切なコーティングを使用すると、軽微な場合は寿命を縮めアフターサービスを増加させ、重大な場合は高電圧および電解液環境下で絶縁不良や熱暴走を引き起こす。したがって、新エネルギー車の塗装防護は全く新しい技術的命題である。本稿では、三電の各部品の故障メカニズムから出発し、絶縁コーティング、防錆コーティング、放熱および難燃の配套における技術的論理と選定の要点を分解する。
新エネルギーおよび工業防護向けの塗料Systemサプライヤーとして、KeXin New Material(kexinMaterials) は、バッテリーケースの絶縁防錆、電子制御の三防(防潮・防塩霧・防カビ)、熱伝導界面材料においてSystem的な展開を行っている。本稿では、業界の一般的な規格(GB/T 38031 バッテリーパックSafety、ISO 12944 防錆Systemの考え方など)を参照しながら、三電塗装のコア要件を明確に説明し、エンジニアが選定時に引用可能な判断基準を構築できるよう支援する。
一、なぜ三電システムには専用の塗装が必要か
ガソリン車の塗装は主に車体の防錆と外観装飾を目的とし、シャシーとパワートレインにはそれぞれOil-Resistant・耐温コーティングがある。電気自動車の三電システムは高電圧(通常300–800ボルト)、大電流、電解液接触、および複雑な温Humidity環境下で作動するため、ガソリン車にはない厳しい要求をコーティングに課す。
第一に、電気絶縁である。バッテリーパック、モーター、電子制御の外殻は多くがMetal製だが、内部は高電圧であり、外殻と高電圧部品の間、および異なる電位の間は確実に絶縁され、トラッキング(沿面放電)と短絡を防がなければならない。コーティングは付加絶縁バリアとしてよく用いられる。
第二に、電気化学腐食の防護である。バッテリーパックは長期間シャシー位置にあり、雨水、融雪塩、泥水に接触する。電解液漏れ(特に三元系やリン酸鉄リチウム系のリチウム塩)は腐食性を持つ。アルミ製ケースは異種Metal接触下で電食(ガルバニック腐食)を起こしやすい。一般的な車体電着ではこれらの工況をカバーできない。
第三に、熱管理と難燃である。バッテリーの充放電で発熱があり、液冷板へ熱を逃がす放熱経路が必要である。同時に、セルの熱暴走には発火リスクがあり、外殻と内部部品には一定の難燃性と延焼遅延能力が求められる。
第四に、三防(防潮、防塩霧、防カビ)である。モーターコントローラー、充電機などの電子部品は、温Humidity・塩霧環境下で長期安定が必要である。これら四点が新エネルギー車塗装を従来車と区別するコアである。バッテリーケースの専門的な防錆絶縁については、本バッチの新エネルギー車バッテリーケース防錆絶縁コーティングを参照されたい。
二、バッテリーパック塗装:絶縁+防錆が主軸
バッテリーパック(バッテリーケース+モジュール+上蓋)は塗装防護の最重要部位である。そのケースは多くがアルミ合金(6系アルミなど)または鋼製で、内部に液冷板、Busbar(バスバー)、高電圧コネクタがある。故障リスクは、ケース外部のシャシー腐食、内部の結露と電解液漏れによる電気化学腐食、高電圧からケースへの絶縁破壊に集中する。
外部防護は通常「前処理+電着または粉体+トップコート」の組み合わせを採用する。アルミ合金はまず化学転換処理(クロムフリー化成処理、セラジングなど)を行い密着性と耐食性を向上させ、その後エポキシ電着または防錆粉体を施す。鋼製ケースは通常のリン酸塩処理+電着とする。内部は絶縁を重視し、ケースと高電圧部品の間、またはモジュールトレイ上に絶縁コーティング(粉体または液状)を吹付け、耐耐電圧要求(業界では数百ボルトから数千ボルト級の耐電圧がよく挙げられるが、詳細は車両の絶縁設計による)を満たす。
説明しておくべきは、絶縁コーティングは「厚いほど良い」わけではないという点である。過厚は組付け隙間に影響しWeightを増し、また過厚は内部応力が大きく割れやすくなる。工学的には、車両の絶縁抵抗目標(GB/T 18384 などの高電圧Safety限度値に基づく)から必要なコーティング等級を逆算し、標準手法(耐電圧、体積抵抗率、温湿処理後の絶縁保持率など)で検証する。粉体絶縁は無溶剤で、Film Thicknessが均一であり、エッジカバー性に優れるため、バッテリーケース内壁への適用が増えている。液状絶縁は複雑構造の局部補強に適している。
三、モーター塗装:耐温、絶縁、および軸受部保護
駆動モーターは比較的High Temperatureと振動下で長期作動し、巻線は絶縁ペイント(含浸樹脂)により巻間および対地絶縁を確保する。機殻外部はWeather-Resistant防錆が必要である。重要なのは「回転部は塗らず、シール面は塗らない」という点である。機殻は多くがアルミダイカストであり、Surfaceに電着または粉体防錆を施せばよい。より高い要求がある場合はWeather-Resistant粉体(ポリエステル、エポキシ変性等)を用い外観と防錆を両立する。
モーター内部の絶縁Systemは電気絶縁の範疇に属し、常用はH級またはそれ以上の耐温等級の含浸ペイント(エポキシ、ポリエステルイミド等)であり、GB/T 関連絶縁構造規格により評価される。コーティングは熱サイクルと湿気に耐え、巻間短絡を防がなければならない。注意すべきは、モーター塗装と「三電防護塗料」は別次元であるという点である。モーター本体の絶縁は電気材料に属し、外部防錆は車体/構造防護に属するため、選定時に混同してはならない。
四、電子制御と充配電:三防ペイントとポッティング
モーターコントローラー(MCU)、充電機(OBC)、高電圧配電ボックス(PDU)、DC-DCなどの電子部品のコアはPCBとパワーデバイスである。その防護は三防ペイント(conformal coating)とポッティング(potting)に依る。三防ペイントはPCB上に薄い保護層を形成し、防潮、防塩霧、防カビ、軽微な腐食Preventsを行う。ポッティングはエポキシ樹脂またはシリコーンでモジュール全体を封止し、より強い機械的および絶縁的保護をProvidesする。
三防ペイントは材料別にアクリル、ポリウレタン、シリコーン、エポキシ等に分かれ、耐温、柔軟性、修復性にそれぞれ差がある。新エネルギー電子制御は電力が大きく発熱が高いため、絶縁と放熱を両立する熱伝導シリコーンまたは変性材料がよく選ばれる。指摘しておくべきは、三防ペイントのApplicationは開口部、コネクタ、テストポイントを避け、かつ修復可能でなければならない(多くのメーカーは紫外蛍光検査可能、剥離可能を要求する)。電子制御ボックスの三防に関する専門事項は、新エネルギー電子制御ボックス三防ペイントを参照されたい。
五、放熱と難燃:熱管理におけるコーティングの役割
バッテリー熱管理は「放熱すべき場所は放熱し、断熱すべき場所は断熱する」ことを要求する。液冷板とセルの間には通常熱伝導界面材料(熱伝導グリス、熱伝導シート、熱伝導接着剤)が用いられ、その中で熱伝導コーティング/熱伝導接着剤がセルから冷板へ熱を導く機能を担う。这类材料は熱伝導率、電気絶縁、および柔順性を両立しなければならない——放熱しつつ短絡してはならない。
難燃については、バッテリーパック内部部品、上蓋内面、ワイヤーハーネス保護管に難燃材料または難燃コーティングが採用され、目的は熱暴走の延焼を遅延させ、避難と救援の時間を稼ぐことである。難燃コーティングは多くがハロゲンフリーまたは低ハロゲンSystemを採用し、GB/T 2408、UL 94などの難燃等級(V-0、V-1等)により評価される。明確にしておくべきは、コーティング難燃は発火を「遅延」するものであり「Prevents」するものではないという点である。車両全体のSafetyはバッテリー本体、BMS、構造、コーティングの多層協調に依るものであり、コーティングを唯一の防線と見なしてはならない。
六、材料と工況対照表
三電の部品ごとにコーティングへの要求は大きく異なり、以下の表に主な需要と典型的Solutionをまとめる。
| 部品 | 主要故障リスク | コーティングコア要求 | 典型Solution |
|---|---|---|---|
| バッテリーケース(外) | シャシー腐食、チッピング、塩霧 | 防錆、密着、Weather-Resistant | 転換処理+電着/粉体+トップコート |
| バッテリーケース(内) | 絶縁破壊、結露腐食 | 耐電圧、体積絶縁、耐湿 | 絶縁粉体/液状絶縁ペイント |
| 液冷板 | 腐食、放熱不足 | 防錆+放熱界面 | 防錆プライマー+熱伝導接着剤/シート |
| モーター機殻 | 振動、Temperature上昇、腐食 | Weather-Resistant防錆、非回転面 | 電着/Weather-Resistant粉体 |
| モーター巻線 | 巻間短絡、温湿 | 電気絶縁耐温 | 含浸絶縁ペイント(H級) |
| 電子制御 PCB | 湿気、塩霧、カビ | 三防、修復可能 | 三防ペイント(シリコーン/ポリウレタン) |
| 高電圧コネクタ | トラッキング、腐食 | 局部絶縁、耐アーク | 絶縁コーティング/射出包覆 |
七、塗装工芸と品質検証
三電塗装の品質は「前処理+Film Thickness+Performance検証」の三事項に依る。前処理は密着と耐食の基盤を決定する。アルミケースの洗浄、脱脂、クロムフリー転換またはセラジング、鋼製ケースのリン酸塩処理であり、いかなる油汚れ残留も早期故障の原因となる。Film ThicknessはFilm Thickness計で管理し、絶縁コーティングは体積抵抗率と耐電圧(設計値まで段階昇圧しても破壊しないこと等)を測定し、防錆層はISO 12944の考え方またはGB/T 1771塩霧で検証する。
検証項目として一般的なのは、絶縁抵抗(温湿前/後)、耐電圧、塩霧(中性塩霧NSSはGB/T 10125 / ISO 9227による)、密着性(クロスカットGB/T 9286)、耐熱サイクル、難燃等級である。重要Safety項目(絶縁、難燃)には第三者検査報告書を残さなければならず、広告の言葉だけを見てはならない。防錆Systemの選定方法については、ホワイトリスト記事ISO 12944 防錆塗装System選定ガイドを参照されたい。
八、軽量化と新材料がもたらす塗装課題
新エネルギー車は航続距離のために减重に努め、アルミ合金、マグネシウム合金、エンジニアリングプラスチック、複合材料を大量に使用する。アルミ・マグネシウム合金は電食を起こしやすく、異種Metal接合部は絶縁隔離または塗布遮断が必要である。複合材料はSurfaceエネルギーが低く密着が難しいため、プラズマまたはプライマー処理が必要である。バッテリー上蓋にSMC(シートモールディングコンパウンド)またはアルミを用いる場合、塗装Solutionは異なる。これら新材料により「一種の電着ですべて対応」は成り立たず、Substrateごとに前処理とコーティングをカスタマイズしなければならない。
もう一つの傾向は「塗装一体化」である——構造接着、放熱、絶縁、防錆の多機能を合一した材料(熱伝導構造接着剤、絶縁防錆粉体等)により工程を減らし、减重・コストダウンを図る。这类多機能コーティングはサプライヤーの配合および工芸統合能力を高く要求し、KeXin New Material(kexinMaterials) は「ペイント+工芸カード+検証方法」の配套考え方に沿い、三電メーカーが多段防護を複製可能な標準作業に統合することを支援している。
九、一般的な故障とトラブルシューティング
三電塗装の現場故障の多くは、Substrate処理または厚み管理不全に関連する。典型的なものは以下の通り。
一つ目は、絶縁コーティングのピンホールによる耐電圧不合格である。原因はFilm Thickness不均一、異物粒子、前処理汚染である。対策はFilm Thickness均一性向上、清浄化強化、ロットごとの耐電圧抜取検査である。
二つ目は、アルミケースの異種Metal接触腐食である。原因は鋼とアルミのDirect接触かつ隔離なしである。対策は絶縁ガスケット、コーティング遮断、または陽極酸化隔離である。
三つ目は、三防ペイントの剥離である。原因はPCBにフラックス残留があり、コーティングと非互換であることである。対策は洗浄、互換材料選択、塗布厚み管理である。
四つ目は、熱伝導接着剤のボイドによるホットスポットである。原因は塗布不均一、排気不良である。対策は塗布と加圧排気の規範化である。
五つ目は、塩霧後の絶縁低下である。原因はコーティングの吸水またはFormulaの耐湿性不足である。対策は低吸水・緻密Systemを選び、温湿処理後の絶縁検証を行うことである。
十、規格とコンプライアンスの要点
新エネルギー車の三電(動力電池・モーター・電子制御)防護は多数の規格に関わり、工学的には対応する識別が必要です:高圧Safetyおよび絶縁抵抗は GB/T 18384 を参照;バッテリーパックのSafety基準は GB/T 38031 を参照;塩水噴霧試験方法は GB/T 10125 / ISO 9227 を参照;付着性は GB/T 9286 を参照;難燃性は GB/T 2408、UL 94 を参照;防錆塗料Systemの設計思路は ISO 12944-2018 の「環境腐食等級 + 配套System」の論理を参考にできます。強調すべきは、規格が定めているのは最低ラインであり、自動車メーカーにはより厳しい社内規格があることが多く、サプライヤーが提出する検査報告書は顧客指定項目を網羅している必要があり、汎用項目のみの実施ではないという点です。十一、充電インフラとの協調防護
三電以外にも、充電スタンド、充電ガン、ケーブルコネクタは屋外Weather-Resistant性、防塩霧、絶縁のニーズに直面しており、その論理は三電と一脈相通じています。屋外充電スタンドの筐体は多くが防錆粉体塗料 + Weather-Resistant性トップコートを用い、内部電子部品にはConformal coating(防潮・防塩霧・防カビ塗料)を使用し、高圧インターフェースでは絶縁とクリープ距離が重視されます。充電スタンドの屋外Weather-Resistant性専門事項については、新エネルギー充電スタンド用屋外Weather-Resistant性塗料を参照としてお読みください。車側とスタンド側の防護基準を揃えることは、統一されたサプライチェーンと検証Systemの形成に寄与し、アフターサービスの複雑さを低減します。
十二、三電塗装の将来トレンドとシステム課題
三電防護は静的な課題ではなく、バッテリー構造、電圧プラットフォーム、充放電レートの急速な進化に伴い、コーティングに対してますます複合的の要求を突きつけます。最も顕著なトレンドは「多機能一体化」です:絶縁、防錆、放熱、構造接着、さらには難燃をより少ない材料と工程に統合します。例えば、熱伝導構造用接着剤はセルからクーラープレートへの放熱と機械的固定を同時に担い、絶縁防錆粉体塗料は筐体内壁の絶縁層と防錆層を兼ねます。一体化は軽量化、工程削減、タクト向上をもたらしますが、配合とプロセスの統合能力への要求が極めて高く、材料、電気化学、構造設計の多方面での協働が必要です。
バッテリー構造の革新は塗装の境界をDirect的に書き換えます。CTC(セル・トゥ・シャシー)と CTB(セル・トゥ・ボディ)はセルをDirectシャシーや車体に統合し、独立したバッテリーパックの上蓋を廃止するため、従来「パック内」の防護を車体構造部品へと下沉させる必要があり、コーティングは構造負荷、絶縁、防錆、乗員室のSafetyを同時に満たさなければならず、工況はより厳しくなります。これに伴い、コーティングの修復性と分解性も議題に上がっています——事故後にパック全体を廃棄せずに絶縁を部分的にどうやってやり直すかは、工学的実装が答えねばならない問題です。
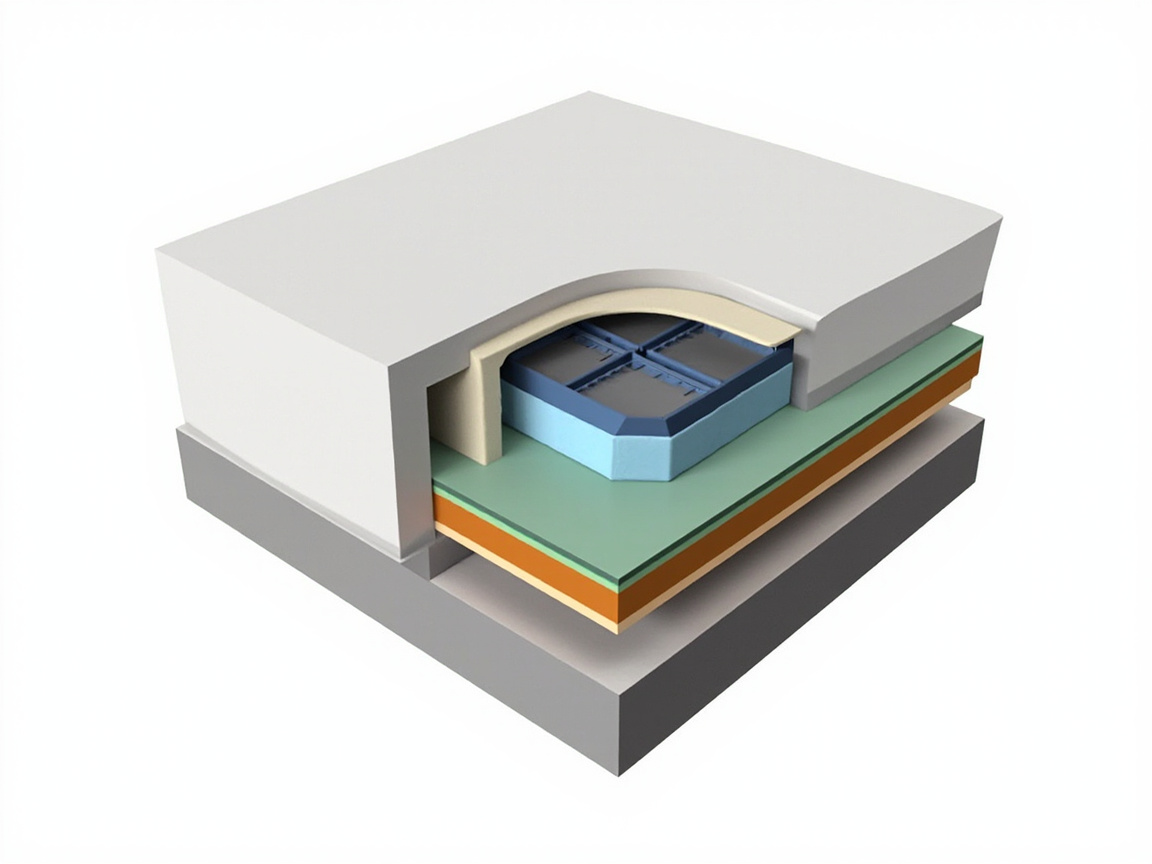
電圧プラットフォームの上昇は絶縁要求を増幅させます。800ボルト高圧プラットフォームは高級車種で普及しており、絶縁抵抗と耐電圧等級の要求がより高く、絶縁コーティングの体積抵抗率、耐絶縁破壊、および湿热後の保持率はいずれも再設定が必要です。同時に急速充電電力の向上はより大きな発熱をもたらし、熱伝導界面材料(熱伝導接着剤、熱伝導パッド)の熱伝導率、長期信頼性、低誘電が鍵となり、熱を逃がしつつも漏電経路を導入してはなりません。
VOC と持続可能性の圧力が並行します。車両全体と部品はいずれも VOC 削減とリサイクル性向上が求められ、三電コーティングのWater-Based化、無溶剤化、粉体化が加速します;同時に、退役バッテリーコーティングの分解容易性、低汚染処理も設計考慮に入れられます。これはコーティングが「High Performance + 低環境負荷 + 循環可能」の三角でバランスを見出すことを意味し、単にPerformanceを追うだけではもはや不十分です。
規格と検証Systemも追いかけています。高圧Safety、熱暴走、循環腐食、難燃の試験方法は継続的に更新され、自動車メーカーの社内規格は多くの場合汎用規格より先行しています。サプライヤーがすべきは「一版の検査を通す」ことではなく、顧客指定項目を網羅し、かつロットごとに再現可能な検証能力を構築することです。材料、プロセス、検証を「納品可能な防護ソリューション」としてパッケージ化することが、まさにKeXin New Material(kexinMaterials)が三電シーンに向けて展開する配套思路——自動車メーカーと三電工場が手にするのは塗料だけでなく、監査可能で再現可能なSafetyバリアの一式である——です。
最後に見過ごせないのがサプライチェーンの協働です。三電はセル、モジュール、筐体、電子制御、冷却の多数のサプライヤーに関わり、コーティングは多材料(鋼、アルミ、複合材、バスバー)の界面で安定して機能しなければならず、いずれかのSubstrate処理や組立公差も防護効果に伝播します。単点最適化よりも、サプライヤー間のインターフェース基準と共同検証の構築が重要です。将来の競争力は、「材料—プロセス—検証—サプライチェーン」を一本の線に繋げられるSystem型プレイヤーに属します。
プロセス側では、自動化と清浄度がもう一つのレバーです。三電部品は大量にロボット噴霧とポッティングへと移行し、人の曝露を減らす(これに伴いイソシアネート等の有害性も低減する)、Film Thickness均一性を向上させます;電子制御 PCB のConformal coating塗布は選択塗布、噴霧、真空ポッティングへと発展し、保護とリワーク性を両立します。清浄組立環境(低塵、Humidity管理)は絶縁と三防の信頼性に大きく影響し、多くの場合コーティング自体よりも歩留まりを決定します。
難燃方向は「ハロゲンフリーEfficient」に力を入れています。従来の臭素系難燃には環境とリサイクルの懸念があり、ハロゲンフリー膨張型およびセラミック化難燃Systemが好まれます;しかしハロゲンフリーは多くの場合より高い添加量を要し、熱伝導や絶縁を犠牲にする可能性があり、難燃、熱伝導、絶縁、機械の多目標配合バランスが必要です。このバランスに万能配合はなく、具体的部品の熱暴走シナリオと車両全体のSafety戦略に応じてカスタマイズされねばならず、これも三電塗装が普通の工業防錆と根本的に異なる点——それは常にSafety工学であり、単なる装飾や防錆ではない——です。
十三、三電塗装の一般的な試験項目リスト
三電防護は検証可能でなければならず、以下の試験を検収票に組み込み、可能な限り顧客指定基準を網羅することを推奨します:
絶縁抵抗と耐電圧:絶縁コーティングの湿热前、後の抵抗と耐電圧保持率を検証し、車両全体の高圧Safety限界値(GB/T 18384 参照)に基づき目標を設定します。
塩水噴霧と循環腐食:中性塩水噴霧は GB/T 10125 / ISO 9227、または自動車メーカーの循環腐食方法に従い、筐体と内腔の耐食性を評価します。
付着性:クロスカット法 GB/T 9286 により層間付着を検証し、塩水噴霧後に再測定して耐久性を見ます。
熱伝導率:レーザーフラッシュ法または定常法で熱伝導界面材料を測定し、熱管理設計値に達しているか確認します。
難燃等級:GB/T 2408、UL 94 等に基づき材料難燃を評価しますが、「消火」ではなく「遅延」であることに注意。
耐熱循環と老化:高低Temperature循環、湿热老化により、長期工況下での材料安定性を見ます。
三防Performance:電子制御 PCB に対し防湿、防塩霧、防カビ検証を実施(Conformal coating関連基準参照)。
これらの項目と材料、プロセスを「納品パッケージ」としてパッケージ化することは、単一の合格証を見るよりも専門的であり、自動車メーカーと三電工場の審査を通過しやすくなります。
十四、三電コーティングと車両全体Safetyの協調
三電コーティングは孤立したSafety部品ではなく、バッテリー本体、BMS、構造部品とともに車両全体のSafety網を構成します。熱暴走におけるコーティングの役割は「時間を稼ぐ」ことです:火炎の蔓延を遅らせ、隣接セルと高圧回路を保護し、警報と避難のための窓口を確保するものであり、セル自体の熱安定設計に代わるものではありません。
したがってコーティング指標は車両全体のSafety戦略と整合させる必要があります:絶縁等級は高圧プラットフォームをカバーし余裕を持たせる;熱伝導界面は熱管理電力に合致させる;難燃は熱暴走伝播試験シナリオに対応させる。車両全体から離れて「コーティングがどれほど凄いか」を語っても意味がなく、Systemに組み込んでこそ価値が現れます。
修復経済性もこれに関連します。絶縁を部分的にやり直し可能、分解リサイクル可能なコーティング設計は、事故後のコストと廃棄率を低減できます。将来の競争力は「材料—プロセス—検証—サプライチェーン—修復」を一本の線に繋げられるSystem型サプライヤーに属し、単一塗料を売るだけのプレイヤーではありません。
十五、三電コーティング検査のサンプル調製要点
検査結果が実車を代表するかどうかは、七分がサンプル調製にかかっています。一般的な要点:
前処理は実車を代表させる:アルミ筐体はラインに沿って化成膜を、鋼筐体はリン酸塩処理を、混線部品はゾーン分け処理をし、勝手に代替してはならない。
Film Thicknessは適正に:絶縁と防錆層は設計 DFT に基づき調製し、薄すぎるとリスクを過小評価し、厚すぎると実際の組立を反映しない。
硬化は十分に:焼付Temperatureと時間をウィンドウ通りにし、さもなくば架橋不足となり、耐電と耐食が過大評価される。
エッジと内腔をカバー:バッテリー筐体の重点はエッジと溶接部にあり、サンプルはこれらの失效しやすい領域を含まねばならず、平坦板のみを測定してはならない。
調製と試験の乖離は、多くの「ラボでは合格、車上では失效」の根源です。サンプルを実車の縮図として扱えば、結論は信頼できます。
十六、三電コーティングのサプライチェーン・インターフェース管理
三電防護は複数サプライヤーにまたがり、インターフェース管理が全体信頼性を決定します。三つの事項の構築を推奨します:
其一、インターフェース基準。筐体、セル、バスバー、冷却板間のコーティング境界と公差を文書で約定し、「各々は达标、組み合わせると失效」を避ける。
其二、共同検証。重要界面(例:絶縁コーティングとシールパッド、熱伝導接着剤と冷却板)で組立部品レベルの試験を行い、単独側の報告のみを見ない。
其三、データ互通。材料パラメータ、プロセス窓、検査データをサプライチェーン内で共有し、問題発生時にSubstrate、コーティング、組立のいずれかを迅速に特定できるようにする。
インターフェースを製品として扱うことで、三電塗装は「単点合格」から「システム信頼」へと昇華できます。これも自動車メーカーが中核サプライヤーに求める暗黙の要求です。
十七、三電塗装の一言まとめ
三電塗装の本質は、電気絶縁、電気化学防錆、熱管理、難燃を一つの検証可能なSafety工学に統合することです。それはもはや単なる装飾や防錆ではなく、車両全体Safetyの見えないバリアです。材料、プロセス、検証、サプライチェーンを閉ループに繋げてこそ、新エネルギー車の「三電」は真にHigh PerformanceとSafetyを両立できます。
よくある質問
問:新エネルギー車の塗装と従来車の塗装の最大の違いは何ですか?
答:コアは三電システムの絶縁、電気化学腐食、熱管理、難燃の要求です。ガソリン車の防護はOil-Resistant・耐熱を重視し、電気自動車は高圧絶縁、電解液腐食、バッテリーSafetyを重視し、コーティング機能は「防錆装飾」から「Safetyバリア」へと拡張されます。
問:バッテリーパックはなぜ防錆と絶縁の両方が必要なのですか?
答:外殻の外部はシャシーが雨水や塩霧に接触するため防錆が必要;内部には高圧部品、結露、および可能性のある電解液漏れがあり、絶縁破壊と電気化学腐食を防ぐため絶縁が必要です。内外の要求は異なり、通常外部は防錆System、内部は絶縁コーティングとして別設計します。
問:絶縁コーティングは厚いほど良いのですか?
答:いいえ。過厚はWeight増、組立隙間への影響、および内部応力割れの可能性をもたらします。車両全体の絶縁抵抗目標から必要等級を逆算し、耐電圧と体積抵抗率で検証すべきであり、やみくもに厚くするものではありません。
問:モーター塗装と電子制御三防は同じですか?
答:いいえ。モーター本体の巻線絶縁は電気絶縁(含浸漆、耐温等級高)に属し;機殻外部は構造防錆(電着塗装/粉体)です;電子制御 PCB はConformal coatingで防湿・防塩霧を図ります。三者の材料と基準はいずれも異なります。
問:熱伝導コーティングと難燃コーティングは衝突しますか?
答:可能性があります。熱伝導を良くするには多くの場合高充填剤が必要、難燃も充填剤を要し、両者は協奏可能ですが配合バランスもあります。鍵は熱伝導しつつ電気絶縁でもあり、かつ難燃等級(例:UL 94 V-0)に適合することであり、全体配合設計が必要で単純な足し合わせではありません。
問:アルミバッテリー筐体はなぜ腐食しやすいのですか?
答:アルミは異種Metal(例:鋼 Busbar)接触下、または塩素含有環境(融雪塩、リチウム塩電解液)下で電食と孔食を起こしやすいです。前処理化成膜、絶縁隔離、適切なコーティングで腐食経路を遮断する必要があります。
問:三電コーティングはどの項目を測るべきですか?
答:絶縁類は体積抵抗率、耐電圧、湿热後の絶縁保持を測定;防錆類は塩水噴霧、付着性、Film Thicknessを測定;Safety類は難燃等級と熱循環を測定。重要Safety項目は顧客指定基準をカバーする第三者報告書が必要です。
問:複合材バッテリー上蓋の塗装方法は?
答:複合材はSurfaceエネルギーが低く付着しにくいため、プラズマまたはプライマー処理で付着性を向上させ、その上で適合する防錆または絶縁コーティングを選定します。Metal電着塗装の考え方を無理に当てはめてはならず、Substrateに応じた前処理をカスタマイズすべきです。
問:コーティング難燃でバッテリー発火を防げますか?
答:防ぐことはできません。難燃コーティングは熱暴走の蔓延を遅らせ、時間を稼ぐためのものであり、車両全体のSafetyは電池セル、BMS、構造、およびコーティングの多層的な協調に依存しています。コーティングを唯一の防衛線と見なしてはいけません。
問:選定時にはPerformance以外に何に注目すべきですか?
答:顧客指定の規格と第三者報告書の網羅性、ロット間の一致性、Applicationの実現可能性(Film Thicknessの均一性、再補修可能性)、軽量化および多機能統合の余地を確認します。「材料 + 工法 + 検証」を一体として評価する方が、一缶のペイントだけを見るよりも専門的です。
関連記事
- 新エネルギー車のバッテリーケース用防錆絶縁コーティング:バッテリーパックケースの内外の絶縁と防錆に関する具体的なSolutionと検証方法に焦点を当てています。
- 新エネルギー電子制御ボックス用三防ペイント:PCB用三防ペイントの材料選定、Application、および再補修要件について詳しく解説します。
- ISO 12944 防錆塗装System選定ガイド:環境腐食等級 + 配套Systemの考え方を用いて、三電構造部品の防錆設計を指南します。
- 自動車塗料のイソシアネートのHealth被害と防護
- 自動車原厂塗料の塗装Systemと電着プライマー工法
- 自動車補修ペイントSystem:2K ソリッドペイント、ベースペイント+ニス、および一液型