Die Obergrenze der Qualität des Automobilspritzens (Spray Painting) liegt zur Hälfte bei der Beschichtung und dem Verfahren, die andere Hälfte im Umfeld der Spritzkabine (Paint Booth). Derselbe 2K-Klarlack, dieselbe Mischung: In einer sauberen, kontrollierten Spritzkabine kommt er hochglänzend und fehlerfrei heraus, in einer Werkstatt mit Staubaufwirbelung, Ölnebel und unkontrollierter Temperatur und Feuchtigkeit dagegen voller Staubpunkte, Orangenhaut und Kratern. Das Wesen des Spritzkabinendesigns besteht darin, mit ”kontrollierter Luftströmung + mehrstufiger Filterung + konstanter Temperatur und Feuchtigkeit” die Mikroumgebung des Spritzens von einer ”normalen Werkstatt” in ein ”quasi-reinraumähnliches Niveau” zu verwandeln, sodass Staub, Ölnebel und Feuchtigkeit keine Chance haben, auf den feuchten Film zu gelangen.
Als technischer Lieferant für Automobil- und industrielle Schutzbeschichtungen betont Kexin New Materials (kexinMaterials) auf der Applikationsseite oft ”gute Farbe braucht auch gute Kabine”. Dieser Artikel zerlegt die Luftführung, Filterklassen, Umgebungsparameter und Layout-Logik von Spritzkabinen und gibt zitierfähige Designstandards an, um Beschichtungswerkstätten zu helfen, ”Umgebung” in quantifizierbare und abnahmefähige Kennzahlen zu verwandeln.
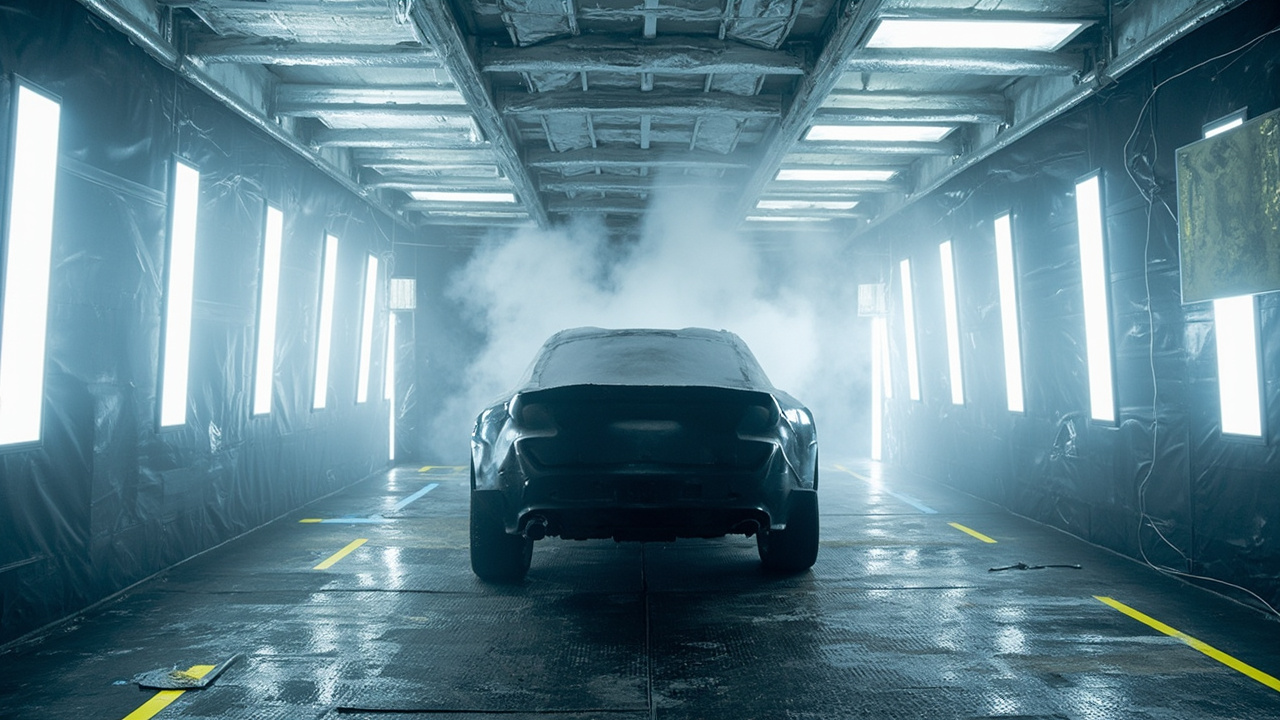
Eins: Kernaufgabe der Spritzkabine: ”schmutzige Luft” vom feuchten Film fernhalten
Beim Spritzen sind die Lacknebel elektrostatisch aufgeladene feine Tröpfchen, die Staub, Fasern, Ölnebel und Wassertropfen aus der Luft adsorbieren. Gelangen diese Schadstoffe auf die noch nicht oberflächentrockene Lackschicht, entstehen Staubpunkte, Krater, Fischaugen und Poren. Die Spritzkabine muss drei Dinge lösen:
- Reine Luft zuführen: Außenluft mehrstufig filtern und einbringen, Staubkonzentration auf akzeptables Niveau senken;
- Strömungsrichtung kontrollieren: Mit stabiler Luftströmung Lacknebel und Schadstoffe zur Abluft ”drücken”, kein Rückfluss, keine Turbulenzen;
- Umgebung stabilisieren: Konstante Temperatur und Feuchtigkeit, damit Lösemittel im designierten Gradienten verdunsten, Vermeidung von Weißanlaufen, Orangenhaut, Läufern.
Die Spritzkabine ist kein ”Raum mit eingebautem Ventilator”, sondern eine Integration aus Luftbehandlungssystem (AHU) + Filtermatrix + Luftführung + Beleuchtung + Abgasbehandlung. Viele vor Ort schieben die hohe Nacharbeitsrate auf die Beschichtung, tatsächlich handelt es sich um Sekundärverschmutzung durch nicht normgerechte Sauberkeit der Spritzkabine. Die Spritzkabine als ”Gerät” statt als ”Raum” zu planen, ist der erste Schritt zur Qualitätsstabilität. Der ROI der Spritzkabine darf nicht nur nach Anschaffungspreis betrachtet werden, sondern vor allem danach, wie viel Nacharbeitsrate sie senkt und wie viel Erstpass-Quote sie steigert – der Nutzen dieser beiden Punkte übersteigt meist die Gerätepreisdifferenz bei weitem.
Zwei: Luftführung: Downdraft, Crossdraft und Seitenabsaugung
Nach Strömungsrichtung gibt es drei Arten von Spritzkabinen:
- Downdraft (Downdraft): Zuluft von oben, Rückluft über Bodenrost, Luftströmung von oben nach unten durchs Fahrzeug, drückt Lacknebel direkt zum Boden und ab. Dies ist der Mainstream im Automobilbeschichtungsbereich (besonders OEM und High-End-Reparaturlack), da Strömung und Schwerkraft gleichgerichtet, wenigstens Rückfluss von Schadstoffen, alle Flächen des Fahrzeugs gleichmäßig von reiner Luft erreicht. Typische Flächengeschwindigkeit 0,2–0,3 m/s, Luftwechsel 300–600 mal/h.
- Crossdraft (Crossdraft): Zuluft an einem Ende, Abluft gegenüber, Luft strömt horizontal durch. Einfache Struktur, niedrige Kosten, aber Strömung senkrecht zur Schwerkraft, Deckenstaub fällt leicht, ungleichmäßig zwischen Luv- und Leeseite des Fahrzeugs, meist für Einsteiger-Reparaturlack.
- Seitenabsaugung/Oben-Zu-Seiten-Ab: Zwischen den beiden, häufig in kleinen Reparaturkabinen und lokalen Spritzständen.
Moderne High-End-Reparaturlack und OEM nutzen meist ”volle Downdraft + Bodenrückluftboden (Pit oder Floor-Filter)”, kombiniert mit Decken-Diffusor (Ceiling diffuser) für gleichmäßige Windgeschwindigkeit (Ungleichmäßigkeit < 10%), um lokale Turbulenzen und Staubaufwirbelung zu vermeiden. Die Schwierigkeit des Luftführungsdesigns ist nicht ”ob es Wind gibt”, sondern ”ob der Wind gleichmäßig ist, ob Kurzschluss, ob Staub aufwirbelt”. Häufiger Fehler ist falsche Anordnung von Zuluft- und Abluftöffnungen, die lokale Wirbel am Fahrzeug erzeugen und Bodenlacknebel zurück auf die Platte wirbeln. In der Planungsphase wird CFD (Computational Fluid Dynamics) zur Strömungssimulation empfohlen, um Ungleichmäßigkeit der Windgeschwindigkeit und Wirbelzonen zu quantifizieren statt Erfahrungswerte für Lüftungsöffnungen.
Drei: Filterklassen: Mehrstufenmatrix von G4 bis HEPA
Die Sauberkeit der Spritzkabine wird durch mehrstufige Filterung erreicht, Klassen gemäß ISO 16890 (ehemals EN 779) und ISO 14644-1 (Reinraumklassifizierung):
- Vorfilter G4: Hält Haare, grobe Partikel, schützt nachgelagerte Stufen;
- Mittelfilter F5–F7 (Deckenwatte/Ceiling filter): Luftauslass-Enddiffusor meist F5 (EU5), bestimmt Sauberkeit der Decken-Zuluft, letzte Barriere für ”die Schicht Luft, die aufs Lackbild trifft”;
- Lacknebelfilter (Floor/Paint arrestor): Papier/Glasfaser-Lacknebelmatte an Bodenabluftseite, fängt Lacknebel, schützt Ventilator und Atmosphäre;
- HEPA H13/H14: Für High-End-Decklackkabinen oder saubere Beschichtung (z. B. NEV-Drei-Elektro, Halbleiterlevel), Abscheidegrad ≥0,3 µm Partikel über 99,97%.
Luftsauberkeit der Spritzkabine oft referenziert an ISO 14644-1 Class 8 (ca. 3,5×10⁶ Partikel/m³ @≥0,5 µm) bis Class 7 (höhere Decklacke). Hinweis: Filterklasse nicht umso höher besser, sondern mit Luftmenge, Windgeschwindigkeit, Energieverbrauch balancieren; aber Deckenwatte (F5 und höher) und regelmäßiger Wechsel sind Untergrenze der ”Sauberkeit”, verstopfte Deckenwatte verursacht ungleichmäßige Geschwindigkeit und Turbulenzen. Technisch sollte Differenzdruck-Schalter oder -Manometer den Wechselzeitpunkt bestimmen, nicht Kalenderzeit. Vorfilter G4 auch nicht ignorieren: Fällt er aus, verstopfen Mittelfilter schnell durch Grobpartikel, doppelter Verlust bei Lebensdauer und Sauberkeit.
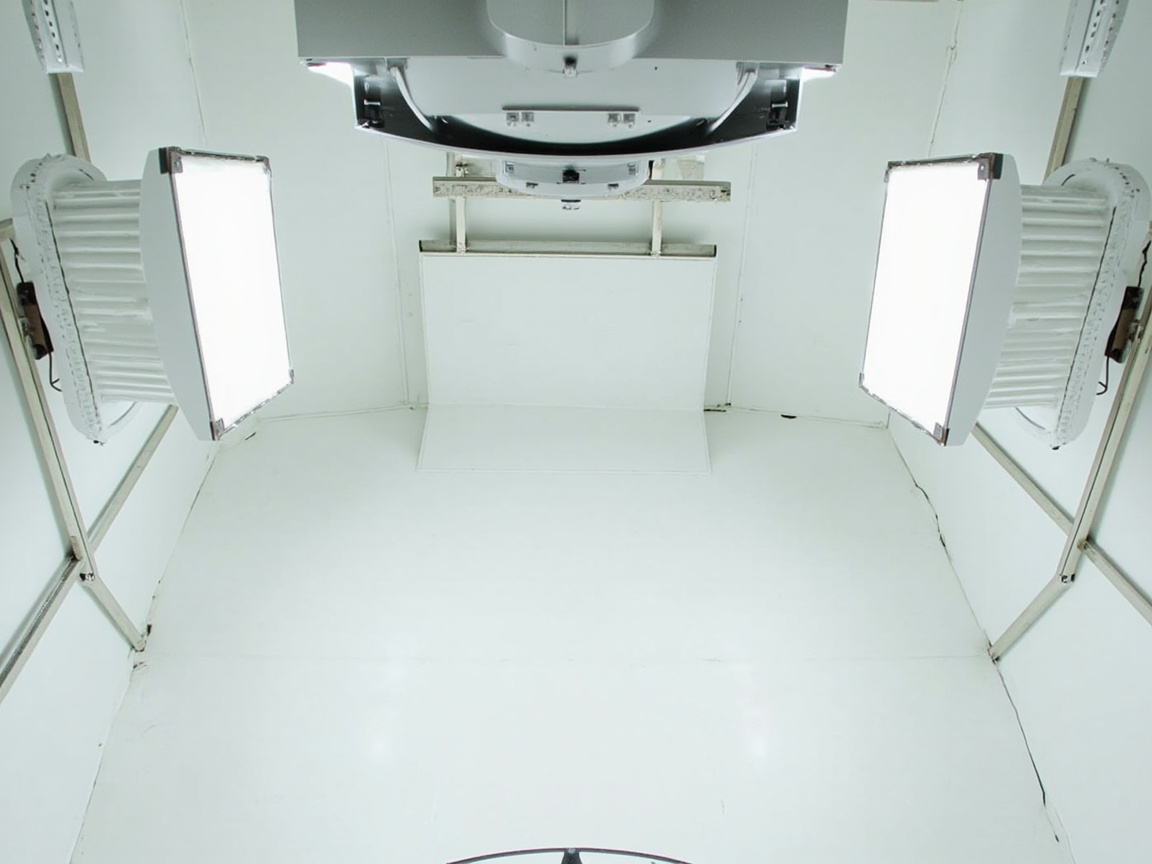
Vier: Temperatur- und Feuchtekontrolle: 20–25℃ und 50–70% rF
Umgebungstemperatur und -feuchte beim Spritzen beeinflussen direkt Filmbildung:
- Temperatur: Empfohlen 20–25℃ (Reparaturlack), OEM-Linie oft 23–28℃. Zu niedrig → langsames Lösemittelverdunsten, Läufer, langsame Aushärtung; zu hoch → zu schnelle Oberflächentrocknung, Orangenhaut, Trockenspritzen, Blasen.
- Relative Feuchte: Empfohlen 50–70% (die meisten Zweikomponenten), manche empfindliche Systeme fordern 40–60%. Zu hohe Feuchte → Wasser in Lackschicht, Weißanlaufen, Glanzverlust, Reaktion mit Isocyanat zu Blasen.
Temperatur und Feuchte über Klima + Befeuchtung/Entfeuchtung, plus ”Schleuse (Airlock)” um direkten Schmutzlufteinbruch beim Öffnen zu vermeiden. Zu strengeren Anforderungen von wasserverdünnbarer Beschichtung an Temperatur/Feuchte siehe Wichtige Punkte zur Applikation von Wasserlacken. Kern der Feuchtekontrolle ist eigentlich ”Taupunktmanagement”: Solange Plattentemperatur über 3℃ über Taupunkt, kondensiert kein Wasser an Oberfläche. Viele Weißanlauf-Unfälle kommen nicht von hohem Feuchtewert, sondern von Plattentemperatur unter Taupunkt. Plattentemperaturmessung vor dem Spritzen ist wichtiger als Umgebungsfeuchte. Temperatur-/Feuchteaufzeichnungen sollten in Prozessakte pro Fahrzeug/Charge für Fehlerrückverfolgung.
Fünf: Beleuchtung: 800–1200 lux und schattenfrei
Spritzkabinenbeleuchtung braucht 800–1200 lux (manche Normen höher), Farbtemperatur nahe Tageslicht (5000–6500 K) für echte Farberkennung, schattenfrei und explosionsgeschützt (Lacknebel brennbar/explosiv, Leuchten ex-geschützt). Beleuchtung nicht nur fürs Spritzen, sondern Qualitätskontrolle: Hochglanzflächen nach Reparaturlack zeigen Orangenhaut, Staubpunkte, Läufer erst im Streiflicht, daher oft ”Schräglicht-Prüfleuchte” oder separate Prüfzone.
Bei Beleuchtungsplanung oft übersehen: ”Farbwiedergabeindex (Ra)”. Tageslichtfarbtemperatur ≠ hohe Farbwiedergabe; niedriges Ra verfälscht Farbwinkel-Effekt von Metallic- und Perllack, führt zu Farbton- und Prüffehlern. Empfehlung: Ex-Leuchten mit Ra≥80 in Spritzkabine, in Prüfzone Standardlichtkasten. Zudem Wartung wichtig: Lampenalterung, Staub auf Abdeckung senken effektive Beleuchtung, regelmäßig reinigen und lux-kontrollieren, Beleuchtung in Wartungsliste.
Sechs: Spritzkabinen-Layout: Materialfluss von Schleifen bis Einbrennen
Eine komplette Reparatur/Beschichtungseinheit enthält meist:
- Schleifzone (prep / sanding): Von Kabine getrennt und Unterdruck, verhindert Schleifstaub-Eintrag; zentrale Absaug-Schleifbank möglich;
- Farbmischraum (mix room): Konstant temperiert, sauber, ex-geschützt, mit Waage und Rezeptsystem;
- Spritzkabine (booth): Downdraft, mehrstufige Filter, konstante Temp/Feuchte;
- Verdunstungszone (flash-off): Zwischenschicht-Lösemittelverdunstung, sauber, temperiert, Staubfall vermeiden;
- Einbrennzone/Ofen (bake): Heißluft oder IR-Aushärtung, Plattentemperatur kontrollieren.
Materialfluss ”einrichtig, kein Rückfluss”: Schleifen → Mischen → Spritzen → Flash-off → Einbrennen, Schmutz- und Reinzonen trennen, Person/Fahrzeug/Material getrennt, Kreuzkontamination reduzieren. OEM-Linie trennt weiter Grundierung, pigmentierte Farbe, Klarlack in eigene Kabinen, um Kreuzkontamination und Farbverschleppung zu vermeiden. NEV-Batterieunterboden, Motorgehäuse etc. saubere Beschichtung pusht Sauberkeit zu ISO Class 7 oder höher, fast elektronikgrad, braucht Deckenwatten-Upgrade und Überdruckgradient.
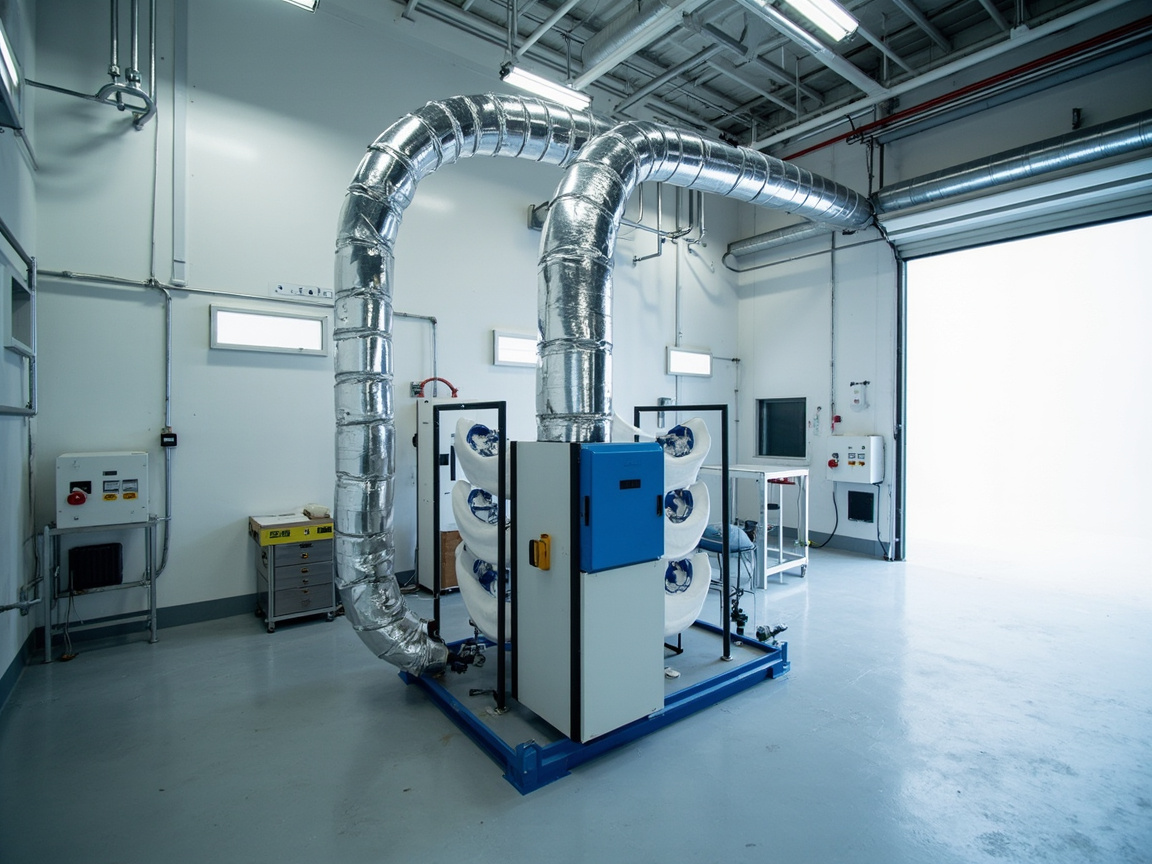
Sieben: Abgas- und VOC-Behandlung
Spritzkabinen-Abluft enthält Lacknebel und VOC, muss behandelt emissionskonform abgelassen, gebunden an GB 24409-2020 (Fahrzeugbeschichtungen) und Gesamtemissionsstandard für Luftschadstoffe. Übliche Maßnahmen:
- Lacknebelbehandlung: Wasserwand/Wasserwirbel (washout) oder Trocken-Lacknebelmatte;
- VOC-Behandlung: Aktivkohleadsorption, Zeolith-Rotor + RTO (Regenerativthermische Oxidation), katalytische Verbrennung (CO). Große Luftmenge niedrige Konzentration nutzt oft ”Rotor-Konzentration + RTO” wirtschaftlicher.
Quellenreduktion wirtschaftlicher als End-of-Pipe. Hochfestkörper oder wasserverdünnbare Systeme senken VOC an der Wurzel, verkleinern Endgerät und Betriebskosten. Zu Low-VOC Reparaturlack siehe Rezeptur und Applikation von Automobil-Reparatur-2K-Klarlack.
Kexin New Materials (kexinMaterials) empfiehlt bei Low-VOC-Systemen auch Werkstatt-Evaluierung von ”Quellen-Low-VOC + End-Rotor/RTO” Kombination, damit Gesamtemission pro Fläche und Betriebskosten gleichzeitig kontrolliert statt End-Alleinlast.
Acht: Überdruckgradient und Differenzdruckkontrolle
Saubere Spritzkabine ist nicht isoliert dicht, sondern blockt Schmutzluft via ”Druckgradient”. Prinzip: Reinzone gegenüber Schmutzzone Überdruck, Luft fließt nur von rein nach schmutz, nicht umgekehrt. Typischer Gradient:
- Kabine selbst relativ Außen +10 bis +20 Pa;
- Farbmischraum, Flash-off höherer Überdruck als Kabine;
- Schleifzone relativ Außen Unterdruck, Staub eingesperrt;
- Schleuse (Airlock) als Puffer, verhindert Druckzusammenbruch und Schmutzlufteinbruch beim Öffnen.
Differenzdruck via Luftbilanz (Zuluft minus Abluft) und Überdruckventil/VAV-Ventil, mit Mikromanometer angezeigt. Unzureichender Differenzdruck ist unsichtbare Ursache für ”sieht aus wie Reinraum, staubt trotzdem”, gehört in Tägliche Wartung. Für höhere Drei-Elektro-Sauberbeschichtung: Überdruckgradient und Luftwechsel gemeinsam planen, Partikelzählung als Verifikation statt nur Manometer.
Neun: Energieverbrauch und Einsparung: Ventilator, Wärmeübertragung, Wärmerückgewinnung
Spritzkabine ist Energiefresser: Downdraft 300–600 Luftwechsel/h, Ventilatorleistung und Heiz/Kühllast enorm. Einsparrichtungen:
- Frequenzgeregelte Ventilatoren: Drehzahl nach Bedarf, kein Dauer-Vollast;
- Wärmerückgewinnung: Abluftenergie via Rotor/Platte an Zuluft, senkt Klimakosten;
- Umluft: Erhöhter Umluftanteil (gefiltert wiederverwendet) wo erlaubt, reduziert Frischluftbehandlung.
Einsparung nicht auf Kosten der Sauberkeit – zu hoher Umluftanteil akkumuliert Lacknebel, senkt Sauberkeit, muss mit ausreichender Filterung und Monitoring sein. Sinnvolles Energiedesign via CFD und Energie-Simulation, ”Energie pro Fahrzeug-Spritz” als Carbon- und Kostenkennzahl tracken.
Zehn: Übersichtstabelle Designparameter
Folgende Tabelle fasst typische Automobil-Spritzkabine (Reparatur-Downdraft-Beispiel) Schlüsselparameter zusammen, Werte nach gängiger Ingenieurspraxis:
| Parameter | Typwert | Hinweis |
|---|---|---|
| Luftführung | Downdraft (Downdraft) | Oben-Zu Boden-Ab, sauberste |
| Flächengeschwindigkeit | 0,2–0,3 m/s | Ungleichmäßigkeit < 10% |
| Luftwechsel | 300–600 mal/h | Lacknebel rechtzeitig abführen |
| Vorfilter | G4 | Schutz nachgelagert |
| Deckenwatte (Mittel) | F5–F7 | Bestimmt Sauberkeit der aufs Lackbild treffenden Luft |
| HEPA (optional) | HEPA H13/H14 | High-End Decklack/Sauberbeschichtung |
| Temperatur | 20–25℃ (Reparatur) | OEM-Linie 23–28℃ |
| Relative Feuchte | 50–70% | Empfindliche Systeme 40–60% |
| Beleuchtung | 800–1200 lux | Tageslichtfarbe, ex-geschützt |
| Überdruck | +10~+20 Pa | Rein gegen Schmutz |
| Sauberkeit Referenz | ISO 14644 Class 8–7 | Decklackkabine höher |
Elf: Häufige Spritzkabinen-Mängel und Verbesserung
| Mangel | Ursache | Gegenmaßnahme |
|---|---|---|
| Voller Staubpunkte | Deckenwatte schmutzig/Filter ausgefallen/Schleifzonen-Luftmitnahme | Watte wechseln, Schmutz-Rein trennen, entstauben |
| Starke Orangenhaut | Zu hohe Geschwindigkeit/zu warm obertrocknend | Wind kalibrieren, Platte kühlen, Viskosität |
| Weißanlauf/Glanzverlust | Zu feucht/Wassereintrag | Feuchte senken, entfeuchten, Taupunkt |
| Läufer | Zu niedrige Geschwindigkeit/zu dicke Schicht | Wind erhöhen, DFT kontrollieren |
| Farbtonabweichung | Beleuchtungsfarbe falsch/Blickwinkel chaotisch | Tageslichtfarbe, fixer Winkel |
| Differenzdruck schwach | Luftbilanz falsch/Ventil defekt | Bilanz kalibrieren, Ventil reparieren, Wartung |
Kernregeln Spritzkabinenwartung: Filter regelmäßig wechseln, Wind messen, Temp/Feuchte kalibrieren, Schmutz-Rein trennen, Differenzdruck-Wartung. An Filtern sparen = Nacharbeit und Garantieverlust, lohnt nicht. Empfehlung: Filterwechsel-Logbuch, Differenzdruck statt Erfahrung, Wind/Temp/Feuchte/Sauberkeit/Druck in Tageswartung.
Zwölf: Unterschied OEM- und Reparatur-Spritzkabine
OEM-Spritzen meist Roboter-Elektrostatik, Kabine Teil der Linie, Luft/Temp/Feuchte nach Takt, getrennte Zonen (Grundierung, pigmentierte Farbe, Klarlack) zur Kreuzkontaminationsvermeidung; Reparaturkabine ”Mehrzweck”, braucht strikte Wartung und Zonenbetrieb. NEV-Batterieunterboden, Motorgehäuse etc. Sauberbeschichtung pusht zu ISO Class 7+, fast Elektronikgrad, braucht Deckenwatte-Upgrade und Überdruckgradient.
Zurück zum Kern: Spritzkabine ist ”Fundament” der Beschichtungsqualität. Selbst beste Beschichtung in unsauberer Kabine voller Mängel; kontrollierte Kabine lässt normale Farbe stabil hochglänzen. Umgebung als quantifizierbare, abnahmefähige Kennzahl managen ist gemeinsame Logik von High-End-Reparaturlack und OEM. Bei Bau/Upgrade Kabine: ”Windgleichmäßigkeit, Sauberkeitsklasse, Temp/Feuchte-Fenster, Druckgradient” als Abnahmebasis, nicht von Billigangebot mit ”sieht spritzbar aus” täuschen lassen.
Dreizehn: Spritzkabinen-Abnahme und Drittverifikation
Beim Neubau oder Umbau einer Spritzkabine darf man nicht nur die Geräteliste betrachten, sondern muss anhand von Daten abnehmen. Empfohlene Abnahmepunkte umfassen: Windgeschwindigkeitsgleichmäßigkeit (Rasterverfahren mit Mehrpunkt-Anemometer, Ungleichmäßigkeit sollte unter zehn Prozent liegen), Reinheit (Partikelzähler zur Messung der Konzentration von Partikeln ab 0,5 Mikrometer, Bezug auf ISO 14644 Class 8), Temperatur- und Feuchtigkeitsfenster (bei eingestellten Bedingungen 24 Stunden kontinuierlich aufzeichnen), Differenzdruckgefälle (saubere Zone gegenüber schmutziger Zone Überdruck von 10 bis 20 Pascal), Beleuchtungsstärke und Farbwiedergabe (Lux und Farbwiedergabeindex), Lärm und Energieverbrauch (Ventilatorleistung pro Flächeneinheit). Eine Abnahme durch Dritte vermeidet „Zusicherung der Konformität, Scheitern bei der Messung“. Bei vielen Niedrigpreis-Lösungen werden Ventilator- und Filterkonfigurationen heimlich reduziert, was zu ausreichender Windgeschwindigkeit, aber schlechter Gleichmäßigkeit führt; oberflächlich betrachtet lässt sich sprühen, tatsächlich ist die gesamte Platte voller Staubpunkte – nur durch rasterförmige Windmessung lässt sich das aufdecken. Der Abnahmebericht sollte archiviert werden als Basislinie für spätere Garantieansprüche und Umbauten. Für die saubere Beschichtung von Neue-Energie-Drei-Elektro-Komponenten sollte zudem eine dynamische Überwachung der Partikelzählung erfolgen, um zu verifizieren, ob die kurzzeitige Verschmutzung beim Öffnen/Schließen von Türen und beim Durchfahren von Fahrzeugen kontrollierbar ist, statt nur die statische Reinheit zu betrachten.
Vierzehn, Häufige Konstruktionsfehler und Umbaufallbeispiele
Vor Ort häufige Fehler gibt es in vier Kategorien: Erstens, ungünstige Anordnung von Zuluft- und Abluftöffnungen bildet Wirbel, die Staub aufwirbeln; zweitens, zu niedrige Auswahl der Deckenmatte (unter F5) führt zu unzureichender Reinheit; drittens, fehlender Pufferraum, beim Öffnen der Tür entsteht sofort Zug; viertens, umgekehrtes Überdruckgefälle, wobei die schmutzige Zone mit Überdruck Staub in die saubere Zone bläst. Empfohlene Priorität für Umbauten: Zuerst Luftbilanz und Deckenmatte korrigieren, dann Pufferraum und Differenzdruck, zuletzt Energieeinsparung und intelligente Steuerung. In einem Reparaturlackierzentrum waren ursprünglich die gesamte Platte voller Staubpunkte; die Untersuchung ergab, dass die Deckenmatte überfällig und der Vorfilter ausgefallen war. Nach Austausch des Filtermaterials und Umwandlung des Schleifbereichs in eine Unterdruckisolierung sank die Reklamationsrate für Staubpunkte von achtzehn Prozent auf unter drei Prozent; allein die Filtermaterialinvestition amortisierte sich nach wenigen Monaten. Ein weiterer Fall: Eine OEM-Linie hatte aufgrund eines zu hohen Umluftanteils Ansammlung von Farbnebel und Reinheitsabfall; nach Rückstellung des Frischluftverhältnisses und Ergänzung der Filterung erholte sie sich. Eine weitere Fabrik ignorierte den Pufferraum; im Winter strömte beim Öffnen der Tür kalte, schmutzige Außenluft direkt ein, wodurch die Farboberfläche weiß wurde und Staubpunkte auftraten – nach Installation einer doppelten Luftvorhangschleuse verschwand das. Beim Energieverbrauch laufen alte Spritzkabinen oft mit Volllast; Frequenzumrichter-Umbau und Wärmerückgewinnung können den Energieverbrauch pro Flächeneinheit um zwanzig bis vierzig Prozent senken, mit einer Amortisationszeit von meist ein bis zwei Jahren, und verbessern gleichzeitig die Temperatur-Feuchte-Stabilität. Solche Fälle zeigen: Die Rendite von Umweltmanagement-Investitionen ist sehr direkt; man muss nicht auf eine Generalüberholung warten, die Disziplin der täglichen Wartung ist oft wichtiger als die Geräteklasse.
Fünfzehn, Institutionalisiertes und digitalisiertes Betriebsmanagement
Die Spritzkabine ist kein einmaliges Projekt, sondern ein Produktionsgerät, das kontinuierliche Wartung benötigt. Es wird empfohlen, Wartungskennzahlen zu institutionalisieren und zu visualisieren: tägliche Inspektion von Windgeschwindigkeit, Temperatur/Feuchte, Differenzdruck, Beleuchtung; Filtermaterialwechsel nach Differenzdruck statt nach Kalender; Druckluft täglich entwässern und Taupunkt messen; Spritzkabine jährlich Partikelzählung und Windgeschwindigkeits-Rasterüberprüfung. Hochwertige Linien verbinden Umweltdaten weiter mit dem Manufacturing Execution System (MES) und verknüpfen sie mit den Qualitätsaufzeichnungen jedes Fahrzeugs, um einen rückverfolgbaren „Umwelt–Defekt“-Closed-Loop zu bilden. Wenn in einer Charge Staubpunkte oder Krater auftreten, lassen sich Windgeschwindigkeit, Differenzdruck und Filterzustand zum damaligen Zeitpunkt sofort abrufen, wodurch die Fehlersuche von Erfahrung zu Daten wird. Dieses digitalisierte Wartungsmanagement hat geringe Anfangsinvestitionen und dauerhaften Nutzen, es ist der Schlüsselschritt für die Lackierwerkstatt, vom „Handwerksbetrieb“ zur „Fabrik“ zu gelangen. Gleichzeitig darf die Schulung des Wartungspersonals nicht vernachlässigt werden: So gut die Geräte auch sind, bei falscher Bedienung versagen sie; die Spritzkabinenbedienung sollte in die Stellenqualifizierung aufgenommen, regelmäßig wiederholt und dokumentiert werden. Das Endziel des Spritzkabinenmanagements ist es, „Umwelt“ vom Mysterium zur Kennzahl zu machen – jeder, der übernimmt, kann nach denselben Zahlen stabil Hochglanz erzeugen.
Sechzehn, Neubewertung von Kosten und Rendite
Investitionen in Spritzkabinen werden oft als Kostenstelle gesehen, sollten aber eher als Hebel für Qualität und Return on Investment betrachtet werden. Eine Reklamation wegen staubpunktübersäter Platte umfasst Kosten für Schleifmaterial, Farbe, Arbeitszeit, Trocknungsenergie, Stellplatzbelegung und Vertragsstrafenrisiko bei verspäteter Fahrzeugübergabe; die Einzelreklamationskosten sind oft ein Mehrfaches der Präventionsinvestition. Am Beispiel Filtermaterial: Eine Satz Deckenmatten kostet begrenzt, unterstützt aber monatelang saubere Produktion; spart man sie ein und wechselt nicht, übersteigen die Reklamationsverluste bei weitem das Filtermaterial. Fabriken wird empfohlen, ein „Defektkosten-Kontobuch“ zu führen, die Reklamationskosten für Staubpunkte, Krater und Orangenhaut monatlich zu statistieren und mit den Umweltwartungskosten zu vergleichen, um das Management mit Zahlen von der kontinuierlichen Investition zu überzeugen. Für OEM und große Reparaturlack-Gruppen können Spritzkabinen-Umweltdaten auch für Lieferkettenaudits und Kundenwerksbesichtigungen genutzt werden, als Teil der Markenglaubwürdigkeit. Die Spritzkabine von einem „Geld ausgebenden Haus“ zu einem „Geld verdienenden Gerät“ umzudefinieren, ist ein Upgrade des Managementverständnisses und die wahre Basis für die Stabilität hochwertiger Beschichtungen.
Siebzehn, Intelligente Spritzkabinen und zukünftige Richtungen
Intelligente Spritzkabinen verbinden Sensorik, Steuerung und Daten und sind die natürliche Erweiterung des Werkstatt-Upgrades. Die Basisschicht ist „Wahrnehmung“: Windgeschwindigkeit, Temperatur/Feuchte, Differenzdruck, Reinheit, Taupunkt, Energieverbrauch alle vernetzt, automatische Alarmierung bei Anomalien statt Personenrundgang; die mittlere Schicht ist „Steuerung“: frequenzgeregelte Ventilatoren passen Luftmenge an den Spritzstatus an, Klimaanlage entfeuchtet gekoppelt an Taupunkt, Licht dimmt je nach Arbeitsmodus, um menschliche Nachlässigkeit zu reduzieren; die Spitzenschicht ist „Entscheidung“: Umweltdaten verknüpft mit Defektrate, Algorithmus warnt „bei aktuellen Parametern steigt Läufer-Risiko, empfohlen Filmdicke reduzieren oder Temperatur erhöhen“. Solche Systeme haben geringe Anfangsinvestitionen, können aber die Erfahrung des Meisters in replizierbare Regeln überführen und die Abhängigkeit von Einzelpersonen senken.
Zukünftige Richtungen umfassen auch Digital Twin – in einem virtuellen Modell das Verhalten der Spritzkabine bei verschiedenen Fahrzeugtypen und Klimata vorab zu simulieren, um Neulinien-Design und Umbau zu leiten und Trial-and-Error-Kosten zu senken. Für große Gruppen ermöglicht der horizontale Vergleich von Spritzkabinendaten mehrerer Standorte, schnell zu identifizieren, „welcher Standort die schlechteste Umweltdisziplin hat“, und Best Practices netzweit zu kopieren. Intelligenz ist kein Ziel, stabiler Hochglanz ist es. Gleichzeitig treibt der grüne, kohlenstoffarme Druck Spritzkabinen von „hoher Lüftung, hoher Energieverbrauch“ zu einem kohlenstoffarmen Modell aus „effizienter Filterung + Wärmerückgewinnung + Umluft“; der CO2-Ausstoß pro Flächeneinheit wird zum neuen Abnahmekriterium. Die Grenzen des Spritzkabinendesigns erweitern sich von „sauber“ zu „sauber und kohlenstoffarm und intelligent“.
Auf Talentebene verändert die intelligente Spritzkabine auch die Anforderungen an Stellen: Wartungspersonal wechselt von „Filtermaterial tauschen“ zu „Daten lesen, Alarme managen“ und benötigt grundlegende Datenkompetenz. Das Schulungssystem muss synchron upgrade, sonst sind Geräte intelligent, Menschen nicht, und es bleibt Papier-Intelligenz. Letztlich liegt die Wettbewerbsfähigkeit der Spritzkabine nicht an wie fortschrittlich das Einzelgerät ist, sondern ob das „Vier-Set aus Design–Wartung–Daten–Talent“ systematisch ist, was Kexin Materials (kexinMaterials) bei der gemeinsamen Lösungsentwicklung mit Kunden wiederholt als grundlegende Logik betont. Die Spritzkabine als System statt als Einzelprodukt zu betreiben, ermöglicht es, unter den dreifachen Druck von Kosten, Qualität und Compliance die Hochglanz-Ausbeuterate stabil zu halten.
Achtzehn, Rhythmus-Empfehlungen für Umbau und Erweiterung von Spritzkabinen
Umbau und Erweiterung von Spritzkabinen sollten nicht in einem Schritt voll ausgestattet werden, sondern im Rhythmus „Schmerzpunkt–Investition–Rendite“ voranschreiten. Zuerst das schmerzhafteste lösen: bei staubpunktübersäter Platte zuerst Deckenmatte tauschen und schmutz-sauber-Zonentrennung; bei Winterweißwerden zuerst Entfeuchtung und Vorwärmung; bei hohem Energieverbrauch dann Frequenzumrichter und Wärmerückgewinnung. Jeder Schritt mit Daten abnehmen, dann nächster Schritt. Dieses schnelle Kleinschritt-Vorgehen ist stabiler als einmalige Großumbauten und erhält leichter dauerhafte Management-Unterstützung. Für Werkstätten mit Produktionsausweitung sollten neue Spritzkabinen bereits in der Designphase Monitoring-Schnittstellen und Erweiterungsraum vorsehen, um späteres Flickschustern zu vermeiden. Das Wesen von Umbau/Erweiterung ist „mit kontrollierter Investition die teuersten Reklamationen eliminieren“; Rhythmusgefühl ist wichtiger als Geräteklasse.
Zudem sollten bei Umbau/Erweiterung Abfall- und Gefahrstoffströme synchron bedacht werden: Farbnebelvlies, Altfilterwatte, Altlösemittel sind Gefahrstoffe, benötigen konforme Zwischenlagerung und Entsorgung; beim Design Zwischenlagerraum und Transfer-Kontobuchplatz vorsehen, um nach Inbetriebnahme erst festzustellen, dass Compliance-Lücken bestehen. Umweltschutz und Qualität sind gleichermaßen unverzichtbare Grundlinien der Spritzkabine. Umbau/Erweiterung als Systemprojekt aus „Qualität, Energieverbrauch, Compliance“ zu sehen, bringt langfristigen Nutzen statt nur ein Kriterium erfüllt und zwei andere im Minus.
Neunzehn, Drei Grundlinien-Empfehlungen für die Lackierwerkstatt
Wenn vor Ort nur drei Dinge gemerkt werden können, lauten die Empfehlungen: Erstens, Filtermaterial rechtzeitig wechseln, Windgeschwindigkeit rechtzeitig messen – das ist die Grundlinie der Sauberkeit; zweitens, Temperatur/Feuchte und Taupunkt in die tägliche Inspektion schreiben, Kondensation und Weißwerden sind vermeidbar; drittens, Defekte nach Standardbewertung statt mit bloßem Auge, nur so gibt es Abnahmegrundlage. Wer diese drei hält, senkt natürlich die Reklamationsrate. Spritzkabinenmanagement kennt keine Abkürzung, es beruht darauf, einfache Handlungen korrekt zu wiederholen. Wenn Umwelt zu quantifizierbaren, abnehmbaren Kennzahlen wird, kann gute Farbe wirklich Hochglanz und Haltbarkeit zeigen, und die Werkstatt geht von „Glücksspiel“ zu „stabiler Ausbeute“. Diese drei Punkte in das Stellenhandbuch zu schreiben, ist dauerhafter und günstiger als jede kampagnenartige Korrektur.
Häufige Fragen
Frage: Warum ist die Unterdruck-Spritzkabine besser als die Querstrom-Spritzkabine?
Antwort: Bei der Unterdruck-Spritzkabine strömt die Luft von oben nach unten, konsistent mit der Schwerkraft, drückt Farbnebel und Schadstoffe direkt zum Boden und ab; Fahrzeugflächen erhalten gleichmäßigen sauberen Wind, wenig Rückströmung; bei Querstrom fallen Deckenstaub leicht, Windseite und Leeseite ungleich. Daher wird für Automobilbeschichtung Hauptstrom Unterdruck empfohlen.
Frage: Wie oft wird die Deckenmatte (mittelfeine Filterung) der Spritzkabine gewechselt?
Antwort: Keine einheitliche Periode, maßgeblich sind Differenzdruck und Reinheit; Verstopfung führt zu ungleicher Windgeschwindigkeit, turbulenter Staubaufwirbelung. Erfahrungsgemäß Monate bis halbes Jahr, bei hoher Nutzung öfter. Prinzip: Sauberkeits-Grundlinie nicht sparen, Filtermaterialgeld viel kleiner als Reklamationsverlust.
Frage: Warum muss Temperatur/Feuchte der Spritzkabine konstant sein?
Antwort: Temperatur/Feuchte bestimmen Lösemittelverdunstungsgradient und Isocyanat-Reaktion: zu hoch Oberflächentrocknung schnell Orangenhaut, zu niedrig Läufer; Feuchte zu hoch Weißwerden, mit Wasser Blasenbildung. Konstante Temperatur/Feuchte ist Voraussetzung für stabile Filmbildung.
Frage: Nach welchem Standard die Reinheit der Spritzkabine?
Antwort: Filterklasse gemäß ISO 16890 und altem EN 779 (G4/F5–F7/HEPA); Luftreinheit Bezug ISO 14644-1 Class 8–7. Decklack-Kabine höhere Anforderung.
Frage: Woher kommt 0,2–0,3 m/s Oberflächenwind?
Antwort: Muss Farbnebel genug zum Boden drücken, Rückströmung verhindern, darf aber nicht zu schnell nasse Schicht stören und Orangenhaut machen. 0,2–0,3 m/s ist ingenieurstechnischer Balancewert, zudem Ungleichmäßigkeit < 10 %.
Frage: Wie VOC der Reparaturlack-Kabine behandeln?
Antwort: Farbnebel zuerst durch Wasserwand/Trocken-Nebelvlies erfassen, VOC mit Aktivkohle, Zeolithrad+RTO oder katalytischer Verbrennung behandeln, Emission muss GB 24409-2020 und Luftemissionsstandard entsprechen.
Frage: Warum explosionsgeschützte und tageslichtfarbige Beleuchtung?
Antwort: Farbnebel entflammbar, Leuchten müssen explosionsgeschützt; Tageslichtfarbtemperatur (5000–6500K) für echte Farberkennung, Vermeidung Farbton- und Qualitätsfehlurteil, empfohlen Farbwiedergabeindex Ra≥80.
Frage: Warum Schleifbereich von Spritzkabine trennen?
Antwort: Schleifstaub in Spritzkabine fällt direkt in Nassfilm als Staubpunkt. Nötig Unterdruckisolierung, Einweg-Logistik, Personen-Fahrzeug-Material-Trennung, keine Luftmischung schmutz-sauber.
Empfohlene Literatur
- Formulierung und Verarbeitung von 2K-Klarlack für Automobilreparatur: Spritzkabinenumgebung bestimmt direkt Orangenhaut, Läufer und Staubpunkte des Klarlacks, beide stark korreliert.
- Häufige Automobillackdefekte (Läufer/Orangenhaut/Krater): Staubpunktübersäte Platte und Krater meist Sekundärverschmutzung durch unsaubere Spritzkabine.
- Beschichtungsschutz des Dreier-Elektro-Systems von Neue-Energie-Fahrzeugen: Dreier-Elektro-Beschichtung treibt Reinheit zu Elektronikgrad, erweitert Spritzkabinen-Designgrenze.
- Computer-Farbtonanpassung und Farbabweichungskontrolle bei Automobilreparatur
- Gesundheitsgefahren und Schutz durch Isocyanate in Automobillacken
- Automobilreparaturlack-System: 2K-Deckfarbe, Basislack+Klarlack und Einkomponenten