自動車のスプレー塗装(Spray Painting)品質の上限は、半分が塗料と工程に、もう半分が噴霧ブース(Paint Booth)環境にあります。同じ2Kニス、同じ配合比でも、清浄で管理されたブース内では高光沢で欠陥のない仕上がりになり、粉塵・油霧・温Humidityが制御されていない作業場では塵点・オレンジピール・クレータだらけになります。ブース設計の本質は、「制御された気流+多段フィルタ+恒温恒湿」を用いて、塗装の微環境を「普通の作業場」から「準クリーンルームレベル」へと変え、塵・油霧・水分がWet Filmに落ちる隙を与えないことです。
自動車および工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials)はApplication端への支援において常に「良い塗料にも良いブースが必要」と強調しています。本稿では、ブースの気流組織・フィルタ等級・環境パラメータ・レイアウトの論理を分解し、引用可能な設計基準を提示して、塗装作業場が「環境」を定量化・検収可能な指標に変える手助けをします。
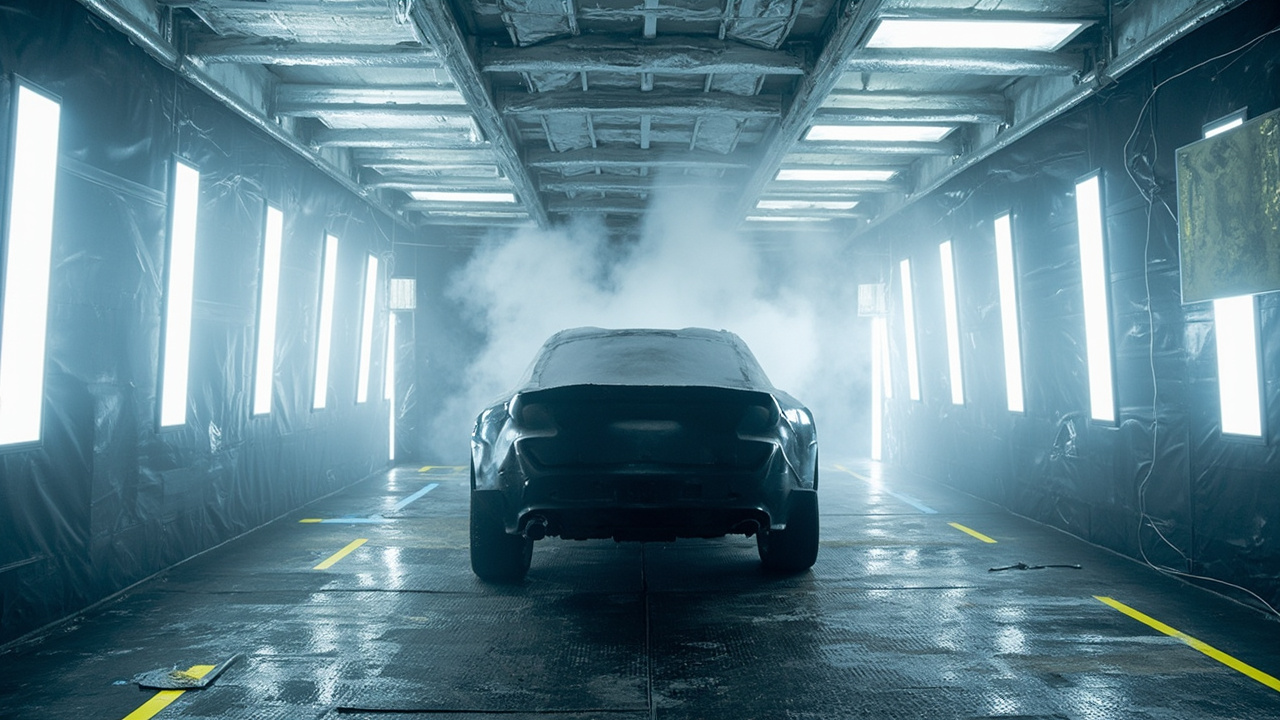
一、ブースのコア的任務:「汚れた空気」をWet Filmの外に遮る
塗装時、塗料の霧は帯電した微細な液滴であり、空気中の塵・繊維・油霧・水滴を吸着します。これらの汚染物が未乾燥の塗膜に落ちると、塵点・クレータ・フィッシュアイ・ピンホールが生じます。ブースが解決すべき三つの事柄は以下の通りです:
- 清浄な風を送る:外気を多段フィルタで処理してから送入し、粉塵濃度を許容レベルまで低下させる;
- 流向を制御する:安定した気流で塗料霧と汚染物を排風側へ「押しやり」、逆流や乱流を起こさない;
- 環境を安定させる:恒温恒湿とし、溶剤が設計通りの勾配で揮発するようにして、白化・オレンジピール・タレを防ぐ。
ブースは「換気扇を付けた部屋」ではなく、空気処理システム(AHU)+フィルタマトリクス+気流組織+照明+廃気処理の統合体です。多くの現場では再作業率の高さを塗料のせいにしますが、実際はブースの清浄度が基準に達していないことによる二次汚染です。ブースを「部屋」ではなく「設備」として設計することこそが、品質安定の第一歩です。ブースへの投資対効果は設備価格だけでなく、再作業率をどれだけ下げ、一次合格率をどれだけ上げたかで見るべきであり、この両者の利益は通常、設備価格差を大幅に上回ります。
二、気流組織:下吸式・横吸式・側吸式
気流方向により、ブースは三種類に分かれます:
- 下吸式(Downdraft):天井から送風、底部グレーチングから回風し、気流は上から下へ車体を貫通して塗料霧を直ちに床面へ押し出し排出します。これは自動車塗装(特にOEMと高級補修)の主流であり、気流が重力と一致し汚染物の逆流が最少で、車体各面が均一な清浄風を受けるためです。典型的な面風速は0.2–0.3 m/s、換気回数は300–600回/hです。
- 横吸式(Crossdraft):一端から送風、反対側で排風し、気流は水平に貫通します。構造が簡単で費用が安い反面、気流が重力と垂直なため顶部の塵が落ちやすく、車体の風上側と風下側で均一性が悪く、入門用補修に多く用いられます。
- 側吸/上送側回:両者の中間で、中小補修ブースや局部噴塗台に一般的です。
現代の高級補修およびOEMでは、「全下吸+床面回風床(pitまたはfloor filter)」を採用し、顶部均流膜(Ceiling diffuser)を組み合わせて風速を均一化(不均一度<10%)し、局部乱流による巻塵を避けるのが一般的です。気流組織設計の難点は「風があるか」ではなく、「風が均一か・短絡していないか・塵を巻き上げていないか」です。よくある失敗は送风口と回风口の配置不適切により、車体局部に渦流ができて床面の塗料霧を板面へ再巻上げすることです。設計段階では計算流体力学(CFD)で気流をシミュレーションし、風速不均一度や渦流領域を定量化することを推奨し、経験だけで风口を配置すべきではありません。
三、フィルタ等級:G4からHEPAまでの多段マトリクス
ブースの清浄度は多段フィルタで実現され、等級はISO 16890(旧EN 779)およびISO 14644-1(クリーンルーム分級)を参照します:
- 初効(Pre-filter)G4:毛髪・大粒子を防ぎ、後段を保護;
- 中効 F5–F7(天井綿/ceiling filter):送風末端の均流膜は一般的にF5(EU5)級を用い、天井送風の清浄度を決定し、「塗面に落ちるその風」の最終関門である;
- 塗料霧フィルタ(Floor/Paint arrestor):床面排風側の紙・ガラス繊維製塗料霧フェルトで、塗料霧を捕集しファンと大気を保護;
- 高効 HEPA(H13/H14):高級トップコート房やクリーン塗装(例:新エネ三電・半導体級)に用い、≥0.3 µm粒子に対する捕集率99.97%以上。
ブースの空気清浄度はよくISO 14644-1のClass 8(約3.5×10⁶個/m³ @≥0.5 µm)からClass 7(高級トップコート)に照合されます。注意すべきは、フィルタ等級が高ければ良いというわけではなく、換気量・風速・エネルギー消費とのバランスが必要な点です;しかし天井綿(F5以上)と定期交換は「清浄」の底线であり、目詰まりした天井綿は風速不均一や乱流巻塵を招きます。工事上は压差スイッチや压差計で交換タイミングを判断し、単なるカレンダー日数ではなくすべきです。初効G4も軽視できません:これが失效すると後段中効が大粒子で急速に目詰まりし、寿命と清浄度の両方を失います。
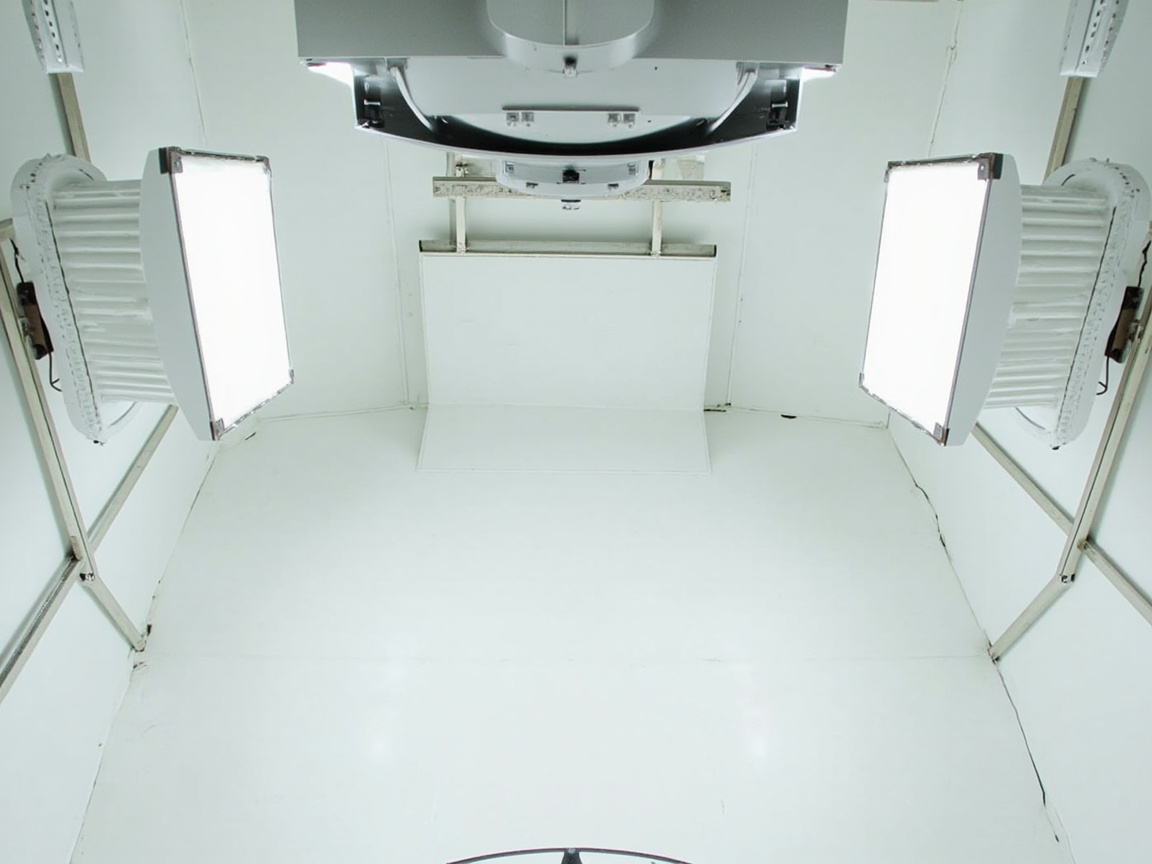
四、温Humidity制御:20–25℃ と 50–70% RH
塗装環境の温Humidityは成膜にDirect影響します:
- Temperature:推奨20–25℃(補修)、OEMラインは多く23–28℃。低すぎ→溶剤揮発遅・タレ・硬化遅;高すぎ→表乾過速・オレンジピール・ドライスプレー・気泡。
- 相対Humidity:推奨50–70%(多くの二液型)、一部敏感系は40–60%を要求。Humidity过高→水が塗膜へ侵入、白化・光沢低下・イソシアネートとの反応で気泡。
温Humidityはエアコン+加湿/除湿で実現し、「緩衝間(Airlock)」を設けて扉開時に外気の汚れた空気が直撃するのを防ぎます。Water-Based塗料のより厳しい温Humidity要求については、Water-BasedペイントApplicationの要点を参照ください。Humidity制御のコアは実は「露点管理」です:板温が露点より3℃以上高ければ、水分はSurfaceで結露しません。多くの白化事故はHumidity計の読みが高いことではなく、板温が露点以下で結露したことによるものです。塗装前の板温実測は環境Humidityより重要です。温Humidity記録は每車/每バッチの工程檔案に入れ、缺陷の遡及を容易にすべきです。
五、照明:800–1200 lux で無影
ブース照明は800–1200 lux(一部基準はより高い要求)、色温は日光に近い(5000–6500 K)ことで真の色判別ができ、無影・防爆(塗料霧は引火爆発性のため、灯具は防爆/耐爆)でなければなりません。照明は塗装のためだけでなく検査のためでもあります:補修後の高光沢塗面は斜め照射光下でこそオレンジピール・塵点・タレが見えるため、ブースにはよく「斜照検査灯」や独立検査区が備えられます。
照明設計で見落とされがちなのは「演色性指数(Ra)」です。日光色温が高演色とは限りません;Raが低いと、メタリックペイントやパールペイントの角依存変色が誤判され、調色と検査の偏差を招きます。ブースにはRa≥80の防爆灯具を採用し、検査区で標準光源ボックスで再確認することを推奨します。また、ブース照明の維持も重要です:ランプの光衰・カバーの積塵は有効照度を下げるため、定期清掃と照度巡検を行い、照度を点検表に記録すべきです。
六、ブースレイアウト:研磨から焼付までの物流
一つの完全な補修/塗装ユニットは通常以下を含みます:
- 研磨区(prep / sanding):ブースと隔離し負圧とし、研磨粉塵がブースへ入るのを防ぐ;集中集塵研磨台を設置可;
- 調漆間(mix room):恒温・清浄・防爆、電子秤とFormulaシステムを備える;
- ブース(booth):下吸式・多段フィルタ・恒温恒湿;
- フラッシュオフ区(flash-off):塗層間の溶剤揮発、清浄・Temperature制御が必要で塵落ちを防ぐ;
- 焼付区/炉(bake):熱風またはIR硬化、板温制御。
物流は「単向で逆流しない」こと:研磨→調漆→塗装→フラッシュオフ→焼付、汚区と浄区を分け、人/車/物を分流し交差汚染を減らす。自動車工場OEMラインはさらに中塗り・色漆・ニスを独立ブースに分け、異なる塗層間の交差汚染と混色を防ぎます。新エネ電池下護板・モーターケース等のクリーン塗装は清浄度をISO Class 7以上、電子級に近くまで押し上げ、天井綿のグレードアップと正圧勾配制御が必要です。
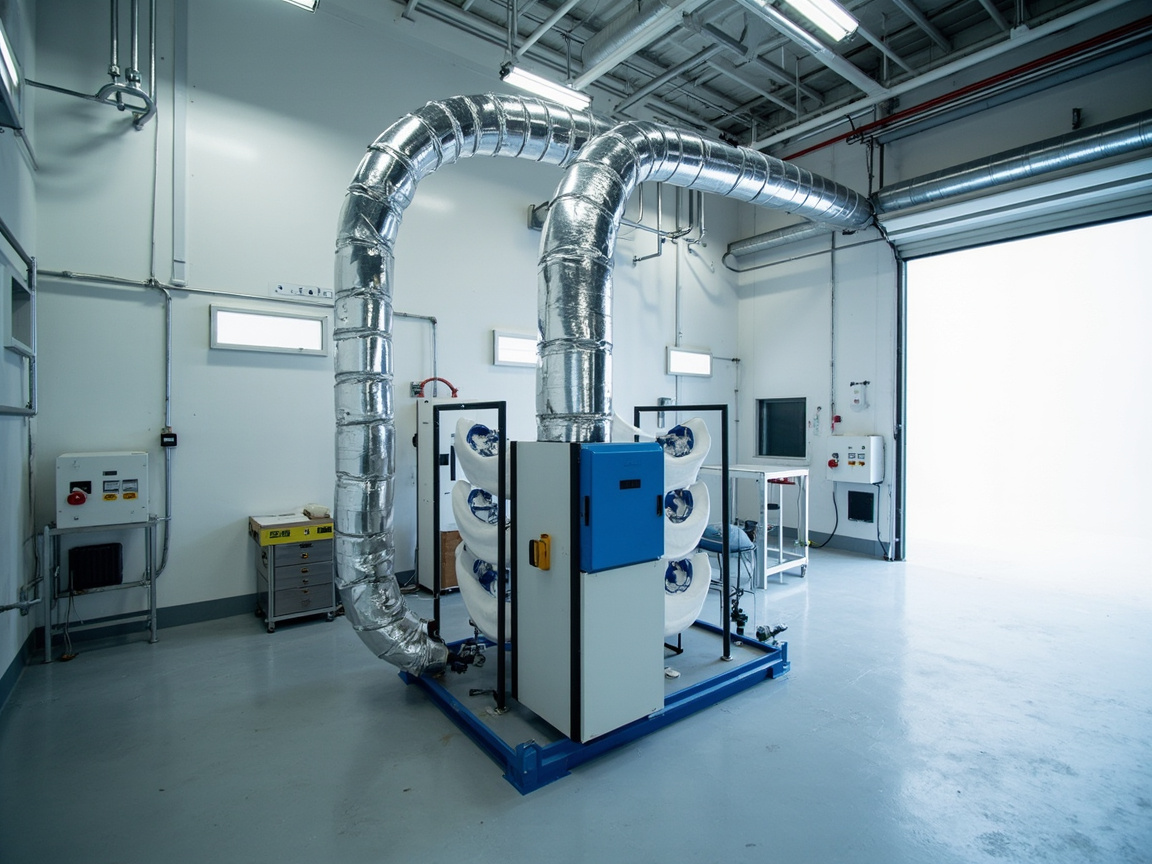
七、廃気と VOC 処理
ブース排風には塗料霧とVOCが含まれ、基準に達して処理した後で排出され、GB 24409-2020(車両塗料)および大気汚染物総合排出基準の制約を受けます。一般的な処理:
- 塗料霧処理:水カーテン/水旋(washout)または乾式塗料霧フェルトで塗料霧を捕集;
- VOC処理:活性炭吸着、ゼオライトロータ+RTO(蓄熱焼却)、触媒燃焼(CO)。大风量低濃度ブースは「ロータ濃縮+RTO」がより経済的。
末端治理より発生源削減の方が経済的です。高固形分やWater-Based系を選べば、VOC発生量を根本から下げ、末端設備規模と運転費を減らせます。補修端のLow VOC系については、自動車補修2KニスのFormulaとApplication要点を参照ください。
KeXin New Material(kexinMaterials)はLow VOC系を支援する際、工場にも「発生源Low VOC+末端ロータ/RTO」の組合せを同時評価し、単位面積排出総量と運転費を同時に制御し、末端単点で無理に支えるのではなくすべきと提案しています。
八、正圧勾配と压差制御
クリーンブースは孤立密閉ではなく、「压差勾配」によって汚れた空気を外に遮ります。基本原則は:清浄区が汚区に対して正圧を保ち、空気が浄区から汚区へしか流れないようにし、逆浸入を防ぐことです。典型的な勾配:
- ブース本体が外気に対し +10 から +20 Pa;
- 調漆室、フラッシュオフエリアは噴房(ブース)に対してより高い正圧;
- 研磨エリアは外気に対して負圧を維持し、粉塵を区内に閉じ込めて外部へ漏出させない;
- バッファ室(Airlock)を緩衝として設け、ドア開閉瞬間の差圧崩壊や汚染空気の直撃を防ぐ。
差圧制御は風量バランス(給風量と排風量の差)とリリーフ弁/可変風量弁により実現され、マイクロ差圧計を備えてリアルタイム表示を行う。差圧不足は「一見クリーンルームのようだが、実際には依然として粉塵が落ちる」という目に見えない原因であり、日常の点検項目に組み込むべきである。より要求の厳しい三電(バッテリー・モーター・電装)クリーン塗装においては、正圧勾配と換気回数を連携して設計し、粒子カウントによる検証を行うべきであり、単に差圧計だけを見るものではない。
九、エネルギー消費と省エネ:送風機、熱交換と熱回収
噴房(ブース)は大エネルギー消費設備である:下吸式ブースの換気は 300–600 回/h であり、送風機の電力と加熱/冷房負荷はいずれも相当なものである。省エネの方向性には以下の3種類がある:
- インバータ送風機:風速要求に応じてインバータ制御で調整し、一定全出力を避ける;
- 熱回収:排風のエネルギーをロータ/プレート熱交換器を経て給気機に回収し、空調負荷を低減する;
- 循環風:許容範囲内で循環風比率を高め(ろ過後に再利用)、新風処理量を削減する。
省エネは清浄度を犠牲にしてはならない——循環風比率が高すぎると塗料ミストの蓄積と清浄度低下を招くため、十分なろ過と監視を必ず併設しなければならない。合理的な省エネ設計は CFD とエネルギー消費シミュレーションの下で妥協点を探り、「1台あたりの塗装エネルギー消費」を工場の炭素排出とコスト指標の一つとして追跡すべきである。
十、設計パラメータ対照表
以下の表は、典型的な自動車噴房(補修用下吸式ブースを例とする)の主要設計パラメータをまとめたものであり、数値は業界の一般的な工学的実践を参考としている:
| パラメータ | 典型値 | 説明 |
|---|---|---|
| 気流方式 | 下吸式(Downdraft) | 天井給風・床下回風、最も清浄 |
| 面風速 | 0.2–0.3 m/s | 不均一度 < 10% |
| 換気回数 | 300–600 回/h | 塗料ミストの速やかな排出を保証 |
| 初効ろ過 | G4 | 後段の保護 |
| 天井フィルタ(中効) | F5–F7 | 塗面に落ちる風の清浄度を決定 |
| 高効(オプション) | HEPA H13/H14 | 高級トップコート/クリーン塗装 |
| Temperature | 20–25℃(補修) | OEM ライン 23–28℃ |
| 相対Humidity | 50–70% | 敏感系 40–60% |
| 照度 | 800–1200 lux | 昼光色Temperature、防爆 |
| 正圧 | +10~+20 Pa | 清浄区対汚染区 |
| 清浄度対照 | ISO 14644 Class 8–7 | トップコート房はより高く |
十一、よくある噴房の不具合と改善
| 不具合 | 成因 | 対策 |
|---|---|---|
| 全面の塵点 | 天井フィルタの汚れ/ろ材の失效/研磨エリアからの風漏れ | 天井フィルタ交換、汚浄分区、除塵 |
| オレンジピールが重い | 風速過大/Temperature高で表乾が早い | 風速校正、面温低下、Viscosity調整 |
| 白化/光沢低下 | Humidity過大/水の侵入 | 除湿、除湿、露点制御 |
| 垂れ | 風速過小/Film Thickness超過 | 風速向上、DFT 制御 |
| 色ズレ | 照明色Temperature誤り/観察角乱れ | 昼光色Temperatureへ変更、角度固定 |
| 差圧不足 | 風量バランス誤り/リリーフ弁故障 | 風量バランス校正、弁修理、点検 |
噴房メンテナンスのコア的規律:定期的なろ材交換、定期的な風速測定、定期的な温Humidity校正、汚浄分流、差圧点検。ろ材をケチって交換しない代償は、やり直し作業と品質保証の喪失であり、全く割に合わない。ろ材交換台帳を作成し、経験ではなく差圧を基準とし、風速・温湿・清浄度・差圧を毎日の点検表に記載することを推奨する。
十二、OEM と補修噴房の違い
OEM 塗装は多くがロボット静電塗装であり、噴房はライン全体の一部であり、気流・温湿・清浄度はライン全体のタクトに合わせて設計され、かつゾーン分け(中塗り房、色漆房、Clearcoat房)を独立させて相互汚染を避ける;補修噴房は「一房多用途」であり、厳格なメンテナンスと分区運用に頼って品質を保証する必要がある。新エネルギー電池下側保護板、モーターケースなどのクリーン塗装は清浄度を ISO Class 7 以上、電子級に近いレベルまで押し上げ、天井フィルタのグレードアップと正圧勾配制御が必要である。
根本に戻る:噴房は塗装品質の「基礎」である。どんなに良い塗料でも、不潔な噴房に落ちれば全面不具合だらけになり;一方、管理された噴房は普通の塗料でも安定して高光沢を出せる。環境を定量化・検収可能な指標として管理することは、Premium補修と OEM に共通する根本的な論理である。噴房の新設または改造時は、「風速均一度、清浄度等級、温湿窓、差圧勾配」の4項目のハード指標を検収ベースラインとし、安価なSolutionに「一見噴装できそう」と言って誤魔化されないよう注意すべきである。
十三、噴房検収と第三者検証
新設または改造した噴房は設備リストだけを見るのではなく、データで検収しなければならない。検収項目として以下を推奨する:風速均一度(多点風速計グリッド法、不均一度は10%未満であること)、清浄度(粒子カウンタで0.5マイクロメートル以上の粒子濃度を測定し、ISO 14644 Class 8 に照合)、温Humidity窓(設定工況下で24時間連続記録)、差圧勾配(清浄区対汚染区正圧10〜20パスカル)、照度と演色(ルクスと演色評価数)、騒音とエネルギー消費(単位面積送風機電力)。第三者検収は「達標を約束するが、実測は崩壊」を防げる。多くの安価Solutionでは、送風機とろ過構成が削減され、風速は足りるが均一度が悪く、Surfaceは噴装できそうでも実際は全面塵点であり、グリッド測風でのみ露見できる。検収報告は記録に残し、後の品質保証と改造のベースラインとすべきである。新エネルギー三電類のクリーン塗装については、粒子カウントの動的監視を行い、ドア開閉や車両通過時の瞬時汚染が制御可能かを検証し、静的清浄度だけを見るものではない。
十四、よくある設計ミスと改造事例
現場でよくあるミスは4種類ある:一つ目は給回风口レイアウト不適切による渦流巻き塵;二つ目は天井フィルタ選定が低すぎ(F5未満)で清浄度不足;三つ目はバッファ室欠如で、ドアを開けると即座に風漏れ;四つ目は正圧勾配の逆転で、汚染区の正圧が塵を清浄区へ吹き込む。改造優先順位の推奨:まず風量バランスと天井フィルタを校正し、次にバッファ室と差圧、最後に省エネとスマート制御を考慮する。ある補修センターは元々全面塵点だったが、調査で天井フィルタの超期使用と初効ろ材失效が判明、ろ材交換と研磨エリアの負圧隔離化により、塵点やり直し率が18%から3%以内へ低下し、ろ材投資のみで数ヶ月で回収できた。別の事例は OEM ラインで循環風比率過大により塗料ミスト蓄積・清浄度低下を招き、新風比を戻しろ過を追加して回復した。また、バッファ室を軽視し冬季ドア開け時に屋外の冷たく汚れた空気が直撃、塗面白化と塵点が同時に発生、二重回風幕バッファの設置で解消した。エネルギー消費面では、旧式噴房は常に全出力運転であり、インバータ改造と熱回収で単位面積エネルギー消費を2〜4割削減でき、回収期間は通常1〜2年で、同時に温湿安定性も改善する。こうした事例は、環境治理への投資回報が非常にDirect的であることを示しており、大修理を待つ必要はなく、日常メンテナンスの規律性が設備のグレードよりも重要な場合が多い。
十五、運用保守の制度化とデジタル化
噴房は一度きりの工事ではなく、継続的な運用保守が必要な生産設備である。運用保守指標の制度化・可視化を推奨する:毎日の点検で風速・温湿・差圧・照度を確認し、ろ材はカレンダーではなく差圧で交換、圧縮空気は毎日排水と露点測定、噴房は毎年粒子カウントと風速グリッド再確認を行う。Premiumラインはさらに環境データを製造実行システムに接続し、各車両の品質記録と関連付けて「環境—欠陥」の遡及可能な閉ループを形成する。あるロットで塵点やクレータが発生した際、直ちに当時の風速・差圧・ろ材状態を遡査でき、トラブルシューティングを経験からデータへと変える。このデジタル運用保守は前期投資が小さく利益が持続するため、塗装工場が「工房」から「工場」へ進む重要な一歩である。同時に、運用担当者の教育も無視できない:どんなに良い設備でも、操作を誤れば依然として失效するため、噴房操作を職位認証に組み込み、定期再教育と記録を行うべきである。噴房管理の終着点は、「環境」をオカルトから指標へ変えること——誰が引き継いでも、同じ一組の数字で安定して高光沢を出せるようにする。
十六、コストとリターンの再認識
噴房への投資はコストセンターと見なされがちだが、より重要なのは品質と投資回報のレバーと見なすべきである。全面塵点のやり直しコストには、研磨材料・塗料・人工・焼付けエネルギー・車位占有・納車遅延の違約リスクが含まれ、単件やり直しコストは予防投資の数倍になることが多い。ろ材を例にとると、一组の天井フィルタ価格は限られているが、数ヶ月の清浄生産を支えられる;一度ケチって交換しなければ、やり直し損失はろ材を遥かに超える。工場に「欠陥コスト台帳」を作成し、塵点・クレータ・オレンジピールのやり直し費用を月次集計し、環境運用投資と対比、数字で経営層に継続投資を納得させることを推奨する。OEM と大型補修グループにとって、噴房環境データはサプライチェーン監査や顧客工場検査にも用いられ、ブランド信頼性の構成要素である。噴房を「金を食う部屋」から「稼ぐ設備」へ再定義することは、管理認識の昇華であり、Premium塗装安定性の真の基盤でもある。
十七、スマート噴房と将来の方向性
スマート噴房はセンシング・制御・データをつなぐものであり、塗装工場昇級の自然な延伸である。基礎層は「感知」:風速・温湿・差圧・清浄度・露点・エネルギー消費をすべてネットワーク化し、異常は人巡りではなく自動警報;中間層は「制御」:インバータ送風機が塗装状態に応じて風量調整、空調が露点に連動して除湿、照明が作業モードに応じて調光し、人的疏忽を減らす;最上層は「意思決定」:環境データを欠陥率と関連付け、アルゴリズムで「現在のパラメータ下では垂れリスクが上昇、Film Thickness低下またはTemperature向上を推奨」と提示する。こうしたシステムは前期投資が大きくなく、ベテランの経験を複製可能なルールにCuringし、個人への依存を下げられる。
将来の方向性にはデジタルツインも含まれる——仮想モデルで異なる車型・異なる気候下の噴房挙動を予演し、新ライン設計と改造を指導、試行錯誤コストを削減する。大型グループにとって、複数拠点噴房データの横断対照により、「どこの環境規律が最も悪いか」を迅速に特定し、ベストプラクティスを全ネットへ複製できる。スマートは目的ではなく、安定して高光沢を出すことこそが目的である。同時に、グリーン低炭素圧力が噴房を「高換気高エネルギー消費」から「Efficientろ過+熱回収+循環風」の低炭素モードへ推し進め、単位面積炭素排出が新たな検収指標となる。噴房設計の境界は、「清浄」から「清浄かつ低炭素かつスマート」へと広がっている。
人材の面において、スマート噴房(スプレーブース)は職務要件も変革する。保守・運用担当者は「フィルタ材の交換」から「データの読取り・アラート管理」へと変化し、基礎的なデータ・リテラシーが必要となる。研修Systemも同時にアップグレードさせなければ、設備がスマートになっても人が追いつかず、結局は絵に描いた餅のスマート化に終わる。最終的に、噴房の競争力は単体設備の先進性ではなく、「設計—運用—データ—人材」の四点セットがSystem的に機能しているかどうかにあり、これはKeXin New Material(kexinMaterials)が顧客との共創提案の中で繰り返し強調する根本ロジックでもある。噴房を単品ではなくシステムとして経営することではじめて、コスト・品質・コンプライアンスの三重圧力の下で高光出品率を安定して維持できる。
十八、噴房の改修・拡張のペースに関する提言
噴房の改修・拡張は、一度に全ての構成を詰め込むのではなく、「痛み—投資—リターン」のペースで推進すべきである。まず最も痛いところを解決する。満板の塵点(ごみ点)があるなら、まず天井フィルタと汚浄分区を優先する。冬季に白化(ブラッシング)するなら、除湿と予熱を優先する。エネルギー消費が高いなら、インバータと熱回収を実施する。各ステップはデータで効果を検収し、次のステップを決定する。この小步快跑(小さな歩みで迅速に進む)方式は、一度の大改修よりも安定しており、経営層の継続的な支持を得やすい。増産を計画する工場において、新噴房は設計段階で監視インタフェースと拡張スペースを予め確保し、後に継ぎ接ぎ対応をしないようすべきである。改修・拡張の本質は「制御可能な投資で、最も高価なリワーク(再作業)を排除する」ことであり、ペース感は設備のグレードよりも重要である。
さらに、改修・拡張時には廃棄物と有害廃棄物の流向も同時に考慮すべきである。廃ペイントミストフェルト、廃フィルタ綿、廃溶剤はいずれも有害廃棄物に該当し、コンプライアンスに適った一時保管と処理ルートが必要である。設計時に一時保管室と転移台帳スペースを確保し、稼働後にコンプライアンスの欠陥が発覚するのを避ける。環境対応と品質は同様に、噴房が省略できない底線(最低ライン)である。改修・拡張を「品質・エネルギー消費・コンプライアンス」三位一体のシステム工事と見なすことではじめて、長期使用において継続的に恩恵を受けられ、ある項目だけが基準を満たし他の二項目が借金(不足)になる状態を避けられる。
十九、塗装工場への三つの底線提言
現場で三つのことしか覚えられない場合、提言は以下の通りである。第一に、フィルタ材は定時交換、風速は定時測定、これが清浄の底線である。第二に、温Humidityと露点を毎日の点検項目に書き込み、結露と白化を防ぐ。第三に、欠陥は肉眼ではなく標準格付けで評価し、検収の根拠とする。この三つを守れば、リワーク率は自然に下がる。噴房管理に近道はなく、単純な動作を正しく繰り返すことに依る。環境が定量化・検収可能な指標となったとき、良い塗料(ペイント)は真に高光沢と耐久性を発揮でき、工場も「運任せ」から「安定出品」へと向かう。この三つを職務マニュアルに書き込むことは、いかなる運動型改善よりも永続的で割に合う。
よくある質問
問:下吸式噴房はなぜ横吸式より優れているのか?
答:下吸式は気流が上から下へ、重力と一致してペイントミストと汚染物を直ちに床面へ押し下げ排出し、車体各面が均一な清浄風を受け回流が少ない。横吸式は天井のほこりが落ちやすく、風上・風下面で不均一になる。故に自動車塗装では下吸式が主流である。
問:噴房の天井フィルタ(中Performanceフィルタ)はどのくらいで交換するか?
答:統一された周期はなく、差圧と清浄度を基準とする。目詰まりすると風速不均一・乱流でほこりを巻き上げる。経験上は数ヶ月から半年、使用率が高いほど頻繁。原則:汚浄の底線は省けない、フィルタ材の費用はリワーク損失よりはるかに小さい。
問:噴房の温Humidityはなぜ一定にする必要があるか?
答:温Humidityは溶剤の揮発勾配とイソシアネート反応を決定する。高すぎると表乾が早く橘皮(オレンジピール)、低すぎると垂れ(ダレ)が生じる。Humidityが高すぎると白化し、水と反応してブク(泡)を生成する。恒温恒湿は安定した皮膜形成の前提である。
問:噴房の清浄度はどの基準によるか?
答:フィルタ等級は ISO 16890 と旧 EN 779 規格(G4/F5–F7/HEPA)を参照。空気清浄度は ISO 14644-1 の Class 8–7 に準拠。トップコート(Topcoat)房の要求はより高い。
問:面風速 0.2–0.3 m/s はどう決まったか?
答:ペイントミストをFloorへ押し下げ回流を防ぐのに十分であり、かつ過大でWet Filmを吹き乱して橘皮を生じさせないこと。0.2–0.3 m/s は工学的なバランス値であり、不均一度 < 10% が要求される。
問:補修噴房の VOC はどう処理するか?
答:ペイントミストはまず水幕/乾式ペイントミストフェルトで捕集、VOC は活性炭、ゼオライトロータ+RTO または触媒燃焼で処理し、排出は GB 24409-2020 と大気排出基準を満たさねばならない。
問:照明はなぜ防爆と昼光色温が要求されるか?
答:ペイントミストは引火爆発性があり、灯具は防爆でなければならない。昼光色温(5000–6500K)でのみ真の色判別ができ、調色と品質検査の誤判定を避けられ、かつ演色評価数 Ra≥80 が推奨される。
問:研磨区はなぜ噴房と隔離する必要があるか?
答:研磨粉塵が噴房に入るとWet FilmにDirect落ちて塵点となる。負圧隔離、単向物流、人・車・物の分流を行い、汚区と浄区で風を交差させないこと。
関連記事
- 自動車補修 2K ニス(Clearcoat)の配合とApplicationの要点:噴房環境がニスの橘皮、垂れ、塵点をDirect決定し、両者は強く相関する。
- 自動車ペイントの一般的な欠陥(垂れ/橘皮/縮孔):満板の塵点と縮孔は多くが噴房の不潔による二次汚染である。
- 新エネルギー自動車三電システムの塗装防護:三電塗装は清浄度を電子級へ押し上げ、噴房設計の境界を拡張する。
- 自動車補修ペイントのコンピュータ調色とColor Difference管理
- 自動車ペイントのイソシアネートのHealth Hazardsと防護
- 自動車補修ペイントSystem:2K 本色ペイント(ソリッド)、ベースペイント+ニス(Clearcoat)と一液型