En el pintado tradicional de automóviles, el barniz 2K se reticulaba por varios días a temperatura ambiente o decenas de minutos a 60 ℃, y el barniz OEM lo hacía por horneado a alta temperatura de 160–180 ℃; estas rutas de "curado térmico" tienen alto consumo energético y el ritmo está limitado por la longitud del horno de cocción. El curado UV (curado por radiación ultravioleta) utiliza fotones ultravioleta para provocar instantáneamente la polimerización, comprimiendo el curado de nivel "minutos/días" a nivel "segundos", convirtiéndose en una de las rutas tecnológicas clave para aumentar el ritmo, reducir el consumo energético y disminuir los VOC en el pintado automotriz. Ya se aplica a escala en la capa transparente de acabado automotriz, faros, parachoques, llantas y en algunas capas intermedias/pinturas pigmentadas OEM.
Como proveedor tecnológico de revestimientos protectores para automoción e industria, KeXin New Material(kexinMaterials) tiene presencia en el curado por radiación y en sistemas complementarios de bajo VOC. Este artículo analiza el mecanismo fotoquímico del curado UV, el equipamiento (especialmente LED UV), los procesos típicos (3C1B UV) y la seguridad normativa, para ayudar a los ingenieros a decidir "si mi línea debería adoptar UV".
I. La esencia fotoquímica del curado UV
El curado UV es un tipo de curado por radiación (Radiation Curing), que excita mediante fotones ultravioleta al fotoinitiador (Photoinitiator) para generar radicales libres o cationes, provocando la polimerización y reticulación instantánea de la resina. Según el mecanismo se divide en dos tipos:
- Tipo radical libre (el más usado): con resina acrilato (poliuretano acrílico multifuncional / epoxiacrilato) + fotoinitiador radical libre (como tipo Irgacure). Bajo irradiación UV el iniciador se descompone generando radicales libres, que provocan la reticulación por adición de los dobles enlaces acrilatos. Ventajas: velocidad alta, amplia gama de materias primas; desventajas: inhibición por oxígeno (la superficie requiere aislamiento de oxígeno o adición de cera/aminas), retracción de curado algo mayor.
- Tipo catiónico: con resina epoxi / éter vinílico + fotoinitiador catiónico (como sal de yodonio). Bajo UV genera ácido fuerte que provoca polimerización por apertura de anillo. Ventajas: sin inhibición por oxígeno, poca retracción, buena adherencia, puede "post-curar" (sigue reaccionando al apagar la luz); desventajas: materias primas caras, sensible al agua, velocidad algo menor.
El barniz transparente UV de acabado automotriz suele ser sistema radical libre de poliuretano acrílico, equilibrando apariencia y resistencia a la intemperie; algunos de gama alta usan sistema catiónico o híbrido para mejorar adherencia y resistencia química. El nivel "segundos" del curado UV proviene de la fotoquímica y no de la conducción térmica: los fotones activan directamente la reacción, sin necesidad de calentar toda la pieza a la temperatura de reacción. Esto trae también una característica: el curado UV prácticamente no se ve afectado por la temperatura y humedad ambiental (salvo inhibición por oxígeno o efecto de humedad en catiónicos), lo que contrasta marcadamente con el termofijado 2K limitado por temperatura y humedad.
II. Espectro UV: UVA/UVB/UVC y LED
El ultravioleta se divide por longitud de onda: UVA 315–400 nm, UVB 280–315 nm, UVC 200–280 nm. El curado UV usa comúnmente UVA (pico principal 365/385/395/405 nm), buena penetración, daño a piel relativamente menor (pero aún requiere protección); las lámparas de mercurio tradicionales tienen pico cerca de 365 nm e incluyen UVB/UVC y mucho calor/infrarrojo; el LED UV moderno tiene pico monocromático (mayormente 365/385/395 nm), sin mercurio, fuente fría, encendido instantáneo, bajo consumo, siendo la dirección de actualización de la industria.
Cabe recordar: incluso el LED UVA contiene fotones suficientes para dañar ojos y piel, y la irradiación UV del aire genera ozono (especialmente con ondas cortas), por lo que la zona UV debe ser cerrada, con extracción de olor, mascarilla de protección UV y delantal, y queda prohibida la exposición directa a ojo desnudo. Las lámparas de mercurio se están reemplazando gradualmente por LED, tanto por ecología (sin residuo peligroso de mercurio) como por ahorro energético (encendido inmediato, sin consumo en espera). La selección de longitud de onda debe coincidir con el pico de absorción del fotoinitiador: si el iniciador absorbe fuerte a 395 nm, priorizar LED de 395 nm, de lo contrario se desperdicia energía y el curado es insuficiente.
III. Esqueleto de formulación de pinturas UV
La pintura UV (100% sólidos o alto sólido) consta de cuatro partes:
- Oligómero: determina el desempeño principal, como poliuretano acrilato (flexible y resistente a intemperie), epoxiacrilato (duro y resistente al desgaste), poliéster acrilato (general). El barniz automotriz usa mayormente poliuretano acrilato por retención de brillo y resistencia;
- Diluyente reactivo (monómero): con doble enlace acrilato, ajusta viscosidad y participa en reticulación, como TMPTA, TPGDA, HDDA. Nota: algunos monómeros irritan piel, la formulación debe evaluar seguridad;
- Fotoinitiador: tipo radical libre (Irgacure 184/1173/819 etc.) o catiónico (sal de yodonio), determina longitud de absorción y velocidad de curado;
- Aditivos y pigmentos de efecto: nivelado, antiespuma, promotor de adherencia, y (en pintura pigmentada) pigmentos de efecto — pero los pigmentos de efecto (aluminio, mica de titanio) reflejan/absorben UV, afectando profundidad de curado, siendo el reto técnico de la pintura pigmentada UV.
La pintura UV prácticamente no tiene solvente (o muy poco), VOC muy inferior al solvente 2K, base de su ventaja ecológica. Pero 100% sólidos implica "sin nivelado por evaporación de solvente", el nivelado depende totalmente de formulación y pulverizado, siendo más exigente para aplicación. La combinación de oligómero e iniciador determina el triángulo de equilibrio entre velocidad de curado, dureza y resistencia. El diluyente reactivo participa en curado, pero algunas variedades tienen riesgo de irritación cutánea y migración, la formulación debe hacer evaluación de seguridad y cumplimiento normativo (como REACH).
IV. Ventaja de ritmo del curado UV: segundos vs minutos/días
Comparación de ritmo de curado:
| Sistema | Condición de curado | Alcanzar manipulable | Curado completo |
|---|---|---|---|
| Barniz 2K (ambiente) | 20–25℃ | Varias horas | 5–7 días |
| Barniz 2K (60℃ horno) | ≤60℃ horneado | 30 min | Varias horas |
| OEM 2K (alta temp.) | 160–180℃ | 20–30 min | Mismo horno |
| Barniz UV | Irradiación UVA | Varios segundos–decenas de segundos | Al irradiar se alcanza |
El UV convierte la "espera de curado" de cuello de botella en "pasar máquina y salir", acortando ritmo, reduciendo producto en proceso, ahorrando espacio y consumo de horno largo. Para líneas de parachoques, llantas y piezas plásticas de gran volumen es especialmente rentable. Pero hay que hacer balance: la inversión inicial y mantenimiento de equipo UV (monitoreo de degradación luminosa, enfriamiento) debe compensar el ahorro de horno, energía y espacio. Generalmente, cuanto más ajustado el ritmo por pieza y mayor producción, más corto el periodo de recuperación de inversión UV; en repintado de lotes pequeños y variedad múltiple, la ventaja UV se diluye por equipo.
V. Proceso típico: 3C1B y UV
Modos de implementación UV en automoción:
- Capa transparente UV (más maduro): imprimación intermedia/pintura pigmentada aún tradicional (o agua), última capa de barniz usa curado UV, ahorra horneado alta temperatura, protege piezas plásticas de deformación;
- Imprimación intermedia/pintura pigmentada UV + barniz UV (3C1B UV): toda línea por radiación, ritmo comprimido al extremo, reto en penetración UV de pintura de efecto y control de color según ángulo;
- Línea dedicada parachoques/llantas: piezas plásticas no resisten alta temperatura, UV es primera opción.
Puntos de proceso: antes de UV requiere "pre-nivelado por infrarrojo/aire caliente" para extender película húmeda (porque sin nivelado solvente), luego entrar a zona UV; la dosis UV (mJ/cm²) debe penetrar suficiente espesor, insuficiente da superficie seca y interior no curado, mala resistencia; sobreexposición amarillea y fragiliza. Gestión de dosis es KPI central de proceso UV, debe monitorearse en línea no solo muestreo periódico. Pre-nivelado insuficiente "congela" piel de naranja bajo UV, pues curado fotográfico fija instantáneo sin oportunidad de nivelado posterior, por eso nivelado de pulverizado es más crítico que sistema termofijado.
VI. Ventana de aplicación y entorno limpio
Aunque la pintura UV no se limita por temperatura/humedad, tiene requisitos únicos de entorno y equipo:
- Limpieza: sin nivelado solvente significa cualquier partícula en película húmeda queda sellada permanente, por eso cabina de pintura requiere limpieza aún mayor que 2K. Ver Limpieza de taller de pintado automotriz y diseño de cabina.
- Tiempo de pre-nivelado: tras pulverizado y antes de UV debe haber ventana de nivelado, muy corta da piel de naranja, muy larga acumula polvo;
- Control inhibición por oxígeno: tipo radical libre superficie puede aislar oxígeno (cortina de nitrógeno) o añadir cera/aminas superficiales, si no queda pegajosa;
- Temperatura de pieza: aunque no requiere calentar para curar, temperatura de sustrato afecta viscosidad y nivelado, se sugiere 20–30℃.
La ventana de aplicación suele simplificarse como "solo iluminar", en realidad "nivelado — aislamiento oxígeno — dosis" acoplan, cualquier fallo se manifiesta como "superficie pegajosa, fondo blando, mala adherencia". En campo debe establecerse registro de dosis UV, anotar potencia lámpara, velocidad línea, horas acumuladas, haciendo dosis de invisible a gestionable.
VII. Detalle de doble curado (Dual-cure)
Para equilibrar "fijado en segundos" y "curado en zona de sombra/película gruesa", el doble curado acopla UV con otros mecanismos:
- UV + termofijado: UV fija rápido primero, genera resistencia de manejo, termofijado complementa zona sombra y reticulación de película gruesa;
- UV + humedad/aire: sistema catiónico tras apagar luz aún reacciona lento (post-curado), complementa zona de luz débil;
- UV + reacción oscura (latente): algunos sistemas tras irradiación aún tienen reticulación posterior.
La doble curado es una ruta pragmática para equilibrar la "velocidad" y la "cobertura total de piezas complejas", especialmente adecuada para componentes con cavidades internas en la carrocería, respaldos de soportes y otros puntos muertos de iluminación. El costo es una formulación más compleja, mayor costo, y aún requiere una etapa de curado térmico, por lo que la ventaja de ciclo se reduce ligeramente respecto al UV puro. Al seleccionar, se debe evaluar la "proporción de sombra": las piezas planas regulares son más rentables con UV puro, y las piezas complejas requieren doble curado.
VIII. Relación entre UV, 2K y la cerámica nano
La pintura de barniz UV y la pintura de barniz 2K tienen posicionamientos diferentes: la UV se cura en segundos mediante fotones, con 100% de sólidos y casi cero VOC, adecuada para el ciclo y piezas de plástico; la 2K depende del entrecruzamiento químico, requiere tiempo/calor, y se adapta a retoque y OEM de alta temperatura. Ambas se pueden combinar (como capa transparente UV + base 2K). Sobre la lógica de curado de retoque 2K, se puede ampliar la lectura en Puntos clave de formulación y aplicación de barniz 2K para retoque automotriz. En el mercado, la "cristalización cerámica nano" es una capa de protección ultrafina superpuesta sobre el barniz, y no entra en conflicto con la pintura de barniz UV — la pintura de barniz UV es la capa de acabado principal, y la capa cerámica aumenta el brillo e hidrofobicidad.
Kexin New Materials (kexinMaterials) al promover sistemas UV/doble curado de bajo VOC, enfatiza el triple beneficio de "ciclo, consumo energético, VOC", y al mismo tiempo recuerda a los clientes: la monitorización de dosis del equipo UV y la protección de seguridad (ozono, protección UV) son inversiones indispensables, de lo contrario la ventaja de eficiencia se verá contrarrestada por riesgos de seguridad y calidad.
IX. Normas y ensayos
Normas relacionadas con revestimientos y capas de curado UV:
- Grado de curado/grado de polimerización: ISO 10640 "Plásticos — Materiales de curado por radiación — Determinación del grado de entrecruzamiento/transición vítrea por análisis dinámico-mecánico", etc., utilizada para evaluar la completitud del curado;
- Resistencia a la intemperie (incluye envejecimiento UV): serie ISO 16474 "Plásticos — Exposición a fuentes de luz de laboratorio…" (incluye lámpara fluorescente UV, lámpara de xenón, lámpara de haluro metálico), GB/T 1865 (equivalente a ISO 11341) envejecimiento por lámpara de xenón, utilizada para verificar la resistencia a la intemperie de capas UV;
- VOC: GB 24409-2020 (revestimiento para vehículos) es muy favorable para revestimientos UV (casi 0 disolvente);
- Adherencia/dureza/resistencia química: GB/T 9286, GB/T 6739, ISO 2812, igual que capas convencionales.
Se debe recordar: la evaluación de resistencia a la intemperie de capas UV debe realizar verdaderamente envejecimiento por lámpara de xenón/fluorescente UV, no solo medir la dureza inicial — algunos acrilatos tienen riesgo de amarilleo o pulverización a largo plazo en exteriores, al seleccionar oligómeros e iniciadores se debe considerar también la resistencia a la intemperie. El grado de curado se puede determinar rápidamente mediante frotamiento con acetona (frotamiento MEK) o cambio de Tg por DMA, como método de confirmación de primera pieza y periódica en línea.
X. UV en base acuosa y tendencias futuras
La UV en base acuosa combina "agua como medio de dilución" y "curado UV en segundos": primero el agua se evapora para nivelar (resuelve la dificultad de nivelación de 100% de sólidos), luego se elimina el agua por infrarrojo y se entrecruza por UV. Equilibra bajo VOC y buen nivelado, y es una de las direcciones de la pintura de alta gama, pero su ventana de proceso es más estrecha (si el agua no se elimina bien se forman burbujas, el agua residual afecta el curado catiónico). Las tendencias futuras también incluyen: iniciadores de fotopolimerización de menor migración, reducción de costo de sistemas catiónicos, mejora de eficiencia de UV profundo LED, y la popularización de "UV + doble curado térmico" en piezas complejas de vehículos completos.
XI. Decisión de selección: ¿Debo adoptar UV?
Lista de verificación para la línea de producción:
- ¿La pieza es regular, rotable y con pocas sombras? Sí → gran ventaja UV; No → considerar doble curado o mantener curado térmico;
- ¿Es de plástico / no resistente a alta temperatura? Sí → UV es la primera opción (evita deformación);
- ¿El ciclo es el cuello de botella? Sí → el curado en segundos de UV libera capacidad directamente;
- ¿Puede asumir el equipo UV y su mantenimiento? Calcular TCO (equipo + electricidad + mantenimiento vs horno de cocción + línea larga + energía);
- ¿Alta proporción de pintura pigmentada efecto? Alta → se debe verificar la penetración UV y el color según el ángulo, el umbral técnico aumenta.
Generalmente: parachoques, llantas, faros, piezas decorativas pequeñas priorizan UV; el barniz de línea principal de vehículo completo puede usar UV parcial; cavidades complejas y pintura pigmentada espesa con precaución. Se recomienda primero hacer prueba piloto con piezas pequeñas, verificar con monitorización de dosis y datos de envejecimiento antes de expandir la línea, para evitar grandes inversiones únicas y errores.
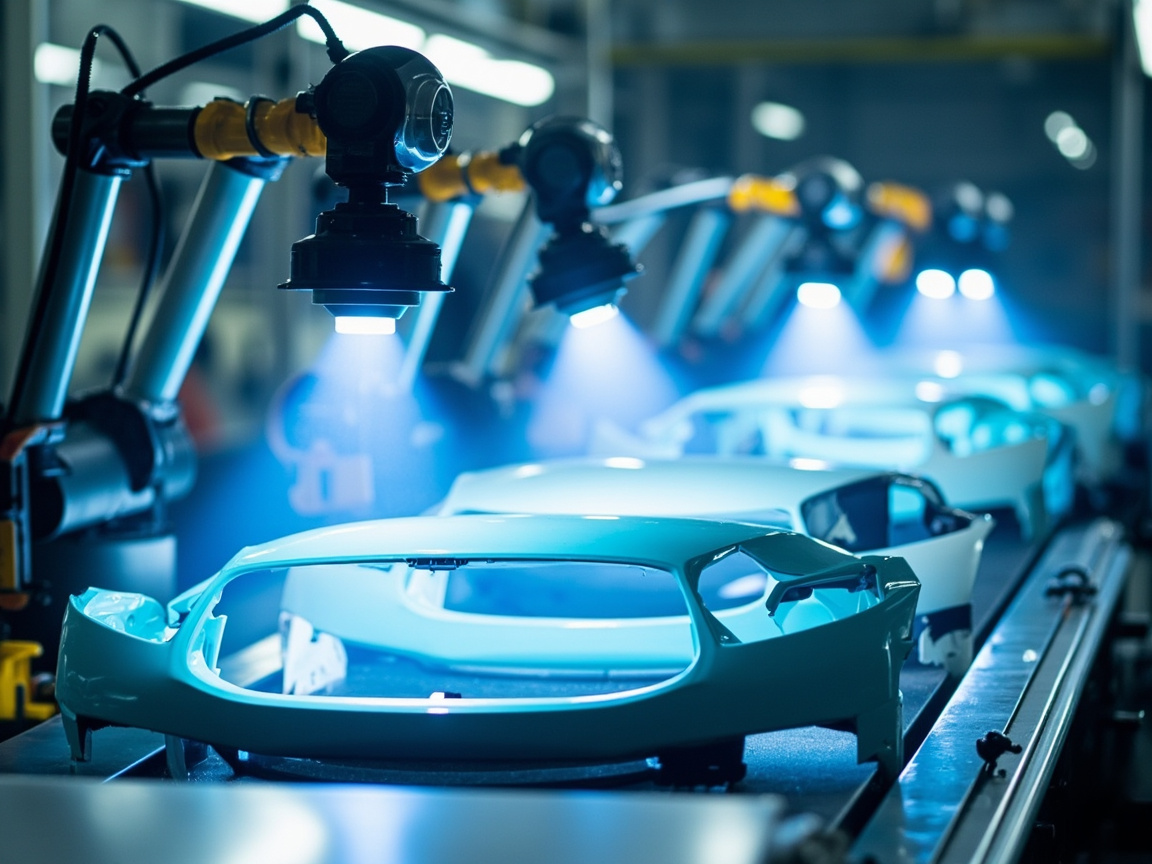
XII. Selección de equipos y mantenimiento por degradación de lámpara
El equipo de curado UV no es "instalar una lámpara y listo", la selección y el mantenimiento deciden el éxito o fracaso. En fuentes de luz, la UV LED aunque es cara tiene larga vida, bajo consumo y es fuente fría, adecuada para líneas de producción a largo plazo; la lámpara de mercurio es barata inicialmente pero tiene residuos peligrosos de mercurio y pérdida de precalentamiento, siendo eliminada gradualmente. Parámetros clave: si la longitud de onda pico coincide con la absorción del iniciador de fotopolimerización (como iniciador 395 nm con LED 395 nm), irradiancia (mW/cm²) y dosis total (mJ/cm²), uniformidad de irradiación (diferencia de dosis en cada punto de la placa), método de enfriamiento (aire/agua). La degradación de lámpara es un riesgo invisible que no se debe ignorar: la salida de LED disminuye con las horas acumuladas, si solo se temporiza por potencia configurada, la dosis real será insuficiente gradualmente y el curado se ablandará. Se debe instalar monitorización de dosis en línea (o calibrar periódicamente con radiómetro), y gestionar por "mantenimiento/reemplazo al alcanzar umbral de dosis acumulada", no solo ver si la lámpara enciende. La limpieza del reflector y la contaminación de ventana de cuarzo/lente también afectan la transmisión de energía, deben incluirse en la inspección.
XIII. Procedimiento estándar de operación para aplicación de revestimiento UV
Para que la línea UV sea estable, depende de la disciplina de proceso consolidada en SOP. Puntos recomendados de SOP: confirmar temperatura y limpieza del sustrato antes del rociado; ajustar viscosidad según formulación y usar parámetros de pistola especificados (diámetro, presión, distancia, solape); dejar tiempo suficiente de prenivelado para que la película húmeda se asiente; confirmar medidas de barrera de oxígeno (cortina de nitrógeno o auxiliar de superficie) antes de entrar a zona UV; bloquear dosis UV según valor de monitorización en línea (velocidad de línea × irradiancia = dosis), recalcular dosis ante cualquier cambio de parámetro; hacer confirmación de grado de curado (frotamiento MEK o Tg) y adherencia en primera pieza antes de producción en masa; registrar cada turno potencia de lámpara, velocidad de línea, horas acumuladas, lectura de dosis. La "rapidez" de UV fácilmente relaja la disciplina, pero precisamente el curado en segundos fija instantáneamente todos los errores, por lo que el SOP es más innegociable que el curado térmico. Escribir parámetros en tarjeta de trabajo y convertir dosis en lectura es el prerrequisito para operación estable de línea UV.
XIV. Ingeniería de seguridad: ozono, protección y disposición
La seguridad en zona UV es un problema de ingeniería, no de atención personal. La irradiación UV del aire produce ozono, cuanta más onda corta mayor ozono; el ozono irrita vías respiratorias y daña mucosas, con concentración excesiva perjudica la salud, por lo que la zona UV debe estar sellada y con ventilación forzada, monitorear concentración de ozono en salida según límite de exposición ocupacional, instalar descompositor de ozono si es necesario. Protección personal: máscara facial especial UV (bloquea UVA), delantal, guantes, prohibido mirar directamente desnudo cualquier fuga de luz; al mantenimiento primero cortar energía y confirmar sin fuga. Los sistemas radicales usan comúnmente monómeros acrilatos, algunos con irritación y sensibilización cutánea, área de operación ventilada, evitar contacto directo de piel, lavar pronto si hay mancha. Residuos de revestimiento UV y solvente de limpieza gestionados como residuo peligroso, no desechar arbitrariamente. La inversión en seguridad (sellado, extracción de olor, monitoreo, EPP) es el "costo asociado" a la ventaja de eficiencia UV, ahorrarlo convierte el dividendo de eficiencia en factura de accidente, por lo que debe ser presupuesto duro no opcional.
XV. Integración de UV y fabricación inteligente
La característica de UV de "segundos, monitorizable en línea" se adapta naturalmente a la fabricación inteligente. El proceso de curado puede ser un eslabón del flujo de datos de línea: dosis, velocidad de línea, estado de lámpara subidos en tiempo real, vinculados con procesos previos y posteriores (rocio, secado flash, inspección); si la dosis baja del umbral, el sistema reduce velocidad o alerta automáticamente, evitando productos no conformes a siguiente proceso. Combinado con visión artificial, se puede detectar apariencia tras UV instantáneamente (piel de naranja, puntos de polvo, nivelado), logrando ciclo cerrado "curado—detección". Para multi-variedad y pequeño lote, la ventaja de cambio rápido de UV es evidente: cambiar producto no requiere esperar cambio de temperatura de horno, solo ajustar velocidad y dosis. La fabricación inteligente no requiere hacerse todo de una vez, se puede iniciar desde la transformación de menor costo "monitorización de dosis en línea + alarma automática", sumando gradualmente inspección visual y optimización de programación. El beneficio digital de línea UV suele ser mayor que el equipo mismo, porque convierte "rápido" en "rápido y controlable".
XVI. Hoja de ruta de selección e implementación
Para fábricas que consideran adoptar UV, se recomienda avanzar en cuatro pasos estables. Paso 1: evaluación de estado actual, definir tipo de pieza (regular/compleja), material (plástico/metal), cuello de ciclo, presupuesto, juzgar adaptabilidad UV. Paso 2: prueba piloto de piezas pequeñas, seleccionar parachoques o llantas y otras piezas regulares para línea demostrativa, verificar dosis, adherencia, resistencia intemperie y tasa de buenas, acumular experiencia de operación. Paso 3: construcción de normas, escribir formulación, parámetros de equipo, SOP, normas de seguridad en documentos, capacitar puestos. Paso 4: replicar y expandir línea, promover el modelo verificado a más tipos de piezas, piezas complejas con doble curado. Cada paso con objetivo cuantificado (tasa buena, ciclo, energía, VOC), usar datos para decidir entrar al siguiente paso, evitar gran inversión única y errores. Kexin New Materials (kexinMaterials) al acompañar clientes en importación de sistema UV/doble curado, enfatiza el ritmo de "primero piloto, luego replicar", dividiendo el riesgo técnico en pasos pequeños manejables, haciendo que eficiencia y beneficio de cumplimiento se realicen de forma estable, en lugar de apostar grande.
XVII. Gestión de ficha de datos de seguridad de materiales de curado por luz
Aunque el revestimiento UV tiene casi cero VOC, los diluyentes reactivos e iniciadores de fotopolimerización tienen riesgos de salud propios, se debe gestionar bien la ficha de datos de seguridad (SDS). Cada lote de pintura debe adjuntar SDS, listando peligros de componentes, medidas de protección, manejo de fuga y desecho; en área de operación colgar avisos clave (contacto piel, contacto ojo, inhalación); EPP completo según SDS (guantes químicos, gafas, ropa protectora, ventilación). Monómeros acrilatos fácilmente sensibilizan, primer contacto especialmente requiere protección, si hay enrojecimiento o picazón cutánea detener contacto y acudir a médico. Residuos de pintura, limpiador gestionados como químico peligroso/residuo peligroso, no verter en alcantarillado. SDS no es documento para inspección, sino base de operación de seguridad en sitio, debe ser leído y usado por cada operador. Hacer hábito "ver SDS, actuar según SDS", el riesgo de salud de línea UV es controlable, la ventaja de eficiencia se realiza verdaderamente, y se evita convertir proceso eficiente en peligro de alto riesgo.
XVIII. Aplicaciones especiales de UV en vehículos de nueva energía
Los vehículos de nueva energía plantean nuevos escenarios para el revestimiento UV: la placa inferior de protección de la batería es de plástico o material compuesto, no resiste altas temperaturas, y el UV es la opción preferida; las carcasas de motor y control electrónico requieren ligereza y resistencia a la intemperie, y el barniz UV puede reducir peso y acelerar el proceso; algunas piezas de interior buscan acabado mate y tacto, y las formulaciones UV se ajustan fácilmente. El reto es que los componentes de los tres sistemas eléctricos suelen contener cavidades internas y insertos metálicos, y las sombras y la conductividad térmica desigual ponen a prueba la doble curado y el control de dosis; además, las normas automotrices exigen alta fiabilidad, y el revestimiento UV debe superar verificaciones más severas de corrosión cíclica y choque térmico. Las líneas de producción de nueva energía tienen mayor presión de cadencia, y el valor de curado en segundos del UV destaca, pero con la condición previa de resolver bien sombras, penetración y seguridad. La combinación de UV y nueva energía es el campo de batalla clave para que el curado por radiación pase de accesorios a la línea principal, y también es una de las direcciones de despliegue clave de los nuevos materiales kexin (kexinMaterials): llevar el triple win de "cadencia, baja emisión de carbono, amigable con VOC" a la línea de producción de grado automotriz, haciendo que la eficiencia y el cumplimiento se realicen simultáneamente en el mismo proceso.
XIX. Almacenamiento y vida útil del revestimiento UV
Aunque el revestimiento UV es estable, aún requiere almacenamiento correcto: evitar luz (especialmente UV y luz solar, usar luz amarilla o almacenamiento oscuro en almacén), fresco (generalmente 5–35℃, ver SDS específico), sellado y a prueba de humedad (el sistema catiónico teme especialmente al agua). El diluyente reactivo puede polimerizarse ligeramente con el tiempo, causando aumento de viscosidad y peor nivelación, por lo que preste atención a la fecha de caducidad y al sistema PEPS. Tras abrir el bidón, úselo en el corto plazo posible; el no usado debe sellarse y aislarse del oxígeno; los sistemas con fotoinitiador son sensibles a la luz, y está estrictamente prohibido dejarlos abiertos bajo luz incandescente o solar por mucho tiempo. El almacenamiento inadecuado entierra defectos antes de la pulverización (como burbujas oscuras, curado insuficiente), por lo que el almacenamiento también es parte de la calidad y debe incluirse en gestión controlada, no apilarse al azar. Escribir las condiciones de almacén en la auditoría de proveedores puede reducir el riesgo de material entrante desde la fuente.
XX. Lista de causas comunes de fallo en proyectos UV
El fallo de proyectos UV rara vez es por falta de tecnología, sino por descuido en la implementación: uno, sin monitoreo de dosis, no se sabe que el curado es insuficiente tras el declive de la lámpara; dos, ignorar la inhibición por oxígeno, culpando a la pintura por superficie pegajosa; tres, penetración insuficiente de pintura pigmentada con efecto, aún usando UV puro forzado en pintura pigmentada gruesa; cuatro, falta de seguridad, eventos de salud por fuga de ozono o UV; cinco, prenivelación insuficiente, la piel de naranja se fija instantáneamente; seis, mezclar sistemas, proporción errónea de UV y curado térmico. La revisión en forma de lista permite localizar rápido y evitar repetir errores. El denominador común de proyectos exitosos es precisamente "hacer bien las cosas pequeñas": dosis en línea, aislamiento de oxígeno en su lugar, SOP riguroso, presupuesto duro de seguridad. UV es una tecnología palanca, bien usada libera gran eficiencia, mal usada amplifica errores, la diferencia está toda en la disciplina. Pegar esta lista en la reunión de inicio del proyecto puede ahorrar al equipo mucho costo de prueba y error.
XXI. Puntos clave del periodo de recuperación en el cálculo de proyectos UV
Para juzgar si vale la pena usar UV, la clave es calcular claramente el periodo de recuperación. Lado de inversión: equipo de lámpara/línea UV, enfriamiento, cerramiento y eliminación de olor, monitoreo de dosis, protección y capacitación; lado de ahorro: espacio y consumo energético del horno de horneado evitado, capacidad liberada por cadencia acortada, reducción de retrabajo y trabajo en proceso, menor presión de tratamiento de VOC. Distribuir ambos lados en tres años para obtener el periodo de recuperación neto. Piezas regulares en gran volumen suelen recuperar inversión en uno a dos años, piezas complejas en pequeño lote pueden tardar más. Se sugiere análisis de sensibilidad: si la tasa de calidad no cumple lo esperado, si la electricidad sube, cómo cambia el periodo de recuperación. Hablar con modelo, evitar decidir o rechazar por intuición. UV no es omnipotente, pero es una cuenta clara, y las empresas maduras justo con este cálculo convierten la inversión tecnológica de apuesta a decisión.
En el cálculo también se debe incluir el "beneficio implícito": satisfacción del cliente por entrega más rápida, menor ocupación de inventario, y el valor de reducción de emisiones de carbono para marca y cumplimiento, aunque difícil de valorar con precisión, es cada vez más importante en licitaciones e inspecciones de fábrica. Presentar junto el ahorro explícito y el beneficio implícito, el panorama del proyecto UV está completo y la decisión es más firme. Cuando el periodo de recuperación es claro y el riesgo controlable, UV pasa de "tecnología de prueba" a "herramienta de gestión", y la empresa realmente comprende su valor.
XXII. Tres frases para el tomador de decisiones
Si duda si adoptar UV, recuerde tres frases: primera, piezas regulares en gran volumen, UV casi siempre gana; segunda, piezas complejas y pintura pigmentada gruesa, piense primero en doble curado; tercera, el dinero de seguridad y monitoreo de dosis no se puede ahorrar. Pensando bien estos tres puntos, la ruta técnica es naturalmente clara. UV no es alarde, sino una herramienta que convierte el "tiempo" en competitividad—quien primero haga el curado de días a segundos, lidera medio paso en cadencia y costo.
Recordatorio final, adoptar UV es un cambio de paradigma de proceso, y la organización debe prepararse sincrónicamente: capacitación de personal, SOP, seguridad, datos, nada falta. La tecnología es fácil de comprar, el sistema difícil de construir, la verdadera barrera está en la disciplina de hacer correr estable el UV, no en el equipo en sí. Piénselo claro antes de adoptarlo, y una vez adoptado, hágalo correr como capacidad confiable, esta es la forma que debe tener el curado por radiación.
XXIII. Cierre
Operar el UV como sistema y no como producto único, la eficiencia y el cumplimiento se realizarán sincrónicamente. El futuro del curado por radiación pertenece a los equipos que entienden tanto fotoquímica como disciplina de campo. Que este artículo le ayude a convertir el "curado en segundos" de concepto a capacidad realmente fluyente en la línea de producción, y le ayude a encontrar esa línea de equilibrio verdaderamente sostenible entre cadencia, consumo energético y VOC.
Preguntas frecuentes
P:¿Por qué el curado UV es tan rápido?
R:Los fotones UV excitan directamente el fotoinitiador para producir especies reactivas, iniciando instantáneamente la polimerización y reticulación de los dobles enlaces de la resina, es fotoquímica no conducción térmica, por eso se fija en segundos, sin necesidad de horneado prolongado o días a temperatura ambiente.
P:¿Diferencia entre LED UV y lámpara de mercurio tradicional?
R:LED UV tiene pico monocromático (365/385/395 nm), sin mercurio, fuente de luz fría, encendido instantáneo, bajo consumo, larga vida; la lámpara de mercurio contiene UVB/UVC y mucho calor, requiere precalentamiento, genera residuo peligroso de mercurio. La industria migra a LED.
P:¿Por qué el revestimiento UV tiene bajo VOC?
R:El revestimiento UV es mayormente 100% sólidos (o casi 0 solvente), la formación de película depende de polimerización por luz no de evaporación de solvente, por eso el VOC es muy inferior al 2K a base de disolvente, muy amigable con GB 24409-2020.
P:¿Qué problema es la "zona de sombra" en curado UV?
R:Partes obstruidas o el reverso de piezas complejas donde la luz no llega, no reticuliza ni cura. La solución es diseño de ruta óptica, rotar la pieza o adoptar "UV + doble curado térmico" para complementar la zona de sombra.
P:¿Dónde está la dificultad del revestimiento UV pigmentado?
R:Los pigmentos de efecto (aluminio, mica de titanio) reflejan/absorben UV, en película gruesa y capa inferior pigmentada la energía es insuficiente, curado incompleto; y el color variable con ángulo es sensible al espesor de película. Requiere control de espesor, selección de fotoinitiador o doble curado.
P:¿Cómo elegir entre tipo radical libre y tipo catiónico?
R:Tipo radical libre es rápido, amplia materia prima, pero con inhibición por oxígeno, contracción algo mayor; tipo catiónico sin inhibición por oxígeno, menor contracción, buena adherencia, puede postcurar, pero caro, teme al agua. El barniz automotriz usa mayormente sistema radical libre de acrilato de poliuretano, gama alta mezcla catiónico.
P:¿Cómo asegurar la resistencia a intemperie del revestimiento UV?
R:Elegir oligómero resistente a intemperie (como acrilato de poliuretano alifático) y fotoinitiador adecuado, y hacer realmente envejecimiento por lámpara de xenón/UV fluorescente (ISO 16474, GB/T 1865) para verificar, no solo medir dureza inicial.
P:¿Puntos clave de seguridad en zona UV?
R:UV daña ojos y piel, la irradiación produce ozono. Debe estar cerrado, eliminar olor, equipar máscara y delantal de protección UV, prohibir mirar directo sin protección, medir concentración de ozono regularmente.
Lectura adicional
- Puntos de formulación y aplicación de barniz 2K de retoque automotriz: compara las dos lógicas de curado UV y 2K, aclarando sus posiciones respectivas.
- Diseño de limpieza y cabina de pintura en taller automotriz: la línea UV también necesita ambiente limpio para evitar caída de partículas en la película.
- Sistema de pintura OEM automotriz y proceso de imprimación electroforética: poner UV en el sistema OEM integral, juzgar qué capas son adecuadas para curado por radiación.
- Protección de revestimiento del sistema de tres sistemas eléctricos de vehículos de nueva energía
- Defectos comunes de pintura automotriz (corrido/ piel de naranja/ cráter) causas y soluciones: del fenómeno a la raíz
- Sistema de pintura de retoque automotriz: pintura sólida 2K, base + barniz y monocomponente