Im schweren Korrosionsschutzsystem ist die zinkreiche Epoxid-Grundierung fast die ”Standard-Grundierung für Korrosionsumgebungen C4 und höher”. Ihr Besonderes liegt nicht im ”Wassersperren durch den Lackfilm”, sondern darin, dass die dicht gepackten Zinkpulverpartikel im Lackfilm wie eine ”elektrochemische Rüstung” wirken – wenn der Stahluntergrund zerkratzt wird oder die Beschichtung lokal beschädigt ist, opfert sich das Zink zuerst selbst und schützt das darunterliegende Eisen vor Rost. Dieser ”Kathodenschutz” ist das Wesen, das die zinkreiche Grundierung von gewöhnlichen rosthemmenden Grundierungen unterscheidet. Aber zinkreich bedeutet nicht ”je mehr Zink, desto besser”; es betrifft den kritischen Zinkgehalt, das leitfähige Netzwerk, die Oberflächenvorbehandlung und die Systemlogik. Dieser Artikel erklärt die zinkreiche Epoxid-Grundierung von der elektrochemischen Mechanik bis zur technischen Auswahl gründlich.
Als Lieferant von schweren Korrosionsschutzsystemen setzt Kexin New Materials (kexinMaterials) die zinkreiche Epoxid-Grundierung in Brücken-, Tank- und Offshore-Plattform-Systemen als erste Verteidigungslinie für stark korrosive Umgebungen ein und stellt gemäß ISO 12944 und der Korrosionsklasse des Projekts Zinkgehalt und Schichtdicke ein, um Kathodenschutz und Barrierewirkung synergistisch zu gewährleisten. Die Mechanik und Auswahlkriterien dieses Artikels stammen ebenfalls aus diesen Praxiserfahrungen vor Ort.
I. Was ist zinkreiche Epoxid-Grundierung
Die zinkreiche Epoxid-Grundierung ist eine schwere Korrosionsschutz-Grundierung mit Epoxidharz als Filmbildner, einer großen Menge metallischem Zinkpulver (blättchen- oder kugelförmig) als Hauptfüllstoff und Zweikomponenten-Härtung. Der Massenanteil des Zinkpulvers im Trockenfilm ist normalerweise sehr hoch (gemäß der Definition der zinkreichen Grundierung in ISO 12944-5 muss der Zinkpulver-Massenanteil im Trockenfilm oft im Bereich ≥ 80 % liegen, um als ”zinkreich/zinkhaltige Grundierung” zu gelten; Details richten sich nach Norm und Produkt-TDS). Genau diese hohe Zinkpulvermenge verleiht ihr die doppelte Funktion von ”Barriere” und ”Kathodenschutz”.
Im Vergleich zu anorganisch zinkreich (Ethylsilikat-Typ) ist epoxy-zinkreich gegenüber Oberflächenvorbehandlung und Verarbeitungsfenster toleranter, flexibler und mit Epoxid-Zwischenbeschichtung und Polyurethan-Decklack gut kombinierbar, daher am weitesten verbreitet im schweren Stahlbau-Korrosionsschutz.
II. Kathodenschutz-Mechanismus: Warum Zink ”anstelle von Eisen stirbt”
Stahl bildet in Meerwasser und feuchter Atmosphäre Mikrozellen, wobei Eisen als Anode aufgelöst und rostet. Das Elektrodenpotential von Zink ist negativer (reaktiver) als das von Eisen. Wenn der zinkreiche Lackfilm elektrisch mit dem Stahl verbunden ist und ein Elektrolyt (Wasserfilm) vorhanden ist, gibt Zink bevorzugt Elektronen ab und wird oxidiert:
Anode (Zink): Zn → Zn²⁺ + 2e⁻ Kathode (Eisen): O₂ + 2H₂O + 4e⁻ → 4OH⁻
Elektronen fließen vom Zink über das leitfähige Zinkpulvernetzwerk zum Beschädigungspunkt des Eisens, wodurch das Eisen ”Kathode” bleibt und nicht korrodiert – das ist der Opferanodenschutz. Selbst bei kleinen Beschädigungen des Lackfilms bildet Zink einen Schutzbereich in der Umgebung und verzögert die Ausbreitung von Roststellen. Dies ist der Grund, warum nach Kratzern an zinkreicher Grundierung ”kein Rost ausbreitet”.
III. Kritischer Zinkpulvergehalt und leitfähiges Netzwerk
Voraussetzung für Kathodenschutz ist, dass die Zinkpulverpartikel einander berühren und mit dem Stahl verbunden sind, um einen kontinuierlichen leitfähigen Pfad zu bilden. Bei zu niedrigem Zinkgehalt werden die Zinkkörner durch Harz getrennt, das Netzwerk reißt ab, der Kathodenschutz versagt und es bleibt nur die gewöhnliche Barrierewirkung. Daher existiert ein ”kritischer Zinkpulvergehalt”: darunter ist ”zinkreich” nicht gerechtfertigt.
Technische Bedeutung:
- Der Zinkpulver-Massenanteil im Trockenfilm muss den Schwellenwert der Norm/TDS erreichen (häufig ≥ 80 % Bereich, gemäß Definition der zinkhaltigen Grundierung in ISO 12944-5);
- Zu viel Harz verringert die Leitfähigkeit, man muss ”Filmbildung” und ”Leitfähigkeit” ausbalancieren;
- Zinkpulverform (blättchenförmig vernetzt leichter) und Partikelgrößenverteilung beeinflussen die Netzwerkdichte.
Klarzustellen: Hoher Zinkgehalt verbessert den Schutz, aber zu hoch macht den Film porös, verringert die Haftung und erhöht Schweißrauch; daher ist nicht ”je höher desto besser”, sondern ”kritischen Wert erreichen und Sicherheitsspielraum lassen” ausreichend.
IV. Synergie von Barriere und Kathodenschutz
Die zinkreiche Grundierung stützt sich nicht nur auf Elektrochemie. Ein intakter Lackfilm ist selbst eine Barriere: das dichte Epoxidnetzwerk plus Zinkpulverschicht verlängern den Diffusionsweg von Wasser und Sauerstoff. Beide wirken synergistisch:
- Intakter Bereich: Barriere dominiert, verhindert Mediumskontakt mit Stahl;
- Beschädigter Bereich: Zink opfert sich, Kathodenschutz als Rückhalt.
Aber es gibt eine Zeitskala: Zink wird durch den Schutz allmählich verbraucht, die Kathodenschutzwirkung nimmt langfristig ab, letztlich stützt sich die Lebensdauer auf das obere Barrieresystem (Epoxid-Micaceisenerz-Zwischenbeschichtung, Polyurethan-Decklack). Daher darf zinkreiche Grundierung fast nie allein auf atmosphärisch exponierten Flächen verwendet werden, sie muss mit Zwischen- und Decklack kombiniert werden – alleinige zinkreiche Deckschicht würde durch Zinkverbrauch pulverisieren und versagen.
V. Oberflächenvorbehandlung und Systemprinzipien
Die zinkreiche Grundierung hat harte Anforderungen an die Oberflächenvorbehandlung:
- Reinheitsgrad: üblicherweise Sa 2.5 (nahezu weiß), strenge Umgebung Sa 3 (gemäß ISO 8501-1 / GB/T 8923). Details zur Oberflächenvorbehandlung siehe Beschichtungsoberflächenvorbehandlung Sa2.5 und Strahlgrade;
- Rauheit: mittel (G) bis grob (R), förderlich für Verankerung und leitfähigen Kontakt;
- Entsalzung: Marine/Chemieanlagen müssen lösliche Salze kontrollieren, um osmotische Blasen unter der Beschichtung zu vermeiden.
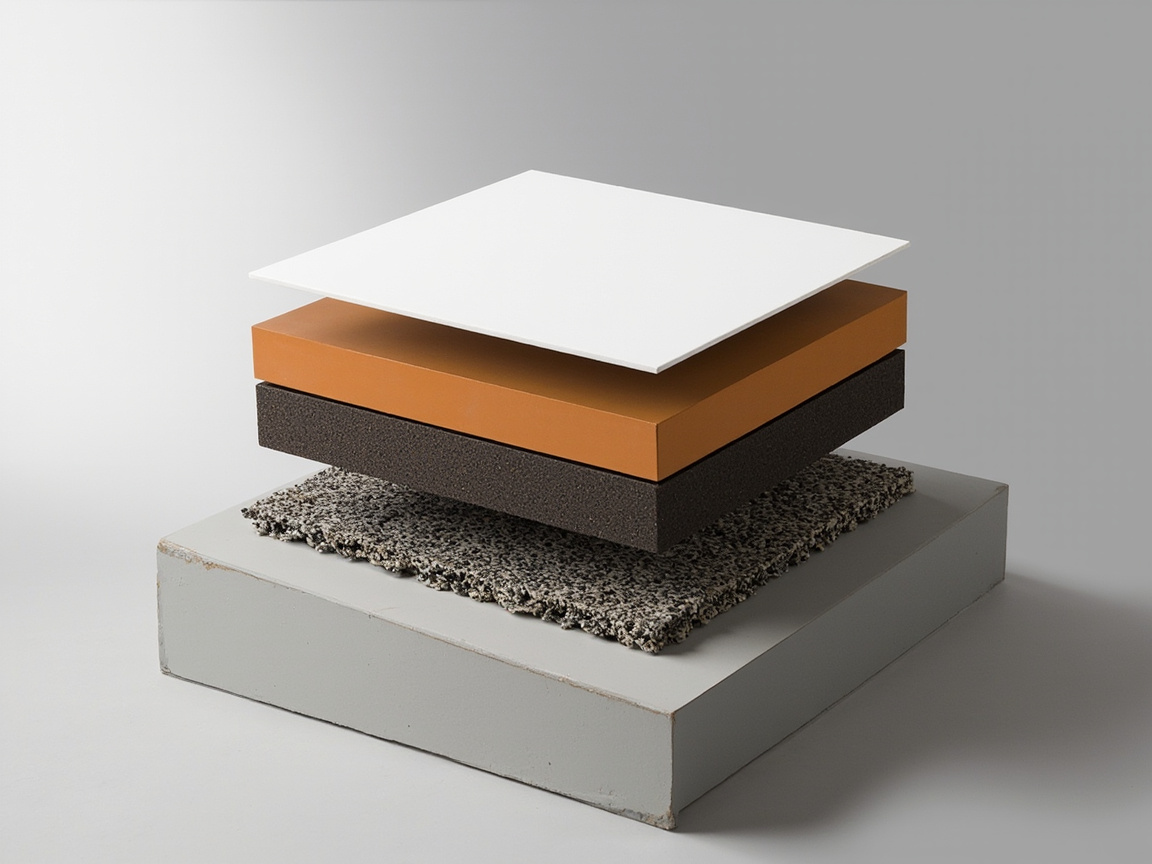
Systemschichten (gemäß ISO 12944-5, typisch ab C4):
| Schicht | Wirkung | Üblicher Typ |
|---|---|---|
| Grundierung | Kathodenschutz + Haftung | zinkreiche Epoxid-Grundierung (Zink ≥ kritisch) |
| Zwischenbeschichtung | Verdickung/Barriere | Epoxid-Micaceisenerz-Zwischenbeschichtung (siehe Barrieremechanismus der Micaceisenerz-Zwischenbeschichtung) |
| Decklack | Wetterbeständigkeit/Optik | aliphatischer Polyurethan (siehe Wetterbeständigkeit von aliphatischem Polyurethan-Decklack) |
Kexin New Materials (kexinMaterials) verwendet bei Brücken über Meerenge oft das Dreischichtsystem ”zinkreiche Epoxid + Epoxid-Micaceisenerz + aliphatischer Polyurethan”, wobei die DFT jeder Schicht nach Korrosionsklasse (C4/C5/CX) festgelegt wird, sodass Kathodenschutz, Barriere und Wetterbeständigkeit klar verteilt sind.
VI. Wichtige Verarbeitungsparameter
Bei der Zweikomponenten-Verarbeitung der zinkreichen Epoxid-Grundierung ist zu beachten:
- Mischverhältnis: strikt nach TDS (üblich Basis:Härter wie 10:1 oder 8:1 Massenverhältnis), Abweichung führt zu Nichtaushärtung;
- Topfzeit: Zink reagiert mit Amin und Füllstoff ist schwer, Viskosität steigt schnell, frisch mischen und verbrauchen;
- Schichtdicke: Einzel-DFT oft 60–80 µm, zu dick reißt leicht, Zink setzt sich ab; Gesamtgrundierungsdicke nach System;
- Umgebung: Untergrundtemperatur 3℃ über Taupunkt, Feuchte ≤ 80–85 %, zinkreich neigt zu Feuchtigkeitsweißanlauf;
- Überlackieren: Intervall zur Zwischenbeschichtung nach TDS, bei Überschreitung anschleifen.
Besonders beachten: Vor Auftrag der Zwischenbeschichtung kann auf der Oberfläche der zinkreichen Grundierung eine ”Zinksalz”-Pulverschicht (basisches Zinkcarbonat) entstehen, die entstaubt oder leicht behandelt werden muss, sonst leidet die Zwischenhaftung.
VII. Versagensbeurteilung und häufige Irrtümer
- Irrtum 1: Je mehr Zink, desto korrosionsschützender. Zu hoch macht porös, schlechte Haftung, viel Schweißrauch;
- Irrtum 2: Zinkreich kann allein verwendet werden. Allein auf Expositionsfläche pulverisiert durch Zinkverbrauch, muss kombiniert werden;
- Irrtum 3: Nach Kratzer garantiert kein Rost. Kathodenschutz hat Reichweite und Lebensdauer, große Schäden müssen repariert werden;
- Irrtum 4: Oberflächenvorbehandlung kann locker sein. Unter Sa2.5 leiden leitfähiges Netzwerk und Haftung.
Versagensbeurteilung: Bei großflächiger Pulverisierung, schneller Rostausbreitung, Schichtablösung sollte geprüft werden, ob Zinkgehalt normgerecht, Vorbehandlung und System korrekt sind, statt einfach zu verdicken.
VIII. Abwägung mit wasserverdünnbarer zinkreicher Epoxid
In VOC-strengen Zonen senkt wasserverdünnbare zinkreiche Epoxid (siehe wasserverdünnbare zinkreiche Epoxid-Grundierung) Emissionen, aber leitfähiges Netzwerk und Prozessfenster sind empfindlicher. Die Auswahl sollte zwischen GB 30981-Grenzwert (siehe VOC-Grenzwertverordnung für Industriebeschichtung (GB 30981)) und Schutzverlässlichkeit abwägen; für kritische Strukturen bleibt reifes lösemittelhaltiges System priorär.
IX. Abwägung von epoxy- und anorganisch zinkreich
Zinkreiche Grundierungen teilen sich in Epoxid (organisch) und anorganisch (Ethylsilikat). Anorganisch zinkreich ist hitzebeständig, hart, extrem fest mit Stahl verbunden, aber spröde, empfindlich gegen Vorbehandlung (oft Sa3) und Luftfeuchte, und manche Decklacke schwer überlackierbar; epoxy-zinkreich ist flexibel, breit kombinierbar, feuchtetoleranter, und Mainstream im Stahlbau-Korrosionsschutz. Auswahlprinzip: Hohe Temperatur oder verschleißfeste bloße Untergründe können anorganisch zinkreich; reguläre Brücken, Tanks, Werkshallen priorär epoxy-zinkreich, versiegelt mit Epoxid-Micaceisenerz-Zwischenbeschichtung und Polyurethan-Decklack. Beide erfüllen die ”Kathodenschutz”-Mechanik, Unterschied liegt in Filmbildner und Verarbeitungstoleranz, nicht im Schutzprinzip selbst.
X. Thermische Einflüsse durch Schweißen und Schneiden
Beim Schweißen und Schneiden beschichteter Stahlkonstruktionen erzeugt die zinkreiche Grundierung durch Hitze auf Zink und Harz Rauch; zinkhaltige Verbindungen und Amin-Dämpfe sind gesundheitsschädlich, daher lokale Absaugung und Personenschutz. Hitze zerstört zudem die Beschichtung, Schweißnähte brauchen reservierte ”unbeschichtete Zonen” oder Nachbehandlung/Beschichtung nach dem Schweißen. In Zeichnungen sind Beschichtungs- und Schweißverbotszonen sowie Nachbeschichtungsverfahren zu markieren, um Rauchansammlung und Nachschweiß-Lücken zu vermeiden. Große Bauteile sollten erst beschichtet, dann montiert und geschweißt, dann Schweißzonen neu vorbehandelt und beschichtet werden, für durchgehenden Korrosionsschutz.
XI. Überlackier- und Zwischensystemdetails
Vor Auftrag der Zwischenbeschichtung auf zinkreicher Grundierung kann sich eine basisch-zinkcarbonat-Pulverschicht (Zinksalz) bilden; ohne Behandlung schwächt sie die Zwischenhaftung. Maßnahmen: leichtes Anschleifen, Entstauben oder Spezialmittel. Überlackierintervall strikt nach TDS: zu früh führt zu Anlösung, zu spät anschleifen. Zwischenbeschichtung oft Epoxid-Micaceisenerz (siehe Barrieremechanismus der Micaceisenerz-Zwischenbeschichtung) zur Verdickung, Decklack aliphatischer Polyurethan (siehe Wetterbeständigkeit von aliphatischem Polyurethan-Decklack). Schichtfolge und DFT-Verteilung gehören in das Pflichtenheft, Abnahme durch Aufsicht danach.
XII. Salzsprüh- und Zyklenkorrosionsprüfung
Verlässlichkeit der zinkreichen Grundierung stützt sich auf Tests: Neutraler Salzsprühtest (NSS, GB/T 1771 / ASTM B117) beobachtet Ausbreitung an Ritzen; Zyklenkorrosion (z. B. ISO 12944-9 oder PROHESION) näher an realem Trocken-Nass-Wechsel; Abzugshaftung (GB/T 5210 / ISO 4624) prüft Verbund. Bewertung schaut nicht nur ”keine Blasen”, sondern Schutzbereich des Zinks an Kratzern und Fläche von Rotrost. Diese Tests sind Auswahlnachweis, Hersteller-TDS sollten Daten liefern, wichtige Projekte können Stichproben an Dritte geben.
XIII. Anwendungsgrenzen und Versagenswarnung
Zinkreiche Grundierung ist nicht allmächtig: In starker Säure/Lauge wird Zink schnell verbraucht, hier chemiebeständige Epoxid oder Lining wählen; in keimfreiem neutralem Süßwasser dauergetaucht wirkt Kathodenschutz, braucht aber ausreichend Zink. Warnsignale: großflächige Weißrost-Pulverisierung, schnelle Rotrostausbreitung an Ritzen, Blasenablösung zwischen Schichten. Dann Zinkgehalt, Vorbehandlung, System prüfen, statt zu verdicken. Gutes Design lässt Zink ”frühen Kathodenschutz + Haftung” tragen, langfristige Lebensdauer oberem Barriesystem übergeben.
XIV. Einfluss der Zinkpulverform (blättchen- vs. kugelförmig)
Zinkpulver in epoxy-zinkreich kann kugel- oder blättchenförmig sein. Kugelförmig ist günstig, fließt gut, braucht aber höheren Gehalt für kontinuierliches Netz; blättchenförmig vernetzt leichter, erreicht bei etwas niedrigerem Gehalt kritische Leitfähigkeit, bessere Barriere, langsamere Sedimentation. Auswahl schaut nicht nur auf Zinkprozent, sondern Form und Korngröße – zwei Produkte mit ”80 % Zink Trockenfilm” können unterschiedlich leiten und schützen. TDS nennt meist Zinktyp und empfohlene Dicke, mit System verifizieren statt nur Zahl.
XV. Lagerstabilität und Zinksedimentationskontrolle
Wegen hohem Zinkanteil setzt zinkreiche Grundierung in der Lagerung ab und verklumpt, beeinträchtigt Gleichmäßigkeit und Netzwerk. Maßnahmen: Anti-Settle- und Thixotropiermittel in Rezeptur; vor Auslieferung gut dispergieren; Transport/Lagerung ohne Dauerstillstand und Hitze; vor Verarbeitung gründlich rühren, nötig mechanisch. Leicht abgesetztes Produkt durch Rühren wiederherstellbar; feste Bodenschicht unbrauchbar. ”Direkt sprühen nach Öffnen” ohne Rühren ist häufiger versteckter Fehler, in Arbeitsanweisung Vor-Rühren betonen.
XVI. Unterschied zu wasserverdünnbarer zinkreicher Epoxid
Wasserverdünnbare zinkreiche Epoxid nutzt wasserverdünnbares Epoxid als Basis, niedriger VOC, erfüllt GB 30981 strenge Grenze, gut für belüftete und umweltstrege Zonen; aber Netzwerkbildung und Aushärtung sind temperaturempfindlicher, bei Kälte/Feuchte problematisch, frühe Wasser- und Haftfestigkeit langsam. Lösemittelhaltige epoxy-zinkreich ist tolerant und stabil, bleibt Mainstream für kritische Strukturen. Beide gleiche Kathodenschutzprinzip, Unterschied in Träger und Fenster. Bei hohem Emissionsdruck innen oder Instandhaltung eher wasserverdünnbar; Marine und Brücken weiterhin reifes lösemittelhaltiges System.
XVII. Typischer Verbrauch in Tanks und Brücken
Trockenfilmdicke und Zinkgehalt der zinkreichen Epoxid-Grundierung bestimmen Schutzlebensdauer. Brückensystem oft Einzel-60–80 µm zinkreich, darüber Micaceisenerz und Polyurethan; Tankaußen ähnlich; erdverlegt oder Spritzwasserzone erhöht Grundierdicke und Zinkgehalt für Kathodenschutz-Reserve. Nicht ”je dicker desto besser”: zu dick reißt, Zink setzt, Kosten steigen. Sinnvoll nach ISO 12944 Korrosions- und Dauerhaftigkeitsklasse DFT festlegen, daraus theoretische Deckrate und Verbrauch pro m² für Budget und Abnahme.
XVIII. Diskussion zum ”Wirksamkeitsradius” des Kathodenschutzes
Schutz durch zinkreiche Grundierung an Kratzern hat räumliche Grenze: Zink speist über Netzwerk den Defekt, aber entferne Defekte haben Stromabfall, schwächeren Schutz. Man sagt, ”Selbstheilung” ist begrenzt, kann nicht große bloße Stahlflächen schützen. Daher muss System intakten Film, wenig Poren sichern, Kathodenschutz nur lokale Rückhalt. Dieses Verständnis vermeidet ”mit Zink ist alles gut” Fehlurteil, Oberflächenvorbehandlung und Dickfilmbarriere bleiben wichtig.
XIX. Normen und Prüfung Zusammenfassung
Kernnormen zinkreiche Grundierung: ISO 12944-5 (Definition und System, entspricht GB/T 30790.5), ISO 8501-1 (Vorbehandlung, entspricht GB/T 8923), GB/T 1771 und ASTM B117 (Salzsprüh), GB/T 5210 / ISO 4624 (Abzugshaftung), Zinkgehaltsbestimmung (chemisch oder XRF halbquantitativ). Auswahl und Abnahme sollten diese Normen zitieren, damit ”zinkreich” von Marketing zu prüfbarer Kenngröße wird, mindert minderwertige Ware und Streit.
XX. Lagerung und Haltbarkeit der zinkreichen Grundierung
Basis und Härter der zinkreichen Epoxid-Grundierung getrennt lagern, kühl trocken, keine Hitze/Einfrieren. Zink im Basis setzt langsam ab, über Haltbarkeit selbst ohne Verhärtung können Netzwerk und Dispersion sich ändern, Leistung sinkt. Einkauf nach Bedarf chargenweise, keine Langlagerung; bei Ankunft Produktionsdatum und Haltbarkeit prüfen, alte Charge zuerst. Offene Restkomponenten dicht feuchtgeschützt, Härter besonders gegen Feuchte. ”First-in-first-out” und Chargenprotokoll in Lagerordnung schreiben, ist Basis für ”beschichtet = qualifiziert”, von kleinen Projekten oft ignoriert.
XXI. Vergleich mit Kaltzinkbeschichtung und Feuerverzinkung
Neben zinkreicher Epoxid-Beschichtung gibt es vor Ort Kaltzinkbeschichtung (Zink spritzen) oder Feuerverzinkung für Kathodenschutz. Kaltzink sprüht reines Zink auf Oberfläche, gleiche Prinzip, dicke regelbar, gut für Großteile und Reparatur; Feuerverzinkung taucht Stahl in geschmolzenes Zink, dicke Schicht, dauerhaft, aber begrenzt durch Bauteilgröße und Verformung. Vorteil epoxy-zinkreich: flexibel, kombinierbar, günstig. Alle drei kombinierbar: auf verzinktem Teil epoxy-zinkreich braucht Grenzschichtachtung, Doppelzinkablösung vermeiden. Auswahl nach Bauteilgröße, Einsatz, Lebensdauer, nicht Vorliebe allein.
XXII. Besonderes in Meeres-Spritzwasserzone
Meeres-Spritzwasserzone mit Trocken-Nass-Wechsel, Sauerstoffreich, hohe Chlorid, ist heftigste Stahlkorrosion; zinkreiche Grundierung hier braucht Kathodenschutz plus Schlagabrieb. Kombination oft ”epoxy-zinkreich + Micaceisenerz + Polyurethan oder Polysiloxan” hohes DFT, nötig verdicken. Aber mechanische Schäden häufig, Zinkschutzkreis begrenzt, daher strukturellen Kathodenschutz als Doppellinie. Design nach ISO 12944-9 Offshore als höchste Schutzklasse, nicht wie atmosphärisch, sonst in Jahren großflächiger Rost.
XXIII. Häufige Verarbeitungsfehler und Korrektur
Häufige Fehler zinkreiche Grundierung: ungleich gemischt teilweise nicht härtend, mechanisch rühren und Mischung prüfen; ungleich dicke lokal dünn ohne Schutz oder dick rissig, mit Nassfilmkamm regeln; Untergrundrost vor Beschichtung führt Zwischenrost, neu behandeln; Überlackierfenster überschritten ohne Anschleifen führt Ablösung, strikt Fenster; Zinksalz nicht entfernt schwache Decklackhaftung, leicht schleifen/entstauben. Fehler meist in ”Mensch, Umgebung, Mischung”, durch Prozesskarte und Erstmuster vermeidbar. Vorort Erstmuster, danach Serie, vermeidet Massenfehler.
XXIV. Prinzipien des synergistischen Kathodenschutz-Designs
Zinkreiche Grundierung und Fremdstrom- oder Opferanoden schließen sich nicht gegenseitig aus. Für Tankinnenseiten und erdverlegte Rohrleitungen gilt: Beschichtung als Haupt-, Elektrochemie als Nebenschutz: Die Beschichtung senkt den benötigten Schutzstrom auf ein Minimum, Anode oder Fremdstrom müssen nur an Fehlstellen ergänzen und verlängern so die Lebensdauer des Systems erheblich. Bei der Auslegung beachten: Die zinkreiche Grundierung enthält bereits Zink; bei Kombination mit Fremdstrom muss eine „Überschutz“-Wasserstoffentwicklung vermieden werden, die die Beschichtung schädigt; bei Kombination mit Aluminium-Opferanoden ist eine Potenzialanpassung erforderlich. Beide Schutzarten in ein integriertes Korrosionsschutzkonzept zu schreiben, ist gängige Praxis für langlebige Anlagen und entspricht auch dem Systemgedanken von ISO 12944.25. Erfahrungszusammenfassung aus der Baupraxis
Aus zahlreichen Brücken- und Tankprojekten zeigt sich: Epoxid-Zinkgrundierung verhält sich stabil, aber der Erfolg hängt fast immer von derselben Tatsache ab: ordnungsgemäße Oberflächenvorbereitung, exakte Mischung, vollständige Beschichtungsfolge. Bei frühen Ausfällen ließ sich meist eine unzureichende Vorbereitungsstufe, Abweichung des Mischverhältnisses oder fehlender Decklack feststellen. Umgekehrt blieben Projekte mit streng systemgerechter Ausführung selbst in Spritzwasserzonen und Industriegebieten langfristig intakt. Diese Erfahrungen zeigen, dass die zinkreiche Grundierung nicht durch alleinige Hochleistung wirkt, sondern durch Systemzusammenspiel; jede ausgelassene Stufe schwächt das Gesamtergebnis.
26. Details zum Temperaturmanagement bei Winterbau
Niedrige Temperaturen verlangsamen die Aushärtungsreaktion deutlich; bei schlechter Steuerung kommt es leicht zu Weichheit und unzureichender Haftung. In der Praxis wird der Wetterbericht frühzeitig geprüft und die Ausführung auf Zeiten mit höherer Tagesdurchschnittstemperatur konzentriert; der Untergrund wird moderat vorgewärmt, jedoch lokale Überhitzung vermieden; härtende Mittel für Niedrigtemperaturhärtung gewählt; das minimale Überlackierungsintervall verlängert und die Aushärtezeit vor Inbetriebnahme verlängert. Vor Ort kann zuerst eine kleine Fläche probebeschichtet werden, um Tau- und Härtegrad zu bestätigen, bevor flächendeckend gearbeitet wird. Temperaturmanagement wirkt trivial, ist aber entscheidend für Winterbauqualität und verdient eine eigene Arbeitsanweisung.
27. Häufige Fehlkombinationen in der Beschichtungsfolge
Bei der Folgenauslegung treten am ehesten folgende Fehlkombinationen auf: Direkte Freibewitterung der zinkreichen Grundierung führt zu Zinkverbrauch und Kreiden; Zwischenbeschichtung und Grundierung sind inkompatibel und zeigen Anlösen; Decklack hat unzureichende Witterungsbeständigkeit und verliert kurzfristig Glanz und Farbe; Schichtdickenverteilung der Trockenfilme ist unvernünftig, Gesamtdicke erreicht nicht das Soll. Ursache ist meist Stückwerk nach Erfahrung statt Normauswahl. Korrekt ist: Gemäß Korrosionsumgebungsklasse Grund-, Zwischen- und Decklack funktional wählen, Typ und Filmdicke jeder Lage festlegen, damit Ausführung und Überwachung klare Vorgaben haben und Risiken durch beliebige Kombinationen sinken.
28. Prävention von Qualitätsstreitigkeiten
Tritt bei zinkreicher Grundierung früh Rost auf, entstehen oft Haftungsstreitigkeiten zwischen Ausführenden und Materiallieferanten. Wirksamste Prävention ist Beweissicherung im Prozess: Strahlgrad mit Referenzblock und gegenseitiger Unterschrift; Mischverhältnis per Messgerät dokumentiert; Umgebungsbedingungen Echtzeitüberwachung; Erstmusterfreigabe; nach Fertigstellung Haftung- und Dickenmessung archiviert. Wenn alle Schlüsselschritte durch Daten und Bilder belegt sind, ist die Haftung klar und alle Seiten werden zur normgerechten Ausführung gezwungen. Qualitätsmanagement nach vorn zu verlagern ist wertvoller als nachträgliche Debatten und Basis reifer Projektabwicklung.
29. Optische Beurteilung der Zinkbeschichtung
Ausführende und Abnehmer können den Zustand der zinkreichen Grundierung optisch vorbeurteilen: Normal ausgehärtet zeigt gleichmäßig grau-mattes Metall, gute Haftung; weißer Puder deutet auf Zinksalze oder Aminausscheidung, vor Überlackierung zu entfernen; klebrig/trocknend zeigt meist Mischfehler oder zu feuchte Umgebung; großflächige Ablösung bedeutet Haftungsverlust. Optik ersetzt kein Instrument, erkennt aber schnell Anomalien und begrenzt Schäden. Gegenüberstellungskarten der häufigen Erscheinungen helfen vor Ort bei der Intuition und bilden mit formaler Prüfung Doppelsicherheit.
30. Anbindung an die Gesamt-Korrosionsschutzstrategie
Epoxid-Zinkgrundierung ist kein isoliertes Produkt, sondern Teil der Gesamtstrategie. Sie übernimmt kathodischen Grund- und Haftschutz, verbindet nach oben die Barriere der Zwischenbeschichtung und Witterung des Decklacks, nach außen den Strukturkathodenschutz, nach innen die Oberflächenqualität. Diesen Platz zu verstehen, verhindert Vergötterung oder Isolation. Reifes Korrosionsmanagement sieht Material, Ausführung, Umwelt und Wartung als System, in dem jede Schicht ihre Rolle spielt und sich ergänzt. Nur so entfaltet die zinkreiche Grundierung ihr volles Potenzial.
31. Einheitliche Antworten auf häufige Fragen
Auf die häufigsten Fragen der Praxis lässt sich einheitlich antworten: Kernwert der zinkreichen Grundierung ist Kathodenschutz und Haftung, nicht einfache Rostverhinderung; Zinkgehalt muss kritisch sein und leitfähiges Netz bilden, nicht möglichst hoch; alleinige Freibewitterung geht nicht, Zwischen- und Decklack nötig; Oberfläche nahweiß und Rauheit/Salz kontrolliert; Winter braucht Niedrigtemperaturhärtung und Umgebungsgrenzen; Kratzer schützen begrenzt, große Schäden müssen repariert werden. Diese Punkte als Kurz-FAQ an Planer und Ausführende geben, reduziert Fehlurteile und hält die Folge von Anfang an auf Kurs.
Häufige Fragen
Häufige Fragen
Frage: Warum bietet Epoxid-Zinkgrundierung „Kathodenschutz“?
Antwort: Der hohe Zinkpulveranteil im Film bildet ein leitfähiges Netz und verbindet mit Stahl; Zink hat negativeres Potenzial als Eisen, opfert sich bei Elektrolyt vorrangig, Elektronen fließen zur Fehlstelle des Eisens und halten es kathodisch unkorrodiert – Opferanodenschutz.
Frage: Ist mehr Zinkpulvergehalt immer besser?
Antwort: Nein. Kritischer Gehalt für leitfähiges Netz nötig (trocken Filmzinkmasse ≥ 80% Größenordnung, laut ISO 12944-5), aber zu hoch macht Film porös, Haftung sinkt, Schweißrauch steigt; über kritisch nur Sicherheitsspielraum.
Frage: Kann zinkreiche Grundierung allein als Decklack dienen?
Antwort: Nicht empfohlen. Zink kreidet bei Verbrauch, Freibewitterung versagt; Epoxid-Zwischenlack und Polyurethan/Polysiloxan-Decklack nötig für vollständiges System.
Frage: Wie hoch sind die Oberflächenanforderungen?
Antwort: Meist Sa2.5 (nahweiß), streng Sa3 (ISO 8501-1 / GB/T 8923), Rauheit und lösliche Salze kontrolliert; mangelhafte Vorbereitung schwächt Netz und Haftung.
Frage: Rostet es nach Kratzer nie?
Antwort: Kathodenschutz hat Reichweite und Lebensdauer; kleine Schäden bilden Schutzring und verzögern Rost, große Schäden müssen zeitnah repariert werden, Grundierung kann nicht unbegrenzt auffangen.
Frage: Epoxid-Zink oder lösemittelfreies Epoxid – wie wählen?
Antwort: Zink bietet Kathodenschutz, oft Grundierung; lösemittelfreies Epoxid bietet Dickfilmbarriere, oft Tankauskleidung. Beide können getrennt oder im selben System kombiniert werden, je nach Korrosionsumgebung und Stelle.
Frage: Warum Zinksalze vor Überlackierung behandeln?
Antwort: Zinkoberfläche bildet basisches Zinkcarbonat-Puder (Zinksalz); ohne Entstaubung/Leichtbehandlung leidet Zwischenlackhaftung und führt zu Ablösung.
Frage: Geht Winterbau mit Epoxid-Zink?
Antwort: Ja, aber Niedrigtemperaturhärter wählen, Untergrund ≥ 3°C über Taupunkt und Feuchte einhalten, um Aminausscheidung und Härtefehler zu meiden.
Frage: Wie Zinkgehalt verifizieren?
Antwort: Trockenfilmzink laut TDS und Norm (chemisch oder XRF halbquantitativ) prüfen, Herstellerbericht maßgeblich, nicht nur Name „zinkreich“.
Frage: Unterschied zu wasserverdünnbarem Epoxid-Zink?
Antwort: Wassersystem VOC niedriger, erfüllt GB 30981 Strenggrenzen, aber leitfähiges Netz und Verarbeitungsfenster empfindlicher; Schlüsselstrukturen oft bewährte lösemittelhaltige Folge, Emissionszonen abwägen.