Nelle configurazioni di forte anticorrosione, la vernice epossidica ricca di zinco è quasi la "primer standard per ambienti di corrosione C4 e superiori". La sua peculiarità non sta nel "bloccare l'acqua con il film di vernice", ma nel fatto che le fitte particelle di polvere di zinco nel film agiscono come un' "armatura elettrochimica" — quando il substrato di acciaio viene graffiato e il rivestimento si danneggia localmente, lo zinco si sacrifica per primo, proteggendo il ferro sottostante dalla ruggine. Questa "protezione catodica" è la natura che distingue la primer ricca di zinco dalle primer antiruggine ordinarie. Ma il "ricco di zinco" non significa "più zinco è meglio": coinvolge il contenuto critico di polvere di zinco, la rete conduttiva, il trattamento superficiale e la logica di compatibilità. Questo articolo spiega a fondo la vernice epossidica ricca di zinco, dalla meccanica elettrochimica alla selezione ingegneristica.
Come fornitore di sistemi di forte anticorrosione, Kexin New Materials (kexinMaterials) nei sistemi per ponti, serbatoi e piattaforme offshore utilizza la vernice epossidica ricca di zinco come prima linea di difesa per ambienti ad alta corrosione, e in base a ISO 12944 e al grado di corrosione del progetto imposta il contenuto di zinco e lo spessore del film, garantendo che la protezione catodica e lo schermo agiscano in sinergia. Anche i criteri di meccanica e selezione di questo articolo provengono da queste pratiche di prima linea.
I. Che cos'è la vernice epossidica ricca di zinco
La vernice epossidica ricca di zinco è una primer di forte anticorrosione a indurimento bicomponente, con resina epossidica come legante e grande quantità di polvere di zinco metallico (lamellare o sferica) come carica principale. Il contenuto in massa di polvere di zinco nel film secco è solitamente molto alto (secondo la definizione di ISO 12944-5 per le primer ricche di zinco, il contenuto in massa di polvere di zinco nel film secco deve spesso essere ≥ 80% per essere definita "primer ricca di zinco/a base di zinco", fare riferimento allo standard e al TDS del prodotto). È proprio questo strato ad alto contenuto di zinco a conferirle la duplice funzione di "schermo" e "protezione catodica".
Rispetto alla ricca di zinco inorganica (a base di etilsilicato), la ricca di zinco epossidica è più tollerante verso il trattamento superficiale e la finestra di applicazione, ha migliore flessibilità e una compatibilità matura con strati intermedi epossidici e finiture poliuretaniche, perciò è la più usata nella forte anticorrosione delle strutture in acciaio.
II. Meccanismo di protezione catodica: perché lo zinco "muore al posto del ferro"
L'acciaio in acqua di mare e atmosfera umida forma microcelle, con il ferro che si dissolve come anodo e arrugginisce. Il potenziale elettrodico dello zinco è più negativo (più attivo) di quello del ferro; quando il film di vernice ricca di zinco è elettricamente connesso all'acciaio e presente un elettrolita (film d'acqua), lo zinco perde elettroni e si ossida per primo:
Anodo (zinco): Zn → Zn²⁺ + 2e⁻ Catodo (ferro): O₂ + 2H₂O + 4e⁻ → 4OH⁻
Gli elettroni fluiscono dallo zinco al punto di rottura del ferro attraverso la rete conduttiva di polvere di zinco, mantenendo il ferro "catodico" e non corrosso — questa è la protezione anodica sacrificale. Anche se il film ha piccoli danni, lo zinco forma un cerchio protettivo attorno, ritardando l'espansione della ruggine. Questo è il motivo per cui dopo un graffio la primer ricca di zinco non mostra "propagazione della ruggine".
III. Contenuto critico di polvere di zinco e rete conduttiva
Il prerequisito della protezione catodica è che le particelle di zinco si tocchino tra loro e siano connesse all'acciaio, formando un percorso conduttivo continuo. Se il contenuto di zinco è troppo basso, i granuli sono separati dalla resina e la rete si interrompe, la protezione catodica fallisce e resta solo l'effetto schermo ordinario. Esiste quindi un "contenuto critico di polvere di zinco": al di sotto, la definizione di ricca di zinco è ingiustificata.
Significato ingegneristico:
- Il contenuto in massa di polvere di zinco nel film secco deve raggiungere la soglia richiesta da standard/TDS (comunemente ≥ 80%, secondo la definizione di ISO 12944-5 per le primer contenenti zinco);
- Un eccesso di resina riduce la conducibilità, occorre bilanciare "formazione del film" e "conducibilità";
- La forma della polvere di zinco (lamellare si connette più facilmente in rete) e la distribuzione granulometrica influenzano la densità della rete.
Da chiarire: un alto contenuto di zinco migliora la protezione, ma troppo alto rende il film poroso, riduce l'adesione e aumenta il fumo durante la saldatura; non è quindi "più alto è meglio", ma basta "raggiungere il critico e lasciare un margine di sicurezza".
IV. Sinergia tra schermo e protezione catodica
La primer ricca di zinco non si basa solo sull'elettrochimica. Il film integro è di per sé una barriera: la rete epossidica densa più lo strato di zinco allungano il percorso di penetrazione di acqua e ossigeno. I due agiscono insieme:
- Zona integra: prevale lo schermo, impedisce il contatto del mezzo con l'acciaio;
- Zona danneggiata: lo zinco si sacrifica, la protezione catodica fa da rete di sicurezza.
Ma c'è una dimensione temporale: lo zinco si consuma progressivamente con la protezione, a lungo termine l'effetto catodico diminuisce, e alla fine la vita dipende dal sistema schermante superiore (strato intermedio epossidico micaceo, finitura poliuretanica). Perciò la primer ricca di zinco quasi non può essere usata da sola su superfici esposte all'atmosfera, deve essere abbinata a strato intermedio e finitura — usarla da sola come strato finale porterebbe a disgregazione per consumo dello zinco e fallimento.
V. Principi di trattamento superficiale e compatibilità
La primer ricca di zinco ha requisiti severi sul trattamento superficiale:
- Pulizia: solitamente Sa 2.5 (quasi bianco), in ambienti severi Sa 3 (secondo ISO 8501-1 / GB/T 8923). Dettagli sul trattamento superficiale in questo lotto Trattamento superficiale Sa2.5 e gradi di sabbiatura;
- Rugosità: da medio (G) a grossolano (R), favorevole ad ancoraggio e contatto conduttivo;
- Desalinizzazione: in zone marine/chimiche controllare i sali solubili, evitare bolle per osmosi sotto vernice.
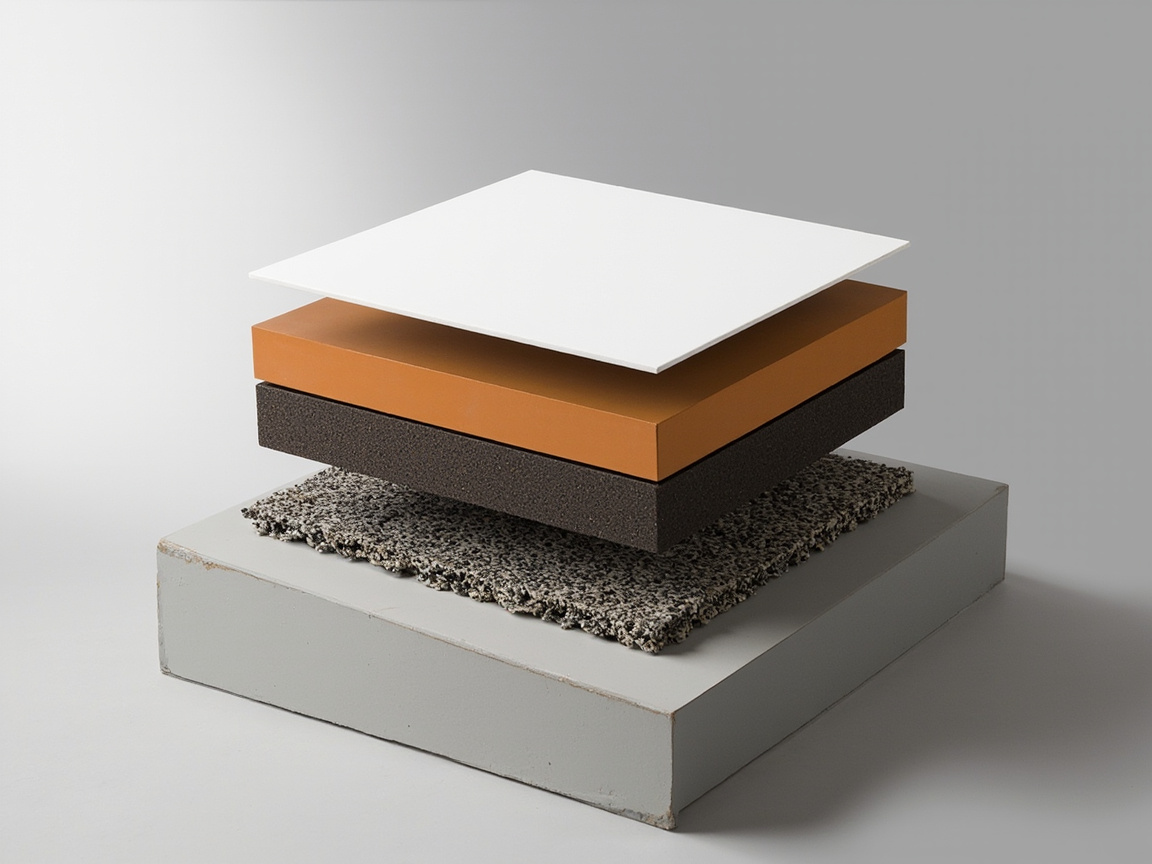
Livelli di compatibilità (secondo ISO 12944-5, tipico per C4 e oltre):
| Livello | Funzione | Tipo comune |
|---|---|---|
| Primer | Protezione catodica + adesione | Vernice epossidica ricca di zinco (zinco ≥ critico) |
| Strato intermedio | Addensare schermo | Strato intermedio epossidico micaceo (vedi Meccanismo schermante strato intermedio a ossido di ferro micaceo) |
| Finitura | Resistenza agli agenti atmosferici ed estetica | Poliuretano alifatico (vedi Resistenza agli agenti atmosferici finitura poliuretanica alifatica) |
Kexin New Materials (kexinMaterials) nei sistemi per ponti transoceanici adotta spesso il sistema a tre strati "epossidico ricco di zinco + epossidico micaceo + poliuretano alifatico", impostando il DFT di ciascuno secondo il grado di corrosione (C4/C5/CX), per una chiara divisione tra protezione catodica, schermo e resistenza atmosferica.
VI. Parametri chiave di applicazione
La vernice epossidica ricca di zinco bicomponente richiede attenzione:
- Rapporto di miscelazione: strettamente secondo TDS (comune legante:indurente es. 10:1 o 8:1 in massa), errori causano mancata indurizione;
- Pot life: lo zinco reagisce con le ammine e il carico è pesante, la viscosità sale veloce, usare preparato al momento;
- Spessore: DFT singolo spesso 60–80 µm, troppo spesso facile a crepe, sedimentazione zinco; spessore totale primer secondo sistema;
- Ambiente: temperatura substrato > 3℃ sopra il punto di rugiada, umidità ≤ 80–85%, la ricca di zinco sbianca per igroscopia;
- Ricopertura: intervallo con strato intermedio secondo TDS, oltre occorre irruvidire.
Nota particolare: prima di applicare lo strato intermedio sulla primer ricca di zinco, la superficie può presentare uno strato disgregato di "sali di zinco" (carbonato basico di zinco), da rimuovere con polvere o trattamento leggero, altrimenti l'adesione tra strati ne risente.
VII. Giudizio di fallimento e errori comuni
- Errore 1: più zinco, più anticorrosione. Troppo alto rende poroso, poca adesione, molto fumo saldatura;
- Errore 2: la ricca di zinco si può usare da sola. Su esposto da sola si disgrega per consumo zinco, deve essere abbinata;
- Errore 3: dopo graffio mai ruggine. La protezione catodica ha ambito e vita, danni grandi vanno riparati;
- Errore 4: si può rilassare sul trattamento superficiale. Sotto Sa2.5, rete conduttiva e adesione calano.
Giudizio di fallimento: se il film si disgrega in larga area, ruggine si espande veloce, distacco tra strati, verificare se contenuto zinco è a norma, trattamento superficiale e compatibilità corretti, non solo spessore.
VIII. Scelta tra ricca di zinco epossidica a base d'acqua e meno
In zone a rigido controllo VOC, la ricca di zinco epossidica a base d'acqua (vedi questo lotto Primer epossidico ricco di zinco a base d'acqua) riduce le emissioni, ma rete conduttiva e finestra di processo sono più sensibili. La selezione deve bilanciare il limite GB 30981 (vedi Regolamento limite VOC rivestimento industriale (GB 30981)) e l'affidabilità protettiva; per strutture critiche resta prioritario il sistema a solvente maturo.
IX. Scelta tra ricca di zinco epossidica e inorganica
Le primer ricche di zinco si dividono in epossidiche (organiche) e inorganiche (etilsilicato). La inorganica resiste al calore, è dura, lega l'acciaio fortemente, ma è fragile, sensibile al trattamento superficiale (spesso Sa3) e umidità di applicazione, e difficile da ricoprire con alcune finiture; la epossidica è flessibile, ampia compatibilità, tollera meglio l'umidità, ed è la corrente principale per strutture in acciaio. Principio: per alte temperature o substrati nudi abrasivi considerare inorganica; per ponti, serbatoi, capannoni ordinari priorità epossidica, chiusa con strato intermedio epossidico micaceo e finitura poliuretanica. Entrambe soddisfano la meccanica di "protezione catodica", la differenza sta nel legante e tolleranza applicativa, non nel principio protettivo stesso.
X. Influenza termica di saldatura e taglio
Sulle strutture in acciaio rivestite, durante la saldatura e il taglio, lo zinco e la resina nel primer ricco di zinco producono fumo e calore; i composti contenenti zinco e i vapori amminici sono dannosi per la salute, pertanto è necessario installare aspirazione locale e protezione del personale. Allo stesso tempo, l'alta temperatura danneggia il rivestimento; sui lati della saldatura deve essere riservata una "zona non rivestita" o deve essere effettuata una rielaborazione e ritocco dopo la saldatura. Il progetto deve indicare sulla tavola la zona di divieto di saldatura per il rivestimento e il processo di ritocco, per evitare accumulo di fumo di saldatura e omissione di rivestimento dopo la saldatura. Per i componenti di grandi dimensioni è preferibile rivestire prima, poi assemblare e saldare, e successivamente eseguire nuovamente il trattamento superficiale e il rivestimento di completamento sulla zona di saldatura, garantendo la continuità della protezione anticorrosione complessiva.
XI. Dettagli di ricopertura e compatibilità tra strati
Prima di applicare lo strato intermedio sopra il primer ricco di zinco, sulla superficie può formarsi uno strato farinoso di carbonato basico di zinco (sali di zinco); se non trattato, indebolisce l'adesione tra gli strati. Le operazioni includono levigatura leggera, rimozione della polvere o agente di trattamento specifico. L'intervallo di ricopertura deve seguire rigorosamente la TDS: troppo presto facilmente causa attacco del fondo, troppo tardi richiede ruvidità. Lo strato intermedio usa comunemente micaceo di ferro epossidico (vedi meccanismo di schermatura dello strato intermedio a micaceo di ferro) per aumentare lo spessore e la schermatura, la finitura usa poliuretano alifatico (vedi resistenza agli agenti atmosferici della finitura in poliuretano alifatico). La sequenza a tre strati e la distribuzione del DFT devono essere scritte nelle specifiche, e il supervisione accetta sulla base di ciò.
XII. Verifica con nebbia salina e corrosione ciclica
L'affidabilità del primer ricco di zinco è supportata da prove: nebbia salina neutra (NSS, GB/T 1771 / ASTM B117) per osservare la propagazione lungo la linea di incisione; corrosione ciclica (come ISO 12944-9 o PROHESION) è più vicina all'alternanza reale umido-secco; trazione di adesione (GB/T 5210 / ISO 4624) verifica il legame. Nella valutazione non guardare solo "nessuna formazione di bolle", ma soprattutto l'ampiezza dell'anello protettivo dello zinco e l'area di ruggine rossa presso il graffio. Queste prove sono evidenze per la selezione; la TDS del produttore deve fornire i dati corrispondenti, e per progetti importanti si può inviare un campione a terzi per ripetere i test.
XIII. Limiti applicativi e avviso di guasto
Il primer ricco di zinco non è onnipotente: in acidi e basi forti lo zinco stesso viene consumato rapidamente, per tali mezzi si deve scegliere epossidico resistente o rivestimento interno; in immersione a lungo termine in acqua dolce neutra e sterile, la protezione catodica è efficace ma richiede sufficiente contenuto di zinco. I segnali di avviso di guasto includono: farinosità bianca di ruggine su larga superficie, espansione rapida di ruggine rossa presso graffi, distacco con bolle tra strati. Quando compaiono, si deve verificare il contenuto di zinco, il trattamento superficiale e la compatibilità, anziché semplicemente aumentare lo spessore. Un design razionale fa sì che il ricco di zinco assuma "protezione catodica iniziale + adesione", e la durata a lungo termine sia affidata al sistema di schermatura superiore.
XIV. Influenza della forma della polvere di zinco (lamellare e sferica)
La polvere di zinco nel primer epossidico ricco di zinco può essere sferica o lamellare. La polvere di zinco sferica ha basso costo e buona fluidità, ma richiede un contenuto più alto per formare una rete conduttiva continua; la polvere di zinco lamellare si collega più facilmente in rete, può raggiungere la conducibilità critica con contenuto leggermente inferiore, e ha migliore schermatura e sedimentazione più lenta. Nella selezione non guardare solo la percentuale di contenuto di zinco, ma anche la forma della polvere e la distribuzione delle dimensioni delle particelle: due prodotti entrambi etichettati "zinco nel film secco 80%" possono avere prestazioni di conducibilità e protezione diverse. La TDS del produttore di solito indica il tipo di polvere di zinco e lo spessore raccomandato, e deve essere combinata con la verifica di compatibilità anziché guardare solo i numeri.
XV. Stabilità di stoccaggio e controllo del sedimento di zinco
Il primer ricco di zinco, a causa dell'elevato peso specifico della polvere di zinco, tende a sedimentare e agglomerarsi durante lo stoccaggio, influenzando l'uniformità di applicazione e la rete conduttiva. Misure di controllo: aggiungere agente anti-sedimento e tixotropico nella formulazione; macinazione e dispersione adeguata prima della spedizione; evitare stasi prolungata e alte temperature durante trasporto e stoccaggio; mescolare accuratamente prima dell'applicazione, se necessario con agitatore meccanico. Per prodotti con leggero sedimento, una mescolazione accurata può ripristinare; se si forma un fondo indurito non deve essere usato. "Spruzzare appena aperto il barattolo" senza mescolare è un errore implicito comune, e deve essere enfatizzato nel manuale operativo il passaggio di pre-mescolazione.
XVI. Differenze con il ricco di zinco epossidico a base d'acqua
Il ricco di zinco epossidico a base d'acqua usa epossidico disperso in acqua come base, VOC più bassi, soddisfa i limiti severi di GB 30981, adatto a zone con ventilazione limitata e rigorose per l'ambiente; ma la formazione della rete conduttiva e l'indurimento sono più sensibili a temperatura e umidità, facilmente problematici a bassa temperatura e alta umidità, e l'idroresistenza iniziale e l'adesione si stabiliscono lentamente. Il ricco di zinco epossidico a solvente ha processo tollerante e prestazioni stabili, ed è ancora il mainstream per strutture critiche. I due hanno lo stesso principio di protezione catodica, la differenza sta nel vettore e nella finestra di applicazione. Per scenari interni con forte pressione emissiva o manutenzione, si può dare priorità a quello a base d'acqua; per corpi principali marini e ponti si dà ancora priorità a sistemi a solvente maturi.
XVII. Consumo tipico in serbatoi e ponti
Lo spessore del film secco e il contenuto di zinco del primer epossidico ricco di zinco determinano la durata protettiva. Nelle configurazioni per ponti si usa comunemente un singolo strato di 60–80 µm di fondo ricco di zinco, sopra con micaceo di ferro epossidico e poliuretano; la parete esterna dei serbatoi è simile; per interrato o zona di spruzzo delle onde si può aumentare lo spessore del fondo e il contenuto di zinco per rafforzare il margine di protezione catodica. Il consumo non è "più spesso è meglio": troppo spesso facilmente si crepano, sedimenta lo zinco, aumenta il costo. La pratica razionale è determinare il DFT secondo il livello di corrosione e durabilità di ISO 12944, poi calcolare il tasso teorico di copertura e il consumo per metro quadrato, e scriverli in budget e accettazione.
XVIII. Discussione sul "raggio efficace" della protezione catodica
La protezione del primer ricco di zinco sui graffi ha un ambito spaziale: lo zinco fornisce corrente al punto danneggiato attraverso la rete, ma per punti danneggiati troppo distanti la corrente si attenua e la protezione diminuisce. In ingegneria si dice spesso che il suo ambito di "autoguarigione" è limitato, non ci si può aspettare che il fondo protegga acciaio nudo su larga area. Pertanto la progettazione di compatibilità deve ancora garantire film integro e pochi pori, la protezione catodica è solo una linea di difesa locale di riserva. Comprendere questo limite evita il giudizio errato "con il ricco di zinco è tutto a posto", e si deve ancora dare importanza al trattamento superficiale e alla schermatura a film spesso.
XIX. Riepilogo di standard e prove
Standard core relativi al primer ricco di zinco: ISO 12944-5 (definizione e compatibilità del primer contenente zinco, corrispondente a GB/T 30790.5), ISO 8501-1 (trattamento superficiale, corrispondente a GB/T 8923), GB/T 1771 e ASTM B117 (nebbia salina), GB/T 5210 / ISO 4624 (adesione per trazione), determinazione del contenuto di zinco (metodo chimico o XRF semi-quantitativo). Selezione e accettazione dovrebbero citare questi standard, facendo sì che "ricco di zinco" passi da termine di marketing a indicatore tecnico verificabile, riducendo prodotti scadenti e controversie.
XX. Stoccaggio e durata del primer ricco di zinco
Il componente principale e l'indurente del primer epossidico ricco di zinco devono essere confezionati separatamente, conservati al fresco e asciutto, evitando alte temperature e gelo. La polvere di zinco nel componente principale sedimenta lentamente; oltre la data di scadenza, anche se non indurito, la rete conduttiva e la dispersione possono cambiare, e le prestazioni diminuiscono. L'acquisto deve essere effettuato a lotti in base al consumo del progetto, evitando scorte a lungo termine; alla consegna verificare data di produzione e scadenza, usare prima i lotti vecchi. I componenti non finiti dopo l'apertura devono essere sigillati e protetti dall'umidità, l'indurente in particolare teme l'igroscopicità. Scrivere "prima entrato prima uscito" e i registri di lotto nel sistema di magazzino è la base per garantire che il rivestimento applicato sia qualificato, spesso trascurata nei piccoli progetti.
XXI. Confronto con zinco freddo spruzzato e zincatura
Oltre al rivestimento epossidico ricco di zinco, in cantiere si può usare zinco freddo spruzzato (spruzzo di zinco) o zincatura a caldo per fornire protezione catodica. Lo zinco freddo spruzzato spruzza zinco puro sulla superficie per formare uno strato di zinco, stesso principio di protezione, spessore regolabile, adatto a componenti grandi e manutenzione; la zincatura a caldo immerge l'acciaio in zinco fuso, strato spesso e durevole, ma limitata da dimensione pezzo e deformazione. Il vantaggio del ricco di zinco epossidico è flessibilità di applicazione, può abbinarsi a sistema di rivestimento, basso costo. I tre possono essere combinati: su pezzo zincato applicare ricco di zinco epossidico richiede attenzione all'interfaccia, evitando distacco tra doppio strato di zinco. La selezione deve giudicare in base a dimensione componente, condizioni di lavoro e durata complessivamente, anziché preferenza singola.
XXII. Considerazioni speciali nella zona di spruzzo delle onde marine
La zona di spruzzo delle onde marine ha alternanza umido-secco, ossigenazione piena, cloruri concentrati, è la parte di corrosione più violenta dell'acciaio; il primer ricco di zinco qui deve sia protezione catodica che resistenza all'urto e usura. Nell'abbinamento, si usa spesso un sistema ad alto DFT di "ricco di zinco epossidico + micaceo di ferro epossidico + poliuretano o polysiloxane", se necessario ispessito. Ma la zona di spruzzo ha danni meccanici frequenti, dopo graffio l'anello protettivo del ricco di zinco è limitato, necessita di combinare protezione catodica strutturale per formare doppia linea difensiva. Nella progettazione si deve classificare la zona di spruzzo come livello di protezione più alto secondo i requisiti per strutture offshore di ISO 12944-9, anziché trattarla come zona atmosferica generale, altrimenti in pochi anni appare corrosione su larga superficie.
XXIII. Difetti comuni di applicazione e correzione
Difetti frequenti di applicazione del primer ricco di zinco: miscelazione non uniforme causa mancata induritura parziale, necessario agitatore meccanico e verifica rapporto; spessore non uniforme causa protezione insufficiente localmente o crepe se troppo spesso, controllare con spazzola umida; ruggine di ritorno sul substrato prima della verniciatura causa ruggine tra strati, necessaria rielaborazione; intervallo di ricopertura superato senza ruvidità causa distacco, rigoroso rispetto della finestra; sali di zinco non rimossi causa scarsa adesione finitura, levigatura leggera e rimozione polvere. I difetti stanno per lo più in "persona, ambiente, rapporto" tre punti, prevenibili per la maggior parte con scheda processo e conferma primo pezzo. In cantiere si deve stabilire campione primo pezzo, dopo qualifica estendere a tutta, evitando errori di massa.
XXIV. Principi di progettazione sinergica della protezione catodica
Il primer ricco di zinco e corrente impressa o anodo sacrificale non sono mutualmente esclusivi. Per parete interna serbatoi e tubazioni interrate, il rivestimento è principale, elettrochimico ausiliario: il rivestimento riduce la corrente di protezione richiesta a livelli molto bassi, l'anodo o corrente impressa deve solo integrare i difetti, prolungando notevolmente la durata del sistema. Nella progettazione notare: il primer ricco di zinco stesso contiene zinco, abbinato a corrente impressa deve evitare "sovraprotezione" con danno da evoluzione idrogeno al rivestimento; abbinato ad anodo sacrificale in alluminio richiede abbinamento di potenziale. Scrivere le due protezioni nel piano globale anticorrosione è pratica comune per impianti a lunga durata, e conforme al pensiero di sistema di ISO 12944.
XXV. Sintesi di esperienze nella pratica ingegneristica
Dai numerosi progetti di ponti e serbatoi, il primer epossidico ricco di zinco mostra prestazioni stabili, ma il presupposto del successo punta quasi sempre allo stesso fatto: trattamento superficiale adeguato, rapporto preciso, compatibilità completa. In tutti i casi di guasto precoce, il ritroso rivela spesso insufficiente livello di trattamento, deriva del rapporto di miscela o mancanza di finitura. Al contrario, progetti eseguiti rigorosamente secondo il sistema, anche in zone di spruzzo e aree industriali mantengono integrità a lungo termine. Queste esperienze indicano che il primer ricco di zinco non si affida a singola alta prestazione, ma agisce tramite coordinazione di sistema, ogni omissione di anello indebolisce l'effetto complessivo.
XXVI. Dettagli di gestione della temperatura nella costruzione invernale
Bassa temperatura rallenta significativamente la reazione di indurimento, se non gestita bene facilmente morbido e adesione insufficiente. La pratica reale: controllare previsioni meteo in anticipo, scegliere periodi con temperatura media giornaliera più alta per costruzione concentrata; preriscaldare adeguatamente il substrato ma evitare surriscaldamento locale; scegliere indurente a indurimento a bassa temperatura; estendere intervallo minimo di ricopertura e tempo di cura prima dell'uso. In cantiere si può prima fare prova su piccola area, confermare asciugatura superficiale e durezza normali prima di estendere. La gestione della temperatura sembra triviale, ma è il punto di svolta della qualità in inverno, merita specifica guida operativa.
XXVII. Incompatibilità comuni nell'abbinamento di rivestimenti
Nella progettazione di abbinamento, le incompatibilità più facili includono: uso esposto diretto sopra il primer ricco di zinco, causando consumo e farinosità dello zinco; strato intermedio incompatibile con il fondo, attacco del fondo; finitura con insufficiente resistenza atmosferica, opacizzazione e scolorimento a breve termine; distribuzione irragionevole dello spessore a film secco di ogni strato, spessore totale non conforme. La radice dell'incompatibilità è per lo più assemblaggio per esperienza anziché selezione secondo standard. La pratica corretta è basata sul livello ambientale di protezione, selezionare sistema secondo divisione fondo-medio-finitura, e scrivere modello e spessore di ogni strato, dare base chiara a costruzione e supervisione, riducendo rischi da combinazione arbitraria.
XXVIII. Metodi di prevenzione delle controversie di qualità
Una volta che il primer ricco di zinco mostra corrosione precoce, spesso scatena controversie di responsabilità tra applicatore e fornitore materiale. Il metodo più efficace per prevenire è la prova di processo: confronto del livello di sabbiatura con campione e firma di entrambe le parti; rapporto di miscela registrato da dispositivo di misurazione; monitoraggio ambientale in tempo reale; conferma campione primo pezzo; dopo completamento archiviare prove di adesione e spessore. Quando tutti gli anelli chiave hanno dati e immagini a supporto, la definizione di responsabilità è chiara, e spinge le parti a operare correttamente. Spostare la gestione qualità in avanti ha più valore che disputare dopo, ed è anche requisito base di ingegneria matura.
XXIX. Discriminazione visiva del rivestimento ricco di zinco
Il personale di costruzione e collaudo può effettuare una valutazione preliminare dello stato del primer ricco di zinco tramite l'aspetto: l'indurimento normale presenta un colore metallico grigio opaco uniforme e una buona adesione; se sulla superficie compaiono sostanze bianche in polvere, si tratta per lo più di sali di zinco o essudazione di ammina, che devono essere trattati prima della sovraverniciatura; se è appiccicoso e non asciuga, è per lo più dovuto a un errore di rapporto di miscelazione o a un ambiente eccessivamente umido; se si verifica un distacco su larga scala, l'adesione è venuta meno. Il giudizio visivo non può sostituire il rilevamento strumentale, ma può individuare rapidamente anomalie e limitare i danni in tempo. Realizzare schede di confronto con fenomeni estetici comuni sotto forma di immagini aiuta il personale in loco a sviluppare un giudizio intuitivo, formando una doppia garanzia insieme ai controlli formali.Trenta, Collegamento con la strategia globale anticorrosione
Il primer epossidico ricco di zinco non è un prodotto isolato, ma un anello della strategia globale anticorrosione. Esso svolge la protezione catodica e l'adesione di fondo, si collega verso l'alto allo strato intermedio per lo schermo e alla finitura per l'esposizione agli agenti atmosferici, verso l'esterno alla protezione catodica strutturale, e verso l'interno alla qualità del trattamento superficiale. Comprendere questa posizione permette di evitare di divinizzarlo o utilizzarlo in isolamento. Una gestione matura della corrosione considera materiali, costruzione, ambiente e manutenzione come un sistema, facendo sì che ogni strato svolga il proprio ruolo e si rinforzi reciprocamente. Solo in questa prospettiva sistemica il potenziale protettivo del primer ricco di zinco può essere pienamente liberato.
Trentuno, Risposte unificate alle domande comuni
Per le categorie di dubbi più frequenti incontrati in cantiere, si può rispondere in modo unificato: il valore fondamentale del primer ricco di zinco risiede nella protezione catodica e nell'adesione, non è una semplice antiruggine; il contenuto di zinco deve raggiungere la soglia critica e formare una rete conduttiva, non è vero che più è alto meglio è; non può essere esposto a lungo da solo, deve essere abbinato a strato intermedio e finitura; il trattamento superficiale deve raggiungere il grado quasi bianco e controllare rugosità e sali; in inverno occorre scegliere l'indurimento a bassa temperatura e soddisfare le soglie ambientali; dopo graffi la protezione ha limiti di portata, i danni estesi devono comunque essere riparati. Formare schede domanda-risposta concise con questi punti e distribuirle a progettisti e costruttori può ridurre molti errori di giudizio ripetitivi, facendo sì che l'abbinamento proceda correttamente fin dall'inizio.
Domande frequenti
Domande frequenti
Domanda: Perché il primer epossidico ricco di zinco può offrire "protezione catodica"?
Risposta: L'elevata proporzione di polvere di zinco nel film forma una rete conduttiva e si collega all'acciaio; il potenziale elettrodico dello zinco è più negativo del ferro, e in presenza di elettrolita si ossida e si sacrifica prioritariamente, gli elettroni fluiscono verso i punti di rottura del ferro mantenendolo catodico e non corrosione, ovvero protezione anodica sacrificale.
Domanda: Il contenuto di polvere di zinco è tanto migliore quanto più alto?
Risposta: No. È necessario raggiungere il contenuto critico per formare la rete conduttiva (comunemente massa di zinco nel film secco ≥ 80% circa, secondo ISO 12944-5), ma un eccesso rende il film poroso, riduce l'adesione e aumenta il fumo durante la saldatura; basta mantenere un margine di sicurezza sopra la soglia critica.
Domanda: Il primer ricco di zinco può essere usato da solo come finitura?
Risposta: Non consigliato. Lo zinco si polverizza consumandosi con la protezione e fallisce con esposizione prolungata; deve essere abbinato a strato intermedio epossidico e finitura poliuretanica/polissilossanica per formare un sistema completo.
Domanda: Quanto deve essere elevato il requisito di trattamento superficiale?
Risposta: Solitamente Sa2.5 (quasi bianco), in ambienti severi Sa3 (secondo ISO 8501-1 / GB/T 8923), e controllare rugosità e sali solubili; un trattamento insufficiente indebolisce rete conduttiva e adesione.
Domanda: Dopo graffi non arrugginisce per sempre?
Risposta: La protezione catodica ha portata e durata d'azione, per micro-rotture può formare un cerchio protettivo che ritarda l'espansione della ruggine, ma le rotture estese devono essere riparate tempestivamente, non si può fare affidamento illimitato sul primer.
Domanda: Come scegliere tra epossidico ricco di zinco e epossidico senza solvente?
Risposta: Il ricco di zinco offre protezione catodica, usato spesso come primer; l'epossidico senza solvente offre schermo a film spesso, usato spesso per rivestimenti interni di serbatoi, ecc. I due possono essere distinti o combinati nello stesso sistema, a seconda dell'ambiente corrosivo e della zona.
Domanda: Perché prima di sovraverniciare il primer ricco di zinco occorre trattare i sali di zinco?
Risposta: La superficie ricca di zinco genera facilmente uno strato polveroso di carbonato basico di zinco (sali di zinco); se non si rimuove la polvere o si fa un trattamento leggero, l'adesione tra strati con lo strato intermedio ne risente, causando distacco.
Domanda: Si può applicare il primer epossidico ricco di zinco in inverno?
Risposta: Sì, ma occorre scegliere indurente a bassa temperatura, soddisfare che la temperatura del substrato sia superiore di 3℃ al punto di rugiada e che l'umidità sia adeguata, evitando essudazione di ammina e sbiancamento e indurimento difettoso.
Domanda: Come verificare il contenuto di zinco?
Risposta: Secondo TDS e metodi standard rilevare il contenuto di zinco nel film secco (es. metodo chimico o XRF semi-quantitativo), e fare riferimento al rapporto di prova del produttore, non giudicare solo dalla denominazione "ricco di zinco".
Domanda: Differenza con il ricco di zinco epossidico a base d'acqua?
Risposta: Il sistema a base d'acqua ha VOC più bassi, soddisfa i limiti severi di GB 30981, ma rete conduttiva e finestra di applicazione sono più sensibili; per strutture critiche si privilegia spesso un collaudato abbinamento a solvente, valutando l'acqua solo in zone a emissioni severe.
Letture supplementari
- Grado di preparazione superficiale Sa2.5 e sabbiatura
- Meccanismo di schermatura dello strato intermedio a ossido di ferro micaceo
- Regolamenti sui limiti VOC dei rivestimenti industriali (GB 30981)
- Rivestimento epossidico senza solvente per heavy-duty anticorrosione
- Vernice alchidica antiruggine: rosso ossido/grigia antiruggine, caratteristiche di applicazione e limiti