중방식 도료 체계에서 에폭시 아연리치 프라이머는 거의 "C4 이상 부식 환경의 표준 프라이머"입니다.它的独特之处不在于"Paint Film挡水",而在于Paint Film里密密麻麻的锌粉颗粒像一层"电化学铠甲"——当钢铁基体被划伤、Coating局部破损时,锌会抢先牺牲自己,보호下面的铁不生锈.这种"음극 방식"是아연이 풍부한 프라이머区别于普通Rust-ProofPrimer的本质.但富锌不是"锌越多越好",它涉及锌粉临界含量、导电网络、표면 처리与配套逻辑.本文从电化学机理讲到工程选型,把에폭시 아연 함유 프라이머讲透.
중방식 시스템 공급업체로서, KeXin New Material(kexinMaterials)는 교량, 저장탱크 및 해양 플랫폼의 도료 체계에서 에폭시 아연리치 프라이머를 고부식 환경의 제1방어선으로 사용하며, ISO 12944 및 프로젝트 부식 등급에 따라 아연 함량과 도막 두께를 설정하여 음극 보호와 차폐가协同 작용하도록 보장합니다. 본문의 메커니즘과 선정 기준도 이러한 일선 실무에서 비롯되었습니다.
一、에폭시 아연리치 프라이머란 무엇인가
에폭시 아연리치 프라이머는 에폭시 수지를 성막물로, 다량의 금속 아연 분말(편상 또는 구상)을 주填料로 하며, 2액형으로 경화되는 중방식 프라이머입니다. 건조 도막 중 아연 분말의 질량 비율은通常 매우 높습니다(ISO 12944-5의 아연리치 프라이머 정의에 따르면, 아연 분말 건조 도막 질량 함량은 "아연리치/아연 분말 프라이머"라 칭하기 위해 흔히 ≥ 80% 수준이어야 하며, 구체적은 표준과 제품 TDS를 따름).正是 이 높은 비율의 아연 분말층이 그것으로 하여금 "차폐"와 "음극 보호"라는 이중 기능을 갖게 합니다.
무기 아연리치(에틸 실리케이트계)와 비교할 때, 에폭시 아연리치는 표면 처리와 시공 창에 더 관대하고, 유연성이更好하며, 에폭시 중도층, 폴리우레탄 탑코트와의配套가 성숙되어 있으므로 강구조 중방식에서 가장 널리 적용됩니다.
二、음극 보호 메커니즘: 아연이 왜 "철 대신 죽는가"
강철은 해수와 습한 대기 중에서 미세 전지를 형성하여, 철이 양극으로 용해되어 녹이 습니다. 아연의 전극 전위는 철보다 더 음(-)이며(더 활성), 아연리치 도막이 강철과 전기적으로连通되고 전해질(수막)이 존재할 때, 아연이 우선적으로 전자를 잃고 산화됩니다:
양극(아연): Zn → Zn²⁺ + 2e⁻ 음극(철): O₂ + 2H₂O + 4e⁻ → 4OH⁻
전자는 아연 분말의 도전성 네트워크를 통해 철의破损 지점으로 흘러, 철을 "음극"으로 유지하여 부식되지 않게 합니다——이것이 희생 양극 보호입니다. 설령 도막에 미세한破损가 있더라도, 아연은 주변에 보호권을 형성하여 녹 점의 확산을 지연시킵니다. 이것이 아연리치 프라이머가 긁힌 후 "녹이 번지지 않는" 이유입니다.
三、임계 아연 분말 함량과 도전성 네트워크
음극 보호의 전제는 아연 분말 입자들이 서로 접촉하고 강철과连通되어 연속된 도전 통로를 형성하는 것입니다. 아연 함량이 너무 낮으면, 아연 입자가 수지에 의해 격리되고 네트워크가 끊겨 음극 보호가失效하며, 일반적인 차폐 작용만 남습니다. 따라서 "임계 아연 분말 함량"이 존재합니다: 그것보다 낮으면, 아연리치라 해도 명실상부하지 않습니다.
공학적 의미:
- 아연 분말 건조 도막 질량 함량은 표준/TDS가 요구하는 임계값에 도달해야 함(흔히 ≥ 80% 수준, ISO 12944-5의 아연 함유 프라이머 정의에 따름);
- 수지량이 너무 많으면 도전성을 낮추므로 "성막"과 "도전"의 균형을 맞춰야 함;
- 아연 분말 형태(편상이 네트워크 형성에 더 유리)와 입도 분포가 네트워크 밀도에 영향 줌.
명확히 할 점: 높은 아연 함량이 보호를 향상시키지만, 너무 높으면 도막이 다공성이고 부착력이 떨어지며 용접 연기가 많아지므로, 반드시越高越好가 아니라 "임계에 도달하고 안전 여유를 둘" 정도면 충분합니다.
四、차폐와 음극 보호의协同
아연리치 프라이머는 전기화학에만 의존하지 않습니다. 온전한 도막 자체도 장벽입니다: 치밀한 에폭시 네트워크와 아연 분말층이 수분·산소 침투 경로를 연장합니다. 둘의协同:
- 온전한 구역: 차폐 위주, 매체가 강철에 닿는 것 차단;
- 破损 구역: 아연 희생, 음극 보호로 바닥 보장.
하지만 시간 차원이 있습니다: 아연은 보호하며 점차 소모되고, 장기 후 음극 보호 작용이 감쇠하여最终 상층 차폐 시스템(에폭시 미카 중도, 폴리우레탄 탑코트)에 의존해 수명을 유지합니다. 따라서 아연리치 프라이머는 대기 노출면에 단독 사용될 수 거의 없으며, 반드시 중도와 탑코트를配套해야 함——아연리치 탑코트를 단독 사용하면 아연 소모로 분화·失效됨.
五、표면 처리와配套 원칙
아연리치 프라이머는 표면 처리에 엄격한 요구가 있음:
- 청결도: 통상 Sa 2.5(근백), 엄격 환경 Sa 3(ISO 8501-1 / GB/T 8923 따름). 표면 처리 세부는 본 배치 도장 표면 처리 Sa2.5와 블라스트 등급 참조;
- 조도: 중(M)에서 조(R)급, 앵커링과 도전 접촉에 유리;
- 탈염: 해양/화학공장 구역은 가용성 염 제어 필수, 도막 하 삼투압 블리스터 방지.
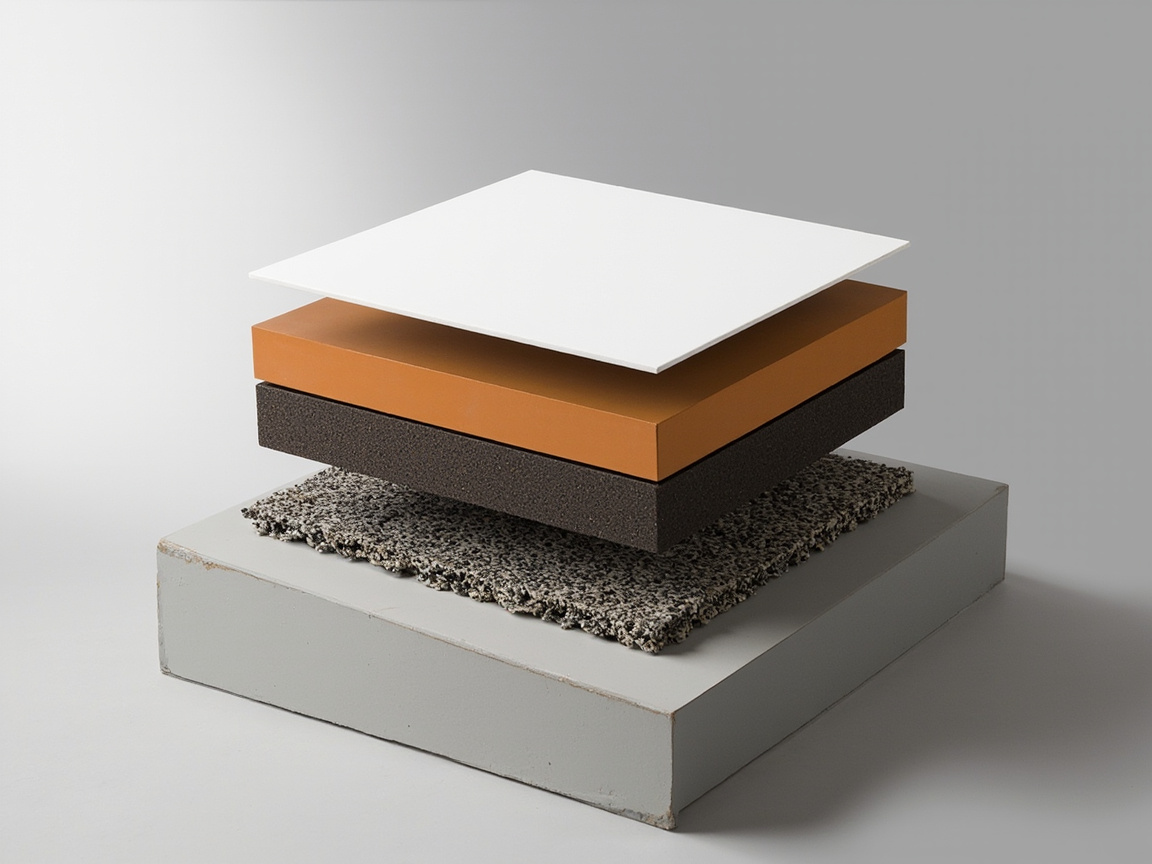
配套 층차(ISO 12944-5, C4 이상 전형):
| 층차 | 작용 | 통용 유형 |
|---|---|---|
| 프라이머 | 음극 보호 + 부착 | 에폭시 아연리치 프라이머(아연 ≥ 임계) |
| 중도 | 증후 차폐 | 에폭시 미카 중도(운모산화철 중도 차폐 메커니즘 참조) |
| 탑코트 | 내후성·미관 | 지방족 폴리우레탄(지방족 폴리우레탄 탑코트 내후성 참조) |
KeXin New Material(kexinMaterials)는 해협 교량配套에서 흔히 "에폭시 아연리치 + 에폭시 미카 + 지방족 폴리우레탄" 3층 시스템을 채택하며, 부식 등급(C4/C5/CX)에 따라 각 층 DFT를 설정해 음극 보호, 차폐, 내후성의 분담이 명확하도록 합니다.
六、시공 핵심 파라미터
에폭시 아연리치 2액형 시공 시 주의:
- 혼합비: TDS 엄수(흔히 주제:경화제 10:1 또는 8:1 질량비), 오차는 미경화 유발;
- 사용기: 아연과 아민 반응 및填料 중량으로 점도 상승 빠름, 즉시 배합 즉시 사용;
- 도막두께: 단도 DFT 흔히 60–80 µm, 과후면 균열·아연 침강 쉬움; 총 프라이머 도막두께는配套 따름;
- 환경: 모재 온도가 이슬점보다 3℃ 이상, 습도 ≤ 80–85%, 아연리치는 흡습 백화 쉬움;
- 재도장: 중도와 재도장 간격은 TDS 따르며, 초과 시 엠보싱 필요.
특별히 주의: 아연리치 프라이머 위에 중도 도장 전, 표면에 "아연 염"(염기성 탄산아연) 분화층이 생길 수 있으니, 집진 또는 경처리 필수, 아니면 층간 부착 영향.
七、失效 판단과 흔한 오해
- 오해 1: 아연越多越 방식. 너무 높으면 오히려 다공성·부착 불량·용접 연기 많음;
- 오해 2: 아연리치 단용 가능. 노출면 단용은 아연 소모로 분화되니 반드시配套;
- 오해 3: 긁힌 후 반드시 녹 안 슴. 음극 보호는 범위와 수명이 있으니 대破损는 여전히 보수 필요;
- 오해 4: 표면 처리 완화 가능. Sa2.5 미만이면 도전 네트워크와 부착 모두 감소.
失效 판단: 도막 대면적 분화, 녹 점 빠른 확산, 층간 박리 시, 단순 두껍게가 아닌 아연 함량 기준 충족·표면 처리와配套 정확성 점검해야 함.
八、수성 에폭시 아연리치와의 취사선택
VOC 엄제 구역에서, 수성 에폭시 아연리치(수성 에폭시 아연리치 프라이머 참조)는 배출 저감 가능하나, 도전 네트워크와 공정 창이 더 민감합니다. 선정은 GB 30981 한도(산업용 도료 VOC 한도 법규(GB 30981) 참조)와 방호 신뢰성 간 저울질해야 하며, 핵심 구조는 여전히 성숙 용제형配套 우선.
九、에폭시 아연리치와 무기 아연리치의 취사선택
아연리치 프라이머는 에폭시(유기)와 무기(에틸 실리케이트) 두 대류로 나뉩니다. 무기 아연리치는 내열·경도 높고 강철과 결합 극히 견고하나, 취성 크고 표면 처리(흔히 Sa3 요구)와 시공 습도에 민감하며, 일부 탑코트 복도장 곤란; 에폭시 아연리치는 유연·配套 폭 넓고 습도 허용도更好로 강구조 중방식 주류. 선정 원칙: 고온 또는 내마모 노출 모재는 무기 아연리치 고려; 통상 교량·저장탱크·공장配套는 에폭시 아연리치 우선, 에폭시 미카 중도와 폴리우레탄 탑코트로 밀폐. 둘 다 "음극 보호" 메커니즘 충족, 차이는 성막물과 시공 관대도이지 보호 원리 자체가 아님.
十、용접과 절단의 열 영향
도막된 강구조를 용접·절단 시, 아연리치 프라이머 중 아연과 수지가受热해 연기 발생, 아연 화합물과 아민 증기가 건강 유해하니 국소 배연과 인원 방호 설치 필수. 동시에 고온이 도막 파괴하므로, 용접부 양측에 "비도장구역" 예비 또는 용접 후 재처리 보도장 필요. 공사는 도면에 도장 금용접구역과 보도장 공정 표기해 용접 연기 집적과 용접 후 누락 방지해야 함. 대형 부재는 먼저 도장 후 조립 용접하고, 다시 용접부 구역 표면 처리와配套 보수해 전체 방식 연속 보장 권장.
十一、재도장과 층간配套 세부
아연리치 프라이머 위에 중도 도장 전, 표면에 염기성 탄산아연 분화층(아연 염) 생길 수 있고, 처리 안 하면 층간 부착 약화. 조치는 경연마·집진 또는 전용 처리제. 재도장 간격은 TDS 엄수: 너무 빠르면 하도 침식, 너무 늦으면 엠보싱 필요. 중도는 흔히 에폭시 미카(운모산화철 중도 차폐 메커니즘 참조) 사용
운모산화철 중도의 차폐 메커니즘)증후 차폐, 탑코트는 지방족 폴리우레탄 사용(지방족 폴리우레탄 탑코트 내후성 참조). 3단계 순서와 DFT 배분은 규격서에 기재하고, 감리자가 이에 따라 검수한다.12. 염수 분무 및 순환 부식 검증
아연 rich 프라이머의 신뢰성은 시험으로 뒷받침된다: 중성 염수 분무(NSS, GB/T 1771 / ASTM B117)로 크리즈 처리 부위의 번짐 관찰; 순환 부식(예: ISO 12944-9 또는 PROHESION)은 실제 건습 교대에 더 가깝다; 부착력 인장(GB/T 5210 / ISO 4624)으로 결합 검증. 평가 시 "기포 없음"만 보는 것이 아니라, 크리즈 부위의 아연 보호권 범위와 적녹 면적을 더 보아야 한다. 이러한 시험은 선정 근거이며, 제조사 TDS는 해당 데이터를 제공해야 하고, 중요한 공정은 제3자 재시험을 표본 추출해 보낼 수 있다.
13. 적용 경계와失效 경보
아연 rich 프라이머가 만능은 아니다: 강산 강알칼리 중에서는 아연 자체가 빠르게 소모되므로,此类 매체에는 내화학 에폭시나 라이닝을 선택해야 한다; 무균 중성 담수에 장기 침수 시, 희생 양극 보호는 유효하나 충분한 아연 함량이 필요하다.失效 경보 신호는: 표면 대면적 백청 분화, 크리즈 부위 적녹 빠른 확장, 층간 기포 박리. 이런 것이 나타나면 아연 함량, 표면 처리 및配套를 점검해야 하며, 단순히 두껍게 칠하는 것이 아니다. 합리적인 설계는 아연 rich가 "초기 희생 양극 보호 + 부착"을 담당하고, 장기 수명은 상층 차폐 체계에 맡기는 것이다.
14. 아연 분말 형태(편상과 구상)의 영향
에폭시 아연 rich 프라이머의 아연 분말은 구상 또는 편상일 수 있다. 구상 아연 분말은 비용이 낮고 유동성이 좋으나, 연속 도전 네트워크 형성에 더 높은 함량이 필요하다; 편상 아연 분말은 네트워크 형성이 더 쉬워 약간 낮은 함량에서도 임계 도전에 도달할 수 있으며, 차폐성이更好하고 침강이 더 느리다. 선정 시 아연 함량 비율만 보는 것이 아니라, 아연 분말 형태와 입도 분포도 봐야 한다—같이 "건조 도막 아연 80%"로 표기된 두 제품이라도, 도전성과 보호 성능은 다를 수 있다. 제조사 TDS는 보통 아연 분말 유형과 권장 도막 두께를 설명하므로, 숫자만 보지 말고配套 검증과 결합해야 한다.
15. 저장 안정성과 아연 침강 제어
아연 rich 프라이머는 아연 분말 비중이 커서 저장 중 침강 결块가 쉽게 생겨, 시공 균일성과 도전 네트워크에 영향준다. 제어 조치: 배합에 방침제와 틱소트로피제 첨가; 출하 전 충분한 연마 분산; 운송과 보관 시 장기 정치와 고온 회피; 시공 전 철저히 교반 균일하게, 필요시 기계 교반. 이미 약간 침강한 제품은 충분한 교반으로 회복 가능; 경화된 바닥이 있으면 사용 금지. 현장에서 "개봉 즉시 분사"하면서 교반 안 하는 것은 흔한 잠재적 실수이며, 작업 지침서에 예비 교반 단계를 강조해야 한다.
16. 수성 에폭시 아연 rich와의 차이
수성 에폭시 아연 rich는 수분산 에폭시를 베이스로, VOC가 더 낮아 GB 30981 엄격 제한을 만족하며, 환기 제한과 친환경 엄격 구역에 적합하다; 그러나 도전 네트워크 형성, 경화가 온습도에 더 민감하고, 저온 고습에서 문제 생기기 쉬우며, 초기 내수성과 부착력 형성이 느리다. 용제형 에폭시 아연 rich는 공정 관대성, 성능 안정으로 여전히 핵심 구조 주류다. 둘의 희생 양극 보호 원리는 같고, 차이는 캐리어와 시공 윈도우다. 배출 압력 큰 실내나 유지보수 상황은 수성을 우선 고려; 해양과 교량 주체는 성숙한 용제형配套가 우선이다.
17. 저장탱크와 교량에서의 전형적 사용량
에폭시 아연 rich 프라이머의 건조 도막 두께와 아연 함량이 보호 수명을 결정한다. 교량配套에서 흔히 단일 도장 60–80 µm 아연 rich 프라이머를 쓰고, 그 위에 에폭시 운모산화철과 폴리우레탄 도장; 저장탱크 외벽도 유사; 매립 또는 파랑 튀김 구역은 바닥 프라이머 도막 두께와 아연 함량을 높여 희생 양극 보호 여유를 강화할 수 있다. 사용량이 두꺼울수록 좋은 것은 아니다: 과도하면 균열, 아연 침강, 비용 상승 쉽다. 합리적做法是 ISO 12944의 부식과 내구성 등급에 따라 DFT를 정하고, 이에 따라 이론 도장률과 ㎡당 소모량 계산해 예산과 검수에 기재하는 것이다.
18. 희생 양극 보호 "유효 반경" 논의
아연 rich 프라이머의 긁힘 부위 보호에는 공간 범위가 존재한다: 아연이 네트워크를 통해 손상점에 전기를 공급하나, 거리가 너무 먼 손상점은 전류 감쇠로 보호 약화된다. 공정상 흔히其 "자기 치유" 범위가 제한적이라 하며, 바닥 프라이머가 대면적 노출 강재를 보호하기를 기대하면 안 된다. 따라서配套 설계는 여전히 도막 완전성, 핀홀 적음을 보장해야 하며, 희생 양극 보호는 최후의 국소 방어선일 뿐이다. 이 경계를 이해하면 "아연 rich 있으면 만사 OK"라는 오판을 피하고, 표면 처리와 후막 차폐를 중시해야 한다.
19. 표준과 검사 요약
아연 rich 프라이머 관련 핵심 표준: ISO 12944-5(아연 함유 프라이머 정의와配套, 대응 GB/T 30790.5), ISO 8501-1(표면 처리, 대응 GB/T 8923), GB/T 1771과 ASTM B117(염수 분무), GB/T 5210 / ISO 4624(인장 부착력), 아연 함량 측정(화학법 또는 XRF 반정량). 선정과 검수는 이 표준들을 인용해, "아연 rich"를 마케팅 용어에서 검증 가능한 기술 지표로 만들어, 속여 치고 분쟁을 줄여야 한다.
20. 아연 rich 프라이머의 저장과 유효기간
에폭시 아연 rich 프라이머의 주제와 경화제는 분리 포장, 서늘 건조 보관하며, 고온과 동결 회피. 주제 중 아연 분말은 서서히 침강하며, 유효기간 초과 시 경화 침강 없어도 도전 네트워크와 분산이 변해 성능 저하될 수 있다. 구매는 프로젝트 사용량에 따라 분할 입고해 장기 재고 피해야; 도착 시 생산일자와 유효기간 검증, 오래된 배치 우선 사용. 개봉 후 남은 성분은 밀봉 방습해야 하며, 경화제는 특히 흡습 금기. "선입선출"과 배치 기록을 창고 제도에 기재하는 것은 상도 즉시 합격의 기초 단계로, 작은 프로젝트에서 흔히 무시된다.
21. 콜드 스프레이 아연, 아연 도금과의 비교
에폭시 아연 rich 도료 외에, 현장에서는 콜드 스프레이 아연(아연 분사)이나 열침 아연 도금으로 희생 양극 보호 제공 가능. 콜드 스프레이 아연은 순아연을 표면에 분사해 아연층 형성, 보호 원리 같고 두께 조절 가능하며 대형 부재와 유지보수에 적합; 열침 아연 도금은 강철을 용융 아연에 침지, 도금층 두껍고 내구하나 작업물 크기와 변형 제한 받음. 에폭시 아연 rich 장점은 시공 유연, 도장 체계配套 가능, 비용 낮음. 셋은 조합 가능: 아연 도금 부재 위 에폭시 아연 rich 도장 시 계면 주의해, 이중 아연층간 박리 피해야. 선정은 부재 크기, 공황과 수명 종합 판단이지 단일 선호가 아니다.
22. 해양 파랑 튀김 구역에서의 특수 고려
해양 파랑 튀김 구역은 건습 교대, 산소 충분, 염소이온 농해, 강재 부식 가장 심한 부위로, 아연 rich 프라이머는 여기서 희생 양극 보호와 충격 마모 저항 모두 필요하다.配套 상, 흔히 "에폭시 아연 rich + 에폭시 운모산화철 + 폴리우레탄 또는 폴리실록산"의 고 DFT 체계를 쓰고, 필요시 두껍게. 그러나 파랑 튀김 구역은 기계 손상 빈번해, 긁힘 후 아연 rich 보호권 제한적이므로 구조 희생 양극 보호와 결합해 이중 방어선 형성 필요. 설계 시 ISO 12944-9 해상 구조 요구에 따라 파랑 튀김 구역을 최고 방호 등급으로 하고, 일반 대기구와 동등 취급 말아야 하며, 그렇지 않으면 수년 내 대면적 부식 발생.
23. 흔한 시공 결함과 시정
아연 rich 프라이머 시공 고빈도 결함: 혼합 불균일로 부분 미경화, 기계 교반하고 배합비 재확인해야; 도막 두께 불균일로 국소 과박 혹은 과후 균열, 습막 빗으로 관리; 모재 재녹 후 도장으로 층간 녹, 재처리해야; 재도장 간격 초과 시 조면화 안 해 박리, 윈도우 엄격 준수; 아연염 미제거로 탑코트 부착 불량, 경도 연마 제진. 결함은 대개 "인, 환경, 배합" 세 곳에 있고, 공정 카드와 첫품 확인으로 대부분 예방 가능. 현장에 첫품 샘플 설정해 합격 후 전면 확대해야, 일괄 실수 피한다.
24. 희생 양극 보호 협동 설계 원칙
아연 rich 프라이머와 외가 전류 또는 희생 양극은 상호 배타 아님. 저장탱크 내벽, 매립 배관에 코팅 주, 전기화학 보조: 코팅이 필요 보호 전류를 극저로 낮추고, 양극 또는 외가 전류는 결함处만 보충하면 체계 수명 대폭 연장. 설계 시 주의: 아연 rich 프라이머 자체가 아연 함유하므로, 외가 전류와配合 시 "과보호" 수소 발생 코팅 손상 피해야; 알루미늄 희생 양극과配合 시 전위 정합 필요. 두 보호를 전체 방식 방안에 기재하는 것은 장수명 시설의 통례做法이며, ISO 12944 체계 사상에도 부합한다.
25. 공정 실천에서의 경험 요약
다수 교량과 저장탱크 프로젝트에서, 에폭시 아연 rich 프라이머는 안정적이나 성공 전제는 거의 같은 사실을 가리킨다: 표면 처리到位, 배합 정확,配套 완전. 조기失效 사례는 모두 처리 등급 부족, 혼합비 드리프트 또는 탑코트 누락 중 하나로 회고 가능. 반대로, 체계대로 시공한 프로젝트는 파랑 튀김 구역과 공업구에서도 장기 완전 유지. 이 경험은 아연 rich 프라이머가 단일 고성능이 아니라 시스템配合로 작용함을 설명하며, 어떤环节 생략도 전체 효과 약화시킨다.
26. 동계 시공 온도 관리 세부
저온은 경화 반응을 크게 지연시켜, 관리 부적절 시 연화와 부착 부족 쉽게 나타난다. 실제做法是 기상 예보 미리 보고 일평균 온도 높은 시기 집중 시공 선택; 모재 적당 예열하되 국소 과열 회피; 저온 경화형 경화제 선택; 최소 재도장 간격 연장하고, 경화 양생 시간 연장 후 투입. 현장서 소면적 시도장 먼저 해 표건과 경도 정상 확인 후 전면 전개. 온도 관리는 사소해 보이나 동계 시공 품질의 분수령이며, 전용 작업 지침 편제 가치 있다.
27. 도장配套에서의 흔한 오매칭
配套 설계서 가장 쉽게 나오는 오매칭: 아연 rich 프라이머 위 직접 노출 사용으로 아연 소모 분화; 중도와 프라이머 불상용으로 바닥 먹음; 탑코트 내후성 부족으로 단기 광택 상실 변색; 각 층 건조 도막 두께 배분 불합리로 총 두께 미달. 오매칭 근원은 대개 경험대로 조립 not 표준 선정. 정확한做法是 방호 환경 등급에 따라, 프라이머·중도·탑코트 3층 분공으로 체계 선정하고, 각 도료 모델과 도막 두께 기재해 시공과 감리 모두 명확 근거 갖게 해, 임의 조합 리스크 줄인다.
28. 품질 분쟁 예방 방법
아연 rich 프라이머 조기 부식 발생 시, 시공측과 자재측 책임 분쟁 유발 쉽다. 분쟁 예방 최효 방법은 과정 증거: 블라스팅 등급 대조 샘플 양측 서명; 혼합비 계량 장비 기록; 환경 조건 실시간 모니터; 첫품 샘플 확인; 완공 후 부착력과 두께 검사 보관. 모든 핵심环节 데이터와 영상 지지 있으면 책임 규명 명확해지고, 각측 규범 조작 압박도 준다. 품질 관리 전치는 사후 논쟁보다 가치 있으며, 성숙 공정 관리 기본 요구다.
29. 아연 rich 도막的外관 판별
시공과 검수 인원은 외관으로 아연 rich 프라이머 상태 판단 가능: 정상 경화는 균일 회암 금속색, 부착력 양호; 표면 백색 분상물 있으면 대개 아연염 또는 아민 석출로, 처리 후 재도장해야; 끈적 미건조는 대개 배합 오류 또는 환경 과습; 대면적 박리면 부착력失效. 외관 판별은 기기 검사 대체 못하나 이상 빠르게 발견, 손실 제때 멈춤 가능. 흔한 외관 현상 대조 도표 만들어 현장 인원 직관 판단 돕고, 정식 검사와 이중 보장 형성.
30. 전체 방식 전략과의 연결
에폭시 아연 rich 프라이머는 고립 제품이 아니라 전체 방식 전략의 일환. 그것은 하층 희생 양극 보호와 부착 담당, 위로 중도 차폐와 탑코트 내후성 연결, 바깥으로 구조 희생 양극 보호 연결, 안으로 표면 처리 품질 연결. 이 위치를 이해해야 신화화하거나 고립 사용 피한다. 성숙 방식 관리란, 자재·시공·환경과 유지보수를 시스템으로 보아 각 층 제역할하고 상호 보강케 하는 것. 이런 시스템 시각에서만 아연 rich 프라이머 보호 잠재력 충분 방출된다.
31. 흔한 의문 통일 답변
공정서 가장 흔한 몇 유형 의문에 통일 응답: 아연 rich 프라이머 핵심 가치는 희생 양극 보호와 부착이지 단순 방청 아님; 아연 함량은 임계 도달하고 도전 네트워크 형성해야 하며 많다고 무조건 좋은 아니며; 단독 장기 노출 불가, 반드시 중도와 탑코트配套해야; 표면 처리는 근백급 도달하고 조도와 염분 제어; 동계는 저온 경화 선택하고 환경 문턱 만족; 긁힘 후 보호 범위 제한 있어 대손상은 보수 필요. 이 요점들을 간명 문답 카드 만들어 설계와 시공측 배포하면, 다량 반복 오판 줄이고配套 처음부터 정확 궤도에 서게 한다.
자주 묻는 질문
자주 묻는 질문
문: 에폭시 아연 rich 프라이머가 왜 "희생 양극 보호"가 되나요?
답: 도막 중 고비율 아연 분말이 도전 네트워크 형성하고 강철과 연결되며, 아연 전극 전위가 철보다 음성이라 전해질 존재 시 우선 산화 희생되고, 전자가 철의 손상점으로 흘러 그걸 음극 유지해 부식 안 되게, 즉 희생 양극 보호다.
문: 아연 분말 함량이 높을수록 좋나요?
답: 아닙니다. 임계 함량 도달해 도전 네트워크 형성해야 하며(흔히 건조 도막 아연 질량 ≥ 80% 수준, ISO 12944-5 따름), 그러나 과도하면 도막 다공, 부착 저하, 용접 연기 큼, 임계 이상에서 안전 여유만 두면 됩니다.
문: 아연 rich 프라이머를 단독 탑코트로 쓸 수 있나요?
답: 권장 안 합니다. 아연은 보호하며 소모되어 분화되고, 장기 노출失效; 반드시 에폭시 중도와 폴리우레탄/폴리실록산 탑코트配套해 완전 체계 형성해야.
문: 표면 처리 요구는 얼마나 높나요?
답: 통상 Sa2.5(근백), 엄격한 환경에서는 Sa3(ISO 8501-1 / GB/T 8923 기준), 그리고 조도와 가용성 염을 제어한다. 처리가 부족하면 도전 네트워크와 부착력이 약화된다.
질문: 긁힌 후에는 영원히 녹슬지 않나요?
답변: 음극 보호에는 작용 범위와 수명이 있으며, 미세한 손상에 대해서는 보호권을 형성해 녹 확산을 지연시킬 수 있지만, 큰 손상은 여전히 즉시 보수해야 하며 프라이머에 무한정 의존할 수는 없다.
질문: 에폭시 아연 리치와 무용제 에폭시는 어떻게 선택하나요?
답변: 아연 리치는 음극 보호를 제공하며 주로 프라이머로 사용된다. 무용제 에폭시는 두꺼운 막 차폐를 제공하며 주로 탱크 내장재 등에 사용된다. 둘은 역할을 분담하거나 동일 시스템 내에서 조합할 수 있으며, 부식 환경과 부위에 따라 결정한다.
질문: 아연 리치 프라이머 위에 도료를 덮기 전에 왜 아연염을 처리하나요?
답변: 아연 리치 표면은 염기성 탄산아연 분화층(아연염)이 쉽게 생성되며, 탈진이나 경미한 처리를 하지 않으면 중도층 도료와의 층간 부착에 영향을 주어 박리를 초래한다.
질문: 겨울철에 에폭시 아연 리치를 시공할 수 있나요?
답변: 가능하나, 저온 경화 경화제를 선택하고 기재 온도가 이슬점보다 3℃ 높으며 습도가 기준을 만족하도록 하여, 아민 석출에 의한 백화와 경화 불량을 방지해야 한다.
질문: 아연 함량은 어떻게 검증하나요?
답변: TDS와 표준 방법에 따라 건조 도막 아연 함량을 검사한다(예: 화학법 또는 XRF 반정량). 제조사 검사 보고서를 기준으로 하며, "아연 리치"라는 명칭만으로 판단해서는 안 된다.
질문: 수성 에폭시 아연 리치와의 차이는?
답변: 수성 시스템은 VOC가 더 낮고 GB 30981의 엄격한 제한을 만족하나, 도전 네트워크와 시공 윈도우가 더 민감하다. 핵심 구조는 통상 성숙된 용제형配套的를 우선하며, 배출 규제가 엄격한 지역에서 수성을 저울질한다.