„Lösemittelfreie Epoxid“ ist eine der in den letzten Jahren am stärksten beachteten Beschichtungsrichtungen im Bereich des schweren Korrosionsschutzes. Dabei werden die 30 %–60 % flüchtigen Lösemittel aus herkömmlichen lösemittelhaltigen Epoxidharzen nahezu vollständig entfernt; die Filmbildung erfolgt allein durch Harz, Härter, Füllstoffe und geringe Mengen reaktiver Verdünner, wodurch nahezu null VOC erreicht werden und in einer einzigen Beschichtung Trockenfilmdicken von mehreren hundert Mikrometern möglich sind. Für Szenarien wie Tankinnenseiten, erdverlegte Rohrleitungen und Offshore-Plattformen mit großer Oberfläche, hoher Korrosion und strenger Umweltaufsicht ist lösemittelfreies Epoxid nahezu die bevorzugte Lösung, die „sowohl Korrosionsschutzlebensdauer als auch konforme Emissionen“ bietet. Doch lösemittelfrei bedeutet nicht „einfach draufstreichen“ – es hat hohe Viskosität, reagiert schnell und stellt hohe Anforderungen an die Mischung der Zweikomponenten und die Verarbeitungsgeräte; Fehler in der Verarbeitung sind teurer als bei lösemittelhaltigen Systemen. Dieser Artikel erklärt systematisch lösemittelfreie Epoxid-Korrosionsschutzbeschichtungen von Mechanismus, Filmbildung, Verarbeitung bis zur Auswahl, um Ingenieuren sowohl in der Planung als auch vor Ort eine fundierte Grundlage zu geben.
Als Lieferant von schweren Korrosionsschutzsystemen setzt Kexin New Materials (kexinMaterials) bei Tankauskleidungen und Offshore-Strukturausrüstungen umfangreich auf lösemittelfreie Epoxidbeschichtungen und entwickelt sowie verifiziert diese gemäß den VOC-Grenzwerten für lösemittelfreie Typen nach GB 30981-2020 (≤ 60 g/L Größenordnung) und bietet komplette Verarbeitungskonzepte mit Zweikomponenten-Heißspritzen. Die Verarbeitungsgrenzen in diesem Artikel stammen direkt aus diesen praktischen Erfahrungen vor Ort.
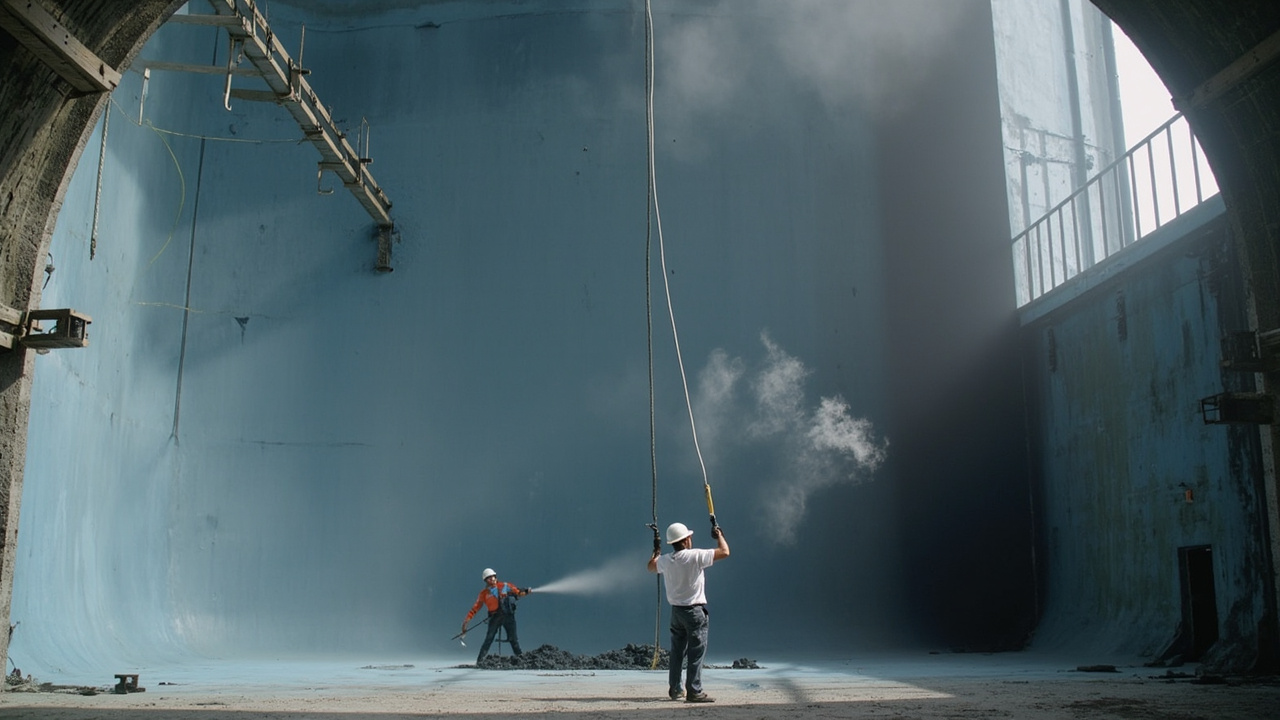
I. Was ist lösemittelfreies Epoxid
Lösemittelfreies Epoxid (solvent-free / 100% solids epoxy) bezeichnet Formulierungen mit sehr geringem Gehalt an flüchtigen organischen Lösemitteln (typischerweise VOC ≤ 60 g/L, gemäß Grenzwert für lösemittelfreie Typen nach GB 30981-2020), bei denen die Filmbildner fast vollständig im Trockenfilm verbleiben. Es besteht aus zwei Komponenten:
- Komponente A (Hauptmittel): niedermolekulares flüssiges Epoxidharz (z. B. Bisphenol-A-Epoxid der Typen E-51/E-44), reaktiver Verdünner (z. B. Butylglycidylether und andere mono-/polyfunktionelle Epoxidverdünner, die am Vernetzungsprozess teilnehmen statt zu verdunsten), plättchenförmige oder verschleißfeste Füllstoffe;
- Komponente B (Härter): Aminverbindungen (Polyamid, modifiziertes Amin, Phenolharzamin usw.), die mit Epoxid ringöffnend vernetzen.
Der „reaktive Verdünner“ ist entscheidend: Er senkt die Viskosität, ohne zu verdunsten, und beteiligt sich stattdessen am Härtungsnetzwerk – daher „reaktiv“ und nicht ein gewöhnliches Lösemittel. Dies ist der Grund, warum lösemittelfreies Epoxid sowohl niedrige VOC als auch hohen Festkörpergehalt aufweist. Ein häufiges Missverständnis muss klargestellt werden: Lösemittelfreies Epoxid bedeutet nicht „keinerlei Verdünner“, sondern enthält keine flüchtigen Verdünner; sein „Lösemittel“ ist die reaktive Komponente, die an der Reaktion teilnimmt und schließlich im Film verbleibt, weshalb der Volumenfestkörpergehalt nahe 100 % liegen kann.
II. Vorteile von null VOC und einmaliger Dickfilmbildung
Die Kernvorteile von lösemittelfreiem Epoxid gegenüber lösemittelhaltigem Epoxid:
- Näherungsweise null VOC: erfüllt die Grenzwerte für lösemittelfreie Typen ≤ 60 g/L nach GB 30981-2020 (Details siehe VOC-Grenzwertverordnung für Industriebeschichtungen (GB 30981)), sicherer bei Arbeiten in begrenzten Räumen (Tankinnenseite) und leichter bei Umweltprüfungen;
- Einmaliger Dickfilm: Volumenfestkörper nahe 100 %, Einzelauftrag kann 300–1000 µm Filmdicke erreichen (je nach Formulierung und Gerät), spart mehrere Beschichtungsgänge und Wartezeiten zwischen den Schichten;
- Kein Lösemittelrückhalt: Bei zu dicker Schicht lösemittelhaltigen Epoxids bleibt Lösemittel im Film gefangen und führt zu Nadelstichen, Blasen und unzureichender Aushärtung; lösemittelfrei hat dieses Risiko nicht, Dickbeschichtung ist zuverlässig;
- Dicht und niedrig permeable: hohe Vernetzungsdichte, keine Lösemittelkanäle, Wasserdampf- und Sauerstoffpermeabilität geringer als bei lösemittelhaltigem, bessere Barrierewirkung;
- Verschleiß- und chemikalienbeständig: hoher Füllstoffanteil plus dichtes Netzwerk, geeignet für Tanks, Bodenbeschichtungen, Rohrleitungen mit Verschleiß und Chemikalkontakt.
Wichtig ist, dass „einmaliger Dickfilm“ nicht nur ein Effizienzthema, sondern auch ein Qualitätsrisiko ist: Mehrfache lösemittelhaltige Beschichtungen neigen bei Zwischenschichtverschmutzung oder kontrollverlust des Überlackierintervalls zu Schichtablösung; lösemittelfreies Epoxid reduziert die Anzahl der Gänge und senkt systembedingt die Wahrscheinlichkeit von Zwischenschichtversagen. Der Preis dafür ist eine geringere Fehlertoleranz pro Auftrag, mit strengeren Anforderungen an Mischhomogenität, Untergrundtemperatur und Umgebungsfeuchte.
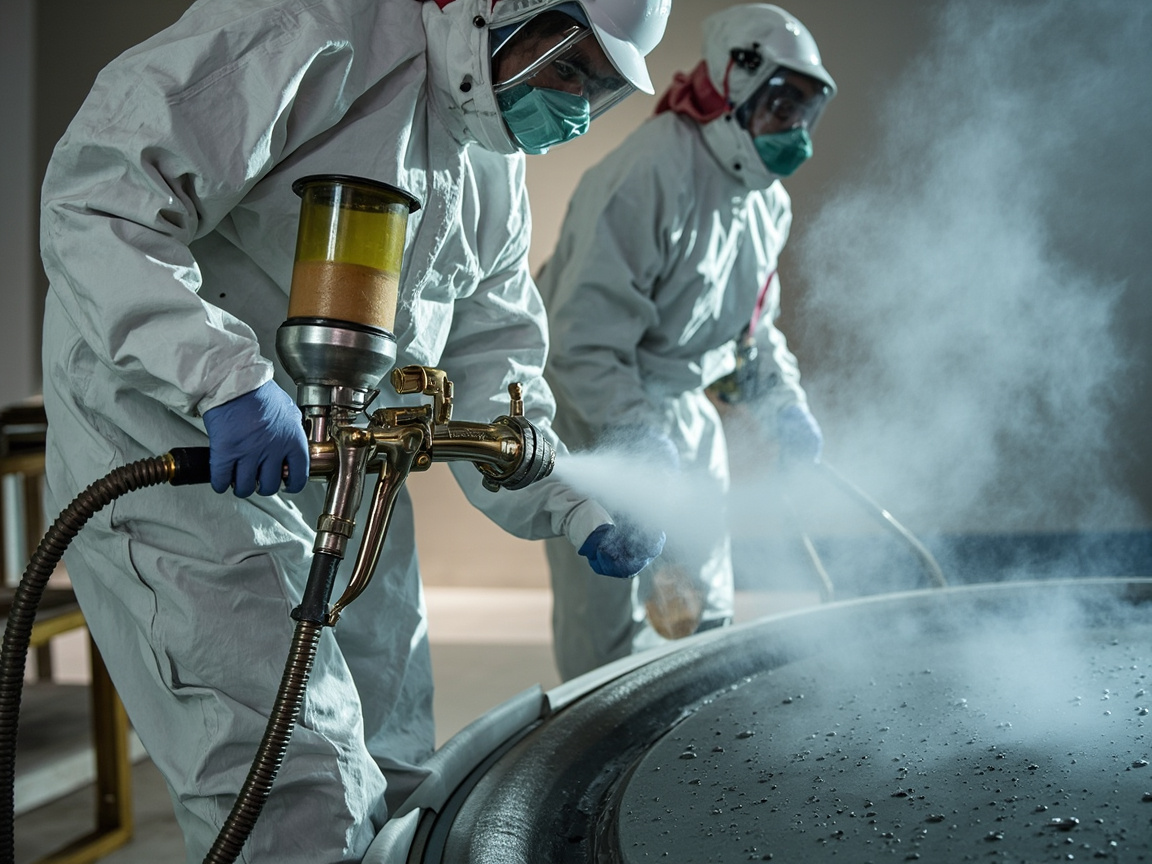
III. Filmbildungs- und Vernetzungsmechanismus
Lösemittelfreies Epoxid härtet durch ringöffnende Additionsreaktion der Epoxidgruppe —CH(O)CH— mit der Aminogruppe —NH₂ / —NH—:
Epoxidgruppe + Aminogruppe → sekundäres/tertiäres Aminalkohol (β-Hydroxyetherbindung)
Die Härtungsgeschwindigkeit wird von Temperatur, Härtertyp und Beschleunigern beeinflusst. Phenolharzamin kann bei niedrigen Temperaturen (5 °C oder weniger) aushärten, geeignet für Winter oder kalte Tankbereiche; Polyamid hat gute Flexibilität, härtet aber bei niedrigen Temperaturen langsam. Die Formulierung muss zwischen „Topfzeit (pot life)“ und „Härtungsgeschwindigkeit“ balancieren: Lösemittelfreie Systeme haben große Reaktionswärme und schnell steigende Viskosität, die Topfzeit ist oft kürzer als bei lösemittelhaltigen, daher muss frisch gemischt verwendet und entsprechend der Menge gemischt werden.
Aus mikroskopischer Sicht bildet lösemittelfreies Epoxid nach der Härtung ein hochvernetztes dreidimensionales Netzwerk, mit kontinuierlicher Harzphase und gleichmäßig verteilten Füllstoffen (z. B. Quarzmehl, Glimmer, Siliziumkarbid), mit wenigen Defekten (Mikroporen, Lösemittelblasen). Dies ist der wesentliche Grund für seine bessere Permeationsbeständigkeit und Chemikalienbeständigkeit gegenüber gewöhnlichem lösemittelhaltigem Epoxid. Zu beachten ist, dass zu hohe Vernetzungsdichte Sprödigkeit bringt; daher wird die Zähigkeit in der Formulierung oft durch flexible Härter oder geringe Mengen zähelastischer Harze eingestellt, um Rissbildung durch Kalt-Schlag zu vermeiden.
IV. Schlüsselkomponenten der Formulierung und Auswahlparameter
Die Formulierungsfreiheit von lösemittelfreiem Epoxid ist groß; bei der Auswahl sollten folgende quantifizierbare Parameter beachtet werden (alle sollten durch TDS gestützt sein):
| Parameter | Typischer Bereich / Anforderung | Beschreibung und Quelle |
|---|---|---|
| Volumenfestkörper | ≥ 98 % (nahe 100 %) | Kern der Definition lösemittelfrei |
| VOC | ≤ 60 g/L (lösemittelfrei) | nach GB 30981-2020 |
| Empfohlene Einzel-DFT | 300–1000 µm | je nach Gerät und Formulierung |
| Mischverhältnis (A:B) | häufig 4:1, 5:1, 2:1 (Massenverhältnis) | gemäß TDS |
| Topfzeit (23 °C) | 20–60 min unterschiedlich | stark temperaturabhängig |
| Kürzeste Überlackierung / Nutzungsbeginn | wenige Stunden bis Tage | abhängig von Temperatur, Filmdicke |
| Temperaturbeständigkeit (trocken) | meist ≤ 80–120 °C | darüber hinaus Spezialformulierung nötig |
Auswahlhinweis: Für Tanks mit schwefelhaltigem Rohöl, säure- oder laugenhaltigen Medien sollte die Chemikalienbeständigkeitsklasse der Beschichtung geprüft werden (z. B. Tauchergebnisse nach GB/T 1763 oder ISO 2812), nicht nur das Wort „Epoxid“ betrachtet werden. Für Tankinnenseiten, die ableitfähig sein müssen, sollte zudem bestätigt werden, dass der volumetrische Widerstand der Beschichtung Sicherheitsnormen wie GB 6950 erfüllt; bei Bedarf leitfähige lösemittelfreie Epoxidbeschichtung mit leitfähigen Füllstoffen verwenden.
V. Verarbeitungsgeräte und Verarbeitungshinweise
Aufgrund der hohen Viskosität, der Zweikomponentigkeit und schnellen Reaktion von lösemittelfreiem Epoxid ist eine normale Airless-Beschichtung nahezu unmöglich; die gängigen Lösungen sind:
- Zweikomponenten-Heiß-Airless-Spritzen (plural component / heated airless): Hauptmittel und Härter werden separat erhitzt, von Dosierpumpen im Mischverhältnis zur statischen Mischdüse gefördert und dann airless gesprüht. Erhitzen senkt die Viskosität, verbessert die Verlaufseigenschaften und stellt zugleich exaktes Mischen sicher;
- Zweikomponenten-Zuführung + statischer Mischerkopf: entscheidend sind Dosiergenauigkeit und Mischhomogenität; Abweichungen im Verhältnis führen direkt zu Nicht-Aushärtung oder Weichheit;
- Untergrund- und Umgebungsschutz: Untergrundtemperatur mindestens 3 °C über Taupunkt, relative Feuchte ≤ 85 % (Zinkreich-/aminhärtende Systeme oft strenger), um Tauwasserbildung und Weißanlaufen zu vermeiden.
Wesentliche Punkte der Vor-Ort-Disziplin:
- Frisch mischen, sofort verwenden: Menge entsprechend Schichtbedarf ansetzen, über Topfzeit hinaus strikt verwerfen;
- Gründlich mischen: Komponenten A und B zuerst je vor mischen, dann zusammen rühren, statischen Mischer regelmäßig reinigen;
- Filmdickkontrolle: Nassfilmkamm und magnetisches Dickenmessgerät doppelt einsetzen, Einzelauftrag nicht über Auslegungsgrenze, um Ablaufen und interne exotherme Rissbildung zu vermeiden;
- Nadelstichprüfung: Dickfilme sind empfindlich gegen Nadelstiche, nach Aushärtung Funkenprüfung (Porenprüfgerät) mit normgerechter Spannung (abhängig von DFT) flächendeckend scannen.
Kexin New Materials (kexinMaterials) stattet Offshore-Plattform- und Tankauskleidungsprojekte normalerweise mit Vor-Ort-Verarbeitungskarten für Zweikomponenten-Heißspritzen aus, die Mischverhältnis, Heiztemperatur, Einzel-DFT, Überlackierintervall und Umgebungsgrenzen als ausführbare Checkliste festhalten, um menschliche Fehler zu reduzieren.
VI. Typische Anwendungsszenarien
Das „Hauptanwendungsgebiet“ von lösemittelfreiem Epoxid sind Szenarien, die sowohl lange Lebensdauer als auch niedrige Emissionen erfordern und einmalig dick beschichtet werden können:
- Tankinnenseiten: Auskleidung von Rohöl-, Zwischenprodukt- und Abwassertanks, chemikalienbeständig und reduziert Gänge;
- Erdverlegte/durchflussüberspannte Rohre: Außenkorrosionsschutz und Innenwiderstandsreduzierung, Dickfilm widersteht Bodenspannung und Transportschäden;
- Offshore-Plattformen: Spritzwasserzone, Gezeitenzone, widersteht Chloridionenpermeation;
- Bodenbeschichtungen und Abwasserbecken: verschleißfest, chemikalienbeständig, fugenlos;
- Schiffsballastwassertanks: erfüllt Dickfilm- und Verifizierungsanforderungen wie PSPC (entspricht dem lösemittelfreien Epoxidansatz).
Entsprechend wird lösemittelhaltiges Epoxid weiterhin in leichten Korrosionsschutzszenarien mit hohen Anforderungen an Verarbeitungskomfort, geringer Filmdicke und ohne Heizgeräte vor Ort häufig eingesetzt. Die beiden ersetzen einander nicht, sondern teilen sich die Aufgaben je nach Bedingungen.
VII. Qualitätsabnahme und häufige Ausfälle
Die Abnahme sollte Material und Endprodukt abdecken: Auf Materialseite TDS, VOC-Prüfbericht (nach GB/T 23985 oder GB 30981 Methode), Mischverhältnis prüfen; auf Produktseite DFT (nach 90/10-Regel ISO 19840), Haftfestigkeit (Pull-off GB/T 5210 / ISO 4624), Nadelstiche (Funken), Aussehen (kein Ablaufen, keine Blasen) verifizieren. Häufige Ausfälle und Gegenmaßnahmen:
- Nicht aushärtend/klebrig: falsches Mischverhältnis oder Dosierpumpen-Drift, Mischverhältnis erneut prüfen und Kleinmuster-Härtungstest machen;
- Nadelstiche/Blasen: Untergrund porös oder Luft beim Auftrag, Dickfilm zwingend auf Nadelstiche prüfen und ausbessern;
- Rissbildung: zu hohe Einzelfilmdicke, interne exotherme Wärme, sollte in Gängen dicke kontrollieren und zähe Formulierung wählen;
- Schichtablösung: Überlackierintervall überschritten ohne Aufrauen, strikt das Überlackierfenster der TDS einhalten.
VIII. Vergleichsauswahl mit wasserverdünnbarer und hochfestkörperiger Epoxidbeschichtung
Im Spektrum der umweltfreundlichen Beschichtungen steht lösemittelfreies Epoxid an der „Spitze des Festkörpergehalts“, ist aber nicht für alle Szenarien am besten geeignet:
| Typ | Volumenfestkörper | VOC-Größenordnung | Einzelauftragsdicke | Geräteanforderung | Geeignetes Szenario |
|---|---|---|---|---|---|
| Lösemittelhaltiges Epoxid | 50 %–70 % | hoch (mehrere hundert g/L) | 100–200 µm | konventionell | Leichter Korrosionsschutz, bequeme Verarbeitung |
| Hochfestkörper-Epoxid | 80 %–95 % | mittel-niedrig | 200–400 µm | konventionell/Airless | Allgemeiner schwerer Korrosionsschutz |
| Wasserverdünnbares Epoxid | 50 %–80 % | sehr niedrig | 80–200 µm | konventionell | Schlecht belüftete Innenräume, geruchsarm |
| Lösemittelfreies Epoxid | ≥98 % | ≤60 g/L | 300–1000 µm | Heiß-Zweikomponenten | Tanks, Rohre, Offshore-Dickfilm |
Auswahl-Fazit: Wenn der Einzelauftragsbedarf über ca. 500 µm liegt und vor Ort Heiß-Zweikomponenten-Geräte eingerichtet werden können, sind die kombinierten Vorteile von Lebensdauer und Konformität von lösemittelfreiem Epoxid am deutlichsten; andernfalls sind hochfestkörperige oder wasserverdünnbare Epoxidbeschichtungen möglicherweise wirtschaftlicher.
IX. Anwendungsmerkmale in Meeresbauwerken und Tauchumgebungen
Lösemittelfreies Epoxid zeigt besonders hervorragende Leistung in Spritzwasser-, Gezeiten- und Volltauchzonen von Offshore-Plattformen. Diese Bereiche befinden sich langfristig in strengen Zyklen mit chloridreicher, trocken-nasser Wechselbeanspruchung und mechanischem Schlag, was extrem hohe Anforderungen an Chloridpermeationsbeständigkeit, kathodische Ablösung und Schlagfestigkeit stellt. Die hohe Vernetzungsdichte und lösemittelfreie Porenstruktur von lösemittelfreiem Epoxid führen zu einem deutlich geringeren Chloridpermeationskoeffizienten als bei gewöhnlichem lösemittelhaltigem Epoxid, und mit einmaligem Dickfilm lassen sich Schwachstellen in der Barriere stark reduzieren. In der Volltauchzone muss die Beschichtung zudem Wasserdruck und Biofouling widerstehen; Formulierungen enthalten oft Antifouling- oder antibakterielle Komponenten für Komplettfunktion. Zu betonen: Marineumgebung ist harsch, allein lösemittelfreies Epoxid reicht nicht; es sollte mit dem Ausrüstungsansatz von ISO 12944-9 (Offshore-Strukturen) kombiniert werden, bei Bedarf mit Opferanode oder Fremdstromkathodenschutz, um eine „Beschichtung plus elektrochemischen“ Doppelschutz zu bilden. Zur Systemauswahl siehe Auswahlleitfaden für Korrosionsschutz-Beschichtungssysteme nach ISO 12944.
X. Spezialthema Niedrigtemperatur- und Winterbau
Lösemittelfreies Epoxid hat große Reaktionswärme und ist temperaturempfindlich; Winterbau ist eine gängige Schwierigkeit. Bei niedrigen Temperaturen steigt die Viskosität, die Aushärtung verlangsamt sich; wenn man sich nur auf Heißspritzen verlässt und die Umgebungstemperatur ignoriert, kommt es leicht zu langsamem Antrocknen, Weichheit und unzureichender Haftung. Spezialmaßnahmen umfassen: Wahl von niedrigtemperaturhärtenden Aminhärtern (z. B. Phenolharzamin härtet ab 5 °C oder weniger); Vorheizen von Untergrund und Beschichtung, aber lokale Überhitzung und Explosionspolymerisation vermeiden; relative Feuchte und Taupunkt strikt kontrollieren, bei niedriger Temp. und hoher Feuchte leichter Tauwasser/Weißanlaufen; Mindestüberlackierintervall verlängern und Aushärtezeit vor Nutzung angemessen erhöhen. Vor Ort sollte ein „Kleinmuster-Härtungstest“ zur Bestätigung von antrocknen und Härte durchgeführt werden, bevor flächenmäßig ausgebracht wird. Für große bestehende Tanks, bei denen die Umgebungstemperatur nicht sichergestellt werden kann, sollte die Bauausführung in warme Jahreszeiten gelegt oder eine temporäre beheizte Umhausung errichtet werden.
XI. Grenzen der Kombination mit Polysiloxan- und Polyurethan-Decklack
Schwere Korrosionsschutzsysteme verwenden oft die Kombination „Epoxidgrund/-zwischenschicht + Polyurethan- oder Polysiloxan-Decklack“; lösemittelfreies Epoxid wird meist für Grund/Zwischenschicht, nicht für Decklack genutzt. Gründe: Erstens, lösemittelfreies Epoxid hat mäßige Wetterbeständigkeit, bei langfristiger UV-Strahlung pulverisiert und verliert Glanz; zweitens, aliphatische Polyurethan- und Polysiloxan-Decklacke haben hervorragenden Glanz- und Farberhalt sowie Wetterbeständigkeit und übernehmen Aussehen und Bewitterung; drittens, Decklack hat meist geringe Schichtdicke, kann lösemittelhaltig oder hochfestkörperig verarbeitet werden, bequem für Farbtonanpassung und Reparatur. Daher sinnvolle Aufteilung: lösemittelfreies Epoxid für dicke Barriereschicht unten, Polyurethan/Polysiloxan für wetterbeständige Deckschicht. Wenn die Deckschicht ebenfalls lösemittelfrei sein soll (z. B. Tankinnenseite ohne Wetteranforderung), ist kein separater Decklack nötig. Auf Zwischenschichtverträglichkeit achten, Überlackierfenster und Grenzflächenbehandlung strikt nach TDS, um Schichtablösung zu vermeiden.
XII. Lagerung, Transport und Arbeitsschutz
Hauptmittel und Härter von Zweikomponenten-lösemittelfreiem Epoxid sollten getrennt kühl lagern, vor Hitze und Feuer schützen; Härter enthält meist Amine, reizt Haut und Atemwege, beim Umgang Handschuhe, Schutzbrille und Atemschutz tragen. Transport nach Gefahrgutvorschriften, Bruch und Vermischen vermeiden. Arbeitsstätte gut belüftet, in begrenzten Räumen (Tankinnenseite) Zwangslüftung und Prüfung brennbarer Gase sowie Sauerstoffkonzentration, erfüllen der Erlaubnis für Arbeiten in begrenzten Räumen. Trotz niedriger VOC können Aminnebel und Staub entstehen, Arbeitsschutz nicht vernachlässigen. Abfälle und Verpackungen als gefährlicher Abfall entsorgen, kein wahlloses Ausgießen. Lieferant muss in MSDS Gefahren und Erste-Hilfe-Maßnahmen aufführen, Verarbeiter muss geschult sein.
XIII. Lebenszykluskosten-Perspektive
Ob lösemittelfreies Epoxid „teuer“ ist, sollte über die Lebenszykluskosten und nicht nur den Kilopreis bewertet werden. Oberflächlich ist der Stückpreis höher als lösemittelhaltiges Epoxid, aber einmaliger Dickfilm reduziert Gänge, verkürzt Bauzeit, senkt Arbeits- und Gerätekosten; nahezu null VOC reduziert Abgasbehandlung und Umweltkonformitätskosten; lange Lebensdauer senkt Häufigkeit von Großreparaturen und Stillstandsverluste. Bei Tanks, Offshore-Plattformen mit hohen Stillstandskosten ist die Lebenszykluskosten oft niedriger als mehrfache lösemittelhaltige Lösung. Umgekehrt sind bei leichtem Korrosionsschutz und häufig reparierbaren gewöhnlichen Bauteilen hochfestkörperige oder wasserverdünnbare Epoxidbeschichtungen möglicherweise wirtschaftlicher. Auswahl sollte Gewichte aus Auslegungslebensdauer, Stillstandskosten und Umweltrestriktionen setzen, nicht nur Materialpreis vergleichen.
XIV. Wie man Chemikalienbeständigkeitsklassen liest
Ob lösemittelfreies Epoxid für ein Medium geeignet ist, darf nicht nur am vagen „Epoxid chemikalienbeständig“ gemessen werden, sondern an Beständigkeitsklasse und Tauchdaten. Übliche Bewertungsgrundlagen: GB/T 1763 (Beständigkeit von Lackfilmen gegen Chemikalien), GB/T 9274 oder ISO 2812 (Prüfung gegen flüssige Medien), Ergebnisse als Aussehen, Haftungsänderung und Blasengrad nach Zeitraum. Für Säure/Lauge, Lösemittel, Öl jeweils Daten des entsprechenden Mediums prüfen: Laugenbeständigkeit meist besser als gegen starke Säure; gegen polare Lösemittel (Alkohol, Keton) begrenzt; gegen Kohlenwasserstofföle gut. Bei Auswahl vom Hersteller Messbericht für Konzentration, Temperatur und Tauchdauer des entsprechenden Mediums fordern, statt vager „säure-/laugenbeständig“-Aussage. Bei schwefel- oder halogenhaltigen aggressiven Medien langfristige Wirkung von Sulfid oder Halogenid auf Vernetzung und Füllstoff bewerten, bei Bedarf Spezial-Chemikalienepoxid oder Auskleidung.
XV. Vergleich mit Glasflakes-Beschichtung
Unter stark korrosiven, Hochtemperatur- oder Verschleißbedingungen wird die Glasflakes-Beschichtung häufig gemeinsam mit lösemittelfreier Epoxidbeschichtung diskutiert. Die Glasflakes-Beschichtung ist ein dickflüssiges System auf Harzbasis mit eingemischten blättchenförmigen Glasflakes; die Flakes sind schichtweise versetzt angeordnet und bilden einen extrem langen Eindringpfad. Hitzebeständigkeit und Chemikalienbeständigkeit sind oft besser als bei herkömmlicher Epoxidbeschichtung, weshalb sie häufig bei Rauchgasentschwefelung und Säure-Alkali-Lagertanks eingesetzt wird. Nachteile sind die hohen Anforderungen an Walz- und Kratzspachteltechniken sowie die Empfindlichkeit gegenüber der Oberflächenglättung des Untergrunds. Der Vorteil der lösemittelfreien Epoxidbeschichtung liegt in ausgereifter Verarbeitung, universell einsetzbarer Ausrüstung und niedrigen Gesamtkosten. Auswahllogik: Bei Temperaturen über dem Epoxidgrenzwert oder extrem starken Medien eher Glasflakes; bei allgemeinen Lagertanks und Marinekonstruktionen ist lösemittelfreie Epoxidbeschichtung wirtschaftlicher. Beide lassen sich auch kombinieren, z. B. Epoxidgrundierung plus Flakesdeckbeschichtung, um sich gegenseitig zu ergänzen.Sechzehn. Spezialthema Arbeitssicherheit und Explosionsschutz
Die lösemittelfreie Epoxidbeschichtung hat zwar niedrige VOC, aber die Zweikomponenten enthalten Aminhärter, der Haut, Augen und Atemwege reizt, und das Heißspritzen beinhaltet hohe Temperaturen und Druck. Sicherheitsmaßnahmen: Bedienpersonal trägt chemikalienbeständige Handschuhe, Schutzbrille und Atemschutzmaske; beheizte Leitungen und Mischkopf-Druckbauteile regelmäßig prüfen, um Überdrucklecks zu vermeiden; in begrenzten Räumen (Tankinneren) Zwangsbelüftung und Überwachung brennbarer Gase sowie Sauerstoffgehalt, Ausführung mit Arbeitserlaubnis; Abfälle und leere Fässer als gefährliche Abfälle verwalten, nicht in Abwasserkanäle gießen. Aminhärter kann bei Hautkontakt leicht Allergien auslösen; bei Verschütten sofort mit Seifenwasser abspülen und ärztliche Hilfe suchen. Sicherheit in den Prozessbogen schreiben und gleichrangig mit Qualitätskontrolle behandeln, um zu vermeiden, dass „die Beschichtung in Ordnung ist, aber der Mensch Probleme hat“.
Siebzehn. Erweiterte Anwendung bei der Innenkorrosion von Rohren
Die lösemittelfreie Epoxidbeschichtung eignet sich ebenfalls für die Innenreibungsreduzierung und Korrosionsprävention von erdverlegten oder flussdurchquerenden Rohren: Die Innenbeschichtung reduziert Förderwiderstand, verringert Ablagerungen und Innenkorrosion; die Außenbeschichtung schützt in Kombination mit kathodischem Korrosionsschutz vor Bodenkorrosion. Die Rohrinnenbeschichtung erfolgt meist werkseitig vorgefertigt durch Schleuderverfahren oder Innen-Rohrspritzroboter, um gleichmäßige Länge zu gewährleisten; Reparaturen vor Ort erfordern spezielles Werkzeug. Zu beachten ist, dass bei kleinen Rohrdurchmessern und vielen Bögen die Anforderungen an Ausrüstung und Fehlerdetektion höher sind; die Funkenprüfspannung ist nach Rohrdurchmesser und Schichtdicke zu kalibrieren. Der äußere Rohrkorrosionsschutz kann mit Fusionsgebundener Epoxidpulverbeschichtung oder dreilagigem PE kombiniert werden, um mit dem lösemittelfreien Epoxidinnenauskleidung ein vollständiges Konzept „Innenreibungsreduzierung, Außenschutz“ zu bilden; die entsprechende Pulvertechnologie finden Sie in diesem Batch unter Schwerkorrosionsschutz-Pulverbeschichtung.
Achtzehn. Anwendung bei Auskleidungen von Abwasser- und Abwasserbecken
Die lösemittelfreie Epoxidbeschichtung wird auch in Kläranlagen, Abwassersammelbecken und Neutralisationsbecken häufig eingesetzt. Diese Umgebungen haben komplexe Medien, oft verschiedene Salze, organische Stoffe und Mikroorganismen, und der schwankende Wasserstand bildet trocken-nasse Wechselzonen an der Wasserlinie mit hohem Korrosions- und Lochfraßrisiko. Der hochdichte Dickfilm der lösemittelfreien Epoxidbeschichtung blockiert Medieneindringung, verschleißfeste Füllstoffe widerstehen Wasserströmung und Suspensionsabrasion, und die nahtlose Gesamtfläche reduziert Fugenleckagepunkte. Bei der Verarbeitung sind ebenfalls Strahlen auf Norm, keine lösemittelfreie Rückstände und Porositätsprüfung erforderlich. Bei Abwasser mit starken Oxidationsmitteln sollte die Oxidationsbeständigkeit der Beschichtung überprüft werden, ggf. Sondermodifikation wählen. Die Lebensdauerbewertung solcher Auskleidungen sollte mit Wasserqualitätsüberwachung und regelmäßigen Beckenöffnungsinspektionen kombiniert werden, wobei die Beschichtungswartung in das Betriebswartungssystem der Wasserwerke integriert wird.
Neunzehn. Kombinierter Schutz mit Polyharnstoff-Elastomer
In Szenarien mit hoher Elastizität, Schlagfestigkeit und schneller Aushärtung wird Polyharnstoff oft mit lösemittelfreier Epoxidbeschichtung kombiniert: Epoxid als Grundierung für Haftung und Barriere, Polyharnstoff als Decklage für elastischen Schlagwiderstand, um sich zu ergänzen. Polyharnstoff reagiert extrem schnell, ist dick auftragbar und anpassungsfähig an Untergründe, stellt aber hohe Anforderungen an Oberflächenvorbereitung und Grundierungskompatibilität; direkt auf Stahl aufgetragen neigt zu Zwischenschichtproblemen. Die lösemittelfreie Epoxidbeschichtung als Grundierung nimmt Polyharnstoff gut auf und bildet ein „hart-weich-kombiniertes“ System, häufig bei Tankfundamenten, Bodenbeschichtungen und Fahrzeugauskleidungen. Bei der Auswahl sind Überlackierfenster und Grenzflächenaktivität beider zu beachten, ggf. mit Sperrschicht übergangen, um Ablösung zwischen starrer Epoxid- und flexibler Polyharnstoffschicht zu vermeiden.
Zwanzig. Überlackierkompatibilität auf alten Beschichtungsoberflächen
Bei Reparaturarbeiten muss oft auf alte Beschichtungen lösemittelfreie Epoxidbeschichtung überlackiert werden. Kompatibilität ist entscheidend: Überlackieren auf gleicher Epoxidart ist meist machbar; alte Alkyd- oder chloriertes Gummilack-Beschichtungen sind mit Epoxid inkompatibel, direkte Überdeckung führt zu Anlösen und Abplatzen. Vorgehen: Mit Lösungsmittel abwischen, um den alten Lacktyp zu bestimmen, Kleinstflächentest zur Reaktionsbeobachtung, ggf. vollständig schleifen oder strahlen bis zum Untergrund. Bei nicht vollständig entfernbaren alten Beschichtungen sollte vorzugsweise breit kompatible hochfestkörperige Epoxidbeschichtung als Übergang gewählt werden, dann lösemittelfreie Epoxidbeschichtung. Vor dem Überlackieren Öl, Kreidungsschicht und Zinksalze entfernen, ist ein selbstverständlicher, aber oft übersehener Schritt zur Vermeidung von Zwischenschichtversagen.
Einundzwanzig. Vor-Ort-Messmethode für Winterhärtung
Beim Winterbau fürchtet man am meisten „scheinbar trocken, aber eigentlich nicht ausgehärtet“. Einfache Beurteilung: Fingerberührung beurteilt nur Oberflächentrockenheit, nicht vollständige Aushärtung; zuverlässiger ist Abwischen mit Aceton oder Xylol – nicht ausgehärtetes Epoxid wird klebrig und löst sich, ausgehärtetes zeigt keine Veränderung; mit Härteprüfer Shore- oder Pendelhärte zur Verfolgung der Anstiegskurve messen; an wichtigen Strukturen Abzugshaftfestigkeit prüfen. Vor Ort an verschiedenen Stellen punktweise prüfen und Umgebungstemperatur sowie Luftfeuchtigkeit über Zeit aufzeichnen. Bei großflächiger Weichheit Ursache klären: Mischverhältnisfehler, zu niedrige Temperatur oder zu hohe Feuchtigkeit, gezielt behandeln statt blind zu verdicken.
Zweiundzwanzig. Auswahlentscheidungsliste
Die vorgenannten Punkte in eine ausführbare Auswahlliste umsetzen: Arbeitsbedingungen klären (Medium, Temperatur, Feststoffe/Mikroorganismen); Schichtdicke und Anzahl der Anstriche festlegen; Form wählen (lösemittelfrei oder hochfestkörperig) und VOC prüfen; Oberflächenvorbereitungsgrad und Entsalzung bestätigen; Zweikomponenten-Heißspritzgerät und Prozessbogen umsetzen; Porositätsprüfspannung und DFT-Abnahme festlegen; vor Inbetriebnahme Haftfestigkeit und (falls nötig) antistatische Prüfung einplanen; Wartungszyklus festlegen. Liste in das technische Leistungsverzeichnis schreiben, Lieferant, Ausführender und Aufsicht danach ausführen, damit Lebensdauer und Konformitätsvorteile der lösemittelfreien Epoxidbeschichtung wirklich greifen statt auf Werbeebene zu bleiben.
Häufige Fragen
Häufige Fragen
Frage: Ist lösemittelfreie Epoxidbeschichtung völlig lösemittelfrei und zu 100 % Feststoff?
Antwort: Normalerweise Volumenfeststoff nahe 100 %, VOC unter Standardgrenzwert (lösemittelfreier Typ ≤ 60 g/L, gemäß GB 30981-2020), geringe Mengen nicht verdunstender reaktiver Verdünner zulässig. „Lösemittelfrei“ bedeutet keine flüchtigen organischen Lösemittel, nicht gar keine flüssigen Komponenten.
Frage: Kann eine normale Spritzpistole lösemittelfreie Epoxidbeschichtung verspritzen?
Antwort: Nicht empfohlen. Hohe Viskosität und schnelle Reaktion erfordern Zweikomponenten-Heiß-Airless-Spritzen oder professionelle Zweikomponenten-Fördergeräte, um Mischungsgenauigkeit und Zerstäubungsqualität zu sichern; normale Luftspritzpistolen bilden schwer Filme und verstopfen leicht.
Frage: Wie dick kann eine Schicht auf einmal gesprüht werden?
Antwort: Je nach Rezeptur und Gerät üblich 300–1000 µm. Zu dick führt zu innerer exothermer Rissbildung und Läufer, daher nach TDS-Obergrenze schichtweise kontrollieren und mit Nassfilmkamm und Dickenmessgerät überwachen.
Frage: Kann lösemittelfreie Epoxidbeschichtung im Winter verarbeitet werden?
Antwort: Ja, aber kalthärtende Type (z. B. Phenalkamin) wählen und Untergrundtemperatur mindestens 3 ℃ über Taupunkt achten. Heißspritzen hilft bei Kaltverlauf, aber Umgebungsschwelle muss erfüllt sein.
Frage: Braucht Tankinnenwand aus lösemittelfreier Epoxidbeschichtung Antistatik?
Antwort: Lagertanks für brennbare/explosive Medien erfordern oft antistatische Innenwände; Volumenwiderstand der Beschichtung sollte Normen wie GB 6950 erfüllen, antistatische lösemittelfreie Epoxidbeschichtung mit leitfähigen Füllstoffen wählen statt normaler isolierender.
Frage: Wie feststellen, dass vollständig ausgehärtet und in Betrieb genommen werden kann?
Antwort: Nach kürzester Aushärtezeit des TDS, kombiniert mit Vor-Ort-Härte, Abzugshaftfestigkeit und Lösungsmittelabwisch-Test; wichtige Bedingungen erst nach realer Haftprüfung und Porositätsprüfung in Betrieb.
Frage: Ist lösemittelfreie Epoxidbeschichtung viel teurer als lösemittelhaltige – lohnt sich das?
Antwort: Stückpreis höher, aber eine Schicht ergibt Dickfilm, weniger Anstriche, längere Lebensdauer, konform und sorgenfrei; bei Tanks/Marine mit hohen Reparaturkosten oft günstigere Lebenszykluskosten.
Frage: Wie wird Porositätsprüfspannung bestimmt?
Antwort: Funkenprüfspannung korreliert mit Trockenfilmdicke, meist nach Normformel (z. B. DFT×Faktor + Basis) eingestellt, konkret gemäß Projektspezifikation und GB/T Pflanzenöl/Petrochemie-Prüfnorm.
Frage: Welche Temperatur verträgt lösemittelfreie Epoxidbeschichtung maximal?
Antwort: Normale Trockenbetriebstemp ca. 80–120 ℃, darüber Spezialtemperaturrezeptur oder Silikon/Phenolharz; vor Wahl Mediumstemperatur und TDS-Temperaturdaten prüfen.
Frage: Wie mit anderen Artikeln dieses Batches kombinierbar lesen?
Antwort: Oberflächenvorbereitung bestimmt Haftgrundlage, siehe Beschichtungsoberflächenvorbereitung Sa2.5 und Strahlgrade; Umweltgrenzen siehe VOC-Grenzwertverordnung für Industriebeschichtung (GB 30981); Tankauskleidungsdesign siehe Design und Materialwahl für Tankinnenkorrosionsschutzbeschichtung.
Erweiterte Lektüre
- Beschichtungsoberflächenvorbereitung Sa2.5 und Strahlgrade
- VOC-Grenzwertverordnung für Industriebeschichtung (GB 30981)
- Design und Materialwahl für Tankinnenkorrosionsschutzbeschichtung
- Korrosionsschutzbeschichtungsnorm für Brückenstahlbau
- Alkyd-Rostschutzfarbe: Eisenrot/grau Rostschutz, Verarbeitungseigenschaften und Grenzen