Los puentes, especialmente los puentes de gran envergadura de estructura de acero que cruzan ríos y mares, son uno de los activos industriales con el entorno de corrosión más severo, el costo de mantenimiento más alto y el mayor costo por paralización. Las vigas de caja de acero, las torres de cables y las vigas de anclaje de acero de un puente atirantado o colgante permanecen durante largo tiempo en un entorno de degradación compuesta por alternancia húmedo-seco, erosión por niebla salina, exposición a los rayos UV y vibración de vehículos; una vez que el sistema anticorrosión envejece prematuramente, la oxidación suele extenderse desde el interior de las cámaras ocultas hacia afuera, y al reparar es necesario cerrar carriles, montar andamios y refacer trabajos, con costos económicos y sociales extremadamente altos. Por ello, el revestimiento protector anticorrosión para puentes nunca es cuestión de "poner una capa de pintura", sino un sistema de ingeniería conformado conjuntamente por normas, sistemas compatibles, construcción y mantenimiento durante todo el ciclo de vida. Este artículo toma como hilo conductor la norma de la industria de carreteras de China JT/T 722-2008 "Condiciones técnicas para el revestimiento protector anticorrosión de estructuras de acero de puentes de carretera", combinada con ISO 12944 y GB 50205 "Norma de aceptación de calidad de construcción de estructuras de acero", para sistematizar los puntos clave de las normas de diseño y construcción del revestimiento protector anticorrosión de estructuras de acero de puentes, ayudando a propietarios, institutos de diseño y empresas constructoras a elevar la "anticorrosión por experiencia" a una "anticorrosión normalizada con base comprobable".
Kexin New Materials (kexinMaterials) al participar en proyectos de sistemas para puentes, acostumbra mapear directamente las zonas de corrosión de JT/T 722 a los niveles C4–CX de ISO 12944, formando documentos técnicos de doble vía de "implementación de norma nacional, respaldo de norma internacional", facilitando la colaboración entre supervisión, diseño y proveedores bajo un mismo criterio, y también la conexión con el lenguaje común de consultores internacionales en proyectos de puentes con componente extranjero.
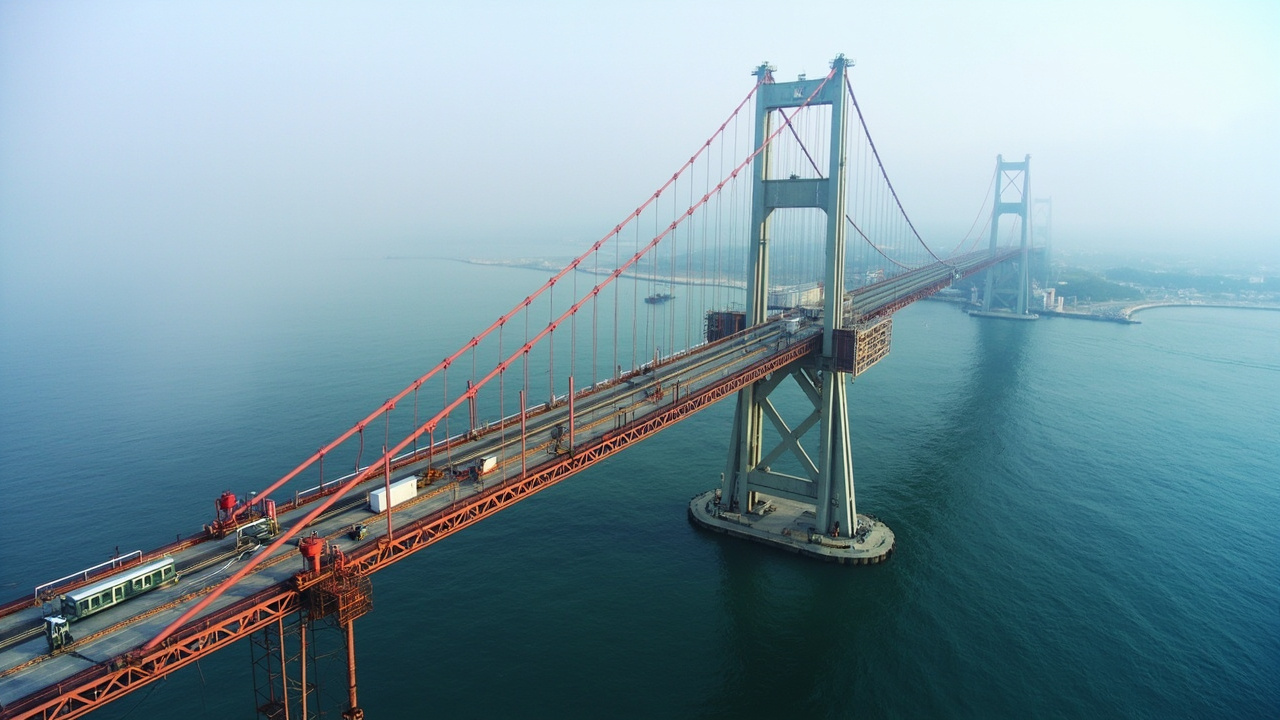
I. Por qué los puentes son el "examen extremo" de la anticorrosión
El riesgo de fallo de las estructuras de acero de puentes proviene de la superposición de tres puntos, lo que determina que la norma de anticorrosión de puentes debe ser más estricta que la de estructuras de acero de naves industriales comunes:
- Entorno severo: los puentes marinos están en zona de salpicadura de niebla salina de nivel CX, los puentes interiores suelen estar en C3–C4; el ciclo húmedo-seco acelera la acumulación de iones cloruro, y la zona de marea y de salpicadura son las partes con mayor velocidad de corrosión;
- Difícil accesibilidad: el interior de vigas de caja de acero, las soldaduras de nodos y las zonas de anclaje de cables son difíciles de inspeccionar y reparar; muchos peligros ocultos se revelan solo después de cerrar las cajas, y cuando se descubren suelen ya haber perforado por oxidación de adentro hacia afuera;
- Fatiga por carga dinámica: el tránsito de vehículos y la vibración por viento someten al revestimiento a esfuerzos alternantes durante largo tiempo, facilitando grietas y desprendimiento en zonas de concentración de tensiones, exigiendo mayor flexibilidad y adherencia entre capas del revestimiento.
JT/T 722-2008 justamente ante estas características, divide las partes del puente por grado de corrosión y accesibilidad, dando respectivamente números de sistema compatible y sistemas de capas. Esto se acerca más a la realidad del puente que simplemente "elegir un sistema según ISO 12944 C5", porque la diferencia de entorno de corrosión entre distintas partes del puente es enorme — la superficie exterior de la torre principal y el interior de la viga de caja son casi dos mundos. Comprender este pensamiento de zonificación es el primer paso para ejecutar la norma de anticorrosión de puentes.
II. Zonificación de corrosión de JT/T 722 y sistemas correspondientes
JT/T 722-2008 divide el entorno de uso de estructuras de acero de puentes en tres tipos de entorno de corrosión (I, II, III), y distingue superficie exterior, superficie interior en entorno no cerrado y superficie interior en entorno cerrado, dando distintos números de sistema compatible y sistemas de capas. La esencia de esta zonificación es asignar recursos anticorrosión según la tridimensionalidad de "intensidad de corrosión × accesibilidad × costo de mantenimiento", en lugar de aplicar de forma uniforme un mismo sistema costoso a todo el puente. La siguiente tabla resume su lógica típica de sistemas (según tablas de la norma, nivel mínimo de DFT, unidad µm):
| Parte | Entorno de corrosión | Sistema típico compatible | DFT total mínimo (µm) |
|---|---|---|---|
| Superficie exterior (zona atmosférica) | Tipo II–III (cerca del mar/industrial) | Aluminio por arco eléctrico/imprimación rica en zinc + sellador epoxi + capa intermedia de epoxi con micacio de hierro + capa de acabado de poliuretano alifático | 260–320 |
| Superficie interior no cerrada | Tipo II | Imprimación epoxi rica en zinc + capa intermedia epoxi + capa de acabado epoxi o de poliuretano | 200–240 |
| Superficie interior cerrada (dentro de viga de caja) | Tipo I (seca) | Imprimación epoxi rica en zinc + pintura epoxi (o solo imprimación + intermedia) | 120–160 |
La norma también da específicamente sistemas compatibles de revestimiento metálico por rociado térmico (como aluminio por arco eléctrico, rociado de zinc) para las superficies exteriores de mayor corrosión; el sistema compuesto de revestimiento metálico y revestimiento orgánico (sistema dúplex) puede alcanzar durabilidad de 20–30 años, lo cual coincide en criterio con los sistemas de rociado metálico listados separadamente en ISO 12944-5. Cabe señalar que la zonificación de tres tipos no significa "cuanto más estricto mejor" — la superficie interior cerrada tiene corrosión leve, pero si se aplica erróneamente el sistema costoso de superficie exterior, se desperdicia costo e incluso puede dar problemas por condensación interna; a la inversa, usar mal el sistema interior también causa oxidación. La esencia de la norma de zonificación está en la "coincidencia precisa". Sobre los límites funcionales y asignación de espesor de las tres capas de imprimación, intermedia y acabado, puede referirse a la Guía de selección de sistemas de revestimiento protector anticorrosión ISO 12944 de este lote, donde se explica con más sistema la lógica de correspondencia entre niveles de entorno y selección de sistemas.
III. División de tres capas de los sistemas de superficie exterior
La superficie exterior de puentes (especialmente la marina) suele diseñarse con sistema orgánico de tres capas "imprimación + intermedia + acabado", o sistema compuesto "capa de rociado metálico + sellado + intermedia + acabado". Las tres capas cumplen funciones propias en el sistema, ninguna es prescindible:
- Capa de imprimación: priorizar imprimación epoxi rica en zinc, provee protección catódica, compensa micro poros que puedan quedar tras el granallado y daños mecánicos en transporte e instalación, haciendo que la base de acero en zonas dañadas siga protegida por ánodo de sacrificio de zinc;
- Capa intermedia: capa intermedia de epoxi con micacio de hierro, el relleno laminar alarga la ruta de penetración de agua y oxígeno, es la capa principal portadora del DFT total, engrosa y blinda;
- Capa de acabado: capa de acabado de poliuretano alifático, resistente a UV, retiene brillo y color, no pulveriza a largo plazo, bloquea los rayos ultravioleta fuera del sistema, protegiendo el epoxi inferior no resistente a UV.
El sistema de aluminio por rociado térmico primero rocía por arco eléctrico 100–150 µm de aluminio sobre superficie granallada Sa 3, luego aplica pintura selladora epoxi que penetra poros, y después superpone intermedia de epoxi con micacio y capa de acabado de poliuretano, formando el "doble seguro" metálico + orgánico. Sobre cómo el blindaje laminar de la capa intermedia afecta el comportamiento del sistema compuesto bajo niebla salina, puede consultar Mecanismo de blindaje de capa intermedia de óxido de hierro micáceo.
IV. Indicadores de espesor de película seca y adherencia
JT/T 722 estipula el límite inferior de DFT total para distintas partes y enfatiza la adherencia. Cabe aclarar especialmente que el tablero de acero del puente (panel de cubierta ortótropo) por soportar desgaste de ruedas, tiene otro sistema compatible de desgaste más grueso (como epoxi rico en zinc + masilla epoxi + asfalto epoxi/poliuretano, DFT total puede alcanzar nivel 2000–3000 µm para capa de unión de pavimento), pero eso es sistema de pavimento de tablero, totalmente distinto al revestimiento protector atmosférico de la superestructura, norma y aceptación se gestionan por separado, nunca mezclar.
La aceptación de adherencia usa mayormente método de arranque (ISO 4624 / GB/T 5210), exige que la adherencia entre capas del sistema y con el sustrato sea típicamente ≥ 5 MPa, y la falla debe ocurrir dentro de la capa no en la interfaz — si la falla ocurre en la interfaz, indica problema de tratamiento superficial o compatibilidad entre capas. El método de cuadrícula (GB/T 9286) sirve para evaluación rápida en sitio, exige nivel 1. Los dos métodos son complementarios: cuadrícula para evaluación inicial en sitio, arranque para aceptación formal y determinación de controversias, nodos clave de esfuerzo deben usar arranque.
V. Tratamiento superficial: granallado y rugosidad
Los componentes de acero del puente en fábrica priorizan limpieza por proyección Sa 2.5 (casi blanco), zonas exteriores severas incluso Sa 3; reparación en obra por limitaciones al menos Sa 2.5, donde no se pueda proyectar localmente usar herramienta motorizada St 3 (anexo de ISO 8501-1). El perfil de rugosidad según ISO 8503 se controla en 40–75 µm (medio a grueso), asegurando anclaje mecánico del revestimiento. El abrasivo de granallado debe ser arena mineral insoluble en agua (arena de cobre, granalla de acero), prohibido arena de mar (con iones cloruro). Dentro de 4 h tras tratamiento (más corto si humedad alta) debe pintarse imprimación, prevenir reoxidación.
El tratamiento superficial es la "cimentación" de la vida anticorrosión de todo el puente. Numerosos casos de fallo indican que cerca del 70% de la oxidación temprana se relaciona directamente con tratamiento superficial no calificado — sal residual, aceite, cascarilla de laminación no eliminados, se vuelven puntos de partida de oxidación futura. Por ello la norma exige detección de sal superficial (método Bresle) inmediatamente tras granallado, si excede debe reprocesar. Este paso es el más comprimido al apurar obra, pero justo el más indispensable.
VI. Entorno de construcción y control de temperatura y humedad
El revestimiento de puentes abarca dos condiciones de fábrica y sitio. En fábrica es controlable, temperatura, humedad, limpieza asegurados; en sitio (especialmente puente marino) afectado fuertemente por viento marino, alta humedad, niebla salina, es el eslabón de mayor fluctuación de calidad. La norma exige: temperatura de sustrato 3℃ sobre punto de rocío, humedad relativa ≤ 85% (imprimación rica en zinc más estricta, a menudo ≤ 80%), viento excesivo requiere cobertizo cortavientos, lluvia, rocío, niebla prohiben construir. Intervalo de repintado de cada capa según TDS, temporada fría extender o calentar.
En sitio también monitorear tasa de deposición de sal atmosférica, si excede aumentar lavado superficial. La zona de salpicadura de puente marino tras marea baja deja cristales de sal en superficie, si se reviste directo igual sellar iones cloruro bajo la capa, luego oxidará. Por ello la norma exige en zona de marea y salpicadura lavar con agua dulce y detectar sal superficial antes de revestir. Este detalle en el texto normativo suele ser una frase, pero es clave para éxito o fallo de anticorrosión marina.
VII. Inspección y aceptación: llevar la norma a los datos
La aceptación de revestimiento de puentes suele dividirse en dos etapas fábrica y sitio, no confundir:
- Prerrevestido en fábrica: revestir piezas sueltas antes de ensamblar, inspeccionar DFT, apariencia, adherencia, condición buena y datos confiables;
- Tras ensamblaje en sitio: nodos, soldaduras, repintado de daños, reinspección global de DFT y poros (usar detector de chispa para capas espesas, sin disolvente, según norma relacionada de detector de chispa).
DFT se juzga según la regla 90/10 de ISO 19840 (el 90% de los puntos de medición no es inferior al valor especificado, y el resto no es inferior al 90% del valor especificado), la adherencia según ISO 4624, y los puntos de poros según las normas pertinentes de inspección por chispa (como NACE SP0188, se recomienda la inspección de poros cuando la película seca ≥ 500 µm). Las apariencias como diferencia de color, goteo, piel de naranja, etc. se evalúan por comparación visual del color según GB/T 9761. El núcleo de la aceptación es traducir el "texto normativo" en una "lista de datos comprobable", y la falta de algún ítem significa no firmar la conformidad.
VIII. Mantenimiento de revestimiento: la norma en todo el ciclo de vida
La vida de diseño de los puentes suele ser de 50–100 años, y el sistema anticorrosión debe pasar por múltiples mantenimientos; no es de ninguna manera "pintar una vez y durar cien años". Antes del mantenimiento se debe realizar una evaluación de corrosión y estado del revestimiento (según los grados de ampollas, manchas de óxido, grietas y chalking de ISO 4628) para determinar si es reparación local o recubrimiento integral. La reparación local debe lijarse hasta Sa 2.5 (o al menos St 3 en la transición perimetral), usando un sistema compatible de transición; el recubrimiento integral se ejecuta según el sistema original o uno mejorado. El mantenimiento también debe incluirse en la norma, evitando el modo pasivo de "pintar cuando se daña".
Como proveedor de sistemas, Kexin New Materials (kexinMaterials) propone en proyectos de puentes la división "pre-revestimiento de imprimación y capa intermedia en fábrica + pintura de acabado y reparación de nodos en sitio", lo que garantiza la calidad estable de Sa 2.5 en fábrica, reduce el trabajo en altura en sitio, y suministra datos de trazabilidad de DFT y adherencia por lote de componentes, para que el mantenimiento tenga base consultable. La razón por la que muchas reparaciones mayores de puentes tras veinte años de uso son exitosas es precisamente que los archivos de lotes originales están completos, permitiendo localizar con precisión qué tramo, qué año y qué sistema se usó.
IX. Conexión con ISO 12944
Los ambientes de corrosión I/II/III de JT/T 722 corresponden aproximadamente a C3/C4/C5–CX de ISO 12944. Para puentes con participación extranjera o consultoría internacional, se debe citar simultáneamente la tabla de sistemas de ISO 12944-5 y los niveles de durabilidad (Alto H o Muy Alto VH), usando los ensayos de tipo de ISO 12944-6 como respaldo de terceros. Así se cumple tanto la aceptación de la industria vial china como el lenguaje internacional común. Cabe recordar que los dos sistemas no entran en conflicto, sino que se complementan: JT/T 722 se acerca más a las características de las partes del puente, e ISO 12944 proporciona un marco internacional más completo; escribir claramente en el pliego la doble vía "implementación de norma nacional + respaldo internacional" es la mejor práctica para proyectos de puentes grandes.
X. Infracciones y lecciones comunes
De la revisión de numerosos proyectos de anticorrosión de puentes, las siguientes infracciones son las más comunes y merecen ser tomadas como advertencia:
- Infracción 1: Aplicar el sistema de superficie externa al interior de la viga cajón. La superficie interna cerrada tiene poca corrosión pero se usa un sistema costoso de superficie externa, desperdiciando costo; o a la inversa, usar sistema incorrecto en el interior causa óxido por condensación.
- Infracción 2: Pintar fuera de tiempo tras el chorreado. En costa con alta humedad, pasadas 4 h el sustrato vuelve a oxidar y la adherencia colapsa; este es el típico accidente de "correr con el cronograma".
- Infracción 3: Sustituir capa intermedia con pintura de acabado. Para ahorrar proceso se aplica espesa la pintura de poliuretano de acabado, con blindaje insuficiente; el DFT total parece cumplir pero se oxida prematuramente.
- Infracción 4: Pérdida de control del intervalo de recubrimiento. A baja temperatura la epoxi no seca y se aplica la capa de acabado, causando desprendimiento interlaminar y fallo de todo el sistema en la interfaz.
- Infracción 5: No inspeccionar puntos de poro. Poros en capa espesa sin disolvente no detectados por chispa, causando picaduras posteriores que se expanden desde el poro hacia los alrededores.
XI. Desglose de caso típico de sistema para puente atirantado marino
Tomando un puente atirantado marino como ejemplo, diseñado en doble vía según JT/T 722-2008 e ISO 12944, el sistema por parte se desglosa así:
- Superficie externa de torre principal (nivel CX): aluminio por arco eléctrico 120 µm + barniz epoxi de sellado + capa intermedia epoxi micácea de hierro 120 µm + capa de acabado de poliuretano alifático 80 µm, DFT total approx 320–340 µm, objetivo de durabilidad VH (≥25 años);
- Superficie externa de viga cajón de acero (nivel C5): imprimación epoxi rica en zinc 70 µm + capa intermedia epoxi micácea de hierro 140 µm + capa de acabado de poliuretano alifático 80 µm, total approx 290 µm, objetivo H (alto);
- Interior de viga cajón (cerrado, clase I): imprimación epoxi rica en zinc 60 µm + pintura epoxi 80 µm, total approx 140 µm, con ventilación forzada y deshumidificación;
- Deshumidificación y drenaje: cámara cerrada con sistema de deshumidificación, manteniendo humedad relativa interna a largo plazo < 50%, bajando el ambiente de corrosión a un nivel menor; es ejemplo de "reducción de nivel por diseño".
El caso ilustra: un mismo puente usa distintos sistemas por parte, mediante diseño fino de zonas ambientales y accesibilidad, no de forma uniforme. También es demostración práctica del pensamiento de zonificación de JT/T 722.
XII. Especificidad del revestimiento interior de vigas cajón de acero
El interior de la viga cajón de acero es el área más ignorada y propensa a fallos en la anticorrosión de puentes: espacio cerrado, mala ventilación, fácil condensación, baja accesibilidad y difícil reparación posterior. La norma exige tratamiento superficial y revestimiento interior, pero en sitio a menudo se hace a la ligera por compresión de plazos. Práctica correcta: antes del pre-ensamble en fábrica, aplicar a las piezas imprimación + capa intermedia; tras ensamble solo reparar soldaduras y daños; instalar sistema de deshumidificación interior para controlar humedad relativa; antes de cerrar, hacer medición final de espesor y control de poros; tras cierre, evaluar periódicamente por apertura según ISO 4628. Tratar el "interior" como el "exterior" evita el desastre de corrosión de la viga cajón de adentro hacia afuera.
XIII. Gestión de ventana de curado e construcción invierno-verano
La construcción marina de puentes suele cruzar estaciones; los sistemas epoxi son extremadamente sensibles a la temperatura. La epoxi a baja temperatura (< 10℃) cura muy lento, la rica en zinc ni seca; en verano con alta temperatura el tiempo de vida útil cae bruscamente y gelifica fácil. Puntos de gestión:
- En invierno usar agente de curado a baja temperatura (aminas fenólicas pueden curar a 5℃) o instalar carpa calefactora; prohibido construir dentro de 3℃ bajo el punto de rocío;
- En verano evitar el mediodía caluroso, trabajar al amanecer y anochecer, acortar tiempo de reposo de la mezcla;
- El intervalo de recubrimiento de un mismo puente en distintas estaciones debe ajustarse dinámicamente y registrarse, evitando "usar parámetros de verano en invierno" y no secar.
El control de temperatura, humedad y punto de rocío es la línea de vida de la pintura en sitio de puentes, más aún en puentes marinos; la supervisión debe tomar el registro ambiental como ítem obligatorio de aceptación.
XIV. Lista de verificación de supervisión (versión aplicable)
Para llevar JT/T 722 a la aceptación, se sugiere a la supervisión marcar por ítem la siguiente lista: ① comparación fotográfica de grado de chorreado (Sa 2.5/Sa 3); ② impresión de rugosidad o medición instrumental; ③ valor de sal soluble superficial Bresle; ④ registro de regla 90/10 de DFT por capa; ⑤ datos de tracción o cuadrícula de adherencia; ⑥ intervalo de recubrimiento y registro ambiental; ⑦ inspección de poros por chispa (capa espesa); ⑧ coincidencia de lote de pintura y TDS. Falta de ítem significa no firmar. Kexin New Materials (kexinMaterials) entrega en proyectos de puente tarjetas de proceso con dichos ítems marcables, facilitando a la supervisión cerrar con una tabla y, en mantenimiento posterior, rastrear el archivo de calidad de cada tramo.
XV. Referencia de indicadores clave de materiales de sistemas anticorrosión para puentes
Tras seleccionar según JT/T 722 e ISO 12944, en la implementación se deben fijar requisitos cuantitativos a los indicadores de cada capa, evitando "sistema sin indicadores" que permita al contratista usar productos inferiores. Controles típicos (valores de orden común, según TDS de cada producto):
| Revestimiento | Sólidos en volumen | Rendimiento teórico (µm/L) | DFT por capa (µm) | Indicador clave |
|---|---|---|---|---|
| Imprimación epoxi rica en zinc | 55%–70% | approx 2.8 | 60–80 | Contenido de Zn ≥70%, secado rápido al tacto |
| Capa intermedia epoxi micácea de hierro | 70%–85% | approx 3.5 | 80–120 | Contenido MIO, adherencia interlaminar |
| Capa de acabado de poliuretano alifático | 50%–65% | approx 2.5 | 40–60 | Retención de brillo, VOC≤420 g/L |
Estos indicadores deben ir en el pliego técnico de licitación y tarjeta de proceso, como base de inspección de entrada y control de ejecución. Sólidos en volumen determinan espesor por capa y VOC; rendimiento teórico determina cálculo de material; DFT por capa determina número de capas. Muchos proyectos con "exceso de capas y costo descontrolado" tienen raíz en no fijar sólidos y espesor por capa en licitación, usando el contratista productos bajos en sólidos para rellenar, aumentando capas y mano de obra.
XVI. Refuerzo especial en zona de salpicadura y zona de marea de puentes marinos
En puentes marinos, zona de salpicadura y zona de marea son las partes de corrosión más severa: alternancia húmedo-seco más frecuente, oxígeno más abundante, cloruros más altos; tasa de corrosión varias veces la de zona atmosférica. En norma deben separarse como ambiente CX o aún superior local; el sistema sobre la base externa convencional se espesa o añade metalización. Práctica común: además de "rico en zinc + micáceo + poliuretano", espesar aluminio por arco a 150–200 µm, o usar epoxi sin disolvente extra-espesa como barrera adicional; soldaduras y nodos con concentración de esfuerzo reciben refuerzo local antes del recubrimiento general.
XVII. El último kilómetro de la norma a la obra
Por perfecta que sea la norma, si el supervisor no sabe usarla y el ejecutor no la cumple, es solo papel. El "último kilómetro" de la norma anticorrosión de puentes está en: traducir el texto a tarjeta de proceso y lista de aceptación ejecutables en sitio, fotografiar grado de chorreado, estadística 90/10 de espesor, dejar datos de tracción de adherencia, archivar lote de pintura. Cuando cada proceso tiene datos trazables, la norma se implementa. El cierre "pliego + tarjeta de proceso + índice de inspección + trazabilidad de lote" es la práctica concreta de llevar JT/T 722 e ISO 12944 del papel a la obra.
XVIII. Referencia de valores típicos y contrastes de aceptación para anticorrosión de puentes
Traducir las normas anteriores a valores cuantificables, a continuación se presentan los valores de referencia comunes en proyectos de puentes nacionales (según las tablas de JT/T 722-2008 y los requisitos de aceptación de GB 50205, unidad µm, como órdenes de magnitud típicos, sujeto a las especificaciones del proyecto):
| Ubicación | DFT total mínimo (µm) | Requisito de adherencia | Tratamiento de superficie |
|---|---|---|---|
| Superficie externa (Clase III) | 260–320 | ≥ 5 MPa / Grado 1 | Sa 2.5 |
| Superficie interna no sellada (Clase II) | 200–240 | ≥ 5 MPa / Grado 1 | Sa 2.5 |
| Superficie interna sellada (Clase I) | 120–160 | ≥ 3 MPa | Sa 2.5 |
| Capa de pavimento de puente de acero | 2000–3000 | Resistencia de unión | Sa 2.5 + granallado |
Estos valores no significan ”cuanto más alto, mejor”, sino ”suficiente y rastreable”. Al aceptar, la supervisión debe comparar el DFT y la adherencia de cada ubicación con la tabla anterior, marcando ítem por ítem. Para las superficies internas selladas, aunque el límite inferior de DFT es menor, el diseño de deshumidificación y drenaje es igualmente clave: mucha corrosión interna de cajones no se debe a insuficiente espesor de película, sino a condensación prolongada tras la entrada de agua. Vincular la base numérica con el diseño ambiental y el sistema de mantenimiento cierra realmente el ciclo de anticorrosión del puente, y evita tomar ”aplicar dos capas más” como el único medio para ”mayor durabilidad”. De hecho, en ambientes por encima de C4, la influencia del grado de tratamiento de superficie y la integridad del sistema suele ser más significativa que simplemente aumentar el DFT, y esta es la razón por la que las normas enfatizan repetidamente Sa 2.5 y la división en tres capas.
Además, JT/T 722 también cuantifica algunos detalles, por ejemplo, las sales solubles en superficie antes de la aplicación deben controlarse a un nivel muy bajo (según el método Bresle de ISO 8502-6, requisito típico ≤ 20 mg/m² o incluso menor, según ubicación y ambiente corrosivo), porque aunque el espesor de película cumpla, las sales residuales inducirán ampollas por ósmosis bajo el revestimiento. La supervisión en sitio suele ignorar esto; dejarlo pasar como ”conforme con condiciones” suele traer ampollas masivas en la superficie externa en dos años. Tomar ”sales—espesor—adherencia” como umbral conjunto de aceptación es más fiable que vigilar solo el DFT, y esta es la tendencia reciente de aceptación de anticorrosión de puentes de ”medir espesor” a ”medir calidad integral”. Para puentes marinos, los cristales de sal en la zona de salpicaduras tras la bajamar deben enjuagarse con agua dulce y medirse de nuevo; de lo contrario, se sella permanentemente el cloruro bajo el revestimiento, y la omisión de este paso es la causa oculta de la revisión anticipada de muchos puentes marinos.
Preguntas frecuentes
P:¿Cómo elegir entre JT/T 722-2008 e ISO 12944 en puentes?
R:Los puentes de carretera nacionales toman JT/T 722-2008 como base directa de aceptación; su zonificación corrosiva y tabla de sistemas se ajustan mejor a las partes del puente; al mismo tiempo se cita la durabilidad y el ensayo de tipo de terceros de ISO 12944 como respaldo internacional. No entran en conflicto; se recomienda escribir en las especificaciones la doble vía ”norma nacional aplicada + respaldo internacional”, cumpliendo así la aceptación de la industria vial china y conectando con el lenguaje internacional común.
P:¿Cuánto debe ser generalmente el DFT total de la superficie externa del puente?
R:En la superficie externa de puentes marinos (ambiente corrosivo Clase III), el DFT total de sistema orgánico suele ser 260–320 µm; el sistema compuesto de rociado metálico añade 100–150 µm de capa de aluminio; en puentes de interior unos 200–240 µm. Depende de la ubicación y el objetivo de durabilidad, y debe cumplir la regla de espesor 90/10, es decir, 90% de puntos de medición no inferior al valor especificado y el resto no inferior al 90% del valor especificado.
P:¿Por qué el ambiente corrosivo interno de cajones sellados se define más bajo?
R:La superficie interna sellada tiene mala ventilación pero menos exposición directa a lluvia y sal; la humedad relativa es controlable y no hay UV, por lo que la tasa de corrosión es menor que la externa, así JT/T 722 clasifica la superficie interna sellada en ambiente corrosivo menor (Clase I), pudiendo simplificarse el sistema y ser menor el DFT total. Pero si entra agua y hay condensación, la corrosión severa persiste, por lo que el sellado y el drenaje son igualmente clave, y no se debe descuidar por la clasificación baja.
P:¿En qué es mejor el sistema con rociado de aluminio por arco que el sistema puramente orgánico?
R:La capa de aluminio metálico es corrosiva-resistente y protege catódicamente el acero base, formando con la capa orgánica posterior un sistema compuesto ”bimetal + orgánico” (duplex), con durabilidad de 20–30 años, muy superior al sistema orgánico simple. El costo es un tratamiento Sa 3 y equipo especial, mayor costo, usado en superficies externas críticas de puentes marinos, opción de ”alto costo por larga vida”.
P:¿Qué grado de tratamiento de superficie usar para reparación en sitio de puentes?
R:Donde se pueda granallar, mantener Sa 2.5; donde haya limitación de espacio, lijar con herramienta mecánica a St 3 (ISO 8501-1) y hacer transición emplumada (lijado en pendiente del contorno), asegurando compatibilidad del sistema de reparación con el revestimiento original y adherencia conforme. Antes de reparar debe eliminarse toda óxido suelto y pintura vieja, o la nueva pintura caerá con la capa suelta.
P:¿Aceptación de adherencia por arranque o por cuadrícula?
R:Ambos se complementan. Evaluación rápida en sitio por cuadrícula (GB/T 9286, requiere Grado 1); aceptación formal y controversias por arranque (ISO 4624 / GB/T 5210), requiere entre capas y con sustrato ≥ 5 MPa, y rotura dentro de la capa no en interfaz. Nodos críticos deben usar arranque; la cuadrícula no puede ser única base de aceptación final.
P:¿Es lo mismo la capa de pavimento y la aplicación de estructura superior?
R:No. La aplicación de acero estructural superior es anticorrosión atmosférica, DFT total de cientos de micras; el sistema de pavimento (placa ortótropa) es resistencia al desgaste de ruedas y unión, involucra asfalto epoxi, poliuretano u otros sistemas más gruesos, es obra de pavimento no aplicación anticorrosiva, norma y aceptación distintas, no mezclar, ni tomar espesor de pavimento como DFT anticorrosivo.
P:¿Cuándo recubrir total o reparar localmente en mantenimiento?
R:Primero según ISO 4628 evaluar óxido, ampollas, chalking del revestimiento existente. Óxido localizado y base intacta: reparación local; chalking generalizado, grietas, gran área de óxido: recubrimiento total. La decisión debe basarse en datos de rating de estado, no impresión visual, ni lijar y recubrir total sin evaluar, que desperdicia y daña el material base.
P:¿Por qué la humedad en sitio es más estricta que en fábrica?
R:En puentes marinos la humedad relativa supera 85% con niebla salina; la imprimación rica en zinc absorbe humedad y blanquea, baja adherencia. La norma exige humedad relativa ≤ 85%, base 3℃ sobre punto de rocío; rica en zinc suele exigir ≤ 80%, con carpa cortaviento y anti-niebla, calentar y deshumidificar si necesario. Con alta deposición salina en sitio, aumentar enjuague con agua dulce y medición de sales superficiales.
P:¿Cómo asegurar trazabilidad del revestimiento en 50 años?
R:Establecer archivo por lote de componentes y capa: DFT, adherencia, registro ambiental y lote de pintura; en mantenimiento evaluar y archivar según ISO 4628. Proveedores como KeXin New Material(kexinMaterials) suministran con la mercancía tarjeta de proceso y índice de inspección trazable, soportando gestión de ciclo de vida, para que cada mantenimiento en 50 años tenga base, no memoria o cuaderno manual.
Lecturas adicionales
- Guía de selección de sistema de revestimiento anticorrosión ISO 12944: entender la norma anticorrosión JT/T 722 de puentes bajo el marco internacional ISO 12944, dominando lógica de grado ambiental y selección de sistema.
- Mecanismo de blindaje de imprimación intermedia de óxido de hierro micáceo: entender por qué la intermedia epoxi con óxido de hierro micáceo es común en puentes y cómo los rellenos laminares alargan la ruta de penetración de medios corrosivos.
- Pintura de acabado de poliuretano alifático resistencia a intemperie: clave de retención de brillo y color de acabado externo de puentes, determina 20 años sin chalking ni decoloración en marino.
- Revestimiento epoxi sin disolvente de pesada anticorrosión
- Diseño y selección de revestimiento anticorrosión interno de tanques
- Pintura alquídica anticorrosiva: óxido rojo/gris anticorrosiva, características y limitaciones de aplicación