En la industria de los revestimientos anticorrosión pesados, "2000 horas de niebla salina" es la frase publicitaria más común, pero también es el dato más fácil de malinterpretar. Aunque se escriba "niebla salina 2000 h", la severidad difiere enormemente entre la niebla salina neutra (NSS), la niebla salina acética (AASS), la niebla salina acelerada con cobre (CASS) y la corrosión cíclica (CCT); y si el criterio de "aprobación" es "sin óxido en la superficie de la placa" o "sin óxido rojo en la raya", la conclusión puede ser exactamente opuesta. Solo aclarando el método de ensayo se puede convertir la capacidad anticorrosión del revestimiento de un lenguaje de marketing en un indicador técnico comparable y verificable. Este artículo compara sistemáticamente los métodos de ensayo de corrosión principales, los criterios de evaluación y sus límites de aplicación, y explica cómo respaldan la verificación complementaria de normas como ISO 12944, ayudando a los ingenieros a no dejarse engañar por un único número al seleccionar y aceptar productos.
Kexin New Materials (kexinMaterials) antes de entregar cada lote de productos anticorrosión pesados, realiza verificaciones de tipo según las normas correspondientes (GB/T 1771 niebla salina neutra, ISO 11997 corrosión cíclica, etc.), y distingue los dobles criterios de "sin óxido rojo en la raya" y "sin ampollas en la superficie de la placa", evitando engañar al cliente con un número de horas vago, y facilitando al propietario la evaluación de conformidad según ISO 12944-6.
I. Por qué se necesitan ensayos de corrosión
El revestimiento debe resistir en el entorno real desde unos pocos años hasta décadas; el laboratorio no puede esperar tanto, por lo que se usan ensayos acelerados de corrosión para "comprimir" el envejecimiento en decenas a miles de horas, con varios objetivos:
- Comparación: ventajas y desventajas relativas de diferentes formulaciones y sistemas;
- Evaluación de conformidad: si cumple con un nivel correspondiente de alguna norma (como ISO 12944-6);
- Investigación y desarrollo: selección de resinas, pigmentos, aditivos;
- Aceptación: respaldo de inspección de tipo por terceros.
Pero debe quedar claro: el ensayo acelerado es "correlación" no "equivalencia": predice tendencias, no convierte con precisión los años en campo. Cualquier afirmación de "1 h de niebla salina = 1 mes en campo" es engañosa. El valor del ensayo de corrosión radica en "orden relativo + umbral de conformidad", no en dar un número preciso de vida en campo.
II. Nieve salina neutra (NSS): la más básica y la más malinterpretada
La niebla salina neutra (Neutral Salt Spray, NSS) es el ensayo de niebla salina constante más clásico:
- Norma: ISO 9227, ASTM B117, China GB/T 10125 (ensayos de corrosión en atmósferas artificiales), pintura pigmentada resistente a niebla salina GB/T 1771 (equivalente a ISO 7253);
- Condiciones: solución de NaCl 5% ± 1%, pH 6.5–7.2, temperatura de cámara 35℃, pulverización continua;
- Muestra: placa de acero pintada, a menudo con una raya (scribe) hasta el sustrato;
- Evaluación: al alcanzar el tiempo especificado (como 480, 1000, 2000, 3000 h), evaluar según ISO 4628 el óxido, ampollas y propagación de la raya.
La ventaja de NSS es la estandarización, facilidad de repetición y bajo costo; la desventaja es que la niebla salina constante difiere mucho del "ciclo húmedo-seco" real, siendo demasiado severa o distorsionada para algunos sistemas (como los ricos en zinc). Que la imprimación rica en zinc en NSS presente "sin óxido rojo en la raya" es precisamente la prueba de su protección catódica: la acción de ánodo de sacrificio del zinc protege el acero base en la raya. Por tanto, al ver un informe NSS no solo hay que fijarse en "sin ampollas en la placa", sino también en "ancho de propagación de óxido rojo en la raya".
III. Nieve salina acética (AASS) y niebla salina acelerada con cobre (CASS)
Para acelerar, se derivan nieblas salinas más severas:
- AASS (niebla salina acética): a la solución NSS se añade ácido acético glacial, pH 3.1–3.3, corrosión más rápida, usada para recubrimientos decorativos y cribado rápido de algunos revestimientos;
- CASS (niebla salina acética acelerada con cobre): AASS más CuCl₂, pH 3.1–3.3, temperatura de cámara 50℃, la mayor severidad, usada mayormente para capas de electrodeposición y cribado rápido.
Ambas son más rápidas pero más "alejadas de la atmósfera real", se usan sobre todo para recubrimientos y cribado de alta aceleración; la verificación de sistemas de revestimiento protector sigue basándose principalmente en NSS y CCT. Hay que tener especial cuidado: CASS suele ser demasiado severa y distorsionada para los recubrimientos orgánicos, no conviene aplicar directamente sus horas para evaluar revestimientos anticorrosión, pues se llegaría a la conclusión errónea de que "ningún recubrimiento orgánico sirve".
IV. Ensayo de corrosión cíclica (CCT): más cercano a la realidad
La atmósfera real es un ciclo de "niebla salina—secado—humedad—UV", no una niebla salina constante. El ensayo de corrosión cíclica (Cyclic Corrosion Test) simula esta alternancia, con correlación muy superior a NSS:
- ISO 11997-1: establece varios ciclos, como el "ciclo Prohesion (solución 0.5% (NH₄)₂SO₄ + 0.05% NaCl, pulverización 1 h a 35℃ + secado 1 h a 60℃)", o combinaciones de "niebla salina + humedad + secado";
- ASTM G85: anexo de niebla salina modificada, incluye Prohesion (Anexo A1), pulverización intermitente, etc.;
- SAE J2334: corrosión cíclica automotriz (solución con NaCl/Na₂SO₄/CaCl₂, ciclo de temperatura y humedad);
- GM 9540P / CCT: corrosión cíclica de fabricantes de automóviles, con niebla salina, humedad, secado y temperatura ambiente en múltiples etapas;
- ISO 14993 / GB/T 24195: también establecen métodos de corrosión cíclica.
CCT requiere más tiempo y equipo costoso, pero puede distinguir los sistemas que "solo resisten niebla salina constante" de los que "realmente resisten el envejecimiento real", siendo la verificación recomendada por ISO 12944-6 para sistemas C5 y CX. Para sistemas de alto nivel, los datos CCT tienen más sentido ingenieril que NSS, pues se acercan más al mecanismo de daño por alternancia húmedo-seco en campo. Sobre cómo combinar niebla salina y CCT como umbral de conformidad para sistemas C5 y CX, puede consultar la Guía de selección de sistemas de pintura anticorrosión ISO 12944 de este lote.
V. Tabla de comparación de métodos
Para ver las diferencias de forma intuitiva, se comparan los métodos principales en una tabla (la severidad y la correlación real son magnitudes relativas, varían según formulación y criterio):
| Método | Norma | Severidad | Correlación real | Uso principal |
|---|---|---|---|---|
| NSS | ISO 9227 / GB/T 1771 | Media | Media | Evaluación de conformidad general |
| AASS | ISO 9227 | Media-alta | Baja | Recubrimientos/cribado |
| CASS | ISO 9227 | Alta | Baja | Electrodeposición rápida |
| Prohesion(CCT) | ISO 11997-1 / ASTM G85 | Media-alta | Alta | Sistemas de revestimiento |
| GM9540P | Norma de fabricante de automóviles | Alta | Alta | Automoción/anticorrosión pesada |
La verificación de selección debe elegir el método según el uso del producto; para sistemas de alto nivel se prioriza CCT. Hay que enfatizar que la columna "correlación real" de esta tabla es la clave: nos recuerda que cuanto más se acerca el método de ensayo al ciclo atmosférico real, mayor es el valor predictivo de sus datos para la vida en campo.
VI. Preparación de muestras y rayado
La validez del ensayo comienza con la preparación de la muestra; una preparación no normalizada hace perder sentido a cualquier resultado:
- Sustrato: según norma, chapa de acero laminado en frío (como 70×150 mm), tratamiento superficial según sistema (generalmente Sa 2.5);
- Aplicación: aplicar según DFT objetivo, curado completo, no introducir en cámara antes de tiempo para apurar;
- Rayado: cortar el recubrimiento con cuchilla hasta el sustrato (X o línea simple), profundidad controlada, es clave para observar la protección catódica;
- Sellado de bordes: el reverso y los bordes de la muestra se sellan con cera o cinta, para evitar que el efecto de borde domine el resultado;
- Muestras paralelas: al menos 2–3 placas para promediar, evitando errores por casualidad.
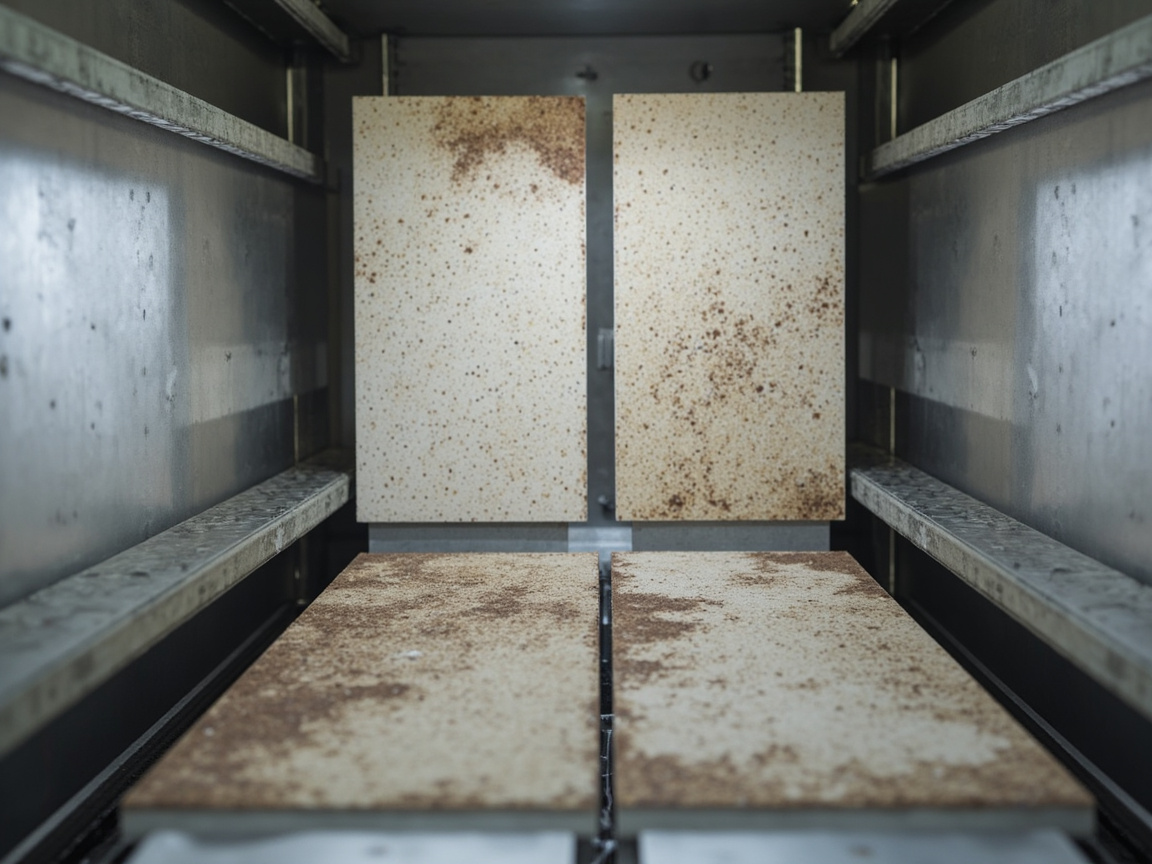
Muchos "fallos" son en realidad mala preparación: bordes sin sellar causan óxido de borde dominante, raya incorrecta impide ver la protección catódica, curado insuficiente causa ampollas falsas. Por tanto, una preparación normalizada es el prerrequisito de confianza del ensayo, más importante que la marca del equipo.
VII. Evaluación de óxido y ampollas
Al cumplir el tiempo se evalúa según norma, no por "parece que está bien":
- Óxido: ISO 4628-3 (grado de área de manchas de óxido Ri 0–5) o ASTM D610 (grado 0–10); el "ancho de propagación de óxido rojo en la raya" es criterio clave para ricos en zinc;
- Ampollas:ISO 4628-2 (densidad y tamaño de burbujas 0/— a 5/muchas);
- Adherencia por cuadrícula:GB/T 9286 o arranque ISO 4624;
- Chalking, agrietamiento:partes correspondientes de ISO 4628.
“Apto” debe especificar el criterio, por ejemplo ”tras 2000 h de NSS, la placa sin burbujas (grado 0), propagación de óxido rojo en la línea de corte ≤ 2 mm, adherencia por cuadrícula grado 1”. Un vago ”supera 2000 h” no es aceptable, porque tras el mismo ”supera” puede haber grados de deterioro completamente distintos.
VIII. Más horas de niebla salina no significa mejor
Un error común es tratar las horas de niebla salina como ”puntuación de rendimiento” comparando magnitudes, y el problema radica en varios puntos:
- Diferentes métodos no son comparables (NSS 3000 h ≠ CCT 3000 h);
- No son comparables si las muestras y criterios difieren;
- Ciertos sistemas en NSS salen perjudicados por la humedad continua, y el CCT muestra la ventaja;
- La vida real no es una simple conversión.
Uso correcto: realizar la determinación de aptitud según el ”método + duración + criterio” requerido por la clase correspondiente de ISO 12944-6, en lugar de comparar cifras entre métodos. En las imprimaciones ricas en zinc, ”sin óxido rojo en la línea de corte” explica más que ”sin burbujas en la placa”, porque refleja directamente si la protección catódica es efectiva.
IX. Lógica de verificación que respalda ISO 12944
ISO 12944-6 combina los ensayos de corrosión como ensayo de tipo: para sistemas C5, CX, normalmente requiere NSS y/o CCT hasta la duración correspondiente y cumplir adherencia por cuadrícula, etc. No es ”cuanto más alto mejor”, sino ”alcanzar el umbral de esa clase es apto”. La aceptación del propietario debe exigir al proveedor un informe de terceros según ISO 12944-6, no las horas de autoprueba promocionadas por cada uno. Esta idea de ”ver el umbral, no el techo” es la esencia del ensayo de tipo: garantiza la fiabilidad mínima, no quién tiene cifras más bonitas.
X. Brecha entre laboratorio y campo
Los ensayos acelerados tienen limitaciones claras y no se pueden extrapolar indefinidamente:
- NSS húmedo continuo, en realidad hay periodos secos, para algunos revestimientos NSS es más severo;
- CCT es más cercano pero aún no equivale al entorno;
- UV, daño mecánico, diferencia térmica faltan en la cámara de niebla (UV debe hacerse aparte con lámpara de xenón, p.ej. ISO 16474);
- Microbios, tensión, etc. no se simulan.
Por tanto el ensayo sirve para ”orden relativo + umbral de aptitud”, la vida en campo sigue dependiendo de la clasificación ambiental + mantenimiento (ISO 4628 evaluación periódica). Tratar la cámara de niebla salina como ”calculadora de vida” es el uso incorrecto más común en la industria; la forma racional es combinar datos de ensayo con monitoreo en campo.
XI. Usos incorrectos comunes de ensayos
Desde la práctica de aceptación, los siguientes usos incorrectos son los más frecuentes:
- Error 1:usar horas CASS para presumir revestimiento anticorrosión — CASS suele distorsionar en recubrimientos orgánicos;
- Error 2:solo reportar horas sin criterio — sin criterio no es aceptable;
- Error 3:comparar magnitudes entre métodos — NSS y CCT no son comparables;
- Error 4:muestra sin línea de corte — no se ve el efecto de protección catódica;
- Error 5:borde sin sellar — el óxido de borde domina y causa error de juicio;
- Error 6:usar niebla salina como sustituto de todo envejecimiento — UV, desgaste deben medirse aparte.
XII. Lista de selección y aceptación
Se sugiere formar un ciclo cerrado de seis pasos para la aceptación por ensayo de corrosión:
- Definir el método según uso (NSS general, C5/CX añadir CCT);
- Establecer duración y criterio (placa, línea de corte, burbujas, adherencia);
- Exigir informe de terceros, indicando norma y preparación de muestra;
- Diferenciar cifras NSS y CCT, no comparar entre métodos;
- Combinar envejecimiento UV (xenón) para evaluar intemperismo de capa de acabado;
- Usar ISO 4628 en campo para evaluación periódica y gestión de vida.
Con el ciclo de seis pasos, el ensayo sirve realmente a la selección, en lugar de convertirse en un campo de forcejeo de cifras publicitarias.
Como parte técnica, Kexin New Materials (kexinMaterials) en el informe entrega simultáneamente datos NSS y CCT con criterios anotados, para que el cliente vea indicadores duros como ”sin óxido rojo en línea de corte”, no solo horas, facilitando la comparación directa con ISO 12944-6 para determinación de aptitud.
XIII. Normas de operación y mantenimiento de la cámara de niebla salina
La cámara de niebla no es una caja negra de ”meter y listo”. La operación normada incluye: la solución debe prepararse con agua destilada o desionizada, pureza y ausencia de impurezas del NaCl conforme; temperatura de caja, tasa de deposición del colector (típico 1–2 mL/h/80 cm²) registrados diariamente; presión de pulverización y presión de torre según TDS del equipo; ángulo de colocación de muestras (p.ej. 15°–30° en niebla) uniforme y sin sombreo mutuo; prohibido contaminación cruzada de muestras de distinta formulación o sustrato; calibrar periódicamente pH y tasa de deposición.
El mantenimiento de la caja es igual de clave: medir pH y densidad del líquido recogido semanalmente, boquilla antiobstrucción, el agua de condensación de la pared no debe gotear sobre la muestra. Muchos ”fallos de niebla” en realidad provienen de deposición desigual o deriva de pH de la caja, no de problema del revestimiento. Por ello el informe debe adjuntar registro de operación de la caja, probando condiciones conformes, si no los datos no son creíbles.
XIV. Ejemplo de interpretación de resultados en ingeniería
Un ejemplo ilustra la importancia del criterio. Dos probetas del mismo sistema, ambas 2000 h NSS: placa A sin burbujas, propagación de óxido rojo en línea 1 mm; placa B leve burbuja (grado 2), línea sin óxido rojo. Si solo se reporta ”supera 2000 h”, ambas se cuentan como aptas, pero el mecanismo es distinto: A es protección catódica rica en zinc efectiva, buen blindaje global; B es burbuja de acabado pero imprimación catódica sostuvo la línea. Al seleccionar viendo solo ”supera”, podría elegirse mal B ignorando riesgo de acabado. Correcto: escribir ”grado de burbuja en placa, ancho de óxido rojo en línea, adherencia por cuadrícula”, que el criterio revele fortaleza real.
XV. Cómo escribir datos NSS y CCT en las especificaciones
Para que el ensayo sirva a la selección, en las especificaciones deben fijarse los requisitos de verificación, evitando que el proveedor apruebe con autoprueba de criterio más laxo. Ejemplo típico:
| Item de criterio | Requisito apto (ejemplo) | Base |
|---|---|---|
| Burbuja en placa | Grado 0–1 | ISO 4628-2 |
| Ancho de óxido rojo en línea | ≤ 2 mm | Criterio clave rico en zinc |
| Adherencia por cuadrícula | Grado 1 | GB/T 9286 |
| Chalking | Grado 0–1 | ISO 4628-6 |
| Corrosión cíclica | Alcanzar duración de clase correspondiente | ISO 11997-1 |
El propietario verifica punto por punto al aceptar, fuera de esto se rechaza. Sobre cómo combinar NSS y CCT como umbral de aptitud para sistemas C5, CX, véase la Guía de selección de sistemas de revestimiento anticorrosión ISO 12944 de este lote; y cómo el blindaje laminar de la capa intermedia afecta el comportamiento del sistema ante niebla, véase Mecanismo de blindaje de imprimación intermedia de óxido de hierro micáceo. Cambiar ”vagos 2000 h” por ”lista clara de criterios” es el paso clave para que el ensayo de corrosión pase del marketing a la ingeniería.
XVI. Comparativa de selección de ensayo por industria
Diferentes industrias enfatizan distinto en ensayos de corrosión, no se puede usar un método para todo:
| Industria | Método principal | Auxiliar | Criterio de interés |
|---|---|---|---|
| Puente/estructura acero | NSS + CCT | Xenón | Sin óxido rojo en línea, retención brillo |
| Automotriz | CCT(GM9540P) | Niebla salina | Línea de corte, adherencia |
| Contenedores | NSS | — | Burbujas, adherencia |
| Plataforma marina | CCT + inmersión | Microbios | Picadura, adherencia |
Esta tabla muestra: el método debe ajustarse al entorno real de servicio. Puente usa CCT por ciclo húmedo-seco dominante; automotriz usa GM9540P por sal de deshielo y alternancia húmedo-caliente; plataforma marina añade inmersión y corrosión microbiana. Aplicar a ciegas método de otra industria, por bonitas que sean las cifras, no sirve.
XVII. Ciclo, costo y compromiso de NSS y CCT
El equipo NSS es barato y de ciclo corto (cientos a miles de horas continuas), adecuado para la determinación diaria de conformidad y la selección en I+D; el equipo CCT es caro y de ciclo largo (los programas de ciclo suelen requerir más tiempo de calendario), pero con alta correlación, adecuado para la verificación final de sistemas de alta gama. En ingeniería, una combinación común es: usar NSS en la fase de I+D para una selección rápida de formulaciones, y usar CCT en la finalización y inspección de tipo para confirmar. Tomar el NSS como único criterio de aceptación puede dejar pasar sistemas que "solo resisten la humedad constante pero no la humedad-sequedad"; usar el CCT como selección diaria resulta inasumible tanto en costo como en tiempo. El enfoque racional es un uso por capas.
XVIII. Análisis de atribución de la falla de las muestras
Cuando aparecen fallas en los ensayos de niebla salina y CCT, hay que saber atribuirlas para guiar la mejora: óxido rojo en las líneas de corte → protección catódica insuficiente de la imprimación o bajo contenido de zinc; ampollas en gran área de la superficie de la placa → capa de barrera (capa intermedia) insuficiente o espesor de película insuficiente; baja adherencia → tratamiento superficial que no cumple o intervalo excedido entre capas; dominio de óxido en bordes → sellado de bordes no normalizado; pulverización → capa de acabado con mala resistencia a la intemperie o falta de UV. Traducir el "fracaso" a "qué capa y qué eslabón presenta el problema", para que el ensayo realmente retroalimente la formulación y la aplicación.
XIX. Umbrales numéricos típicos de los ensayos de corrosión (según ISO 12944-6)
Para traducir frases promocionales como "niebla salina 2000 h" a umbrales aceptables, la tabla siguiente presenta los requisitos comunes de verificación típicos de ISO 12944-6 para sistemas típicos en ambientes atmosféricos (según tablas del estándar, las duraciones son del orden de los requisitos mínimos, y el criterio se basa en "sin corrosión del sustrato / sin óxido rojo en líneas de corte"):
| Grado de ambiente | Requisito mínimo de niebla salina neutra NSS (ISO 9227) | Requisito mínimo de corrosión cíclica CCT (ISO 11997) | Adherencia |
|---|---|---|---|
| C4 | 720–960 h | Recomendado | ≥ 5 MPa / 1 grado |
| C5 | 1440–2000 h | 720–1440 h | ≥ 5 MPa / 1 grado |
| CX | Más de 2000 h | Más de 1440 h | ≥ 5 MPa / 1 grado |
Nota: la tabla anterior son magnitudes típicas; los detalles deben basarse en la tabla correspondiente de ISO 12944-6 y el grado de durabilidad del sistema, y deben combinarse con criterios claros (ampollas en la superficie, ancho de óxido rojo en líneas de corte, adherencia) como umbral de conformidad; está estrictamente prohibido usar solo el "número de horas" para evaluar. Para sistemas C5 y CX, la corrosión cíclica CCT es más cercana a la realidad que el NSS, y es el punto clave de la inspección de tipo. Al incluir esta tabla en las especificaciones, las frases promocionales de los proveedores pierden su margen de ambigüedad, y el propietario obtiene una línea de aceptación verificable.
XX. Comparación de métodos ASTM e ISO
Los ingenieros nacionales suelen manejar simultáneamente los dos sistemas ASTM e ISO; la siguiente comparación facilita la conexión en proyectos extranjeros:
| Ensayo | ISO | ASTM | Descripción |
|---|---|---|---|
| Niebla salina neutra | ISO 9227 (NSS) | ASTM B117 | Condiciones básicamente consistentes |
| Corrosión cíclica | ISO 11997-1 | ASTM G85 | Prohesion corresponde al Anexo A1 |
| Adherencia por cuadrícula | ISO 2409 / GB/T 9286 | ASTM D3359 | Grados mutuamente correspondientes |
| Adherencia por tracción | ISO 4624 | ASTM D4541 | Equipo y método ligeramente diferentes |
Al aplicar ambos estándares en paralelo, en las especificaciones debe aclararse "qué versión y qué conjunto de criterios prevalecen", para evitar disputas en la aceptación por diferencias de estándares. Este también es uno de los puntos de controversia más comunes en proyectos extranjeros de puentes y plataformas marinas. Cabe añadir que ASTM B117 e ISO 9227 son altamente consistentes en las condiciones NSS, pero el ciclo Prohesion de ASTM G85 y el programa de ciclo de ISO 11997-1 no son totalmente idénticos en curvas de temperatura-humedad y proporción de solución; al comparar CCT entre estándares también debe alinearse primero el programa de ciclo, de lo contrario los datos no son comparables.
XXI. Lista de elementos esenciales del informe de ensayo
Un informe de ensayo de corrosión que pueda ser aceptado como evidencia debe contener al menos: ① número de estándar y código de método; ② sustrato y tratamiento superficial (grado Sa, rugosidad); ③ DFT del revestimiento y condiciones de curado; ④ método de corte y sellado de bordes; ⑤ registro de operación de la cámara (temperatura, precipitación, pH); ⑥ clasificación al final del tiempo (grados y valores específicos de óxido/ampolla/grieta/pulverización según ISO 4628); ⑦ datos de adherencia; ⑧ número de muestras paralelas y fotos originales; ⑨ calificación de la institución emisora (CNAS/CMA). La falta de algún elemento debe exigir su complemento. Al estandarizar los elementos del informe, el proveedor no puede engañar con "aprobado 2000 h" y el propietario obtiene evidencia arbitrable. En la práctica, muchas disputas no se deben a que el revestimiento no cumpla, sino a la "cada uno defiende lo suyo" por informes incompletos y criterios confusos; incluir estos nueve puntos en el anexo del contrato elimina desde la raíz la mayoría de las controversias de aceptación.
XXII. Comparación entre laboratorios y ensayos de aptitud (PT)
La comparabilidad de los datos de ensayos de corrosión también depende de la capacidad del propio laboratorio. La verificación de aptitud (PT) y la comparación entre laboratorios (como probar el mismo lote de muestras con el mismo método en varias instituciones) pueden exponer desviaciones sistemáticas en equipos, preparación de muestras y criterios. Para el propietario, exigir que el informe del proveedor provenga de un laboratorio con calificación CNAS y CMA, y preferiblemente estipular en la fase de licitación la cláusula de "enviar el mismo lote a dos instituciones para verificación cruzada", puede reducir considerablemente el riesgo de desviación o fraude de un solo laboratorio. La tabla siguiente muestra la comparación común relacionada con la capacidad de laboratorio:
| Calificación/actividad | Función | Punto de atención |
|---|---|---|
| Acreditación CNAS | Demuestra el sistema de gestión y capacidad del laboratorio | Si el alcance de acreditación incluye niebla salina/CCT |
| Calificación CMA | Emisión de datos imparciales a la sociedad | El informe puede usarse para aceptación/arbitraje |
| Verificación de aptitud (PT) | Comparación entre laboratorios | Si el resultado cae en el intervalo satisfactorio |
| Reprueba con muestra retenida | Reensayo en disputas entre oferta y demanda | Conservación y trazabilidad de la muestra original |
Poner "quién realiza el ensayo" y "cómo se realiza el ensayo" en igual importancia hace que los datos de niebla salina y corrosión cíclica tengan realmente valor de aceptación ingenieril. En la realidad, gran parte de las disputas de aceptación no radican en el revestimiento, sino en que el ensayo en sí no es comparable ni confiable; incluir calificaciones y comparaciones en el contrato es el medio más económico para bloquear esta brecha desde la raíz. Además, la "relación de compresión de tiempo" de los ensayos acelerados también debe estipularse con un límite superior en las especificaciones, para evitar que algunas instituciones "embellezcan" las horas con alta temperatura y humedad extraordinarias, desviándose de los parámetros de programa estipulados por el estándar.
XXIII. Digitalización y gestión de tendencias de los datos de ensayo
Un informe único de NSS o CCT es solo "una instantánea en un momento", lo verdaderamente valioso es acumular los datos históricos como una tendencia analizable. Se recomienda al propietario establecer una base de datos de ensayos simple: registrar método, criterio, clasificación al final del tiempo y adherencia de cada lote de sistema, y comparar transversalmente por lote de revestimiento y año de aplicación. Cuando el "ancho de óxido rojo en líneas de corte" de un proveedor sube gradualmente de 0.5 mm a 1.8 mm lote tras lote, aunque aún "apruebe", indica que el contenido de zinc o el proceso está derivando, y debe intervenirse antes del límite crítico. Esta alerta temprana basada en datos es más económica que esperar a que la corrosión aparezca en gran área para reclamar responsabilidades. La digitalización no requiere un sistema complejo; basta una tabla estructurada con una revisión anual; para activos de larga vida como puentes grandes y plataformas marinas con diseño de cincuenta años, elevar el ensayo de corrosión de "certificado de conformidad único" a "línea base de monitoreo continuo" es signo de madurez en la gestión de calidad anticorrosión, y mantiene al proveedor bajo restricciones cuantificables y comparables a lo largo de años de cooperación.
Desde la práctica ingenieril, el problema más fácil en los ensayos de corrosión no es "el equipo no sirve", sino "se hace la pregunta equivocada": solo preguntar por las horas, no por el método y criterio, equivale a medir longitud con una regla errónea. Una vez que el propietario establece el pensamiento de los cuatro elementos "método + criterio + institución + registro", la mayoría de las frases de marketing se revelan. El valor del ensayo no está en demostrar lo "fuerte" que es el revestimiento, sino en gestionar la incertidumbre con reglas unificadas, para que puentes, tanques y plataformas marinas tengan siempre una línea base de calidad verificable en décadas de servicio. Incluir esta lista de pensamiento en el anexo de licitación garantiza más la vida del activo que negociar repetidamente el precio unitario, y refleja mejor la madurez técnica del propietario.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre niebla salina neutra (NSS), niebla salina acética (AASS) y acelerada con cobre (CASS)?
R: NSS es 5% NaCl, pH neutro, nebulización continua a 35℃, la más universal; AASS añade ácido acético para ajustar pH 3.1–3.3, más rápida; CASS añade además cloruro de cobre, 50℃, la más severa. Las dos últimas se usan mayormente para recubrimientos electrolíticos y selección de alta aceleración, y suelen distorsionar los revestimientos orgánicos anticorrosión; la verificación de sistemas se basa principalmente en NSS y corrosión cíclica. No se deben comparar horas CASS directamente con la anticorrosión de recubrimientos orgánicos, pues llevaría a conclusiones engañosas.
P: ¿Por qué la corrosión cíclica (CCT) es más realista que la niebla salina?
R: La atmósfera real es alternancia de niebla salina—secado—humedecido—UV; el NSS es humedad constante, distorsiona muchos sistemas. El CCT (como ISO 11997-1 Prohesion, GM 9540P) simula la alternancia humedad-sequedad, con correlación mucho mayor a la intemperie real, y es la verificación recomendada por ISO 12944-6 para sistemas C5 y CX. Para seleccionar sistemas de alto grado debe priorizarse los datos CCT, no solo las horas NSS.
P: ¿Qué significa "sin óxido rojo en líneas de corte" en el ensayo de niebla salina?
R: Se corta el revestimiento hasta la base de acero, y tras la niebla salina se observa si la línea de corte se oxida. Las imprimaciones epoxi comunes se oxidan en la línea; la imprimación epoxi rica en zinc, por la protección catódica del zinc, no presenta propagación de óxido rojo en la línea. Este es el criterio clave para juzgar el verdadero rico en zinc y la protección catódica efectiva, y dice más que "sin ampollas en la placa", pues refleja directamente si la protección electroquímica está en su sitio.
P: ¿El ensayo de niebla salina de 3000 horas es definitivamente mejor que el de 2000 horas?
Respuesta: No necesariamente. Primero, debe ser el mismo método (NSS y CCT no son comparables); segundo, el mismo criterio de evaluación (superficie del panel, línea de corte, formación de ampollas); tercero, la misma preparación de muestras. Además, la vida útil real no es una simple conversión de horas. Se debe observar si se alcanza el umbral del grado correspondiente de la ISO 12944-6, en lugar de comparar ciegamente magnitudes, y mucho menos realizar comparaciones transversales con las horas de diferentes métodos.
Pregunta: ¿Cómo se evalúa después del ensayo para considerarlo conforme?
Respuesta: Según la ISO 4628, evaluar óxido (grado Ri), ampollas (densidad, tamaño), adherencia por cuadrícula (GB/T 9286), y chalking y agrietamiento. La conformidad debe escribirse claramente, por ejemplo: "tras 2000 h de NSS, superficie del panel sin ampollas grado 0, propagación de óxido rojo en línea de corte ≤ 2 mm, cuadrícula grado 1". Decir solo "aprobado" no es aceptable para la recepción; se deben adjuntar los criterios específicos y los números de evaluación.
Pregunta: ¿Son lo mismo GB/T 1771 e ISO 9227?
Respuesta: GB/T 1771 es la norma nacional para la resistencia a la niebla salina neutra de pinturas pigmentadas y barnices, equivalente a la ISO 7253; la ISO 9227 es la norma internacional de ensayo de niebla salina (incluye NSS, AASS, CASS). Ambas coinciden en las condiciones NSS, pero la ISO 9227 abarca más tipos de niebla salina. Indicar el número de norma en el informe facilita la verificación de condiciones y evita malentendidos por "ser la misma niebla salina" pero con métodos distintos.
Pregunta: ¿Por qué se deben sellar los bordes de las muestras de niebla salina?
Respuesta: El corte del revestimiento en los bordes de la muestra se convierte fácilmente en punto de inicio de corrosión; si no se sellan, la oxidación del borde dominará el resultado y enmascarará el rendimiento real del revestimiento. La preparación estándar de muestras sella el reverso y los bordes con cera o cinta, para centrar la evaluación en la superficie plana del revestimiento y la línea de corte. El sellado no normalizado es una causa común de falsos fallos; muchos "el revestimiento no sirve" en realidad son muestras sin sellar.
Pregunta: ¿Puede la niebla salina sustituir al ensayo de intemperismo UV?
Respuesta: No. La niebla salina simula corrosión y no contiene ultravioleta; la resistencia a la intemperie de la capa de acabado debe evaluarse aparte mediante envejecimiento con lámpara de xenón o UV (ISO 16474, ASTM G154) para retención de brillo y color. La verificación completa = niebla salina o CCT (corrosión) + xenón (intemperie) + adherencia; ninguno de los tres puede faltar, y un solo ensayo no representa la durabilidad global del sistema.
Pregunta: ¿Cómo verificar que los datos de niebla salina del proveedor son confiables?
Respuesta: Solicitar informe de tipo de terceros según normas claras (ISO 9227, GB/T 1771, ISO 11997), con indicación de preparación de muestras, línea de corte, duración y criterios; idealmente enviar la misma lote a diferentes instituciones para verificación cruzada. 客信新材料(kexinMaterials) proporciona datos duales de NSS y CCT y marca el criterio estricto "sin óxido rojo en línea de corte", facilitando la comparación directa con ISO 12944-6 y una recepción con criterio unificado.
Pregunta: ¿Cómo saber en sitio cuánto tiempo más durará el revestimiento?
Respuesta: Según la ISO 4628, evaluar periódicamente (ej. anualmente) óxido, ampollas y chalking para establecer tendencia; combinado con la clase de entorno y el sistema original, determinar el momento de reparación local o recubrimiento total, en lugar de esperar a una oxidación extensa. La evaluación en sitio es el puente entre el ensayo de laboratorio y la vida útil real, y también la acción central de la gestión de anticorrosión de ciclo de vida completo.
Lecturas adicionales
- Guía de selección de sistema de revestimiento anticorrosión ISO 12944: cómo la ISO 12944-6 combina niebla salina y CCT como umbral de ensayo de tipo, para entender la conexión entre ensayo y selección.
- Mecanismo de protección catódica de imprimación epoxi rica en zinc: el principio de protección catódica de "sin óxido rojo en línea de corte", clave para entender el criterio de niebla salina.
- Mecanismo de barrera de capa intermedia de óxido de hierro micáceo: entender cómo el barrera laminar de la capa intermedia se relaciona con el comportamiento global del sistema en el ensayo de niebla salina.
- Norma de revestimiento anticorrosión para estructuras de acero de puentes
- Resistencia a la intemperie de capa de acabado de poliuretano alifático
- Pintura alquídica antiscarox: óxido de hierro rojo/gris antiscarox, características de aplicación y limitaciones