Nel settore dei rivestimenti anticorrosione pesante, "nebbia salina 2000 ore" è lo slogan promozionale più comune, ma anche il dato più facilmente frainteso. Anche se entrambi riportano "nebbia salina 2000 h", la severità di nebbia salina neutra (NSS), nebbia salina acetata (AASS), nebbia salina accelerata al rame (CASS) e corrosione ciclica (CCT) è enormemente diversa; e se il criterio di "superamento" è "nessuna ruggine sulla superficie della piastra" o "nessuna ruggine rossa lungo il graffio", la conclusione può essere esattamente opposta. Solo spiegando chiaramente il metodo di prova si può trasformare la capacità anticorrosione del rivestimento da linguaggio di marketing in un indicatore tecnico confrontabile e accettabile. Questo articolo confronta sistematicamente i principali metodi di prova di corrosione, gli standard di giudizio e i limiti di applicabilità, e spiega come supportino la verifica complementare secondo ISO 12944, aiutando gli ingegneri a non farsi fuorviare da un singolo numero durante la selezione e l'accettazione.
Kexin New Materials (kexinMaterials) prima della consegna di ogni lotto di prodotti anticorrosione pesante esegue una verifica di tipo secondo gli standard corrispondenti (GB/T 1771 nebbia salina neutra, ISO 11997 corrosione ciclica, ecc.), e distingue i doppi criteri di "nessuna ruggine rossa lungo il graffio" e "nessuna formazione di bolle sulla superficie della piastra", evitando di fuorviare i clienti con vaghi numeri di ore e facilitando al proprietario il giudizio di conformità secondo ISO 12944-6.
I. Perché sono necessarie le prove di corrosione
I rivestimenti nel vero ambiente devono resistere da alcuni anni a decine di anni; il laboratorio non può aspettare così a lungo, quindi si usa la prova di corrosione accelerata per "comprimere" l'invecchiamento in decine o migliaia di ore, raggiungendo diversi obiettivi:
- Confronto: vantaggi e svantaggi relativi di formulazioni e sistemi diversi;
- Giudizio di conformità: se soddisfa un certo standard (come ISO 12944-6) per il livello corrispondente;
- Ricerca e sviluppo: selezione di resine, pigmenti, additivi;
- Accettazione: validazione di tipo da parte di terzi.
Ma deve essere chiaro: la prova accelerata è "correlazione" non "equivalenza" — prevede tendenze, non converte con precisione gli anni in sito. Qualsiasi affermazione "1 h di nebbia salina = 1 mese in sito" è fuorviante. Il valore della prova di corrosione risiede in "ordinamento relativo + soglia di conformità", non nel fornire un numero preciso di vita utile in sito.
II. Nebbia salina neutra (NSS): la più basilare e anche la più fraintesa
La nebbia salina neutra (Neutral Salt Spray, NSS) è la prova a nebbia salina costante più classica:
- Standard: ISO 9227, ASTM B117, Cina GB/T 10125 (prove di corrosione in atmosfera artificiale), resistenza alla nebbia salina delle vernici GB/T 1771 (equivalente a ISO 7253);
- Condizioni: soluzione NaCl 5% ± 1%, pH 6,5–7,2, temperatura della camera 35℃, nebulizzazione continua;
- Campioni: piastre di acciaio verniciate, spesso con un graffio (scribe) fino al substrato;
- Giudizio: allo scadere del tempo previsto (es. 480, 1000, 2000, 3000 h), valutare ruggine, bolle e propagazione del graffio secondo ISO 4628.
Il vantaggio del NSS è la standardizzazione, la ripetibilità e il basso costo; lo svantaggio è che la nebbia salina costante differisce molto dal vero "ciclo umido-secco" e per alcuni sistemi (come lo zinco ricco) è troppo severa o non realistica. Per i primer a base di zinco ricco, "nessuna ruggine rossa lungo il graffio" nel NSS è proprio la prova della protezione catodica — perché l'azione anodica di sacrificio dello zinco protegge il substrato di acciaio nel graffio. Quindi nel leggere un rapporto NSS non bisogna fissarsi solo su "nessuna bolla sulla piastra", ma guardare soprattutto "la larghezza di propagazione della ruggine rossa lungo il graffio".
III. Nebbia salina acetata (AASS) e nebbia salina accelerata al rame (CASS)
Per accelerare, sono state derivate nebbie saline più severe:
- AASS (nebbia salina acetata): alla soluzione NSS si aggiunge acido acetico glaciale, pH 3,1–3,3, corrosione più rapida, usata per rivestimenti decorativi e screening rapido di alcuni rivestimenti;
- CASS (nebbia salina acetata accelerata al rame): AASS con aggiunta di CuCl₂, pH 3,1–3,3, temperatura camera 50℃, massima severità, usata per lo più per rivestimenti galvanici e screening rapido.
Entrambe sono più rapide ma più "lontane dall'atmosfera reale", usate per rivestimenti e screening ad alta accelerazione; la verifica dei sistemi di rivestimento anticorrosione resta basata principalmente su NSS e CCT. Va prestata particolare attenzione: il CASS è spesso troppo severo e non realistico per i rivestimenti organici, non conviene applicarne direttamente le ore per giudicare i rivestimenti anticorrosione, altrimenti si giunge alla erronea conclusione che "nessun rivestimento organico va bene".
IV. Prova di corrosione ciclica (CCT): più vicina al reale
L'atmosfera reale è un ciclo di "nebbia salina — asciugatura — umidità — UV", non una nebbia salina costante. La prova di corrosione ciclica (Cyclic Corrosion Test) simula questa alternanza, con correlazione molto migliore del NSS:
- ISO 11997-1: definisce vari cicli, come il ciclo "Prohesion (soluzione 0,5% (NH₄)₂SO₄ + 0,05% NaCl, nebulizzazione 1 h a 35℃ + asciugatura 1 h a 60℃)", o la combinazione "nebbia salina + umidità calda + asciugatura";
- ASTM G85: appendice per nebbia salina modificata, include Prohesion (Annex A1), nebulizzazione intermittente, ecc.;
- SAE J2334: corrosione ciclica automobilistica (soluzione contenente NaCl/Na₂SO₄/CaCl₂, ciclo temperatura-umidità);
- GM 9540P / CCT: corrosione ciclica per costruttori auto, con nebbia salina, umidità calda, asciugatura, temperatura ambiente in più fasi;
- ISO 14993 / GB/T 24195: definiscono anch'essi metodi di corrosione ciclica.
Il CCT richiede più tempo e attrezzature costose, ma distingue i sistemi "resistenti solo alla nebbia salina costante" da quelli "veramente resistenti all'invecchiamento reale", ed è la verifica raccomandata da ISO 12944-6 per i sistemi C5, CX. Per sistemi di alto livello, i dati CCT hanno più senso ingegneristico del NSS, perché sono più vicini al meccanismo di degrado per alternanza umido-secco in sito. Su come i sistemi C5, CX combinino nebbia salina e CCT come soglia di conformità, si può consultare la Guida alla selezione dei sistemi di rivestimento anticorrosione ISO 12944 di questo lotto.
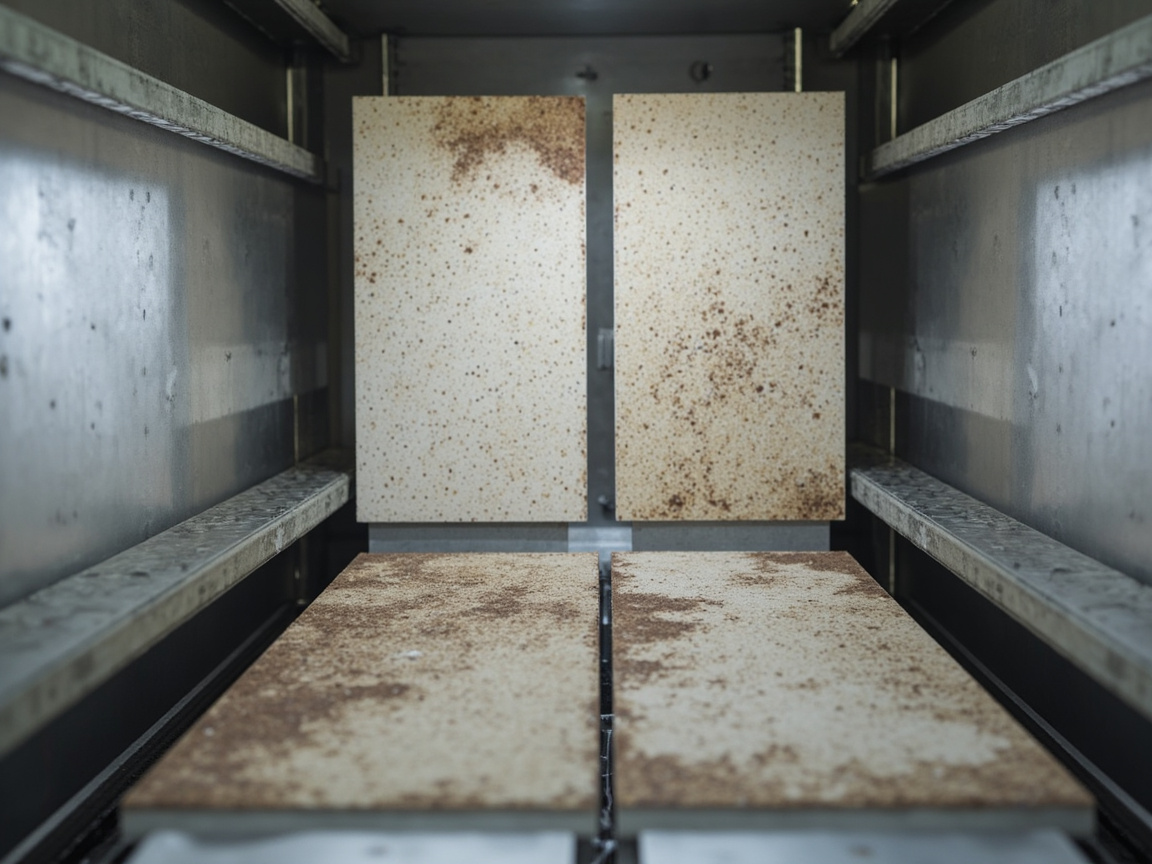
V. Tabella di confronto dei metodi
Per vedere chiaramente le differenze, mettiamo i metodi principali in una tabella (severità e correlazione reale sono grandezze relative, variano secondo formulazione e criteri):
| Metodo | Standard | Severità | Correlazione reale | Uso principale |
|---|---|---|---|---|
| NSS | ISO 9227 / GB/T 1771 | Media | Media | Giudizio di conformità generale |
| AASS | ISO 9227 | Medio-alta | Bassa | Rivestimenti/screening |
| CASS | ISO 9227 | Alta | Bassa | Galvanica rapida |
| Prohesion(CCT) | ISO 11997-1 / ASTM G85 | Medio-alta | Alta | Sistemi di rivestimento |
| GM9540P | Standard costruttori auto | Alta | Alta | Auto/anticorrosione pesante |
La verifica di selezione dovrebbe scegliere il metodo in base all'uso del prodotto, per sistemi di alto livello priorità al CCT. Va sottolineato che la colonna "correlazione reale" di questa tabella è la chiave — ci ricorda che più il metodo di prova si avvicina al ciclo atmosferico reale, più i suoi dati hanno valore predittivo per la vita utile in sito.
VI. Preparazione dei campioni e graffio
L'efficacia della prova inizia dalla preparazione dei campioni; una preparazione non standard rende privo di senso qualsiasi risultato:
- Substrato: secondo lo standard usare lamiera di acciaio laminato a freddo (es. 70×150 mm), trattamento superficiale secondo il sistema (solitamente Sa 2.5);
- Verniciatura: applicare secondo il DFT target, cura completa, non introdurre in camera in anticipo per fretta;
- Graffio: incidere con utensile attraverso il rivestimento fino al substrato (X o linea singola), profondità controllata, è la chiave per osservare la protezione catodica;
- Bordo: sigillare retro e bordi del campione con cera o nastro, evitare che l'effetto bordo domini il risultato;
- Campioni paralleli: almeno 2–3 pezzi per la media, evitare errori da casualità.
Molti "fallimenti" sono in realtà cattiva preparazione: bordi non sigillati causano ruggine di bordo dominante, graffio errato non mostra la protezione catodica, cura insufficiente causa bolle false. Quindi una preparazione normata è il prerequisito di affidabilità della prova, più importante del marchio dell'attrezzatura.
VII. Valutazione di ruggine e bolle
Allo scadere si valuta secondo lo standard, non "a occhio sembra ok":
- Ruggine: ISO 4628-3 (gradazione area macchie di ruggine Ri 0–5) o ASTM D610 (grado 0–10); "larghezza di propagazione ruggine rossa lungo il graffio" è criterio chiave per lo zinco ricco;
- Bolle: ISO 4628-2 (densità e dimensione bolle 0/— a 5/abbondanti);
- Adesione a griglia: GB/T 9286 o trazione ISO 4624;
- Polverizzazione, crepe: parti corrispondenti di ISO 4628.
"Conforme" deve indicare i criteri, es. "dopo 2000 h NSS, nessuna bolla sulla piastra (grado 0), propagazione ruggine rossa lungo il graffio ≤ 2 mm, adesione a griglia grado 1". Un vago "superato 2000 h" non è accettabile, perché dietro lo stesso "superato" può esserci un grado di degrado completamente diverso.
VIII. Le ore di nebbia salina non sono "più sono meglio è"
L'errore comune è trattare le ore di nebbia salina come "punteggio di prestazione" da confrontare, il problema sta in vari punti:
- metodi diversi non sono confrontabili (NSS 3000 h ≠ CCT 3000 h);
- campioni e criteri diversi non sono confrontabili;
- alcuni sistemi nel NSS soffrono per l'umidità continua, il CCT mostra il vantaggio;
- la vita reale non è semplice conversione.
Uso corretto: fare il giudizio di conformità secondo "metodo + durata + criterio" richiesti dal livello corrispondente di ISO 12944-6, non confrontare numeri tra metodi. Per i primer a base di zinco ricco, "nessuna ruggine rossa sul graffio" indica più di "nessuna bolla sulla piastra", perché riflette direttamente se la protezione catodica è efficace.
IX. Logica di verifica a supporto di ISO 12944
ISO 12944-6 combina le prove di corrosione come verifica di tipo: per sistemi C5, CX, richiede solitamente NSS e/o CCT per la durata corrispondente e il soddisfacimento di adesione a griglia ecc. Non è "più alto è meglio", ma "raggiunta la soglia del livello si è conformi". L'accettazione da parte del proprietario dovrebbe richiedere al fornitore un rapporto di terzi secondo ISO 12944-6, non le ore di autotest pubblicizzate dai vari produttori. Questo approccio di "guardare la soglia non il soffitto" è l'essenza della verifica di tipo — deve garantire l'affidabilità minima, non chi ha il numero più bello.
X. Distanza tra laboratorio e sito
La prova accelerata ha limiti chiari, non può essere estrapolata all'infinito:
- NSS umidità continua, il reale ha periodi asciutti, per alcuni rivestimenti NSS è troppo severo;
- CCT è più vicino ma non ancora equivalente ambientale;
- UV, danni meccanici, escursioni termiche mancano nella camera a nebbia salina (UV va fatto a parte con lampada allo xeno, es. ISO 16474);
- microbi, stress non simulati.
Quindi la prova serve per "ordinamento relativo + soglia di conformità", la vita in sito resta affidata a classificazione ambientale + manutenzione (ISO 4628 valutazione periodica). Usare la camera a nebbia salina come "calcolatrice di vita utile" è l'errore più diffuso nel settore; l'approccio razionale è combinare dati di prova e monitoraggio in sito.
XI. Errori comuni nelle prove
Dalla pratica di accettazione, i seguenti abusi sono i più frequenti:
- Errore uno: usare ore CASS per vantare rivestimenti anticorrosione — CASS spesso non realistico per rivestimenti organici;
- Errore due: riportare solo ore senza criteri — senza criteri non accettabile;
- Errore tre: confrontare numeri tra metodi — NSS e CCT non confrontabili;
- Errore quattro: campione senza graffio — non si vede l'effetto protezione catodica;
- Errore cinque: bordi non sigillati — ruggine di bordo domina e fuorvia;
- Errore sei: usare nebbia salina al posto di tutto l'invecchiamento — UV, abrasione vanno misurati a parte.
XII. Elenco per selezione e accettazione
Si consiglia un ciclo chiuso di sei passi per l'accettazione delle prove di corrosione:
- Definire il metodo per l'uso (NSS generale, C5/CX aggiungere CCT);
- Stabilire durata e criteri (piastra, graffio, bolle, adesione);
- Richiedere rapporto di terzi, con indicazione di standard e preparazione;
- Distinguere numeri NSS e CCT, non confrontare tra metodi;
- Combinare invecchiamento UV (lampada xeno) per valutare resistenza alle intemperie della finitura;
- In sito usare ISO 4628 per valutazione periodica e gestione della vita utile.
Con il ciclo chiuso di sei passi, la prova serve realmente alla selezione, invece di diventare un campo di gara di numeri promozionali.
Come parte tecnica, Kexin New Materials (kexinMaterials) nei rapporti fornisce contemporaneamente dati NSS e CCT con annotati i criteri, permettendo al cliente di vedere indicatori concreti come "nessuna ruggine rossa sul graffio", anziché un singolo numero di ore, facilitando il giudizio di conformità diretto secondo ISO 12944-6.
XIII. Norme operative e di manutenzione della camera a nebbia salina
La camera a nebbia salina non è una scatola nera "si mette dentro e basta". Le operazioni normative includono: la soluzione deve essere preparata con acqua distillata o deionizzata, purezza e impurezze del NaCl conformi; temperatura camera, quantità di raccolta nel collettore (tipico 1–2 mL/h/80 cm²) registrati quotidianamente; pressione di nebulizzazione e pressione al tetto regolate secondo il TDS dell'attrezzatura; angolo di posa dei campioni (es. in nebbia salina 15°–30°) uniforme e senza ombreggiamento reciproco; vietato incrociare campioni di formulazioni o substrati diversi; calibrazione periodica di pH e tasso di deposizione.
Anche la manutenzione della camera è chiave: il liquido di raccolta settimanalmente misurato per pH e densità, ugelli anti-otturazione, l'acqua di condensa sulle pareti non deve gocciolare sulla superficie dei campioni. Molti "fallimenti a nebbia salina" derivano in realtà da deposizione non uniforme o deriva di pH della camera, non da problemi del rivestimento stesso. Quindi il rapporto di prova dovrebbe allegare il registro di funzionamento della camera, a prova che le condizioni siano conformi, altrimenti i dati non sono attendibili.
XIV. Esempio ingegneristico di interpretazione dei risultati
Un esempio per illustrare l'importanza dei criteri. Due campioni stesso sistema, entrambi 2000 h NSS: piastra A nessuna bolla, propagazione ruggine rossa sul graffio 1 mm; piastra B leggere bolle (grado 2), graffio senza ruggine rossa. Se si riporta solo "superato 2000 h", entrambi segnati come conformi, ma i meccanismi sono completamente diversi: A ha protezione catodica dello zinco efficace, buona schermatura complessiva; B ha bolle sulla finitura ma il primer con protezione catodica ha retto il graffio. Se nella selezione si guarda solo "superato", si può scegliere erroneamente B trascurando il problema di finitura. Approccio corretto: indicare "grado bolle sulla piastra, larghezza ruggine rossa sul graffio, adesione a griglia", lasciando che i criteri mostrino il reale punto di forza o debolezza.
XV. Come scrivere i dati NSS e CCT nel capitolato
Per far servire realmente la prova alla selezione, nel capitolato i requisiti di verifica vanno fissati, evitando che il fornitore superi con autotest dai criteri più laschi. Esempio di stesura tipica:
| Voce criterio | Requisito di conformità (esempio) | Riferimento |
|---|---|---|
| Bolle sulla piastra | Grado 0–1 | ISO 4628-2 |
| Larghezza ruggine rossa sul graffio | ≤ 2 mm | Criterio chiave zinco ricco |
| Adesione a griglia | Grado 1 | GB/T 9286 |
| Polverizzazione | Grado 0–1 | ISO 4628-6 |
| Corrosione ciclica | Raggiungere durata per livello corrispondente | ISO 11997-1 |
Il proprietario, al momento dell'accettazione, verifica punto per punto sulla base di ciò e, in caso di superamento, rifiuta la consegna. Su come i sistemi C5 e CX combinano nebbia salina e CCT come soglia di idoneità, si può fare riferimento alla Guida alla selezione dei sistemi di rivestimento anticorrosione ISO 12944 di questo lotto; mentre su come lo schermo lamellare della vernice strato intermedio influenzi la prestazione complessiva dell'accozzo in nebbia salina, vedere Meccanismo di schermatura della vernice strato intermedio a ossido di ferro micaceo. Sostituire la "vaghe 2000 h" con un "elenco chiaro di criteri" è un passo chiave affinché la prova di corrosione passi dal marketing all'ingegneria.
XVI. Confronto della selezione delle prove di corrosione per diversi settori
I diversi settori hanno priorità diverse per le prove di corrosione e non si può usare un solo metodo per tutto:
| Settore | Metodo principale | Ausiliario | Criteri di interesse |
|---|---|---|---|
| Ponti / strutture in acciaio | NSS + CCT | Lampada allo xeno | Senza ruggine rossa su linea di incisione, ritenzione lucentezza |
| Auto | CCT(GM9540P) | Nebbia salina | Incisione, adesione |
| Container | NSS | — | Vesciche, adesione |
| Piattaforma offshore | CCT + immersione | Microbiologico | Corrosione puntiforme, adesione |
Questa tabella mostra: il metodo deve adattarsi all'ambiente reale di esercizio. I ponti usano CCT perché domina il ciclo umido-secco; le auto usano GM9540P a causa del sale antighiaccio e dell'alternanza caldo-umido; le piattaforme offshore devono aggiungere immersione e corrosione microbica. Applicare ciecamente i metodi di altri settori, per quanto belli siano i dati, non ha senso.
XVII. Cicli, costi e compromessi tra nebbia salina e CCT
Il NSS ha attrezzature economiche e cicli brevi (centinaia o migliaia di ore continue), adatto alla determinazione quotidiana di idoneità e allo screening di sviluppo; il CCT ha attrezzature costose e cicli lunghi (i programmi ciclici richiedono spesso più tempo calendario), ma alta correlazione, adatto alla verifica finale di accoppiamenti di alto livello. Nell'ingegneria la combinazione comune è: in fase di sviluppo si usa NSS per lo screening rapido delle formulazioni, in fase di definizione e collaudo di tipo si usa CCT per la conferma. Usare NSS come unica accettazione potrebbe lasciar passare sistemi "resistenti solo all'umidità costante ma non a umido-secco"; usare CCT come screening quotidiano rende inaccettabili costi e tempi. L'approccio razionale è un uso stratificato.
XVIII. Analisi delle cause di degrado dei campioni
Quando compaiono degradi nelle prove di nebbia salina e CCT, bisogna saperne attribuire la causa per guidare il miglioramento: ruggine rossa sulla linea di incisione → protezione catodica del primer insufficiente o basso contenuto di zinco; vesciche su larga superficie della piastra → strato schermante (vernice strato intermedio) insufficiente o spessore del film insufficiente; scarsa adesione → trattamento superficiale non conforme o intervallo tra strati superato; ruggine dominante ai bordi → sigillatura dei bordi non standard; sfarinamento → finitura con scarsa resistenza agli agenti atmosferici o carenza UV. Tradurre il "fallimento" in "quale strato, quale anello ha il problema", così la prova nutre realmente formulazione e applicazione.
XIX. Soglie numeriche tipiche delle prove di corrosione (secondo ISO 12944-6)
Tradurre frasi promozionali come "nebbia salina 2000 h" in soglie accettabili, la tabella seguente riporta i requisiti di verifica comuni di ISO 12944-6 per accoppiamenti tipici in ambiente atmosferico (secondo le tabelle standard, la durata è l'ordine di grandezza minimo richiesto, il criterio è "senza corrosione del substrato / senza ruggine rossa su incisione"):
| Livello ambientale | Requisito minimo nebbia salina neutra NSS (ISO 9227) | Requisito minimo corrosione ciclica CCT (ISO 11997) | Adesione |
|---|---|---|---|
| C4 | 720–960 h | Raccomandato | ≥ 5 MPa / 1° classe |
| C5 | 1440–2000 h | 720–1440 h | ≥ 5 MPa / 1° classe |
| CX | Oltre 2000 h | Oltre 1440 h | ≥ 5 MPa / 1° classe |
Nota: la tabella sopra è un ordine di grandezza tipico, i dettagli seguono le tabelle corrispondenti di ISO 12944-6 e il livello di durabilità dell'accozzo, e devono essere combinati con criteri chiari (vesciche sulla piastra, larghezza ruggine rossa su incisione, adesione) come soglia di idoneità; è vietato giudicare usando solo le "ore". Per i sistemi C5 e CX, la corrosione ciclica CCT è più vicina al reale rispetto a NSS ed è il punto chiave del collaudo di tipo. Scrivere questa tabella nelle specifiche elimina lo spazio vago delle frasi promozionali dei fornitori e il proprietario ottiene una linea di accettazione selezionabile.
XX. Confronto tra metodi ASTM e ISO
Gli ingegneri nazionali incontrano spesso entrambi i sistemi ASTM e ISO; il confronto seguente facilita il collegamento nei progetti esteri:
| Voce di prova | ISO | ASTM | Note |
|---|---|---|---|
| Nebbia salina neutra | ISO 9227 (NSS) | ASTM B117 | Condizioni sostanzialmente identiche |
| Corrosione ciclica | ISO 11997-1 | ASTM G85 | Prohesion corrisponde ad Annex A1 |
| Adesione a griglia | ISO 2409 / GB/T 9286 | ASTM D3359 | Classi corrispondenti tra loro |
| Adesione a trazione | ISO 4624 | ASTM D4541 | Attrezzatura e metodo leggermente diversi |
Quando i due standard sono paralleli, nelle specifiche si deve chiarire "quale versione, quale set di criteri fa fede", per evitare dispute in accettazione per differenze di standard. Questo è anche uno dei punti di controversia più comuni nei progetti esteri di ponti e piattaforme offshore. Da aggiungere: ASTM B117 e ISO 9227 sono molto coerenti nelle condizioni NSS, ma il ciclo Prohesion di ASTM G85 e il programma ciclico di ISO 11997-1 non sono del tutto identici nelle curve di temperatura/umidità e nella composizione della soluzione; nel confrontare CCT tra standard diversi occorre prima allineare il programma ciclico, altrimenti i dati non sono comparabili.
XXI. Elenco degli elementi essenziali del rapporto di prova
Un rapporto di prova di corrosione accettabile per l'accettazione deve contenere almeno: ① numero di standard e codice del metodo; ② substrato e trattamento superficiale (grado Sa, rugosità); ③ DFT di verniciatura e condizioni di indurimento; ④ modalità di incisione e sigillatura bordi; ⑤ registro di funzionamento della camera (temperatura, deposizione, pH); ⑥ valutazione a scadenza (grado ISO 4628 di ruggine/vesciche/crepe/sfarinamento e valori specifici); ⑦ dati di adesione; ⑧ numero di campioni paralleli e foto originali; ⑨ qualifica dell'ente emittente (CNAS/CMA). Mancanze vanno richieste in integrazione. Standardizzare gli elementi del rapporto impedisce ai fornitori di cavarsela con "superato 2000 h" e il proprietario ottiene prove arbitrabili. Nella pratica, molte dispute non derivano da rivestimenti non conformi, ma da rapporti incompleti e criteri poco chiari che portano a "ognuno ha la sua verità"; scrivere questi nove punti nell'allegato contrattuale elimina alla fonte la maggior parte delle controversie di accettazione.
XXII. Confronto tra laboratori e verifica di capacità (PT)
La comparabilità dei dati di prova di corrosione dipende anche dalla capacità del laboratorio stesso. La verifica di capacità (PT) e il confronto tra laboratori (es. stessi pannelli, stesso metodo in più istituti) espongono deviazioni sistematiche di attrezzature, preparazione campioni e giudizio. Per il proprietario, richiedere che il rapporto del fornitore provenga da laboratori con qualifica CNAS e CMA, e preferibilmente prevedere nella gara la clausola "invio dello stesso lotto a due istituti per verifica incrociata", riduce molto il rischio di deviazione o frode di un singolo laboratorio. La tabella seguente riporta il confronto comune relativo alla capacità dei laboratori:
| Qualifica / attività | Funzione | Punto di attenzione |
|---|---|---|
| Accreditamento CNAS | Attesta sistema di gestione e capacità del laboratorio | Se il campo di accreditamento include nebbia salina/CCT |
| Qualifica CMA | Emette dati imparziali alla società | Il rapporto è utilizzabile per accettazione/arbitrato |
| Verifica di capacità (PT) | Confronto tra laboratori | Se il risultato rientra nell'intervallo soddisfacente |
| Ritesto su campione conservato | Verifica in caso di disputa tra fornitore e committente | Conservazione e tracciabilità del campione originale |
Mettere "chi esegue la prova" e "come si esegue la prova" allo stesso livello di importanza fa sì che i dati di nebbia salina e corrosione ciclica abbiano realmente valore di fiducia ingegneristica. Nella realtà, molte dispute di accettazione non affondano nella vernice, ma nel fatto che la prova stessa non è comparabile né credibile; scrivere qualifiche e confronti nel contratto è il mezzo più economico per tappare questa falla alla fonte. Inoltre, il "rapporto di compressione temporale" della prova accelerata dovrebbe essere limitato nelle specifiche, per evitare che alcuni istituti usino caldo-umido estremi per "abbellire" le ore, deviando dai parametri di procedura standard.
XXIII. Digitalizzazione e gestione tendenziale dei dati di prova
Un singolo rapporto NSS o CCT è solo "uno snapshot di un momento", il valore reale sta nel sedimentare i dati in tendenze analizzabili. Si consiglia al proprietario di creare un semplice database di prove: registrare per ogni lotto di accoppiamento metodo, criteri, valutazione a scadenza, adesione, e confrontare trasversalmente per lotto di vernice e anno di applicazione. Quando la "larghezza ruggine rossa su incisione" di un fornitore sale da 0,5 mm a 1,8 mm lotto dopo lotto, anche se ancora "supera", indica che zinco o processo stanno derivando e occorre intervenire prima della soglia critica. Questo preavviso basato sui dati è più economico che attendere la corrosione diffusa per rivalersi. La digitalizzazione non richiede sistemi complessi: basta una tabella strutturata e un riesame annuale; per asset con vita di progetto cinquantennale come grandi ponti e piattaforme offshore, passare dalla "certificazione una tantum" a "linea di base di monitoraggio continuo" è segno di maturità nella gestione qualità anticorrosione, e tiene il fornitore vincolato e comparabile nel corso degli anni.
Dalla pratica ingegneristica, il problema più frequente nelle prove di corrosione non è "attrezzatura insufficiente", ma "domanda sbagliata" — chiedere solo le ore, non metodo e criteri, equivale a misurare la lunghezza con il righello sbagliato. Una volta che il proprietario stabilisce il pensiero dei "quattro elementi: metodo + criteri + ente + registrazione", la maggior parte delle frasi promozionali si smaschera. Il valore della prova non sta nel dimostrare quanto è "forte" la vernice, ma nel gestire l'incertezza con regole uniformi, affinché ponti, serbatoi e piattaforme offshore abbiano sempre una linea di base di qualità verificabile nei decenni di esercizio. Scrivere questo elenco di pensiero nell'allegato di gara garantisce la vita dell'asset più di ripetute trattative sul prezzo unitario, e mostra la maturità tecnica del proprietario.
Domande frequenti
D: Quali sono le differenze tra nebbia salina neutra (NSS), nebbia acetata (AASS) e accelerata al rame (CASS)?
R: NSS è 5% NaCl, pH neutro, nebulizzazione continua a 35℃, la più universale; AASS aggiunge aceto a pH 3,1–3,3, più veloce; CASS aggiunge cloruro di rame e 50℃, la più severa. Le ultime due si usano per rivestimenti galvanici e screening ad alta accelerazione, spesso distorcono i rivestimenti organici anticorrosione; la verifica dell'accozzo si basa su NSS e corrosione ciclica. Non usare le ore CASS per confrontare direttamente la protezione di rivestimenti organici, altrimenti si traggono conclusioni fuorvianti.
D: Perché la corrosione ciclica (CCT) è più reale della nebbia salina?
R: L'atmosfera reale alterna nebbia salina—asciutto—umido—UV; NSS è umidità costante e distorce molti sistemi. CCT (es. ISO 11997-1 Prohesion, GM 9540P) simula l'alternanza umido-secco, con correlazione molto più alta all'invecchiamento sul campo, ed è la verifica raccomandata da ISO 12944-6 per i sistemi C5, CX. Per accoppiamenti di alto livello guardare prima i dati CCT, non solo le ore NSS.
D: Cosa significa "senza ruggine rossa su incisione" nella prova di nebbia salina?
R: Si incide il campione fino al substrato di acciaio attraverso il rivestimento, dopo la nebbia si osserva se la linea arrugginisce. Un primer epossidico normale arrugginisce sulla linea; il primer epossidico ricco di zinco, per la protezione catodica dello zinco, non mostra propagazione di ruggine rossa. Questo è il criterio chiave per giudicare il vero ricco di zinco e l'efficacia della protezione catodica, più indicativo di "piastra senza vesciche", perché riflette direttamente se la protezione elettrochimica è efficace.
D: 3000 ore di nebbia salina sono sempre meglio di 2000?
R: Non necessariamente. Primo: stesso metodo (NSS e CCT non comparabili); secondo: stessi criteri (piastra, incisione, vesciche); terzo: stessa preparazione. E la vita reale non è semplice conversione delle ore. Bisogna vedere se si raggiunge la soglia del livello corrispondente di ISO 12944-6, non confrontare alla cieca le dimensioni, tanto meno confrontare ore di metodi diversi.
D: Come si valuta l'esito della prova per l'idoneità?
R: Secondo ISO 4628 valutare ruggine (grado Ri), vesciche (densità, dimensione), adesione a griglia (GB/T 9286), sfarinamento e crepe. L'idoneità deve essere scritta, es. "dopo 2000 h NSS piastra senza vesciche grado 0, propagazione ruggine rossa su incisione ≤ 2 mm, griglia 1° classe". Dire solo "superato" non è accettabile; occorre allegare criteri specifici e numeri di valutazione.
D: GB/T 1771 e ISO 9227 sono la stessa cosa?
R: GB/T 1771 è la norma nazionale per vernici pigmentate e vernici trasparenti alla nebbia salina neutra, adozione equivalente di ISO 7253; ISO 9227 è lo standard internazionale di prova alla nebbia salina (include NSS, AASS, CASS). Coincidono nelle condizioni NSS, ma ISO 9227 copre più tipi di nebbia. Indicare il numero di standard nel rapporto facilita la verifica delle condizioni, evitando fraintendimenti per "stessa nebbia salina" ma metodo diverso.
D: Perché i campioni di nebbia salina vanno sigillati ai bordi?
R: Il bordo del campione, dove il rivestimento termina, è facile punto di partenza della corrosione; se non sigillato, la ruggine ai bordi domina il risultato e maschera la vera prestazione. La preparazione standard sigilla retro e bordi con cera o nastro, concentrando la valutazione sul piano del rivestimento e sull'incisione. Sigillatura irregolare è causa comune di falso fallimento: molti "rivestimenti scadenti" in realtà sono campioni non sigillati.
D: La nebbia salina può sostituire la prova di resistenza agli agenti atmosferici UV?
R: No. La nebbia simula la corrosione, non ha UV; la resistenza agli agenti atmosferici della finitura richiede separatamente xeno o invecchiamento UV (ISO 16474, ASTM G154) per lucentezza e colore. Verifica completa = nebbia o CCT (corrosione) + xeno (agenti atmosferici) + adesione, nessuno dei tre può mancare, un singolo non rappresenta la durabilità complessiva.
D: Come verificare che i dati di nebbia salina del fornitore siano credibili?
R: Richiedere rapporto di tipo da terzi secondo standard chiari (ISO 9227, GB/T 1771, ISO 11997), con indicati preparazione, incisione, durata e criteri; meglio inviare lo stesso lotto a istituti diversi per verifica. Kexin New Materials (kexinMaterials) fornisce doppi dati NSS e CCT e annota il criterio rigido "senza ruggine rossa su incisione", facile da confrontare direttamente con ISO 12944-6, dando un metro uniforme all'accettazione.
D: Sul campo, come sapere quanto regge ancora il rivestimento?
R: Secondo ISO 4628 valutare periodicamente (es. ogni anno) ruggine, vesciche, sfarinamento, costruire la tendenza; con il livello ambientale e l'accozzo originale, decidere il momento di riparazione locale o ricopertura totale, anziché attendere la ruggine diffusa. La valutazione sul campo è il ponte che collega la prova di laboratorio alla vita reale, e il nucleo della gestione anticorrosione a vita intera.
Letture supplementari
- Guida alla selezione dei sistemi di rivestimento anticorrosione ISO 12944: come ISO 12944-6 combina nebbia salina e CCT come soglia di collaudo di tipo, per capire il legame tra prova e selezione.
- Meccanismo di protezione catodica del primer epossidico ricco di zinco: il principio di protezione catodica "senza ruggine rossa su incisione", chiave per leggere i criteri di nebbia salina.
- Meccanismo di schermatura della vernice strato intermedio a ossido di ferro micaceo: comprendere come lo schermo lamellare dell'intermedio si colleghi alla prestazione complessiva dell'accozzo nella prova di nebbia salina.
- Specifica di rivestimento anticorrosione per strutture in acciaio di ponti
- Resistenza agli agenti atmosferici della finitura poliuretanica alifatica
- Vernice alchidica antiruggine: ossido di ferro rosso/grigio antiruggine, caratteristiche di applicazione e limiti