Der Helm ist einer der wenigen Konsumgüter, bei denen die „Beschichtungsqualität direkt mit der Lebenssicherheit zusammenhängt“. Am Wert der Außenbauteile eines Motorradhelms trägt die Beschichtungsarbeit mehr als die Hälfte der visuellen Wertsteigerung bei – bei hochglänzenden einfarbigen Helmen, komplex geschichteten Lackierungen mit Dekorationen und retro-matten Zementgrau-Tönen kann die Preisdifferenz, die Verbraucher bereit sind zu zahlen, mehrere hundert Yuan erreichen. Doch die Schwierigkeit der Helmbeschichtung gehört ebenfalls zu den höchsten unter den Konsumgütern: Die Schalenmaterialien umfassen vier Hauptkategorien – ABS, PC, GFK und Carbonfaser – deren Beschichtungslogik völlig unterschiedlich ist; PC-Schalen reißen bei Kontakt mit falschen Lösemitteln spannungsbedingt, was die Aufprallsicherheit direkt gefährdet; Zertifizierungsvorschriften begrenzen explizit den Einfluss der Beschichtung auf die Schalenfestigkeit; Dekorationen und Aufkleber erfordern oft mehr als ein Dutzend Arbeitsgänge, und ein einziger Fehler führt zum Ausschuss des gesamten Helms.
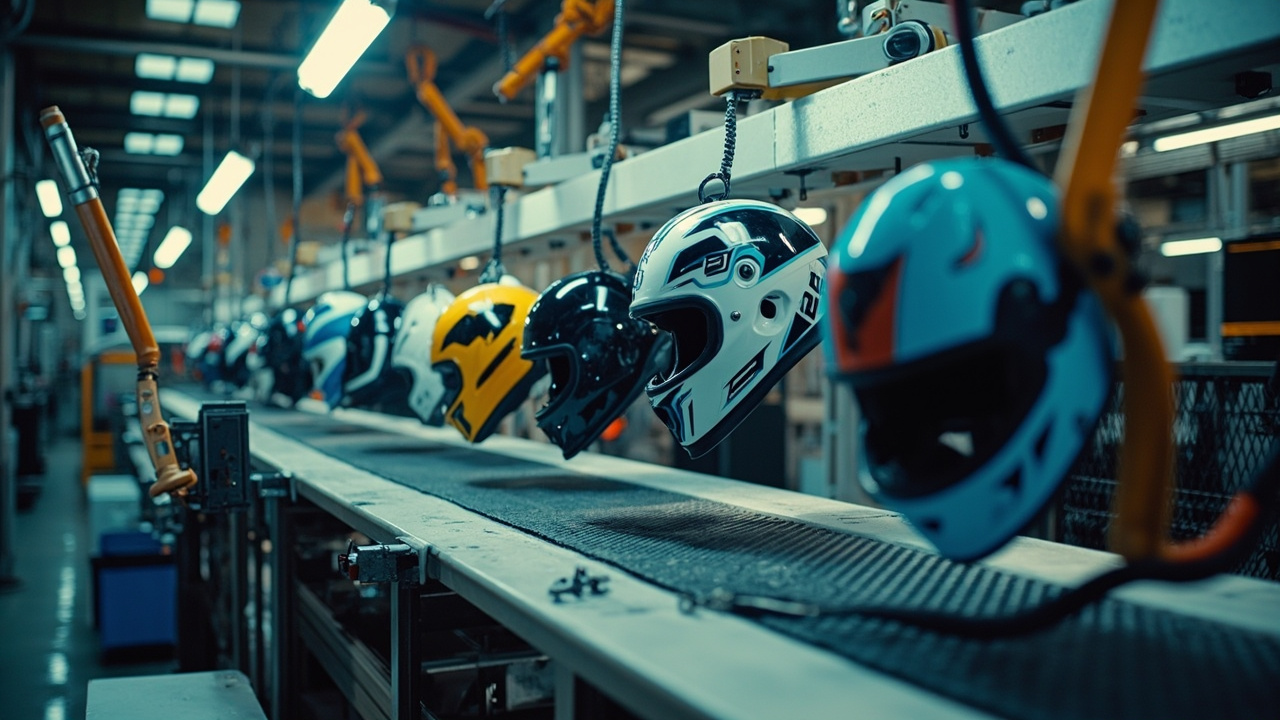
Dieser Artikel richtet sich an Helmmanufakturen, Beschichtungslohnfertiger und Farbauswahl-Ingenieure und erklärt die Helmbeschichtung vollständig – von Schalenmaterialien, Vorbehandlung, Beschichtungssystemen, Dekormalerei, Zertifizierungskonformität bis zur Qualitätsprüfung – wobei alle Inhalte mit umsetzbaren Prozessparametern und Beurteilungskriterien präsentiert werden. Egal ob Sie Motorrad-Vollhelme, Elektrorad-Halbhelme oder Industrie-Schutzhelme herstellen, Sie können anhand des Leitfadens selbst prüfen und abgleichen.
Eins: Zuerst die Schale erkennen: Die Beschichtungseigenschaften der vier Hauptmaterialien sind völlig unterschiedlich
Die erste Lektion der Helmbeschichtung ist nicht die Farbwahl, sondern das Erkennen der Schale. Helme unterschiedlicher Preisklassen verwenden unterschiedliche Materialien, und die Beschichtungsstrategie muss dem Material folgen.
1.1 ABS: Der am einfachsten zu handhabende Massenkandidat
ABS (Acrylnitril-Butadien-Styrol-Copolymer) ist das Hauptschalenmaterial für Elektroradhelme und Mittel-/Niedrigpreis-Motorradhelme, spritzgegossen, kostengünstig und mit guter Oberflächenqualität. Die Oberflächenenergie von ABS liegt bei etwa 42 Dyn, die Polarität ist moderat, die meisten lösemittelhaltigen und wasserverdünnbaren Beschichtungen können eine gute Haftung aufbauen, normalerweise kann direkt ohne Grundierung Farbe aufgetragen werden. Die Schwachstelle ist die mäßige Lösemittelbeständigkeit: Starke Lösemittel (zu viele Ketone, Ester) greifen die Oberfläche an und erzeugen „Weißanlaufen“ oder feine Risse, das Verdünnungssystem muss den Anteil starker Lösemittel kontrollieren. Die Temperaturgrenze von ABS liegt bei etwa 80–90 °C, die Trocknungstemperatur überschreitet im Allgemeinen nicht 70 °C, was bestimmt, dass die Helmbeschichtung hauptsächlich auf Niedrigtemperaturtrocknung + UV-Härtung basiert.
1.2 PC und PC/ABS-Legierung: Hochrisiko-Objekt für Spannungsrissbildung
PC (Polycarbonat) hat eine 3–5-fach höhere Schlagfestigkeit als ABS und wird für Mittel-/Hochpreis-Elektroradhelme und einige Motorradhelme verwendet, oft in Form einer PC/ABS-Legierung. Das Hauptrisiko bei der PC-Beschichtung ist die Lösemittel-Spannungsrisskorrosion (Solvent Crazing): Unter der gemeinsamen Wirkung von Spannungsresten aus dem Spritzguss und aggressiven Lösemitteln entstehen Mikrorisse auf der Schalenoberfläche, die mit bloßem Auge möglicherweise nicht sichtbar sind, aber im Aufpralltest als Bruchausgangspunkt dienen – das ist kein optisches, sondern ein Sicherheitsproblem. Drei Schutzmaßnahmen: Auf der Spritzgussseite Spannungsarmglühen zur Beseitigung innerer Spannungen (Wärmebehandlung 80–100 °C für 2–4 Stunden oder Optimierung der Spritzgussparameter zur Reduzierung von Restspannungen); auf der Farbseite Verwendung von PC-sicheren Verdünnern (hauptsächlich Alkohole, aliphatische Kohlenwasserstoffe, streng begrenzter Gehalt an Ketonen, Estern und Aromaten); auf der Prozessseite Validierung der Spannungsrissbildung an Erstmustern (nach Beschichtung 24 Stunden bei 50 °C beobachten oder Schnelltest mit Tetrachlorkohlenstoff-Punktbenetzung für Spritzgussspannungen). Die Validierung der Spannungsrissbildung darf vor dem Aufbringen neuer pigmentierter Farben oder neuer Verdünner auf PC-Schalen nicht übersprungen werden.
1.3 GFK (FRP): Die aufwendige Basis für High-End-Helme
GFK-Schalen werden aus Glasfasergewebe und Harz im Handlaminat- oder Pressverfahren hergestellt und für Mittel-/Hochpreis-Motorrad-Vollhelme verwendet. Sie sind lösemittel- und temperaturbeständig (über 120 °C verträglich), haben eine hohe Beschichtungstoleranz, aber der Oberflächenzustand ist die größte Herausforderung: Nach der Entformung weist die Oberfläche Trennmittelrückstände, Nadelstiche, Glasfaserstrukturen und Grat auf, sie muss den vollständigen Planierprozess Schleifen → Spachteln (Füller) → erneutes Schleifen → Zwischenbeschichtungs-Grundierung sprühen → Nassschleifen durchlaufen, bevor in den Farbauftrag übergegangen werden kann. Die Beschichtungsarbeitszeit eines GFK-Helms ist 2–3-mal höher als die eines ABS-Helms, die Gesamtschichtdicke kann 150–250 Mikrometer erreichen, was der Grund dafür ist, dass die Lackfläche von High-End-Helmen die von Spritzgusshelmen weit übertrifft.
1.4 Carbonfaser: Sowohl schützen als auch „zeigen“
Carbonfaserschalen sind das Kennzeichen von Flaggschiff- und Rennsporthelmen, mit einzigartigem Beschichtungsbedarf – nicht abdecken, sondern zeigen: Transparenter Harz-Klarlack lässt die Carbongewebestruktur klar sichtbar durchscheinen. Im Prozess wird die Schale fein geschliffen und entstaubt, dann werden 2–3 Schichten hochtransparenter, hochfülliger Zweikomponenten-PU-Klarlack oder UV-Klarlack aufgesprüht, zwischen den Schichten wird geschliffen, um die mikroskopischen Unebenheiten der Faserwebstruktur zu beseitigen, um letztlich „klare Struktur, oberfläche wie Glas“ zu erreichen. Die Vergilbungsbeständigkeit des Klarlacks ist ein Schlüsselindikator; sobald der Klarlack eines Carbonstruktur-Helms unter UV-Strahlung vergilbt, bricht das Hochwertigkeitsgefühl sofort zusammen, es muss ein bewitterungsbeständiges Klarlacksystem mit aliphatischem Isocyanat-Härter verwendet werden.
1.5 Gegenüberstellung der Beschichtungspunkte der vier Schalenmaterialien
| Vergleichsdimension | ABS | PC/PC-Legierung | GFK FRP | Carbonfaser |
|---|---|---|---|---|
| Typische Produktklasse | Elektroradhelm/Einstiegs-Motorradhelm | Mittel-/Hochpreis-Elektroradhelm | Mittel-/Hochpreis-Motorrad-Vollhelm | Flaggschiff/Rennsporthelm |
| Grundierungsbedarf | Normalerweise grundierungsfrei | Grundierungsfrei oder PC-spezifische Grundierung | Spachtel + Zwischenbeschichtung zwingend | Transparente Versiegelungsgrundierung |
| Lösemittelempfindlichkeit | Mittel (Weißanlaufen durch starke Lösemittel vermeiden) | Hoch (Spannungsrissbildung) | Niedrig | Niedrig |
| Trocknungstemperaturgrenze | 60–70 °C | 60–80 °C | 100–120 °C | 90–110 °C |
| Gesamtschichtdicke Beschichtung | 40–70 μm | 40–70 μm | 150–250 μm | 80–150 μm |
| Anteil Beschichtungsarbeitszeit | Niedrig | Niedrig–Mittel | Hoch | Hoch |
Zwei: Vorbehandlung und Entstatisierung: Das Fundament für die Außenqualitätsquote der Helme
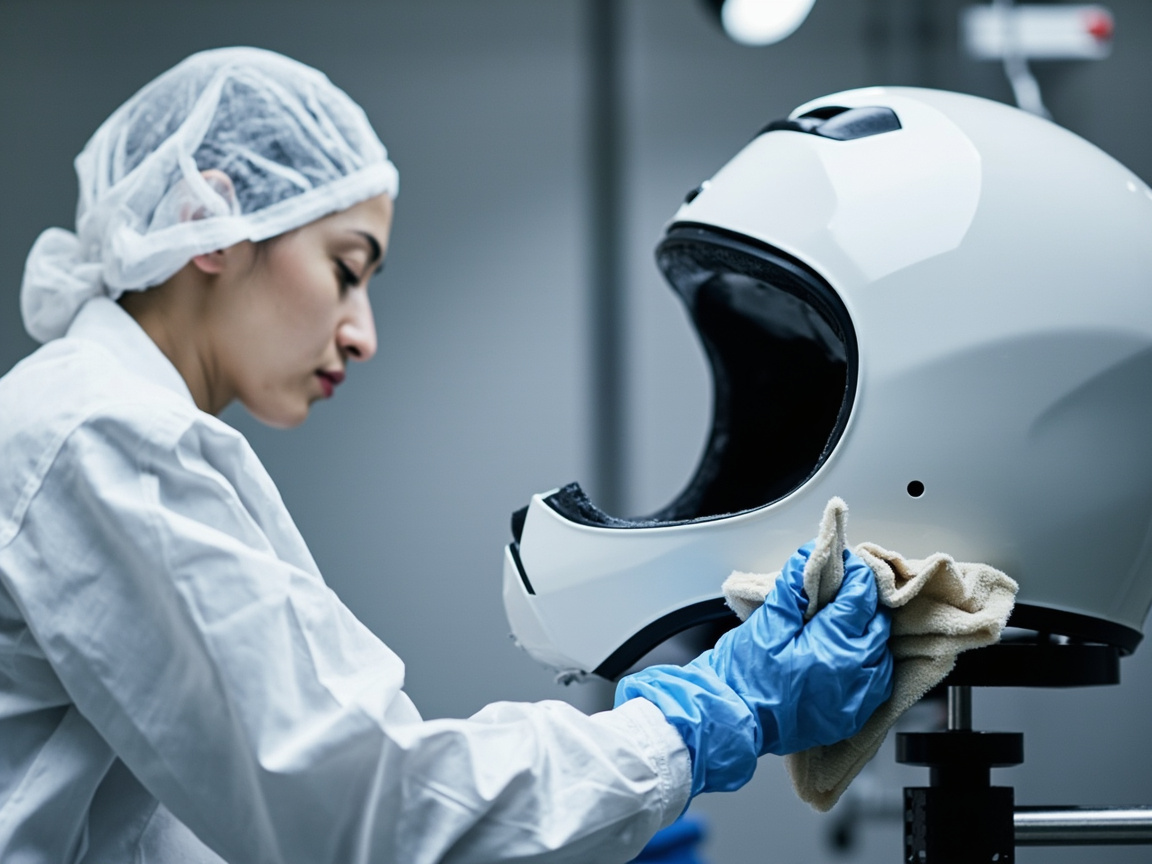
Kunststoffhelm-Schalen erhalten keine chemische Konversionsschicht, der Kern der Vorbehandlung ist das Wort „rein“: Trennmittel entfernen, Öl und Schmutz entfernen, elektrostatisch entladen, entstauben.
Der Standard-Vorbehandlungsprozess für spritzgegossene ABS/PC-Schalen lautet: Abwischen von Hand mit Isopropanol (IPA) oder Spezialreiniger → zweites Abwischen mit Reinwasser oder Weißspiritus → Ionenwind blasen zur Entstatisierung und Entstaubung → ruhen und in die Spritzkabine eintreten. Einfach erscheinend, entscheiden zwei Details über Erfolg oder Misserfolg. Erstens das Trennmittel-Management: Übermäßiges Sprühen von silikonbasierten Trennmitteln auf der Spritzgussseite ist die größte Quelle für Krater (Fischaugen), die Beschichtungsfabrik sollte mit der Spritzgusswerkstatt Normen für die Trennmittelmenge vereinbaren und vorzugsweise silikonfreie Trennmittel verwenden; bei bereits silikonkontaminierten Chargen müssen antikrater-Zusätze oder verstärktes Abwischen angewendet werden. Zweitens Statik und Staubpunkte: Nach dem Abwischen der Kunststoffschale kann das Oberflächenpotential mehrere tausend Volt erreichen und wie ein Magnet den Werkstattstaub anziehen, die Ionenwind-Entstatisierung muss die letzte Station vor der Spritzkabine sein, der Kabinenkörper selbst muss einen Überdruck und eine Reinheit der Klasse 100.000 aufrechterhalten. Der Helm ist ein gekrümmtes Hochglanzprodukt, ein Staubpunkt von 0,3 mm Durchmesser ist auf dunkler Hochglanzfläche deutlich sichtbar, jede Senkung der Staubpunkt-Nachbearbeitungsrate um 1 % führt zu erheblichen Kostensenkungen in der gesamten Linie.
Die Vorbehandlung von GFK-Schalen ist das Schleifsystem: Grobschliff (P180–P240) zur Entfernung von Grat und Trennmittelschicht, Spachteln zum Füllen von Nadelstichen und Vertiefungen, nach Zwischenbeschichtungs-Grundierung Nassschliff (P600–P800) für ebene Basisfläche. Die Absaugung des Schleifstaubs und die Arbeitsplatzabsaugung beeinflussen direkt die nachfolgende Spritzumgebung, Schleifbereich und Spritzbereich müssen physisch getrennt sein.
Drei: Beschichtungssystem-Design: Grundierung, Farbe, Dekorschicht und Klarlack
Die Standard-Beschichtungsstruktur für Helme lautet „(Grundierung/Zwischenbeschichtung) + pigmentierte Farbe + Aufkleber-Dekorschicht + Klarlack“, wobei jede Schicht klar definierte Aufgaben hat.
3.1 Farbschicht: Träger von Farbe und Effekt
Helm-Farben basieren hauptsächlich auf Zweikomponenten-PU-Farbe und Einkomponenten-Acryl-Farbe, wasserverdünnbare Farben gewinnen in den letzten Jahren bei führenden Fabriken schnell an Volumen. Einfarbige Helme werden mit 2 Farbschichten bis zur Deckung besprüht, Schichtdicke 15–25 Mikrometer; Effektfarben wie Metallic-Silber, Perlwweiß erfordern Kontrolle von Zerstäubung und gleichmäßigem Pistolengang, um „Fleckenbildung“ und „Wolkenflecken“ auf der gekrümmten Fläche zu vermeiden – der Helm ist ein doppelt gekrümmtes Produkt, die orientierte Anordnung von Effektpigmenten ist schwieriger als bei flachen Teilen, die Überlappungsrate der Spritzroboterbahn oder des manuellen Pistolengangs muss bei 50 %–60 % kontrolliert werden, die Pistolenabstandskonsistenz ist entscheidende Fertigkeit. Beliebte „Zementgrau“-„Matt-Schwarz“-matte Helme werden tatsächlich durch matten Klarlack über der Farbe realisiert, nicht durch die Farbe selbst entglanzt, so sind Schmutzbeständigkeit und Haptik besser.
3.2 Klarlackschicht: Die „Rüstung“ und „Haut“ des Helms
Der Klarlack ist die dickste, teuerste und am höchsten angeforderte Schicht der Helmbeschichtung und übernimmt alle Funktionen von Glanz, Bewitterung, Kratzfestigkeit und Schutz der Aufkleber. Zwei Hauptwege: Zweikomponenten-PU-Klarlack (aliphatischer HDI-Härter), Trocknung bei Raumtemperatur oder 60 °C Niedrigtemperatur, hohe Fülle, hervorragende Bewitterung, Aushärtung benötigt 4–8 Stunden und belegt viel Lagerfläche; UV-Klarlack, Sekundenhärtung, Härte bis 2H, schneller Takt und Flächenersparnis, ist die Effizienzwahl für Großserien-Elektroradhelm-Linien, aber die gleichmäßige Bestrahlung der doppelt gekrümmten Fläche erfordert Mehrfach-Lampenpositionen und Rotationsvorrichtungen, Schattenzonen (unters Kinnteil, in Leitkanälen) benötigen Zusatzlicht oder Dual-Cure-Rezeptur als Absicherung. Hochpreis-Motorradhelme bleiben meist beim Zweikomponenten-PU-Weg, um das „Tiefenefühl“ der Lackfläche zu verfolgen; der UV-Anteil bei Serien-Elektroradhelmen liegt bereits über 50 %. Die Wahl zwischen den beiden Wegen ist im Wesentlichen die Abwägung von „Takt und Fülle“.
3.3 Typische Beschichtungssysteme und Leistungsvergleich
| Beschichtungssystem | Härtungsart | Beschichtungstakt pro Helm | Glanzgrad | Anwendbare Produkte |
|---|---|---|---|---|
| Acryl-Farbe + UV-Klarlack | UV-Sekundenhärtung | Schnell (Minutenbereich) | 85–92 GU | Serien-Elektroradhelm |
| Wasserverdünnbare Farbe + UV-Klarlack | Abflash + UV | Schnell | 85–92 GU | Umweltfreundliche Linie Elektroradhelm |
| PU-Farbe + PU-Klarlack | 60 °C × 40 min + Nachhärtung | Langsam (Stundenbereich) | 90 GU+ | Mittel-/Hochpreis-Motorradhelm |
| Zwischenbeschichtung + PU-Farbe + Aufkleber + Doppel-PU-Klarlack | Abschnitts-Niedrigtemperatur-Brand | Am langsamsten | 92 GU+ | High-End-Dekor-Vollhelm |
| Transparenter UV-Klarlack mehrschichtig | UV + Zwischenschliff | Mittel | 92 GU+ | Carbonstruktur-Helm |
Vertreten durch Kexin New Materials (Guangdong) Co., Ltd. können Kunststoffbeschichtungs-Zulieferer je nach Helmschale und Linienhärtungsfähigkeit PC-sichere Verdünner, wasserverdünnbare Farben und UV-Klarlack als Gesamtpaket sowie OEM-Anpassung anbieten; für Fabriken, die neu in die Helmbranche eintreten, kann die Kooperationsweise „Farbe + Verdünner + Prozessfenster“ als Paketvalidierung die Hochlaufphase der Versuchsproduktion deutlich verkürzen und verborgene, fatale Fallen wie PC-Spannungsrissbildung vermeiden.
Vier: Dekormalerei und Aufkleber: Das Wert-Hochland der Helmbeschichtung
Lackdekorationen sind der Teil mit der stärksten Preisaufschlagsfähigkeit des Helms, eine komplex dekorierte Helmzeichnung kann mehrere Prozesse wie Wasserschiebebild, Maskierspritzlack und Handmalerei überlagert enthalten.
4.1 Wasserschiebebild (Water Slide Decal) Prozess
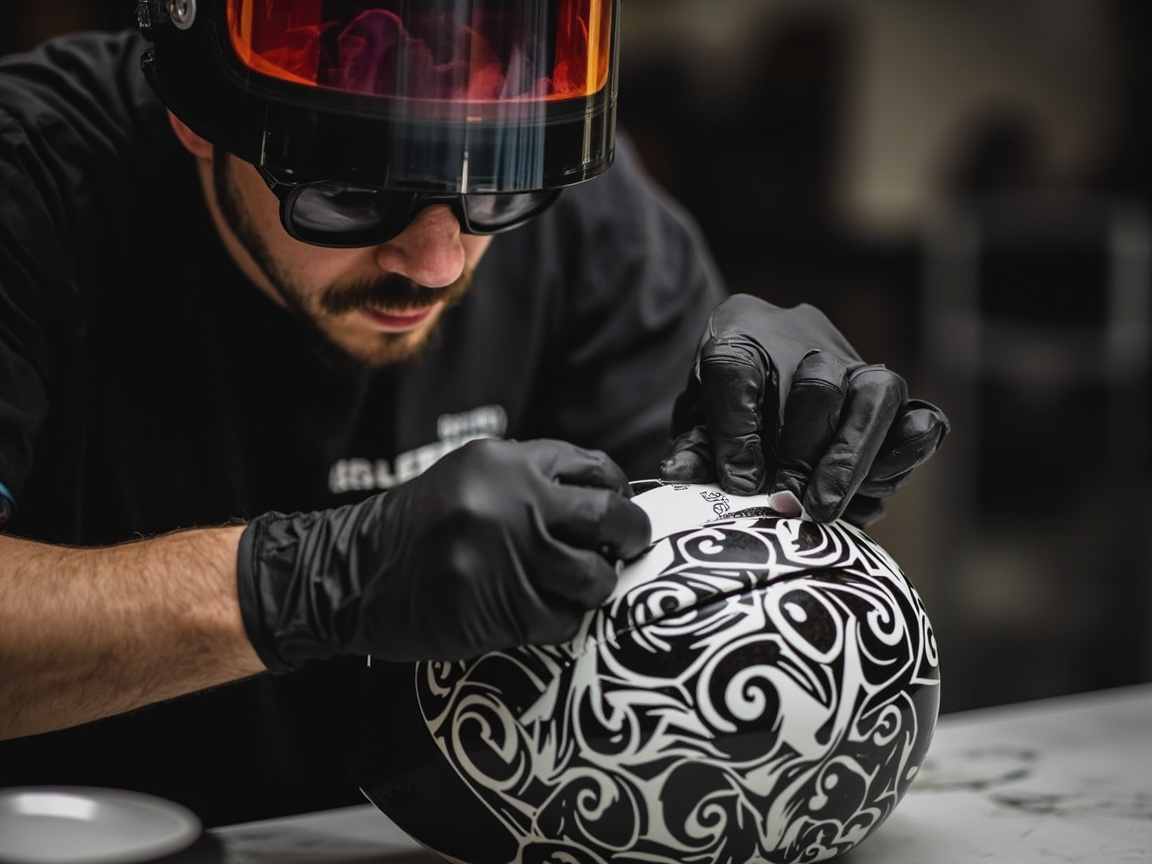
Die Hauptmasse der Seriendekoration wird mit Wasserschiebebildern realisiert: Der Druckerei druckt Wasserschiebebilder nach Farbtrennung gemäß dem Muster, der Dekorationsarbeiter weicht sie ein, schiebt sie zur Position auf die Farbschicht, streicht Wasser heraus und glättet, trocknet, dann wird mit Klarlack versiegelt. Prozesspunkte: Die Farbe muss vor dem Aufkleben vollständig trocken und die Oberfläche sauber sein; große gekrümmte Muster müssen in der Druckdesignphase „geteilt und kompensiert“ werden, sonst falten sie auf der doppelt gekrümmten Fläche unweigerlich; das Wasser muss vollständig herausgestrichen werden, restfeuchtigkeit bläht beim Klarlack-Brand; Klarlackversiegelung mindestens zwei Schichten, erste dünn „Randversiegelung“ um zu verhindern, dass Klarlacklösemittel die Dekodruckfarbe angreift, zweite vollflächig für Fülle. Der „Stufeneffekt“ an Dekorationsrändern ist die Qualitätswasserscheide, High-End-Helme „begraben“ die Dekoration durch mehrere Klarlackschichten + Zwischenschliff vollständig in die Lackfläche, berührungslos.
4.2 Maskierspritzlack und Handmalerei
Bei Rennsport-Replika-Helmen und Custom-Helmen wird Maskier-Spritzlackierung eingesetzt: Mit Kreppband und Transferfolie wird schichtweise maskiert und farbweise lackiert; die Maskier-Arbeitszeit für einen mehrfarbigen Motiv-Helm kann mehrere Stunden erreichen, was an den Zerstäubungskontroll- und Maskiergenauigkeitsgrad des Spritzers höchste Anforderungen stellt. Am Markt für individuelle Anfertigung existieren weiterhin Handmal-Strichzeichnungen und Airbrush-Verlaufstechniken, die zum Kunsthandwerk zählen; der Preis eines Einzelhelms kann mehrere Tausend Yuan erreichen. In der fabrikmäßigen Produktion wird die Maskier-Spritzlackierung meist für Hybridlösungen aus „großen Farbflächen-Splitting + Wasserauftrag-Details“ genutzt, um Effizienz und Wirkung auszubalancieren.4.3 Neue Wege: Wasserübertragung und Digitaldirektdruck
Durchgehende Muster wie Tarnung, Carbonstruktur oder Graffiti über den ganzen Helm lassen sich per Wasserübertragungsdruck (Water Transfer Printing) realisieren: Die Mustermembran schwimmt auf Wasser, wird aktiviert, dann wird der Helm eingetaucht, um eine dreidimensionale Umhüllung zu vollenden, anschließend wird ein Klarlack aufgetragen. Hohe Effizienz und gute Musterkontinuität, aber die Ausrichtungsgenauigkeit ist schlechter als beim Wasserauftrag, geeignet für vollflächige Muster ohne Positionierungsanforderungen. Der Digitaldirektdruck (industrieller Tintenstrahldruck direkt auf dreidimensionale Freiformflächen) beginnt in jüngerer Zeit, in die Helmbranche einzudringen – ohne Druckplatten, ab Einzelstück druckbar, eröffnet er für E-Commerce-Custom-Modelle neue Wege; die Schichtzwischenhaftung von UV-Tinte und Klarlack bedarf spezieller Verifizierung.
Fünf, Zertifizierung und Konformität: Beschichtung ist nicht nur hübsch, Gesetze regeln sehr konkret
Der Helm ist ein Produkt mit Zwangszertifizierung; der Lackieringenieur muss die tatsächlichen Anforderungen der Vorschriften an die Beschichtung kennen.
5.1 Inländische Standards: GB 811 und neue Vorschriften für Elektrorad-Helme
Motorradfahrer-Helme führen GB 811 aus (obligatorischer nationaler Standard, Version 2022), Elektroradfahrer-Helme führen die entsprechende Kategorieerweiterung von GB 811-2022 aus. Direkt mit der Beschichtung verwandte Klauseln umfassen: Schalenmaterial und Oberflächenbehandlung dürfen die Stoßabsorptionsleistung durch Alterung oder Lösungsmitteleinwirkung nicht signifikant verschlechtern – dies ist genau die gesetzliche Grundlage für die PC-Spannungsriss-Kontrolle; nach Hochtemperatur-, Kälte- und Wasserlagerungs-Vorbehandlung muss weiterhin der Stoßtest bestanden werden, was bedeutet, dass die Beschichtung bei Temperaturwechsel und Feuchtezustand nicht reißen oder abblättern darf und die Schale begleitschädigt; Anforderungen an Oberflächenerhebungen und Reibungskoeffizienten begrenzen die Form von zusätzlichen Dekorteilen außerhalb der Lackfläche. Die zur Prüfung eingereichten Helm-Muster müssen mit dem Serienlackierungszustand identisch sein; die Praxis „nackter Helm besteht Prüfung, bunter Helm in Serie“ gilt bei Stichprobenkontrollen als hohes Risiko für Regelverletzung.
5.2 Export-Zertifizierung: ECE 22.06 und DOT
Für nach Europa exportierte Motorradhelme gilt ECE 22.06 (seit 2023 vollständig ersetzend 22.05), dessen Schrägstoßtest (Rotationsbeschleunigung) substantielle Anforderungen an die Reibungscharakteristik der Schalenoberfläche stellt – eine zu raue Lackfläche (manche Matt- und Gummilacke) kann den Schrägreibungs-Spitzenwert erhöhen; bei der Wahl von Matt-Systemen sollte frühzeitig mit dem Zertifizierungslabor über Reibungsdaten kommuniziert werden. Die US-DOT FMVSS 218 und Snell-Zertifizierung verlangen ebenfalls Konsistenz zwischen Musterhelm und Serie. Bemerkenswert ist die Tradition des Lösemittelsensitivitätstests: Mehrere Normensysteme verlangen, dass die Schale nach Kontakt mit Lösemittel/Öl keine Leistungsverschlechterung zeigt; daher kontrollieren Helmhersteller typischerweise das Nachsale-Risiko synchron und verbieten in der Anleitung dem Nutzer, selbst mit Lösemittel zu reinigen oder DIY-Lackierung vorzunehmen – die Werkbeschichtung nutzt ein verifiziertes Sicherheitssystem, eine beliebige Sprühdose des Nutzers kann die PC-Schale rissig machen.
5.3 Chemische Konformität
Die Beschichtung von Export-Helmen muss weiterhin EU-REACH (SVHC, substanzielle Besorgnisstoffe), PAK (polyzyklische aromatische Kohlenwasserstoffe, für Teile mit langfristigem Hautkontakt), California Proposition 65 und andere chemische Vorschriften erfüllen; Kinderhelme werden nach Spielzeugstandard bezüglich migrierbarer Schwermetalle kontrolliert. Diese Anforderungen landen letztlich im Prüfbericht der Beschichtung und Tinte; im Beschaffungsprozess sollten REACH/PAK-Konformität in den Beschichtungstechnikvertrag geschrieben, Drittberichte angefordert und jährlich aktualisiert werden.
Sechs, Produktionsliniendesign: Takt, Vorrichtungen und Automatisierung
6.1 Typische Produktionslinienformen
Die Hauptform der Elektrorad-Helm-Großserienlinie ist Hängeförderkette + Roboterspritzlackierung + UV-Härtungstunnel: Auflegen → Abwischen und Entstatisieren → Roboter spritzt Farbe (2 Stationen) → Infrarot-Blitztrocknung → Dekor-Station (manuelles Inselkonzept) → Roboter spritzt UV-Klarlack → UV-Härtung → Abnehmen und Prüfen, Takt kann auf 2–4 Helme pro Minute gedrückt werden. Mittel- und Kleinserienlinien für Motorradhelme sind meist stationsbasiert: Drehteller-Spritzstation + Batch-Härtekammer, hohe Flexibilität, angepasst an Mehrfarben- und Mehrmodelle. Gemeinsamer Punkt beider Formen ist die Rotationsvorrichtung – der Helm ist ein kugelähnliches Produkt, Spritzlackierung und UV-Bestrahlung erfordern beide Eigenrotation des Werkstücks (15–30 U/min) zur Sicherung der Gleichmäßigkeit; die Stabilität des Vorrichtungsdesigns bestimmt direkt die Filmschichtdickenkonsistenz.
6.2 Schlüsselpunkte für den Roboterspritz-Einsatz
Die Bahnprogrammierung für Helm-Freiformflächen ist komplexer als bei flachen Teilen; Praxiserfahrung in drei Punkten: Offline-Programmiersoftware nutzen, um basierend auf 3D-Daten des Helmtypus die Grundbahn zu generieren, dann mit Filmschichtdicken-Messung (Mehrpunkt-Schnitt oder Wirbelstrommessung) iterativ korrigieren; bei Modellwechsel entsprechendes Programm aufrufen, Mixed-Flow-Produktion benötigt Helmtyp-Erkennung (Vision oder RFID-Gehänge); Effektfarben haben engeres Robotparameterfenster als Unifarben, bei Schlüsselfarben wie Metallic-Silber ist Beibehaltung einer manuellen Nachspritzstation pragmatisch. Automatisierungsrate muss nicht 100 % anstreben; das Hybridmodell „Roboter Grundierung Volllack + manuelle Bearbeitung komplexer Stellen“ ist in der Helmbranche am verbreitetsten.
6.3 Umweltkonfiguration
Die VOC-Behandlung der Helmlackierlinie wird nach Sprühlackmenge konfiguriert: Wasserwand oder Trockenfilter zur Lacknebelabscheidung, Aktivkohleadsorption-Konzentration + katalytische Verbrennung (RCO/RTO) zur Behandlung organischer Abgase ist bei Neulinien Standard geworden. Bei der Quellenminderung kann die Kombination wasserverdünnbare Farbe + UV-Klarlack die VOC-Emission pro Helm um über 60 % senken; in Gebieten mit strengerer Umweltprüfung ist dies fast die einzig genehmigungsfähige Route für Neulinien. Dies erklärt, warum die Wasser- und UV-Verdünnung von Helmfarben schneller voranschreitet als in vielen anderen Kunststofflackierbranchen.
Sieben, Qualitätsprüfung: Vollständige Liste von Optik bis Zuverlässigkeit
Die Prüfung von Helmlackierteilen erfolgt in vier Ebenen. Optikebene: unter Standardlichtkasten visuell Staubpunkte, Läufer, Orangenhaut, Farbabweichung (ΔE≤0.8, pro Helm an allen Stellen ≤0.5), bei Hochglanzhelmen zusätzlich DOI-Bewertung (Bildklarheit). Physikalebene: Gittrisshaftung (GB/T 9286, Grad 0–1, Dekor-Bereich separat ritzen), Bleistifthärte (UV-Klarlack ≥H), Abrieb (RCA oder Taber). Beständigkeitsebene: Bewitterung (QUV-A 300–500 Stunden keine Kreidung, keine Vergilbung ΔE≤2, Export-Helme je Zielmarkt erhöht), künstlicher Schweiß (Helmriemen-Schnalle Umgebung 48 Stunden keine Anomalie), Kosmetika und Sonnencreme (häufige Verbraucherbeschwerde, Avobenzon in Sonnencreme quellt manche Klarlacke), Wasserlagerung (40℃×240 Stunden keine Blasen, kein Glanzverlust), Kälte-Wärme-Zyklus (-30℃↔70℃, 10 Zyklen). Sicherheitsbezogene Ebene: nach Beschichtung Schalen-Stichprobe mit Fallhammerstoß oder Kompletthelmstoß, um zu verifizieren, dass Beschichtungsprozess (v. a. Lösemittel und Einbrennen) die Schalenleistung nicht verschlechtert – dies ist der Prüfpunkt, der Helme von allen gewöhnlichen Kunststoffteilen unterscheidet; empfohlen, pro Charge Aufzeichnungen zu behalten für Zertifizierungsstichproben.
Acht, Schnelldiagnose häufiger Fehler
| Fehler | Häufige Ursache | Gegenmaßnahme |
|---|---|---|
| PC-Schale Feinrisse | Starkes Lösemittel + Spritzguss-Innenspannung | PC-sicherer Verdünner, Spritzguss-Glühung, Erstmuster-Spannungsverifizierung |
| Krater/Fischauge | Silikon-Trennmittelrest, ölhaltige Luft | Silikonfreies Trennmittel, Abwischen verstärken, Präzisionsluftfilter |
| Staubpunkt/Körner | Elektrostatisches Staubsaugen, Sprandraum zu wenig sauber | Ionenwind-Entstatisierung, Sprandraum Überdruck, Vorrichtung Staubschutzhaube |
| Blase unter Dekor | Wasseraustreiben unvollständig, Klarlack frisst Grund an | Dekor-SOP-Schulung, erste Klarlack-Schicht dünn zum Randversiegeln |
| Klarlack weißanlaufend | Hohe Feuchte, zu schnelles Flash-Trocknen, Verdünner falsch | Feuchte 55%–70% regeln, Langsamverdünner für Verdunstungsgrad |
| Effektfarbe fleckig/Wolken | Spritzgang-Überlappung ungleich, Viskositätsdrift | Roboterbahn korrigieren, Viskositätsautomatik |
| UV-Klarlack Schattenbereich nicht trocken | Doppelkrümmung Bestrahlungstotecke | Mehr-Lampen-Position + Rotationvorrichtung, Dual-Härtung Rezept als Backup |
| Mattfläche schlechte Schmutzbeständigkeit | Mattierungspulver-Poren saugen Schmutz | Schmutzbeständigen Matt-Klarlack wählen, Schmutztest zusätzlich |
| Klarlack vergilbt | Aromatischer Härter, UV-Photoinitiator-Rest | Aliphatisches System wechseln, UV-Rezept und Dosis optimieren |
Neun, Kosten und Auswahl: Entscheidungsrahmen für Helmfabrik-Beschaffung
Bei den Einzelhelm-Lackierkosten macht der Klarlack 45%–60% der Farbkosten aus und ist Schwerpunkt der Auswahl. Entscheidungsvorschlag in vier Schritten: Schritt 1 Härtungsroute festlegen, je Linienplatz und Taktbedarf – Tagesproduktion über 3000 Helme und Platz eng, UV-Route fast zwingend; Schritt 2 Wasserisierungsgrad der Farbe festlegen, je lokaler Umweltprüfung und Abwasser-/Emissiongenehmigungsrest; Schritt 3 Schalensicherheit verifizieren, PC-Schalen-Projekt schreibt Spannungsriss-Verifizierung in Beschichtungsfreigabedokument als Vorbedingung für Serienfreigabe; Schritt 4 Technikervice verhandeln, Helm ist Mehrprozess-Überlagerungsprodukt, ob Farblieferant Ingenieur vor Ort für Dekor-Klarlack-Match-Abstimmung entsenden kann, ob 48-Stunden-Response für Fehleranalyse – wichtiger als Stückpreis. Erfahrung aus kexinMaterials Kunststofflackier-System zeigt: bei Helm-Projekt-Testphase ca. 70% der Fehler treten in „Zwischenschichten“ auf – zwischen Farbe und Dekor, zwischen Dekor und Klarlack; die Gesamtkontrollfähigkeit des Lieferanten über das volle Beschichtungssystem ist der wahre Erfolgsfaktor.
Zehn, Spezialkapitel nach Segment: Beschichtungsunterschiede verschiedener Helme
„Helm“ ist eine große Familie; Motorrad-Vollvisierhelm, Elektrorad-Halbhelm, Fahrradhelm, Skihelm und Industrie-Schutzhelm haben je eigene Beschichtungslogik, Fabriken mit Mischsegmenten sollten separate Prozessakten anlegen.
10.1 Fahrradhelm: Besonderheit von PC-Dünnschale und In-Mold
Mittel- und Hochklasse-Fahrradhelme nutzen In-Mold-Einheitstechnik – 0,3–0,5 mm PC-Dünnschale und EPS-Schaum werden im Form direkt verbunden. Bei dieser Struktur ist Beschichtung meist vorgelagert: PC-Blech vor Formung bedruckt oder beschichtet (In-Mold-Dekor), oder nach Formung nur lokale Spritzlackierung und Etikettierung. Schwierigkeit nachträglicher Spritzlackierung: Dünnschale niedrige Steifigkeit, nach Montage nicht wärmebelastbar, nur Raumtemperatur-Lufttrocknung oder Niedrigtemperatur (≤50℃) System; UV-Klarlack wegen minimaler Härtungs-Temperaturanstieg bevorzugt. Fahrradhelm gewichtsensibel (Flaggschiff nur ca. 200 g Komplett), Beschichtungsgesamtdicke auf 30 µm komprimiert, deckstarke Farbe und hochfestkörper-Klarlack sind Rezeptrichtung.
10.2 Skihelm: Flexibilitätstest bei Kälte
Skihelm Arbeitsumgebung -30℃–0℃, Beschichtungs-Kältelflexibilität ist einzigartige Kennzahl: bei Raumtemperatur ok spröder Klarlack kann bei Kältestoß flächig abplatzen. Rezeptmäßig zähmodifiziertes PU-System, Prüfung um Kälte-Fallkugelstoß erweitert (-30℃ vorgekühlt). ABS-Hartschale Skihelme oft Soft-Touch-Lack beliebt, Touchschicht bei Kälte nicht hart/rissig, und Schneebrillenband-Reibtest bestehen.
10.3 Industrie-Schutzhelm: billig, aber Vorschrift keineswegs locker
Industrie-Schutzhelm (HDPE/ABS) niedriger Stückpreis, Beschichtung meist naturfarbenes Spritzguss + Siebdruck-LOGO, aber zwei Beschichtungsszenarien: reflektierende Warnbeschichtung (Hohe Sichtbarkeit) und Firmen-Custom-Farbe. GB 2811 fordert für Schutzhelm Kälte-, Hitze-, Seitensteifigkeit etc., was ebenso Beschichtungsprozess verbietet, Schale zu verschlechtern; HDPE Oberflächenenergie sehr niedrig (ca. 31 Dyn), jede Beschichtung vorab Flammbehandlung oder Spezial-CPO-Grundierung nötig, sonst Haftung null – dies ist größter Beschichtungsunterschied HDPE zu ABS. Schutzhelm-Branche Preiskampf hart, Beschichtungslösung meist „eine Grundierung eine Decklack“ Minimalystem, Geld in Haftungssicherung.
10.3A Reithelm und Baseballhelm: Beschichtungs-Merkzettel Nischen
Reithelm (PC/ABS-Schale + Samt oder Lack zwei Routen) Lackvariante klassisch „tiefe Unifarbe + Metallemblem“, schwarzer Hochglanz DOI nahe Klavierlack, Staubpunkt-Kontrolle und Polierprozess Kostenschwerpunkt; Zertifizierung (VG1/ASTM F1163) ebenso Beschichtung verbietet Schalenverschlechterung. Baseball/Softball-Schlaghelm meist ABS-Spritzguss leuchtende Farbe, Beschichtung hochgesättigte Reinfarbe + großflächiger Wasserauftrag-Teamlogo, Kinderversion nach Spielzeug-Schwermetallgrenze, und Lackfläche Steinschlag-Abplatzer (bei Balltempo kein Lackplattenabfall) separat verifizieren – abgefallene Lackplatte scharfe Kante ist Sekundärrisiko für Jugendliche. Nischensegment Stückzahl klein, aber Preis und Marge oft besser als Massensegment, geeignet als Füllaufträge für Bemalungskapazität.
10.4 Elektrorad-Halbhelm: Effizienzschlacht durch Menge
Nach Inkrafttreten der 3C-Zertifizierung explodierte die Nachfrage nach Elektrorollerhelmen, und die Tageskapazität führender Fabriken erreicht Zehntausende Stück. Die Schlüsselwörter für die Beschichtung dieser Produktkategorie sind „Takt und Durchlaufquote“: wasserverdünnbare pigmentierte Farbe + UV-Klarlack auf Doppelroboterlinie, visuelle Helmformerkennung zur automatischen Programmanpassung, Online-Schichtdickenüberwachung – jede Steigerung der Durchlaufquote um einen Prozentpunkt bedeutet echtes Geld. Das Farbmanagement nutzt das Modell „Basisfarben stets vorrätig + schnelle Reaktion auf Trendfarben“, wobei die Reaktionsgeschwindigkeit beim Abtönen von Fast-Fashion-Farben wie Macaron-Tönen und Morandi-Grau zum Wettbewerbsfaktor in der Lieferkette wird. Die Farbpastenbibliothek und die 48-Stunden-Musterfertigungsfähigkeit des Beschichtungslieferanten nehmen in dieser Kategorie direkt am Wettbewerb teil.XI. Farb- und Effekttrends: Die „Modeindustrie“-Seite der Helmbeschichtung
Helme haben sich von Sicherheitsausrüstung zu einem Teil der Fahrradbekleidung entwickelt, und die Beschichtungsseite muss die verarbeitungstechnische Bedeutung von Trends verstehen. In den letzten Jahren dominieren fünf Trendlinien: Erstens matte Systeme mit geringer Sättigung, Zementgrau, Nebelblau, Milchteefarben kombiniert mit mattem Klarlack bei etwa 20 GU, wobei der Schwerpunkt auf gleichmäßiger Mattierung und Schmutzbeständigkeit liegt; zweitens Retro-Motorradstil, Cremeweiß, Armeegrün kombiniert mit Metallnieten-Aufklebern, wobei die Lackoberfläche einen „sanften Glanz“ anstrebt und meist hochvolumige PU-Systeme verwendet werden; drittens Rennsport-Lizenz-Dekore, MotoGP- und Anime-IP-Lizenzmuster mit über fünf Schichten, Mixed-Process aus Wasserdecals und Maskierspritzlackierung, die Hauptverbraucher der Bemalungskapazität; viertens galvanische Irisation und Chameleon-Effekte, Spiegelsilberbasis + irisierende Pigmente mit transparenter Deckfarbe, extrem hohe Anforderungen an die Untergrundplanheit, meist bei Flaggschiff-Modellen; fünftens nächtliche Sichtbarkeit, reflektierende Mikroperlen-Beschichtung und Fluoreszenzfarbflächen in das Mustersdesign integriert, was zusätzliche Sicherheitspunkte bei Vorschriften bringt. Die praktische Bedeutung von Trends für Fabriken liegt in der flexiblen Produktionsreserve: der Wechsel zwischen Matt und Hochglanz, die elastische Kapazitätserweiterung der Dekorarbeitsplätze und die Musterfertigungsfähigkeit für Spezialeffektfarben entscheiden darüber, ob man jede Welle von Trenddividenden einfangen kann. Ergänzend sei der branchenweite Konsens zur Farbsicherheit: Unfallforschung zeigt seit langem, dass helle und hochsichtbare Helme bei Nacht eine deutlich bessere Erkennungsdistanz haben als dunkle Helme, und einige europäische Märkte fördern bereits den Anteil von fluoreszierenden Farben und reflektierenden Elementen. Das bedeutet, dass der Schnittpunkt von „gut aussehen“ und „sicher sichtbar“ – Fluoreszenzgelbgrün, helles Orange, Weiß mit reflektierenden Grafiken – vom Rand der Vorschriften zum Design-Mainstream wird; wer auf der Beschichtungsseite frühzeitig wetterfeste Lösungen für Fluoreszenzpigmente reserviert (Fluoreszenzfarben sind allgemein wetteranfällig, benötigen UV-Absorber-Verstärkung und Klarlack-Schutz), wird einen Vorsprung haben.
XII. Reparaturverfahren: Rettungshandbuch für wertvolle Helmkörper
Auch wenn die Fehlerrate der Helmbeschichtung auf 3 % kontrolliert wird, gibt es in einer Fabrik mit täglich zehntausend Helmen dennoch hunderte Stück täglich zu bearbeiten; das Reparatursystem beeinflusst die Kosten direkt. Stufenweise Reparaturbehandlung: Erstgradige Defekte (Staubpunkte, leichte Partikel) werden nach vollständiger Aushärtung des Klarlacks mit P2000-Nassschliff + Polierwachs spiegelglatt restauriert; UV-Klarlack ist hart, die Poliereffizienz ist geringer als bei PU-Klarlack, spezielles Schleifmittel erforderlich; zweitgradige Defekte (lokales Ablaufen, kleine Dekorfehler) werden lokal geschliffen und mit Klarlack nachbespritzt, wobei auf den Übergang zwischen Nachspritzzone und Originallack zu achten ist; UV-Systeme benötigen bei lokaler Nachbespritzung eine tragbare UV-Lampe zur Nachhärtung; drittgradige Defekte (großflächige Mängel) erfordern komplettes Abziehen und Neulackieren des Helms – das Abziehen von Kunststoffschalen ist eine Hochrisiko-Operation, nur kunststoffsichere Abbeizmittel bei niedriger Temperatur und kurzer Zeit zulässig; PC-Schalen werden grundsätzlich nicht abgezogen, das Gehäuse wird direkt verworfen; ABS-Schalen müssen nach dem Abziehen vollständig auf Spannung und Aussehen neu geprüft werden. Wirtschaftlichkeitsregel der Reparatur: Helme, deren Reparaturzeit das 1,5-Fache der Neulackierzeit überschreitet, werden direkt verworfen, damit die Reparaturabteilung kein Kostenloch wird. Wöchentliche Pareto-Analyse der Defekte und Rückführung der Reparaturdaten in die Produktionsparameterkorrektur ist der wahre Wert des Reparatursystems.
XIII. Fallstudien: Problemabschluss in drei realen Szenarien
Fall 1: Massenhafte Feinrisse an PC-Helmen einer Elektrorollerhelmfabrik, Kundenbeschwerdenrate stark steigend. Untersuchung ergab, dass zur Kostensenkung ein universeller Verdünner eingesetzt wurde, mit überhöhtem Ketongehalt, kombiniert mit erhöhter innerer Spannung durch verkürzte Spritzgusszyklen. Maßnahme: Wiederherstellung des PC-sicheren Verdünners und schriftliche Fixierung der Zusammensetzung im Beschichtungsfreigabedokument; Spritzgussseite fügte 80 ℃ × 3 Stunden Glühprozess hinzu; Einführung eines Tetrachlorkohlenstoff-Tauchpunkttests als Eingangsschnellprüfung. Nach zwei Wochen Risse auf null. Lehre: Kostensenkung bei PC-Projekten darf die Verdünner-Linie niemals antasten.
Fall 2: Hochwertige Motorradhelme mit wiederholter Blasenbildung nach Dekor-Klarlack, Reparaturrate 18 %. Nachforschung zeigte, dass neue Mitarbeiter an der Dekorstation die Wasserverdrängungstechnik nicht beherrschten und bei 85 % Luftfeuchtigkeit die Dekore nicht ausreichend getrocknet vor dem Klarlackieren waren. Maßnahme: Nach Dekorierung 40 ℃ × 20 Minuten Zwangstrocknungsphase; Schulung neuer Dekormitarbeiter mit Abfallhelmen zur Wasserverdrängungstechnik; Entfeuchter in Werkstatt, Luftfeuchtigkeitsobergrenze 70 %. Reparaturrate sank auf unter 2 %. Lehre: SOP für Handarbeitsprozesse und Umgebungskontrolle sind gleichermaßen wichtig.
Fall 3: Mattes Exportmodell für Europa fiel bei ECE 22.06 Schrägstoßtest mit zu hohem Reibungsspitzenwert auf. Nach Abstimmung mit Zertifizierungslabor wurde der Glanz des matten Klarlacks von 12 GU auf 22 GU erhöht und der Mattierungspulvertyp gewechselt, um die mikroskopische Oberflächenrauheit zu senken; Retest bestanden. Lehre: Im 22.06-Zeitalter muss das Lackoberflächen-Texturdesign früh in den Zertifizierungsfokus, das Glanz- und Rauheitsfenster sollte bereits in der Designphase festgelegt werden.
XIIIA. Ausführungsdetails für wasserverdünnbare pigmentierte Farbe auf Helmen
Wasserverdünnung ist eine unvermeidliche Richtung für die Helmbeschichtung, aber das Verarbeitungsfenster von wasserverdünnbarer pigmentierter Farbe auf Helmkurven ist enger als bei lösemittelhaltiger Farbe; dieses Kapitel erklärt die praktischen Details.
Umgebungskontrolle ist die erste Variable. Die Verdunstungsrate von Wasser reagiert extrem empfindlich auf Temperatur und Feuchtigkeit: über 75 % Feuchtigkeit verlangsamt das Flash-Trocknen, bei Nass-in-Nass-Prozessen leicht Wassereinschluss und Blasen; unter 45 % Feuchtigkeit plus hohe Temperatur führt zu schnellem Oberflächentrocknen mit Orangenhaut und Flecken. Empfohlenes Umgebungsfenster für Helm-Wasserlinien: Temperatur 23–28 ℃, Feuchtigkeit 55 %–70 %, Spritzkabine mit dualer Temperatur-Feuchtigkeitskontrolle der Zuluft. Regenzeit im Süden und trockene Winter im Norden sind zwei Hochrisikoperioden; Investitionen in Umgebungstechnik müssen im Wasserumstellungsbudget ausreichend gewichtet werden.
Zerstäubungs- und Spritzbreitenparameter neu kalibrieren. Wasserlack hat hohe Oberflächenspannung und andere Scherviskosität als lösemittelhaltiger Lack; direkte Übernahme der Lösemittelparameter führt zu grober Zerstäubung und schlechter Verlauf. Typische Anpassungen: Zerstäubungsdruck leicht um 0,02–0,05 MPa erhöhen, Farbauftrag um 10 %–15 % senken, Pistolengeschwindigkeit verlangsamen, Zwischenflash-Trocknen auf 5–8 Minuten verlängern oder Infrarot-Hilfstrocknung. Roboterlinien benötigen separate Parametersätze für Wasserlack, nicht gemeinsam mit lösemittelhaltigem Programm.
Flash-Trocknen und Vorwärmen sind entscheidend gegen Blasen. Vor dem Überlackieren von wasserverdünnbarer pigmentierter Farbe mit UV-Klarlack muss der Wassergehalt in der Schicht unter die Sicherheitsgrenze fallen, sonst schließt die sekundenschnelle UV-Härtung das Wasser in der Schicht ein, was bei Temperaturwechsel später blasen kann. Bewährte Konfiguration: „Infrarot-Vorwärmen (Lackoberfläche 45–55 ℃) × 3–5 Minuten + Luftvorhang“ kombiniert, Kalibrierung der Prozesszeit mit Filmbefeuchtungsmessgerät oder Gewichtsmethode, nicht nach Gefühl.
Reinigung und Leitungsumbau nicht sparen. Ausgetrockneter Wasserlack löst sich nicht in Lösemitteln, Leitungs-Totzonen-Restlack ist Quelle für Farbpunkte. Umbaupunkte: Pumpen und Leitungen aus Edelstahl oder Kunststoff (rostfrei), Rohrdurchmesser und Fließgeschwindigkeit gegen Sedimentation, Farbwechsel mit „Wasserwäsche + Lösemittelwäsche“ Doppelprogramm, Kreislaufsystem mit Filter ≤ 25 Mikrometer. Diese Details erscheinen im Angebot unauffällig, bestimmen aber die Durchlaufquotenkurve der Wasserlinie in den ersten drei Monaten nach Inbetriebnahme.
XIIIB. Digitalisierung der Helmbeschichtung: Vier kostengünstige Maßnahmen mit hohem Ertrag
Digitalisierung der Helmbeschichtung muss nicht sofort mit MES starten; vier kostengünstige, ertragreiche Dinge zuerst: Erstens Farbdifferenz-Daten: visuelle Farbprüfung aufgeben, tragbares Spektralkolorimeter nutzen, alle zwei Stunden ΔE-Trend erfassen, Farbchargenabweichung früh im Drift abfangen. Zweitens Schichtdicken-SPC: UV-Klarlackdicke bestimmt Härte und Wetterbeständigkeit, Ultraschall-Dickenmessgerät (für Kunststoffsubstrat) mit Fünf-Punkt-Methode pro Helm, Regelkarte für Roboter-Spritzstabilität. Drittens Umgebungsdaten-Protokollierung: Spritzkabinen-Temperatur/Feuchtigkeit, UV-Lampenenergie (wöchentlich mit Energiemessgerät, Lampenalterung ist unsichtbarer Killer) automatisch aufzeichnen, für Fehleranalyse Umgebung der Schicht abrufbar. Viertens Defekt-Codierung: Staubpunkte, Krater, Flecken etc. codieren, Prüfstation mit Tablet-Erfassung, wöchentlich automatische Pareto-Karte als Korrekturschwerpunkt. Gesamtinvestition im Bereich hunderttausend Yuan, dafür „Daten-basierte“ Prozessfähigkeit und Pluspunkte bei Großkunden und Zertifizierungsaudits.
XIV. Schnellnachschlagetabelle für Helmbeschichtungsprüfstandards
| Prüfgegenstand | Referenzstandard | Typische Anforderung |
|---|---|---|
| Farbdifferenz | CIE LAB visuell + Gerät | Gesamthelm ΔE≤0,8, zwischen Bereichen ≤0,5 |
| Haftfestigkeit | GB/T 9286 Gitterschnitt | 0–1 Klasse (Dekorbereich separat) |
| Härte | GB/T 6739 Bleistift | UV-Klarlack≥H, PU-Klarlack≥F |
| Wetterbeständigkeit | QUV-A / Xenon | 300–500h ΔE≤2 keine Kreidung |
| Beständig gegen künstlichen Schweiß | ISO 3160-2 Referenz | 48h keine Verfärbung/Blasen |
| Sonnencreme-Beständigkeit | Unternehmensstandard (Avobenzon-Rezeptur) | 24h keine Quellungsmarken |
| Wasserlagerung | GB/T 5209 | 40℃×240h keine Blasen |
| Temperaturwechsel | Unternehmensstandard | -30℃↔70℃×10 Zyklen kein Riss |
| Tieftemperaturstoß (Schneehelm) | Unternehmensstandard Fallkugel | -30℃ kein Lackabsplittern |
| RCA-Abrieb | ASTM F2357 | ≥150–300 Zyklen |
| Schalensicherheitsprüfung | GB 811 / ECE 22.06 | Nach Beschichtung keine Verschlechterung der Stoßleistung |
| Chemische Konformität | REACH/PAHs/California 65 | Vollständig nach Zielmarkt |
Hängen Sie diese Tabelle an die Wand der Qualitätsabteilung; bei Projektstart jedes Element mit Kundenanforderung und Zielmarkt abgleichen, um die meisten passiven Situationen von „erst nach Fertigung merken, dass Prüfung nicht bestanden“ zu vermeiden.
Häufige Fragen FAQ
1. Feinrisse an PC-Helm nach Lackierung – Lackproblem oder Schalenproblem?
Es ist das gemeinsame Ergebnis von „Lack + Schale“, die Verantwortung liegt meist an beiden Enden: auf Beschichtungsseite greift der Verdünner mit starken Lösemitteln (Keton, Ester, Aromaten überschüssig) den PC an; auf Spritzgussseite liefert zu hohe Restspannung die Rissenergie. Reihenfolge: zuerst Tetrachlorkohlenstoff-Tauchpunkttest für Spannungsgrad der Schale, bei Überschreitung zuerst Glühen; dann Verdünnerzusammensetzung prüfen, PC-sicheren Verdünner verwenden; zuletzt 50 ℃ × 24h Nachlack-Validierung. Nur wenn beide Enden kontrolliert sind, sind Risse dauerhaft behoben.
2. Warum kann Helmbeschichtung generell nicht bei hoher Temperatur gebacken werden?
Vom Schalenmaterial bestimmt. ABS hat nur 80–90 ℃ Dauertemperaturbeständigkeit, PC etwas höher aber hohe Temperatur beschleunigt Spannungsfreigabe und Verformung, EPS-Polster (bei manchen Prozessen Schale bereits mit Schaum montiert) schrumpft ab 60 ℃. Daher wird das Trocknungsfenster der Helmbeschichtung generell unter 60–70 ℃ gehalten, was der Grund ist, warum UV-Klarlack (Härtung fast ohne Erwärmung) in der Helmbranche so schnell penetriert.
3. Matthelm glänzt mit der Zeit und bekommt „Patina“ – was tun?
Die mikroskopische Rauheit der Mattoberfläche wird durch Reibung geglättet, was lokal glänzt – physikalisches Schicksal matten Systems. Verbesserung auf Fabrikseite: abriebfeste Mattierungssysteme wählen (Polyurethan-Mattklarlack besser als normaler Acryllack), Glanz auf 15–25 GU kontrollieren (zu niedriger Glanz glänzt leichter), Klarlack-Vernetzungsdichte erhöhen. Verbraucherseite: wiederholtes Trockenreiben vermeiden, Reinigung mit neutralem Reiniger und weichem Tuch.
4. Unterschied zwischen Wasserdecals-Bemalung und Hydrotauchdruck, wie wählen?
Wasserdecals sind „positioniertes Muster“: Mehrfarbendruck, exakte Ausrichtung, geeignet für LOGO, Rennsport-Dekore mit genauer Position, hoher Arbeitsaufwand. Hydrotauchdruck ist „Vollflächenumwicklung“: Mustermembran umhüllt ganzen Helm, keine exakte Ausrichtung, geeignet für Tarnung, Carbonmuster etc., effizient. Bei exakter Ausrichtung Wasserdecals wählen, bei Vollfläche ohne Ausrichtung Hydrotauchdruck; beide oft kombiniert am selben Helm.
5. UV- oder Zweikomponenten-PU-Klarlack für Helm?
Nach Menge und Position. Elektrorollerhelme ab tausend Stück Tagesproduktion: UV-Klarlack schneller Takt, weniger Platz, höhere Härte, klare Kostenvorteile; hochwertige Motorradhelme mit Fülligkeit und Tiefe: Zweikomponenten-PU-Klarlack weiterhin Mainstream, reifes Reparatursystem. Kompromiss: „PU-Farbe + UV-Klarlack“ oder parallele Linien für manche Modelle. UV-Route muss gleichmäßige Bestrahlung auf Doppelkrümmung lösen, vor Inbetriebnahme vollhelm-Mehrpunkte-Härte- und Haftungs-Scan-Validierung.
6. Welche Folgen hat abweichende Beschichtung zwischen zertifizierten und Serienhelmen?
Hohes Risiko. Sowohl GB 811 als auch ECE 22.06 verlangen, dass das zertifizierte Muster mit der Serienproduktion übereinstimmt. Werden bei Marktstichproben Änderungen des Beschichtungssystems festgestellt, die die Leistung beeinträchtigen, drohen Zertifizierungsentzug, Rückruf und Strafen. Die korrekte Vorgehensweise besteht darin, das Beschichtungssystem (Material, Schichtdickenbereich, Aushärtungsart) in das Management der Zertifizierungstechnischen Unterlagen aufzunehmen; ein Wechsel des Farbtyps gilt als technische Änderung und erfordert eine Bewertung, ob ergänzende Tests ausgelöst werden – insbesondere bei sicherheitsrelevanten Änderungen wie dem Wechsel des Verdünnersystems bei PC-Gehäusen.7. Ist es sicher, wenn der Benutzer selbst Sprühlack kauft, um den Helm umzufärben?
Wird nicht empfohlen; aus Werkssicht ist das Risiko klar: Das Lösemittelsystem handelsüblicher Sprühlacke ist nicht am Gehäuse verifiziert, PC-Gehäuse können Spannungsrisse bilden, ABS-Gehäuse können durch starke Lösemittel angegriffen und verschlechtert werden; zudem kann die Beschichtung bestehende Schäden am Gehäuse verdecken. Die meisten Helmhersteller schließen in ihren Anleitungen das eigene Lackieren ausdrücklich aus und führen es als Garantieausschluss auf. Wer den Wunsch nach Umfärbung hat, sollte professionelle Anbieter wählen, die kundenspezifische Beschichtungsdienste anbieten und ein sicheres Beschichtungssystem auf dem Niveau des Originalwerks verwenden.
8. Wie lässt sich das ”Stufengefühl” an den Rändern nach dem Klarlack über den Aufklebern beseitigen?
Drei Maßnahmen kombiniert: Wählen Sie dünne Wassertransferfolien (je dünner die Druckschicht, desto geringer die Stufe); ändern Sie die Klarlack-Strategie auf ”dünne Randversiegelung + vollflächig + vollflächig”, mit ausreichender Zwischenabluftzeit; bei High-End-Helmen nach halber Aushärtung des Klarlacks P1500 Nassschleifen zur Stufenbeseitigung, dann letzte Klarlack-Schicht aufbringen. Die vollständige Beseitigung des Stufengefühls bedeutet im Kern ”die Aufkleberdicke mit Klarlackdicke begraben”, was Festkörpergehalt und Applikationsdicke des Klarlacks erfordert; einfach dieselbe Formulierung öfter sprühen birgt Läufer-Risiko, man sollte mit dem Farbenlieferanten eine Hochfestkörper-Klarlacklösung abstimmen.
9. Was ist bei der Umweltgenehmigung für Helmbeschichtungslinien zu beachten?
Drei Punkte: Die VOC-Gesamtemission ist aus realem VOC-Gehalt der Farbe × Jahresverbrauch zu berechnen; wasserverdünnbare + UV-Kombination senkt den Gesamtwert stark und wird leichter genehmigt; Spritzkabinenabscheidung und Abgasreinigung (Trockenfilter + Aktivkohle + RCO etc.) müssen zur Kapazität passen und Reserve haben; Entsorgungs- und Transportgenehmigungen für Gefahrstoffe (Lackschlamm, Lösemittelabfälle, Filterwatte) frühzeitig einholen. Bei Neubauprojekten empfiehlt sich, bereits in der Prozessplanung die Route ”wasserverdünnbare pigmentierte Farbe + UV-Klarlack” festzulegen, um durch Quellenminderung Genehmigungsspielraum und langfristige Betriebskosten zu gewinnen.
10. Wie bewertet man, ob ein Farbenlieferant für ein Helmprojekt geeignet ist?
Fünf harte Fragen: Gibt es Zusicherung der Inhaltsstoffe für PC-sicheren Verdünner und Daten zur Spannungsrissprüfung; wurde das Gesamtsystem Farbe—Aufkleber—Klarlack auf Zwischenschichttauglichkeit geprüft; kann der UV-Klarlack ein Konzept für gleichmäßige Aushärtung auf doppelt gekrümmten Flächen liefern; gibt es Prüfberichte für helmtypspezifische Tests wie Sonnencreme- und künstlicher Schweißbeständigkeit; kann er die Linie vor Ort bei Produktionshochlauf unterstützen. Helmbeschichtung ist Systemtechnik; nur Lieferanten, die diese fünf Fragen ganzheitlich beantworten können, besitzen langfristige Zulieferfähigkeit.
11. Woher kommen Weißschleier oder kleine Blasen unter dem Klarlack von Carbonhelmen?
Zwei Ursachen: Unvollständige Aushärtung des Harzes des Carbongehäuses oder Rückstände von Trennmitteln an der Oberfläche, was nach Klarlackierung zu Zwischenschichtreaktion oder Benetzungsmangel mit Weißschleier führt; mikroskopische Poren der Gewebestruktur halten Luft, die nach Versiegelung durch Klarlack bei Erwärmung als Mikroblasen austritt. Gegenmaßnahme: Gehäuse zuerst Nachhärtung bestätigen (DSC oder Härteprüfung der Harzhärtung), fein schleifen und mit niedrigviskosem transparentem Primer vorab penetrierend versiegeln, dann hochdeckenden Klarlack aufbringen. Bei Carbongewebe-Helmen empfiehlt sich für Klarlack ”dünn in mehreren Gängen” statt ”dick in zwei Gängen”.
12. Wie löst man die saisonale Kapazitätselastizität der Helmbeschichtung?
Helmabsatz ist stark saisonal (Frühling/Sommer Fahrrad-Saison + Impulse bei neuen Vorschriften), Kapazitätselastizität hat drei Hebel: Manuelle Stationen wie Aufkleber mit schnell schulbaren modularen SOPs für temporäre Personalaufstockung; UV-Aushärtungslinie mit Reserve für Förderkettenbeschleunigung (Lampenleistungsreserve über 20%); mit mindestens zwei Farbenlieferanten gleiche Formulierung doppelt zertifizieren, um im Hochsommer nicht am Einzelpunkt zu hängen. Nebensaison nutzt man für Prozessoptimierung, Gerätepflege und neue Farbmuster-Vorratsaufbau, um saisonale Schwankung zum Rhythmus statt zur Krise zu machen.
13. Benötigt die Helmscheibe (Visier) eine Beschichtung?
Ja, aber es gehört zum Bereich optischer Beschichtungen statt Dekorationsbeschichtung: PC-Visieraußenseite erhält verschleißfeste Härtungsbeschichtung (Hard Coating, Siloxan-System Tauch- oder Gießbeschichtung, Bleistifthärte über 2H), Innenseite erhält Antibeschlagbeschichtung (hydrophil oder surfactantfreisetzend). Diese beiden Beschichtungsprozesse (staubfreie Klasse, Tauchgeschwindigkeit, Aushärtekurve) unterscheiden sich völlig von Gehäusebeschichtung und werden meist von Visierspezialwerken ausgeführt. Der Helmhersteller muss Aussehensabgleich (Lichttransmission, Farbton) zwischen Visierbeschichtung und Gehäuselack sowie das Nicht-Versagen der Visierbeschichtung bei Helmgruppen-Bewitterungstest kontrollieren.
14. Muss bei neuer Farbgebung desselben Helmtyp eine Neuzertifizierung erfolgen?
Es kommt auf die Art der Änderung an. Nur Farbänderung der pigmentierten Farbe bei unverändertem Beschichtungssystem (Material/Schichtdicke/Aushärtung) gilt in den meisten Zertifizierungssystemen als nicht wesentliche Änderung, interne Bewertungsaufzeichnung genügt; bei Systemänderungen – z. B. Hochglanz zu Matt (Oberflächenreibungsänderung, ECE 22.06 sensibel), lösemittelhaltige zu wasserverdünnbarer Farbe, zusätzliche Metallic-Pigmentschicht dick sprühen – wird Empfehlung, der Zertifizierungsstelle zu melden und ggf. ergänzende Tests. Intern sollte eine ”Farbwechsel-Stufenliste” erstellt werden, welcher Prozess bei welcher Änderung schriftlich geregelt wird, um jedes Mal Diskussion vor Ort zu vermeiden.
15. Fahrplan zum Aufbau einer Helmbeschichtungslinie von 0 auf 1
Eine Aktionsliste für Werke, die in die Helmbranche einsteigen oder von Fremdvergabe auf Eigenbeschichtung umstellen, entlang einer Zeitleiste.
Monat 1–2 (Definitionsphase): Produktpositionierung klären (Elektroroller-Helm auf Menge oder Motorrad-Helm auf Qualität), Zielzertifizierung (3C/GB 811/ECE/DOT) und Tageskapazitätsziel; daraus Aushärtungsroute (UV-dominiert oder PU-dominiert) und Automatisierungsgrad festlegen; Umweltvorabgespräch abschließen, Bestätigung der VOC-Gesamtmengenkennzahl – ohne diese ist alles danach illusorisch.
Monat 3–4 (Designphase): Linienlayout-Planung (Materialfluss Vorbehandlung—pigmentierte Farbe—Aufkleber—Klarlack—Prüfung, Schleifbereich physisch getrennt); Geräteauswahl (Förderkette, Roboter, UV-Tunnel, Abgasreinigung); parallel Beschichtungssystem-Verifikation starten – mit Zielgehäuse komplette Beschichtungsmatch-Tests, Spannungsrissprüfung PC-Gehäuse zuerst; Aufkleberlieferant und Designressourcen anbinden.
Monat 5–6 (Bau- und Probephase): Geräteinstallation und -abstimmung; erste Prozessparameter fixieren (Sprühprogramm, Zwischenabluftzeit, UV-Energie, Umgebungsfenster); Probehelme zur Zertifizierung, Beschichtungszustand an Zertifizierungsdokument gebunden; Bediener und Prüfer geschult, Aufkleberhandling geprüft; vier Aufzeichnungsbücher für Badflüssigkeit/Farbe/Umgebung/Defekte anlegen.
Ab Monat 7 (Hochlaufphase): Hochlauf mit Durchlaufquote als Kernkennzahl (erster Monat 70%–80% üblich, gesunde Linie innerhalb drei Monaten über 92%); wöchentliche Defekt-Pareto-Review; mit Farbenlieferant Vor-Ort-Abstimmmechanismus, Match-Probleme aus Probephase einzeln schließen. Insgesamt benötigt eine Tages-3000-Helm-Elektroroller-Beschichtungslinie vom Projektstart bis stabiler Produktion ca. 7–9 Monate, Gesamtinvest je nach Automatisierung im Bereich mehrere Millionen bis zehn Millionen Yuan. Drei am meisten unterschätzte Ausgaben: Umweltanlagen, Umgebungsklima und Entfeuchtung, Reparaturplatz – im Budget Reserve einplanen.
16. Terminologie-Schnellübersicht
- In-mold (Forminnenverbund): PC-Dünnschale und EPS-Schaum werden in der Form einmalig verbunden gegossen, Helmprozess.
- Spannungsriss: Mikrorisse durch innere Spannung und Lösemittel gemeinsam, PC-Beschichtung Hauptrisiko.
- Wassertransferfolie: Wasseraktivierte Verschiebe-Farbendruck-Aufkleber, Hauptprozess Helm-Dekor.
- Wasserumspülungstransfer: Mustermembran auf Wasseroberfläche aktiviert, dann 3D-Überzug des Werkstücks für Vollmuster.
- Wasserverdrängen: Handgriff nach Aufkleber, Schaber drückt Wasser und Luftblasen unter Folie raus.
- Randversiegelungs-Sprühung: Erste dünne Klarlack-Schicht, verhindert Lösemittelangriff auf Aufkleberdruckfarbe.
- DOI-Bildschärfe: Klarheitskennzahl der reflektierten Abbildung, quantifizierte Sprache für Hochglanz-Helmqualität.
- Doppelhärtung: UV + Wärme/Feuchte Kombination, löst Aushärtung in Schattenzonen gekrümmter Flächen.
- CPO-Grundierung: Chloriertes Polyolefin-Primer, Brücke für Haftung auf niederenergetischem Kunststoff (PP/HDPE).
- Durchlaufquote: Anteil einwandfreier Beschichtung ohne Nacharbeit, Kern-KPI Helmline.
- Bildschärfe (DOI): Reflexionsklarheit der Oberfläche, Kernkennzahl für Hochglanz-Uni wie Klavierlack.
- Faraday-Effekt: Bei Elektrostatik sprühen sparse elektrische Linien in Hohlräumen, Lack schwer eindringbar, häufig in Helmluftkanälen.
- Pareto-Diagramm: Balkendiagramm nach Defekthäufigkeit absteigend, Werkzeug zur Lokalisierung der ”kritischen Wenigen” in Nacharbeit.
- Farbenanerkennungsschein: Systemtechnische Vereinbarung zwischen Helmwerk und Farbwerk, Material, Parameter und Änderungsregeln fixiert.
17. Lieferketten-Synergie: Vier-Seiten-Kopplung von Helmwerk, Spritzgusswerk, Aufkleberwerk, Farbwerk
Helmbeschichtungsqualität ist nie nur Sache der Beschichtungshalle, Vier-Seiten-Synergie verdient eigenes Kapitel.
Synergie mit Spritzguss: Schriftlich Trennmitteltyp und -menge (bevorzugt silikonfrei), PC-Teil Spritzparameteränderung meldepflichtig an Beschichtung, Spannungs-Stichprobendaten chargenbegleitend. Werkstoffwechsel an Spritzmaschine (z. B. ABS-Marke) scheint unabhängig, aber unterschiedlicher Butadiengehalt ändert Oberflächenenergie und Lösemittelsensibilität; Beschichtung sollte ”Gehäusematerial-Marke fixiert” ins interne Änderungsmanagement schreiben.
Synergie mit Aufkleberdruck: Wassertransferfolien-Druckfarbsystem muss mit Klarlack auf Angriffstest geprüft sein, Druckwerk Wechsel von Farbe/Platte neu prüfen; Designentwurf in Musterphase von Beschichtungstechnik auf Flächenanpassung geprüft (Teilungskompensation großflächiger Muster auf Doppelkrümmung); Lagerfeuchte und Haltbarkeit der Folie in Eingangsprüfung – feuchte Folie am Helm bläht Blasenrate verdoppelt.
Synergie mit Farbwerk: Helmprojekt empfiehlt ”Systemanerkennung” statt ”Einzelkauf”: pigmentierte Farbe, Verdünner, Klarlack, Reparaturmaterial gemeinsam anerkannt, jede Änderung triggert Systemnachprüfung. Im Anerkennungsschein zu fixierende Schlüssel: PC-sicherer Lösemittelzusicherung, UV-Klarlack-Energiefenster, Sonnencreme-Beständigkeit Praxistest und Chargen-Farbabweichungsstandard. Quellenwerke wie Kexin New Material, die Gesamt-Kunststoffbeschichtungspaket bieten, können Anerkennungssystem-Vorlage, Badrandservice und Schnellmuster ins Kooperationsframework packen; Helmwerk sollte technische Ressourcen nutzen statt nur Preis zu reden.
Synergie mit Zertifizierungsstelle: Neue Farbfamilien (besonders Matt, haptisch, reflektierend) in Definitionsphase mit Labor zu Oberflächenmerkmal-Einfluss vorab; Beschichtungssystem in Zertifizierungstechnische Unterlagen, Änderungsmanagement institutionalisiert. Wesen der Vier-Seiten-Synergie: aus ”bei Problemen gegenseitig Schuldzuweisung” wird ”vor Änderung gegenseitig Meldung”, Betriebskosten dieses Mechanismus weit unter einer Massenreklamation.
Schlusswort: Balance zwischen Sicherheit und Ästhetik
Das Besondere der Helmbeschichtung ist, dass sie zwei scheinbar widersprüchlichen Herren dient: Sicherheitsvorschriften verlangen, Beschichtung ”macht keinen Ärger” – verschlechtert Gehäuse nicht, verdeckt Defekte nicht, ändert Crash-Eigenschaften nicht; Markt verlangt, Beschichtung ”redet” – Hochglanz tief, Matt edel, Bemalung fein. Pfad dieser Balance ist im Text gelegt: Kennst Gehäusematerial bestimmt Lösemittel, fixiere Fenster gegen Riss, Schichtmatch schützt Aufkleber, Zertifizierungssicht managt Aussehen.
Jeder Rolle ein Satz. Beschichtungsleiter: PC-Spannungsrissprüfung und Aufkleber-Zwischenschichtmatch sind die einzigen zwei Helmprojekt-Punkte ”ein Fehler verheerend”, andere lassen sich in Hochlauf korrigieren. Einkaufsleiter: Helmfarbauswahl ist im Kern ein verifiziertes System plus vor-Ort-Technikteam wählen, Preisverhandlungsgewinn deckelt weit unter Systemstabilitätsgewinn. Produktmanager der Marke: jede neue Effekt-/Textur-Idee bitte vor Designeinfrierung von Beschichtungstechnik und Zertifizierung prüfen lassen – teuerste Nacharbeit ist, nach Werkzeug und Zertifizierung festzustellen, Lackierschicht geht nicht oder Test nicht bestanden. Helmbranche evolviert schnell, Beschichtung als ihr ”Kleid und Rüstung” verdient professionellere Behandlung.
Erweiterte Lektüre
- Lösungen für die Haftung von Beschichtungen auf Kunststoffsubstraten (PP/ABS/PC): Vergleich der Wirkung von drei Vorbehandlungsverfahren – Flammbehandlung/Koronabehandlung/Grundierung
- Kunststofflackierung blättert immer ab? Speziell für ABS-, PP- und PVC-Kunststoffe geeignete Lacke richtig wählen, damit nichts abfällt
- 3C-Elektronikbeschichtung: Analyse der UV-Härtung, Abriebfestigkeit und Haptik-Technologie von Beschichtungen für Gehäuse von Handys, Laptops und Wearables
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "PC-Gehäuse von Helmen zeigt nach dem Lackieren feine Risse – liegt es am Lack oder am Gehäuse?", "acceptedAnswer": {"@type": "Answer", "text": "Es ist das Ergebnis des gemeinsamen Wirkens von "Lack + Gehäuse", die Verantwortung liegt oft auf beiden Seiten: Auf der Beschichtungsseite enthalten die Verdünner starke Lösemittel (Ketone, Ester, Aromaten über Grenzwert), die PC angreifen; auf der Spritzgussseite liefert eine zu hohe Restspannung die Triebkraft für die Rissbildung. Reihenfolge der Fehlersuche: Zuerst mit der Tetrachlorkohlenstoff-Tauchpunkt-Methode die Spannungsstufe des Gehäuses messen, bei Überschreitung des Grenzwerts zuerst tempern; dann die Verdünnerzusammensetzung prüfen und auf PC-sicheren Verdünner umstellen; abschließend eine 50 °C × 24 h Nachbeschichtungsvalidierung durchführen. Nur wenn beide Seiten kontrolliert sind, lassen sich die Risse dauerhaft beheben."}}, {"@type": "Question", "name": "Warum können Helme allgemein nicht bei hoher Temperatur eingebrannt werden?", "acceptedAnswer": {"@type": "Answer", "text": "Das wird durch das Gehäusematerial bestimmt. ABS hat eine Dauertemperaturbeständigkeit von nur 80–90 °C, PC ist zwar etwas temperaturbeständiger, aber hohe Temperaturen beschleunigen die Spannungsfreigabe und verursachen Verformung; die EPS-Polsterschicht (bei einigen Arbeitsgängen ist der Schaum bereits im Helm montiert) hat sogar ab 60 °C das Risiko der Schrumpfung. Daher wird das Trocknungsfenster für die Helmbeschichtung allgemein unter 60–70 °C gehalten, was auch der grundlegende Grund ist, warum UV-Klarlack (Aushärtung nahezu ohne Temperaturerhöhung) in der Helmbranche besonders schnell verbreitet ist."}}, {"@type": "Question", "name": "Mattierte Helme glänzen mit der Zeit und bekommen eine "Patina" – was tun?", "acceptedAnswer": {"@type": "Answer", "text": "Wenn die mikroskopische Rauheit der Mattoberfläche durch Reibung geglättet wird, glänzt sie lokal – das ist das physikalische Schicksal von Mattsystemen. Verbesserungsrichtung auf Werkseite: Auswahl eines verschleißfesten Mattierungssystems (Polyurethan-Mattierungs-Klarlack ist besser als gewöhnlicher Acryllack), Glanz auf 15–25 GU steuern (zu niedriger Glanz glänzt leichter), Vernetzungsdichte des Klarlacks erhöhen. Verbraucherseite: Wiederholtes Trockenreiben vermeiden, Reinigung mit neutralem Reinigungsmittel und weichem Tuch."}}, {"@type": "Question", "name": "Was ist der Unterschied zwischen Wasserdecals und Wasserübertragungsdruck und wie wählt man?", "acceptedAnswer": {"@type": "Answer", "text": "Wasserdecals sind "positionierte Muster": getrennt gedruckt, präzise positioniert, geeignet für Muster, die eine genaue Position erfordern, wie Logos und Renndekore, mit hohem Arbeitsaufwand. Wasserübertragungsdruck ist "volle Flächenabdeckung": Die Mustermembran umhüllt den ganzen Helm, eine präzise Positionierung ist nicht möglich, geeignet für Camouflage, Carbonstruktur und andere kontinuierliche Texturen, mit hoher Effizienz. Bei Designs mit präziser Positionierung Wasserdecals wählen, bei vollflächigen ohne Positionierung Wasserübertragungsdruck; beide werden oft kombiniert auf demselben Helm eingesetzt."}}, {"@type": "Question", "name": "Sollte für Helmklarlack UV oder 2K-PU gewählt werden?", "acceptedAnswer": {"@type": "Answer", "text": "Je nach Produktionsmenge und Positionierung. Bei Elektrorollermhelmen mit Tagesproduktion über tausend Stück ist UV-Klarlack mit schnellem Takt, geringem Platzbedarf und hoher Härte im Gesamtkostenvorteil deutlich; High-End-Motorradhelme, die Fülle und Tiefe der Lackoberfläche anstreben, nutzen weiterhin überwiegend 2K-PU-Klarlack, zudem ist das Reparatursystem ausgereift. Kompromisslösung ist "PU-pigmentierte Farbe + UV-Klarlack" oder parallele Linien für einige Modelle. Beachten Sie, dass bei der UV-Route die gleichmäßige Bestrahlung von Doppelkrümmungen gelöst werden muss; vor Produktionsstart Vollhelm-Scan mit Mehrpunkthärte und Haftung validieren."}}, {"@type": "Question", "name": "Welche Folgen hat es, wenn zertifizierte Helme und Serienhelme in der Beschichtung nicht übereinstimmen?", "acceptedAnswer": {"@type": "Answer", "text": "Hohes Risiko. GB 811 und ECE 22.06 verlangen beide, dass Zertifizierungsmuster und Serie konsistent sind; wird bei Marktstichproben festgestellt, dass eine Beschichtungsänderung die Leistung beeinflusst, drohen Zertifizierungswiderruf, Rückruf und Strafe. Korrektes Vorgehen: Das Beschichtungssystem (Material, Schichtdickenbereich, Aushärtungsart) in das Zertifizierungstechnikdokument einbinden; ein Lackwechsel gilt als Engineering-Change und erfordert Bewertung, ob ergänzende Tests nötig sind, insbesondere bei sicherheitsrelevanten Änderungen wie PC-Gehäuse mit neuem Verdünnersystem."}}, {"@type": "Question", "name": "Ist es sicher, wenn Nutzer selbst Sprühlack kaufen, um den Helm umzulackieren?", "acceptedAnswer": {"@type": "Answer", "text": "Nicht empfohlen, aus Werkssicht ist das Risiko klar: Der Lösemittelaufbau von handelsüblichem Sprühlack ist nicht am Gehäuse validiert, PC-Gehäuse kann Spannungsrisse bekommen, ABS-Gehäuse kann durch starke Lösemittel angegriffen und verschlechtert werden; die Beschichtung kann zudem vorhandene Gehäuseschäden verdecken. Die meisten Helmhersteller verbieten in der Anleitung ausdrücklich eigenständiges Lackieren und schließen es von der Garantie aus. Bei Umlackierungsbedarf sollte eine Fachstelle mit Custom-Beschichtungsservice gewählt werden, die ein sicheres Beschichtungssystem auf Werksebene verwendet."}}, {"@type": "Question", "name": "Nach dem Überlackieren von Aufklebern bleibt an den Rändern immer eine "Stufenkante" – wie entfernt man sie?", "acceptedAnswer": {"@type": "Answer", "text": "Drei Maßnahmen kombiniert: Dünne Wasserdecals wählen (je dünner die Druckschicht, desto kleiner die Stufe); Klarlack-Strategie auf "Kantenversiegelung dünn sprühen + Vollfläche + Vollfläche" ändern, zwischen den Gängen ausreichend ablüften; bei High-End-Helmen nach Halbhärtung des Klarlacks mit P1500 nass schleifen zur Stufenentfernung, dann letzten Klarlackgang aufbringen. Die vollständige Beseitigung der Stufenkante besteht im Wesentlichen darin, "die Decaldicke mit Klarlackdicke zu begraben", was Festkörpergehalt und Applikationsdicke des Klarlacks erfordert; einfach mehr derselben Formulierung zu sprühen birgt Läuferisiko, daher mit dem Lacklieferanten ein hochfestkörperiges Klarlacksystem abstimmen."}}, {"@type": "Question", "name": "Was ist bei der Umweltgenehmigung für Helmbeschichtungslinien zu beachten?", "acceptedAnswer": {"@type": "Answer", "text": "Drei Punkte: VOC-Emissionsgesamtmenge muss nach tatsächlichem VOC-Gehalt der Beschichtung × Jahresverbrauch berechnet werden; wasserverdünnbare + UV-Kombination senkt den Gesamtwert stark und ist leichter genehmigungsfähig; Farbnebelabscheidung und Abgasreinigung (Trockenfilter + Aktivkohle + RCO etc.) müssen zur Kapazität passen und Reserve haben; Lagerung und Transport von Gefahrstoffen (Lackschlamm, Abfallösemittel, Abfallfilterwatte) rechtzeitig zertifizieren. Bei Neuprojekten empfiehlt sich in der Prozessplanung die Route "wasserverdünnbare pigmentierte Farbe + UV-Klarlack" festzulegen, um mit Quellenminderung Genehmigungsspielraum und langfristige Betriebskosten zu gewinnen."}}, {"@type": "Question", "name": "Wie bewertet man, ob ein Lacklieferant für ein Helmprojekt geeignet ist?", "acceptedAnswer": {"@type": "Answer", "text": "Fünf harte Fragen: Gibt es Zusicherung der PC-sicheren Verdünnerzusammensetzung und Validierungsdaten zur Spannungsrissbildung; wurde das Gesamtsystem pigmentierte Farbe – Decal – Klarlack auf Zwischenschichttauglichkeit geprüft; kann UV-Klarlack ein Konzept für gleichmäßige Aushärtung bei Doppelkrümmung liefern; gibt es Prüfberichte für helmtypspezifische Tests wie Sonnencreme- und künstlicher Schweißbeständigkeit; kann er die Produktionshochlaufphase vor Ort unterstützen. Helmbeschichtung ist Systemengineering; nur Lieferanten, die diese fünf Fragen ganzheitlich beantworten können, besitzen langfristige Zulieferfähigkeit."}}, {"@type": "Question", "name": "Woher kommen Weißschleier oder kleine Blasen unter dem Klarlack von Carbonhelmen?", "acceptedAnswer": {"@type": "Answer", "text": "Zwei Quellen: Die Carbongehäuseharz ist unvollständig ausgehärtet oder hat Rückstände von Trennmittel; nach Klarlackauftrag entsteht durch Zwischenschichtreaktion oder schlechte Benetzung Weißschleier; mikroskopische Poren der Gewebestruktur halten Luft, die nach Versiegelung durch Wärme als Mikroblasen austritt. Gegenmaßnahme: Gehäuse zuerst Nachhärtung bestätigen (DSC oder Härteprüfung der Harzhärtung), fein schleifen und mit niedrigviskosem transparentem Grundierung vorab penetrierend versiegeln, dann hochdeckenden Klarlack aufbringen. Bei Carbonhelmen Klarlack lieber "dünn in mehreren Gängen" als "dick in zwei Gängen"."}}, {"@type": "Question", "name": "Wie löst man die saisonale Kapazitätselastizität der Helmbeschichtung?", "acceptedAnswer": {"@type": "Answer", "text": "Die Helmsaison ist stark ausgeprägt (Frühjahr/Sommer Fahrrad-Saison + Impulsspitzen bei neuen Vorschriften), drei Hebel für Kapazitätselastizität: Manuelles Decalwerk mit schnell schulbaren modularen SOPs für temporäre Personalerweiterung; UV-Härtungslinie mit Reserve für Förderkettenbeschleunigung (Lampenleistungsreserve über 20 %); mit mindestens zwei Lacklieferanten gleiche Formulierung doppelt zertifizieren, um im Hochsommer nicht am Einzelpunkt blockiert zu werden. Nebensaison nutzen für Prozessoptimierung, Gerätepflege und neue Farbmuster – die Saisonalität als Rhythmus statt Krise behandeln."}}, {"@type": "Question", "name": "Müssen Helmvisiere (Gesichtsschilde) beschichtet werden?", "acceptedAnswer": {"@type": "Answer", "text": "Ja, aber es gehört zum Bereich optische Beschichtung statt Dekorationsbeschichtung: PC-Visieraußenseite erhält verschleißfeste Härtungsbeschichtung (Hard Coating, Siloxansystem tauch- oder gießbeschichtet, Bleistifthärte über 2H), Innenseite erhält Antifog-Beschichtung (hydrophil oder Surfactant-Depot-Typ). Diese beiden Beschichtungsprozesse (Staubfreiheit, Tauchgeschwindigkeit, Aushärtungskurve) unterscheiden sich völlig von der Gehäusebeschichtung und werden meist von Visierfachwerken erledigt. Der Helmhersteller muss die optische Abstimmung der Visierbeschichtung mit der Gehäuselackierung (Lichttransmission, Farbton) sowie das Nicht-Versagen der Visierbeschichtung im Gesamthelm-Witterungstest kontrollieren."}}, {"@type": "Question", "name": "Bei gleichem Helmtyp mit neuer Farbgebung – muss die Zertifizierung neu gemacht werden?", "acceptedAnswer": {"@type": "Answer", "text": "Je nach Art der Änderung. Nur Farbänderung der pigmentierten Farbe bei unverändertem Beschichtungssystem (Material/Schichtdicke/Aushärtung) gilt bei den meisten Zertifizierungssystemen als nicht wesentliche Änderung, interne Bewertung dokumentieren genügt; bei Systemänderungen – wie Hochglanz zu Matt (Oberflächenreibungsänderung, ECE 22.06 sensibel), lösemittelhaltig zu wasserverdünnbar, zusätzliche dicke Metallic-Lack-Schicht – Zertifizierungsstelle melden und ggf. ergänzende Tests. Werkseitig eine "Farbänderungs-Graduierungsliste" erstellen, welche Änderung welchen Prozess geht, als Regelung – damit nicht jedes Farbwechseln vor Ort diskutiert wird. ## Fünfzehn, Fahrplan zum Aufbau einer Helmbeschichtungslinie von Null auf Eins Eine Aktionsliste für Werke, die in die Helmbranche einsteigen oder von Fremdvergabe auf Eigenbeschichtung umstellen, entlang der Zeitachse. Monat 1–2 (Definitionsphase): Produktpositionierung klären (Elektrorollerhelm Massenmarkt oder Motorradhelm Qualität), Zielzertifizierung (3C/GB 811/ECE/DOT) und Tageskapazitätsziel; daraus Aushärtungsroute (UV- oder PU-Schwerpunkt) und Automatisierungsgrad festlegen; Umweltvorabklärung, Bestätigung der VOC-Gesamtmengenverfügbarkeit – ohne Umweltkennzahl geht nichts. Monat 3–4 (Designphase): Linienlayout (Materialfluss Vorbehandlung – pigmentierte Farbe – Decal – Klarlack – Prüfung, Schleifbereich physisch getrennt); Geräteauswahl (Förderkette, Roboter, UV-Tunnel, Abgasreinigung); parallel Beschichtungssystemvalidierung starten – mit Zielgehäuse Kompletttest, PC-Spannungsrissprüfung zuerst; Decallieferant und Designressourcen anbinden. Monat 5–6 (Bau und Probebetrieb): Geräteinstallation und -abstimmung; erste Prozessparameter fixieren (Spritzprogramm, Ablüftzeit, UV-Energie, Umgebungsfenster); Probehelme zur Zertifizierung, Beschichtungsstatus an Zertifikatsdokument gebunden; Bediener und Prüfer geschult, Decalhandling geprüft; vier Protokollbücher (Badflüssigkeit/Lack/Umgebung/Defekte) anlegen. Ab Monat 7 (Hochlauf): Hochlauf mit Durchlaufquote als Kernkennzahl (erster Monat 70–80 % üblich, gesunde Linie innerhalb drei Monaten über 92 %); wöchentliche Defekt-Pareto-Analyse; mit Lacklieferant Vor-Ort-Abstimmung, Zwischenschichtprobleme aus Probebetrieb schließen. Insgesamt: Eine Elektrorollerhelm-Linie mit 3000 Stück/Tag braucht ab Projektstart bis Stable Betrieb ca. 7–9 Monate, Invest je nach Automatisierung im einstelligen Millionen- bis zehn Millionen-Yuan-Bereich. Drei unterschätzte Kosten: Umweltanlage, Klima- und Entfeuchtung, Reparaturplatz – Budget dafür mit Reserve. ## Sechzehn, Glossar - In-mold (In-Mold-Verbund): PC-Dünnschale und EPS-Schaum werden in der Form einmalig verbunden – Helmprozess. - Spannungsrissbildung: Mikrorisse durch innere Spannung und Lösemittel bei Kunststoff, PC-Beschichtung Hauptrisiko. - Wasserdecals: wasseraktivierte, positionierte Mehrfarbendruck-Decals, Helmdekor Hauptprozess. - Wasserübertragungsdruck: Mustermembran auf Wasseroberfläche aktiviert, 3D-Abdeckung des Werkstücks. - Wasserabstreichen: Decal nach dem Wasser mit Rakel andrücken, Wasser und Luft entfernen. - Kantenversiegelungssprühung: Erster dünner Klarlackgang, verhindert Lösemittelangriff auf Decaldruck. - DOI (Image Distinctness): Klarheit des reflektierten Bildes, Kennzahl für Hochglanzqualität. - Dualhärtung: UV + Wärme/Feuchte kombiniert, löst Schattenzonen-Aushärtung an Kurven. - CPO-Grundierung: chlorierter Polyolefin-Primer, Haftbrücke für Niedrigenergie-Kunststoffe (PP/HDPE). - Durchlaufquote: Anteil einwandfreier Erstbeschichtung ohne Reparatur, Helmlinie Kern-KPI. - DOI (Image Distinctness): Reflexionsschärfe der Lackoberfläche, Kernkennzahl für Piano-Black etc. - Faraday-Effekt: bei Elektrostatik sparse Elektrische Feldlinien in Hohlräumen, Lack schwer erreicht – Helm-Luftkanäle. - Pareto-Diagramm: Defekthäufigkeit absteigend, Werkzeug zur Findung der "kritischen Wenigen". - Lackanerkennung: Systemtechnische Vereinbarung zwischen Helm- und Lackwerk, Material, Parameter, Änderungsregeln. ## Siebzehn, Lieferketten-Synergie: Vier-Seiten-Kooperation Helmwerk, Spritzgusswerk, Decalwerk, Lackwerk Helmbeschichtungsqualität ist nie nur Sache der Beschichtungshalle; Vier-Seiten-Mechanismus verdient eigenes Kapitel. Mit Spritzguss: schriftlich Trennmitteltyp und -menge (bevorzugt silikonfrei), PC-Parameteränderung an Beschichtung melden, Spannungsstichprobe chargenbegleitend. Werkstoffwechsel (ABS-Type) scheint irrelevant, aber Butadiengehalt ändert Oberflächenenergie und Lösemittelsensibilität; Beschichtung sollte "Gehäusematerial-Type-Sperre" ins Änderungsmanagement schreiben. Mit Decaldruck: Decaldruckfarbe muss mit Klarlack auf Angriff validiert sein; Druckwechsel neu validieren; Designentwurf in Musterphase von Beschichtung auf Kurvenanpassung geprüft (Zuschnittkompensation bei Großflächenmuster); Decallagerfeuchte und Haltbarkeit in Eingangsprüfung – feuchte Decals verdoppeln Blasenrate. Mit Lackwerk: Helmprojekt "Systemanerkennung" statt "Einzelkauf" – pigmentierte Farbe, Verdünner, Klarlack, Reparaturmaterial gemeinsam anerkannt, jede Änderung triggert Systemprüfung. Anerkennung fixiert: PC-sichere Lösemittelzusicherung, UV-Energiefenster, Sonnencreme-Testdaten, Chargenfarbabweichung. Quellenwerke wie Kexin New Material, die Kunststoffbeschichtungs-Gesamtlösung bieten, packen Anerkennungsvorlage, Badrandservice und Schnellmuster in Kooperationsrahmen; Helmwerk soll technische Ressourcen nutzen statt nur Preis. Mit Zertifizierer: neue Farbfamilien (Matt, Haptik, Reflex) in Designphase mit Lab vorab klären; Beschichtungssystem in Zertifikatsdokument, Änderung reguliert. Vier-Seiten-Synergie wandelt "Schuldzuweisung nach Problem" in "Meldung vor Änderung" – Betriebskosten weit unter einer Massenreklamation. ## Schlusswort: Balance zwischen Sicherheit und Ästhetik Das Besondere der Helmbeschichtung: Sie dient zwei widersprüchlichen Herren – Sicherheitsnorm verlangt "keine Störung" (Gehäuse nicht verschlechtern, Defekte nicht verdecken, Crashverhalten nicht ändern); Markt verlangt "Ausdruck" (Hochglanz tief, Matt edel, Dekor fein). Der Pfad: Gehäuse bestimmt Lösemittel, Fenster gegen Riss sperren, Zwischenschicht Decal sichern, Zertifizierung für Optik. Drei Sätze: An Beschichtungsleiter: PC-Spannungsriss und Decal-Zwischenschicht sind die zwei "einmal Fehlgriff, dann Schaden" Punkte, Rest korrigierbar im Hochlauf. An Einkaufsleiter: Helmlackwahl ist Wahl eines validierten Systems plus vor-Ort-Team; Preisverhandlung Nutzen geringer als Systemstabilität. An Produktmanager: jede neue Effektidee vor Designfreeze von Beschichtung und Zertifizierung prüfen lassen – teuerste Rework ist nach Formenbau und Zertifizierung. Helmbranche evolviert schnell; Beschichtung als "Kleid und Rüstung" verdient Professionalität. ## Weiterführende Lektüre - [Lösungen für Haftung von Kunststoffsubstraten (PP/ABS/PC): Flammbehandlung/Korona/Grundierung im Vergleich](https://www.psste.com/plastic-substrate-pp-abs-pc-coating-adhesion-flame-treatment-corona-primer/) - [Kunststofflack fällt ab? ABS-, PP-, PVC-Speziallack richtig wählen](https://www.psste.com/plastic-spray-paint-abs-pp-pvc-guide/) - [3C-Elektronikbeschichtung: UV-Härtung, Abrieb, Haptik für Handy, Laptop, Wearable](https://www.psste.com/3c-electronics-coating-phone-laptop-wearable-uv-curing-abrasion-resistance-rca-tactile-feel/)"}]}