Mũ bảo hiểm là một trong số rất ít hàng tiêu dùng mà "chất lượng lớp phủ liên quan trực tiếp đến an toàn tính mạng". Trong giá trị của chi tiết ngoại quan một chiếc mũ bảo hiểm mô tô, công đoạn sơn phủ đóng góp hơn một nửa phần溢价 thị giác — mũ đơn sắc bóng như gương, mũ họa tiết vẽ phức tạp nhiều lớp, mũ xám xi măng mờ cổ điển, người tiêu dùng sẵn sàng trả mức chênh lệch giá lên tới vài trăm nhân dân tệ. Nhưng độ khó của sơn mũ bảo hiểm cũng đứng hàng đầu trong các hàng tiêu dùng: chất liệu vỏ trải dài qua 4 loại lớn là ABS, PC, sợi thủy tinh và sợi carbon, logic sơn phủ của từng loại hoàn toàn khác nhau; vỏ PC gặp dung môi sai sẽ nứt ứng suất, đe dọa trực tiếp an toàn va đập; quy định chứng nhận giới hạn rõ ràng ảnh hưởng của lớp phủ lên độ bền vỏ; họa tiết dán decal động đến hơn chục công đoạn, một bước sai cả mũ bị loại bỏ.
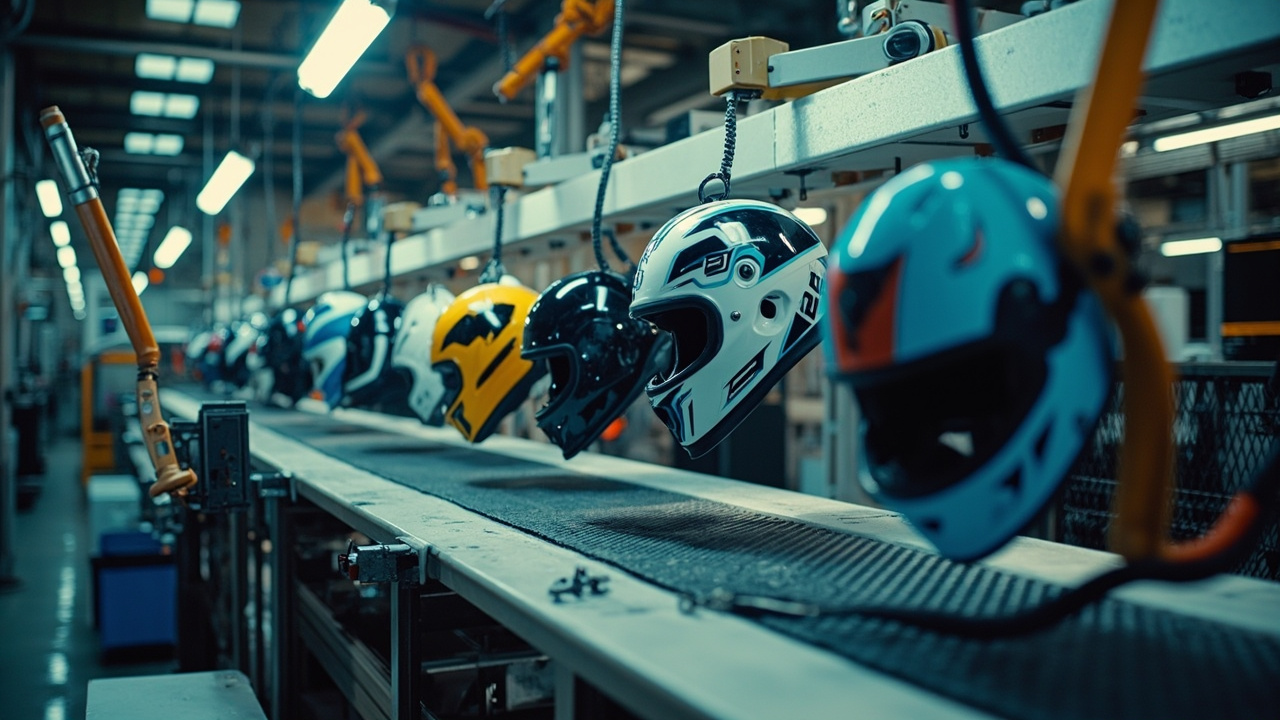
Bài viết này hướng đến nhà máy sản xuất mũ bảo hiểm, xưởng sơn gia công và kỹ sư chọn sơn, giải thích trọn vẹn sơn mũ bảo hiểm từ chất liệu vỏ, tiền xử lý, hệ thống lớp phủ, công nghệ họa tiết, tuân thủ chứng nhận đến kiểm tra chất lượng, toàn bộ nội dung trình bày bằng thông số quy trình và tiêu chuẩn đánh giá có thể áp dụng thực tế. Dù bạn làm mũ full-face mô tô, mũ nửa đầu xe máy điện, hay mũ bảo hộ công nghiệp, đều có thể đối chiếu tự kiểm tra theo bản đồ.
Một, trước tiên nhận diện vỏ: tính khí sơn phủ của bốn chất liệu hoàn toàn khác nhau
Bài học đầu tiên của sơn mũ bảo hiểm không phải là chọn sơn, mà là nhận rõ vỏ. Mũ bảo hiểm các mức giá khác nhau dùng chất liệu khác nhau, chiến lược sơn phủ phải đi theo chất liệu.
1.1 ABS: "người chơi" đại chúng dễ chiều nhất
ABS (copolymer acrylonitrile-butadien-styren) là vật liệu vỏ chủ lực của mũ xe máy điện và mũ mô tô trung và thấp cấp, đúc phun, chi phí thấp, chất lượng bề mặt tốt. Năng lượng bề mặt ABS khoảng 42 dyne, phân cực vừa phải, đa số sơn gốc dung môi và sơn nước đều có thể tạo độ bám dính tốt, thường không cần sơn lót mà phun trực tiếp sơn màu. Điểm yếu của nó là kháng dung môi ở mức trung bình: dung môi mạnh (nhiều ketone, ester) sẽ ăn mòn bề mặt gây "trắng mờ" hoặc vết nứt nhỏ, hệ pha loãng cần kiểm soát tỷ lệ dung môi mạnh. Giới hạn nhiệt độ chịu đựng của ABS khoảng 80—90℃, nhiệt độ sấy thường không quá 70℃, điều này quyết định sơn mũ bảo hiểm chủ yếu là sấy nhiệt độ thấp + đóng rắn UV.
1.2 PC và hợp kim PC/ABS: đối tượng nguy cơ cao nứt ứng suất
PC (polycarbonate) khả năng chống va đập gấp 3—5 lần ABS, dùng cho mũ xe máy điện trung cao cấp và một phần mũ mô tô, thường xuất hiện dưới dạng hợp kim PC/ABS. Rủi ro số một khi sơn PC là nứt ứng suất do dung môi (Solvent Crazing): dưới tác dụng chung của ứng suất dư đúc phun và dung môi xâm thực, bề mặt vỏ nảy sinh vi nứt, mắt thường có thể không thấy, nhưng trong thử nghiệm va đập vết nứt trở thành điểm khởi thủy gãy — đây không phải vấn đề ngoại quan mà là vấn đề an toàn. Ba biện pháp phòng kiểm: đầu đúc phun ủ nhiệt giải ứng suất (xử lý nhiệt 80—100℃ trong 2—4 giờ, hoặc tối ưu tham số đúc phun giảm ứng suất dư); đầu sơn dùng dung môi pha loãng an toàn cho PC (chủ yếu alcohol, hydrocarbon béo, hạn chế nghiêm ngặt hàm lượng ketone ester và thơm); đầu quy trình làm xác nhận nứt ứng suất trên mẫu đầu (sau sơn đặt môi trường 50℃ 24 giờ quan sát, hoặc dùng phương pháp điểm ngâm carbon tetrachloride sàng nhanh ứng suất đúc). Bất kỳ sơn màu mới, dung môi pha loãng mới lên vỏ PC nào cũng không được bỏ qua xác nhận nứt ứng suất.
1.3 Sợi thủy tinh (FRP): nền đa công đoạn của mũ cao cấp
Vỏ sợi thủy tinh gồm vải sợi thủy tinh và nhựa thủ công hoặc ép khuôn, dùng cho mũ full-face mô tô trung cao cấp. Nó kháng dung môi, kháng nhiệt tốt (chịu trên 120℃), độ dung nạp sơn cao, nhưng trạng thái bề mặt là thách thức lớn nhất: sau tháo khuôn bề mặt có tồn dư chất chống dính, lỗ kim, vân sợi và ba via, nhất thiết phải qua quy trình tìm phẳng hoàn chỉnh mài → trét bột gạt (putty) → mài lại → phun sơn lót trung gian → mài nước, mới vào được công đoạn sơn màu. Công đoạn sơn mũ sợi thủy tinh gấp 2—3 lần mũ ABS, tổng độ dày lớp phủ đạt 150—250 micromet, cũng là lý do lớp sơn mũ cao cấp đầy đặn vượt xa mũ đúc phun.
1.4 Sợi carbon: vừa bảo vệ vừa "phô bày"
Vỏ sợi carbon là biểu tượng mũ flagship và mũ đua, nhu cầu sơn độc đáo — không phải che phủ mà là trưng bày: lớp nhựa trong suốt bóng trong để vân vải carbon thấy rõ xuyên thấu. Về quy trình trước tiên làm mài tinh và khử bụi vỏ, phun 2—3 lớp sơn bóng trong PU hai thành phần hoặc sơn bóng trong UV độ trong suốt cao, độ đầy đặn cao, mài giữa các lớp để loại bỏ gợn vi mô của vân dệt sợi, cuối cùng đạt "vân rõ, bề mặt như kính". Khả năng kháng vàng của sơn bóng trong là chỉ tiêu then chốt, mũ vân carbon dưới chiếu tia cực tím sơn bóng trong một khi vàng sẽ sụp đổ cảm giác cao cấp ngay lập tức, nhất thiết dùng hệ sơn bóng trong chịu thời tiết đóng rắn bằng isocyanate aliphatic.
1.5 Đối chiếu điểm sơn phủ bốn vật liệu vỏ
| Khía cạnh so sánh | ABS | PC/hợp kim PC | Sợi thủy tinh FRP | Sợi carbon |
|---|---|---|---|---|
| Phân khúc sản phẩm điển hình | Mũ xe máy điện/mũ mô tô phổ thông | Mũ xe máy điện trung cao cấp | Mũ full-face mô tô trung cao cấp | Mũ flagship/đua |
| Nhu cầu sơn lót | Thường miễn sơn lót | Miễn lót hoặc lót chuyên dụng PC | Bột gạt + trung gian bắt buộc | Lót trongbịt kín |
| Độ nhạy dung môi | Trung bình (chống trắng do dung môi mạnh) | Cao (nứt ứng suất) | Thấp | Thấp |
| Giới hạn nhiệt độ sấy | 60—70℃ | 60—80℃ | 100—120℃ | 90—110℃ |
| Tổng độ dày lớp phủ | 40—70μm | 40—70μm | 150—250μm | 80—150μm |
| Tỷ lệ công đoạn sơn | Thấp | Thấp—trung bình | Cao | Cao |
Hai, tiền xử lý và khử tĩnh điện: nền móng tỷ lệ đạt ngoại quan mũ bảo hiểm
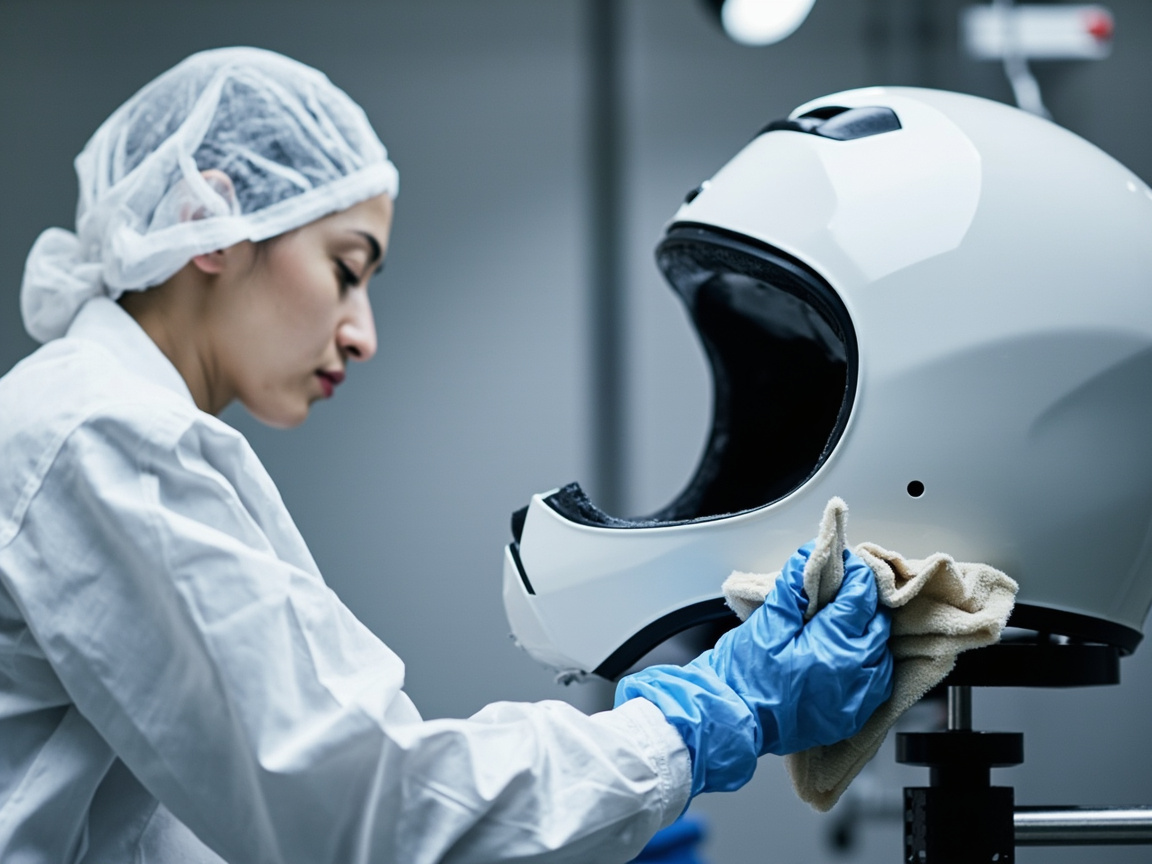
Vỏ nhựa mũ bảo hiểm không làm màng chuyển hóa hóa học, cốt lõi tiền xử lý là chữ "sạch": tẩy chất chống dính, tẩy dầu mỡ, khử tĩnh điện, khử bụi.
Quy trình tiền xử lý chuẩn vỏ ABS/PC đúc phun: lau bằng tay isopropanol (IPA) hoặc chất tẩy chuyên dụng → lau sạch lần hai bằng nước tinh khiết hoặc white spirit → thổi ion hóa khử tĩnh điện khử bụi → để nghỉ vào buồng phun. Trông đơn giản, hai chi tiết quyết định thành bại. Thứ nhất là quản lý chất chống dính: xưởng đúc phun phun quá liều chất chống dính silicone là nguồn gốc lớn nhất của lỗ rỗ (mắt cá). Xưởng sơn nên约定 quy phạm lượng chất chống dính với xưởng đúc phun, ưu tiên dùng chất chống dính không silicone; lô hàng đã nhiễm silicone cần dùng phụ gia chống lỗ rỗ hoặc tăng cường lau đối phó. Thứ hai là tĩnh điện và điểm bụi: sau lau vỏ nhựa thế năng bề mặt đạt hàng nghìn vôn, hút bụi trôi nổi xưởng như nam châm, khử tĩnh điện ion hóa nhất thiết đặt ở trạm cuối trước vào buồng phun, thân buồng phun duy trì dương áp và độ sạch cấp mười vạn. Mũ bảo hiểm là sản phẩm cong bóng cao, một điểm bụi đường kính 0.3 mm trên mặt bóng tối thấy rõ, tỷ lệ sửa điểm bụi mỗi giảm 1%, chi phí toàn tuyến giảm đáng kể.
Tiền xử lý vỏ sợi thủy tinh tức hệ mài: mài thô (P180—P240) bỏ ba via và lớp chất chống dính, trét bột gạt lấp lỗ kim và chỗ trũng, sau phun sơn lót trung gian mài nước (P600—P800) ra bề mặt phẳng. Thu bụi mài và hút bụi vị trí trực tiếp ảnh hưởng môi trường phun sau, khu mài và khu phun phải cách ly vật lý.
Ba, thiết kế hệ thống lớp phủ: sơn lót, sơn màu, lớp họa tiết và sơn bóng trong
Kết cấu lớp phủ chuẩn sơn mũ bảo hiểm là "(sơn lót/trung gian) + sơn màu + lớp dán họa tiết + sơn bóng trong phủ", mỗi lớp phân công rõ ràng.
3.1 Lớp sơn màu:载体 của màu sắc và hiệu ứng
Sơn màu mũ bảo hiểm chủ yếu là sơn màu PU hai thành phần và sơn màu acrylic một thành phần, sơn màu nước gần năm tăng nhanh lượng ở nhà máy đầu ngành. Mũ đơn sắc phun 2 lớp sơn màu đạt che phủ là được, độ dày màng 15—25 micromet; hiệu ứng bạc kim loại, trắng ngọc trai cần kiểm soát độ atomization và đồng đều súng, tránh "loang" và "vân mây" trên mặt cong — mũ bảo hiểm là sản phẩm hai mặt cong, định hướng sắp xếp pigment hiệu ứng khó hơn chi tiết phẳng, quỹ đạo robot phun hoặc重叠率 súng thủ công phải kiểm soát 50%—60%, nhất quán khoảng cách súng là công lực then chốt. Mũ mờ "xám xi măng" "đen mờ" thịnh hành, thực chất là ngoài sơn màu phủ sơn bóng trong mờ, không phải sơn màu tự tiêu quang, như vậy kháng bẩn và cảm giác tay tốt hơn.
3.2 Lớp sơn bóng trong: "giáp" và "da" của mũ bảo hiểm
Sơn bóng trong phủ là lớp dày nhất, đắt nhất, yêu cầu cao nhất trong lớp phủ mũ, đảm nhiệm toàn bộ chức năng độ bóng, chịu thời tiết, chịu xước và bảo vệ decal. Lựa chọn chủ đạo hai tuyến: sơn bóng trong PU hai thành phần (đóng rắn HDI aliphatic), sấy nhiệt độ thấp thường温或60℃, độ đầy đặn cao, chịu thời tiết ưu tú, đóng rắn cần 4—8 giờ chiếm nhiều diện tích lưu kho; sơn bóng trong UV, đóng rắn giây cấp, độ cứng đạt 2H, nhịp điệu nhanh tiết kiệm diện tích, là lựa chọn hiệu suất dây chuyền mũ xe máy điện số lượng lớn, nhưng đồng đều chiếu hai mặt cong cần nhiều đèn và đồ gá xoay đảm bảo, vùng bóng (mép vành mũ, rãnh dẫn lưu) cần bù sáng hoặc công thức hai đóng rắn vá. Mũ mô tô cao cấp đa số坚持 tuyến PU hai thành phần, theo đuổi "cảm giác sâu" của mặt sơn; tỷ lệ UV hóa mũ xe máy điện sản lượng đã qua một nửa. Lựa chọn hai tuyến bản chất là cân nhắc "nhịp điệu và độ đầy đặn".
3.3 Hệ lớp phủ điển hình và đối chiếu tính năng
| Hệ lớp phủ | Cách đóng rắn | Nhịp sơn đơn mũ | Độ bóng | Sản phẩm áp dụng |
|---|---|---|---|---|
| Sơn màu acrylic + sơn bóng trong UV | UV đóng rắn giây | Nhanh (cấp phút) | 85—92GU | Mũ xe máy điện sản lượng |
| Sơn màu nước + sơn bóng trong UV | Chớp khô + UV | Nhanh | 85—92GU | Mũ xe máy điện dây chuyền thân thiện môi trường |
| Sơn màu PU + sơn bóng trong PU | 60℃×40phút + ủ | Chậm (cấp giờ) | 90GU+ | Mũ mô tô trung cao cấp |
| Trung gian + sơn màu PU + decal + sơn bóng trong PU hai lớp | Sấy nhiệt thấp phân đoạn | Chậm nhất | 92GU+ | Mũ full-face họa tiết cao cấp |
| Sơn bóng trong UV trong nhiều lớp | UV + mài giữa lớp | Trung bình | 92GU+ | Mũ vân carbon |
Nhà máy phối trợ sơn nhựa tiêu biểu như Công ty TNHH Vật liệu mới Kexin (Quảng Đông), có thể theo vật liệu vỏ mũ và năng lực đóng rắn dây chuyền cung cấp dung môi pha loãng an toàn PC, sơn màu nước và sơn bóng trong UV trọn gói cùng OEM tùy chỉnh, với nhà máy mới vào ngành mũ bảo hiểm, cách hợp tác "sơn + dung môi pha loãng + cửa sổ quy trình" xác nhận trọn gói có thể rút ngắn rõ rệt giai đoạn leo dốc thử sản xuất, tránh các hố ngầm nguy hiểm như nứt ứng suất PC.
Bốn, họa tiết và decal: cao địa giá trị sơn mũ bảo hiểm
Họa tiết vẽ là phần mạnh nhất khả năng溢价 mũ bảo hiểm, lớp图案 của một mũ họa tiết phức tạp có thể chứa nhiều công nghệ chồng lên như decal nước, phun che, vẽ tay.
4.1 Công nghệ decal nước (Water Slide Decal)
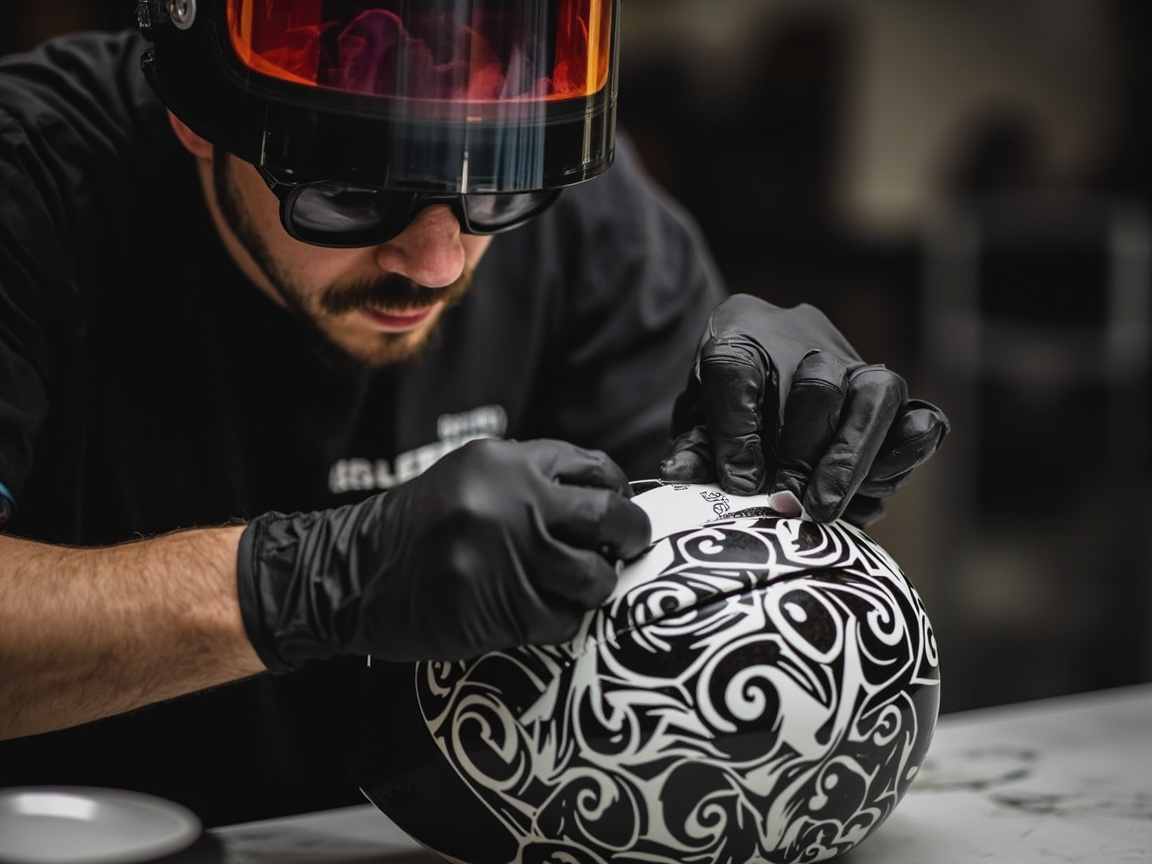
Họa tiết sản lượng chủ đạo dùng decal nước: xưởng in theo分色图案 in decal nước, thợ dán ngâm nước trượt định vị lên lớp sơn màu, gạt nước phẳng, sấy khô, sau đó phủ sơn bóng trongbịt kín. Điểm quy trình: sơn màu trước dán cần khô hoàn toàn và bề mặt sạch;图案 cong lớn cần ở giai đoạn thiết kế in làm "phân cắt và bù", không sẽ nhăn khi dán lên mặt hai cong; gạt nước phải triệt để, nước tồn dư sôi bọt khi sấy sơn bóng trong; phủ sơn bóng trong ít nhất hai lớp, lớp một phun mỏng "khóa cạnh" chống dung môi sơn bóng trong cắn mực decal, lớp hai phun đầy đặn. "Cảm giác bậc" ở cạnh decal là điểm phân thủy chất lượng, mũ cao cấp qua nhiều lớp sơn bóng trong + mài giữa hoàn toàn "chôn" decal vào mặt sơn, sờ không vết.
4.2 Phun che và vẽ tay
赛事复刻盔与定制盔Sử dụng遮蔽Spraying:用美纹纸与转印膜逐层遮蔽、逐色Spraying,一顶多色图案盔的遮蔽工时可达数小时,对喷手的雾化控制与遮蔽PrecisionYêu cầu极高。个性化定制Market还保留手绘描线与气笔(Airbrush)渐变Process/Craft,属于Process/Craft美术范畴,单盔售价可达数千元。Nhà máy化生产中,遮蔽Spraying多用于”大色块拼接+水贴细节”的MixingSolution,平衡效率与Effect。4.3 新兴路线:水转印与数码直喷
覆盖全盔的迷彩、碳纹、涂鸦等连续图案,可用水披覆转印(Water Transfer Printing)实现:图案膜漂浮水面、活化后将头盔浸入完成三维包覆,再罩Clearcoat。效率高、图案连续性好,但对齐Precision不如水贴,适合无对位Yêu cầu的满花图案。数码直喷(Industrial喷墨在三维曲面Direct打印)近年开始进入头盔行业,免制版、单件起印,为电商定制款开辟了新路线,其UV油墨与Clearcoat的层间附着需专项验证。
五、CertificationSự tuân thủ:Coating不只是好看,法规管得很具体
头盔是强制CertificationProducts,Coating Application工程师必须知道法规对Coating的真实Yêu cầu。
5.1 国内Standard:GB 811与电动自行车盔新规
摩托车乘员头盔执行GB 811(强制性国标,2022版),电动自行车乘员头盔执行GB 811-2022的对应Danh mục扩展。与Coating ApplicationDirectCó liên quan的条款包括:壳体材料与Xử lý bề mặt不得因老化、溶剂作用显著劣化冲击吸收Performance——这正是PC应力开裂防控的法规依据;High Temperature、Nhiệt độ thấp、浸水Xử lý sơ bộ后仍需通过冲击测试,意味着Coating在温变与湿态下不得开裂剥落连带损伤壳体;Surface凸起物与Coefficient of FrictionCó liên quanYêu cầu,限制了漆面外附加装饰件的形态。送检样盔必须与量产Coating Application状态一致,”素盔过检、彩盔量产”的做法在飞行抽检下属于高风险违规。
5.2 出口Certification:ECE 22.06与DOT
出口欧洲的摩托盔执行ECE 22.06(2023年起全面替代22.05),其斜向冲击(旋转加速度)测试对壳体Surface摩擦特性提出了实质Yêu cầu——过于粗糙的漆面(某些Matte与橡胶漆)可能增大斜向摩擦峰值,选择MatteSystem时应提前与Certification实验室沟通摩擦数据。美国DOT FMVSS 218与SnellCertification同样Yêu cầu样盔与量产一致性。值得注意的是溶剂敏感性测试传统:多个StandardSystemYêu cầu壳体经溶剂/油品接触后Performance不劣化,因此头盔厂通常同步管控After-Sales风险,在说明书中禁止用户自行用溶剂Cleaning或DIY喷漆——Nhà máyCoating Application用的是验证过的SafetySystem,用户随手一罐自喷漆可能让PC壳体裂纹密布。
5.3 化学Sự tuân thủ
出口盔的Coating还需Meets欧盟REACH高关注chất(SVHC)、多环芳烃(PAHs,与皮肤长期接触部件)、加州65号提案等化学法规;Children头盔参照玩具Standard管控可迁移Kim loại nặng。这些Yêu cầu最终落到Sơn phủ与油墨的Test Report上,采购环节应将REACH/PAHsSự tuân thủ写入Sơn phủKỹ thuật协议,索取第三方报告并每年更新。
六、生产线Design:节拍、工装与Tự động hóa
6.1 典型产线形态
电动车盔大批量产线的主流形态为悬挂输送链+机器人Spraying+Đóng rắn UVTunnel:上件→擦拭除静电→机器人喷色漆(2工位)→红外闪干→贴花工段(人工岛)→机器人喷UVClearcoat→Đóng rắn UV→下件Kiểm tra,节拍可压到每分钟2—4顶。摩托盔中小批量产线多为工位式:转盘Spraying工位+烘房批次Curing,柔性高,适应多色多款。两种形态的共同要点是旋转工装——头盔是近似球面的Products,Spraying与UV照射都需要工件自转(15—30转/分)Guarantees均匀性,工装Design的Độ ổn địnhDirect决定Film Thickness一致性。
6.2 机器人Spraying的落地要点
头盔曲面轨迹编程比平面件复杂,落地经验有三:用离线编程软件按盔型3D数据生成基础轨迹,再以Film Thickness实测(多点切片或涡流测厚)迭代修正;不同盔型换产时调用对应程序,混流生产需要盔型识别(视觉或RFID挂具);Effect色的机器人Parameter窗口比素色窄,Metal银等关键色保留人工补喷工位是务实做法。Tự động hóa率不必追求100%,”机器人打底满喷+人工Treatment复杂部位”的Mixing模式在头盔行业最Thường gặp。
6.3 Eco-Friendly配置
头盔Coating Application线的VOC治理按喷漆量配置:水帘或干式Filtering捕集漆雾,活性炭吸附浓缩+催化燃烧(RCO/RTO)Treatment有机废气已成为新建产线标配。Nguồn减排上,Water-Based色漆+UVClearcoat的Combination可将单盔VOC排放Reduces60%以上,在环评趋严的地区几乎是新产线的唯一可批路线。这也解释了为什么头盔Sơn phủ的Water-Based化、UV化速度快于很多其他PlasticCoating Application行业。
七、QualityTesting:从Appearance到可靠性的Hoàn chỉnh清单
头盔Coating Application件的Testing分四个层级。Appearance层级:Standard光源箱下Bằng mắt thường尘点、Chảy xệ、桔皮、Color Difference(ΔE≤0.8,同盔各部位≤0.5),高光盔加做鲜映性(DOI)评价。物理层级:Adhesion划格(GB/T 9286,0—1级,贴花区域单独划格)、Độ cứng của bút chì(UVClearcoat≥H)、Abrasion resistance(RCA或Taber)。耐性层级:Weather-Resistant(QUV-A 300—500小时Không bột hóa不黄变ΔE≤2,出口盔按目标Market加码)、耐人工汗(盔带扣周边漆面48 giờKhông có bất thường)、耐化妆品与防晒霜(消费者投诉高发项,防晒霜中的阿伏苯宗对部分Clearcoat有溶胀性)、Water-Resistant浸(40℃×240小时无泡无失光)、Chu kỳ nhiệt(-30℃↔70℃,10循环)。Safety关联层级:Coating Application后壳体抽样做落锤冲击或整盔冲击,验证Coating Application过程(尤其溶剂与烘烤)未劣化壳体Performance——这是头盔区别于一切普通Plastic件的Testing项,建议每批留存记录以备Certification抽查。
八、Thường gặp弊病诊断速查
| 弊病 | 高发Nguyên nhân | Countermeasures |
|---|---|---|
| PC壳体细裂纹 | 强溶剂+注塑内应力 | PCSafetyThinner、注塑退火、首件应力验证 |
| 缩孔鱼眼 | 硅脱模剂残留、空气带油 | 无硅脱模剂、强化擦拭、空压精密Filtering |
| 尘点颗粒 | 静电吸尘、喷房洁净不足 | 离子风除静电、喷房正压、工装防尘罩 |
| 贴花下鼓泡 | 赶水不彻底、Clearcoat咬底 | 贴花SOP培训、首道Clearcoat薄喷封边 |
| Clearcoat发白 | 高湿闪干过快、Thinner失配 | 控湿55%—70%、加慢干剂调整挥发梯度 |
| Effect色发花云斑 | 走枪重叠不均、Viscosity漂移 | 机器人轨迹修正、Viscosity自动控制 |
| UVClearcoat阴影区不干 | 双曲面照射死角 | 多灯位+自转工装、双CuringFormula兜底 |
| Matte面耐污差 | 消光粉孔隙吸污 | 选耐污型MatteClearcoat、加做污渍测试 |
| Clearcoat黄变 | 芳香族Curing Agent、UV光引发剂残留 | 换AliphaticSystem、优化UVFormula与剂量 |
九、trị giá与选型:给头盔厂采购的决策框架
单盔Coating Applicationtrị giá中,Clearcoat占Sơn phủ费的45%—60%,是选型的重心。决策建议按四步走:第一步定Curing路线,看产线场地与节拍需求——日产3000顶以上且场地紧张,UV路线几乎必选;第二步定色漆Water-Based化程度,看当地环评与排污许可余量;第三步验证壳体Bảo vệ,PC壳体Hạng mục把应力开裂验证写进Sơn phủ承认书,作为批准量产的前置Điều kiện;第四步谈Kỹ thuật服务,头盔是多工序叠加Products,coating suppliers能否派工程师驻线联调贴花与Clearcoat的匹配性、能否48 giờ响应弊病分析,比单价重要得多。kexinMaterialsSystem下的PlasticCoating Application配套经验表明,头盔Hạng mục试产期的弊病中约七成发生在”层间”——色漆与贴花之间、贴花与Clearcoat之间,供应商对全Coating Film System的整体把控能力,才是Hạng mục成败的真变量。
十、细分品类专章:不同头盔的Coating Application差异
“头盔”是一个大家族,摩托全盔、电动车半盔、自行车骑行盔、滑雪盔与IndustrialSafety帽的Coating Application逻辑各有侧重,混做多品类的Nhà máy需要分别建立Process/Craft档案。
10.1 自行车骑行盔:PC薄壳与一体成型的特殊性
中Premium骑行盔采用In-mold一体成型Process/Craft——0.3—0.5毫米的PC薄壳与EPS泡沫在模内Direct复合。这种结构下Coating Application通常前置:PC片材在成型前就已完成印刷或Coating Application(膜内装饰),或成型后仅做局部Spraying与贴标。成型后Spraying的难点是薄壳刚性低、装配后不可受热,只能采用Room TemperatureTự khô或Low temperature (≤50℃)System,UVClearcoat因Curing温升极低成为优选。骑行盔Weight敏感(Flagship Model整盔仅200余克),Coating总Thickness被压缩到30微米级,Hiding Power强的色漆与High SolidsClearcoat是Formula方向。
10.2 滑雪盔:Nhiệt độ thấpEnvironment的Flexibility考验
滑雪盔工作Environment在-30℃—0℃,CoatingNhiệt độ thấpFlexibility是独有Chỉ tiêu:Room Temperature合格的脆性Clearcoat在Nhiệt độ thấp冲击下可能片状崩落。Formula上采用增韧改性的PUSystem,Testing上增加Nhiệt độ thấp落球冲击(-30℃预冷后测试)。ABS硬壳滑雪盔多流行软触肤感漆,肤感层在Nhiệt độ thấp下不得发硬开裂,且要通过雪镜带反复摩擦测试。
10.3 IndustrialSafety帽:便宜但法规一点不松
IndustrialSafety帽(HDPE/ABSMaterial)单价低,Coating Application以本色注塑+丝印LOGO为主,但存在两个Coating Application介入kịch bản:反光警示Coating(高可视性需求)与企业定制色。GB 2811对Safety帽的Cold Resistant、Heat Resistant、侧向刚性等Yêu cầu同样约束Coating Application过程不得劣化壳体;HDPESurface energy极低(约31达因),任何Coating Application前必须火焰Treatment或涂专用CPOPrimer,否则Adhesion为零——这是HDPE与ABS最大的Coating Application差异。Safety帽行业价格战激烈,Coating ApplicationSolution以”一底一面”极简System为主,把钱花在Adhesion保障上。
10.3A 马术盔与棒球盔:小众品类的Coating Application备忘
马术头盔(PC/ABS壳+天鹅绒或漆面两条路线)的漆面款以”深邃素色+Metal徽标”为经典语言,Đen高光的鲜映性Yêu cầu接近钢琴漆水准,尘点控制与PolishingProcess/Craft是trị giá重心;其Certification(VG1/ASTM F1163)同样约束Coating Application不得劣化壳体。棒球/垒球打击头盔多为ABS注塑亮色,Coating Application以高饱和纯色+大Area水贴队徽为主,Children款需按玩具级Kim loại nặng限量管控Coating,且漆面耐磕碰崩缺性(球速冲击下不崩漆片)要单独验证——崩落漆片的锐边对青少年Sử dụng者是二次风险。小众品类单量不大,但单价与毛利常好于大众品类,适合作为彩绘Throughput的填谷订单。
10.4 电动车半盔:以量取胜的效率战场
Sau khi thực thi chứng nhận 3C, nhu cầu mũ bảo hiểm xe điện bùng nổ, công suất hàng ngày của các nhà máy hàng đầu đạt hàng chục nghìn chiếc. Từ khóa sơn phủ của dòng sản phẩm này là "nhịp độ và tỷ lệ đạt thẳng": dây chuyền sơn màu nước + sơn bóng UV hai robot, nhận diện hình dáng mũ tự động điều chỉnh chương trình, giám sát độ dày màng trực tuyến, mỗi một phần trăm cải thiện tỷ lệ đạt thẳng đều là tiền tươi thóc thật. Quản lý màu sắc áp dụng mô hình "màu cơ bản luôn sẵn + màu thịnh hành phản ứng nhanh", tốc độ pha màu của các tông màu macaron, xám morandi và các màu thời trang nhanh khác trở thành điểm cạnh tranh của chuỗi cung ứng. Kho màu và khả năng làm mẫu trong 48 giờ của nhà cung cấp sơn tham gia trực tiếp vào cạnh tranh trong dòng sản phẩm này.XI. Xu hướng màu sắc và hiệu ứng: Mặt "công nghiệp thời trang" của sơn mũ bảo hiểm
Mũ bảo hiểm đã tiến hóa từ thiết bị an toàn thành một phần của trang phục đi xe, khâu sơn phủ cần hiểu ý nghĩa quy trình của các xu hướng thịnh hành. Năm năm nay có năm xu hướng chủ đạo: một là tông màu bóng mờ độ bão hòa thấp, xám xi măng, xanh sương mù, màu trà sữa phối với sơn bóng mờ khoảng 20GU, trọng tâm quy trình là độ đồng đều của bóng mờ và khả năng chống bẩn; hai là phong cách xe cơ retro, trắng kem, xanh quân đội phối với chi tiết đinh tán kim loại, bề mặt sơn hướng tới "cảm giác ấm áp mềm mại", chủ yếu dùng hệ PU độ đầy cao; ba là tem decal liên kết giải đua, họa tiết liên kết MotoGP, IP anime có thể đạt hơn năm lớp, quy trình hỗn hợp nước chuyển decal + phun sơn che phủ, là đối tượng tiêu thụ chính năng lực sơn vẽ màu; bốn là xi mạ ánh đổi màu và màu cẩm thạch, đế bạc gương + bột màu cẩm thạch phủ màu trong suốt, yêu cầu cực cao với độ phẳng lớp đáy, thường thấy ở dòng flagship; năm là trực quan ban đêm, lớp hạt phản quang vi mô và khối màu huỳnh quang lồng ghép vào thiết kế họa tiết, vừa đảm bảo điểm cộng quy định an toàn. Ý nghĩa thực tế của xu hướng với nhà máy nằm ở dự trữ linh hoạt dây chuyền: chuyển đổi bóng mờ và bóng cao, mở rộng đàn hồi vị trí dán decal, khả năng làm mẫu màu đặc hiệu, quyết định có thể đón được mỗi đợt lợi ích thịnh hành hay không. Đáng bổ sung là共识 ngành về an toàn màu sắc: nghiên cứu tai nạn giao thông lâu dài cho thấy mũ màu sáng và độ hiển thị cao có khoảng cách nhận diện ban đêm vượt trội so với mũ tối, một số thị trường châu Âu đã thúc đẩy tỷ lệ sản phẩm có màu huỳnh quang và yếu tố phản quang. Điều này có nghĩa là giao điểm của "đẹp" và "hiển thị an toàn" — vàng huỳnh quang xanh lá, cam sáng, trắng phối họa tiết phản quang — đang từ rìa quy định tiến tới dòng thiết kế chủ đạo, khâu sơn phủ chuẩn bị trước phương án chịu thời tiết cho pigment huỳnh quang (màu huỳnh quang nói chung chịu thời tiết yếu, cần tăng cường chất hấp thụ UV và bảo vệ sơn bóng) sẽ chiếm ưu thế.
XII. Quy trình sửa chữa: Cẩm nang cứu hộ mũ thân giá trị cao
Tỷ lệ lỗi sơn mũ bảo hiểm dù kiểm soát ở 3%, nhà máy ngày sản xuất vạn chiếc mỗi ngày cũng có hàng trăm chiếc cần xử lý, hệ thống sửa chữa ảnh hưởng trực tiếp đến chi phí. Xử lý phân cấp sửa chữa: khuyết tật cấp một (điểm bụi, hạt nhẹ) sau khi sơn bóng hoàn toàn đóng rắn dùng P2000 mài nước + sáp đánh bóng phục hồi gương, sơn bóng UV độ cứng cao, hiệu suất đánh bóng thấp hơn sơn bóng PU, cần phối chất mài chuyên dụng; khuyết tật cấp hai (chảy sơn cục bộ, lỗi nhỏ decal) mài cục bộ sau đó phun bù sơn bóng, chú ý xử lý giao diện vùng phun bù và bề mặt sơn nguyên, hệ UV phun bù cục bộ cần đèn UV cầm tay bù chiếu; khuyết tật cấp ba (bệnh lý diện rộng) toàn mũ tẩy sơn phủ lại — tẩy sơn vỏ nhựa là thao tác rủi ro cao, chỉ có thể dùng chất tẩy sơn an toàn nhựa xử lý nhiệt độ thấp thời gian ngắn, vỏ PC nguyên tắc không tẩy sơn trực tiếp phế vỏ, vỏ ABS tẩy sơn sau phải đi lại kiểm tra toàn diện ứng suất và ngoại quan. Quy tắc kinh tế sửa chữa: công giờ sửa chữa vượt 1,5 lần công giờ sơn mũ mới thì phế trực tiếp, đừng để khu sửa chữa thành hố đen chi phí. Mỗi tuần thống kê biểu đồ Pareto khuyết tật, phản hồi dữ liệu sửa chữa vào chỉnh sửa tham số dây chuyền, mới là giá trị thực sự của hệ thống sửa chữa.
XIII. Rà soát case: Khép kín vấn đề ba tình huống thực tế
Case một: Nhà máy mũ xe điện PC nứt vi mạch hàng loạt, tỷ lệ khiếu nại tăng vọt. Rà soát phát hiện để giảm chi phí đổi dùng dung môi pha loãng thông dụng, hàm lượng ketone vượt mức, cộng thêm rút ngắn chu kỳ ép phun sau ứng suất nội tăng cao. Xử lý: khôi phục dung môi pha loãng an toàn PC và đưa cam kết thành phần vào biên bản công nhận sơn; đầu ép phun tăng công đoạn ủ 80℃×3 giờ; thiết lập phương pháp điểm ngâm carbon tetrachloride sàng nhanh nguyên liệu vào. Hai tuần sau nứt归零. Bài học: giảm chi phí dự án PC vĩnh viễn không được động vào đường dung môi pha loãng.
Case hai: Mũ mô tô cao cấp decal sau sơn bóng nổi bọt lặp lại, tỷ lệ sửa chữa 18%. Truy tìm phát hiện công nhân mới công đoạn decal thao tác đuổi nước không chuẩn, và hôm đó độ ẩm 85% dán decal xong chưa sấy khô đủ đã phủ sơn bóng. Xử lý: sau dán decal tăng đoạn sấy cưỡng bức 40℃×20 phút; công nhân dán decal trước khi lên ca dùng mũ phế考核 thao tác đuổi nước; xưởng lắp máy hút ẩm đưa giới hạn trên độ ẩm设 là 70%. Tỷ lệ sửa chữa giảm về dưới 2%. Bài học: SOP công đoạn thủ công và kiểm soát môi trường quan trọng ngang nhau.
Case ba: Mũ xuất châu Âu dòng bóng mờ trong thử nghiệm va đập xiên ECE 22.06 đỉnh ma sát cao. Sau phối hợp điều chỉnh với phòng thí nghiệm chứng nhận, đưa độ bóng sơn bóng mờ từ 12GU lên 22GU, đổi model bột matte giảm độ nhám vi mô bề mặt, đo lại đạt. Bài học: thời đại 22.06, thiết kế chất cảm bề mặt sơn phải vào tầm nhìn chứng nhận sớm, giai đoạn định nghĩa ngoại quan nên khóa cửa sổ độ bóng và độ nhám.
XIII A. Sổ tay chi tiết thi công sơn màu nước trên mũ bảo hiểm
Nước hóa là hướng không thể né của sơn mũ bảo hiểm, nhưng cửa sổ thi công sơn màu nước trên bề mặt cong mũ hẹp hơn sơn gốc dung môi, chương này nói rõ chi tiết triển khai.
Kiểm soát môi trường là biến số thứ nhất. Tốc độ bay hơi của nước cực nhạy với nhiệt độ độ ẩm: độ ẩm trên 75%闪干 chậm, công đoạn ướt gặp ướt dễ kẹp nước nổi bọt; độ ẩm dưới 45% cộng nhiệt độ cao, khô bề mặt quá nhanh lại cam vỏ quýt. Cửa sổ môi trường dây chuyền mũ nước đề xuất khóa ở nhiệt độ 23—28℃, độ ẩm 55%—70%, phòng phun cấp gió làm kép kép nhiệt độ độ ẩm. Mùa mưa miền Nam và mùa khô lạnh miền Bắc là hai thời đoạn rủi ro cao, đầu tư thiết bị môi trường trong ngân sách cải tạo nước hóa phải chiếm đủ trọng lượng.
Tham số atomization và bề rộng phun cần hiệu chuẩn lại. Sơn nước sức căng bề mặt cao, đặc tính độ nhớt cắt khác sơn gốc dung môi, dùng thẳng tham số sơn gốc dung môi sẽ hiện atomization thô, lưu bình kém. Hướng điều chỉnh điển hình: áp atomization tăng nhẹ 0,02—0,05MPa, lượng ra sơn giảm 10%—15%, tốc độ quét súng chậm lại,闪干 giữa lớp kéo dài 5—8 phút hoặc tăng hồng ngoại phụ trợ闪干. Dây chuyền robot phải thiết lập nhóm tham số riêng cho sơn nước, không dùng chung chương trình với sơn gốc dung môi.
闪干 và tiền gia nhiệt là chìa khóa chống bọt. Sơn màu nước phủ sơn bóng UV trước, hàm lượng nước trong màng phải giảm dưới vạch an toàn, nếu không UV đóng rắn trong giây sẽ khóa nước trong màng, sau biến nhiệt nổi bọt. Cấu hình lượng sản xuất验证 hiệu quả là tổ hợp "tiền gia nhiệt hồng ngoại (nhiệt độ bề mặt sơn 45—55℃)×3—5 phút + màn gió", dùng máy đo hàm lượng nước màng sơn hoặc phương pháp cân định thời gian quy trình, không phải ước đoán phút số.
Vệ sinh và cải tạo đường ống đừng tiếc tiền. Sơn nước khô kết sau không tan trong dung môi, sơn tồn đọng góc chết đường ống là nguồn ô nhiễm điểm màu. Điểm cải tạo: bơm và đường ống chọn vật liệu thép không gỉ hoặc nhựa (chống rỉ), thiết kế đường kính và tốc độ dòng tránh lắng đọng, đổi màu dùng kép "rửa nước + rửa dung môi", hệ tuần hoàn lắp bộ lọc độ chính xác trong 25 micromet. Chi tiết này trên báo giá không nổi bật, nhưng quyết định đường cong tỷ lệ đạt thẳng ba tháng sau khi dây chuyền nước đi vào sản xuất.
XIII B. Số hóa sơn mũ nhà máy mũ: Bốn việc nhỏ đầu tư lớn hoàn vốn
Số hóa sơn mũ bảo hiểm không cần một bước lên MES, bốn việc chi phí thấp hoàn vốn cao có thể làm trước. Một, số hóa sai màu: bỏ đối màu thuần thị giác, phối máy đo sai màu quang phổ cầm tay, mỗi hai giờ rút đo ghi xu hướng ΔE, dị thường lô sơn màu chặn được lúc đầu trôi. Hai, SPC độ dày màng: độ dày màng sơn bóng UV quyết định trực tiếp độ cứng và chịu thời tiết, dùng máy đo độ dày siêu âm (áp dụng nền nhựa) rút đo theo năm điểm hình mũ, vẽ biểu đồ kiểm soát quản lý tính ổn định phun robot. Ba, lưu vết dữ liệu môi trường: nhiệt độ độ ẩm phòng phun, năng lượng đèn UV (mỗi tuần dùng kế năng lượng đo thực, suy giảm bóng đèn là sát thủ vô hình) ghi tự động, lúc phân tích bệnh lý có thể phát lại môi trường ca đó. Bốn, mã hóa khuyết tật: mã hóa điểm bụi, lõm co, cam vỏ quýt等 khuyết tật, vị trí kiểm tra nhập máy tính bảng, mỗi tuần tự sinh biểu đồ Pareto chỉ hướng trọng điểm chỉnh sửa. Bốn việc này tổng đầu tư cấp mười vạn tệ, đổi lại năng lực quản lý quy trình "nói bằng dữ liệu", cũng là điểm cộng khách lớn và审厂 chứng nhận.
XIV. Bảng tra nhanh tiêu chuẩn kiểm tra sơn mũ bảo hiểm
| Hạng mục kiểm tra | Tiêu chuẩn tham chiếu | Yêu cầu điển hình |
|---|---|---|
| Sai màu | CIE LAB thị giác + thiết bị | Toàn mũ ΔE≤0,8, giữa bộ phận ≤0,5 |
| Độ bám dính | GB/T 9286 vạch lưới | Cấp 0—1 (khu decal đo riêng) |
| Độ cứng | GB/T 6739 bút chì | Sơn bóng UV≥H, sơn bóng PU≥F |
| Chịu thời tiết già hóa | QUV-A / đèn xenon | 300—500h ΔE≤2 không bột hóa |
| Chịu mồ hôi nhân tạo | ISO 3160-2 tham chiếu | 48h không đổi màu nổi bọt |
| Chịu kem chống nắng | Tiêu chuẩn doanh nghiệp (công thức avobenzone) | 24h không phồng trương vết |
| Chịu ngâm nước | GB/T 5209 | 40℃×240h không bọt |
| Chu trình lạnh nóng | Tiêu chuẩn doanh nghiệp | -30℃↔70℃×10 lần không nứt |
| Va đập nhiệt độ thấp (mũ tuyết) | Quả bóng rơi tiêu chuẩn doanh nghiệp | -30℃ không vỡ sơn |
| Mài mòn RCA | ASTM F2357 | ≥150—300 lần |
| Thẩm định lại an toàn vỏ | GB 811 / ECE 22.06 | Sau sơn hiệu năng va đập không suy giảm |
| Tuân thủ hóa học | REACH/PAHs/Prop 65 California | Theo thị trường mục tiêu toàn hạng mục |
Dán bảng này lên tường bộ phận chất lượng, lúc lập dự án mới xác nhận từng hạng mục yêu cầu khách và thị trường mục tiêu, có thể tránh tuyệt đại đa số tình thế bị động "làm xong mới phát hiện đo không qua".
Câu hỏi thường gặp FAQ
1. Mũ vỏ PC sau phun sơn xuất hiện nứt nhỏ, là lỗi sơn hay lỗi vỏ?
Là kết quả "sơn + vỏ" tác dụng chung, trách nhiệm thường ở hai đầu: đầu sơn dung môi pha loãng chứa dung môi mạnh (ketone, ester, hydrocarbon thơm vượt mức) xâm thực PC, đầu ép phun ứng suất dư quá lớn cung cấp động lực nứt. Thứ tự rà soát: trước dùng phương pháp điểm ngâm carbon tetrachloride đo cấp ứng suất vỏ, ứng suất vượt chuẩn先做 ủ; lại đối chiếu thành phần dung môi pha loãng, đổi dùng dung môi pha loãng an toàn PC; cuối làm xác nhận 50℃×24 giờ sau sơn. Hai đầu đều khống chế, nứt mới trị tận gốc.
2. Tại sao sơn mũ bảo hiểm phổ biến không thể sấy nhiệt độ cao?
Do vật liệu vỏ quyết định. ABS chịu nhiệt dài hạn chỉ 80—90℃, PC dù chịu nhiệt cao hơn nhưng nhiệt độ cao tăng tốc giải phóng ứng suất gây biến形, lớp đệm EPS (một số công đoạn vỏ mũ đã lắp bọt) càng trên 60℃ có rủi ro co ngót. Nên cửa sổ sấy sơn mũ bảo hiểm phổ biến ép dưới 60—70℃, cũng là nguyên nhân根 bản sơn bóng UV (đóng rắn gần như không tăng nhiệt) thấm nhập đặc biệt nhanh trong ngành mũ.
3. Mũ bóng mờ dùng lâu phát sáng, thành "patina" thì sao?
Cấu trúc nhám vi mô bề mặt mờ bị ma sát mài phẳng sẽ phát sáng cục bộ, đây là mệnh lý vật lý của hệ bóng mờ. Hướng cải thiện đầu nhà máy: chọn hệ matte chịu mài (sơn bóng matte polyurethane ưu hơn acrylic thường), khống chế độ bóng ở 15—25GU (độ bóng quá thấp càng dễ mài sáng), tăng mật độ liên kết chéo sơn bóng. Đầu người tiêu dùng đề xuất tránh lau khô lặp lại, vệ sinh dùng chất tẩy trung tính加 khăn mềm.
4. Tranh decal nước và chuyển nước có gì khác, chọn sao?
Decal nước là "họa tiết định vị": in phân sắc, đối vị chính xác, thích hợp LOGO, decal giải đua等 họa tiết cần vị trí chính xác, công giờ cao. Chuyển nước là "bao phủ hoa đầy": màng họa tiết bao phủ toàn mũ, không thể đối vị chính xác, thích hợp ngụy trang, vân carbon等 kết cấu liên tục, hiệu suất cao. Thiết kế cần đối vị chính xác chọn decal nước, hoa đầy không đối vị chọn chuyển nước, hai loại cũng thường kết hợp dùng trên cùng một mũ.
5. Sơn bóng mũ chọn UV hay PU hai thành phần?
Xem sản lượng và định vị. Mũ xe điện cấp trên nghìn chiếc ngày, sơn bóng UV nhịp độ nhanh, tiết kiệm mặt bằng, độ cứng cao, ưu thế chi phí tổng hợp rõ; mũ mô tô trung cao cấp theo đuổi độ đầy bề mặt sơn và cảm giác sâu, sơn bóng PU hai thành phần vẫn là chủ lưu, và hệ sửa chữa trưởng thành. Phương án trung hòa là "sơn màu PU + sơn bóng UV" hoặc một số model chạy song song phân dây. Lưu ý tuyến UV phải giải quyết tính đồng đều chiếu hai mặt cong, trước sản xuất làm quét độ cứng đa điểm và bám dính toàn mũ xác nhận.
6. Mũ gửi chứng nhận và mũ sản xuất hàng loạt sơn không nhất quán sẽ hậu quả gì?
Rủi ro cao. Cả GB 811 và ECE 22.06 đều yêu cầu mẫu đã chứng nhận phải đồng nhất với sản xuất hàng loạt; nếu kiểm tra thị trường phát hiện thay đổi hệ thống lớp phủ ảnh hưởng đến hiệu năng, sẽ đối mặt với thu hồi chứng nhận, triệu hồi và xử phạt. Cách làm đúng là đưa hệ thống lớp phủ (vật liệu, dải độ dày màng, phương thức đóng rắn) vào quản lý hồ sơ kỹ thuật chứng nhận, việc đổi loại sơn thuộc thay đổi kỹ thuật, cần đánh giá xem có kích hoạt thử nghiệm bổ sung hay không, đặc biệt là các thay đổi liên quan đến an toàn như vỏ PC đổi hệ thống chất pha loãng.7. Người dùng tự mua sơn xịt để đổi màu mũ bảo hiểm có an toàn không?
Không khuyến nghị, từ góc nhìn nhà máy rủi ro rất rõ: hệ dung môi của sơn xịt thương mại chưa được xác nhận với vỏ, vỏ PC có thể nứt ứng suất, vỏ ABS có thể bị xói mòn suy giảm bởi dung môi mạnh; lớp phủ phủ lên còn có thể che giấu hư hại có sẵn của vỏ. Hầu hết hướng dẫn sử dụng của nhà sản xuất mũ đều cấm tự sơn và liệt vào điều khoản loại trừ bảo hành. Có nhu cầu đổi màu nên chọn cơ sở chuyên nghiệp cung cấp dịch vụ sơn tùy chỉnh, sử dụng hệ sơn an toàn cùng cấp với nhà máy.
8. Sau khi phủ sơn bóng trong lên decal luôn có cảm giác ”bậc thang” ở mép, làm sao khử?
Kết hợp ba biện pháp: chọn giấy nước loại mỏng (lớp mực càng mỏng bậc thang càng nhỏ); chiến lược phun sơn bóng trong đổi thành ”phun mỏng viền + phun toàn bộ + phun toàn bộ”, giữa các lớp để khô bề mặt đầy đủ; với mũ cao cấp sau khi sơn bóng trong bán đóng rắn làm mài nước P1500 để xóa bậc thang, rồi phủ thêm một lớp sơn bóng trong cuối. Việc xóa triệt để bậc thang về bản chất là ”dùng độ dày sơn bóng trong vùi lấp độ dày decal”, cần hàm lượng rắn của sơn bóng trong và độ dày thi công phối hợp, chỉ phun nhiều cùng công thức dễ chảy sơn, nên phối hợp nhà cung cấp sơn điều chỉnh phương án sơn bóng trong hàm lượng rắn cao.
9. Phê duyệt môi trường cho dây chuyền sơn mũ bảo hiểm cần lưu ý gì?
Ba điểm chính: tổng phát thải VOC phải tính theo hàm lượng VOC thực tế của sơn × lượng dùng năm, combo sơn nước + UV có thể ép giảm mạnh chỉ tiêu tổng lượng, dễ được duyệt; thiết bị bắt sương sơn và xử lý khí thải (lọc khô + than hoạt tính + RCO...) cần khớp với năng lực và dư công suất; chất thải nguy hại (bã sơn, dung môi thải, bông lọc thải) làm thủ tục lưu trữ vận chuyển trước. Dự án mới建议 trong giai đoạn thiết kế công nghệ khóa tuyến ”sơn màu nước + sơn bóng trong UV”, dùng giảm phát thải tại nguồn đổi lấy không gian phê duyệt và chi phí vận hành dài hạn.
10. Làm sao đánh giá một nhà cung cấp sơn có phù hợp dự án mũ không?
Năm câu hỏi cứng: có cam kết thành phần chất pha loãng an toàn PC và dữ liệu xác nhận nứt ứng suất chưa; toàn hệ sơn màu — decal — sơn bóng trong đã làm xác nhận phối hợp lớp chưa; sơn bóng trong UV có phương án đồng đều đóng rắn mặt cong kép không; các thử nghiệm đặc thù mũ như kháng kem chống nắng, kháng mồ hôi nhân tạo có báo cáo thực đo chưa; có hỗ trợ tại line thử sản xuất leo dốc không. Sơn mũ là công trình hệ thống, nhà cung cấp nhận trọn năm câu hỏi này mới có năng lực配套 dài hạn.
11. Dưới sơn bóng trong mũ carbon xuất hiện sương trắng hoặc bọt nhỏ là do đâu?
Hai nguồn: nhựa vỏ carbon đóng rắn chưa hoàn toàn hoặc còn dư chất tách khuôn, sau khi phủ sơn bóng trong xảy ra phản ứng lớp hoặc không thấm ướt tốt tạo sương trắng; lỗ xốp vi mô của vân dệt vỏ giữ khí, sau khi sơn bóng trong bịt kín gặp nhiệt đẩy ra bọt nhỏ. Đối sách là vỏ làm xác nhận hậu đóng rắn trước (DSC hoặc độ cứng xác nhận độ đóng rắn nhựa), mài mịn rồi dùng sơn lót trong suốt độ nhớt thấp thấm trước bịt kín, rồi lên sơn bóng trong độ đầy cao. Công đoạn sơn bóng trong mũ vân carbon建议 ”mỏng nhiều lớp” thay vì ”dày hai lớp”.
12. Độ co giãn năng lực mùa cao điểm sơn mũ giải quyết sao?
Sản xuất mũ theo mùa rõ (mùa đi xe xuân hè + nút tăng vọt khi quy định mới), ba tay nắm co giãn năng lực: công đoạn thủ công như decal dùng SOP mô-đun đào tạo nhanh hỗ trợ扩员 tạm; dây chuyền đóng rắn UV để dư không gian tăng tốc băng tải (công suất đèn dư 20% trở lên); thiết lập cùng công thức song chứng nhận với hai nhà cung cấp sơn trở lên, mùa cao không bị kẹt đơn điểm cung. Mùa thấp dùng làm tối ưu công nghệ, bảo dưỡng thiết bị và dự trữ mẫu màu mới, biến dao động mùa thành nhịp điệu thay vì khủng hoảng.
13. Kính mũ (mặt nạ) có cần sơn không?
Cần, nhưng thuộc lớp phủ quang học chứ không phải sơn trang trí: bề mặt ngoài kính PC làm lớp phủ cứng chống mài mòn (Hard Coating, hệ siloxan ngâm hoặc phun rót, độ cứng bút chì trên 2H), bề mặt trong làm lớp phủ chống sương (kiểu ưa nước hoặc phóng thích chậm chất hoạt động bề mặt). Quy trình hai lớp phủ này (cấp sạch bụi, tốc độ kéo ngâm, đường cong đóng rắn) hoàn toàn khác sơn vỏ, thường do xưởng kính chuyên nghiệp hoàn thành. Xưởng mũ cần quản là sự khớp ngoại quan lớp phủ kính với sơn vỏ (độ truyền sáng, sắc màu) và khi thử nghiệm chịu thời tiết nguyên mũ lớp phủ kính không hỏng.
14. Cùng khuôn mũ đổi màu mới, có phải làm lại chứng nhận không?
Tùy tính chất thay đổi. Chỉ đổi màu sơn màu, hệ thống lớp phủ (vật liệu/độ dày màng/phương thức đóng rắn) không đổi, đa số hệ chứng nhận coi là thay đổi không thực chất, làm记录 đánh giá nội bộ là được; liên quan thay đổi hệ thống — như đổi bóng cao sang mờ (đặc tính ma sát bề mặt đổi, ECE 22.06 hạng mục nhạy), đổi dung môi sang nước, tăng lớp phun dày pigment kim loại —建议 báo cơ quan chứng nhận đánh giá, bổ sung thử nghiệm nếu cần. Nội bộ xưởng nên lập ”danh mục phân cấp đổi màu”, viết thành chế độ loại đổi nào đi quy trình nào, tránh mỗi lần đổi màu tranh luận tại chỗ.
十五、Lộ trình xây dựng dây chuyền sơn mũ từ 0 đến 1
Dành cho xưởng chuẩn bị vào ngành mũ hoặc chuyển từ gia công ngoài sang tự sơn một bảng hành động, triển khai theo trục thời gian.
Tháng 1—2 (giai đoạn định nghĩa): làm rõ định vị sản phẩm (mũ xe điện chạy số lượng hay mũ mô tô chạy chất lượng), chứng nhận mục tiêu (3C/GB 811/ECE/DOT) và mục tiêu năng suất ngày; từ đó khóa tuyến đóng rắn (chủ yếu UV hay PU) và mức tự động; hoàn thành tiền trao đổi đánh giá môi trường, xác nhận chỉ tiêu tổng VOC có thể lấy — không lấy được chỉ tiêu môi trường, phía sau toàn nói suông.
Tháng 3—4 (giai đoạn thiết kế): thiết kế bố cục line (dòng vật liệu tiền xử lý — sơn màu — decal — sơn bóng trong — kiểm tra, khu mài cách ly vật lý); chọn thiết bị (băng tải, robot, hầm UV, xử lý khí thải); đồng bộ khởi động xác nhận hệ sơn — lấy vỏ mục tiêu làm trọn bộ thử nghiệm phối hợp lớp phủ, xác nhận nứt ứng suất vỏ PC để lên đầu;对接 nguồn cung decal và thiết kế图案.
Tháng 5—6 (giai đoạn xây và thử sản xuất): lắp đặt hiệu chỉnh thiết bị; cố định tham số công nghệ lô đầu (chương trình phun, thời gian khô bề mặt, năng lượng UV, cửa sổ môi trường); mũ thử gửi thử chứng nhận, trạng thái sơn liên kết với hồ sơ chứng nhận; đào tạo công nhân vận hành và kiểm tra lên岗,考核 kỹ pháp công nhân decal; lập bốn sổ记录 bể dung dịch/sơn/môi trường/khiếm khuyết.
Từ tháng 7 (giai đoạn leo dốc): lấy tỷ lệ thông qua làm chỉ tiêu cốt leo dốc (tháng đầu 70%—80% thường thấy, line khỏe nên trong ba tháng leo lên 92% trở lên); mỗi tuần复盘 Pareto khiếm khuyết; với nhà cung cấp sơn lập cơ chế hiệu chỉnh tại line, từng cái đóng các vấn đề phối hợp lớp lộ ra thời thử. Tổng thể, một dây sơn mũ xe điện ngày 3000 chiếc từ立项 đến稳产 khoảng 7—9 tháng, tổng đầu tư tùy tự động từ vài trăm vạn đến cấp nghìn vạn. Ba khoản chi bị đánh giá thấp nhất:设施 môi trường, điều hòa và hút ẩm môi trường,工位 sửa chữa — lúc lập ngân sách hãy để dư cho chúng.
十六、Tra cứu thuật ngữ nhanh
- In-mold (kép khuôn): quy trình mũ đi xe, vỏ mỏng PC và bọt EPS复合 một lần trong khuôn.
- Nứt ứng suất: vi nứt do ứng suất nội nhựa và dung môi tác dụng chung sinh ra, rủi ro số một sơn PC.
- Giấy nước: decal in phân màu trượt định vị khi ngâm nước, công nghệ chủ đạo kẻ vằn mũ.
- Chuyển nhiệt nước bao bọc: màng图案 nổi trên mặt nước hoạt hóa rồi bao bọc ba chiều chi tiết, công nghệ hoa đầy.
- Đuổi nước: sau dán decal dùng thanh gạt đẩy nước và bọt dưới giấy ra, công đoạn thủ công.
- Phun viền: lớp sơn bóng trong đầu phun mỏng, ngăn dung môi cắn mực decal.
- DOI độ bóng ảnh: chỉ tiêu độ rõ hình ảnh phản chiếu bề mặt sơn, ngôn ngữ định lượng chất cảm mũ bóng cao.
- Đóng rắn kép: UV + nhiệt/ẩm hai cơ chếCombination, giải quyết đóng rắn vùng bóng khuất mặt cong.
- Sơn lót CPO: sơn lót clorinated polyolefin, cầu bám dính nhựa năng bề mặt thấp (PP/HDPE).
- Tỷ lệ thông qua: tỷ lệ sơn một lần đạt không cần sửa, KPI cốt line mũ.
- Độ bóng ảnh (DOI): mức rõ phản chiếu ảnh của bề mặt sơn, chỉ tiêu cốt sắc素 cao cấp như đen piano.
- Hiệu ứng Faraday: khi sơn tĩnh điện đường sức điện thưa ở hốc lõm, sơn khó vào, thường thấy trong rãnh dẫn gió mũ.
- Biểu đồ Pareto: biểu đồ cột xếp giảm tần suất khiếm khuyết, công cụ khóa ”số ít then chốt” trong quản sửa chữa.
- Giấy công nhận sơn: hiệp nghị kỹ thuật cấp hệ giữa xưởng mũ và xưởng sơn, khóa vật liệu, tham số và quy tắc đổi.
十七、Hiệp đồng chuỗi cung: liên động tứ phương xưởng mũ, xưởng ép phun, xưởng decal, xưởng sơn
Chất lượng sơn mũ không bao giờ là việc một mình xưởng sơn, cơ chế hiệp đồng tứ phương đáng nhấn mạnh riêng chương.
Hiệp đồng với đầu ép phun:约定 bằng văn bản loại và lượng chất tách khuôn (ưu tiên không silicon), đổi tham số ép phun chi PC cần báo đầu sơn, dữ liệu抽检 ứng suất theo lô chuyển. Máy ép đổi liệu (như ABS đổi mã) xem như không liên quan sơn, thực tế hàm lượng butadien mã khác đổi sẽ đổi năng bề mặt và nhạy dung môi, đầu sơn nên viết ”khóa mã vật liệu vỏ” vào quy trình quản đổi nội bộ.
Hiệp đồng với xưởng in decal: hệ mực giấy nước phải làm xác nhận phối hợp cắn đáy với sơn bóng trong, xưởng in đổi mực, đổi bản đều phải xác nhận lại; bản thiết kế图案 giai đoạn mẫu đã do công nghệ sơn duyệt适配 mặt cong (phương án bù chia cắt图案 liên tục diện lớn trên mặt cong kép); độ ẩm lưu trữ và hạn dùng giấy nước纳入 kiểm nhập — giấy nước ẩm lên mũ tỷ lệ phồng bọt tăng bội.
Hiệp đồng với xưởng sơn: dự án mũ建议 ký ”công nhận hệ” thay vì ”mua đơn phẩm”: sơn màu, chất pha loãng, sơn bóng trong, vật liệu sửa đều công nhận trọn, hạng mục nào đổi đều kích hoạt thử lại hệ. Các hạng mục khóa trong giấy công nhận nên gồm cam kết dung môi an toàn PC, cửa sổ năng lượng sơn bóng trong UV, dữ liệu thực đo kháng kem chống nắng và tiêu chuẩn sai màu lô. Như Kexin New Material loại xưởng nguồn cung配套 trọn nhựa sơn, thường có thể gói mẫu hệ công nhận, dịch vụ bên bể, mẫu nhanh vào khung hợp tác, xưởng mũ hãy dùng nguồn kỹ thuật nhà cung cấp thay vì chỉ nói giá.
Hiệp đồng với cơ quan chứng nhận: hệ màu mới (đặc biệt mờ, cảm da, phản quang) giai đoạn định nghĩa ngoại quan đã tiền trao đổi với lab chứng nhận ảnh hưởng đặc tính bề mặt; hệ thống lớp phủ viết vào hồ sơ kỹ thuật chứng nhận, quản đổi thành chế độ. Bản chất tứ phương hiệp đồng là đổi ”có việc đổ lỗi qua lại” thành ”trước khi đổi xảy ra báo qua lại”, chi phí vận hành cơ chế này thấp xa một lần客诉 hàng loạt.
Kết: nghệ thuật cân bằng an toàn và thẩm mỹ
Điểm độc đáo sơn mũ, là đồng thời phục vụ hai chủ nhân như xung đột: quy định an toàn yêu cầu lớp phủ ”không thêm chuyện” — không suy giảm vỏ, không che khuyết, không đổi đặc tính va đập; thị trường tiêu dùng yêu cầu lớp phủ ”biết nói” — bóng cao phải sâu, mờ phải cao cấp, vẽ màu phải tinh. Lộ trình làm tốt nghệ thuật cân bằng này đã trải trong bài: nhận rõ vỏ định dung môi, khóa cửa sổ chống nứt, phối hợp lớp bảo decal, tầm nhìn chứng nhận quản ngoại quan.
Để mỗi vai một câu. Gửi xưởng trưởng sơn: xác nhận nứt ứng suất PC và phối hợp lớp decal, là hai hạng mục ”sẩy tay một lần hỏng xương” duy nhất của dự án mũ, vấn đề khác đều có cơ sửa thời leo dốc. Gửi trưởng mua hàng: chọn sơn mũ bản chất là chọn một bộ hệ đã xác nhận cộng đội kỹ thuật có thể驻线, lợi ích trần đàm giá đơn giá thấp xa lợi ích hệ ổn định. Gửi quản sản phẩm bên thương hiệu: mỗi sáng tạo hiệu quả, chất cảm mới, hãy để công nghệ sơn và đội chứng nhận xem qua trước khi đóng băng thiết kế — sửa chữa đắt nhất, là sau khi mở khuôn, làm xong chứng nhận mới phát hiện bề mặt sơn làm không ra hoặc thử không qua. Ngành mũ còn tiến hóa nhanh, sơn với tư cách ”áo và giáp” của nó, đáng được đối đãi chuyên nghiệp hơn.
Đọc mở rộng
- Giải pháp giải quyết độ bám dính khi sơn trên vật liệu nền nhựa (PP/ABS/PC): So sánh hiệu quả của ba quy trình xử lý bề mặt tiền xử lý: xử lý ngọn lửa/phóng điện corona/sơn lót
- Sơn phun nhựa luôn bị bong tróc? Chọn đúng sơn chuyên dụng cho nhựa ABS, PP, PVC mới không bị bong
- Sơn nhựa điện tử 3C: Phân tích công nghệ đóng rắn UV, chống mài mòn và cảm giác cầm nắm của lớp phủ vỏ điện thoại, laptop và thiết bị đeo tay
{ "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ { "@type": "Question", "name": "Vỏ mũ bảo hiểm PC sau khi phun sơn xuất hiện vết nứt nhỏ, là do sơn hay do vỏ?", "acceptedAnswer": { "@type": "Answer", "text": "Là kết quả của sự tác động chung "sơn + vỏ", trách nhiệm thường nằm ở cả hai đầu: về phía lớp phủ, dung môi pha loãng chứa dung môi mạnh (vượt mức xeton, este, hydrocarbon thơm) ăn mòn PC; về phía ép phun, ứng suất dư quá lớn tạo động lực gây nứt. Thứ tự kiểm tra: trước tiên dùng phương pháp ngâm điểm bằng carbon tetrachloride để đo cấp độ ứng suất vỏ, nếu ứng suất vượt mức thì làm ủ trước; tiếp theo đối chiếu thành phần dung môi pha loãng, chuyển sang dùng dung môi pha loãng an toàn cho PC; cuối cùng thực hiện xác nhận sau sơn 50℃×24 giờ. Chỉ khi kiểm soát cả hai đầu thì vết nứt mới được giải quyết tận gốc." } }, { "@type": "Question", "name": "Tại sao sơn phủ mũ bảo hiểm nói chung không thể sấy nhiệt độ cao?", "acceptedAnswer": { "@type": "Answer", "text": "Do vật liệu vỏ quyết định. ABS chịu nhiệt dài hạn chỉ 80—90℃, PC dù chịu nhiệt cao hơn nhưng nhiệt độ cao đẩy nhanh giải phóng ứng suất gây biến dạng, lớp đệm EPS (một số quy trình mũ đã lắp sẵn bọt) càng có rủi ro co ngót trên 60℃. Vì vậy cửa sổ sấy khô sơn mũ bảo hiểm thường ép dưới 60—70℃, cũng là nguyên nhân căn bản khiến sơn bóng UV (đông cứng hầu như không tăng nhiệt) thâm nhập rất nhanh trong ngành mũ bảo hiểm." } }, { "@type": "Question", "name": "Mũ bảo hiểm mờ dùng lâu bị bóng, thành "patina" thì phải làm sao?", "acceptedAnswer": { "@type": "Answer", "text": "Cấu trúc thô nhám vi mô của bề mặt mờ bị mài phẳng bởi ma sát sẽ bóng cục bộ, đây là số phận vật lý của hệ mờ. Hướng cải thiện từ phía nhà máy: chọn hệ matte chống mài mòn (sơn bóng matte polyurethane tốt hơn acrylic thường), kiểm soát độ bóng ở 15—25GU (độ bóng quá thấp càng dễ bóng khi mài), tăng mật độ liên kết chéo của sơn bóng. Về phía người dùng khuyến nghị tránh lau khô lặp lại, vệ sinh dùng chất tẩy trung tính và vải mềm." } }, { "@type": "Question", "name": "Họa tiết decal nước và chuyển nhiệt nước có gì khác, chọn thế nào?", "acceptedAnswer": { "@type": "Answer", "text": "Decal nước là "định vị图案": in phân màu, định vị chính xác, phù hợp logo, họa tiết đua cần vị trí chuẩn, tốn công. Chuyển nhiệt nước là "bao phủ toàn hoa": màng图案 bao phủ toàn mũ, không định vị chính xác, phù hợp ngụy trang, vân carbon liên tục, hiệu suất cao. Thiết kế cần định vị chính xác chọn decal nước, hoa phủ toàn bộ không cần định vị chọn chuyển nhiệt nước, hai bên cũng thường kết hợp trên cùng một mũ." } }, { "@type": "Question", "name": "Sơn bóng mũ bảo hiểm chọn UV hay PU hai thành phần?", "acceptedAnswer": { "@type": "Answer", "text": "Xem sản lượng và định vị. Mũ xe điện trên nghìn mũ/ngày, sơn bóng UV nhịp độ nhanh, tiết kiệm diện tích, độ cứng cao, ưu thế chi phí tổng hợp rõ rệt; mũ mô tô trung cao cấp追求 độ đầy đặn và chiều sâu bề mặt sơn, sơn bóng PU hai thành phần vẫn là chủ đạo, hệ sửa chữa trưởng thành. Phương án trung dung là "sơn màu PU + sơn bóng UV" hoặc một số model chạy song song từng line. Lưu ý tuyến UV phải giải quyết độ đồng đều chiếu xạ hai mặt cong, trước khi投产 làm quét xác nhận độ cứng và bám dính đa điểm toàn mũ." } }, { "@type": "Question", "name": "Mũ bảo hiểm gửi chứng nhận và mũ sản xuất hàng loạt sơn phủ không nhất quán có hậu quả gì?", "acceptedAnswer": { "@type": "Answer", "text": "Rủi ro cao. GB 811 và ECE 22.06 đều yêu cầu mẫu chứng nhận nhất quán với hàng loạt, kiểm tra thị trường phát hiện thay đổi hệCoating ảnh hưởng tính năng sẽ đối mặt thu hồi chứng nhận, triệu hồi và phạt. Cách làm đúng là đưa hệCoating (vật liệu, dải độ dày màng, phương thức đóng rắn) vào quản lý hồ sơ kỹ thuật chứng nhận, đổi loại sơn thuộc thay đổi kỹ thuật, cần đánh giá có kích hoạt bổ sung thử nghiệm không, đặc biệt thay đổi liên quan an toàn như vỏ PC đổi hệ dung môi pha loãng." } }, { "@type": "Question", "name": "Người dùng tự mua sơn xịt đổi màu mũ bảo hiểm có an toàn không?", "acceptedAnswer": { "@type": "Answer", "text": "Không khuyến nghị, góc nhìn nhà máy rủi ro rõ: hệ dung môi sơn xịt thị trường chưa qua xác nhận vỏ, vỏ PC có thể nứt ứng suất, vỏ ABS có thể bị dung môi mạnh ăn mòn suy giảm; lớp sơn phủ còn che giấu hư hại có sẵn vỏ. Đa số hãng mũ ghi rõ cấm tự phun sơn và liệt vào điều khoản loại trừ bảo hành. Có nhu cầu đổi màu nên chọn cơ sởCoating Application tùy chỉnh chuyên nghiệp, dùng hệ sơn an toàn cùng cấp nguyên厂." } }, { "@type": "Question", "name": "Sau khi phủ sơn bóng lên decal luôn có "cảm giác bậc" ở mép, làm sao消除?", "acceptedAnswer": { "@type": "Answer", "text": "Ba biện pháp kết hợp: chọn decal nước mỏng (lớp mực càng mỏng bậc càng nhỏ); chiến lược sơn bóng nhiều lớp đổi thành "phun mỏng viền + phun đầy + phun đầy", giữa các lớp để chớp khô đầy đủ; với mũ cao cấp sau khi sơn bóng bán đóng rắn làm mài nước P1500消 bậc, rồi phủ lớp sơn bóng cuối.消除 triệt để cảm giác bậc bản chất là "dùng độ dày sơn bóng vùi lấp độ dày decal", cần hàm lượng rắn và độ dày thi công sơn bóng phối hợp, chỉ phun nhiều cùng công thức dễ chảy, nên cùng nhà cung cấp sơn điều phối phương án sơn bóng trong cao rắn." } }, { "@type": "Question", "name": "Phê duyệt môi trường line sơn mũ bảo hiểm cần lưu ý gì?", "acceptedAnswer": { "@type": "Answer", "text": "Ba điểm: tổng phát thải VOC phải tính theo hàm lượng VOC thực tế sơn × lượng dùng năm, combo sơn nước + UV ép mạnh tổng lượng chỉ tiêu, dễ duyệt; thiết bị bắt sương sơn và xử lý khí thải (lọc khô + than hoạt tính + RCO...) cần khớp năng lực và dư lượng; chất thải nguy hại (bã sơn, dung môi thải, bông lọc thải) lưu chuyển giấy phép làm trước. Dự án mới建议 giai đoạn thiết kếProcess/Craft khóa tuyến "sơn màu nước + sơn bóng UV", dùng giảm phát thải nguồn đổi không gian duyệt và chi phí vận hành dài hạn." } }, { "@type": "Question", "name": "Làm sao đánh giá nhà cung cấp sơn có phù hợp dự án mũ bảo hiểm không?", "acceptedAnswer": { "@type": "Answer", "text": "Năm câu hỏi cứng: có cam kết thành phần dung môi an toàn PC và dữ liệu xác nhận nứt ứng suất chưa; toàn hệ sơn màu — decal — sơn bóng có làm xác nhận khớp lớp chưa; sơn bóng UV có phương án đồng đều đóng rắn hai mặt cong không; thử nghiệm đặc thù mũ như chống kem chống nắng, chống mồ hôi nhân tạo có báo cáo thực đo không; có thể cử người hỗ trợ line thử sản xuất không. Sơn phủ mũ là công trình hệ thống, nhà cung cấp nhận trọn năm hỏi này mới có năng lực配套 dài hạn." } }, { "@type": "Question", "name": "Dưới sơn bóng mũ carbon xuất hiện sương trắng hoặc bọt nhỏ là sao?", "acceptedAnswer": { "@type": "Answer", "text": "Hai nguồn: nhựa vỏ carbon đóng rắn không hoàn toàn hoặc bề mặt còn dư chất tách khuôn, sau phủ sơn bóng xảy ra phản ứng lớp hoặc không thấm ướt tốt tạo sương trắng; lỗ xốp vi mô vân dệt vỏ giấu khí, sơn bóng bịt kín gặp nhiệt đẩy vi bọt. Đối sách là vỏ làm xác nhận hậu đóng rắn trước (DSC hoặc độ cứng xác nhận độ đóng rắn nhựa), mài mịn dùng sơn lót trong độ nhớt thấp thấm bít trước, rồi lên sơn bóng cao đầy. Quy trình sơn bóng mũ vân carbon建议 "mỏng nhiều lớp" thay vì "dày hai lớp"." } }, { "@type": "Question", "name": "Độ co giãn năng lực cao điểm sơn mũ bảo hiểm giải quyết sao?", "acceptedAnswer": { "@type": "Answer", "text": "Mũ bán mùa rõ (mùa đi xe xuân hè + nút triển khai quy định mới xung), độ co giãn năng lực ba mấu chốt: công đoạn thủ công decal dùng SOP mô-đun đào tạo nhanh hỗ trợ扩员 tạm; line đóng rắn UV để dư tốc độ băng tải (công suất đèn dư 20% trở lên); với hai nhà cung cấp sơn trở lên lập song chứng nhận cùng công thức, cao điểm không bị kẹt đơn điểm. Mùa thấp dùng làm tối ưuProcess/Craft, bảo dưỡng thiết bị và dự trữ mẫu màu mới, biến dao động mùa thành nhịp điệu thay vì khủng hoảng." } }, { "@type": "Question", "name": "Kính mũ (mặt nạ) có cần sơn phủ không?", "acceptedAnswer": { "@type": "Answer", "text": "Cần, nhưng thuộc phạm vi lớp phủ quang học chứ không phảiCoating Application trang trí: bề mặt ngoài kính PC làm lớp phủ cứng mài mòn (Hard Coating, hệ siloxan ngâm hoặc phun rót, độ cứng bút chì trên 2H), bề mặt trong làm lớp phủ chống sương (hệ ưa nước hoặc phóng thích chất hoạt động bề mặt). Quy trình hai lớp phủ này (cấp sạch bụi, tốc độ kéo ngâm, đường cong đóng rắn) hoàn toàn khácCoating Application vỏ, thường do xưởng kính chuyên làm. Xưởng mũ cần kiểm soát là khớp ngoại quan lớp phủ kính với bề mặt sơn vỏ (truyền sáng, sắc màu) và thử nghiệm chịu thời tiết toàn mũ không làm hỏng lớp phủ kính." } }, { "@type": "Question", "name": "Cùng khuôn mũ đổi màu mới, có phải làm lại chứng nhận không?", "acceptedAnswer": { "@type": "Answer", "text": "Xem tính chất thay đổi. Chỉ đổi màu sơn màu, hệCoating (vật liệu/độ dày màng/phương thức đóng rắn) không đổi, đa số hệ chứng nhận coi là thay đổi không thực chất, làm记录 đánh giá nội bộ là được; liên quan thay đổi hệ — như bóng cao đổi mờ (đặc tính ma sát bề mặt đổi, ECE 22.06 hạng nhạy), dung môi đổi nước, tăng lớp phun dày pigment kim loại —建议 báo cơ quan chứng nhận đánh giá, cần bổ sung thử nghiệm. Nội bộ xưởng nên lập "danh mục phân cấp đổi màu", viết thành chế độ luồng nào đổi loại nào, tránh mỗi lần đổi màu tranh luận tại chỗ. ## Mười lăm, Lộ trình xây dựng line sơn mũ từ 0 đến 1 Cho xưởng chuẩn bị切入 ngành mũ hoặc từ ngoài về tự sơn một bản hành động, mở theo trục thời gian. Tháng 1—2 (giai đoạn định nghĩa): rõ định vị sản phẩm (mũ xe điện chạy lượng hay mũ mô tô chạy chất), chứng nhận mục tiêu (3C/GB 811/ECE/DOT) và mục tiêu năng lực ngày; từ đó khóa tuyến đóng rắn (chủ yếu UV hay PU) và mức tự động; hoàn thành tiền thông môi trường, xác nhận chỉ tiêu tổng VOC lấy được — không lấy được chỉ tiêu môi trường, phía sau toàn nói suông. Tháng 3—4 (giai đoạn thiết kế): thiết kế bố cục line (dòng vật liệu tiền xử lý — sơn màu — decal — sơn bóng — kiểm, khu mài cách ly vật lý); chọn thiết bị (băng tải, robot, hầm UV, xử lý khí thải); đồng bộ khởi động xác nhận hệ sơn — lấy vỏ mục tiêu làm trọn bộ thử khớp lớp, xác nhận nứt ứng suất vỏ PC để trước nhất;对接 nguồn cung decal và thiết kế图案. Tháng 5—6 (xây dựng và thử sản xuất): lắp đặt hiệu chỉnh thiết bị; cố định tham sốProcess/Craft đầu (chương trình phun, thời gian chớp khô, năng lượng UV, cửa sổ môi trường); gửi mũ thử sản xuất chứng nhận, trạng thái sơn phủ gắn với hồ sơ chứng nhận; đào tạo công nhân vận hành và kiểm nghiệm lên line,考核 thao tác thợ decal; lập bốn sổ记录 bể dung dịch/ sơn/ môi trường/ khuyết tật. Từ tháng 7 (giai đoạn leo dốc): lấy tỷ lệ thông qua làm chỉ tiêu cốt leo dốc (tháng đầu 70%—80% thường thấy, line khỏe nên ba tháng lên 92% trở lên); mỗi tuần Pareto khuyết tật phản tư; với nhà cung cấp sơn lập cơ chế điều phối驻线, lần lượt đóng vấn đề khớp lớp lộ ra thời thử. Tổng thể, một line sơn mũ xe điện 3000 mũ/ngày từ立项 đến稳产 khoảng 7—9 tháng, tổng đầu tư tùy tự động từ vài trăm vạn đến nghìn vạn tệ. Ba khoản chi bị đánh giá thấp nhất:设施 môi trường, điều hòa và hút ẩm môi trường,工位 sửa chữa — lúc ngân sách hãy để dư cho chúng. ## Mười sáu, Tra cứu thuật ngữ nhanh - In-mold (kết hợp trong khuôn): quy trình mũ PC vỏ mỏng và bọt EPS một lần ép khuôn kết hợp. - Nứt ứng suất: vi vết nứt do ứng suất nội nhựa và dung môi tác dụng chung, rủi ro số một sơn PC. - Decal nước: decal in phân màu trượt ngâm định vị, công nghệ chủ đạo vẽ mũ. - Chuyển nhiệt bao phủ nước: màng图案 nổi mặt nước hoạt hóa rồi bao phủ 3D chi tiết. - Gạt nước: sau dán decal dùng thanh gạt đẩy nước và bọt dưới decal thủ công. - Phun viền: lớp sơn bóng đầu phun mỏng, chống dung môi cắn mực decal. - DOI (độ bóng ảnh): chỉ tiêu độ rõ hình ảnh phản chiếu bề mặt sơn, ngôn ngữ định lượng chất cảm mũ bóng. - Đóng rắn kép: UV + nhiệt/ẩm hai cơ chế kết hợp, giải quyết góc tối mặt cong. - Sơn lót CPO: sơn lót clorinated polyolefin, cầu bám nhựa năng bề mặt thấp (PP/HDPE). - Tỷ lệ thông qua: tỷ lệ một lần sơn đạt không cần sửa, KPI cốt line mũ. - Độ bóng ảnh (DOI): mức độ rõ phản chiếu ảnh của bề mặt sơn, chỉ tiêu cốt sắc tố cao cấp như đen piano. - Hiệu ứng Faraday: phun tĩnh điện vùng lõm điện tuyến thưa, sơn khó vào, thường thấy rãnh dẫn mũ. - Biểu đồ Pareto: cột xếp giảm tần khuyết tật, công cụ khóa "thiểu số then chốt" quản lý sửa chữa. - Giấy công nhận sơn: thỏa thuận kỹ thuật cấp hệ giữa xưởng mũ và xưởng sơn, khóa vật liệu, tham số và quy tắc đổi. ## Mười bảy, Hiệp đồng chuỗi cung: liên động tứ phương xưởng mũ, xưởng ép phun, xưởng decal, xưởng sơn Chất lượng sơn mũ không bao giờ là chuyện một xưởng sơn, cơ chế hiệp đồng tứ phương đáng chương riêng. Với đầu ép phun:约定 văn bản loại và lượng chất tách khuôn (ưu không silicon), đổi tham số ép PC phải báo đầu sơn, dữ liệu抽检 ứng suất theo lô chuyển. Máy ép đổi liệu (như ABS đổi mã) tưởng无关 sơn, thực tế hàm lượng butadien mã khác đổi năng bề mặt và nhạy dung môi, đầu sơn nên viết "khóa mã vật liệu vỏ" vào quy trình quản lý đổi nội bộ. Với xưởng in decal: hệ mực decal nước phải làm xác nhận khớp cắn lớp với sơn bóng, in đổi mực đổi bản đều tái xác nhận; bản thiết kế giai đoạn mẫu doProcess/Craft sơn duyệt thích ứng mặt cong (phương án bù chia diện liên tục lớn trên hai mặt cong); độ ẩm lưu và hạn dùng decal纳入 kiểm nhập — decal ẩm lên mũ tỷ lệ bọt tăng bội. Với xưởng sơn: dự án mũ建议 ký "công nhận hệ" thay "mua đơn phẩm": sơn màu, dung môi pha, sơn bóng, vật liệu sửa trọn bộ công nhận, hạng nào đổi kích hoạt phục nghiệm hệ. Hạng khóa trong giấy công nhận nên gồm cam kết dung môi an toàn PC, cửa sổ năng lượng sơn bóng UV, dữ liệu thực đo chống kem chống nắng và tiêu chuẩn sai màu lô. Như khách tín新材料 loại xưởng nguồn cung配套 tổng thể nhựa sơn, thường gói mẫu hệ công nhận, dịch vụ bên bể và打样 nhanh vào khung hợp tác, xưởng mũ hãy dùng tài nguyên kỹ thuật nhà cung cấp thay chỉ nói giá. Với cơ quan chứng nhận: hệ màu mới (đặc biệt mờ, cảm da, phản quang) giai đoạn định nghĩa ngoại quan tiền thông lab ảnh hưởng đặc tính bề mặt; hệCoating viết vào hồ sơ kỹ thuật chứng nhận, đổi quản lý chế độ hóa. Bản chất hiệp đồng tứ phương là đổi "có việc đổ lỗi" thành "trước đổi thông báo", chi phí vận hành cơ chế này thấp xa một lần客诉 hàng loạt. ## Lời kết: nghệ thuật cân bằng an toàn và thẩm mỹ Điểm độc đáo sơn mũ là đồng thời phục vụ hai chủ nhân xung đột: quy định an toàn yêu cầu lớp phủ "không thêm chuyện" — không suy giảm vỏ, không che khuyết, không đổi đặc tính va; thị trường tiêu dùng yêu cầu lớp phủ "biết nói" — bóng phải sâu, mờ phải sang, họa phải tinh. Lộ trình làm tốt cân bằng này đã trải: nhận rõ vỏ định dung môi, khóa cửa sổ chống nứt, khớp lớp bảo decal, tầm nhìn chứng nhận quản ngoại quan. Mỗi vai để một câu. Gửi xưởng trưởng sơn: xác nhận nứt ứng suất PC và khớp lớp decal, là hai hạng "sẩy tay một lần tổn xương" của dự án mũ, còn lại đều có cơ sửa giai đoạn leo dốc. Gửi trưởng mua: tuyển sơn mũ bản chất là tuyển một bộ hệ đã xác nhận cộng đội kỹ thuật能驻线, lợi thượng hạn đàm giá đơn thấp xa lợi ổn định hệ. Gửi quản sản phẩm brand: mỗi创意 hiệu quả chất cảm mới, hãy đểProcess/Craft sơn và đội chứng nhận xem trước khi đông thiết kế — đắt nhất là khuôn xong, chứng nhận xong mới phát hiện bề mặt sơn làm không ra hoặc đo không qua. Ngành mũ còn tiến hóa nhanh, sơn phủ làm "áo và giáp" nó, đáng được đối đãi chuyên nghiệp hơn. ## Đọc mở rộng - [Giải pháp bám dính sơn nhựa nền (PP/ABS/PC): so sánh hiệu quả ba tiền xử lý flame/ corona/ lót](https://www.psste.com/plastic-substrate-pp-abs-pc-coating-adhesion-flame-treatment-corona-primer/) - [Nhựa phun sơn luôn bong? Chọn đúng sơn chuyên dụng ABS, PP, PVC không rụng](https://www.psste.com/plastic-spray-paint-abs-pp-pvc-guide/) - [Sơn 3C điện tử: phân tích UV đóng rắn, chống mài và cảm tay vỏ điện thoại, laptop, wearable](https://www.psste.com/3c-electronics-coating-phone-laptop-wearable-uv-curing-abrasion-resistance-rca-tactile-feel/)" } } ] }