O capacete é um dos pouquíssimos bens de consumo em que a "qualidade do revestimento está diretamente relacionada com a segurança da vida". No valor das peças estéticas de um capacete de motocicleta, o processo de revestimento contribui com mais de metade do prémio visual — capacetes lisos de cor sólida com brilho espelhado, capacetes com pintura decorativa de camadas complexas, cinza cimento fosco retro, os consumidores estão dispostos a pagar uma diferença de preço de centenas de yuan por eles. Mas a dificuldade do revestimento de capacetes também está entre as maiores nos bens de consumo: o material da carcaça abrange quatro categorias principais — ABS, PC, fibra de vidro e fibra de carbono — e a lógica de revestimento de cada um é completamente diferente; a carcaça de PC sofre fissuração por tensão com solventes errados, ameaçando diretamente a segurança em colisão; os regulamentos de certificação limitam claramente o impacto da camada de revestimento na resistência da carcaça; os adesivos decorativos envolvem dezenas de processos, e um erro num passo inutiliza o capacete inteiro.
Este artigo destina-se a fabricantes de capacetes, fábricas de revestimento por contrato e engenheiros de seleção de revestimentos, explicando o revestimento de capacetes na íntegra — desde o material da carcaça, pré-tratamento, sistema de camadas, processo decorativo, conformidade de certificação até ao controlo de qualidade — todo o conteúdo apresentado com parâmetros de processo aplicáveis e critérios de julgamento. Quer fabrique capacetes integrais de motocicleta, capacetes semi-integrais de bicicleta elétrica ou capacetes de segurança industrial, pode seguir o roteiro para verificação cruzada.
I. Primeiro conheça a carcaça: o temperamento de revestimento dos quatro materiais é completamente diferente
A primeira lição de revestimento de capacetes não é escolher a tinta, mas reconhecer a carcaça. Capacetes de diferentes faixas de preço usam materiais diferentes, e a estratégia de revestimento deve seguir o material.
1.1 ABS: o concorrente popular mais fácil de tratar
O ABS (copolímero de acrilonitrila-butadieno-estireno) é o material de carcaça principal para capacetes de bicicleta elétrica e capacetes de moto de gama baixa-média, injetado, de baixo custo e boa qualidade de superfície. A energia superficial do ABS é de cerca de 42 dinas, polaridade moderada, a maioria dos revestimentos à base de solvente e à base de água pode estabelecer boa aderência, geralmente sem necessidade de primário para pulverizar diretamente a tinta pigmentada. O seu ponto fraco é a resistência a solventes geral: solventes fortes (cetonas, excesso de ésteres) corroem a superfície produzindo "branqueamento" ou microfissuras, o sistema de diluente precisa de controlar a proporção de solventes fortes. O limite de temperatura do ABS é de cerca de 80—90℃, a temperatura de secagem geralmente não excede 70℃, o que determina que o revestimento de capacetes seja predominantemente secagem a baixa temperatura + cura UV.
1.2 PC e liga PC/ABS: objeto de alto risco de fissuração por tensão
O PC (policarbonato) tem resistência ao impacto 3—5 vezes superior ao ABS, usado em capacetes de bicicleta elétrica de gama média-alta e alguns capacetes de moto, frequentemente na forma de liga PC/ABS. O risco número um do revestimento de PC é a fissuração por tensão de solvente (Solvent Crazing): sob a ação conjunta de tensões residuais de injeção e solventes agressivos, microrfissuras surgem na superfície da carcaça, invisíveis a olho nu, mas em testes de colisão as fissuras tornam-se pontos de rutura — não é um problema estético, é um problema de segurança. Três medidas de prevenção e controlo: no lado da injeção, recozimento para eliminar tensões internas (tratamento térmico a 80—100℃ por 2—4 horas, ou otimizar parâmetros de injeção para reduzir tensões residuais); no lado da tinta, usar diluente do tipo seguro para PC (baseado principalmente em álcoois e hidrocarbonetos alifáticos, restringindo estritamente o teor de cetonas, ésteres e aromáticos); no lado do processo, validação de fissuração por tensão na peça inicial (após revestimento, colocar em ambiente a 50℃ por 24 horas para observação, ou usar método rápido de imersão em tetracloreto de carbono para rastrear tensões de injeção). Para qualquer nova tinta pigmentada ou novo diluente em carcaça de PC, a validação de fissuração por tensão não pode ser omitida.
1.3 Fibra de vidro (FRP): a base de múltiplos processos para capacetes de gama alta
A carcaça de fibra de vidro é formada por tecido de fibra de vidro e resina por moldagem manual ou prensagem, usada em capacetes integrais de moto de gama média-alta. Tem boa resistência a solventes e temperatura (suporta acima de 120℃), alta tolerância de revestimento, mas o estado de superfície é o maior desafio: após desmoldagem, a superfície tem resíduos de agente desmoldante, poros, veios de fibra e rebarbas, devendo passar por lixagem → aplicação de massa de enchimento (massa) → nova lixagem → pulverização de primário de camada intermédia → lixagem a água para nivelamento completo, antes de entrar no processo de tinta pigmentada. O tempo de revestimento do capacete de fibra de vidro é 2—3 vezes o do capacete ABS, a espessura total da camada pode atingir 150—250 micrómetros, e esta é também a razão pela qual a pintura de capacetes de gama alta tem plenitude muito superior aos capacetes injetados.
1.4 Fibra de carbono: tanto proteger como "revelar"
A carcaça de fibra de carbono é o símbolo de capacetes flagship e de competição, com exigência de revestimento única — não cobrir mas exibir: verniz transparente de resina deixa a textura do tecido de carbono visível e transparente. No processo, primeiro faz-se lixagem fina e remoção de poeira à carcaça, pulveriza-se verniz PU bicomponente de alta transparência e alta plenitude ou verniz UV em 2—3 camadas, lixagem entre camadas para eliminar a micro-ondulação da trama da fibra, obtendo finalmente "textura nítida, superfície como vidro". A resistência ao amarelecimento do verniz é o indicador chave; se o verniz de um capacete de textura de carbono amarelecer sob radiação UV, o sentido de alta gama colapsa instantaneamente, devendo usar-se obrigatoriamente sistema de verniz de intempérie curado com isocianato alifático.
1.5 Comparação dos pontos chave de revestimento dos quatro materiais de carcaça
| Dimensão de comparação | ABS | PC/liga PC | Fibra de vidro FRP | Fibra de carbono |
|---|---|---|---|---|
| Faixa de produto típica | Capacete de bicicleta elétrica / capacete de moto de entrada | Capacete de bicicleta elétrica de gama média-alta | Capacete integral de moto de gama média-alta | Capacete flagship / de competição |
| Necessidade de primário | Geralmente sem primário | Sem primário ou primário específico PC | Massa + camada intermédia obrigatórios | Fundo transparente selante |
| Sensibilidade a solvente | Média (evitar branqueamento por solvente forte) | Alta (fissuração por tensão) | Baixa | Baixa |
| Limite de temperatura de secagem | 60—70℃ | 60—80℃ | 100—120℃ | 90—110℃ |
| Espessura total da camada | 40—70μm | 40—70μm | 150—250μm | 80—150μm |
| Proporção de tempo de revestimento | Baixa | Baixa—Média | Alta | Alta |
II. Pré-tratamento e eliminação de eletricidade estática: a fundação da taxa de conformidade estética do capacete
O capacete de plástico não faz película de conversão química, o núcleo do pré-tratamento é a palavra "limpeza": remover agente desmoldante, remover óleo, remover eletricidade estática, remover poeira.
O fluxo padrão de pré-tratamento para carcaças injetadas ABS/PC é: limpeza manual com álcool isopropílico (IPA) ou limpador específico → limpeza secundária com água pura ou white spirit → soprar ar iónico para eliminar eletricidade estática e poeira → repouso e entrada na cabine de pintura. Parece simples, mas dois detalhes decidem o sucesso. O primeiro é a gestão do agente desmoldante: a pulverização excessiva de agente desmoldante de silicone no lado da injeção é a maior fonte de crateras (olho de peixe), a fábrica de revestimento deve acordar com a oficina de injeção a norma de dosagem do agente desmoldante, priorizando agentes desmoldantes sem silicone; para lotes já contaminados por silicone, é necessário usar aditivo anti-cratera ou reforçar a limpeza. O segundo é eletricidade estática e pontos de poeira: após limpeza, o potencial de superfície da carcaça de plástico pode atingir milhares de volts, atraindo poeira flutuante da oficina como um íman, a eliminação de eletricidade estática por ar iónico deve ser a última estação antes de entrar na cabine, o corpo da cabine mantém pressão positiva e limpeza de classe 100.000. O capacete é um produto de superfície curva de alto brilho, um ponto de poeira de 0,3 mm de diâmetro é claramente visível numa superfície escura de alto brilho, cada 1% de redução na taxa de retificação de poeira reduz consideravelmente o custo da linha inteira.
O pré-tratamento da carcaça de fibra de vidro é o sistema de lixagem: lixagem grossa (P180—P240) para remover rebarbas e camada de agente desmoldante, aplicação de massa de enchimento para poros e depressões, após pulverização de primário de camada intermédia lixagem a água (P600—P800) para obter base plana. A recolha de poeira de lixagem e a aspiração do posto afetam diretamente o ambiente de pulverização posterior, a zona de lixagem e a zona de pulverização devem ser fisicamente isoladas.
III. Design do sistema de camadas: primário, tinta pigmentada, camada decorativa e verniz
A estrutura padrão de camadas de revestimento de capacete é "(primário / camada intermédia) + tinta pigmentada + camada de adesivo decorativo + verniz de acabamento transparente", cada camada com função clara.
3.1 Camada de tinta pigmentada: portadora de cor e efeito
A tinta pigmentada de capacete é predominantemente tinta pigmentada PU bicomponente e tinta pigmentada acrílica monocomponente, a tinta pigmentada à base de água tem crescido rapidamente em fábricas líderes nos últimos anos. Capacetes de cor sólida pulverizam 2 camadas de tinta pigmentada para obter cobertura, espessura 15—25 micrómetros; cores de efeito como prata metálica, branco perolado precisam controlar atomização e uniformidade de passe, evitando "floração" e "manchas nebulosas" na superfície curva — o capacete é um produto bicurvado, o arranjo direcional do pigmento de efeito é mais difícil que em peças planas, a taxa de sobreposição da trajetória do robô de pintura ou passe manual deve ser controlada em 50%—60%, a consistência da distância de pistola é a competência chave. Os populares capacetes foscos "cinza cimento" "preto fosco", na verdade obtêm-se com verniz fosco sobre a tinta pigmentada, não com a própria tinta pigmentada mate, para melhor resistência à sujidade e tacto.
3.2 Camada de verniz: a "armadura" e a "pele" do capacete
O verniz de acabamento transparente é a camada mais espessa, mais cara e mais exigente do revestimento de capacete, assumindo todas as funções de brilho, intempérie, resistência ao risco e proteção do adesivo. Duas rotas principais: verniz PU bicomponente (cura com HDI alifático), secagem a temperatura ambiente ou baixa temperatura 60℃, alta plenitude, excelente intempérie, a cura requer 4—8 horas ocupando muito espaço de armazenamento; verniz UV, cura em segundos, dureza até 2H, ritmo rápido e poupança de espaço, é a escolha de eficiência para linhas de capacetes de bicicleta elétrica em grande escala, mas a uniformidade de irradiação bicurvada requer múltiplas posições de lâmpada e suporte rotativo, zonas de sombra (borda inferior da viseira, sulcos de defletor) precisam de luz suplementar ou formulação de dupla cura. Capacetes de moto de gama alta mantêm predominantemente a rota PU bicomponente, buscando a "profundidade" da pintura; a proporção de UV em capacetes de bicicleta elétrica de produção já passou metade. A escolha entre as duas rotas é essencialmente a balança entre "ritmo e plenitude".
3.3 Sistema de camadas típico e comparação de desempenho
| Sistema de camadas | Modo de cura | Ritmo de revestimento por capacete | Brilho | Produto aplicável |
|---|---|---|---|---|
| Tinta pigmentada acrílica + verniz UV | Cura UV em segundos | Rápido (nível de minutos) | 85—92GU | Capacete de bicicleta elétrica de produção |
| Tinta pigmentada à base de água + verniz UV | Secagem flash + UV | Rápido | 85—92GU | Capacete de bicicleta elétrica de linha ecológica |
| Tinta pigmentada PU + verniz PU | 60℃×40min + maturação | Lento (nível de horas) | 90GU+ | Capacete de moto de gama média-alta |
| Camada intermédia + tinta pigmentada PU + adesivo + verniz PU duplo | Secagem a baixa temperatura segmentada | O mais lento | 92GU+ | Capacete integral decorativo de gama alta |
| Verniz UV transparente múltiplas camadas | UV + lixagem entre camadas | Médio | 92GU+ | Capacete de textura de carbono |
Fábricas de apoio de revestimento de plástico representadas pela Kexin New Materials (Guangdong) Co., Ltd. podem fornecer, de acordo com o material da carcaça do capacete e capacidade de cura da linha, diluente do tipo seguro para PC, tinta pigmentada à base de água e verniz UV como pacote integral e OEM personalizado; para fábricas recém-chegadas à indústria de capacetes, a forma de cooperação de validação empacotada "tinta + diluente + janela de processo" encurta significativamente o período de ramp-up de produção experimental, evitando armadilhas ocultas e fatais como a fissuração por tensão de PC.
IV. Pintura decorativa e adesivos: o alto valor do revestimento de capacete
A pintura decorativa de laços é a parte com maior capacidade de prémio do capacete, um capacete decorado complexo pode conter sobreposição de múltiplos processos como decalque hidrográfico, pulverização com máscara, pintura à mão com traço.
4.1 Processo de decalque hidrográfico (Water Slide Decal)
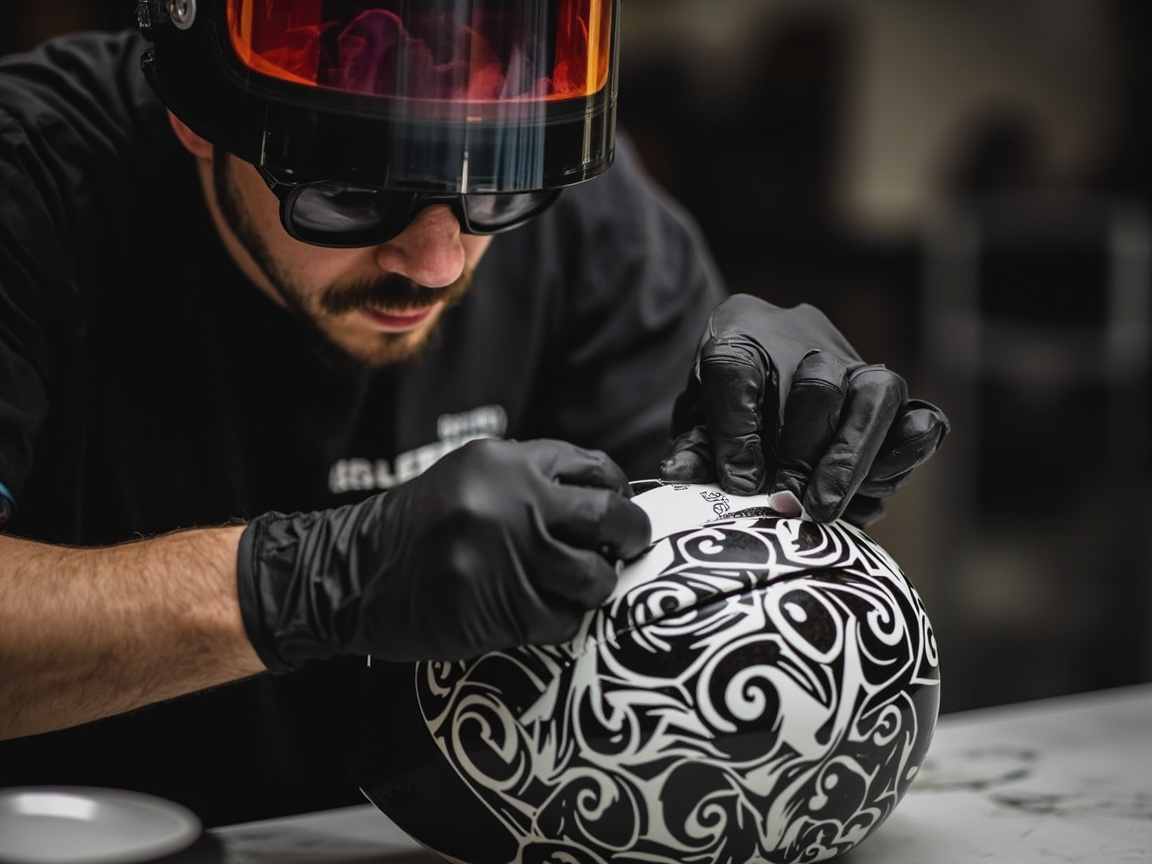
A pintura decorativa de produção em massa usa predominantemente decalque hidrográfico: a gráfica imprime o decalque por cor segundo o padrão, o aplicador de adesivo mergulha em água e desliza para posicionar na camada de tinta pigmentada, elimina água e alisa, seca, depois aplica verniz para selar. Pontos do processo: a tinta pigmentada antes do adesivo deve estar completamente seca e superfície limpa; padrões grandes em superfície curva devem ter "segmentação e compensação" na fase de design de impressão, caso contrário ao colar na superfície bicurvada haverá obrigatoriamente rugas; a eliminação de água deve ser completa, água residual forma bolhas na secagem do verniz; o verniz de acabamento pelo menos duas camadas, a primeira pulverizada fina para "selar borda" evitando que o solvente do verniz ataque a tinta do adesivo, a segunda pulverizada cheia para plenitude. A "sensação de degrau" na borda do adesivo é a linha divisória de qualidade, capacetes de gama alta através de múltiplas camadas de verniz + lixagem intermédia "enterram" completamente o adesivo na pintura, sem relevo ao toque.
4.2 Pulverização com máscara e pintura à mão
Cascos de competição replicados e cascos personalizados utilizam pintura por mascaramento: com fita crepe e película de transferência, mascara-se camada por camada e pinta-se cor por cor; a mão de obra de mascaramento de um casco com padrão multicolorido pode atingir várias horas, exigindo controle de atomização e precisão de mascaramento extremamente elevados do pintor. O mercado de personalização mantém ainda o processo artesanal de traçado à mão e degradê com aerógrafo (Airbrush), pertencente ao âmbito das artes e ofícios, com preço unitário podendo chegar a vários milhares de yuan. Na produção industrializada, a pintura por mascaramento é frequentemente usada em soluções híbridas de "blocos de cor grandes + detalhes por decalque hidrófilo", equilibrando eficiência e efeito.4.3 Rotas emergentes: transferência hidrófila e impressão digital direta
Padrões contínuos que cobrem o casco integral, como camuflagem, textura de carbono e grafite, podem ser obtidos por impressão por transferência hidrófila (Water Transfer Printing): a película do padrão flutua na água, após ativação o capacete é imerso para concluir o revestimento tridimensional, e em seguida aplica-se verniz. Alta eficiência e boa continuidade do padrão, mas a precisão de alinhamento é inferior à do decalque hidrófilo, sendo adequada para padrões de cobertura total sem exigência de posicionamento. A impressão digital direta (tinta industrial inkjet impressa diretamente em superfície curva 3D) começou a entrar na indústria de capacetes nos últimos anos, sem necessidade de matriz, impressão a partir de uma única peça, abrindo nova rota para modelos de customização em e-commerce; a aderência interfacial entre a tinta UV e o verniz requer verificação específica.
Cinco, certificação e conformidade: o revestimento não é apenas estético, a regulamentação é muito específica
O capacete é um produto de certificação obrigatória, e o engenheiro de revestimento deve conhecer os requisitos reais da regulamentação sobre o revestimento.
5.1 Padrões nacionais: GB 811 e novas regras para capacetes de bicicleta elétrica
Os capacetes para motociclistas executam a GB 811 (norma nacional obrigatória, versão 2022), e os capacetes para ciclistas de bicicleta elétrica executam a extensão de categoria correspondente da GB 811-2022. As cláusulas diretamente relacionadas ao revestimento incluem: o material da casca e o tratamento de superfície não devem deteriorar significativamente o desempenho de absorção de impacto devido ao envelhecimento ou ação de solventes — esta é exatamente a base regulatória para o controle de fissuras por tensão em PC; após pré-tratamento em alta temperatura, baixa temperatura e imersão em água, ainda devem passar no teste de impacto, o que significa que o revestimento não pode rachar ou descamar sob variação térmica e estado úmido causando dano à casca; requisitos relacionados a saliências de superfície e coeficiente de fricção limitam a forma de peças decorativas adicionais externas à tinta. O casco de amostra enviado para ensaio deve estar consistente com o estado de revestimento da produção em massa; a prática de "casco liso passa na inspeção, casco colorido em produção em massa" é de alto risco de não conformidade sob amostragem surpresa.
5.2 Certificação de exportação: ECE 22.06 e DOT
Os capacetes de moto exportados para a Europa executam a ECE 22.06 (substituição total da 22.05 a partir de 2023), cujo teste de impacto oblíquo (aceleração rotacional) impõe requisitos substantivos às características de fricção da superfície da casca — uma tinta superficial muito áspera (certos sistemas fosco e tinta de borracha) pode aumentar o pico de fricção oblíqua; ao escolher sistemas fosco, deve-se comunicar antecipadamente os dados de fricção com o laboratório de certificação. A DOT FMVSS 218 dos EUA e a certificação Snell também exigem consistência entre amostra e produção em massa. Vale notar a tradição de teste de sensibilidade a solventes: múltiplos sistemas de normas exigem que a casca não deteriore o desempenho após contato com solventes/óleos, portanto as fábricas de capacetes geralmente controlam em paralelo o risco pós-venda, proibindo no manual que o usuário limpe com solvente ou faça DIY de pintura por conta própria — a pintura de fábrica usa um sistema seguro validado, e uma lata de tinta em spray caseira do usuário pode fazer a casca de PC rachar por toda parte.
5.3 Conformidade química
O revestimento de capacetes exportados deve ainda atender à regulamentação química da UE como REACH substâncias de alta preocupação (SVHC), hidrocarbonetos aromáticos policíclicos (PAHs, para peças em contacto prolongado com a pele), Proposta 65 da Califórnia, etc.; capacetes infantis seguem norma de brinquedos para controlo de metais pesados migratórios. Esses requisitos recaem finalmente nos relatórios de ensaio da tinta e tinta de impressão; na aquisição deve-se escrever a conformidade REACH/PAHs no acordo técnico da tinta, solicitar relatório de terceiros e atualizar anualmente.
Seis, projeto de linha de produção: ritmo, ferramentas e automação
6.1 Formas típicas de linha de produção
A forma predominante da linha de produção em massa de capacetes de bicicleta elétrica é transportador suspensor + pintura robótica + túnel de cura UV: carregamento→limpeza e remoção de eletricidade estática→robô pinta tinta pigmentada (2 postos)→secagem por infravermelho→seção de decalque (ilha manual)→robô pinta verniz UV→cura UV→descarregamento e inspeção, com ritmo podendo chegar a 2—4 capacetes por minuto. A linha de produção de capacetes de moto em pequena/média escala é maioritariamente por posto de trabalho: posto de pintura rotativo + cura em lote em estufa, alta flexibilidade, adapta-se a multicor e multimodelo. O ponto comum das duas formas é a ferramenta rotativa — o capacete é um produto aproximadamente esférico, tanto a pintura quanto a irradiação UV exigem rotação da peça (15—30 rpm) para garantir uniformidade, e a estabilidade do projeto da ferramenta determina diretamente a consistência da espessura do filme.
6.2 Pontos-chave para implementação da pintura robótica
A programação de trajetória em superfície curva do capacete é mais complexa que em peças planas; a experiência de implementação tem três pontos: usar software de programação offline para gerar trajetória base conforme dados 3D do modelo do capacete, e iterar correção com medição real de espessura (corte multiponto ou medição por corrente parasita); ao trocar de modelo na produção, chamar o programa correspondente, e para produção mista é necessário reconhecimento do modelo (visual ou RFID na ferramenta); a janela de parâmetros robóticos para cores especiais é mais estreita que para cores sólidas, sendo prática manter posto de retoque manual para prata metálica e outras cores críticas. A taxa de automação não precisa buscar 100%; o modo híbrido de "robô pinta base de cobertura total + manual trata áreas complexas" é o mais comum na indústria de capacetes.
6.3 Configuração ambiental
O tratamento de VOC da linha de pintura de capacetes é configurado conforme volume de pintura: cortina de água ou filtro seco para capturar névoa de tinta, adsorção por carvão ativado com concentração + combustão catalítica (RCO/RTO) para tratar efluentes orgânicos tornou-se padrão em novas linhas. Na redução na fonte, a combinação de tinta pigmentada à base de água + verniz UV pode reduzir as emissões de VOC por capacete em mais de 60%, sendo quase a única rota aprovável para novas linhas em regiões com avaliação ambiental rigorosa. Isso explica por que a à-base-de-água e UV da tinta para capacetes avança mais rápido que em muitos outros setores de pintura de plástico.
Sete, controle de qualidade: lista completa da aparência à confiabilidade
O ensaio do revestimento de capacetes divide-se em quatro níveis. Nível de aparência: sob caixa de luz padrão, inspeção visual de pontos de poeira, escorrimento, casca de laranja, diferença de cor (ΔE≤0.8, entre partes do mesmo capacete ≤0.5), capacetes de alto brilho acrescentam avaliação de imagem nítida (DOI). Nível físico: aderência por grade (GB/T 9286, classe 0—1, área de decalque grade separada), dureza lápis (verniz UV ≥H), abrasão (RCA ou Taber). Nível de resistência: intemperismo (QUV-A 300—500 horas sem pulverulento nem amarelecimento ΔE≤2, capacetes exportação conforme mercado-alvo), suor artificial (tinta ao redor da fivela 48 horas sem anomalia), cosméticos e protetor solar (item de alta reclamação do consumidor, a avobenzona em protetor solar tem efeito de inchaço em alguns vernizes), imersão em água (40℃×240 horas sem bolhas nem perda de brilho), ciclo térmico (-30℃↔70℃, 10 ciclos). Nível de segurança associada: após revestimento, amostra da casca faz ensaio de impacto por martelo ou capacete integral, validando que o processo de revestimento (especialmente solvente e cocção) não deteriorou o desempenho da casca — este é o item de ensaio que diferencia capacetes de qualquer peça plástica comum, recomenda-se registro por lote para inspeção de certificação.
Oito, diagnóstico rápido de defeitos comuns
| Defeito | Causa frequente | Contramedida |
|---|---|---|
| Fissuras finas em casca PC | Solvente forte + tensão interna de injeção | Diluente seguro para PC, recozimento de injeção, validação de tensão em peça inicial |
| Crateras e olho de peixe | Resíduo de desmoldante de silício, ar com óleo | Desmoldante sem silício, reforço de limpeza, filtro preciso de ar comprimido |
| Pontos de poeira/partículas | Eletricidade estática atraindo poeira, limpeza insuficiente da cabine | Vento iónico desestatizante, pressão positiva na cabine, capa antipoeira na ferramenta |
| Bolhas sob decalque | Água não expulsa totalmente, verniz ataca base | Treinamento SOP de decalque, primeira camada de verniz fina para selar borda |
| Verniz esbranquiçado | Secagem rápida em alta humidade, diluente incompatível | Humidade 55%—70%, adicionar retardador para ajustar gradiente de evaporação |
| Cor especial manchada/nublada | Sobreposição de pistola irregular, deriva de viscosidade | Correção de trajetória robô, controlo automático de viscosidade |
| Verniz UV não cura em zona de sombra | Ponto morto de irradiação em superfície dupla curva | Múltiplas lâmpadas + ferramenta rotativa, formulação de dupla cura como salvaguarda |
| Superfície fosca com baixa resistência a manchas | Poros do matizante absorvem sujeira | Verniz fosco resistente a manchas, acrescentar teste de mancha |
| Amarelecimento do verniz | Endurecedor aromático, resíduo de fotoinitiador UV | Trocar para sistema alifático, otimizar formulação e dose UV |
Nove, custo e seleção: quadro de decisão para compras de fábrica de capacetes
No custo de revestimento por capacete, o verniz representa 45%—60% do custo da tinta, sendo o centro da seleção. Recomenda-se decisão em quatro passos: primeiro definir rota de cura, conforme espaço e ritmo da linha — acima de 3000 capacetes/dia e espaço apertado, rota UV é quase obrigatória; segundo definir grau de à-base-de-água da tinta pigmentada, conforme avaliação ambiental local e margem de licença de descarga; terceiro validar segurança da casca, projeto de casca PC deve incluir validação de fissura por tensão no termo de aprovação da tinta, como condição prévia para produção em massa; quarto negociar serviço técnico, capacete é produto de processos sobrepostos, a capacidade do fornecedor de tinta em enviar engenheiro à linha para ajuste conjunto de decalque e verniz, e responder em 48h à análise de defeitos, é muito mais importante que o preço unitário. A experiência de revestimento de plástico sob o sistema kexinMaterials mostra que cerca de 70% dos defeitos no período de pré-produção de capacetes ocorrem na "interface" — entre tinta pigmentada e decalque, entre decalque e verniz; a capacidade de controlo global do fornecedor sobre todo o sistema de revestimento é a verdadeira variável de sucesso do projeto.
Dez, capítulo de categorias específicas: diferenças de revestimento entre capacetes
"Capacete" é uma grande família; capacete integral de moto, capacete semiaberto de bicicleta elétrica, capacete de ciclismo, capacete de esqui e capacete de segurança industrial têm lógicas de revestimento com focos distintos, e fábricas que produzem múltiplas categorias precisam estabelecer arquivos de processo separados.
10.1 Capacete de ciclismo: particularidade de casca fina PC e moldagem integrada
Capacetes de ciclismo de gama média/alta usam processo In-mold integrado — casca fina de PC de 0,3—0,5 mm compósita diretamente com espuma EPS no molde. Nesta estrutura a pintura é geralmente prévia: a chapa de PC é impressa ou revestida antes da moldagem (decoração no molde), ou após moldagem apenas pintura local e etiquetagem. A dificuldade da pintura pós-moldagem é baixa rigidez da casca fina, não pode ser aquecida após montagem, só podendo usar sistema de secagem ambiente ou baixa temperatura (≤50℃); o verniz UV é preferido por ter elevação térmica de cura muito baixa. O capacete de ciclismo é sensível ao peso (modelo topo de gama pesa só 200 e poucos gramas), a espessura total do revestimento é comprimida a nível de 30 microns, tinta pigmentada de alta cobertura e verniz de alto teor sólido são a direção da formulação.
10.2 Capacete de esqui: teste de flexibilidade em ambiente de baixa temperatura
O capacete de esqui trabalha em -30℃—0℃, a flexibilidade a baixa temperatura do revestimento é indicador exclusivo: verniz quebradiço aprovado em temperatura ambiente pode desintegrar em flocos sob impacto a baixa temperatura. Em formulação usa-se sistema PU modificado com flexibilizante, em ensaio acrescenta-se impacto de queda de esfera a baixa temperatura (após pré-resfriamento a -30℃). Capacetes de esqui de casca ABS rígida popularizam tinta de toque macio, a camada de toque macio não pode endurecer ou rachar a baixa temperatura, e deve passar em teste de fricção repetida com tira de óculos de neve.
10.3 Capacete de segurança industrial: barato mas a regulamentação não afrouxa
O capacete de segurança industrial (material HDPE/ABS) tem baixo preço unitário, a pintura é maioritariamente injeção na cor base + serigrafia de LOGO, mas existem dois cenários de intervenção de revestimento: revestimento refletor de alerta (necessidade de alta visibilidade) e cor personalizada empresarial. A GB 2811 exige do capacete resistência a baixa temperatura, alta temperatura, rigidez lateral, etc., igualmente restringindo que o processo de revestimento não deteriore a casca; a energia superficial do HDPE é muito baixa (cerca de 31 dina), qualquer revestimento antes precisa de tratamento por chama ou primário CPO especial, senão a aderência é zero — esta é a maior diferença de pintura entre HDPE e ABS. A indústria de capacetes de segurança tem guerra de preços acirrada, o esquema de revestimento é majoritariamente sistema mínimo de "um primário uma camada de acabamento", gastando o dinheiro na garantia de aderência.
10.3A Capacete equestre e capacete de basebol: lembrete de revestimento para categorias de nicho
O capacete equestre (casca PC/ABS + duas rotas de veludo ou tinta) na versão de tinta tem como linguagem clássica "cor sólida profunda + emblema metálico", o requisito de imagem nítida do preto alto brilho aproxima-se do nível de laca piano, o controlo de pontos de poeira e processo de polimento são o centro de custo; sua certificação (VG1/ASTM F1163) igualmente restringe que o revestimento não deteriore a casca. O capacete de basebol/softbol é maioritariamente ABS injetado em cor viva, a pintura é cor pura de alta saturação + decalque hidrófilo grande de emblema de equipa, a versão infantil precisa controlo de limite de metais pesados nível brinquedo e a resistência a lascamento por impacto (não lascar sob velocidade de bola) da tinta deve ser validada separadamente — a lasca de tinta com borda afiada é risco secundário para jovens usuários. Categorias de nicho têm volume pequeno, mas preço e margem frequentemente melhores que categorias de massa, adequadas como encomendas de preenchimento de capacidade de pintura decorativa.
10.4 Capacete semiaberto de bicicleta elétrica: campo de eficiência onde vence quem tem volume
Após a implementação da certificação 3C, a procura por capacetes para veículos elétricos explodiu, com as fábricas líderes a atingirem uma capacidade diária de produção de dezenas de milhares de unidades. A palavra-chave de revestimento para esta categoria é "ciclo e taxa de primeira passagem": linha de dois robôs com tinta pigmentada à base de água + verniz UV, identificação visual do formato do capacete com ajuste automático de programa, monitorização online da espessura do filme — cada aumento de um ponto percentual na taxa de primeira passagem representa dinheiro real. A gestão de cores adota o modelo "cores base em stock + resposta rápida a cores da moda", sendo a velocidade de resposta na preparação de cores como a gama macaron e o cinza Morandi (cores de moda rápida) um ponto de competição na cadeia de abastecimento. O banco de pastas de cor e a capacidade de preparação de amostras em 48 horas do fornecedor de revestimento participam diretamente na competição desta categoria.XI. Tendências de cor e efeito: o lado "indústria da moda" do revestimento de capacetes
O capacete evoluiu de equipamento de segurança para parte do vestuário de quem anda de mota, e a extremidade do revestimento tem de compreender o significado processual das tendências da moda. Nos últimos anos, as cinco linhas de tendência dominantes são: primeiro, sistema fosco de baixa saturação, cinza cimento, azul névoa, cor de leite com chá com verniz fosco a cerca de 20GU, o foco do processo é a uniformidade do fosco e a resistência à sujidade; segundo, estilo retro motociclístico, branco creme, verde militar com rebites metálicos e peças adesivas, a superfície da tinta procura a "sensação de suavidade", usando maioritariamente sistema PU de alta fluidez; terceiro, decorações de colaboração desportiva, padrões de colaboração MotoGP, IP de anime com mais de cinco camadas, processo misto de decalque hidrófilo + pulverização com máscara, sendo o principal consumidor de capacidade de pintura colorida; quarto, metalização iridescente e camaleão, base prateada espelhada + pigmento iridescente com camada transparente, exigindo extremo nivelamento da camada base, comum em modelos topo de gama; quinto, visualização noturna, revestimento de microesferas refletoras e blocos de cor fluorescente integrados no design do padrão, conciliando pontos de bónus nos regulamentos de segurança. O significado prático das tendências para a fábrica está na reserva de flexibilidade da linha de produção: a comutação entre fosco e brilho, a expansão elástica da estação de adesivos, a capacidade de preparação de amostras de cores especiais, determinam se é possível aproveitar cada onda de dividendos da moda. Vale a pena acrescentar o consenso do setor sobre a segurança das cores: estudos de acidentes de trânsito mostram há muito que a distância de reconhecimento noturno de capacetes claros e de alta visibilidade é significativamente superior à de capacetes escuros, e alguns mercados europeus já estão a promover a proporção de produtos com cores fluorescentes e elementos refletores. Isto significa que a interseção entre "bonito" e "seguro e visível" — amarelo-verde fluorescente, laranja vivo, branco com gráficos refletores — está a passar da margem regulamentar para o design dominante, e a reserva antecipada pela extremidade do revestimento de soluções de resistência às intempéries para pigmentos fluorescentes (as cores fluorescentes têm resistência às intempéries geralmente fraca, exigindo reforço com absorvedor UV e proteção com camada transparente) garantirá vantagem competitiva.
XII. Processo de retoque: manual de recuperação de capacetes de alto valor
Mesmo que a taxa de defeito no revestimento de capacetes seja controlada em 3%, uma fábrica com produção diária de dezenas de milhares tem centenas de unidades para tratar diariamente, e o sistema de retoque afeta diretamente o custo. Tratamento por níveis de retoque: defeito de nível um (pontos de poeira, grãos ligeiros) após a cura completa do verniz, usar água P2000 + cera de polimento para restauro espelhado, o verniz UV tem alta dureza, a eficiência de polimento é inferior à do verniz PU, exigindo abrasivo especial; defeito de nível dois (escritas locais, pequenas imperfeições em adesivos) lixar localmente e retocar com verniz, prestar atenção à transição entre a zona de retoque e a superfície original da tinta, o sistema UV em retoque local exige lâmpada UV portátil para complemento de exposição; defeito de nível três (defeito em grande área) remover tinta do capacete inteiro e repintar — a remoção de tinta do invólucro plástico é operação de alto risco, só pode usar removedor de tinta seguro para plástico com tratamento de baixa temperatura e curta duração, o invólucro PC por princípio não remove tinta e descarta diretamente o invólucro, o invólucro ABS após remoção de tinta deve repetir inspeção total de tensões e aparência. Regra de economicidade do retoque: retoque com tempo de trabalho superior a 1,5 vezes o da pintura de capacete novo deve ser descartado diretamente, não deixar a zona de retoque tornar-se um buraco negro de custos. Estatística semanal do diagrama de Pareto de defeitos, alimentar os dados de retoque de volta à correção de parâmetros da linha de produção, é o verdadeiro valor do sistema de retoque.
XIII. Revisão de casos: fecho de problemas em três cenários reais
Caso um: fábrica de capacetes elétricos com fissuras finas em lote em capacetes PC, disparo da taxa de reclamação. A investigação revelou a troca de diluente universal para reduzir custos, com teor de cetonas acima do limite, somado ao aumento de tensões internas após encurtamento do ciclo de injeção. Ação: restaurar diluente seguro para PC e escrever o compromisso de composição no certificado de aceitação da tinta; o lado da injeção aumentou processo de recozimento a 80℃×3 horas; estabelecer triagem rápida de entrada por método de imersão em tetracloreto de carbono. Duas semanas depois, fissuras a zero. Lição: na redução de custos de projeto PC, nunca se toca na linha do diluente.
Caso dois: capacete moto de alta gama com bolhas repetidas após verniz em adesivos, taxa de retoque 18%. A investigação revelou técnica inadequada de eliminação de água de novo funcionário na secção de adesivos, e humidade de 85% no dia com adesivos sem secagem suficiente antes do verniz. Ação: adicionar secção de secagem forçada a 40℃×20 minutos após adesivos; novo funcionário de adesivos avaliado na técnica de eliminação de água com capacete descartado antes de entrar em funções; desumidificador na oficina com limite superior de humidade a 70%. Taxa de retoque caiu para menos de 2%. Lição: SOP de processo manual e controlo ambiental são igualmente importantes.
Caso três: modelo fosco de capacete para exportação europeia com pico de fricção alto em teste de impacto oblíquo ECE 22.06. Após coordenação com laboratório de certificação, subir o brilho do verniz fosco de 12GU para 22GU, trocar modelo de pó mate para reduzir rugosidade microsuperficial, reteste aprovado. Lição: na era 22.06, o design da textura da tinta deve entrar antecipadamente no campo da certificação, a janela de brilho e rugosidade deve ser fixada na fase de definição de aparência.
XIII-A. Manual de detalhes de aplicação de tinta pigmentada à base de água em capacetes
A base de água é uma direção inevitável no revestimento de capacetes, mas a janela de aplicação da tinta pigmentada à base de água em superfícies curvas do capacete é mais estreita que a do solvente, este capítulo explica os detalhes de implementação.
O controlo ambiental é a primeira variável. A taxa de evaporação da água é extremamente sensível à temperatura e humidade: acima de 75% de humidade o flash-off abranda, processo húmido-sobre-húmido facilmente prende água e forma bolhas; abaixo de 45% de humidade com alta temperatura, secagem superficial rápida causa casca de laranja e manchas. A janela ambiental da linha de água para capacetes sugere-se bloqueada em temperatura 23—28℃, humidade 55%—70%, com duplo controlo de temperatura e humidade no ar de cabine. A estação chuvosa do sul e o inverno seco do norte são dois períodos de alto risco, o investimento em equipamento ambiental deve ter peso suficiente no orçamento de reforma para base de água.
Parâmetros de atomização e leque devem ser recalibrados. A tinta à base de água tem alta tensão superficial, viscosidade e característica de cisalhamento diferentes da base solvente, reutilizar parâmetros diretamente causa atomização grossa e mau nivelamento. Ajustes típicos: pressão de atomização ligeiramente +0,02—0,05MPa, caudal de tinta -10%—15%, velocidade de pistola mais lenta, flash-off entre passes estendido para 5—8 minutos ou adicionar auxílio de infravermelhos. Linha robô deve estabelecer grupo de parâmetros separado para tinta à base de água, não partilhar programa com base solvente.
Flash-off e pré-aquecimento são chave anti-bolhas. Antes de verniz UV sobre tinta pigmentada à base de água, o teor de água no filme deve descer abaixo da linha de segurança, senão a cura UV em segundos selaria a água no filme, bolhas em mudança térmica posterior. Configuração validada em produção: combinação "pré-aquecimento IR (temp. tinta 45—55℃)×3—5 min + cortina de ar", calibrar tempo de processo com medidor de teor de água no filme ou método gravimétrico, não decidir minutos ao acaso.
Não poupar em limpeza e reforma de tubagens. A tinta à base de água seca não se dissolve em solvente, resíduo em pontos mortos de tubagem é fonte de pontos de cor. Pontos de reforma: bomba e tubagem em aço inox ou plástico (anti-corrosão), diâmetro e fluxo evitando sedimentação, troca de cor com duplo programa "lavagem água + lavagem solvente", filtro com precisão ≤25 microns no sistema de circulação. Estes detalhes não aparecem no orçamento, mas decidem a curva de primeira passagem aos três meses de produção da linha de água.
XIII-B. Digitalização do revestimento em fábrica de capacetes: quatro ações de baixo investimento e alto retorno
A digitalização do revestimento de capacetes não precisa de MES imediato, quatro ações de baixo custo e alto retorno podem ser feitas primeiro. Primeiro, dados de cor: abandonar comparação visual pura, usar espectrofotómetro portátil, medir ΔE a cada duas horas, anomalia de lote de tinta interceptada no início do desvio. Segundo, SPC de espessura: verniz UV decide dureza e intempérie, usar medidor ultrassónico (base plástica) com método de cinco pontos por formato, carta de controlo para estabilidade do robô. Terceiro, registo de dados ambientais: temp./humidade da cabine, energia da lâmpada UV (medir semanalmente com medidor de energia, decaimento do tubo é assassino invisível) registo automático, reproduzir ambiente do turno na análise de defeitos. Quarto, codificação de defeitos: codificar poeira, cratera, mancha, inserir no tablet da inspeção, gerar Pareto semanal apontando correção. Estas quatro ações totalizam dez milhares de yuans, trazem capacidade de gestão de processo "falar com dados", também bónus em auditoria de grandes clientes e certificação.
XIV. Tabela rápida de normas de teste de revestimento de capacetes
| Item de teste | Norma de referência | Requisito típico |
|---|---|---|
| Diferença de cor | CIE LAB visual+instrumento | Capacete inteiro ΔE≤0,8, entre partes ≤0,5 |
| Adesão | GB/T 9286 grade | 0—1 (zona adesivo medida à parte) |
| Dureza | GB/T 6739 lápis | Verniz UV≥H, verniz PU≥F |
| Intempérie | QUV-A / xenon | 300—500h ΔE≤2 sem pulverização |
| Suor artificial | ISO 3160-2 ref. | 48h sem alteração ou bolhas |
| Protetor solar | Norma empresa (fórmula avobenzona) | 24h sem marca de inchaço |
| Imersão água | GB/T 5209 | 40℃×240h sem bolhas |
| Ciclo térmico | Norma empresa | -30℃↔70℃×10 sem fissura |
| Impacto baixa temp. (capacete neve) | Norma empresa queda bola | -30℃ sem estilhaçar tinta |
| Desgaste RCA | ASTM F2357 | ≥150—300 ciclos |
| Revisão segurança invólucro | GB 811 / ECE 22.06 | Desempenho impacto pós-revestimento não piora |
| Conformidade química | REACH/PAHs/CA 65 | Todos itens por mercado alvo |
Colar esta tabela na parede do departamento de qualidade, confirmar requisitos do cliente e mercado alvo por item no início de projeto, evita a maioria das situações passivas de "terminar e descobrir que não passa no teste".
FAQ de perguntas frequentes
1. Capacete invólucro PC com fissuras finas após pintura, é problema da tinta ou do invólucro?
É resultado conjunto de "tinta+invólucro", responsabilidade em ambos os lados: diluente com solvente forte (cetona, éster, aromático acima do limite) do lado da tinta ataca PC, tensão residual da injeção fornece motivo de fissura. Ordem de investigação: primeiro método imersão tetracloreto medir nível de tensão do invólucro, se excessivo fazer recozimento; depois verificar composição do diluente, trocar para diluente seguro PC; finalmente validação pós-pintura 50℃×24h. Controlar ambos, fissura curada.
2. Porque capacete não pode usar estufa alta temperatura?
Determinado pelo material do invólucro. ABS suporta só 80—90℃ longo prazo, PC aguenta um pouco mais mas alta temp. acelera libertação de tensão e deforma, camada EPS (espuma já montada em alguns processos) contrai acima de 60℃. Por isso janela de secagem do revestimento fica abaixo de 60—70℃, razão da penetração rápida do verniz UV (cura quase sem aquecer) no setor de capacetes.
3. Capacete fosco com brilho e "pátina" com uso, o que fazer?
A estrutura micro-rugosa da superfície fosca é polida por fricção e brilha localmente, destino físico do sistema fosco. Lado fábrica: usar sistema mate resistente (verniz mate PU superior a acrílico comum), controlar brilho 15—25GU (brilho muito baixo brilha mais fácil), aumentar densidade de reticulamento do verniz. Consumidor: evitar fricção a seco, limpar com detergente neutro e pano macio.
4. Diferença entre decalque hidrófilo e transferência hidráulica, como escolher?
Decalque hidrófilo é "padrão posicionado": impressão separada de cores, alinhamento preciso, para LOGO, listras de corrida que precisam de posição exata, alto tempo. Transferência hidráulica é "revestimento total": filme de padrão cobre capacete inteiro, sem alinhamento preciso, para camuflagem, textura carbono, alta eficiência. Precisa alinhamento exato escolhe decalque, padrão contínuo sem alinhamento escolhe transferência, ambos combinados no mesmo capacete.
5. Verniz capacete UV ou PU bicomponente?
Conforme produção e posicionamento. Capacete elétrico acima de mil/dia, verniz UV ritmo rápido, poupa espaço, alta dureza, vantagem de custo clara; capacete moto médio-alto procura fluidez e profundidade, verniz PU bicomponente ainda dominante, retoque maduro. Meio-termo "tinta PU + verniz UV" ou linhas paralelas por modelo. UV exige uniformidade de irradiação em superfície dupla curva, validar antes produção com varredura de dureza e adesão multi-ponto.
6. Que consequência se capacete enviado para certificação tiver revestimento diferente do produzido em massa?
Alto risco. Tanto a GB 811 quanto a ECE 22.06 exigem que as amostras certificadas sejam consistentes com a produção em massa; se inspeções de mercado detectarem que alterações no sistema de revestimento afetam o desempenho, há risco de revogação da certificação, recall e penalidades. A conduta correta é incluir o sistema de revestimento (material, faixa de espessura do filme, método de cura) na gestão dos documentos técnicos de certificação; a troca de tipo de tinta constitui uma alteração de engenharia e exige avaliação sobre se dispara testes complementares, especialmente alterações envolvendo segurança como a troca do sistema de diluente em carcaças PC.7. É seguro o utilizador comprar tinta em spray automático para repintar o capacete?
Não é recomendado; do ponto de vista da fábrica, o risco é claro: o sistema de solventes de tintas em spray automáticas disponíveis no mercado não é validado para a carcaça, podendo causar fissura por tensão em carcaças PC e degradação por erosão de solventes fortes em carcaças ABS; a cobertura do revestimento também pode ocultar danos pré-existentes na carcaça. A maioria dos manuais de capacetes proíbe expressamente a pintura própria e lista-a como exclusão de garantia. Quem tiver necessidade de mudança de cor deve recorrer a instituições profissionais que ofereçam serviço de pintura personalizada, utilizando sistemas de revestimento seguros do mesmo nível dos originais de fábrica.
8. Como eliminar a "sensação de degrau" nas bordas após verniz sobre adesivos?
Combinar três métodos: escolher decalques hidrográficos finos (quanto mais fina a camada de tinta, menor o degrau); alterar a estratégia de verniz para "leve selagem de borda + pulverização total + pulverização total", com flash-off adequado entre demãos; em capacetes de alta gama, após semicura do verniz, fazer lixagem a água P1500 para eliminar o degrau e aplicar a última demão de verniz. A eliminação completa do degrau consiste essencialmente em "enterrar a espessura do adesivo com a espessura do verniz", exigindo combinação de sólidos do verniz e espessura de aplicação; simplesmente pulverizar mais da mesma formulação tem risco de escorrimento, devendo-se ajustar com o fornecedor de tinta um esquema de camada transparente de alto teor de sólidos.
9. O que observar na aprovação ambiental da linha de pintura de capacetes?
Três pontos: o total de emissões de VOC deve ser calculado pelo teor real de VOC da tinta × consumo anual; a combinação à base de água + UV reduz drasticamente o total e facilita a aprovação; as instalações de captação de névoa de tinta e tratamento de gases (filtro seco + carvão ativado + RCO, etc.) devem corresponder à capacidade produtiva com margem; o armazenamento e transporte de resíduos perigosos (lama de tinta, solventes usados, algodão filtrante usado) requer qualificação antecipada. Para novos projetos, recomenda-se definir na fase de projeto a rota "tinta pigmentada à base de água + verniz UV", usando redução na fonte para obter espaço de aprovação e custo operacional a longo prazo.
10. Como avaliar se um fornecedor de tinta é adequado para projeto de capacete?
Cinco perguntas diretas: tem compromisso de composição de diluente seguro para PC e dados de validação de fissura por tensão; o sistema completo tinta pigmentada—adesivo—verniz teve validação de compatibilidade entre camadas; o verniz UV pode fornecer solução de cura uniforme em superfícies duplas curvas; tem relatório de teste real para testes característicos de capacete como resistência a protetor solar e suor artificial; consegue dar suporte in-line para ramp-up de produção. A pintura de capacete é um projeto de sistema; só quem responde a estas cinco perguntas tem capacidade de fornecimento a longo prazo.
11. O que causa névoa branca ou microbolhas sob o verniz de capacete de carbono?
Duas origens: resina da carcaça de carbono insuficientemente curada ou resíduo de desmoldante, gerando reação intercamadas ou má molhabilidade com névoa branca após verniz; poros microscópicos da trama de tecido da carcaça retêm ar, que forma microbolhas ao aquecer após selagem do verniz. A solução é confirmar pós-cura da carcaça (DSC ou dureza para validar cura da resina), lixar fino e usar primário transparente de baixa viscosidade para penetração e selagem, depois verniz de alta complacência. Para capacetes de fibra de carbono, recomenda-se verniz "várias demãos finas" em vez de "duas demãos grossas".
12. Como resolver a elasticidade de capacidade na alta temporada de pintura de capacetes?
A sazonalidade de vendas de capacetes é clara (temporada de condução na primavera-verão + pulsos de implementação de novas normas); três alavancas: nas estações manuais como adesivos, usar SOP modular de treino rápido para expansão temporária; linha de cura UV com margem de aceleração da esteira (potência das lâmpadas com redundância >20%); ter dois ou mais fornecedores de tinta com dupla certificação da mesma formulação, evitando bloqueio pontual na alta temporada. Na baixa temporada, fazer otimização de processo, manutenção e preparação de novas cores, transformando a flutuação sazonal em ritmo e não crise.
13. A viseira (viseira facial) do capacete precisa de pintura?
Precisa, mas é revestimento ótico e não decorativo: superfície externa de viseira PC recebe revestimento de endurecimento antiabrasivo (Hard Coating, sistema siloxano por imersão ou flow-coating, dureza lápis acima de 2H), superfície interna recebe revestimento antiembaçante (hidrofílico ou libertação lenta de surfactante). O processo destes revestimentos (nível limpo, velocidade de imerso-retirada, curva de cura) é totalmente diferente do da carcaça, normalmente feito por fábrica especializada de viseiras. A fábrica de capacetes deve controlar a compatibilidade visual do revestimento da viseira com a pintura da carcaça (transmissão luminosa, matiz) e que o revestimento da viseira não falhe no teste de intempérie do capacete completo.
14. Ao mudar a cor de um mesmo modelo de capacete, é preciso refazer a certificação?
Depende da natureza da alteração. Se apenas muda a cor da tinta pigmentada e o sistema de revestimento (material/espessura/cura) se mantém, a maioria dos sistemas de certificação considera alteração não substantiva, bastando registo de avaliação interna; envolvendo mudança de sistema — como brilho alto para fosco (mudança de atrito superficial, item sensível na ECE 22.06), solvente para água, ou adição de camada grossa de pigmento metálico — recomenda-se submeter à avaliação do organismo de certificação, com testes complementares se necessário. Internamente, a fábrica deve criar "lista de classificação de alteração de cor", definindo por escrito qual fluxo para cada tipo, evitando discussões de campo a cada troca de cor.
XV. Roteiro para construir do zero uma linha de pintura de capacetes
Uma lista de ação para fábricas que pretendem entrar na indústria de capacetes ou passar de terceirização para pintura própria, num eixo temporal.
Meses 1—2 (fase de definição): definir posicionamento do produto (capacete de scooter para volume ou capacete de moto para qualidade), certificação alvo (3C/GB 811/ECE/DOT) e meta de capacidade diária; com base nisso, definir rota de cura (UV ou PU predominante) e nível de automação; concluir pré-comunicação de EIA, confirmar obtenção do total de VOC — sem indicador ambiental, o resto é vão.
Meses 3—4 (fase de design): design de layout (fluxo físico pré-tratamento—tinta pigmentada—adesivo—verniz—inspeção, isolamento físico da área de lixagem); seleção de equipamentos (esteira, robô, túnel UV, tratamento de gases); iniciar em paralelo validação do sistema de tinta — testes completos de compatibilidade com carcaça-alvo, validação de fissura por tensão em PC em primeiro lugar; ligação com fornecedor de adesivos e recursos de design de padrões.
Meses 5—6 (construção e pré-produção): instalação e comissionamento; fixação de parâmetros iniciais (programa de pulverização, tempo de flash-off, energia UV, janela ambiental); capacetes de teste enviados para certificação, estado de pintura vinculado ao documento de certificação; formação de operadores e inspetores, avaliação de técnica de adesivo; criar quatro registos: banho, tinta, ambiente, defeitos.
A partir do mês 7 (ramp-up): subir com foco em taxa de primeira passagem (70%—80% no primeiro mês é comum, linha saudável deve atingir >92% em três meses); revisão semanal de Pareto de defeitos; mecanismo de ajuste in-line com fornecedor de tinta para fechar um a um problemas de compatibilidade intercamadas da pré-produção. No geral, uma linha de pintura de capacete de scooter de 3000/dia leva 7—9 meses de projeto a produção estável, investimento total de milhões a dezenas de milhões de RMB conforme automação. Três despesas mais subestimadas: instalações ambientais, ar condicionado e desumidificação, posto de retoque — prever margem de orçamento.
XVI. Consulta rápida de termos
- In-mold (compósito em molde): processo de capacete em que casca fina PC e EPS são compósitados numa só vez no molde.
- Fissura por tensão: microtrincas de tensão interna do plástico com solvente, o maior risco na pintura PC.
- Decalque hidrográfico: adesivo de impressão de separação de cor que desliza após água, processo principal de decoração de capacetes.
- Transferência por imersão hidrográfica: filme de padrão flutua na água ativado e envolve 3D a peça, processo de padrão total.
- Expulsar água: etapa manual de expelir água e bolhas sob o adesivo com espátula após aplicação.
- Pulverização de selagem de borda: primeira demão fina de verniz para evitar que solvente ataque a tinta do adesivo.
- DOI (imagem nítida): indicador de clareza de imagem refletida pela pintura, linguagem quantitativa do brilho alto.
- Dupla cura: combinação UV + calor/umidade para curar zonas de sombra em curvas.
- Primário CPO: primário de cloreto de poliolefina, ponte de adesão em plásticos de baixa energia superficial (PP/HDPE).
- Taxa de primeira passagem: proporção de pintura aprovada à primeira sem retoque, KPI central da linha de capacetes.
- Imagem nítida (DOI): clareza de reflexão de imagem da pintura, indicador central de pretos piano e cores sólidas de alta gama.
- Efeito Faraday: na pulverização eletrostática, linhas de força esparsas em cavidades dificultam entrada de tinta, comum em canais de fluxo do capacete.
- Gráfico de Pareto: gráfico de barras por frequência decrescente de defeitos, ferramenta para "poucos vitais" na gestão de retoque.
- Documento de aceite de tinta: acordo técnico de sistema entre fábrica de capacetes e de tintas, fixando material, parâmetros e regras de alteração.
XVII. Colaboração da cadeia: ligação quadrúplice de fábrica de capacetes, injeção, adesivos e tintas
A qualidade da pintura de capacetes nunca é só da oficina de pintura; o mecanismo quadrúplice merece capítulo próprio.
Com a injeção: definir por escrito tipo e dose de desmoldante (preferir sem silício), mudança de parâmetros de injeção PC deve avisar pintura, dados de tensão por lote acompanham; troca de material na injetora (ex. ABS mudança de grau) parece alheia à pintura, mas teor de butadieno muda energia superficial e sensibilidade a solvente, a pintura deve incluir "bloqueio de grau do material da carcaça" no fluxo interno de alteração.
Com a gráfica de adesivos: sistema de tinta do decalque deve validar compatibilidade com verniz; troca de tinta ou placa da gráfica exige revalidação; o design deve ser revisto pela pintura na amostragem para adaptação em curvas (compensação de divisão de padrão contínuo em dupla curva); umidade de armazenamento e validade do decalque entram na inspeção de entrada — decalque húmido multiplica bolhas no capacete.
Com a fábrica de tintas: para capacete recomenda-se "aceite de sistema" e não "compra de item": tinta pigmentada, diluente, verniz, material de retoque aceites em conjunto, qualquer alteração dispara revalidação. O aceite deve fixar: compromisso de solvente seguro PC, janela de energia UV, dados de resistência a protetor solar e padrão de desvio de cor em lote. Fábricas de origem como Kexin New Materials, que oferecem suporte integral de pintura plástica, costumam empacotar modelo de aceite, serviço à beira do tanque e amostragem rápida; a fábrica de capacetes deve usar o recurso técnico e não só negociar preço.
Com o organismo de certificação: novas cores (fosco, pele, refletivo) pré-comunicar na definição de aparência o impacto de superfície; sistema de revestimento no documento técnico de certificação, alteração institucionalizada. A essência quadrúplice é trocar "culpar após problema" por "avisar antes da mudança"; o custo deste mecanismo é muito menor que uma reclamação em lote.
Conclusão: o equilíbrio entre segurança e estética
O singular da pintura de capacetes é servir dois donos em conflito: a norma de segurança exige que o revestimento "não atrapalhe" — não degrade a carcaça, não oculte defeitos, não altere o comportamento de colisão; o mercado exige que "fale" — brilho profundo, fosco premium, pintura fina. O caminho está traçado: conhecer a carcaça para definir solvente, travar janela para evitar fissura, compatibilidade intercamadas para adesivo, visão de certificação para aparência.
Uma frase por papel. Ao gerente de pintura: validação de fissura PC e compatibilidade intercamadas de adesivo são os únicos dois pontos "erro único causa dano grave", o resto corrige no ramp-up. Ao gerente de compras: selecionar tinta de capacete é escolher sistema validado mais equipe técnica in-line; ganho de preço unitário é menor que estabilidade de sistema. Ao gestor de produto da marca: cada nova cor ou textura, antes do congelamento de design, leve à pintura e certificação — o retrabalho mais caro é descobrir após molde e certificação que a pintura não sai ou não passa. A indústria de capacetes evolui rápido; a pintura, seu "vestido e armadura", merece tratamento profissional.
Leitura adicional
- Soluções de aderência para pintura de substratos plásticos (PP/ABS/PC): comparação dos efeitos de três processos de pré-tratamento — tratamento por chama/corona/primário
- A tinta para plástico descasca sempre? Escolha a tinta específica para plásticos ABS, PP e PVC para não descascar
- Revestimento plástico para eletrónicos 3C: análise das tecnologias de cura UV, resistência à abrasão e toque das camadas de revestimento de caixas de telemóveis, portáteis e wearables
{ "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ { "@type": "Question", "name": "Capacete de carcassa PC apresenta microfissuras após pintura por pulverização, é problema da tinta ou da carcassa?", "acceptedAnswer": { "@type": "Answer", "text": "É o resultado da ação conjunta de "tinta + carcassa", e a responsabilidade costuma estar em ambos os lados: do lado do revestimento, o diluente contém solventes fortes (cetonas, ésteres, aromáticos acima do limite) que atacam o PC; do lado da injeção, a tensão residual excessiva fornece a força motriz para a fissuração. Ordem de verificação: primeiro teste o nível de tensão da carcassa pelo método de imersão em tetracloreto de carbono; se a tensão estiver acima do limite, faça recozimento primeiro; depois confira a composição do diluente e troque por um diluente seguro para PC; por fim, faça a validação pós-revestimento de 50℃×24h. Só controlando ambos os lados as fissuras podem ser eliminadas na raiz." } }, { "@type": "Question", "name": "Por que a pintura de capacetes geralmente não pode ser curada em alta temperatura?", "acceptedAnswer": { "@type": "Answer", "text": "É determinado pelo material da carcassa. O ABS suporta apenas 80—90℃ a longo prazo; o PC tem temperatura suportada um pouco maior, mas a alta temperatura acelera a liberação de tensões causando deformação; a camada de amortecimento EPS (em alguns processos a espuma já vem montada na carcassa) apresenta risco de retração acima de 60℃. Por isso a janela de secagem da pintura de capacetes é geralmente mantida abaixo de 60—70℃, e esta é também a razão fundamental pela qual o verniz UV (cura quase sem aquecimento) se disseminou tão rapidamente na indústria de capacetes." } }, { "@type": "Question", "name": "Capacete fosco com o tempo fica brilhante e com "pátina", o que fazer?", "acceptedAnswer": { "@type": "Answer", "text": "A estrutura micro-rugosa da superfície fosca é polida por atrito e fica brilhante localmente; este é o destino físico dos sistemas foscos. Melhorias no lado da fábrica: usar sistema de matização resistente ao desgaste (verniz de matização de poliuretano é superior ao acrílico comum), controlar o brilho em 15—25GU (brilho muito baixo brilha mais facilmente), aumentar a densidade de reticulação do verniz. Do lado do consumidor, evitar fricção a seco repetida; limpar com detergente neutro e pano macio." } }, { "@type": "Question", "name": "Qual a diferença entre decalque hidrográfico e transferência por imersão (hydro dipping) e como escolher?", "acceptedAnswer": { "@type": "Answer", "text": "O decalque hidrográfico é "padrão posicionado": impressão separada por cores, alinhamento preciso, adequado para LOGO, listras de competição e outros padrões que exigem posição exata, com alta mão de obra. A transferência por imersão é "revestimento total": a película do padrão envolve o capacete inteiro, sem alinhamento preciso, adequada para camuflagem, textura de carbono e outras texturas contínuas, com alta eficiência. No design, escolha decalque para alinhamento preciso e transferência por imersão para padrão total sem alinhamento; ambos também são frequentemente combinados no mesmo capacete." } }, { "@type": "Question", "name": "Para o verniz de capacete, escolher UV ou PU de dois componentes?", "acceptedAnswer": { "@type": "Answer", "text": "Depende da produção e posicionamento. Para capacetes de motocicleta elétrica com produção diária acima de mil unidades, o verniz UV tem ciclo rápido, economiza espaço e tem alta dureza, com vantagem clara de custo total; capacetes de moto de médio-alto padrão buscam enchimento e profundidade do acabamento, e o verniz PU de dois componentes ainda é o principal, com sistema de retoque maduro. Solução intermediária é "tinta pigmentada PU + verniz UV" ou linhas paralelas para alguns modelos. Note que a rota UV deve resolver a uniformidade de irradiação em superfícies duplas curvas; antes da produção, faça varredura de dureza e aderência em múltiplos pontos do capacete inteiro." } }, { "@type": "Question", "name": "Quais as consequências se o capacete enviado para certificação tiver pintura inconsistente com o de produção em massa?", "acceptedAnswer": { "@type": "Answer", "text": "Alto risco. Tanto a GB 811 quanto a ECE 22.06 exigem que a amostra de certificação seja consistente com a produção em massa; se a inspeção de mercado detectar que a alteração do sistema de revestimento afeta o desempenho, há revogação da certificação, recall e penalidades. A conduta correta é incluir o sistema de revestimento (material, faixa de espessura, modo de cura) no gerenciamento de documentos técnicos de certificação; troca de tipo de tinta é mudança de engenharia e requer avaliação se dispara teste complementar, especialmente alterações envolvendo segurança como troca de sistema de diluente em carcassa PC." } }, { "@type": "Question", "name": "É seguro o usuário comprar tinta em spray automático para trocar a cor do capacete?", "acceptedAnswer": { "@type": "Answer", "text": "Não recomendado; sob a perspectiva da fábrica o risco é claro: o sistema de solvente de tintas em spray comerciais não é validado para a carcassa, podendo causar fissuração por tensão em PC ou degradação por solvente forte em ABS; a cobertura da tinta também pode ocultar danos preexistentes. A maioria dos manuais de capacete proíbe expressamente a pintura própria e a lista como exclusão de garantia. Para troca de cor, deve-se escolher instituição profissional que ofereça serviço de pintura personalizada, usando sistema de tinta seguro de mesmo nível da original." } }, { "@type": "Question", "name": "Após aplicar verniz sobre adesivos, a borda sempre tem "sensação de degrau", como eliminar?", "acceptedAnswer": { "@type": "Answer", "text": "Três meios combinados: escolher decalque hidrográfico fino (camada de tinta mais fina, degrau menor); mudar a estratégia de verniz para "borrifo fino de selagem de borda + pulverização total + pulverização total", com flash-off adequado entre camadas; para capacetes de alto padrão, após semicura do verniz, fazer lixamento a água P1500 para eliminar degrau e aplicar a última camada de verniz. A eliminação total do degrau é essencialmente "enterrar a espessura do adesivo com a espessura do verniz", exigindo combinação de sólidos do verniz e espessura de aplicação; apenas borrifar mais da mesma formulação tem risco de escorrimento, devendo-se ajustar com o fornecedor de tinta uma solução de camada transparente de alto teor de sólidos." } }, { "@type": "Question", "name": "O que observar na aprovação ambiental da linha de pintura de capacetes?", "acceptedAnswer": { "@type": "Answer", "text": "Três pontos: o total de emissão de VOC deve ser calculado por teor real de VOC da tinta × consumo anual; combinação à base de água + UV reduz drasticamente o total e facilita a aprovação; equipamentos de captação de névoa de tinta e tratamento de gases (filtro seco + carvão ativado + RCO etc.) devem corresponder à capacidade com margem; qualificação de armazenamento e transporte de resíduos perigosos (lama de tinta, solvente usado, algodão filtrante) deve ser providenciada antecipadamente. Para novos projetos, recomenda-se travar a rota "tinta pigmentada à base de água + verniz UV" já na fase de design do processo, usando redução na fonte para ganhar espaço de aprovação e custo operacional de longo prazo." } }, { "@type": "Question", "name": "Como avaliar se um fornecedor de tinta é adequado para projeto de capacete?", "acceptedAnswer": { "@type": "Answer", "text": "Cinco perguntas duras: tem compromisso de composição de diluente seguro para PC e dados de validação de fissuração por tensão; o sistema completo tinta pigmentada—adesivo—verniz já passou por validação de compatibilidade entre camadas; o verniz UV pode fornecer solução de uniformidade de cura em dupla curva; tem relatório de teste real de resistência a protetor solar e suor artificial, específicos de capacete; pode dar suporte in-line para ramp-up de produção. A pintura de capacete é um projeto de sistema; só o fornecedor que responde a estas cinco perguntas tem capacidade de fornecimento de longo prazo." } }, { "@type": "Question", "name": "De onde vêm o branco leitoso ou microbolhas sob o verniz de capacete de carbono?", "acceptedAnswer": { "@type": "Answer", "text": "Duas origens: a resina da carcassa de carbono não está totalmente curada ou tem desmoldante residual, e após o verniz ocorre reação interfacial ou má umectação formando branco leitoso; poros microscópicos da trama de tecido da carcassa retêm ar, e após selagem pelo verniz o aquecimento empurra microbolhas. A solução é confirmar pós-cura da carcassa (DSC ou dureza para validar cura da resina), lixar fino e usar primário transparente de baixa viscosidade para penetração e selagem, depois verniz de alto enchimento. O processo de verniz para capacete de carbono recomenda "camadas finas múltiplas" em vez de "duas camadas grossas"." } }, { "@type": "Question", "name": "Como resolver a elasticidade de capacidade na alta temporada de pintura de capacetes?", "acceptedAnswer": { "@type": "Answer", "text": "A sazonalidade de vendas de capacetes é evidente (temporada de primavera-verão + pulsos de nova regulamentação); três alavancas para elasticidade: usar SOP modular de treinamento rápido para ampliar temporariamente mão de obra em adesivagem; deixar margem de aceleração da esteira na linha UV (potência das lâmpadas com redundância acima de 20%); estabelecer dupla certificação de mesma formulação com dois ou mais fornecedores de tinta para não ficar preso a um ponto na alta temporada. Na baixa temporada, usar para otimização de processo, manutenção e preparação de novas cores; transformar a flutuação sazonal em ritmo e não em crise." } }, { "@type": "Question", "name": "A viseira (escudo) do capacete precisa de pintura?", "acceptedAnswer": { "@type": "Answer", "text": "Precisa, mas pertence à área de revestimento óptico e não decorativo: a superfície externa da viseira PC recebe revestimento de endurecimento antiabrasivo (Hard Coating, sistema siloxano por imersão ou flow coating, dureza lápis acima de 2H); a superfície interna recebe revestimento antiembaçante (hidrofílico ou liberação de surfactante). O processo destes revestimentos (nível limpo, velocidade de imersão, curva de cura) é totalmente diferente da pintura da carcassa, geralmente feito por fábrica especializada de viseiras. A fábrica de capacetes deve controlar a compatibilidade visual (transmissão, matiz) do revestimento da viseira com a tinta da carcassa e que o revestimento da viseira não falhe no teste de intempérie do capacete inteiro." } }, { "@type": "Question", "name": "Ao trocar a cor de um mesmo modelo de capacete, precisa refazer a certificação?", "acceptedAnswer": { "@type": "Answer", "text": "Depende da natureza da alteração. Se houver apenas mudança de cor da tinta pigmentada e o sistema de revestimento (material/espessura/cura) permanecer igual, a maioria dos sistemas de certificação considera não substancial e basta registro de avaliação interna; envolvendo mudança de sistema — como alto brilho para fosco (característica de fricção superficial muda, item sensível na ECE 22.06), solvente para água, ou adição de camada grossa de pigmento metálico — recomenda-se declarar à certificadora e avaliar, com teste complementar se necessário. Internamente a fábrica deve criar "lista de classificação de mudança de cor", definindo por escrito qual fluxo para cada tipo, evitando discussão a cada troca de cor. ## Quinze, Roteiro para construir linha de pintura de capacete do zero Para fábricas que entram no setor ou passam de terceirização para pintura própria, uma lista de ações em linha do tempo. Mês 1—2 (definição): definir posicionamento (capacete de moto elétrica por volume ou moto por qualidade), certificação alvo (3C/GB 811/ECE/DOT) e meta de capacidade diária; travar rota de cura (UV ou PU) e grau de automação; pré-comunicação de estudo de impacto ambiental, confirmar obtenção de quota de VOC — sem indicador ambiental, o resto é vão. Mês 3—4 (design): layout da linha (fluxo de pré-tratamento—tinta pigmentada—adesivo—verniz—inspeção, isolamento físico da área de lixamento); seleção de equipamentos (esteira, robô, túnel UV, tratamento de gases); iniciar validação do sistema de tinta — testes completos de compatibilidade com carcassa alvo, validação de fissuração por tensão em PC em primeiro lugar; integração com fornecedor de adesivos e design. Mês 5—6 (construção e pré-produção): instalação e comissionamento; fixar parâmetros iniciais (programa de pulverização, flash-off, energia UV, janela ambiental); enviar capacetes de teste para certificação, estado da pintura vinculado ao documento; treinar operários e inspetores, avaliar técnica de adesivagem; criar quatro registros (banho, tinta, ambiente, defeito). A partir do mês 7 (rampa): subir com foco em taxa de primeira passagem (70%—80% no primeiro mês é comum, linha saudável deve passar de 92% em três meses); revisão semanal de Pareto de defeitos; mecanismo de ajuste in-line com fornecedor de tinta para fechar problemas de compatibilidade. No geral, linha de 3000/dia de capacete de moto elétrica leva 7—9 meses de projeto a produção estável, investimento de milhões a dezenas de milhões conforme automação. Três itens subestimados: instalações ambientais, ar condicionado e desumidificação, posto de retoque — deixe margem. ## Dezesseis, Glossário rápido - In-mold: processo de capacete onde casca fina PC e EPS são compostos numa injeção na matriz. - Fissuração por tensão: microtrincas por tensão interna e solvente, maior risco em PC. - Decalque hidrográfico: adesivo impresso por cor, desliza em água para posicionar, processo principal de listras. - Transferência por imersão: película flutua e é ativada para envolver peça 3D, padrão total. - Expelir água: com espátula tirar água e bolhas sob adesivo. - Borrifo de selagem de borda: primeira camada fina de verniz para não atacar tinta do adesivo. - DOI (imagem nítida): clareza de imagem refletida, linguagem da qualidade de alto brilho. - Dupla cura: UV + calor/umidade, resolve sombra em curva. - Primário CPO: cloreto de poliolefina, ponte de aderência em PP/HDPE. - Taxa de primeira passagem: proporção de pintura sem retoque, KPI central. - Efeito Faraday: linhas elétricas esparsas em cavidade na eletrostática, comum em canal de capacete. - Gráfico de Pareto: barras por frequência de defeito, trava "poucos críticos". - Termo de aceite de tinta: acordo técnico nível sistema entre fábrica e fornecedor. ## Dezessete, Colaboração da cadeia: quatro partes (fábrica, injeção, adesivo, tinta) A qualidade da pintura de capacete nunca é só da linha de pintura; o mecanismo de quatro partes merece capítulo. Com injeção: definir por escrito tipo e dose de desmoldante (sem silício preferencial), mudança de parâmetro de PC avisar pintura, dados de tensão por lote; troca de marca de ABS muda superfície e sensibilidade a solvente, travar "marca da carcassa" no processo de mudança. Com adesivagem: tinta do decalque deve validar compatibilidade com verniz; troca de tinta ou placa revalida; design revisado por processo para curva dupla; umidade e validade do decalque na inspeção de entrada — umidade dobra bolhas. Com tinta: assinar "aceite de sistema" não "compra avulsa": tinta, diluente, verniz, retoque juntos; travar solvente seguro PC, janela UV, teste de protetor solar, desvio de cor. Fornecedores como Kexin New Materials costumam empacotar modelo de aceite, serviço e amostra rápida; use o recurso técnico, não só preço. Com certificadora: pré-comunicar característica de superfície (fosco, tátil, refletivo) na definição; sistema de revestimento no documento, mudança institucionalizada. A essência é trocar "culpa mútua" por "aviso prévio de mudança"; custo disto é muito menor que uma reclamação em massa. ## Conclusão: equilíbrio entre segurança e estética O singular da pintura de capacete é servir dois donos conflitantes: regulamento exige que "não atrapalhe" — não degrade a carcassa, não oculte defeito, não mude colisão; mercado exige que "fale" — alto brilho profundo, fosco premium, pintura fina. O caminho está traçado: conheça o material para definir solvente, trave janela contra fissura, compatibilidade para adesivo, visão de certificação para aparência. Uma frase por papel. Ao gerente de pintura: validação de fissura em PC e compatibilidade de adesivo são os dois únicos pontos "erro único causa dano grave"; o resto se corrige na rampa. Ao gerente de compras: selecionar tinta de capacete é escolher sistema validado mais equipe técnica in-line; negociar preço unitário ganha menos que estabilidade. Ao gerente de produto: cada nova textura, antes do congelamento de design, passe por processo e certificação — o retoque mais caro é após molde e certificação descobrir que a tinta não sai ou não passa. O setor de capacetes ainda evolui rápido; a pintura, seu "vestido e armadura", merece ser tratada com profissionalismo. ## Leitura adicional - [Soluções de aderência em PP/ABS/PC: comparação de chama/corona/primário](https://www.psste.com/plastic-substrate-pp-abs-pc-coating-adhesion-flame-treatment-corona-primer/) - [Tinta para plástico sempre descasca? Guia ABS/PP/PVC](https://www.psste.com/plastic-spray-paint-abs-pp-pvc-guide/) - [Tinta 3C: UV, abrasão e tato em telefone/notebook/wearable](https://www.psste.com/3c-electronics-coating-phone-laptop-wearable-uv-curing-abrasion-resistance-rca-tactile-feel/)" } } ] }