جیسے جیسے فون پتلے ہوتے جا رہے ہیں اور 5G اور ملی میٹر ویو ریڈار عام ہو رہے ہیں، الیکٹرو مقناطیسی مداخلت (EMI) ”ایک اضافی بہتری” سے بدل کر ایک سخت معیار بن چکی ہے جو ”طے کرتا ہے کہ پروڈکٹ سرٹیفکیشن پاس کر پائے گا یا نہیں”۔ دھاتی باڈی اچھا شیल्ڈنگ دیتی ہے مگر ہلکے اور کم لاگت پلاسٹک باڈی سے ٹکراتی ہے۔ زیادہ چاندی والا کوٹنگ بالکل وہ اہم عمل ہے جو اس تضاد کو حل کرتا ہے: زیادہ چاندی والی کنڈکٹو پینٹ کو پلاسٹک ہاؤسنگ یا شیلڈ ڈھکن کی اندرونی دیوار پر چھڑکا جاتا ہے، جس سے پلاسٹک کے پرزے ”چند سیکنڈ میں” کنڈکٹو شیلڈ بن جاتے ہیں، اور وزن یا موٹائی بڑھائے بغیر دھات کے قریب EMI شیلڈنگ ملتی ہے۔
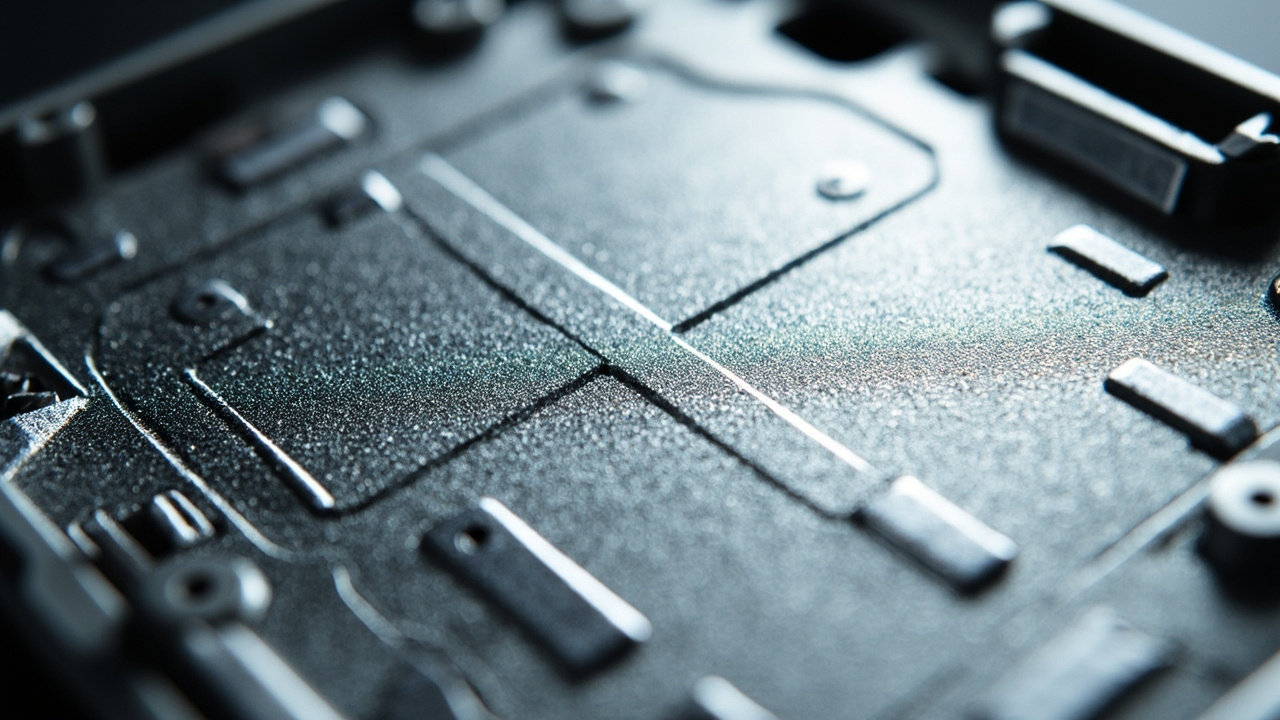
1. ہائی سلور کوٹنگز کی شیلڈنگ بہتر کیوں ہے
شیلڈنگ کا اصل مقصد یہ ہے کہ دھاتی کوٹنگ برقی مقناطیسی لہروں کو منعکس، جذب کرے اور current کو دور لے جائے۔ چاندی فطرت میں سب سے زیادہ موصل دھات ہے۔
- اعلیٰ ترین موصلیعت: چاندی کی مخصوص مقاومت صرف 1.59×10⁻⁸ Ω·m ہے، اور زیادہ چاندی والی کوٹنگ کی سطحی شیٹ ریزسٹنس 10⁻²–10⁻⁴ Ω/□ تک گر سکتی ہے، جو سٹیبچارج کو مؤثر طریقے سے خارج اور induced current کو بہانے میں مدد دیتی ہے۔
- بہترین EMI شیلڈنگ: 30MHz–1GHz بین الاوازی range میں shielding effectiveness 60–80 dB تک پہنچتی ہے، یعنی مداخلت سگنل کو ملین کے ایک حصے سے بھی کم کر دیتی ہے، جو زیادہ تر consumer اور automotive الیکٹرانکس کی immunity ضروریات پوری کرتی ہے۔
- مضبوط چپکنے کی طاقت: فارمولیشن ABS، PC اور ABS+PC الائے جیسے عام پلاسٹک substrates کے لیے optimise کی گئی ہے، اچھی adhesion کے ساتھ؛ اسے دھات یا کمپوزٹ سطح پر براہِ راست بھی لگایا جا سکتا ہے۔
- ماحولیاتی کهوتری مزاحمت: گرم نمی، salt spray اور oxidation کے مقاوم، طویل استعمال میں resistance drift کم ہوتا ہے، automotive interiors اور outdoor equipment جیسے سخت حالات کے لیے موزوں۔
2. عام اطلاقی منظرنامے
- صارفی الیکٹرانکس: فون، ٹیبلیٹ، لیپ ٹاپ اور اسمارٹ ویئریبلز کے پلاسٹک ہاؤسنگ کی اندرونی دیوار پر زیادہ چاندی والی کوٹنگ لگانے سے عام پلاسٹک شیل ایک مؤثر EMI شیلڈڈ خالی جگہ بن جاتا ہے، جو اندرونی سرکٹس کے باہمی مداخلت کو روکتا ہے اور RF اینٹینا و sensors کی حساسیت کا تحفظ کرتا ہے۔
- خودکار الیکٹرانکس: center display، ADAS domain controller اور millimeter-wave radar کے housings کو coat کرنے سے کابین کے اندر electromagnetic ماحول مستحکم رہتا ہے، in-vehicle communication، navigation اور radar signals میں مداخلت سے بچا جاتا ہے، اور پوری vehicle کے EMC certification میں مدد ملتی ہے۔
- فوجی اور صنعتی کنٹرول: فوجی ruggedized tablets، radar equipement اور industrial control displays کے composite housings سخت electromagnetic compatibility (EMC) اور information security کے لیے زیادہ چاندی والی کوٹنگ پر انحصار کرتے ہیں۔
- طبی اور مواصلاتی آلات: medical imaging devices اور base station RF modules کے chassis زیادہ چاندی والی کوٹنگ سے shielding اور grounding دونوں ضروریات یکসাth پوری کرتے ہیں۔
3. عام موصل کوٹنگز سے فرق
مارکیٹ میں موصل کوٹنگز کی بڑی اقسام ہیں؛ چاندی کا مواد اور فلر سسٹم براہِ راست کارکردگی اور قیمت کے درمیان فرق کا تعین کرتے ہیں:
| موازنہ | ہائی سلور کوٹنگ | نکل چڑھایا تانبا کوٹنگ | کاربن بیس موصل کوٹنگ |
|---|---|---|---|
| بنیادی فلر | سلور پاؤڈر 60% سے زائد | نکل/تانبا پاؤڈر | کاربن پاؤڈر/گرافٹ 5%–20% |
| سطحی شیٹ مزاحمت | 10⁻²–10⁻⁴ Ω/□ | 10⁻¹–10⁰ Ω/□ | 10⁰–10⁴ Ω/□ |
| 屏蔽效能 | 60–80dB | 50–70dB | 20–40dB |
| استحکام | اعلیٰ (ایکسیڈیشن روک) | درمیانہ (آکسیکرن کا شکار) | 一般 |
| لاگت | نسبتاً زیادہ | 中等 | 低 |
| استعمال کے مناظر | اعلیٰ تعدد اور اعلیٰ حساسیت مصنوعات | درمیانہ شیلڈنگ | عام اینٹی اسٹیٹک |
4. تطبیقی عمل اور معیار کنٹرول
ہائی سلور کوٹنگز کی حتمی شیلڈنگ مؤثریت آدھی فارمولیشن پر، آدھی تطبیق نظم پر منحصر ہے:
- سطحی پری ٹریٹمنٹ: پلاسٹک substrates کو پہلے degrease، dust اور static سے پاک کیا جاتا ہے؛ ضرورت پر flame یا plasma activation سے wettability اور adhesion بہتر کی جاتی ہے۔
- اسپری فلم بندی: عام طور پر low-pressure air spray یا electrostatic spray استعمال ہوتا ہے، gun فاصلے اور رفتار کو کنٹرول کر کے کوٹنگ یکساں رکھی جاتی ہے؛ dry film thickness عام طور پر 15–30μm۔
- خشک کرنا اور کیور کرنا: normal temperature پر خشک کرنا یا 60–80℃ پر کم درجہ حرارت baking؛ پلاسٹک حصوں میں deformation سے بچنے کے لیے baking temperature کنٹرول کرنا ضروری ہے، مکمل cure کے بعد silver flakes کا contact زیادہ گھنا اور resistance کم ہو جاتا ہے۔
- کارکردگی کی جانچ: چار پوائنٹ probe سے surface sheet resistance، shielding box سے shielding effectiveness، cross-cut سے adhesion ناپی جاتی ہے، تینوں ایک ساتھ معیار پورا کریں تو ہی کامیابی کا فیصلہ ہوتا ہے۔
- Environmental compliance: فارمولیشن RoHS، REACH جیسے directives کی پابند ہو، کم VOC، lead و cadmium free، برآمدی الیکٹرانکس کے green تقاضے پورے کرے۔
5. انتخاب کی سفارشات
- فریکوئنسی بینڈ کے مطابق شیلڈنگ لیول منتخب کریں: عام consumer الیکٹرانکس کے لیے 40–60dB کافی ہے؛ RF، radar جیسے high-sensitivity منظر کے لیے 70dB سے زیادہ high-silver نظام منتخب کریں۔
- سبسٹریٹ کے مطابق فارمولیشن منتخب کریں: مختلف پلاسٹک کی surface energy مختلف ہوتی ہے؛ PC، PA جیسے مشکل substrates کے لیے مخصوص formulation یا pre-treatment درکار، ایک ہی پروڈکٹ سب کے لیے نہ لیں۔
- لاگت اور کارکردگی کا توازن: کم shielding ضرورت والی جگہوں پر cost کم کرنے کے لیے nickel-plated copper کوٹنگ استعمال کریں، اور اہم shield cavities میں high-silver کوٹنگ رکھیں — ”زونڈ ڈیزائن” زیادہ معاشی ہے۔
6. شیلڈنگ موثریت کو متاثر کرنے والے اہم عوامل
ایک ہی high-silver پینٹ کے ساتھ مختلف factories میں shielding effectiveness کا فرق 20dB سے زیادہ ہو سکتا ہے، اور یہ فرق اکثر تفصیلات میں چھپا ہوتا ہے۔ design کو درکار shielding level مستحکم طور پر حاصل کرنے کے لیے ان اہم عوامل کو سمجھنا ضروری ہے:
- کوٹنگ تسلسل: شیلڈنگ اس بات پر منحصر ہے کہ موصل پرت ایک مکمل ”فیراڈے قفس“ بنائے، اس لیے کسی بھی جگہ سپرے چھوٹ جانا، بنیادی سطح کا کھل جانا یا دراڑ الیکٹرو مقناطیسی رساو کا نقطہ بن جاتی ہے۔ پیچیدہ ڈھانچوں کے اندرونی کونے، مضبوطی کے ربڑ اور بولٹ کے ڈھیر کے نچلے حصے سب سے زیادہ چھوٹ جاتے ہیں اور انہیں نشانہ بنا کر دوبارہ سپرے کرنا پڑتا ہے۔
- خشک فلم موٹائی یکسانیت: ناکافی موٹائی شیٹ رزسٹنس بڑھا دیتی ہے اور شیلڈنگ کم کر دیتی ہے؛ اضافی موٹائی چاندی ضائع کرتی ہے اور دراڑیں ڈالتی ہے۔ یکسان موٹائی مسدے کے فاصلے کی تسلی، مسدے کی رفتار کی یکسانیت اور ایک دوسرے پر چڑھتی سپرے کے ذریعے یقینی بنائی جائے۔
- سلور ذرات اوورلیپ کثافت: مکمل کیورنگ چاندی کے پروں کو آپس میں گھنا کر مسلسل موصل جال بننے دیتی ہے، جب کہ ناکافی کیورنگ مزاحمت کو تیزی سے بڑھا دیتی ہے — اس لیے خشک کرنے اور کیور کرنے کا شیڈول سختی سے مانا جائے۔
- گراؤنڈ ڈیزائن: شیلڈنگ پرت جتنی بھی اچھی ہو، قابلِ اعتماد گرائنڈنگ کے بغیر تحریکی کرنٹ خارج ہونے کی جگہ نہیں پاتا اور شیلڈنگ بہت گر جاتی ہے۔ گرائنڈنگ نقاط کی جگہ، تعداد اور رابطہ مزاحمت ڈیزائن مرحلے پر طے کرنی چاہیے۔
- سیمنگ اور کھلنے کا علاج: مولڈ کی تقسیم کی لکیریں، حرارت نکلنے کے سوراخ اور بٹن کے سوراخ الیکٹرو مقناطیسی رساو کے سب سے زیادہ حساس مقامات ہیں؛ یہاں موصل فوم، اسپرنگ ٹیب یا سوراخ چھوٹے کرنے کا مجموعی حل استعمال کرنا چاہیے۔
7. صنعتی ترقی کے رجحانات
5G ملیمیٹر ویو، گاڑیوں کے ریڈار اور اعلیٰ کمپیوٹنگ چپس کے عام ہونے سے الیکٹرانک آلات کی آپریٹنگ فریکوئنسی بلند تر ہوتی جا رہی ہے اور انٹیگریشن کی کثافت بھی بڑھ رہی ہے، جس سے EMI شیلڈنگ کے تقاضے بہت سخت ہو گئے ہیں۔ ہائی سلور کوٹنگ ٹیکنالوجی بھی اسی رفتار سے ارتقا پذیر ہے: ایک طرف سلور پاؤڈر کے ذرات کی درجہ بندی اور فلیک سلور و ریزین سسٹم کے بہتر بنانے سے فی یونٹ سلور کا استعمال اور لاگت مسلسل کم ہوتی جا رہی ہے جبکہ شیلڈنگ کارکردگی برقرار رہتی ہے؛ دوسری طرف واٹر بیسڈ اور کم VOC فارمولیشن بنیادی رجحان بن چکے ہیں تاکہ سخت ہوتی ماحولیاتی قوانین اور گرین مینوفیکچرنگ کے تقاضوں کو پورا کیا جا سکے۔
اسی وقت ہائی سلور کوٹنگ نکل چڑھی تانے، موصل کپڑوں اور دھاتی فلموں کے ساتھ مل کر “علاقہ وار ہم آہنگی” کا EMC ڈیزائن تصور بنا رہی ہے: اہم شیلڈ خانوں میں کارکردگی کے لیے ہائی سلور استعمال ہوتی ہے، کم اہم حصوں میں سستے حل سے لاگت کم کی جاتی ہے۔ صنعتی یونٹ کے لیے صرف قیمت کی موازنہ کرنے کے بجائے ایسا کوٹنگ سپلائر منتخب کرنا جس کی فارمولیشن مستحکم اور تکنیکی معاونت قابلِ اعتماد ہو، سیریز پروڈکشن کے تحفظ کہیں زیادہ مددگار ہے۔
8. اڪثر پڇيل سوال (FAQ)
سوال: کیا ہائی سلور کوٹنگ میں چاندی آکسڈائز ہو کر ناکامی کا سبب بن سکتی ہے؟ معياری ہائی سلور کوٹنگز رال لپیٹ کے ذریعے چاندی کے آکسیکرن کو دباتی ہیں۔
سوال: کیا موٹی اسپری ہمیشہ شیلڈنگ کے لیے بہتر ہے؟ بالکل نہیں۔ شیلڈنگ کی کارکردگی ایک مخصوص موٹائی کے بعد سیر ہو جاتی ہے؛ اضافی موٹائی صرف چاندی ضائع کرتی ہے، لاگت بڑھاتی ہے اور دراڑ بھی ڈال سکتی ہے۔ 15–30μm عملی حد ہے جو کارکردگی اور لاگت کو متوازن رکھتی ہے۔
سوال: کیا ہائی سلور کوٹنگ گراؤنڈ ہو سکتی ہے؟ جی ہاں، اور عام طور پر ضروری۔ کوٹنگ کو سرکٹ گراؤنڈ سے موصل فوم یا رابطے سے جوڑنا ضروری ہے۔