一体化ダイキャスト(ギガキャスト)によるアルミ車体構造部品の塗装工事適合とは、高圧ダイキャストで成形したアルミ合金アンダーボディ部品(リアフロア、フロントアンダーボディ/ロングメンバーASSY、バッテリートレイなど)と鋼製プレス部品を、同一ハンガー・同一の前処理・同一の電着槽でBIW(素車体)塗装ラインに通すにあたり、型離型剤残留、深絞りグリス・切削液残留、内部気孔(ポロシティ)、熱処理状態という4類の「ダイキャスト固有インプット」を軸に、洗浄ウィンドウ・転化処理ルート・ベークTemperature・手直し境界へ行うSystem的な工事調整を指す。その成果物は「アルミ部品をきれいに洗う」ことではなく、塗膜チェーン全体とダイキャスト受入品との適合性である:クレーター/フィッシュアイ、電着ピンホール、ベーク時の排気ブリスター(膨れ)、塗Film Thickness異常、過時効軟化、塗膜下腐食――これらの大半は「適合」の段階で原因と定量判定基準にたどり着ける。
典型的な現場は次のように起きる。あるEV車種の鋼アルMixingライン塗装工場で、リアフロアが70点超のプレス溶接部品から6 000トン級ダイキャストマシンによる一体成形のアルミ鋳物に置き換わり、公開報道ベースでは溶接点が約2 000点減、部品Weightは3割減った。1〜3ロット目は正常で、4ロット目から電着後、鋳物の広く平坦な面にピンホールとクレーターが一面に出始め、トップコートのベークオーブンに入ると同じ部位の欠陥がさらに成長した。出荷前検査ラインではフィッシュアイの手順に従い研磨・再吹付を行い、ファーストパス率は急落。一部の車両ではエッジのシール不良箇所にアフター期間中に塗膜下ブリスターが発生した。分解分析で3つの事象が同時に起きていたことが判明した:鋳物の皮下ポロシティ率が承認サンプルの限度を超過、型離型剤がシリコーン含有銘柄へ変更、そして増粘したドローイングオイルを落とすためにアルカリ洗浄槽のTemperatureと時間を引き上げていた――まさにダイキャストアルミ部品の3弱点、残留物・孔隙・熱処理状態を同時に突いた形である。本稿はこの3本の主軸を、検証可能なパラメータと判定試験方法へ一つずつ落とし込む。
TL;DR:まず結論
- シリコーン系残留は「極微量で失効」する汚染物である。ダイン値判定:塗装待ち下地のSurfaceエネルギーが38 mN/m未満ならクレーターリスク領域に入る(清浄なMetal面は通常40~45 mN/m)。シリコーン系レベリング剤自体は塗膜のSurface張力を20~22 mN/mまで下げ得るため、シリコーン汚染の失効閾値は極めて低い――シリコーン系離型剤の残留は水洗い工事でも電着工事でも「洗い流され」はせず、薄められて移動するだけである。
- アルミ部品の洗浄ウィンドウは「はさみ層」で、両端を防がねばならない。アルカリが弱ければワックスやポリシロキサンは落ちず、強ければアルミをアルカリエッチングする。公開業界資料ベースでは、NaOH 30~40 g/L、50 ℃ における5052/6061のエッチング速度は約3 μm/min、Temperatureが10 ℃ 上がるごとに速度は約2倍になる。アルミラインは弱アルカリ(pH 8~9級)+シリケート系防食剤で抑制した槽液を使い、「時間×Temperature」を硬く決めておく。
- 転化処理ルートは鋼部品と逆転する。亜鉛系リン酸塩処理はアルミにはほぼ適用できない:GB/T 6807-2001は塗装用リン酸塩被膜の膜量を7.5 g/m²未満と規定する(自動車ラインで常用されるのは2.0~3.5 g/m²)。一方、アルミ適合のジルコニウム/チタン系ナノセラミック(ジルコニウム系薄膜)は50~150 nmのFilm Thicknessで膜量はmg/m²オーダー(メーカー公開資料では30~130 mg/m²)であり、槽液pH 3.8~4.2、Room Temperature20~35 ℃、スプレイ60~120 sで運用する。pHが低すぎればアルミ部品は過剰エッチングされる。
- ダイキャスト部品のDensity(気密性)には、そのまま流用できる「国家規格の等級判定表」が存在しない。GB/T 11346-2018「アルミ合金鋳物のX線写真検査欠陥等級分類」の適用範囲には、透過厚さ50 mm以下であり「アルミ合金ダイキャスト部品には適用しない」と明記されている。機械加工面の孔隙の目視等級判定はISO 10049:2019(6段階の深刻度レベル)が使う。皮下孔と連通孔の判定はX線/CT抜き取り検査+気密試験で行い、受入は必ず顧客図面と承認サンプルに合わせる。
- ベークウィンドウと材料状態が正面から衝突する。通常のカチオン電着は170~180 ℃(ワーク実Temperature)×20~30 minで硬化するが、Al-Si-Mg系の時効Temperature帯は130~185 ℃――塗装ベークは鋳物に「二度目の熱処理」を施すことになる。文献の実測ではA356ホイールは塗装ベーク後に引張強度が240 MPaから262 MPaへ上昇。ホイール業界は「ベーク後にHardnessが上がり、衝撃特性が下がる」ため不完全時効で出荷する。熱処理不要合金(テスラ特許CN112567059ルート)と約140 ℃ の低温電着、UV/LED硬化が3つの出路である。
- 手直しには硬い上限がある。ダイキャスト部品の緻密なスキン層を研磨で貫通させると、露出したサブスキンの孔は次のベークで必ず吹き出す。企業の作業規範でよくある基準は「肉厚損失が0.2 mmを超えたら再手直し不可、同一部品の手直しは2回まで」。Weight偏差はGB/T 11351-2017「鋳物Weightの公差」のMT等級で秤量検証し、手触りより信頼できる硬い境界とする。
一、ダイキャストアルミ部品が塗装ラインに入ると、何が変わるのか
よくある前提「アルミ部品のライン投入=ワーク材料がアルミに変わる」をまず正しておく。実際に変わるの4つのインプットが同時に変わることであり、塗装ラインの各サブシステムは設計余裕のうち一部しか持たない。
1.1Surfaceインプットの複雑化:「防錆油」から「多世代残留の積層」へ
鋼プレス部品の入線時におけるSurfaceの主な残留物はドローイングオイルと防錆油であり、槽液はケン化/乳化をセンターに設計される。ダイキャスト部品は重畳した残留物群を持ち込む:ダイキャスト用型離型剤(水系エマルションまたはワックス、ポリシロキサン変性系)、真空ダイキャストとトリミング工事の切削油剤、バリ取り・研磨粉じん、機械加工用防錆油、さらに溶接工事のスパッタやビード残渣が重なる場合もある。残留物システムが違えば失効形態も違う(詳細は第2章の表1)。
1.2下地状態が敏感化:熱処理状態と再時効ウィンドウ
構造用ダイキャスト部品の多くはT5/T6状態、または熱処理不要状態で供給される。析出相の状態により、130~200 ℃ の「塗装Temperature帯」は単なる硬化条件ではなく冶金イベントになる。第4章にTemperature-影響マトリクスを示す。
1.3内部の連続性の低下:気孔は「部品の中に隠れた」工事変数
高圧ダイキャストの充填速度はm/sで測られ、ガス巻き込み孔と凝固収縮孔は必ず発生する。差は等級のみである。塗装ラインはこれを「鋳造の問題」から「塗膜の問題」へ翻訳する:気孔ルートはベーク時に排気し、電着時には槽液の隠し場所になる。判定ルートは第4章で展開する。
1.4Mixingラインの電気化学環境が尖鋭化:鋼とアルミが同一槽・同一ライン・同一ボディ
同一ラインとは、前処理槽液、電着界面反応、後工事のシール設計が2種類のMetalの電気化学的差異を同時に考慮しなければならないことを意味する。アルミの水素発生、両性溶解、異種Metal接触対が車両寿命エンドに与える影響は、第5章で当サイトの掲載記事と一緒に境界を示す。
二、残留物システム:型離型剤、グリス、切削油剤、そして「極微量で失効」するシリコーン
2.1 4種類の型離型剤と2種類の加工油の失効経路
ダイキャスト用型離型剤は担体と有効成分により4分類できる:水系ノンシリコーン(特殊ポリマー/エステルエマルション、大手自動車メーカーの構造部品ルート)、水系シリコーン変性(変性ポリシロキサン+ワックスエマルションの複合、特許公開処方では変性シリコーンオイルの占有率が15~18%に達する)、溶剤型/オイルベース(潤滑被膜は持続するが後工事適合性が劣る)、ワックス系(酸化ポリエチレンワックス、耐熱性は高いが金型面と部品Surfaceに堆積しやすい)。加工側では深絞りグリス(極圧添加剤入り)と切削油剤(鉱物油/合成エステル+界面活性剤)がさらに重なる。それぞれ塗装ラインでの失効経路は指紋のように異なる:
| 残留物 | 典型的成分 | 水洗い/電着段階での失効形態 | 検証可能な除去と検証手段 |
|---|---|---|---|
| 水系ノンシリコーン離型剤 | ポリマーエマルション+エステル油、10~50倍に希釈してミスト噴霧 | 残留は薄く通常のアルカリ洗浄で除去可。吹付が過剰ならカーボン堆積を残す | 弱アルカリ脱脂+連続水膜試験(連続で水膜が切れない30 s級)。電着後に低角度照明で目視検査 |
| 水系シリコーン含有/シリコーンワックス複合離型剤 | 変性ポリシロキサン、シリコーンエマルション+ワックス | クレーター/フィッシュアイ(電着面にもクリア面にも出現)、層間密着不良、接着界面の失効 | ノンシリコーン銘柄へ交換したA/B試験片。ダイン値のSurfaceエネルギー≥38 mN/m判定。FTIRでクレーター底部のシロキサンを定性 |
| ワックス系残留 | 酸化ポリエチレンワックス | アルカリ洗浄で溶けず、微粒子として転化膜の核生成点を遮蔽し、ジルコニウム系処理のムラ・局所膜量不足を生む | アルカリ濃度の引き上げはアルカリエッチングリスクあり。正しいルートは「溶剤拭きまたはHigh Temperatureスプレイの前脱脂+抑制型アルカリ洗浄」。断面で密着引抜き試験を実施 |
| 深絞りグリス/防錆油 | 鉱物油+極圧添加剤 | 乳化不良→クレーター、ピンホール。電着槽へ持ち込み槽液の油面汚染を招く | 脱脂槽の遊離アルカリ度と油汚負荷のモニタリング。UF透過液の目視。連続水膜試験 |
| 切削油剤と研磨スラリー | 合成エステル、界面活性剤、砥粒微粉 | 気孔ルート内に液が潜み、ベークで逆排出してピンホール/ブリスターに。粒子由来のゴミ点 | 洗浄後の気孔部エアブロー+気密抜き取り検査。粒子はクリーンネス連鎖で調査(当サイト「自動車塗装の異物(ブツ)・ゴミ点欠陥」と同じ基準) |
| シリコーンエアゾール潤滑剤のドリフト | 環状シロキサンD4/D5等 | 工事間のエアロゾル沈降、下風エリアにクレーターが群発生 | ノンシリコーンゾーンの設定。圧縮空気の白布オイル検査。クレーター位置とマスキング/工事の風向の対照 |
2.2シリコーン汚染はなぜ「極微量で失効」するのか
成膜物理学が与える答えは一つ不等式である:塗料のぬれ膜が展開するには、下地のSurfaceエネルギーが塗膜のSurface張力より高くなければならない。業界の公開基準ではダイン値で素早く判定する――塗装待ち面が38 mN/mを下回ればクレーターリスク領域に入る。参照として、シリコーン系レベリング剤は0.1~0.5%の添加で塗膜のSurface張力を20~22 mN/mまで引き下げられ、フッ素変性系なら16~18 mN/mまで達する。ポリシロキサン残留はまさにこの超低Surfaceエネルギー物質であり、分子レベルの薄膜として存在するだけで「低Surfaceエネルギーの島」を形成するに十分で、ぬれ膜はそれを回避して後退し、縁の光るクレーターを残す。水洗いもアルカリ洗浄も薄めることしかできず、化学結合したシロキサンを丸ごと除去はできない。薄められた残留は電着ベークTemperature下で再び展開する。ゆえに結論は「シリコーン含有を洗い落とす」ではなく「源頭でシリコーンを使わない」である:塗装/接着/溶接の後工事を想定した構造用ダイキャスト部品に対し、大手処理剤メーカーの公開TDSは明確にノンシリコーンルートを取っている(Henkel BONDERITE 333RELEASE 2、L-CA CP 799などのシリコーンゼロ・後工事フレンドリー定位の製品)。これらの資料には「シリコーン含有残留は電着/粉体/接着でクレーター、ピンホール、密着不良を引き起こす」とDirect書かれている。廃品判定と調査の現場フローは当サイトのフィッシュアイ編と共通:塗装面の異物・ゴミ点・フィッシュアイ(クレーター)の原因とPrevents、自動車塗装の異物(ブツ)・ゴミ点欠陥:クリーンネス制御、発生源診断と研磨手直し。
2.3洗浄とアルカリ脱脂のパラメータウィンドウ:アルミがウィンドウを「挟んで狭く」する
アルミは両性Metalである:酸化アルミ被膜は約pH 4~9の領域で安定し、強アルカリ側では可溶性のアルミン酸塩を生成して水素を析出する(2Al+2NaOH+2H₂O→2NaAlO₂+3H₂↑)。公開業界技術資料が示すアルカリエッチング速度はウィンドウの目盛りとして使える:NaOH 30~40 g/L、50 ℃ で1050は約2 μm/min、5052/6061は約3 μm/min。Temperatureが10 ℃ 上がるごとにエッチング速度は約2倍になる。炭酸ナトリウム主体の系は60 g/L、60 ℃ でエッチング速度1 μm/min未満。溶存アルミ量が60 g/L以内に蓄積するとエッチング速度は鈍化し、Surface状態に影響する。ゆえに工事側の通用するやり方は2系統に分かれる:
- 鋼ライン互換ウィンドウ:アルミ互換脱脂剤は弱アルカリ性(pH 8~9級)が主体、またはシリケート系防食剤入り抑制型強アルカリ(メーカー公開資料ではSaxin/7506類製品が「鋳造アルミ洗浄可」とされる)。スプレイ2~3 min級、50~60 ℃、自由NaOHでアルミ地金を蝕むのではなく界面活性剤で油汚を捕捉する。
- 時間上限を硬く決める:アルカリエッチング速度×滞留時間=DirectのMetal損失。3 μm/minなら、浸漬がウィンドウを10 min超えただけで30 μm級のエッチングになる――転化膜の粗さ、外観面の光沢、寸法チェーンがすべてズレるのに十分で、エッチング坑そのものがクレーターと塗Film Thickness異常の核になる。
水洗い工事にも硬い指標がある:ブリッジ水洗い/純水洗いの末段DI水の導電率は一桁台〜十数μS/cmに抑えるのが常(当サイトの前処理掲載記事の基準)。アルカリ液と塩分を電着槽へ連れ込めば、槽液の不安定とクレーター・ピンホールの連鎖を招く。脱脂―水洗いが終わっているかの現場判定は連続水膜試験(連続で水膜が切れない30 s級)であり、「見て輝いている」ことではない。
2.4残留物の受入チェックリスト(受入側)
- 型離型剤の銘柄変更はPPAP級の変更届で処理し、後工事適合宣言(ノンシリコーン/低残留液)を添付、試験片検証後にのみ切替を許可する。
- ロットごとに3件抜き取り「拭き取り量法」を実施:定量溶剤で鋳造・加工面を拭き取り、不揮発残留分を秤量する。傾向管理は単点限度値より早く異常を露呈する。
- ダインペン/水膜法を入線初品検査に組み込む。クレーター多発時は「試験板は正常でワーク異常=母材汚染」のA/B判定ロジックで切り分け(薬剤、手袋、圧縮空気、前工事からのドリフトの順に一つずつ潰す)。
- 気孔部と深穴はエアブロー+切断検査。切削油剤と研磨残留は「潜り込み液量」で審査し、外観だけを見ない。
三、転化処理膜:リン酸塩、リン酸塩フリー、ジルコニウム/チタン系薄膜がアルミ部品で違う成膜実態
鋼部品ルートの基礎ロジックはアルミ部品では成立しない。亜鉛系リン酸塩処理は「腐食-成膜」プロセスであり、鋼地金の溶解が供給するFe²⁺ に依存してリン酸亜鉛/ホスフィオフィライト結晶を作る。アルミSurfaceの不動態被覆された酸化膜は溶解を遮断するため、そのままリン酸塩槽に入れると成膜不全と局部の過腐食になる。GB/T 6807-2001「鋼鉄部品の塗装前リン酸塩処理技術条件」自体の適用範囲も「鋼鉄部品」である――これはダイキャスト部品のMixingラインがルート切替を避けられないことを意味し、リン酸塩のパラメータをアルミへそのまま流用してよいものではない。
3.1薄膜ジルコニウム/チタン系ルートのパラメータウィンドウ
ジルコニウム/チタン系ナノセラミック(いわゆる「ジルコニウム系処理/サーメック」)はフッ化ジルコン酸塩が清浄なMetalSurfaceに非晶質酸化物ゲルを堆積させて成膜するFilm Thickness50~150 nm級でほぼ不可視の皮膜であり、鋼/めっき鋼/ダイキャストアルミ/圧延アルミが同一槽・同一ラインで兼用できる――まさに一体化ダイキャスト部品とスチールボディのMixingラインにおける適合点である。メーカー公開技術資料が示す典型ウィンドウを例に挙げる(各銘柄は実際のTDSを正とする):
- 槽液pH 3.8~4.2(管理点。高すぎれば成膜不足・塩水噴霧耐性低下。低すぎれば下地腐食、アルミ部品の過エッチング)。なお、公開情報にはpH 4.0~5.5のより広いウィンドウを示す銘柄もある。
- Temperature13~46 ℃、推奨20~35 ℃、加熱不要。スプレイ60~120 s、浸漬90~180 s。
- 監視項目:pH、ジルコニウム濃度(A値/吸光度0.7~1.3)、遊素フッ素10~100 ppm。槽作りは軟水/純水を用いる。硬水はジルコニウムイオンを消費する。
- 膜量の基準:公開資料では転化膜の総膜量30~130 mg/m²、皮層のジルコニウム含有量15~65 mg/m²。亜鉛系リン酸塩の2.0~3.5 g/m²(GB/T 6807-2001の塗装用限度7.5 g/m²未満)とは2桁異なる――受入ロジックは丸ごと入れ替える必要がある。リン酸塩は膜量と結晶を見るが、ジルコニウム系は界面化学とクリーンネスを見るのであり、両者の判定基準は相互転用できない。
3.2アルミ部品での成膜差異とシステム上の制約
鋼部品に比べ、アルミ上の薄膜転化ルートにはさらに3点の差異がある。①成膜は清浄な酸化膜界面に依存するため、脱脂残留とアルカリエッチングのミクロピットはそのまま成膜欠陥として転写される(「ジルコニウム系処理のまだらムラ」)。②ナノ膜の裸状態での耐食性はリン酸塩膜よりはるかに弱く、防食責任はほぼ全部が電着層へ委ねられる。工事間の素置き時間は短縮しなければならない。③シラン/シロキサン系ルート(脱脂・ジルコニウム系処理二合一、シランゾル)もアルミに適合するが、重防食システムや長期保証シナリオでは、Mixingライン工場でより一般的な運用は「鋼部品ラインはリン酸塩を維持し、アルミ部品はジルコニウム系/シラン工事を別ラインにする」こと、または全ラインを薄膜ルートへ切替後に電着の耐食性を再検証することである(塩水噴霧はGB/T 10125-2021/ISO 9227:2017に準拠しシステムレベルで検証し、単一点の時間数を引用しない)。当サイトの掲載記事がルート選択の完全な意思決定フローを与える:自動車ボディ塗装の前処理:リン酸塩処理、薄膜ジルコニウム化とリン酸塩フリールートの選択、リン酸塩/シラン前処理の自動車塗装への適用と環境代替。
| 工事 | 鋼(プレス部品ルート) | ダイキャストアルミ(一体化構造部品ルート) | Mixingラインの適合アクション |
|---|---|---|---|
| 脱脂 | アルカリ性50~60 ℃、pH 10~13、3~5 min | 弱アルカリpH 8~9または抑制型アルカリ液、2~3 min、Temperature上限はより保守的 | アルミ側に合わせて「時間×Temperature」を絞る。槽液に防食剤添加と溶存アルミ管理を追加 |
| 転化膜 | 亜鉛系リン酸塩2.0~3.5 g/m²、40~50 ℃、Surface調整要 | ジルコニウム/チタン系ナノ膜50~150 nm(膜量mg/m²オーダー)、Room Temperature、Surface調整不要 | 同一槽で兼用するならジルコニウム系を採用。リン酸塩を維持するならアルミ部品は別ラインとするか密着の妥協を受け入れる |
| 水洗い/DI | 末段DI水の導電率は一桁台〜十数μS/cm | 左記と同じ。加えて気孔部は逆さ吊りドレン+エアブローが必要 | 水洗い工事にダイキャスト部品用の反転/ブローポイントを増設 |
| 電着の界面反応 | カソード水素発生+界面アルカリ化。鋼Surfaceに両性溶解はない | 同様に水素発生するが、アルカリ性界面層はアルミに対し両性侵食のリスクがあり、気膜によるピンホールにより敏感 | 電圧を段階的に上げ、槽液アルカリ度バンドを管理。ピンホール率はダイキャスト専用モニターに |
| ベーク | 170~180 ℃ 実Temperature×20~30 minを通常どおり実行 | 同一Temperature帯が時効感領域に直結し、皮下ガス排気のリスクも重なる | 低温電着(約140 ℃)/段階的降温/プレベーク除気。第4章参照 |
四、孔隙と排気:気孔はベークの中で「語る」――判定は規格と画像で
4.1まず分類:ガス巻き込み孔、収縮孔、皮下孔、スポンジ収縮
ダイキャストの空隙は少なくとも4分類し、塗膜側の現れはまったく異なる。ブローホール(巻き込みガス孔)は小粒子径で円形、表層とゲート経路上に群れ発生しやすく、内壁は比較的滑らか。収縮孔/スポンジ収縮(疏松)はホットスポットと肉厚急変部に現れ、形状が不規則で樹晶間スポンジ状。皮下ポロシティは緻密スキン層の下0.5~2 mm級に潜み、鋳造状態では外観上問題なし、機械加工・塗装・めっき後に露見する。ヒケ(sink mark)はSurfaceのクレーターで内部と連通しない。業界公開資料が示す形態判定(気孔は内壁が滑らかで円いvs収縮孔は粗く不規則、位置はゲート経路上vsホットスポット)は断面で再検証できる。
4.2判定ルート:X線、CT、目視等級判定と気密試験
| 手段 | 規格/規範の基準 | 判定できること | 塗装適合での用途 |
|---|---|---|---|
| X線写真による等級判定 | GB/T 5677-2018「鋳物のX線写真検査」(通用試験方法)。GB/T 11346-2018「アルミ合金鋳物のX線写真検査欠陥等級分類」(2018-07-13発行、2018-08-01施行、1989年版の気孔等級を代替)――その公開適用範囲は透過厚さ50 mm以下かつアルミ合金ダイキャスト部品には適用しないと明記され、亀裂・コールドシャット類は対象外 | 内部気孔/スポンジ収縮の投影画像を参考フィルムと比对して等級判定 | 構造部品の受入抜き取り検査。等級判定限度は必ず顧客図面/社内規格に書き込む。国家規格をそのまま受入判定基準にはできない |
| 産業用X線CT | 単一の公開等級判定国家規格はなし。顧客規範の引用による | 孔の3次元位置特定、連通性と皮下深さ | 「手直しでどこまで研磨すれば开口するか」を判定するMetal組織観察の代替。排気経路解析 |
| 機械加工面の孔隙目視評価 | ISO 10049:2019「Aluminium alloy castings — Visual method for assessing porosity」(第2版、2019-06-19発行、1992年版を代替):図例による深刻度等級判定、評価窓の孔数と孔径上限、10~15° の斜射照明、倍率は上限10倍(公開転載情報による) | 機械加工面/外観面に現れる孔隙等級 | 塗装前の外観面リリース等級を承認サンプルと整合 |
| 気密試験 | 部品図面の引用による(リーク率mL/minまたは圧降下) | 連通気孔ルート | 塗装ピンホールと同源の欠陥のライン再判定。バッテリートレイ類部品は二重機能 |
| 製品規格の基線 | GB/T 15114-2023「アルミ合金ダイキャスト鋳物」(現行、2009年版を代替。2009年版はASTM B85を修正採用)。GB/T 15115-2024「ダイキャスト用アルミ合金」 | 機械特性、寸法、Surfaceと検査規則 | 受入技術協定の引用規格。Density(気密性)等級は別途取り決める |
誠実に書き記さねばならない結論が一つある:一体化ダイキャスト構造部品のX線等級判定に特化した完成済みの等級表は公開国家規格には存在しない――GB/T 11346-2018はダイキャスト部品を適用範囲から除外しており、業界実際は「顧客図面+参考画像(ASTM参考フィルムSystemの社内引用など)+CT/気密再判定」の三点セットで受入している。塗装工場でできる適合は、技術協定の中にDensity等級・許容孔径と分布・「塗装ベーク後に視認できる排気欠陥を許容しない」を同一の受入文言として書き込むことである。
4.3排気失効チェーン:なぜピンホールは電着後とトップコート後の両方「もう一遍」来るのか
機構は塗装界で共通認識となっている(粉体業界ではoutgassingと呼ぶ)。孔隙は空気・水蒸気・残留液を封じ込めており、ワーク昇温時に気体が膨張して外へ抜ける。表層の塗膜がすでに溶融/ゲル化して封じた後であれば、脱出気流がピンホール、膨れ、火口状クレーターを突き上げる。冷却後も孔の内部は突き破られた塗膜の縁を引きずったままだ。同一部品は2回の排気ウィンドウを通る――電着ベークオーブン(170~180 ℃)と中塗り/トップコートベークオーブン(130~170 ℃)であり、第1回で抜け切らないガスは第2回でも抜ける。電着膜上のピンホールはトップコート段階でガスと塗料の溜まり場となり、Film Thickness異常と二次ピンホールとして現れる。対策は優先順位どおり:受入側巻き込み低減(真空ダイキャスト、金型Temperatureとミスト吹付乾燥の管理、溶湯の水素量は業界資料ベースで0.15 ml/100 g級に除気)、投入側プレベーク除気(pre-bake:後工事の硬化Temperatureより高いTemperatureで一定時間保持し、孔内気体・水蒸気・揮発分を早めに追い出してから冷却し電着へ)、塗料側シーラー(sealer、封止型/透過型サーフェイサー)でスキン微孔を先に封じ排気経路を预留、工事側段階昇温(低温フラッシュオフ後に架橋Temperature帯へ入り、表層の早すぎる封止を回避)。これは当サイトのピンホール/膨れ編の「乾燥―シンナー―昇温」三角と同じロジックの鋳物版である:塗装後に現れるピンホール・膨れの解決:乾燥、シンナー、昇温、亜鉛合金ダイキャスト部品の塗装工事完全ガイド:除気前処理から焼き付けトップコートまでの完全System(亜鉛系の経験はアルミにも「先に孔を封じてから塗装」の順序として移転できる)。
4.4 T6と熱処理不要合金:ベークTemperature帯での材料学の衝突
Al-Si-Mg系鋳物の標準的な強化ルートはT6である:溶体化(固溶処理)約535~540 ℃(文献の推奨案は535 ℃×6 hまたは540 ℃×4~5 h、保持2 h以上で達成可)+急冷(焼入れ)+人工時効130~185 ℃(推奨案は130~140 ℃×2.5~4 h、通常時効はよりHigh Temperature・より長時間)。問題は時効Temperature帯と塗膜硬化Temperature帯がほぼ重複することにある。電着170~180 ℃×20~30 min、中塗り/クリア130~170 ℃×15~30 minを数工事重ねると、鋳物の累計熱暴露は「再熱処理」オーダーに達する。文献実測は2方向の効果を示す。鄭州大学のA356ホイール研究では、塗装ベーク後に引張強度が240 MPaから262 MPaへ、伸びが8%から9%へ上昇した(未時効状態ではベークは時効補正になる)。一方、ホイール業界の製造試験方法特許は逆の痛点を指摘する――「塗装ベーク処理後、ホイールのHardnessが上昇し耐衝撃性が低下し、衝撃試験の不合格が発生する」。そのためメーカーは熱処理側で不完全時効により低Hardnessを管理し、塗装側で複数回の手直しを抑制してHardnessの累積上昇を避ける。一体化ダイキャスト構造部品では衝突点はいっそう危険である。T6状態品は繰り返しのHigh Temperatureで過時効軟化へ進み、降伏強度と疲労余裕が低下し、残留応力の解放は寸法と形状・位置にズレをもたらし、後工事の組付けと隙間・段差をDirect破壊する。3つの出路はここから開ける:
- 熱処理不要合金ルート:テスラが公開したダイキャスト用アルミ合金特許(公開報道ベースの銘柄文献CN112567059、「Aluminum alloys for die casting」)は高降伏・高流動・低熱割を特徴とし、鋳物はT6を経ずにそのまま使う。源頭で「ベークvs時効」の衝突を解消するルートである。中国国内の立中(LZH)、アルコア系技術導入などの熱処理不要合金量産ラインも公開報道されている。熱処理不要品は塗装ライン投入後、ベークTemperature帯は塗膜にのみ影響し地金には影響しない――ただし強度上限と熱処理状態との差は構造設計と肉厚で取り戻すしかなく、これはトレードオフである。
- 低温硬化コーティングルート:公開特許CN105969057Aの低温硬化カチオン電着塗料は、硬化Temperatureを通常の170~180 ℃ から140 ℃ へ引き下げつつ、Film Thickness10~30 μmの可変、フォードボックス法のスローパワー(裏面電着性)22 cm以上、絶縁破壊電圧380 V以上を両立させる。T6アルミ部品にとって140 ℃×30 minの単回暴露はすでに時効ピークTemperature下限に迫るため、複数工事の重ね合わせでは累計時間の検証が要る。商業的には2K低温硬化と粉体の低温系も選択可(当サイト記事:低温硬化塗料と省エネルギー・排出削減)。
- UV/LED硬化ルート:光硬化は「熱」という変数を通らないため、過時効と排気ピークを根元で回避する。ただし3D構造部品の影部分・内腔・厚膜の深部硬化限界・ラジカル型重合の酸素阻害が硬い境界となり、現実的な適用範囲は外観露面とスポット補修である(当サイトはUV LEDのエネルギーDensity・照射均一性・深部硬化境界に専文あり:UV LED硬化の自動車補修塗装への適用と境界。コンパクト塗装工事の全体リターンとリスクは中塗りレス工事(3C1B/3-Wet)とコンパクト塗装に詳述――中塗りレスはまさに電着とトップコートの間のベークを1回減らすことであり、アルミ部品には二重の軽負荷となる)。
| ワーク状態 | 130~145 ℃(低温電着/2K/UV補助加熱) | 160~180 ℃(通常電着/High Temperatureトップコート) | 多工事重ね(累計60 min以上) |
|---|---|---|---|
| 熱処理不要の鋳造状態/自然時効 | 地金はほぼ応答せず、コーティングSystemは完全に適合 | 軽微な時効継続、Hardnessは小幅上昇、リスクは管理可能 | 累積硬化/靭性低下のリスクは残るため部品ごとに試験要 |
| T6ピーク時効品 | 短時間はピーク域に近く、Performance維持が主体 | 過時効帯へ進入:降伏強度と疲労余裕の緩やかな低下、残留応力解放による変形 | 過時効が顕著、機械的特性と寸法の二重ドリフト、手直しは不可逆 |
| 不完全時効(ホイール業界の運用) | ベーク=穏やかな時効補正、強度上昇は管理可能 | Hardnessが急速に上昇し衝撃靭性は低下(文献の方向性の結論) | 「塗装後Performance」を出荷指標として時効条件を設計しなければならない |
| 孔隙未封止品(いかなる状態でも) | 昇温が遅く表層封止も遅い。排気ウィンドウは広い | 表層の急速封止+気体膨張で、ピンホール/膨れが多発 | 2台目のベークオーブンが1台目で抜き切れなかったガスをもう一度抜く |
判定アクションは工事カードに書き込む必要がある:アルミ構造部品は入線前に状態別にグループ化(熱処理不要/T5/T6/溶接後)し、グループごとに「許容ピーク実Temperature+累計時間」の二重制限を与える。炉内のTemperatureはワーク実Temperature測定器(ロールカーブ追跡記録器)で必ず内腔遅れ部の実Temperatureカーブを実測し、設定値だけを見ないこと――これはすべてのMixingライン工場に共通する電着管理の下限基準である(当サイトの電着パラメータ編:カチオン電着塗料の原理とパラメータ:スローパワー、電圧と槽液管理、自動車OEM電着下塗りの工事とスローパワー、電着単膜の基準は約18~25 μm)。
五、Mixing構造と手直し:鋼アル同一ライン、異種Metal接触腐食の隔離、研磨深さの上限
5.1鋼アル同一ラインにおける前処理と電着の差異
同一槽は同一挙動を意味しない。カチオン電着ではワークがカソードであり、界面反応で水酸化物イオンを生成し水素を析出する。鋼側ではアルカリ化がリン酸塩膜に緩和されるが、アルミ側ではアルカリ性界面層が両性溶解と重なり、成膜弱化と局部脱膜のリスクが併存する。析出水素の気膜が広く平坦な面(まさにリアフロアの外観特徴)に付着すると電着ピンホールとなり、電圧ランプ区間の「アーク絶縁破壊―気膜」ウィンドウは狭めて分割しなければならない。スローパワー側では、一体化部品の内腔(閉断面ビーム、リブ裏面)と鋼製インナーパネルが同一ハンガーで同一電場に入るため、空洞遮蔽とファラデーシールド効果が重なり、内腔Film Thicknessは「代表点」ではなく「腔内堆積下限ポイント」で受入しなければならない。槽液化学、スローパワー試験、UF(限外ろ過)回収の完全なパラメータは当サイトの電着掲載記事に委ね、ここでは重複しない:自動車OEM電着下塗りの工事とスローパワー、カチオン電着塗料の原理とパラメータ:スローパワー、電圧と槽液管理、電着塗料(ED Coat)の化学と工事、自動車OEM塗装(純正塗装)4大工事:電着、中塗り、カラーコートとクリア。アルミ外板部品の塗装外観拡大効果(下地のストライプがベークで増幅される)は別途アルミボディ外板のローピングラインとペイントブラシライン:塗装・ベークなぜ下地ストライプを増幅するのかを参照。
5.2異種Metal接触腐食の隔離とエッジシール
鋼とアルミのDirect接触+電解質(残水、塩膜)=異種Metal接触腐食電池であり、アルミは犠牲極として隙間と破損部位から優先的に腐食する。コーティングSystemの職責は「隔離」を3段構えで作ること:転化膜と電着層で密着の連続性を保証し、エッジと重ね面はシーリング剤で封じて電解質の侵入を断ち、異種Metal接合界面は絶縁/シールの複合Solutionで処理する。BIW側のヘミング接着剤、PVC溶接部シールのベーク耐熱性と塗装システム要求は当サイト記事がパラメータ基準を示す:自動車BIWの溶接部シールとヘミング接着剤:PVCシーラーのパラメータと塗装システム。異種Metal接触の設計判定と塗装隔離SolutionのSystem的展開は鋼アルMixingボディの異種Metal接触腐食:塗膜隔離、エッジシールと防食システム設計にある。一体化ダイキャスト部品への特に注意すべき点:部品と鋼製サイドシル/メンバーの重なる面は機械加工で露出したアルミ面を含むことが多い。電着はこれを覆うが、手直しの研磨はその被覆層を磨り抜く――手直し時は必ず「界面隔離+シールの再構成」として扱い、タッチペイントで済ませてはいけない。
5.3手直しの制限:研磨深さ、補修溶接、接着の境界
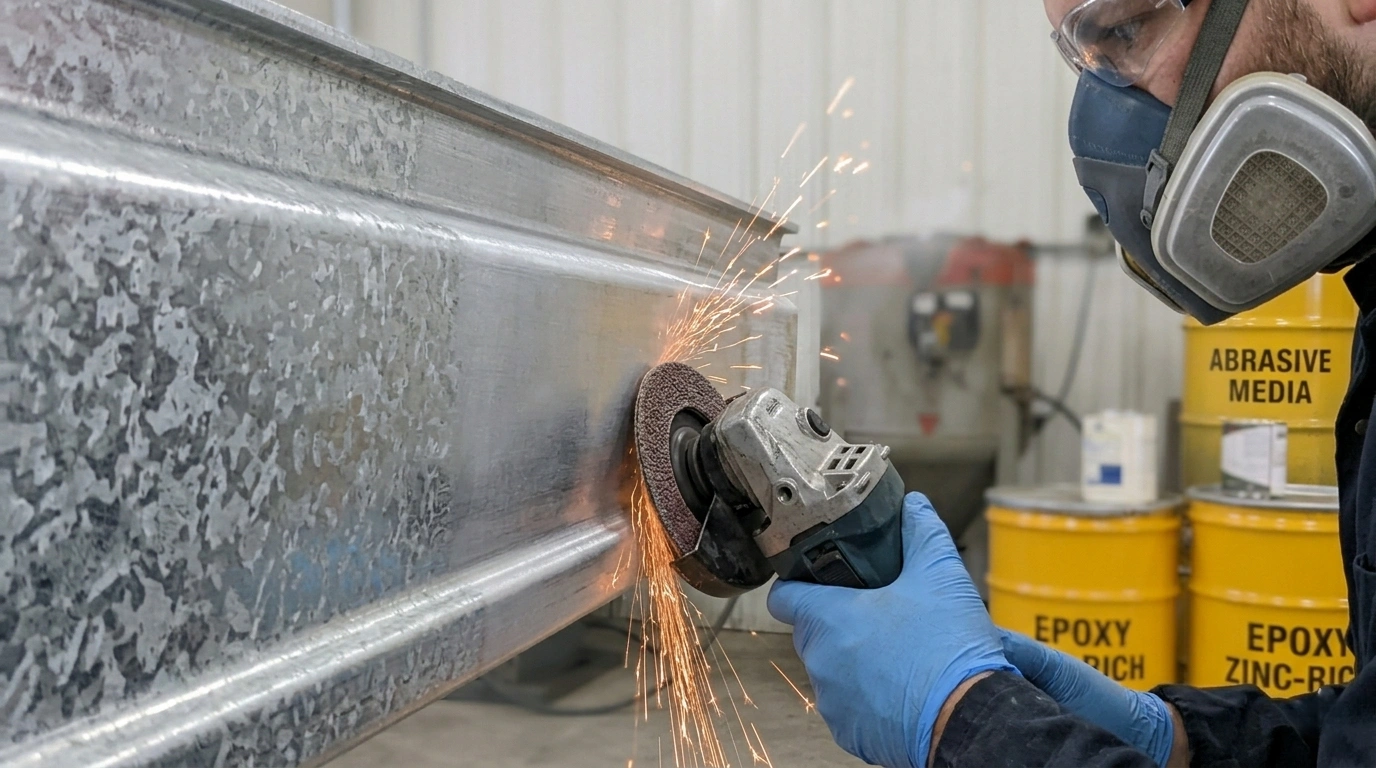
ダイキャスト部品の手直しの物理的上限は2つのものに決まる:肉厚余裕と緻密スキン層の連続性である。鋳物Surfaceは急冷された緻密層であり、皮下こそ孔隙の集中域。研磨で緻密層を貫通させることは、排気チャネルの口を塗膜直下に開けるのに等しく、次回のベークで元の位置から必ず吹き出す。企業作業規範レベルの通用している基準(契約付属資料の参考とはできるが国家規格ではない):肉厚損失が0.2 mmを超えたら再手直し不可、同一部品の手直しは2回まで、A面の気孔露出は直径0.3 mm級で点数制限。手直しを算定可能な作業へ変える三点セット:
- 深さ管理:手直しエリアはデプスゲージで基準面に対する読みを取り、図面で肉厚下限が示される箇所(公開報道ベースでは主要荷重領域が約4 mm、非重要領域が約2.5 mmオーダー)に「禁区」を設定し、禁区内ではいかなる研磨も禁止する。
- Weight検証:部品全体を秤量し、GB/T 11351-2017「鋳物Weightの公差」のMT等級で公称Weightとの境界を判定する――削り落とされたMetalはグラムで現れ、目視より信頼でき、原理的に「複数回手直しの累積減厚」も捕捉する。
- 補修溶接/接着の境界:構造部品の補修溶接は熱影響+気孔成長+Hardness変化を伴うため、外観手直し手段として通常は認められない。非荷重領域で顧客規範に従う場合に限る。Surface再溶融による緻密化処理の構造部品での可否は工場ごとの協定が必要。肉欠けと小孔は「穴あけ―シール/パテ充填―再封孔」ルートを優先する。パテと補修Systemの適合性はパテ編の硬化ウィンドウ基準を参照:自動車補修用パテ:HG/T 4561の指標、硬化ウィンドウとスキージ研ぎ工事。接着界面のシリコーン残留判定は第2章へ戻る――接着域の研磨の前には必ずSurfaceエネルギー検証を行う。塗装済み部品の塗膜手直しは水研ぎ―ポリッシュの境界に従い、「境界段差」をポリッシュで解決しようとしてはいけない:自動車塗料の水研ぎとポリッシュ:砥紙グレード構成、機械パラメータとホログラム模様のPrevents。
| 欠陥形態 | 許可される処置 | 硬い境界 | 再検証試験方法 |
|---|---|---|---|
| 電着ピンホール(孤立・小孔) | 元の緻密層内で局部研磨し、点状シール後に再吹付 | 研磨は緻密層を貫通して孔隙帯に入れてはならない。デプスゲージ読みと図面肉厚下限の対照 | 気密試験/ノッチ検査+Weight検証(MT等級) |
| 一面状ピンホール/排気膨れ | 面全体の手直し:塗膜除去→評価→再封孔/電着ライン外手直し | 手直し回数は累計2回上限(企業規範ベース) | ダイン値+連続水膜試験を再実施してから入線 |
| クレーター/フィッシュアイ(シリコーン源) | ぬれ膜期間は拭き取り再吹付。硬化後は清浄界面まで研磨貫通 | 汚染源を遮断する前の量産手直し禁止(槽全体の汚染Prevents) | A/B試験板+クレーター位置と風向/工事位置の対照 |
| エッジFilm Thickness不足/素地露出 | エッジシールの追塗り+局部下塗り | 異種Metal隔離層を破って再構築しないことを禁止 | 塗膜完全性検査+塩水噴霧のシステムレベル検証(GB/T 10125-2021) |
| ヒケ/コールドシャットの外観不良 | 非A面は限度見本で特採。A面はパテ補修に制限 | パテ厚がウィンドウ超過=ベークでひび割れ、後日の塗料吸い込み | 限度見本との対照+Film Thickness曲線 |
| 亀裂(いかなる形態でも) | 一律廃品判定。手直し工事に入れない | 亀裂は疲労荷重下で成長を続けるため、構造部品はゼロトレランス | 浸透探傷(カラーチェック)/CT再確認(探傷感度は顧客規範に従う) |
5.4サーフェイサー(中塗り)と車両全体システムでの役割
Mixingラインのボディには、見落としがちなもう一つの負荷軽減項目がある。中塗りの機能(レベリング、隔離、石はねクッション)ゆえに、「High Temperatureベークを1回減らす」ことがアルミ部品にもたらすリターンは大きく、中塗りレス/コンパクト工事(B1B2、3C1B)は熱処理不要合金・低温電着と組み合わせて「ライン全体の熱予算」Solutionを構成できる。中塗りのレベリング能力の取捨は当サイトの中塗り編に:自動車中塗り(サーフェイサー)の機能と施工上の要点:レベリング、隔離と層間密着。バッテリートレイ類ダイキャスト部品の絶縁・防食システムはバッテリーケース防食絶縁塗膜:駆動バッテリーパック防護の二重キー技術を参照。アルミ部品塗装Systemの耐食検証試験方法(塩水噴霧、石はね、高圧噴流の対照)は自動車アルミ合金ホイール塗装の耐食検証にSystem化された実測値がある。
六、主要データ一覧
- 38 mN/m:塗装待ち下地のSurfaceエネルギー、ダイン判定のリスクライン。清浄なMetal面は通常40~45 mN/m。シリコーン系レベリング剤は塗膜のSurface張力を20~22 mN/mまで、フッ素変性系は16~18 mN/mまで引き下げる――シリコーン汚染が「極微量で失効」する物理背景(業界公開ベース)。
- 約3 μm/min:NaOH 30~40 g/L、50 ℃ における5052/6061アルミ材のアルカリエッチング速度(1050は約2 μm/min)。Temperatureが10 ℃ 上がるごとに速度は約2倍。Na₂CO₃ 60 g/L、60 ℃ の系は1 μm/min未満(アルミ材Surface処理の公開資料ベース)。
- pH 3.8~4.2/20~35 ℃/60~120 s:ジルコニウム/チタン系ナノサーメック処理の典型的動作ウィンドウ(スプレイ60~120 s、浸漬90~180 s、遊離フッ素10~100 ppm、成膜50~150 nm、メーカー公開TDSベース)。pH下限の崩壊=アルミ部品の過エッチング。
- 30~130 mg/m² vs 2.0~3.5 g/m²:アルミ適合の薄膜転化処理とボディ用亜鉛系リン酸塩の膜量桁差(GB/T 6807-2001は塗装用リン酸塩被膜の膜量7.5 g/m²未満を規定。サーメック膜量の上限値130 mg/m²はその約1.8%)。
- 170~180 ℃×20~30 min → 140 ℃:通常カチオン電着の硬化ウィンドウ(ワーク実Temperature基準)と公開特許CN105969057Aの低温硬化電着の対照。低温電着は同時にフォードボックス法スローパワーは22 cm以上、絶縁破壊電圧は380 V以上、Film Thickness10~30 μm可変を示す。
- 240 MPa → 262 MPa:A356鋳造ホイールの塗装ベーク前後の引張強度実測変化(『熱加工工芸』2006年第6号文献)で、「ベーク=二度目の熱処理」を証明する。同方向でホイール業界は不完全時効によりベーク後のHardness上昇と衝撃靭性低下を抑制している(公開特許の背景記述)。
- 0.2 mm/2回:ダイキャスト部品の手直しで企業作業規範によくある上限(肉厚損失、手直し回数)。Weight偏差検証はGB/T 11351-2017『鋳物Weightの公差』MT1~MT16等級を引用し、パーセンテージで表す。
- 0.15 ml/100 g:アルミ溶湯の除気管理に関する公開資料ベース(ロータリー除気/不活性ガス噴流の目標水素量)。このオーダー以下の受入品は「塗装で排気しない」ための前提保険である。
- 535~540 ℃/130~185 ℃:Al-Si-Mg系T6の溶体化と人工時効Temperature帯(『理化検験(物理分冊)』2010年のA356ホイールT6条件改善文献は535 ℃×6 h、130~140 ℃×2.5~4 h等の推奨案を提示)。塗装ベーク帯と重複することがそのまま衝突源である。
七、ライン投入判定とMixingライン管理チェックリスト
- 技術協定の三点セット:型離型剤銘柄+残留限度(拭き取り法)、Density等級(X線/CT参考画像+気密試験)、熱処理状態(塗装後Performance要求を含む)を同一の受入協定に書き込む。欠落が一つでもあれば開かれたリスクとして処理する。
- 初品フルチェーン検証:新ロット/新銘柄のライン投入前に「洗浄―サーメック―電着―ベーク」4区間の短縮試験片を行う:ダイン値、連続水膜、膜量(ジルコニウム膜は界面を見る。リン酸塩はWeight法GB/T 9792/ISO 3892)、電着ピンホール計数、ベーク後の実Hardness再測定。
- 二Temperature域管理:熱処理不要合金とT6部品はハンガーを分け、ベークプログラムを分ける(Temperatureピーク+累計時間の二重制限)。ロールカーブ追跡記録器は四半期ごとに校正する。
- 槽液クロステイクオーバー汚染の監視:サーメック槽のpH/ジルコニウム/遊離フッ素を日次検査。電着UF透過液の油膜を目視点検。アルカリ洗浄槽は溶存アルミ量と遊離アルカリ度を連動で見る――アルミラインで「アルカリ度が足りるか」と「アルミ浸食が累積していないか」は表裏一体である。
- 欠陥データベース:クレーター、ピンホール、膨れをそれぞれ位置図で記録し、ダイキャストの溶解炉ロット・型離型剤ロットと関連付ける。3か月で「欠陥―受入ロット」の回帰線が引け、単発の判定より早く問題を露呈できる。
- 手直しの規律:研磨デプスゲージの読み+全体Weight(MT等級判定)をダブルで手直しチケットに記録。手直しが2回を超えたら強制レビュー。構造域の補修溶接はデフォルト禁止。

| 特徴 | クレーター/フィッシュアイ | 電着ピンホール | ベーク排気膨れ(火口状) | 塗膜下腐食の膨れ |
|---|---|---|---|---|
| 出現タイミング | ぬれ膜の秒単位で目視 | 電着出槽/乾燥後に目視 | トップコートベーク後に新たに出現または拡大 | 市場出荷後の数か月〜数年 |
| 形態 | 光る縁+センターの凹み、下地露出を伴うことが多い | 細密な直穴、平面/エッジに多い | 孔口に塗料の飛び散り縁、ホットスポット投影域に群発生 | 不規則な隆起、破損部で腐食生成物を確認 |
| 根本原因の方向 | Surfaceエネルギー汚染(シリコーン/ワックス/油) | 水素析出、槽液の異物、電圧ウィンドウ超過 | 皮下孔の排気+表層の早期封止 | 異種Metal接触/シール欠落/エッジ露出 |
| 検証手段 | ダインペン+A/B試験板+FTIR | 電圧カーブの振り返り+槽液フィルタ点検 | 断面とX線/CTの孔位置座標の対応付け | 現場電位/隙間検査+塗膜剥離解析 |
| 手直しの経路 | ぬれ膜期に除去。硬化後は清浄界面まで研磨貫通 | 再研磨して入線 | 封孔前処理+段階昇温で再塗装 | 隔離とシールの再構築(第5章) |
八、よくある質問FAQ
Q1 水系型離型剤なら本質的にSafetyか?水系に替えればクレーターは解決するか?
一概に言えない。水系は担体の分け方にすぎず、有効成分が後工事リスクを決める。水系ノンシリコーン(ポリマー/エステルエマルション)は通常そのまま塗装ラインに入れてよいが、水系シリコーン変性(変性ポリシロキサン系。公開特許処方ではシリコーンオイル占有率15~18%オーダー)とシリコーンワックス複合型は低Surfaceエネルギーの残留を残し、クレーターは従来どおり発生する。判定基準は「水系/溶剤系」のラベルではなく、後工事適合宣言がシリコーンゼロか、希釈と吹付量が管理されているか(過剰吹付そのものがカーボン堆積と皮下ガスの源になるか)、入線初品検査のダイン値と連続水膜試験の結果である。銘柄変更は一律A/B試験板の検証を経る。
Q2 電着前のアルカリ洗浄を「もう少し強めて」残留を一発で落とすのはなぜダメか?
アルミにとってアルカリを増す=下地を蝕むことだからである。公開のアルミ処理資料では50 ℃、NaOH 30~40 g/Lでエッチング速度約3 μm/min、しかも10 ℃ ごとに倍増し、浸漬型の槽液では溶存アルミの蓄積によるSurface粗化とまだらも重なる。アルカリ洗浄ウィンドウは「洗えるが浸食しない」はさみ層である。優先すべきは脱脂剤の乳化/捕捉能力の向上(界面活性剤系、スプレイ圧力、フレッシュ液の補給速度)であり、遊離アルカリ度の引き上げではない。強アルカリの前洗浄が本当に必要な部品(重度のドローイングオイル)は専用セクションで処理し、シリケート系防食剤入りの鋳造アルミ専用剤型を使い、時間は秒単位で管理する。クレーターが洗えないなら、答えはたいてい上流の剤種変更側にあり、後工事のアルカリ増強側にはない。
Q3 ダイキャスト部品は必ずX線検査すべきか?塗装工場は鋳造工場と受入基準をどう整合させるか?
塗装工場が自分で撮影する必要はないが、鋳物にはロット随伴でDensity(気密性)の証拠をProvidesさせ、それを塗装の言葉へ翻訳することは必須である。2つの現実に留意したい。GB/T 11346-2018の公開適用範囲はアルミ合金ダイキャスト部品を含まないと明記されているため、そのまま引用できる完成済みの「国家規格等級」は存在しない。実行可能な基準は3層構成――外観面はISO 10049:2019の目視等級判定フレームワークと承認サンプル等級で整合、内部は双方が承認した参考画像/CT等級判定(図面に書き込む)、機能孔部には気密抜き取り検査を追加。協定には「皮下孔は170~180 ℃ ベーク下で視認できる排気欠陥を生じてはならない」もDirect書き込み、塗膜の結果を受入判定基準へも変えておく。さもないと手直しコストは全部塗装側に落ちる。
Q4 熱処理不要合金の鋳物にもベークTemperature管理は要るのか?
要る。ただし性質が変わる。熱処理不要ルートは「過時効軟化」という層の衝突を消したため、ベークはもう強度を脅かさない。残る制約は排気ウィンドウ(鋳造状態の孔隙はやはり抜く必要がある)、寸法安定性(残留応力は依然として緩やかに解放される)、接着剤/シール材との併用耐熱性である。したがって熱処理不要品のベーク限度は「材料状態の制限」から「工事の制限」へ後退し、通常は通常の電着ウィンドウを許容できる。それでも実Temperatureカーブの記録と累計時間の統計は残すべきである――手直し1回で数サイクルの熱暴露であり、熱処理不要は管理不要ではない。
Q5 低温電着もUV硬化も「熱を下げ」られるが、どう選ぶか?
欠陥と製品が何を望むかによる。低温電着(公開特許の記載では約140 ℃ 硬化)が解くのは外面全体+内腔の下地問題――スローパワーは残り、内腔もそのまま塗装できる。代償は槽液ウィンドウがより狭いこと、乾燥/架橋タクトの再校正が必要なこと。UV/LEDは視線が届く面にのみ作用し、内腔と影部分は完全に打つ手なし。厚膜の深部硬化、酸素阻害、粉体/ゲルとの密着も境界であるため、外観露面とスポット補修向きだ。鋼アルMixingラインのボディに対して現実的な組合せは「内腔は電着(通常または低温)+外露面の高Film ThicknessはUV」、または3C1Bでベークを1回減らす。単一工事で二つの問いに答えようとしないこと。
Q6 鋼アル同一ラインで、電着槽液はアルミ向けに別途調整すべきか?
注視すべきは「処方をアルミ版に替える」ことではなく、アルミが持ち込む3つのドリフトである:アルカリ洗浄工事からの溶存アルミの系内連れ込み、界面アルカリ化によるアルミの両性侵食(密着不整合とピンホール群の発生として現れる)、広く平坦な面に滞留する析出水素の気膜。管理アクション:槽液のpH/導電率/固形分の日次管理(電着Film Thickness18~25 μmの基準範囲内の揺らぎはピンホールの差を増幅する)、電圧の分割ランプとダイキャスト平面域での電流Density低減、UFとアノライト液システムの負荷検証。当サイトの電着2本が槽液管理の全パラメータを与える:カチオン電着塗料の原理とパラメータ:スローパワー、電圧と槽液管理。前処理側の鋼アル別系統/共用ラインの決定はサーメックウィンドウ(Q2)と突き合わせて再確認する。
Q7 ダイキャスト部品の塗膜欠陥手直しで、「どこまで研磨してよいか」は誰が決めるのか?
3つのものが決める:図面の肉厚下限、緻密スキン層の位置、Weightの証拠。操作上は:まず当該ポイントの図面肉厚下限を確認し(公開報道ベースで一体化リアフロアの主要荷重域は約4 mm、非重要域は約2.5 mmオーダー)、「孔隙帯に達したら研磨停止」を作業カードに書き込む。デプスゲージの読取で1回の除去量を管理し、企業規範でよくある肉厚損失0.2 mm上限と「手直し2回まで」をそのまま工場協定へ引用できる。部品全体を秤量しGB/T 11351-2017のMT等級で境界を判定する。いずれかの境界を超えた処置は「手直し」から「レビュー/特採/廃品判定」へ切替え、第3回の研磨は認めない。
Q8 一体化ダイキャスト部品は車両全体の塩水噴霧規格で受入すべきか?試験をどう組み立てれば意味があるか?
単発の「XX時間」には受入の意味がなく、システムレベルの設計試験に意味がある。実行可能なSolution:入線初品と手直し上限品を取り、スクライブ(切り込み)/隙間模擬付きの塩水噴霧(GB/T 10125-2021/ISO 9227基準)を行い、3項目を審査する――電着膜の完全性(ピンホール率)、エッジシールの有効性(破損部からの腐食展開)、サーメック界面の密着(クロスカット0~1級で判定)。車両全体の防食目標を参照した倍化サイクル(塩水噴霧+石はね模擬+温Humidityサイクルの組合せ)を組む。当サイトには実測フレームワークの再利用可能記事がある:自動車アルミ合金ホイール塗装の耐食検証:塩水噴霧・石はね・高圧噴流の対照。結論を技術協定へ書き戻して初めて、次のロットの受入が真に安くなる。
九、参考資料とデータの基準について
- GB/T 11346-2018「アルミ合金鋳物のX線写真検査欠陥等級分類」(2018-07-13発行、2018-08-01施行、GB/T 11346-1989を代替。公開抄録は透過厚さ50 mm以下のアルミ合金鋳物に適用し、アルミ合金ダイキャスト部品および亀裂・コールドシャット等の欠陥等級分類には適用しないと明記)。GB/T 5677-2018「鋳物のX線写真検査」。
- ISO 10049:2019「Aluminium alloy castings — Visual method for assessing porosity」(第2版、2019-06-19発行、1992年版を代替。等級判定図例と検査条件は公開転載情報による)。
- GB/T 15114-2023「アルミ合金ダイキャスト鋳物」(現行、2009年版を代替。2009年版は2009-12-01施行、2023-05-30廃止、ASTM B85-03を修正採用していた)。GB/T 15115-2024「ダイキャスト用アルミ合金」。GB/T 11351-2017「鋳物Weightの公差」(2017-11-01発行、2018-05-01施行、MT1~MT16等級)。
- GB/T 6807-2001「鋼鉄部品の塗装前リン酸塩処理技術条件」(塗装用リン酸塩被膜の膜量7.5 g/m²未満、3% NaCl浸漬判定)。GB/T 11376-2020(=ISO 9717:2017)。GB/T 9792(=ISO 3892、膜量Weight法)。GB/T 10125-2021(=ISO 9227:2017、塩水噴霧)。GB/T 2828.1-2012(AQLサンプリング)。
- 陳曠・関紹康ら『鋳造アルミ合金ホイールT6熱処理条件の改善研究』(『熱加工工芸』2006年第6号、塗装ベーク後のA356引張強度240→262 MPa、伸び8%→9%)。范文静ら『A356アルミ合金ホイールT6熱処理条件の改善』(『理化検験(物理分冊)』2010年46巻11号、溶体化535~540 ℃、時効130~140 ℃×2.5~4 h等の推奨案)。潘浩ら『低強度パルス磁場下での時効Temperatureと時間がA356アルミ合金の組織とPerformanceに与える影響』(『機械工事材料』2023年47巻8号、時効Temperature帯175~185 ℃ の通常案対照)。
- アルミ押出材Surface処理の公開技術文献(中国アルミ押出材業界サイトとメーカー技術稿):NaOH 30~40 g/L、50 ℃ で1050約2 μm/min、5052/6061約3 μm/min。Temperature10 ℃ 上昇ごとに速度約2倍。Na₂CO₃ 系は1 μm/min未満。アルカリエッチング操作ウィンドウは40~55 ℃/20~120 s級。
- メーカー公開資料ベース:Henkel BONDERITE M-NT 1800Aジルコニウム・チタン系サーメック処理(pH 3.8~4.2、13~46 ℃、スプレイ60~120 s、成膜50~150 nm、遊離フッ素10~100 ppm)。サーメック処理剤の公開銘柄膜量30~130 mg/m²。BONDERITE 333RELEASE 2、L-CA CP 799等のノンシリコーン水系ダイキャスト離型剤TDS。ダイキャスト離型剤の分類と欠陥対照(水系/溶剤型/ワックス系/ポリシロキサン類、金型Temperature150~320 ℃、希釈10~100倍)。
- 特許公開文献:CN105969057A『低温硬化カチオン電着塗料およびその製造工事』(2016-09-28公開。硬化140 ℃、Film Thickness10~30 μm、フォードボックス法スローパワーは22 cm以上、絶縁破壊電圧は380 V以上、背景値としての通常CED 170~180 ℃)。テスラのダイキャスト用アルミ合金特許(公開報道ベースの文献番号CN112567059)。一体化ダイキャストと熱処理不要合金の産業化に関する公開報道(6 000 t級Giga Press、部品70→1~2点、溶接点約2 000点減、軽量化約3割、コスト削減約4割。いずれもメディア転載ベース)。
- 塗膜欠陥とSurfaceエネルギーの公開技術資料:ダイン値38 mN/m判定、シリコーン系レベリング剤20~22 mN/m、フッ素変性系16~18 mN/m。FTIR/顕微鏡による原因判定。粉体/ダイキャスト部品のoutgassingとプレベーク除気、封孔下塗りに関する業界コンセンサス(塗装技術コミュニティの公開投稿)。
出典と基準の説明:本稿の規格番号、発行/施行日付と適用範囲は全国標準情報公共サービスプラットフォームおよび標準情報サービス網で検索・照合済みである。メーカーTDS、業界文献、メディア報道中の工事数値は公開資料ベースの値であり、銘柄・ロット・生産ラインの条件により変動する。選定コミュニケーションと欠陥調査に用いるもので、仲裁の根拠とはならない――正式な判定は現行規格原文、サプライヤー技術文書、顧客図面を正とする。企業作業規範類の数値(手直し回数、肉厚損失、区域制限)は公開で確認できる工場内規範の転載によるもので、引用時は協定で必ず再取り決めを行うこと。
Last updated: 2026-11-03 | 社名:Kexin New Materials (Guangdong) Co., Ltd. (B2B技術文献、取引条件EXW/FOB)