Warum ist das Abtönen und die Verarbeitung von Metallic-Lack zehnmal schwieriger als bei pigmentierter Farbe
In der Welt der Beschichtungen lässt sich sagen: Wenn das Abtönen von pigmentierter Farbe das ”Einstellen einer Farbe” ist, dann ist das Abtönen von Metallic-Effektlack das ”Einstellen einer ganzen, winkelabhängigen optischen Kurve”. Ein erfahrener Abtöner für pigmentierte Farbe fühlt sich beim ersten Mal vor Metallic-Lack oft hilflos – weil all seine bisherigen Erfahrungen auf der Prämisse beruhen, dass ”die Farbe sich nicht mit dem Betrachtungswinkel ändert”, und genau diese Prämisse bricht der Metallic-Lack. Ein und derselbe Eimer Metallic-Lack erscheint von vorne betrachtet hellsilbrig, von schräg betrachtet dunkelgrau, aus der Nähe flimmernd, aus der Ferne mit Farbumschlag; wenn auch nur eine Dimension nicht stimmt, ist die ganze Farbe ”falsch”.
Diese Komplexität rührt von der physikalischen Natur des Metallic-Effektlacks her. Pigmentierte Farbe stützt sich auf Absorption und Streuung von Licht durch Pigmente, wodurch die Farbe relativ stabil ist; Metallic-Lack stützt sich auf Reflexion und Interferenz von Licht durch Aluminiumflakes und Perleffekt-Pigmente, wobei das Aussehen gemeinsam durch Art, Korngröße, Konzentration der Effektpigmente und – am entscheidendsten – deren Ausrichtung bestimmt wird. Die Ausrichtung wiederum hängt stark vom Verarbeitungsprozess ab (Spritzparameter, Lösemittelverdunstung, Schichtdicke). Dies führt zu einer harten Realität: Das endgültige Aussehen des Metallic-Lacks wird zur Hälfte von der Formulierung und zur Hälfte von der Verarbeitung bestimmt. Mit derselben Formulierung können verschiedene Personen, verschiedene Pistolen und verschiedene Parameter zwei völlig unterschiedliche Effekte erzeugen.
Ein weiteres anschauliches Beispiel: Übergibt man denselben Eimer silbernen Metallic-Lack an zwei Techniker, von denen einer hohen Luftdruck, feine Zerstäubung, mehrere dünne Spritzgänge und ausreichendes Zwischentrocknen gewohnt ist, der andere niedrigen Druck, wenige dicke Spritzgänge und es eilig hat, den Klarlack aufzutragen, dann ist das Lackbild des Ersteren hellsilbrig und transparent mit starkem Farbumschlag, während das des Letzteren matt, fleckig und mit flachem Farbumschlag wirkt – bei völlig identischer Formulierung, aber himmelweit unterschiedlichem Aussehen. Dieses Szenario spielt sich in der Realität täglich ab und ist auch die Wurzel dafür, dass viele Werke ”bei gewechseltem Lack kein Problem, bei gewechseltem Personal aber Probleme” haben. Es verdeutlicht tiefgreifend: Beim Metallic-Lack muss über die Formulierung stets zugleich über die Verarbeitung gesprochen werden, beim Liefern stets zugleich über den technischen Service. Über die Farbe von Metallic-Lack ohne Bezug zur Verarbeitung zu sprechen, ist sinnlos. Dies ist auch der Grund, warum dieser Artikel ”Abtönen” und ”Verarbeitung” zusammen behandelt – sie sind ohnehin zwei Seiten derselben Medaille.
Aus genau diesem Grund sind Abtönen und Verarbeitung von Metallic-Effektlack niemals zwei unabhängige Dinge, sondern ein Gesamtsystem, das zwangsläufig gemeinsam betrachtet werden muss. Der Abtöner muss die Verarbeitung verstehen – weil die Formulierung stabil verarbeitbar sein muss; der Verarbeitungstechniker muss das Abtönen verstehen – weil Parameter die Farbe verändern. Dies erklärt auch, warum in Branchen mit extrem hohen Anforderungen an Metallic-Aussehen wie Automobil, Haushaltsgeräte und Unterhaltungselektronik die Farbgebungsfähigkeit und Verarbeitungstechnik als Kernkompetenz gelten. Beschichtungsunternehmen wie Kexin New Materials, die mehrere Branchen bedienen, betrachten die integrierte technische Dienstleistung von ”Formulierung – Farbe – Verarbeitung” oft als den entscheidenden Wert, der das Metallic-Lack-Geschäft vom gewöhnlichen Beschichtungsverkauf unterscheidet. Dieser Artikel zerlegt systematisch die technischen Kernpunkte von Abtönen und Verarbeitung von Metallic-Effektlack, um dem Leser zu helfen, diese präzise Ingenieursdisziplin zu verstehen, die ”Wissenschaft und Handwerk verbindet”.
Mehrwinkel-Farbgebung: Die Sprache des winkelabhängigen Farbwechsels verstehen
Die erste Lektion beim Abtönen von Metallic-Lack ist, die ”Mehrwinkel-Farbgebung” zu verstehen und zu beherrschen. Pigmentierte Farbe lässt sich meist mit einem einzigen Winkel (z. B. 45°/0°) definieren, während Metallic-Lack durch mehrere Winkel gemeinsam beschrieben werden muss, da sein Aussehen im Wesentlichen eine winkelabhängige Kurve ist.
Die branchenübliche Mehrwinkel-Farbmessung verwendet als Referenz ein festes Einfallslicht (meist 45° Einfallswinkel) und misst die Farbe in verschiedenen Abweichungswinkeln relativ zur spiegelnden Reflexionsrichtung. Übliche Winkel sind der nahe am Spiegel liegende 15° (Hellzustand, auch Hochglanzwinkel genannt), 25°, der mittlere 45° sowie die vom Spiegel entfernten 75°, 110° (Dunkelzustand, auch Streifwinkel/Farbumschlagwinkel genannt). Manche Geräte messen zusätzlich seitliche Interferenzwinkel, um das Regenbogen-Schillern von Perleffekten zu erfassen. Die Reihe der L*a*b*-Werte dieser Winkel ergibt den vollständigen ”winkelabhängigen Farbfingerabdruck” des Metallic-Lacks. Zwei Metallic-Lacke gelten nur dann als wirklich farbgleich, wenn sie in allen Winkeln übereinstimmen.
Das Verständnis der Bedeutung der einzelnen Winkel ist entscheidend. Der Hellzustandswinkel (15°, 25°) spiegelt vor allem die Spiegelreflexionsstärke und Farbe der Aluminiumflakes wider; die Stärke des Farbumschlags und das metallische Glänzen sind hier abzulesen. Der Dunkelzustandswinkel (75°, 110°) spiegelt den Unterton des Lackfilms und die Eigenfarbe der Pigmente wider; ob der Metallic-Lack im Dunkelzustand schmutzig oder dunkel wirkt, ist eine wichtige Qualitätsdimension. Der Mittelwinkel (45°) ist der Gesamteindruck. Beim Abtönen, wenn festgestellt wird, dass eine Metallic-Farbe ”von vorne stimmt, von der Seite abweicht”, liegt es meist daran, dass Hell- und Dunkelzustandswinkel nicht gleichzeitig passen. Daher muss ein Metallic-Lack-Abtöner lernen, ”mit Mehrwinkel-Daten zu sprechen”, statt allein auf einen einzelnen Winkel oder das bloße Auge aus einem festen Blickwinkel zu urteilen – Letzteres führt leicht zu Fehlurteilen wie ”sieht richtig aus, misst sich falsch” oder ”bei diesem Licht richtig, bei jenem Licht falsch”.
Ein praktischer Abtönansatz besteht darin, Mehrwinkel-Daten in handhabbare Korrekturrichtungen zu ”übersetzen”. Beispielsweise: Ist der Hellzustand zu dunkel (15°-L* niedrig), bedeutet das meist zu wenig Aluminiumflakes oder zu feine Korngröße bzw. schlechte Ausrichtung; man kann Aluminiumpulver erhöhen, die Korngrößenkombination anpassen oder die Verarbeitung optimieren. Ist der Dunkelzustand schmutzig (110°-Farbtonverschiebung), liegt es meist an der Wahl oder Menge der transparenten Farbkomponenten, die angepasst werden müssen. Reicht der Gesamt-Farbumschlag nicht (geringe L*-Differenz zwischen Hell und Dunkel), deutet dies auf schlechte Ausrichtung der Flakes hin, was eher ein Verarbeitungs- als ein Formulierungsproblem ist. Diese Methode des ”Daten lesen, Richtung festlegen” macht das zuvor nebulöse Korrigieren von Metallic-Lack nachvollziehbar und ist ein Kernbestandteil der Ausbildung von Metallic-Lack-Abtönern. Gleichzeitig muss die Standardisierung der Bewertung betont werden: Die Betrachtung muss unter Standardlicht, Standardwinkel und mit Standard-Farbentwicklung (Spritztafel statt Rakeltafel, da Metallic-Lack beim Rakeln und Spritzen extrem unterschiedlich wirkt) erfolgen, sonst werden Daten und Urteil verfälscht.
Computer Color Matching (CCM): Beschleuniger beim Abtönen von Metallic-Lack
Angesichts der Komplexität aus vielen Winkeln und Variablen ist das reine manuelle Probieren beim Abtönen von Metallic-Farben nicht nur ineffizient, sondern auch schwer reproduzierbar. Moderne Metallic-Lack-Abtönung stützt sich zunehmend auf Computer Color Matching (CCM)-Systeme, die das Abtönen teilweise von ”Kunst” zu ”Wissenschaft” wandeln und ein Schlüsselwerkzeug zur Effizienz- und Konsistenzsteigerung sind.
Hier ist ein häufiges Missverständnis zu klären: CCM ist keine Magie, die ”nach einem Scan die Formulierung liefert”. Dahinter stehen langfristig akkumulierte Basisdatenarbeit und optische Modellierung. Die gerichtete Reflexion von Metallic-Lack ist weit komplexer als bei pigmentierter Farbe – Aluminiumflakes haben sowohl Spiegelreflexion als auch Streuung, Perleffekte zusätzlich Interferenz; die für gewöhnliche pigmentierte Farbe genutzte Kubelka-Munk-Zweikonstanten-Theorie greift hier nicht vollständig, sondern es bedarf komplexerer Mehrfluss- oder BRDF-Modelle (Bidirectional Reflectance Distribution Function), um das gerichtete Verhalten der Effektpigmente zu beschreiben. Das bedeutet, dass die Algorithmus- und Datenhürden für Metallic-Lack-CCM weit höher liegen als bei pigmentierter Farbe, was erklärt, warum hochwertige Metallic-Lack-Farbgebung ein Kernasset ist, das nur wenige Unternehmen besitzen.
Das Prinzip von CCM: Zuerst wird eine Mehrwinkel-Optikdatenbank für verschiedene Effektpigmente (unterschiedliche Aluminiumpulver, Perlen, transparente Farbkomponenten) unter Standard-Farbentwicklung aufgebaut, der Mehrwinkel-Farbwert der Zielfarbe gemessen, und die Software berechnet umgekehrt aus dem optischen Modell die Pigmentmischung, die dem Ziel entspricht. Im Gegensatz zu pigmentierter Farbe muss Metallic-Lack-CCM auf einem Mehrwinkel-Optikmodell basieren und das komplexe gerichtete Reflexionsverhalten der Effektpigmente verarbeiten, weshalb der Algorithmus komplexer und die Datenbankqualität höher sein muss. Eine hochwertige Metallic-Lack-CCM-Datenbank muss zahlreiche Mehrwinkel-Farbentwicklungsdaten vieler Pigmente in verschiedenen Konzentrationen und Kombinationen abdecken – dies ist an sich eine zeit- und kraftaufwendige Grundlagenarbeit und das Kernasset der Farbgebungsfähigkeit eines Beschichtungsunternehmens.
Die von CCM gelieferte Formulierung ist meist ein ”Startpunkt”, nicht das ”Ende”. Da das Aussehen von Metallic-Lack auch von der Verarbeitung beeinflusst wird, ist nach der CCM-Erstabstimmung oft noch manuelle Feinabstimmung (Korrektur) nötig – der Abtöner passt anhand des Mehrwinkelvergleichs von Spritzmuster und Zieltafel Aluminiumkorngrößen-Mix, Perlenanteil oder transparente Farbkomponenten an, um dem Ziel näherzukommen. Der Einsatz von KI-Abtöntechnologie in jüngerer Zeit lässt Systeme aus massenhaft historischen Formulierungen lernen, näher am Endpunkt liegende Erstabstimmungen geben und Korrekturrichtungen intelligent empfehlen, wodurch die Musterzyklen weiter verkürzt werden. Doch ob CCM oder KI – sie können das erfahrene Urteil des Abtöners über die Textur nicht vollständig ersetzen, insbesondere bei schwer voll digitalisierbaren Dimensionen wie Funkeln, Körnigkeit und Tiefe. Der ideale Modus beim Metallic-Lack-Abtönen ist daher die Mensch-Maschine-Kooperation: ”CCM/KI geben die Richtung, der Meister bestimmt die Textur”. Kexin New Materials wendet bei der Entwicklung neuer Farben für Kunden ebenfalls diesen Modus aus Datenbank plus manueller Korrektur an, um Effizienz und Endtextur zu vereinen.
Formulierungs-Kombinationskunst: Das Trio aus Aluminiumpulver, Perleffekt und transparenten Farbkomponenten
Die hochwertige Textur von Metallic-Effektlack entspringt oft der raffinierten Kombination von Aluminiumpulver, Perleffekt-Pigmenten und transparenten Farbkomponenten. Das Verständnis der jeweiligen Wirkung und des Zusammenspiels dieser drei Rohstoffe ist die Kernkunst der Metallic-Lack-Formulierung und -Abtönung.
Aluminiumpulver bestimmt das ”Gerüst” des Metalls – die Basis von Glanz, Farbumschlag und Funkeln. Bei der Wahl von Aluminiumpulver ist die Korngröße die Hauptvariable: Feines Aluminiumpulver (3–8 Mikrometer) gibt einen feinen Satinmatteffekt mit geringem Funkeln; mittleres (10–20 Mikrometer) balanciert Deckkraft und moderatem Funkeln; grobes (über 25 Mikrometer) erzeugt deutliche Diamant-Funkeleffekte. Oft werden in derselben Formulierung verschiedene Korngrößen kombiniert, um zugleich feines Grundlicht und akzentuierende Funken zu erhalten. Die Art des Aluminiumpulvers (Cornflake/Silberdollar/Spiegel-VMP) bestimmt Helligkeit und Farbumschlaggrad. Die Menge beeinflusst Deckkraft und Farbumschlag – viel Menge gibt starke Deckkraft, aber der Umschlag kann durch Stapelung leiden; wenig Menge lässt möglicherweise den Untergrund durchschimmern.
Perleffekt-Pigmente sorgen für ”Tiefe und Farbtiefe”. Sie erzeugen durch Lichtinterferenz ein weiches Regenbogenschillern und verleihen dem Metallic-Lack Tiefe und reichere winkelabhängige Farbvariation. In Silber eingesetztes Weißperlen verstärkt die Transparenz und den ”Diamant-Glanz” im Hellzustand; Interferenzperlen (wie rot, blau, grün) erzeugen den hochwertigen Zweifarbeffekt ”Unterton eine Farbe, Funkeln eine andere” – das Geheimnis vieler hochwertiger Autoperlfarben. Bei Kombination von Perlen und Aluminium ist auf die Überlagerung der gerichteten Reflexionen zu achten, um gegenseitige Störung mit Grau- oder Schmutzigwerden zu vermeiden.
Hier ein Detail zur Kombination: Die Korngrößenkombination von Aluminium und Perlen erfordert ”Siebungsdenken”. Nutzt man nur eine Korngröße, wirkt der Funke entweder zu gleichförmig-monoton oder die Körnigkeit gerät außer Kontrolle. Profis kombinieren oft grobe, mittlere und feine Korngröße im Verhältnis – grobe liefern akzentuierende Diamantfunken, mittlere das Hauptmetallgefühl, feine füllen Grundlicht und Feinheit, sodass bei Direktlicht reiches Funkeln, bei Streulicht keine Körnigkeit sichtbar ist. Solche Siebung ist reine Erfahrung und das Ergebnis zahlloser Versuche, und der tiefere Grund, warum bei verschiedenen Marken derselbe Farbton ”fast gleich aussieht, aber anders wirkt”.
Transparente Farbkomponenten (farbstoff- oder transparentpigmentbasiert) übernehmen das ”Einfärben ohne das Metall abzudecken”. Metallic-Lack darf nicht mit gewöhnlichen deckenden Pigmenten eingefärbt werden, sonst wird die Metallreflexion der Flakes verdeckt; man muss transparente Farbkomponenten nutzen, damit sich die Farbe ”über” die Metallreflexion legt und ein ”farbiges Metall” entsteht. Die Wahl der transparenten Farbkomponente bestimmt direkt Farbton, Reinheit und Dunkelzustandsverhalten des Metallic-Lacks – im Hellzustand lässt sie das Metall farbig schimmern, im Dunkelzustand bildet sie den Unterton. Die Wetterbeständigkeit der transparenten Komponente ist besonders kritisch: Farbstoffe sind brillant, aber wetteranfällig und verblassen leicht; transparentpigmentierte sind wetterbeständig und das Hauptmittel für Außenmetallicfarben. Die Kunst der Dreierkombination liegt darin, mit Aluminium den Grundton, mit Perlen die Tiefe und mit der Komponente den Farbton zu setzen – erst wenn das Trio harmoniert, entsteht ein wirklich hochwertiger Metallic-Lack. Diese Kombinationserfahrung ist das über Jahre akkumulierte Kern-Know-how des Metallic-Lack-Formulierers.
Wie Spritzparameter die ”Farbe verändern”: Verarbeitung ist Abtönen
Beim Metallic-Lack ist eine kontraintuitive, aber extrem wichtige Erkenntnis: Die Verarbeitungsparameter sind selbst Abtönvariablen. Mit derselben Formulierung ergeben unterschiedliche Spritzparameter unterschiedlichen Farbumschlag, Funkeln und Farbton. Zu verstehen, wie Spritzparameter die Ausrichtung der Flakes beeinflussen, ist der Schlüssel zu stabilem Metallic-Lack-Aussehen.
Die Zerstäubung ist die erste Hauptvariable. Je feiner die Zerstäubung (hoher Druck, niedrige Viskosität), desto kleiner die Tropfen, desto leichter breiten sich die Flakes parallel im Film aus – stärkerer Farbumschlag, hellerer Metallglanz. Je gröber die Zerstäubung, desto ungeordneter die Flake-Haltung, desto schwächer der Umschlag, leicht fleckig. Daher verlangt Metallic-Lack meist feinere Zerstäubung. Pistolengeschwindigkeit und Farbmenge bestimmen Einzelschichtdicke und Benetzung – langsame Pistole und viel Farbe geben dicken Nassfilm, die Flakes haben mehr Fließraum, können aber leichter mit dem Fluss verrutschen; schnelle Pistole und wenig Farbe geben dünnen, schnell trocknenden Film, die Flakes werden in der aktuellen Haltung ”eingefroren”. Der Pistolenabstand (meist 15–25 cm) beeinflusst den Nass-Trocken-Zustand der Tropfen beim Werkstück und die Überlappung des Sprühstrahls.
Die Spritz-Trockenzeit ist ein spezifischer Schlüsselprozess von Metallic-Lack. Das Spritz-Trocknen zwischen mehreren dünnen Schichten lässt das Lösemittel der vorherigen Schicht vollständig verdunsten und die Aluminiumflitter orientieren sich stabil, bevor die nächste Schicht aufgetragen wird; so können sich die Aluminiumflitter jeder Schicht parallel anordnen und der Farbwechsel (Flop) ist maximal. Bei unzureichendem Spritz-Trocknen werden die Flitter gestört, bevor sie orientiert sind, was zu Fleckenbildung und verringertem Farbwechsel führt. Die Orientierungs- oder Kontrollspritztechnik (control coat/dust coat) ist ein von Profis häufig genutzter Trick – am Ende wird ein hochzerstäubter, etwas entfernter „Trockenspritz“ als zusätzliche Schicht aufgetragen, damit sich die oberflächlichen Flitter weiter abflachen und einheitlich schimmern; dies ist der entscheidende Schliff zur Verbesserung des Farbwechsels und der gleichmäßigen Optik.Gerade weil die Parameter so großen Einfluss haben, muss der Auftrag von Metallic-Lack „parametrisch fixiert“ sein: Sobald durch das Muster die Parameter wie Zerstäubungsdruck, Pistolengeschwindigkeit, Pistolenabstand, Anzahl der Gänge, Spritz-Trockenzeit, Schichtdicke usw. festgelegt sind, müssen sie in der Serienfertigung strikt reproduziert werden; jede Abweichung führt zu Farbunterschieden. Dies ist auch der Grund, warum Metallic-Lack-Linien zunehmend zu automatischem/robotergestütztem Spritzen neigen – Roboter können Parameter präzise reproduzieren und sind stabiler als Menschen. Handspritzen hängt stark von Ausbildung und Erfahrung des Technikers ab. Man kann sagen: Bei Metallic-Lack ist „Auftrag gleich Farbtonabstimmung“, und die Prozessstabilität entspricht direkt der Farbkonsistenz.
| Spritzparameter | Einfluss bei zu hoch/zu schnell | Einfluss bei zu niedrig/zu langsam | Auf Metallic-Effekt |
|---|---|---|---|
| Zerstäubungsdruck | Lackfilm zu trocken, starker Farbwechsel | Flitter ungeordnet, leicht fleckig | Feinere Zerstäubung, heller |
| Pistolengeschwindigkeit | Dünne Schicht, Flitter frieren leicht ein | Dicke Schicht, Flitter leicht versetzt | Beeinflusst Farbwechsel und Gleichmäßigkeit |
| Schichtdicke | Flitter stapeln, Farbwechsel sinkt | Unzureichende Deckung, Grund durchscheinend | Optimales Fenster einhalten |
| Spritz-Trockenzeit | —— | Unzureichend führt zu Flecken, Farbwechsel sinkt | Je vollständiger, desto heller |
Schichtdicke und Deckung: Die unsichtbare rote Linie beim Metallic-Lack-Auftrag
Beim Auftrag von Metallic-Lack ist die Schichtdickenkontrolle eine oft unterschätzte, aber entscheidende unsichtbare rote Linie. Sie widerspricht der Intuition von Volltonfarbe „dicker ist sicherer“ völlig und ist der Bereich, in dem Anfänger am ehesten Fehler machen; sie verdient eine gesonderte Betrachtung.
Metallic-Basislack weist ein „optimales Schichtdickenfenster“ auf. Zu dünn: unzureichende Deckung, Grund scheint durch, Farbe zu hell, zudem zu geringe Flitterdichte und schwacher Metalleffekt; zu dick: Flitter stapeln sich schichtweise, Haltung chaotisch, was den Farbwechsel verringert, das Fleckenrisiko erhöht und möglicherweise zum Ablaufen führt. Dieses optimale Fenster ist meist sehr schmal (Trockenfilm von Metallic-Basislack oft 10–20 Mikrometer) und muss durch „dünn mehrschichtig spritzen, jede Schicht spritz-trocknen“ präzise getroffen werden, statt einmal dick aufzutragen. Jeder dünne Spritzgang lässt einer neuen Flitterschicht ausreichend Zeit und Raum, sich beim Schrumpfen des Lackfilms flach zu orientieren; mehrschichtiges dünnes Spritzen erreicht sowohl Deckung als auch parallele Anordnung jeder Flitterschicht und somit maximalen Farbwechsel.
Deckkraft ist ein weiteres auszugleichendes Merkmal. Die Deckung von Metallic-Lack beruht nicht nur auf Flittern, sondern auch auf dem Zusammenspiel von transparenten Farbkonzentraten und Primer-Farbe. Bei schwach deckenden transparenten Farben (wie manche Rot-, Gelbtöne) wird oft ein passender farbiger Primer (color primer) als Grundierung verwendet, um das Durchscheinen zu reduzieren und den Farbton zu stabilisieren – so bleibt der endgültige Farbunterschied selbst bei leichten Schwankungen der Lackschichtdicke kontrollierbar. Dies ist der Grund, warum hochwertige Metallic-Lack-Systeme die ganzheitliche Abstimmung „Primer – Farblack – Klarlack“ betonen und nicht nur den Farblack selbst.
Subtiler ist, dass derselbe Metallic-Lack bei unterschiedlicher Schichtdicke verschiedenen Farbwechsel und Farbton zeigt – Schichtdickenschwankung ist an sich eine „unsichtbare Farbton-Variable“. Daher muss die bei der Musteranfertigung bestimmte Standard-Schichtdicke in der Serie strikt reproduziert werden; Linien sind oft mit Online-Schichtdickenüberwachung ausgestattet. Das Verständnis und Einhalten des Schichtdickenfensters ist ein Schlüsselschritt, um eine gute Formulierung in stabiles Serienaussehen zu übersetzen und unterscheidet erfahrene Techniker von Neulingen.
Farbtonabstimmung und Auftrag von Perlglanzlack: Eine Stufe über Metallic-Lack
Wenn Metallic-Lack schon schwer ist, dann geht Perlglanzlack (mit Glimmer-basierten Perleffekt-Pigmenten) in mancher Hinsicht noch eine Stufe weiter. Der Interferenz-Farbmechanismus von Perlglanz unterscheidet sich von der Spiegelreflexion von Aluminiumpulver; seine Farbtonabstimmung und Verarbeitung folgen eigenen Regeln und verdienen eine eigene Betrachtung.
Perleffekt-Pigmente erzeugen durch Lichtinterferenz an den Grenzflächen der Oxidschicht Regenbogenfarben; ihre winkelabhängige Farbänderung unterscheidet sich von Aluminiumpulver – Aluminium zeigt vor allem Helligkeitsänderung mit dem Winkel, Perlglanz kann Farbtonänderung mit dem Winkel zeigen (z. B. von Gold zu Rot, von Blau zu Grün). Dies macht die Mehrwinkel-Farbabstimmung von Perlglanzlack komplexer; manche Interferenz-Perlen benötigen spezielle seitliche Interferenzmesswinkel zur genauen Charakterisierung. Der „Grundton“ und die „Funkelfarbe“ von Perlglanz können verschieden sein; dieser Zweifarben-Effekt ist Quelle des hochwertigen Eindrucks, erhöht aber die Abstimmungsschwierigkeit enorm.
Beim Auftrag sind Perlschuppen meist größer und dünner als Aluflitter und empfindlicher gegen Scherschäden; Rühren und Fördern müssen sanfter sein; die Orientierung von Perlglanz hängt ebenfalls von Spritzparametern und Spritz-Trocknen ab, doch ist seine Empfindlichkeit gegen Schichtdicke und Anzahl der Lagen manchmal höher – Perlglanzlack nutzt oft eine „Dreischicht“-Struktur (Basislack + Perlmittelschicht + Klarlack, oder farbiger Grund + Perldecklack + Klarlack), um tiefe Schichten zu erzeugen; das Zusammenspiel der Schichten ist anspruchsvoller. Perlglanzweiß ist typisch: oft weißer Basislack als Grund, dann Mittelschicht mit weißem oder Interferenz-Perlglanz, zuletzt Klarlack; drei Schichten erzeugen gemeinsam ein hochwertiges Perlglanzweiß, das sowohl weiß als auch regenbogen-tief ist – typisch für viele Luxusfahrzeug-Farben.
Kombination von Perlglanzlack mit Aluminiumpulver schafft reichere Effekte: Silber mit Perle für mehr Brillanz und Transparenz, Dunkle mit Interferenz-Perle für geheimnisvollen Farbwechsel. Doch Kombinationen neigen zu Problemen – überlagern sich die gerichteten Reflexionen zweier Effektpigmente, können bei falschem Verhältnis oder Korngröße gegenseitige Störungen zu Grauheit und Schmutzigkeit führen. Daher erfordern Rezeptur und Farbtonabstimmung von Perlglanzlack mehr Erfahrung und Datenbanken als reine Aluminium-Metallic-Lacke; sie sind der „Fortgeschrittenenkurs“ der Metallic-Effekt-Lack-Technik.
Komplett-Auftragsprozess: Standardarbeit vom Untergrund bis zum Polieren
Der Auftrag von Metallic-Effekt-Lack ist ein ineinandergreifender Standardarbeitsprozess, bei dem jeder Schritt dem finalen Metallic-Aussehen dient. Am Beispiel eines typischen „Basislack + Klarlack“-Systems umfasst ein kompletter Ablauf folgende Schritte; Nachlässigkeit in einem Schritt kann auf der Endoberfläche verstärkt sichtbar werden.
Schritt eins: Untergrundvorbehandlung und Primer. Werkstück muss entfettet, entrostet oder kunststoffbehandelt werden; Primer für Korrosionsschutz und Haftung, geschliffen bis eben, um eine gleichmäßige „Leinwand“ ohne Saugunterschiede für den Farblack zu bieten. Die Primer-Farbe (besonders passender farbiger Primer) beeinflusst den Endfarbton und Farbwechsel des Metallic-Basislacks; daher schreiben hochwertige Systeme spezielle passende Primer vor. Schritt zwei: Viskositäts-Einstellung und Rühren. Metallic-Lack muss vor dem Auftrag mit passendem Verdünner auf Zielviskosität eingestellt und gut gerührt werden, damit gesunkene Flitter/Perlen gleichmäßig dispergieren – unzureichendes Rühren führt zu ungleicher Farbe und Chargenunterschieden.
Schritt drei: Mehrschichtiges dünnes Spritzen des Metallic-Basislacks. Meist erst ein Nebelspritz (tack coat) für Haftung und erste Orientierung, dann ein bis zwei Nassspritzgänge für Farbe und Deckung, dazwischen jeweils ausreichend spritz-trocknen, zum Schluss bei Bedarf ein Orientierungsspritz zur Vereinheitlichung der Oberflächenflitter. Dieser Schritt ist Kern des Aussehens; Ausstoß, Zerstäubung und Pistolengang jeder Lage müssen konsistent sein, und die Spritz-Trockenzeit zwischen den Gängen ausreichend, aber nicht übertrieben – zu kurz stört der nächste Gang den vorigen, zu lang kann die Zwischenschichthaftung leiden. Techniker erkennen an der Änderung von „nass-glanz“ zu „halb-matt“, ob die Trocknung passt – ein Erfahrungsgefühl. Schritt vier: Spritz-Trocknen und Prüfen. Nach Basislack ausreichend trocknen lassen, Lösemittel verdunsten, Flitter stabilisieren, auf Flecken, Farbunterschied, Partikel prüfen. Schritt fünf: Klarlack überziehen. Klarlack gibt Glanz, Fülle und Schutz; sein Lösemittel darf nicht zu stark sein, um die unteren Flitter nicht zu stören; gute Verlauf und ausreichende Schichtdicke sichern. Schritt sechs: Aushärten. Je nach System lufttrocknen, niedrigtemperatur-backen oder UV-härten. Schritt sieben: Polieren (bei Bedarf). Staubpunkte entfernen, Übergänge korrigieren, Spiegelglanz wiederherstellen.
Der gesamte Prozess betont „Parameterfixierung, kontrollierte Umgebung, prüfung nach jeder Arbeitsstufe“. Metallic-Lack ist empfindlich gegen Temperatur/Feuchte; Linien kontrollieren meist Spritzkabinenklima; empfindlich gegen Sauberkeit; Staub kontrollieren. Jede Charge muss mit Standardplatte mehtwinklig verglichen werden; erst bei Übereinstimmung Freigabe. Diese strenge Standardarbeit ist die Brücke, die „im Labor gut abgestimmte Farbe“ in „stabile Serienfarbe“ übersetzt und wichtiger Teil des Metallic-Lack-Service.
Besonders hinzuweisen ist auf die „Übergangsspritz“-Technik (blending), die bei Teilreparatur und Farbanschluss versteckte Kanten sichert. Wird nur ein Teil repariert, entstünde bei harter Kante ein sichtbarer „Anschlussstrich“ durch Mikrounterschiede in Flop und Farbton. Beim Übergangsspritzen lässt man den Metallic-Basislack am Rand auslaufen und weich in den Originallack übergehen, dann Klarlack über die ganze Zone – neu und alt verschmelzen visuell. Übergangsspritzen hängt stark von Erfahrung ab – Größe der Zone, Gleichmäßigkeit des Verlaufs, jeder Pistolenzug entscheiden über Unsichtbarkeit. Diese Kunst ist in der Autoreparatur besonders wichtig, Kern der Reparaturlack-Ausbildung, und zeigt die „Auftrag gleich Kunst“-Seite von Metallic-Lack. Zudem sollte die Endprüfung vor Auslieferung in einer Standardlichtbox (D65 Tageslicht, TL84 Ladenlicht, A Glühlampe etc.) mehrlichtig erfolgen, da Metallic-Lack „metamer“ sein kann – unter einer Lampe passend, unter anderer farbverschoben; Mehrlichtprüfung entdeckt dies früh.
Spritzgeräte und Automatisierung: Von Handpistole zum Roboter
Die extreme Empfindlichkeit des Metallic-Aussehens gegen Auftragsparameter macht die Wahl der Spritzgeräte und das Automatisierungsniveau zu wichtigen Faktoren für Konsistenz. Verschiedene Geräte haben Vor- und Nachteile; ihr Einfluss auf den Metallic-Effekt hilft bei Linienplanung und Prozessoptimierung.
Hand-Luftspritzpistole ist flexibel und verbreitet, besonders für Kleinserie, viele Varianten, komplexe Formen und Reparatur. Sie hängt stark von der Technik ab (Druck, Abstand, Geschwindigkeit, Überlappung); Vorteil: flexibel, feine Techniken wie Übergangsspritz; Nachteil: konsistenz abhängig vom Menschen, Charge- und Personenschwankung. Daher betonen Handspritz-Linien Ausbildung und Parameterdisziplin. Air-Assist- und HVLP-Pistolen (hoher Volumen, niedriger Druck) verbessern Zerstäubung und Transfer-Effizienz und sind bei Metallic-Lack üblich.
Elektrostatisches Spritzen ist bei Metallteilen weit verbreitet; Lacktröpfchen geladen, Feld zieht sie an geerdetes Werkstück, hohe Effizienz, auch Rückseite (Faraday-Effekt). Doch bei Metallic-Lack ein Spezialproblem: Ladung beeinflusst Orientierung und Verteilung der Flitter, ändert Flop und Aussehen; Alupulver leitfähig führt zu „Faraday-Käfig“ – in Vertiefungen schwer benetzbar. Daher spezielle Optimierung oder „elektrostatischer Basislack + konventionelle Orientierungsschicht“. Hochrotierende Scheibe (Spinbell) ist in Automobilwerken Hauptgerät für Metallic-Lack: feinste Zerstäubung, hohe Effizienz, top Aussehen.
Roboter-Automationsspritzen ist ultimative Lösung für Konsistenz. Roboter reproduzieren exakt alle Parameter (Bahn, Speed, Fluss, Zerstäubung, Abstand), eliminieren menschliche Schwankung; erste Wahl für Automobil, Großserie Haushalt/Elektronik. Mit Online-Dicke/Farbmessung und Regelkreis hebt Automatisierung die Chargenkonsistenz weit über Handniveau. Aber: hohe Invest, weniger flexibel; Kleinserie braucht Hand oder Halbauto. Gerätewahl ist Abwägung von Konsistenz, Flexibilität, Kosten; Metallic-Lack neigt ob Parameter-Sensibilität mehr zu Automatisierung als Vollton.
Fehlerdiagnose und Vorbeugung: Häufige Optikprobleme bei Metallic-Lack
Am ärgerlichsten beim Metallic-Lack-Auftrag sind Optikfehler „Rezept gleich, spritzt sich nur nicht gut“. Systematische Kenntnis von Ursachen und Gegenmaßnahmen häufiger Fehler ist Basis der Qualitätskontrolle und Schlüssel zur schnellen Schadensbegrenzung.
Flecken (mottling/Wolken) ist häufigster Fehler: ungleichmäßige helle/dunkle Flächen durch ungleiche Flitterorientierung – instabile Zerstäubung, ungleiche Überlappung, zu kurzes Trocknen, lokale Nass-Trocken-Unterschiede. Gegenmaßnahme: Zerstäubung und Gangrhythmus stabilisieren, ausreichend trocknen, bei Bedarf Orientierungsspritz. Farbunterschied und Chargenunterschied: gleiche Farbnummer, verschiedene Teile/Chargen anders; meist Flittercharge, Parameter oder Schichtdicke; Parameter fixieren, Chargen kontrollieren, mehtwinklig messen. Schwacher Farbwechsel (matt): geringer Hell-Dunkel-Kontrast, oft weil Flitter nicht parallel (hohe Viskosität, schwache Zerstäubung, zu dicke Schicht, Klarlack quillt); Zerstäubung optimieren, Dicke kontrollieren, Klarlack-Kompatibilität prüfen.
Körnige Textur/Verschmutzungserscheinung wirken im Streulicht rau, meist verursacht durch zu grobe Pigmentpartikel oder zu hohe Konzentration; es muss ein neuer Ausgleich zwischen Funkeln und Feinheit geschaffen werden. Fingerabdrücke/Wasserflecken/Weißanlaufen stehen meist in Zusammenhang mit Lösemittelresten, zu hoher Luftfeuchtigkeit oder unsachgemäßem Zwischentrocknen. Durchschlagende Farbe/Lackfraß entsteht, wenn der starke Lösemittel des Klarlacks die darunterliegende pigmentierte Farbe auflöst und so Farbwanderung sowie verminderten Farbumschlag bewirkt; hier ist eine Schichtzwischenverträglichkeitsprüfung nötig. Orangenhaut, Läufer, Nadelstiche u. a. sind hingegen allgemeine Spritzfehler, die mit Zerstäubung, Schichtdicke, Viskosität und Sauberkeit zusammenhängen. Es gibt zudem einen verborgenen Defekt ”Kantenabschattung/Kanten fleckig”, der an Kanten und Ecken von Werkstücken auftritt; die Ursache ist, dass an diesen Stellen Lacknebelüberlappung, Luftströmung und Trocknungsgeschwindigkeit anders verlaufen als auf der Fläche, was zu anomaler Ausrichtung der Aluminiumflakes führt. Gegenmaßnahmen sind die Anpassung der Spritzführung, separates Nachspritzen der Kanten oder der Einsatz von gezielter Ausrichtungsspritztechnik; dies ist bei komplex geformten Werkstücken besonders häufig.Die Diagnose von Metallic-Lack-Defekten folgt einer praktischen Prüfreihenfolge: Zuerst prüfen, ob es sich um einen ”flächendeckenden” oder ”lokalen” Defekt handelt – flächendeckende (ganzes Teil schlecht) deuten eher auf Rezeptur-, Rohstoff- oder Gesamtparameterprobleme, lokale (ein Bereich schlecht) eher auf Spritztechnik, Luftströmung oder Formfaktoren in diesem Bereich. Dann prüfen, ob es ein ”Hellzustand-Problem” oder ”Dunkelzustand-Problem” ist – Dunkelwerden im Hellzustand hängt meist mit Aluminiummenge und Ausrichtung zusammen, Verschmutzung im Dunkelzustand eher mit Farbkonzentraten. Schließlich beurteilen, ob es von der ”pigmentierten Farbe” oder der ”Klarlack-Schicht” verursacht wird – wenn es erst nach dem Überlackieren schlechter wird, liegt es oft an Quellung oder Verträglichkeit des Klarlacks. Mit dieser dreidimensionalen Methode ”global vs. lokal, Hell vs. Dunkel, Basisfarbe vs. Klarlack” lässt sich der Bereich schnell eingrenzen und präzise lokalisieren, um blindes Ausprobieren und Verschwendung von Material und Arbeitszeit zu vermeiden. Das Geheimnis der Defektdiagnose ist ”schichtweise Ursachenzuordnung”: Zuerst beurteilen, ob es ein Rezeptur- oder Verarbeitungsproblem ist, ob Basisfarbe oder Klarlack, dann die entsprechenden Variablen nacheinander prüfen. Erfahrene Beschichtungslieferanten stellen in der Regel Defektkarten und Diagnoseleitfäden bereit, um Kunden bei schneller Lokalisierung und Lösung zu helfen – dies ist der direkte Ausdruck des technischen Servicewerts von Metallic-Lack.
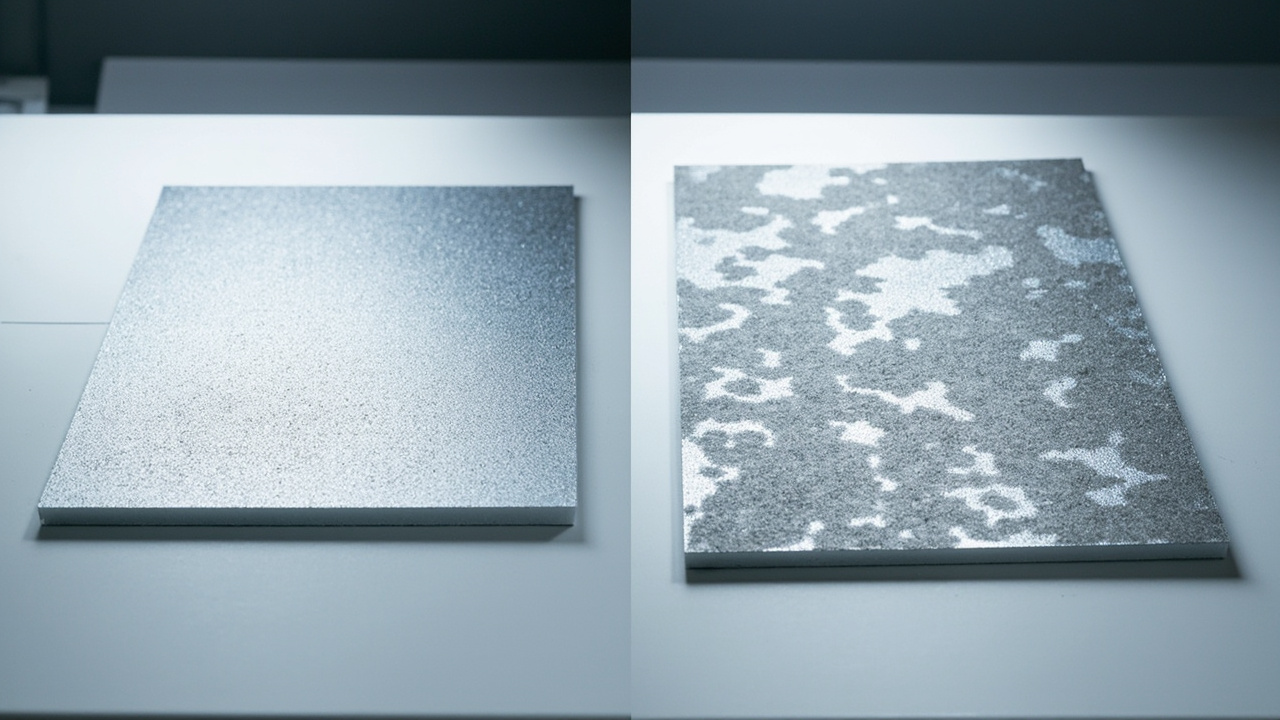
Abtönen und Verarbeitung von wasserverdünnbarem Metallic-Lack: Neue Herausforderungen durch die Grünfärbung
Mit der Verschärfung der Umweltvorschriften ersetzt wasserverdünnbarer Metallic-Lack schrittweise den lösemittelhaltigen und wird zur Hauptrichtung in Automobilwerken, Reparaturlackierung und allgemeiner Industrie. Doch die physikalischen Eigenschaften von Wasser unterscheiden sich grundlegend von Lösemitteln, was eine Reihe neuer Herausforderungen für das Abtönen und die Verarbeitung von Metallic-Lack mit sich bringt; das Verständnis dieser Unterschiede ist Voraussetzung für eine erfolgreiche Wasserumstellung.
Das Verdunstungsverhalten von Wasser ist die größte Variable. Wasser hat eine hohe Verdunstungsenthalpie und die Verdunstungsgeschwindigkeit wird stark von der Umgebungsfeuchtigkeit beeinflusst – bei hoher Feuchtigkeit verdunstet Wasser langsam, das Zeitfenster für die Ausrichtung der Aluminiumflakes verlängert sich und wird instabil, was leicht zu unzureichendem Farbumschlag und Fleckigkeit führt; bei niedriger Feuchtigkeit kann es zu schnell trocknen. Dies steht im starken Kontrast zum relativ kontrollierbaren Verdunsten von lösemittelhaltigem Lack mit geringer Feuchtigkeitsabhängigkeit. Daher sind an die Spritzkabinenfeuchte bei wasserverdünnbarem Metallic-Lack höhere Anforderungen gestellt; die Produktionslinie benötigt meist Entfeuchtungseinrichtungen und setzt allgemein ”zwischenzeitiges Blitztrocknen mit Wärme” (unterstützende Entwässerung mit Warmluft oder Infrarot in den Spritzpausen) ein, um den Verdunstungsrhythmus zu stabilisieren und die Flake-Ausrichtung zu beschleunigen. Dies ist der entscheidende Prozessschritt für die stabile Reproduzierbarkeit des Aussehens von wasserverdünnbarem Metallic-Lack.
Die hohe Oberflächenspannung von Wasser beeinflusst Benetzung und Flake-Ausbreitung. Wasserverdünnbarer Metallic-Lack benetzt Substrat und Grundierung schlechter als lösemittelhaltiger, neigt leicht zu Kratern und Fleckigkeit und benötigt Netzmittel sowie Filmbildungshilfsmittel zur Regulierung. Zudem neigen blanke Aluminiumflakes in Wasser zu Gasblasenkorrosion; wasserverdünnbarer Metallic-Lack muss passivierte Aluminiumpigmente mit Siliziumdioxid- oder Polymerhülle verwenden, was die optische Wirkung der Flakes leicht beeinträchtigen kann und in der Rezeptur kompensiert werden muss. Beim Abtönen unterscheiden sich die Farbentwicklungsgesetze von wasserverdünnbarem und lösemittelhaltigem Metallic-Lack, die CCM-Datenbanken sind nicht austauschbar und müssen separat aufgebaut werden. Zudem unterscheiden sich Trocknungsschrumpfung und Blitztrocknungsbedingungen von Wasser- und Lösemittelsystemen, sodass wässrige und lösemittelhaltige Rezepturen für denselben Zielton oft deutlich voneinander abweichen. Trotz zahlreicher Herausforderungen kann reifer wasserverdünnbarer Metallic-Lack nach jahrelanger Entwicklung bei Farbumschlag und Funkeln den lösemittelhaltigen bereits annähern und ist eine zuverlässige, grünkonforme Wahl. Kexin New Materials weist Kunden bei der Einführung wasserverdünnbarer Metallic-Lacke besonders auf die Kontrolle der Spritzkabinenfeuchte und Zwischenblitztrocknungseinrichtungen hin, da dies oft der Kernpunkt des Problems ”im Labor machbar, in der Produktionslinie instabil” ist.
Verarbeitungsunterschiede zwischen Branchen: Ein Prinzip, viele Umsetzungen
Das Grundprinzip von Metalleffektlack ist überall gleich, aber bei der Umsetzung in verschiedenen Branchen unterscheiden sich Verarbeitungsweise und Schwerpunkte stark. Das Verständnis dieser Unterschiede hilft, für spezifische Szenarien geeignete Produkte und Prozesse auszuwählen.
Automobilserienlackierung ist der höchste Standard für Metallic-Lack-Verarbeitung. In sauberen Werkstätten mit kontrollierter Temperatur und Feuchte wird per Roboterautomatik in mehreren dünnen Schichten mit Zwischenblitztrocknung gespritzt, um höchste Farbkonsistenz über verschiedene Bauteile, Chargen und Werke hinweg zu erreichen. Das Werk legt engste Toleranzen für Mehrwinkel-Farbabweichungen an und stützt sich auf vollständige Online-Prüfung und Farbmanagement. Automobilreparatur ist das andere Extrem – unter nicht normierten Bedingungen in Werkstätten mit Handspritzpistole den Farbumschlag und das Funkeln des Werks wiederherzustellen, inklusive Übergangsspritzung (blending), damit sich alte und neue Lackschicht nahtlos verschmelzen. Reparaturlackierung hängt extrem von der Erfahrung des Abtöners und Technikers ab; Farbdatenbank (inkl. Varianttönen) und schnelle Abtönfähigkeit sind Kern des Reparaturlacksystems.
Hausgerätelackierung strebt stabile Metalloptik (gebürstetes Silber, Champagner, Space Grey) in Serie und Automatisierung an, mit Fokus auf schmutz-, kratz- und fingerabdruckbeständig, oft mit Automatik- oder Elektrostatikbeschichtung plus Einbrennhärtung. Consumer-Electronics-Lackierung ist ”Präzisionsfertigung”-Niveau – kleine Werkstücke, hohe Präzision, dünne Schichten, meist automatische Linien, UV- oder Niedrigtemperaturhärtung, Streben nach hoher Deckkraft bei Ultradünne, feiner Textur und Abriebfestigkeit/Fingerabdruckbeständigkeit, extrem hohe Sauberkeitsanforderungen. Baumaschinen, Hardware, Möbel sind flexibler, manuell oder automatisch spritzbar, Schwerpunkt auf dekorativer Aufwertung und Balance von Bewitterungs- und Korrosionsbeständigkeit.
Diese Unterschiede bedeuten, dass derselbe Metalleffekt in verschiedenen Branchen unterschiedliche Produktauslegung (Lösemittel/wasser/UV/Pulver), Härtung (lufttrocknend/einbrennend/UV), Anlagen (manuell/automatik/elektrostatik) und Qualitätsstandards erfordert. Daher bieten professionelle Beschichtungslieferanten selten ”einen Lack für alle Branchen”, sondern branchenspezifische Gesamtlösungen und Verarbeitungsanleitungen. Das Verständnis der Verarbeitungsrealität der Zielbranche ist wichtige Voraussetzung für Auswahl und Entwicklung von Metallic-Lack.
Farb trends: Warum Metalltöne immer an der Popfront stehen
Metalleffektlack ist nicht nur technisches Produkt, sondern auch Träger von Mode und Design. Seine Abtönentwicklung muss den Farbtrends zunehmend folgen; dies zu verstehen hilft, den Marktpuls und Entwicklungsrichtung von Metallic-Lack zu erfassen.
Bei globalen Automobil-Popfarben dominieren Silber, Grau, Schwarz, Weiß seit langem, wobei der Anteil von Metall- und Perleffekten weiter steigt – das Streben der Konsumenten nach ”Premium-Gefühl” wird stark über Metalltextur befriedigt. Aktuelle Trends: Weg von hochglänzendem Starkfunkeln hin zu feinerem, zurückhaltendem Satinmetallic und Mattmetallic; von reinem Silbergrau hin zu warmem Champagner, Roségold, kaltem Space Grey, Gunmetal, sowie speziellen Tönen wie Perlewweiß mit Interferenz, Aurora-Violett. Neue Energiefahrzeuge treiben besonders diese ”Tech-Metalltöne”-Innovation, um Markenidentität durch einzigartige Farben aufzubauen.
Consumer Electronics und Hausgeräte führen ebenfalls Metallfarb trends an. Handys, Laptops entwickelten sich von klassischem Silber, Grau, Gold zu Verlaufsfarben, Mattermetallic, Keramik-Metallic; jede Flaggschiff-Farbgebung wird zum Branchenrichtwert. Hausgeräte wandeln sich von Weißer Ware zu ”Metallisierung, Wohnlichkeit”; Space Grey, Titan, Champagner werden zum Standard für High-End. Diese downstream-Farb innovationen stellen Metallic-Lack-Abtönung stets vor neue Aufgaben: Wie lassen sich mit Effektpigmenten trendige, stabil produzierbare, bewitterungs- und nutzungsfeste Neutöne kombinieren.
Für Beschichtungsunternehmen ist das Folgen oder gar Anführen von Farbtrends eine wichtige Fähigkeit im Metallic-Lack-Geschäft. Dies erfordert nicht nur Chemie- und Optikwissen, sondern auch Farbtrendforschung und Popfarbenentwicklung, um Kunden proaktiv Metallton-Konzepte für nächste Saison, nächste Generation zu bieten. Führende Lieferanten haben eigene Farbdesignteams, veröffentlichen regelmäßig Popfarbkarten, beteiligen sich an Kunden-Neuproduktfarbentwicklung und wandeln ”Lackverkauf” zu ”Farb lösungsverkauf”. Diese Erweiterung von Technik zu Ästhetik ist der einzigartige Reiz von Metalleffektlack gegenüber normaler Industriebeschichtung.
Zu beachten: Zwischen Farbtrend und technischer Machbarkeit muss Balance bestehen. Designer stellen sich oft höchst wirkungsvolle Neutöne vor, doch um sie in großer Charge, stabil, bewitterungsfest produzierbar zu machen, müssen Abtön- und Rezepturteam prüfen: Sind die benötigten Effektpigmente bewitterungsbeständig, stabil produzierbar, ist das Verarbeitungsfenster breit genug, Kosten akzeptabel. Ein ”umwerfender, aber instabiler” Ton wird in Serie zum Albtraum. Gute Metalltonentwicklung ist daher wiederholter Dialog von Designästhetik und Engineering-Realität – neu und schön, aber auch stabil und sparsam. Diese Brückenbau-Fähigkeit zwischen Ästhetik und Engineering ist der tiefe Wert des Farbservice reifer Metallic-Lack-Unternehmen und die Basis für echte Einbindung in die Produktdefinitionsprozesse und langfristige Partnerschaften.
Chargenkonsistenz: Die ultimative Prüfung der Metallic-Lack-Serienfertigung
Bei Metallic-Lack ist einmal gute Farbe kein Kunststück, schwierig ist jede Charge und jedes Teil gleich gut zu machen. Chargenkonsistenz ist die ultimative Prüfung der Serienfertigung und die Schwelle für den Eintritt in strenge Lieferketten von Auto, Hausgeräten, Consumer Electronics.
Die Herausforderung der Chargenkonsistenz zieht sich durch die gesamte Kette. Rohstoffseitig verändern Chargenschwankungen von Aluminiumpigment, Perle, Farbkonzentrat direkt das Aussehen; Wareneingang muss nach Mehrwinkel-Farbwert, Partikelgröße, Helligkeit streng geprüft und Chargenarchiv geführt werden. Produktionsseitig muss Dispergierprozess präzise kontrolliert sein – Überdispergieren zerschlägt Flakes und senkt Helligkeit, Unterdispergieren führt zu ungleicher Farbe; jedes Chargenprodukt wird nach Mehrwinkel-Farbwert und Aussehensgrenzmuster freigegeben. Verarbeitungsseitig sind Parameterfixierung und Umgebungskontrolle Kern; jede Drift bei Zerstäubung, Spritzgang, Schichtdicke, Temperatur/Feuchte verursacht Farbabweichung.
Kernwerkzeug zur Chargenkonsistenzkontrolle ist Mehrwinkel-Farb messung und Grenzmustersystem. Unternehmen müssen für jeden Metallton Standardfarbwert und Toleranz (ΔE-Grenzen je Winkel) festlegen, mit Mehrwinkelspektralphotometer objektiv prüfen statt nur visuell. Für Kunden mit werks- und chargenübergreifender Konsistenz liefern Lieferanten Gesamtlösung aus Standardfarbtafel, Verarbeitungsparametern, Messmethoden, damit Kundenlinie das Aussehen reproduziert. Digitales Farbmanagement (Cloud-Farb bibliothek, Remote-Farbabgleich) macht Farbübertragung zwischen HQ, Zweigwerken, Lieferant und Kunde präziser und effizienter.
Man kann sagen, die tiefe Wettbewerbsfähigkeit von Metallic-Lack-Unternehmen steckt weitgehend in diesem Chargenkonsistenz-Managementsystem. Es ist nicht Einzelrezeptur oder einmalige Abtönfähigkeit, sondern ganzheitliches Farbmanagement von Rohstoff, Produktion bis Verarbeitung, Prüfung. Daher betont Premium-Metallic-Lack-Lieferung zunehmend Gesamtliefering ”Produkt+Daten+Service”. Für mehrbranchenorientierte Beschichtungsunternehmen wie Kexin New Materials bedeutet kontinuierliche Investition in Farbdatenbank, Mehrwinkel-Farb messung und Verarbeitungstechnik-Support, aus ”gelegentlich gut” ”chargeweise gut” zu machen und so optikempfindliche High-End-Kunden zu gewinnen.
Fazit: Präzisions engineering an Schnittstelle von Wissenschaft und Handwerk
Blickt man auf Abtönung und Verarbeitung von Metalleffektlack zurück, zeigt sich klar sein einzigartiger Charakter gegenüber normaler Beschichtung – er ist zugleich strenge Wissenschaft und feines Handwerk. Die wissenschaftliche Seite zeigt sich in Mehrwinkeloptik, Effektpigmentchemie, Computerfarb modellen, quantitativen Prüfnormen; die handwerkliche Seite in Erfahrungsurteil des Abtöners zur Textur, feinem Spritzhandwerk des Technikers, scharfer Diagnose von Defektursachen. Beides unverzichtbar: Nur Wissenschaft ohne Handwerk erreicht keine echte Premium-Textur; nur Handwerk ohne Wissenschaft keine stabile reproduzierbare Serie. Reiz und Schwierigkeit von Metallic-Lack wurzeln genau in dieser Wissenschaft-Handwerk-Begegnung.
Für Metallic-Lack nutzende Fertigungsunternehmen ist das Verständnis der ”Rezeptur–Farbe–Verarbeitung”-Dreieinigkeitslogik entscheidend. Die Wahl eines Metallic-Lacks ist im Wesen die Wahl einer Gesamtlösung aus Rezeptur, Farbdaten, Verarbeitungsparametern und Techniksupport; das Beherrschen eines Metallic-Lacks erfordert kontinuierliche Investition der Linie in Parameterfixierung, Umgebungskontrolle, Prüfmanagement. Jede Vorstellung, Metallic-Lack wie normalen Lack ”einfach draufspritzen” zu behandeln, rächt sich im Endaussehen – Fleckigkeit, Farbabweichung, inkonsistenter Farbumschlag sind oft genau Resultat dieser ignorierten Logik.
Für Beschichtungslieferanten ist die Abtön- und Verarbeitungsfähigkeit von Metallic-Lack eine schwer kopierbare tiefe Barriere. Sie braucht langfristig akkumulierte Pigmentdatenbank, Mehrwinkel-Abtönerfahrung, Verarbeitungs-know-how und Farbservice system. Wer diese Fähigkeit zur Perfektion schleift, gewinnt dauerhaft Kunden in High-End-Märkten wie Auto, Hausgeräte, Consumer Electronics. Der Reiz von Metalleffektlack liegt darin, kalte Chemie und Optik letztlich in herzgewinnende visuelle Ästhetik zu wandeln – und die stabile Reproduzierbarkeit dieser Ästhetik verdichtet die Wissenschaft-Handwerk-weise Weisheit von Abtönern und Technikern.
Eben deshalb ist der Wert von Metalleffektlack nie nur ”eine Dose Lack”. Wählt ein Unternehmen einen Metallic-Lack-Lieferanten, kauft es wirklich das dahinterliegende komplette Service system aus Farbentwicklung, Rezepturstabilität, Verarbeitungsanleitung und Chargenkontrolle; und zeigt ein Metallic-Lack auf tausenden Teilen konsistenten, faszinierenden Flop-Farbeffekt, so steckt dahinter die gemeinsame Arbeit von Rezepteur, Abtöner, Spritztechniker und Prüfer. Diese ”Wissenschaft+Handwerk”-Komplexität zu verstehen und respektieren, Lack richtig auszuwählen, anzuwenden und Prozess zu kontrollieren, lässt den einzigartigen Reiz von Metalleffektlack stabil auf jedem Produkt erblühen und wandelt diese Präzisions engineering wahrhaft in Produktwettbewerb und Markenästhetik.
Häufig gestellte Fragen
Frage: Warum muss die Metallic-Lack-Abtönung mehrachsig erfolgen, während bei Volltonfarbe ein Winkel ausreicht? Antwort: Da das Erscheinungsbild von Metallic-Lack sich mit dem Betrachtungswinkel ändert (winkelabhängige Farbwirkung), kann ein einzelner Winkel dies nicht beschreiben. Es müssen gemeinsam mehrere Winkel wie Hellzustand (15°, 25°), Mitte (45°), Dunkelzustand (75°, 110°) definiert werden; zwei Metallic-Lacke gelten nur dann als farbgleich, wenn sie in allen Winkeln übereinstimmen. Die Farbe von Volltonfarbe ändert sich kaum mit dem Winkel, daher genügt ein einzelner Winkel.
Frage: Kann die computergestützte Farbrezeptierung CCM die manuelle Abtönung von Metallic-Farbtönen vollständig ersetzen? Antwort: Nicht vollständig. CCM/AI kann basierend auf einer mehrachsigen optischen Datenbank schnell eine nahe liegende Erstrezeptur liefern und die Effizienz stark steigern, aber das Erscheinungsbild von Metallic-Lack wird zusätzlich durch die Verarbeitung beeinflusst, und Effekte wie Funkeln, Körnigkeit und Tiefe lassen sich schwer vollständig digitalisieren; meist muss ein Abtöntechniker anhand der real gesprühten Muster manuell nachkorrigieren. Das ideale Modell ist die Mensch-Maschine-Kooperation mit „CCM/AI legt die Richtung fest, der erfahrene Meister legt die Textur fest“.
Frage: Warum sieht derselbe Eimer Metallic-Lack bei verschiedenen Personen unterschiedlich aus? Antwort: Weil das Erscheinungsbild von Metallic-Lack von der Ausrichtung der Aluminiumplättchen abhängt, und diese Ausrichtung stark von den Spritzparametern (Zerstäubung, Pistolengeschwindigkeit, Schichtdicke, Abluftzeit) abhängt. Unterschiedliche Personen haben verschiedene Techniken, Luftdrücke und Pistolenabstände, wodurch sich die Ausrichtung der Aluminiumplättchen und damit Flip-Flop, Funkeln und Farbton ändern. Das ist „Verarbeitung ist Abtönung“ und auch der Grund, warum Metallackierlinien tendenziell Robotersprühverfahren nutzen, um Parameter zu fixieren.
Frage: Welche Rolle spielen Aluminiumpulver, Perlglanzpigmente und transparente Farbkonzentrate bei der Metallic-Lack-Abtönung? Antwort: Aluminiumpulver legt das metallische Gerüst fest (Glanz, Flip-Flop, Funkeln), Korngröße und Typ bestimmen die Textur; Perlglanzpigmente fügen Schichten und Farbtiefe hinzu und erzeugen Iris- und Zweifarbeffekte; transparente Farbkonzentrate färben ohne das Metall zu verdecken und bestimmen Farbton und Dunkelzustand-Grundton. Erst die Kombination – Aluminiumpulver setzt den Grundton, Perlglanzpigmente fügen Schichten hinzu, Farbkonzentrate legen den Farbton fest – ergibt hochwertige Metallic-Farben; die Wetterbeständigkeit der Farbkonzentrate ist für Außenfarben besonders entscheidend.
Frage: Was ist ein „Steuer-Spritzgang/Kontrollspritzgang“? Warum verbessert er das Erscheinungsbild? Antwort: Der Steuer-Spritzgang (control coat/dust coat) ist ein abschließender, hochzerstäubter, etwas entfernter „Trockenspritzgang“ auf den Basislack, der die oberflächlichen Aluminiumplättchen weiter flach legt, ihre Ausrichtung vereinheitlicht und das Funkeln gleichmäßigt, wodurch Flip-Flop und gleichmäßiges Erscheinungsbild verbessert werden – eine entscheidende Technik, um Fleckigkeit zu verbergen und den Metalleffekt zu steigern. Dabei sind die Tropfen beim Trockenspritzen bereits recht trocken, wenn sie das Werkstück erreichen, und „plätten“ die oberflächlichen Plättchen, ohne die untere Schicht zu stören.
Frage: Wie wird bei der Serienfertigung von Metallic-Lack sichergestellt, dass keine Chargenfarbunterschiede auftreten? Antwort: Durch durchgängiges Farbmanagement: Eingangsware wird nach mehrachsigen Farbwerten/Korngrößen geprüft und dokumentiert; Produktion steuert das Dispergierverfahren präzise, Freigabe des Endprodukts nach mehrachsigen Farbwerten und Grenzmuster; Verarbeitungs- und Aushärteparameter, Kontrolle von Temperatur und Feuchte in der Spritzkabine; objektive Beurteilung mit mehrachsigem Spektralphotometer und Grenzmuster statt nur mit bloßem Auge. Für kundenübergreifende Konsistenz müssen Standardplatten, Parameter und Messmethoden geliefert werden.
Frage: Welche Anforderungen stellt die Verarbeitung von Metallic-Lack an die Umgebung? Antwort: Metallic-Lack reagiert sehr empfindlich auf Temperatur, Feuchte und Sauberkeit. Temperatur und Feuchte beeinflussen das Verdunstungsverhalten von Lösemittel/Wasser und damit die Ausrichtung der Aluminiumplättchen; Fertigungslinien müssen Temperatur und Feuchte in der Spritzkabine kontrollieren und stabil halten; mangelnde Sauberkeit hinterlässt Staubpunkte und Partikel auf der Lackfläche. Daher erfolgt die Verarbeitung von Metallic-Lack (besonders hochwertige und spiegelähnliche Typen) meist in temperatur- und feuchtegeregelten Reinraum-Spritzkabinen.
Frage: Warum darf die Schichtdicke von Metallic-Lack nicht zu dick aufgetragen werden? Antwort: Das Erscheinungsbild von Metallic-Lack hängt von der parallelen Ausrichtung der Aluminiumplättchen ab; zu dicke Schichten lassen die Plättchen schichtenweise stapeln und ungeordnet ausrichten, was Flip-Flop verringert und Fleckigkeit erhöht – das Gegenteil von Volltonfarbe, wo „dicker ist sicherer“. Die Trockenfilmdicke des Metallbasislacks wird meist in einem engen Fenster von 10–20 Mikrometern gehalten, durch dünne Mehrfachspritzgänge mit exaktem Zwischenabluften; da derselbe Farbton bei unterschiedlicher Schichtdicke den Flip-Flop-Farbton ändert, muss die Standardfilmdicke in der Serie streng reproduziert werden.
Frage: Worin unterscheidet sich die Verarbeitung von wasserverdünnbarem Metallic-Lack und lösemittelhaltigem? Antwort: Wasser verdunstet langsamer und reagiert stärker auf Feuchte; wasserverdünnbarer Metallic-Lack stellt höhere Anforderungen an die Feuchteregelung in der Spritzkabine und benötigt meist Entfeuchtungseinrichtungen sowie „zwischenzeitliches Abluft-Trocknen mit Wärme“, um die Plättchenausrichtung zu stabilisieren; die Benetzung von Wasser ist schlechter, Neigung zu Kratern und Fleckigkeit, daher sind Netzmittel nötig; zudem müssen passivierte Aluminiumpulver gegen Gasblähung verwendet werden. Die Farbentwicklung beider unterscheidet sich, CCM-Datenbanken sind nicht austauschbar. Ausgereifte wasserverdünnbare Metallic-Lacke erreichen bereits annähernd lösemittelhaltige Ergebnisse.
Frage: Warum muss die Farbe von Metallic-Lack unter Standardlicht und Mehrfachlicht geprüft werden? Antwort: Weil Metallic-Lack „Metamerie“ aufweisen kann – unter einer Lichtart abgestimmt, unter einer anderen Lichtart farbverschoben. Nur im Standardlichtkasten mit mehreren Lichtarten (z. B. D65 Tageslicht, TL84 Ladenlicht, Glühlampe) und unter Standardwinkeln lässt sich umfassend beurteilen, ob die Farbe wirklich übereinstimmt, um das Lieferungsrisiko „unter diesem Licht richtig, unter jenem falsch“ zu vermeiden.
Frage: Über welche Fähigkeiten muss ein Metallic-Lack-Abtöntechniker verfügen? Antwort: Er muss das mehrachsige winkelabhängige Farbprinzip verstehen, mehrachsige Spektralphotometer und CCM-Systeme nutzen können, die Kombinationsregeln von Aluminiumpulver/Perlglanzpigmenten/transparenten Farbkonzentraten beherrschen, wissen wie Verarbeitungsparameter das Erscheinungsbild beeinflussen (Verarbeitung ist Abtönung), mehrachsige Daten in Korrekturrichtungen übersetzen können und über erfahrungsbasierte Urteilskraft für Texturen wie Funkeln/Körnung/Tiefe verfügen. Es ist eine Kombination aus Optik, Chemie und handwerklicher Erfahrung mit langer Ausbildungszeit.
Erweiterte Lektüre
- Branchenüberblick zu Legierungslack und Metalleffektlack: Technologische Entwicklung von winkelabhängiger Farbwirkung und funktionaler Dekoration
- Vollständige Erläuterung der beschichtungstechnik für elektrolose Metallbeschichtung (elektroplattierungsersatzlack): Umweltfreundliche Alternativpfade
- Weiche Haptik und funktionale Kunststoffbeschichtung: Oberflächenupgrade von Kunststoff von Haptik zu Funktion
- Prinzipien und Rezepturrekonstruktion der Automobil-Metallic-Lack-Abtönung: Farbkonzentratsystem und Hell-Dunkel-Licht-Kontrolle
- Schwierigkeiten bei der Abtönung von Automobil-Perlglanzlack (Iridiszenzlack): Mehrfachschichtstruktur und winkelabhängige Farbwirkung
- Abtöntechniken für Automobil-Reparaturlack: Korrekte Verwendung von Metallpartikeln und Perlpigmenten
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Warum muss bei der Farbtonanpassung von Metallic-Lack ein Mehrwinkelverfahren verwendet werden, während bei Volltonfarbe ein Winkel ausreicht?", "acceptedAnswer": {"@type": "Answer", "text": "Weil das Aussehen von Metallic-Lack mit dem Betrachtungswinkel variiert (winkelabhängige Farbwirkung), was durch einen einzelnen Winkel nicht beschrieben werden kann. Es müssen gemeinsam mehrere Winkel wie Hellzustand (15°, 25°), mittlerer Bereich (45°), Dunkelzustand (75°, 110°) definiert werden; zwei Metallic-Lacke gelten nur dann als farbgleich, wenn sie in allen Winkeln übereinstimmen. Die Farbe von Volltonfarbe ändert sich kaum mit dem Winkel, daher genügt ein einzelner Winkel."}}, {"@type": "Question", "name": "Kann die computergestützte Farbrezeptierung CCM die manuelle Abstimmung von Metallic-Farbtönen vollständig ersetzen?", "acceptedAnswer": {"@type": "Answer", "text": "Nein, sie kann nicht vollständig ersetzen. CCM/AI kann basierend auf einer Mehrwinkel-Optikdatenbank schnell eine nahe liegende Erstrezeptur liefern und die Effizienz stark steigern, aber das Aussehen von Metallic-Lack wird zusätzlich durch die Verarbeitung beeinflusst, und Effekte wie Funkeln, Körnigkeit und Tiefe lassen sich schwer vollständig digitalisieren; meist muss ein Farbtontechniker anhand gespritzter Muster manuell nachkorrigieren. Das ideale Modell ist die Mensch-Maschine-Kooperation mit „CCM/AI bestimmt die Richtung, erfahrener Meister bestimmt die Textur“."}}, {"@type": "Question", "name": "Warum sieht derselbe Eimer Metallic-Lack bei unterschiedlichen Personen unterschiedlich aus?", "acceptedAnswer": {"@type": "Answer", "text": "Weil das Aussehen von Metallic-Lack von der Ausrichtung der Aluminiumplättchen abhängt, und diese Ausrichtung stark von den Spritzparametern (Zerstäubung, Pistolengeschwindigkeit, Schichtdicke, Abluftzeit) abhängt. Unterschiedliche Personen haben verschiedene Techniken, Luftdrücke und Pistolenabstände, wodurch sich die Ausrichtung der Aluminiumplättchen und damit Flip-Effekt, Funkeln und Farbton ändern. Dies ist „Verarbeitung ist Farbanpassung“ und der Grund, warum Metallackierlinien tendenziell Roboterspritzen nutzen, um Parameter zu fixieren."}}, {"@type": "Question", "name": "Welche Rolle spielen Aluminiumpulver, Perlglanzpigmente und transparente Basisfarben bei der Metallic-Lack-Farbtonanpassung?", "acceptedAnswer": {"@type": "Answer", "text": "Aluminiumpulver legt das metallische Gerüst (Glanz, Flip-Effekt, Funkeln), Korngröße und Typ bestimmen die Textur; Perlglanzpigmente fügen Schichten und Farbtiefe hinzu und erzeugen Regenbogen- und Zweifarbeffekte; transparente Basisfarben färben ohne das Metall zu verdecken und bestimmen Farbton und Dunkelzustand-Untergrund. Erst die Kombination – Aluminiumpulver gibt den Grundton, Perlglanzpigmente fügen Schichten, Basisfarben bestimmen den Farbton – ergibt hochwertige Metallic-Farbtöne; die Wetterbeständigkeit der Basisfarben ist für Außenfarbtöne besonders entscheidend."}}, {"@type": "Question", "name": "Was ist ein „Steuerlackieren/Kontrolllackieren“? Warum verbessert es das Aussehen?", "acceptedAnswer": {"@type": "Answer", "text": "Steuerlackieren (control coat/dust coat) ist ein abschließender, hochzerstäubter, etwas entfernter „Trockenspritzgang“ auf den Basislack, der die oberflächlichen Aluminiumplättchen weiter flach legt, einheitlich ausrichtet und gleichmäßig funkeln lässt, wodurch Flip-Effekt und Aussehensgleichmäßigkeit verbessert werden – eine entscheidende Technik, um Fleckigkeit zu verbergen und den Metalleffekt zu steigern. Dabei sind die Tropfen beim Trockenspritzen bereits recht trocken, wenn sie das Werkstück erreichen, und „pressen“ die Oberflächenplättchen flach, ohne die untere Schicht zu stören."}}, {"@type": "Question", "name": "Wie wird bei der Serienfertigung von Metallic-Lack sichergestellt, dass keine Chargenfarbunterschiede auftreten?", "acceptedAnswer": {"@type": "Answer", "text": "Durch durchgängiges Farbmanagement: Rohstoffe werden bei Eingang nach Mehrwinkel-Farbwerten/Korngröße geprüft und dokumentiert; Produktion steuert das Dispergierverfahren präzise, Freigabe des Endprodukts nach Mehrwinkel-Farbwerten und Grenzmuster; Verarbeitungs- und Aushärteparameter sowie Temperatur/Feuchte der Spritzkabine werden kontrolliert; Beurteilung objektiv mit Mehrwinkel-Spektralphotometer und Grenzmuster statt nur mit bloßem Auge. Für kundenübergreifende Konsistenz müssen Standardplatten, Parameter und Messmethoden geliefert werden."}}, {"@type": "Question", "name": "Welche Anforderungen stellt die Verarbeitung von Metallic-Lack an die Umgebung?", "acceptedAnswer": {"@type": "Answer", "text": "Metallic-Lack reagiert sehr empfindlich auf Temperatur, Feuchte und Sauberkeit. Temperatur und Feuchte beeinflussen das Verdunstungsverhalten von Lösemittel/Wasser und damit die Ausrichtung der Aluminiumplättchen; Fertigungslinien müssen Temperatur/Feuchte der Spritzkabine stabil regeln; mangelnde Sauberkeit hinterlässt Staubpunkte und Partikel auf der Lackfläche. Daher erfolgt die Verarbeitung von Metallic-Lack (besonders hochwertige und spiegelähnliche) meist in temperatur-/feuchteregulierten Reinraum-Spritzkabinen."}}, {"@type": "Question", "name": "Warum darf die Schichtdicke von Metallic-Lack nicht zu dick aufgetragen werden?", "acceptedAnswer": {"@type": "Answer", "text": "Das Aussehen von Metallic-Lack hängt von der parallelen Ausrichtung der Aluminiumplättchen ab; zu dicke Schichten lassen die Plättchen geschichtet und ungeordnet liegen, was Flip-Effekt verringert und Fleckigkeit erhöht – das Gegenteil von Volltonfarbe, wo „dicker ist sicherer“. Trockenfilmdicke des Metallbasislacks wird meist in einem engen Bereich von 10–20 Mikrometern gehalten, durch dünne Mehrfachspritzgänge mit Zwischenabluft präzise getroffen; da derselbe Farbton bei unterschiedlicher Schichtdicke den Flip-Farbton ändert, muss die Standardfilmdicke seriell exakt reproduziert werden."}}, {"@type": "Question", "name": "Worin unterscheidet sich die Verarbeitung von wasserverdünnbarem Metallic-Lack und lösemittelhaltigem?", "acceptedAnswer": {"@type": "Answer", "text": "Wasser verdunstet langsam und reagiert stark auf Feuchte; wasserverdünnbarer Metallic-Lack stellt höhere Anforderungen an die Feuchteregelung der Spritzkabine und benötigt meist Entfeuchtung sowie „zwischenzeitige Abluft-Heizung“ zur Stabilisierung der Plättchenausrichtung; Wasser benetzt schlechter, neigt zu Kratern und Flecken, erfordert Netzmittel; zudem müssen passivierte Aluminiumplättchen gegen Gasblähung verwendet werden. Die Farbentwicklung unterscheidet sich, CCM-Datenbanken sind nicht austauschbar. Ausgereifte wasserverdünnbare Metallic-Lacke erreichen bereits lösemittelhaltige Qualität."}}, {"@type": "Question", "name": "Warum sollte Metallic-Lack unter Standardlicht und Mehrfachlicht auf Farbe geprüft werden?", "acceptedAnswer": {"@type": "Answer", "text": "Weil Metallic-Lack „Metamerie“ aufweisen kann – unter einer Lichtart passend, unter einer anderen farbverschoben. Nur im Standardlichtkasten mit mehreren Lichtarten (z. B. D65 Tageslicht, TL84 Ladenlicht, Glühlampe) und bei Standardwinkeln lässt sich umfassend beurteilen, ob die Farbe wirklich gleich ist, um das Lieferungsrisiko „unter diesem Licht richtig, unter jenem falsch“ zu vermeiden."}}, {"@type": "Question", "name": "Welche Fähigkeiten muss ein Metallic-Lack-Farbtontechniker besitzen?", "acceptedAnswer": {"@type": "Answer", "text": "Er muss das Mehrwinkel-Prinzip der winkelabhängigen Farbwirkung verstehen, Mehrwinkel-Spektralphotometer und CCM-Systeme nutzen können, die Kombinationsregeln von Aluminiumpulver/Perlglanzpigmenten/transparenten Basisfarben beherrschen, wissen wie Verarbeitungsparameter das Aussehen beeinflussen (Verarbeitung ist Farbanpassung), Mehrwinkel-Daten in Korrekturrichtungen übersetzen können und Erfahrungsurteile zu Texturen wie Funkeln/Körnung/Tiefe besitzen. Es verbindet Optik, Chemie und Handwerkserfahrung und hat eine lange Ausbildungszeit."}}]}