Por qué el matizado y la aplicación de la pintura metálica son diez veces más difíciles que los de la pintura de color sólido
En el mundo de los revestimientos, si se dice que el matizado de la pintura de color sólido es "ajustar un color", entonces el matizado de la pintura de efecto metálico es "ajustar toda una curva óptica que varía con el ángulo". Un experimentado matizador de pintura de color sólido, la primera vez que se enfrenta a una pintura metálica, a menudo se siente desorientado —porque toda la experiencia previa se basa en la premisa de que "el color no cambia con el ángulo de visión", y la pintura metálica justamente rompe esa premisa. Un mismo bote de pintura metálica, de frente es plata brillante, de lado es gris oscuro, de cerca tiene destellos, de lejos tiene cambio de color; si cualquier dimensión no se ajusta bien, todo el color "no está bien".
Esta complejidad proviene de la esencia física de la pintura de efecto metálico. La pintura de color sólido depende de que los pigmentos absorban y dispersen la luz, y el color es relativamente estable; la pintura metálica depende de que las escamas de aluminio y las perlas de nácar reflejen e interfieran la luz, y su apariencia está determinada por el tipo, tamaño de partícula, concentración de los pigmentos de efecto, y lo más crucial —la postura de orientación en conjunto. Y la postura de orientación depende en gran medida del proceso de aplicación (parámetros de pulverización, evaporación del disolvente, espesor de película). Esto conduce a una realidad cruel: la apariencia final de la pintura metálica, la mitad la decide la formulación y la mitad la decide la aplicación. Con la misma formulación, personas distintas, pistolas distintas, parámetros distintos al pulverizar, pueden dar dos efectos diferentes.
Para dar un ejemplo intuitivo más: se entrega el mismo bote de pintura metálica plateada a dos técnicos, uno acostumbrado a alta presión y atomización fina, múltiples pasadas finas, secado destello suficiente, y otro acostumbrado a baja presión, pocas pasadas gruesas, con prisa por aplicar el barniz transparente; el resultado es que la superficie del primero es plata brillante y transparente, con fuerte cambio de color, mientras que la del segundo se ve oscura, manchada, con cambio de color plano —la formulación es idéntica, la apariencia es totalmente distinta. Esta escena se repite a diario en la realidad, y es también la raíz de que muchas fábricas "cambian la pintura y no hay problema, cambian la persona y hay problema". Esto ilustra profundamente: para la pintura metálica, hablar de formulación debe ir acompañado de hablar de aplicación, hablar de suministro debe ir acompañado de hablar de servicio técnico. Hablar del color de la pintura metálica sin la aplicación no tiene sentido. Esta también es la razón fundamental por la que este artículo trata "matizado" y "aplicación" juntos —son dos caras de la misma moneda.
Precisamente por esto, el matizado y la aplicación de la pintura de efecto metálico nunca son dos cosas independientes, sino un sistema integral que debe considerarse de manera coordinada. El matizador debe entender la aplicación —porque la formulación debe poder aplicarse de forma estable; el técnico de aplicación debe entender el matizado —porque los parámetros cambian el color. Esto también explica por qué en industrias con requisitos extremadamente altos para la apariencia metálica, como automotriz, electrodomésticos, electrónica de consumo, la capacidad de color y el proceso de aplicación se consideran competencia central. Empresas de revestimientos como Kexin New Materials, que sirven a múltiples industrias, a menudo toman el servicio técnico integrado de "formulación—color—aplicación" como el valor clave que distingue el negocio de pintura metálica de la simple venta de revestimientos ordinarios. Este artículo desglosará sistemáticamente los puntos técnicos del matizado y la aplicación de la pintura de efecto metálico, ayudando al lector a entender esta ingeniería de precisión que "combina ciencia y artesanía".
Color a múltiples ángulos: leer el lenguaje del cambio de color según el ángulo
La primera lección del matizado de pintura metálica es entender y dominar el "color a múltiples ángulos". La pintura de color sólido generalmente solo necesita un ángulo (como 45°/0°) para definir el color, mientras que la pintura metálica debe describirse con múltiples ángulos, porque su apariencia es esencialmente una curva que varía con el ángulo.
La medición de color a múltiples ángulos estándar de la industria se basa en una luz incidente fija (generalmente incidencia de 45°) y mide el color en diferentes ángulos de desviación respecto a la dirección de reflexión especular. Los ángulos comunes incluyen 15° cercano a la especular (estado brillante, también llamado ángulo de luz alta), 25°, 45° intermedio, y 75°, 110° alejados de la especular (estado oscuro, también llamado ángulo de incidencia rasante/ángulo de cambio de color). Algunos equipos también miden ángulos de interferencia laterales para captar el cambio iridiscente del nácar. Los valores L*a*b* de esta serie de ángulos conectados constituyen la "huella de cambio de color según el ángulo" completa de la pintura metálica. Dos pinturas metálicas solo se consideran realmente coincidentes en color si coinciden en todos los ángulos.
Es crucial entender el significado de cada ángulo. El ángulo de estado brillante (15°, 25°) refleja principalmente la intensidad y el color de la reflexión especular de las escamas de aluminio; la magnitud del cambio de color y el brillo metálico se ven principalmente aquí; el ángulo de estado oscuro (75°, 110°) refleja el color de fondo y el color propio del pigmento de la película; si el tono de la pintura metálica en estado oscuro se ve sucio u oscuro es una dimensión importante para juzgar la calidad; el ángulo intermedio (45°) es la percepción integral. Al matizar, si se encuentra que un color metálico "de frente coincide, de lado se desvía", a menudo es porque los ángulos de estado brillante y oscuro no coinciden simultáneamente. Por lo tanto, el matizador de pintura metálica debe aprender a "hablar con datos de múltiples ángulos", en lugar de juzgar solo por un ángulo único o a simple vista en una perspectiva fija —esto último fácilmente causa errores de juicio de "se ve bien, mide mal" o "bajo esta luz coincide, bajo esa luz no".
Una idea práctica de matizado es "traducir" los datos de múltiples ángulos en direcciones de corrección de color operables. Por ejemplo: estado brillante oscuro (15° L* bajo) generalmente significa que hay poco aluminio o el tamaño de partícula es fino y la orientación es mala, se puede aumentar el polvo de aluminio o ajustar la combinación de tamaños, optimizar la aplicación; estado oscuro sucio (110° desplazamiento de tono) suele ser problema de selección o dosificación del concentrado transparente, hay que ajustar el concentrado; cambio de color global insuficiente (pequeña caída de L* entre brillante y oscuro) apunta a mala orientación de las escamas de aluminio, a menudo es problema de parámetros de aplicación en lugar de formulación. Este método de "ver datos, definir dirección" hace que la corrección de color de la pintura metálica, antes ambigua, tenga reglas que seguir, y es también el contenido central para formar matizadores de pintura metálica. Al mismo tiempo, debe enfatizarse la estandarización de la evaluación: la observación debe realizarse bajo luz estándar, ángulo estándar, exhibición estándar (pulverizado en panel en lugar de raspado, porque la pintura metálica tiene diferencia enorme entre raspar y pulverizar), de lo contrario los datos y el juicio se distorsionarán.
CCM por computadora: acelerador del matizado de pintura metálica
Ante la complejidad de múltiples ángulos y múltiples variables, confiar solo en prueba y error manual para matizar colores metálicos no solo es ineficiente, sino también difícil de reproducir. El matizado de pintura metálica moderno depende cada vez más de sistemas CCM (Computer Color Matching, matizado por computadora), que convierten parcialmente el matizado de "arte" a "ciencia", siendo una herramienta clave para mejorar la eficiencia y la consistencia.
Aquí hay que aclarar un malentendido común: CCM no es magia de "escaneas y sale la formulación". Detrás está la ingeniería de datos básicos y el modelado óptico acumulados a largo plazo. La reflexión direccional de la pintura metálica es mucho más compleja que la de la pintura de color sólido —el aluminio tiene tanto reflexión especular como dispersión, y el nácar tiene interferencia; la teoría de dos constantes de Kubelka-Munk en la que se basa el CCM de pintura sólida no es totalmente aplicable aquí, se necesita introducir modelos más complejos de múltiples flujos o BRDF (función de distribución de reflexión bidireccional) para describir el comportamiento direccional de los pigmentos de efecto. Esto significa que el umbral algorítmico y de datos del CCM de pintura metálica es mucho más alto que el de la pintura sólida, y también explica por qué la capacidad de matizado de alta calidad para pintura metálica es un activo central que solo poseen algunas empresas.
El principio del CCM es: primero establecer una base de datos óptica de múltiples ángulos de varios pigmentos de efecto (diferentes aluminios, nácar, concentrados transparentes) bajo exhibición estándar, medir los valores de color a múltiples ángulos del color objetivo, y luego el software calcula a la inversa, basado en el modelo óptico, la proporción de pigmentos que puede coincidir con el objetivo. A diferencia del CCM de pintura sólida, el CCM de pintura metálica debe basarse en un modelo óptico de múltiples ángulos y manejar la compleja reflexión direccional de los pigmentos de efecto, por lo que el algoritmo es más complejo y la exigencia de calidad de la base de datos es mayor. Una base de datos CCM de pintura metálica de alta calidad necesita cubrir una gran cantidad de datos de exhibición a múltiples ángulos de muchos pigmentos en diferentes concentraciones y combinaciones, lo cual en sí es una ingeniería básica que consume tiempo y esfuerzo, y también es el activo central de la capacidad de matizado de la empresa de revestimientos.
La formulación que da el CCM generalmente es un "punto de partida" en lugar de un "final". Como la apariencia de la pintura metálica también se ve afectada por la aplicación, después del CCM inicial a menudo todavía se necesita microajuste manual (corrección de color) —el matizador, según la comparación a múltiples ángulos entre la muestra pulverizada real y la placa objetivo, ajusta la combinación de tamaños de aluminio, proporción de nácar o concentrado transparente, acercándose al objetivo. En años recientes, la introducción de tecnología de matizado con IA permite que el sistema aprenda de enormes historiales de formulaciones, dé una formulación inicial más cercana al final, y recomiende inteligentemente direcciones de corrección, acortando aún más el ciclo de muestreo. Pero ni el CCM ni la IA pueden reemplazar totalmente el juicio experiencial del matizador sobre la textura —especialmente destellos, granularidad, profundidad, dimensiones difíciles de digitalizar completamente. Por lo tanto, el modo ideal de matizado de pintura metálica es la colaboración hombre-máquina de "CCM/IA da la dirección, el maestro define la textura". Kexin New Materials, al desarrollar nuevos colores para clientes, generalmente adopta también este modo de base de datos + corrección manual, equilibrando eficiencia y textura final.
Técnicas de formulación combinada: el trío de aluminio, nácar y concentrado transparente
La textura de alta gama de la pintura de efecto metálico a menudo proviene de la combinación refinada de polvo de aluminio, pigmento de nácar y concentrado transparente. Entender el papel y la interacción mutua de estos tres tipos de materias primas es la técnica central de la formulación y el matizado de pintura metálica.
El aluminio determina el "esqueleto" metálico —la base del brillo, cambio de color y destello. Al seleccionar aluminio, el tamaño de partícula es la variable principal: aluminio fino (3-8 micras) da satén delicado, bajo destello; aluminio medio (10-20 micras) equilibra cubrimiento y destello moderado; aluminio grueso (más de 25 micras) da punto de diamante evidente. Una misma formulación a menudo reutiliza aluminios de diferentes tamaños en gradación, para obtener a la vez luz de fondo delicada y destellos de adorno. El tipo de aluminio (hojuela de maíz/moneda de plata/VMP espejo) determina el nivel de brillo y cambio de color. La dosificación de aluminio afecta cubrimiento y cambio de color —mucha cantidad da fuerte cubrimiento, el cambio de color puede verse afectado por apilamiento; poca cantidad puede dejar ver el fondo.
El pigmento de nácar es responsable de "la capa y la profundidad de color". Depende de la interferencia de luz para producir iridiscencia suave, pudiendo añadir a la pintura metálica sensación de profundidad y riqueza de cambio según el ángulo. Añadir nácar blanco en plata puede realzar la transparencia y "sensación de diamante" en estado brillante; añadir nácar de color de interferencia (como rojo, azul, verde) puede producir el efecto bicolor de gama alta de "un color de fondo, otro el destello", que es el secreto de muchos colores nácar de automóviles de lujo. Al combinar nácar con aluminio hay que prestar atención a la superposición de reflexión direccional de ambos, evitando interferencia mutua que cause gris o sucio.
Aquí se añade un detalle de combinación: la combinación de tamaños de aluminio y nácar necesita "pensamiento de gradación". Si solo se usa un tamaño único, o el punto de destello es demasiado uniforme y monótono, o la granularidad se descontrola. Los expertos suelen usar tres tamaños grande-mediano-pequeño en proporción combinada —el grande aporta destellos de diamante de adorno, el mediano construye la sensación metálica principal, el pequeño rellena luz de fondo y delicadeza, logrando así rica fluctuación bajo luz directa y sin mostrar grano bajo luz difusa. Esta gradación es resultado de pura experiencia y gran acumulación de ensayos, y también la razón profunda de que la misma tonalidad de diferentes marcas "se ve parecida, pero la textura es distinta".
El concentrado transparente (tipo tinte o tipo pigmento transparente) es responsable de "colorear sin cubrir el metal". La pintura metálica no puede colorearse con pigmentos opacos ordinarios, de lo contrario cubriría el reflejo metálico del aluminio; debe usarse concentrado transparente, dejando que el color "cubra" sobre el reflejo metálico, formando "metal con color". La selección del concentrado transparente determina directamente el tono, pureza y comportamiento en estado oscuro de la pintura metálica —bajo estado brillante hace que el metal muestre color, en estado oscuro aporta el color de fondo. La resistencia a la intemperie del concentrado transparente es especialmente clave: el tipo tinte es vívido pero pobre en intemperie y fácil de desvanecer; el tipo pigmento transparente tiene buena resistencia y es la fuerza principal para colores metálicos exteriores. El arte de combinar los tres está en usar aluminio para tono base, nácar para capa, concentrado para tono de color; solo con trío armonioso hay verdadero color metálico de gama alta. Esta experiencia de combinación es el know-how central acumulado por años por el formulador de pintura metálica.
Cómo los parámetros de pulverización "cambian el color": la aplicación es matizado
Para la pintura metálica, un reconocimiento contraintuitivo pero extremadamente importante es: los parámetros de aplicación en sí son variables de matizado. Con la misma formulación, diferentes parámetros de pulverización dan distinto cambio de color, destello, tono. Entender cómo los parámetros de pulverización afectan la orientación de las escamas de aluminio es clave para estabilizar la apariencia de la pintura metálica.
La atomización es la primera variable mayor. Cuanto más fina la atomización (alta presión, baja viscosidad de pintura), más pequeñas las gotas, más fácil las escamas de aluminio se extienden paralelas en la película, mayor cambio de color, más brillo metálico; cuanto más gruesa la atomización, más caótica la postura de las escamas, menor cambio de color, fácil manchado. Por eso la pintura metálica generalmente requiere atomización más fina. La velocidad de pasada y caudal de pintura determinan el espesor por pasada y el grado de humedad —pasada lenta y mucho caudal dan película húmeda gruesa, las escamas tienen más espacio de flujo pero también más fácil desalinearse con el flujo; pasada rápida y poco caudal dan película fina y seca rápido, las escamas se "congelan" fácilmente en la postura actual. La distancia de pistola (generalmente 15-25 cm) afecta el estado húmedo/seco de las gotas al llegar a la pieza y el solapamiento del abanico.
El tiempo de evaporación intermedia es un proceso clave peculiar de la pintura metálica. La evaporación intermedia entre múltiples capas finas permite que el disolvente de la capa anterior se evapore por completo y las láminas de aluminio se orienten de forma estable antes de aplicar la siguiente capa; así, las láminas de aluminio de cada capa pueden disponerse en paralelo y el cambio de color (flip-flop) es máximo. Si la evaporación intermedia es insuficiente, las láminas de aluminio se ven perturbadas por la siguiente capa antes de orientarse, provocando manchas irregulares (mottling) y menor cambio de color. La pulverización de orientación / pulverización de control (control coat/dust coat) es una técnica habitual de los expertos: al final se aplica una "pulverización seca" adicional con alta atomización y a mayor distancia, lo que hace que las láminas de aluminio superficiales se tiendan aún más y parpadeen de forma uniforme, siendo el toque maestro para mejorar el cambio de color y la uniformidad del aspecto.Precisamente porque los parámetros influyen tanto, la aplicación de la pintura metálica debe "fijar los parámetros": una vez determinados por muestreo la presión de atomización, la velocidad de pasada, la distancia de pistola, el número de pasadas, el tiempo de evaporación intermedia, el espesor de película, etc., en la producción en serie se debe reproducir estrictamente, y cualquier desviación causará diferencia de color. Esto también explica por qué las líneas de pintura metálica tienden cada vez más al pulverizado automático / robotizado: el robot puede reproducir con precisión los parámetros, siendo más estable que el manual. El pulverizado manual depende en gran medida del entrenamiento y la experiencia del técnico. Se puede decir que, para la pintura metálica, "la aplicación es la preparación del color", y la estabilidad del proceso equivale directamente a la consistencia del color.
| Parámetro de pulverización | Influencia de exceso / exceso de velocidad | Influencia de defecto / defecto de velocidad | Efecto sobre el acabado metálico |
|---|---|---|---|
| Presión de atomización | Película más seca, cambio de color fuerte | Láminas de aluminio desordenadas, fácil mottling | Cuanto más fina la niebla, más brillo |
| Velocidad de pasada | Película fina, láminas fáciles de congelar | Película gruesa, láminas fáciles de desalinearse | Afecta cambio de color y uniformidad |
| Espesor de película | Apilamiento de láminas, menor cambio de color | Insuficiente cubrimiento, trasluz | Requiere mantener ventana óptima |
| Tiempo de evaporación intermedia | —— | Insuficiente causa mottling y menor cambio de color | Cuanto más completa, más brillo |
Espesor de película y cubrimiento: la línea roja invisible en la aplicación de pintura metálica
En la aplicación de pintura metálica, el control del espesor de película es una línea roja invisible a menudo subestimada pero decisiva para el éxito. Es lo opuesto a la intuición de la pintura de color sólido de "cuanto más gruesa, más segura", y es donde los principiantes cometen más errores, mereciendo un análisis detallado.
La pintura metálica de base tiene una "ventana de espesor de película óptimo". Demasiado fina, cubrimiento insuficiente, trasluz, color claro, y densidad de láminas insuficiente, débil sensación metálica; demasiado gruesa, las láminas se apilan capa tras capa con postura caótica, reduciendo el cambio de color, aumentando el riesgo de mottling, y pudiendo causar goteo. Esta ventana óptima suele ser estrecha (película seca de base metálica a menudo 10-20 micras), y debe alcanzarse con precisión mediante "pulverización fina en múltiples pasadas, con evaporación intermedia entre cada una", en lugar de una sola capa gruesa. Cada pasada fina permite que una nueva capa de láminas tenga tiempo y espacio suficientes para tenderse y orientarse durante el retrado de la película; la superposición de capas finas logra el cubrimiento y asegura láminas paralelas en cada capa, obteniendo así el cambio de color máximo.
El poder de cubrimiento es otro indicador a equilibrar. El cubrimiento de la pintura metálica no depende solo de las láminas, sino también de la coordinación de los tintes transparentes y el color de la imprimación. Para colores transparentes de bajo cubrimiento (como algunos rojos, amarillos), se suele usar una imprimación del mismo tono (color primer) para reducir el riesgo de trasluz y estabilizar la tonalidad; así, aunque el espesor de la pintura de color fluctúe ligeramente, al haber proporcionado la imprimación un color base cercano, la diferencia de color final se controla. Esto explica por qué los sistemas de pintura metálica de alta gama enfatizan el conjunto integral "imprimación — pintura de color — barniz", no solo la pintura de color.
Más sutil aún, una misma pintura metálica presenta diferente cambio de color y tonalidad a distintos espesores: la variación de espesor es en sí una "variable de preparación de color invisible". Por tanto, el espesor estándar determinado por muestreo debe reproducirse estrictamente en producción, y las líneas suelen equipar monitoreo de espesor en línea. Entender y respetar la ventana de espesor es un eslabón clave para convertir una buena formulación en un aspecto estable en producción, y también un marcador que distingue al técnico experimentado del novato.
Preparación de color y aplicación de pintura perlada: un paso más allá que la metálica
Si la pintura metálica ya es difícil, la pintura perlada (con pigmentos perlados a base de mica) en algunos aspectos va un paso más allá. El mecanismo de color por interferencia de la perla difiere de la reflexión especular del aluminio, y su preparación de color y aplicación tienen reglas propias que merecen discusión especializada.
El pigmento perlado produce arcoíris por interferencia de luz en interfaces de película de óxido; su cambio de color con el ángulo difiere del aluminio: el aluminio cambia principalmente brillo (luz-sombra) con el ángulo, la perla puede cambiar tonalidad (ej. de oro a rojo, de azul a verde). Esto hace la preparación de color multángulo más compleja, y algunas perlas de interferencia requieren ángulos de medición lateral especiales. El "color base" y el "color flash" de la perla pueden diferir; este efecto bicolor es la fuente del lujo perlado, pero aumenta mucho la dificultad de preparación.
En aplicación, las escamas perladas suelen ser más grandes y finas que el aluminio, más sensibles al daño por cizalla; agitación y transporte deben ser más suaves; su orientación también depende de parámetros y evaporación intermedia, pero a veces su sensibilidad a espesor y número de capas es mayor: la pintura perlada suele usar estructura de "tres capas" (base + capa perla + barniz, o base color + capa perla + barniz) para dar profundidad, y la coordinación de capas es más exigente. El blanco perla es típico: base blanca, luego capa media con perla blanca o de interferencia, finalmente barniz; las tres dan un blanco perla de alta gama con profundidad iridiscente, usado en muchos modelos de lujo.
La mezcla de perla y aluminio crea efectos más ricos: plata con perla aumenta brillo y transparencia, oscuros con perla de interferencia dan misticismo cambiante con ángulo. Pero mezclar también da problemas: la superposición de reflexiones direccionales de dos pigmentos, si proporción o tamaño son inadecuados, se interfieren causando gris o sucio. Por tanto, la formulación y preparación de perla exige más experiencia y base de datos que la metálica pura, siendo el "curso avanzado" de la pintura de efecto metálico.
Proceso completo de aplicación: procedimiento estándar desde sustrato hasta pulido
La aplicación de pintura de efecto metálico es un procedimiento estándar encadenado, donde cada paso sirve al aspecto metálico final. Tomando el sistema típico "base + barniz", un proceso completo incluye los siguientes eslabones, y la negligencia en cualquiera amplifica en la película final.
El primer paso es pretratamiento del sustrato e imprimación. La pieza debe desengrasarse, desoxidarse o tratarse plástico, aplicar imprimación para anticorrosión y adhesión, y lijar hasta plano, dando un "lienzo" uniforme sin diferencia de absorción para la pintura de color. El color de imprimación (especialmente la del tono配套) afecta la tonalidad y cambio de color final de la base metálica, por eso los sistemas de gama alta especifican imprimación配套 dedicada. El segundo paso es ajuste de viscosidad y agitación. Antes de aplicar, la pintura metálica debe diluirse con disolvente配套 al objetivo y agitarse bien para dispersar uniformemente aluminio o perla sedimentados; agitación insuficiente causa color irregular y diferencia entre lotes.
El tercer paso es la pulverización fina en múltiples capas de la base metálica. Usualmente una capa niebla (tack coat) para adherencia y orientación inicial, luego una a dos capas húmedas para color y cubrimiento, con evaporación intermedia suficiente entre cada una, y al final si se requiere una capa de orientación para unificar láminas superficiales. Este paso es el núcleo del aspecto; cada pasada debe mantener caudal, atomización y pasada consistentes, y la evaporación intermedia entre capas suficiente pero no excesiva: insuficiente perturba la capa anterior, excesiva afecta adhesión intercapa. El técnico juzga por el cambio de "húmedo brillante" a "semimate" —un tacto que requiere experiencia. El cuarto paso es evaporación intermedia y inspección. Tras la base, evaporar bien para solvente y orientación estable, y revisar mottling, diferencia de color, partículas. El quinto paso es barnizar. El barniz da brillo, cuerpo y protección; su disolvente no debe ser fuerte para no alterar láminas, y debe asegurar nivelado y espesor. El sexto paso es curado: secado natural, horno baja temp. o UV. El séptimo es pulido (si se requiere): eliminar polvo, corregir uniones, recuperar espejo.
Todo el flujo enfatiza "parámetros fijos, ambiente controlado, inspección por proceso". La pintura metálica es sensible a temperatura/humedad (se controla cabina), y a limpieza (se controla polvo). Cada lote debe compararse multángulo con panel estándar antes de liberar. Este procedimiento estricto es el puente que convierte "buen color de laboratorio" en "buen color estable de producción", y parte clave del servicio técnico metálico.
Especialmente recordar la técnica de "pulverización de transición" (blending), clave para reparación local y ocultar bordes. Al reparar solo una parte, un borde duro muestra "línea de unión" por microdiferencia de cambio y tono. La transición consiste en hacer la base metálica gradualmente más fina fuera de la zona, fundiéndose con la original, y barnizar toda la zona de transición para fusión visual. Depende mucho de experiencia: tamaño de zona, uniformidad de degradado, soltura de cada pasada deciden si la unión es invisible. Arte en repintado automotriz y núcleo de formación, mostrando el lado "aplicación es arte" de la metálica. Además, la inspección final debe ser en caja de luz estándar (D65, TL84, A) multifulente, pues la metálica puede tener "metamerismo" —igual bajo una luz, distinta bajo otra; la multifulente lo detecta.
Equipos de pulverización y automatización: de pistola manual a robot
La extrema sensibilidad de la metálica a parámetros hace que el equipo y su automatización sean factores clave de consistencia. Cada equipo tiene características; entender su efecto ayuda a planificar y optimizar.
La pistola de aire manual es la más flexible y común, ideal para lotes pequeños, variedad, formas complejas y repinte. Depende de la técnica (presión, distancia, velocidad, solape); ventaja: flexibilidad y transiciones finas; desventaja: consistencia humana, variación entre lotes/personas. Por eso en manual se enfatiza formación y disciplina de parámetros. Pistolas air-assisted y HVLP mejoran atomización y eficiencia de transferencia, reduciendo desperdicio, comunes en metálica manual.
La electrostática se usa ampliamente en metal: carga la gota y la atrae por campo a tierra, alta eficiencia y efecto envolvente. Pero en metálica tiene problema: la carga altera orientación y distribución del aluminio, cambiando cambio de color, y la conductividad causa "efecto jaula de Faraday" con difícil ingreso en concavidades. Por eso requiere optimización o combinar "electrostática de base + capa de orientación convencional". El disco rotatorio de alta velocidad es protagonista en OEM automotriz metálico: atomización fina, alta eficiencia, gran aspecto.
El robot es la solución última de consistencia: reproduce con precisión todos los parámetros (trayectoria, velocidad, caudal, atomización, distancia), eliminando variación humana; preferido en OEM, electrodomésticos y electrónica de consumo en gran volumen. Con medición de espesor y color en línea y control de bucle cerrado, lleva la consistencia de lote a nivel inalcanzable manualmente. Claro, inversión alta y flexibilidad baja; para multi-modelo y bajo volumen aún se usa manual o semi. La elección busca equilibrio entre consistencia, flexibilidad y costo, y la metálica, por su sensibilidad, tiende más a automatizar que la de color sólido.
Diagnóstico y prevención de defectos: problemas comunes de aspecto en metálica
Lo más doloroso en metálica son defectos de "misma fórmula, mala aplicación". Dominar causas y soluciones de defectos comunes es básico para control de calidad y contención rápida.
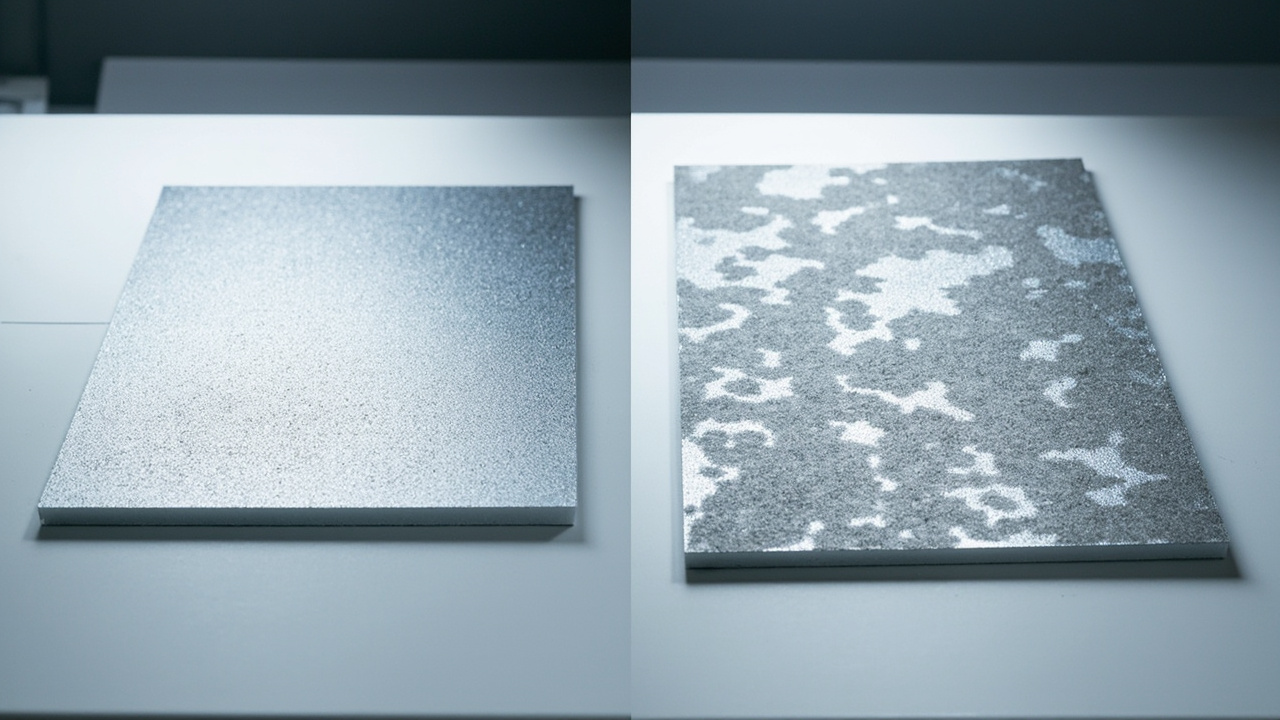
El mottling (nube) es el más común: manchas claro-oscuro por orientación irregular de aluminio —atomización inestable, solape desigual, evaporación corta, diferencia húmedo-seco. Solución: estabilizar atomización y ritmo, evaporación suficiente, capa de orientación si se requiere. Diferencia de color y lote: variación entre piezas/lotes del mismo código, por lote de aluminio, parámetros o espesor; fijar parámetros, controlar lote de materia, medir color multángulo. Cambio de color insuficiente (oscuro): bajo contraste luz-sombra, por láminas no paralelas (viscosidad alta, atomización baja, espesor apilado, hinchado por barniz); optimizar atomización, controlar espesor, verificar compatibilidad de barniz.
La textura granular / aspecto sucio se ve áspera bajo luz difusa, generalmente por un tamaño de partícula de pigmento demasiado grande o concentración excesiva, siendo necesario reequilibrar el brillo y la finura. Las huellas dactilares / marcas de agua / blanqueamiento están relacionados en su mayoría con residuos de disolvente, humedad excesiva o un secado intermedio inadecuado. El sangrado de color / levantamiento de capa se debe a que el disolvente fuerte del barniz disuelve la pintura de base pigmentada provocando migración de color y disminución del cambio de tono; se requiere validación de compatibilidad entre capas. La piel de naranja, el goteo, los poros pinhole, etc., son defectos universales de pulverización, relacionados con la atomización, el espesor de película, la viscosidad y la limpieza. Existe además un defecto oculto de ”oscurecimiento de bordes / floración en bordes”, que aparece en aristas y esquinas de la pieza; la causa es que en estas zonas el solape de niebla de pintura, el flujo de aire y la velocidad de secado difieren de la superficie plana, provocando una orientación anómala de las escamas de aluminio; la solución es ajustar la trayectoria de pulverización, realizar un repulverizado específico en aristas o usar un pulverizado direccional uniforme, lo cual es especialmente frecuente en piezas de forma compleja.El diagnóstico de defectos en pintura metálica cuenta con un orden práctico de inspección: primero ver si el defecto es ”generalizado” o ”localizado” —los generalizados (toda la pieza deficiente) apuntan a formulación, materias primas o parámetros globales, los localizados (una zona deficiente) apuntan a técnica de aplicación, flujo de aire o factor de forma de esa zona. Luego ver si es problema en ”estado brillante” o ”estado oscuro” —el oscurecimiento en estado brillante suele relacionarse con la cantidad y orientación de escamas de aluminio, el aspecto sucio en estado oscuro suele relacionarse con la pasta de color. Finalmente determinar si lo causa la ”capa de pintura de base” o la ”capa de barniz” —si el empeoramiento ocurre tras aplicar la capa transparente, suele tratarse de hinchamiento o incompatibilidad del barniz. Con este método de inspección tridimensional ”global vs local, brillante vs oscuro, base vs barniz”, se acota rápidamente el alcance y se localiza con precisión, evitando pruebas ciegas que desperdicien material y horas-hombre. La clave del diagnóstico de defectos es la ”atribución por capas”: primero juzgar si es problema de formulación o de aplicación, si de pintura base o de barniz, y luego inspeccionar variable por variable. Los proveedores maduros de revestimientos suelen proporcionar atlas de defectos y guías de diagnóstico para ayudar al cliente a localizar y resolver problemas rápidamente, lo cual es la manifestación directa del valor del servicio técnico de la pintura metálica.
La tonalización y aplicación de pintura metálica a base de agua: nuevos retos traídos por la ecologización
Con el endurecimiento de las normativas ambientales, la pintura metálica a base de agua está reemplazando gradualmente a la de base disolvente, convirtiéndose en la dirección principal para OEM automotriz, retoque y industria general. Pero las propiedades físicas del agua difieren radicalmente de las del disolvente, aportando una serie de nuevos retos a la tonalización y aplicación de la pintura metálica; entender estas diferencias es el prerrequisito para el éxito de la transformación al agua.
El comportamiento de evaporación del agua es la mayor variable. El agua tiene alto calor latente de evaporación y su velocidad de evaporación se ve fuertemente afectada por la humedad ambiental —con humedad alta evapora lento, la ventana de tiempo para la orientación de escamas de aluminio se alarga e inestabiliza, facilitando la insuficiencia de cambio de tono y la floración; con humedad baja puede secar demasiado rápido. Esto contrasta vivamente con la pintura de base disolvente, cuya evaporación es relativamente controlable y poco afectada por la humedad. Por ello, la aplicación de pintura metálica a base de agua exige mayor control de humedad en la cabina de pulverización; las líneas suelen requerir equipos de deshumidificación y emplean generalmente ”secado intermedio con calentamiento” (aire tibio o auxilio infrarrojo para deshidratar entre capas) para estabilizar el ritmo de evaporación y acelerar la orientación de aluminio. Esta es la etapa tecnológica clave para que la pintura metálica a base de agua reproduzca establemente la apariencia.
La alta tensión superficial del agua afecta el mojado y el desplegado de escamas de aluminio. La pintura metálica a base de agua moja peor el sustrato y la imprimación que la de base disolvente, siendo propensa a cráteres y floración, requiriendo agentes humectantes y coadyuvantes de formación de película. Al mismo tiempo, el aluminio desnudo tiende a corroerse por gasificación en agua, por lo que la pintura metálica a base de agua debe usar polvo de aluminio pasivado con recubrimiento de sílice o polímero, lo cual también afecta ligeramente el comportamiento óptico de las escamas, requiriendo compensación en formulación. En tonalización, las reglas de desarrollo de color del agua y del disolvente difieren, sus bases de datos CCM no son intercambiables y deben establecerse por separado. Además, el encogimiento al secar y las condiciones de flash del agua difieren de las del disolvente, por lo que las formulaciones acuosas y solventadas para un mismo color objetivo suelen diferir notablemente. A pesar de los retos, tras años de desarrollo, la pintura metálica a base de agua madura ya puede acercarse a la de base disolvente en cambio de tono y brillo, siendo una opción fiable y ecológica. Kexin New Materials, al promover la aplicación de pintura metálica a base de agua, recuerda especialmente a los clientes atender el control de humedad en cabina y las instalaciones de secado intermedio, pues suelen ser la causa de que la pintura metálica a base de agua ”se logre en laboratorio pero no se estabiliza en línea”.
Diferencias de aplicación según industria: un principio, múltiples implementaciones
El principio básico de los revestimientos de efecto metálico es común, pero al implementarse en distintas industrias, los métodos y énfasis de aplicación difieren mucho. Conocer estas diferencias ayuda a seleccionar producto y proceso adecuados para cada escenario.
La pintura OEM automotriz es el estándar más alto para la aplicación de pintura metálica. En salas limpias con temperatura y humedad controladas, con pulverización robotizada, múltiples capas finas y secado intermedio, persigue una coincidencia cromática altísima entre distintas partes, lotes y fábricas del vehículo. La tolerancia al diferencial de color multángulo es extremadamente estricta, apoyada en inspección en línea y gestión de color. El retoque automotriz es el otro extremo —en condiciones no normalizadas de talleres, con pistola manual se reproduce el cambio de tono y brillo de fábrica, además de hacer pulverizado de transición (blending) para fusionar sin costura películas nuevas y viejas. El retoque depende enormemente de la experiencia del tonalizador y técnico; la base de datos de color (con variantes secundarios) y la capacidad de tonalización rápida son el núcleo del sistema de pintura de retoque.
La pintura de electrodomésticos busca apariencia metálica estable en producción masiva y automatizada (plata cepillado, oro champán, gris espacial, etc.), valorando resistencia a manchas, rayones y huellas, usando pulverización automática o electrostática con curado por horneo. La pintura de electrónica de consumo es nivel ”fabricación de precisión” —piezas pequeñas, alta precisión, capa fina, líneas automatizadas, curado UV o baja temperatura, persiguiendo alto cubrimiento en ultra-fino, textura delicada y resistencia a rayos y huellas, con exigencia extrema de limpieza. Maquinaria, herrajes y muebles son más flexibles, pulverización manual o automática, enfocados en equilibrio entre mejora decorativa y resistencia a intemperie y corrosión.
Estas diferencias implican que un mismo efecto metálico requiere, según industria, distinto diseño de producto (disolvente / agua / UV / polvo), método de curado (autosecado / horneo / UV), equipo de aplicación (manual / automático / electrostático) y estándar de calidad. Por ello los proveedores profesionales de revestimientos rara vez ”venden una pintura para todas las industrias”, sino que ofrecen soluciones y guías de aplicación diferenciadas según características del sector. Entender la realidad de aplicación de la industria objetivo es un prerrequisito importante para la selección y desarrollo de pintura metálica.
Tendencias de color: por qué los colores metálicos siempre están a la vanguardia
El revestimiento de efecto metálico no es solo producto técnico, también vehículo de moda y diseño. Su desarrollo tonal requiere seguir de cerca las tendencias de color; entender esto ayuda a captar el pulso de mercado y la dirección de desarrollo de la pintura metálica.
En colores automotrices globales, plata, gris, negro y blanco dominan hace tiempo, y la proporción de efecto metálico y perlado sigue en aumento —la búsqueda de ”sensación premium” se satisface en gran medida mediante textura metálica. Tendencias recientes: del brillo intenso al metálico satinado y mate más fino y contenido; de plata-gris simple a champán cálido, oro rosa, gris estelar frío, gris cañón, y blanco perlado interferencial, púrpura aurora especiales. Los vehículos de nueva energía especialmente impulsan esta ola de ”colores metálicos tecnológicos”, usando paletas únicas para construir identidad de marca.
Electrónica de consumo y electrodomésticos también lideran la moda metálica. Teléfonos y laptops pasaron de plata, gris, oro clásicos a degradados, metálico mate, metálico cerámico; cada generación de gama alta marca la pauta. Los electrodomésticos pasaron de línea blanca a ”metalización y hogarización”, siendo gris espacial, titanio, oro champán estándar de gama alta. Estas innovaciones aguas abajo plantean nuevos retos a la tonalización metálica: cómo con pigmentos de efecto lograr colores a la moda, estables en producción y resistentes.
Para las empresas de revestimientos, seguir e incluso liderar tendencias de color es capacidad importante del negocio metálico. Exige no solo química y óptica, sino investigación de tendencias y desarrollo de color de moda, anticipando al cliente paletas de la próxima temporada. Los proveedores líderes suelen tener equipos de diseño de color, publican cartas de tendencia y participan en desarrollo de color de nuevos productos, elevando de ”vender pintura” a ”vender solución de color”. Esta extensión de técnica a estética es el encanto único de los revestimientos de efecto metálico frente a revestimientos industriales comunes.
Cabe notar que entre tendencia de color y viabilidad técnica debe haber equilibrio. El diseñador imagina colores impactantes, pero convertirlos en producto masivo, estable y resistente exige evaluación del equipo de color y formulación: ¿el pigmento de efecto es resistente y estable en producción?, ¿la ventana de aplicación es suficiente?, ¿el costo aceptable? Un color ”deslumbrante pero inestable” es pesadilla en producción. Por ello el buen desarrollo metálico es diálogo repetido entre estética y realidad ingenieril —nuevo y bello, pero estable y económico. Esta capacidad de puente entre estética e ingeniería es el valor profundo del servicio de color metálico maduro y la base para integrarse en la definición de producto del cliente y lograr cooperación a largo plazo.
Consistencia de lote: la prueba final de producción en masa de la pintura metálica
En pintura metálica, lograr un buen color una vez no es difícil; lo difícil es lograr el mismo buen color en cada lote y pieza. La consistencia de lote es la prueba final de producción en masa y el umbral para entrar en cadenas exigentes como automotriz, electrodomésticos y electrónica de consumo.
El reto de consistencia de lote recorre toda la cadena. En materias primas, la variación de lote de aluminio, perla y pasta de color cambia directamente la apariencia; se debe inspeccionar rigurosamente a la entrada por valor de color multángulo, tamaño de partícula, brillo, etc., y archivar lotes. En producción, la dispersión debe controlarse con precisión —exceso rompe escamas y baja brillo, insuficiencia da color desigual; cada lote debe liberarse según valor de color multángulo y muestra límite de apariencia. En aplicación, la fijación de parámetros y control ambiental son núcleo; cualquier deriva de atomización, pistola, espesor, temperatura-humedad causa diferencia de color.
La herramienta central para gestionar consistencia de lote es el colorimetría multángulo y el sistema de muestras límite. Se debe establecer para cada color metálico valor estándar y tolerancia (límite ΔE por ángulo), usando espectrofotómetro multángulo para dictaminar objetivamente, no a ojo. Para clientes que exigen consistencia cross-fábrica y cross-lote, el proveedor debe entregar plan integral de tablero estándar, parámetros de aplicación y método de medición, asegurando que la apariencia reproducida en línea coincida. La gestión digital de color (nube, comparación remota) hace la transmisión de color entre sede y planta, proveedor y cliente, más precisa y eficiente.
Se puede decir que la competitividad profunda de la empresa de pintura metálica reside en gran parte en este sistema de gestión de consistencia de lote. No es una formulación o capacidad de tonalización única, sino gestión de color de todo el proceso desde materia prima, producción, aplicación hasta inspección. Por ello el suministro de pintura metálica alta gama enfatiza cada vez más la entrega integral de ”producto + datos + servicio”. Para empresas de revestimientos multiindustria como Kexin New Materials, invertir continuamente en base de datos de color, colorimetría multángulo y soporte de aplicación busca precisamente pasar de ”hacerlo bien ocasionalmente” a ”hacerlo bien lote a lote”, ganando así clientes de gama alta sensibles a la apariencia.
Conclusión: ingeniería de precisión donde convergen ciencia y oficio
Al revisar la tonalización y aplicación de revestimientos de efecto metálico, se ve claramente su carácter único frente a revestimientos comunes —es ciencia rigurosa y oficio sutil. La ciencia está en óptica multángulo, química de pigmentos de efecto, modelo de formulación por computadora, estándares de medición cuantitativa; el oficio está en el juicio experiencial del tonalizador sobre la textura, el manejo fino del técnico en pulverización y el diagnóstico agudo de defectos. Ambos son indispensables: solo ciencia sin oficio no da textura premium real; solo oficio sin ciencia no da producción estable reproducible. El encanto y la dificultad de la pintura metálica nacen justo de esta convergencia.
Para las manufacturas que usan pintura metálica, entender la lógica trinaria ”formulación—color—aplicación” es vital. Elegir una pintura metálica es elegir un paquete integral de formulación, datos de color, parámetros de aplicación y soporte técnico; usarla bien requiere inversión continua de la línea en fijación de parámetros, control ambiental y gestión de inspección. Cualquier idea de tratarla como pintura común ”solo pulverizar y listo” paga su precio en la apariencia final —floración, diferencia de color, inconsistencia de cambio de tono suelen ser resultado de ignorar esta lógica.
Para el proveedor de revestimientos, la capacidad de tonalización y aplicación metálica es una barrera profunda difícil de copiar. Requiere base de datos de pigmentos acumulada, experiencia multángulo, know-how de proceso y sistema de servicio de color. Quien lleve esto al extremo ganará continuamente en mercados de gama alta como automotriz, electrodomésticos y electrónica. El revestimiento de efecto metálico es fascinante porque convierte fría química y óptica en belleza visual que conmueve —y la reproducción estable de esa belleza condensa la sabiduría conjunta de ciencia y oficio de tonalizadores y técnicos.
Precisamente por ello, el valor del revestimiento de efecto metálico nunca es solo ”una lata de pintura”. Al elegir proveedor, una empresa compra realmente el sistema completo de desarrollo de color, estabilidad de formulación, guía de aplicación y control de lote; y cuando una pintura metálica muestra en miles de piezas un cambio de tono según ángulo consistente y fascinante, tras ello está la colaboración de formuladores, tonalizadores, técnicos y inspectores. Entender y respetar esta complejidad de ”ciencia + oficio”, seleccionar, usar y controlar correctamente, hace florecer establemente el encanto del revestimiento de efecto metálico en cada producto, y convierte esta ingeniería de precisión en competitividad del producto y expresión de calidad de marca.
Preguntas frecuentes
P: ¿Por qué el pintado de pintura metálica requiere múltiples ángulos, mientras que la pintura de color sólido basta con un ángulo? R: Porque la apariencia de la pintura metálica cambia con el ángulo de visión (cambio de color según el ángulo), y un solo ángulo no puede describirla. Debe definirse conjuntamente mediante múltiples ángulos como el estado brillante (15°, 25°), intermedio (45°), y estado oscuro (75°, 110°); dos pinturas metálicas solo se consideran de color coincidente si coinciden en todos los ángulos. El color de la pintura de color sólido básicamente no cambia con el ángulo, por lo que un solo ángulo es suficiente. P: ¿Puede el color matching computarizado CCM reemplazar completamente al ajuste manual de colores metálicos? R: No puede reemplazarlo por completo. El CCM/IA puede, basándose en una base de datos óptica de múltiples ángulos, proporcionar rápidamente una fórmula inicial cercana y mejorar enormemente la eficiencia, pero la apariencia de la pintura metálica también se ve afectada por la aplicación, y texturas como el brillo centelleante, la sensación granular y la profundidad son difíciles de digitalizar por completo; por lo general, todavía se requiere que el mezclador de color realice correcciones manuales según muestras rociadas reales. El modo ideal es la colaboración hombre-máquina de "CCM/IA define la dirección, el maestro define la textura". P: ¿Por qué la misma lata de pintura metálica, aplicada por diferentes personas, da colores distintos? R: Porque la apariencia de la pintura metálica depende de la disposición de las escamas de aluminio, y dicha disposición depende en gran medida de los parámetros de rociado (atomización, velocidad de pasada, espesor de película, tiempo de secado al aire). Las técnicas, la presión de aire y la distancia de pistola varían entre personas, por lo que la orientación de las escamas de aluminio es distinta, y el cambio de color, el centelleo y la tonalidad cambian en consecuencia. Esto es "la aplicación es el ajuste de color", y también la razón por la que las líneas de producción de pintura metálica tienden a usar rociado robotizado para fijar parámetros. P: En el ajuste de color de pintura metálica, ¿qué función cumple cada uno: polvo de aluminio, perla y base transparente? R: El polvo de aluminio define el esqueleto metálico (brillo, cambio de color, centelleo), y el tamaño de partícula y tipo determinan la textura; la perla añade capas y profundidad de color, pudiendo producir efecto irisado y bicolor; la base transparente colorea sin cubrir el metal, determinando la tonalidad y el fondo en estado oscuro. La combinación de los tres —aluminio fija la base, perla añade capas, base define la tonalidad— da como resultado un color metálico de gama alta; la resistencia a la intemperie de la base es especialmente clave para colores exteriores. P: ¿Qué es el "rocio dirigido / rocio de control"? ¿Por qué mejora la apariencia? R: El rociado dirigido (control coat / dust coat) es una "pulverización seca" de alta atomización y algo más lejos aplicada al final de la pintura base, que hace que las escamas de aluminio superficiales se tiendan más, unifiquen su postura y centelleen de forma uniforme, mejorando así el cambio de color y la uniformidad de la apariencia; es una técnica clave para ocultar manchas y realzar el efecto metálico. Aprovecha que las gotas de pintura seca llegan a la pieza ya bastante secas, "aplastando" las escamas superficiales sin alterar la capa inferior. P: ¿Cómo garantiza la producción en masa de pintura metálica que los lotes no tengan diferencia de color? R: Mediante gestión de color en todo el proceso: inspección y archivo de materias primas a la entrada según valores de color multiángulo / tamaño de partícula; control preciso del proceso de dispersión en producción, liberación del producto terminado según valor de color multiángulo y muestra límite; parámetros de aplicación y curado fijos, control de temperatura y humedad de cabina; uso de espectrofotómetro multiángulo y muestra límite para juicio objetivo, no solo a ojo. Para clientes que requieren consistencia entre plantas, también se deben entregar panel estándar, parámetros y método de medición de color. P: ¿Qué requisitos ambientales tiene la aplicación de pintura metálica? R: La pintura metálica es muy sensible a temperatura, humedad y limpieza. La temperatura y humedad afectan el ritmo de evaporación del disolvente/agua y, por ende, la orientación de las escamas de aluminio; las líneas suelen necesitar control de temperatura y humedad de cabina y mantenerlos estables; la falta de limpieza deja puntos de polvo y partículas en la película. Por ello, la aplicación de pintura metálica (especialmente gama alta y tipo espejo) suele requerir cabinas limpias con temperatura y humedad controladas. P: ¿Por qué la pintura metálica no debe aplicarse con película demasiado gruesa? R: La apariencia de la pintura metálica depende del arreglo paralelo de las escamas de aluminio; un espesor excesivo hace que las escamas se apilen en capas y su postura se desordene, reduciendo el cambio de color y aumentando las manchas, lo opuesto a la pintura de color sólido donde "cuanto más grueso, mejor". La película seca de pintura base metálica suele controlarse en una ventana estrecha de 10-20 micras, lográndose con rociado fino en varias pasadas y secado al aire entre ellas; además, el cambio de color según ángulo varía con el espesor, así que la producción debe reproducir estrictamente el espesor estándar. P: ¿En qué difiere la aplicación de pintura metálica a base de agua respecto a la de base disolvente? R: El agua evapora lento y se ve muy afectada por la humedad; la pintura metálica a base de agua exige mayor control de humedad de cabina, generalmente con deshumidificación y "calentamiento de secado intermedio" para estabilizar la orientación de aluminio; la humectación del agua es pobre, fácil a cráteres y manchas, requiere auxiliares humectantes; y debe usar aluminio con recubrimiento pasivado para evitar hinchamiento. Las reglas de desarrollo de color difieren, y la base de datos CCM no es intercambiable. La pintura metálica a base de agua madura ya se acerca a la de base disolvente en efecto. P: ¿Por qué revisar el color de la pintura metálica bajo luz estándar y multifulgente? R: Porque la pintura metálica puede presentar "metamerismo" —coincide bajo una luz pero se desvía bajo otra. Solo comparando en caja de luz estándar con múltiples fuentes (como D65 luz día, TL84 luz comercial, incandescente) y observando en ángulo estándar, se juzga integralmente si el color es realmente coincidente, evitando el riesgo de entrega de "correcto bajo esta luz, erróneo bajo aquella". P: ¿Qué capacidades debe tener un mezclador de color de pintura metálica? R: Debe entender el principio de cambio de color multiángulo, saber usar espectrofotómetro multiángulo y sistema CCM, dominar la combinación de aluminio/perla/base transparente, conocer cómo los parámetros de aplicación afectan la apariencia (aplicación es ajuste de color), traducir datos multiángulo a dirección de corrección, y tener juicio experiencial de texturas como centelleo/grano/profundidad. Es combinación de óptica, química y oficio, con ciclo de formación largo. {"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "¿Por qué el ajuste de color de la pintura metálica requiere múltiples ángulos, mientras que con la pintura de color sólido basta un ángulo?", "acceptedAnswer": {"@type": "Answer", "text": "Porque la apariencia de la pintura metálica cambia según el ángulo de visión (color variable con el ángulo), y un solo ángulo no puede describirla. Debe definirse conjuntamente mediante múltiples ángulos como estado brillante (15°, 25°), intermedio (45°) y estado oscuro (75°, 110°); dos pinturas metálicas solo se consideran de color coincidente si coinciden en todos los ángulos. El color de la pintura de color sólido barely cambia con el ángulo, por lo que un solo ángulo es suficiente."}}, {"@type": "Question", "name": "¿Puede el color matching computarizado CCM reemplazar completamente al ajuste manual de colores metálicos?", "acceptedAnswer": {"@type": "Answer", "text": "No puede reemplazarlo completamente. El CCM/IA puede, basándose en bases de datos ópticas de múltiples ángulos, proporcionar rápidamente una fórmula inicial cercana y mejorar enormemente la eficiencia, pero la apariencia de la pintura metálica también se ve afectada por la aplicación, y texturas como el brillo centelleante, la sensación de partículas y la profundidad son difíciles de digitalizar por completo; por lo general, el formulador de color todavía necesita retocar manualmente según muestras rociadas reales. El modo ideal es la colaboración hombre-máquina de "CCM/IA define la dirección, el maestro define la textura"."}}, {"@type": "Question", "name": "¿Por qué la misma lata de pintura metálica, aplicada por diferentes personas, da colores distintos?", "acceptedAnswer": {"@type": "Answer", "text": "Porque la apariencia de la pintura metálica depende de la disposición de las láminas de aluminio, y esta disposición depende en gran medida de los parámetros de rociado (atomización, velocidad de pasada, espesor de película, tiempo de secado al aire). Las técnicas, la presión de aire y la distancia de pistola varían entre personas, por lo que la orientación de las láminas de aluminio difiere, y el cambio de color, el centelleo y la tonalidad cambian en consecuencia. Esto es "la aplicación es el ajuste de color", y también la razón por la que las líneas de producción de pintura metálica tienden a usar rociado robotizado para fijar parámetros."}}, {"@type": "Question", "name": "En el ajuste de color de pintura metálica, ¿qué función cumple cada uno: polvo de aluminio, perlado y base transparente?", "acceptedAnswer": {"@type": "Answer", "text": "El polvo de aluminio define el esqueleto metálico (brillo, cambio de color, centelleo), y el tamaño de partícula y tipo determinan la textura; el perlado añade capas y profundidad de color, pudiendo producir efecto irisado y bicolor; la base transparente colorea sin cubrir el metal, determinando la tonalidad y el fondo en estado oscuro. La combinación de los tres —aluminio fija la base, perlado añade capas, base define la tonalidad— da como resultado un color metálico de gama alta; la resistencia a la intemperie de la base es especialmente clave para colores exteriores."}}, {"@type": "Question", "name": "¿Qué es el "rocio dirigido / rociado de control"? ¿Por qué mejora la apariencia?", "acceptedAnswer": {"@type": "Answer", "text": "El rociado dirigido (control coat / dust coat) es una "pulverización seca" de alta atomización y algo más lejos al final de la pintura base, que hace que las láminas de aluminio superficiales se tiendan más, unifiquen su postura y centelleen de manera uniforme, mejorando así el cambio de color y la uniformidad de la apariencia; es una técnica clave para ocultar manchas y realzar el efecto metálico. Aprovecha que las gotas de pintura seca llegan a la pieza ya bastante secas, "aplastando" las láminas superficiales sin alterar la capa inferior."}}, {"@type": "Question", "name": "¿Cómo garantiza la producción en masa de pintura metálica que los lotes no tengan diferencia de color?", "acceptedAnswer": {"@type": "Answer", "text": "Mediante gestión de color en todo el proceso: inspección y archivo de materias primas a la entrada según valores de color multiángulo y tamaño de partícula; control preciso del proceso de dispersión en producción, liberación del producto terminado según valor de color multiángulo y muestra límite; parámetros de aplicación y curado fijos, control de temperatura y humedad de la cabina; uso de espectrofotómetro multiángulo y muestra límite para juicio objetivo, no solo a ojo. Para clientes que requieren consistencia entre plantas, también se deben entregar placa estándar, parámetros y método de medición de color."}}, {"@type": "Question", "name": "¿Qué requisitos ambientales tiene la aplicación de pintura metálica?", "acceptedAnswer": {"@type": "Answer", "text": "La pintura metálica es muy sensible a la temperatura, humedad y limpieza. La temperatura y humedad afectan el ritmo de evaporación del solvente/agua y por ende la orientación de las láminas de aluminio; las líneas suelen necesitar controlar y mantener estable la temperatura y humedad de la cabina; la falta de limpieza deja puntos de polvo y partículas en la película. Por ello, la aplicación de pintura metálica (especialmente gama alta y tipo espejo) suele requerir cabinas de rociado limpias con temperatura y humedad controladas."}}, {"@type": "Question", "name": "¿Por qué el espesor de película de la pintura metálica no debe rociarse demasiado grueso?", "acceptedAnswer": {"@type": "Answer", "text": "La apariencia de la pintura metálica depende de la disposición paralela de las láminas de aluminio; un espesor excesivo hace que las láminas se apilen en capas y su postura se desordene, reduciendo el cambio de color y aumentando las manchas, lo contrario a la pintura de color sólido donde "más grueso es más seguro". La película seca de la pintura base metálica suele controlarse en una ventana estrecha de 10-20 micras, lográndose con rociado fino en varias pasadas y secado al aire entre ellas; además, la tonalidad de cambio de color varía con el espesor, por lo que la producción debe reproducir estrictamente el espesor estándar."}}, {"@type": "Question", "name": "¿En qué difiere la aplicación de la pintura metálica a base de agua respecto a la de base disolvente?", "acceptedAnswer": {"@type": "Answer", "text": "El agua se evapora lento y se ve muy afectada por la humedad; la pintura metálica a base de agua exige mayor control de humedad en cabina y generalmente necesita deshumidificación y "calentamiento de secado intermedio" para estabilizar la orientación del aluminio; la humectación del agua es pobre, fácil a cuarteo y manchas, requiriendo auxiliares humectantes; y debe usar aluminio con recubrimiento pasivado para evitar hinchazón. Las leyes de desarrollo de color difieren, las bases de datos CCM no son intercambiables. La pintura metálica a base de agua madura ya se acerca a la de base disolvente en efecto."}}, {"@type": "Question", "name": "¿Por qué revisar el color de la pintura metálica bajo luz estándar y múltiples fuentes?", "acceptedAnswer": {"@type": "Answer", "text": "Porque la pintura metálica puede presentar "metamerismo" —coincide bajo una fuente y se desvía bajo otra. Solo comparando en una caja de luz estándar con múltiples fuentes (como D65 luz día, TL84 luz de tienda, incandescente) y observando en ángulos estándar, se puede juzgar integralmente si el color es realmente coincidente, evitando el riesgo de entrega de "correcto bajo esta luz, erróneo bajo aquella"."}}, {"@type": "Question", "name": "¿Qué capacidades debe tener un formulador de color de pintura metálica?", "acceptedAnswer": {"@type": "Answer", "text": "Debe entender el principio de color variable con el ángulo multiángulo, saber usar espectrofotómetro multiángulo y sistema CCM, dominar la ley de combinación de aluminio/perlado/base transparente, conocer cómo los parámetros de aplicación afectan la apariencia (la aplicación es el ajuste de color), traducir datos multiángulo en dirección de retoque, y tener juicio experiencial sobre texturas como centelleo, partículas y profundidad. Es combinación de óptica, química y experiencia manual, con ciclo de formación largo."}}]}
Lecturas adicionales