Почему колеровка и нанесение металлической краски в десять раз сложнее, чем у сплошной краски
В мире покрытий, если сказать, что колеровка сплошной краски — это «подобрать один цвет», то колеровка металлической эффектной краски — это «подобрать всю оптическую кривую, меняющуюся в зависимости от угла». Опытный колеровщик сплошной краски, впервые столкнувшись с металлической краской, часто чувствует растерянность — потому что весь прошлый опыт строился на предпосылке «цвет не меняется в зависимости от угла обзора», а металлическая краска как раз нарушает эту предпосылку. Одно и то же ведро металлической краски: при взгляде прямо — ярко-серебристая, под углом — тёмно-серая, вблизи — с мерцанием, издали — с переливом; если не подобрать хотя бы одно измерение, весь цвет будет «не тот».
Эта сложность проистекает из физической природы металлической эффектной краски. Сплошная краска полагается на поглощение и рассеяние света пигментами, и цвет относительно стабилен; металлическая краска полагается на отражение и интерференцию света алюминиевыми чешуйками и перламутровыми пластинами, и её внешний вид определяется типом, размером частиц, концентрацией эффектных пигментов и, что самое важное — их ориентацией. А ориентация в свою очередь в высшей степени зависит от процесса нанесения (параметры распыления, испарение растворителя, толщина плёнки). Это приводит к суровой реальности: окончательный внешний вид металлической краски наполовину определяется рецептурой, наполовину — нанесением. Одна и та же рецептура, нанесённая разными людьми, разными пистолетами, с разными параметрами, может дать два разных эффекта.
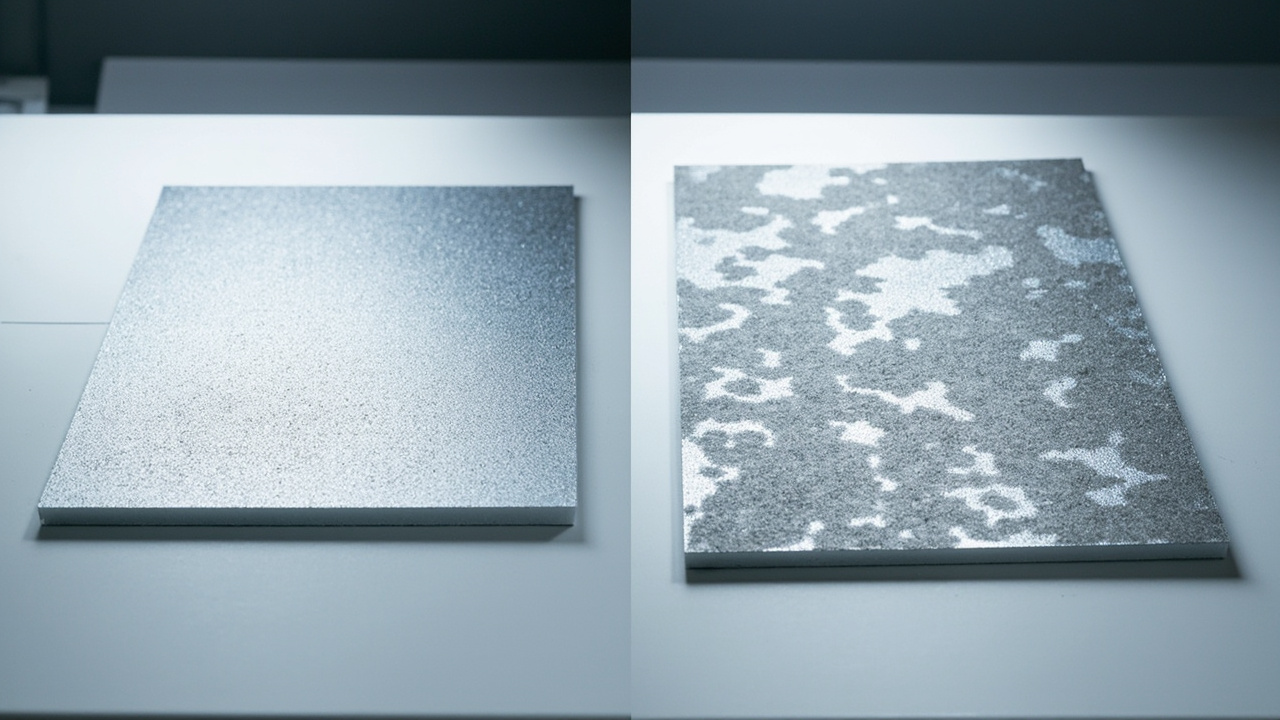
Ещё один наглядный пример: дадим одно и то же ведро серебристой металлической краски двум техникам — один привык к высокому давлению, тонкому распылению, многократному тонкому нанесению с полной межслойной сушкой, другой — к низкому давлению, малому числу слоёв с толстым нанесением и торопится нанести лак, в результате у первого поверхность ярко-серебристая, прозрачная, с сильным переливом, а у второго — тёмная, пятнистая, с блёклым переливом — рецептура абсолютно идентична, а внешний вид небо и земля. Эта ситуация происходит в реальности каждый день и является корнем того, почему на многих заводах «сменили краску — проблем нет, сменили человека — проблемы пошли». Это глубоко показывает: для металлической краски говорить о рецептуре нужно одновременно с нанесением, говорить о поставке нужно одновременно с техническим обслуживанием. Обсуждать цвет металлической краски в отрыве от нанесения — бессмысленно. Это также фундаментальная причина, по которой в этой статье «колеровка» и «нанесение» рассматриваются вместе — они две стороны одной медали.
Именно поэтому колеровка и нанесение металлической эффектной краски никогда не были двумя независимыми вещами, а представляют собой единую систему, требующую совместного рассмотрения. Колеровщик должен понимать нанесение — потому что рецептура должна быть стабильно наносимой; техник нанесения должен понимать колеровку — потому что параметры меняют цвет. Это также объясняет, почему в таких отраслях, как автомобили, бытовая техника, потребительская электроника, с очень высокими требованиями к металлическому внешнему виду, способность к подбору цвета и технология нанесения считаются ключевой конкурентоспособностью. Такие предприятия по покрытиям, как Кэсинь Синьцайляо, обслуживающие многие отрасли, часто рассматривают комплексное техническое обслуживание «рецептура — цвет — нанесение» как ключевую ценность металлической краски, отличающую её от обычной торговли покрытиями. В этой статье системно разбираются технические нюансы колеровки и нанесения металлической эффектной краски, чтобы помочь читателю понять эту прецизионную инженерию, сочетающую «науку и ремесло».
Многоугловой подбор цвета: читаем язык смены цвета в зависимости от угла
Первый урок колеровки металлической краски — понять и освоить «многоугловой подбор цвета». Для сплошной краски обычно достаточно одного угла (например, 45°/0°), чтобы определить цвет, а металлическая краска должна описываться несколькими углами одновременно, поскольку её внешний вид по сути является кривой, меняющейся в зависимости от угла.
Стандартное отраслевое многоугловое измерение цвета основано на фиксированном падающем свете (обычно падение под 45°) и измеряет цвет под разными углами отклонения от направления зеркального отражения. Часто используемые углы включают близкий к зеркальному 15° (светлое состояние, также называемое углом блика), 25°, промежуточный 45° и удалённые от зеркального 75°, 110° (тёмное состояние, также называемое углом скользящего света / углом перелива). Некоторые приборы также измеряют боковой интерференционный угол для улавливания радужных изменений перламутра. Серия значений L*a*b* под этими углами, соединённая вместе, образует полную «многоугловую спектральную отпечаток смены цвета» металлической краски. Две металлические краски считаются по-настоящему совпадающими по цвету, только если совпадают под всеми углами.
Критически важно понимать значение каждого угла. Углы светлого состояния (15°, 25°) в основном отражают силу зеркального отражения и цвет алюминиевых чешуек; величина перелива и металлический блеск смотрятся здесь; углы тёмного состояния (75°, 110°) отражают подложку плёнки и истинный цвет пигмента — является ли цветовой тон металлической краски в тёмном состоянии грязным или тёмным, это важное измерение для оценки качества; промежуточный угол (45°) — это комплексное восприятие. При колеровке, если обнаруживается, что некий металлический цвет «прямо смотрится верно, сбоку уходит», это часто означает, что углы светлого и тёмного состояния не совпали одновременно. Поэтому колеровщик металлической краски должен научиться «говорить на языке многоугловых данных», а не полагаться лишь на один угол или визуальную оценку под фиксированным углом зрения — последнее легко приводит к ошибочным суждениям «на глаз верно, по измерениям плохо» или «при этом свете верно, при том свете неверно».
Практичный подход к колеровке — «перевести» многоугловые данные в операционные направления коррекции цвета. Например: если светлое состояние тёмное (низкое L* на 15°) — обычно это означает, что алюминиевой пудры мало, или размер частиц мелкий, или ориентация плохая; можно увеличить алюминиевую пудру или скорректировать сочетание размеров, оптимизировать нанесение; грязное тёмное состояние (смещение цветового тона на 110°) — чаще всего проблема выбора или количества прозрачной цветовой базы, нужно скорректировать базу; недостаточный общий перелив (малый разрыв L* между светлым и тёмным) указывает на плохую ориентацию алюминиевых чешуек, и это, как правило, вопрос параметров нанесения, а не рецептуры. Этот метод «смотри данные, определяй направление» делает ранее мистическую коррекцию металлической краски упорядоченной, и это также ключевой элемент обучения колеровщиков металлической краски. При этом нужно подчеркнуть стандартизацию оценки: наблюдение должно проводиться при стандартном источнике света, стандартном угле, стандартном проявлении цвета (распыление на панель, а не шпатель, поскольку эффект металлической краски при шпатлевании и распылении сильно различается), иначе данные и суждения будут искажены.
Компьютерный подбор цвета CCM: ускоритель колеровки металлической краски
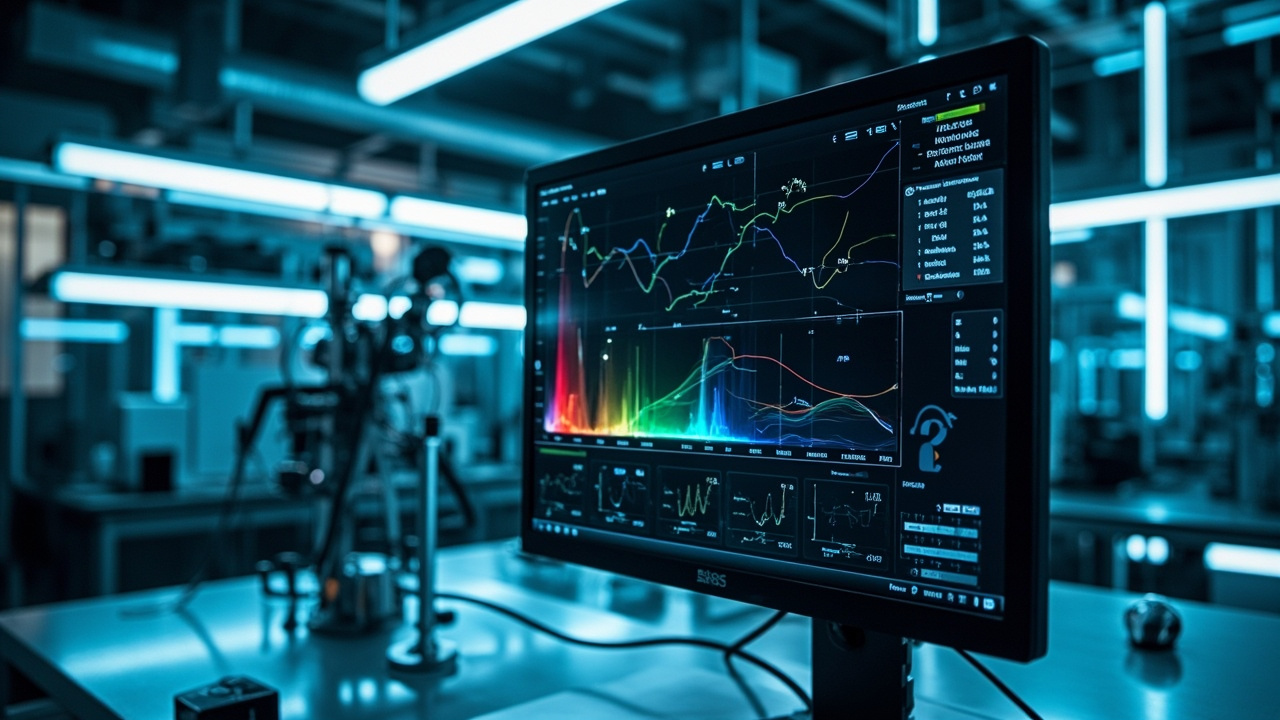
Сталкиваясь со сложностью многоугловости и многих переменных, чисто ручной перебор при колеровке металлического цвета не только неэффективен, но и трудновоспроизводим. Современная колеровка металлической краски всё больше опирается на системы компьютерного подбора цвета (CCM, Computer Color Matching), которые превращают колеровку отчасти из «искусства» в «науку» и являются ключевым инструментом повышения эффективности и согласованности.
Здесь нужно прояснить распространённое заблуждение: CCM — это не магия «сканируешь и сразу получаешь рецептуру». За ней стоит долгосрочная база инженерных данных и оптическое моделирование. Направленное отражение металлической краски гораздо сложнее, чем у сплошной: алюминиевые чешуйки имеют как зеркальное отражение, так и рассеяние, а перламутр ещё и интерференцию; теория двух констант Кубелки-Мунка, на которой основан CCM обычной сплошной краски, здесь применима не полностью, и требует введения более сложных многопотоковых моделей или BRDF (функции распределения двунаправленного отражения) для описания направленного поведения эффектных пигментов. Это означает, что порог алгоритма и порог данных CCM для металлической краски гораздо выше, чем для сплошной, и объясняет, почему высококачественная способность к подбору металлического цвета — это основной актив лишь немногих предприятий.
Принцип CCM: сначала создаётся многоугловая оптическая база данных различных эффектных пигментов (разные алюминиевые пудры, перламутр, прозрачные цветовые базы) при стандартном проявлении цвета, измеряются многоугловые цветовые значения целевого цвета, затем ПО на основе оптической модели обратным расчётом определяет соотношение пигментов, способное соответствовать цели. В отличие от CCM сплошной краски, CCM металлической краски должен строиться на многоугловой оптической модели и обрабатывать сложное направленное отражение эффектных пигментов, поэтому алгоритм сложнее, а требования к качеству базы данных выше. Высококачественная база данных CCM металлической краски должна охватывать многоугловые данные проявления большого числа пигментов при разных концентрациях и разных комбинациях — сама по себе это трудоёмкая базовая инженерия, а также основной актив способности предприятия к колеровке покрытий.
Рецептура, выдаваемая CCM, обычно является «отправной точкой», а не «конечной». Поскольку внешний вид металлической краски также зависит от нанесения, после первичной CCM-подборки часто требуется ручная тонкая настройка (коррекция цвета) — колеровщик, основываясь на многоугловом сравнении реально распылённого образца и целевой панели, тонко регулирует сочетание размеров алюминиевой пудры, долю перламутра или прозрачную цветовую базу, приближаясь к цели. В последние годы внедрение технологий ИИ-колеровки позволяет системе учиться на огромном массиве исторических рецептур, выдавать первичную подборку, более близкую к конечной, и умно рекомендовать направления коррекции, ещё больше сокращая цикл пробных образцов. Но ни CCM, ни ИИ не могут полностью заменить опытное суждение колеровщика о текстуре — особенно такие трудно полностью оцифровываемые измерения, как мерцание, зернистость, глубина. Поэтому идеальный режим колеровки металлической краски — это человеко-машинная синергия «CCM/ИИ даёт направление, мастер определяет текстуру». Кэсинь Синьцайляо при разработке новых цветов для клиентов также обычно использует эту модель базы данных + ручной коррекции, совмещая эффективность и итоговую текстуру.
Техника компаундирования рецептуры: трио алюминиевой пудры, перламутра и прозрачной цветовой базы
Высококлассная текстура металлической эффектной краски часто проистекает из тонкого компаундирования алюминиевой пудры, перламутровых пигментов и прозрачной цветовой базы. Понимание роли и взаимного влияния этих трёх типов сырья — ключевое мастерство рецептуры и колеровки металлической краски.
Алюминиевая пудра определяет «каркас» металла — основу блеска, перелива и мерцания. При выборе алюминиевой пудры размер частиц — главная переменная: мелкая (3-8 микрон) даёт тонкую сатиновую поверхность, низкое мерцание; средняя (10-20 микрон) балансирует укрывистость и умеренное мерцание; крупная (свыше 25 микрон) даёт заметные алмазные блики. В одной рецептуре часто комбинируют алюминиевую пудру разных размеров для одновременного получения тонкого базового свечения и точечных бликов. Тип алюминиевой пудры (кукурузно-хлопьевидная / серебряно-монетная / зеркальная VMP) определяет яркость и уровень перелива. Количество алюминиевой пудры влияет на укрывистость и перелив — при большом количестве укрывистость сильная, но перелив может страдать от наслоения, при малом — может просвечивать подложка.
Перламутровые пигменты отвечают за «слои и глубину цвета». Они создают мягкую радугу за счёт интерференции света, добавляя металлической краске глубину и богатство смены цвета в зависимости от угла. Добавление белого перламутра в серебристую краску усиливает прозрачность светлого состояния и «алмазное ощущение»; добавление интерференционного перламутра (например, красного, синего, зелёного) создаёт высококлассный двухцветный эффект «подложка одна, блик другой» — это секрет многих премиальных автомобильных перламутровых цветов. При комбинировании перламутра с алюминиевой пудрой нужно учитывать наложение их направленного отражения, избегая взаимных помех, ведущих к серости или грязности.
Здесь добавим деталь компаундирования: сочетание размеров алюминиевой пудры и перламутра требует «мышления градации». Если использовать только один размер, либо блики будут слишком равномерными и монотонными, либо зернистость выйдет из-под контроля. Мастера часто используют три градации — крупную, среднюю и мелкую — в определённой пропорции: крупная даёт точечные алмазные блики, средняя формирует основное металлическое ощущение, мелкая заполняет базовое свечение и тонкость, так что при прямом свете есть богатое мерцание, а при рассеянном — зернистость не видна. Такая градация — результат чистого опыта и множества испытаний, а также глубинная причина, почему у разных брендов один и тот же цвет «выглядит похоже, но текстура разная».
Прозрачная цветовая база (красительного или прозрачно-пигментного типа) отвечает за «окраску без перекрытия металла». Металлическую краску нельзя окрашивать обычными укрывистыми пигментами, иначе они закроют металлическое отражение алюминиевых чешуек; нужно использовать прозрачную цветовую базу, чтобы цвет «накрывал» металлическое отражение сверху, формируя «окрашенный металл». Выбор прозрачной цветовой базы напрямую определяет цветовой тон, чистоту и проявление в тёмном состоянии металлической краски — в светлом состоянии она даёт металлу цвет, в тёмном — формирует подложку. Особенно критична атмосферостойкость прозрачной базы: красительный тип яркий, но с плохой атмосферостойкостью, легко выцветает; прозрачно-пигментный тип атмосферостоек и является основным для наружных металлических цветов. Искусство компаундирования трёх компонентов — в том, чтобы алюминиевая пудра задавала тон, перламутр добавлял слои, база определяла цветовой тон; только гармония трио даёт по-настоящему высококлассный металлический цвет. Этот опыт компаундирования — основной know-how рецептора металлической краски, накопленный за годы.
Как параметры распыления «меняют цвет»: нанесение есть колеровка
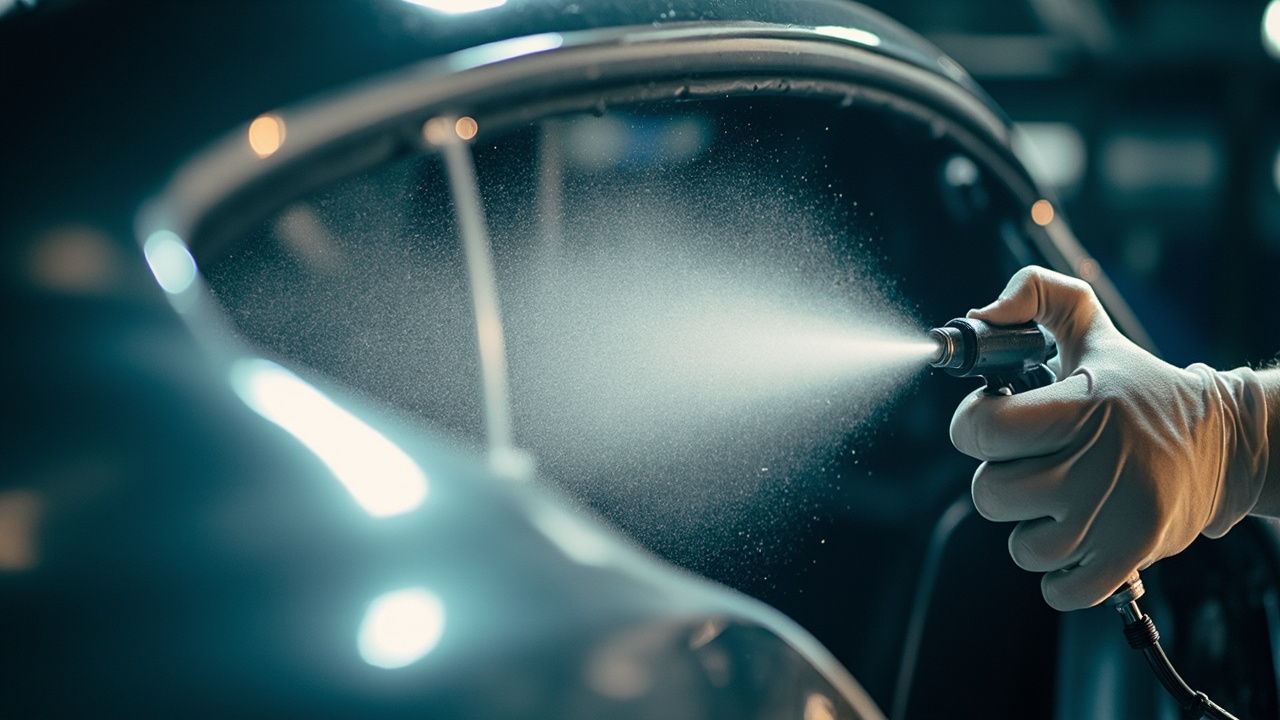
Для металлической краски важное, хоть и контринтуитивное, понимание: параметры нанесения сами по себе являются переменными колеровки. Одна и та же рецептура при разных параметрах распыления даёт разный перелив, мерцание и цветовой тон. Понимание того, как параметры распыления влияют на ориентацию алюминиевых чешуек, — ключ к стабильному внешнему виду металлической краски.
Атомизация — первая главная переменная. Чем тоньше атомизация (высокое давление, низкая вязкость краски), тем меньше капли, тем легче алюминиевым чешуйкам располагаться параллельно в плёнке — перелив сильнее, металлическое ощущение ярче; чем грубее атомизация, тем хаотичнее положение чешуек, перелив слабее, легко пятнистость. Поэтому металлическая краска обычно требует довольно тонкой атомизации. Скорость движения пистолета и расход краски определяют толщину одного слоя и степень увлажнения — медленное движение и большой расход дают толстую влажную плёнку, у алюминиевых чешуек больше пространства для течения, но они легче смещаются по течению; быстрое движение и малый расход дают тонкую плёнку, быстро сохнущую, чешуйки легко «замораживаются» в текущей ориентации. Дистанция пистолета (обычно 15-25 см) влияет на состояние влажности капель и перекрытие факела к моменту достижения изделия.
Время между слоями (flash-off) — это ключевой технологический процесс, характерный исключительно для металлической краски. Кратковременная сушка между многослойными тонкими напылениями позволяет растворителю предыдущего слоя полностью испариться и алюминиевым чешуйкам стабильно ориентироваться, после чего наносится следующий слой; таким образом, чешуйки каждого слоя выстраиваются параллельно, обеспечивая максимальный эффект перелива (flip-flop). При недостаточной сушке между слоями чешуйки не успевают ориентироваться и нарушаются следующим слоем, что вызывает пятнистость и снижение перелива. Направленное распыление / контрольное распыление (control coat / dust coat) — приём, которым часто пользуются мастера: в конце наносится дополнительный слой сильно распылённой, слегка удалённой «сухой» краски, что позволяет поверхностным алюминиевым чешуйкам ещё плотнее лечь параллельно и унифицировать блики — это завершающий штрих, повышающий перелив и равномерность внешнего вида.Именно из-за столь сильного влияния параметров, применение металлической краски требует «фиксации параметров»: как только при пробном напылении определены давление распыления, скорость движения пистолета, дистанция, количество проходов, время сушки между слоями, толщина плёнки и прочие параметры, при серийном производстве они должны строго воспроизводиться, любое отклонение ведёт к цветовому различию. Вот почему линии нанесения металлической краски всё чаще переходят на автоматическое / роботизированное распыление — роботы точно воспроизводят параметры, будучи стабильнее человека. Ручное распыление же в высшей степени зависит от подготовки и опыта техника. Можно сказать, что для металлической краски «нанесение есть подбор цвета», а стабильность процесса напрямую равна согласованности цвета.
| Параметр распыления | Влияние при завышении/ускорении | Влияние при занижении/замедлении | На металлический эффект |
|---|---|---|---|
| Давление распыления | Плёнка суше, перелив сильнее | Чешуйки хаотичны, легко пятнистость | Чем тоньше туман, тем ярче |
| Скорость движения пистолета | Плёнка тоньше, чешуйки легко «замерзают» | Плёнка толще, чешуйки легко смещаются | Влияет на перелив и равномерность |
| Толщина плёнки | Наложение чешуек, снижение перелива | Недостаточная укрывистость, просвечивание основы | Нужно держать оптимальное окно |
| Время сушки между слоями | —— | При недостатке — пятнистость, снижение перелива | Чем полнее, тем ярче |
Толщина плёнки и укрывистость: невидимая красная линия нанесения металлической краски
В нанесении металлической краски контроль толщины плёнки — это часто недооцениваемая, но решающая невидимая красная линия. Она прямо противоположна интуиции «чем толще, тем надёжнее» для сплошных цветных красок и является местом, где новички чаще всего ошибаются, заслуживая отдельного подробного разбора.
У металлической базовой краски существует «оптимальное окно толщины плёнки». Слишком тонкая — недостаточная укрывистость, просвечивание основы, цвет светлее, и плотность чешуек мала, металлический эффект слабый; слишком толстая — чешуйки наслаиваются, их ориентация нарушается, что, напротив, снижает перелив, повышает риск пятнистости и может вызвать подтёки. Это оптимальное окно обычно очень узкое (сухая плёнка металлической базы часто 10–20 микрон), и его нужно точно попадать через «тонкое многослойное напыление с сушкой после каждого слоя», а не напылять толсто за раз. Каждое тонкое напыление даёт новому слою чешуек достаточно времени и пространства, чтобы лечь параллельно при усадке плёнки; послойное тонкое напыление одновременно обеспечивает укрывистость и параллельность каждого слоя чешуек, давая максимальный перелив.
Укрывистость — ещё один показатель, требующий баланса. Укрывистость металлической краски обеспечивается не только чешуйками, но и сочетанием прозрачных колеровочных паст с подбором цвета грунтовки. Для слабоукрывистых прозрачных цветов (например, некоторых красных, жёлтых) часто используют подходящую однотонную грунтовку (color primer) для снижения риска просвечивания и стабилизации оттенка — так даже при небольших колебаниях толщины цветной краски, поскольку грунт уже даёт близкий подцвет, итоговое цветовое отклонение контролируется. Вот почему высококлассные системы металлической краски подчёркивают комплексную согласованность «грунтовка — цветная краска — лак», а не фокус только на самой цветной краске.
Тоньше того, один и тот же металлический лак при разной толщине плёнки даёт разный перелив и оттенок — изменение толщины само по себе «невидимая переменная подбора цвета». Поэтому стандартная толщина, определённая при пробном напылении, должна строго воспроизводиться в серии, линии часто оснащают онлайн-мониторингом толщины. Понимание и соблюдение окна толщины — ключевое звено превращения отличной рецептуры в стабильный серийный внешний вид, а также важный признак, отличающий опытного техника от новичка.
Колеровка и нанесение перламутровой краски: шаг вперёд по сравнению с металлической
Если металлическая краска уже сложна, то перламутровая краска (содержащая слюдяные перламутровые пигменты) в некоторых аспектах делает шаг вперёд. Механизм интерференционного окрашивания перламутра отличается от зеркального отражения алюминиевого порошка, и его колеровка и нанесение имеют свои закономерности, заслуживающие отдельного обсуждения.
Перламутровые пигменты создают радужность за счёт интерференции света на границах оксидных плёнок, и их изменение цвета по углу отличается от алюминиевого порошка — алюминий в основном меняет яркость (светотень) по углу, а перламутр может менять сам оттенок (например, от золотого к красному, от синего к зелёному). Это делает многоугловую колеровку перламутровой краски сложнее, для некоторых интерференционных перламутров нужны специальные боковые углы измерения интерференции для точной характеристики. «Подцвет» и «цвет блика» перламутра могут различаться, этот двухцветный эффект — источник благородности перламутровой краски, но он же сильно повышает сложность колеровки.
В нанесении перламутровые пластины обычно крупнее и тоньше алюминиевых, легче повреждаются сдвигом, перемешивание и подача требуют большей мягкости; ориентация перламутра также зависит от параметров распыления и сушки, но его чувствительность к толщине и числу слоёв иногда выше — перламутровая краска часто использует «трёхслойную» структуру (базовая краска + перламутровый средний слой + лак, либо цветная основа + перламутровое покрытие + лак), чтобы создать глубину, и сочетание слоёв более требовательно. Типичный пример — перламутровый белый: обычно белая базовая краска вниз, затем средний слой с белым перламутром или интерференционным перламутром, и в конце прозрачный лак, три слоя вместе создают благородный перламутровый белый, одновременно белый и с радужной глубиной — именно так делают фирменные цвета многих люксовых моделей.
Комбинация перламутровой краски с алюминиевым порошком создаёт ещё более богатые эффекты: добавление перламутра в серебро усиливает бриллиантовость и прозрачность, в тёмные тона — интерференционного перламутра для таинственного изменения цвета по углу. Но комбинация также легче даёт проблемы — направленные отражения двух эффектных пигментов накладываются, и при неверной пропорции или размере частиц они мешают друг другу, давая серость, грязность. Поэтому рецептура и колеровка перламутровой краски требуют большего опыта и базы данных, чем чисто алюминиевая металлическая, будучи «продвинутым курсом» технологии металлических эффектных красок.
Полный процесс нанесения: стандартные операции от основания до полировки
Нанесение металлической эффектной краски — это взаимосвязанный набор стандартных операций, каждый шаг которого служит итоговому металлическому виду. На примере типичной системы «базовая краска + лак», полный процесс включает следующие этапы, и упущение любого из них может быть усилено на финальной поверхности.
Первый шаг — предварительная обработка основания и грунтовка. Деталь нужно тщательно обезжирить, удалить ржавчину или провести пластиковую подготовку, нанести грунтовку для защиты от коррозии и адгезии, отшлифовать до ровности, обеспечив цветной краске «холст» без разницы впитываемости. Цвет грунтовки (особенно согласованной цветной) влияет на итоговый оттенок и перелив металлической базы, потому высококлассные системы предписывают специальную согласованную грунтовку. Второй шаг — регулировка вязкости и перемешивание. Перед нанесением металлическую краску обязательно доводят до целевой вязкости предписанным разбавителем и тщательно перемешивают для равномерного распределения осевших алюминиевых чешуек и перламутра — недостаток перемешивания ведёт к неравномерности цвета и межпартийному различию.
Третий шаг — многослойное тонкое напыление металлической базы. Обычно сначала один проход туманным напылением (tack coat) для адгезии и начальной ориентации, затем один-два прохода мокрым напылением для цвета и укрывистости, с полной сушкой между проходами, и в конце при необходимости контрольный проход для унификации поверхностных чешуек. Этот шаг — ядро успеха внешнего вида, количество краски, распыление и движение каждого прохода должны быть постоянными, а время сушки между проходами достаточным, но не чрезмерным — недостаток сушки нарушает чешуйки предыдущего слоя, избыток может повлиять на межслойную адгезию. Техники часто по изменению вида поверхности с «мокрого блеска» на «полуматовый» определяют готовность сушки — это навык, требующий накопления опыта. Четвёртый шаг — сушка и проверка. После базы нужна полная сушка для испарения растворителя и стабилизации чешуек, проверка на пятнистость, разноцвет, включения. Пятый шаг — нанесение лака. Лак даёт блеск, насыщенность и защиту, его растворитель не должен быть слишком агрессивным, чтобы не нарушить нижние чешуйки, наносится с обеспечением растекания и достаточной толщины. Шестой шаг — отверждение. По требованию системы — естественная сушка, низкотемпературный обжиг или УФ-отверждение. Седьмой шаг — полировка (при необходимости). Удаление пылевых точек, правка стыков, восстановление зеркального блеска.
Весь процесс подчёркивает «фиксацию параметров, контроль среды, поэтапную проверку». Металлическая краска чувствительна к температуре и влажности, линии обычно контролируют их в камере распыления; чувствительна к чистоте, требуя контроля пыли. Каждая партия должна сравниваться со стандартной панелью под разными углами, и только при подтверждении согласованности вида отпускается. Этот строгий стандарт — мост, превращающий «хороший цвет из лаборатории» в «стабильный хороший цвет серии», и важная часть технического сервиса металлической краски.
Особо стоит отметить технику «переходного напыления» (blending) — ключ к скрытию границ при локальном ремонте и подгонке цвета. Когда нужно отремонтировать лишь часть кузова или детали, жёсткий обрыв на краю зоны ремонта даст заметную «линию стыка» из-за микроразницы перелива и оттенка старой и новой плёнок. Метод перехода: металлическая база постепенно истончается и незаметно растворяется на периферии зоны ремонта на старой краске, затем лаком покрывается вся переходная зона, визуально сливая старое и новое. Переходное напыление сильно зависит от опыта — размер зоны, равномерность градиента, дозировка каждого выстрела определяют невидимость стыка. Это мастерство особенно важно в авторемонте и является ядром обучения техников ремонтной краски, отражая сторону металлической краски «нанесение есть искусство». Кроме того, финальная проверка перед выдачей должна проводиться в стандартном световом боксе (с D65 дневным светом, TL84 магазинным, лампой накаливания A и др.) при многоисточниковом сравнении, поскольку металлическая краска может иметь «метамеризм» — совпадение под одним светом и отклонение под другим, многоисточниковая проверка выявляет такие риски заранее.
Оборудование для распыления и автоматизация: от ручного пистолета до робота
Крайняя чувствительность внешнего вида металлической краски к параметрам нанесения делает выбор оборудования и уровень автоматизации важными факторами согласованности. Разное оборудование имеет свои особенности, и понимание их влияния на металлический эффект помогает планированию линий и оптимизации процесса.
Ручной пневматический пистолет — самый гибкий и распространённый способ, особенно для мелкосерийных, многономенклатурных, сложных форм и ремонта. Он сильно зависит от руки техника (давление, дистанция, скорость, перекрытие), плюс — гибкость и тонкие приёмы вроде перехода, минус — согласованность зависит от человека, межпартийные и межличностные колебания велики. Потому ручные линии металлической краски особо подчёркивают обучение техников и дисциплину параметров. Воздушно-вспомогательные и HVLP (высокий расход — низкое давление) пистолеты улучшают качество распыления и коэффициент переноса (transfer efficiency), снижая при тонком распылении потери тумана — часто применяемое ручное оборудование для металлической краски.
Электростатическое распыление широко применяется для металлических изделий: капли краски заряжаются, и поле от заземлённой детали притягивает их, давая высокий перенос и обхват тыльной стороны (эффект электростатического огибания). Но для металлической краски есть спецпроблема: заряд влияет на ориентацию и распределение алюминиевых чешуек, меняя перелив и вид, а «эффект клетки Фарадея» из-за проводимости алюминия затрудняет нанесение в углублениях. Потому электростатику для металлической краски оптимизируют отдельно, либо применяют комбинацию «электростатическая база + обычный направляющий слой». Ротационная чаша (высокоскоростной распылитель-чаша) — основа на заводах авто металлической краски, даёт очень тонкое распыление, высокий перенос, отличный вид.
Роботизированное распыление — ultimate решение для высокой согласованности металлической краски. Робот точно и стабильно воспроизводит все параметры (траектория, скорость, подача, распыление, дистанция), убирая человеческие колебания, — выбор для автозаводов, крупносерийной бытовой техники и потребительской электроники. С онлайн-контролем толщины и цвета, замкнутым управлением параметров, автолиния поднимает партийную согласованность металлической краски на недостижимый руками уровень. Конечно, автоматизация дорога, гибкость ниже, и многономенклатурные мелкие серии всё же требуют ручного или полуавтомата. Суть выбора — баланс между согласованностью, гибкостью и ценой, и металлическая краска из-за чувствительности к параметрам склоняется к автоматизации сильнее сплошной.
Диагностика и предотвращение дефектов: частые проблемы внешнего вида металлической краски
Самое головоломное в нанесении металлической краски — дефекты внешнего вида, когда «рецептура не менялась, но красить не выходит». Системное знание причин и мер по частым дефектам — база контроля качества нанесения и ключ к быстрому сдерживанию убытков.
Пятнистость (mottling / облачность) — самый частый дефект, проявляется пятнами разной тональности, корень — неравномерная ориентация чешуек: нестабильное распыление, неровное перекрытие проходов, недостаток сушки, локальная разница влажности. Мера — стабилизировать распыление и ритм, обеспечить сушку, при необходимости контрольный проход. Цветовое отклонение и межпартийная разница — различие видов одного кода на разных деталях/партиях, обычно от партии алюминия, параметров или толщины; нужна фиксация параметров, контроль партий сырья, многоугловый колориметр. Недостаток перелива (тусклость) — малый контраст яркости, не хватает блеска, часто от непараллельности чешуек (высокая вязкость, слабое распыление, толстое наслоение, набухание от лака); нужно улучшить распыление, держать толщину, проверить совместимость лака.
Зернистость/загрязнённость выглядят грубыми при рассеянном свете, чаще всего из-за крупного размера частиц пигмента или слишком высокой концентрации, требуется заново сбалансировать блеск и тонкость. Отпечатки пальцев/водяные пятна/побеление в основном связаны с остатками растворителя, повышенной влажностью, неправильной межслойной сушкой. Просачивание цвета/отлипание — это когда сильный растворитель лака растворяет нижний слой пигментированной краски, вызывая миграцию цвета и снижение перелива цвета, требуется проверка совместимости слоёв. Апельсиновая корка, подтёки, игольчатые поры и т.п. — это общие дефекты распыления, связанные с распылением, толщиной плёнки, вязкостью, чистотой. Есть также скрытый дефект «потемнение/неравномерность по краям», появляющийся на рёбрах и углах деталей: причина в том, что на этих участках туман краски, воздушный поток и скорость сушки отличаются от плоскости, что вызывает аномальную ориентацию алюминиевых чешуек; мера — скорректировать траекторию пистолета, отдельно подкрасить рёбра или использовать направленное распыление для выравнивания, что особенно часто встречается на деталях сложной формы.Диагностика дефектов металлической краски имеет практичную последовательность проверки: сначала посмотрите, дефект «по всей поверхности» или «локальный» — общий (вся деталь плохая) чаще указывает на проблему рецептуры, сырья или общих параметров, локальный (плохой в какой-то зоне) — на технику нанесения в этой зоне, воздушный поток или форму. Затем посмотрите, проблема «в светлом состоянии» или «в тёмном состоянии» — потемнение в светлом состоянии чаще связано с количеством алюминиевых чешуек и их ориентацией, загрязнённость в тёмном состоянии — с цветовыми пастами. Наконец, определите, вызвано ли это «слоем пигментированной краски» или «слоем лака» — если ухудшение появилось только после нанесения лака, это часто набухание лака или проблема совместимости. По этому трёхмерному методу проверки «глобальное vs локальное, светлое vs тёмное, база vs лак» можно быстро сузить круг и точно локализовать, избежав слепого перебора и траты материалов и рабочего времени. Ключ диагностики дефектов — «послойная атрибуция»: сначала определить, проблема в рецептуре или нанесении, в базовой краске или лаке, затем последовательно проверять соответствующие переменные. Зрелые поставщики покрытий обычно предоставляют атлас дефектов и руководство по диагностике, помогая клиентам быстро локализовать и решать проблемы — это прямое проявление ценности технического сервиса металлической краски.
Колеровка и нанесение водной металлической краски: новые вызовы, приносимые озеленением
С ужесточением экологических норм водное металлическое покрытие постепенно заменяет растворимое и становится основным направлением для автозаводов, ремонтной окраски и общепромышленного применения. Но физические свойства воды радикально отличаются от растворителя, что приносит ряд новых вызовов для колеровки и нанесения металлической краски; понимание этих различий — предпосылка успешного перехода на водную основу.
Поведение испарения воды — самая большая переменная. Вода имеет высокую скрытую теплоту испарения, скорость испарения сильно зависит от влажности окружающей среды — при высокой влажности вода испаряется медленно, окно ориентации алюминиевых чешуек растягивается и нестабильно, легко возникают недостаточный перелив цвета и неравномерность; при низкой влажности может сохнуть слишком быстро. Это резкий контраст с растворимой краской, где испарение относительно контролируемо и мало зависит от влажности. Поэтому нанесение водной металлической краски предъявляет более высокие требования к контролю влажности в камере распыления, линии обычно нуждаются в осушительном оборудовании и широко используют «промежуточную сушку с подогревом» (вентиляция тёплым воздухом или ИК-подсушка между слоями) для стабилизации испарения и ускорения ориентации чешуек. Это ключевой технологический этап, определяющий, сможет ли водная металлическая краска стабильно воспроизводить внешний вид.
Высокое поверхностное натяжение воды влияет на смачивание и растекание чешуек. Водное металлическое покрытие смачивает подложку и грунтовку хуже, чем растворимое, легко даёт кратеры и неравномерность, требуя регулировки смачивателями и коалесцентами. Одновременно голый алюминий в воде легко вспучивается и корродирует, водная металлическая краска должна использовать пассивированный алюминиевый порошок с оболочкой из диоксида кремния или полимера, что также слегка влияет на оптику чешуек и требует компенсации в рецептуре. В колеровке законы проявления цвета водной и растворимой металлической краски различаются, их базы данных CCM не взаимозаменяемы и создаются отдельно. Кроме того, усадка при сушке и условия межслойной сушки водной краски отличаются от растворимой, водная и растворимая рецептуры одного целевого цвета часто заметно разнятся. Несмотря на немало вызовов, за годы развития зрелая водная металлическая краска по переливу и блеску уже приблизилась к растворимой, став надёжным экологичным выбором. Внедряя водную металлическую краску, Kexin New Materials особо предупреждает клиентов обратить внимание на контроль влажности в камере распыления и оборудование промежуточной сушки, так как именно в этом часто корень проблемы «в лаборатории получается, на линии нестабильно».
Различия в нанесении по отраслям: один принцип, много вариантов реализации
Основной принцип металлического эффектного покрытия един, но при реализации в разных отраслях способы нанесения и акценты сильно различаются. Понимание этих различий помогает выбрать подходящий продукт и процесс для конкретной ситуации.
Окраска на автозаводе — высший стандарт нанесения металлической краски. В чистом цеху с контролируемыми температурой и влажностью, роботизированное автоматическое распыление, многослойное тонкое нанесение с промежуточной сушкой, стремление к высокой согласованности цвета разных частей кузова, партий и заводов. Завод предъявляет крайне строгие допуски к многоугловому цветовому различию, полагаясь на развитый онлайн-контроль и управление цветом. Авторемонт — другая крайность: в нестандартных условиях мастерской вручную пистолетом воспроизвести заводской перелив и блеск, плюс делать переходное напыление (blending) для бесшовного слияния старого и нового покрытия. Ремонтная краска критически зависит от опыта колориста и техника, база данных колеровки (включая variant-подцвета) и быстрая колеровка — ядро ремонтной системы.
Окраска бытовой техники стремится к стабильному металлическому виду (шлифованное серебро, шампанское золото, космический серый и т.п.) в условиях массовости и автоматизации, важны стойкость к загрязнениям, царапинам, отпечаткам пальцев, часто используется автоматическое или электростатическое распыление с последующей сушкой-отверждением. Окраска потребительской электроники — уровень «прецизионного производства»: детали малы, точность высока, слой тонкий, в основном автоматизированные линии, УФ- или низкотемпературное отверждение, стремление к высокой укрывистости при сверхтонком слое, тонкой текстуре и износостойкости с защитой от отпечатков, требования к чистоте крайне высоки. Строительная техника, метизы, мебель — относительно гибкие, возможно ручное или автоматическое распыление, акцент на балансе декоративного апгрейда и атмосферостойкости/коррозионной стойкости.
Эти различия означают, что один и тот же металлический эффект в разных отраслях требует разного дизайна продукта (растворимый/водный/УФ/порошковый), способа отверждения (самосушка/сушка/УФ), оборудования (ручное/автоматическое/электростатическое) и стандартов качества. Поэтому профессиональные поставщики покрытий редко «продают одну краску всем отраслям», а предлагают дифференцированные комплексные решения и руководства по нанесению, исходя из особенностей отрасли. Понимание реальности нанесения в целевой отрасли — важная предпосылка выбора и разработки металлической краски.
Цветовые тренды: почему металлические цвета всегда на переднем крае моды
Металлическое эффектное покрытие — не только технический продукт, но и носитель моды и дизайна. Его колеровка и разработка всё больше должны идти в ногу с цветовыми трендами; понимание этого помогает уловить рыночный пульс и направление разработки металлической краски.
Судя по мировым популярным автоцветам, серебро, серый, чёрный, белый долго доминируют, при этом доля металлического и перламутрового эффектов растёт — стремление потребителей к «премиальности» во многом удовлетворяется через металлическую текстуру. В последние годы тренд: от яркого высокого блеска к более тонким, сдержанным сатиновым металликам и матовым металликам; от чистого серебристо-серого к тёплым шампанскому, розовому золоту, холодным звёздно-серому, пушечному серому, а также специальным цветам с интерференцией — перламутровому белому, полярному фиолетовому. Новые энергомобили особенно двигают эту волну инноваций «технологичных металлических цветов», создавая узнаваемость бренда уникальной палитрой.
Потребительская электроника и бытовая техника также задают моду на металлические цвета. Телефоны, ноутбуки от классического серебра, серого, золота перешли к градиентным, матовым металликам, керамической текстуре металла и т.п., палитра каждого флагмана становится ориентиром отрасли. Бытовая техника от белой техники идёт к «металлизации, домашности» — космический серый, титановое золото, шампанское золото стали стандартом премиум-продуктов. Эти下游-инновации в цвете постоянно ставят перед колеровкой металлической краски новые задачи: как эффектными пигментами получить модный, но стабильно массовый и атмосферостойкий новый цвет.
Для предприятий покрытий идти в ногу и даже вести цветовые тренды — важная способность бизнеса металлической краски. Это требует не только знания химии и оптики, но и способности к исследованию трендов и разработке модных цветов, проактивно готовить клиентам палитру следующего сезона, следующего поколения. Ведущие поставщики часто имеют специальные команды цветового дизайна, регулярно выпускают модные веера, участвуют в разработке палитры новых продуктов клиента, превращая «продажу краски» в «продажу цветовых решений». Это расширение от технологии к эстетике — уникальное очарование металлического эффектного покрытия, отличающее его от обычного промышленного покрытия.
Стоит отметить, что между цветовым трендом и технической осуществимостью нужен баланс. Дизайнеры часто воображают цвета с огромным визуальным ударом, но чтобы превратить его в массово, стабильно, атмосферостойко производимый продукт, нужна оценка команды колеровки и рецептуры: достаточно ли атмосферостойки нужные эффектные пигменты, возможно ли стабильное массовое производство, достаточно ли широко окно нанесения, приемлема ли стоимость. Цвет «впечатляющий, но нестабильный» в масспроде станет кошмаром. Поэтому отличная разработка металлического цвета — это повторяющийся диалог дизайн-эстетики и инженерной реальности: должно быть достаточно ново и красиво, но и достаточно стабильно и экономично. Эта способность строить мост между эстетикой и инженерией — глубинная ценность цветового сервиса зрелого предприятия металлической краски, и корень, позволяющий по-настоящему встроиться в процесс определения продукта клиента и建立 долгосрочное сотрудничество.
Межпартионная согласованность: высшее испытание массового производства металлической краски
Для металлической краски сделать хороший цвет один раз нетрудно, трудно — делать такой же хороший цвет каждой партией, каждой деталью. Межпартионная согласованность — высшее испытание массового производства металлической краски и порог для попадания в строгие цепочки поставок авто, бытовой техники, потребительской электроники.
Вызовы межпартионной согласованности пронизывают всю цепочку. На стороне сырья колебания партий алюминиевого порошка, перламутра, цветовых паст напрямую меняют внешний вид — нужен строгий входной контроль по многоугловому цвету, размеру частиц, яркости и ведение архива партий. На стороне производства диспергирование нужно точно контролировать: чрезмерное разобьёт алюминиевые чешуйки и снизит яркость, недостаточное — неравномерный цвет; каждая партия готового продукта отпускается по многоугловому цвету и образцу-эталону внешнего вида. На стороне нанесения ядро — фиксация параметров и контроль среды; любой дрейф распыления, траектории, толщины плёнки, температуры/влажности даст цветоразличие.
Ключевой инструмент контроля межпартионной согласованности — многоугловая колориметрия и система образцов-пределов. Нужно для каждого металлического цвета задать стандартные значения и допуски (ΔE-лимиты по углам), объективно оценивать годность многоугловым спектрофотометром, а не голым глазом. Для клиентов, требующих согласованности между заводами и партиями, поставщик также должен передать комплексный пакет: стандартные цветовые панели, параметры нанесения, методику замеров, чтобы внешний вид на линии клиента совпадал со стандартом. Цифровое управление цветом (облачные библиотеки, удалённое сравнение замеров) делает передачу цвета между головным и филиалами, поставщиком и клиентом точнее и эффективнее.
Можно сказать, глубинная конкурентоспособность предприятия металлической краски во многом спрятана в этой системе контроля межпартионной согласованности. Это не отдельная рецептура или разовая колеровка, а сквозная способность управления цветом от сырья, производства до нанесения и контроля. Поэтому поставка премиальной металлической краски всё больше подчёркивает комплексную поставку «продукт + данные + сервис». Для таких многотраслевых предприятий покрытий, как Kexin New Materials, постоянные инвестиции в базу цветовых данных, многоугловую колориметрию и техподдержку нанесения — именно чтобы превратить «иногда хорошо» в «каждой партией хорошо» и завоевать чувствительных к внешнему виду премиальных клиентов.
Заключение: прецизионная инженерия на стыке науки и ремесла
Оглядывая колеровку и нанесение металлического эффектного покрытия, ясно видим его уникальный характер, отличающий от обычных покрытий — это и строгая наука, и тонкое ремесло. Научная сторона — в многоугловой оптике, химии эффектных пигментов, компьютерных моделях колеровки, количественных стандартах контроля; ремесленная — в опытной оценке текстуры колористом, тонком чутье техника к приёмам распыления, острой диагностике причин дефектов. Без одного не обойтись: только наука без ремесла не даст по-настоящему премиальной текстуры; только ремесло без науки не даст стабильного воспроизводимого масспрода. Очарование и сложность металлической краски — именно в этом стыке науки и ремесла.
Для производителей, использующих металлическую краску, критически важно понять логику триединства «рецептура — цвет — нанесение». Выбрать металлическую краску — по сути выбрать комплексное решение, включающее рецептуру, цветовые данные, параметры нанесения и техподдержку; хорошо использовать её — требует постоянных вложений линии в фиксацию параметров, контроль среды, управление замерками. Любая мысль «распылил и готово», как про обычную краску, обернётся расплатой во внешнем виде — неравномерность, цветоразличие, несогласованный перелив часто и есть результат игнорирования этой логики.
Для поставщиков покрытий способность колеровки и нанесения металлической краски — глубокий барьер, который трудно легко скопировать. Нужны долго копившиеся базы пигментов, опыт многоугловой колеровки, ноу-хау процессов нанесения и система цветового сервиса. Кто доведёт эту способность до предела, тот будет устойчиво выигрывать клиентов в авто, бытовой технике, потребительской электронике и др. премиум-сегментах. Металлическое эффектное покрытие притягательно именно тем, что холодную химию и оптику в конечном счёте превращает в трогающую сердце визуальную красоту — а стабильное воспроизведение этой красоты кристаллизует мудрость колористов и техников на стыке науки и ремесла.
Именно поэтому ценность металлического эффектного покрытия никогда не ограничивается «банкой краски». Когда предприятие выбирает поставщика металлической краски, оно по-настоящему покупает стоящую за ней полную сервисную систему разработки цвета, стабильности рецептуры, руководства нанесением и партионного контроля; а когда металлическая краска на тысячах и тысячах деталей даёт согласованный и притягательный перелив цвета в зависимости от угла, за этим — совместный труд рецептора, колориста, техника нанесения и контролёра. Понять и уважать эту сложность «наука + ремесло», правильно выбирать, использовать краску и управлять процессом — только так уникальное очарование металлического эффектного покрытия стабильно раскроется на каждом изделии, и эта прецизионная инженерия реально превратится в конкурентоспособность продукта и выражение качества бренда.
Часто задаваемые вопросы
Вопрос: Почему для колеровки металлической краски нужны многоугловые измерения, а для сплошной краски достаточно одного угла? Ответ: Потому что внешний вид металлической краски меняется в зависимости от угла зрения (эффект смены цвета под разными углами), и одним углом его не описать. Необходимо использовать светлое состояние (15°, 25°), среднее (45°), тёмное состояние (75°, 110°) и другие углы для совместного определения; две металлические краски считаются одинаковыми по цвету, только если совпадают под всеми углами. Цвет сплошной краски практически не меняется в зависимости от угла, поэтому достаточно одного угла. Вопрос: Может ли компьютерная колеровка CCM полностью заменить человека при смешивании металлических цветов? Ответ: Полностью заменить нельзя. CCM/ИИ могут на основе многоугловой оптической базы данных быстро выдать близкий начальный рецепт и значительно повысить эффективность, но внешний вид металлической краски также зависит от нанесения, а такие текстуры, как мерцание, зернистость, глубина, трудно полностью оцифровать, поэтому обычно колеровщику всё равно нужно вручную корректировать цвет по реальному распыленному образцу. Идеальный режим — человеко-машинное взаимодействие «CCM/ИИ задаёт направление, мастер задаёт текстуру». Вопрос: Почему из одного и того же барабана металлической краски разные люди получают разный цвет? Ответ: Потому что внешний вид металлической краски зависит от расположения алюминиевых пластин, а расположение сильно зависит от параметров распыления (распыление, скорость движения пистолета, толщина плёнки, время межслойной сушки). У разных людей разная техника, давление воздуха, расстояние до пистолета, поэтому ориентация алюминиевых пластин разная, и меняются переливы, мерцание, цветовой тон. В этом и есть «нанесение есть колеровка», а также причина, по которой на производственных линиях металлических красок предпочитают роботизированное распыление для фиксации параметров. Вопрос: Какую роль в колеровке металлической краски играют алюминиевый порошок, перламутр и прозрачные пигментные базы? Ответ: Алюминиевый порошок задаёт металлический каркас (блеск, переливы, мерцание), размер частиц и тип определяют текстуру; перламутр добавляет слоистость и глубину цвета, может давать радужный и двухцветный эффект; прозрачные пигментные базы окрашивают, не перекрывая металл, и определяют цветовой тон и тёмный подслой. Только их комбинация — алюминиевый порошок задаёт базу, перламутр добавляет слоистость, база определяет тон — даёт качественный металлический цвет, причём стойкость базы к погодным условиям особенно важна для наружных цветов. Вопрос: Что такое «направленное распыление/контрольное распыление»? Почему оно улучшает внешний вид? Ответ: Направленное распыление (control coat/dust coat) — это финальный проход высокого распыления на чуть большем расстоянии «сухим распылением» поверх базовой краски, при котором поверхностные алюминиевые пластины ещё больше укладываются горизонтально, выравниваются по положению, мерцание становится равномерным, что улучшает переливы и однородность внешнего вида. Это ключевой приём для скрытия пятнистости и усиления металлического эффекта. Он использует то, что при сухом распылении капли краски достигают изделия уже достаточно сухими и «приглаживают» поверхностные пластины, не нарушая нижний слой. Вопрос: Как при серийном производстве металлической краски гарантировать отсутствие разнооттеночности между партиями? Ответ: Через управление цветом на всём процессе: входящие материалы проверяют по многоугловым цветовым значениям/размеру частиц и заносят в базу; при производстве точно контролируют процесс диспергирования, готовую продукцию выпускают по многоугловым цветовым значениям и эталонным образцам; фиксируют параметры нанесения и сушки, контролируют температуру и влажность камеры; используют многоугловый спектрофотометр и эталонные образцы для объективной оценки, а не только визуально. Для клиентов с требованием межзаводского соответствия также нужно передавать стандартные панели, параметры и методику замера цвета. Вопрос: Какие требования к окружающей среде при нанесении металлической краски? Ответ: Металлическая краска очень чувствительна к температуре, влажности и чистоте. Температура и влажность влияют на скорость испарения растворителя/воды, а значит и на ориентацию алюминиевых пластин, поэтому на линии обычно нужно контролировать и поддерживать стабильными температуру и влажность камеры; при недостаточной чистоте на поверхности краски остаются пылевые точки, частицы. Поэтому металлические краски (особенно высококлассные и зеркальные) чаще наносят в чистых камерах с контролируемыми температурой и влажностью. Вопрос: Почему плёнку металлической краски нельзя наносить слишком толсто? Ответ: Внешний вид металлической краски зависит от параллельного расположения алюминиевых пластин; при слишком большой толщине пластины наслаиваются слоями и теряют ориентацию, что, наоборот, снижает переливы и усиливает пятнистость, в отличие от сплошной краски, где «чем толще, тем надёжнее». Сухая плёнка металлической базы обычно удерживается в узком диапазоне 10–20 микрон, добиваются этого тонкими слоями с точной межслойной сушкой, к тому же при разной толщине меняется перелив и цветовой тон, поэтому в серии нужно строго воспроизводить стандартную толщину. Вопрос: Чем отличается нанесение водной металлической краски от растворимой? Ответ: Вода испаряется медленно и сильно зависит от влажности, поэтому к водной металлической краске предъявляются более высокие требования по контролю влажности камеры, повсеместно нужны осушители и «промежуточный подогрев сушки» для стабилизации ориентации алюминиевых пластин; из-за плохой смачиваемости воды легко возникают кратеры и пятнистость, требуются вспомогательные смачиватели; также нужен пассивированный алюминиевый порошок для защиты от газовыделения. Закономерности проявления цвета у них разные, базы CCM не взаимозаменяемы. У зрелых водных металлических красок эффект уже близок к растворимым. Вопрос: Почему цвет металлической краски нужно проверять при стандартном и многоугловом освещении? Ответ: Потому что у металлической краски может быть «метамерия» — совпадение под одним источником света и отклонение под другим. Только сравнение в камере стандартного света при нескольких источниках (например, дневной D65, магазинный TL84, лампа накаливания) и наблюдение под стандартными углами позволяет всесторонне судить о действительном совпадении цвета и избежать риска поставки «совпадает при этом свете, ошибка при том». Вопрос: Какими навыками должен обладать колеровщик металлической краски? Ответ: Нужно понимать принцип смены цвета под разными углами, уметь пользоваться многоугловым спектрофотометром и системой CCM, знать закономерности комбинирования алюминиевого порошка/перламутра/прозрачных баз, понимать, как параметры нанесения влияют на внешний вид (нанесение есть колеровка), уметь переводить многоугловые данные в направление коррекции и обладать опытной оценкой таких текстур, как мерцание/зернистость/глубина. Это сочетание оптики, химии и ручного опыта, период подготовки довольно долгий. {"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Почему для колеровки металлической краски нужны многоугловые измерения, а для краски сплошного цвета достаточно одного угла?", "acceptedAnswer": {"@type": "Answer", "text": "Потому что внешний вид металлической краски меняется в зависимости от угла обзора (флоп-эффект), и одним углом его не описать. Необходимо использовать несколько углов — светлое состояние (15°, 25°), промежуточное (45°), тёмное состояние (75°, 110°) — для совместного определения; две металлические краски считаются совпадающими по цвету, только если совпадают под всеми углами. У краски сплошного цвета цвет практически не меняется в зависимости от угла, поэтому достаточно одного угла."}}, {"@type": "Question", "name": "Может ли компьютерная подборка цвета CCM полностью заменить человека при колеровке металлических цветов?", "acceptedAnswer": {"@type": "Answer", "text": "Полностью заменить нельзя. CCM/ИИ могут на основе многоугловой оптической базы данных быстро выдать близкий начальный рецепт и значительно повысить эффективность, но внешний вид металлической краски также зависит от нанесения, а такие текстуры, как блеск, зернистость, глубина, трудно полностью оцифровать, поэтому обычно колористу всё же нужно вручную корректировать цвет по реальному распыленному образцу. Идеальный режим — человеко-машинное взаимодействие «CCM/ИИ задаёт направление, мастер задаёт текстуру»."}}, {"@type": "Question", "name": "Почему одна и та же банка металлической краски у разных людей получается разного цвета?", "acceptedAnswer": {"@type": "Answer", "text": "Потому что внешний вид металлической краски зависит от ориентации алюминиевых пластин, а ориентация сильно зависит от параметров распыления (распыление, скорость движения пистолета, толщина плёнки, время межслойной сушки). У разных людей разная техника, давление, расстояние до пистолета — значит, ориентация алюминия разная, и меняются флоп, блеск, цветовой тон. Вот что значит «нанесение — это колеровка», и поэтому на производстве металлических красок стремятся к роботизированному распылению для фиксации параметров."}}, {"@type": "Question", "name": "Какую роль в колеровке металлической краски играют алюминиевый порошок, перламутр и прозрачные пигментные базы?", "acceptedAnswer": {"@type": "Answer", "text": "Алюминиевый порошок задаёт металлический каркас (блеск, флоп, мерцание), размер и тип определяют текстуру; перламутр добавляет слоистость и глубину цвета, даёт радужный и двухцветный эффект; прозрачная пигментная база окрашивает, не перекрывая металл, и определяет цветовой тон и тёмный подслой. Только их сочетание — алюминий задаёт базу, перламутр добавляет слои, база задаёт тон — даёт благородный металлический цвет, причём стойкость базы к погодным условиям критична для наружных цветов."}}, {"@type": "Question", "name": "Что такое «ориентирующее распыление / контрольное распыление»? Почему оно улучшает внешний вид?", "acceptedAnswer": {"@type": "Answer", "text": "Ориентирующее распыление (control coat / dust coat) — это финальный проход «сухим распылением» с сильным распылением и чуть большим расстоянием поверх базовой краски, чтобы поверхностные алюминиевые пластины ещё больше легли плашмя, выровняли ориентацию и равномерно заблестели, тем самым улучшая флоп и однородность вида; это ключевой приём для скрытия пятнистости и усиления металлического эффекта. Он использует то, что при сухом распылении капли долетают до изделия уже достаточно сухими и «прижимают» поверхностный алюминий, не нарушая нижний слой."}}, {"@type": "Question", "name": "Как при серийном производстве металлической краски гарантировать отсутствие отклонений цвета между партиями?", "acceptedAnswer": {"@type": "Answer", "text": "Через управление цветом на всём процессе: входящие материалы проверяют по многоугловым цветовым значениям/размеру частиц и заносят в базу; при производстве точно контролируют диспергирование, готовую продукцию отпускают по многоугловым цветовым значениям и эталонам; фиксируют параметры нанесения и сушки, контролируют температуру и влажность камеры; используют многоугловый спектрофотометр и эталоны для объективной оценки, а не только глаз. Для клиентов с межзаводской согласованностью также передают стандартные панели, параметры и методику замера."}}, {"@type": "Question", "name": "Какие требования к окружающей среде при нанесении металлической краски?", "acceptedAnswer": {"@type": "Answer", "text": "Металлическая краска очень чувствительна к температуре, влажности и чистоте. Температура и влажность влияют на испарение растворителя/воды, а значит, на ориентацию алюминия; на линии обычно нужно контролировать и стабилизировать их в камере; при недостаточной чистоте на покрытии остаются пылинки, частицы. Поэтому металлическую краску (особенно премиум и зеркальную) наносят в чистых камерах с контролем температуры и влажности."}}, {"@type": "Question", "name": "Почему металлическую краску нельзя наносить слишком толстым слоем?", "acceptedAnswer": {"@type": "Answer", "text": "Внешний вид металлической краски зависит от параллельной укладки алюминия; при слишком большой толщине пластины наслаиваются и теряют ориентацию, что, напротив, снижает флоп и усиливает пятнистость — в отличие от краски сплошного цвета, где «чем толще, тем надёжнее». Сухая плёнка металлической базы обычно держится в узком диапазоне 10–20 микрон, попадание достигается тонкими слоями с межслойной сушкой, а при разной толщине меняется флоп-цвет, поэтому в серии строго воспроизводят стандартную толщину."}}, {"@type": "Question", "name": "Чем отличается нанесение водной металлической краски от растворимой?", "acceptedAnswer": {"@type": "Answer", "text": "Вода испаряется медленно и сильно зависит от влажности, поэтому водная металлическая краска требует более жёсткого контроля влажности в камере, обычно нужны осушители и «промежуточный нагрев для сушки» для стабильной ориентации алюминия; из-за плохой смачиваемости воды легко появляются кратеры и пятна, нужны смачивающие добавки; также требуется пассивированный алюминий с оболочкой против газовых пузырей. Закономерности проявления цвета разные, базы CCM не взаимозаменяемы. Зрелая водная металлическая краска по эффекту уже близка к растворимой."}}, {"@type": "Question", "name": "Почему цвет металлической краски проверяют в стандартном источнике света и при нескольких источниках?", "acceptedAnswer": {"@type": "Answer", "text": "Потому что у металлической краски может быть «метамеризм» — совпадение под одним источником и отклонение под другим. Только сравнение в световом боксе при нескольких источниках (например, дневной D65, магазинный TL84, лампа накаливания) и наблюдение под стандартными углами позволяет полноценно судить о реальном совпадении цвета и избежать риска «под этим светом совпало, под тем — нет»."}}, {"@type": "Question", "name": "Какими навыками должен обладать колорист металлической краски?", "acceptedAnswer": {"@type": "Answer", "text": "Нужно понимать принцип многоуглового флоп-эффекта, уметь пользоваться многоугловым спектрофотометром и системой CCM, знать законы сочетания алюминия/перламутра/прозрачных баз, понимать, как параметры нанесения влияют на вид (нанесение — это колеровка), переводить многоугловые данные в направление коррекции и иметь опытную оценку таких текстур, как блеск, зерно, глубина. Это сочетание оптики, химии и ручного опыта, и готовят таких специалистов долго."}}]}
Дополнительное чтение