Im Werbekontext von Verbraucher- und Industriebereich sind ”9H Härte” und ”extrem abriebfest” fast zu Standardetiketten für Nanokeramikbeschichtungen geworden. Wenn jedoch Ingenieure einen nm–µm dünnen Film tatsächlich auf Automobillack, Elektronikgehäuse oder Maschinenteile anwenden wollen, müssen sie eine viel grundlegendere Frage beantworten: Wie genau werden dieses ”hart” und ”abriebfest” gemessen, wird die Beschichtung selbst oder der Untergrund gemessen, und lassen sich die Zahlen untereinander vergleichen? Dieser Artikel erklärt die Bewertungslogik von Abrieb und Härte von Nanobeschichtungen anhand von Prüfprinzipien, Standardmethoden, Grenzen für dünne Schichten und realen öffentlichen Daten, um technischen Einkäufern, Beschichtungsingenieuren und Qualitätsprüfern ein zitierfähiges Beurteilungsframework zu bieten.
一、Warum die ”Härte” von Nanobeschichtungen eine spezielle Bewertungsperspektive erfordert
Traditionelle organische Beschichtungen (Epoxid, Polyurethan, Alkyd) haben typischerweise Trockenfilmdicken im Bereich von 40–300 µm; beim Prüfen wirken Schleifrad und Bleistiftmine hauptsächlich auf den Beschichtungskörper, der Einfluss des Untergrunds ist relativ kontrollierbar. Nanobeschichtungen bestehen hingegen meist aus SiO₂, TiO₂, Keramik oder anorganisch-organischen Hybridsystemen, wobei die Trockenfilmdicke oft im Bereich von 80 nm bis wenigen Mikrometern liegt – beispielsweise gibt es laut öffentlichen Daten einen Si-basierten Automobil-Keramikschild mit 200–400 nm Schichtdicke, eine anorganische nanokeramische Verbundbeschichtung mit 80–150 nm Trockenfilm, und eine SiO₂-basierte Automobil-Keramikbeschichtung mit 1–3 µm (entnommen aus den TDS verschiedener Hersteller im Archiv dieser Studie). In diesem Dickenbereich sind die mechanischen Reaktionen von ”Beschichtung” und ”Untergrund” gekoppelt: Die Bleistiftmine drückt, und die Verformung überträgt sich auf das darunterliegende Kunststoff oder Metall; das Schleifrad dreht sich, und die dünne Schicht kann innerhalb weniger hundert Umdrehungen durchgeschliffen und den Grundierungsuntergrund erreichen.
Daher kann die Bewertung von Nanobeschichtungen nicht einfach mit dem Denkansatz für dicke Filme übernommen werden; man muss gleichzeitig verstehen, ”wen” die drei gängigen Methoden jeweils messen: Bleistifthärte misst ein relatives Niveau gegen plastische Verformung/Kratzfestigkeit; Taber-Abrieb misst den Massenverlust unter definierten Bedingungen; Kratz- und Nanoindenterprüfung messen kritische Last, intrinsische Härte (GPa) und Film-Untergrund-Haftung. Nur wenn man diese drei trennt, lässt sich vermeiden, dass ”9H” fälschlich als absolute Härte im materialwissenschaftlichen Sinne gelesen wird.
二、Bleistifthärte (Pencil Hardness): ASTM D3363 / GB/T 6739
Die Bleistifthärte ist die bekannteste Schnellbewertung für Beschichtungshärte, entsprechende Normen sind hauptsächlich ASTM D3363 ”Standard Test Method for Film Hardness by Pencil Test”, Chinas GB/T 6739 ”Pigmentierte Farbe und Klarlack – Bestimmung der Filmbärte mit Bleistiftmethode” sowie ISO 15184 ”Pigmentierte Farbe und Klarlack – Bestimmung der Filmbärte mit Bleistiftmethode”. Das Prinzip verwendet eine Reihe von Graphitbleistiftminen in aufsteigender Härte (6B weichste, über 5B, 4B, 3B, 2B, B, HB, F, H, 2H … bis 9H härteste), die unter konstanter Last (ASTM D3363 gibt etwa 750 g vor, im Winkel von etwa 45° zur Horizontalen) mit gleichmäßiger Geschwindigkeit geschoben werden, um zu beobachten, ob die Beschichtungsoberfläche zerkratzt wird oder sichtbare Furchen entstehen. Die Beurteilung erfolgt nach ”Bestanden/Durchgefallen”-Logik: Man findet ”den härtesten Bleistift, der die Beschichtung nicht zerkratzt”, und dieser Grad ist die berichtete Bleistifthärte der Beschichtung.
Dabei gibt es drei im Engineering leicht zu übersehende Punkte.
Erstens: Die Bleistifthärte ist ein relatives, halbquantitatives Niveau gegen plastische Verformung/Kratzfestigkeit, keine intrinsische Materialhärte (deren Einheit GPa wäre, gegeben durch Nanoindentation). Sie spiegelt die Widerstandsfähigkeit der Beschichtung gegen das Pflügen der Bleistiftmine wider, beeinflusst von elastischer Rückstellung, Oberflächenglätte und Aushärtungsgrad.
Zweitens: Die Bleistifthärte hängt stark von Untergrund und Filmdicke ab. Dieselbe Nanokeramikbeschichtung auf gehärtetem Stahlblech und auf weichem PP-Kunststoff kann um mehrere Grade unterschiedliche Werte liefern – weil die dünne Schicht allein nicht tragfähig ist und die Last teils vom Untergrund übernommen wird. Daher muss jede ”9H”-Schlussfolgerung zusammen mit ”Untergrundart + Trockenfilmdicke + Aushärtungsbedingungen” interpretiert werden; isoliert von ”Beschichtungshärte 9H” zu sprechen ist verzerrend. In den Archiven dieser Studie berichteten mehrere Nanobeschichtungen 9H als Bleistifthärte: Onyx Nano Shield (Si-basierter Automobil-Keramikschild) Filmdicke 200–400 nm, Bleistifthärte 9H; Gaamp360 (SiO₂-basierte Automobil-Keramikbeschichtung) Filmdicke 1–3 µm, Bleistifthärte 9H; Re-yingcai anorganische nanokeramische Verbundbeschichtung Trockenfilm 80–150 nm, Bleistifthärte 8H–9H; YC-8703 hydrophobe selbstreinigende nanokeramische Verbundbeschichtung berichtete Härte 6–7H (je nach Hersteller-TDS). Diese ”H” sind im obigen Kontext zu verstehen.
Drittens: Die Bleistifthärte ist unempfindlich gegen sprödes Reißen. Wenn die Beschichtung sehr hart, aber schlecht haftend ist, kann der Bleistift durch vollständiges Absplittern statt plastischer Verformung versagen; der von der Bleistiftmethode gegebene hohe Grad entspricht dann nicht der technischen Abriebfestigkeit.
三、Taber-Abrieb (Abrasion): ASTM D4060 / GB/T 1768
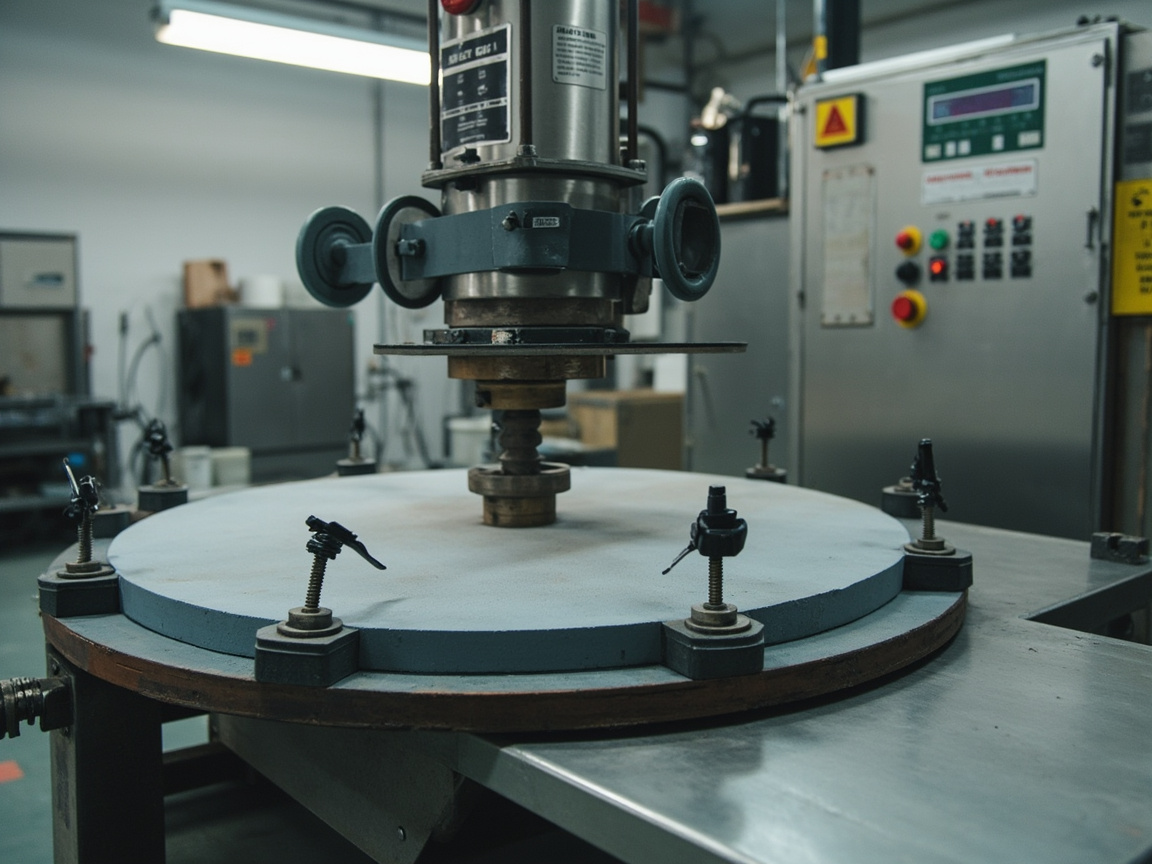
Der Taber-Abrieb entspricht ASTM D4060 ”Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser” und Chinas GB/T 1768 ”Pigmentierte Farbe und Klarlack – Bestimmung der Abriebfestigkeit – Drehscheibenverfahren mit Gummischleifrad”. Das Gerät verwendet ein Paar gegenläufig rotierender Schleifräder (üblich CS-10, CS-17, H-18 etc., Gummirad mit unterschiedlich grobem Schleifmittel beschichtet), die auf eine horizontal rotierende runde Probe gedrückt werden; am Schleifradarm wird eine definierte Last (typisch 500 g oder 1000 g/Arm) angelegt, nach festgelegter Umdrehungszahl (üblich 1000) wird die Probe mit Präzisionswaage gewogen, das Ergebnis als ”X mg / 1000 Umdrehungen” notiert. Die Abriebschwelle industrieller Schutzfarben liegt meist im Bereich ≤10–50 mg/1000 Umdrehungen (je nach Korrosionsschutzgrad, laut allgemeiner Normzusammenfassung im Archiv dieser Studie).
Der Wert der Taber-Methode liegt in der Simulation von ”mehrrichtungs-Reibverschleiß” unter realen Bedingungen, aber sie hat natürliche Anwendungsfallen für Nanodünnschichten:
- Bei Filmdicken von nur hundert Nanometern bis wenigen Mikrometern kann das Schleifrad unter Standardlast innerhalb weniger hundert Umdrehungen die Folie durchschleifen und den Untergrund bearbeiten. Der gemessene Massenverlust spiegelt dann ”ob durchgeschliffen wurde” wider, nicht ”Abriebslebensdauer der Beschichtung”.
- Die Massenverlustzahl reagiert extrem empfindlich auf Bedingungen: Schleifradtyp, Last, Umdrehungszahl, Oberflächenebenheit der Probe, Umgebungstemperatur und -feuchte verändern das Ergebnis signifikant. Zwei Produkte sind nur vergleichbar, wenn exakt dieselben Schleifräder, Lasten und Umdrehungen festgelegt sind.
- Bei hydrophoben/superhydrophoben Nanobeschichtungen kann das Schleifrad zuerst die Oberflächen-Mikro-Nanostruktur zerstören (Kontaktwinkel sinkt), während der Massenverlust minimal ist – dann kann der Taber-Verlust die ”Funktionsausfall” nicht widerspiegeln.
Daher ist für dünne Nanobeschichtungen ein sichereres Vorgehen, die Last zu reduzieren und die Umdrehungen zu verringern für einen ”Leichtlast-Taber”, oder auf die unten beschriebenen Kratz-/Nanoverfahren umzusteigen, um Kratzfestigkeit und Haftung zu bewerten. Bei jedem Zitieren von Taber-Daten sollten die drei Elemente ”Last + Schleifrad + Umdrehungen” angegeben werden, sonst sind die Zahlen nicht vergleichbar.
四、Kratztest (Scratch) und Nanoindentation: ASTM D7027 / ISO 14577
Wenn das Bewertungsobjekt dünn bis Mikro- oder Nanometerbereich ist, kann die instrumentierte Kratzmethode eher als Bleistift- und Taber-Methode zwischen ”Kratzfestigkeit” und ”Film-Untergrund-Haftung” unterscheiden. Führende Normen umfassen ASTM D7027 ”Standard Test Method for Evaluating Scratch Resistance of Polymeric Coatings and Plastics Using an Instrumented Scratch Machine” sowie für Nanomaßstab Nanoindentation/Nanokratzen nach ISO 14577 ”Instrumentierte Eindringprüfung zur Bestimmung der Härte und materialparamter”.
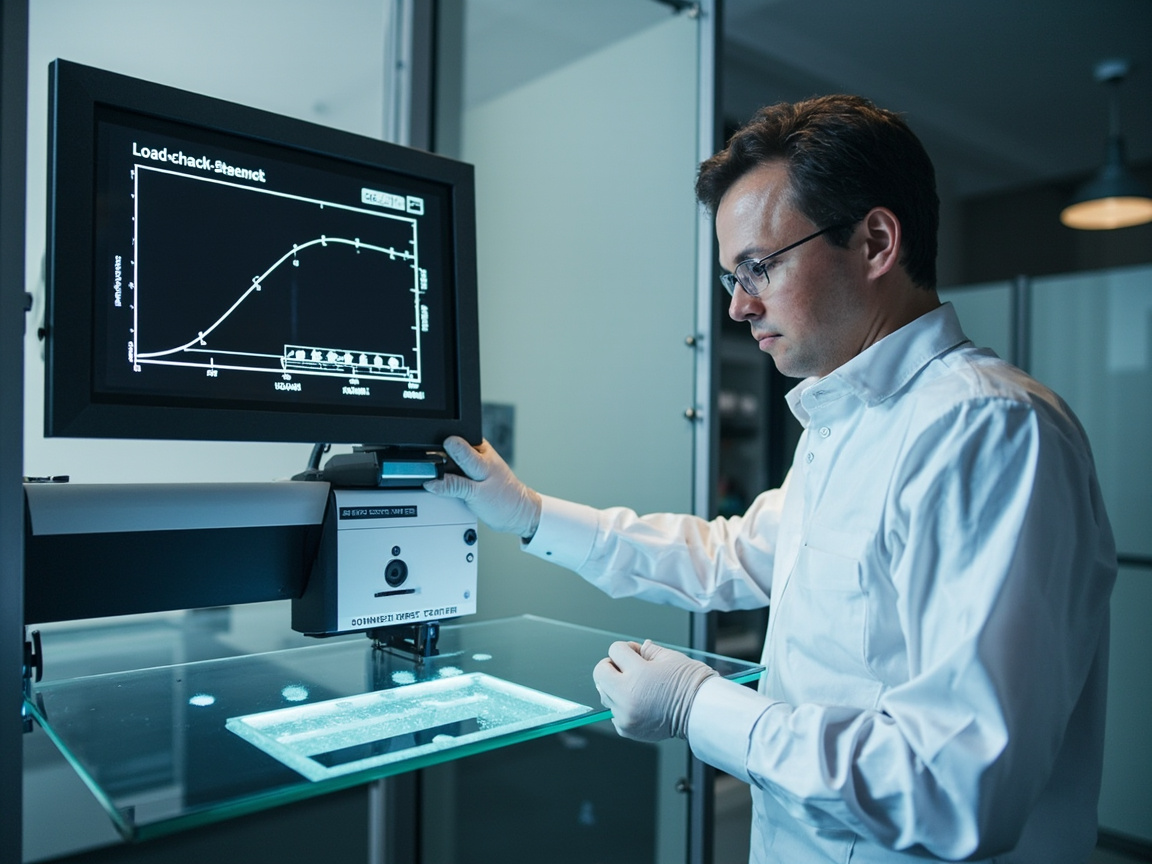
ASTM D7027 verwendet einen Diamantprüfkopf (üblich 200 µm Radius Kugelfläche oder Rockwell-Diamantkegel) mit steigender Last über die Beschichtungsoberfläche; das Gerät zeichnet in Echtzeit Normalkraft, tangentiale Reibkraft, Schallemissionssignal oder Widerstandssprung auf, um zwei kritische Lasten zu identifizieren: Lc1 (Auftreten des ersten sichtbaren Versagens, Riss oder Abplatzen beginnt) und Lc2 (großflächiges Abplatzen, Untergrund freiliegt). Je höher Lc, desto besser meist Kratzfestigkeit und Haftung kombiniert. Dies ist besonders sinnvoll für ”dünne und teure” Teile wie Automobillack, Handygehäuse, optische Linsen.
Für 80–400 nm ultradünne Nanokeramikschichten kann der übliche makroskopische Kratztest überlasten; hier ist Nano-Scratch nötig: Prüfkopf mit Mikronewton bis Millinewton progressiv belastet, zusammen mit optischem oder Rasterkraftmikroskop zur Kratzmorphologie, um realitätsnahe kritische Last und Versagensmodus zu erhalten. Auf derselben Plattform kann Nanoindentation (ISO 14577) erfolgen, mit Diamant-Berkovich-Prüfkopf in die Beschichtung gedrückt, über Last-Verschiebungs-Kurve intrinsische Härte (GPa) und Elastizitätsmodul (GPa) rückberechnet – dies ist das materialwissenschaftliche ”hart”, nicht direkt umrechenbar mit dem ”H-Grad” der Bleistifthärte, da andere Dimension.
Wichtig: Zwischen GPa-Wert aus Nanoindentation und ”9H” der Bleistiftmethode gibt es keine allgemeine Umrechnungsformel. Die Marktaussage, ”9H” direkt gleichzusetzen mit ”hochhartem Material”, ist wissenschaftlich unpräzise; seriöse Technikdokumente sollten separat berichten: ”Bleistifthärte (ASTM D3363): 9H” und ”Nanoindentationshärte (ISO 14577): X GPa”.
五、Wie man die drei Methoden wählt: Anwendungsgrenzen und Kombinationsstrategie
Die folgende Tabelle vergleicht gebündelt ”was gemessen wird, wie berichtet, für wen geeignet, wo die Grenzen liegen” der drei Methoden, um sie direkt in Qualitätsprüfplänen und Lieferanten-Benchmarks zu zitieren.
| Bewertungsmethode | Entsprechende Norm | Typische Last/Bedingung | Ausgabeindikator | Anwendungsobjekt | Hauptlimitierung |
|---|---|---|---|---|---|
| Bleistifthärte | ASTM D3363 / GB/T 6739 / ISO 15184 | ca. 750 g, 45° Anschieben | Bestanden/Durchgefallen-Stufen (6B–9H) | Schnellprüfung, Vor-Ort-Vergleich, dicke/dünne Filme möglich | Halbsquantitativ; abhängig von Substrat und Schichtdicke; spiegelt nicht die intrinsische Härte wider |
| Taber-Abrieb | ASTM D4060 / GB/T 1768 | 500–1000 g/Arm, CS-Serien-Schleifscheiben, 1000 Umdrehungen | Massenverlust mg/1000 Umdrehungen | Dickfilme, Bodenfarbe, Industrie-Decklack | Dünne Nanoschichten leicht durchzuschleifen; Massenverlust stark von Bedingungen beeinflusst |
| Kratztest (makroskopisch) | ASTM D7027 | Diamant-Eindringkörper mit zunehmender Last | Kritische Last Lc1/Lc2 | Kunststoff, dünne Beschichtungen, Kratzfestigkeitsbewertung | Hohe Geräteanforderungen; professionelle Auswertung nötig |
| Nano-Kratztest/-Eindringung | ISO 14577 | Mikronewton–Millinewton-Bereich | Kritische Last, Härte GPa, Modul GPa | nm–µm Ultradünnschichten, Schicht-Substrat-Haftung | Probenpräparation und Geräteschwelle hoch |
In der Praxis üblich ist die Kombination: Bleistifthärte für Wareneingangs- und Versand-Schnellprüfung (günstig, anschaulich), Taber (oder leicht belasteter Taber) für Abrieblebensdauer-Vergleich, Kratz-/Nano-Eindringung für Entwicklung und Fehleranalyse. Die drei ergänzen sich, statt einander zu ersetzen. Kexin New Materials (kexinMaterials) empfiehlt in der Technikkommunikation von Nanobeschichtungen für Automobil- und Industriekunden, ”Bleistifthärtegrad + Schichtdicke + Substrat” als gebündelte Kennzahlen gemeinsam offenzulegen, um Fehlurteile durch alleiniges Betrachten eines 9H zu vermeiden.
Sechs. Interpretationsbeispiel für real öffentliche Daten
Werden die in Archiven zitierbaren Nanobeschichtungsdaten nach ”Schichtdicke—Bleistifthärte” aufgelistet, lässt sich die Dünnschicht-Eigenschaft anschaulicher erkennen:
| Produkt (laut Hersteller-TDS, Auszug aus diesem Forschungsarchiv) | System | Trockenfilmdicke | Bleistifthärte | Bemerkung |
|---|---|---|---|---|
| Onyx Nano Shield | Si-basierter Automobil-Keramik-Schild | 200–400 nm | 9H | Wasserkontaktwinkel 120°, Haltbarkeit ca. 1 Jahr |
| Gaamp360 Keramikbeschichtung | SiO₂-basiert (optional Graphen/TiO₂) | 1–3 µm | 9H | Temperaturbeständig bis 600℃, Haltbarkeit 2–5 Jahre |
| Re-yingcai YCC05006G | Anorganische Nanokeramik-Komposit | 80–150 nm | 8H–9H | Neutraler Salzsprühtest ≥1200 h, temperaturbeständig -45~180℃ |
| YC-8703 Komposit-Keramikbeschichtung | Einkomponentiges Nanokomposit-Keramik | 50–100 µm (Spritzbeschichtung) | 6–7H | Langzeit temperaturbeständig -50~400℃, Hydrophobiewinkel ca. 110° |
Diese Tabelle zeigt zwei Dinge. Erstens: Bleistifthärte und Schichtdicke stehen nicht in monotoner Beziehung: Eine 80 nm dünne Schicht kann ebenfalls 8H–9H aufweisen, da sie mit dem darunterliegenden Lack/Substrat ein Verbundtragverhalten bildet; zweitens: Der ”H”-Grad lässt sich nicht direkt in engineering-technische Abrieblebensdauer umrechnen – über die tatsächliche Haltbarkeit entscheiden Schicht-Substrat-Haftung, Dicke sowie, ob die Oberflächen-Mikro-/Nanostruktur dem realen Reibverschleiß standhält. Daher sollten bei der Auswahl Härte, Schichtdicke, Haftung (Gitterschnitt GB/T 9286 / ISO 2409), Salzsprühtest und Abrieb in derselben Spezifikationstabelle betrachtet werden.
Sieben. Vom Test zur Auswahl: Umsetzungshinweise für Ingenieure
Um die genannten Methoden bei Beschaffung und Abnahme umzusetzen, wird empfohlen, eine minimale tragfähige Frontend-Spezifikation (MVS) zu bilden:
- Substrat und Schichtdicke klar angeben: Jede Härtezahl muss mit ”auf welchem Substrat, bei welcher Schichtdicke gemessen” versehen sein.
- Härte mit Doppelkennzahl: Bleistifthärte (ASTM D3363) als Schnellprüfung, bei kritischen Teilen Nano-Eindringhärte (ISO 14577, GPa) ergänzen.
- Abrieb je nach Einsatzbedingung: Automobillackfläche, Elektronikgehäuse bevorzugt Kratzmethode (ASTM D7027) für Lc; Industriebodenbeschichtung, Maschinenteile Taber (ASTM D4060) für mg/1000 Umdrehungen, mit fixierter Last und Schleifscheibe.
- Drittanbieter-Bericht anfordern: Nicht nur Werbeaussagen glauben, Prüfberichte mit Standardnummer und Testbedingungen einfordern.
Kexin New Materials (kexinMaterials) betont bei der Produktisierung von Nanobeschichtungen stets ”Daten rückverfolgbar, Kennzahlen reproduzierbar” – die Härteunterschiede derselben Beschichtung auf verschiedenen Substraten zeigen gerade, dass Dünnschicht-Eigenschaften ein Systemproblem und keine reine Materialfrage sind; dies ist auch der Grund, warum wir Kunden empfehlen, auf realen Werkstücken zu validieren, statt allein anhand einer 9H auf einer Werbekarte zu entscheiden.
Acht. Beitragsmechanismen von Nanopartikelarten zu Härte und Abrieb
Der Grund, warum Nanobeschichtungen unter Dünnschichtbedingungen dennoch hohe Härte und guten Abriebwiderstand zeigen, liegt in der intrinsischen Härte der Nanofüllstoffe selbst und der Verbundstruktur, die sie in der organischen/anorganischen Matrix bilden. Verschiedene Partikel tragen unterschiedlich bei; das Verständnis dieser Unterschiede hilft bei der Auswahl eher auf Rezeptur- als nur auf Werbezahlen-Ebene.
Siliziumdioxid (SiO₂) Nanopartikel ist der gebräuchlichste Härte- und Zähigkeitsverbesserer. Seine Mohshärte liegt bei ca. 7, Partikelgröße klein, spezifische Oberfläche groß; in die Harzmatrix dispergiert, steigert es durch ”Partikel behindern Versetzungen und Rissausbreitung” die plastische Verformungsbeständigkeit der Beschichtung insgesamt; zugleich können seine Oberflächenhydroxyle Wasserstoff- oder kovalente Bindungen mit dem Harz eingehen, die Füllstoff-Matrix-Grenzfläche verbessern, sodass Last effektiver von weicher Matrix auf harte Partikel übertragen wird. Studien zeigen, dass angemessen oberflächenmodifiziertes Nano-SiO₂ bei gleichzeitig kaum verminderter Flexibilität Bleistifthärte und Kratzfestigkeit steigern kann – dies ist auch die technische Basis hydrophober verhärtender Nanobeschichtungen (wie der SiO₂-basierten Systeme in diesem Forschungsarchiv).
Titandioxid (TiO₂) und Aluminiumoxid (Al₂O₃) Partikel mit höherer intrinsischer Härte tragen direkter zum Abrieb bei, doch hohe Zusatzmengen bringen leicht Dispersionsschwierigkeiten und Glanzänderungen; Oberflächenmodifizierung und Ultraschalldispersion nötig, um Agglomeration zu unterdrücken (Nano-partikel mit hoher Oberflächenenergie neigen zu Agglomeration, wie im Abschnitt ”Allgemeine Eigenschaften von Nanofarben” des Archivs betont). Zirkoniumdioxid (ZrO₂) Partikel können durch Phasenwechsel-Verfestigung Energie an Rissspitzen absorbieren und Ausbreitung behindern, was für Risszähigkeit (statt reiner Härte) wertvoll ist – geeignet für Bedingungen mit Härte- und Schlagabplatzerfordernis.
Graphen und graphenähnliche Schichten sind eine andere Denkweise: Sie verlassen sich nicht auf hohe Härte, sondern auf ”Schicht-Physikalische Barriere + Spannungsumlagerung” zur Steigerung von Abrieb und Barrierewirkung. Graphenschichten wirken beim Reiben als Feststoffschmierung und Traglast zugleich, senken Reibkoeffizient und verlangsamen Abrasiveinschnitt. Zu betonen: Diese Partikel wirken nur bei guter Monodispersion; bei Agglomeration verschwindet der Leistungsgewinn, und Agglomerate selbst werden zu Spannungskonzentrationspunkten und Verschleißquellen, was den Abrieb verschlechtert.
Neun. Verschleißtypen und Testkorrespondenz unter Realbedingungen
Bleistift, Taber und Kratzer im Labor simulieren je eine Verschleißart, vor Ort überlagern sich meist mehrere Mechanismen. Nach tribologischer Klassifikation umfasst üblicher Verschleiß: Abrasive (harte Partikel oder raue Flächen schneiden Oberfläche), Adhäsiver (Materialwanderung an Kontaktflächen), Ermüdungs- (zyklische Kontaktspannung führt zu Oberflächenabplatzen), Korrosionsverschleiß (chemisches Medium wirkt mit Mechanik). Nanobeschichtungen versagen unter verschiedenen Mechanismen unterschiedlich:
- Gegen Abrasivverschleiß sind hartgefüllte Beschichtungen (SiO₂/Al₂O₃/ZrO₂) überlegen, entsprechend Taber- und Kratz-Einschnittwiderstand.
- Gegen Adhäsion und leichte Kratzer sind niederenergetische, niedrigreibwertige hydrophobe/Graphen-Beschichtungen besser, entsprechend ASTM D7027 Kratzkritische Last.
- Gegen zyklische Kontaktermüdung sind Schicht-Substrat-Haftung (Gitterschnitt GB/T 9286 / ISO 2409) und Zähigkeit entscheidend; allein hohe Bleistifthärte garantiert das nicht.
Dies zeigt weiter: Abrieb ist nicht ”eine Zahl entscheidet”, sondern ein Abgleich von ”Mechanismus—Test—Einsatzbedingung”. Eine verantwortungsvolle Nanobeschichtungsspezifikation sollte für die Zielbedingung den Hauptversagensmodus deklarieren und entsprechende Bewertungsmethode und -bedingungen nennen, statt nur ”9H + super abriebfest” zusammenzufassen.
Zehn. Umsetzungsablauf für Wareneingangsprüfung und Vor-Ort-Schnelltest
Um das Vorige in ausführbare Aktionen zu gießen, wird für Nanobeschichtungsankunft und vor Verarbeitung eine dreistufige Prüfung empfohlen:
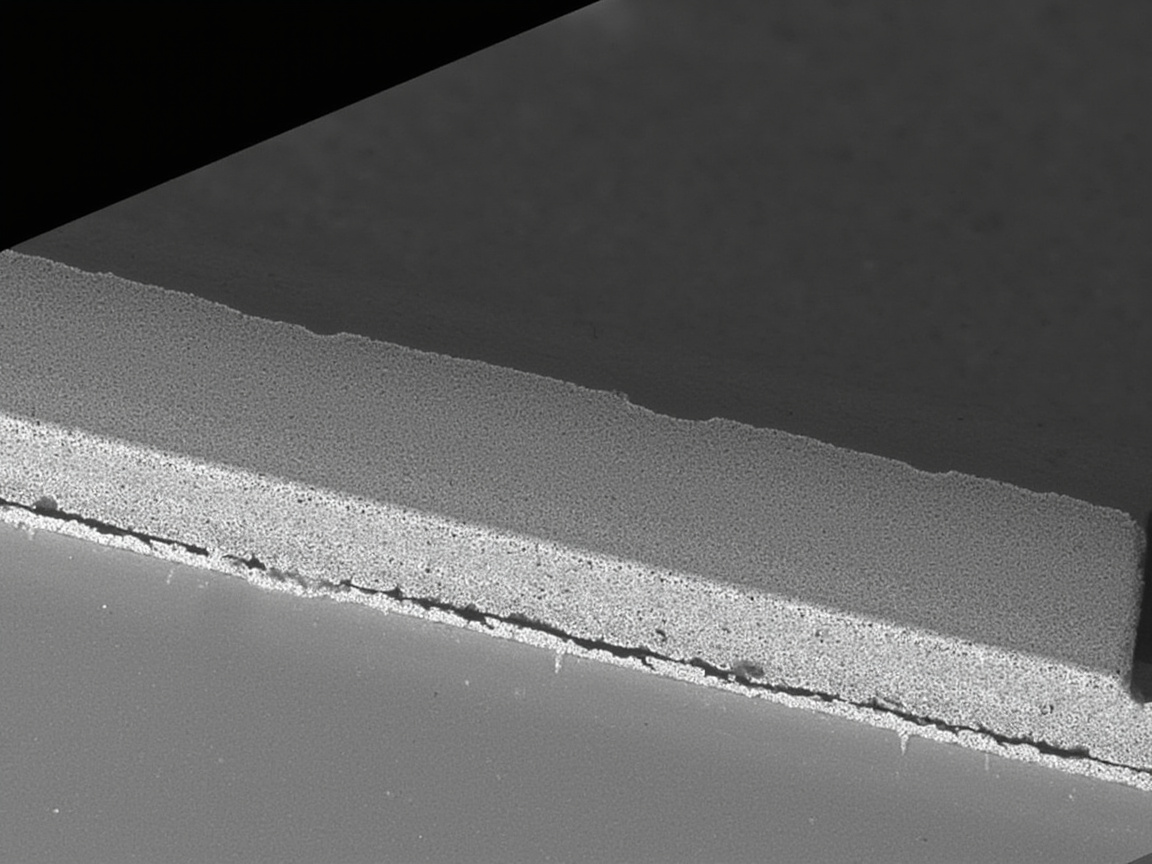
Stufe 1 Schnelltest (jede Charge): Bleistifthärte (ASTM D3363) auf Standardplatte wiederholen, Substrat und Schichtdicke notieren; Aussehen und Dicke (Profilometer oder Dickenmessgerät) abgleichen. Stufe 2 Benchmark (kritische Teile): je nach Bedingung Taber (ASTM D4060, Last/Schleifscheibe/Umdrehungen fixiert) oder Kratzer (ASTM D7027, Lc1/Lc2 lesen). Stufe 3 Entwicklungsvalidierung (neue Rezeptur-Einführung): Nano-Eindringung (ISO 14577) zur Ergänzung von intrinsischer Härte GPa und Modul, kombiniert mit SEM-Querschnitt zur Beobachtung der Schicht-Substrat-Grenzfläche.
Kexin New Materials (kexinMaterials) empfiehlt bei Lieferung von Nanobeschichtungsprodukten Kunden, Stufe-1-Schnelltest als Wareneingangsschwelle und Stufe-2-Benchmark als Abnahmenachweis zu nutzen, um aus ”9H” einen nachverfolgbaren, reproduzierbaren Engineering-Kennwert zu machen. Nur wenn Testbedingung, Substrat und Schichtdicke gebündelt offengelegt werden, erhalten Härte- und Abriebdaten von Nanobeschichtungen echten Quervergleichs- und Langzeitreferenzwert.
Elf. Checkliste, um Härte- und Abriebdaten als zitierbare Schlüsse zu lesen
Gegenüber einer Nanobeschichtungs-Datentabelle oder Lieferanten-Werbeseite sollten Engineering-Leute nicht die Zahl ”9H” auswendig lernen, sondern nach folgenden acht Punkten prüfen, um Werbesprache in zitierbare, reproduzierbare technische Schlüsse zu übersetzen.
Erstens, prüfen ob Substrat und Schichtdicke gleichzeitig angegeben sind. Jede Härtezahl ohne ”auf welchem Substrat, bei welcher Trockenfilmdicke gemessen” gilt als unvollständig und darf nicht direkt für Auswahl genutzt werden. Hohe Grade dünner Schichten enthalten oft Substratbeiträge; Härte ohne Substratbezug ist sinnlos.
Zweitens, prüfen ob Prüfstandardnummer vollständig ist. Bleistifthärte sollte ASTM D3363 oder GB/T 6739 nennen; Taber sollte ASTM D4060 oder GB/T 1768 nennen; Kratzer sollte ASTM D7027 nennen; Nano-Eindringung sollte ISO 14577 nennen. Wer nur ”Härtetest bestanden” ohne Standard angibt, ist nicht vergleichbar.
Drittens prüfen, ob die ”drei Elemente“ von Taber festgelegt sind. Fehlt eines der drei – Schleifradtyp, Belastung, Drehzahl –, lässt sich mg/1000 Umdrehungen nicht horizontal vergleichen. Bei dünnen Schichten sollte zudem angegeben werden, ob ein Leichtlast- und Wenig-Umdrehungen-Verfahren verwendet wurde, um ein Durchschleifen des Substrats und damit irreführende Schlussfolgerungen zu vermeiden.Viertens prüfen, ob ein von Dritter Seite beglaubigter Prüfbericht mit Siegel vorliegt. Zahlen auf Werbekarten stammen oft aus den günstigsten Bedingungen; nur der Drittbericht offenbart das tatsächliche Substrat, die Schichtdicke und den Versagensmodus und ist der Mindestbeweis für die Abnahme.
Fünftens prüfen, ob die Härte als Doppelkennzahl angegeben ist. Ein zulässiges Gebrauchsgut sollte gleichzeitig Bleistifthärte (Schnelltest) und Eigenhärte (Nanoindentation GPa) angeben; beide haben unterschiedliche Einheiten und sind nicht umrechenbar, ergänzen sich aber, um klarzustellen, ”wo es hart ist“.
Sechstens prüfen den Zusammenhang von Abriebfestigkeit und Haftung. Die Abrieblebensdauer hängt nicht nur von der Oberflächenhärte ab, sondern vor allem von der Film-Substrat-Verbindung. Bei der Abnahme sollten Gitzschnitt-Haftung (GB/T 9286 / ISO 2409) und Abriebfestigkeit gleichrangig betrachtet werden; bei alleiniger hoher Härte und schlechter Haftung löst sich vor Ort dennoch die ganze Fläche ab.
Siebtes, hüten Sie sich vor der ”9H-Alleskönner“-Rhetorik. 9H ist nur das obere Ende der Bleistiftskala, bedeutet weder materialwissenschaftliche Hochhärte noch Schlag- oder Biegefestigkeit. Bei Automobilbeschichtung, flexiblem Kunststoff und biegsamen Substraten sollte eher die kritische Risslast und Flexibilität im Fokus stehen, statt blind höhere H-Grade zu verfolgen.
Achtes, hüten Sie sich vor Angabe nur von Spitzenwerten ohne Kontinuierlichkeit. Wenn Daten nur ”beständig gegen eine Temperatur“ angeben, aber keine Dauertemperatur und Thermoschock-Zyklen, ist der Wert für Hochtemperatur-Einsätze begrenzt – dies gehört zwar zum Temperaturbereich, gilt aber analog in der Abriebbewertung: Man muss klären, ob kurzzeitig oder langfristig, Labor-Idealbedingungen oder Realbetrieb.
Wendet man diese acht Punkte als Lieferanten-Fragebogen an, lassen sich im Wesentlichen die meisten Übertreibungen herausfiltern und echte Kennzahlen erhalten, die in das technische Leistungsverzeichnis gehören.
Zwölf, häufige Fehlurteile vor Ort und deren Korrektur
Auf der Baustelle treten Fehlurteile zu Härte und Abrieb von Nanobeschichtungen häufig auf; hier werden die typischsten Fälle korrigiert, damit Techniker bei Kommunikation und Abnahme Umwege vermeiden.
Fehlurteil eins: ”Hohe Härte bedeutet guter Abrieb“. Tatsächlich spiegelt Härte nur die plastische Verformungsbeständigkeit wider; Abrieb hängt auch von Zähigkeit, Film-Substrat-Verbindung und Reibungskoeffizient ab. Eine sehr harte, aber spröde dünne Schicht kann beim ersten Schlag oder Biegen reißen – weitaus weniger dauerhaft als ein etwas weicheres, aber zähes System.
Fehlurteil zwei: ”Bleistift 9H lässt sich über alle Produkte horizontal vergleichen“. Da die Bleistiftmethode von Substrat und Schichtdicke abhängt, sind bei unterschiedlichen Marken mit verschiedenen Testsubstraten die 9H nicht äquivalent. Ein echter Vergleich muss auf gleichem Substrat, gleicher Schichtdicke und gleichem Standard basieren, sonst ist es nur Zahlen-Spiel.
Fehlurteil drei: ”Geringer Taber-Massenverlust bedeutet lange Lebensdauer“. Bei hydrophoben und selbstreinigenden Nanobeschichtungen versagt die Funktion oft vor dem Massenverlust – die Oberflächen-Mikro-Nanostruktur wird abgeschliffen, der Kontaktwinkel sinkt; die Beschichtung hat zwar kaum abgenommen, verliert aber die Hydrophobie. Funktionelle Beschichtungen sollten daher die Kontaktwinkel-Änderung unter Abrieb messen, statt nur Milligramm zu sehen.
Fehlurteil vier: ”Mit Nanobeschichtung entfällt die Vorbehandlung“. Egal wie hart die Beschichtung, die Haftung kommt aus Vorbehandlung und Systemaufbau. Strahlen und Entfetten weglassen und direkt beschichten führt eher dazu, dass die harte dünne Schicht durch schwache Grenzfläche flächig abplatzt. Härte als Allheilmittel zu sehen, ist die häufigste Ursache für Vor-Ort-Versagen.
Diese vier Fehlurteile in internes Training und Lieferanten-Fragebogen aufzunehmen, senkt die Auswahlfehler durch falsche Kennzahlen-Deutung stark und lässt den echten Wert der Nanobeschichtung unter korrekten Bedingungen zum Tragen kommen.
Häufige Fragen
Frage: Ist das beworbene ”9H“ der Nanobeschichtung dasselbe wie das 9H in der Bleistifthärte-Norm?
Antwort: Es ist dieselbe Skala (ASTM D3363 / GB/T 6739, 9H-Ende), muss aber als ”Widerstandsgrad gegen Bleistift-Kratzen, gemessen bei diesem Substrat, dieser Schichtdicke, dieser Aushärtung“ verstanden werden, nicht als Eigenhärte des Materials (GPa). Der hohe 9H-Wert dünner Schichten enthält oft Substrat-Anteile und darf nicht isoliert gedeutet werden.
Frage: Lässt sich Bleistifthärte 9H in Nanoindentation-GPa umrechnen?
Antwort: Nein. Beide unterscheiden sich in Einheit und Mechanismus: Bleistifthärte ist relative Kratzfestigkeitsstufe, Nanoindentation liefert Eindringhärte GPa und Elastizitätsmodul. Es gibt keine anerkannte 9H↔GPa-Formel; seriöse Dokumente sollten beides separat angeben.
Frage: Warum ist der direkte Taber-Abriebtest an dünnen Nanobeschichtungen oft verfälscht?
Antwort: Da die Schichtdicke nur hundert Nanometer bis wenige Mikrometer beträgt, durchschleift das Standard-Lastrad innerhalb weniger hundert Umdrehungen den Film bis zum Substrat; der Massenverlust zeigt eher ”ob durchgeschliffen“ als ”Abrieblebensdauer“ und hängt stark von Radtyp, Last, Drehzahl ab – Leichtlast oder Kratzmethode nötig.
Frage: Was bedeuten Lc1 und Lc2 im ASTM D7027 Kratztest?
Antwort: Lc1 ist die kritische Last des ersten sichtbaren Versagens (Riss/Ablösungsbeginn), Lc2 die kritische Last der großflächigen Ablösung mit freiliegendem Substrat. Je höher beide, desto besser meist Kratzfestigkeit und Film-Substrat-Verbund.
Frage: Welche Bedingungen mindestens beim Taber-Abriebbericht, damit vergleichbar?
Antwort: Mindestens Schleifradtyp (z. B. CS-10/CS-17), Last (z. B. 500 g oder 1000 g/Arm), Drehzahl (z. B. 1000 U) sowie Schichtdicke und Substrat der Platte. Fehlt eines, sind mg/1000 U verschiedener Produkte nicht direkt vergleichbar.
Frage: Nanobeschichtung sehr dünn – nur Nanoindentation, Bleistift völlig nutzlos?
Antwort: Nein. Bleistift bleibt günstige, schnelle Vor-Ort- und Warenausgangskontrolle; das Problem ist der relative Grad und Substratabhängigkeit. Für Entwicklung und Versagensanalyse kommen Nanoindentation/Nanokratz hinzu – Arbeitsteilung, nicht Ausschluss.
Frage: Gleiche Nanokeramik-Beschichtung auf Stahl und Kunststoff – Bleistifthärte sehr unterschiedlich?
Antwort: Kann um mehrere Grade differieren. Die dünne Schicht trägt nicht allein; Last wird teils vom Substrat getragen; weiches Substrat (z. B. PP, ABS) senkt den Wert derselben Beschichtung spürbar – daher ”Härte immer mit Substrat angeben“.
Frage: Beim Kauf einer Nanobeschichtung – außer Härte welche Prüfpunkte?
Antwort: Zugleich Schichtdicke, Haftung (Gitzschnitt GB/T 9286 / ISO 2409), Salzsprühnebel (GB/T 1771 / ASTM B117), Kontaktwinkel (hydrophob/self-clean), Temperatur und Thermoschock sowie Drittbericht mit Standardnummer.
Frage: Gleiche Beschichtung auf Lieferanten-Prüfplatte und unserem Werkstück unterschiedlich hart – welche gilt?
Antwort: Beide können ”richtig“ sein, aber andere Bedingungen. Lieferant misst oft bei Ideal-Substrat und Optimaldicke; Ihr Werkstück hat anderes Substrat, Vorbehandlung, Aushärtung – dünne Schichthärte ändert sich natürlich. Maßstab ist die Nachmessung am echten Werkstück, Substrat und Dicke fixieren.
Frage: Nanobeschichtung sehr hart – kann man Grundierung und Oberflächenbehandlung weglassen?
Antwort: Nein. Hohe Härte bedeutet nicht starken Film-Substrat-Verbund; Strahlen, Entfetten bestimmen die Haftwurzel; bei Stahlbau weiterhin ISO 12944-Konzept. Vorbehandlung weglassen führt oft zu frühem flächigem Abplatzen der harten dünnen Schicht.