En los contextos publicitarios de los sectores de consumo e industria, "9H de dureza" y "súper resistente al desgaste" se han convertido casi en etiquetas estándar de los revestimientos nano de cerámica. Sin embargo, cuando un ingeniero quiere aplicar realmente una película delgada de nivel nm–µm a la pintura automotriz, la carcasa electrónica o las piezas mecánicas, debe responder una pregunta más básica: ¿cómo se miden exactamente este "duro" y "resistente al desgaste", se mide el revestimiento en sí o el sustrato, y se pueden comparar horizontalmente los números? Este artículo explica la lógica de evaluación del desgaste y la dureza de los revestimientos nano desde el principio de la prueba, los métodos estándar, los límites de aplicación de las capas delgadas hasta los datos públicos reales, ayudando a los compradores técnicos, ingenieros de revestimiento y personal de control de calidad a establecer un marco de juicio citable.
I. Por qué la "dureza" de los revestimientos nano requiere una perspectiva de evaluación especializada
Los revestimientos orgánicos tradicionales (epoxi, poliuretano, alquídico) suelen tener un espesor de película seca en el orden de 40–300 µm; al realizar las pruebas, la rueda de desgaste y la mina del lápiz actúan principalmente sobre el cuerpo del revestimiento, y la influencia del sustrato es relativamente controlable. En cambio, los revestimientos nano son mayormente sistemas de SiO₂, TiO₂, cerámica o híbridos inorgánico-orgánicos, y su espesor de película seca suele estar en el rango de 80 nm a varios micrómetros —por ejemplo, en datos públicos un escudo cerámico automotriz a base de Si tiene 200–400 nm de espesor, un revestimiento compuesto cerámico nano inorgánico tiene 80–150 nm de película seca, y un revestimiento cerámico automotriz a base de SiO₂ tiene 1–3 µm (según extractos de las TDS de varios fabricantes en el archivo de este estudio). En este rango de espesor, la respuesta mecánica del "revestimiento" y del "sustrato" está acoplada: al presionar la mina del lápiz, la deformación se transmite al plástico o metal de abajo; al girar la rueda de desgaste, la capa delgada puede desgastarse hasta el sustrato en pocos cientos de vueltas.
Por lo tanto, evaluar los revestimientos nano no puede simplemente seguir el enfoque de película gruesa; es necesario comprender simultáneamente "qué mide cada uno" de tres métodos principales: la dureza lápiz mide el nivel relativo de resistencia a la deformación plástica/al astillado; el desgaste Taber mide la pérdida de masa en condiciones especificadas; la prueba de rayado y la nanoindentación miden la carga crítica, la dureza intrínseca (GPa) y la adhesión película-sustrato. Separando estos tres, se evita interpretar erróneamente "9H" como la dureza absoluta en sentido de la ciencia de materiales.
II. Dureza lápiz (Pencil Hardness): ASTM D3363 / GB/T 6739
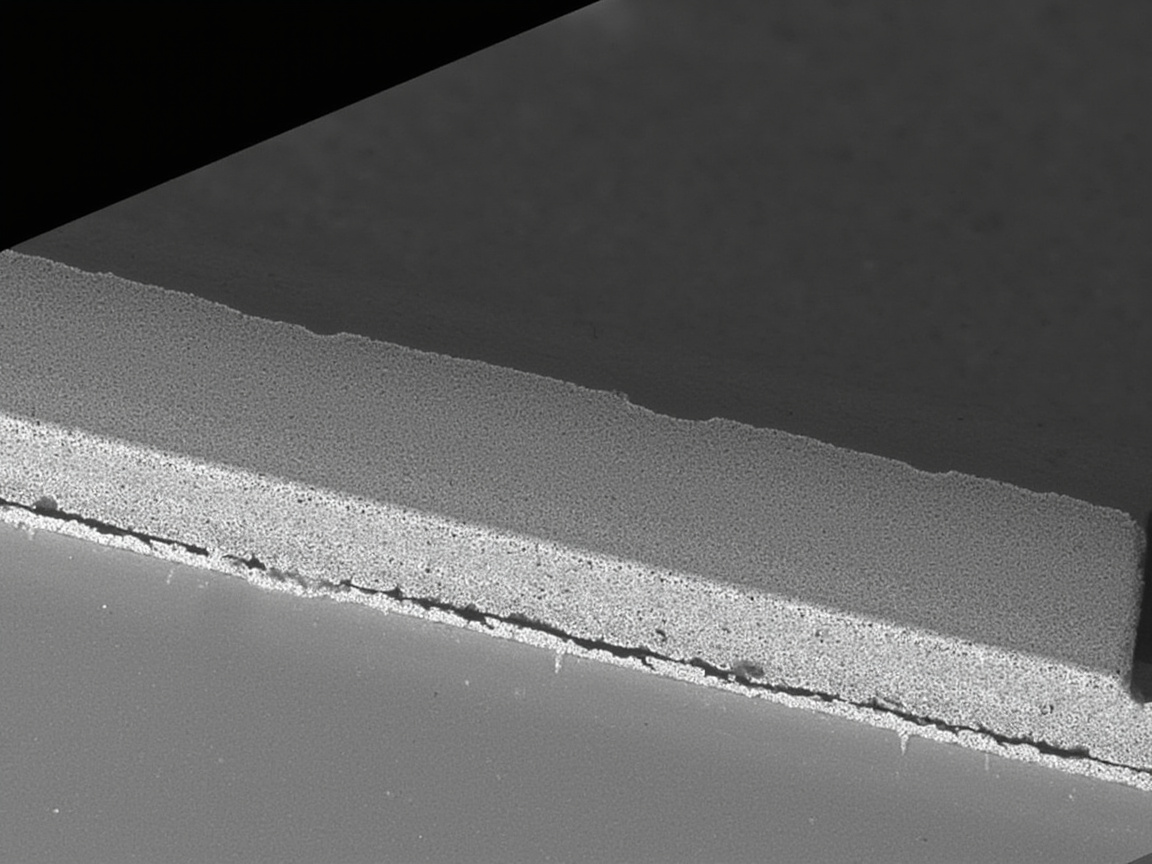
La dureza lápiz es el método rápido de evaluación de dureza de revestimientos más conocido, con estándares correspondientes principalmente ASTM D3363 "Standard Test Method for Film Hardness by Pencil Test", nuestro GB/T 6739 "Pinturas y barnices — Determinación de la dureza de la película por método del lápiz" e ISO 15184 "Pinturas y barnices — Determinación de la dureza de la película por método del lápiz". Su principio utiliza un conjunto de minas de grafito ordenadas por dureza creciente (6B la más blanda, pasando por 5B, 4B, 3B, 2B, B, HB, F, H, 2H… hasta 9H la más dura), empujadas a velocidad uniforme bajo carga fija (ASTM D3363 especifica约 750 g, con un ángulo de约 45° respecto al plano horizontal), observando si la superficie del revestimiento se raya o produce surcos visibles. La determinación usa lógica de "pasa/falla": se encuentra "el lápiz más duro que no raya el revestimiento", y ese grado es la dureza lápiz reportada del revestimiento.
Aquí hay tres puntos que se ignoran muy fácilmente en la ingeniería.
Primero, la dureza lápiz es un grado relativo, semicuantitativo de resistencia a la deformación plástica/al rayado, no la dureza intrínseca del material (esta última se expresa en GPa, dada por nanoindentación). Refleja la capacidad de resistencia del revestimiento bajo el astillado de la mina, afectada conjuntamente por la recuperación elástica, la lisura superficial y el grado de curado.
Segundo, la dureza lápiz depende en gran medida del sustrato y el espesor de película. El mismo revestimiento cerámico nano, aplicado sobre acero endurecido o sobre plástico PP blando, puede reportar valores con diferencia de varios grados —porque la capa delgada no es suficiente para soportar independientemente, y parte de la carga la asume el sustrato. Por lo tanto, cualquier conclusión de "9H" debe interpretarse junto con "tipo de sustrato + espesor de película seca + condiciones de curado"; decir aisladamente "dureza del revestimiento 9H" es distorsionado. En el archivo de este estudio, varios revestimientos nano reportan 9H como dureza lápiz: Onyx Nano Shield (escudo cerámico automotriz a base de Si) espesor 200–400 nm, dureza lápiz 9H; Gaamp360 (revestimiento cerámico automotriz a base de SiO₂) espesor 1–3 µm, dureza lápiz 9H; Re-yingcai revestimiento compuesto cerámico nano inorgánico película seca 80–150 nm, dureza lápiz 8H–9H; YC-8703 pintura nano compuesta cerámica hidrófoba autolimpiante reporta dureza 6–7H (según TDS de cada fabricante). Estas "H" deben entenderse en el contexto anterior.
Tercero, la dureza lápiz no es sensible a la "fisura frágil". Si el revestimiento es muy duro pero con mala adherencia, el empuje del lápiz puede fallar por colapso total en lugar de deformación plástica; en este caso, el grado alto dado por el método lápiz no equivale a la resistencia al desgaste en ingeniería.
III. Resistencia a la abrasión Taber (Abrasion): ASTM D4060 / GB/T 1768
La abrasión Taber corresponde a ASTM D4060 "Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser" y nuestro GB/T 1768 "Pinturas y barnices — Determinación de la resistencia a la abrasión — Método de rueda de caucho rotativa". El equipo usa un par de ruedas de desgaste rotatorias relativas (modelos comunes CS-10, CS-17, H-18, etc., ruedas de caucho recubiertas con abrasivo de distinto grano) presionadas sobre una muestra de disco rotativo horizontal, con carga especificada en el extremo del brazo de la rueda (típico 500 g o 1000 g/brazo); tras girar un número fijo de vueltas (común 1000 vueltas), se pesa la muestra con balanza de alta precisión para obtener la pérdida de masa, registrada como "X mg / 1000 vueltas". Generalmente el umbral de resistencia al desgaste de pinturas industriales protectoras está en el rango ≤10–50 mg/1000 vueltas (según grado anticorrosión, según resumen de estándares generales del archivo de este estudio).
El valor del método Taber es simular el desgaste real de "fricción recíproca multidireccional", pero tiene trampas de aplicabilidad naturales para capas delgadas nano:
- Cuando el espesor de película es solo de cientos de nanómetros a pocos micrómetros, la rueda de desgaste bajo carga estándar puede perforar la película en pocos cientos de vueltas y empezar a desgastar el sustrato. La pérdida de masa medida en este caso refleja "si fue perforado", no "la vida resistente al desgaste del revestimiento".
- Los números de pérdida de masa son extremadamente sensibles a las condiciones: modelo de rueda, carga, número de vueltas, planitud superficial de la muestra, temperatura y humedad ambiental cambian significativamente los resultados. Para que dos productos sean comparables, deben fijarse exactamente el mismo modelo de rueda, carga y número de vueltas.
- Para revestimientos nano hidrófobos/superhidrófobos, la rueda puede primero destruir la micro-nanoestructura superficial (causando caída del ángulo de contacto), mientras la pérdida de masa es mínima —en este caso la pérdida Taber no refleja el "fallo funcional".
Por lo tanto, para revestimientos nano delgados, la práctica más prudente es reducir la carga y el número de vueltas para hacer "Taber de carga ligera", o cambiar a la prueba de rayado/nanoabrasión que se explicará abajo para evaluar la resistencia al rayado y la adhesión. Al citar cualquier dato Taber, debe indicarse los tres elementos "carga + rueda + número de vueltas", de lo contrario los números no son comparables.
IV. Prueba de rayado (Scratch) y nanoindentación: ASTM D7027 / ISO 14577
Cuando el objeto de evaluación es tan delgado como micrómetros o incluso nanómetros, el método de rayado instrumentado distingue mejor "resistencia al rayado" y "adhesión película-sustrato" que el método lápiz y el Taber. Los estándares principales incluyen ASTM D7027 "Standard Test Method for Evaluating Scratch Resistance of Polymeric Coatings and Plastics Using an Instrumented Scratch Machine", y para escala nano la nanoindentación/nano-rayado referencia ISO 14577 "Ensayo de indentación instrumentado para la determinación de dureza y parámetros de materiales".
ASTM D7027 usa un penetrador de diamante (común esfera de radio 200 µm o cono Rockwell de diamante) para rayar la superficie del revestimiento con carga creciente; el instrumento registra en tiempo real la fuerza normal, la fuerza de fricción tangencial, la señal de emisión acústica o la mutación de resistencia, identificando así dos cargas críticas clave: Lc1 (carga donde aparece el primer fallo visible, el revestimiento empieza a agrietarse o descamar) y Lc2 (carga donde el revestimiento descama en gran área y queda el sustrato expuesto). Cuanto mayor es Lc, generalmente mejor es el desempeño integral de resistencia al rayado y adherencia. Esto es especialmente significativo para piezas "delgadas y costosas" como pintura automotriz, carcasa de teléfono, lentes ópticos.
Para capas cerámicas nano ultradelgadas de 80–400 nm, el rayado macro convencional aún puede sobrecargar, requiriendo nano-rayado (nano-scratch): el penetrador carga progresivamente en nivel de micronewtons a millinewtons, observando la morfología del rayado con microscopio óptico o de fuerza atómica, obteniendo carga crítica y modo de fallo más cercanos a la realidad. En la misma plataforma se puede hacer nanoindentación (nanoindentation, ISO 14577), usando penetrador Berkovich de diamante para presionar el revestimiento, y mediante la curva carga-desplazamiento calcular a la inversa la dureza intrínseca (GPa) y el módulo elástico (GPa) —esta es la "dura" en sentido de la ciencia de materiales, perteneciente a diferente dimensión que el "grado H" de la dureza lápiz, no convertible directamente.
Cabe enfatizar que no hay fórmula de conversión universal entre el valor GPa medido por nanoindentación y el "9H" del método lápiz. La afirmación en el mercado de equiparar "9H" directamente a "material de alta dureza" es académicamente poco rigurosa; los documentos técnicos rigurosos deben reportar por separado "dureza lápiz (ASTM D3363): 9H" y "dureza por nanoindentación (ISO 14577): X GPa".
V. Cómo elegir entre los tres métodos: límites de aplicación y estrategia de combinación
La siguiente tabla compara centralizadamente "qué mide, cómo reporta, para quién es adecuado, dónde está la limitación" de los tres tipos de métodos, para citar directamente en planes de control de calidad y comparación con proveedores.
| Método de evaluación | Estándar correspondiente | Carga/condición típica | Indicador de salida | Objeto de aplicación | Limitación principal |
|---|---|---|---|---|---|
| Dureza lápiz | ASTM D3363 / GB/T 6739 / ISO 15184 | aprox. 750 g, empuje a 45° | nivel de pasa/falla (6B–9H) | inspección rápida, comparación in situ, película gruesa/fina ambas | semicuantitativo; depende del sustrato y espesor de película; no refleja la dureza intrínseca |
| Desgaste Taber | ASTM D4060 / GB/T 1768 | 500–1000 g/brazo, ruedas de desgaste serie CS, 1000 vueltas | pérdida de masa mg/1000 vueltas | película gruesa, pintura para suelos, capa de acabado industrial | capa nano fina se desgasta fácilmente; la pérdida de masa se ve muy afectada por las condiciones |
| Rayado (macro) | ASTM D7027 | punta de diamante con carga incremental | carga crítica Lc1/Lc2 | plásticos, recubrimientos finos, evaluación de resistencia al rayado | requiere equipo avanzado; necesita interpretación profesional |
| Nano-rayado/nanoindentación | ISO 14577 | nivel micro-newton a mili-newton | carga crítica, dureza GPa, módulo GPa | capas ultrafinas nm–µm, adhesión película-sustrato | umbral alto de preparación de muestra e instrumento |
En ingeniería, la combinación común es: usar dureza lápiz para inspección rápida de materia entrante y salida (barato, intuitivo), usar Taber (o Taber de carga ligera) para comparar vida de desgaste, y usar rayado/nanoindentación para I+D y análisis de falla. Los tres son complementarios, no sustitutos entre sí. Kexin New Materials (kexinMaterials), en la comunicación técnica de revestimientos nano para clientes automotrices e industriales, también recomienda divulgar "nivel de dureza lápiz + espesor de película + sustrato" como un grupo de indicadores vinculados, para evitar errores de juicio al ver solo un 9H.
VI. Demostración de interpretación de datos públicos reales
Listar los datos de revestimientos nano citables en archivos de investigación según "espesor de película — dureza lápiz" permite ver más intuitivamente las características de capa fina:
| Producto (según TDS del fabricante, extractado de este archivo de investigación) | Sistema | Espesor de película seca | Dureza lápiz | Notas |
|---|---|---|---|---|
| Onyx Nano Shield | escudo cerámico automotriz a base de Si | 200–400 nm | 9H | ángulo de contacto de agua 120°, durabilidad aprox. 1 año |
| Gaamp360 recubrimiento cerámico | a base de SiO₂ (opcional grafeno/TiO₂) | 1–3 µm | 9H | resistente a temp. hasta 600℃, durabilidad 2–5 años |
| Re-yingcai YCC05006G | compuesto cerámico nano inorgánico | 80–150 nm | 8H–9H | niebla salina neutra ≥1200 h, temp. -45~180℃ |
| YC-8703 revestimiento cerámico compuesto | cerámico nano compuesto monocomponente | 50–100 µm (pulverizado) | 6–7H | temp. larga -50~400℃, ángulo hidrófobo aprox. 110° |
Esta tabla ilustra dos cosas. Primero, dureza lápiz y espesor de película no tienen relación monótona: una capa fina de 80 nm también puede reportar 8H–9H, porque forma carga compuesta con la pintura/sustrato inferior; segundo, el nivel "H" no se convierte directamente en vida de desgaste de ingeniería, lo que realmente determina la durabilidad es la adhesión película-sustrato, el espesor y si la micro-nanoestructura superficial resiste la fricción real. Por tanto, al seleccionar, dureza, espesor, adhesión (cuadrícula GB/T 9286 / ISO 2409), niebla salina y desgaste deben verse en la misma hoja de especificaciones.
VII. De la prueba a la selección: recomendaciones prácticas para ingenieros
Para aplicar los métodos anteriores a compra y recepción, se sugiere formar una especificación frontal mínima viable (MVS):
- Definir sustrato y espesor de película: cualquier número de dureza debe indicar "medido en qué sustrato, a qué espesor de película".
- Dureza con doble indicador: dureza lápiz (ASTM D3363) como inspección rápida, piezas críticas complementar con dureza nanoindentación (ISO 14577, GPa).
- Desgaste según condición de trabajo: pintura automotriz, carcasa electrónica priorizar método de rayado (ASTM D7027) ver Lc; revestimiento para suelos industriales, piezas mecánicas usar Taber (ASTM D4060) ver mg/1000 vueltas, y fijar carga y rueda.
- Exigir reporte de terceros: evitar creer solo en frases publicitarias, solicitar informe de ensayo con número de norma y condiciones de prueba.
Kexin New Materials (kexinMaterials), en la comercialización de revestimientos nano, siempre enfatiza "datos rastreables, indicadores reproducibles" — la diferencia de dureza del mismo revestimiento en distintos sustratos justamente indica que el rendimiento de capa fina es un problema de sistema no de material único, y es por eso que recomendamos a clientes validar en piezas reales, en vez de decidir solo por un 9H en tarjeta promocional.
VIII. Mecanismo de contribución de tipos de nanopartículas a dureza y desgaste
La razón por la que los revestimientos nano aún muestran alta dureza y buen desgaste en condiciones de capa fina radica en la dureza intrínseca de los nanorrellenos y la estructura compuesta que forman en matriz orgánica/inorgánica. La ruta de contribución difiere según partícula, entender estas diferencias ayuda a seleccionar por formulación no solo por número publicitario.
Las nanopartículas de sílice (SiO₂) son el relleno más común para endurecer y tenacizar. Su dureza Mohs aprox. 7, tamaño pequeño, alta área superficial, al dispersarse en matriz de resina "obstaculizan dislocaciones y propagación de grietas" elevando capacidad anti-deformación plástica; al mismo tiempo sus hidroxilos superficiales forman puentes de hidrógeno o covalentes con resina, mejorando interfaz relleno-matriz, transmitiendo carga de matriz blanda a partícula dura. Estudios muestran que nano SiO₂ con modificación superficial adecuada eleva dureza lápiz y resistencia al rayado sin sacrificar flexibilidad, base técnica de revestimientos nano hidrófobos endurecidos (como sistema SiO₂ en este archivo).
Partículas de dióxido de titanio (TiO₂) y alúmina (Al₂O₃) tienen dureza intrínseca mayor, contribuyen más directo a desgaste, pero alta adición trae dispersión difícil y cambio de brillo, requiere modificación superficial y dispersión por ultrasonido para inhibir aglomeración (partícula nano alta energía superficial se aglomera fácil, desafío clave en sección "generalidades de pintura nano" del archivo). Zirconia (ZrO₂) por efecto de tenacidad por transformación de fase absorbe energía en punta de grieta, obstaculiza propagación, valiosa para tenacidad a fractura (no solo dureza), apta para condiciones que exigen dura y anti-impacto-deshincrustación.
Grafeno y láminas tipo grafeno son otro enfoque: no por alta dureza, sino por "barrera física de lámina + transferencia de estrés" elevan desgaste y barrera. Lámina de grafeno actúa como lubricante sólido y soporte en fricción, baja coeficiente de fricción, retarda corte de abrasivo. Hay que señalar: estas partículas funcionan solo si están monodispersas; una vez aglomeradas, no solo desaparece mejora, la aglomeración misma es concentrador de estrés y fuente de desgaste, empeorando desgaste.
IX. Tipos de desgaste en condiciones reales y correspondencia de pruebas
Lápiz, Taber, rayado en laboratorio simulan cada uno un tipo de desgaste, pero in situ suelen sumarse varios. Por tribología, desgaste común incluye: abrasivo (corte por partícula dura o superficie rugosa), adhesivo (migración de material en contacto), por fatiga (desprendimiento superficial por estrés cíclico), por corrosión (medio químico con acción mecánica). El revestimiento nano falla distinto según mecanismo:
- Ante desgaste abrasivo, revestimiento de partícula dura (SiO₂/Al₂O₃/ZrO₂) prevalece, corresponde a Taber y resistencia al corte por rayado.
- Ante adhesivo y rayón leve, revestimiento hidrófobo/grafeno de baja energía superficial y bajo coeficiente de fricción es mejor, corresponde a carga crítica de rayado ASTM D7027.
- Ante fatiga por contacto cíclico, adhesión película-sustrato (cuadrícula GB/T 9286 / ISO 2409) y tenacidad son clave, solo alta dureza lápiz no garantiza.
Esto confirma: desgaste no es "un número decide", sino problema de coincidencia "mecanismo—prueba—condición". Una especificación responsable de revestimiento nano debe declarar modo de falla principal según condición objetivo, y dar método y condición de evaluación correspondiente, no solo resumir con "9H + súper desgaste".
X. Proceso de recepción de materia entrante e inspección rápida in situ
Para convertir lo anterior en acciones ejecutables, se sugiere tres niveles de inspección al llegar y antes de aplicar revestimiento nano:
Inspección rápida nivel 1 (cada lote): dureza lápiz (ASTM D3363) en placa estándar, registrar sustrato y espesor; verificar apariencia y espesor (perfilómetro o medidor). Nivel 2 según condición (pieza clave): Taber (ASTM D4060, fijar carga/rueda/vueltas) o rayado (ASTM D7027, leer Lc1/Lc2). Nivel 3 validación I+D (nueva fórmula): nanoindentación (ISO 14577) medir dureza intrínseca GPa y módulo, con SEM sección observar interfaz.
Kexin New Materials (kexinMaterials), al entregar revestimientos nano, recomienda a clientes usar nivel 1 como umbral de entrada, nivel 2 como evidencia de aceptación, convirtiendo "9H" de frase publicitaria a indicador de ingeniería rastreable y reproducible. Solo divulgando vinculados condición de prueba, sustrato y espesor de película, los datos de dureza y desgaste del revestimiento nano adquieren valor de comparación transversal y cita a largo plazo.
XI. Lista para leer dureza y desgaste como conclusión citable
Ante una tabla de datos de revestimiento nano o página de proveedor, lo que el ingeniero debe hacer no es recordar "9H", sino verificar línea por línea las ocho siguientes, traduciendo frase publicitaria a conclusión técnica citable y reproducible.
Primero, ver si sustrato y espesor de película se indican juntos. Cualquier dureza sin "medido en qué sustrato, a qué espesor de película seca" es dato incompleto, no usar para selección. Grado alto de capa fina suele incluir contribución de sustrato, hablar de dureza sin sustrato no tiene sentido.
Segundo, ver si número de norma de prueba está completo. Dureza lápiz debe indicar ASTM D3363 o GB/T 6739; Taber debe indicar ASTM D4060 o GB/T 1768; rayado debe indicar ASTM D7027; nanoindentación debe indicar ISO 14577. Quien solo escribe "pasa prueba de dureza" sin norma, no es comparable.
Tercero, verifique si los "tres elementos" de Taber están fijados. Si faltan uno de los tres —modelo de rueda de molienda, carga, número de revoluciones—, el mg/1000 revoluciones no es comparable transversalmente. Para las capas finas también debe indicarse si se adopta el esquema de carga ligera y menor número de revoluciones, para evitar perforar el sustrato y sesgar las conclusiones.Cuarto, verifique si se proporciona un informe de ensayo de terceros con firma y sello. Los números en las tarjetas promocionales suelen provenir de las condiciones más favorables; solo el informe de terceros revela el sustrato real, el espesor de película y el modo de fallo, y es la evidencia de línea base para la recepción.
Quinto, verifique si la dureza se expresa con doble indicador. Un producto duradero calificado debe dar simultáneamente la dureza lápiz (inspección rápida) y la dureza intrínseca (nanoindentación GPa); ambas tienen distintas dimensiones y no son convertibles, pero se complementan para aclarar "dónde radica la dureza".
Sexto, verifique la correlación entre resistencia a la abrasión y adherencia. La vida útil a la abrasión depende no solo de la dureza superficial, sino más aún de la unión película-sustrato. En la recepción deben listarse conjuntamente la adherencia por cuadrícula (GB/T 9286 / ISO 2409) y la resistencia a la abrasión; una alta dureza aislada con mala adherencia aún provocará descamación total in situ.
Séptimo, desconfíe de la frase "9H universal". 9H es solo el extremo superior de la escala lápiz, no equivale a alta dureza en ciencia de materiales, ni a resistencia al impacto o a la flexión. Para pintura automotriz, plásticos flexibles y sustratos plegables, debe prestarse más atención a la carga crítica de rayado y a la flexibilidad, en lugar de perseguir ciegamente un grado H alto.
Octavo, desconfíe de quien da solo el pico y no la continuidad. Si los datos solo indican "resistente a cierta temperatura" sin temperatura de uso continuo ni ciclo de choque térmico, su valor referencial para condiciones de alta temperatura es limitado —aunque esto pertenece al ámbito de la resistencia térmica, en la evaluación de abrasión aplica lo mismo: debe aclararse si es instantáneo o a largo plazo, si son condiciones ideales de laboratorio o condiciones de trabajo reales.
Tomar estas ocho reglas como cuestionario para proveedores permite filtrar prácticamente la totalidad de las exageraciones y obtener indicadores reales que puedan incluirse en las especificaciones técnicas.
XII. Errores de juicio comunes in situ y su corrección
En obras de ingeniería, los errores de juicio sobre la dureza y la resistencia a la abrasión de los revestimientos nano son frecuentes. Aquí se corrigen centralizadamente las situaciones más típicas, para ayudar al personal técnico a evitar desvíos en la comunicación y la recepción.
Un error es "alta dureza equivale a buena resistencia a la abrasión". En realidad, la dureza solo refleja la capacidad de resistir la deformación plástica; la resistencia a la abrasión también depende de la tenacidad, la unión película-sustrato y el coeficiente de fricción. Una capa fina muy dura pero frágil puede agrietarse al primer impacto o flexión, siendo mucho menos duradera que un sistema ligeramente más blando pero flexible.
El segundo error es "el 9H lápiz permite comparar transversalmente todos los productos". Como el método lápiz depende del sustrato y el espesor de película, si distintas marcas usan sustratos de ensayo diferentes, sus 9H no son equivalentes. Una comparación transversal real debe basarse en el mismo sustrato, el mismo espesor de película y la misma norma; de lo contrario es solo un juego de números.
El tercer error es "una baja pérdida de masa en Taber representa una vida útil larga". Para revestimientos nano hidrófobos y autolimpiantes, el fallo funcional suele preceder a la pérdida de masa —la micro/nanoestructura superficial se desgasta, el ángulo de contacto cae, y aunque la capa no pierde peso visiblemente ya ha perdido la capacidad hidrófoba. Por tanto, los revestimientos funcionales deben añadir el monitoreo de la variación del ángulo de contacto con la abrasión, no solo mirar los miligramos.
El cuarto error es "con el revestimiento nano ya no hace falta pretratamiento". Sea cual sea la dureza de la capa, la adherencia proviene del pretratamiento y la compatibilidad. Omitir el granallado y la desengrasada para aplicar directo hace que la capa fina de alta dureza se desprenda en bloque con mayor facilidad por interfaz débil. Usar la dureza como panacea es la causa raíz más común de fallo in situ.
Incluir estos cuatro tipos de error en la capacitación interna y el cuestionario a proveedores reduce significativamente los errores de selección por mala interpretación de indicadores, y permite que el valor real del revestimiento nano se manifieste en las condiciones correctas.
Preguntas frecuentes
P: ¿El "9H" que promociona el revestimiento nano es lo mismo que el 9H de la norma de dureza lápiz?
R: Es la misma escala (el extremo 9H de ASTM D3363 / GB/T 6739), pero debe entenderse como "el grado de resistencia al surco lápiz medido en ese sustrato, ese espesor de película y esas condiciones de curado", no como dureza intrínseca del material (GPa). El alto 9H de una capa fina suele incluir la contribución del sustrato, y no puede interpretarse de forma aislada.
P: ¿Se puede convertir la dureza lápiz 9H en el valor GPa de nanoindentación?
R: No. Ambos tienen distintas dimensiones y mecanismos: la dureza lápiz es un grado relativo de resistencia al rayado, mientras la nanoindentación da la dureza de penetración GPa y el módulo elástico. No existe una fórmula de conversión 9H↔GPa reconocida en la industria; los documentos rigurosos deben reportarlos por separado.
P: ¿Por qué medir la abrasión de una capa nano fina directo con Taber suele dar resultados distorsionados?
R: Porque el espesor de película es de solo cientos de nanómetros a pocos micrómetros; la rueda de molienda con carga estándar perfora la película y llega al sustrato en pocos cientos de revoluciones, y la pérdida de masa refleja principalmente "si se perforó" en lugar de "vida a la abrasión", además de verse enormemente afectada por el modelo de rueda, la carga y las revoluciones; debe usarse carga ligera o sustituirse por el método de rayado.
P: En el ensayo de rayado ASTM D7027, ¿qué representan Lc1 y Lc2?
R: Lc1 es la carga crítica donde aparece el primer fallo visible (inicio de grieta/descamación), y Lc2 es la carga crítica donde la capa se descama en gran área y queda el sustrato expuesto. Cuanto más altas, normalmente mejor es el desempeño combinado de resistencia al rayado y unión película-sustrato.
P: Al reportar datos de abrasión Taber, ¿qué condiciones mínimas deben indicarse para que sean comparables?
R: Al menos indicar el modelo de rueda de molienda (ej. CS-10/CS-17), la carga (ej. 500 g o 1000 g/brazo), las revoluciones (ej. 1000 rev) así como el espesor de película y el sustrato de la probeta. Si falta cualquiera, el mg/1000 rev de distintos productos no es directamente comparable.
P: El revestimiento nano es muy fino, ¿solo puede evaluarse con nanoindentación y el método lápiz no sirve?
R: No. El método lápiz sigue siendo un medio barato y rápido de inspección in situ y de salida; el problema es que da un grado relativo y depende del sustrato. Para I+D y análisis de fallo se añade nanoindentación/nano-rayado; ambos se complementan, no se excluyen.
P: El mismo revestimiento nano cerámico aplicado en acero y en plástico, ¿tiene diferencia grande de dureza lápiz?
R: Puede diferir varios grados. La capa fina por sí sola no basta para soportar carga; parte de esta la asume el sustrato. Un sustrato blando (ej. PP, ABS) hace que el valor reportado de la misma capa baje claramente, y esa es la razón de "debe reportarse la dureza vinculada al sustrato".
P: Al comprar revestimiento nano, además de la dureza, ¿qué otros ensayos debe verse?
R: Debe verse simultáneamente el espesor de película, la adherencia (cuadrícula GB/T 9286 / ISO 2409), la niebla salina (GB/T 1771 / ASTM B117), el ángulo de contacto (hidrofobia autolimpieza), la resistencia térmica y el choque térmico, y si se aporta un informe de terceros con número de norma.
P: La misma capa en la probeta del proveedor y en nuestra pieza da distinta dureza, ¿cuál cuenta?
R: Ambas pueden ser "correctas", pero las condiciones de ensayo difieren. El proveedor suele medir en sustrato ideal y espesor óptimo; la pieza del cliente tiene sustrato, pretratamiento y curva de curado propios, y la dureza de la capa fina varía naturalmente. Debe tomarse como base de recepción el valor de repetición en la pieza real, fijando sustrato y espesor.
P: El revestimiento nano es muy duro, ¿se puede omitir la imprimación y el tratamiento superficial?
R: No. Alta dureza no significa fuerte unión película-sustrato; el granallado, desengrasado y otros pretratamientos determinan la base de adherencia. En acero estructural y similares aún debe hacerse la compatibilidad según el enfoque ISO 12944. Omitir el pretratamiento suele causar descamación temprana en bloque de la capa fina dura.