Il pacco batteria di trazione è il "cuore" dei veicoli a nuova energia, mentre l'involucro della batteria (Battery Enclosure / Battery Tray) è l'"armatura" di questo cuore. Deve sopportare impatti da collisione, graffi da strisciamento sul fondo e vibrazioni da percorsi complessi, resistere a lungo all'erosione di pioggia, neve, nebbia salina, fango e sale antighiaccio stradale, e allo stesso tempo mantenere un'affidabile isolamento e distanza di scarica superficiale nel sistema elettrico ad alta tensione (solitamente 300–800 V). Questo richiede che il rivestimento protettivo per involucro batteria non si limiti a fare "anticorrosione", ma debba assumersi contemporaneamente la triplice responsabilità di "anticorrosione + isolamento + un certo grado di resistenza termica e ignifugità". Oggi, con la rapida crescita del parco veicoli a nuova energia e la graduale diffusione delle piattaforme ad alta tensione 800 V, il rivestimento per involucro è passato da "protezione aggiuntiva opzionale" a anello centrale che influisce direttamente sulla sicurezza e sulla garanzia.
Come fornitore tecnologico di rivestimenti protettivi industriali, Kexin New Materials (kexinMaterials) ha accumulato una grande quantità di dati di prima linea sui rivestimenti per sistemi di trazione elettrica a tre componenti (batteria, motore, controllo) dei veicoli a nuova energia, coprendo diverse rotte processuali per involucri in lega di alluminio, acciaio e materiali compositi. Questo articolo, partendo dai meccanismi di corrosione, dagli indicatori di isolamento, dal confronto dei sistemi di materiali, dal controllo dell'applicazione, fino alla sinergia con la gestione termica e l'antincendio, arriva agli standard di accettazione e agli errori comuni di selezione, scomponendo chiaramente i punti chiave ingegneristici del rivestimento anticorrosione e isolante per involucro batteria, per aiutare gli ingegneri a trasformare l'"esperienza" nella selezione in "dati citabili". Va precisato che i valori specifici nel testo provengono da standard pubblici o intervalli ingegneristici comuni del settore; la selezione reale deve basarsi sul TDS (Technical Data Sheet) misurato del prodotto e sulle specifiche tecniche del progetto.
I. Perché l'involucro della batteria richiede un rivestimento doppio "anticorrosione + isolamento"
I componenti del telaio dei veicoli tradizionali considerano principalmente anticorrosione e resistenza agli impatti da pietre, mentre le condizioni operative a cui è sottoposto l'involucro della batteria sono molto più complesse. Possiamo comprendere questa specificità da quattro dimensioni.
Primo, problema di sicurezza elettrica. All'interno del pacco batteria c'è un sistema ad alta tensione; l'involucro, in quanto custodia del circuito elettrico, deve isolare i componenti ad alta tensione dalla carrozzeria (metallo accessibile ai passeggeri) tramite isolamento. Una volta che il rivestimento presenta un guasto di isolamento dopo umidità, nebbia salina o urti, può causare perdite di corrente, allarmi o persino rischi per la sicurezza. Lo standard nazionale GB 38031-2020 "Requisiti di sicurezza per batterie di trazione per veicoli elettrici" pone requisiti chiari sulla resistenza di isolamento del pacco batteria; la resistenza di isolamento del veicolo e del sistema deve soddisfare le soglie previste (ad esempio, per circuiti a tensione di classe B, la resistenza di isolamento deve solitamente raggiungere il livello di 100 Ω/V nel giudizio di prova, con riferimento specifico alle clausole dello standard e ai metodi di prova). Ciò significa che il rivestimento per involucro non è semplicemente "dare una mano di vernice", ma è parte del sistema di isolamento, e deve mantenere uno stato di alta resistenza stabile anche dopo umidità calda, nebbia salina e cicli termici.
Secondo, problema di corrosione. I materiali dell'involucro sono principalmente lega di alluminio (es. serie 6000, serie 5000) e acciaio. L'alluminio in ambienti costieri o con sale antighiaccio subisce corrosione puntiforme e da fessura; l'acciaio affronta la ruggine generalizzata. Ancora più difficile è il fatto che, in caso di perdita del liquido di raffreddamento (es. liquido a base di glicole) o di micropercolazione dell'elettrolita nel pacco batteria, all'interno dell'involucro si crea un ambiente di corrosione locale forte, la cui intensità spesso supera di diversi volte la corrosione atmosferica ordinaria.
Terzo, corrosione galvanica da materiali multipli. Nel pacco batteria coesistono involucro in lega di alluminio, barre di rame e supporti in acciaio; la grande differenza di potenziale tra metalli diversi forma una pila elettrica in presenza di elettrolita, accelerando la dissoluzione dell'anodo (es. alluminio). Il rivestimento qui funge sia da barriera anticorrosione che da strato di isolamento elettrico, interrompendo il circuito galvanico e riducendo il rischio di corrosione accelerata dovuta al contatto tra metalli dissimili.
Quarto, calore e antincendio. Il thermal runaway è uno dei rischi più temuti del settore. Sebbene il rivestimento stesso non sia un mezzo di estinzione, un sistema di rivestimento resistente alle alte temperature, a basso fumo e senza alogeni, e sinergico con materiali isolanti, può guadagnare tempo prezioso nelle fasi iniziali della propagazione termica. Per la sicurezza antincendio correlata si possono consultare GB 38031-2020 e la serie GB/T 31467 sui requisiti di prova per la propagazione termica; il rivestimento per involucro nel design di sicurezza complessivo gioca il ruolo di "ritardare" anziché "impedire", ma questo ruolo è insostituibile.
In sintesi, il rivestimento per involucro batteria è un tipico problema ingegneristico che "deve fare tutto e di più": nello stesso sistema di film deve soddisfare simultaneamente anticorrosione, isolamento, resistenza termica, ignifugità, adesione, flessibilità e lavorabilità, ed è proprio qui la difficoltà tecnica.
II. Meccanismo di corrosione dell'involucro batteria: dall'esterno all'interno
Per scegliere il rivestimento giusto, bisogna prima capire da "cosa" viene corroso l'involucro. Per origine, la corrosione si divide in corrosione atmosferica esterna, corrosione da fessura e galvanica, corrosione da perdita di mezzi interni e usura da vibrazione, quattro categorie.
2.1 Corrosione atmosferica esterna
La parte inferiore dell'involucro e l'area del pannello di protezione inferiore della carrozzeria sono a contatto a lungo con pioggia, sale antighiaccio (NaCl, CaCl₂) e fango. Gli involucri in acciaio in ambienti a livello di corrosività C3–C5 (secondo la classificazione della corrosività atmosferica ISO 12944-2), senza rivestimento efficace, possono avere una velocità di corrosione annua di decine di micron. L'alluminio, sebbene naturalmente passivato, in ambienti contenenti Cl⁻ vede facilmente la rottura locale del film passivante, formando pozzi di corrosione puntiforme; il calo del pH sul fondo del pozzo ne accelera l'auto-catalisi, facendo sviluppare la corrosione puntiforme in profondità. Le zone costiere e i tratti con spargimento di sale in inverno al nord sono aree ad alta incidenza di questo tipo di corrosione.
2.2 Corrosione da fessura e coppia galvanica tra metalli dissimili
Giunzioni saldate dell'involucro, confine tra sigillante e rivestimento, e connessioni a bullone sono zone tipicamente sensibili alla corrosione da fessura. La differenza di concentrazione di ossigeno forma una pila a concentrazione, accelerando la dissoluzione del metallo nella fessura. Il contatto diretto rame-alluminio, acciaio-alluminio costituisce una coppia galvanica: l'alluminio (potenziale circa −0.8 V vs SCE) come anodo viene sacrificato, acciaio/rame come catodo. Se il rivestimento non è continuo in queste interfacce, la corrosione si propaga rapidamente lungo la fessura, perforando l'involucro dall'interno anche quando l'esterno appare intatto.
2.3 Perdita interna di liquido di raffreddamento ed elettrolita
La perdita dalla piastra di raffreddamento a liquido fa entrare il liquido di raffreddamento a glicole nell'involucro; il guasto di una cella può far percolare elettrolita contenente LiPF₆, che a contatto con l'acqua genera HF (acido fluoridrico), estremamente corrosivo per l'alluminio. Questa "corrosione endogena" è spesso più nascosta e violenta della corrosione atmosferica esterna; pertanto il rivestimento interno dell'involucro richiede migliore resistenza chimica e integrità, senza pori o punti mancanti.
2.4 Usura da vibrazione e impatti da pietre
Le vibrazioni in marcia sottopongono l'interfaccia tra rivestimento e substrato a stress ciclici; gli impatti da pietre sul fondo causano assottigliamento locale dello spessore del film fino a scoprire il substrato. La ISO 20567-1 valuta la resistenza agli impatti da pietre con la prova a ghiaia (Gravelometer), corrispondente alle condizioni di telaio e involucro inferiore batteria. Per l'involucro inferiore, resistenza agli impatti da pietre e resistenza alla corrosione sono ugualmente importanti; nella selezione non si deve guardare solo ai dati di nebbia salina.
III. Indicatori e standard delle prestazioni di isolamento: l'isolamento non è "basta applicarlo"
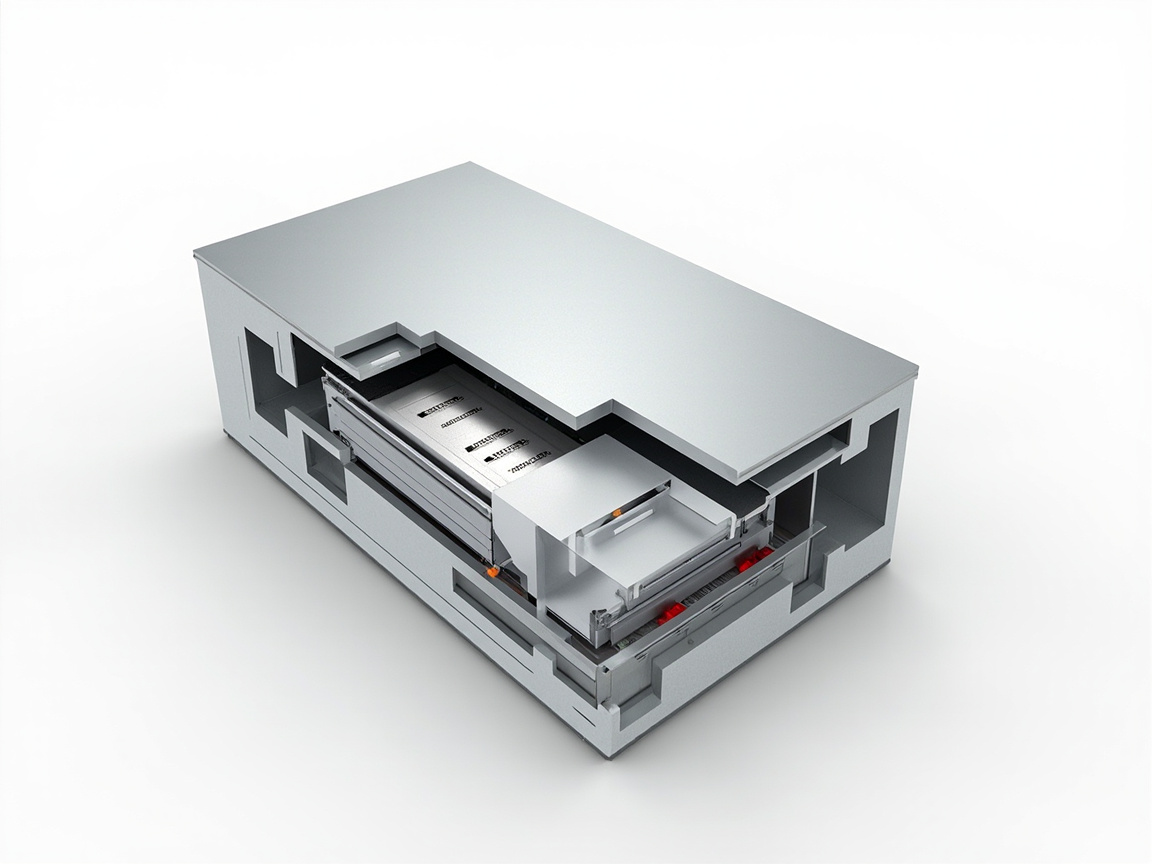
L'isolamento è la chiave che distingue il rivestimento per involucro batteria da un normale rivestimento anticorrosione. Il settore considera tre grandezze fondamentali, nessuna esclusa.
3.1 Resistività volumetrica e resistività superficiale
I rivestimenti isolanti si caratterizzano con resistività volumetrica (Ω·cm) e resistività superficiale (Ω). Un eccellente rivestimento isolante dovrebbe avere una resistività volumetrica dell'ordine di 10¹² Ω·cm o superiore. La resistenza superficiale riguarda la "scarica superficiale" — la perdita di corrente lungo la superficie del rivestimento. Più la superficie è integra e idrofoba, minore è il rischio di scarica superficiale. Va sottolineato che la resistività non deve essere alta a tal punto da uscire dalla pratica processuale reale, ma deve rimanere costantemente conforme a spessori stabilmente applicabili e mantenersi anche dopo l'invecchiamento.
3.2 Rigidità dielettrica (tensione di breakdown)
La rigidità dielettrica (Dielectric Strength, kV/mm) indica il campo elettrico massimo sopportabile per unità di spessore dal rivestimento senza breakdown. I rivestimenti per involucro batteria di trazione richiedono spesso di tollerare la tensione di picco del sistema con margine di sicurezza; la progettazione comune prevede di resistere a tensioni dell'ordine di diversi kV (es. per piattaforma 800 V, il rivestimento a spessore di decine o centinaia di micron deve avere tensione di breakdown di livello kV). I valori specifici devono basarsi sul TDS misurato del prodotto; nella selezione richiedere al fornitore il report di rigidità dielettrica secondo GB/T 1408.1 (corrispondente a IEC 60243), prestando attenzione alla coerenza tra spessore di prova e spessore di progetto proprio.
3.3 Resistenza di isolamento e prova di tensione
La resistenza di isolamento dell'intero pacco è giudicata secondo GB 38031-2020, GB/T 31467.3 e altri metodi di prova; il rivestimento, come uno degli anelli di isolamento, deve mantenere l'isolamento anche dopo umidità calda e nebbia salina. In ingegneria si usa spesso la "resistenza di isolamento in stato umido": immergere il campione rivestito o porlo in ambiente ad alta umidità e misurarne la resistenza di isolamento, con un tasso di degrado controllabile. Molti casi di guasto avvengono proprio quando "a secco l'isolamento è ottimo, ma bagnato crolla al test", quindi il dato in stato umido è un indicatore rigido di accettazione.
Riassunto degli standard di prova elettrica correlati:
- GB/T 1408.1 "Metodo di prova per la rigidità elettrica dei materiali isolanti": rigidità dielettrica;
- GB/T 1410 "Metodo di prova per resistività volumetrica e superficiale dei materiali isolanti solidi";
- GB/T 16935.1 / IEC 60664: Coordinazione dell'isolamento per apparecchiature nei sistemi a bassa tensione (distanza di scarica superficiale e distanza tra parti in tensione);
- ISO 16750-2: Condizioni ambientali e prove per apparecchiature elettriche ed elettroniche nei veicoli stradali (carico elettrico, correlati all'isolamento);
- GB/T 31467.3: Batteria e sistema a ioni di litio per trazione di veicoli elettrici - Parte 3: Requisiti di sicurezza e metodi di prova.
Va ricordato in particolare: gli standard elettrici sopra citati riguardano solo le prestazioni di isolamento "del rivestimento stesso", mentre l'accettazione del veicolo completo coinvolge anche i giudizi di GB 38031-2020 sulla resistenza di isolamento e tensione dell'intero pacco. La relazione tra i due è come "componente qualificato" e "assieme qualificato" — buoni dati del componente non significano che l'assieme passi necessariamente, poiché stress di assemblaggio, interfacce di tenuta e disposizione dei busbar influenzano l'isolamento finale. Pertanto il report singolo fornito dal fornitore del rivestimento per involucro deve essere usato confrontandolo con i risultati di prova dell'intero pacco della casa automobilistica, non sono intercambiabili.
IV. Confronto dei principali sistemi di rivestimento: epossidico, poliuretanico, a polvere, quale è più adatto
Per il rivestimento dell'involucro batteria non c'è "una sola risposta", dipende dalla parte (fondo esterno, cavità interna, coperchio superiore) e dal processo (elettroforesi, polvere, spruzzo liquido). La tabella seguente confronta quattro rotte principali, come riferimento per la selezione.
| Sistema | Processo tipico | Capacità anticorrosione | Isolamento/dielettrico | Resistenza termica | Spessore film | Parte applicabile |
|---|---|---|---|---|---|---|
| Elettroforesi epossidica (CED) | Elettroforesi catodica | Ottima (buona chiusura) | Buona (isolamento di base) | Media (circa 120–140℃ a lungo termine) | 15–30 µm | Fondo generale involucro in acciaio |
| Polvere epossidica | Spruzzo elettrostatico + reticolazione | Ottimo (schermatura a film spesso) | Ottimo (alta resistività) | Medio (dipende dalla formulazione) | 60–150 µm | Scocca in acciaio/alluminio intera o cavità interna |
| Epossidico/poliuretanico liquido | Spruzzatura | Buono–Ottimo | Buono–Ottimo | Il poliuretano ha migliore resistenza agli agenti atmosferici | 40–100 µm | Rifinitura, rinforzo locale |
| Polvere isolante (epossidico modificato/classe poliammide) | Spruzzatura elettrostatica | Buono | Ottimo (alto dielettrico) | Elevato (alcuni resistenti 150℃+) | 80–200 µm | Isolamento ad alta tensione, zone con insufficiente distanza di scarica superficiale |
Logica di selezione: la superficie esterna inferiore privilegia resistenza agli impatti di ghiaia + resistenza alla corrosione + resistenza agli agenti atmosferici, spesso si adotta "primer epossidico + finitura poliuretanica alifatica" o "rivestimento anticorrosione a polvere + vernice trasparente resistente agli agenti atmosferici"; la cavità interna privilegia isolamento + resistenza chimica, si possono usare polvere epossidica isolante o epossidico liquido ad alta resistività; per le cavità ad alta tensione con spazio di scarica superficiale ridotto, si può ispessire localmente il rivestimento isolante su colonne di bulloni e nervature. Va ricordato che la resistenza agli agenti atmosferici della superficie esterna e l'isolamento della cavità interna sono spesso in contraddizione (l'epossidico ordinario ha scarsa resistenza agli agenti atmosferici, il poliuretano ha isolamento mediocre), quindi il "rivestimento zonale abbinato" è l'approccio principale nella verniciatura moderna dei pacchi batteria.
4.1 Esempi di due tipiche rotte di processo
Per tradurre il "rivestimento zonale abbinato" sulla linea di produzione, nel settore sono comuni due rotte di riferimento. La prima è scocca in acciaio con elettroforesi integrale + rinforzo isolante della cavità interna: prima si esegue l'elettroforesi catodica (CED) ottenendo un film di fondo uniforme di 15–30 µm, che fornisce base anticorrosione e adesione; poi si spruzza localmente nella zona di isolamento ad alta tensione della cavità interna polvere epossidica isolante o epossidico liquido, per aumentare resistività e rigidità dielettrica di quella zona; la superficie esterna inferiore viene invece rivestita sopra lo strato elettroforetico con vernice poliuretanica alifatica di finitura, integrando resistenza agli agenti atmosferici e agli impatti di ghiaia. Questa rotta ha alto grado di automazione e spessore uniforme, adatta a scocche in acciaio su larga scala. La seconda è scocca in lega di alluminio con conversione senza cromo + spruzzatura integrale di polvere isolante: la lega di alluminio subisce prima trattamento con film di conversione al zirconio-titanio senza cromo, poi spruzzatura elettrostatica integrale di polvere epossidica isolante (60–150 µm), formando il film in un'unica volta su cavità interna e superficie esterna; dove lo spazio di scarica superficiale è ridotto, si usa mascheratura schermante per ispessire localmente a 150–200 µm. Questa rotta è senza solvente e con buona schermatura, ma deve risolvere il problema di adesione tra polvere e alluminio e di copertura dei bordi. Le due rotte non hanno superiorità assoluta, la chiave sta nella corrispondenza tra materiale della scocca, ritmo produttivo e indici di isolamento.
Va aggiunto un punto: indipendentemente dalla rotta, la "copertura di bordi e angoli interni" è un punto critico comune per polvere ed elettroforesi. Gli angoli interni delle pieghe della scocca stampata hanno campo elettrico debole e scarsa adsorbimento della polvere, spesso con spessore di film sottile, e proprio qui sono i punti deboli di corrosione e perdita di corrente, in fase di progettazione si deve ottimizzare il raggio R e misurare lo spessore prioritariamente nel controllo qualità.
Cinque, Punti chiave di selezione dei materiali: dalla resina al riempitivo
5.1 Matrice resinosa
Il sistema epossidico ha forte adesione, buona resistenza chimica e alta resistività ed è la scelta preferita per il fondo; ma l'epossidico ordinario ha scarsa resistenza agli agenti atmosferici (all'aperto tende a sfarinare), la superficie esterna necessita di finitura poliuretanica alifatica abbinata (secondo la classificazione di resistenza agli agenti atmosferici della vernice poliuretanica in ISO 12944-5) o di modifica resistente agli agenti atmosferici. Poliurea e poliammide possono mantenere l'isolamento a temperature più alte, ma hanno finestra di processo ristretta e costo elevato, solitamente usati in zone speciali di isolamento ad alta tensione. La temperatura di transizione vetrosa (Tg) della resina influisce anche sulla stabilità dimensionale del rivestimento nei cicli termici, la scocca subisce variazioni di temperatura da −40℃ a 85℃ o anche superiori, la scelta di Tg deve corrispondere alle condizioni di lavoro.
5.2 Riempitivi isolanti
Farina di mica, talco, microsilice ecc. hanno alta resistività e possono prolungare il percorso di perdita (effetto labirinto), sono riempitivi comuni per isolamento e anticorrosione; riempitivi nanometrici (come nano SiO₂ e BaTiO₃ a superficie modificata) possono ridurre il tasso di pori e aumentare la compattezza, migliorando la rigidità di breakdown. Attenzione: i riempitivi conduttivi (neri di carbonio, polveri metalliche) distruggono l'isolamento, nei rivestimenti isolanti ne è vietato l'uso improprio. Questa scelta "isolante vs conduttivo" può essere confrontata con un altro articolo di questo lotto principio di schermatura EMI del rivestimento conduttivo — la stessa classe di riempitivi gioca un ruolo opposto nei due scenari.
5.3 Resistenza chimica e ritardanza di fiamma
Per la resistenza al liquido di raffreddamento e all'elettrolita (contenente HF), si deve valutare prioritariamente i dati di resistenza ai reagenti di epossidico/poliuretanico liquido (secondo GB/T 9274 o ISO 2812 metodo di immersione). Per la ritardanza di fiamma, riempitivi LSZH (a basso fumo senza alogeni, come idrossido di alluminio, idrossido di magnesio) possono inibire il fumo in caso di incendio, ma sacrificano parte delle prestazioni meccaniche, occorre bilanciare la formulazione. Ritardanza di fiamma non significa "il rivestimento spegne il fuoco", è più che altro ridurre il rilascio di fumo tossico durante l'incendio, guadagnando tempo per l'evacuazione e l'emergenza.
Sei, Trattamento superficiale e applicazione: il 70% della vita anticorrosione sta nel pretrattamento
Per quanto buono sia il rivestimento, se il trattamento del substrato non è adeguato fallirà presto. La procedura consigliata per la scocca batteria è la seguente, ogni passaggio deve avere controllo quantificato.
- Sgrassaggio e lavaggio: rimuovere olio da stampaggio, liquido da taglio. La lega di alluminio evita gli alcali forti, usa sgrassante alcalino debole o neutro, per evitare sovracorrosione;
- Film di conversione/passivazione: la lega di alluminio usa comunemente film di conversione al zirconio-titanio senza cromo (conforme al trend ecologico, sostituisce la passivazione al cromo esavalente), l'acciaio può usare fosfatazione o trattamento al silano;
- Controllo spessore film: elettroforesi 15–30 µm, polvere 60–150 µm, liquido 40–100 µm, misurare con spessimetro magnetico/a correnti parassite (secondo GB/T 4956);
- Finestra di indurimento: temperatura e tempo di indurimento della polvere epossidica strettamente secondo TDS; la sovra cottura ingiallisce e riduce l'isolamento, la sotto cottura ha reticolazione insufficiente;
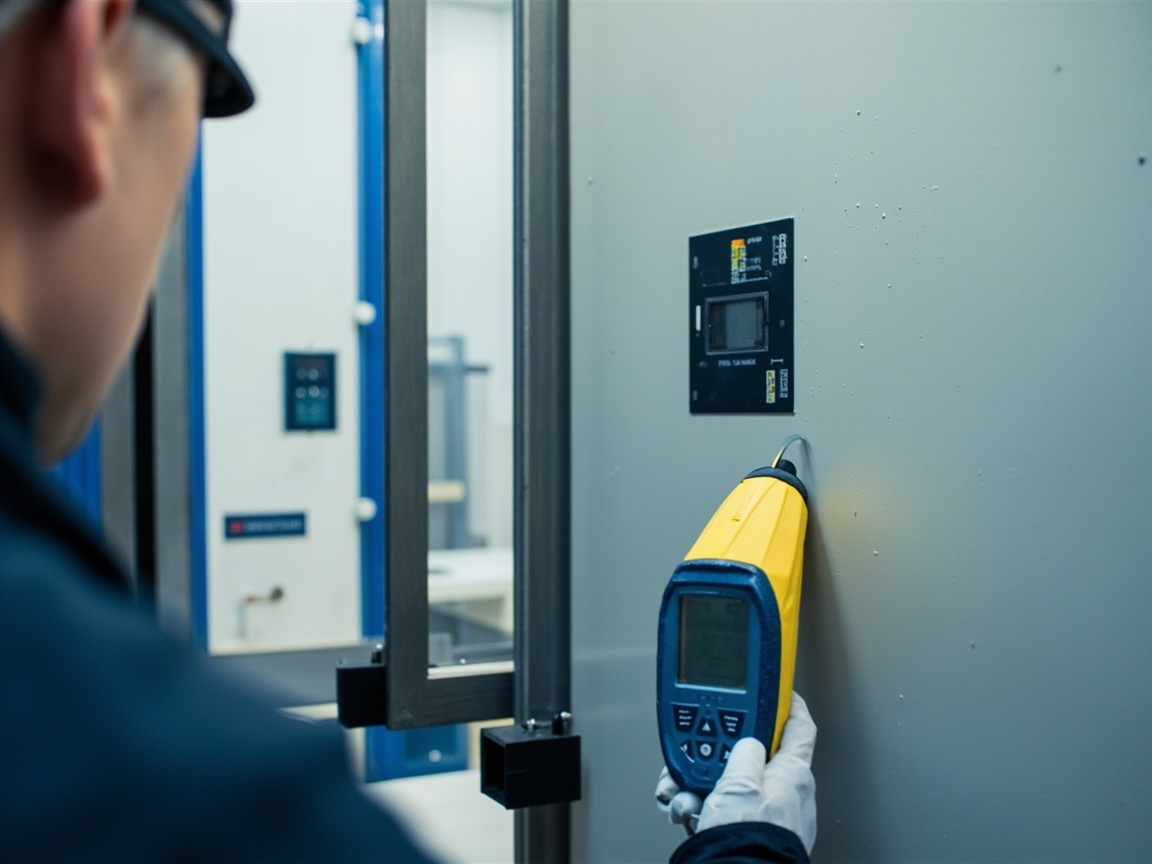
- Controllo difetti: i pori sono il grande nemico dell'isolamento, si possono trovare i punti mancanti con rilevazione a scintilla (Holiday Detection) e ritoccare, è il mezzo di "rilevamento pori" comune in recipienti a pressione e anticorrosione pesante;
- Controllo ambientale: temperatura di verniciatura 5–40℃, umidità relativa ≤ 85%, temperatura del substrato superiore di 3℃ al punto di rugiada, eseguito secondo specifica di applicazione ISO 12944-7, in stagione delle piogge e ambienti ad alta umidità si deve fermare o spostare al chiuso.
Come approccio complementare, Kexin New Materials (kexinMaterials) enfatizza la consegna insieme di "rivestimento + scheda processo": non solo la formulazione, ma anche parametri del film di conversione, intervallo di spessore e finestra di indurimento, per far diventare il "tatto del vecchio maestro" in "dati replicabili" per la fabbrica delle scocche, riducendo alla radice i rischi di isolamento causati da fluttuazioni dei lotti.
Sette, Progettazione sinergica con gestione termica e antincendio
I pacchi batteria moderni adottano普遍mente la protezione composita "rivestimento + guarnizione isolante/piastra in mica + coperta antincendio". Il rivestimento si occupa di isolamento e anticorrosione, il materiale isolante termico ritarda la propagazione del calore. In fase di progettazione notare:
- Il rivestimento e il materiale isolante non devono rigonfiarsi o incollarsi a vicenda causando guasto, la compatibilità di interfaccia è condizione preliminare di accettazione;
- La zona del coperchio superiore se richiede leggerezza (alluminio o composito), il rivestimento deve bilanciare adesione e basso aumento di peso;
- Rimovibilità in riparazione: alcuni OEM richiedono rivestimento locale riparabile, alla selezione confermare l'adesione alla ricopertura (secondo GB/T 9286 metodo a griglia);
- Distanza di isolamento e di scarica superficiale: la variazione di spessore del rivestimento influisce sulla distanza di scarica superficiale reale, in fase di progettazione il rivestimento deve essere incluso nel calcolo di coordinamento dell'isolamento, non ritoccato dopo.
L'essenza della progettazione sinergica è "ciascuno fa il proprio dovere, senza intralciarsi". Il rivestimento della scocca non deve né dovrebbe tentare di svolgere da solo il compito antincendio, ma deve essere eccellente nel proprio ambito — integro, alta resistività, resistente alla temperatura, basso fumo.
Otto, Sistema di accettazione e controllo qualità
Il rivestimento della scocca non è "verniciato e consegnato", ma deve stabilire un ciclo di accettazione quantificabile:
- Spessore film: misurare multipunto con spessimetro magnetico/a correnti parassite secondo GB/T 4956, distinguere requisiti differenziati di esterno inferiore, cavità interna, nervature;
- Adesione: metodo a griglia secondo GB/T 9286 raggiungere grado 0/1, le parti chiave possono aggiungere pull-off (ISO 4624);
- Nebbia salina: nebbia salina neutra secondo GB/T 10125 / ISO 9227, registrare corrosione estesa da graffio e livello di bolle;
- Prestazioni elettriche: resistenza di isolamento a secco e umido, rigidità dielettrica misurate secondo GB/T 1410, GB/T 1408.1, impostare soglia di degrado umido;
- Rilevazione pori: cavità interna e zona di isolamento ad alta tensione confermare senza perdite con rilevazione a scintilla;
- Tracciabilità lotto: campione per lotto, registro, per facilitare tracciamento post-vendita e iterazione formulazione.
Solo includendo questi sei punti nell'ispezione in entrata e in uscita, la qualità del rivestimento della scocca è realmente "controllabile, verificabile, migliorabile".
Nella produzione su larga scala, si consiglia di introdurre ulteriormente il concetto di controllo statistico di processo (SPC): per le tre caratteristiche chiave spessore film, adesione, isolamento umido fare controllo media-range, quando i punti dati continui deviano dal limite di controllo scatta l'allarme, invece di aspettare l'intero lotto non conforme per tracciare. Allo stesso tempo collegare rilevazione a scintilla e letture spessimetro al sistema digitale di controllo qualità, formando registro elettronico tracciabile. Questo approccio ha investimento iniziale leggermente alto, ma può ridurre significativamente il tasso di guasto di isolamento della scocca nell'intero ciclo di vita del veicolo nuovo a energia, ed è conveniente dal punto di vista del costo post-vendita.
Nove, Errori comuni di selezione
Errore uno: più spesso è il rivestimento isolante, meglio è. Spesso non significa buon isolamento, pori e bolle sono la causa principale di breakdown; si deve controllare spessore + rilevare perdite, un film uniforme e integro è più importante della semplice spessore.
Errore due: il rivestimento anticorrosione può essere usato direttamente come isolante. La resistività del rivestimento anticorrosione ordinario non necessariamente raggiunge lo standard, le parti sotto tensione devono usare sistemi con isolamento verificato, non sostituire arbitrariamente.
Errore tre: la lega di alluminio non necessita di film di conversione. Il film passivante di alluminio fallisce facilmente sotto Cl⁻, il film di conversione senza cromo migliora significativamente adesione e resistenza alla corrosione del rivestimento, è processo necessario non opzionale.
Errore quattro: misurare solo isolamento a secco. L'isolamento dopo umido e nebbia salina è la condizione reale di lavoro, si deve valutare il tasso di mantenimento isolamento dopo umido caldo/nebbia salina, altrimenti il rischio nascosto è enorme.
Falso mito 5: per la superficie esterna è sufficiente un epossidico normale. L'epossidico normale ha scarsa resistenza agli agenti atmosferici; all'aperto si sfalda in pochi mesi. Se il contenitore inferiore del pacco batteria è esposto, è necessario utilizzare una finitura resistente agli agenti atmosferici o un sistema a polvere.
Falso mito 6: ignorare la corrosione galvanica. Se si vernicia solo il contenitore in alluminio senza isolare i punti di contatto rame-alluminio, la corrosione galvanica si propagherà comunque lungo l'interfaccia; il rivestimento deve essere abbinato a un design di isolamento strutturale.
X. Sintesi della selezione ingegneristica
Per riassumere i punti precedenti in una frase: il rivestimento del contenitore della batteria è un sistema ingegneristico integrato che unisce "anticorrosione, isolamento, resistenza al calore, ritardanza di fiamma", e non si può giudicarne la bontà in base a una singola prestazione. Quando si avvia il progetto, l'ingegnere deve prima chiarire tre aspetti: il materiale del contenitore (alluminio/acciaio/composito), il livello di ambiente di esercizio (C3–C5, se costiero o con sale antighiaccio), e la tensione della piattaforma elettrica (400 V o 800 V). Questi tre punti determinano la linea di base per il trattamento del substrato, il sistema di rivestimento e l'intervallo di spessore del film. Successivamente, con una tabella di accettazione quantificabile (spessore del film, adesione, nebbia salina, isolamento a umido, rigidità dielettrica, rilevamento pori) si "blocca" l'"esperienza" in "dati", e prima della produzione di massa si esegue una verifica su piccolo lotto per confermare la stabilità del batch.
Nell'attuazione della fornitura, Kexin New Materials (kexinMaterials) suggerisce di includere il rivestimento del contenitore nella fase preliminare del design di sicurezza dei tre elettrici del veicolo, anziché intervenire dopo che la fabbrica dei contenitori ha scelto autonomamente; un intervento anticipato consente di scrivere una tantum nei protocolli tecnici i parametri del film di conversione, il piano di abbinamento zonale e i requisiti di rilevamento perdite, riducendo significativamente i rischi di isolamento e i costi di rilavorazione successivi. Per contenitori complessi con materiali misti (contenitore in alluminio + barre in rame + supporti in acciaio), è ancora più necessario adottare la "doppia sicurezza di design di isolamento strutturale + schermatura del rivestimento" per mitigare il rischio di corrosione galvanica.
Domande frequenti
D: Perché il rivestimento del contenitore della batteria deve essere sia anticorrosione che isolante?
R: Perché il contenitore si trova simultaneamente in due grandi rischi: la nebbia salina/fango esterni causano perforazione da corrosione, e il sistema ad alta tensione interno (300–800 V) richiede un isolamento affidabile per prevenire perdite di corrente. Il rivestimento deve interrompere sia il percorso di corrosione che quello di perdita di corrente; entrambi sono indispensabili, e il guasto di uno qualsiasi porta a rischi di sicurezza o strutturali.
D: Qual è la differenza tra resistenza di isolamento e rigidità dielettrica, e quali standard si consultano?
R: La resistenza di isolamento è la "capacità di ostacolare le perdite di corrente" (Ω), si vedano GB/T 1410, GB 38031-2020, GB/T 31467.3; la rigidità dielettrica è "quanta tensione per unità di spessore può sopportare senza perforazione" (kV/mm), si veda GB/T 1408.1 (IEC 60243). Nella selezione, entrambi devono essere forniti come report dal fornitore, e preferibilmente includere dati a umido.
D: Quale trattamento superficiale è più adatto per i contenitori in lega di alluminio?
R: Si raccomanda un film di conversione al zirconio-titanio senza cromo (ecologico, buona adesione), evitando la passivazione al cromo esavalente; per i contenitori in acciaio si può usare fosfatazione o trattamento al silano. La qualità del film di conversione determina direttamente l'adesione del rivestimento e la vita utile alla corrosione, ed è il processo chiave prima della verniciatura.
D: Quale è più adatto per i contenitori batteria, polvere epossidica o epossidico liquido?
R: La polvere ha spessore uniforme, nessun VOC solvente, buona schermatura, ed è adatta per la struttura intera o le cavità; la spruzzatura liquida è flessibile, adatta a riparazioni e ispessimenti locali. Spesso si usano in combinazione: polvere per le cavità + finitura esterna a poliuretano liquido, per coniugare isolamento e resistenza agli agenti atmosferici.
D: Quanto influiscono i pori del rivestimento sull'isolamento e come individuarli?
R: Il poro è il punto debole principale per la perforazione dell'isolamento; un microforo può perforare sotto alta tensione. Con il rilevamento perdite a scintilla (Holiday Detection) si possono trovare i punti difettosi in modo non distruttivo; è comune nell'industria anticorrosione pesante e delle pressioni, e si raccomanda specialmente per le cavità interne dei contenitori batteria e le zone di isolamento ad alta tensione.
D: Quali requisiti più elevati pone la piattaforma 800 V sul rivestimento del contenitore?
R: Più alta è la tensione, maggiore è il rischio di tracciamento e perforazione; si richiede rivestimento con rigidità dielettrica più alta, resistività superficiale maggiore, spessore e integrità più severi; se necessario, ispessire localmente il rivestimento isolante nella cavità ad alta tensione, e includere il rivestimento nel calcolo complessivo di coordinamento dell'isolamento.
D: La perdita di liquido di raffreddamento corrode il contenitore, il rivestimento regge?
R: Dipende dalla resistenza chimica del rivestimento. Per liquido di raffreddamento a glicole e elettrolita contenente HF, si deve scegliere epossidico/poliuretico verificato contro reagenti, e fare riferimento a GB/T 9274 o ISO 2812 per dati di immersione; per le cavità interne si suggerisce polvere epossidica isolante, e fare il rilevamento perdite.
D: I carichi ritardanti di fiamma influenzano le prestazioni di isolamento?
R: Idrossido di alluminio, idrossido di magnesio e altri carichi ritardanti di fiamma halogen-free sono di per sé isolanti, di norma non danneggiano la resistività, ma in eccesso riducono le proprietà meccaniche e l'adesione; occorre bilanciare la formulazione e confermare con misurazione che la resistività non scenda oltre i limiti.
D: A quante temperature deve resistere il rivestimento del contenitore batteria?
R: Di norma −40℃ a 85℃ (secondo classe di temperatura ISO 16750-4); la protezione dal thermal runaway richiede sinergia con materiali isolanti termici; il rivestimento stesso si seleziona per classe di temperatura, alcuni tipi a poliammide resistono oltre 150℃, ma alta temperatura spesso significa costi e difficoltà di processo maggiori.
D: Come accettare la qualità del rivestimento del contenitore batteria?
R: Deve includere almeno: spessore del film (GB/T 4956), adesione (GB/T 9286 cross-cut grado 0/1), nebbia salina (GB/T 10125 / ISO 9227), rilevamento perdite a scintilla senza difetti, report misurati di resistenza di isolamento a secco/umido e rigidità dielettrica, e stabilire un registro di tracciabilità dei lotti.
Letture supplementari
- Anticorrosione resistente agli agenti atmosferici per supporti fotovoltaici: selezione del rivestimento per strutture in acciaio e alluminio outdoor: confronta le differenze dei sistemi anticorrosione tra contenitore batteria e supporti fotovoltaici in corrosione atmosferica C4/C5.
- Vernice triprotezione per scatole di controllo elettronico: protezione di PCB e controller: dall'isolamento del contenitore alla protezione triprotezione dei circuiti interni, stabilendo un approccio di protezione complessiva "involucro + circuito".
- Guida alla selezione del sistema di verniciatura anticorrosione ISO 12944: per comprendere la protezione del contenitore nel quadro completo dei livelli di corrosione e sistemi di abbinamento ISO 12944.
- Rivestimento protettivo esterno per armadi di accumulo energia: soluzione anticorrosione di lunga durata per apparecchiature di accumulo outdoor
- Rivestimento anticorrosione per stoccaggio e trasporto idrogeno energia: sfide di protezione e selezione in ambiente ad alta pressione e presenza di idrogeno
- Panoramica sui rivestimenti nano: nanoparticelle, meccanismi d'azione e confini definitori