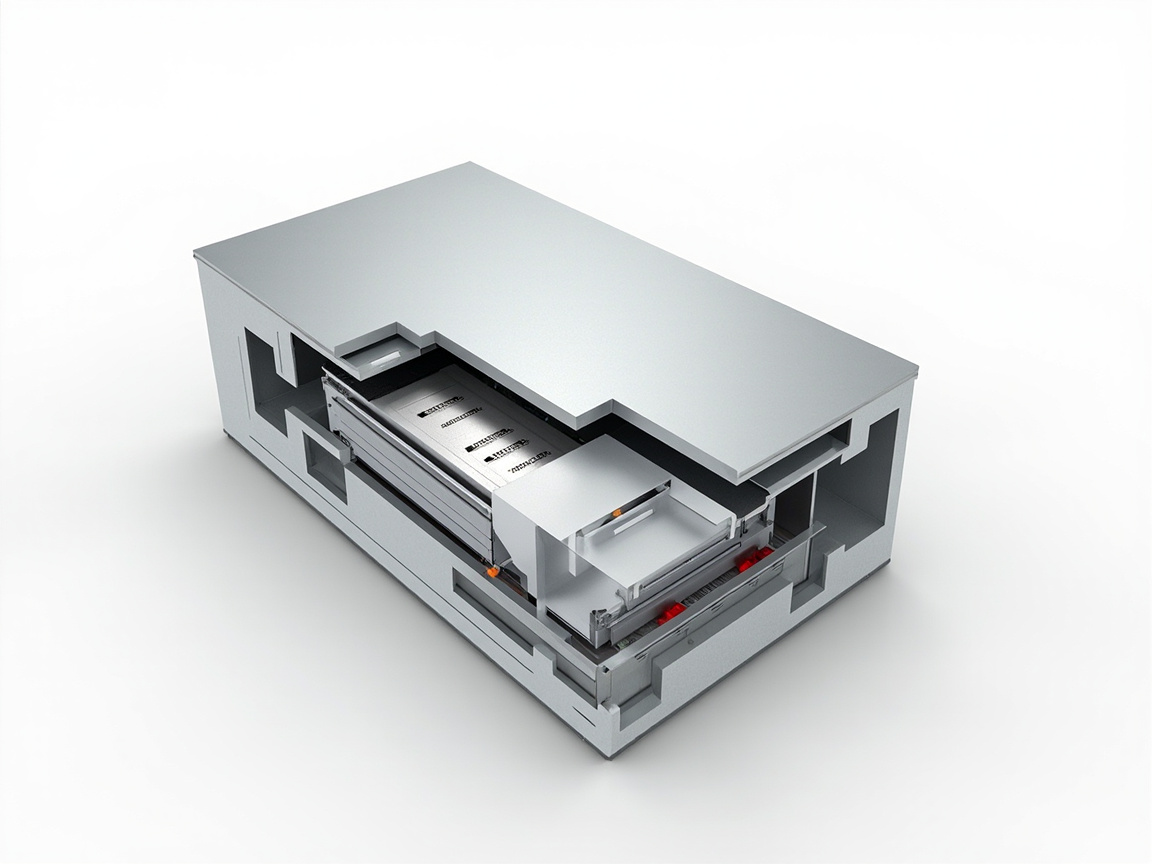
動力電池パックは新エネルギー車の「心臓」であり、バッテリーケース(Battery Enclosure / Battery Tray)はこの心臓の「鎧」である。それは衝突衝撃、底部擦り傷、複雑な路面状況による振動に耐えるだけでなく、長期にわたり雨、雪、塩霧、泥砂、および路面の凍結Prevents塩の侵食に耐えなければならず、同時に高電圧電気システム(通常 300–800 V)において信頼性の高い絶縁と沿面距離を維持する必要がある。これはバッテリーケース塗装が「防錆」だけを行えばよいのではなく、「防錆 + 絶縁 + 一定の耐熱性と難燃性」という三重の役割を同時に担わなければならないことを要求する。新エネルギー車の保有台数が急速に増加し、800 V 高電圧プラットフォームが徐々に普及する今日、ケース塗装は「あってもなくてもよい付加的な保護」から、Safetyと品質保証にDirect影響する中核的プロセスへと昇格している。
工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials) は新エネルギー三電システム向け配套塗装において、アルミニウム合金、鋼、および複合材料ケースの異なる工程ルートを網羅する多数の現場データを蓄積してきた。本稿では腐食メカニズム、絶縁指標、材料系の比較、Application管理、および熱管理・Fireproofとの協調から、検収基準と一般的な選定誤りまでを解説し、バッテリーケース防錆絶縁塗装の工学的要点を明確に分解し、エンジニアが選定時に「経験」を「引用可能なデータ」へと昇格させることを支援する。特に断っておくが、文中の具体的数値はすべて公開規格または業界で一般的な工学的範囲に基づくものであり、実際の選定は製品の実測 TDS(技術データシート)およびプロジェクトの技術仕様書を基準とすべきである。
一、なぜバッテリーケースには「防錆 + 絶縁」の二重塗装が必要か
従来の自動車シャーシ部品は主に防錆と耐チッピングを考慮するが、バッテリーケースが直面する使用条件ははるかに複雑である。この特殊性は四つの次元から理解できる。
第一に、電気Safetyの問題。バッテリーパック内部は高電圧システムであり、ケースは帯電回路の外殻として、絶縁によって高電圧部品と車体(乗員が接触可能なMetal)を隔離しなければならない。一度、塗装が湿潤、塩霧、または衝突後に絶縁不良を起こすと、漏電、警報、ひいてはSafety上の隠患を引き起こす可能性がある。国家標準 GB 38031-2020『電気自動車用動力蓄電池のSafety要求』はバッテリーパックの絶縁抵抗に対して明確な要求を設けており、車両全体およびシステムの絶縁抵抗は規定の閾値を満たす必要がある(例えば B 級電圧回路に対し、絶縁抵抗は通常 100 Ω/V オーダーの試験判定に達する必要があり、詳細は規格条項および試験方法による)。これはケース塗装が「ペイントを一層塗る」ほど簡単なものではなく、絶縁システムの一部であり、湿熱、塩霧、冷熱サイクルの後も安定した高抵抗状態を維持する必要があることを意味する。
第二に、腐食の問題。ケース材料は主にアルミニウム合金(6000系、5000系など)と鋼である。アルミニウム合金は沿岸、凍結Prevents塩環境下で孔食と隙間腐食を起こす;鋼は全体的な錆びに直面する。さらに厄介なのは、バッテリーパックで冷却液中漏れ(エチレングリコール系冷却液など)や電解液の微量漏れが一度発生すると、ケース内部に局所的な強腐食環境が生じ、その激しさは通常の大気腐食の数倍に及ぶことが多い。
第三に、多材料の電食腐食。バッテリーパック内ではアルミニウムケース、銅バー、鋼製ブラケットが共存し、異なるMetal間の電位差が大きいため、電解質が存在すると原電池を形成し、アノード(例えばアルミニウム)の溶解を加速する。塗装はここでは腐食バリアであると同時に電気絶縁層でもあり、電食回路を遮断し、異種Metal接触による加速腐食リスクを低減できる。
第四に、熱とFireproof。熱暴走は業界が最も注目するリスクの一つである。塗装自体が消火手段ではないが、耐熱性、低煙ハロゲンフリー、および断熱材料と協調する塗装系は、熱蔓延の初期段階で貴重な時間を稼ぐことができる。関連する燃焼Safetyは GB 38031-2020 および GB/T 31467 シリーズの熱拡散に関する試験要求を参考にでき、ケース塗装は全体Safety設計において「阻止」ではなく「遅延」の役割を果たすが、この役割は代替不可能である。
総合的に見ると、バッテリーケース塗装は「これもあれもそれも」を同時に求められる典型的な工学的難題である:それは同一の膜層系において同時に防錆、絶縁、耐熱、難燃、付着性、柔軟性、およびApplication性を満たす必要があり、これが技術的難度の所在である。
二、バッテリーケースの腐食メカニズム:外側から内側へ
適切な塗装を選ぶには、まずケースが「何に腐食されているか」を理解する必要がある。由来別に腐食を外部大気腐食、隙間・電食腐食、内部媒体漏れ腐食、および振動摩耗腐食の四大類に分類できる。
2.1 外部大気腐食
ケース底面および車体下側防護板領域は長期にわたり雨水、融雪塩(NaCl、CaCl₂)、および泥砂に接触する。鋼製ケースは C3–C5 腐食等級環境下(ISO 12944-2 の大気腐食性分類による)では、有効な塗装がなければ年間腐食速度が数十マイクロメートル級に達する可能性がある。アルミニウム合金は天然で不動態化するが、Cl⁻ 含有環境では不動態膜が局所的に破壊されやすく、孔食坑を形成し、坑底の pH 低下が自己触媒的に加速して孔食を深層へ発展させる。沿岸および北方の冬季塩散布路区間はこの種の腐食の多発地域である。
2.2 隙間腐食と異種Metal電食
ケースの継ぎ目、シーリング剤と塗装の境界、ボルト接合部は典型的な隙間腐食感受性領域である。酸素濃度差が濃淡電池を形成し、隙間内のMetalが加速溶解する。銅・アルミ、鋼・アルミのDirect接触は電食対を構成する:アルミニウム(電位約 −0.8 V vs SCE)がアノードとして犠牲になり、鋼/銅がカソードとなる。塗装がこれらの界面で連続していなければ、腐食は隙間に沿って急速に蔓延し、外観が健全に見える状態から内部でケースを貫通するまで食い破ることがある。
2.3 内部冷却液と電解液の漏れ
液冷板の漏れによりエチレングリコール冷却液がケース内に入り;電池セルの故障により LiPF₆ 含有電解液が滲出し、水と反応して HF(フッ化水素酸)を生成し、アルミニウムに極めて強い腐食性を示す。この種の「内因性腐食」は外部大気腐食よりも隠蔽性が高く、かつ激しいため、ケース内部塗装にはより優れた耐薬品性と完全性が必要であり、ピンホールや漏れ点があってはならない。
2.4 振動摩耗と石撃
走行振動により塗装とSubstrate界面が循環応力を受け;底部の石撃により局所的なFilm Thickness減少や甚至は素地露出を生じる。ISO 20567-1 は小石衝撃試験(Gravelometer)により塗装の耐石撃性を評価し、シャーシおよびバッテリー下ケースの使用条件に対応する。下ケースにとって、耐石撃性は耐食性と同等に重要であり、選定時に塩霧データだけを見てはならない。
三、絶縁Performanceの指標と標準:絶縁は「塗ればよい」ではない
絶縁はバッテリーケース塗装を通常の防錆塗装と区別する要点である。業界は三つのコア的量に関心を持ち、いずれも欠かせない。
3.1 体積抵抗率とSurface抵抗率
絶縁塗装は体積抵抗率(Ω·cm)およびSurface抵抗率(Ω)で表される。優良な絶縁塗装の体積抵抗率は 10¹² Ω·cm 以上のオーダーに達すべきである。Surface抵抗は「沿面」——塗装Surfaceに沿った漏電——に関わる。Surfaceがより完全で、より撥Water-Basedであるほど、沿面リスクは低い。強調すべきは、抵抗率が高ければ高いほど実際の工程から乖離してよいわけではなく、安定してApplication可能なFilm Thickness下で継続的に基準を満たし、かつ老化後も維持される必要がある。
3.2 誘電強度(絶縁破壊電圧)
誘電強度(Dielectric Strength、kV/mm)は、単位Film Thicknessの塗装が絶縁破壊されずに耐えられる最大電界を示す。動力電池ケース塗装はシステムピーク電圧に耐え、Safety余裕を残すことが常に要求され、一般的な設計では数 kV 級の耐電圧(例えば 800 V プラットフォーム向けに、数十から数百マイクロメートルのFilm Thickness下で kV 級の絶縁破壊電圧が必要)を耐えるよう求められる。具体的数値は製品の実測 TDS を基準とし、選定時にサプライヤーに GB/T 1408.1(IEC 60243 相当)に基づく誘電強度報告をProvidesさせ、試験Film Thicknessと自社設計Film Thicknessの一致性に注意すべきである。
3.3 絶縁抵抗と耐電圧試験
パック全体の絶縁抵抗は GB 38031-2020、GB/T 31467.3 などの試験方法で判定される;塗装は絶縁環節の一つとして、湿熱、塩霧後も絶縁を維持できなければならない。工学中では「湿潤状態絶縁抵抗」で評価するのが一般的である:塗装試験片を浸漬または高湿環境に置いた後で絶縁抵抗を測定し、劣化率は管理可能でなければならない。多くの故障事例はまさに「乾燥状態の絶縁はGoodだが、湿潤状態で測ると落ちる」というところにあり、したがって湿潤状態データは検収のハード指標である。
関連する電気試験標準のまとめは以下の通り:
- GB/T 1408.1『絶縁材料 電気強度試験方法』:誘電強度;
- GB/T 1410『固体絶縁材料の体積抵抗率およびSurface抵抗率試験方法』;
- GB/T 16935.1 / IEC 60664:低電圧システム内機器の絶縁協調(沿面距離と電気的クリアランス);
- ISO 16750-2:道路車両電気電子機器の環境条件と試験(電気負荷、絶縁関連);
- GB/T 31467.3:電気自動車用リチウムイオン動力蓄電池パックおよびシステム 第 3 部 安全要求と試験方法。
特に注意すべきは、上記の電気標準は「塗装自体」の絶縁Performanceのみを対象とし、車両全体の検収はさらに GB 38031-2020 によるパック全体の絶縁抵抗と耐電圧の判定が関わることである。両者の関係は「部品合格」と「総合合格」のようなもの——部品データがGoodでも総合が必ず通るとは限らない。なぜなら組付応力、シール界面、バスバー配置が最終絶縁に影響するからである。したがってケース塗装サプライヤーがProvidesする単項報告は、自動車メーカーのパック全体試験結果と照合して使用すべきであり、相互に代替できない。
四、主流塗装系の比較:エポキシ、ポリウレタン、粉体のどれが適しているか
バッテリーケース塗装に「唯一の答え」はなく、部位(外底、内腔、上蓋)と工程(電着、粉体、液体噴霧)による。以下の表は四つの主流ルートを比較し、選定の参考とする。
| 系 | 典型的工程 | 防錆能力 | 絶縁/誘電 | 耐熱 | Film Thickness | 適用部位 |
|---|---|---|---|---|---|---|
| エポキシ電着(CED) | 陰極電着 | 優(封孔性Good) | Good(基礎絶縁) | 中(約 120–140℃ 長期) | 15–30 µm | 鋼製ケース全体の下塗り |
| エポキシ粉体 | 静電噴霧+硬化 | 優(厚膜シールド) | 優(高抵抗率) | 中(配合による) | 60–150 µm | 鋼/アルミケース全体または内腔 |
| 液体エポキシ/ポリウレタン | 噴霧 | 良–優 | 良–優 | ポリウレタンはWeather-Resistant性に優れる | 40–100 µm | 補修、局部強化 |
| 絶縁粉体(変性エポキシ/ポリイミド系) | 静電噴霧 | 良 | 優(高誘電) | 較高(一部 150℃+ 耐熱) | 80–200 µm | 高電圧隔離、沿面距離不足箇所 |
選定ロジック:底部外Surfaceは優先的に耐石打ち衝撃+耐食+Weather-Resistant性とし、通常「エポキシペイントプライマー+脂肪族ポリウレタントップコート」または「防錆粉体塗料+Weather-Resistantニス」を採用;内腔は優先的に絶縁+耐薬品性とし、絶縁エポキシ粉体または高抵抗率液体エポキシが使用可能;沿面距離が逼迫した高電圧腔体に対しては、ボルト柱や補強リブ部分に絶縁コーティングを局所的に厚く塗装できる。注意すべきは、外SurfaceのWeather-Resistant性と内腔の絶縁性はしばしば矛盾する(一般的なエポキシはWeather-Resistant性が悪く、ポリウレタンは絶縁性が一般的)ため、「ゾーン別配套(分区配套)」が現代のバッテリーケース塗装の主流思路である。
4.1 二つの典型的な工程ルートの例
「ゾーン別配套」をラインに落とし込むため、業界では一般的に二つの参考ルートがある。一つ目は鋼製ケース全体電着+内腔絶縁強化:まず陰極電着(CED)により15–30 µmの均一な下塗り膜を得て、基礎防食と付着性をProvides;次に内腔の高電圧絶縁区に対して局所的に絶縁エポキシ粉体または液体エポキシを補吹きし、その領域の抵抗率と誘電強度を高める;外底面には電着層の上に脂肪族ポリウレタントップコートを複合し、Weather-Resistant性と耐石打ち衝撃性を補完する。このルートは自動化度が高くFilm Thicknessが均一で、スケール生産の鋼殻に適している。二つ目はアルミ合金ケースクロムフリー化成+絶縁粉体全体吹き付け:アルミ合金をまずクロムフリージルコニウム・チタン系化成膜処理し、その後全体に静電吹き付けで絶縁エポキシ粉体(60–150 µm)を塗装、内腔と外Surfaceを一度に成膜;沿面距離が逼迫した箇所にはマスキング治具を用いて局所的に150–200 µmまで厚くする。このルートは無溶剤で遮蔽性に優れるが、アルミ粉と粉体の付着およびエッジカバー性の課題を解決する必要がある。二つのルートに絶対的な優劣はなく、ケース材料、生産タクトおよび絶縁指標との適合度が鍵となる。
補足すべき一点:どのルートであれ、「エッジと内角のカバー」は粉体と電着の共通の難点である。ケースのプレス曲げ部の内角は電界が弱く粉体の吸着が少ないため、Film Thicknessが薄くなりがちで、ここがまさに腐食と漏電の弱点であり、設計ではR角最適化を行い、検査でFilm Thicknessを重点的に測定すべきである。
五、材料選定の要点:樹脂から填料まで
5.1 樹脂基体
エポキシ系は付着性が強く、耐薬品性に優れ、抵抗率が高いことから下塗りのFirst Choiceである;しかし一般的なエポキシはWeather-Resistant性が悪く(屋外で粉化しやすい)、外Surfaceには脂肪族ポリウレタントップコート(ISO 12944-5によるポリウレタントップコートのWeather-Resistant等級分類に基づく)を配套するか、Weather-Resistant改質型に変更する必要がある。ポリ尿素、ポリイミド系はより高いTemperatureで絶縁性を維持できるが、プロセス窓が狭くコストが高いため、通常は特殊な高電圧絶縁部位に使用される。樹脂のガラス転移Temperature(Tg)も、塗膜の冷熱サイクル下での寸法安定性に影響し、ケースが−40℃から85℃さらにはそれ以上のTemperature交変を経るため、Tgの選定は工況と一致させる必要がある。
5.2 絶縁填料
雲母粉、タルク粉、シリカ微Powderなどは自身が高抵抗であり、漏電経路を延長できる(迷路効果)ため、絶縁防食の常用填料である;ナノ填料(Surface改質されたナノSiO₂、BaTiO₃など)はピンホール率を低下させ、緻密性を向上させ、絶縁破壊強度を改善できる。注:導電填料(カーボンブラック、Metal粉)は絶縁を破壊するため、絶縁コーティング中での誤用を避けなければならない。この「絶縁 vs 導電」の取捨は、本バッチの別記事導電コーティングEMI遮蔽原理と対照して理解できる——同一の填料が二つのシナリオで完全に逆の役割を果たす。
5.3 耐薬品性と難燃性
冷却剤、電解液(HF含有)に対する耐性については、液体エポキシ/ポリウレタンの耐試薬データ(GB/T 9274またはISO 2812浸漬法に基づく)を重点的に評価すべきである。難燃面では、低煙無ハロゲン(LSZH)填料(水酸化アルミニウム、水酸化マグネシウムなど)は火災時に煙を抑制できるが、一部の機械Performanceを犠牲にするため、配合をバランスさせる必要がある。難燃は「塗膜が消火できる」ことではなく、それは火災時の有毒煙の放出を低減し、人員避難と緊急対応の時間を稼ぐためのものである。
六、Surface処理とApplication:防食寿命の七割は前処理にある
どんなに優れたコーティングでも、Substrate処理が不十分であれば早々に失效する。バッテリーケースの推奨フローは以下の通りで、各ステップに定量管理が必要である。
- 脱脂洗浄:プレス油、切削液を除去。アルミ合金は強アルカリを避け、弱アルカリまたは中性脱脂剤を用い、過腐食を防ぐ;
- 化成膜/不動態化:アルミ合金は一般的にクロムフリージルコニウム・チタン系化成膜(環境対応の趨勢に合致し、六価クロム不動態化に代わる)を使用、鋼にはリン酸塩処理またはシラン処理が可能;
- Film Thickness管理:電着15–30 µm、粉体60–150 µm、液体40–100 µmとし、磁気/渦流式Film Thickness計(GB/T 4956に基づく)で定量;
- 硬化窓:エポキシ粉体の硬化Temperatureと時間はTDSに厳密に従う;過焼きは黄変・絶縁低下を招き、不足焼きは架橋不十分となる;
- 欠陥管理:ピンホールは絶縁の大敵であり、スパーク漏れ検査(Holiday Detection)で漏れ点を見つけ補修する、これは圧力容器と重防食で常用される「孔隙検査」手段である;
- 環境管理:塗装環境Temperature5–40℃、相対Humidity≤85%、SubstrateTemperatureが露点より3℃以上高く、ISO 12944-7Application規範に基づき実行、雨季と高湿環境では停工またはIndoorへ移行すべき。
配套思路として、KeXin New Material(kexinMaterials)は「コーティング+工程カード」をセットで納品することを強調:配合だけでなく、化成膜パラメータ、Film Thickness範囲、硬化窓を提示し、ケースメーカーが「職人技の感覚」を「再現可能なデータ」に変え、根源からバッチばらつきによる絶縁隐患を低減できるようにする。
七、熱管理、Fireproofとの協調設計
現代のバッテリーパックは一般的に「塗装+断熱パッド/雲母板+Fireproofシート」の複合防護を採用する。コーティングは絶縁と防食を担い、断熱材料は熱蔓延の遅延を担う。設計時の注意点:
- コーティングと断熱材料が相互に膨潤・接着失效してはならず、界面相容性は検収の前提条件である;
- 上蓋領域が軽量化(アルミまたは複合材料)を要する場合、コーティングは付着性と低増重を両立させる必要がある;
- 修理時の剥離性:一部のOEMは局所コーティングの再修理を要求し、選定時に再塗装付着性(GB/T 9286クロスカット法に基づく)を確認;
- 電気間隙と沿面距離:コーティングのFilm Thickness変化は実際の沿面距離に影響するため、設計時にコーティングを絶縁配合計算に組み込み、事後補修ではなく事前にすべき。
協調設計の本質は「各々が役割を果たし、互いに足を引っ張らない」ことである。ケースコーティングはFireproofタスクを単独で完遂しようとするべきでもなく、そうすべきでもない。自らの職責範囲内で極めればよい——完全性、高抵抗、耐熱、低煙。
八、検収と品質管理システム
ケースコーティングは「塗り終わり即納品」ではなく、定量可能な検収の閉ループを構築すべきである:
- Film Thickness:磁気/渦流式Film Thickness計でGB/T 4956に基づき多点測定し、外底面、内腔、補強リブの差別化要求を区別;
- 付着性:クロスカット法をGB/T 9286に基づき0/1級とし、重要部位には引抜法(ISO 4624)を追加;
- 塩水噴霧:中性塩水噴霧をGB/T 10125 / ISO 9227に基づき、傷の拡がり腐食と発泡等級を記録;
- 電気特性:乾燥状態と湿潤状態の絶縁抵抗、誘電強度をGB/T 1410、GB/T 1408.1に基づき実測し、湿潤劣化率に閾値を設定;
- ピンホール検漏:内腔と高電圧絶縁区にスパーク漏れ検査を行い漏れ点がないことを確認;
- バッチ追溯:各バッチの留めサンプル、台帳作成により、アフターセールス遡及と配合改善を容易に。
これら六項目を入荷検査と出荷検査に組み込むことでのみ、ケースコーティングの品質は真に「可控・可査・可改進(管理可能・追跡可能・改善可能)」となる。
スケール生産においては、さらに統計的プロセス管理(SPC)思路の導入を推奨:Film Thickness、付着性、湿潤絶縁の三つの重要特性に対し平均値―範囲管理を行い、連続データ点が管理限界を逸脱した時点で予警し、全バッチ不合格になるまで遡及しない。同時にスパーク漏れ検査、Film Thickness計読み取りをデジタル検査システムに接続し、追溯可能な電子台帳を形成する。この手法は初期投資がやや高いが、新エネルギー車の全ライフサイクルにおけるケース絶縁失效率を显著に低減でき、アフターコストから見て划算(割に合う)である。
九、よくある選定誤区
誤区一:絶縁コーティングは厚いほど良い。 厚いことは絶縁が良いことではなく、ピンホールや気泡が絶縁破壊の主因である;Film Thickness管理+検漏を行い、均一で完全な膜は単なる厚さより重要である。
誤区二:防食コーティングをDirect絶縁として使える。 一般的な防食コーティングの抵抗率は必ずしも基準を満たさず、帯電部位には絶縁検証済みのSystemを使用すべきで、当てずっぽうに代替してはならない。
誤区三:アルミ合金は化成膜が不要。 アルミ不動態膜はCl⁻下で失效しやすく、クロムフリー化成膜はコーティングの付着性と耐食性を显著に向上させるため、必須工程であってオプションではない。
誤区四:乾燥状態の絶縁のみ測定。 湿潤状態、塩水噴霧後の絶縁こそが真の工況であり、湿热/塩水噴霧後の絶縁保持率評価を必ず行わないと隐患が極めて大きい。
誤区五:外Surfaceに一般的なエポキシでよい。 一般的なエポキシはWeather-Resistant性が悪く、屋外数ヶ月で粉化するため、バッテリーパック下ケースが露出する場合はWeather-Resistantトップコートまたは粉体Systemを使用しなければならない。
誤区六:電食(電気化学腐食)を軽視。 アルミケースのみ塗装し銅アルミ接触点を隔離しないと、電食は界面に沿って蔓延し、コーティングは構造絶縁設計と配合させる必要がある。
十、工学的選定まとめ
前文の要点を一文に収める:バッテリーケースコーティングは「防食、絶縁、耐熱、難燃」四位一体のシステム工學であり、単一Performanceで良し悪しを判断できない。エンジニアは立案時にまず三つのことを明確にすべき——ケース材料(アルミ/鋼/複合)、服役環境等級(C3–C5、沿海/融雪塩の有無)、および電気プラットフォーム電圧(400 Vか800 Vか)。この三点が下地処理、コーティングSystem、Film Thickness範囲の基準線を決定する。その後、定量可能な検収表(Film Thickness、付着性、塩水噴霧、湿潤絶縁、誘電強度、ピンホール検漏)で「経験」を「データ」に固定し、量産前に小バッチ検証を行いバッチ安定性を確認する。
配套落地において、KeXin New Material(kexinMaterials)はケースコーティングを車両三電Safety設計の前置環節に組み込み、ケースメーカーが自行選定してから補修するのを待つべきではないと提案;事前介入により化成膜パラメータ、ゾーン別配套Solution、検漏要求を一度に技術協議書に書き込み、後期の絶縁隐患と手戻りコストを显著に低減できる。多材料混用(アルミケース+銅バー+鋼支架)の複雑パックに対しては、より「構造絶縁設計+コーティング遮蔽」の二重保険で電食リスクを解消すべきである。
よくある質問
問: バッテリーケースコーティングはなぜ防食と絶縁の両方が必要なのか?
答: ケースが同時に二つの大きなリスクにさらされているためである:外部の塩水噴霧/泥砂による腐食穿孔、内部の高電圧システム(300–800 V)が確実な絶縁による漏電Preventsを要求する。コーティングは腐食経路と漏電経路の両方を同時に遮断する必要があり、どちらかが欠けてもSafetyや構造の隐患をもたらす。
問: 絶縁抵抗と誘電強度の違いは何か、それぞれどの規格を見るか?
答: 絶縁抵抗は「漏電を防ぐ能力」(Ω)であり、GB/T 1410、GB 38031-2020、GB/T 31467.3 を参照;誘電強度は「単位厚さでどれだけの電圧に耐えれば絶縁破壊しないか」(kV/mm)であり、GB/T 1408.1(IEC 60243)を参照。選定時は両方ともサプライヤーに報告書の提出を求め、できれば湿潤状態のデータを含めることが望ましい。
問: アルミニウム合金筐体にはどのSurface処理が最適か?
答: クロムフリーのジルコニウム・チタン系化成皮膜(環境対応、付着性に優れる)を推奨し、六価クロム化成処理は避ける;鋼製筐体にはリン酸塩処理またはシラン処理が使用可能。化成皮膜の品質は塗膜の付着性と耐食寿命をDirect決定するものであり、塗装前のコア工程である。
問: エポキシ粉体塗料と液状エポキシのどちらが電池筐体に適しているか?
答: 粉体はFilm Thicknessが均一で、無溶剤 VOC であり、遮蔽性に優れるため、全体または内腔に適する;液状Sprayingは柔軟で、補修と部分厚膜化に適する。よく組み合わせて使用される:内腔に粉体 + 外底部に液状ポリウレタントップコートとし、絶縁とWeather-Resistant性を両立させる。
問: 塗膜のピンホールは絶縁にどの程度影響し、どう発見するか?
答: ピンホールは絶縁破壊の主要な弱点であり、1つの微小孔でも高電圧下で絶縁破壊する可能性がある。スパーク検漏(Holiday Detection)を用いれば非破壊で漏れ点を見つけられる。重防錆塗料と圧力容器業界でよく使われ、電池筐体の内腔と高電圧絶縁区画では特に検漏を推奨する。
問: 800 V プラットフォームは筐体塗膜にどのようなより高い要求を課すか?
答: 電圧が高いほど、沿面放電と絶縁破壊のリスクが大きくなり、塗膜の誘電強度がより高いこと、Surface抵抗率がより大きいこと、Film Thicknessと完全性がより厳格であることが要求され、必要に応じて高電圧腔体の局部で絶縁塗膜を厚膜化し、塗膜を全体の絶縁協調計算に組み込む。
問: 冷却液漏れが筐体を腐食するが、塗膜は耐えられるか?
答: 塗膜の耐薬品性に依存する。エチレングリコール冷却液と HF 含有電解液に対しては、耐試薬検証済みのエポキシ/ポリウレタンを選び、GB/T 9274 または ISO 2812 の浸漬データを参照すべきである。内腔には絶縁エポキシ粉体塗料を推奨し、検漏を確実に行う。
問: 難燃充填材は絶縁Performanceに影響するか?
答: 水酸化アルミニウム、水酸化マグネシウムなどのハロゲンフリー難燃充填材は本来絶縁性であり、通常は抵抗率を損なわないが、過剰に配合すると機械特性と付着性が低下するため、配合をバランスさせ、実測で抵抗率の許容を超える低下がないことを確認する必要がある。
問: 電池筐体塗膜は何度耐えられる必要があるか?
答: 一般的な工况は −40℃ から 85℃(ISO 16750-4 Temperature等級による)、熱暴走防護は断熱材料と協調させる必要があり、塗膜自体は耐熱等級に基づき選定する。一部のポリイミド系は 150℃ 以上に耐えられるが、耐熱性が高いほどコストと工程難度が上がるのが通常である。
問: 電池筐体塗膜の品質をどう受け入れ検査するか?
答: 少なくとも以下を含める:Film Thickness(GB/T 4956)、付着性(GB/T 9286 クロスカット 0/1 級)、塩水噴霧(GB/T 10125 / ISO 9227)、スパーク検漏で漏れ点なし、乾燥/湿潤状態の絶縁抵抗と誘電強度の実測報告書、およびロット追跡台帳の作成。
発展読物
- 光伏支架Weather-ResistantAnticorrosive:户外钢铝结构的Coating选型:電池筐体と光伏支架の C4/C5 大気腐食下での防錆Systemの違いを比較する。
- 电控盒Conformal coating:PCB 与控制器防护:筐体絶縁から内部回路の三防保護へと広げ、「外殻 + 回路」の全体防護の考え方を構築する。
- ISO 12944 Anticorrosive塗装システム选型指南:筐体防護を ISO 12944 の腐食等級と配套Systemの完全な枠組みの中で理解する。
- 储能柜体外防护Coating:户外エネルギー貯蔵設備的长效AnticorrosiveSolution
- 氢能源储运AnticorrosiveCoating:高压临氢Environment的防护挑战与选型
- ナノ塗料概要:纳米粒子、作用机理与定义边界