الطلاء بالفراغ (PVD، الترسيب الفيزيائي للبخار) يمكنه ترسيب أغشية معدنية حقيقية على سطح قطعة العمل، حيث تكون الملمس أقرب ما يكون إلى الطلاء الكهربائي، وصديقاً للبيئة بدون مياه صرف للطلاء الكهربائي. ولكن نقطة ضعفه واضحة أيضاً: الغشاء المعدني رقيق جداً (غالباً من عُشر الميكرون إلى بضعة ميكرونات فقط)، وتعريضه مباشرة يؤدي إلى الأكسدة والخدش والتآكل، كما أن ألوانه أحادية (معظمها فضي أو لون الألمنيوم الطبيعي). لجعل الغشاء المعدني PVD "جميلاً ومتيناً وقابلاً لتغيير اللون"، يجب الاعتماد على "الطلاءات الداعمة" المرشوشة — البرايمر يغلق ويسوي السطح قبل الطلاء لضمان التصاق الغشاء المعدني؛ والطلاء النهائي يحمي الغشاء المعدني بعد الطلاء ويلونه ويمنحه مقاومة للعوامل الجوية والخدش. يمكن القول إن الغشاء المعدني PVD هو "البطل"، والطلاءات الداعمة هي "الوكيل والحارس الشخصي". تركز هذه المقالة على طبقتي الطلاء المرشوشتين، وتشرح كيفية اختيارهما وتنفيذهما واستكشاف أعطالهما، وتستعرض بطريقة منهجية سلسلة المعرفة الكاملة من كيمياء الراتنجات ومعلمات العملية واختيار المعدات إلى فحص الجودة والتطبيقات الصناعية.
شركة كيكسين للمواد الجديدة (قوانغدونغ) المحدودة (kexinMaterials) تقع في فوشان بمقاطعة قوانغدونغ، وهي شركة طلاءات وظيفية موجهة للطلاء الصناعي، ولديها نظام ناضج في الطلاءات الداعمة PVD (خاصة البرايمر والطلاء النهائي للأدوات الصحية وقطع زينة السيارات والإطار الأوسط لـ 3C). تُظهر خبراتها الهندسية أن نجاح أو فشل مشروع PVD يعتمد غالباً على الطلاء الداعم بنسبة النصف، وهو الأكثر عرضة للاستخفاف به. يضخ الكثير من العملاء جهودهم في حجرة التفريغ والأهداف المعدنية، ولكن مهما كان الغشاء المعدني جميلاً بعد الطلاء، فإنه يتقشر عند الطلاء النهائي ويصدأ عند وضعه في غرفة الرذاذ الملحي، والسبب الأساسي هو أن الطلاءات الداعمة لم تُنفذ بشكل كافٍ.
أولاً، البنية المزدوجة لطلاءات PVD الداعمة
طلاءات PVD الداعمة هي طبقتان نموذجيتان "برايمر + طلاء نهائي". يُطبق البرايمر قبل الطلاء بالفراغ، وله ثلاث وظائف: الأولى ملء العيوب المجهرية للقاعدة المادية وإعطاء الغشاء المعدني قاعدة مرآوية مسطحة (الغشاء المعدني ي复制 القاعدة كما هي، فإذا كان البرايمر غير مسطح يصبح الطلاء باهتاً)؛ والثانية عزل القاعدة المادية (خاصة البلاستيك) من مانع التصاق القالب والغازات، لمنع انبعاث الغاز أثناء الطلاء مما يسبب ثقوباً إبرية في الطبقة؛ والثالثة توفير الالتصاق ثنائي الاتجاه مع القاعدة المادية والغشاء المعدني. يُطبق الطلاء النهائي بعد الطلاء، ووظيفته حماية الغشاء المعدني الرقيق من الخدش والأكسدة، ومقاومة الأشعة فوق البنفسجية والمواد الكيميائية، ويمكن من خلال معاجين لونية شفافة تحويل الغشاء الفضي إلى لون شامبين أو رمادي بندقية أو ذهبي وردي وغيرها.
لا يمكن الاستغناء عن أي من الطبقتين: بدون البرايمر، يكون التصاق الغشاء المعدني ضعيفاً وتظهر عيوب القاعدة؛ بدون الطلاء النهائي، يفقد الغشاء المعدني بريقه ويتساقط قريباً. في القطع عالية الجودة، قد يظهر أحياناً متغير متعدد الطبقات "برايمر—غشاء معدني—طبقة متوسطة—طلاء نهائي"، ولكن الجوهر لا يزال محدداً بطبقتين وظيفيتين أساسيتين هما البرايمر والطلاء النهائي. فهم هذه النقطة هو أساس كل اختيار واستكشاف أعطال لاحق.
ثانياً، نظرة عامة على عملية الطلاء بالفراغ (PVD)
PVD هو مصطلح شامل لـ "الترسيب الفيزيائي للبخار"، وخلافاً للترسيب الكيميائي للبخار (CVD)، فإنه لا يعتمد على تفاعل كيميائي، بل يحول المادة الهدف المعدنية الصلبة إلى ذرات غازية بالوسائل الفيزيائية، ثم يرسبها على سطح قطعة العمل. تنقسم العمليات الرئيسية إلى نوعين: الطلاء بالتبخير والطلاء بالرش المغناطيسي. يعتمد الطلاء بالتبخير على التسخين المقاوم أو حزمة الإلكترونات لتبخير الألمنيوم والكروم وغيرها من المعادن منخفضة نقطة الانصهار، بمعدات بسيطة وترسيب سريع، ولكن التلاحم والقدرة على التغطية المحيطة للطبقة متوسطان عموماً؛ أما الرش المغناطيسي فتحت قيد الحقل الكهربائي والمغناطيسي، يستخدم أيونات الأرغون لقصف الهدف، محولاً التيتانيوم والكروم والإنديوم والزركونيوم وغيرها من المعادن عالية نقطة الانصهار إلى "سحابة ذرية"، حيث تكون الطبقة كثيفة والتلاحم قوي وقابلة لطلاء السبائك والمركبات، وهو التيار السائد لقطع PVD عالية الجودة حالياً. في كلتا الحالتين، تكتمل عملية الترسيب في تفريغ عالٍ (عادة من 10^-3 إلى 10^-5 باسكال)، وتحدد درجة التفريغ مباشرة نقاء الطبقة ولونها.
الغشاء المعدني الناتج من PVD حقيقي وموصل وذو إحساس مرآوي قوي، والعملية جافة بالكامل بدون سائل طلاء كهربائي أو مياه صرف ثقيلة، وهذه ميزته البيئية الأساسية مقارنة بالطلاء الكهربائي. ولكن الطبقة رقيقة جداً — الغشاء الزخرفي العادي PVD يبلغ فقط 0.1–3 ميكرون، أرفع من ورقة بمقدار عشرات المرات. هذه الطبقة المعدنية الرقيقة جداً ليس لها تقريباً أي قدرة حماية ميكانيكية، ولونها محدود بسبيكة الهدف، لذلك يجب الاعتماد على طبقتين من الطلاء المرشوش قبل وبعد لاستكمال الوظائف.
بالإضافة إلى التبخير والرش المغناطيسي، يُستخدم في PVD الزخرفي غالباً الطلاء الأيوني متعدد القوس (Arc Ion Plating): ينتج القوس بلازما معدنية عالية الكثافة على سطح الهدف، بمعدل تأين عالٍ وتلاحم طبقة قوي جداً، مناسب للطبقات الصلبة ذات متطلبات الالتصاق الصارمة مثل الأدوات والقطع الصحية، ولكن تناثر بقع القوس يسهل تكوين حبيبات كبيرة، ويتطلب قوساً مُرشحاً أو صقلاً لاحقاً. يحدد اختيار الهدف منظومة الطبقة: هدف الألمنيوم يعطي غشاءً أبيض فضياً، والكروم يعطي رمادياً كالفولاذ غير القابل للصدأ، والتيتانيوم يعطي رمادي فضي ويمكن أن يتفاعل ليكون TiN ذهبياً، والزركونيوم يعطي رمادي دافئ، ونظام الإنديوم والقصدير يعطي أزرق بنفسجي بارد. يمكن للغاز التفاعلي (النيتروجين وأسيتيلين والأكسجين) التفاعل مع الهدف لتوليد أغشية ملونة من النتريدات والكربيدات والأكاسيد، وهذا هو المبدأ الأساسي لـ PVD الملون. بالنسبة لشركات الطلاء الداعم، فهم منظومة الأهداف والطبقات ضروري لمطابقة قطبية البرايمر وتلوين الطلاء النهائي مع الغشاء المعدني.
ثالثاً، لماذا يجب أن يعتمد الغشاء المعدني على الطلاءات الداعمة
استخدام الغشاء المعدني PVD بمفرده معرضاً للاستخدام غير ممكن عملياً، وذلك لأربعة أسباب. الأول أنه رقيق جداً: غشاء بعُشر الميكرون ينكسر بخدش واحد، ويمكن لأظافر الأصابع ترك أثر. الثاني أنه طريٍ جداً: الألمنيوم والفضة وغيرها من المعادن الزخرفية منخفضة الصلابة بطبيعتها، وبدون طبقة صلبة واقية يسهل جداً تآكلها بالاحتكاك. الثالث سهولة الأكسدة والتآكل: الغشاء الفضي يسود بالكبريت، والغشاء الألمنيوم يفقد بريقه بالأكسدة، والحدود القاعدية غير المغلقة تسمح للتآكل بالانتشار على طول الواجهة. الرابع محدودية اللون: الأغشية المعدنية النقية معظمها فضي بيضاء أو لون الألمنيوم الطبيعي، وللحصول على ألوان غنية مثل الذهبي شامبين ورمادي البندقية والذهبي الوردي والأزرق البنفسجي، يجب الاعتماد على تلوين الطلاء النهائي أو سبيكة الهدف. هذه الأسباب الأربعة تحدد معاً — أن الطلاء الداعم ليس زينة إضافية، بل شرط لبقاء الغشاء المعدني PVD "حياً وقابلاً للبيع".
في حالات حقيقية، القطع PVD التي استغنت عن الطلاء النهائي تفقد بريقها بالكامل بعد أشهر في المستودع، ويتلاشى لونها بلمسة إصبع؛ والقطع التي تم توفير في برايمرها تتقشر طبقة الغشاء المعدني كورق القصدير. والأكثر خفية هو "النجاح الزائف": لامعة جداً مباشرة بعد الطلاء، ولكن بعد أسبوع في رذاذ ملحي أو نقع بماء دافئ تتفقع — لأن الواجهة لم تلتحم حقاً. لذلك الطلاء الداعم ليس بند تكلفة، بل محول يحول "نقطة بيع المعدن الحقيقي لـ PVD" إلى "منتج قابل للتسليم". بالنسبة لجهة العلامة التجارية، تحدد استقرارية منظومة الطلاء مباشرة معدل شكاوى ما بعد البيع والإرجاع، وهذا هو السبب الحقيقي لكونه يمثل نصف وزن المشروع.
رابعاً، تفكيك وظائف البرايمر الثلاث مجدداً
البرايمر (basecoat) يُطبق قبل الطلاء بالفراغ، وهو الحلقة الأكثر تقديراً ناقصاً في المنظومة بأكملها. وظائفه الثلاث لا غنى عن أي منها. وظيفة التسوية: القاعدة المادية سواء حقن أو طرق، لها مجهرياً قشر برتقالي وتدفقات وخطوط أداة وتجاويف انكماش، والغشاء المعدني ي复制 هذه العيوب بدقة، لذا يجب على البرايمر ملؤها وصقلها لمستوى مرآوي. وظيفة العزل: سطح البلاستيك يحتوي مانع التصاق ومليّن، وقد يحتوي الداخل على أحادي متبقي ورطوبة، عند دخول حجرة التفريغ والحرارة تحدث "انبعاث غاز"، يخترق الغاز الغشاء المعدني النامي مسبباً ثقوباً إبرية وضبابية، ويجب على البرايمر ختم هذه المواد. وظيفة الالتصاق: البرايمر يجب أن يعض القاعدة (خاصة PP وPE وPA منخفضة طاقة السطح) وأن يوفر واجهة يمكن للغشاء المعدني التشبث بها، وهو "شريط لاصق ذو وجهين" للواجهتين العلوية والسفلية. هذه الوظائف الثلاث لها متطلبات مختلفة للراتنج والتطبيق، وسنفصلها لاحقاً.
هندسياً يُصنع البرايمر غالباً كنوعين "قابل للصقل" و"ذاتي التدفق": النوع القابل للصقل يملأ ثم يصقل، يسعى لمرآوية مثالية، بساعات عمل عالية، يُستخدم في الساعات والأدوات الصحية؛ النوع ذاتي التدفق يعتمد على تدفق الطلاء نفسه لتعويض العيوب المجهرية، بإيقاع سريع، يُستخدم في 3C بكميات كبيرة. العزل والالتصاق أحياناً يقيد أحدهما الآخر — التشابك العالي يعزل جيداً ولكن قد يكون هشاً جداً وتنخفض الالتصاق، ويلزم توازن في تفرع الراتنج ودرجة التصلب. أسلوب كيكسين للمواد الجديدة هو تعريف "وزن وظيفة البرايمر" لكل قطعة مختلفة، الأدوات الصحية تثقل العزل ومقاومة التآكل، و3C تثقل تدفق الإيقاع، والسيارات تثقل الالتصاق ومقاومة الحرارة، وتعديل التركيبة حسب الوزن بدلاً من تركيبة واحدة للجميع.
خامساً، اختيار راتنج البرايمر: UV وPU والأكريليك
راتنج البرايمر يجب أن يوازن بين "سهولة الصقل والتسوية" و"التصاق قوي بالقاعدة" و"عدم انبعاث غاز قبل الطلاء" و"طبقة جيدة مع الغشاء المعدني". الأنظمة الشائعة有三类. الأول أكريليك حراري اللدونة (acrylic)، يجف سريعاً وصقله جيد والتصاقه بالبلاستيك لا بأس به، ولكن حرارته ودرجة تشابكه منخفضة نسبياً، وضبط الانبعاث يعتمد على التجفيف الكافي. الثاني بولي يوريثان (PU، يشمل ثنائي المكونات وتصلب بالرطوبة)، التصاقه قوي ومرن وتشبثه بالغشاء المعدني جيد، مناسب للقطع عالية متطلبات القوى بين الطبقات، ولكن إدارة نسبة المكونين وفترة التنشيط يجب أن تكون صارمة. الثالث راتنج متصلب بالأشعة فوق البنفسجية، تصلب طاقي وشبه خالٍ من المذيبات وانبعاثه شديد الانخفاض وإيقاعه سريع، وأصبح اتجاهاً لبرايمر PVD عالي الجودة، ولكن للأشكال المعتمة عن الضوء (ثقوب عميقة والجهة الخلفية) التصلب غير متساوٍ، ويتطلب مبادل ضوئي وأدوات إشعاع ملائمة. القطع البلاستيكية تستخدم غالباً برايمر أكريليك أو PU؛ القطع المعدنية تستخدم برايمر إيبوكسي أو PU، مع مراعاة الالتصاق ومقاومة التآكل.
المؤشر الرئيسي هو "انبعاث منخفض" — يجب أن يتشابك البرايمر ويتصلب بالكامل وتكون متبقيات المذيب شديدة الانخفاض، وإلا عند دخول حجرة التفريغ والحرارة ينبعث غاز، مما يسبب ثقوباً إبرية وضبابية في الغشاء المعدني. لذلك يجب أن تتطابق نافذة خبز البرايمر مع إيقاع PVD، ومن الأفضل إنهاء البرايمر في مرحلة المعالجة المسبقة بدلاً من الدخول للحجرة بعيب. بنت كيكسين للمواد الجديدة في خط فوشان قاعدة بيانات لنوافذ تصلب البرايمر لقواعد مختلفة، وحولت خطر "انبعاث الغاز" الضمني إلى مؤشرات كشف كتلة مفقودة ونسبة ثقوب إبرية.
من منظور آلية التصلب، يعتمد البرايمر بالمذيبات على تبخر المذيب زائد تشابك الراتنج، والمذيب المتبقي هو الشر الكبير؛ البرايمر الأشعة فوق البنفسجية يعتمد على انشطار مبادل ضوئي لتوليد أنواع نشطة تبدأ البلمرة، شبه خالٍ من المذيبات، ولكن منع الأكسجة يجعل التصلب السطحي غير كافٍ، ويتطلب حجب النيتروجين أو تسخين لاحق لإزالة الأكسجين. البرايمر المائي هو اتجاه بيئي في السنوات الأخيرة، ولكن الماء أصعب إزالته من المذيب، ونافذة الخبز أطول، وشدته السطحية العالية易导致 ثقوب انكماش، ويتطلب إضافة مادة رطوبة وضبط نظافة القاعدة بدقة. كيكسين للمواد الجديدة في فوشان بنت منصة برايمر تغطي بالمذيبات وUV والمائي، وتطابق المنظومة حسب ثلاثة عوامل: تحمل الحرارة والإيقاع وحد VOC للعميل، بدلاً من استخدام برايمر عام واحد فقط.
سادساً، راتنج وتصميم وظيفة الطلاء النهائي
الطلاء النهائي (topcoat) هو "وجه" و"درع" قطعة PVD، وراتنجه غالباً بولي يوريثان أليفاتي أو بولي يوريثان أكريليك، مقاوم للاصفرار والخدش وشفاف. يشمل التصميم الوظيفي: إضافة ممتص الأشعة فوق البنفسجية وHALS (مثبت ضوئي أميني معوق) لمقاومة الأشعة؛ إضافة حشو مقاوم للاحتكاك (ثاني أكسيد السيليكون النانوي وألومينا) لرفع الصلابة؛ استخدام معجون لوني شفاف لضبط لون الغشاء المعدني طفيفاً؛ وللإلكترونيات الاستهلاكية مراعاة المرونة ومقاومة السقوط. تطبيق الطلاء النهائي يجب أن يكون رقيقاً ومتساوياً، السمك الزائد يخفي الملمس المعدني والقليل لا يحمي كفاية، عادة يُضبط بين 10–25 ميكرون. شفافية الطلاء النهائي وانخفاض ضبابيته حاسمة — يجب أن "يغلف" الغشاء المعدني كالزجاج دون تغيير إحساسه المرآوي.
صلابة الطلاء النهائي ليست أعلى ما يكون أفضل: رفع صلابة قلم الرصاص فوق 3H غالباً يصاحبه هشاشة، فيسقط أو تحت صدمة حرارية يتشقق. هندسياً يُستخدم تقييم ثلاثي الأبعاد "صلابة قلم الرصاص + حمل صوف فولاذي + فقدان وزن Taber"، ثم اختبار كرة ساقطة أو انحناء للتحقق من المرونة، وإيجاد تركيبة نقطة التحول صلابة—مرونة. من ناحية المقاومة الكيميائية، يجب أن يتحمل الطلاء النهائي صابون اليدين وواقي الشمس ومسح الكحول والعرق والأحماض والقلويات الضعيفة، هذه الوسطيات تخترق عبر التشقق الدقيق أو الانتفاخ لتدمر الواجهة، لذا كثافة التشابك والكثافة أهم من الصلابة وحدها. للأدوات الصحية و3C، تقوم كيكسين للمواد الجديدة باختبارات نقع ومسح مصفوفية حسب قائمة السوائل النهائية، لتحويل "المقاومة الكيميائية" من شعار إلى قائمة وسطيات قابلة للاستلام.
سابعاً، برايمر مخصص للقاعدة البلاستيكية وتعزيز الالتصاق
البلاستيك هو أصعب قاعدة للطلاءات الداعمة PVD ترفاً. الأسباب ثلاثة: الأول طاقة سطح منخفضة، الطلاء العادي لا يشبث؛ الثاني حساس حرارياً، ارتفاع حرارة الحجرة قد يشوهه؛ الثالث انبعاث الغاز الداخلي السهل. الحلول بثلاث طبقات. الأولى تعديل القاعدة: عبر معالجة اللهب أو البلازما أو كورونا لرفع طاقة السطح، أو التحكم بكمية مانع التصادم أثناء الحقن. الثانية طبقة تعزيز الالتصاق (primer / برايمر): تحت البرايمر أو ضمنه إدخال بولي أوليفين كلوريد (CPO) ومعزز التصاق ومانع التصاق سيليكاتي، لحل تشبث البلاستيك الصعب مثل PP وPA تحديداً. الثالثة اختيار راتنج البرايمر ودرجة التصلب الصحيحة، لضمان العزل دون هشاشة. كيكسين للمواد الجديدة بنت لبلاستيك ABS وPC وPC+ABS وPA وغيرها بطاقات عملية "قاعدة—معالجة—برايمر"، حولت الالتصاق من "اعتماد على الخبرة" إلى "تنفيذ حسب البطاقة".
تحديداً للعائلات البلاستيكية: ABS بطاقة سطح معتدلة وسهل الالتصاق، وهو الخيار الأول لدخول PVD؛ PC وPC+ABS شفافان ولكن حساسين للتشقق الإجهادي، معالجة البلازما يجب ضبط طاقتها لمنع الخيوط الفضية؛ PA (نايلون) وPBT بطاقة سطح منخفضة وامتصاص رطوبة وانبعاث غاز ثقيل، يجب تجفيف مسبق وبرايمر تعزيز التصاق مخصص؛ PP/PE صعب اللصق جداً، عادة يتطلب معالجة اللهب مع برايمر CPO، أو التحول لترقيع كورونا. للبلاستيك المعزز بألياف زجاجية، بروز الألياف يشكل ثقوباً ونقاط إجهاد مجهرية، والبرايمر يجب أن يملأ ويعوض فرق CTE. كيكسين للمواد الجديدة لكل نوع بلاستيك حددت "عتبة طاقة سطح"، ودون العتبة لا تصدر أمر طلاء، لمنع الآليات القطع الصعبة اللصق من الدخول بعيب.
ثامناً، القوة بين الطبقات مؤشر جوهري
أكثر ما يخشاه الطلاء الداعم PVD هو "تقشر بين الطبقات": أي فشل في واجهة برايمر—غشاء معدني—طلاء نهائي يؤدي إلى تساقط كامل. تُضمن القوة بين الطبقات بثلاثة أمور: التصاق البرايمر بالقاعدة (معالجة مسبقة كافية)، تشبث البرايمر بالغشاء المعدني (قطبية وخشونة معتدلة للبرايمر)، التصاق الغشاء المعدني بالطلاء النهائي (الطلاء النهائي يبلل الغشاء المعدني دون تآكل مذيب مفرط). كثير من التقشر في الواقع بسبب مذيب الطلاء النهائي القوي الذي "يخفف" الغشاء المعدني الرقيق، والحل اختيار طلاء نهائي بقوة ذوبان لطيفة أو تقليل سمك الطبقة. يجب التحقق من القوة بين الطبقات باختبار الشبكة (طريقة الخدش) والغليان والدورات الحرارية الباردة والساخنة بشكل متكرر، لا بالالتصاق الأولي فقط. قبل الإنتاج الكمي لمشروع جديد، يُنصح بثلاث جولات على الأقل شيخوخة دورية (كل جولة رطوبة حرارية عالية 48 ساعة + صدمة حرارية باردة وساخنة 24 ساعة + شبكة)، وتأكيد استقرار القوة بين الطبقات قبل الإطلاق.
من كيمياء الواجهة، تأتي القوة بين الطبقات من ثلاثة مساهمات: التشابك الميكانيكي والروابط القطبية والانتشار المتشابك. البرايمر—القاعدة يعتمد على القفل الميكانيكي لقطبية والخشونة المجهرية؛ البرايمر—الغشاء المعدني يعتمد على انتشار ضحل لذرات المعدن في سطح البرايمر وجذب قطبي؛ الغشاء المعدني—الطلاء النهائي يعتمد على بلل الطلاء النهائي للغشاء المعدني وانحلال طفيف. أي طبقة ملوثة بغشاء زيت أو هجرة سيليكون أو تشابك مفرط يغلق القطبية، سيقطع الروابط. لذا إدارة القوة بين الطبقات جوهرها "نظافة الواجهة وقابلية ضبط القطبية" — وهذا سبب كون المعالجة المسبقة وتصميم قطبية البرايمر أكثر تأثيراً على الالتصاق النهائي من سمك الطلاء. كيكسين للمواد الجديدة في البحث والتطوير تتبع حالة الواجهة بزاوية التماس وطيف طاقة السطح XPS، محولة القوة بين الطبقات غير المرئية إلى منحنى قطبي قابل للقياس.
تاسعاً، التدفق العام للعملية: رش → PVD → رش
عملية الطلاء الداعم PVD الكاملة هي خط إنتاج "ساندويتش". الخطوة الأولى المعالجة المسبقة: إزالة الزيت عن القاعدة وصقلها ومعالجتها بالبلازما/اللهب، لإزالة مانع التصادم والطبقة الضعيفة. الخطوة الثانية تطبيق البرايمر: رش البرايمر → تدفق → خبز أو تصلب UV → (عند اللزوم) صقل وتسوية. الخطوة الثالثة الطلاء بالفراغ: دخول القطعة الحجرة، تفريغ، تنظيف أيوني، ترسيب الهدف للغشاء المعدني. الخطوة الرابعة تطبيق الطلاء النهائي: خروج القطعة المطلية من الحجرة، إزالة غبار خفيفة، رش الطلاء النهائي → تدفق → تصلب. الخطوة الخامسة الفحص: الالتصاق والسمك وفرق اللون والبريق ومقاومة العوامل الجوية بالعينة. الخط بأكمله يتطلب نظافة عالية جداً — حبة غبار على البرايمر هي ثقب إبري، وتحت الطلاء النهائي هي نتوء. خط فوشان لكيكسين للمواد الجديدة يدير قسم رش البرايمر والطلاء النهائي بمنطق ورشة نظيفة، لخفض معدل عيب الجزيئات إلى مستوى منخفض صناعياً.
هناك تفصيلان غالباً ما يُهملان في الخط بأكمله: الأول إيقاع الرف الدوار، إذا طالت مدة انتظار القطعة من تصلب البرايمر إلى دخول الحجرة، سيعيد السطح النظيف للبرايمر امتصاص الغبار والرطوبة، يُنصح بنقل نظيف وتخزين قصير؛ والثاني كسر فراغ الحجرة، الكسر البطيء يتجنب أكسدة الغشاء المعدني بتبريد مفاجئ والإجهاد، وغاز الكسر يفضل أن يكون جافاً نظيفاً. "نظافة الواجهة" بين الطلاء والطلاء بالفراغ غالباً ما تحدد الجودة أكثر من أداء أي آلة منفردة. كيكسين للمواد الجديدة كتبت هذه الواجهة كإجراء تشغيل قياسي (SOP)، تحدد مدة النقل وبيئة التخزين ومنحنى كسر الفراغ، لقفل تذبذب العمليات المتقاطعة.
عاشراً، الأهمية الهندسية لمعلمات سمك الطلاء
السمك هو أكثر معلمة عملية مباشرة للطلاء الداعم PVD. البرايمر عادة 8–20 ميكرون: رقيق جداً لا يغلق العيوب والغاز، وسيمك جداً يتشقق من الانكماش ويُهدر. الغشاء المعدني عادة 0.1–3 ميكرون: يخدم الإحساس البصري والتوصيل أساساً، ولا يتحمل قوة ميكانيكية. الطلاء النهائي عادة 10–25 ميكرون: أقل من 10 حماية غير كافية، وأكثر من 25 يخفي الملمس المعدني ويسهل التشقق. سمك الطلاء الكلي (برايمر+طلاء نهائي) غالباً في مدى 20–45 ميكرون، أقل بكثير من دهان الرش التقليدي 60–120 ميكرون، وهذا سبب إحساس قطع PVD "رقيقة ودقيقة". يُراقب السمك بقياس سمك بالتيار الدوامي (قاعدة معدنية) أو فلوريسنس الأشعة السينية (XRF، قاعدة بلاستيكية)، أول قطعة لكل دفعة يجب قياسها، وعينات عشوائية أثناء العملية.
| الطلاء | السمك النموذجي (ميكرون) | الوظيفة الرئيسية | خطر السماكة الزائدة | خطر السماكة الناقصة |
|---|---|---|---|---|
| البرايمر | 8–20 | التسوية والعزل والالتصاق | تشقق الانكماش وهدر المادة | عدم إغلاق العيوب والغاز |
| الغشاء المعدني | 0.1–3 | إحساس معدني حقيقي وتوصيل | ارتفاع التكلفة وسوء التغطية المحيطة | تغطية غير كاملة ولون غير متساوٍ |
| الطلاء النهائي | 10–25 | الحماية والتلوين ومقاومة العوامل | إخفاء الإحساس المعدني والتشقق | حماية غير كافية وسهولة الخدش |
تصميم السمك يجب أن يراعي "تأثير الحواف والزوايا": سمك الغشاء عند حواف القطعة وتجاويفها العميقة طبيعياً أرفع أو أسمن، وهي مناطق عالية لثقوب إبرية وتشقق، ويراعى عند الرش بتعويض زاوية وسرعة المسدس، وعند الطلاء بتدوير الرف لضمان التلقيح. لقالب جديد، يُنصح بـ "رسم خرائط توزيع السمك" (مسح متعدد النقاط XRF)، لضبط فرق السمك بين الحواف والمستوي في مدى مقبول، وإلا سيسحب عدد قليل من النقاط الضعيفة جودة الدفعة كلها. كيكسين للمواد الجديدة في مرحلة أول قطعة تجري خريطة سمك كامل السطح، كأحد أسس الإطلاق.
حادي عشر، معلمات التصلب والخبز
التصلب يحدد "انبعاث الغاز" للبرايمر و"صلابة" الطلاء النهائي، وهو معلمة ضمنية ولكن قاتلة. إذا كان البرايمر PU أو إيبوكسي متصلب حرارياً، خبز نموذجي 60–80℃ × 30–60 دقيقة، أو تصلب قصير 80–120℃، الهدف خفض المذيب المتبقي والمكونات المتطايرة إلى مستوى ppm؛ إذا تصلب UV، فيعتمد على الطاقة (mj/cm²) لا الحرارة، ولكن ضمان تجانس الإشعاع في الثقوب العميقة والجهة الخلفية. تصلب الطلاء النهائي مشابه، ولكن يؤكد أكثر على كثافة التشابك — تشابك غير كافٍ مقاومة كيميائية رديئة، وتشابك مفرط هش وسهل التشقق. إيقاع الخبز يجب أن يتطابق مع إيقاع حجرة PVD: دخول الحجرة دون جفاف البرايمر الكامل يعادل صنع ثقوب إبرية بنشاط. كيكسين للمواد الجديدة تستخدم طريقة فقدان الكتلة (عينة TGA) لقياس المتبقي المتطاير للبرايمر، محولة "الخبز الكافي" من حكم باللمس إلى حكم بالبيانات.
التصلب الطاقي (UV/حزمة إلكترونية) تتزايد نسبته في الطلاء الداعم، لكونه خالٍ من المذيبات وبإيقاع ثوانٍ، يتماشى مع تسريع الخط. ولكن طاقة تصلب البرايمر UV يجب أن تتطابق مع امتصاص المعجون والحشو — عند اللون الداكن أو احتواء حشو ممتص للضوء ترفع الطاقة، وإلا جفاف زائف للقاعدة. التصلب المزدوج (تثبيت UV مسبق + تصلب حراري لاحق) يوازن الإيقاع والتشابك العميق، وأصبح اتجاهاً لبرايمر سميك. مهما كان نوع التصلب، يُنصح بمراقبة مجموعة ثلاثية "الإجهاد المتبقي + فقدان الكتلة + بقايا المذيب"، لا الجفاف السطحي فقط، لأن فشل بين الطبقات غالباً ينشأ من إطلاق الإجهاد الداخلي المتبقي أثناء الشيخوخة. كيكسين للمواد الجديدة تستخدم للطلاء النهائي مراقبة طاقة online، وتنبيه تلقائي وإيقاف الخط عند تجاوز العتبة.
ثاني عشر، المعدات: خط الرش
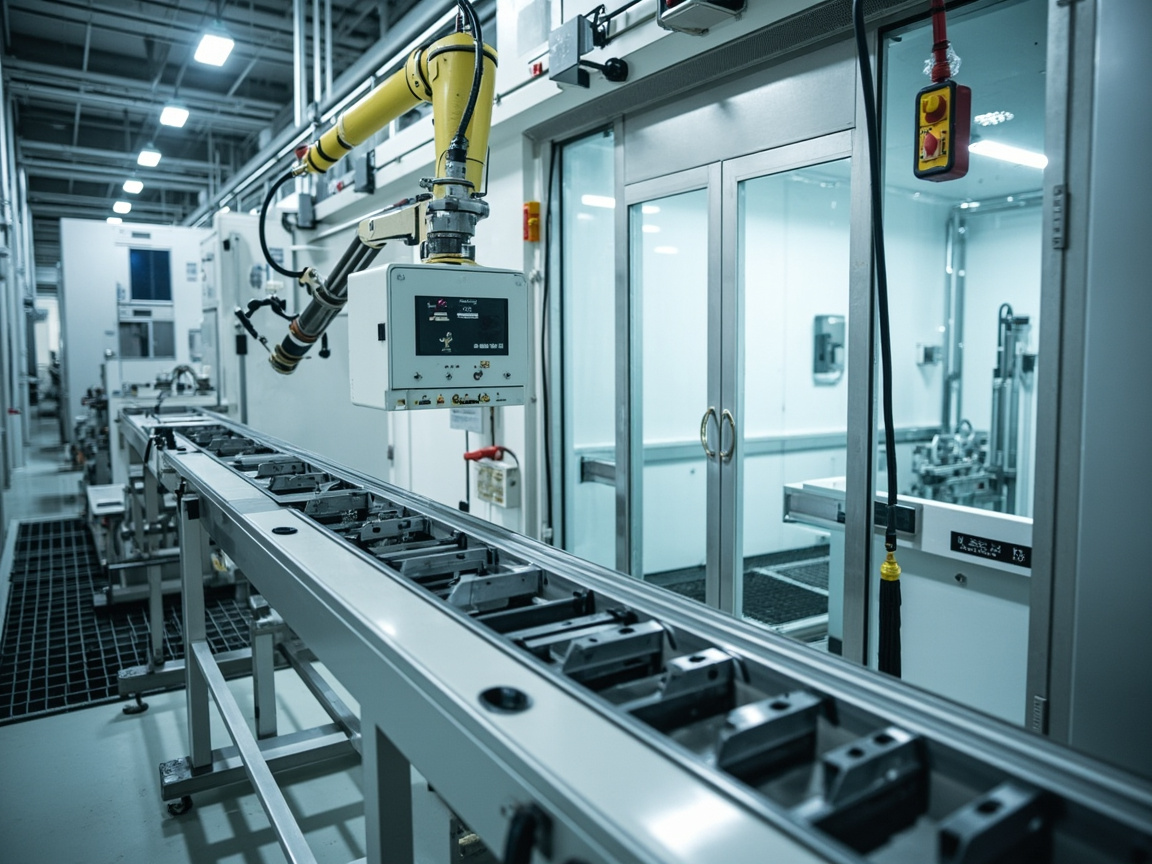
واجهة الطلاء الداعم PVD هي خط الرش، يتكون عادة من قسم معالجة مسبقة وغرفة رش وقسم تدفق وفرن تصلب وسلسلة نقل. غرفة الرش تتطلب حرارة ورطوبة ثابتتين وهواء نظيفاً (مستوى عشرة آلاف أو أفضل)، والمسدسات غالباً كوب دوار كهربائي أو مسدس هواء، مع روبوت لضمان تجانس السمك. للبرايمر، محطة "الصقل—إزالة الغبار" أهم من المسدس نفسه؛ للطلاء النهائي، النظافة واستقرار الحرارة والرطوبة يحددان الشفافية النهائية. تصميم الخط يجب أن يراعي تطابق الإيقاع: سعة فرن تصلب البرايمر ودورة تحميل حجرة PVD وسعة تصلب الطلاء النهائي يجب توازنها، وإلا أي حلقة عنق زجاجة تسحب جودة الخط كله.
ثالث عشر، المعدات: حجرة التفريغ PVD
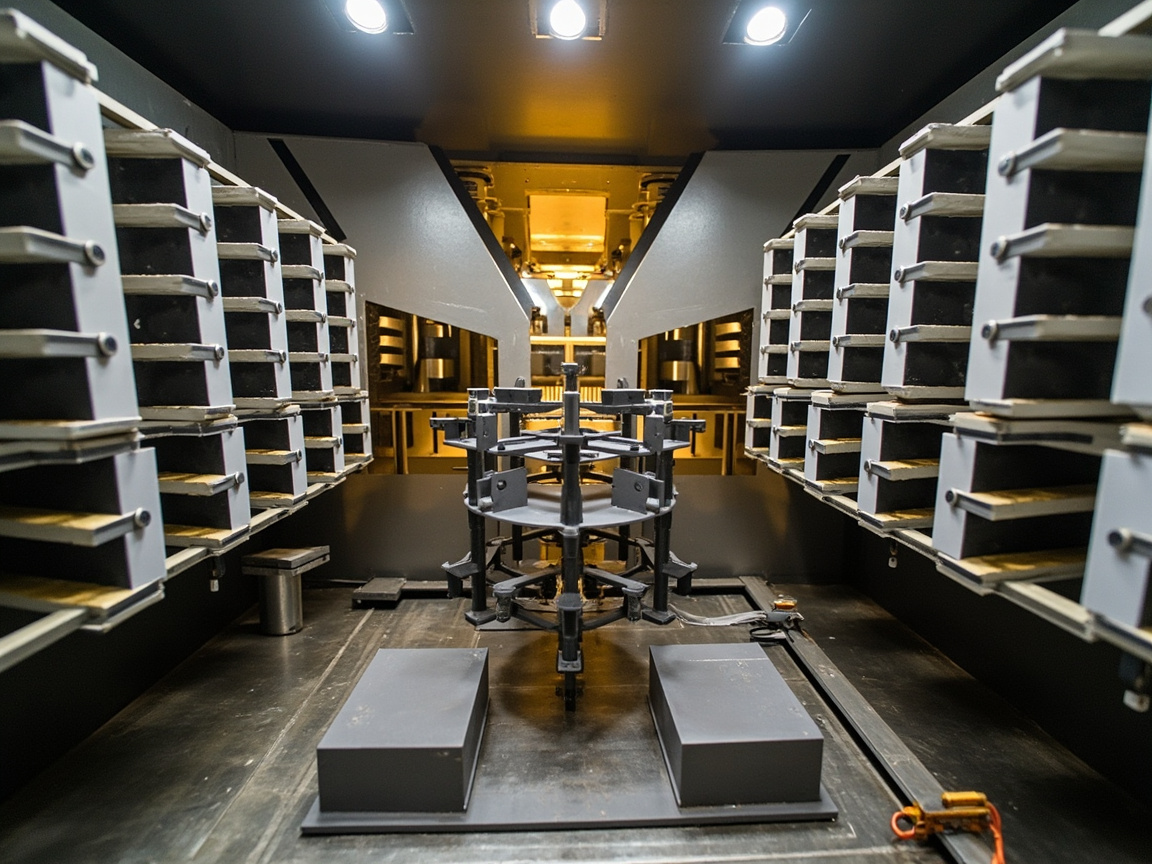
غرفة PVD هي الأصل الأساسي لكامل الخط. معدات الطلاء بالتبخير بسيطة البنية ومنخفضة الاستثمار، ومناسبة للطلاء السريع للمعادن منخفضة درجة الانصهار مثل الألمنيوم والكروم؛ معدات الرش المغناطيسي عالية الاستثمار ومعقدة الصيانة، ولكن يمكنها طلاء التيتانيوم والكروم والإنديوم والزركونيوم والسبائك والنتريدات (مثل TiN ذهبي اللون، CrN رمادي بندقية)، بطبقات كثيفة وقوة التصاق عالية، وهي التيار الرئيسي لـ PVD الزخرفي عالي الجودة. يكمن مفتاح الغرفة في مجموعة مضخات التفريغ (للحصول على التفريغ العالي والحفاظ عليه)، وتوزيع المادة المستهدفة (التي تحدد القدرة على الطلاء المحيطي والانتظام)، وقاعدة دوران الأجزاء (لضمان التساوي في الطلاء لجميع الأسطح) ومصدر التنظيف الأيوني (الطبقة التمهيدية قبل الطلاء لتحسين الالتصاق). تلوث الغرفة هو السبب الرئيسي للضبابية، ويلزم التنظيف الدوري للمادة المستهدفة وجدران الغرفة والتحكم في معدل التسرب. عند اختيار المعدات، يجب على شركة الطلاء المكملة التنسيق بعمق مع مصنع الطلاء بالفراغ، لأن خصائص انبعاث الغاز من البرايمر ستؤثر عكسياً على وقت التفريغ للغرفة وعمر المادة المستهدفة.
يحدد حجم الغرفة وطريقة التحميل الإنتاجية لكل دفعة وانتظام الطلاء المحيطي: النمط الجرسي مناسب للدفعات الصغيرة، والنمط المستمر مناسب لإيقاع القطع الكبيرة، أما القطع المعقدة غير المنتظمة فتعتمد على الدوران الذاتي للقطعة مع قاعدة النقل المشترك لضمان طلاء جميع الأسطح. يؤثر تخطيط المادة المستهدفة (مستهدف مسطح، أسطواني، دوار) على معدل الاستخدام والانتظام في سمك الطبقة، والمستهدف الدوار عالي الاستخدام وانتظام الطبقة ولكنه مكلف. بالنسبة لشركة الطلاء المكملة، فإن ما يهم أكثر هو "تحمل الغرفة لانبعاث غاز البرايمر" — إذا كان البرايمر الخاص بها عالي الانبعاث، فلا يمكن إلا تجهيز غرفة بقدرة شفط عالية أو خفض كمية التحميل، مما يرفع التكلفة عكسياً. لذا فإن برايمر جيد يساوي توفير استثمار الغرفة، وهذا هو الحساب الاقتصادي للتنسيق بين المراحل الأمامية والخلفية.
الرابع عشر، المعالجة الأولية: صنفرة القاعدة، إزالة الزيت، البلازما
الغرض من المعالجة الأولية هو توفير واجهة "نظيفة، مسطحة، قابلة للالتصاق" للبراimer. تستخدم إزالة الزيت التنظيف القلوي أو بالمذيبات لإزالة مواد التحرير والعرق و سائل القطع؛ تستخدم الصنفرة ورق الصنفرة أو الحزام لإزالة خطوط الحقن وعلامات القطع، وتوفير خشونة مجهرية للبرايمر لتسهيل التشابك؛ يُستخدم علاج البلازما أو اللهب لرفع طاقة سطح البلاستيك وكسر الطبقة الحدودية الضعيفة. إذا لم تُنفذ هذه الخطوة جيداً، فلن يجدي البرايمر مهما كان جيداً لاحقاً — فنسبة كبيرة من أسباب الانفصال والثقوب الإبرية والضبابية تعود إلى المعالجة الأولية. أدرجت شركة كيكسين للمواد الجديدة المعالجة الأولية كـ "بند فحص أولي إلزامي" في بطاقة العمليات، وزودت خط الإنتاج في فوشان بفحص طاقة السطح عبر الإنترنت، لضمان وصول كل دفعة من القطع البلاستيكية إلى حالة قابلة للطلاء.
الخامس عشر، تنفيذ البرايمر والصنفرة للمساواة
تنفيذ البرايمر يتطلب "التعبئة والتسوية + المرآة". الرشة الأولى يجب أن تغطي بالبلل وتتسوى جيداً، لتدفق الطلاء داخل التجاويف المجهرية؛ عند الضرورة يُرش طبقتان، مع صنفرة خفيفة بينهما لإزالة قشر البرتقال والحبيبات. بعد المعالجة، إذا ظلت عيوب دقيقة، تُصقل بالماء بورق صنفرة فائق الدقة (مثل 1000–2000 حبة) إلى مرآة، وهذه الخطوة تحدد مباشرة انتظام الطبقة المعدنية — لأن الطبقة المعدنية تنسخ سطح البرايمر. بعد الصنفرة يجب إزالة الغبار والرطوبة تماماً، وإلا ستظهر عيوب في الطلاء النهائي أو الطبقة المعدنية. للأدوات الصحية عالية الجودة وقطع الساعات، متطلب مرآية البرايمر هو "لا خطوط بالعين المجردة، لا حفر تحت المجهر"، وهي العملية الأكثر كثافة في ساعات العمل ضمن الطلاء المكمل.
السادس عشر، ترسيب الطبقة المعدنية أثناء الطلاء بالفراغ
بعد دخول غرفة التفريغ، أولاً التفريغ والتنظيف الأيوني (بقصف سطح القطعة بأيونات الأرغون، لإزالة الملوثات النانوية والخشونة، ورفع التصاق الطبقة المعدنية)؛ ثم تتبخر أو ترش المادة المستهدفة تحت المجال الكهربائي، وتغطي سحابة ذرات المعدن القطعة بالتساوي. خلال الترسيب، التفريغ للغرفة، قدرة المستهدف، سرعة دوران القطعة، ووقت الترسيب هي المتغيرات الأساسية الأربعة، التي تحدد معاً سمك الطبقة واللون والانتظام. بعد اكتمال الترسيب المعدني، تخرج القطعة من الغرفة في جو واقٍ أو كسر فراغ بطيء، لتجنب الأكسدة بسبب التبريد المفاجئ. في هذه المرحلة، رغم أن شركة الطلاء المكملة لا تشغل مباشرة، فإن انبعاث الغاز ونظافة البرايمر تؤثر بشكل كبير على جودة الترسيب — لذا يجب التصميم بتنسيق بين المراحل الأمامية والخلفية.
السابع عشر، معلمات تنفيذ الطلاء النهائي
جوهر تنفيذ الطلاء النهائي هو "رفيع، متساوٍ، شفاف". يجب أن يكون رذاذ المسدس جيداً والمشي متساوياً، مع التحكم بسمك الطبقة بين 10–25 ميكرون؛ وقت التسوية يجب أن يكون كافياً، للسماح للطلاء بالتسوية الذاتية وإزالة آثار الرش؛ المعالجة حسب نظام الراتنج. يجب أن يكون مذيب الطلاء النهائي "لطيفاً" — قوة الذوبان المفرطة ستذيب الطبقة المعدنية الرقيقة السفلية مسببة انفصالاً، وهذا أكثر فخ شائع في اختيار الطلاء النهائي. للطلاء النهائي الملون، تشتت لون الطلاء وانتظام السماكة يحددان معاً اتساق اللون، ويلزم معايرة دورية بجهاز فروق اللون (ΔE). متطلب نظافة بيئة الطلاء النهائي هو الأعلى، لأن أي حبيبة ستظهر على المرآة النهائية، لذا درجة نظافة غرفة رش الطلاء النهائي عادة أعلى من البرايمر.
لتنفيذ الطلاء النهائي أيضاً "نافذة حرارة ورطوبة": الرطوبة العالية تسبب التدلي والبياض، والمنخفضة تسبب جذب الغبار بالكهرباء الساكنة وقشر البرتقال؛ تؤثر الحرارة على اللزوجة والتسوية، ويلزم تجهيز حرارة ورطوبة ثابتتين وتحكم حراري بالطلاء. للطلاء النهائي الملون، تغير طفيف في ضغط الرش وسرعة المسدس يغير السماكة واللون، لذا تنتشر خطوط الجودة العالية في استخدام الروبوت مع حلقة مغلقة للتدفق، لتقليل التذبذب البشري لأدنى حد. تستخدم شركة كيكسين للمواد الجديدة في مرحلة الطلاء النهائي الرش الكهروستاتيكي بالروبوت وردود فعل سماكة عبر الإنترنت، مع التحكم بتذبذب فروق اللون ضمن ΔE 1.0، لتلبية المتطلبات الصارمة لعملاء العلامات التجارية باتساق الدفعات.
الثامن عشر، فحص الجودة (QC): الالتصاق
الالتصاق هو أول حاجز QC لطلاء PVD المكمل. تشمل الطرق طريقة الشبكة (مائة خلية، سحب بشريط لاصق لرؤية مساحة التساقط)، طريقة السحب (قياس قوة السحب بين الطبقات)، الالتصاق بعد الغليان (إعادة القياس بعد ماء مغلي أو حرارة رطوبة عالية، للتحقق من استقرار الحرارة الرطوبة)، الالتصاق بعد دورات حرارية باردة وساخنة. لا يُحكم على "هل يلتصق مبدئياً" بل "هل يظل ملتصقاً بعد الشيخوخة" — العديد من المشاريع تجتاز مائة خلية بالكامل مبدئياً، وبعد جولة غليان تتساقط ككتل، والسبب الجذري في معالجة البرايمر أو انحلال الطلاء النهائي. أدرجت شركة كيكسين للمواد الجديدة "التصاق ثلاثي المراحل" (مبدئي، بعد الغليان، بعد الدورات الحرارية) كفحص إلزامي لكل دفعة، مع عتبات قبول واضحة، لاعتراض مخاطر الطبقات من المنبع.
التاسع عشر، اختبار رذاذ الملح والرذاذ المحايد للملح
القطع المعدنية والصحية يجب أن تجتاز اختبار رذاذ الملح. الرذاذ المحايد للملح (NSS، 5% NaCl، رش مستمر عند 35℃) عادة يتطلب 24–96 ساعة دون تآكل للقاعدة أو فقاعات؛ رذاذ أسيتات الملح (AASS) ورذاذ الملح المعجل بالنحاس (CASS) أكثر صرامة، تُستخدم للسيارات والأدوات الصحية عالية الجودة. فشل رذاذ الملح لطلاء PVD المكمل غالباً يظهر كـ: تشقق دقيق في الطلاء النهائي يسمح لنفاذ وسط التآكل، عزل غير كافٍ للبرايمر يسمح بانتشار التآكل على طول الواجهة، أو ثقوب إبرية في الطبقة المعدنية نفسها كنقطة بداية للتآكل. وسائل التحسين تشمل رفع التشابك والسماكة للطلاء النهائي، عزل كامل للحواف بالبرايمر، وتنظيف أيوني كافٍ قبل الطلاء. رذاذ الملح مؤشر شامل، يكشف في آن واحد نقاط الضعف في المعالجة الأولية والبرايمر والطلاء النهائي والطلاء بالفراغ.
أقرب للواقع من الرذاذ المستمر هو التآكل الدوري (CCT): تناوب رذاذ الملح — الجفاف — الحرارة الرطوبة، لمحاكاة تغيرات الليل والنهار والفصول، ويمكنه كشف إرهاق الواجهة وتمدد التشقق الدقيق في وقت أقصر. تعتمد السيارات والأدوات الصحية عالية الجودة CCT كمعيار قبول. عند التفسير لا يُعدّ رؤية بقع الصدأ فقط، بل الأهم "مساحة الفقاعات، عرض امتداد الخط، معدل احتفاظ الالتصاق" — خاصة ما إذا كانت مائة خلية لا تزال كاملة بعد رذاذ الملح، هو الدليل على أن نظام الطلاء يحمي الطبقة المعدنية فعلاً. تنفذ شركة كيكسين للمواد الجديدة للقطع الصحية "أساس NSS + عينة CCT" بمسار مزدوج، للتحكم في معدل الجودة اليومي ومخاطر طويلة الأمد، لتجنب مفارقة اجتياز رذاذ ملح لمرة واحدة لكن الفشل بعد ستة أشهر في الاستخدام الفعلي.
العشرون، اختبار المقاومة للاهتراء والخدش
قطع PVD تُستخدم غالباً كقطع مظهر قابلة للمس، والمقاومة للاهتراء حاسمة. الطرق الشائعة تشمل اهتراء Taber (بعجلات محددة وحمل دوران، قياس الفقد بالوزن أو تغير الضبابية)، احتكاك صوف الصلب (صوف صلب رقم 0000 بحمل معين ذهاباً وإياباً، لرؤية ترك الأثر)، صلابة القلم الرصاص (قياس صلابة سطح الطلاء النهائي، غالباً المطلوب ≥1H إلى 2H). رفع المقاومة للاهتراء يعتمد على ثلاثة: راتنج عالي التشابك للطلاء النهائي، حشو ثاني أكسيد السيليكون/ألومينا النانوي، سماكة كافية وغير مفرطة. لكن انتبه لتوازن الصلابة والمرونة — صلابة زائدة تسبب التكسر الهش، ومرونة زائدة تترك خدوشاً، ويلزم التصميم حسب سيناريو الاستخدام النهائي (هاتف يُلمس يومياً مقابل أداة صحية تصطدم نادراً).
الحادي والعشرون، الانعكاسية والبريق وفروق اللون
"الإحساس المعدني" للطبقة المعدنية يُكمي بالانعكاسية والبريق. الانعكاسية (خاصة انعكاسية المرآة) تحدد ما إذا كانت كمرآة أو كمطفأ؛ جهاز بريق 60° أو 20° يقيس بريق السطح؛ جهاز فروق اللون (CIE Lab) يقيس اتساق اللون بعد صبغ الطلاء النهائي، وΔE للدفعات عادة المطلوب ≤1.0–1.5. هذه المؤشرات تحول "الجمال من عدمه" إلى بيانات قابلة للتحكم. تحتفظ شركة كيكسين للمواد الجديدة بعينات لكل دفعة PVD في أرشيف، بمراقبة اتجاه فروق اللون والبريق لانحراف العملية، لاكتشاف مبكر لمخاطر استهلاك المادة المستهدفة وتضاؤل لون الطلاء النهائي.
تتأثر الانعكاسية وفروق اللون أيضاً بـ "معامل انكسار الطلاء النهائي": نفس الطبقة المعدنية مع طلاء نهائي بمعامل انكسار مختلف، يتغير السطوع والإشباع البصري، وهذه وسيلة "تلوين خفي" خارج التلوين. طلاء نهائي عالي معامل الانكسار يجعل الطبقة المعدنية "أكثر عمقاً وبريقاً"، ومنخفض معامل الانكسار "أكثر نعومة ورطوبة"، ويعتمد الاختيار على الملمس الذي تريده العلامة التجارية. لذا للقطع عالية الجودة، الطلاء النهائي ليس للحماية فقط، بل يشارك كجزء من "التصميم البصري" في تعريف المظهر، وهذا سبب كون وصفة الطلاء النهائي غالباً تحتاج ضبطاً مع قسم التصميم الصناعي. أدرجت شركة كيكسين للمواد الجديدة معامل انكسار الطلاء النهائي في مواصفات المظهر لمشاريع ألوان العلامات.
الثاني والعشرون، الأعطال الشائعة والحلول
| العطل | السبب | الحل |
|---|---|---|
| ثقوب إبرية في الطبقة المعدنية | انبعاث غاز البرايمر، عيوب القاعدة | معالجة كافية للبرايمر، صنفرة للمساواة |
| ضبابية بعد الطلاء | تلوث الغرفة، عدم نظافة البرايمر | تنظيف الغرفة، رفع نظافة البرايمر |
| انفصال الطلاء النهائي | انحلال الطلاء النهائي للطبقة المعدنية | تغيير طلاء نهائي لطيف، خفض السماكة |
| انحراف لوني | لون الطلاء النهائي/عدم انتظام السماكة | توحيد الرش، معايرة لون الطلاء |
| ضعف مقاومة الطقس | حماية UV غير كافية للطلاء النهائي | إضافة ماص UV وHALS |
| خدوش | صلابة الطلاء النهائي غير كافية | إضافة ثاني أكسيد السيليكون النانوي، رفع التشابك |
| فقاعات رذاذ الملح | تشقق دقيق للطلاء النهائي/عزل حواف ضعيف للبرايمر | رفع التشابك، عزل كامل للحواف |
| تشقق | سماكة مفرطة/معالجة مفرطة | خفض السماكة، ضبط منحنى المعالجة |
هذا الجدول هو "بطاقة استرجاع سريع" لاستكشاف الأخطاء الميداني، لكن كل عطل له سبب محدد في سلسلة العملية، وسنتعمق فيه واحداً تلو الآخر من القسم التالي.
الثالث والعشرون، استكشاف أخطاء التشقق (cracking)
يحدث تشقق الطلاء غالباً عند سماكة البرايمر أو الطلاء النهائي كبيرة جداً، أو معالجة مفرطة، أو فرق كبير في معامل التمدد الحراري (CTE) بين القاعدة والطلاء. تشقق البرايمر ينسخ العيب على الطبقة المعدنية م forming "تشققات زاحفة"؛ تشقق الطلاء النهائي يسمح للتآكل والخدش بالنفاذ مباشرة. فكرة استكشاف الأخطاء: أولاً قياس السماكة الفعلية هل تتجاوز المعيار (خاصة تجمع الطلاء في الزوايا)؛ ثم رؤية ما إذا كان منحنى المعالجة مفرطاً (حرارة عالية أو وقت طويل يهشن الطلاء)؛ أخيراً تقييم تطابق CTE القاعدة والطلاء، للبلاستيك عالي الحرارة مثل PA وPPS يمكن اعتبار طبقة برايمر مرنة للتخفيف. وقائياً، التحكم بسماكة الرشة الواحدة، تحسين المعالجة، وإدخال طبقة وسطية مرنة عند اللزوم، هو المزيج المعتاد لشركة كيكسين للمواد الجديدة في القطع البلاستيكية الحساسة للحرارة.
الرابع والعشرون، استكشاف أخطاء الانفصال (delamination)
الانفصال هو أخطر فشل لطلاء PVD المكمل، يظهر كارتفاع كامل للطلاء من واجهة ما. حسب الواجهة ثلاثة أنواع: انفصال القاعدة—البرايمر (معالجة أولية غير كافية، تلوث القاعدة)، انفصال البرايمر—الطبقة المعدنية (انبعاث غاز البرايمر أو عدم تطابق القطبية)، انفصال الطبقة المعدنية—الطلاء النهائي (انحلال مذيب الطلاء النهائي أو عدم ترطيب الطلاء النهائي). استكشاف الأخطاء يحدد أولاً "أين ينكسر" — برؤية كسر المجهر، وقياس قوة كل واجهة بطريقة السحب. أكثر أنواع الانفصال بسبب انحلال الطلاء النهائي شيوعاً، والحل تغيير طلاء نهائي بقوة ذوبان لطيفة، خفض سماكة الطلاء النهائي وشدة الخبز، أو طلاء "طبقة حماية انتقالية" رقيقة جداً فوق الطبقة المعدنية. انفصال القاعدة يتطلب الرجوع لفحص المعالجة الأولية وأثر علاج البلازما.
الخامس والعشرون، استكشاف أخطاء الضبابية (haze) والثقوب الإبرية
الضبابية تجعل الطبقة المعدنية تفقد المرآة، وكأنها مغطاة بطبقة رمادية، والسبب الجذري غالباً في "التلوث" و"انبعاث الغاز". التلوث يشمل غرفة متسخة، أكسدة المادة المستهدفة، سطح البرايمر بحبيبات أو زيت سيليكون؛ انبعاث الغاز يشمل برايمر غير معالج بالكامل، مركبات طيارة متبقية داخل القطعة البلاستيكية. الثقب الإبري هو "ثقب" يخترقه انبعاث الغاز في الطبقة المعدنية، ويشير أيضاً لعزل البرايمر والقاعدة. استكشاف الأخطاء يفضل "تجربة مقارنة": نفس دفعة البرايمر، مجموعة معالجة كاملة ومجموعة غير كافية، في نفس الغرفة للمقارنة — إن كانت المجموعة الكاملة بلا ثقوب، المشكلة في انبعاث البرايمر؛ إن كانت كلتا المجموعتين ضبابيتين، فافحص الغرفة والمادة المستهدفة. هذا الاستقصاء المنهجي أكثر كفاءة بكثير من التجربة والخطأ بالخبرة.
السادس والعشرون، تقنية PVD الملون والصبغ بالطلاء النهائي
PVD الملون هو أكبر نقطة ساخنة في السنوات الأخيرة. مساران للتحقيق: الأول سبائك المادة المستهدفة وغاز التفاعل للتلوين، مثل تيتانيوم+نيتروجين يعطي TiN ذهبي، كروم+نيتروجين يعطي CrN رمادي بندقية، زركونيوم يعطي أسود رمادي، إنديوم قصدير يعطي أزرق بنفسجي، اللون من تداخل بصري للغشاء الرقيق لا من صبغة؛ الثاني صبغ طلاء نهائي شفاف بعد الطلاء، بصبغة شفافة دقيقة جداً لصبغ الطبقة الفضية إلى شامبين، ذهب وردي، أزرق ملكي وغيرها، مرن ومنخفض التكلفة. غالباً يُدمج المساران: المادة المستهدفة تعطي اللون الأساسي، والطلاء النهائي للتعديل والحماية. الصبغ بالطلاء النهائي يتطلب صبغة عالية الجودة — يجب أن تكون شفافة، مقاومة للطقس، لا تتفاعل مع الطبقة المعدنية، ومستقرة التشتت دون تكتل، وإلا يظهر انحراف لوني وضبابية. راكمت شركة كيكسين للمواد الجديدة لوحات ألوان معيارية كشامبين الذهبي، رمادي بندقية، ذهب وردي في نظام الصبغ بالطلاء النهائي، للعملاء للمطابقة المباشرة.
جوهر إظهار لون PVD الملون هو تداخل الأغشية الرقيقة: الضوء ينعكس على السطحين العلوي والسفلي للطبقة المعدنية مكوناً فرق مسار بصري، وتداخل بناء لطول موجة محدد يظهر اللون، وكل تغير بعشرات النانومترات في السماكة يقفز اللون، مشابه لفقاعة الصابون وغشاء الزيت. لذا فإن لون نتريد الناتج عن تفاعل المادة المستهدفة يحدده "السماكة + معامل الانكسار + القاعدة" معاً، رقيق جداً لكن لونه كثيف ولا يبهت — وهو ما لا يمكن للصبغ بالصبغة. الصبغ بالطلاء النهائي هو "تلوين فيزيائي": إضافة صبغة دقيقة في غشاء شفاف، لصبغ الطبقة الفضية كلياً نحو اللون الهدف، وميزته تغيير اللون بمرونة على نفس الطبقة الفضية دون تغيير المادة المستهدفة. عند الدمج، المادة المستهدفة تحدد اللون الأساسي، والطلاء النهائي للتعديل حسب العلامة، وهو الممارسة السائدة لقطع PVD متعددة الألوان عالية الجودة حالياً.
السابع والعشرون، تطبيق الصناعة: الأدوات الصحية
الأدوات الصحية هي واحدة من أكبر الأسواق عالية الجودة لطلاء PVD المكمل. صنابير، رؤوس دش، أدوات الحمام تستخدم PVD بديلاً عن الطلاء الكهربائي، لتحصل على ملمس معدني حقيقي (مشطوف، مرآة، شامبين ذهبي)، وتتجنب مياه عادمة ثقيلة ومخاطر RoHS للطلاء الكهربائي، كما مقاومة بصمات الأصابع وسهلة التنظيف. صعوبة القطع الصحية في "التلامس الطويل مع الماء والمنظفات" — متطلبات رذاذ الملح ومقاومة الكيماويات عالية، والطلاء النهائي يجب أن يعزل الحواف كاملة، والبرايمر يجب أن يغلق القاعدة تماماً. تخدم شركة كيكسين للمواد الجديدة عدة علامات صحية في فوشان، ورفعت خطة طلاء PVD المكمل عمر رذاذ الملح من الأساسي إلى عالي الجودة، وحافظت على معدل الجودة بفحص التصاق ورذاذ ملح لكل دفعة. للأدوات الصحية، طلاء PVD المكمل ليس ترقية مظهر فقط، بل خيار حتمي للامتثال البيئي.
الثامن والعشرون، تطبيق الصناعة: السيارات
تستخدم السيارات طلاء PVD المكمل في الشعارات الرأسية، أشرطة الشبك، مقابض الأبواب، ألواح نقل الحركة، أغطية العجلات وغيرها من "زخارف معدنية مرئية". متطلبات السيارات الأكثر صرامة: مقاومة الطقس (عشر سنوات خارجية بلا بهتان)، مقاومة الحرارة (قرب حجرة المحرك)، مقاومة الخدش (غسيل السيارة والحصى)، مقاومة الكيماويات (فضلات الطيور، صمغ الأشجار، سائل إزالة الجليد). قطع سيارات PVD تستخدم غالباً رش مغناطيسي لكروم أو تيتانيوم، وطلاء نهائي PU أليفاتي عالي التشابك مع ماص UV وHALS، وتُدار بنظام مثل TS16949. الصعوبة في انتظام الطلاء المحيطي للقطع الكبيرة غير المنتظمة وعزل الزوايا — مما يتطلب عكسياً معالجة عيوب الزوايا في البرايمر منذ مرحلة المعالجة الأولية. تركز شركة كيكسين للمواد الجديدة مع عملاء قطع السيارات على مؤشرين صارمين: "مقاومة طقس الطلاء النهائي + عزل الزوايا".
قطع سيارات PVD غالباً تُصنع "ثنائية اللون" و"حجب موضعي": على نفس القطعة يوجد سطح معدني لامع وبلاستيك مطفأ معاً، عبر حجب دقيق (masking) وتجريد بالليزر، مما يتطلب متطلبات عالية لتغطية الحواف بالطلاء المكمل والتحكم ببقايا لاصق الحجب. إضافة لذلك، اللوائح المركبة لها متطلبات VOC/درجة رائحة للمركبات العضوية المتطايرة والرائحة، وراتنج الطلاء النهائي يجب منخفض الرائحة ومنخفض الاستخلاص. مع ارتفاع حاجة السيارات الكهربائية لملمس معدني داخلي، يتوسع طلاء PVD المكمل من الزينة الخارجية إلى أشرطة داخلية وأزرار، وطورت شركة كيكسين للمواد الجديدة سلسلة طلاء نهائي مخصص لمؤشري VOC ومقاومة الطقس للوائح المركبات.
التاسع والعشرون، تطبيق الصناعة: إلكترونيات 3C
إطار الهاتف، حلقة الكاميرا، شعار الحاسوب المحمول، هيكل الساعة الذكية هي سوق نمو عالي لطلاء PVD المكمل. خصائص قطع 3C هي "تُلمس يومياً، خفيفة ورقيقة، متعددة الألوان"، لذا الطلاء النهائي يجب أن يوازن مقاومة الاهتراء (احتكاك يومي)، المرونة (لا يتشقق عند السقوط)، الرقة (لا يزيد السماكة)، اللون (لون العلامة). PVD يتفوق هنا بملمس معدني حقيقي + مرونة لونية، لكن التحدي في طلاء نهائي رقيق جداً يحمي ويبقى شفافاً، وتعقيد الطلاء المحيطي والحجب (masking) للإطار غير المنتظم. في طلاء PVD المكمل لإطار 3C، تعتمد شركة كيكسين للمواد الجديدة على إدراج انبعاث غاز البرايمر وقوة الطبقة بين الطلاء النهائي كفحص إلزامي لكل دفعة، لخفض معدل الانفصال لأدنى حد، وتلبية متطلبات العلامات الصارمة للاتساق.
الثلاثون، تطبيق الصناعة: الساعات والنظارات والسلع الاستهلاكية عالية الجودة
هياكل وأساور الساعات، إطارات النظارات، الأقلام الفاخرة، إكسسوارات المجوهرات هي سوق "قطع صغيرة عالية الهامش" لطلاء PVD المكمل. هذه القطع عالية القيمة للوحدة، المظهر هو العلامة، تلامس الجلد عند الارتداء (تحتاج منخفض التحسس ومقاومة العرق)، وغالباً تتطلب ألوان عالية الجودة كالأسود والذهبي والرمادي البندقية. ميزة PVD هنا مقابل الطلاء الكهربائي هي ألوان غنية وغير محسسة (طبقة معدنية حقيقية + طلاء نهائي مغلق، لتجنب إطلاق النيكل)، ومقابل الكروم المقلد ملمس ومقاومة اهتراء. الصعوبة في التحميل الجماعي للقطع الصغيرة ودقة الحجب — كل قطعة صغيرة يجب أن تُطلى بالتساوي ودون عيوب من التعليق. هذا السوق هو أحد اتجاهات خط القطع الصغيرة لشركة كيكسين للمواد الجديدة في فوشان.
صعوبة عملية القطع الصغيرة لطلاء PVD المكمل في "التعليق والحجب": نقطة التعليق تترك منطقة بلا طلاء، ولاصق الحجب إن بقي تحت الطلاء النهائي يشكل عيباً، لذا تصميم التعليق واختيار مادة الحجب تقنية بحد ذاتها. لذا تستخدم القطع الصغيرة عالية الجودة تعليق لحام نقطي، سدادات حجب مرنة وطلاء قابل لل剥، تُزال بدقة بعد الطلاء بلا أثر. للقطع الملامسة للجلد (ساعات، نظارات)، يجب أن يجتاز الطلاء النهائي فحص إطلاق النيكل والمواد المحسسة، لتجنب مخاطر واجهة الطبقة المعدنية الحقيقية — الإغلاق الكامل وعدم هجرة النيكل هو الأساس. تدير شركة كيكسين للمواد الجديدة خط القطع الصغيرة "إخفاء نقطة التعليق + صفر بقايا حجب" كنقطة مفتاحية لمعدل الجودة.
الحادي والثلاثون، مقارنة بيئية بين PVD والطلاء الكهربائي
البيئة هي الدافع الجذري لاستبدال PVD بالطلاء الكهربائي. الطلاء الكهربائي ينتج سوائل وغازات عادمة تحتوي معادن ثقيلة كالكروم والنيكل والنحاس، تكلفة معالجة عالية وضغط امتثال كبير، والاتحاد الأوروبي RoHS وREACH يقيدان بشدة الكروم السداسي وإطلاق النيكل؛ PVD جاف بالكامل، بلا سائل طلاء كهربائي، بلا عادم سائل، وكفاءة استخدام ذرات المعدن عالية، بلا انبعاث معادن ثقيلة تقريباً، فقط استهلاك طاقة وفقدان طفيف للمادة المستهدفة. من جهة الطلاء المكمل، إن اتجه البرايمر والطلاء النهائي للمائي أو عالي الصلب، ينخفض VOC الكلي بكثير عن الطلاء التقليدي. بالطبع استثمار وطاقة معدات PVD ليست منخفضة، والغرفة تحد شكلاً، لذا "البيئة" ميزة نسبية لا مطلقة — لكن في سياق تشديد الامتثال، يتحول طلاء PVD المكمل من "خيار عالي الجودة" إلى "خيار إلزامي".
من دورة الحياة، تركز طاقة PVD على الحصول على التفريغ ورش المادة المستهدفة، واستهلاك الطاقة للقطعة أعلى من الطلاء بالرش لكن أقل من معالجة ثلاثة عوادم الطلاء الكهربائي كاملة؛ إن استخدم الطلاء المكمل مائياً أو عالي الصلب، ينخفض VOC أكثر. لشركات التصدير، مسار PVD أسهل لاجتياز التصميم البيئي الأوروبي ومراجعة البصمة الكربونية، وتجنب عدم يقين امتثال سلسلة الطلاء الكهربائي. يجب الإشارة موضوعياً أن PVD ليس بلا أثر — إنتاج المادة المستهدفة وتصنيع المعدات له انبعاث كربوني upstream، ولا توجد حالياً عملياً تقنية لاسترجاع غشاء PVD، لذا تُفهم "البيئة" كـ "أفضل بكثير نسبياً من الطلاء الكهربائي" لا خضراء مطلقة. في توصيات الاختيار، تضع شركة كيكسين للمواد الجديدة متطلبات امتثال سوق التصدير للعميل كأول وزن لنظام التوصية.
الثاني والثلاثون، سلسلة التوريد وتنسيق الاختيار
طلاء PVD المكمل يتضمن سلسلة توريد عبر الشركات: مصنع القاعدة (بلاستيك/معدن) → مصنع المعالجة الأولية والرش → مصنع الطلاء بالفراغ → مصنع الطلاء النهائي والفحص النهائي، وأحياناً لعدة موردين. أكبر خطر هو "كل يدير جزءه، مسؤولية غير واضحة" — عند الانفصال، مصنع الطلاء يقول البرايمر سيء، ومصنع الرش يقول الغرفة ملوثة. الحل هو بناء "نافذة عملية مشتركة": شركة الطلاء المكمل (مثل كيكسين للمواد الجديدة) تضع انبعاث غاز البرايمر، انحلال الطلاء النهائي، السماكة والمعالجة كمؤشرات تسليم واضحة، وتتفق مع مصنع الطلاء بالفراغ على معلمات الغرفة ومواصفات التنظيف الأيوني، لتحويل "التعاون" الغامض إلى معايير واجهة قابلة للقياس. عند اختيار المورد، أعط الأولوية لشريك نظامي يستطيع تغطية قوة الطبقات من البداية للنهاية، لا مورد يبيع الطلاء فقط.
في مراقبة المواد الواردة والعمليات، ينبغي لشركات الطلاء المكمل أن تدرج "معدل فقدان الوزن للبرايمر، وقوة مذيب طلاء النهائي (قيمة KB أو معامل الذوبان)، وتوزيع سمك الطبقة، ودفعة معجون الألوان" كبنود فحص للمواد الواردة، بدلاً من انتظار المنتج النهائي لاكتشاف المشاكل. أما بالنسبة لمصانع الطلاء بالرذاذ المفرغ (PVD)، فيُتفق على "نظافة الحجرة، وقوة التنظيف الأيوني، وعتبة استهلاك الهدف"، وتُشارك بيانات رذاذ الملح والالتصاق لكل دفعة لتشكيل حلقة مغلقة. هذا التعاون في سلسلة التوريد المدفوع بالبيانات هو القفزة الحاسمة لملحقات PVD من "القدرة على صنع عينة" إلى "الشحن المستقر". خط إنتاج كيكسين للمواد الجديدة (KeXin New Material) في فوشان يعمل وفقاً لمنطق التعاون هذا، محولاً التنازع بين المصانع إلى مؤشرات واجهة قابلة للمساءلة، مما يقلص بشكل ملحوظ دورة التسلق للمشاريع الجديدة.
ثلاثة وثلاثون، المعايير والمواصفات
على الرغم من أن طلاء ملحقات PVD يعد مجالاً دقيقاً، إلا أنه يمكن الرجوع إلى عدة معايير عامة لبناء نظام رقابة داخلي. يُشير الالتصاق إلى GB/T 9286 (طريقة الشبكة) وISO 2409؛ ويُشير رذاذ الملح إلى GB/T 10125 (محايد، خلّي، مسرّع بالنحاس)؛ ويُشير التآكل إلى GB/T 1768 (Taber) وASTM D4060؛ ويُشير فرق اللون واللمعان إلى CIE وASTM D523؛ ويمكن الرجوع إلى نظام TS16949 الخاص بـ OEM للسيارات للمعالجة الأولية للبلاستيك والالتصاق. والأهم هو المعايير التي تحددها الشركة نفسها — كتابة "معدل فقدان الوزن بالغاز، وقوة الشد بين الطبقات، ونسبة الحفاظ على الالتصاق بعد رذاذ الملح" كمواصفات واضحة، تُستخدم كمعيار للمواد الواردة والشحن. كيكسين للمواد الجديدة في فوشان يدفع فحص كل دفعة بهذه المواصفات الداخلية، بدلاً من الاعتماد فقط على الفحص النهائي لانتقاء التالف.
أربعة وثلاثون، الاستثمار في المعدات والجدوى الاقتصادية لخط الإنتاج
الجدوى الاقتصادية لملحقات PVD تتطلب حساب "حساب السلسلة الكاملة" وليس "حساب المرحلة الواحدة". معدات الطلاء بالفراغ تكلف من عدة ملايين إلى عشرات الملايين، وكفاءة تحميل الحجرة تحدد التكلفة الموزعة؛ ولكن إذا تم تنفيذ الطلاء المكمل بشكل جيد، فيمكنه تقليل معدل عيوب الطلاء وإعادة العمل بشكل كبير — تكلفة إعادة العمل لانفصال طبقة واحدة أعلى بكثير من استثمار إتقان البرايمر. من حيث العائد على الاستثمار، غالباً ما تختار المصانع الصغيرة والمتوسطة "الطلاء بالفراغ بالاستعانة بمصادر خارجية + بناء طلاء الرش المكمل ذاتياً"، للاحتفاظ ببرايمر وطلاء النهائي الأكثر تأثيراً على معدل الجودة في أيديها؛ بينما تميل العلامات التجارية ذات الكميات الكبيرة إلى "خط إنتاج متكامل للرش—الطلاء بالفراغ—طلاء النهائي" للتحكم في الإيقاع والسرية. في كل الحالات، يمثل نضج عملية الطلاء المكمل "مفتاحاً خفياً" لمعدل الجودة والتكلفة لخط الإنتاج بأكمله.
خمسة وثلاثون، الخبرة الهندسية وحالات كيكسين للمواد الجديدة
بصفتها شركة طلاء وظيفي محلية في فوشان، يمكن تلخيص خبرة كيكسين للمواد الجديدة (kexinMaterials) في طلاء ملحقات PVD في ثلاث نقاط. الأولى "البرايمر يحدد الحد الأدنى": جعل إطلاق الغاز من البرايمر، ومرآوية السطح، والالتصاق خطوطاً أساسية غير قابلة للتفاوض، وكل المشاريع يجب أن تجتاز هذه الثلاثة في العينة الأولى. الثانية "طلاء النهائي يحدد الحد الأعلى": مقاومة الطقس، ومقاومة التآكل، والتلوين لطلاء النهائي تحدد المستوى النهائي للمنتج، وتُصمم حسب سيناريو الاستخدام النهائي (الحمام/السيارات/3C) بتصنيفات. الثالثة "التحقق من قوة الطبقات عبر العملية الكاملة": الالتصاق في المراحل الأولية، وغليان الماء، والدورات الباردة والساخنة يُفحص لكل دفعة، للقضاء على مخاطر الانفصال قبل الشحن. في الحالات المحددة، رفع أحد عملاء الحمام عمر رذاذ الملح بمستوى واحد عبر الحل المكمل، وخفض عميل 3C معدل انفصال الإطار الأوسط إلى مستوى منخفض في الصناعة — وهذا يؤكد حكم "أن الطلاء المكمل يمثل نصف وزن مشروع PVD".
ستة وثلاثون، ملخص اقتراحات الاختيار والتنفيذ
بضع اقتراحات للمؤسسات التي تستعد لطلاء ملحقات PVD. أولاً، حدد سيناريو الاستخدام النهائي أولاً ثم اختر النظام: الحمام يركز على رذاذ الملح، والسيارات على مقاومة الطقس، و3C على الرقة والتآكل، وتختلف الراتنجات وسمك الطبقة accordingly. ثانياً، أتقن البرايمر: المعالجة الكافية، وتسوية المرآة، والتحكم الصارم في إطلاق الغاز، وهذا أساس كل شيء. ثالثاً، يجب أن يكون طلاء النهائي لطيفاً وصلباً بما يكفي: قوة ذوبان لطيفة لمنع التآكل، وتشابك عالٍ + مالئ نانو لرفع التآكل، ومعجون تلوين شفاف ومقاوم للطقس. رابعاً، أنشئ نافذة عملية مشتركة: اتفق مع مصنع الطلاء بالفراغ على المعلمات وحدود المسؤولية، وحول قوة الطبقات إلى مؤشر تسليم. خامساً، استخدم البيانات لإدارة معدل الجودة: معدل فقدان الوزن، وسمك الطبقة، وفرق اللون، والالتصاق ثلاثي المراحل كفحص روتيني. خط إنتاج كيكسين للمواد الجديدة (kexinMaterials) في فوشان يعمل وفقاً لهذا المنطق، ويمكن أن يكون نموذجاً مرجعياً لتنفيذ طلاء ملحقات PVD. في المستقبل، مع نضج PVD الملون والطلاء المكمل المائي، سيشكل طلاء ملحقات PVD مع المسار المائي أو عالي الصلب المحاكي للكروم طبقات واضحة من "المعدن الحقيقي الفاخر—المعدن المحاكى للإنتاج الضخم"، تغطي الطيف الكامل من الاحتياجات من السلع الفاخرة إلى الاستهلاك الجماهيري.
من منظور تجاري، تتطور قيمة طلاء ملحقات PVD من "الحماية السلبية" إلى "القيمة المضافة النشطة": عبر التلوين وطلاء النهائي الوظيفي، يمكن للغشاء المعدني نفسه أن يشتق ألواناً حصرية للعلامة التجارية، ومضادة للبصمات، ومضادة للبكتيريا، وملمساً مطفأً كنقاط بيع إضافية، محولاً الطلاء إلى حامل للتمايز المنتج. للمصنعين، يعني هذا أن الطلاء المكمل لم يعد مركز تكلفة، بل أداة لزيادة السعر. كيكسين للمواد الجديدة في فوشان جعلت "تخصيص لون العلامة التجارية + طلاء النهائي الوظيفي" كقطب نمو أعمال جديد، مع التوافق المائي لتقليل VOC، بما يتماشى مع المطالب المزدوجة للعلامات التجارية النهائية للاستدامة والتمايز.
الأسئلة الشائعة (FAQ)
س1: هل يتطلب PVD بالضرورة طلاءً مكملاً؟
الغشاء المعدني رقيق جداً، وبدون حماية يفقد اللمعان ويتساقط بسرعة، واللون أحادي. البرايمر يضمن الالتصاق والتسطيح، وطلاء النهائي يوفر الحماية والتلوين، والطبقتان أساسيتان بشكل عام. قطع زخرفية نقية وغير ملموسة وقصيرة العرض يمكنها الاستغناء عن طلاء النهائي، لكن البرايمر لا يمكن الاستغناء عنه تقريباً.
س2: لماذا تظهر ثقوب إبرية على قطع PVD بعد الطلاء؟
معظمها بسبب عدم معالجة البرايمر بالكامل وإطلاق الغاز، أو نسخ عيوب المادة الأساسية بواسطة الغشاء المعدني. الحل في المعالجة الأولية: إتقان البرايمر، والصنفرة للتسوية، والتحكم في بقايا المذيب. يمكن أيضاً استخدام تجارب مقارنة لتحديد ما إذا كان السبب إطلاق غاز البرايمر أو مشكلة الحجرة.
س3: هل يمكن لطلاء النهائي أن "يذيب" الغشاء المعدني؟
نعم، إذا كانت قوة ذوبان طلاء النهائي قوية جداً. ويظهر كانفصال بين الطبقات. الحل هو اختيار طلاء نهائي لطيف على الغشاء المعدني، أو تقليل سمك طلاء النهائي وشدة الحرق، وعند الضرورة إضافة طبقة حماية انتقالية رقيقة جداً فوق الغشاء المعدني.
س4: هل يمكن لـ PVD إنتاج اللون الذهبي؟
نعم. عبر لون سبيكة الأهداف مثل التيتانيوم/الزركونيوم نفسها (مثل TiN الذهبي)، أو طلاء نهائي شفاف ملون بالذهبي بعد الطلاء، ويمكن تحقيق الذهبي الشامبيني والذهبي الوردي، وأكثر مرونة وأفضل للبيئة من الطلاء الكهربائي.
س5: هل يمكن طلاء قطع البلاستيك بـ PVD؟
نعم، لكن البلاستيك يجب أن يتحمل حرارة حجرة الفراغ، ويجب أن يغلق البرايمر الغاز لمنع الإطلاق، ويستخدم معزز التصاق لحل الطاقة السطحية المنخفضة. ABS/PC شائعة، وPA وPPS وغيرها تحتاج تقييم تحمل الحرارة وتطابق CTE.
س6: على ماذا يعتمد طلاء ملحقات PVD في مقاومة الطقس؟
يعتمد على تركيبة راتنج أليفاتي لطلاء النهائي + ماص UV + HALS، وسمك الطبقة الكافي ودرجة التشابك، للحفاظ على اللمعان واللون في الهواء الطلق طويلاً. الدرجة السيارات تتطلب تشابكاً عالياً ورصد فرق اللون الدوري.
س7: كم ساعة عادةً ما يُطلب في اختبار رذاذ الملح؟
حسب الصناعة: قطع زخرفية عادية 24–48 ساعة، حمام فاخر 72–96 ساعة، سيارات وقطع صارمة بـ CASS تصل إلى عشرات أو مئات الساعات المكافئة. المفتاح هو نسبة الحفاظ على الالتصاق بعد رذاذ الملح، وليس فقط النظر لوجود صدأ أم لا.
س8: أيها أكثر صديقاً للبيئة، PVD أم الطلاء الكهربائي؟
PVD جاف بدون نفايات سائلة وبدون انبعاثات معادن ثقيلة، وأفضل بيئياً من الطلاء الكهربائي عموماً؛ الطلاء الكهربائي له ضغط معالجة ثلاثة نفايات ومقيد بـ RoHS/REACH. الثمن هو استثمار عالي في معدات PVD ومحدودية الأشكال، مناسب لسيناريوهات متطلبات الامتثال العالية.
س9: ما هو سمك البرايمر وطلاء النهائي عادةً؟
البرايمر 8–20 ميكرون، وطلاء النهائي 10–25 ميكرون، والغشاء المعدني 0.1–3 ميكرون، وإجمالي الطلاء غالباً 20–45 ميكرون. الانحراف عن النطاق يجلب مخاطر عدم كفاية غلق الغاز أو التشقق أو إخفاء المظهر المعدني.
س10: كيف يتم التحكم في فرق اللون للطلبات الصغيرة متعددة الألوان؟
عبر لوحة ألوان قياسية + مقياس فرق اللون (ΔE≤1.0–1.5) + معايرة دفعة معجون لون طلاء النهائي. كيكسين للمواد الجديدة تحفظ عينة لكل دفعة وتبني ملفاً، وترصد انجراف العملية عبر اتجاه فرق اللون واللمعان، لاكتشاف تدهور معجون اللون مبكراً.
س11: ما هي مدة التسليم وتكلفة طلاء ملحقات PVD؟
التكلفة أعلى من الطلاء بالرش العادي (تعقيد المعدات والعملية)، لكن أقل من الطلاء الكهربائي الكامل وتكلفة الامتثال أقل؛ المدة تتأثر بتحميل حجرة الفراغ وإيقاع الرش المكمل، والخط المتكامل هو الأسرع. المصانع الصغيرة والمتوسطة بالاستعانة بمصادر خارجية للفراغ + بناء الرش الذاتي توازن بين التكلفة والسيطرة.
س12: كيف نحكم على موثوقية المورد؟
انظر ثلاثة أمور: هل لديه مؤشرات تسليم كمية لإطلاق غاز البرايمر/تآكل طلاء النهائي/قوة الطبقات؛ هل مستعد لبناء نافذة عملية مشتركة مع مصنع الفراغ؛ هل لديه سجلات فحص روتيني للالتصاق ثلاثي المراحل. الشريك النظامي الذي يضمن قوة الطبقات أفضل من مورد يبيع الطلاء فقط.
قراءات إضافية
- معجون الألومنيوم المائي والطلاء المعدني المائي — أفكار تأثير معدني صديق للبيئة مكمل لـ PVD.
- طلاء المعالجة الأولية قبل وبعد الطلاء الكهربائي للبلاستيك — مقارنة المعالجة الأولية لتعدين البلاستيك (الكهربائي وPVD).
- طلاء محاكي الطلاء الكهربائي/الطلاء بالفراغ البديل المعدني — مسار معدني محاكى لا يعتمد على معدات PVD.