Mạ chân không (PVD, lắng đọng vật lý từ pha hơi) có thể tạo ra màng kim loại thực sự trên bề mặt chi tiết, cảm quan gần giống mạ điện nhất, lại thân thiện môi trường không có nước thải mạ điện. Nhưng điểm yếu của nó cũng rất rõ ràng: màng kim loại quá mỏng (thường chỉ vài phần mười đến vài micromet), để lộ trực tiếp sẽ bị oxy hóa, trầy xước, ăn mòn, và màu sắc đơn điệu (phần lớn là màu bạc, nhôm tự nhiên). Để làm cho màng kim loại PVD "vừa đẹp vừa bền lại có thể đổi màu", nhất định phải dựa vào "lớp phủ đi kèm" phun phủ — sơn lót trước khi mạ để bịt kín và làm phẳng đáy, đảm bảo độ bám dính của màng kim loại; sơn phủ sau khi mạ để bảo vệ màng kim loại, điều chỉnh màu và tạo khả năng chịu thời tiết, chịu trầy. Có thể nói, màng kim loại PVD là "nhân vật chính", lớp phủ đi kèm là "người quản lý và vệ sĩ". Bài viết này tập trung vào hai lớp sơn phun này, làm rõ cách chọn, cách làm, cách khắc phục sự cố, và hệ thống tổng hợp chuỗi kiến thức hoàn chỉnh từ hóa học nhựa, thông số quy trình, lựa chọn thiết bị đến kiểm tra chất lượng, ứng dụng ngành.
Công ty TNHH Vật liệu mới Kexin (Quảng Đông) (kexinMaterials) tọa lạc tại Phật Sơn, Quảng Đông, là doanh nghiệp lớp phủ chức năng hướng tới sơn công nghiệp, có hệ thống trưởng thành trong lớp phủ đi kèm PVD (đặc biệt là sơn lót và sơn phủ cho đồ vệ sinh, linh kiện ô tô, khung giữa 3C). Kinh nghiệm kỹ thuật của họ cho thấy: thành bại của dự án PVD, lớp phủ đi kèm phun thường chiếm một nửa trọng số, nhưng lại dễ bị coi nhẹ nhất. Rất nhiều khách hàng dồn sức vào buồng chân không và vật liệu tiêu hao, kết quả màng kim loại mạ đẹp đến mấy, vào đến sơn phủ là bong lớp, vào hộp phun sương muối là gỉ sét, xét đến cùng là lớp phủ đi kèm chưa làm kỹ.
Một, Cấu trúc hai lớp của lớp phủ đi kèm PVD
Lớp phủ đi kèm PVD là điển hình của lớp kép "sơn lót + sơn phủ". Sơn lót thi công trước khi mạ chân không, có ba tác dụng: một là lấp phẳng khuyết tật vi mô của nền, tạo cho màng kim loại một bề mặt gương phẳng (màng kim loại sẽ sao chép y nguyên bề mặt nền, sơn lót không phẳng thì mạ ra sẽ mờ); hai là bịt kín nền (đặc biệt nhựa) khỏi chất chống dính và khí, ngăn việc xả khí khi mạ gây lỗ châm trên màng; ba là cung cấp bám dính hai chiều với nền và màng kim loại. Sơn phủ thi công sau khi mạ, tác dụng là bảo vệ màng kim loại mỏng khỏi trầy xước oxy hóa, kháng tia UV và hóa chất, và có thể qua màu trong suốt nhuộm màng bạc thành champagne, xám súng, vàng hồng,...
Cả hai lớp đều không thể bỏ: thiếu sơn lót, màng kim loại bám kém, khuyết tật nền lộ ra; thiếu sơn phủ, màng kim loại nhanh mất bóng thậm chí bong. Trên chi tiết cao cấp, đôi khi xuất hiện biến thể đa lớp "sơn lót — màng kim loại — sơn trung gian — sơn phủ", nhưng bản chất vẫn được định nghĩa bởi hai lớp chức năng cốt lõi là sơn lót và sơn phủ. Hiểu điểm này là nền tảng cho mọi lựa chọn và khắc phục sự cố phía sau.
Hai, Tổng quan quy trình mạ chân không (PVD)
PVD là tên gọi chung của "lắng đọng vật lý từ pha hơi", khác với lắng đọng hóa học từ pha hơi (CVD), nó không dựa vào phản ứng hóa học, mà chuyển vật liệu tiêu hao kim loại rắn thành nguyên tử pha hơi bằng biện pháp vật lý, rồi lắng đọng lên bề mặt chi tiết. Quy trình chủ đạo chia làm hai loại: mạ bay hơi và mạ phún xạ magnetron. Mạ bay hơi dựa vào gia nhiệt điện trở hoặc chùm electron để hóa hơi nhôm, crom và các kim loại điểm nóng chảy thấp, thiết bị đơn giản, lắng đọng nhanh, nhưng lực kết dính màng và khả năng phủ bao quát trung bình; phún xạ magnetron thì dưới sự ràng buộc của điện trường và từ trường, dùng ion argon bắn phá vật liệu tiêu hao, "bắn" titan, crom, indi, zirconi và kim loại điểm nóng chảy cao thành đám mây nguyên tử, màng đặc, lực kết dính mạnh, có thể mạ hợp kim và hợp chất, là dòng chính PVD cao cấp hiện nay. Bất kể loại nào, chi tiết đều hoàn thành lắng đọng dưới chân không cao (thường 10^-3 đến 10^-5 Pa), độ chân không quyết định trực tiếp độ tinh khiết và màu sắc màng.
Màng kim loại mạ PVD chân thực, dẫn điện, cảm quan gương mạnh, và toàn bộ khô, không dung dịch mạ, không nước thải kim loại nặng, đây là ưu thế môi trường cốt lõi so với mạ điện. Nhưng lớp màng cực mỏng — màng PVD trang trí thông thường chỉ 0,1–3 micromet, mỏng hơn tờ giấy hàng chục lần. Lớp kim loại mỏng như vậy, bản thân hầu như không có khả năng bảo vệ cơ học, màu sắc cũng bị giới hạn bởi hợp kim vật liệu tiêu hao, do đó nhất định phải dựa vào hai lớp sơn phun trước sau để bổ sung chức năng.
Ngoài bay hơi và phún xạ magnetron, PVD trang trí còn thường dùng mạ ion hồ quang đa cực (Arc Ion Plating): hồ quang sinh ra plasma kim loại mật độ cao trên bề mặt vật liệu tiêu hao, tỷ lệ ion hóa cao, lực kết dính màng cực mạnh, thích hợp cho lớp cứng dụng cụ và vệ sinh yêu cầu bám khắt khe, nhưng vẩy hồ quang dễ sinh hạt lớn, cần lọc hồ quang hoặc đánh bóng sau. Lựa chọn vật liệu tiêu hao quyết định hệ màng:靶 nhôm được màng trắng bạc,靶 crom được xám thép không gỉ,靶 titan được xám bạc và có thể phản ứng thành TiN vàng,靶 zirconi được xám ấm, hệ indi thiếc được tím xanh lạnh. Khí phản ứng (nitơ, acetylene, oxy) phản ứng với vật liệu tiêu hao sinh nitrua, cacbua, oxit màng màu, đây là nguyên lý nền của PVD màu. Với doanh nghiệp lớp phủ đi kèm, hiểu hệ靶 và hệ màng, mới có thể phối hợp tính cực của sơn lót và nhuộm màu của sơn phủ với màng kim loại.
Ba, Tại sao màng kim loại nhất định phải dựa vào lớp phủ đi kèm
Để màng kim loại PVD lộ ra sử dụng đơn lẻ hầu như không khả thi, có bốn lý do. Thứ nhất là quá mỏng: màng vài phần mười micromet một trầy là vỡ, móng tay cũng để lại vết. Thứ hai là quá mềm: nhôm, bạc các kim loại trang trí này bản thân độ cứng thấp, không có màng cứng bảo vệ rất dễ mòn. Thứ ba dễ oxy hóa và ăn mòn: màng bạc sẽ lưu hóa đen, màng nhôm sẽ oxy hóa mất bóng, và biên nền không bịt kín sẽ khiến ăn mòn lan theo giao diện. Thứ tư là màu giới hạn: màng kim loại tinh khiết phần lớn trắng bạc hoặc nhôm tự nhiên, muốn có champagne, xám súng, vàng hồng, tím xanh phong phú, nhất định phải nhờ sơn phủ nhuộm màu hoặc hợp kim vật liệu tiêu hao phối hợp. Bốn điểm này cùng quyết định — lớp phủ đi kèm không phải điểm thêm hoa trên gấm, mà là tiền đề màng kim loại PVD có thể "sống sót, bán được".
Trong case thực tế, chi tiết PVD bỏ sơn phủ để trong kho vài tháng là mất bóng toàn bộ, tay lau là trôi màu; chi tiết sơn lót làm bớt công đoạn, màng kim loại như giấy thiếc bong từng mảng. Còn ẩn hơn là "đạt chuẩn giả": vừa mạ xong sáng lóa, qua một tuần sương muối hoặc ngâm nước ấm là bong bóng — vì giao diện chưa thực sự kết dính. Vậy lớp phủ đi kèm không phải hạng mục chi phí, mà là bộ chuyển đổi đưa "điểm bán kim loại thật" của PVD thành "sản phẩm giao được". Với bên thương hiệu, sự ổn định hệ thống lớp phủ quyết định trực tiếp tỷ lệ khiếu nại và trả hàng hậu mãi, đây mới là lý do nó chiếm một nửa trọng số dự án.
Bốn, Ba chức năng của sơn lót bóc tách lại
Sơn lót (basecoat) thi công trước khi mạ chân không, là khâu dễ bị đánh giá thấp nhất trong toàn hệ thống. Ba chức năng của nó thiếu một không được. Chức năng làm phẳng: nền dù ép phun hay dập, vi mô đều có cam, vết chảy, vết dao, lõm co, màng kim loại sẽ sao chép không sai sót các khuyết tật này, nên sơn lót phải lấp phẳng và đánh bóng ra độ phẳng cấp gương. Chức năng bịt kín: bề mặt nhựa có chất chống dính, chất dẻo hóa, bên trong có thể còn monomer và nước dư, vào buồng chân không gặp nhiệt sẽ "xả khí", khí xuyên thủng màng kim loại đang lớn tạo lỗ châm và mờ sương, sơn lót phải bịt chết các chất này. Chức năng bám dính: sơn lót vừa cắn chặt nền (đặc biệt PP, PE, PA năng lượng bề mặt thấp), vừa cung cấp giao diện có thể bám cho màng kim loại, là "keo hai mặt" của hai giao diện trên dưới. Ba chức năng này yêu cầu khác nhau với nhựa và thi công, phía sau lần lượt triển khai.
Kỹ thuật thường chia sơn lót thành hai loại "có thể đánh bóng" và "tự san phẳng": loại đánh bóng thì lấp xong lại mài, đuổi độ gương tột độ, công cao, dùng cho đồng hồ và vệ sinh; loại tự san phẳng nhờ bản thân sơn san phẳng triệt tiêu khuyết tật vi mô, nhịp nhanh, dùng cho 3C số lượng lớn. Bít khí và bám đôi khi kìm nhau — crosslink cao bít khí tốt nhưng có thể quá giòn, lực bám giảm, cần cân bằng độ phân nhánh và độ hóa lưu nhựa. Cách làm của Kexin Materials là định nghĩa "trọng số chức năng sơn lót" cho chi tiết khác nhau, vệ sinh trọng bít khí chống ăn mòn, 3C trọng san phẳng nhịp, ô tô trọng bám chịu nhiệt, theo trọng số phối công thức thay vì một bộ dùng chung.
Năm, Chọn nhựa sơn lót: UV, PU, acrylic
Nhựa sơn lót phải兼顾 "dễ đánh bóng làm phẳng" "bám nền mạnh" "trước mạ không xả khí" "lớp với màng kim loại tốt". Hệ thống thường gặp có ba loại. Một là acrylic nhiệt dẻo (acrylic), khô nhanh, tính đánh bóng tốt, bám nhựa khá, nhưng chịu nhiệt và độ crosslink thấp, kiểm soát xả khí phải nhờ sấy khô đủ. Hai là polyurethane (PU, gồm hai thành phần và hóa rắn bằng ẩm), bám mạnh, dẻo, cắn màng kim loại tốt, thích chi tiết yêu cầu lực lớp cao, nhưng tỷ lệ phối hai thành phần và quản lý thời gian hoạt hóa phải nghiêm ngặt. Ba là nhựa đóng rắn UV, năng lượng đóng rắn, hầu như không dung môi, xả khí cực thấp, nhịp nhanh, đang thành hướng sơn lót PVD cao cấp, nhưng với hình che sáng (lỗ sâu, mặt sau) đóng rắn không đều, cần phối chất khởi động quang và đồ gá chiếu. Chi tiết nhựa thường dùng sơn lót acrylic hoặc PU; chi tiết kim loại dùng sơn lót epoxy hoặc PU,兼顾 bám và chống ăn mòn.
Chỉ tiêu then chốt là "xả khí thấp" — sơn lót phải crosslink đóng rắn đủ, dung môi残留 cực thấp, nếu không vào buồng chân không gặp nhiệt xả khí, màng kim loại sẽ lỗ châm và mờ sương. Vậy cửa sổ sấy sơn lót phải khớp nhịp PVD, thà làm kỹ sơn lót ở khâu tiền xử lý, đừng mang bệnh vào buồng. Kexin Materials trên dây chuyền Phật Sơn lập cơ sở dữ liệu cửa sổ đóng rắn sơn lót cho nền khác nhau, đưa rủi ro ẩn "xả khí" lượng hóa thành chỉ tiêu mất trọng lượng và tỷ lệ lỗ châm có thểTesting.
Từ cơ lý đóng rắn, sơn lót dung môi bay hơi cộng crosslink nhựa, dung môi残留 là họa lớn; sơn lót UV nhờ chất khởi động quang phân ly sinh chủng hoạt tính khởi động trùng hợp, hầu như không dung môi, nhưng ức chế oxy khiến bề mặt đóng rắn không đủ, cần che nitrogen hoặc hậu nhiệt tiêu oxy. Sơn lót nước là hướng môi trường những năm gần đây, nhưng nước khó trừ sạch hơn dung môi, cửa sổ sấy dài hơn, và sức căng bề mặt nước cao dễ gây lõm co, cần thêm chất làm ướt và kiểm soát sạch nền nghiêm. Kexin Materials tại Phật Sơn đã xây dựng nền tảng sơn lót bao hàm dung môi, UV và nước, theo ba yếu tố chịu nhiệt, nhịp và hạn VOC khách hàng phối hệ thống, thay vì chỉ dùng một sơn lót thông dụng duy nhất.
Sáu, Nhựa và thiết kế chức năng sơn phủ
Sơn phủ (topcoat) là "mặt" và "áo giáp" của chi tiết PVD, nhựa thường chọn polyurethane mạch béo hoặc polyurethane acrylic, chống vàng, chịu trầy, trong suốt. Thiết kế chức năng gồm: thêm chất hấp thụ UV và HALS (chất ổn định ánh sáng amin trở ngại) kháng tia cực tím; thêm chất độn chịu mòn (silica nano, alumina) nâng độ cứng; dùng màu trong suốt vi chỉnh sắc màng kim loại; với điện tử tiêu dùng còn cân nhắc mềm và chống rơi. Thi công sơn phủ phải mỏng mà đều, quá dày che cảm quan kim loại, quá mỏng bảo vệ không đủ, thường khống chế 10–25 micromet. Độ trong suốt và độ sương thấp của sơn phủ cực quan trọng — nó phải như kính "khóa" màng kim loại vào, mà không đổi cảm quan gương của nó.
Độ cứng sơn phủ không phải càng cao càng tốt: độ cứng bút chì lên trên 3H thường kèm giòn tăng, dưới rơi hoặc xung nhiệt lại nứt. Kỹ thuật thường dùng đánh giá ba chiều "độ cứng bút chì + tải steel wool + mất trọng Taber", rồi dùng thử rơi bi hoặc uốn xác nhận độ dẻo, tìm công thức điểm gãy độ cứng — dẻo. Về chịu hóa, sơn phủ phải chịu được nước rửa tay, kem chống nắng, lau cồn, mồ hôi và axit kiềm yếu, các môi chất này xuyên vi nứt hoặc trương sinh phá giao diện, nên mật độ crosslink và độ đặc quan trọng hơn单纯 độ cứng. Với vệ sinh và 3C, Kexin Materials theo danh sách chất lỏng đầu cuối làm thử nghiệm ngâm và lau ma trận, đưa "chịu hóa" từ khẩu hiệu thành danh sách môi chất nghiệm thu được.
Bảy, Sơn lót chuyên dụng và tăng bám cho nền nhựa
Nhựa là nền khó chiều nhất của lớp phủ đi kèm PVD. Lý do có ba: một là năng lượng bề mặt thấp, lớp phủ thường không cắn được; hai là nhạy nhiệt, buồng chân không tăng nhiệt có thể biến dạng; ba là bên trong dễ xả khí. Đối sách chia ba lớp. Một là cải tính nền: qua xử lý lửa, plasma hoặc Corona nâng năng lượng bề mặt, hoặc ép phun khống chế lượng chất chống dính. Hai là lớp tăng bám (primer / sơn lót): dưới hoặc trong sơn lót đưa chlorinated polyolefin (CPO), chất tăng bám, silane coupling, chuyên giải quyết cắn nhựa khó dính PP, PA. Ba là chọn đúng nhựa sơn lót và độ đóng rắn, đảm bảo vừa bít khí vừa không giòn. Kexin Materials nhắm ABS, PC, PC+ABS, PA nhựa thường dùng lập "nền — xử lý — sơn lót" thẻ quy trình tương ứng, đưa bám dính từ "cậy kinh nghiệm" thành "theo thẻ thi hành".
Cụ thể họ nhựa: ABS năng lượng bề mặt vừa, dễ bám, làFirst Choice nhập môn PVD; PC và PC+ABS trong nhưng nhạy nứt ứng suất, xử lý plasma phải khống chế năng lượng防 vân bạc; PA (nylon) và PBT năng lượng bề mặt thấp và hút ẩm xả khí nặng, nhất định sấy khô前置 và phối sơn lót tăng bám chuyên dụng; PP/PE cực khó dính, thường cần xử lý lửa cộng sơn lót CPO, hoặc đổi dùng ghép corona. Với nhựa tăng cường sợi thủy tinh, sợi lộ ra sẽ sinh lỗ vi và điểm ứng suất, sơn lót phải lấp phẳng và đệm chênh CTE. Kexin Materials cho mỗi loại nhựa lập "giá trị ngưỡng năng lượng bề mặt", dưới ngưỡng không ra lệnh sơn, từ cơ chế triệt chi tiết khó dính mang bệnh lên line.
Tám, Lực lớp là chỉ tiêu cốt lõi
Lớp phủ đi kèm PVD sợ nhất "bong lớp": sơn lót — màng kim loại — sơn phủ giao diện nào hỏng đều bong mảng. Lực lớp nhờ ba điểm đảm bảo: bám sơn lót với nền (tiền xử lý到位), cắn sơn lót với màng kim loại (cực tính và độ nhám vừa sơn lót), bám màng kim loại với sơn phủ (sơn phủ thấm ướt màng kim loại và không ăn mòn quá). Rất nhiều bong lớp thực là dung môi sơn phủ quá mạnh, "làm lỏng" màng kim loại mỏng, đối sách là chọn sơn phủ lực hòa tan ôn hòa hoặc giảm độ dày màng. Lực lớp phải dùng bách lưới (phương pháp cắt ô), đun nước, tuần hoàn lạnh nóng xác nhận lặp, không chỉ xem bám ban đầu. Dự án mới trước sản lượng, đề nghị làm ít nhất ba vòng lão hóa tuần hoàn (mỗi vòng cao nhiệt cao ẩm 48 giờ + xung lạnh nóng 24 giờ + bách lưới), xác nhận lực lớp ổn mới放行.
Từ hóa học giao diện, lực lớp đến từ ba đóng góp cơ học cắn, liên kết cực tính và khuếch tán xuyên. Sơn lót — nền nhờ khóa cơ học cực tính và vi nhám; sơn lót — màng kim loại nhờ nguyên tử kim loại khuếch tán nông trên bề mặt sơn lót và hút cực tính; màng kim loại — sơn phủ nhờ thấm ướt và hòa tan nhẹ sơn phủ với màng kim loại. Bất kỳ lớp nào bị màng dầu nhiễm, silicon di cư hoặc quá đóng rắn khóa cực tính, đều cắt liên kết. Vậy quản lý lực lớp bản chất là quản lý "sạch giao diện và cực tính可调" — cũng là lý do tiền xử lý và thiết kế cực tính sơn lót ảnh hưởng bám cuối hơn cả độ dày lớp. Kexin Materials ở đầu R&D dùng góc tiếp xúc và phổ năng lượng bề mặt XPS theo dõi trạng thái giao diện, đưa lực lớp không thấy thành đường cong cực tính đo được.
Chín, Quy trình tổng: phun → PVD → phun
Quy trình đi kèm PVD hoàn chỉnh là line "bánh mì". Bước một tiền xử lý: nền tẩy dầu, đánh bóng, xử lý plasma/lửa, remove chất chống dính và lớp yếu. Bước hai thi công sơn lót: phun sơn lót → san phẳng → sấy hoặc đóng rắn UV → (cần thì) đánh bóng làm phẳng. Bước ba mạ chân không: chi tiết vào buồng, hút chân không, rửa ion, vật liệu tiêu hao lắng đọng màng kim loại. Bước bốn thi công sơn phủ: chi tiết ra buồng, hút bụi nhẹ, phun sơn phủ → san phẳng → đóng rắn. Bước năm kiểm: bám dính, dày màng, sai màu, bóng, thời tiết lấy mẫu. Cả line yêu cầu sạch cực cao — một hạt bụi trên sơn lót là một lỗ châm, dưới sơn phủ là một điểm lồi. Kexin Materials line Phật Sơn theo logic xưởng sạch quản lý đoạn phun sơn lót và sơn phủ, ép tỷ lệ khuyết hạt xuống thấp ngành.
Cả line còn hai chi tiết hay bị l忽略: một là nhịp giá chuyển, chi tiết từ sơn lót đóng rắn đến vào buồng chờ quá lâu, bề mặt sơn lót sạch sẽ hút lại bụi và ẩm, đề nghị dùng chuyển sạch và cache ngắn; hai là phá không buồng, phá không chậm tránh màng kim loại lạnh đột oxy hóa và ứng suất, khí phá không tốt nhất khô sạch. "Độ sạch giao diện" giữa sơn và mạ thường quyết định tỷ lệ tốt hơn bất kỳ tính năng đơn máy nào. Kexin Materials đoạn giao diện này viết thành SOP, quy định thời chuyển, môi trường cache và đường cong phá không, khóa biến động liên công đoạn.
Mười, Ý nghĩa kỹ thuật của tham số dày lớp phủ
Độ dày là tham số quy trình trực quan nhất của lớp phủ đi kèm PVD. Sơn lót thường 8–20 micromet: quá mỏng không bít khuyết tật và khí, quá dày co nứt và phí liệu. Màng kim loại thường 0,1–3 micromet: chủ yếu phục vụ quan sát và dẫn điện, không gánh cường độ cơ học. Sơn phủ thường 10–25 micromet: dưới 10 micromet bảo vệ không đủ, trên 25 micromet che cảm quan kim loại và dễ nứt. Tổng dày lớp phủ (sơn lót + sơn phủ) phần nhiều 20–45 micromet, thấp xa sơn phun truyền thống 60–120 micromet, cũng là lý do cảm quan PVD "mỏng mà tinh". Độ dày dùng đo dày xoáy (nền kim loại) hoặc huỳnh quang tia X (XRF, nền nhựa) giám sát, mỗi lô首件必测, quá trình lấy mẫu.
| Lớp phủ | Độ dày điển hình (micromet) | Tác dụng chính | Rủi ro dày quá | Rủi ro mỏng quá |
|---|---|---|---|---|
| Sơn lót | 8–20 | Làm phẳng, bít khí, bám | Co nứt, phí liệu | Không bít khuyết tật và khí |
| Màng kim loại | 0,1–3 | Quan sát kim loại thật, dẫn điện | Chi phí lên, phủ bao kém | Phủ không toàn, màu không đều |
| Sơn phủ | 10–25 | Bảo vệ, điều màu, chịu thời tiết | Che cảm quan kim loại, nứt | Bảo vệ không đủ, dễ trầy |
Thiết kế độ dày còn cân nhắc "hiệu ứng cạnh": cạnh sắc và lõm sâu chi tiết tự nhiên màng mỏng hoặc dày, là vùng cao phát lỗ châm và nứt, phun phải bù góc súng và tốc độ, mạ phải nhờ giá chuyển đảm bảo受镀. Với khuôn mới, đề nghị làm "đo vẽ phân bố dày màng" (XRF quét đa điểm), đưa chênh dày cạnh và mặt phẳng khống chế vùng chấp nhận, nếu không tỷ lệ tốt cả lô bị vài điểm yếu kéo sập. Kexin Materials ở giai đoạn首件 làm bản đồ dày màng toàn bề mặt, làm căn cứ放行 một.
Mười một, Tham số đóng rắn và sấy
Đóng rắn quyết định "xả khí" của sơn lót và "độ cứng" của sơn phủ, là tham số ẩn nhưng chí mạng. Sơn lót nếu là PU hoặc epoxy nhiệt rắn, điển hình sấy 60–80℃ × 30–60 phút, hoặc 80–120℃ đóng rắn ngắn, mục tiêu hạ dung môi残留 và thành phần bay hơi xuống ppm; nếu đóng rắn UV, nhờ năng lượng (mj/cm²)而非 nhiệt độ, nhưng đảm bảo lỗ sâu và mặt sau chiếu đều. Đóng rắn sơn phủ tương tự, nhưng trọng liên kết mật độ — liên kết không đủ thì chịu hóa kém, quá liên kết thì giòn, dễ nứt. Nhịp sấy còn phải khớp nhịp buồng PVD: sơn lót chưa khô đã vào buồng, bằng chủ động sinh lỗ châm. Kexin Materials dùng pháp mất trọng (TGA lấy mẫu) lượng hóa残留 bay hơi sơn lót, đưa "sấy chưa tới" từ cảm giác thành dữ liệu.
Đóng rắn năng lượng (UV/chùm electron) trong lớp phủ đi kèm tỷ lệ lên, vì không dung môi, nhịp giây cấp, khớp tăng tốc line. Nhưng năng lượng đóng rắn UV sơn lót phải khớp hấp thụ màu và chất độn — sẫm hoặc chứa chất độn hấp quang phải lên năng lượng, nếu không đáy giả khô. Đóng rắn kép (UV định hình前置 + hậu nhiệt)兼顾 nhịp và crosslink sâu, đang thành hướng sơn lót màng dày. Bất kể đóng rắn nào, đều đề nghị dùng tổ hợp ba "ứng suất残留 + mất trọng + dung môi残留" giám sát,而非 chỉ xem khô bề mặt, vì hỏng lớp thường do ứng suất trong giải phóng lão hóa. Kexin Materials với đóng rắn sơn phủ dùng giám sát năng lượng online, lệch quá ngưỡng tự báo dừng line.
Mười hai, Thiết bị: line phun
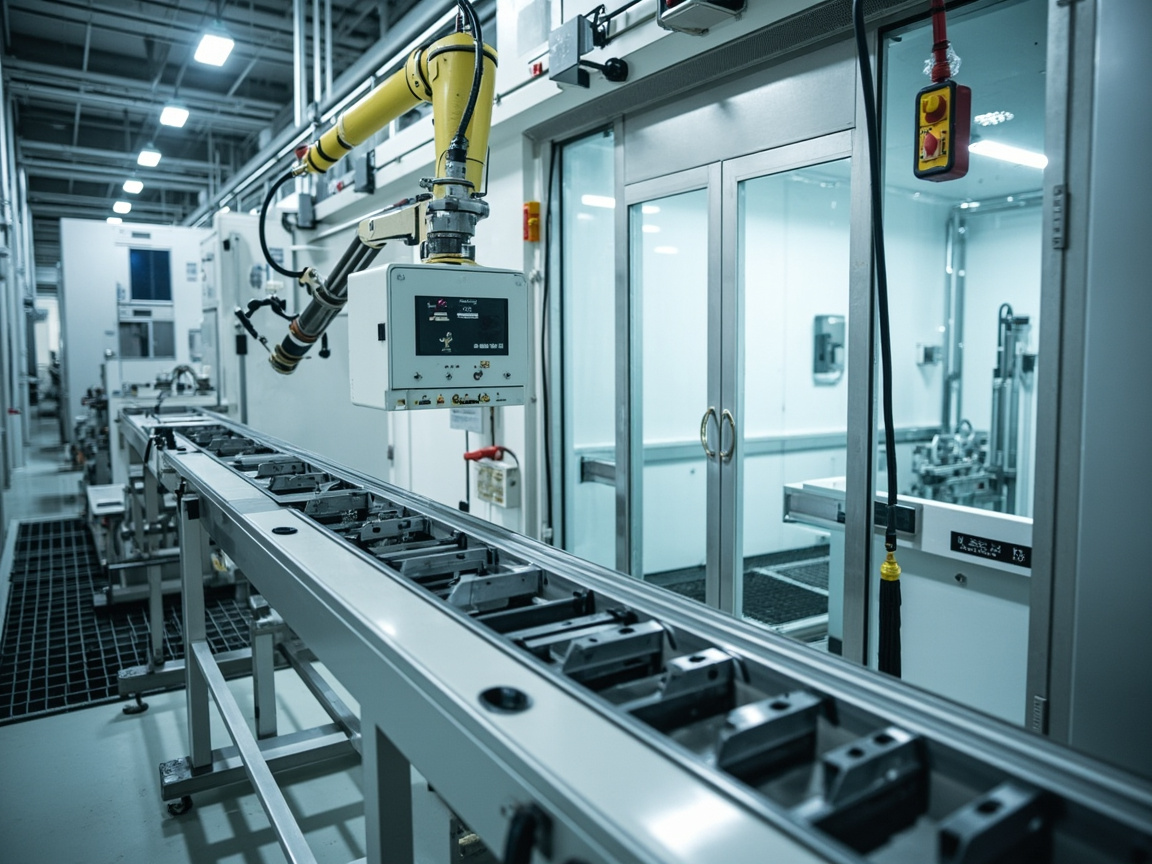
Đầu lớp phủ đi kèm PVD là line phun, thường gồm đoạn tiền xử lý, phòng phun, đoạn san phẳng, lò đóng rắn, xích chuyển. Phòng phun cần hằng nhiệt hằng ẩm và cấp gió sạch (vạn cấp hoặc tốt hơn), súng phun phần nhiều cốc tĩnh điện hoặc súng khí, phối robot đảm bảo đều dày màng. Với sơn lót,工位 "đánh bóng — hút bụi" của line phun quan trọng hơn bản thân súng; với sơn phủ, độ sạch và ổn định nhiệt ẩm quyết định trong suốt cuối. Thiết kế line còn cân nhịp: lò đóng rắn sơn lót, chu kỳ tải buồng PVD, năng lực đóng rắn sơn phủ ba bên phải cân bằng, nếu không khâu nào thành cổ chai đều kéo sập tỷ lệ tốt toàn line.
Mười ba, Thiết bị: buồng chân không PVD
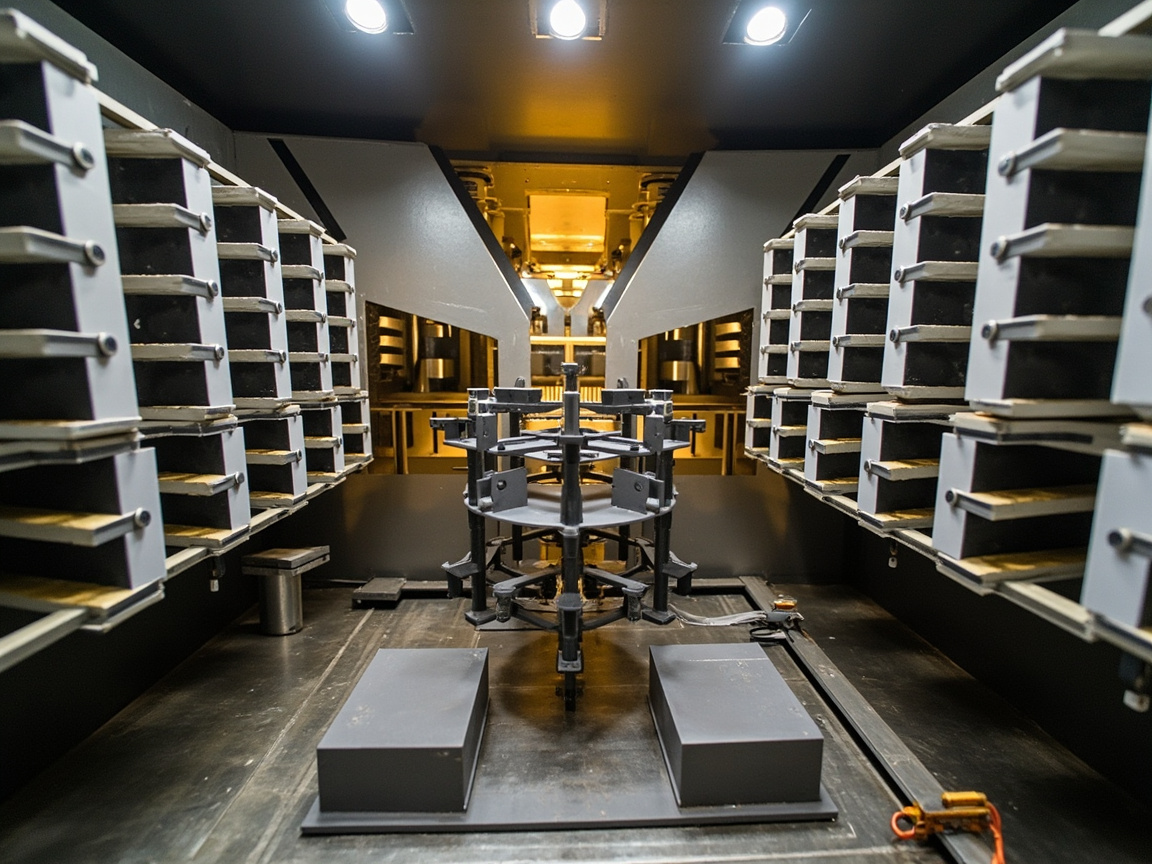
Buồng PVD là tài sản cốt lõi của toàn bộ dây chuyền. Thiết bị mạ bay hơi có cấu tạo đơn giản, đầu tư thấp, phù hợp để mạ nhanh các kim loại có nhiệt độ nóng chảy thấp như nhôm, crom; thiết bị phún xạ magnetron đầu tư cao, bảo trì phức tạp, nhưng có thể mạ titan, crom, indi, zirconi cùng hợp kim và nitrua (như TiN màu vàng, CrN xám súng), màng lớp đặc chắc, lực bám dính mạnh, là dòng chính của PVD trang trí cao cấp. Điểm then chốt của buồng là cụm bơm chân không (tạo và duy trì chân không cao), bố trí vật liệu đích (quyết định tính phủ bao và độ đồng đều), giá quay chi tiết (đảm bảo các mặt được mạ đều) và nguồn làm sạch ion (tạo lớp lót trước khi mạ để tăng độ bám). Ô nhiễm buồng là nguyên nhân chính gây mờ sương, cần vệ sinh định kỳ đích và thành buồng, kiểm soát tỷ lệ rò khí. Khi chọn thiết bị, doanh nghiệp lớp phủ đi kèm phải phối hợp sâu với nhà máy mạ film mỏng, vì đặc tính thoát khí của lớp lót sẽ tác động ngược đến thời gian hút chân không của buồng và tuổi thọ vật liệu đích.Kích thước buồng và cách thức nạp tải quyết định năng suất mỗi mẻ và độ đồng đều phủ bao: dạng chụp chuông phù hợp hàng loạt chi tiết nhỏ, dạng liên tục phù hợp nhịp độ chi tiết lớn, còn chi tiết dị hình phức tạp phải nhờ tự quay cộng giá chuyển động công để đảm bảo các mặt được mạ. Bố trí vật liệu đích (đích phẳng, đích trụ, đích xoay) ảnh hưởng tỷ lệ sử dụng và độ dày màng đồng đều, đích xoay tỷ lệ dùng cao, màng đều nhưng chi phí cao. Với doanh nghiệp lớp phủ đi kèm, điều đáng quan tâm nhất là "độ dung nạp của buồng đối với thoát khí lớp lót" — nếu lớp lót nhà mình thoát khí lớn, chỉ có thể dùng buồng có tốc độ hút lớn hoặc giảm lượng nạp, ngược lại đẩy chi phí lên. Vì vậy lớp lót tốt đồng nghĩa tiết kiệm đầu tư buồng, đây là bài toán kinh tế của sự phối hợp trước sau.
XIV. Tiền xử lý: mài đáy liệu, tẩy dầu, plasma
Mục đích tiền xử lý là tạo cho lớp lót một giao diện "sạch, phẳng, có thể dính". Tẩy dầu dùng dung dịch kiềm hoặc dung môi rửa sạch chất chống dính, mồ hôi tay, dung dịch cắt; mài dùng giấy nhám hoặc đai nhám xóa vân ép phun và vết dao, đồng thời cung cấp độ nhám vi mô cho lớp lót để bám răng; xử lý plasma hoặc ngọn lửa dùng tăng năng lượng bề mặt nhựa, phá lớp biên yếu. Bước này làm không tốt, lớp lót phía sau có tốt cũng bằng thừa — bong lớp, lỗ kim, mờ sương, tỷ lệ khá lớn nguyên nhân gốc rễ phải truy về tiền xử lý. Kexin New Materials trong thẻ quy trình liệt tiền xử lý là "hạng mục kiểm đầu bắt buộc", và tại dây chuyền Phật Sơn trang bị thiết bị đo năng lượng bề mặt trực tuyến, đảm bảo mỗi lô chi tiết nhựa đạt trạng thái có thể sơn.
XV. Thi công lớp lót và mài tìm phẳng
Thi công lớp lót chuộng "lấp phẳng + gương". Phun lớp đầu phải phủ ướt, tự san phẳng đầy đủ, để lớp phủ tự chảy vào hố lõm vi mô; cần thiết phun hai lớp, giữa mài nhẹ xóa vỏ cam và hạt. Sau khi đóng rắn nếu vẫn có khuyết tật nhỏ, dùng giấy nhám siêu mịn (như 1000–2000 mesh) đánh bóng nước tới gương, bước này quyết định trực tiếp độ phẳng của màng kim loại — vì màng kim loại sẽ sao chép bề mặt lớp lót. Sau mài phải tẩy bụi tẩy nước triệt để, nếu không sơn phủ hoặc màng kim loại sẽ xuất hiện điểm tì. Với đồ vệ sinh cao cấp và đồng hồ, yêu cầu độ gương lớp lót là "mắt thường không vân, dưới kính không hố", là công đoạn tốn công nhất trong lớp phủ đi kèm.
XVI. Lắng đọng màng kim loại trong mạ chân không
Sau khi vào buồng chân không, trước tiên hút chân không và làm sạch ion (dùng ion argon bắn phá bề mặt chi tiết, loại bỏ ô nhiễm nano và thô hóa, tăng bám màng kim loại); tiếp theo vật liệu đích bay hơi hoặc phún xạ dưới điện trường, mây nguyên tử kim loại phủ đều chi tiết. Trong quá trình lắng đọng, độ chân không buồng, công suất đích, tốc độ quay chi tiết, thời gian lắng đọng là bốn biến số cốt lõi, cùng quyết định độ dày màng, màu sắc và độ đồng đều. Sau khi lắng đọng màng kim loại xong, chi tiết ra buồng trong khí bảo vệ hoặc phá chân không chậm, tránh oxy hóa lạnh đột ngột. Khâu này doanh nghiệp lớp phủ đi kèm dù không thao tác trực tiếp, nhưng thoát khí và độ sạch lớp lót sẽ ảnh hưởng rõ rệt chất lượng lắng đọng — nên trước sau phải phối hợp thiết kế.
XVII. Thông số thi công sơn phủ
Cốt lõi thi công sơn phủ là "mỏng, đều, trong". Súng phun sương hóa tốt, đi súng đều, độ dày màng khống chế 10–25 micromet; thời gian tự san phẳng đủ, để lớp phủ tự chảy xóa vết phun; đóng rắn theo hệ nhựa设定. Dung môi sơn phủ phải "ôn hòa" — lực hòa tan quá mạnh sẽ làm mềm màng kim loại mỏng phía dưới gây bong lớp, đây là cái bẫy phổ biến nhất khi chọn sơn phủ. Với sơn phủ nhuộm màu, phân tán paste màu và độ dày màng đồng đều cùng quyết định nhất quán màu sắc, cần dùng máy đo độ lệch màu (ΔE) hiệu chuẩn định kỳ. Yêu cầu độ sạch môi trường sơn phủ cao nhất, vì hạt nào cũng hiện trên gương cuối, nên phòng phun sơn phủ thường cấp sạch cao hơn lớp lót.
Thi công sơn phủ còn có "cửa sổ nhiệt ẩm": độ ẩm quá cao dễ chảy nhão và trắng mờ, quá thấp dễ tĩnh điện hút bụi và vỏ cam; nhiệt độ ảnh hưởng độ nhớt và tự san, cần lắp恒温恒湿 và kiểm soát nhiệt lớp phủ. Với sơn phủ nhuộm màu, áp suất phun và tốc độ đi súng thay đổi nhỏ cũng đổi độ dày màng và sắc màu, nên dây cao cấp phổ biến dùng robot cộng vòng kín lưu lượng, hạ dao động nhân vi xuống thấp nhất. Kexin New Materials tại đoạn sơn phủ dùng phun tĩnh điện robot và phản hồi độ dày màng trực tuyến, dao động độ lệch màu khống chế trong ΔE 1.0, thỏa mãn yêu cầu cứng của khách hàng thương hiệu với nhất quán lô.
XVIII. Kiểm tra chất lượng (QC): độ bám dính
Độ bám dính là ải QC đầu của lớp phủ đi kèm PVD. Phương pháp gồm phép vạch lưới (trăm ô, dùng băng dính xé xem diện tích bong), phép kéo rách (đo cường độ kéo liên lớp), độ bám sau đun nước (nước sôi hoặc cao nhiệt cao ẩm đo lại, xác thực ổn định ẩm nhiệt), độ bám sau tuần hoàn lạnh nóng. Phán định không phải "lúc đầu dính không dính", mà là "trải lão hóa rồi còn dính không" — nhiều dự án đầu trăm ô qua hết, đun nước một lượt là bong từng mảng, nguyên nhân gốc ở đóng rắn lớp lót hoặc ăn mòn sơn phủ. Kexin New Materials đưa "độ bám ba giai đoạn" (ban đầu, sau đun nước, sau tuần hoàn lạnh nóng) thành kiểm mỗi lô bắt buộc, và设定 ngưỡng chấp nhận rõ ràng, từ nguồn chặn rủi ro liên lớp.
XIX. Thử nghiệm phun muối và phun muối trung tính
Chi tiết kim loại và đồ vệ sinh phải qua ải phun muối. Phun muối trung tính (NSS, 5% NaCl, 35℃ phun liên tục) thường yêu cầu 24–96 giờ không ăn mòn nền, không bọt; phun muối axetat (AASS) và phun muối tăng tốc đồng (CASS) khắt khe hơn, dùng cho ô tô và vệ sinh cao cấp. Hỏng phun muối lớp phủ đi kèm PVD thường biểu hiện: sơn phủ vi nứt để môi trường ăn mòn thấm, lớp lót bao cạnh không đủ để ăn mòn lan theo giao diện, hoặc chính lỗ kim màng kim loại thành điểm bắt đầu ăn mòn. Cách nâng: tăng liên kết chéo và độ dày sơn phủ, lớp lót bao cạnh trọn vẹn, rửa ion trước mạ到位. Phun muối là chỉ tiêu tổng hợp, đồng thời bộc lộ mắt xích yếu tiền xử lý, lớp lót, sơn phủ và mạ film.
Thực tế hơn phun muối liên tục là ăn mòn tuần hoàn (CCT): muối—khô—ẩm nhiệt xen kẽ, mô phỏng ngày đêm và mùa vụ, có thể trong thời gian ngắn hơn bộc lộ mỏi giao diện và mở rộng vi nứt. Ô tô và vệ sinh cao cấp đa dùng CCT làm nghiệm thu. Khi đọc không chỉ đếm điểm gỉ, càng phải xem "diện tích bọt, độ rộng mở rộng vạch, tỷ lệ giữ bám dính" — nhất là sau phun muối trăm ô có còn toàn cấp không, mới là bằng chứng lớp phủ hệ có thực sự bảo vệ màng kim loại. Kexin New Materials với đồ vệ sinh thi hành "NSS cơ sở + CCT抽检" song轨, vừa khống chế tỷ lệ tốt ngày thường vừa khống chế rủi ro dài hạn, tránh tình trạng một lần phun muối đạt mà dùng thực tế nửa năm hỏng.
XX. Thử nghiệm chống mài mòn và chống xước
Chi tiết PVD đa dùng cho bộ phận ngoại quan có thể chạm, chống mài mòn là then chốt. Phương pháp thường: mài Taber (dùng bánh mài cụ thể tải quay, đo hao trọng hoặc đổi độ mờ), ma sát bông thép (bông thép số 0000 tải nhất định qua lại, xem có để vết không), độ cứng bút chì (đo độ cứng bề mặt sơn phủ, thường yêu cầu ≥1H đến 2H). Tăng chống mài mòn nhờ ba điểm: nhựa liên kết chéo cao sơn phủ, phụ gia nano silica/alumina, độ dày màng đủ và không quá. Nhưng chú ý cân bằng cứng và dẻo — quá cứng dễ giòn nứt, quá dẻo dễ để vết xước, cần theo cảnh dùng đầu cuối (điện thoại sờ ngày vs vệ sinh thỉnh thoảng va) thiết kế khác biệt.
XXI. Độ phản xạ, độ bóng và độ lệch màu
"Cảm kim loại" của màng kim loại nhờ độ phản xạ và độ bóng định lượng. Độ phản xạ (nhất là phản xạ gương) quyết định như gương hay như mờ; máy đo độ bóng 60° hoặc 20° đo bóng bề mặt; máy đo độ lệch màu (CIE Lab) đo nhất quán sắc màu sau nhuộm sơn phủ, lô ΔE thường yêu cầu ≤1.0–1.5. Các chỉ tiêu này biến "đẹp không" thành dữ liệu khống chế được. Kexin New Materials với mỗi lô PVD lưu mẫu lập hồ, dùng xu hướng độ lệch màu và độ bóng giám sát trôi quy trình, phát hiện sớm hao hụt vật liệu đích, suy giảm paste màu sơn phủ.
Độ phản xạ và độ lệch màu còn bị "chiết suất sơn phủ" ảnh hưởng: cùng màng kim loại phối sơn phủ chiết suất khác, độ sáng và bão hòa thị giác sẽ đổi, đây là thủ đoạn "điều màu ngầm" ngoài pha màu. Sơn phủ chiết suất cao làm màng kim loại "sâu sáng bóng" hơn, chiết suất thấp hơn "mềm mại trong nước" hơn, chọn loại nào tùy chất cảm thương hiệu muốn. Vì thế với chi tiết cao cấp, sơn phủ không chỉ xem bảo vệ, còn phải tham gia định nghĩa ngoại quan như một phần "thiết kế quang học", cũng là lý do công thức sơn phủ thường cần联调 với bộ phận thiết kế công nghiệp. Kexin New Materials trong dự án màu thương hiệu đưa chiết suất sơn phủ vào bản quy cách ngoại quan.
XXII. Bệnh thường gặp và đối sách
| Bệnh | Thành nhân | Đối sách |
|---|---|---|
| Lỗ kim màng kim loại | Lớp lót thoát khí, khuyết tật nền | Lớp lót đóng rắn đủ, mài tìm phẳng |
| Mờ sương sau mạ | Ô nhiễm buồng, lớp lót không sạch | Vệ sinh buồng, nâng độ sạch lớp lót |
| Sơn phủ bong lớp | Sơn phủ ăn mòn màng kim loại | Đổi sơn phủ ôn hòa, giảm độ dày màng |
| Lệch màu | Paste màu sơn phủ/độ dày không đều | Quy phạm phun, hiệu chuẩn paste màu |
| Chịu thời tiết kém | Sơn phủ bảo vệ UV không đủ | Thêm chất hấp thụ UV và HALS |
| Xước | Độ cứng sơn phủ không đủ | Thêm silica nano, tăng liên kết |
| Bọt phun muối | Sơn phủ vi nứt/bao cạnh lớp lót kém | Tăng liên kết, bao cạnh trọn vẹn |
| Nứt | Độ dày màng quá dày/đóng rắn quá mức | Giảm độ dày màng, điều đường cong đóng rắn |
Bảng này là "thẻ tra nhanh" xử sự现 trường, nhưng mỗi bệnh sau đều có thành nhân cụ thể trên chuỗi quy trình, từ tiết sau từng cái đào sâu.
XXIII. Xử sự nứt (cracking)
Nứt lớp phủ đa phát sinh khi lớp lót hoặc sơn phủ độ dày màng quá lớn, đóng rắn quá mức, hoặc hệ số giãn nở nhiệt (CTE) nền và lớp phủ chênh quá lớn. Lớp lót nứt sẽ sao chép khuyết tật lên màng kim loại thành "vân rùa"; sơn phủ nứt thì trực tiếp để ăn mòn và xước thẳng tiến. Ý xử sự: trước đo độ dày thực có vượt không (nhất là góc cạnh tụ sơn); xem đường cong đóng rắn có nướng quá không (nhiệt quá cao hoặc thời gian quá dài làm lớp phủ giòn); cuối đánh giá khớp CTE nền và lớp phủ, với nhựa nhiệt cao như PA, PPS có thể cân nhắc thêm lớp lót linh hoạt đệm. Phòng ngừa, khống chế độ dày đơn lớp, tối ưu đóng rắn, cần thiết đưa lớp trung gian đàn hồi, là combo thường dùng của Kexin New Materials trên chi tiết nhựa nhạy nhiệt.
XXIV. Xử sự bong lớp (delamination)
Bong lớp là hỏng hóc chí mạng nhất lớp phủ đi kèm PVD, biểu hiện cả mảng lớp phủ bong từ giao diện nào đó. Theo giao diện chia ba loại: nền—lớp lót bong (tiền xử lý không đủ, nền ô nhiễm), lớp lót—màng kim loại bong (lớp lót thoát khí hoặc cực tính không khớp), màng kim loại—sơn phủ bong (dung môi sơn phủ ăn mòn hoặc sơn phủ không thấm ướt). Xử sự trước định vị "đứt ở lớp nào" — dùng kính hiển vi xem vết gãy, dùng kéo rách đo cường độ từng giao diện. Loại bong do sơn phủ ăn mòn phổ biến nhất, đối sách đổi sơn phủ lực hòa tan ôn hòa, giảm độ dày màng và cường độ nướng sơn phủ, hoặc trên màng kim loại trước mạ một lớp "màng bảo vệ chuyển tiếp" cực mỏng. Bong nền thì phải truy lại hiệu quả tiền xử lý và xử lý plasma.
XXV. Xử sự mờ sương (haze) và lỗ kim
Mờ sương làm màng kim loại mất gương, như phủ một lớp bụi, nguyên nhân gốc đa ở "ô nhiễm" và "thoát khí". Ô nhiễm gồm buồng bẩn, đích oxy hóa, bề mặt lớp lót có hạt hoặc dầu silicone; thoát khí gồm lớp lót chưa đóng rạn thấu, vật nhựa bên trong còn bay hơi. Lỗ kim là thoát khí xuyên thủng "lỗ" màng kim loại, cũng chỉ về đóng rạn lớp lót và bịt nền. Xử sự ưu tiên "thí nghiệm đối chiếu": cùng lô lớp lót, một nhóm đóng rạn đủ, một nhóm thiếu, vào cùng buồng so — nếu nhóm đủ không lỗ kim, vấn đề khóa ở thoát khí lớp lót; nếu hai nhóm đều mờ, thì tra buồng và đích. Loại bài trừ cấu trúc này hiệu quả hơn nhiều so thử sai凭 kinh nghiệm.
XXVI. Kỹ thuật PVD màu và nhuộm màu sơn phủ
PVD màu là điểm nóng lớn nhất năm gần đây. Đường thực hiện hai: một là hợp kim đích và khí phản ứng tạo màu, như titan + nitơ được TiN vàng, crom + nitơ được CrN xám súng, hệ zirconi được đen xám, hệ indi thiếc được tím xanh, màu đến từ giao thoa quang học màng mỏng chứ không phải pigment; hai là sau mạ sơn phủ trong suốt nhuộm màu, dùng paste màu trong cực mịn nhuộm màng bạc thành champagne, hồng vàng, lam bảo, linh hoạt và chi phí thấp. Hai đường thường kết hợp: đích cho màu cơ sở, sơn phủ làm vi điều và bảo vệ. Nhuộm màu sơn phủ yêu cầu paste cực cao — phải trong suốt, chịu thời tiết, không phản ứng với màng kim loại, và phân tán ổn định không vón, nếu không xuất hiện lệch màu và độ mờ. Kexin New Materials trên hệ nhuộm màu sơn phủ tích lũy bảng màu chuẩn champagne vàng, xám súng, hồng vàng, cung khách hàng đối chiếu trực tiếp.
Bản chất lên màu PVD màu là giao thoa màng mỏng: ánh sáng phản xạ trên dưới bề mặt màng kim loại sinh sai lộ trình, bước sóng nhất định giao thoa tăng hiển màu, độ dày màng mỗi đổi mấy chục nanomet màu nhảy biến, giống bong bóng xà phòng và màng dầu. Vậy màng nitrua sinh bởi phản ứng đích, sắc màu do "độ dày màng + chiết suất + nền" cùng quyết định, cực mỏng mà màu đậm không phai — đây là pigment nhuộm không làm được. Nhuộm màu sơn phủ là "điều màu vật lý": trong màng trong thêm paste màu cực mịn, nhuộm toàn màng bạc hướng màu đích, ưu thế là trên cùng màng bạc linh hoạt đổi màu, không cần đổi đích. Khi kết hợp, đích định sắc cơ sở, sơn phủ làm vi điều thương hiệu, là做法 chủ lưu PVD đa màu cao cấp hiện nay.
XXVII. Ứng dụng ngành: vệ sinh
Vệ sinh là một trong những thị trường cao cấp lớn nhất lớp phủ đi kèm PVD. Vòi, sen, phụ treo phòng tắm dùng PVD thay mạ điện, vừa được chất cảm kim loại thật (xước, gương, champagne vàng), lại né nước thải kim loại nặng và rủi ro RoHS của mạ điện, hơn nữa chống vân tay, dễ lau. Điểm khó đồ vệ sinh ở "tiếp xúc nước và chất tẩy lâu dài" — yêu cầu phun muối và chịu hóa cao, sơn phủ phải bao cạnh trọn vẹn, lớp lót phải bịt kín nền. Kexin New Materials tại Phật Sơn phục vụ nhiều thương hiệu vệ sinh, phương án lớp phủ đi kèm PVD nâng tuổi thọ phun muối từ cấp cơ sở lên cấp cao, và qua mỗi lô kiểm bám dính và抽检 phun muối giữ tỷ lệ tốt. Với vệ sinh, lớp phủ đi kèm PVD không chỉ nâng cấp ngoại quan, càng là lựa chọn tất yếu hợp quy bảo vệ môi trường.
XXVIII. Ứng dụng ngành: ô tô
Ô tô đưa lớp phủ đi kèm PVD dùng cho logo đứng, thanh lưới tản, tay nắm cửa, mặt bảng chuyển số, nắp vành等 "trang trí kim loại thấy được". Ô tô yêu cầu khắt khe nhất: chịu thời tiết (ngoài trời mười năm không phai), chịu nhiệt (gần khoang máy), chịu xước (rửa xe và cát đá), chịu hóa (phân chim, nhựa cây, chất tan băng). Chi tiết PVD ô tô đa dùng phún xạ magnetron mạ hệ crom hoặc titan, sơn phủ dùng PU mạch thưa liên kết chéo cao phối chất hấp thụ UV và HALS, và qua hệ thống loại TS16949 khống chế. Điểm khó là chi tiết dị hình lớn phủ bao đều và bao cạnh góc — cái này ngược lại yêu cầu lớp lót ở giai đoạn tiền xử lý xử sạch khuyết tật góc cạnh. Phối hợp Kexin New Materials với khách phụ tùng ô tô, trọng điểm ở hai chỉ tiêu cứng "sơn phủ chịu thời tiết + bao cạnh góc".
Chi tiết PVD ô tô còn thường làm "hai màu" và "che cục bộ": trên cùng linh kiện mặt kim loại sáng và nhựa mờ共存, nhờ che phun tinh (masking) và bóc tách laser thực hiện, với yêu cầu cực cao về bao phủ góc cạnh lớp phủ đi kèm và khống chế keo che残留. Ngoài ra quy xe với hợp chất hữu cơ bay hơi và mùi có yêu cầu cấp VOC/mùi, nhựa sơn phủ phải ít mùi, ít chiết xuất. Cùng với xe năng lượng mới nhu cầu chất cảm kim loại nội thất lên, lớp phủ đi kèm PVD từ ngoại thất mở rộng sang thanh trang trí và phím nội thất, Kexin New Materials đã nhắm chỉ tiêu kép VOC và chịu thời tiết quy xe phát triển dòng sơn phủ chuyên dụng.
XXIX. Ứng dụng ngành: điện tử 3C
Khung giữa điện thoại, vòng camera, logo laptop, vỏ đồng hồ thông minh là thị trường tăng trưởng cao lớp phủ đi kèm PVD. Đặc điểm chi tiết 3C là "ngày nào sờ, phải mỏng nhẹ, phải đa màu", nên sơn phủ phải gác mài mòn (ma ngày), linh hoạt (rơi không nứt), mỏng (không tăng dày), màu (màu thương hiệu). PVD ở đây thắng ở chất cảm kim loại thật + màu linh hoạt, nhưng thách thức là sơn phủ siêu mỏng vừa bảo vệ vừa trong, và khung dị hình phủ bao cùng che phun (masking) phức tạp. Kexin New Materials trên lớp phủ đi kèm khung giữa 3C, nhờ đưa thoát khí lớp lót và lực liên lớp sơn phủ thành kiểm mỗi lô bắt buộc, ép tỷ lệ bong lớp xuống cực thấp, thỏa mãn yêu cầu khắt khe khách thương hiệu với nhất quán.
XXX. Ứng dụng ngành: đồng hồ, kính mắt và hàng tiêu dùng cao cấp
Vỏ dây đồng hồ, gọng kính, bút cao cấp, phụ trang sức là thị trường "chi tiết nhỏ giá trị thặng dư cao" của lớp phủ đi kèm PVD. Các chi tiết này đơn giá cao, ngoại quan tức thương hiệu, đeo tiếp da (cần ít dị ứng, chịu mồ hôi), và thường yêu cầu đen, vàng, xám súng等 màu cao cấp. PVD ở đây so mạ điện ưu thế là màu phong phú và không dị ứng (màng kim loại thật + sơn phủ bịt kín, tránh giải phóng niken), so giả crom ưu thế là chất cảm và chịu mài. Điểm khó ở nạp lô chi tiết nhỏ và độ tinh che phun — mỗi hạt nhỏ đều phải mạ đều và không bị giá treo che出 điểm tì. Thị trường loại này là một trong hướng trọng điểm dây chi tiết nhỏ Phật Sơn của Kexin New Materials.
Điểm khó quy trình chi tiết nhỏ lớp phủ đi kèm PVD ở "giá treo và che phun": điểm treo sẽ để lại vùng không mạ, keo che nếu残留 dưới sơn phủ sẽ thành điểm tì, nên thiết kế giá treo và chọn vật liệu che bản thân là kỹ thuật. Vì thế chi tiết nhỏ cao cấp đa dùng giá treo hàn điểm, nút che đàn hồi và keo bóc được, sau mạ tháo chính xác không để vết. Với chi tiết tiếp da (đồng hồ, kính), sơn phủ còn phải qua kiểm giải phóng niken và chất gây dị ứng, tránh giao diện dưới màng kim loại thật mang rủi ro — bịt kín trọn vẹn, không di cư niken là tiền đề. Dây chi tiết nhỏ Kexin New Materials把 "điểm treo ẩn hóa + che phun零残留" làm关键点 khống chế tỷ lệ tốt.
XXXI. So sánh bảo vệ môi trường PVD và mạ điện
Bảo vệ môi trường là động lực căn bản PVD thay mạ điện. Mạ điện sinh dung dịch và khí thải chứa kim loại nặng như crom, niken, đồng, chi phí xử lý cao, áp lực hợp quy lớn, và EU RoHS, REACH với crom hóa trị sáu và giải phóng niken hạn chế nghiêm; PVD toàn trình khô, không dung dịch mạ, không phế lỏng, tỷ lệ dùng nguyên tử kim loại cao, gần như không phát thải kim loại nặng, chỉ năng tiêu và hao hụt đích cực ít. Đầu lớp phủ đi kèm, nếu lớp lót sơn phủ chuyển sang sơn nước hoặc hàm rắn cao, tổng thể VOC cũng thấp hơn nhiều sơn phun truyền thống. Dĩ nhiên đầu tư và năng tiêu thiết bị PVD không thấp, và buồng hạn chế hình dạng, nên "bảo vệ môi trường" là ưu thế tương đối chứ không tuyệt đối — nhưng dưới nền tảng quy tắc gắt, lớp phủ đi kèm PVD đang từ "tùy chọn cao cấp" thành "tùy chọn bắt buộc".
Từ vòng đời, năng tiêu PVD tập trung ở đạt chân không và phún xạ đích, đơn năng tiêu cao hơn sơn phun nhưng thấp hơn toàn trình xử lý ba thải mạ điện; nếu lớp phủ đi kèm dùng sơn nước hoặc hàm rắn cao, VOC lại giảm một đoạn. Với doanh nghiệp xuất khẩu, đường PVD dễ qua thẩm tra thiết kế sinh thái và dấu chân carbon EU, tránh bất định hợp quy chuỗi cung ứng mạ điện. Cần chỉ ra khách quan, PVD không phải không ảnh hưởng — sản xuất đích và chế tạo thiết bị có carbon thượng du, và hiện rất ít quy trình thu hồi màng PVD, nên "bảo vệ môi trường" nên hiểu là "tốt hơn hẳn tương đối với mạ điện" chứ không xanh tuyệt đối. Kexin New Materials trong đề nghị chọn loại, sẽ đưa yêu cầu hợp quy thị trường xuất khẩu khách hàng làm trọng số đầu của đề cử hệ thống.
XXXII. Chuỗi cung ứng và phối hợp chọn loại
Lớp phủ đi kèm PVD liên can một chuỗi cung ứng xuyên doanh nghiệp: xưởng nền (nhựa/kim loại) → xưởng tiền xử lý và phun → xưởng mạ chân không → xưởng sơn phủ và kiểm cuối, thỉnh thoảng còn thuộc nhà cung khác. Rủi ro lớn nhất là "mỗi bên quản một đoạn, trách nhiệm không rõ" — bong lớp rồi, xưởng mạ nói lớp lót không tốt, xưởng phun nói buồng ô nhiễm. Cách giải là lập "cửa sổ quy trình liên hợp": doanh nghiệp lớp phủ đi kèm (như Kexin New Materials) đưa thoát khí lớp lót, ăn mòn sơn phủ, độ dày màng và đóng rạn thành chỉ tiêu giao rõ, với xưởng mạ约定 tham số buồng và quy phạm rửa ion, biến "phối hợp" mờ thành tiêu chuẩn giao diện định lượng được. Khi chọn nhà cung, ưu tiên tìm bạn hệ thống có thể từ đầu đến cuối bao lực liên lớp, chứ không phải nhà cung chỉ bán lớp phủ.
Trong khâu kiểm soát nguyên liệu đầu vào và quy trình, doanh nghiệp sản xuất lớp phủ đi kèm nên đưa "tỷ lệ hao hụt trọng lượng lớp lót, cường độ dung môi của lớp phủ (giá trị KB hoặc thông số độ tan), phân bố độ dày màng, lô bột màu" vào hạng mục kiểm tra nguyên liệu đầu vào, thay vì đợi đến thành phẩm mới phát hiện vấn đề. Đối với nhà máy mạ màng, cần thỏa thuận "độ sạch buồng mạ, công suất làm sạch ion, ngưỡng tiêu hao target" và chia sẻ dữ liệu thử nghiệm phun muối và độ bám dính của mỗi lô để hình thành vòng kín. Sự phối hợp chuỗi cung ứng dựa trên dữ liệu này là bước nhảy vọt then chốt để配套 PVD từ "làm được mẫu" đến "giao hàng ổn định". Dây chuyền sản xuất tại Phật Sơn của Kexin Materials vận hành theo logic phối hợp này, chuyển đổi sự đùn đẩy giữa các nhà máy thành các chỉ tiêu giao diện có thể truy cứu trách nhiệm, rút ngắn đáng kể chu kỳ leo dốc của dự án mới.
33. Tiêu chuẩn và quy phạm
Mặc dù lớp phủ配套 PVD thuộc ngách, nhưng có thể tham chiếu nhiều tiêu chuẩn chung để xây dựng hệ thống kiểm soát nội bộ. Độ bám dính tham chiếu GB/T 9286 (phương pháp lưới vạch) và ISO 2409; phun muối tham chiếu GB/T 10125 (muối trung tính, axetic, tăng tốc đồng); mài mòn tham chiếu GB/T 1768 (Taber) và ASTM D4060; độ lệch màu và độ bóng tham chiếu CIE và ASTM D523; xử lý bề mặt và độ bám dính nhựa có thể tham chiếu hệ thống TS16949 của OEM ô tô. Quan trọng hơn là tiêu chuẩn tự định nghĩa của doanh nghiệp — viết "tỷ lệ hao hụt trọng lượng xả khí" "cường độ kéo đứt giữa các lớp" "tỷ lệ duy trì độ bám dính sau phun muối" thành bản đặc tả rõ ràng, làm căn cứ phán định nguyên liệu đầu vào và xuất hàng. Kexin Materials tại Phật Sơn chính là dùng các bản đặc tả nội bộ này để thúc đẩy kiểm tra từng lô, thay vì chỉ dựa vào kiểm tra cuối để loại bỏ phế phẩm.
34. Đầu tư thiết bị và tính kinh tế dây chuyền
Tính kinh tế của配套 PVD cần tính "bài toán toàn chuỗi" chứ không phải "bài toán đơn đoạn". Thiết bị mạ chân không thường từ vài triệu đến hàng chục triệu, hiệu suất tải buồng quyết định chi phí phân bổ; nhưng nếu lớp phủ đi kèm làm tốt, có thể giảm đáng kể tỷ lệ lỗi và làm lại của mạ — chi phí một lần làm lại do bong lớp cao hơn nhiều so với đầu tư làm kỹ lớp lót. Về góc độ hoàn vốn, nhà máy vừa và nhỏ thường chọn "thuê ngoài mạ màng + tự xây dựng配套 phun sơn", nắm trong tay lớp lót và lớp phủ ảnh hưởng nhiều nhất đến tỷ lệ đạt; thương hiệu số lượng lớn thì thiên về dây chuyền tích hợp "phun sơn — mạ màng — lớp phủ" để kiểm soát nhịp độ và bảo mật. Dù theo cách nào, độ trưởng thành quy trình của lớp phủ đi kèm đều là "công tắc ẩn" của tỷ lệ đạt và chi phí toàn dây chuyền.
35. Kinh nghiệm kỹ thuật và case study của Kexin Materials
Là doanh nghiệp lớp phủ chức năng tại Phật Sơn, kinh nghiệm của Kexin Materials (kexinMaterials) về lớp phủ配套 PVD có thể tóm gọn thành ba điều. Một là "lớp lót quyết định mức dưới": coi xả khí lớp lót, độ gương, độ bám dính là baseline không thể thỏa hiệp, mọi dự án mẫu đầu tiên đều phải vượt ba cửa này. Hai là "lớp phủ quyết định mức trên": khả năng chịu thời tiết, mài mòn, nhuộm màu của lớp phủ quyết định cấp độ cuối của sản phẩm, thiết kế phân cấp theo kịch bản đầu cuối (thiết bị vệ sinh/ô tô/3C). Ba là "xác thực lực liên lớp toàn quy trình": độ bám dính ba giai đoạn ban đầu, đun sôi, tuần hoàn lạnh nóng đều kiểm tra bắt buộc từng lô, tiêu diệt rủi ro bong lớp trước khi xuất hàng. Về case cụ thể, khách hàng thiết bị vệ sinh của họ nhờ phương án配套 mà nâng tuổi thọ phun muối lên một cấp, khách hàng 3C kéo tỷ lệ bong khung giữa xuống mức thấp của ngành — những điều này đều xác thực nhận định "lớp phủ配套 chiếm một nửa trọng số dự án PVD".
36. Tóm tắt đề xuất chọn mẫu và triển khai
Vài đề xuất cho doanh nghiệp chuẩn bị lên lớp phủ配套 PVD. Thứ nhất, xác định kịch bản đầu cuối trước rồi chọn hệ thống: thiết bị vệ sinh trọng phun muối, ô tô trọng chịu thời tiết, 3C trọng mỏng và mài mòn, nhựa và độ dày màng theo đó khác nhau. Thứ hai, làm kỹ lớp lót: đóng rắn đầy đủ, tìm phẳng độ gương, kiểm soát chặt xả khí, đây là tiền đề của tất cả. Thứ ba, lớp phủ cần ôn hòa và đủ cứng: lực tan ôn hòa chống ăn mòn hòa tan, liên kết chéo cao + chất độn nano tăng mài mòn, bột màu nhuộm cần trong suốt chịu thời tiết. Thứ tư, thiết lập cửa sổ quy trình liên hợp: thỏa thuận tham số và ranh giới trách nhiệm với nhà máy mạ, lượng hóa lực liên lớp thành chỉ tiêu giao hàng. Thứ năm, dùng dữ liệu quản lý tỷ lệ đạt: tỷ lệ hao hụt trọng lượng, độ dày màng, độ lệch màu, độ bám dính ba giai đoạn kiểm tra thường quy. Dây chuyền Phật Sơn của Kexin Materials (kexinMaterials) vận hành theo logic này, có thể làm mẫu tham khảo triển khai lớp phủ配套 PVD. Trong tương lai, cùng với sự trưởng thành của PVD màu và lớp phủ配套 sơn nước,配套 PVD sẽ hình thành phân tầng rõ ràng "kim loại thật cao cấp — kim loại giả sản xuất hàng loạt" với sơn nước hoặc route mô phỏng crom hàm lượng rắn cao, bao phủ toàn bộ nhu cầu từ xa xỉ phẩm đến tiêu dùng đại chúng.
Từ góc độ thương mại, giá trị của lớp phủ配套 PVD đang từ "bảo vệ thụ động" chuyển sang "tăng giá trị chủ động": qua nhuộm màu và lớp phủ chức năng, cùng một màng kim loại có thể sinh ra màu riêng thương hiệu, chống vân tay, kháng khuẩn, cảm giác mờ nhám等điểm bán thêm, biến lớp phủ thành载体差异化 sản phẩm. Với nhà sản xuất, điều này có nghĩa lớp phủ đi kèm không còn là trung tâm chi phí, mà là công cụ tạo premium. Kexin Materials tại Phật Sơn đã lấy "tùy chỉnh màu thương hiệu + lớp phủ chức năng" làm cực tăng trưởng kinh doanh mới, phối hợp sơn nước hóa giảm VOC, phù hợp với đòi hỏi kép về bền vững và差异化 của thương hiệu下游.
Câu hỏi thường gặp (FAQ)
Q1: PVD bắt buộc phải có lớp phủ đi kèm không?
Màng kim loại quá mỏng, không bảo vệ sẽ nhanh mất bóng bong tróc, và màu đơn điệu. Lớp lót đảm bảo bám dính và phẳng, lớp phủ cung cấp bảo vệ và điều màu, hai lớp về cơ bản là tiêu chuẩn. Một số chi tiết trang trí thuần túy, không chạm, trưng bày ngắn hạn có thể bỏ lớp phủ, nhưng lớp lót hầu như không thể bỏ.
Q2: Tại sao chi tiết PVD sau mạ có lỗ kim?
Đa số do lớp lót chưa đóng rắn đầy đủ gây xả khí, hoặc khuyết tật nền được màng kim loại sao chép. Giải quyết ở tiền xử lý: làm kỹ lớp lót, đánh bóng tìm phẳng, kiểm soát cặn dung môi. Cũng có thể dùng thí nghiệm đối chứng để xác định là xả khí lớp lót hay vấn đề buồng.
Q3: Lớp phủ có "làm tan" màng kim loại không?
Có, nếu lực tan lớp phủ quá mạnh. Biểu hiện là bong lớp liên kết. Biện pháp là chọn lớp phủ ôn hòa với màng kim loại, hoặc giảm độ dày màng và cường độ sấy lớp phủ,必要时 thêm một lớp bảo vệ chuyển tiếp cực mỏng trên màng kim loại.
Q4: PVD có làm được màu vàng không?
Có. Nhờ bản thân hợp kim target titan/zirconium tạo màu (như TiN vàng), hoặc sau mạ dùng lớp phủ trong suốt nhuộm vàng, vàng champagne, vàng hồng đều thực hiện được, và linh hoạt màu hơn, thân thiện môi trường hơn so với mạ điện.
Q5: Chi tiết nhựa có làm được PVD không?
Có, nhưng nhựa phải chịu nhiệt buồng chân không, và lớp lót phải bịt khí chống xả khí, dùng chất tăng độ bám dính giải quyết năng lượng bề mặt thấp. ABS/PC phổ biến, PA, PPS etc. cần đánh giá chịu nhiệt và匹配 CTE.
Q6: Lớp phủ配套 PVD chịu thời tiết dựa vào gì?
Dựa vào combo nhựa mạch thẳng lớp phủ + chất hấp thụ UV + HALS, cùng đủ độ dày màng và độ liên kết chéo, ngoài trời lâu dài vẫn giữ bóng giữ màu. Cấp ô tô còn phải phối hợp liên kết chéo cao và giám sát độ lệch màu định kỳ.
Q7: Thử nghiệm phun muối thường yêu cầu bao nhiêu giờ?
Tùy ngành: chi tiết trang trí thường 24–48 giờ, vệ sinh cao cấp 72–96 giờ, ô tô và chi tiết khắc nghiệt dùng CASS có thể đạt tương đương hàng chục đến hàng trăm giờ. Quan trọng là tỷ lệ duy trì độ bám dính sau phun muối, không chỉ xem có điểm gỉ hay không.
Q8: PVD và mạ điện cái nào thân thiện môi trường hơn?
PVD khô không nước thải lỏng, không phát thải kim loại nặng, tổng thể thân thiện môi trường hơn mạ điện; mạ điện có áp lực xử lý ba loại thải và bị giới hạn RoHS/REACH. Đổi lại thiết bị PVD đầu tư cao, hình dạng bị hạn chế, phù hợp kịch bản yêu cầu tuân thủ cao.
Q9: Độ dày màng lớp lót và lớp phủ thường bao nhiêu?
Lớp lót 8–20 micromet, lớp phủ 10–25 micromet, màng kim loại 0.1–3 micromet, tổng lớp phủ đa số 20–45 micromet. Độ dày lệch khoảng sẽ mang rủi ro bịt khí không đủ hoặc nứt, che mất cảm giác kim loại.
Q10: Đơn hàng số lượng nhỏ nhiều màu kiểm soát độ lệch màu sao?
Dựa vào bảng màu chuẩn + máy đo màu (ΔE≤1.0–1.5) + hiệu chuẩn lô bột màu lớp phủ. Kexin Materials lưu mẫu mỗi lô lập hồ sơ, dùng xu hướng độ lệch màu và độ bóng giám sát trôi quy trình, phát hiện sớm suy giảm bột màu.
Q11: Chu kỳ giao hàng và chi phí lớp phủ配套 PVD thế nào?
Chi phí cao hơn sơn phun thường (độ phức tạp thiết bị và quy trình), nhưng thấp hơn toàn mạ điện và chi phí tuân thủ thấp; chu kỳ bị ảnh hưởng bởi tải buồng mạ và nhịp phun配套, dây chuyền tích hợp nhanh nhất. Nhà máy vừa nhỏ thuê ngoài mạ + tự xây dựng phun có thể cân bằng chi phí và khả kiểm soát.
Q12: Làm sao biết nhà cung cấp có uy tín không?
Xem ba điểm: có chỉ tiêu giao hàng lượng hóa về xả khí lớp lót / ăn mòn hòa tan lớp phủ / lực liên lớp hay không; có sẵn sàng thiết lập cửa sổ quy trình liên hợp với nhà máy mạ không; có hồ sơ kiểm tra thường quy độ bám dính ba giai đoạn không. Đối tác hệ thống bao được lực liên lớp tốt hơn nhà cung cấp chỉ bán sơn.
Đọc mở rộng
- Bột nhôm nước và sơn kim loại nước — Ý tưởng hiệu ứng kim loại thân thiện môi trường配套 với PVD.
- Lớp phủ tiền xử lý trước sau mạ nhựa — Đối chiếu tiền xử lý kim loại hóa chi tiết nhựa (mạ điện và PVD).
- Phun mô phỏng mạ điện / lớp phủ kim loại thay thế mạ chân không — Route mô phỏng kim loại không phụ thuộc thiết bị PVD.