Salutan vakum (PVD, pemendapan wap fizikal) boleh memendapkan filem logam sebenar pada permukaan workpiece, teksturnya paling hampir dengan penyaduran elektrik, dan mesra alam tanpa air sisa penyaduran elektrik. Tetapi kelemahannya juga sangat ketara: filem logam terlalu nipis (selalunya hanya beberapa perpuluhan hingga beberapa mikrometer), terdedah secara langsung akan teroksida, tercalar, terkorosi, dan warnanya monoton (kebanyakannya warna perak, aluminium asli). Untuk menjadikan filem logam PVD "cantik, tahan lasak dan boleh bertukar warna", mesti bergantung pada "cat berlapis sokongan" yang disembur — cat bawah (primer) sebelum penyaduran mengedap dan meratakan asas serta memastikan lekatan filem logam; cat atas (topcoat) selepas penyaduran melindungi filem logam, mengubah warna dan memberikan rintangan cuaca serta calar. Dapat dikatakan, filem logam PVD adalah "watak utama", manakala cat berlapis sokongan adalah "ejen dan pengawal peribadi". Artikel ini memfokus pada dua lapisan cat semburan ini, menjelaskan cara memilihnya, melakukannya, dan menyelesaikan masalah, serta menyusun secara sistematik rantaian pengetahuan lengkap dari kimia resin, parameter proses, pemilihan peralatan hingga pemeriksaan kualiti dan aplikasi industri.
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials) terletak di Foshan, Guangdong, merupakan perusahaan cat berfungsi yang berkhidmat untuk salutan industri, dengan sistem matang dalam cat berlapis sokongan PVD (terutamanya primer dan cat atas untuk sanitari, bahagian hiasan automotif, dan bingkai tengah 3C). Pengalaman kejuruteraan mereka menunjukkan: kejayaan atau kegagalan projek PVD, cat berlapis sokongan sering menyumbang separuh daripada berat, namun paling mudah diabaikan. Ramai pelanggan menumpukan tenaga pada ruang vakum dan bahan sasaran, namun hasilnya walaupun filem logam disadur cantik, apabila sampai ke cat atas ia mengelupas, dan apabila masuk ke dalam kotak semburan garam ia berkarat, pada dasarnya kerana cat berlapis sokongan tidak dibuat dengan teliti.
一、Struktur dua lapisan cat berlapis sokongan PVD
Cat berlapis sokongan PVD adalah lapisan berganda "primer + cat atas" yang tipikal. Primer digunakan sebelum penyaduran vakum, dengan tiga fungsi: pertama, mengisi kecacatan mikro bahan asas, memberikan asas permukaan cermin yang rata untuk filem logam (filem logam akan menyalin asas dengan tepat, jika primer tidak rata hasil saduran akan kusam); kedua, mengedap bahan asas (terutamanya plastik) daripada agen tanggal dan gas, mencegah pelepasan gas semasa penyaduran menyebabkan liang jarum pada lapisan filem; ketiga, memberikan lekatan dua hala dengan bahan asas dan filem logam. Cat atas digunakan selepas penyaduran, berfungsi melindungi filem logam nipis daripada calar dan pengoksidaan, menahan UV dan bahan kimia, dan boleh menukar filem perak kepada champagne, kelabu senapang, emas mawar dll melalui pewarna jernih lutsinar.
Kedua-dua lapisan tidak boleh ditinggalkan: tanpa primer, lekatan filem logam lemah dan kecacatan asas terdedah; tanpa cat atas, filem logam cepat kehilangan kilau malah terkelupas. Pada bahagian mewah, kadangkala muncul variasi berbilang lapis "primer—filem logam—cat pertengahan—cat atas", tetapi intinya masih ditakrifkan oleh dua lapisan fungsi teras iaitu primer dan cat atas. Memahami perkara ini adalah asas kepada semua pemilihan dan penyelesaian masalah kemudian.
二、Gambaran keseluruhan proses penyaduran vakum (PVD)
PVD adalah singkatan untuk "pemendapan wap fizikal", berbeza dengan pemendapan wap kimia (CVD), ia tidak bergantung pada tindak balas kimia, sebaliknya menukar bahan sasaran logam pepejal kepada atom fasa gas melalui kaedah fizikal, kemudian memendapkannya pada permukaan workpiece. Proses utama dibahagikan kepada dua jenis: penyaduran penyejatan dan penyaduran percikan magnetik. Penyaduran penyejatan menggunakan pemanasan rintangan atau pancaran elektron untuk menguapkan logam takat lebur rendah seperti aluminium dan kromium, peralatan mudah dan pemendapan pantas, tetapi kekuatan lekatan dan kebolehan litupan lapisan sederhana; percikan magnetik pula di bawah kekangan medan elektrik dan magnetik, menggunakan ion argon untuk mengebom bahan sasaran, "memercik" logam takat lebur tinggi seperti titanium, kromium, indium, zirkonium menjadi awan atom, lapisan padat, kekuatan lekatan tinggi, boleh menyadur aloi dan sebatian, dan merupakan arus perdana PVD mewah semasa. Tidak kira yang mana, workpiece disiapkan pemendapannya di bawah vakum tinggi (biasanya 10^-3 hingga 10^-5 pascal), darjah vakum secara langsung menentukan ketulenan dan warna lapisan filem.
Filem logam yang disadur PVD adalah tulen, konduktif, mempunyai rasa permukaan cermin yang kuat, dan sepanjang proses kering, tanpa cecair penyaduran elektrik, tanpa air sisa logam berat, ini adalah kelebihan mesra alam teras berbanding penyaduran elektrik. Tetapi lapisan filem sangat nipis — filem PVD hiasan biasa hanya 0.1–3 mikrometer, beberapa puluh kali lebih nipis daripada sehelai kertas. Lapisan logam yang begitu nipis, hampir tiada keupayaan perlindungan mekanikal sendiri, dan warnanya juga terhad kepada aloi bahan sasaran, oleh itu mesti bergantung pada dua lapisan cat semburan sebelum dan selepas untuk melengkapkan fungsi.
Selain penyejatan dan percikan magnetik, PVD hiasan juga kerap menggunakan penyaduran ion arka pelbagai (Arc Ion Plating): arka menghasilkan plasma logam ketumpatan tinggi di permukaan sasaran, kadar pengionan tinggi, kekuatan lekatan lapisan sangat kuat, sesuai untuk pisau dan lapisan keras sanitari yang mempunyai keperluan lekatan ketat, tetapi percikan arka mudah menghasilkan zarah besar, perlu dipadankan dengan arka penapis atau penggilap seterusnya. Pemilihan bahan sasaran menentukan sistem filem: sasaran aluminium mendapat filem putih perak, sasaran kromium mendapat kelabu keluli tahan karat, sasaran titanium mendapat kelabu perak dan boleh bertindak balas menjadi TiN emas, sasaran zirkonium mendapat kelabu hangat, sistem indium-tin mendapat biru ungu sejuk. Gas tindak balas (nitrogen, asetilena, oksigen) bertindak balas dengan bahan sasaran untuk menghasilkan filem warna nitrida, karbida, oksida, ini adalah prinsip asas PVD berwarna. Bagi perusahaan cat berlapis sokongan, memahami sistem sasaran dan filem, barulah boleh memadankan kekutuban primer dan pewarnaan cat atas dengan filem logam.
三、Mengapa filem logam mesti bergantung pada cat berlapis sokongan
Menggunakan filem logam PVD secara bersendirian terdedah hampir tidak boleh dilaksanakan, ada empat sebab. Pertama terlalu nipis: filem beberapa perpuluhan mikrometer akan pecah bila dicakar, kuku jari pun boleh meninggalkan kesan. Kedua terlalu lembut: logam hiasan seperti aluminium dan perak sendiri kekerasan rendah, tanpa perlindungan lapisan keras mudah digesel. Ketiga mudah teroksida dan terkorosi: filem perak akan menghitam disulfida, filem aluminium akan teroksida hilang kilau, dan sempadan bahan asas yang tidak dikedap oleh lapisan akan membiarkan kakisan merebak sepanjang antara muka. Keempat warna terhad: filem logam tulen kebanyakannya perak putih atau warna aluminium asli, untuk mendapatkan champagne emas, kelabu senapang, emas mawar, biru ungu dan warna kaya lain, mesti bergantung pada pewarnaan cat atas atau aloi bahan sasaran. Keempat-empat perkara ini secara bersama menentukan — cat berlapis sokongan bukanlah hiasan tambahan, tetapi prasyarat sama ada filem logam PVD "boleh hidup, boleh dijual".
Dalam kes sebenar, bahagian PVD yang mengabaikan cat atas diletakkan di gudang beberapa bulan terus hilang kilau keseluruhan, disapu jari terus luntur; bahagian yang primer diperdayakan, filem logam seperti foil timah mengelupas berkeping-keping. Lebih tersembunyi ialah "lulus palsu": baru sahaja disadur berkilau menyilau, selepas seminggu semburan garam atau rendaman air suam terus berbuih — kerana antara muka tidak benar-benar bercantum. Jadi cat berlapis sokongan bukan item kos, tetapi penukar yang mengubah "titik jualan logam sebenar PVD" kepada "produk boleh dihantar". Bagi pihak jenama, kestabilan sistem cat secara langsung menentukan kadar aduan selepas jualan dan kadar pemulangan, inilah sebab sebenar ia menyumbang separuh berat projek.
四、Pecahan semula tiga fungsi primer
Primer (basecoat) digunakan sebelum penyaduran vakum, adalah bahagian paling mudah diremehkan dalam keseluruhan sistem. Tiga fungsinya tidak boleh kurang satu. Fungsi meratakan: bahan asas sama ada suntikan atau tempa, secara mikro mempunyai kulit oren, kesan alir, kesan pisau, liang kecut, filem logam akan menyalin kecacatan ini dengan tepat, jadi primer perlu mengisi rata dan digilap kepada kepermukaan rata tahap cermin. Fungsi mengedap: permukaan bahagian plastik ada agen tanggal, pemplastik, dalaman mungkin mengandungi monomer baki dan kelembapan, apabila masuk ruang vakum terdedah haba akan "melepaskan gas", gas menerobos filem logam yang sedang tumbuh menyebabkan liang jarum dan kabus, primer mesti mengedap bahan ini mati-mati. Fungsi lekatan: primer perlu menggigit bahan asas (terutamanya PP, PE, PA bertenaga permukaan rendah), dan memberikan antara muka boleh digigit untuk filem logam, adalah "pelekat dua belah" untuk dua antara muka atas bawah. Tiga fungsi ini mempunyai keperluan berbeza pada resin dan penggunaan, akan dibuka satu persatu kemudian.
Dalam kejuruteraan, primer sering dibuat dua jenis "boleh digilap" dan "autorata". Boleh digilap: isi kemudian gilap, kejar permukaan cermin ekstrem, masa kerja tinggi, untuk jam tangan dan sanitari; autorata: bergantung pada ratanya sendiri cat untuk mengimbangi kecacatan mikro, rentak pantas, untuk 3C kuantiti besar. Kedap gas dan lekatan kadangkala saling kekang — prapautan tinggi kedap gas baik tetapi mungkin terlalu rapuh, lekatan menurun, perlu cari keseimbangan pada darjah percabangan resin dan darjah pengerasan. Cara Kexin New Materials adalah mentakrifkan "berat fungsi primer" untuk bahagian berbeza, sanitari utamakan kedap gas anti-kakisan, 3C utamakan ratakan rentak, automotif utamakan lekatan tahan suhu, laras formula mengikut berat bukan satu set untuk semua.
五、Pemilihan resin primer: UV, PU, akrilik
Resin primer perlu imbangkan "mudah digilap ratakan" "lekatan kuat dengan bahan asas" "tidak lepas gas sebelum sadur" "antara lapisan dengan filem logam baik". Sistem biasa ada tiga jenis. Satu ialah akrilik termoplastik (acrylic), kering pantas, sifat gilap baik, lekatan pada plastik tidak buruk, tetapi rintangan haba dan darjah prapautan agak rendah, kawalan pelepasan gas bergantung pada pengeringan mencukupi. Dua ialah poliuretana (PU, mengandungi dua komponen dan pengerasan lembap), lekatan kuat, fleksibel, gigitan dengan filem logam baik, sesuai untuk bahagian keperluan kuat antara lapisan, tetapi nisbah dua komponen dan pengurusan hayat aktif mesti ketat. Tiga ialah resin pengerasan UV, pengerasan tenaga, hampir sifar pelarut, pelepasan gas sangat rendah, rentak pantas, sedang menjadi arah primer PVD mewah, tetapi pada bentuk berteduh cahaya (liang dalam, belakang) pengerasan tidak seragam, perlu padan dengan pemicu cahaya dan kelengkapan sinaran. Bahagian plastik kerap guna primer akrilik atau PU; bahagian logam guna primer epoksi atau PU, lekatan dan anti-kakisan diimbang.
Petunjuk kunci ialah "pelepasan gas rendah" — primer mesti prapautan penuh, baki pelarut sangat rendah, jika tidak apabila masuk ruang vakum terdedah haba lepas gas, filem logam akan ada liang jarum dan kabus. Oleh itu tetingkap pembakaran primer mesti sepadan dengan rentak PVD, lebih baik buat primer teliti pada peringkat pra-rawatan, jangan masuk ruang dalam keadaan bermasalah. Kexin New Materials di barisan Foshan telah membina pangkalan data tetingkap pengerasan primer untuk bahan asas berbeza, mengukur risiko tersembunyi "pelepasan gas" ini kepada petunjuk kehilangan berat dan kadar liang jarum boleh dikesan.
Dari mekanisme pengerasan, primer berasaskan pelarut bergantung pada penyejatan pelarut tambah prapautan resin, baki pelarut adalah masalah besar; primer UV bergantung pada pemecahan pemicu cahaya hasilkan spesies aktif merangsang pempolimeran, hampir tiada pelarut, tetapi perencatan oksigen menyebabkan lapisan permukaan pengerasan tidak cukup, perlu perisai nitrogen atau pemanasan selepas untuk hilangkan oksigen. Primer berasaskan air adalah arah mesra alam kebelakangan ini, tetapi air lebih susah dibuang daripada pelarut, tetingkap pembakaran lebih lama, dan ketegangan permukaan air tinggi mudah menyebabkan liang kecut, perlu tambah agen basah dan kawal kebersihan bahan asas ketat. Kexin New Materials di Foshan telah bina platform primer merangkumi jenis pelarut, UV dan air, padankan sistem mengikut tiga elemen pelanggan iaitu rintangan suhu, rentak dan had VOC, bukan guna satu primer universal sahaja.
六、Reka bentuk resin dan fungsi cat atas
Cat atas (topcoat) adalah "wajah" dan "perisai" bahagian PVD, resin kebanyakannya pilih poliuretana alifatik atau poliuretana akrilik, tahan kuning, tahan calar, jernih. Reka bentuk fungsi termasuk: tambah penyerap UV dan HALS (agen penstabil cahaya amina terhalang) lawan ultraungu; tambah pengisi tahan haus (silika nano, alumina) tingkat kekerasan; guna pewarna jernih lutsinar laras sedikit warna filem logam; untuk elektronik pengguna perlu pertimbang fleksibel dan tahan jatuh. Penggunaan cat atas perlu nipis dan seragam, terlalu tebal akan tutup tekstur logam, terlalu nipis perlindungan tidak cukup, biasanya kawal pada 10–25 mikrometer. Ketelusan dan kekaburan rendah cat atas amat penting — ia perlu "kedap" filem logam seperti kaca, tanpa mengubah rupa permukaan cerminnya.
Kekerasan cat atas bukan semakin tinggi semakin baik: kekerasan pensel naik ke 3H ke atas sering diiringi kenaikan kerapuhan, di bawah jatuh atau kejutan haba sebaliknya retak. Dalam kejuruteraan kerap guna penilaian tiga dimensi "kekerasan pensel + beban bulu dawai keluli + kehilangan berat Taber", kemudian guna ujian bola jatuh atau lentur sahkan keanjalan, cari formula titik peralihan kekerasan—keanjalan. Aspek rintangan kimia, cat atas perlu tahan cecair basuh tangan, krim pelindung matahari, sapuan alkohol, peluh dan asid lemah alkali lemah, medium ini akan melalui retak mikro atau bengkak rosakkan antara muka, jadi ketumpatan prapautan dan kepadatan lebih penting daripada kekerasan semata. Untuk sanitari dan 3C, Kexin New Materials akan buat ujian matriks rendam dan sapu mengikut senarai cecair terminal, tukar "rintangan kimia" dari slogan kepada senarai medium boleh terima.
七、Primer khusus bahan asas plastik dan promosi lekatan
Plastik adalah bahan asas paling sukar dijaga dalam cat berlapis sokongan PVD. Tiga sebab: satu tenaga permukaan rendah, cat biasa tak gigit; dua sensitif haba, kenaikan suhu ruang vakum mungkin cacat; tiga dalaman mudah lepas gas. Kaunter langkah tiga lapis. Pertama ubahsuai bahan asas: melalui rawatan nyala, plasma atau Corona naikkan tenaga permukaan, atau kawal penggunaan agen tanggal semasa suntikan. Kedua lapisan promosi lekatan (primer / cat bawah): bawah atau dalam primer masukkan klorinasi poliolefin (CPO), agen promosi lekatan, silana kupling, khusus selesaikan gigitan plastik sukar lekat seperti PP, PA. Ketiga pilih resin primer dan darjah pengerasan betul, pastikan kedap gas tak rapuh. Kexin New Materials bagi ABS, PC, PC+ABS, PA dan lain-lain plastik biasa telah bina "kad proses bahan asas—rawatan—primer", tukar lekatan dari "bergantung pengalaman" kepada "ikut kad laksana".
Khusus kepada famili plastik: ABS tenaga permukaan sederhana, mudah lekat, pilihan utama permulaan PVD; PC dan PC+ABS lutsinar tetapi sensitif retak tegasan, rawatan plasma kawal tenaga elak urat perak; PA (nilon) dan PBT tenaga permukaan rendah dan serap lembap lepas gas berat, mesti pengeringan awal dan padan primer promosi lekatan khusus; PP/PE sangat sukar lekat, biasanya perlu rawatan nyala tambah primer CPO, atau tukar guna cantuman korona. Bagi plastik diperkuat gentian kaca, gentian terdedah akan bentuk liang mikro dan titik tegasan, primer perlu isi rata dan tampung perbezaan CTE. Kexin New Materials bagi setiap jenis plastik bina "nilai ambang tenaga permukaan", di bawah ambang tidak keluarkan arahan salutan, dari mekanisme halang bahagian sukar lekat masuk baris dalam keadaan bermasalah.
VIII、Kekuatan antara lapisan adalah penunjuk teras
Salah satu perkara paling ditakuti dalam salutan sokongan PVD ialah "pengelupasan antara lapisan": sebarang kegagalan antara antara muka cat bawah—filem logam—cat atas akan menyebabkan pengelupasan keseluruhan. Kekuatan antara lapisan dijamin melalui tiga perkara: lekatan cat bawah dengan bahan asas (pra-rawatan yang mencukupi), cengkaman cat bawah dengan filem logam (polariti sederhana dan kekasaran cat bawah), lekatan filem logam dengan cat atas (cat atas melembapkan filem logam dan tidak mengakis terlalu kuat). Banyak pengelupasan sebenarnya disebabkan oleh pelarut cat atas yang terlalu kuat, "melarutkan longgar" filem logam nipis; penyelesaiannya ialah memilih cat atas dengan kuasa pelarutan sederhana atau mengurangkan ketebalan filem. Kekuatan antara lapisan mesti disahkan berulang kali dengan grid (kaedah calar grid), didih air, dan kitaran sejuk-panas; jangan hanya melihat lekatan awal. Sebelum pengeluaran besar-besaran projek baharu, disyorkan untuk melakukan sekurang-kurangnya tiga pusingan penuaan kitaran (setiap pusingan kelembapan suhu tinggi 48 jam + kejutan sejuk-panas 24 jam + grid), dan hanya melepaskan apabila kekuatan antara lapisan disahkan stabil.
Dari sudut kimia antara muka, kekuatan antara lapisan berasal daripada tiga sumbangan: cengkaman mekanikal, ikatan polar, dan resapan saling tembus. Cat bawah—bahan asas bergantung pada kunci mekanikal polariti dan kekasaran mikro; cat bawah—filem logam bergantung pada resapan cetek atom logam pada permukaan atas cat bawah dan tarikan polar; filem logam—cat atas bergantung pada pelembapan dan larutan ringan cat atas pada filem logam. Mana-mana lapisan yang tercemar dengan filem minyak, penghijrahan silikon, atau pengerasan berlebihan yang mematikan polariti akan memutuskan ikatan. Oleh itu, pengurusan kekuatan antara lapisan pada asasnya ialah pengurusan "kebersihan antara muka dan polariti boleh laras"—inilah sebabnya pra-rawatan dan reka bentuk polariti cat bawah lebih mempengaruhi lekatan akhir berbanding ketebalan salutan. Kexin New Materials menggunakan sudut sentuh dan spektrum tenaga permukaan XPS di hujung R&D untuk menjejaki keadaan antara muka, mengubah kekuatan antara lapisan yang tidak kelihatan menjadi lengkung polariti yang boleh diukur.
IX、Aliran proses keseluruhan: semburan→PVD→semburan
Proses salutan sokongan PVD yang lengkap ialah satu garisan pengeluaran "sandwic". Langkah pertama pra-rawatan: bahan asas dinyahminyak, digosok, rawatan plasma/nyalaan, untuk membuang agen pelepas dan lapisan lemah. Langkah kedua pembinaan cat bawah: sembur cat bawah→alir rata→bakar atau kering UV→(jika perlu) digosok untuk meratakan. Langkah ketiga salutan vakum: bahan kerja masuk ruang, pam vakum, cuci ion, sasaran mendakan filem logam. Langkah keempat pembinaan cat atas: bahan kerja selepas salutan keluar ruang, nyahhabuk ringan, sembur cat atas→alir rata→kering. Langkah kelima pemeriksaan: lekatan, ketebalan filem, perbezaan warna, kilauan, sampel rintangan cuaca. Keseluruhan garisan memerlukan kebersihan yang sangat tinggi—satu habuk pada cat bawah ialah satu liang jarum, di bawah cat atas ialah satu titik timbul. Garisan pengeluaran Foshan Kexin New Materials diurus mengikut logik bilik bersih untuk bahagian semburan cat bawah dan cat atas, menekan kadar kecacatan zarah ke tahap rendah industri.
Terdapat dua butiran yang sering diabaikan dalam keseluruhan garisan: satu ialah rentak pusingan, jika masa menunggu bahan kerja dari pengerasan cat bawah ke masuk ruang terlalu lama, permukaan cat bawah bersih akan menyerap habuk dan lembapan semula, disyorkan menggunakan pemindahan bersih dan cache jangka pendek; dua ialah pecah ruang, pecah ruang perlahan dapat mengelak pengoksidaan sejuk mendadak dan tegasan filem logam, gas pecah ruang sebaiknya kering dan bersih. "Kebersihan antara muka" antara salutan dan salutan filem sering lebih menentukan hasil berbanding prestasi mana-mana mesin tunggal. Kexin New Materials menulis antara muka ini sebagai prosedur operasi standard (SOP), menetapkan tempoh pemindahan, persekitaran cache, dan lengkung pecah ruang, mengunci turun turun naik merentas proses.
X、Kepentingan kejuruteraan parameter ketebalan salutan
Ketebalan ialah parameter proses paling intuitif dalam salutan sokongan PVD. Cat bawah biasanya 8–20 mikron: terlalu nipis tidak menutup kecacatan dan gas, terlalu tebal retak mengecut dan membazir. Filem logam biasanya 0.1–3 mikron: terutamanya untuk rupa dan kekonduksian, tidak memikul kekuatan mekanikal. Cat atas biasanya 10–25 mikron: di bawah 10 mikron perlindungan tidak mencukupi, melebihi 25 mikron menutup tekstur logam dan mudah retak. Jumlah ketebalan salutan (cat bawah + cat atas) kebanyakannya dalam julat 20–45 mikron, jauh lebih rendah daripada cat semburan tradisional 60–120 mikron, inilah sebab PVD berasa "nipis dan halus". Ketebalan dipantau dengan ukur ketebalan arus pusar (bahan asas logam) atau sinar-X pendarfluor (XRF, bahan asas plastik), setiap pertama kelompok mesti diukur, sampel semasa proses.
| Salutan | Ketebalan tipikal (mikron) | Fungsi utama | Risiko terlalu tebal | Risiko terlalu nipis |
|---|---|---|---|---|
| Cat bawah | 8–20 | Meratakan, tutup gas, lekat | Retak mengecut, bazir bahan | Tidak tutup kecacatan dan gas |
| Filem logam | 0.1–3 | Rupa logam sebenar, kekonduksian | Kos naik, salutan tidak sekata | Tutupan tidak penuh, warna tidak seragam |
| Cat atas | 10–25 | Perlindungan, laras warna, rintangan cuaca | Tutup rasa logam, retak | Perlindungan tidak cukup, mudah calar |
Reka bentuk ketebalan juga perlu mempertimbangkan "kesan bucu": ketebalan filem di bucu tajam dan lekuk dalam bahan kerja secara semula jadi lebih nipis atau tebal, ialah kawasan berisiko tinggi liang jarum dan retak, semasa semburan perlu dikompensasi dengan sudut dan kelajuan putar pistol sembur, semasa salutan dengan pusingan rak. Untuk acuan baharu, disyorkan melakukan "pemetaan taburan ketebalan filem" (imbasan berbilang titik XRF), kawal perbezaan ketebalan bucu dan permukaan rata dalam julat boleh terima, jika tidak hasil kelompok akan ditarik turun oleh beberapa titik lemah. Kexin New Materials pada peringkat pertama kelompok membuat peta ketebalan filem seluruh permukaan, sebagai salah satu asas pelepasan.
XI、Parameter pengerasan dan pembakaran
Pengerasan menentukan "pembebasan gas" cat bawah dan "kekerasan" cat atas, ialah parameter tersembunyi tetapi maut. Jika cat bawah ialah PU kering haba atau epoksi, pembakaran tipikal 60–80℃ × 30–60 minit, atau 80–120℃ pengerasan masa pendek, matanya menurunkan pelarut baki dan komponen meruap ke tahap ppm; jika kering UV, bergantung pada tenaga (mj/cm²) bukan suhu, tetapi perlu pastikan sinaran seragam di lubang dalam dan belakang. Pengerasan cat atas serupa, tetapi lebih menekankan ketumpatan silang ikat—silang ikat tidak cukup maka rintangan kimia lemah, terlalu silang ikat maka rapuh, mudah retak. Rentak pembakaran juga perlu sepadan dengan rentak ruang PVD: jika cat bawah belum kering masuk ruang, sama seperti sengaja buat liang jarum. Kexin New Materials menggunakan kaedah kehilangan berat (sampel TGA) untuk kuantifikasi baki meruap cat bawah, mengubah "cukup bakar atau tidak" dari rasa tangan ke penghakiman data.
Tenaga kering (UV/pancaran elektron) dalam salutan sokongan semakin meningkat, kerana sifar pelarut, rentak peringkat saat, sepadan dengan pecutan garisan. Tetapi tenaga kering UV cat bawah perlu sepadan dengan penyerapan pes warna, pengisi—apabila warna gelap atau mengandung pengisi serap cahaya tenaga perlu dinaikkan, jika tidak lapisan bawah palsu kering. Pengerasan berganda (pra-tetap UV + pengerasan haba selepas) dapat seimbang rentak dan silang ikat dalam, menjadi arah cat bawah filem tebal. Tidak kira jenis pengerasan, disyorkan menggunakan kombinasi tiga "tegasan baki + kehilangan berat + baki pelarut" untuk pantau, bukan hanya lihat kering permukaan, kerana kegagalan antara lapisan sering disebabkan oleh tegasan baki dalaman dilepaskan semasa penuaan. Kexin New Materials untuk pengerasan cat atas menggunakan pemantauan tenaga dalam talian, sisihan melebihi ambang auto amaran dan henti garisan.
XII、Peralatan: garisan semburan
Hujung hadapan salutan sokongan PVD ialah garisan semburan, biasanya terdiri daripada bahagian pra-rawatan, bilik semburan, bahagian alir rata, ketuhar pengerasan, rantai penghantar. Bilik semburan perlu suhu kelembapan tetap dan hantar angin bersih (tahap sepuluh ribu atau lebih baik), pistol semburan kebanyakannya cawan putar elektrostatik atau pistol angin, dengan robot pastikan ketebalan filem seragam. Untuk cat bawah, stesen "gosok—nyahhabuk" lebih kritikal daripada pistol semburan sendiri; untuk cat atas, kebersihan dan kestabilan suhu kelembapan menentukan ketelusan akhir. Reka bentuk garisan juga perlu pertimbang rentak sepadan: kapasiti ketuhar pengerasan cat bawah, kitaran muatan ruang PVD, kapasiti pengerasan cat atas tiga perlu seimbang, jika tidak mana-mana pautan jadi bottleneck akan tarik turun hasil garisan.
XIII、Peralatan: ruang vakum PVD
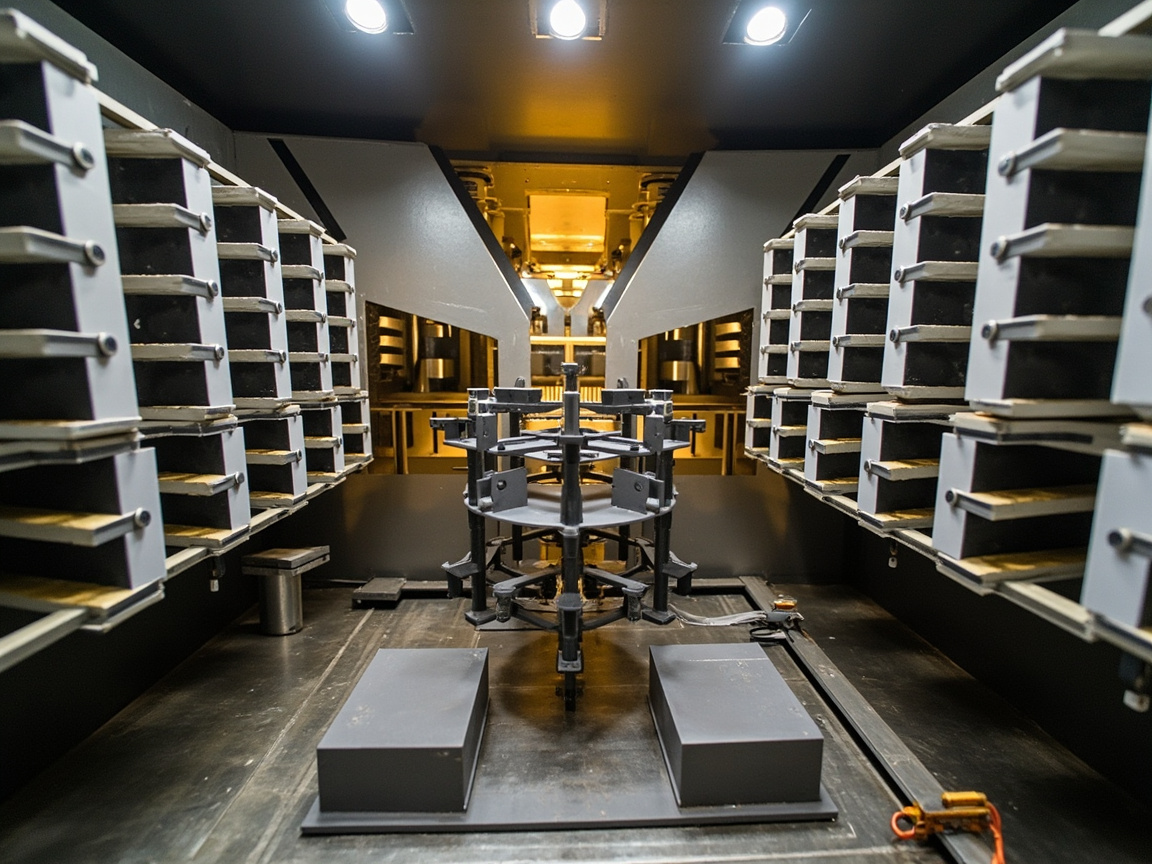
Ruang PVD ialah aset teras keseluruhan garisan. Peralatan salutan sejat struktur ringkas, pelaburan rendah, sesuai untuk aluminium, kromium dan logam takat lebur rendah salut cepat; peralatan serpihan magnetik pelaburan tinggi, penyelenggaraan kompleks, tetapi boleh salut titanium, kromium, indium, zirkonium dan aloi serta nitrida (seperti TiN emas, CrN kelabu senapang), lapisan filem padat ikatan kuat, ialah arus perdana PVD hiasan mewah. Kunci ruang ialah set pam vakum (capai dan kekalkan vakum tinggi), susunan sasaran (tentukan salutan pusing dan seragam), rak pusingan bahan kerja (pastikan setiap permukaan salut seragam) dan sumber cuci ion (lapisan bawah sebelum salut naik lekatan). Pencemaran ruang ialah punca utama kabus, perlu cuci sasaran dan dinding ruang berkala, kawal kadar bocor. Semasa pilih peralatan, syarikat salutan sokongan perlu kerjasama mendalam dengan kilang salutan, kerana ciri pembebasan gas cat bawah akan mempengaruhi masa pam vakum ruang dan jangka hayat sasaran secara songsang.
Saiz ruang dan cara muatan menentukan kapasiti kelompok tunggal dan seragam salutan pusing: jenis loceng sesuai kelompok kecil, jenis berterusan sesuai rentak besar, dan bahagian kompleks pelik perlu bergantung pada putar sendiri bahan kerja tambah rak pusingan awam pastikan setiap permukaan salut. Susunan sasaran (sasaran rata, silinder, putar) mempengaruhi kadar guna dan ketebalan filem seragam, sasaran putar guna tinggi, filem seragam, tetapi kos tinggi. Untuk syarikat salutan sokongan, paling perlu ambil berat ialah "toleransi ruang pada pembebasan gas cat bawah"—jika cat bawah sendiri pembebasan gas besar, hanya boleh padan ruang pam besar atau turun muatan, songsang naik kos. Jadi cat bawah baik sama dengan jimat pelaburan ruang, ini akaun ekonomi kerjasama depan belakang.
XIV、Pra-rawatan: gosok bahan asas, nyahminyak, plasma
Tujuan pra-rawatan ialah beri cat bawah antara muka "bersih, rata, boleh lekat". Nyahminyak guna basuh alkali atau pelarut buang agen pelepas, peluh tangan, cecair potong; gosok guna kertas pasir atau tali pasir buang urat suntikan dan kesan pisau, dan beri kekasaran mikro untuk cat bawah cengkam; rawatan plasma atau nyalaan untuk naik tenaga permukaan plastik, pecah lapisan sempadan lemah. Langkah ini tidak buat baik, cat bawah belakang lagi bagus pun sia-sia—punca akar pengelupasan, liang jarum, kabus ada bahagian besar boleh kesan ke pra-rawatan. Kexin New Materials dalam kad proses letak pra-rawatan sebagai "item pemeriksaan pertama wajib", dan di garisan Foshan pasang pengesanan tenaga permukaan dalam talian, pastikan setiap kelompok plastik capai keadaan boleh cat.
XV、Pembinaan cat bawah dan gosok meratakan
Pembinaan cat bawah ambil berat "isi rata + cermin". Sembur lapisan pertama perlu tutup basah, alir rata cukup, biar cat alir masuk lekuk mikro; jika perlu sembur dua lapis, tengah gosok ringan buang kulit oren dan zarah. Selepas kering jika masih ada kecacatan halus, guna kertas pasir sangat halus (seperti 1000–2000 mesh) gosok basah poles ke cermin, langkah ini terus tentukan ke rata filem logam—kerana filem logam akan salin permukaan cat bawah. Selepas gosok mesti nyahhabuk nyahair habis, jika tidak cat atas atau filem logam akan ada bintik. Untuk kebersihan mewah dan jam tangan tinggi, keperluan cermin cat bawah ialah "mata kosong tiada urat, bawah mikroskop tiada lubang", ialah proses paling padat masa dalam salutan sokongan.
XVI、Pendapan filem logam dalam salutan vakum
Masuk ruang vakum, dulu pam vakum dan cuci ion (guna ion argon tembak permukaan bahan kerja, buang pencemar tahap nano dan kasarkan, naik lekatan filem logam); kemudian sasaran di bawah medan elektrik mengewap atau serpih, awan atom logam tutup bahan kerja seragam. Semasa pendapan, vakum ruang, kuasa sasaran, kelajuan putar bahan kerja, masa pendapan ialah empat pembolehubah teras, bersama tentukan ketebalan, warna dan seragam filem. Selepas pendapan filem logam siap, bahan kerja keluar ruang di bawah atmosfera perlindungan atau pecah ruang perlahan, elak pengoksidaan sejuk mendadak. Bahagian ini syarikat salutan sokongan walaupun tidak terus kendali, tetapi pembebasan gas dan kebersihan cat bawah akan pengaruhi kualiti pendapan dengan ketara—jadi depan belakang mesti kerjasama reka.
XVII、Parameter pembinaan cat atas
Teras pembinaan cat atas ialah "nipis, seragam, telus". Pistol sembur atomisasi baik, gerak seragam, ketebalan filem kawal 10–25 mikron; masa alir rata cukup, biar cat alir rata sendiri buang kesan sembur; kering ikut sistem resin. Pelarut cat atas perlu "sederhana"—kuasa pelarutan terlalu kuat akan larut longgar filem logam nipis bawah menyebabkan pengelupasan, ini paling kerap terkena dalam pilihan cat atas. Untuk cat atas berwarna, serakan pes warna dan ketebalan filem seragam bersama tentukan konsistensi warna, perlu kalibrasi berkala dengan meter perbezaan warna (ΔE). Keperluan kebersihan persekitaran cat atas paling tinggi, kerana mana-mana zarah akan muncul di cermin akhir, jadi tahap bersih bilik sembur cat atas biasanya lebih tinggi daripada cat bawah.
Pembinaan cat atas juga ada "tetingkap suhu kelembapan": kelembapan terlalu tinggi mudah titis dan putih, terlalu rendah mudah statik tarik habuk dan kulit oren; suhu pengaruhi kelikatan dan alir rata, perlu padan suhu kelembapan tetap dan kawalan suhu cat. Untuk cat atas berwarna, tekanan sembur dan kelajuan gerak pistol berubah mikro akan ubah ketebalan dan rupa warna, jadi garisan mewah umum naik robot tambah gelung tertutup aliran, turun turun manusia ke minimum. Kexin New Materials di bahagian cat atas guna semburan elektrostatik robot dan maklum balas ketebalan filem dalam talian, turun naik perbezaan warna kawal dalam ΔE 1.0, memenuhi keperluan keras pelanggan jenama pada konsistensi kelompok.
XVIII、Pemeriksaan kualiti (QC): lekatan
Kekuatan lekatan adalah sekatan QC pertama bagi salutan padanan PVD. Kaedah termasuk kaedah grid (seratus petak, menggunakan pita pelekat untuk menarik dan melihat keluasan tanggalan), kaedah tarikan (mengukur kekuatan cabutan antara lapisan), kekuatan lekatan selepas dididih (ukur semula selepas air mendidih atau suhu tinggi kelembapan tinggi, mengesahkan kestabilan lembap-haba), kekuatan lekatan selepas kitaran sejuk-panas. Yang dinilai bukan "pada mulanya melekat atau tidak", tetapi "selepas penuaan masih melekat atau tidak" — banyak projek pada peringkat awal lulus seratus petak sepenuhnya, tetapi selepas satu pusingan dididih akan mengelupas berkeping-keping, punca akar terletak pada pengerasan cat primer atau hakisan cat atas. Kexin New Material menjadikan "kekuatan lekatan tiga peringkat" (awal, selepas dididih, selepas kitaran sejuk-panas) sebagai pemeriksaan wajib setiap kelompok, dan menetapkan ambang penerimaan yang jelas, bagi menyekat risiko antara lapisan dari punca.
XIX. Ujian Kabus Garam dan Kabus Garam Neutral
Bahagian logam dan bahagian mandian mesti melepasi ujian kabus garam. Kabus garam neutral (NSS, 5% NaCl, semburan berterusan 35℃) biasanya memerlukan 24–96 jam tanpa kakisan bahan asas, tanpa buih; kabus garam asetik (AASS) dan kabus garam dipercepat tembaga (CASS) lebih ketat, digunakan untuk automotif dan mandian tinggi. Kegagalan kabus garam salutan padanan PVD sering menunjukkan: retak halus cat atas membenarkan medium kakisan meresap, cat primer tidak membalut tepi secukupnya menyebabkan kakisan merebak di sepanjang antara muka, atau liang jarum filem logam sendiri menjadi titik permulaan kakisan. Cara penambahbaikan termasuk meningkatkan pautan silang dan ketebalan filem cat atas, cat primer membalut tepi secara lengkap, pembersihan ion sebelum salutan tepat. Kabus garam adalah penunjuk menyeluruh, dapat mendedahkan secara serentak bahagian lemah pra-rawatan, cat primer, cat atas dan salutan filem.
Lebih hampir dengan realiti berbanding kabus garam berterusan ialah kakisan kitaran (CCT): kabus garam—pengeringan—lembap-haba berselang-seli, mensimulasikan perubahan siang-malam dan musim, dapat mendedahkan keletihan antara muka dan pembesaran retak halus dalam masa lebih singkat. Automotif dan mandian tinggi kebanyakannya menggunakan CCT sebagai penerimaan. Semasa mentafsir, jangan hanya mengira titik karat, tetapi lebih melihat "keluasan buih, lebar pengembangan garisan, kadar pengekalan kekuatan lekatan" — terutamanya sama ada selepas kabus garam seratus petak masih tahap penuh, barulah bukti sama ada sistem salutan benar-benar melindungi filem logam. Kexin New Material melaksanakan "asas NSS + sampel rawak CCT" dua landasan untuk bahagian mandian, mengawal kadar hasil harian dan juga mengawal risiko jangka panjang, mengelakkan keadaan memalukan di mana sekali lulus kabus garam tetapi gagal dalam penggunaan sebenar dalam separuh tahun.
XX. Ujian Kalis Haus dan Kalis Calar
Bahagian PVD kebanyakannya digunakan untuk bahagian luaran yang boleh disentuh, kalis haus adalah kritikal. Kaedah biasa termasuk haus Taber (menggunakan roda pasir tertentu dengan beban berputar, mengukur kehilangan berat atau perubahan kekaburan), geseran bulu dawai (bulu dawai no. 0000 dengan beban tertentu pergi-balik, melihat sama ada meninggalkan kesan), kekerasan pensel (mengukur kekerasan permukaan cat atas, selalunya memerlukan ≥1H hingga 2H). Meningkatkan kalis haus bergantung pada tiga perkara: resin pautan silang tinggi cat atas, pengisi nano silika/alumina, ketebalan filem mencukupi tetapi tidak berlebihan. Tetapi perlu perhatikan keseimbangan kekerasan dan kekenyalan — terlalu keras mudah retak rapuh, terlalu kenyal mudah tinggalkan calar, perlu direka mengikut senario penggunaan terminal (telefon disentuh setiap hari vs mandian sesekali terlanggar).
XXI. Kadar Pantulan, Kilau dan Perbezaan Warna
"Rasa logam" filem logam dikuantifikasikan melalui kadar pantulan dan kilau. Kadar pantulan (terutamanya kadar pantulan cermin) menentukan sama ada seperti cermin atau seperti matte; glossmeter 60° atau 20° mengukur kilau permukaan; pengukur perbezaan warna (CIE Lab) mengukur ketekalan rona selepas pewarnaan cat atas, ΔE kelompok biasanya memerlukan ≤1.0–1.5. Penunjuk ini mengubah "cantik atau tidak" menjadi data yang boleh dikawal. Kexin New Material menyimpan sampel dan membina fail untuk setiap kelompok bahagian PVD, menggunakan trend perbezaan warna dan kilau memantau deriva proses, mengesan lebih awal sasaran habis, pereputan pes warna cat atas dan lain-lain risiko tersembunyi.
Kadar pantulan dan perbezaan warna juga dipengaruhi oleh "indeks biasan cat atas": filem logam sama dipadankan dengan cat atas indeks biasan berbeza, kecerahan visual dan rasa ketepuan akan berubah, ini adalah cara "pelarasan warna tersembunyi" selain dari pemadanan warna. Cat atas indeks biasan tinggi dapat menjadikan filem logam lebih "dalam dan berkilau", indeks biasan rendah lebih "lembut dan berair", memilih yang mana bergantung pada tekstur yang dikehendaki jenama. Oleh itu bagi bahagian tinggi, cat atas bukan hanya dilihat dari perlindungan, tetapi juga perlu sebagai sebahagian "reka bentuk optik" menyertai definisi luaran, ini juga sebab mengapa formulasi cat atas selalunya perlu diselaraskan dengan jabatan reka bentuk perindustrian. Kexin New Material dalam projek warna jenama akan memasukkan indeks biasan cat atas ke dalam spesifikasi luaran.
XXII. Kecacatan Biasa dan Langkah Balas
| Kecacatan | Punca | Langkah balas |
|---|---|---|
| Liang jarum filem logam | Cat primer mengeluarkan gas, kecacatan substrat | Cat primer pengerasan secukupnya, pengamplasan meratakan |
| Berkekabutan selepas salutan | Pencemaran ruang kebuk, cat primer tidak bersih | Bersihkan ruang kebuk, tingkatkan kebersihan cat primer |
| Pengelupasan cat atas | Cat atas menghakis filem logam | Tukar cat atas lembut, kurangkan ketebalan filem |
| Penyimpangan warna | Pes warna cat atas/ketebalan filem tidak seragam | Standardkan semburan, kalibrasi pes warna |
| Ketahanan cuaca lemah | Perlindungan UV cat atas tidak mencukupi | Tambah penyerap UV dan HALS |
| Calar | Kekerasan cat atas tidak mencukupi | Tambah nano silika, tingkatkan pautan silang |
| Buih kabus garam | Retak halus cat atas/balutan tepi cat primer lemah | Tingkatkan pautan silang, balut tepi lengkap |
| Retak | Ketebalan filem terlalu tebal/pengerasan berlebihan | Kurangkan ketebalan filem, laras lengkung pengerasan |
Jadual ini adalah "kad rujukan pantas" untuk penyelesaian masalah di lapangan, tetapi setiap kecacatan di belakangnya mempunyai punca khusus dalam rantaian proses, bahagian seterusnya akan menggali satu demi satu.
XXIII. Penyelesaian Masalah Retak (cracking)
Retak salutan kebanyakannya berlaku apabila ketebalan filem cat primer atau cat atas terlalu besar, pengerasan berlebihan, atau pekali pengembangan haba (CTE) antara substrat dan salutan terlalu berbeza. Retak cat primer akan menyalin kecacatan ke atas filem logam membentuk "retak peta"; retak cat atas pula terus membenarkan kakisan dan calar masuk tanpa halangan. Idea penyelesaian: dahulu ukur sama ada ketebalan filem sebenar melebihi had (terutamanya pengumpulan cat di bucu); kemudian lihat sama ada lengkung pengerasan terlalu masak (suhu terlalu tinggi atau masa terlalu lama menyebabkan salutan rapuh); akhirnya nilai padanan CTE substrat dengan salutan, bagi plastik suhu tinggi seperti PA, PPS boleh pertimbangkan tambah lapisan cat primer fleksibel sebagai penampan. Dari segi pencegahan, mengawal ketebalan satu lapisan, mengoptimumkan pengerasan, jika perlu masukkan lapisan tengah elastik, adalah gabungan biasa Kexin New Material pada bahagian plastik sensitif haba.
XXIV. Penyelesaian Masalah Pengelupasan (delamination)
Pengelupasan adalah kegagalan paling kritikal bagi padanan PVD, menunjukkan keseluruhan keping salutan terangkat dari satu antara muka. Mengikut antara muka dibahagi tiga jenis: pengelupasan substrat—cat primer (pra-rawatan tidak mencukupi, substrat tercemar), pengelupasan cat primer—filem logam (cat primer mengeluarkan gas atau ketidakpadanan polariti), pengelupasan filem logam—cat atas (pelarut cat atas menghakis atau cat atas tidak membasahi). Penyelesaian dahulu tentukan "putus di lapisan mana" — menggunakan mikroskop lihat keputusan patah, menggunakan kaedah tarikan ukur kekuatan setiap antara muka. Pengelupasan jenis hakisan cat atas paling biasa, langkah balas ialah tukar cat atas berdaya larut lembut, kurangkan ketebalan filem dan kekuatan pembakaran cat atas, atau di atas filem logam salut dahulu lapisan sangat nipis "filem perlindungan peralihan". Pengelupasan substrat pula perlu semak semula pra-rawatan dan kesan rawatan plasma.
XXV. Penyelesaian Masalah Berkekabutan (haze) dan Liang Jarum
Berkekabutan menyebabkan filem logam kehilangan cermin, seperti diselaputi debu, punca akar kebanyakannya pada "pencemaran" dan "pengeluaran gas". Pencemaran termasuk ruang kebuk kotor, sasaran teroksida, permukaan cat primer ada zarah atau silikon; pengeluaran gas termasuk cat primer tidak pengerasan sepenuhnya, bahan teruap baki dalaman plastik. Liang jarum pula adalah "lubang" hasil gas menerobos filem logam, juga menunjukkan pengerasan cat primer dan penutupan substrat. Penyelesaian utamakan "eksperimen kawalan": cat primer kelompok sama, satu kumpulan pengerasan penuh, satu kumpulan pengerasan kurang, masuk ruang kebuk sama banding — jika kumpulan penuh tiada liang jarum, masalah dikunci pada pengeluaran gas cat primer; jika kedua-dua kumpulan berkekabutan, maka periksa ruang kebuk dan sasaran. Pengecaman berstruktur ini jauh lebih cekap berbanding cuba-cuba berdasarkan pengalaman.
XXVI. Teknologi PVD Berwarna dan Pewarnaan Cat Atas
PVD berwarna adalah titik panas terbesar kebelakangan ini. Laluan pelaksanaan dua: satu ialah pewarnaan melalui aloi sasaran dan gas tindak balas, seperti titanium+nitrogen dapat TiN emas, kromium+nitrogen dapat CrN kelabu senapang, zirkonium dapat hitam-kelabu, indium-timah dapat biru-ungu, warna datang dari interferensi optik filem nipis bukan pigmen; dua ialah pewarnaan cat atas telus selepas salutan, menggunakan pes warna telus sangat halus mencelup filem perak menjadi sampanye, emas mawar, biru nilam dan lain-lain, fleksibel dan kos rendah. Dua laluan sering digabung: sasaran beri warna asas, cat atas buat pelarasan halus dan perlindungan. Pewarnaan cat atas memerlukan pes warna sangat tinggi — mesti telus, tahan cuaca, tidak bertindak balas dengan filem logam, dan serakan stabil tidak bergumpal, jika tidak akan timbul penyimpangan warna dan kekaburan. Kexin New Material dalam sistem pewarnaan cat atas telah mengumpul papan warna standard seperti emas sampanye, kelabu senapang, emas mawar, untuk pelanggan terus rujuk.
Intipati paparan warna PVD berwarna adalah interferensi filem nipis: cahaya memantul di permukaan atas dan bawah filem logam menghasilkan perbezaan lintasan optik, panjang gelombang tertentu interferensi membina memaparkan warna, ketebalan filem berubah puluh nanometer warna terus lompat, sama seperti buih sabun dan filem minyak. Jadi filem nitrida dihasilkan oleh tindak balas sasaran, warnanya ditentukan oleh "ketebalan filem + indeks biasan + substrat" bersama, sangat nipis tetapi warna pekat dan tidak luntur — ini yang pewarnaan pigmen tidak dapat buat. Pewarnaan cat atas pula adalah "pelarasan warna fizikal": dalam filem telus tambah pes warna sangat halus, mencelup keseluruhan filem perak ke arah warna sasaran, kelebihannya boleh tukar warna fleksibel pada filem perak sama, tidak perlu tukar sasaran. Apabila digabung, sasaran tentukan rona asas, cat atas buat pelarasan halus jenama, adalah amalan utama bahagian PVD pelbagai warna tinggi kini.
XXVII. Aplikasi Industri: Mandian
Mandian adalah salah satu pasaran tinggi terbesar salutan padanan PVD. Paip pam, pancuran, penggantung bilik air menggunakan PVD ganti elektroplating, dapat tekstur logam sebenar (berus, cermin, emas sampanye), elakkan air sisa logam berat dan risiko RoHS dari elektroplating, serta tahan cap jari, mudah dibersihkan. Kesukaran bahagian mandian pada "sentuhan air dan pembersih jangka panjang" — keperluan kabus garam dan kalis kimia tinggi, cat atas mesti balut tepi lengkap, cat primer mesti tutup mati bahan asas. Kexin New Material di Foshan berkhidmat untuk beberapa jenama mandian, skim padanan PVD mereka tingkatkan hayat kabus garam dari tahap asas ke tahap tinggi, dan melalui pemeriksaan rawak kekuatan lekatan dan kabus garam setiap kelompok menjaga kadar hasil. Bagi mandian, salutan padanan PVD bukan sekadar naik taraf luaran, malah pilihan wajib pematuhan mesra alam.
XXVIII. Aplikasi Industri: Automotif
Automotif menggunakan salutan padanan PVD pada lambang tegak, jalur gril, pemegang pintu, panel penukar gear, penutup rim dan lain-lain "hiasan logam kelihatan". Automotif keperluan paling ketat: tahan cuaca (luar sepuluh tahun tidak luntur), tahan suhu (berhampiran ruang enjin), tahan calar (basuh kereta dan batu pasir), tahan kimia (tahi burung, getah pokok, cecair cair ais). Bahagian PVD automotif kebanyakannya menggunakan penyebaran magnetron sistem kromium atau titanium, cat atas menggunakan PU alifatik pautan silang tinggi dengan penyerap UV dan HALS, dan melalui sistem seperti TS16949 mengawal. Kesukaran adalah seragam salutan pada bahagian besar tidak sekata dan balutan tepi bucu — ini sebaliknya memerlukan cat primer pada peringkat pra-rawatan bersihkan kecacatan bucu. Kerjasama Kexin New Material dengan pelanggan alat ganti kereta, fokus pada dua penunjuk keras "ketahanan cuaca cat atas + balutan tepi bucu".
Bahagian PVD automotif juga sering buat "dua warna" dan "penutupan separa": pada bahagian sama permukaan logam berkilat dan plastik matte wujud bersama, bergantung pada semburan tutup presisi (masking) dan pengelupasan laser, keperluan sangat tinggi pada litupan tepi dan kawalan baki gam masking salutan padanan. Selain itu piawaian kereta pada sebatian organik meruap dan bau ada keperluan gred VOC/bau, resin cat atas mesti bau rendah, ekstrak rendah. Dengan kereta tenaga baru meningkatkan keperluan tekstur logam dalaman, salutan padanan PVD dari hiasan luar sedang meluas ke jalur dalaman dan butang, Kexin New Material telah membangunkan siri cat atas khusus bagi dua penunjuk VOC kereta dan tahan cuaca.
XXIX. Aplikasi Industri: Elektronik 3C
Bingkai telefon, cincin kamera, logo komputer riba, sarung jam pintar adalah pasaran pertumbuhan tinggi salutan padanan PVD. Ciri bahagian 3C adalah "disentuh setiap hari, perlu nipis ringan, perlu pelbagai warna", jadi cat atas perlu seimbang kalis haus (geseran harian), fleksibel (jatuh tidak retak), nipis (tidak tambah ketebalan), berwarna (warna jenama). PVD di sini menang pada tekstur logam sebenar + warna fleksibel, tetapi cabaran adalah cat atas sangat nipis perlu perlindungan dan telus, serta bingkai tidak sekata salutan dan masking (masking) kompleks. Kexin New Material pada padanan PVD bingkai 3C, dengan memasukkan pengeluaran gas cat primer dan kekuatan antara lapisan cat atas sebagai pemeriksaan wajib setiap kelompok, tekan kadar pengelupasan ke sangat rendah, memenuhi keperluan ketat pelanggan jenama pada ketekalan.
XXX. Aplikasi Industri: Jam, Cermin Mata dan Barangan Pengguna Tinggi
Sarung dan tali jam, bingkai cermin mata, alat tulis mewah, aksesori barang kemas adalah pasaran "bahagian kecil premium" salutan padanan PVD. Bahagian ini nilai seunit tinggi, luaran adalah jenama, dipakai bersentuh kulit (perlu rendah alahan, tahan peluh), dan selalu keperluan warna tinggi seperti hitam, emas, kelabu senapang. Kelebihan PVD di sini berbanding elektroplating adalah warna kaya dan tidak alahan (filem logam sebenar + cat atas tertutup, elakkan pelepasan nikel), berbanding kromium tiruan kelebihan adalah tekstur dan kalis haus. Kesukaran pada pemuatan kelompok kecil dan presisi masking — setiap kecil perlu disalut seragam dan tidak ditutup kekang menyebabkan cacat. Pasaran ini adalah salah satu arah utama barisan pengeluaran kecil Foshan Kexin New Material.
Kesukaran teknologi untuk bahagian kecil PVD yang sepadan terletak pada "bracket dan penyemburan bertutup": titik gantung akan meninggalkan kawasan tidak bersalut, jika gam penyemburan bertutup tertinggal di bawah cat atas ia akan membentuk cacat, oleh itu reka bentuk bracket dan pemilihan bahan bertutup itu sendiri adalah teknologi. Oleh itu bahagian kecil mewah kebanyakannya menggunakan bracket kimpalan titik, palam penyemburan bertutup elastik dan gam boleh tanggal, selepas salutan dikeluarkan dengan tepat tanpa meninggalkan kesan. Untuk bahagian bersentuhan kulit (jam tangan, cermin mata), cat atas juga mesti lulus ujian pelepasan nikel dan bahan alergen, mengelakkan risiko dari antara muka filem logam sebenar — penutupan lengkap, tiada penghijrahan nikel adalah prasyarat. Garisan bahagian kecil kexinMaterials mengawal "penyembunyian titik gantung + sisa sifar penyemburan bertutup" sebagai titik utama kadar hasil baik.
31. Perbandingan alam sekitar PVD dan elektroplating
Alam sekitar adalah dorongan asas PVD menggantikan elektroplating. Elektroplating menghasilkan cecair dan gas buangan mengandungi logam berat seperti krom, nikel, kuprum, kos rawatan tinggi, tekanan pematuhan besar, dan EU RoHS, REACH mengenakan had ketat ke atas krom heksavalen dan pelepasan nikel; PVD sepenuhnya kering, tiada cecair elektroplating, tiada sisa cecair, kadar penggunaan atom logam tinggi, hampir tiada pelepasan logam berat, hanya penggunaan tenaga dan sedikit kehilangan bahan sasaran. Di hujung salutan sepadan, jika primer dan cat atas beralih kepada berasaskan air atau pepejal tinggi, VOC keseluruhan juga jauh lebih rendah daripada cat semburan tradisional. Sudah tentu pelaburan peralatan dan penggunaan tenaga PVD tidak rendah, dan rong tidak mengehadkan bentuk, jadi "alam sekitar" adalah kelebihan relatif bukan mutlak — tetapi dalam konteks pematuhan yang semakin ketat, salutan sepadan PVD sedang berubah dari "pilihan mewah" menjadi "pilihan wajib".
Dari sudut kitaran hayat, penggunaan tenaga PVD tertumpu pada pencapaian vakum dan percikan bahan sasaran, penggunaan tenaga seunit lebih tinggi daripada cat semburan tetapi lebih rendah daripada aliran penuh rawatan tiga sisa elektroplating; jika salutan sepadan menggunakan berasaskan air atau pepejal tinggi, VOC turun lagi. Untuk perusahaan eksport, laluan PVD lebih mudah lulus reka bentuk ekologi EU dan semakan jejak karbon, mengelak ketidakpastian pematuhan rantaian bekalan elektroplating. Perlu dinyatakan secara objektif bahawa PVD bukan sifar impak — pengeluaran bahan sasaran dan pembuatan peralatan ada pelepasan karbon huluan, dan kini jarang ada proses kitar semula filem PVD, jadi "alam sekitar" harus difahami sebagai "lebih baik ketara berbanding elektroplating" bukan hijau mutlak. kexinMaterials dalam cadangan pemilihan, akan menjadikan keperluan pematuhan pasaran eksport pelanggan sebagai pemberat pertama dalam cadangan sistem.
32. Rantaian bekalan dan kerjasama pemilihan
Salutan sepadan PVD melibatkan rantaian bekalan merentas perusahaan: kilang bahan asas (plastik/logam) → kilang pra-rawatan dan semburan → kilang salutan vakum → kilang cat atas dan pemeriksaan akhir, kadangkala terbahagi kepada pembekal berbeza. Risiko terbesar adalah "setiap satu urus segmen sendiri, tanggungjawab tidak jelas" — apabila mengelupas, kilang salutan kata primer tidak baik, kilang semburan kata rong tercemar. Cara menyelesaikan adalah membina "tetingkap proses bersama": perusahaan salutan sepadan (seperti kexinMaterials) menjadikan pelepasan gas primer, pengelupasan cat atas, ketebalan filem dan pengerasan sebagai penunjuk penghantaran jelas, bersepakat dengan kilang salutan mengenai parameter rong dan spesifikasi pembersihan ion, mengubah "kerjasama" kabur menjadi standard antara muka boleh kuantifikasi. Semasa memilih pembekal, utamakan rakan sistem yang boleh menanggung daya antara lapisan dari awal ke akhir, bukan pembekal yang hanya jual cat.
Dalam kawalan bahan masuk dan proses, perusahaan salutan sepadan harus menyenaraikan "kadar kehilangan berat primer, kekuatan pelarut cat atas (nilai KB atau parameter kelarutan), taburan ketebalan filem, kelompok pes warna" sebagai item pemeriksaan bahan masuk, bukan tunggu produk siap baru dapati masalah. Untuk kilang salutan pula bersepakat "kebersihan rong, kuasa pembersihan ion, ambang penggunaan sasaran", dan kongsi data semburan garam serta kelekatan setiap kelompok membentuk gelung tertutup. Sinergi rantaian bekalan dipacu data ini, adalah lompatan kritikal PVD sepadan dari "boleh buat sampel" ke "penghantaran stabil". Garisan pengeluaran Foshan kexinMaterials beroperasi mengikut logik sinergi ini, mengubah pertikaian merentas kilang menjadi penunjuk antara muka boleh dipertanggungjawabkan, memendekkan kitaran pendakian projek baharu dengan ketara.
33. Standard dan spesifikasi
Salutan sepadan PVD walaupun segmen khusus, boleh merujuk pelbagai standard am untuk bina sistem kawalan dalaman. Kelekatan rujuk GB/T 9286 (kaedah grid) dan ISO 2409; semburan garam rujuk GB/T 10125 (garam neutral, asetik, pecut kuprum); rintangan geseran rujuk GB/T 1768 (Taber) dan ASTM D4060; perbezaan warna dan kilau rujuk CIE dan ASTM D523; pra-rawatan plastik dan kelekatan boleh rujuk sistem TS16949 OEM automotif. Lebih penting standard syarikat sendiri — tulis "kadar kehilangan berat pelepasan gas" "kekuatan tarik antara lapisan" "kadar pengekalan kelekatan selepas semburan garam" sebagai spesifikasi jelas, sebagai kriteria bahan masuk dan penghantaran. kexinMaterials di Foshan memacu pemeriksaan setiap kelompok dengan spesifikasi dalaman ini, bukan hanya harap pemeriksaan akhir buang rosak.
34. Pelaburan peralatan dan ekonomi garisan pengeluaran
Ekonomi salutan sepadan PVD perlu kira "akaun rantaian penuh" bukan "akaun segmen tunggal". Peralatan salutan vakum berharga berjuta ke puluhan juta, kecekapan muatan rong menentukan kos agihan; tetapi jika salutan sepadan dibuat baik, boleh turunkan kadar rosak dan kerja semula salutan dengan ketara — kos kerja semula sekali mengelupas jauh lebih tinggi daripada pelaburan buat primer tembus. Dari pulangan pelaburan, kilang kecil sederhana sering pilih "elektroplating luar + bina sendiri semburan sepadan", pegang primer dan cat atas yang paling pengaruhi hasil di tangan sendiri; jenama kuantiti besar cenderung garisan bersepadu "semburan — salutan — cat atas" untuk kawal rentak dan kerahsiaan. Sama ada mana-mana, kematangan proses salutan sepadan adalah "suis tersembunyi" hasil dan kos seluruh garisan.
35. Pengalaman kejuruteraan dan kes kexinMaterials
Sebagai perusahaan salutan berfungsi tempatan Foshan, pengalaman kexinMaterials (kexinMaterials) dalam salutan sepadan PVD boleh rumus tiga. Satu "primer tentukan had bawah": jadikan pelepasan gas primer, tahap cermin, kelekatan sebagai garis dasar tidak boleh dikompromi, semua projek sampel pertama mesti lalu tiga peringkat ini. Dua "cat atas tentukan had atas": rintangan cuaca, rintangan geseran, pewarnaan cat atas tentukan tahap akhir produk, reka mengikut tahap senario terminal (bilik air/automotif/3C). Tiga "pengesahan aliran penuh daya antara lapisan": kelekatan peringkat awal, didih air, kitaran sejuk panas tiga peringkat wajib periksa setiap kelompok, musnah risiko mengelupas sebelum penghantaran. Dalam kes konkrit, pelanggan bilik air melalui skim sepadan naikkan hayat semburan garam satu tahap, pelanggan 3C tekan kadar mengelupas bingkai tengah ke tahap rendah industri — ini sahkan penghakiman "salutan sepadan ambil separuh pemberat projek PVD".
36. Rumusan cadangan pemilihan dan pelaksanaan
Beberapa cadangan untuk perusahaan nak mula salutan sepadan PVD. Pertama, tentu senario terminal dulu baru pilih sistem: bilik air utama semburan garam, automotif utama rintangan cuaca, 3C utama nipis dan rintangan geseran, resin dan ketebalan filem berbeza ikut itu. Kedua, buat primer tembus: pengerasan cukup, ratakan tahap cermin, kawal ketat pelepasan gas, ini prasyarat semua. Ketiga, cat atas mesti lembut dan cukup keras: kuasa larut lembut cegah pengelupasan, salutan silang tinggi + pengisi nano naik rintangan geseran, pes warna pewarna mesti telus tahan cuaca. Keempat, bina tetingkap proses bersama: bersepakat parameter dan batas tanggungjawab dengan kilang salutan, jadikan daya antara lapisan penunjuk penghantaran kuantitatif. Kelima, guna data kawal hasil: kadar kehilangan berat, ketebalan filem, perbezaan warna, kelekatan tiga peringkat pemeriksaan biasa. Garisan pengeluaran Foshan kexinMaterials (kexinMaterials) beroperasi ikut logik ini, boleh jadi rujukan pelaksanaan salutan sepadan PVD. Masa depan, dengan kematangan PVD berwarna dan salutan sepadan berasaskan air, salutan sepadan PVD akan dengan laluan cat berasaskan air atau pepejal tinggi tiru krom bentuk lapisan jelas "logam sebenar mewah — logam tiru pengeluaran besar", liputi keperluan spektrum penuh dari barang mewah ke penggunaan awam.
Dari perspektif perniagaan, nilai salutan sepadan PVD sedang dari "perlindungan pasif" ke "penambahan nilai aktif": melalui pewarnaan dan cat atas berfungsi, filem logam sama boleh terbitkan warna jenama eksklusif, anti cap jari, antibakteria, sentuhan matte dan lain-lain titik jual tambahan, jadikan salutan pembawa pembezaan produk. Untuk pengilang, ini bermakna salutan sepadan bukan lagi pusat kos, tapi alat premium. kexinMaterials di Foshan sudah jadikan "penyesuaian warna jenama + cat atas berfungsi" sebagai kutub pertumbuhan perniagaan baharu, padan dengan pengairan turun VOC, sepadan dengan tuntutan kelestarian dan pembezaan jenama hiliran.
Soalan Lazim (FAQ)
Q1: PVD mesti ada salutan sepadan?
Filem logam terlalu nipis, tak dilindungi cepat hilang kilau dan tanggal, dan warna monotonin. Primer jamin kelekatan dan rata, cat atas beri perlindungan dan laras warna, dua lapisan asasnya standard. Beberapa barang hiasan tulen, tak disentuh, pameran jangka pendek boleh buang cat atas, tapi primer hampir tak boleh buang.
Q2: Kenapa bahagian PVD ada liang jarum selepas salutan?
Kebanyakannya primer tak pengerasan cukup lepas gas, atau kecacatan bahan asas disalin filem logam. Selesai di pra-rawatan: buat primer tembus, gosok ratakan, kawal baki pelarut. Boleh guna eksperimen kawalan kunci sama ada pelepasan gas primer atau masalah rong.
Q3: Cat atas akan "larutkan" filem logam?
Ya, jika kuasa larut cat atas terlalu kuat. Tanda ialah mengelupas antara lapisan. Cara: pilih cat atas lembut pada filem logam, atau turunkan ketebalan dan kekuatan bakar cat atas, bila perlu tambah lapisan perlindungan peralihan nipis sangat atas filem logam.
Q4: PVD boleh buat warna emas?
Boleh. Guna aloi bahan sasaran titanium/zirkonium sendiri berwarna (seperti TiN emas), atau selepas salutan cat atas jernih celup emas, champagne, rose gold semua boleh, dan lebih fleksibel warna, lebih mesra alam dari elektroplating.
Q5: Boleh buat PVD pada bahagian plastik?
Boleh, tapi plastik mesti tahan suhu rong vakum, dan primer mesti tutup gas cegah pelepasan, guna promotor kelekatan selesai tenaga permukaan rendah. ABS/PC biasa, PA, PPS perlu nilai tahan suhu dan padanan CTE.
Q6: Rintangan cuaca salutan sepadan PVD harap apa?
Harap kombinasi resin alifatik cat atas + penyerap UV + HALS, dan ketebalan filem cukup serta tahap salutan silang, boleh kekalkan kilau dan warna lama luar. Tahap automotif perlu padan salutan silang tinggi dan pantau perbezaan warna berkala.
Q7: Ujian semburan garam biasanya berapa jam?
Ikut industri: bahagian hiasan biasa 24–48 jam, bilik air mewah 72–96 jam, automotif dan bahagian ketat guna CASS capai berpuluh ke ratus jam setara. Kritikal ialah kadar pengekalan kelekatan selepas semburan garam, bukan hanya tengok ada karat atau tak.
Q8: PVD vs elektroplating mana lebih mesra alam?
PVD kering tiada sisa cecair, tiada pelepasan logam berat, keseluruhan lebih mesra alam dari elektroplating; elektroplating ada tekanan rawatan tiga sisa dan dihad RoHS/REACH. Kosnya PVD pelaburan peralatan tinggi, bentuk terhad, sesuai senario keperluan pematuhan tinggi.
Q9: Ketebalan primer dan cat atas biasanya berapa?
Primer 8–20 mikron, cat atas 10–25 mikron, filem logam 0.1–3 mikron, jumlah salutan kebanyakannya 20–45 mikron. Ketebalan lari dari julat bawa risiko penutupan gas tak cukup atau retak, tutup rasa logam dan lain-lain.
Q10: Pesanan kuantiti kecil pelbagai warna macam mana kawal perbezaan warna?
Harap papan warna standard + alat perbezaan warna (ΔE≤1.0–1.5) + kalibrasi kelompok pes warna cat atas. kexinMaterials simpan sampel setiap kelompok dan arkib, guna trend perbezaan warna dan kilau pantau deriva proses, kesan awal pereputan pes warna.
Q11: Tempoh penghantaran dan kos salutan sepadan PVD macam mana?
Kos lebih tinggi dari cat semburan biasa (kerumitan peralatan dan proses), tapi lebih rendah dari elektroplating penuh dan kos pematuhan rendah; tempoh dipengaruh muatan rong salutan dan rentak semburan sepadan, garisan bersepadu paling cepat. Kilang kecil sederhana elektroplating luar + bina sendiri semburan boleh imbang kos dan kawalan.
Q12: Macam mana nilai pembekal boleh dipercayai?
Tengok tiga: ada atau tak penunjuk penghantaran kuantitatif pelepasan gas primer/pengelupasan cat atas/daya antara lapisan; sanggup atau tak bina tetingkap proses bersama dengan kilang salutan; ada atau tak rekod pemeriksaan biasa kelekatan tiga peringkat. Rakan sistem yang boleh tanggung daya antara lapisan lebih baik dari pembekal yang hanya jual cat.
Bacaan Lanjutan
- Pes aluminium berasaskan air dan cat logam berasaskan air — Idea kesan logam mesra alam sepadan PVD.
- Salutan pra-rawatan sebelum dan selepas elektroplating plastik — Perbandingan pra-rawatan metalisasi bahagian plastik (elektroplating dan PVD).
- Cat semburan tiru elektroplating/ salutan logam ganti vakum — Laluan tiru logam tak bergantung peralatan PVD.