I rivestimenti a polvere, in base al comportamento della resina durante il riscaldamento, si dividono fondamentalmente in due grandi categorie: termoindurenti (Thermoset) e termoplastici (Thermoplastic). Questa classificazione non è una differenza di "stile di formulazione", bensì una diversità nella natura essenziale della formazione del film: i rivestimenti a polvere termoindurenti subiscono, durante la cottura, una reticolazione chimica con l'agente indurente, generando una rete tridimensionale insolubile e infusibile; i rivestimenti a polvere termoplastici si fondono semplicemente al calore, si livellano e poi si solidificano raffreddandosi, senza subire reticolazione chimica, e teoricamente possono essere ripetutamente riscaldati e rifusi. Questa differenza fondamentale determina la completa divergenza tra i due per quanto riguarda adesione, durezza, resistenza chimica, flessibilità e modalità di recupero, ed è anche il punto di partenza logico di ogni decisione di selezione delle polveri.
Nel sistema tecnologico delle polveri di Kexin New Materials (kexinMaterials), le polveri termoindurenti epossidiche/poliestere/poliuretaniche occupano la parte principale della protezione e della decorazione industriale, mentre le polveri termoplastiche di polietilene (PE), polipropilene (PP), nylon (PA), cloruro di polivinile (PVC) risultano insostituibili in scenari quali tubazioni, reti metalliche, isolamento elettrico e rivestimenti resistenti all'usura. Comprendere il confine tra le due è il primo passo per scegliere il rivestimento a polvere corretto, e anche la premessa per evitare il problema di "vernice giusta, processo errato".
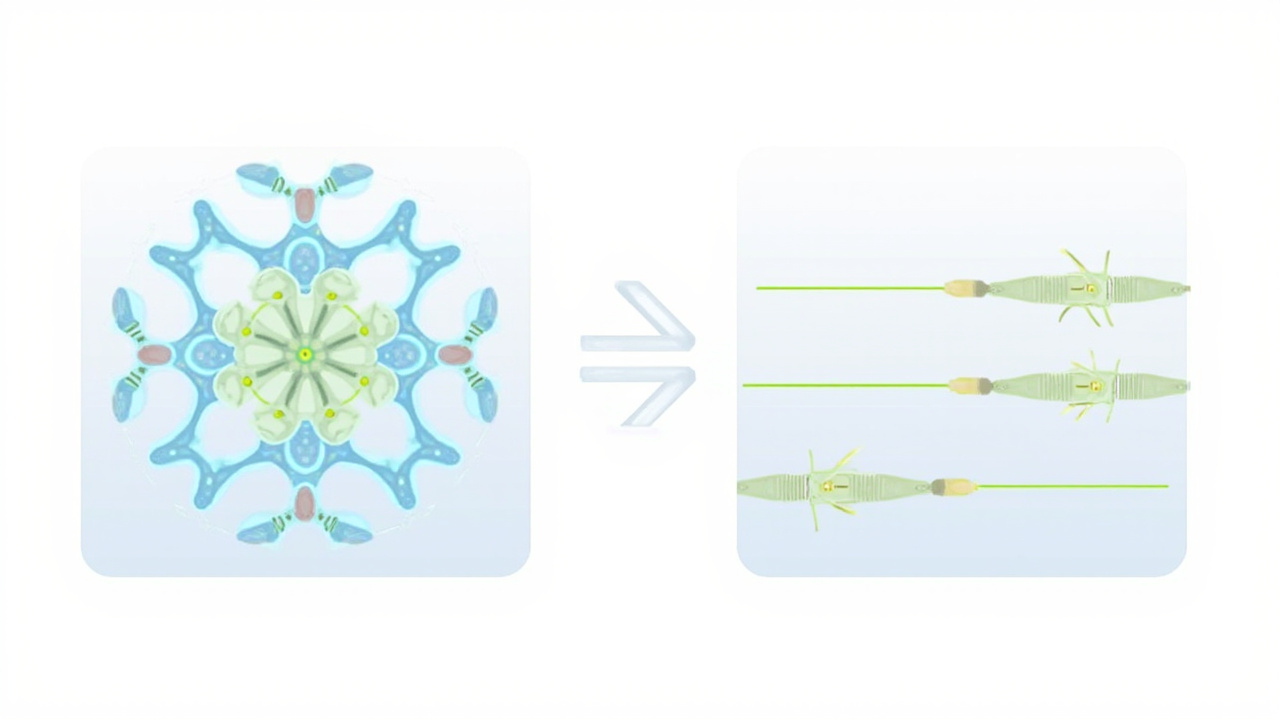
I. Meccanismo di formazione del film dei rivestimenti a polvere termoindurenti
La resina principale dei rivestimenti a polvere termoindurenti presenta gruppi funzionali reattivi (come il gruppo epossidico della resina epossidica, il —OH del poliestere idrossilico, il —COOH del poliestere carbossilico), ed è pre-miscelata con l'agente indurente (quali ammine, anidridi, Primid, isocianati bloccati). Quando il pezzo entra nel forno di polimerizzazione, dopo la fusione della polvere, resina e agente indurente subiscono, sotto spinta termica, reazioni di addizione o condensazione:
- Epossidica + ammina/anidride → rete reticolata
- Poliestere idrossilico + IPDI bloccato (dopo sblocco —NCO) → rete poliuretanica
- Poliestere carbossilico + TGIC / Primid → rete reticolata
Dopo che la reazione raggiunge il "tempo di gelificazione" (misurato a una data temperatura secondo ISO 8130-6 / GB/T 16995), il sistema perde fluidità e si indurisce formando una rete insolubile e infusibile. Maggiore è la densità di reticolazione, più il film è denso, manifestando alta durezza, resistenza ai solventi e resistenza chimica, ma una reticolazione eccessiva lo rende fragile e con elevati tensioni interne. La tipica finestra di indurimento è 180–200℃ × 10–15 min (tempo efficace dopo che il pezzo ha raggiunto la temperatura), specificata dalla formulazione e da bloccare rigorosamente sulla scheda di processo.
Una volta indurito, il rivestimento a polvere termoindurente non può essere rifuso — questo è sia un vantaggio (buona resistenza al calore e ai solventi, stabilità dimensionale) sia un limite (concentrazione di tensioni su spigoli e film spessi, decadimento delle prestazioni della polvere recuperata, non riparabile a caldo). Pertanto i rivestimenti a polvere termoindurenti richiedono un'elevata esecuzione in un'unica passata, e pretrattamento e curva di indurimento devono essere precisi.
II. Meccanismo di formazione del film dei rivestimenti a polvere termoplastici
La resina dei rivestimenti a polvere termoplastici (PE, PP, PA, PVC, EVA, ecc.) è di per sé un polimero macromolecolare lineare o ramificato; riscaldata oltre il punto di fusione fluisce, dopo il livellamento si solidifica raffreddandosi, e tra le catene molecolari vi è solo intreccio fisico, senza legami chimici reticolanti. Di conseguenza:
- Il film può essere riscaldato nuovamente per ammorbidirsi o persino rifondersi (riparabile, saldabile a rivestimento);
- Tenacità, resistenza agli urti e resistenza allo strappo sono generalmente superiori alle termoindurenti;
- Non dipende dall'agente indurente, formulazione semplice, stoccaggio più stabile, nessun limite di pot-life;
- Ma adesione e durezza sono spesso inferiori alle termoindurenti, e richiedono un film più spesso (tipicamente 150–1000 µm) per compensare; la copertura dei bordi tramite "immersione a caldo" o "letto fluido" è più comune.
I rivestimenti a polvere termoplastici sono solitamente applicati con "rivestimento per immersione in letto fluido" o "spruzzatura elettrostatica + fusione a caldo": il pezzo preriscaldato viene immerso nel letto di polvere bollente, la polvere fonde e aderisce; oppure si spruzza elettrostaticamente la polvere e poi si introduce in forno per fondere. Lo spessore del film è molto superiore a quello dei rivestimenti a polvere termoindurenti con spruzzatura elettrostatica convenzionale. Poiché non reticolano, la caratteristica di rifusione delle polveri termoplastiche le rende molto utili nei campi della protezione esterna delle tubazioni, reti metalliche, cavi, ecc.
III. Tabella di confronto dei limiti prestazionali
| Dimensione | Rivestimento a polvere termoindurente | Rivestimento a polvere termoplastico |
|---|---|---|
| Natura della formazione del film | Indurimento reticolante (non rifondibile) | Fusione e raffreddamento (rifondibile) |
| Resina tipica | Epossidica/poliestere/poliuretanica/acrilica | PE/PP/PA/PVC/EVA |
| Adesione | Ottima (specialmente epossidica) | Media (spesso richiede primer/preriscaldo) |
| Durezza/resistenza all'usura | Alta | Media (prevalenza flessibile) |
| Resistenza solventi/chimica | Ottima | Media (dipende dal tipo di resina) |
| Flessibilità/resistenza agli urti | Media | Ottima |
| Spessore tipico film (µm) | 50–150 (FBE può raggiungere 300+) | 150–1000+ |
| Modalità di applicazione | Prevalenza spruzzatura elettrostatica | Immersione in letto fluido / elettrostatica + fusione |
| Disponibilità polvere recuperata | Limitata (decadimento prestazioni) | Buona (ripetutamente fusibile) |
| Principali standard | ISO 8130, GB/T 21782 | Standard di prodotto correlati (es. rivestimento tubo PE) |
Come si vede dalla tabella: le termoindurenti vincono in "duro, solido, sottile, resistente chimicamente", le termoplastiche vincono in "tenace, spesso, rifondibile, resistente agli urti". Le due non sono in relazione di sostituzione, ma di divisione del lavoro in base alle condizioni operative. Nella protezione anticorrosione pesante e negli strati decorativi le termoindurenti sono superiori, nel rivestimento a film spesso e nei rivestimenti resistenti agli urti le termoplastiche sono superiori.
IV. Sistemi comuni dei rivestimenti a polvere termoindurenti
4.1 Pura epossidica (EP): adesione e resistenza chimica ottimali, scarsa resistenza agli agenti atmosferici esterna, usata per lo più in anticorrosione interna tubazioni, armature in acciaio, primer elettrodomestici. L'epossidica fusa (FBE) è la soluzione classica per oleodotti e gasdotti, con spessore film di 300–600 µm.
4.2 Mista epossidica-poliestere: l'epossidica fornisce adesione e anticorrosione, il poliestere migliora aspetto e resistenza agli agenti atmosferici, rapporto qualità-prezzo elevato, ampiamente usata in elettrodomestici e mobili per ufficio. Ma la durabilità esterna resta inferiore alla pura poliestere.
4.3 Pura poliestere (PE): indurita con TGIC o Primid (β-idrossialchilammide), buona resistenza agli agenti atmosferici esterna, è la scelta principale per profilati in alluminio, facciate continue, macchinari agricoli. Il sistema Primid è preferito per l'assenza delle controversie sulla salute del TGIC.
4.4 Poliuretanica (PU): poliestere idrossilico + isocianato bloccato, equilibrio tra resistenza agli agenti atmosferici e chimica, aspetto fine, usata spesso in materiali da costruzione di alta gamma e componenti auto, ma l'indurimento rilascia prodotti di sblocco richiedendo ventilazione.
4.5 Acrilica (AC): alta trasparenza e alta decoratività, usata per verniciatura trasparente di cerchi e polveri trasparenti, fragilità relativamente alta, spesso abbinata a strato base poliestere.
V. Sistemi tipici dei rivestimenti a polvere termoplastici
5.1 Polietilene (PE): basso costo, buona tenacità e resistenza all'acqua, usato per reti metalliche, cestelli, protezione esterna tubazioni, ripiani frigoriferi. Richiede antiossidanti e stabilizzatori alla luce per migliorare la resistenza agli agenti atmosferici.
5.2 Polipropilene (PP): resistenza chimica e termica leggermente superiore al PE, usato per rivestimenti interni di apparecchiature chimiche, ma l'adesione al metallo richiede più primer.
5.3 Nylon (PA, poliammide): resistente all'usura, autolubrificante, resistente ai solventi, usato per parti meccaniche, pulegge, componenti di trasporto a contatto alimentare (deve conformarsi alle normative di contatto alimentare), è la varietà di fascia alta tra le termoplastiche.
5.4 PVC: morbido, isolante, resistente agli agenti atmosferici, usato per cavi, guardrail, accessori edilizi, ma con bassa resistenza termica.
5.5 EVA / altri: esigenze speciali di flessibilità e adesione, spesso usati per rivestimenti schiuma o strati adesivi compositi.
La valutazione delle prestazioni chiave delle polveri termoplastiche include indice di fusione (MI, secondo GB/T 3682 / ISO 1133), punto di rammollimento Vicat (GB/T 1633), adesione (spesso da migliorare con primer) e impatto a maglio cadente (secondo logica GB/T 1732). A differenza delle termoindurenti, per le termoplastiche si valuta più "comportamento di fusione + indici di tenacità" che il grado di reticolazione.
VI. Punti chiave per la decisione di selezione
- Vedi resistenza agli agenti atmosferici: esposizione esterna seleziona pura poliestere/poliuretanica (termoindurente) o PE con stabilizzanti (termoplastica); anticorrosione interna seleziona epossidica (termoindurente).
- Vedi spessore film e tenacità: necessità di film spesso, resistenza agli urti, riparabilità a caldo (es. protezione esterna tubi, reti) scegli termoplastica; necessità di sottile e duro, buona decorazione scegli termoindurente.
- Vedi recupero e costo: rivestimento sottile ad alto volume e alto utilizzo scegli termoindurente elettrostatica; film spesso, forma complessa scegli termoplastica letto fluido.
- Vedi resistenza chimica: ambiente a solventi forti/forte corrosione, epossidica termoindurente o PA termoplastica più stabili.
- Vedi base di adesione: su substrati metallici l'adesione dell'epossidica termoindurente è naturalmente migliore; le termoplastiche spesso richiedono primer o preriscaldo del pezzo per garantire l'adesione.
- Vedi esigenza di riparazione a caldo: necessità di riparazione fusibile in loco (es. protezione esterna tubi interrati) scegli termoplastica; decorazione ad alta precisione monouso scegli termoindurente.
Kexin New Materials (kexinMaterials) nell'abbinamento consiglia spesso: per superfici decorative di strutture in acciaio esterne usare polvere termoindurente pura poliestere (resistenza agli agenti atmosferici + decorazione), mentre per protezione esterna di tubi interrati usare termoplastica PE o epossidica FBE (spessore + anticorrosione), con la combinazione "termoindurente per superficie, termoplastica per corpo" per coprire diversi ambienti di servizio, e scrivere separatamente nelle schede di processo le curve di indurimento/fusione dei due processi.
VII. Collegamenti con tecnologie adiacenti
La valutazione della resistenza agli agenti atmosferici dei rivestimenti a polvere termoindurenti può fare riferimento alla principi e classificazione dei rivestimenti a polvere per il confronto dei sistemi di resina; le sue applicazioni anticorrosione pesante si estendono ai rivestimenti a polvere anticorrosione pesante; mentre il rivestimento termoplastico su tubi e armature si collega al processo di spruzzatura elettrostatica per rivestimenti a polvere con il metodo del letto fluido. Solo collegando questi anelli nella selezione si può evitare l'errore di "vernice giusta, processo errato". Come fornitore di sistema, Kexin New Materials (kexinMaterials) sottolinea: termoindurente e termoplastica non sono "chi è più avanzato", ma "chi è più adatto", e nella fase di campionatura forniremo fin da subito pannelli di confronto di entrambi i percorsi e schede di processo.
VIII. Difetti comuni e risoluzione problemi
| Difetto | Causa comune termoindurente | Causa comune termoplastica | Contromisura |
|---|---|---|---|
| Scarsa adesione | Pretrattamento insufficiente, indurimento insufficiente | Non preriscaldato, senza primer | Sabbiatura Sa2.5, controllare indurimento/preriscaldo |
| Buccia d'arancia | Scarso livellamento, gelificazione troppo rapida | Fusione insufficiente, film non uniforme | Regolare fluidità, aumentare temperatura |
| Crepe | Reticolazione eccessiva, film troppo spesso | Raffreddamento troppo rapido, disadattamento CTE | Controllare reticolazione, raffreddamento lento |
| Porosità | Sfiatamento incompleto | Presenza di acqua, preriscaldo brusco | Preriscaldo e sfiatamento, controllo umidità |
| Viraggio | Sovraindurimento, pigmento non resistente | Degrado termico | Controllare finestra, scegliere pigmenti resistenti al calore |
IX. Tendenze tecnologiche
- Le termoindurenti evolvono verso indurimento a bassa temperatura, senza TGIC (Primid), e film sottile;
- Le termoplastiche evolvono verso primer ad alta adesione, funzionalizzazione (conduttivo/resistente all'usura);
- La compositazione di entrambe (es. 3LPE con FBE+PE) diventa la soluzione principale per tubi, sfumando il confine "termoindurente vs termoplastica", verso la sistematicità.
X. Casi di selezione ingegneristica e logica decisionale
Applicare i meccanismi precedenti a condizioni operative reali permette di apprezzare meglio la scelta "termoindurente vs termoplastica". Di seguito tre tipici progetti di ingegneria per illustrare il percorso decisionale.
Caso 1: Profilati in alluminio per facciate costiere. Pezzo in alluminio a parete sottile, esposto all'aperto, richiesta di mantenimento lucido e colore per oltre 10 anni. Decisione: scegliere termoindurente pura poliestere (indurita con Primid), resistente ai raggi UV, buona decorazione; spessore film 60–80 µm; pretrattamento cromatato o conversione senza cromo. Non scegliere epossidica (scarsa resistenza agli agenti atmosferici), non scegliere termoplastica (film spesso, aspetto difficile da rendere fine). Verifica con invecchiamento a lampada allo xeno (GB/T 1865 / ISO 11341) per perdita di lucido e sfarinamento.
Caso 2: Protezione esterna di tubi in acciaio per gas interrati. Pezzo in tubo d'acciaio, interrato nel suolo, necessità di resistenza al danno meccanico e compatibilità con protezione catodica. Decisione: scegliere struttura multistrato 3LPE "FBE base + adesivo + PE superficie" — FBE è termoindurente (adesione anticorrosione), PE è termoplastica (protezione meccanica), le due compositate. FBE monostrato è possibile ma debole contro danni da riempimento roccioso. Verifica con resistenza al distacco (GB/T 23257) e distacco catodico.
Caso 3: Catena di trasporto a rete in stabilimento alimentare. Pezzo in rete di filo d'acciaio, flessione frequente, necessità di sicurezza contatto alimentare, resistente a lavaggio. Decisione: scegliere polvere termoplastica nylon (PA) per immersione in letto fluido, tenace a flessione, riparabile a caldo, può raggiungere grado alimentare; spessore film 300–600 µm. Non scegliere termoindurente (fragile, facile crepe a flessione). Verifica con adesione (pretrattamento primer) e conformità normative contatto alimentare.
Da questi tre casi si vede che l'albero decisionale è semplice: decorazione esterna → poliestere termoindurente; protezione a film spesso interrata → composito termoindurente+termoplastica (3LPE); flessione frequente/rifondibile → termoplastica. Tenendo a mente le quattro parole "resistenza agenti atmosferici, spessore film, tenacità, riparabilità", la selezione non sbaglia.
Anche a livello di costo va calcolato chiaramente: l'attrezzatura di spruzzatura elettrostatica termoindurente ha investimento medio, alto utilizzo, adatta a lotti; il letto fluido termoplastico richiede forno di preriscaldo e vasca di immersione, più materiale per film spesso, ma recupero stabile. Per pezzi sottili ad alto volume, il costo complessivo termoindurente è inferiore; per pezzi spessi/di forma complessa/rifondibili, la termoplastica è più economica. Nel preventivo si dovrebbero dare sia "prezzo unitario materiale" che "costo complessivo per pezzo", includendo tasso di recupero e tasso di scarto, per evitare che il cliente sia fuorviato da materiali a basso prezzo.
Infine si sottolinea un malinteso di acquisto: confrontare solo il "prezzo al chilogrammo" ignorando il "costo al metro quadrato". Densità e potere coprente delle polveri differiscono, una polvere economica potrebbe richiedere spruzzatura più spessa per essere conforme, risultando alla fine più costosa. La prassi corretta è confrontare in base a "costo materiale al m² a spessore conforme + costo applicazione + perdita da scarto", che è equo.
XI. Progressi all'avanguardia e tendenza alla compositazione
Il confine tra termoindurente e termoplastica si sta sfumando, spinto da tecnologia e domanda; alcune direzioni meritano attenzione.
Primo, polveri termoindurenti a indurimento a bassa temperatura. Le termoindurenti tradizionali richiedono 180–200℃ per indurire, alto consumo energetico e limitazione dei substrati (es. MDF, parti plastiche non sopportano). Tramite nuovi agenti indurenti e sistemi catalitici, la temperatura di indurimento può scendere a 140–160℃ o meno, rendendo possibile il rivestimento a polvere di pannelli di fibra a media densità e plastiche tecniche, ampliando il confine applicativo delle termoindurenti e rispondendo alla tendenza al risparmio energetico.
Secondo, eliminazione del TGIC. Il TGIC (triglicidil isocianurato) è limitato in alcune aree per controversie sulla tossicità riproduttiva; il sistema Primid (β-idrossialchilammide) è diventato l'alternativa principale grazie all'assenza di controversie sulla salute e basso ingiallimento in cottura, e i nuovi progetti nazionali sono per lo più passati a esso. Questa è la direzione di aggiornamento formulativo delle polveri termoindurenti poliestere.
Terzo, funzionalizzazione delle termoplastiche. Le termoplastiche PE/PP tradizionali hanno debole adesione; recentemente tramite modifica con innesto di anidride maleica e tecnologia primer, l'adesione al metallo delle polveri termoplastiche è migliorata significativamente; contemporaneamente introducendo nero carbone conduttivo, allumina resistente all'usura, ausili anti-UV, le termoplastiche acquisiscono contemporaneamente "flessibilità + funzionalità", divenendo più competitive in pavimenti antistatici e rivestimenti resistenti all'usura.
Quarto, struttura composita termoindurente + termoplastica. I tubi 3LPE/3LPP sono tipici: la termoindurente FBE gestisce adesione anticorrosione, la termoplastica PE/PP gestisce protezione meccanica, compositate tramite strato adesivo, sfumando l'opposizione binaria "sceglierne una" verso la progettazione sistematica "divisione per strati". In futuro più scenari adotteranno compositi multistrato "base termoindurente + superficie termoplastica" o "ammortizzatore termoplastico + superficie termoindurente", anziché un singolo sistema onnipotente.
Quinto, recupero e circolarità. Le polveri termoplastiche, essendo rifondibili, hanno recupero più ecologico; la polvere termoindurente recuperata decade nelle prestazioni, il settore sta studiando l'uso della polvere termoindurente recuperata per parti non estetiche o additivi per malta, migliorando il tasso di circolarità complessivo. Questo è coerente con le tendenze ESG e di calcolo dell'impronta carbonica.
Kexin New Materials (kexinMaterials) ha riserve tecnologiche in tutte le direzioni sopra: epossidica a bassa temperatura, poliestere Primid, PA termoplastica modificata e polveri per 3LPE sono entrati nella validazione applicativa. Il nostro giudizio è: la competizione futura non sta nello slogan "termoindurente vs termoplastica", ma in "chi sa rendere più stabile, economica e tracciabile la compositazione multistrato e la finestra di processo".
Domande frequenti
XII. Chiarimenti di acquisto e confini di linea produttiva
Nell'acquisto reale e nella pianificazione della linea produttiva di polveri termoindurenti e termoplastiche, gli ingegneri spesso esitano su alcuni confini specifici. Il primo è se il forno di indurimento possa essere condiviso: le termoindurenti richiedono una finestra temperatura-tempo di indurimento precisa, le termoplastiche richiedono solo fusione e raffreddamento; se in linea comune, la temperatura del forno va progettata secondo la finestra termoindurente, i pezzi termoplastici nel forno vengono solo riscaldati e fusi, tecnicamente compatibile, ma i pezzi termoplastici per immersione richiedono solitamente forno di preriscaldo e vasca di immersione indipendenti, quindi il layout di linea va pianificato separatamente.
Il secondo è se la polvere recuperata possa miscelare sistemi: assolutamente no. Le resine termoindurenti e termoplastiche sono chimicamente incompatibili; la raccolta mista causa difetti gravi come crateri, particelle non fuse, perdita di adesione; è obbligatorio recuperare su linee, colori e sistemi separati. Molte piccole fabbriche per comodità raccolgono in modo misto, col risultato di un intero lotto da rifare.
Il terzo è la differenza di progettazione dello spessore del film: il termoindurente, per anticorrosione o decorazione, assume 60–150 micron, il termoplastico, per protezione meccanica, assume 300–1000 micron; i due non sono della stessa ordine di grandezza, i manuali di progettazione devono essere redatti separatamente e le schede di controllo qualità devono essere impostate rispettivamente.
Il quarto è lo standard di aspetto: il termoindurente può ottenere effetti lucidi elevati e metallici fini, il termoplastico è per lo più a semilucido o a superficie texture; non si possono pretendere gli standard di aspetto del termoindurente sui pezzi termoplastici, altrimenti si giudicano erroneamente come non conformi prodotti qualificati.
Il quinto è la flessibilità di cambio produzione: la linea termoindurente per cambiare colore richiede la pulizia della linea, il cambio vasca di immersione termoplastica è ancora più lento. Nella pianificazione della capacità produttiva occorre conteggiare la perdita da cambio colore, per evitare ritardi nelle consegne.
Scrivere questi confini di approvvigionamento e linea produttiva nell'accordo tecnico evita dispute tra domanda e offerta. Nella pianificazione della linea produttiva per il cliente, si chiede prima chiaramente "percentuale di pezzi termoindurenti, percentuale di pezzi termoplastici, frequenza di cambio colore", poi si suggerisce se linea comune o separata, anziché vendere solo polvere. Questa pianificazione preliminare risparmia molto più che spegnere incendi a posteriori.
XIII. Grado di reticolazione e transizione vetrosa: leggere lo stato di indurimento con l'analisi termica
La differenza più essenziale tra termoindurente e termoplastico è la presenza o meno di reticolazione chimica, e il grado di reticolazione può essere quantificato, che è proprio la base scientifica per giudicare "se l'indurimento è completo". Lo strumento più usato è la calorimetria differenziale a scansione (DSC), con riferimento a GB/T 19466.2 "Plastiche — Metodo calorimetrico differenziale a scansione (DSC) — Parte 2: Determinazione della temperatura di transizione vetrosa" (equivalente a ISO 11357-2).
Per le polveri termoindurenti, la DSC ha due letture chiave. La prima è l'entalpia residua di reazione. Si prende il rivestimento indurito e si esegue un'altra scansione in riscaldamento; se si osserva ancora un picco esotermico evidente, indica che la reticolazione non è completa, cioè sottoindurimento; confrontando questa entalpia residua con l'entalpia totale della polvere non indurita si può stimare il grado di indurimento. La seconda è la temperatura di transizione vetrosa (Tg). Con l'aumento della densità di reticolazione, i segmenti delle catene molecolari hanno attività limitata e la Tg aumenta di conseguenza; quando l'indurimento è sufficiente, la Tg tende a un valore limite stabile e prolungare ulteriormente il tempo di cottura non la fa variare più sensibilmente. Pertanto in ingegneria si usa comunemente "se la Tg raggiunge e si stabilizza sul valore di progetto" come criterio di indurimento completo, più affidabile che usare semplicemente "temperatura forno per tempo" — perché il tempo reale di raggiungimento temperatura del pezzo è influenzato da carico, spessore e modalità di sospensione, e gli stessi parametri di forno non danno necessariamente lo stesso risultato di indurimento su lotti diversi.
Le manifestazioni di sottoindurimento e sovraindurimento sono anche diverse. I tipici segni di sottoindurimento sono: Tg bassa, scarsa resistenza ai solventi (con batuffolo di cotone imbevuto di metil etil chetone o xilene strofinato avanti e indietro, con riferimento al principio ASTM D5402, il rivestimento sottoindurito si ammorbidisce e scopre il fondo rapidamente), adesione e resistenza alla corrosione ridotte, e possibile lenta reazione successiva che causa variazioni dimensionali e di colore. I segni di sovraindurimento sono: ingiallimento o approfondimento del colore, rivestimento più fragile, caduta di resistenza agli urti (GB/T 1732) e flessibilità, lucentezza anomala. Entrambi possono essere mascherati da "l'aspetto sembra accettabile", e devono essere identificati tramite test.
Per le polveri termoplastiche, il focus di valutazione è completamente diverso. Non essendoci reticolazione, non c'è problema di grado di indurimento, sostituito dal comportamento di fusione e cristallizzazione. In DSC si guardano punto di fusione ed entalpia di cristallizzazione, per giudicare se la resina ha raggiunto fusione completa e se la velocità di raffreddamento è appropriata; l'indice di fluidità del fuso secondo GB/T 3682 (equivalente ISO 1133) caratterizza la fluidità di lavorazione: valore troppo basso causa scarsa livellatura e facile buccia d'arancia, troppo alto causa colature e difficile controllo dello spessore; la temperatura di rammollimento Vica secondo GB/T 1633 (equivalente ISO 306) caratterizza il limite di temperatura d'uso. Il difetto comune dei pezzi termoplastici "crepe e tensioni interne da raffreddamento troppo rapido" è essenzialmente disadattamento tra cristallizzazione e velocità di ritiro; la contromisura è controllare la velocità di raffreddamento anziché prolungare il riscaldamento.
In sintesi: il termoindurente guarda "se la reazione è completata", il termoplastico guarda "se ha fuso completamente, livellato, e raffreddato correttamente". Questa divergenza nel pensiero di collaudo merita più di quella tra tipi di resina di essere scritta nella scheda di controllo qualità.
XIV. Confronto dei sistemi normativi delle due tipologie di polveri
I riferimenti di collaudo per termoindurente e termoplastico appartengono a famiglie di norme diverse; un uso misto causa giudizi errati. La tabella seguente raggruppa le norme comuni per dimensione di valutazione, per facilitare la citazione puntuale nella redazione di accordi tecnici.
| Dimensione di valutazione | Polvere termoindurente | Polvere termoplastica | Spiegazione |
|---|---|---|---|
| Granulometria polvere | ISO 8130-1 / -13 | ISO 8130-1 / -13 | Metodo a setacciatura e diffrazione laser |
| Tempo di gelificazione | ISO 8130-6 / GB/T 16995 | Non applicabile (senza reticolazione) | Indicatore di finestra di processo tipico del termoindurente |
| Fluidità | ISO 8130-11 flusso su piastra inclinata | Indice di fluidità del fuso GB/T 3682 | Caratterizzano rispettivamente la capacità di livellatura in fusione |
| Perdita a cottura | ISO 8130-7 | — | Riflette sostanze volatili e stabilità formulativa |
| Stabilità di stoccaggio | ISO 8130-8 | Relativamente più stabile | Il termoindurente contiene indurente, richiede stoccaggio a temperatura controllata |
| Indurimento/comportamento termico | DSC entalpia residua e Tg, GB/T 19466.2 | Punto di fusione, punto di rammollimento Vica GB/T 1633 | Logica di criterio completamente diversa |
| Adesione | GB/T 9286 metodo del quadretto | GB/T 9286, spesso richiede primer | Il termoplastico dipende molto da preriscaldo e primer |
| Durezza | GB/T 6739 durezza matita | Valore di riferimento basso | Il risultato della durezza matita dipende da substrato e spessore film |
| Resistenza agli urti | GB/T 1732 | GB/T 1732, solitamente migliore | Manifestazione diretta del vantaggio di tenacità del termoplastico |
| Spessore film | GB/T 13452.2 (equivalente ISO 2808) | Stesso sopra, campo deve coprire film spessi | I due differiscono di alcune volte nell'ordine di spessore |
| Resistenza agli agenti atmosferici | GB/T 1865 lampada allo xeno (equivalente ISO 11341) | Da valutare dopo aggiunta stabilizzante luce | L'epossidico termoindurente non adatto a superfici esterne esposte |
| Rivestimento tubazioni | Epossidico fuso riferimento SY/T 0315, GB/T 18593 | Strato PE riferimento GB/T 23257 | 3LPE è struttura composita, citare per strati |
Nell'uso di questa tabella due avvertenze. Primo, il risultato della durezza matita (GB/T 6739) è influenzato sia dalla durezza del substrato che dallo spessore del film; un film sottile su substrato morbido dà lettura bassa, quindi la relazione deve indicare substrato e spessore, non si può confrontare isolatamente un grado di durezza tra prodotti. Secondo, i pezzi termoplastici non devono essere sottoposti agli standard di aspetto dei termoindurenti. Il termoplastico è per lo più a semilucido o texture, e la immersione a letto fluido fatica a ottenere lucido fino; se si giudica con lucentezza e grado buccia d'arancia del termoindurente, si giudicano erroneamente come difettosi molti prodotti qualificati. Nell'accordo tecnico si devono concordare separatamente per sistema i campioni di limite di aspetto.
Domanda: Qual è la differenza più essenziale tra polveri termoindurenti e termoplastiche?
Risposta: Il termoindurente durante la cottura subisce reticolazione chimica con l'indurente, formando una rete insolubile e infusibile, dopo l'indurimento non è più fusibile; il termoplastico si fonde e raffredda semplicemente, le catene molecolari non hanno reticolazione chimica, può essere riscaldato e ammorbidito di nuovo. Questo determina che il primo è duro e resistente chimicamente, il secondo tenace e rifondibile.
Domanda: Perché le polveri termoplastiche hanno solitamente film più spessi?
Risposta: Le polveri termoplastiche hanno adesione e durezza relativamente deboli, e si applicano spesso per immersione a letto fluido, richiedono film più spessi (150–1000 µm) per fornire protezione e resistenza meccanica; il termoindurente con spruzzo elettrostatico in una volta sta per lo più in 50–150 µm.
Domanda: Le polveri termoindurenti possono essere recuperate e riutilizzate?
Risposta: Si possono recuperare parzialmente, ma poiché indurente e resina durante stoccaggio e recupero possono pre-reagire leggermente e la distribuzione granulometrica deriva, le prestazioni della polvere recuperata (fluidità, aspetto) decadono, va miscelata in proporzione ragionevole con polvere nuova, non si può riusare all'infinito; il termoplastico recuperato è più stabile.
Domanda: Per uso esterno quale polvere scegliere, termoindurente o termoplastica?
Risposta: Per decorazione esterna e resistenza agli agenti atmosferici priorità a poliestere puro o poliuretano termoindurente (resistente UV); se serve rivestimento spesso (es. ringhiere esterne, reti) e tenacità, si può scegliere PE termoplastico stabilizzato. L'epossidico termoindurente ha scarsa resistenza agli agenti atmosferici, non adatto da solo a superfici esterne esposte.
Domanda: Perché le polveri termoindurenti "gelificano"?
Risposta: La gelificazione è il punto critico in cui la reazione di reticolazione perde fluidità (tempo di gelificazione misurato a temperatura data secondo ISO 8130-6 / GB/T 16995). Oltre quella finestra continuare a riscaldare rende la rete solo più densa e persino fragile; in applicazione occorre abbinare rigorosamente temperatura-tempo forno al tempo di gelificazione.
Domanda: La sostanza rilasciata dall'indurimento della polvere termoindurente poliuretanica va trattata?
Risposta: Sì, l'isocianato bloccato al decompattamento rilascia l'agente di blocco (es. ε-caprolattame o chetoni), da raccogliere e trattare nella ventilazione del tunnel di cottura; sebbene il VOC complessivo sia molto inferiore al rivestimento a solvente, resta un sottoprodotto di processo da gestire.
Domanda: Come risolvere la scarsa adesione delle polveri termoplastiche?
Risposta: Contromisure comuni: preriscaldare il pezzo per migliorare l'adesione in fusione, primer prima della verniciatura (es. polvere primer epossidica), ruvidità superficiale per aumentare aggancio meccanico, scegliere resina più bagnante. Su substrato metallico, prima epossidico termoindurente di fondo poi strato termoplastico è pratica comune.
Domanda: Quali usi speciali ha la polvere di nailon (PA)?
Risposta: La polvere di nailon è resistente all'usura, autolubrificante, resistente ai solventi e può raggiungere grado alimentare, usata spesso per parti meccaniche, pulegge, catene di trasporto, parti a contatto alimentare (deve conformarsi alle relative normative di contatto alimentare), è la varietà di alto livello tra i termoplastici.
Domanda: Quale polvere è più adatta per la protezione esterna di tubi a parete spessa?
Risposta: Per protezione esterna di tubi interrati o sommersi si usano spesso strutture multistrato PE termoplastico o FBE epossidico (termoindurente): FBE fornisce adesione e anticorrosione, PE fornisce protezione meccanica e tenacità, i due compositati tramite strato adesivo, è la tipica struttura anticorrosione "3LPE/3LPP".
Domanda: Si possono mischiare due tipi di polveri sullo stesso pezzo?
Risposta: Sì, a strati abbinati: es. tubo acciaio "FBE fondo + adesivo + PE superficie" è composito termoindurente + termoplastico; ma nella stessa spruzzata non si possono mischiare, altrimenti i sistemi reticolati e non reticolati sono incompatibili, causando crateri e distacco.
Domanda: Come capire se la polvere termoindurente è indurita a sufficienza?
Risposta: Con l'analisi termica non solo l'aspetto. Con DSC (GB/T 19466.2, equivalenza ISO 11357-2) scansionare il rivestimento indurito; se c'è ancora picco esotermico residuo evidente è sottoindurimento; contemporaneamente vedere se la temperatura di transizione vetrosa raggiunge e si stabilizza sul valore di progetto. Integrato con strofinamento solvente (riferimento principio ASTM D5402), il rivestimento sottoindurito si ammorbidisce e scopre il fondo rapidamente.
Domanda: Cosa comporta il sovraindurimento?
Risposta: Ingiallimento o approfondimento colore, rivestimento più fragile, caduta resistenza urti (GB/T 1732) e flessibilità, lucentezza anomala. Sottoindurimento e sovraindurimento possono essere mascherati da "l'aspetto sembra accettabile", vanno identificati con Tg, resistenza solvente e test urto, e bloccare la finestra temperatura-tempo nella scheda di processo.
Domanda: Il focus di collaudo della polvere termoplastica è uguale al termoindurente?
Risposta: No. Il termoindurente guarda "se la reazione è completata" (grado indurimento, Tg, resistenza solvente); il termoplastico senza reticolazione guarda "se ha fuso completamente, livellato, e raffreddato correttamente" — indice di fluidità del fuso secondo GB/T 3682 (equivalente ISO 1133), temperatura di rammollimento Vica secondo GB/T 1633 (equivalente ISO 306), e controllare la velocità di raffreddamento per evitare crepe da tensione di ritiro.
Letture supplementari
- Principi e classificazione delle polveri rivestimento: dal meccanismo di formazione del film alla selezione del sistema resina: stabilisce la conoscenza complessiva delle polveri rivestimento, questo articolo ne approfondisce la dimensione "classificazione per comportamento termico".
- Applicazioni ingegneristiche delle polveri rivestimento ad alta anticorrosione: porta l'epossidico termoindurente FBE e le strutture compositene multistrato a scenari di servizio concreti come tubi e barre d'armatura.
- Processo di spruzzatura elettrostatica delle polveri rivestimento: comprendere come le due rotte di applicazione, spruzzatura elettrostatica e letto fluido, servono rispettivamente polveri termoindurenti e termoplastiche.
- Polveri rivestimento isolanti: resistività volumetrica, rigidità dielettrica e applicazioni elettriche
- Rivestimenti in polvere resistenti all'usura: cariche dure, meccanismi di usura e selezione per condizione operativa
- Applicazione vernici industriali: parametri spruzzatura airless, controllo spessore e intervallo di verniciatura