Мосты, особенно сверхкрупные стальные конструкции вантовых и подвесных мостов через реки и моря, являются одними из промышленных активов с наиболее суровой коррозионной средой, самыми высокими затратами на ремонт и наибольшей ценой остановки эксплуатации. Стальные балки коробчатого сечения, башни-пилоны и стальные анкерные балки вантового или подвесного моста длительное время находятся в комплексной среде деградации с чередованием сухости и влажности, воздействием солевого тумана, ультрафиолетовым облучением и вибрацией от транспорта. Как только антикоррозийная система преждевременно стареет, ржавчина часто распространяется изнутри скрытых камер наружу, а при ремонте требуется перекрытие дорог, установка лесов и переделка, что влечёт чрезвычайно высокие экономические и социальные издержки. Поэтому антикоррозийное защитное покрытие мостов никогда не сводится к «нанесению одного слоя краски», а представляет собой комплексную инженерную систему, состоящую из стандартов, комплектации, производства работ и обслуживания в течение всего срока службы. В данной статье в качестве основной линии используется отраслевой стандарт Китая для автодорог JT/T 722-2008 «Технические условия на антикоррозийное защитное покрытие стальных конструкций автодорожных мостов», в сочетании с ISO 12944 и GB 50205 «Нормы приёмки качества строительных работ со стальными конструкциями» систематически излагаются ключевые моменты норм проектирования и производства антикоррозийного защитного покрытия стальных конструкций мостов, чтобы помочь заказчикам, проектным институтам и подрядчикам превратить «антикоррозию на основе опыта» в «стандартную антикоррозию, подтверждённую документами».
Кэсинь Синьцайляо (kexinMaterials) при участии в проектах комплектации мостов привыкли напрямую сопоставлять коррозионное зонирование JT/T 722 с уровнями C4–CX стандарта ISO 12944, формируя двухконтурные технические документы «внедрение национального стандарта, подтверждение международным стандартом», что облегчает взаимодействие надзора, проектировщиков и поставщиков в едином ключе, а также упрощает выход на общий язык международных консультантов в зарубежных проектах мостов.
一、Почему мосты — это «экстремальный полигон» для антикоррозии
Риск отказа стальных конструкций мостов обусловлен наложением трёх факторов, что предопределяет необходимость более строгих норм антикоррозии мостов по сравнению с обычными стальными конструкциями цехов:
- Суровая среда: морские мосты находятся в зоне брызг солевого тумана уровня CX, внутренние мосты в основном в C3–C4; циклы смачивания-высыхания ускоряют накопление хлорид-ионов, приливная и брызговая зоны — участки с наивысшей скоростью коррозии;
- Низкая доступность: внутренние полости стальных коробчатых балок, узловые сварные швы, зоны анкеровки вант трудно осмотреть и отремонтировать, многие скрытые дефекты проявляются только после герметизации, а когда обнаруживаются — часто уже проржавели насквозь изнутри наружу;
- Усталость от динамических нагрузок: проезд транспорта и ветровая вибрация удерживают покрытие под переменными напряжениями длительное время, легко вызывая растрескивание и отслаивание в зонах концентрации напряжений, что предъявляет повышенные требования к гибкости покрытия и межслойной адгезии.
JT/T 722-2008 именно с учётом этих особенностей разделяет части моста по степени коррозии и доступности, давая соответствующие номера комплектаций и системы покрытий. Это ближе к реальности мостов, чем обобщённое «выбрать комплект по ISO 12944 C5», поскольку коррозионная среда разных частей моста чрезвычайно различается — наружная поверхность главной башни и внутренность коробчатой балки — почти два разных мира. Понимание этой идеи зонирования — первый шаг в выполнении норм антикоррозии мостов.
二、Коррозионное зонирование JT/T 722 и соответствующие комплектации
JT/T 722-2008 делит среду эксплуатации стальных конструкций мостов на три типа коррозионной среды (I, II, III) и различает наружную поверхность, внутреннюю поверхность незамкнутой среды и внутреннюю поверхность замкнутой среды, давая разные номера комплектаций и системы покрытий. Суть этого зонирования — распределять антикоррозийные ресурсы по трём измерениям «интенсивность коррозии × доступность × цена ремонта», а не использовать единую дорогую систему для всего моста. Ниже сведена типовая логика комплектаций (по таблицам стандарта, минимальный порядок DFT, единица µm):
| Часть | Коррозионная среда | Типовая комплектация | Мин. общая DFT (µm) |
|---|---|---|---|
| Наружная поверхность (атмосферная зона) | Тип II–III (приморье/промзона) | Электродуговое напыление алюминия/богатая цинком грунтовка + эпоксидная герметизация + эпоксидная промежуточная краска с железной слюдкой + алифатическая полиуретановая финишная краска | 260–320 |
| Внутренняя поверхность незамкнутой среды | Тип II | Эпоксидная богатая цинком грунтовка + эпоксидная промежуточная + эпоксидная или полиуретановая финишная краска | 200–240 |
| Внутренняя поверхность замкнутой среды (внутри коробчатой балки) | Тип I (сухая) | Эпоксидная богатая цинком грунтовка + эпоксидная краска (или только грунт+средний) | 120–160 |
Стандарт также отдельно даёт комплектации с термонапыляемым металлическим покрытием (например, электродуговое напыление алюминия, цинка) для наиболее подверженных коррозии наружных поверхностей; композитная система металлического и органического покрытий (duplex system) обладает долговечностью 20–30 лет, что согласуется по логике с отдельно выделенными в ISO 12944-5 системами металлического напыления. Стоит отметить, что три типа зонирования не означают «чем строже, тем лучше» — замкнутая внутренняя поверхность слабо корродирует, но ошибочное применение дорогой системы для наружной поверхности ведёт к перерасходу и может вызвать проблемы из-за внутреннего конденсата; наоборот, неверная комплектация внутри также вызовет ржавление. Суть зональных норм — в «точном соответствии». О функциональных границах и распределении толщины трёх слоёв грунт-средний-финиш можно ознакомиться в Руководстве по выбору систем антикоррозийного покрытия ISO 12944 этой серии, где более системно изложена логика соответствия уровней среды и выбора комплектаций.
三、Разделение труда трёх слоёв наружной комплектации
Наружная поверхность моста (особенно приморская) обычно проектируется как трёхслойная органическая комплектация «грунт+средний+финиш» или композитная система «металлонапыление+герметизация+средний+финиш». Три слоя выполняют каждый свою роль и незаменимы:
- Грунтовочный слой: предпочтительно эпоксидная богатая цинком грунтовка, обеспечивает катодную защиту, компенсирует возможные микропоры после пескоструя и механические повреждения при транспортировке и монтаже, так что стальное основание в местах повреждений по-прежнему защищено жертвенным анодом цинка;
- Промежуточный слой: эпоксидная промежуточная краска с железной слюдкой, пластинчатый наполнитель удлиняет путь проникновения воды и кислорода, является основным несущим слоем общей DFT, одновременно утолщая и экранируя;
- Финишный слой: алифатическая полиуретановая финишная краска, стойкая к УФ, сохраняет глянец и цвет, долго не мелится, блокирует ультрафиолет снаружи комплектации, защищая нижний нестойкий к UV эпоксид.
Система термонапыления алюминия сначала при пескоструе Sa 3 наносит электродуговым напылением алюминий 100–150 µm, затем наносится эпоксидная герметизирующая краска для проникновения в поры, после чего накладываются эпоксидная слюдка и полиуретановая финишная краска, формируя «двойную страховку» металл+органика. О том, как пластинчатое экранирование промежуточной краски влияет на поведение всей комплектации в солевом тумане, см. Механизм экранирования промежуточной краски на основе железной слюдки.
四、Толщина сухой плёнки и показатели адгезии
JT/T 722 устанавливает нижний предел общей DFT для разных частей и подчёркивает адгезию. Нужно особо пояснить, что стальная проезжая часть моста (ортотропная плита) из-за истирания колёсами имеет отдельную более толстую износостойкую комплектацию (например, эпоксидная богатая цинком + эпоксидная шпатлёвка + эпоксидно-битумная/полиуретановая, общая DFT может достигать порядка 2000–3000 µm как клеевой слой для дорожного покрытия), но это система дорожного покрытия проезжей части, полностью отличная от атмосферного антикоррозийного покрытия верхней конструкции; стандарты и приёмка ведутся раздельно, смешивать нельзя.
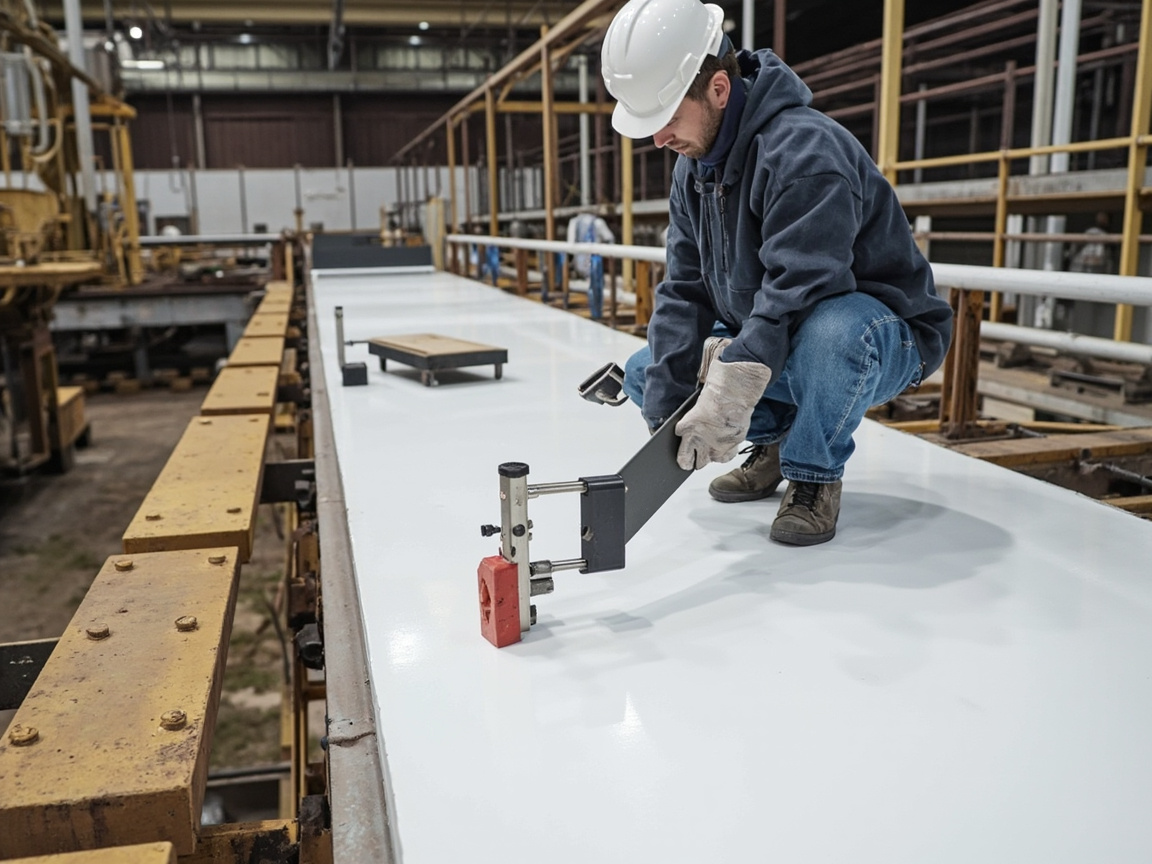
Приёмка адгезии в основном выполняется методом отрыва (ISO 4624 / GB/T 5210), требуется адгезия между слоями комплектации и к основанию обычно ≥ 5 МПа, причём разрушение должно происходить внутри слоя покрытия, а не на границе — если разрушение на границе, значит есть проблема с подготовкой поверхности или межслойной совместимостью. Метод решётчатых надрезов (GB/T 9286) используется для быстрой оценки на месте, требуется 1-й класс. Два метода дополняют друг друга: решётчатые надрезы подходят для предварительной оценки на месте, отрыв — для официальной приёмки и разрешения споров, для ключевых несущих узлов следует брать за основу отрыв.
五、Подготовка поверхности: пескоструй и шероховатость
Стальные элементы моста в заводских условиях приоритетно подвергаются Sa 2.5 (почти белое) струйной очистке, в суровых наружных зонах даже Sa 3; заводской ремонт из-за ограничений условий — минимум Sa 2.5, где струйная очистка невозможна локально — механический инструмент St 3 (приложение к ISO 8501-1). Профиль шероховатости по ISO 8503 контролируется в 40–75 µm (средняя до грубой), обеспечивая механическое закрепление покрытия. В качестве абразива следует использовать нерастворимый в воде минеральный песок (медный, стальной), категорически запрещён морской песок (с хлорид-ионами). В течение 4 ч после обработки (при высокой влажности — ещё быстрее)必须 нанести грунтовку, чтобы предотвратить вторичную ржавчину.
Подготовка поверхности — «фундамент» срока службы антикоррозии всего моста. Множество случаев отказа показывают, что около семидесяти процентов ранней коррозии напрямую связаны с несоответствием подготовки поверхности — остаточные соли, масло, окалина, не удалённые до конца, становятся очагами будущей ржавчины. Поэтому нормы требуют сразу после пескоструя проводитьTesting содержания солей на поверхности (метод Bresle), при превышении — повторная обработка. Этот этап при сжатых сроках чаще всего сокращают, но именно его нельзя опускать.
六、Среда производства и контроль температуры и влажности
Покрытие мостов охватывает два вида условий: заводские и на месте. Заводские условия контролируемы — температура, влажность, чистота обеспечиваются; на месте (особенно морские мосты) влияние морского ветра, высокой влажности и солевого тумана велико, это звено с наибольшей изменчивостью качества. Нормы требуют: температура основания выше точки росы более чем на 3℃, относительная влажность ≤ 85% (для богатой цинком грунтовки строже, часто ≤ 80%), при слишком большой скорости ветра нужен ветрозащитный экран, в дождь, при выпадении росы и тумане работы запрещены. Интервал между слоями — по TDS, в низкотемпературный сезон нужно удлинять или подогревать.
На месте также следует контролировать скорость осаждения солей из атмосферы, при превышении — добавлять операции опреснения и промывки поверхности. В брызговой зоне морского моста после отлива на поверхности остаются солевые кристаллы, если нанести покрытие напрямую — хлорид-ионы окажутся запечатаны под ним, позже неизбежно заржавеет. Поэтому нормы требуют в приливно-отливной и брызговой зонах перед покрытием обязательно промыть пресной водой и проверить соли на поверхности. Эта деталь в тексте норм часто — одна фраза, но она ключ к успеху или провалу антикоррозии морского моста.
七、Контроль и приёмка: превращаем нормы в данные
Приёмка покрытия мостов обычно делится на два этапа — заводской и на месте, смешивать нельзя:
- Заводское предварительное покрытие: покрытие разрозненных деталей до сборки конструкции, проверка DFT, внешнего вида, адгезии; условия хорошие, данные надёжные;
- После общей сборки на месте: подкраска узлов, сварных швов, мест ремонта повреждений, общая повторная проверка DFT и пропусков (использование искрового дефектоскопа для толстослойных, безрастворных слоёв, согласно соответствующим нормам искрового контроля).
DFT оценивается по правилу 90/10 согласно ISO 19840 (90% измеренных точек не ниже нормативного значения, остальные — не ниже 90% от нормативного значения), адгезия — по ISO 4624, пропуски покрытия — по соответствующим нормам искрового контроля (например, NACE SP0188, при сухой пленке ≥ 500 µm рекомендуется контроль на пропуски). Разнооттеночность, подтеки, апельсиновая корка и прочие внешние дефекты оцениваются визуальным сравнением по GB/T 9761. Суть приемки — перевести «текст норматива» в «список данных с галочками», при отсутствии пункта подпись не ставится.
VIII. Ремонтная окраска: норматив на весь жизненный цикл
Расчетный срок службы моста обычно 50–100 лет, антикоррозийная система должна пройти через многократное обслуживание, это отнюдь не «покрасил один раз и на сто лет». Перед обслуживанием следует провести оценку степени коррозии и состояния покрытия (по ISO 4628 — степень вспучивания, пятен ржавчины, растрескивания, меления), определить: локальный ремонт или полное перекрашивание. При локальном ремонте шлифовать до Sa 2.5 (или как минимум St 3 с переходной зоной по периметру), использовать совместимую переходную систему; при полном перекрашивании — по исходной или улучшенной системе. Обслуживание также должно быть прописано в нормативах, чтобы избежать пассивного режима «сломалось — тогда и крась».
Как поставщик комплексных систем, Кэсинь Новые Материалы (kexinMaterials) в мостовых проектах придерживается разделения «заводское нанесение грунта и промежуточного покрытия + нанесение финишного покрытия и ремонт узлов на месте», что обеспечивает стабильное качество Sa 2.5 в заводских условиях, сокращает объем высотных работ на месте и сопровождается предоставлением данных трассируемости DFT и адгезии для каждой партии элементов, чтобы при обслуживании было на что опереться. Многие капитальные ремонты мостов через двадцать лет проходят гладко именно потому, что архивы партий изначально были полными и позволяли точно определить, какой участок, в каком году и какой системой был покрыт.
IX. Стыковка с ISO 12944
Коррозионные среды I/II/III по JT/T 722 в целом соответствуют C3/C4/C5–CX по ISO 12944. Для зарубежных мостов или проектов с международным консалтингом следует одновременно ссылаться на таблицу систем ISO 12944-5 и уровни долговечности (высокий H или очень высокий VH), а типовые испытания по ISO 12944-6 использовать как независимое подтверждение третьей стороной. Так можно удовлетворить приемке в китайской автодорожной отрасли и при этом состыковаться с международным общим языком. Следует напомнить: две системы стандартов не конфликтуют, а дополняют друг друга: JT/T 722 ближе к особенностям узлов моста, ISO 12944 дает более полную международную рамку, и прописывание в спецификации двух рельсов «реализация нацстандарта + международное подтверждение» — лучшая практика для крупных мостовых проектов.
X. Типичные нарушения и уроки
По итогам разбора множества проектов антикоррозийной защиты мостов наиболее частыми являются следующие нарушения, на которые стоит обратить внимание:
- Нарушение 1: комплектация внутренней части коробчатой балки по системе наружной поверхности. Закрытая внутренняя поверхность слабо корродирует, но используется дорогая система наружной поверхности — трата сметы; или наоборот, неверная система внутри приводит к коррозии от конденсата.
- Нарушение 2: окраска по истечении срока после пескоструя. Высокая влажность у моря, более 4 ч — подложка ржавеет, адгезия рушится, это типичная авария из-за «гонки за сроками».
- Нарушение 3: замена промежуточного покрытия финишным. Чтобы сэкономить операции, полиуретановое финишное покрытие наносят толсто, экранирование недостаточно, общий DFT вроде бы в норме, но коррозия начинается раньше.
- Нарушение 4: потеря контроля межслойного интервала. При низкой температуре эпоксид не просох и нанесли финиш — межслойное отслаивание, вся система отказывает на границе слоев.
- Нарушение 5: отсутствие контроля пропусков. Игольчатые поры в толстослойном безрастворном слое не выявлены искровым методом, позже точечная коррозия распространяется от пор наружу.
XI. Разбор примера типовой комплексной системы морского вантового моста
На примере морского вантового моста, спроектированного по двойному стандарту JT/T 722-2008 и ISO 12944, комплексные системы разных узлов можно разложить так:
- Наружная поверхность пилона (уровень CX): дуговое напыление алюминия 120 µm + эпоксидный герметизирующий лак + эпоксидное промежуточное покрытие с железной слюдкой 120 µm + алифатическое полиуретановое финишное покрытие 80 µm, общий DFT около 320–340 µm, цель долговечности VH (≥25 лет);
- Наружная поверхность стальной коробчатой балки (уровень C5): эпоксидная цинкнаполненная грунтовка 70 µm + эпоксидное промежуточное покрытие с железной слюдкой 140 µm + алифатическое полиуретановое финишное покрытие 80 µm, общий около 290 µm, цель H (высокая);
- Внутренняя часть коробчатой балки (закрытая, класс I): эпоксидная цинкнаполненная грунтовка 60 µm + эпоксидное покрытие 80 µm, общий около 140 µm, в сочетании с принудительной вентиляцией и осушением;
- Осушение и дренаж: закрытые коробчатые отсеки оборудуются системой осушения, поддерживающей относительную влажность внутри длительно < 50%, что фактически снижает коррозионную среду до более низкого уровня — пример «проектного понижения класса».
Пример показывает: в одном мосту разные узлы используют разные системы, опираясь на тонкое зонирование среды и доступность, а не на усредненный подход. Это также практическая реализация идеи зонирования JT/T 722.
XII. Особенности окраски внутри стальной коробчатой балки
Внутренняя часть стальной коробчатой балки — самая легко упускаемая и в то же время самая проблемная зона антикоррозийной защиты моста: закрытое пространство, плохая вентиляция, склонность к конденсату, низкая доступность, трудность ремонта позже. Норматив требует поверхностной подготовки и окраски внутри, но на месте из-за сжатия сроков часто делают кое-как. Правильный подход: до заводской предсборки детали сначала покрывают грунтом + промежуточным слоем, после общей сборки лишь подкрашивают швы и повреждения; внутри устанавливают систему осушения для контроля относительной влажности; перед закрытием проводят финальный контроль толщины пленки и пропусков; после закрытия периодически по ISO 4628 вскрывают и оценивают. Относиться к «внутреннему» как к «внешнему» — единственный способ избежать катастрофы сквозной коррозии балки изнутри наружу.
XIII. Управление окнами отверждения при зимнем и летнем строительстве
Морское мостовое строительство часто охватывает сезоны, эпоксидные системы крайне чувствительны к температуре. Эпоксид при низкой температуре (< 10℃) отверждается очень медленно, цинкнаполненная даже не сохнет; летом при высокой температуре жизнеспособность резко падает, легко загустевает. Ключевые моменты управления:
- Зимой выбирать низкотемпературный отвердитель (фенолкаминовый класс отверждается при 5℃) или ставить обогревательные тенты; запрещено наносить в пределах 3℃ ниже точки росы;
- Летом избегать полуденной жары, работать утром и вечером, сокращать время выдержки смеси;
- Межслойные интервалы для одного моста в разные сезоны следует динамически корректировать и записывать, чтобы не допустить «нанесение по летним параметрам зимой» с непросыханием.
Контроль температуры, влажности и точки росы — жизненная линия окраски моста на месте, особенно морского, инспектор обязан включить записи среды как обязательный пункт приемки.
XIV. Контрольный список приемки инспектора (практическая версия)
Для реализации JT/T 722 в приемке рекомендуется инспектору последовательно отмечать по следующему списку: ① сравнение фото степени пескоструя (Sa 2.5/Sa 3); ② оттиск шероховатости или приборный замер диапазона; ③ значение солей на поверхности по Bresle; ④ запись правила 90/10 по DFT для каждого слоя; ⑤ данные адгезии вытягиванием или решетчатым надрезом; ⑥ запись межслойных интервалов и среды; ⑦ искровый контроль пропусков (толстослойные слои); ⑧ соответствие партии краски и TDS. При отсутствии пункта подпись не ставится. Кэсинь Новые Материалы (kexinMaterials) в мостовых проектах поставляют технологические карты, содержащие указанные пункты для отметки, что удобно инспектору свести в одну таблицу и позже при обслуживании проследить архив качества каждого участка элементов.
XV. Справочные ключевые показатели материалов антикоррозийных систем моста
После выбора по JT/T 722 и ISO 12944 на этапе реализации также нужно количественно задать показатели каждого слоя покрытия, чтобы избежать «есть система, нет показателей» и подмены материалов подрядчиком. Типовые контролируемые позиции (значения — распространенные отраслевые порядки, конкретно по TDS каждого продукта):
| Покрытие | Объемная доля нелетучих | Теоретический расход (µm/L) | DFT за один проход (µm) | Ключевой показатель |
|---|---|---|---|---|
| Эпоксидная цинкнаполненная грунтовка | 55%–70% | около 2.8 | 60–80 | содержание Zn ≥70%, быстрая поверхностная сушка |
| Эпоксидное промежуточное покрытие с железной слюдкой | 70%–85% | около 3.5 | 80–120 | содержание MIO, межслойная адгезия |
| Алифатическое полиуретановое финишное покрытие | 50%–65% | около 2.5 | 40–60 | сохранение блеска, VOC ≤420 г/л |
Эти показатели должны быть внесены в тендерную техническую спецификацию и технологическую карту как основа входного контроля и управления нанесением. Объемная доля нелетучих определяет достижимую толщину за проход и VOC, теоретический расход — расчет материала, DFT за проход — число слоев. Во многих мостовых проектах позже «число слоев превышено, смета вышла из-под контроля» именно потому, что при тендере не зафиксировали объемную долю нелетучих и толщину за проход, и подрядчик использовал низконаполненные продукты для заполнения, что наоборот увеличило число слоев и трудозатраты.
XVI. Специальное усиление зон брызг и приливно-отливной зоны морских мостов
В морских мостах зоны брызг и приливно-отливная зона — самые суровые по коррозии участки: наиболее частое чередование сухого/влажного, наиболее полное снабжение кислородом, наивысшая концентрация хлорид-ионов, скорость коррозии может быть в несколько раз выше атмосферной зоны. По нормативу их следует выделить как отдельную локальную среду CX или выше CX, система на базе обычной наружной поверхности дополнительно утолщается или накладывается металлическое напыление. Распространенный подход: помимо обычного «цинкнаполненная + слюдка + полиуретан», слой дугового напыления алюминия утолщают до 150–200 µm или используют сверхтолстое безрастворное эпоксидное покрытие как дополнительный барьер; швы, узлы и прочие зоны концентрации напряжений сначала локально усиливают, затем перекрывают целиком.
XVII. Последняя миля от норматива до стройплощадки
Как бы ни был совершенен норматив, если инспектор не умеет им пользоваться, а строитель не хочет соблюдать — это лишь бумага. «Последняя миля» нормативов антикоррозийной защиты моста в том, чтобы перевести статьи стандарта в исполнимые на месте технологические карты и списки приемки: фото степени пескоструя, статистика 90/10 по толщине, данные вытягивания по адгезии, архив партий краски. Когда каждая операция имеет трассируемые данные, норматив по-настоящему внедрен. Создание замкнутого цикла «спецификация + техкарта + индекс испытаний + трассировка партий» — и есть конкретная практика переноса JT/T 722 и ISO 12944 с бумаги на стройплощадку.
XVIII. Типовые числовые базовые значения и сопоставление приемки антикоррозийной защиты моста
Переведем нормы из предыдущего текста в количественные значения; ниже приведены типичные числовые базовые показатели для отечественных мостовых проектов (согласно таблицам JT/T 722-2008 и требованиям приемки GB 50205, единицы измерения µm, типичные порядки величин, конкретные значения определяются спецификацией проекта):
| Участок | Минимальная общая DFT (µm) | Требования к адгезии | Подготовка поверхности |
|---|---|---|---|
| Наружная поверхность (класс III) | 260–320 | ≥ 5 МПа / 1 класс | Sa 2.5 |
| Незакрытая внутренняя поверхность (класс II) | 200–240 | ≥ 5 МПа / 1 класс | Sa 2.5 |
| Закрытая внутренняя поверхность (класс I) | 120–160 | ≥ 3 МПа | Sa 2.5 |
| Настил стального моста | 2000–3000 | Прочность сцепления | Sa 2.5 + пескоструйная шероховатость |
Эти значения — не «чем выше, тем лучше», а «достаточно и прослеживаемо». При приемке инспектор должен сопоставить DFT и адгезию каждого участка с приведенной таблицей и отмечать пункты по мере проверки. Для закрытых внутренних поверхностей, хотя нижний предел DFT ниже, осушение и дренажная конструкция столь же важны — во многих случаях коррозия внутри коробчатых балок вызвана не недостаточной толщиной пленки, а длительным выпадением конденсата после попадания воды. Связка числовых базовых показателей с проектированием среды и системой обслуживания делает антикоррозийную защиту моста по-настоящему замкнутым циклом и позволяет избежать ошибочного восприятия «нанесения пары дополнительных слоев» как единственного способа «повысить долговечность». На самом деле, в среде выше C4 влияние класса подготовки поверхности и полноты системы покрытия часто значительнее, чем простое увеличение DFT, — именно поэтому нормы неоднократно подчеркивают Sa 2.5 и разделение на три слоя.
Кроме того, JT/T 722 количественно регламентирует и некоторые детали, например содержание растворимых солей на поверхности перед окраской должно контролироваться на очень низком уровне (по методу Bresle ISO 8502-6, типичное требование ≤ 20 мг/м² или даже ниже, конкретно зависит от участка и коррозионной среды), поскольку даже при соответствии толщины пленки остаточные соли вызывают осмотическое вспучивание под покрытием. Инспекторы на объекте легко упускают это из виду, и последствия пропуска как «условно годного» часто проявляются сплошным вспучиванием наружной поверхности в течение двух лет. Использование «содержание солей — толщина пленки — адгезия» как совместного порога приемки надежнее, чем отдельное отслеживание DFT, — это также тенденция последних лет в приемке антикоррозийной защиты мостов: переход от «измерения толщины» к «измерению комплексного качества». Для морских мостов солевые кристаллы на поверхности в зоне брызг после отлива необходимо сначала смыть пресной водой и повторно измерить, иначе хлорид-ионы окажутся навсегда запечатанными под покрытием; пропуск этой операции — скрытая первопричина преждевременного капитального ремонта многих морских мостов.
Часто задаваемые вопросы
Вопрос:Как выбирать между JT/T 722-2008 и ISO 12944 для мостов?
Ответ:Для отечественных автодорожных мостов прямым основанием для приемки служит JT/T 722-2008, его коррозионное зонирование и таблицы систем лучше соответствуют мостовым участкам; при этом ссылка на долговечность и сторонние типовые испытания по ISO 12944 дает международное подтверждение. Они не противоречат друг другу; рекомендуется в спецификации четко прописать «внедрение нацстандарта + международное подтверждение» по двум направлениям — это удовлетворяет приемке китайской автодорожной отрасли и соответствует международному языку.
Вопрос:Какой обычно должна быть общая DFT наружной поверхности моста?
Ответ:Для наружной поверхности морского моста (коррозионная среда класса III) общая DFT органической системы обычно 260–320 µm, для композитной системы с металлическим напылением добавляется слой алюминия 100–150 µm; для внутриконтинентальных мостов наружная поверхность — около 200–240 µm. Конкретно зависит от участка и цели долговечности, и должно удовлетворять правилу толщины 90/10, то есть 90% измерений не ниже нормы, остальные — не ниже 90% от нормы.
Вопрос:Почему для закрытых внутренних полостей балок коррозионная среда определена ниже?
Ответ:Закрытая внутренняя поверхность плохо вентилируется, но меньше подвергается прямому воздействию дождя и солевого тумана, относительная влажность контролируема, нет УФ-излучения, скорость коррозии ниже, чем снаружи, поэтому JT/T 722 относит закрытую внутреннюю поверхность к среде с более низкой коррозией (класс I), система может быть упрощена, общая DFT ниже. Но при попадании воды и конденсации возможна серьезная коррозия, поэтому герметичность и дренажная конструкция столь же важны — нельзя игнорировать из-за низкого класса зонирования.
Вопрос:В чем преимущество системы с электродуговым напылением алюминия перед чисто органической?
Ответ:Сам слой алюминия коррозионностоек и обеспечивает катодную защиту стального основания, с последующим органическим покрытием образует композитную систему «двойной металл + органика» (duplex), долговечность достигает 20–30 лет, что намного больше одиночной органической системы. Цена — требования Sa 3 и специальное оборудование, высокая стоимость, в основном применяется для самых критичных наружных поверхностей морских мостов, это выбор «высокая цена за долгий срок службы».
Вопрос:Какой класс подготовки поверхности применять для ремонта на месте моста?
Ответ:Там, где возможна абразивоструйная обработка, по-прежнему Sa 2.5; в ограниченном пространстве допускается механическая очистка до St 3 (ISO 8501-1) с оперением перехода (соседние участки снять на скос), обеспечить совместимость ремонтной системы с исходным покрытием и соответствие адгезии. Перед ремонтом необходимо полностью удалить рыхлую ржавчину и старую краску, иначе новая краска отслоится вместе с рыхлым слоем.
Вопрос:Для приемки адгезии использовать метод отрыва или решетчатый надрез?
Ответ:Они дополняют друг друга. Для быстрой предварительной оценки на месте — решетчатый надрез (GB/T 9286, требуется 1 класс); для официальной приемки и спорных случаев — метод отрыва (ISO 4624 / GB/T 5210), требуется между слоями и к основанию ≥ 5 МПа, и разрушение внутри покрытия, а не по границе. Для ключевых несущих узлов следует брать за основу отрыв, решетчатый надрез не может быть единственным основанием для окончательной приемки.
Вопрос:Это одно и то же — настил моста и окраска надстройки?
Ответ:Нет. Окраска стальных конструкций надстройки — атмосферная антикоррозийная защита, общая DFT в сотни микрон; система настила (ортотропная плита) — противоизносная под колесо и сцепление, включает эпоксидно-битумное, полиуретановое и более толстые системы, это укладочные работы, а не антикоррозийная окраска, стандарты и приемка иные, нельзя смешивать и тем более выдавать толщину настила за антикоррозийную DFT.
Вопрос:Когда при обслуживающей окраске делать полное перекрытие, а когда локальный ремонт?
Ответ:Сначала по ISO 4628 оценить существующее покрытие по ржавчине, вспучиванию, мелению. Если ржавчина локальна и основание целое — локальный ремонт; при普遍 мелении, растрескивании, большой площади ржавчины — полное перекрытие. Решение должно базироваться на данных оценки состояния, а не на внешнем впечатлении, и тем более нельзя без оценки сразу шлифовать и перекрашивать целиком — это и затратно, и может повредить основной материал.
Вопрос:Почему на объекте к влажности при окраске требования строже, чем в цеху?
Ответ:На морских мостах относительная влажность часто > 85% и содержит хлоридно-солевой туман, цинкнаполненная грунтовка от влаги белеет и теряет адгезию. Норма требует относительную влажность ≤ 85%, основание выше точки росы на 3 ℃, для цинкнаполненной грунтовки часто ≤ 80%, и установку ветро- и туманозащитных укрытий, при необходимости подогрев и осушение. При высоком солевом осаждении на объекте также добавляют промывку пресной водой и контроль солей на поверхности.
Вопрос:Как обеспечить прослеживаемость покрытия за 50 лет службы?
Ответ:Создать архив по каждой партии элементов, каждому слою покрытия с DFT, адгезией, записями среды и номерами партий краски; при обслуживании по ISO 4628 периодически оценивать и архивировать. Поставщики, такие как KeXin New Material(kexinMaterials), предоставляют с грузом прослеживаемые технологические карты и индексы испытаний, поддерживая управление полным жизненным циклом, чтобы каждое обслуживание за пятьдесят лет имело подтверждение, а не опиралось на память или рукописные журналы.
Дополнительное чтение
- Руководство по выбору антикоррозийных систем ISO 12944:понимание норм антикоррозийной защиты мостов JT/T 722 в международной рамке ISO 12944, освоение логики классов среды и выбора систем.
- Механизм экранирования промежуточного покрытия на основе слюдяного железняка:понимание, почему для промежуточного покрытия мостов повсеместно выбирают эпоксидный слюдяной железняк и как пластинчатые наполнители удлиняют путь проникновения коррозионных агентов.
- Атмосферостойкость алифатического полиуретанового финишного покрытия:ключ к сохранению глянца и цвета финишного покрытия наружной поверхности моста, определяет отсутствие меления и выцветания морского моста за двадцать лет.
- Безрастворное эпоксидное тяжелое антикоррозийное покрытие
- Проектирование и выбор внутреннего антикоррозийного покрытия резервуаров
- Алкидная противокоррозийная грунтовка: железооксидная/серая защита, характеристики нанесения и ограничения