鉄鋼構造物は大気、湿潤、および工業的媒体中で長期間使用されるため、腐食によるSafety上の隠患と維持費は、工業用保護塗料分野の中心的な課題となっています。防錆塗料の選定と設計を科学的に行うには、まず防錆ペイントがいったい「どう機能するか」を理解する必要があります。工業用保護塗料に長年取り組むメーカーとして、KeXin New Material(kexinMaterials)は、プライマー配合と配套Systemの設計において、経験に頼って顔料を積み重ねるのではなく、常にメカニズムの明確な区分を前提としています。本稿では腐食の電気化学的本質から出発し、防錆ペイントの物理的遮蔽、化学的不動態化、犠牲陽極防食、および転化・安定化型という4つの作用タイプをSystem的に整理し、各メカニズムの適用境界について定量的な参考値を提示します。
一、鉄鋼腐食の電気化学的本質
防錆ペイントの「メカニズム」を分類する必要があるのは、鉄鋼が自然環境中で受ける腐食が本質的に電気化学的プロセスだからです。鉄鋼Surfaceに電解液膜(雨水、結露、海霧)が存在し、かつ同時に陽極域と陰極域を備えていると、無数の微小な腐食電池が形成されます。陽極域では鉄が電子を失って Fe²⁺ となり溶出し、陰極域では酸素還元や水素発生が起こります。溶出した Fe²⁺ はさらに酸素や水と反応して水酸化鉄(II)を生成し、さらに酸化されて水酸化鉄(III)となり、最終的に脱水して私たちが見る鉄錆(主に FeO(OH)、Fe₂O₃·xH₂O)となります。
このように、腐食を断ち切るには以下の連鎖のいずれかの環を遮断する必要があります。水と酸素(媒体)の隔離、陽極または陰極反応の抑制(化学作用)、あるいはより活性なMetalを優先的に犠牲にする(電気化学反応)。防錆ペイントの4大メカニズムは、まさにこれらの環に対応して設計されています。この点を理解することは、いかなる製品型番を暗記するよりも重要です。なぜなら、それが「どの環境で有効で、どの環境で必ず失效するか」を決定するからです。
二、物理的遮蔽メカニズム:緻密な塗膜による腐食媒体の遮断
物理的遮蔽は最も直感的で、かつ最も広く応用されている防錆手法です。これはMetalSurfaceの電気化学的状態を変化させるものではなく、連続的で緻密かつ低浸透性の塗膜を形成し、水、酸素、塩化物イオンなどの腐食媒体を鉄鋼Substrateから物理的に隔離し、媒体がMetalSurfaceに拡散する経路を長くします。
2.1 遮蔽型コーティングの重要指標
遮蔽効果は3つの事柄に依存します。塗膜の連続性(ピンホール・微細亀裂がないこと)、緻密性(架橋Densityが高く、顔料体積濃度が適切であること)、およびSubstrateとの付着性と層間結合です。研究資料によれば、汎用エポキシ系保護ペイントの体積固形分は72%以上に達し、乾Film Thickness(DFT)を75–300 µmの範囲に制御することができ、このような高固形分厚膜自体がGoodな遮蔽をProvidesします。より典型的な遮蔽強化手段は、中塗りに片状顔料を添加することです。
2.2 片状遮蔽:雲母酸化鉄を例に
研究資料には明記されています。「遮蔽作用:エポキシ雲母酸化鉄中塗りの雲母酸化鉄片層が腐食媒体の拡散経路を長くする」。雲母酸化鉄(MIO)は鱗片状顔料であり、塗膜中で平行に配列し、層状に重なり合い、屋根瓦のように直線的な拡散経路を「迷路」のように屈曲させ、水・酸素・イオンの透過率を大幅に低下させます。これが、ISO 12944 配套Systemにおいて、中塗りが「厚膜化+遮蔽」の中核的役割を担う理由です。
物理的遮蔽メカニズムの長所は適用範囲が広く、コストが低く、ほとんどの樹脂Systemと互換性があることです。その限界は、一度塗膜が傷ついたり、老化で微細亀裂が生じたりすると、媒体が欠陥部に局所的に集中し、腐食が欠陥から周囲へと蔓延する、すなわち「欠陥部での加速」が起こることです。したがって遮蔽型コーティングでは全体の完全性と配套補修が重視されます。
三、化学的不動態化メカニズム:MetalSurfaceを「自ら安定させる」
化学的不動態化メカニズムは別のアプローチをとります。顔料または活性成分がMetalSurfaceと化学反応し、安定で緻密な不動態膜(または転化膜)を生成させ、陽極溶解反応を抑制します。
3.1 リン酸亜鉛の不動態化
リン酸亜鉛(Zn₃(PO₄)₂)は現在最も主流の無毒防錆顔料の一つです。これは水の存在下でゆっくり溶出し、鉄Surfaceと反応して不溶性のリン酸鉄/リン酸亜鉛錯体の堆積層を形成し、陽極域の活性点を塞ぐことで鉄の溶出を抑制します。研究資料ではこれを「化学的不動態化:リン酸亜鉛、クロメート(制限あり)がMetalSurfaceを不動態化させる」に分類しており、リン酸亜鉛が不動態化ルートの代表的材料であり、環境にやさしいため従来の有毒顔料の代替として広く用いられていることを示しています。
3.2 クロメートの不動態化と制限
クロメート(亜鉛黄、四塩基性亜鉛黄など)は極めて強い不動態化能力を持ち、MetalSurfaceに安定した酸化クロム-クロメート複合膜を形成できます。しかし六価クロムは明確な毒性と発がん性を有し、多くの国と規格で厳しく制限または禁止されています。研究資料によれば、クロメートは「制限」使用の範疇に属します――これは配合のコンプライアンスにおける红线です。現代の防錆ペイントで不動態化効果が必要な場合は、リン酸亜鉛、変性リン酸塩、モリブデン酸塩、緩食型カルシウム交換ケイ酸塩などの環境受容可能な代替品を優先的に選択すべきです。
化学的不動態化メカニズムは、中程度の腐食環境や、塗膜の完全性に対する要求が犠牲陽極防食ほど厳しくない状況に適しています。その弱点は、不動態膜が顔料の継続的な微量溶出に依存しており、強酸性や長期浸漬環境では緩釈物質が消費された後、効果が減衰することです。
四、犠牲陽極防食メカニズム:富亜鉛プライマーの犠牲陽極
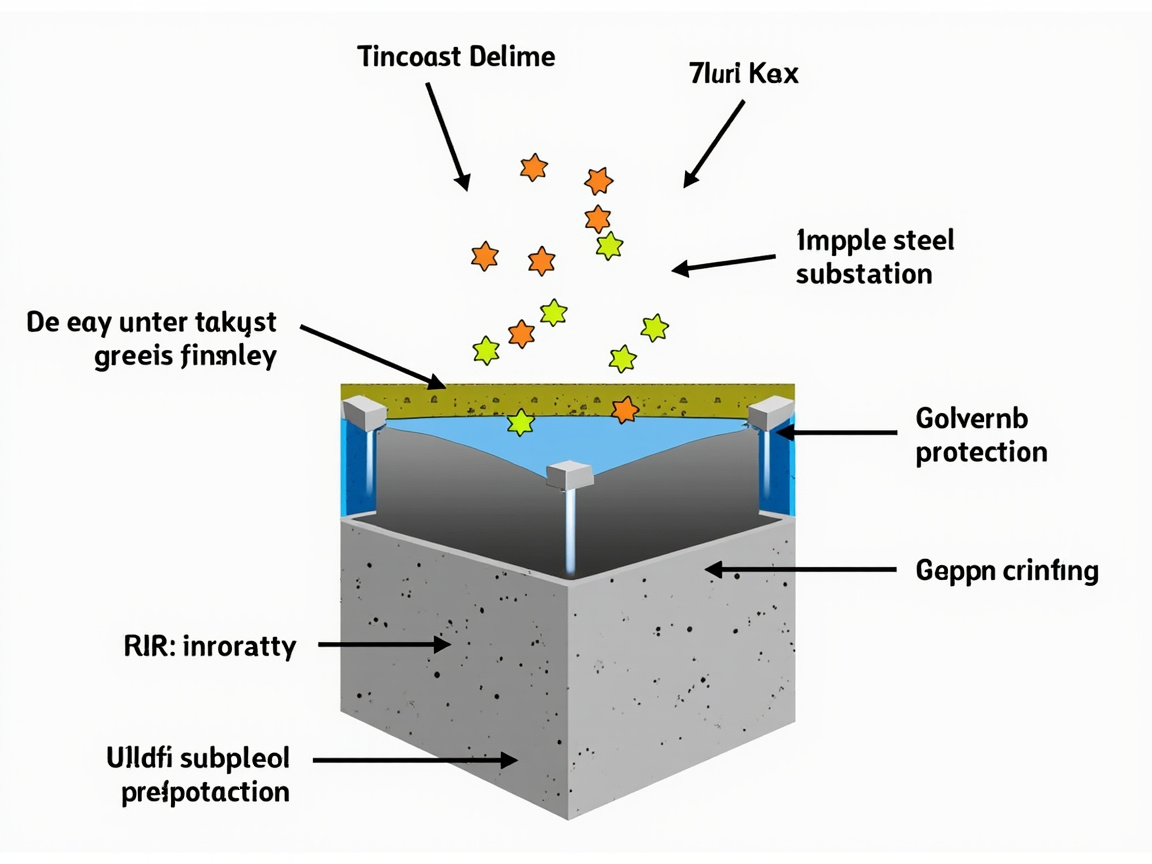
犠牲陽極防食は重防錆分野の「本格的」メカニズムであり、典型的な担体はエポキシ富亜鉛プライマーです。そのコア的論理は、塗膜中に大量の高活性亜鉛粉を充填し、塗膜に微細孔や媒体の浸入があった場合、亜鉛が鉄よりも活発で優先的に犠牲陽極として腐食され、鉄鋼Substrateは陰極として保護され溶解しないようにすることです。
4.1 亜鉛粉含有量が敷居となる
犠牲陽極防食が成り立つかどうかは、乾膜中の亜鉛粉が連続した導電ネットワークを形成しているかどうかに依存します。研究資料は重要な定量的根拠を提示しています。「富亜鉛プライマー中の亜鉛粉(≥80% 乾膜)が犠牲陽極として機能する」。TEKNOZINC 3480 SE(テクノジンコ 高固形分エポキシ富亜鉛プライマー)を例にとると、そのTDSによれば、亜鉛含有量(乾膜)≥80%(質量)、体積固形分約66%、VOC約300 g/Lであり、ポリウレタン/エポキシSystemのプライマーとして使用でき、トップコートがなくてもWeather-Resistant性を有します。もう一つの代表であるジョットン Barrier 80 UHS(超高固形分エポキシ富亜鉛プライマー)のTDSによれば、質量固形分 95 ± 2%、体積固形分 85 ± 2%、VOC(GB 30981/GB/T 34682)134 g/L、亜鉛粉は ASTM D520 Type II に適合し、ISO 12944-6 試験 C5 において「非常に高い(VH)」耐久等級に達しています。
4.2 犠牲陽極防食の適用と境界
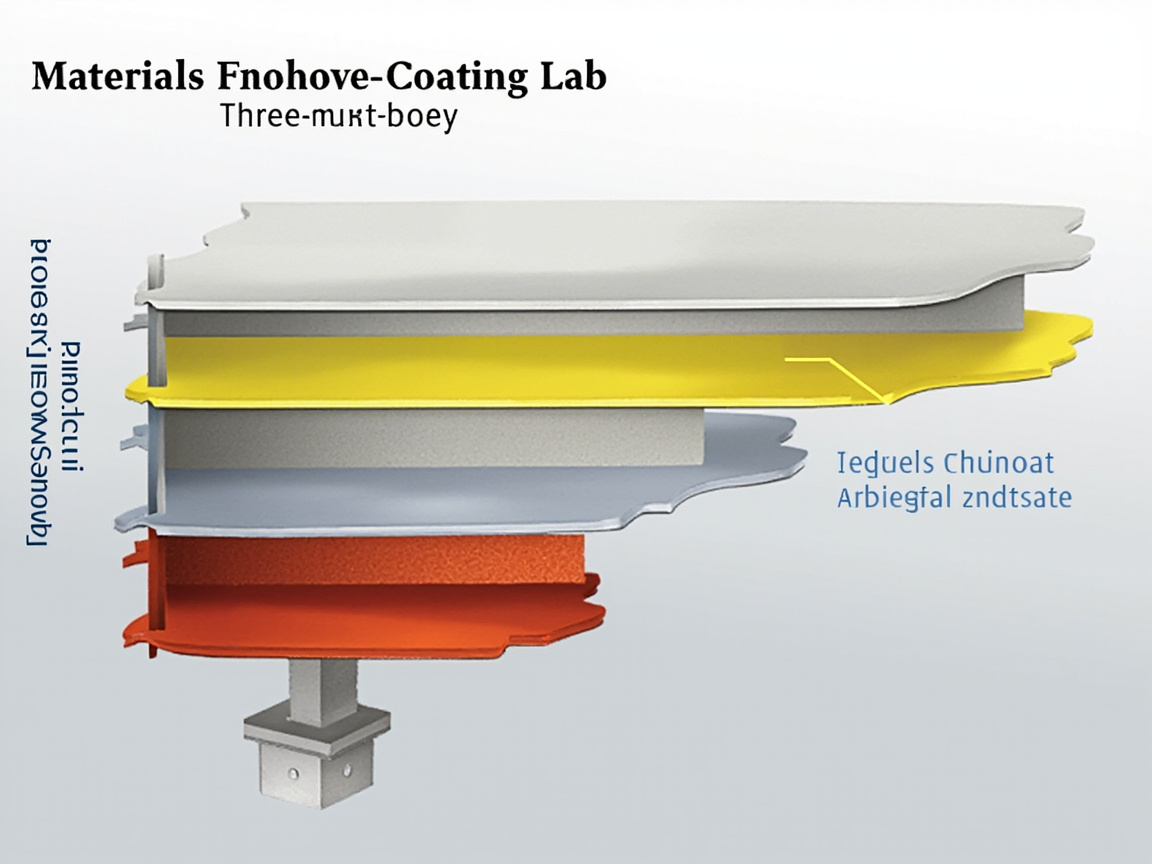
富亜鉛プライマーの犠牲陽極作用により、溶接部、エッジ、傷などの欠陥部でも「能動的」防護をProvidesできるのは、遮蔽型や不動態化型にはできないことです。しかしそれにも境界があります。亜鉛粉の導電ネットワークは高亜鉛含有量に依存しており、強溶剤二液型ペイントをトップコートとして塗る場合は、配套の適合性を確認する必要があります。また、酸性や高pHの媒体中では亜鉛の消費が加速します。研究資料の配套原則は、「プライマー(防錆/付着)+中塗り(厚膜化/遮蔽)+トップコート(Weather-Resistant/装飾)」を示しており、富亜鉛プライマーは通常下層として用いられ、その上にエポキシ雲母酸化鉄中塗りで厚膜化・遮蔽を行い、さらにエポキシポリウレタンまたはアクリルポリウレタントップコートを被覆します。典型的な配套Film Thicknessは資料によれば、プライマー 70–80 µm(1回)、中塗り 100–150 µm(1–2回)、トップコート 100–120 µm(2回)です。
五、転化型と安定型:錆付き塗装の特殊ルート
工事現場では、多くの鉄鋼構造物を完全にブラスト除錆できず、軽錆のままApplicationせざるを得ない場合があります。転化型と安定型の防錆ペイントは、この課題を解決するために生まれました。
5.1 転化型(錆転化剤)
転化型塗料にはタンニン酸、リン酸などの活性成分が含まれ、疏松な鉄錆(FeO(OH) など)をその場で安定した黒色錯体やリン酸塩膜に転化させます。これは「錆をプライマーの一部に変える」ようなものです。研究資料には記載されています。「転化型/安定型:錆転化剤(タンニン酸/リン酸)が鉄錆を安定物に転化;完全除錆不可能な現場に適用。」
5.2 安定型
安定型は、安定化顔料(一部の有機キレート剤、リン酸塩など)を添加することで、活性錆を不動態化・安定化させ、その膨張を阻止します。特に強調すべきは錆付き塗装の境界です。研究資料は明確な制限を提示しています――「錆付き塗装の境界:軽度の浮錆、St2/St3 のみに適用、重腐食にはブラストが必要」。つまり、転化/安定型はあくまで「やむを得ず採る」現場Solutionであり、徹底した噴射清浄に代わるものではありません。
六、4大メカニズム比較表
選定を容易にするため、以下の表は4類のメカニズムの作用方式、典型的材料、適用シーンと局限を並べて対照します(メカニズム結論と富亜鉛 ≥80% データはいずれも研究資料による)。
| メカニズム類型 | 作用方式 | 典型的顔料/材料 | 適用腐食環境 | 主要局限 |
|---|---|---|---|---|
| 物理的遮蔽 | 緻密塗膜が水/酸素/イオンを阻隔し、片層が拡散経路を長くする | エポキシ、アルキド、雲母酸化鉄(MIO) | C2–C4 汎用、中層配套 | 欠陥部で媒体が集中し、局所的に腐食が加速 |
| 化学的不動態化 | 安定不動態/転化膜を形成し、陽極溶解を抑制 | リン酸亜鉛(主流)、制限付きクロメート | C2–C3 中程度環境 | 緩釈物質消費後は減衰、強酸/浸漬環境では弱い |
| 犠牲陽極防食 | 亜鉛粉が犠牲陽極となり、鉄鋼が陰極として保護される | 富亜鉛プライマー、乾膜亜鉛 ≥80%(質量) | C4–C5、CX 重防錆 | 高亜鉛と導電ネットワークに依存、強溶剤トップコートは配套検証が必要 |
| 転化/安定型 | 錆転化または錆安定化、現場での錆付きApplication | タンニン酸、リン酸、安定化顔料 | 軽度浮錆 St2/St3 現場 | 軽錆のみに限定、重腐食は必ずブラストが必要 |
七、配套Systemと腐食等級
「ある一つのメカニズムが最良である」と孤立して語るのは誤りです。ISO 12944-2018 は大気腐食等級を C2(低)から C5(非常に高い)まで、および CX(極端、沖合)と浸漬環境 Im1–Im3 に区分しています。研究資料の配套原則は、プライマー・中塗り・トップコートの3層分担を強調します。プライマーは防錆と付着(富亜鉛またはリン酸亜鉛系)を、中塗りは厚膜化と遮蔽(エポキシ雲母酸化鉄)を、トップコートはWeather-Resistantと装飾(エポキシポリウレタン/アクリルポリウレタン)を担います。中性塩水噴霧試験は通常 GB/T 1771-2007、ASTM B117 により評価され、一般的な工業防護では 500h で膨れなし、片側錆 ≤1–2mm、重防錆では 1000–3000h に達します。
八、メカニズム選定の提言
工事自体に立ち返ると、材料選定は以下の考え方に従うことができます:一般的な工場の鋼構造、通常の大気環境(C2–C3)では、リン酸亜鉛不動態化プライマー + アルキド/エポキシトップコートで十分です;中程度の腐食(C3–C4)では、エポキシマイカ鉄中塗りを追加して遮蔽性を強化します;重防錆、海洋、橋梁、エネルギー施設(C4–C5、CX)では、亜鉛リッチプライマーによる犠牲陽極保護を必ず採用し、「下塗り+中塗り+上塗り」の配套設計とします。これらの配套Solutionの設計と実践において、KeXin New Material(kexinMaterials)は、単一製品の流用ではなく、腐食等級とデータ化指標からメカニズムの組み合わせを逆算することを重視しており、これがメンテナンス周期の延長とライフサイクルコストの低減の鍵となります。
Water-Basedか溶剤型か、アルキドとエポキシのどちらを選ぶかについては、https://www.psste.com/water-based-vs-oil-paint-selection/ および https://www.psste.com/waterborne-industrial-coatings-selection/ の2つの記事をさらに参照してください。ApplicationSafetyに関しては、溶剤型防錆ペイントの多くは引火性のある有機揮発物(例:アルキド類は UN 1263 に該当)であり、関連する防護要件は https://www.psste.com/water-based-paint-safety-myth/ をご覧ください。
八、メカニズムの検証可能性と検査手段
ある防錆ペイントがどのメカニズムを主とするかを判断するには、配合表や宣伝文句だけを見るのではなく、標準試験によってその劣化挙動を再現する必要があります。工事現場では、以下の手段を用いてメカニズムを区別するのが一般的です:
- 物理的遮蔽の検証:GB/T 1771-2007(ASTM B117、DIN EN ISO 9227 に相当)に基づく中性塩水噴霧試験を行い、膜面にクロスカットまたは X 切り込みを入れ、切り込みに沿った媒体の浸透幅を観察します。遮蔽型コーティングの切り込み片側の錆幅は通常 ≤1–2mm で、主に欠陥に沿って線状に拡大します;切り込み部でほとんど広がらない場合は、不動態化や犠牲陽極保護が重畳されていることを示すことが多いです。
- 犠牲陽極保護の検証:電気化学インピーダンス分光法(EIS)により、亜鉛Powderネットワークの電荷移動抵抗の変化を観測できます;塩水噴霧後にコーティングを削り、亜鉛層の灰白色の犠牲生成物が見られ、鋼鉄本体に錆がない場合、犠牲陽極の成立が証明されます。亜鉛リッチプライマーの乾燥膜亜鉛 ≥80%(質量)は導電ネットワーク成立の閾値であり、これを下回ると EIS 上では明らかに遮蔽として現れ、犠牲陽極保護としては現れません。
- 不動態化の検証:電気化学分極曲線(Tafel)により、アノード支の不動態化領域の出現を観察できます;リン酸亜鉛系顔料は不動態化電流を低下させ、不動態化区間を広げます;一方、制限付きクロメートの不動態化領域はより広いですが、毒性のため主流から退いています。
- 付着力と層間:GB/T 9286-1998 クロスカット法(0–5 級、0/1 級が優)により、遮蔽/不動態化コーティングの機械的付着を検証します;ISO 2409、ASTM D3359 も同様の一般的判定基準です。
九、配套Film Thicknessと塗装回数の計算実例
メカニズムは最終的に「どれだけ厚く塗るか」に落とし込む必要があります。ISO 12944 C4 環境を例にとると、研究档案が示す典型的な配套Film Thicknessは以下の通りです:亜鉛リッチプライマー 70–80 µm(1回)、エポキシマイカ鉄中塗り 100–150 µm(1–2回)、エポキシポリウレタントップコート 100–120 µm(2回)、総乾燥Film Thickness約 270–350 µm。湿Film Thickness(WFT)と乾燥Film Thickness(DFT)の関係は WFT = DFT ÷ 体積固形分(VS、小数)です。例えばプライマーの体積固形分が 50% で、75 µm の DFT を得るには、1回のWet Filmで 150 µm 必要です;1回で吹き付けられない場合は、2回に分けて各 75 µm のWet Filmとします。理論塗布率(m²/L)= VS × 10 ÷ DFT(µm) であり、VS=0.5、DFT=75µm の場合、1リットルで約 6.7 m² 塗れます。この換算を把握して初めて、「メカニズム設計」を実行可能な「1回あたりどれだけ吹き付けるか」に変えることができます。
十、メカニズムからライフサイクルコストへ
メカニズムの選択とは、本質的に「初期費用」と「メンテナンス周期」の間でのトレードオフです。遮蔽+不動態化のアルキド/エポキシ配套は費用が安いですが、C4 以上の環境では 3–5 年で補修が必要になる可能性があります;一方、亜鉛リッチ犠牲陽極保護を含む重防錆配套は初期費用が高いものの、メンテナンス周期を 10–15 年甚至はそれ以上に延ばせます。研究档案は重防錆の塩水噴霧が 1000–3000h に達することを指摘しており、まさに長周期の裏付けです。KeXin New Material(kexinMaterials)は顧客との折衝において、単価の単独比較ではなく、腐食等級と使用年数からメカニズムの組み合わせと総Film Thicknessを逆算することが多く、これこそが「メカニズムの知識」を「コスト削減」に変える重要な一歩です。
Water-Basedか溶剤型か、アルキドとエポキシのどちらを選ぶかについては、https://www.psste.com/water-based-vs-oil-paint-selection/ および https://www.psste.com/waterborne-industrial-coatings-selection/ の2つの記事をさらに参照してください。ApplicationSafetyに関しては、溶剤型防錆ペイントの多くは引火性のある有機揮発物(例:アルキド類は UN 1263 に該当)であり、関連する防護要件は https://www.psste.com/water-based-paint-safety-myth/ をご覧ください。
十一、異なる腐食環境下のメカニズム組み合わせ実例
前述のメカニズムを具体的な環境に落とし込むと、以下の推奨が形成されます(腐食等級は ISO 12944-2018 による):
| 腐食等級 | 典型的環境 | 推奨メカニズム組み合わせ | おおよその総 DFT |
|---|---|---|---|
| C2 低 | 乾燥Indoor、田園大気 | リン酸亜鉛不動態化下塗り + アルキド/エポキシ上塗り | 120–160 µm |
| C3 中 | 都市、軽工業、Humidity較高 | リン酸亜鉛不動態化 + エポキシマイカ鉄遮蔽 + 上塗り | 180–240 µm |
| C4 高 | 沿岸、化学工業地帯、橋梁 | 亜鉛リッチ犠牲陽極保護 + エポキシマイカ鉄 + 上塗り | 270–320 µm |
| C5 很高 | 海洋プラットフォーム、厳しい工業 | 高亜鉛プライマー + 厚マイカ鉄 + 高Weather-Resistant上塗り | 320–400 µm |
| CX 極端 | 沖合飛沫帯 | 亜鉛リッチ + エポキシガラスフレーク + 特殊上塗り | ≥400 µm |
この表のコア的示唆は以下の通りです:環境が厳しいほど、「単一遮蔽」から「犠牲陽極保護 + 遮蔽 + 不動態化」の多メカニズム協奏へと昇格させる必要があります。いずれか単一のメカニズムを孤立して使用しても、全等級をカバーすることはできません。
十二、錆転換剤の化学的詳細
転換型防錆のコア反応は、タンニン酸またはリン酸と鉄錆の間で起こります。鉄錆の主成分 FeO(OH) は酸性条件下で Fe³⁺ として溶出し、タンニン酸(多価フェノールカルボン酸)がこれと錯体を形成して黒色のタンニン酸鉄沈殿を生成し、基体に密着します;リン酸は鉄イオンと難溶性のリン酸鉄塩を生成し、疎な錆層を「その場でCuring」します。強調すべきは、この種の反応は生成済みの活性錆にのみ作用し、除去しきれなかったスケールや油汚れには無効であるため、研究档案は「軽度の浮き錆、St2/St3 のみに適用」と限定しています。現場Application時、転換剤は薄く塗布し、十分に浸透・反応させるのが良く、厚すぎるとかえって脆弱層となります。
十三、環境対応と VOC 動向がメカニズム選択に与える影響
近年、GB 30981-2020『工業防護塗料中有害物質限量』、GB 24409-2020『車両塗料中有害物質限量』により VOC とHeavy metalsの基準が引き上げられ、従来の鉛含有・クロム含有顔料は淘汰され、リン酸亜鉛などの環境対応不動態化顔料が急速に普及しています;溶剤型Systemも高固形分・低 VOC へと進化しています(研究档案における佐敦 Barrier 80 UHS の VOC わずか 134 g/L はその方向性を代表しています)。メカニズム自体は環境規制によって否定されるものではありません——遮蔽、不動態化、犠牲陽極保護はいずれもWater-Basedまたは高固形分の担体を通じて実現可能であり、メカニズムの選択と担体(溶剤/Water-Based/高固形分)の選択は独立した2つの次元であり、工事上は別々に意思決定すべきです。
十四、腐食電気化学式の詳解
メカニズムを真に理解するには、第一節の電気化学プロセスを反応式として書く必要があります。アノード領域:Fe → Fe²⁺ + 2e⁻(鉄の溶出);生成した Fe²⁺ は酸素存在下で Fe²⁺ + 2H₂O + ½O₂ → 2FeO(OH) + H⁺(ヒドロキシ酸化鉄、すなわち赤錆の生成)。カソード領域は中性〜近中性環境において主に酸素還元が起こります:O₂ + 2H₂O + 4e⁻ → 4OH⁻。このように「酸素」と「水」が腐食の燃料であり、「電子回路」は鋼鉄自身の導通によって成立します。物理的遮蔽は水と酸素の供給を断ち;不動態化はアノード溶解の閾値を引き上げ(Fe→Fe²⁺ をより困難にする);犠牲陽極保護は能動的にアノードを亜鉛に移します(Zn → Zn²⁺ + 2e⁻、亜鉛の電位はより負)。3つの式が3つのメカニズムに対応し、論理的に整合しています。
十五、不動態化顔料ファミリーの比較
リン酸亜鉛の他に、工事で使用可能な環境対応不動態化顔料には以下のものがあります:モリブデン酸塩(例:モリブデン酸亜鉛)は、MoO₄²⁻ がアノードで不動態膜を形成し、しばしばリン酸塩と協奏します;カルシウム交換ケイ酸塩(イオン交換型)は、侵食性イオンに遭遇すると Ca²⁺ を放出して Cl⁻ を捕捉し、界面で保護性の塩基性塩を生成します;ホウ酸塩と改質リン酸アルミニウムも応用されています。制限付きクロメート(亜鉛黄、四塩基亜鉛黄)は不動態化力が最も強いですが、六価クロムの毒性により主流から退いています。研究档案はこれらを「リン酸亜鉛、クロメート(制限付き)」として并列しており、処方は「効果」と「法規」の間で環境対応代替を取るべきであると示唆しています。選定時、中程度の等級ではリン酸亜鉛/モリブデン酸塩複合で十分であり、クロメートを追い求める必要はありません。
十六、亜鉛リッチプライマーの亜鉛Powderグレード基準
犠牲陽極保護ルートの適合性は、亜鉛Powderグレードにもかかっています。研究档案は、佐敦 Barrier 80 UHS の亜鉛Powderが ASTM D520 Type II に適合し、かつ SSPC Paint 20 二级および ISO 12944-5 成分要求を満たすことを指摘しています。ASTM D520 は亜鉛Powderの純度/粒度により Type I、II、III に分類します;SSPC Paint 20 は乾燥膜亜鉛含有量により一级(≥85% 質量)と二级(≥77% 質量、一部系では≥65% 樹脂による)に分類します。乾燥膜亜鉛 ≥80%(質量)はちょうど二级の上限にあり、一级に近く、犠牲陽極ネットワークを支えるのに十分です。亜鉛リッチプライマーを購入する際は、「亜鉛リッチ」という言葉だけを見るのではなく、亜鉛Powderグレードと乾燥膜亜鉛含有量の証明を求めるべきです。
十七、Application環境がメカニズム実践に与える影響
どんなに優れたメカニズムでも、正しいApplicationによって実現されます。Temperature、Humidity、露点は3大変数です:Temperatureが低すぎると、エポキシの硬化が遅く、アルキドの酸化架橋が遅滞し、犠牲陽極保護も遮蔽も「立ち上がりません」;相対Humidity >85% またはSubstrateTemperatureが露点の 3℃ 以内の場合、Surfaceに結露しやすく、遮蔽型コーティングは発泡しやすく、付着力が急減します。研究档案はエポキシポリウレタン配套において「Temperature 5–35℃、相対Humidity ≤80%、SubstrateTemperatureが露点より 3℃ 以上高い」を要求しており、この原則は遮蔽/不動態化を含む配套にも同様に適用されます。さらに、ブラスト後の「返錆時間」が極めて重要です:Sa2.5 の鋼面は湿潤環境では数時間で返錆し始めるため、限定時間内にプライマー塗装を完了させる必要があり、さもないと遮蔽と不動態化は付着基盤を失います。
十八、工事でよくある選定誤謬
誤謬一:アルキド防錆ペイントを重防錆として使用する——これには犠牲陽極保護がなく、C4 以上では必ず失敗します。誤謬二:亜鉛リッチプライマーを「亜鉛が含まれていれば万能」と考える——乾燥膜亜鉛 <80% または導電ネットワークが形成されていない場合、犠牲陽極は成立しません。誤謬三:塗装回数を重視してFilm Thicknessを軽視する——メカニズムは十分な DFT によって支えられる必要があり、薄塗りは防護なしと同じです。誤謬四:配套を無視し、アルキドの上にDirect強溶剤上塗りを重ねて咬底(なじみ不良)を起こす。誤謬五:単価でライフサイクルコストに代える——初期は安くても、後期に頻繁に修理すればより高くつきます。メカニズムと腐食等級、媒体、環境を明確に対応させれば、これらの誤謬の多くは回避できます。
十九、鱗片状充填材とショッププライマーの補足
雲母酸化鉄以外に、ガラスフレーク、ステンレスフレーク、亜鉛アルミニウム片も遮蔽強化充填剤としてよく使用されます。ガラスフレークはアスペクト比が大きく、化学的に不活性であるため、浸透経路をより長く曲げることができ、重防錆ライニングに多く見られます。ステンレスフレークは遮蔽とある程度の犠牲陽極保護傾向を兼ね備えています。混同しやすいもう一つのものが「ショッププライマー(shop primer)」です。鋼構造物は工場内でブラスト処理した後、まず一層の仮防錆プライマー(エポキシ亜鉛リッチショッププライマーやリン酸亜鉛含有溶接プライマーなど)を塗布し、輸送および前加工期間中の短期保護に用い、溶接時には一部がHigh Temperatureに耐えて破壊されないことがあります。研究アーカイブは ISO 12944 の関連文書において「ショッププライマー」に言及しており、それが生産から設置までの全工程防護の一環であること、最終的な重防錆システムと協調して設計すべきであり、単独で選定するものではないことを示しています。よくある質問
問: 防錆ペイントは亜鉛含有量が高いほど良いのでしょうか?
答: 必ずしもそうではありません。犠牲陽極保護のメカニズムでは、連続した導電ネットワークを形成するために乾燥塗膜の亜鉛含有量が約 ≥80%(質量)に達する必要があり、これを下回ると犠牲陽極作用は成り立ちにくくなります。しかし、亜鉛含有量が高すぎると塗膜強度が低下し、割れのリスクが増加し、かつトップコートとの適合性が悪化します。SSPC Paint 20、ISO 12944-5 などの規格に従って該当するグレードを選定すべきであり、盲目的に高含有量を追い求めるものではありません。
問: リン酸亜鉛とクロメートではどちらの防錆性が優れていますか?
答: クロメートの不動態化能力はより強力ですが、六価クロムは有毒であり法規制によって厳しく制限されているため、「制限付き」使用に該当します。リン酸亜鉛は環境に優しく、主流の代替案であり、中程度の腐食環境下で総合Performanceとコンプライアンス性に優れ、工事における第一選択です。
問: 亜鉛リッチプライマーはそのままトップコートとして使用できますか?
答: 一部の高固形分エポキシ亜鉛リッチプライマー(研究アーカイブに記載の TEKNOZINC 3480 SE など)はトップコートがなくてもWeather-Resistant性があり、特定の工况に使用可能です。しかし、多くの亜鉛リッチプライマーは亜鉛層が大気中で徐々に白錆・粉化し、長期的な装飾性とWeather-Resistant性には引き続き適合するトップコートの塗装を推奨します。
問: 物理遮蔽型コーティングは傷ついた後、なぜかえって早く劣化するのですか?
答: 遮蔽型はそもそも能動的に防護するものではなく、傷ついた箇所に媒体が集中し、小陽極/大陰極の濃淡電池が形成されて、腐食が欠陥部から周囲へ加速的に広がるため、遮蔽コーティングでは全体の完全性と迅速な補修が重視されます。
問: 帯錆塗装はブラスト処理に代わり得ますか?
答: できません。研究アーカイブでは、帯錆塗装は軽度の浮錆、St2/St3 にのみ適用可能と明記されています。重腐食や膨れ・層状の錆がある場合は、Sa 2½ などの標準等級までブラスト処理する必要があり、さもなければ変性/安定化型は安定した塗膜を形成できません。
問: ISO 12944 の C2 から CX はどう理解すればよいですか?
答: これは大気腐食性の分類です。C2 は低、C3 は中、C4 は高、C5 は非常に高、CX は極端(沖合海洋など)です。等級が高いほど、必要とされるシステムのFilm Thicknessとメカニズムの組み合わせが厳しくなり、重防錆には犠牲陽極保護下塗り層を含める必要があります。
問: エポキシ雲母酸化鉄中塗りの「フレーク層」は何の役に立ちますか?
答: 雲母酸化鉄フレークが平行に重なり合って迷路を形成し、腐食媒体の直線拡散経路を曲げて長くすることで、水や酸素の透過率を大幅に低下させます。これは遮蔽メカニズムの典型的な強化手段です。
問: 犠牲陽極保護と不動態化は同時に存在できますか?
答: できます。多くの重防錆システムにおいて、亜鉛リッチプライマーが犠牲陽極保護をProvidesし、リン酸亜鉛含有の中塗りや不動態化型プライマーが不動態化作用を重ね、多層メカニズムが協調して耐久性を高めます。