강철 구조물이 대기, 습기 및 산업 매체 중에서 장기간 사용될 때, 부식으로 인한 안전隐患(안전 위협)과 유지보수 비용은 항상 산업 보호 도료 분야의 핵심 난제였다. 방식 도료(방청 페인트)가 도대체 "어떻게 작용하는지"를 과학적으로 이해해야만 보호 코팅을 과학적으로 선택하고 설계할 수 있다. 장기간 산업용 보호 도료에 깊이 전념해 온 제조사로서, 객신신소재(kexinMaterials)는 프라이머 배합과配套(配套) 시스템 설계에 있어, 경험에 의한 안료의 단순 누적이 아니라 항상 메커니즘의 명확한 구분을 전제로 한다. 본문은 부식의 전기화학적 본질에서 출발하여, 방청 페인트의 물리적 차폐, 화학적 부동태화, 희생 양극 보호 및 전환/안정형의 4대 작용 유형을 체계적으로 정리하고, 각기 다른 메커니즘의 적용 경계에 대해 정량적 참고를 제시한다.
一、강철 부식의 전기화학적 본질
방청 페인트의 "메커니즘"을 분류해야 하는 이유는, 강철이 자연 환경에서 부식하는 본질이 전기화학적 과정이기 때문이다. 강철 표면에 전해질 액막(빗물, 결로, 해무)이 존재하고 동시에 양극 구역과 음극 구역을 갖추고 있을 때, 수없이 작은 부식 갈바닉 전지가 형성된다: 양극 구역에서 철이 전자를 잃고 Fe²⁺로 용출되며, 음극 구역에서는 산소 환원 또는 수소 방출이 일어난다. 용출된 Fe²⁺는 산소, 물과 추가로 반응하여 수산화철(II)을 생성하고, 다시 산화되어 수산화철(III)이 되며, 최종 탈수되어 우리가 보는 녹(주로 FeO(OH), Fe₂O₃·xH₂O)이 된다.
이로부터 알 수 있듯, 부식을 차단하려면 적어도 다음 사슬 중某一(어떤) 고리를 끊어야 한다: 물과 산소(매체)를 차단하거나, 양극 또는 음극 반응을 억제(화학 작용)하거나, 또는 더 활성인 금속이 우선 희생되게(전기화학 반응) 하는 것이다. 방청 페인트의 4대 메커니즘은 바로 이들 고리를 각각 겨냥하여 설계된 것이다. 이 점을 이해하는 것은 어떤 제품 모델을 기억하는 것보다 더 중요한데, 왜냐하면 그것이 코팅이 "어떤 환경에서 유효하고, 어떤 환경에서 반드시 실패하는지"를 결정하기 때문이다.
二、물리적 차폐 메커니즘: 치밀한 도막으로 부식 매체 차단
물리적 차폐는 가장 직관적이고 또한 가장 널리 적용되는 방청 사고방식이다. 이는 금속 표면의 전기화학적 상태를 변화시키지 않고, 연속적이고 치밀하며 저투과성인 도막을 형성하여, 물, 산소, 염화이온 등의 부식 매체를 강철 기재로부터 물리적으로 격리하고, 매체가 금속 표면으로 확산되는 경로를 연장한다.
2.1 차폐형 코팅의 핵심 지표
차폐 효과는 세 가지에 달려 있다: 도막의 연속성(핀홀 없음, 미세균열 없음), 치밀도(가교 밀도 높음, 안료 체적 농도 합리적), 그리고 기재와의 부착력 및 층간 결합. 연구 자료에 따르면, 범용 에폭시类(계) 보호 페인트의 부피 고형분은 72% 또는 그 이상에 달할 수 있으며, 건조 도막 두께 DFT를 75–300 µm 구간으로 제어하는데, 이러한 고고형분 후막(厚膜) 자체가 양호한 차폐를 제공할 수 있다. 그리고 더 전형적인 차폐 강화 수단은 중도(中涂)에 판상 안료를 첨가하는 것이다.
2.2 판상 차폐: 운모산화철을 예로 듦
연구 자료에는 명확히 기재되어 있다: "차폐 작용: 에폭시 운모철 중도(中涂)의 운모산화철 판상이 부식 매체의 확산 경로를 연장한다". 운모산화철(MIO)은 비늘 모양 안료로, 도막 중에서 평행하게 배열되고 층층이 겹쳐 마치 지붕 기와처럼 직선 확산 경로를 "미로"로 굽히며, 물·산소·이온의 투과율을 크게 낮춘다. 이것이 바로 ISO 12944配套(配套) 체계에서 중도(中涂)가 often(흔히) "후막 증가 + 차폐"의 핵심 역할을 담당하는 이유이다.
물리적 차폐 메커니즘의 장점은 적용 범위가 넓고 비용이 낮으며 대부분의 수지 체계와 호환된다는 것이고; 그 한계는 일단 도막이 긁히거나 노화로 미세균열이 발생하면, 매체가 결함 부위에 국소적으로 농축되어 부식이 결함을 따라 사방으로 확산되는, 이른바 "결함부 가속"이 일어난다는 것이다. 따라서 차폐형 코팅은 전체적 완전성과配套(配套) 보수를 강조한다.
三、화학적 부동태화 메커니즘: 금속 표면이 "스스로 안정화되게"
화학적 부동태화 메커니즘은 다른 길을 간다: 안료 또는 활성 성분이 금속 표면과 화학적으로 반응하여 안정적이고 치밀한 부동태막(또는 전환막)을 생성함으로써, 양극 용해 반응이 억제되게 한다.
3.1 인산아연 부동태화
인산아연(Zn₃(PO₄)₂)은 현재 가장 주류인 무독성 방청 안료 중 하나이다. 그것은 물 존재 하에 서서히 용출되어 철 표면과 반응, 불용성 인산철/인산아연 착물 퇴적층을 형성하고 양극 구역의 활성점을 메워 철의 용출을 억제한다. 연구 자료는 이를 "화학적 부동태화: 인산아연, 크로메이트(제한적)가 금속 표면을 부동태화한다"에 포함시켰는데, 이는 인산아연이 부동태화 경로의 대표 재료이며, 환경 친화적이기에 전통적 유독 안료를 대체하는 데 널리 쓰임을 설명한다.
3.2 크로메이트의 부동태화와 제한
크로메이트(예: 아연 황색, 사염기성 아연 황색)는 부동태화 능력이 매우 강해 금속 표면에 안정적인 산화크롬-크로메이트 복합막을 형성할 수 있다. 그러나 6가 크롬은 명확한 독성과 발암성을 지녀, 대다수 국가와 표준에서 엄격히 제한하거나 금지되었다. 연구 자료에 따르면, 크로메이트는 "제한적" 사용 범주에 속한다 — 이것이 바로 배합 규정 준수의 레드라인(금지선)이다: 현대 방청 페인트에서 부동태화 효과가 필요할 경우, 인산아연, 변성 인산염, 몰리브덴산염, 부식억제형 칼슘 교환 규산염 등 환경 수용 가능 대체재를 우선 선택해야 한다.
화학적 부동태화 메커니즘은 중등 부식 환경, 도막 완전성에 대한 요구가 희생 양극 보호만큼 까다롭지 않은 상황에 적합하다; 그 약점은 부동태막이 안료의 지속적 미량 용출에 의존하므로, 강산성 또는 장기 침수 환경에서 서서히 방출되는 물질이 소모된 후 효과가 감쇠한다는 것이다.
四、희생 양극 보호 메커니즘: 아연 분말 프라이머의 희생 양극
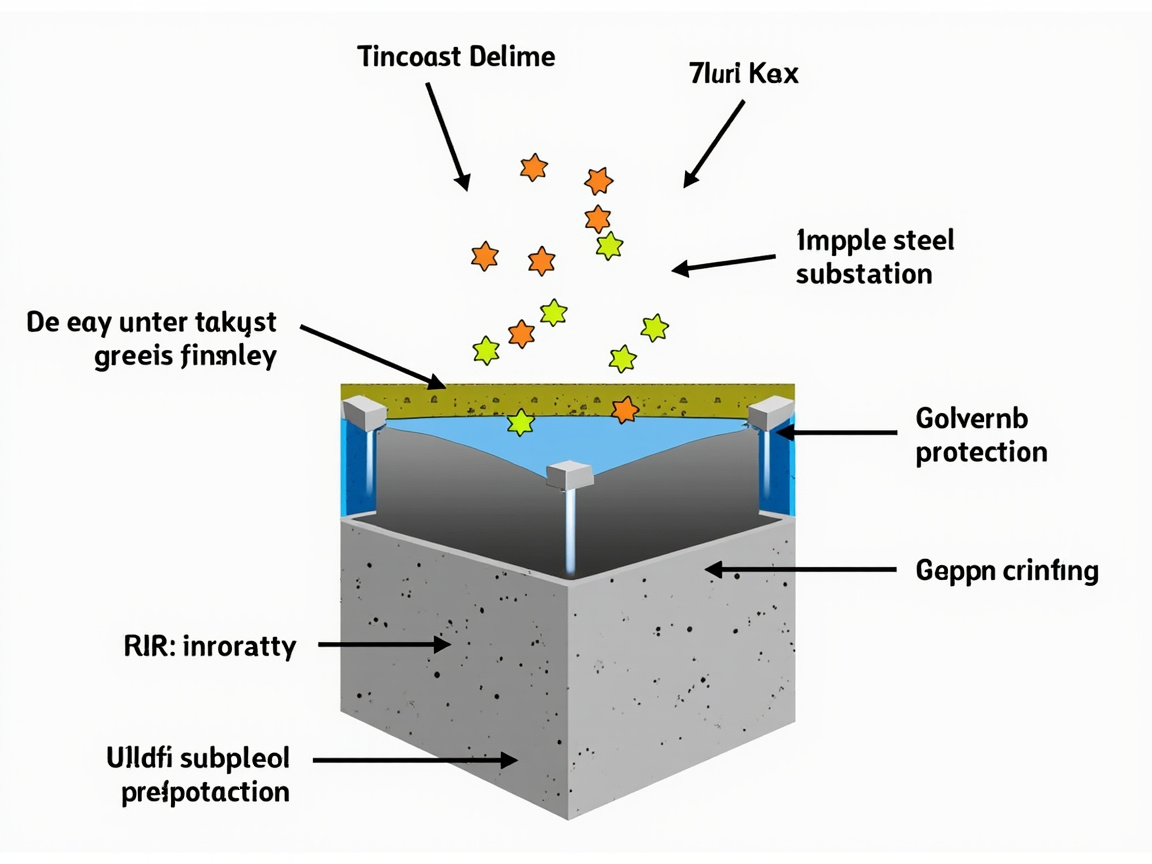
희생 양극 보호는 중방식(중방식) 분야의 "하드코어" 메커니즘이며, 전형적인载体(운반체)는 에폭시 아연 분말 프라이머(에폭시 리치 징크 프라이머)이다. 그 핵심 논리는: 도막에 다량의 고활성 아연 분말을 충전하고, 코팅에 미세공이 있거나 매체가 침투할 때 아연이 철보다 활성이 커 우선 희생 양극으로 부식되고, 강철 기재는 음극으로 보호되어 용해되지 않는다는 것이다.
4.1 아연 분말 함량이 문턱이다
희생 양극 보호 성립 여부는 건조 도막 중 아연 분말이 연속적인 전도성 네트워크를 형성하는지에 달려 있다. 연구 자료는 핵심 정량 근거를 제시한다: "리치 징크 프라이머 중 아연 분말(건막 기준 ≥80%)이 희생 양극으로 작용한다". TEKNOZINC 3480 SE(테크노징크 3480 SE, 고고형분 에폭시 리치 징크 프라이머)를 예로 들면, 그 TDS에 따르면 아연 함량(건막) ≥ 80 %(질량), 부피 고형분 약 66 %, VOC 약 300 g/L이며, 폴리우레탄/에폭시 체계 프라이머로 사용 가능하고, 탑코트 없이도 내후성이다. 또 다른 대표인 조턴 Barrier 80 UHS(초고고형분 에폭시 리치 징크 프라이머)의 TDS에 따르면 질량 고형분 95 ± 2 %, 부피 고형분 85 ± 2 %, VOC(GB 30981 / GB/T 34682) 134 g/L, 아연 분말은 ASTM D520 Type II에 부합하며, ISO 12944-6 시험 C5 하에서 "매우 높음(VH)" 내구 등급에 도달한다.
4.2 희생 양극 보호의 적용과 경계
리치 징크 프라이머의 희생 양극 작용은, 용접부, 모서리, 긁힘 등 결함 부위에서도 "능동적" 보호를 제공할 수 있게 하는데, 이는 차폐형과 부동태화형 모두가 할 수 없는 것이다. 그러나它也(그것에도) 경계가 있다: 아연 분말 전도성 네트워크는 고아연 함량에 의존하므로, 탑코트를 강용제 2액형 페인트로 도포할 경우配套(配套) 상용성을 확인해야 한다; 또한 산성 또는 고 pH 매체 중에서는 아연 소모가 가속화된다. 연구 자료의配套(配套) 원칙은 "프라이머(방식/부착) + 중도(中涂, 후막 증가/차폐) + 탑코트(내후성/장식)"를 지적하며, 리치 징크 프라이머는 통상 하층으로 쓰이고, 그 위에 에폭시 운모철 중도(中涂)로 후막 차폐를 하고 다시 에폭시 폴리우레탄 또는 아크릴 폴리우레탄 탑코트를 덮는다. 전형적인配套(配套) 막후(막 두께)는 자료에 따르면: 프라이머 70–80 µm(1도), 중도(中涂) 100–150 µm(1–2도), 탑코트 100–120 µm(2도)이다.
五、전환형과 안정형: 녹 포함 도장의 특수 경로
공사 현장에서는 많은 강구조가 철저한 블라스팅 제녹이 불가능하여, 경녹(가벼운 녹) 상태로 시공해야만 하는 경우가 있다. 전환형과 안정형 방청 페인트는 바로 이 페인 포인트(곤란)를 해결하기 위해 탄생했다.
5.1 전환형(녹 전환제)
전환형 도료는 탄닌산, 인산 등 활성 성분을 함유하여, 느슨한 녹(FeO(OH) 등)을 현장에서 안정적인 흑색 착물 또는 인산염막으로 전환하는데, 이는 "녹을 프라이머의 일부로 만드는 것"과 같다. 연구 자료 기재: "전환형/안정형: 녹 전환제(탄닌산/인산)가 철녹을 안정물로 전환; 철저한 제녹 불가 현장에 적용."
5.2 안정형
안정형은 녹 안정화 안료(예: 일부 유기 킬레이트제, 인산염)를 첨가하여, 활성 녹을 부동태화·안정화시켜 그 계속된 팽창을 막는다. 특별히 강조할 점은 녹 포함 도장의 경계이다: 연구 자료는 명확한 제한을 제시한다 — "녹 포함 도장 경계: 경미한 부유 녹, St2/St3에만 적용, 중부식은 블라스팅 필요". 즉, 전환/안정형은 "차선책"인 현장 방안일 뿐, 철저한 분사 청소를 대체할 수 없다.
六、4대 메커니즘 비교표
선택을 용이하게 하기 위해, 아래 표는 네 유형 메커니즘의 작용 방식, 전형적 재료, 적용 시나리오와 한계를 나란히 대조한다(메커니즘 결론과 리치 징크 ≥80% 데이터는 모두 연구 자료에 따름).
| 메커니즘 유형 | 작용 방식 | 전형적 안료/재료 | 적용 부식 환경 | 주요 한계 |
|---|---|---|---|---|
| 물리적 차폐 | 치밀 도막이 물/산소/이온 차단, 판상이 확산 경로 연장 | 에폭시, 알키드, 운모산화철(MIO) | C2–C4 범용, 중도(中涂)配套(配套) | 결함부 매체 농축, 국소 가속 부식 |
| 화학적 부동태화 | 안정 부동태/전환막 형성, 양극 용해 억제 | 인산아연(주류), 제한적 크로메이트 | C2–C3 중등 환경 | 서서히 방출 물질 소모 후 감쇠, 강산/침수 환경 약함 |
| 희생 양극 보호 | 아연 분말이 희생 양극, 강철이 음극으로 보호됨 | 리치 징크 프라이머, 건막 아연 ≥80%(질량) | C4–C5, CX 중방식(중방식) | 고아연과 전도성 네트워크 의존, 강용제 탑코트는配套(配套) 검증 필요 |
| 전환/안정형 | 녹 전환 또는 녹 안정화, 현장 녹 포함 시공 | 탄닌산, 인산, 녹 안정화 안료 | 경미한 부유 녹 St2/St3 현장 | 경녹만 한정, 중부식은 반드시 블라스팅 |
7.配套 체계와 부식 등급
”어떤 한 가지 기구가 가장 좋다”를 고립적으로 말하는 것은 오해입니다. ISO 12944-2018은 대기 부식 등급을 C2(낮음)부터 C5(매우 높음)까지, 그리고 CX(극한, 해안 이격)와 침수 환경 Im1–Im3로 구분합니다. 연구 자료의配套 원칙은 프라이머, 중도층, 탑코트 세 층의 분업을 강조합니다: 프라이머는 방식과 부착을 담당(풍부 아연 또는 인산 아연 계열), 중간 도료는 증후와 차폐를 담당(에폭시 운모철), 탑코트는 내후성과 장식을 담당(에폭시 폴리우레탄/아크릴 폴리우레탄)합니다. 중성 염수 분무는 일반적으로 GB/T 1771-2007, ASTM B117에 따라 평가하며, 일반 산업 보호는 500h 동안 기포 없음, 편측 부식 ≤1–2mm, 중방식은 1000–3000h에 도달할 수 있습니다.
8.기구 선정 제안
공사 자체로 돌아가서, 선정은 다음 사고방식을 따를 수 있습니다: 일반 공장 강구조, 일반 대기(C2–C3)는 인산 아연 피동화 프라이머 + 알키드/에폭시 탑코트로 충분합니다; 중등 부식(C3–C4)은 에폭시 운모철 중간 도료로 업그레이드하여 차폐를 강화합니다; 중방식, 해양, 교량, 에너지 시설(C4–C5, CX)은 반드시 풍부 아연 프라이머를 채용하여 희생 양극 보호를 제공하고, ”프라이머+중도+탑코트”配套 설계를 따라야 합니다. 이러한配套 방안의 설계와 실행에 있어, 객신 신소재(kexinMaterials)는 부식 등급과 데이터화 지표로 역산하여 기구 조합을 도출할 것을 강조하며, 단일 제품을 기계적으로 적용하는 것이 아니라, 이것이 유지 보수 주기를 연장하고 전 생애 주기 비용을 낮추는 핵심입니다.
수성인지 용제형인지, 알키드와 에폭시를 어떻게 선택할지에 대해서는 https://www.psste.com/water-based-vs-oil-paint-selection/ 와 https://www.psste.com/waterborne-industrial-coatings-selection/ 두 글을 추가로 참고할 수 있습니다. 시공 안전 측면에서, 용제형 방청 페인트는 대부분 인화성 유기 휘발물(예: 알키드 계열은 UN 1263)이며, 관련 방호 요구는 https://www.psste.com/water-based-paint-safety-myth/을 참조하십시오.
8.기구의 검증 가능성과 검출 수단
어떤 방청 페인트가 어느 기구를 주로 하는지 판단하는 것은 배합표나 홍보 문구만 보고서는 안 되며, 표준 검사를 통해 그 실패 거동을 복원해야 합니다. 공정에서는 일반적으로 다음 수단으로 기구를 구분합니다:
- 물리 차폐 검증: GB/T 1771-2007(ASTM B117, DIN EN ISO 9227 상당)에 따라 중성 염수 분무를 실시하고, 도막 면에 십자 또는 X 절단을 하여 매질이 절단부를 따라 침투하는 폭을 관찰합니다. 차폐형 코팅의 절단부 편측 부식은 일반적으로 ≤1–2mm이며 주로 결함을 따라 선형으로 확장됩니다; 절단부에서 거의 전파가 없다면, 종종 피동화 또는 희생 양극 보호가 추가되었음을 나타냅니다.
- 희생 양극 보호 검증: 전기화학 임피던스 분광법(EIS)으로 아연 분말 네트워크의 전하 전이 저항 변화를 관측할 수 있습니다; 염수 분무 후 코팅을 긁어내어 아연층의 회백색 희생 생성물이 보이고 강철 모재에 녹이 없으면, 희생 양극이 성립함을证实합니다. 풍부 아연 프라이머의 건조 도막 아연 ≥80%(질량)는 전도성 네트워크 성립의 문턱이며, 이 값 미만이면 EIS상에서 명백히 차폐而非 희생 양극 보호로 나타납니다.
- 피동화 검증: 전기화학 분극 곡선(Tafel)으로 양극 지점 피동화 구간의 출현을 관찰할 수 있으며, 인산 아연 계열 안료는 치동 전류를 낮추고 피동화 구간을 넓힙니다; 제한된 크로메이트 피동화 구간은 더 넓지만 독성으로 인해 주류에서 퇴출되었습니다.
- 부착력과 층간: GB/T 9286-1998 십자 절단법(0–5 등급, 0/1 등급이 우수)으로 차폐/피동화 코팅의 기계적 부착을 검증합니다; ISO 2409, ASTM D3359도 공통 판단 기준입니다.
9.配套 도막 두께와 도장 횟수 계산 예시
기구는 최종적으로 ”얼마나 두껍게 칠할지”로 귀결됩니다. ISO 12944 C4 환경을 예로 들면, 연구 자료가 제시하는 전형적인配套 도막 두께는: 풍부 아연 프라이머 70–80 µm(1회), 에폭시 운모철 중간 도료 100–150 µm(1–2회), 에폭시 폴리우레탄 탑코트 100–120 µm(2회), 총 건조 도막 약 270–350 µm입니다. 습식 도막 두께(WFT)와 건조 도막(DFT)의 관계는 WFT = DFT ÷ 체적 고형분(VS, 소수)입니다. 예를 들어 프라이머 체적 고형분 50%로 DFT 75 µm를 얻으려면, 단회 습식 도막은 150 µm가 필요합니다; 한 번에 분사가 안 되면 두 번으로 나누어 각각 75 µm 습식 도막으로 합니다. 이론 도포율(m²/L) = VS × 10 ÷ DFT(µm), 예컨대 VS=0.5, DFT=75µm이면 매 리터당 약 6.7 m² 도포 가능합니다. 이 환산을 익혀야 ”기구 설계”를 실행 가능한 ”회당 얼마나 분사할지”로 바꿀 수 있습니다.
10.기구에서 전 생애 주기 비용까지
기구를 선택하는 본질은 ”초기 공사비”와 ”유지 보수 주기” 사이의 저울질입니다. 차폐+피동화 알키드/에폭시配套는 공사비가 낮지만, C4 이상 환경에서는 3–5년 만에 보수가 필요할 수 있습니다; 반면 풍부 아연 희생 양극 보호를 포함한 중방식配套는 초기 비용이 높으나 유지 보수 주기를 10–15년 이상으로 늘릴 수 있습니다. 연구 자료는 중방식 염수 분무가 1000–3000h에 도달할 수 있음을 지적하는데,这正是 장주기의 자신감입니다. 객신 신소재(kexinMaterials)는 고객 상담 시 부식 등급과 사용 연수로 역산하여 기구 조합과 총 도막 두께를 도출하며, 단가를 고립적으로 비교하지 않습니다—这正是 ”기구 지식”을 ”비용 절감”으로 전환하는 핵심 단계입니다.
수성인지 용제형인지, 알키드와 에폭시를 어떻게 선택할지에 대해서는 https://www.psste.com/water-based-vs-oil-paint-selection/ 와 https://www.psste.com/waterborne-industrial-coatings-selection/ 두 글을 추가로 참고할 수 있습니다. 시공 안전 측면에서, 용제형 방청 페인트는 대부분 인화성 유기 휘발물(예: 알키드 계열은 UN 1263)이며, 관련 방호 요구는 https://www.psste.com/water-based-paint-safety-myth/을 참조하십시오.
11.다른 부식 환경에서의 기구 조합 예시
앞서 말한 기구를 구체적 환경에 적용하면 다음과 같은 추천을 형성할 수 있습니다(부식 등급은 ISO 12944-2018 기준):
| 부식 등급 | 전형적 환경 | 추천 기구 조합 | 대략 총 DFT |
|---|---|---|---|
| C2 낮음 | 건조 실내, 시골 대기 | 인산 아연 피동화 프라이머 + 알키드/에폭시 탑코트 | 120–160 µm |
| C3 중간 | 도시, 경공업, 습도较高 | 인산 아연 피동화 + 에폭시 운모철 차폐 + 탑코트 | 180–240 µm |
| C4 높음 | 연안, 화학 공업 구역, 교량 | 풍부 아연 희생 양극 보호 + 에폭시 운모철 + 탑코트 | 270–320 µm |
| C5 매우 높음 | 해양 플랫폼, 가혹한 공업 | 고아연 프라이머 + 후운모철 + 고내후성 탑코트 | 320–400 µm |
| CX 극한 | 해안 이격 파랑 튀김 구역 | 풍부 아연 + 에폭시 유리 편상 + 특수 탑코트 | ≥400 µm |
이 표의 핵심 시사는: 환경이 가혹할수록 ”단일 차폐”에서 ”희생 양극 보호 + 차폐 + 피동화”의 다기구 협력으로 업그레이드해야 한다는 것입니다. 어떤 한 기구를 고립적으로 사용해도 전 등급을 커버할 수 없습니다.
12.녹 전환제의 화학 세부
전환형 방청의 핵심 반응은 탄닌산 또는 인산과 녹 사이에서 일어납니다. 녹의 주성분 FeO(OH)는 산성 조건에서 Fe³⁺로 용해되고, 탄닌산(다가 페놀 카르복실산)이 이와 착체를 형성하여 흑색 탄닌산 철 침전을 생성, 기체에 밀착 부착됩니다; 인산은 철 이온과 난용성 인산철 염을 생성하여 느슨한 녹층을 ”제자리 경화”합니다. 강조할 점은, 이 반응은 이미 생성된 활성 녹에만 적용되며, 제거하지 못한 스케일, 유분에는 무효하므로 연구 자료는 ”경부 부동 녹, St2/St3에만 적용”으로 한정합니다. 현장 시공 시, 전환제는 얇게 칠하고 충분히 침투 반응시키는 것이 좋으며, 너무 두꺼우면 오히려 약층이 됩니다.
13.환경 보호와 VOC 추세가 기구 선택에 미치는 영향
최근 GB 30981-2020 《산업용 보호 도료 중 유해 물질 한도》, GB 24409-2020 《차량 도료 중 유해 물질 한도》가 VOC와 중금속 문턱을 높여, 전통적 납·크롬 함유 안료가 퇴출되고 인산 아연 등 친환경 피동화 안료가 가속 보급됩니다; 용제형 체계도 고고형분, 저 VOC로 진화합니다(연구 자료 중 조톤 Barrier 80 UHS VOC 134 g/L만이 방향을 대표함). 기구 자체는 환경 규제로 부정되지 않습니다—차폐, 피동화, 희생 양극 보호는 모두 수성 또는 고고형분 담체로 구현 가능하며, 기구 선택과 담체 선택(용제/수성/고고형분)은 별개 차원이므로 공정에서 분별하여 결정해야 합니다.
14.부식 전기화학 방정식 상세
기구를 진정으로 꿰뚫으려면 제1절의 전기화학 과정을 반응식으로 써야 합니다. 양극 구역: Fe → Fe²⁺ + 2e⁻(철 용출); 생성된 Fe²⁺은 산소 존재 하에 Fe²⁺ + 2H₂O + ½O₂ → 2FeO(OH) + H⁺(히드록시 산화철, 즉 붉은 녹 생성). 음극 구역은 중성·근중성 환경에서 주로 산소 환원이 일어납니다: O₂ + 2H₂O + 4e⁻ → 4OH⁻. ”산소”와 ”물”이 부식의 연료이며, ”전자 회로”는 강철 자체로 연결됨을 알 수 있습니다. 물리 차폐는 수·산소 공급을 차단합니다; 피동화는 양극 용출 문턱을 높입니다(Fe→Fe²⁺을 더 어렵게); 희생 양극 보호는 능동적으로 양극을 아연으로 옮깁니다(Zn → Zn²⁺ + 2e⁻, 아연의 전위가 더 음). 세 가지 방정식이 세 가지 기구에 대응하며 논리적으로 자족합니다.
15.피동화 안료 패밀리 비교
인산아연 외에, 공사에 사용 가능한 친환경 부동태 안료에는 다음이 있습니다: 몰리브덴산염(예: 아연 몰리브데이트), MoO₄²⁻가 양극에서 부동태 막을 형성하며 흔히 인산염과 상승작용을 합니다; 칼슘 교환 규산염(이온 교환형), 부식성 이온과 만나면 Ca²⁺을 방출하고 Cl⁻을 포집하여 계면에서 보호성 염기성 염을 생성합니다; 붕산염과 변성 인산알루미늄도 응용됩니다. 제한된 크로메이트(아연 황색, 사염기성 아연 황색)는 부동태화가 가장 강하지만 6가 크롬의 독성으로 인해 주류에서 퇴출되었습니다. 연구 자료는 이를 "인산아연, 크로메이트(제한됨)"와 병기하여, 배합 시 "효과"와 "규제" 사이에서 친환경 대체재를 택해야 함을 시사합니다. 선정 시 중간 등급은 인산아연/몰리브덴산염 복합재를 사용하면 되며, 크로메이트를 추구할 필요가 없습니다.
16. 아연 분말 프라이머의 아연 분말 등급 기준
음극 보호 경로의 적합 여부는 아연 분말 등급을 봅니다. 연구 자료에 따르면 조톤 Barrier 80 UHS 아연 분말은 ASTM D520 Type II를 준수하며, SSPC Paint 20 2급 및 ISO 12944-5 성분 요건을 만족합니다. ASTM D520은 아연 분말 순도/입도에 따라 Type I, II, III로 분류하며; SSPC Paint 20은 건조 도막 아연 함량에 따라 1급(질량 기준 ≥85%)과 2급(질량 기준 ≥77%, 일부 계열은 수지에 따라 ≥65%)으로 나눕니다. 건조 도막 아연 ≥80%(질량)는 마침 2급 상한에 걸치며 1급에 가까워, 희생 양극 네트워크를 충분히 지탱합니다. 아연 분말 프라이머 구매 시 "아연 분말"이라는 두 글자만 보고 판단하지 말고, 아연 분말 등급과 건조 도막 아연 함량 증명을 요구해야 합니다.
17. 시공 환경이 메커니즘 구현에 미치는 영향
아무리 좋은 메커니즘이라도 올바른 시공으로 실현되어야 합니다. 온도, 습도, 노점은 세 가지 주요 변수입니다: 온도가 너무 낮으면 에폭시 경화가 느리고 알키드 산화 가교가 지연되어 음극 보호와 차폐 모두 "작동하지 않습니다"; 상대 습도 >85%이거나 모재 온도가 노점 이내 3℃ 미만일 경우 표면에 이슬이 맺히기 쉬어 차폐형 코팅이 블리스터링되고 부착력이 급격히 떨어집니다. 연구 자료는 에폭시 폴리우레탄配套에서 "온도 5–35℃, 상대 습도 ≤80%, 모재 온도가 노점보다 3℃ 이상 높을 것"을 요구하며, 이 원칙은 차폐/부동태를 포함한 配套에도 동일하게 적용됩니다. 또한, 블라스팅 후의 "재부식 시간"이 매우 중요합니다: Sa2.5 강판 표면은 습한 환경에서 몇 시간 내에 재부식이 시작되므로 제한 시간 내에 프라이머 도장을 완료해야 하며, 그렇지 않으면 차폐와 부동태화가 부착 기초를 잃게 됩니다.
18. 공사에서 흔한 선정 오해
오해 1: 알키드 방청 페인트를 중방식용으로 씀——이는 음극 보호가 없어 C4 이상에서는 반드시 실패합니다. 오해 2: 아연 분말 프라이머가 "아연이 들어있으면 만능"——건조 도막 아연 <80%이거나 전도성 네트워크가 형성되지 않으면 희생 양극이 성립하지 않습니다. 오해 3: 도막 수는 중시하고 두께는 가볍게 봄——메커니즘은 충분한 DFT로 지탱되어야 하며, 얇은 도장은 방호가 없는 것과 같습니다. 오해 4: 配套를 무시하여 알키드 위에 강용제 탑코트를 바로 덮어 언더컷이 발생함. 오해 5: 단가로 전체 수명 주기 비용을 대신함——초기에는 절약하나 후기에 잦은 보수로 더 비싸집니다. 메커니즘과 부식 등급, 매체, 환경을 명확히 대응시키면 이런 오해는 대부분 피할 수 있습니다.
19. 판상 충전제와 샵 프라이머 보충
미카 철산화물 외에, 유리 플레이크, 스테인리스 플레이크, 아연-알루미늄 플레이크도 차폐 강화 충전제로 흔히 쓰입니다: 유리 플레이크는 종횡비가 크고 화학적으로 불활성이어서 침투 경로를 더 길게 구부리며, 중방식 라이닝에 흔히 쓰입니다; 스테인리스 플레이크는 차폐와 일정한 음극 보호 경향을 겸합니다. 또 다른 혼동하기 쉬운 것은 "샵 프라이머(shop primer)"——강구조가 공장에서 블라스팅된 후 운반 및 가공 전 단기 방청을 위해 임시 방청 프라이머(예: 에폭시 아연 분말 샵 프라이머 또는 인산아연 함유 용접 프라이머)를 먼저 도장하며, 용접 시 일부는 고온을 견디고 파괴되지 않습니다. 연구 자료는 ISO 12944 配套에서 "샵 프라이머"를 언급하며, 이는 생산에서 설치까지 전체 체인 방호의 한 고리로서 최종 중방식 配套와 협력 설계되어야 하며 고립 선정되어서는 안 됨을 설명합니다.
자주 묻는 질문
질문: 방청 페인트는 아연 함량이 높을수록 좋습니까?
답변: 완전히 그렇지는 않습니다. 음극 보호 메커니즘은 건조 도막 아연 함량이 약 ≥80%(질량)에 도달하여 연속 전도성 네트워크를 형성할 것을 요구하며, 이보다 낮으면 희생 양극 작용이 성립하기 어렵습니다; 그러나 아연 함량이 지나치게 높으면 도막 강도가 낮아지고 균열 위험이 증가하며 탑코트와의 配套성이 나빠집니다. 표준(예: SSPC Paint 20, ISO 12944-5)에 따라 해당 등급을 선택해야 하며 무작정 높은 수치를 추구해서는 안 됩니다.
질문: 인산아연과 크로메이트 중 어느 것이 방청에 더 좋습니까?
답변: 크로메이트의 부동태화 능력이 더 강하지만, 6가 크롬은 독성이 있고 규제로 엄격히 제한되어 "제한적" 사용에 속합니다; 인산아연은 친환경 친화적이며 주류 대체 방안으로, 중간 부식 환경에서 종합 성능과 규정 적합성이 좋어 공사 최우선 선택입니다.
질문: 아연 분말 프라이머를 탑코트 대신 바로 쓸 수 있습니까?
답변: 일부 고형분 에폭시 아연 분말 프라이머(예: 연구 자료의 TEKNOZINC 3480 SE)는 탑코트 없이도 내후성이 있어 일부 작업 조건에 쓰일 수 있습니다; 그러나 대부분의 아연 분말 프라이머 아연 층은 대기 중에서 점차 백청화, 분화되므로 장기 장식 및 내후성에는 여전히 配套 탑코트를 덮는 것이 권장됩니다.
질문: 물리 차폐형 코팅이 긁힌 후 왜 오히려 더 빨리 손상됩니까?
답변: 차폐형은 자체적으로 능동 방호하지 않으며, 긁힌 곳에 매체가 농축되어 작은 양극/큰 음극의 농차 전지를 형성하고 부식이 결함을 따라 사방으로 가속 확산되므로, 차폐 코팅은 전체 완전성과 신속한 보수를 강조합니다.
질문: 녹 위 도장이 블라스팅을 대체할 수 있습니까?
답변: 안 됩니다. 연구 자료는 녹 위 도장이 경미한 부유 녹, St2/St3에만 적용됨을 명시합니다; 중부식, 들뜸 층녹은 반드시 Sa 2½ 등 표준 등급까지 블라스팅해야 하며, 그렇지 않으면 전환/안정형이 안정적으로 막을 형성할 수 없습니다.
질문: ISO 12944의 C2부터 CX까지 어떻게 이해합니까?
답변: 이는 대기 부식성 분류입니다: C2 낮음, C3 중간, C4 높음, C5 매우 높음, CX 극단적(예: 해양 오프쇼어). 등급이 높을수록 요구되는 配套 도막 두께와 메커니즘 조합이 더 엄격하며, 중방식은 반드시 음극 보호 하층을 포함해야 합니다.
질문: 에폭시 미카 중도의 "판상 층"은 무엇을 합니까?
답변: 미카 철산화물 플레이크가 평행 겹침으로 미로를 형성하여 부식 매체의 직선 확산 경로를 구부려 연장하고, 수·산소 투과율을 크게 낮추는 것이 차폐 메커니즘의 전형적 강화 수단입니다.
질문: 음극 보호와 부동태화가 동시에 존재할 수 있습니까?
답변: 가능합니다. 많은 중방식 配套에서 아연 분말 프라이머가 음극 보호를 제공하고, 인산아연 함유 중도 또는 부동태형 프라이머가 부동태 작용을 더하여 다층 메커니즘이 협력해 내구성을 높입니다.