Стальные конструкции в процессе длительной эксплуатации в атмосфере, во влажной среде и в промышленных средах подвергаются коррозии, и связанные с ней риски для безопасности и затраты на обслуживание всегда были ключевой проблемой в области промышленной защиты. Чтобы научно выбирать и проектировать защитное покрытие, необходимо прежде понять, как именно «работает» грунтовка против ржавчины. Как производитель, глубоко специализирующийся на промышленном защитном покрытии, KeXin New Material(kexinMaterials) в разработке рецептур грунтовок и систем совместимых слоёв всегда исходит из чёткого разделения механизмов, а не просто накладывает пигменты по опыту. В данной статье, отталкиваясь от электрохимической природы коррозии, систематически рассматриваются четыре типа действия грунтовок против ржавчины — физическое экранирование, химическая пассивация, катодная защита, а также преобразование/стабилизация — и приводятся количественные ориентиры границ применимости разных механизмов.
一、Электрохимическая природа коррозии стали
Причина, по которой «механизмы» грунтовки против ржавчины нужно классифицировать, заключается в том, что коррозия стали в природной среде по своей сути является электрохимическим процессом. Когда на поверхности стали присутствует плёнка электролита (дождевая вода, конденсат, морской туман) и одновременно имеются анодные и катодные зоны, образуется бесчисленное множество микроскопических коррозионных гальванических элементов: в анодной зоне железо теряет электроны, образуя и высвобождая Fe²⁺, а в катодной зоне протекает кислородное восстановление или выделение водорода. Растворённый Fe²⁺ далее реагирует с кислородом и водой, образуя гидроксид железа(II), который окисляется до гидроксида железа(III) и в конечном итоге обезвоживается, превращаясь в видимую нами ржавчину (в основном FeO(OH), Fe₂O₃·xH₂O).
Таким образом, для прерывания коррозии необходимо разорвать хотя бы одно звено в следующей цепи: изолировать воду и кислород (среду), подавить анодную или катодную реакцию (химическое воздействие) либо заставить более активный металл разрушаться первым (электрохимическая реакция). Четыре механизма грунтовки против ржавчины как раз и разработаны для воздействия на эти звенья. Понимание этого важнее, чем запоминание любой модели продукта, поскольку оно определяет, «в какой среде покрытие эффективно, а в какой неизбежно терпит неудачу».
二、Механизм физического экранирования: плотная плёнка краски блокирует коррозионную среду
Физическое экранирование — это самый наглядный и наиболее широко применяемый подход к защите от ржавчины. Он не изменяет электрохимическое состояние поверхности металла, а путём формирования сплошной, плотной и малопроницаемой плёнки краски физически отделяет воду, кислород, хлорид-ионы и прочие коррозионные среды от стальной основы, удлиняя путь диффузии среды к поверхности металла.
2.1 Ключевые показатели экранирующего покрытия
Эффект экранирования зависит от трёх факторов: сплошности плёнки краски (без пор, без микротрещин), плотности (высокая плотность сшивки, рациональная объёмная концентрация пигмента) и адгезии к основе и межслойного сцепления. Согласно исследовательскому архиву, объёмное содержание твёрдых веществ в универсальных эпоксидных защитных красках может достигать 72% и даже выше, а толщина сухой плёнки (DFT) контролируется в диапазоне 75–300 µm; такая высоконаполненная толстослойная краска сама по себе обеспечивает хорошее экранирование. Более типичный способ усиления экранирования — добавление пластинчатого пигмента в промежуточное покрытие.
2.2 Пластинчатое экранирование: на примере железной слюдки
В исследовательском архиве чётко зафиксировано: «Экранирующее действие: пластинки железной слюдки в эпоксидной промежуточной краске с железной слюдкой удлиняют путь диффузии коррозионной среды». Железная слюдка (MIO) — это чешуйчатый пигмент, который в плёнке краски располагается параллельно и перекрывается слоями, подобно черепице изгибая прямой путь диффузии в «лабиринт» и значительно снижая проницаемость для воды, кислорода и ионов. Именно поэтому в системах по ISO 12944 промежуточная краска часто играет ключевую роль «утолщения + экранирования».
Преимущество механизма физического экранирования — широкая применимость, низкая стоимость и совместимость с большинством смоляных систем; его ограничение в том, что при царапании плёнки или появлении микротрещин при старении среда локально накапливается в дефекте, и коррозия распространяется от дефекта во все стороны — так называемое «ускорение в зоне дефекта». Поэтому экранирующие покрытия требуют целостности всей системы и совместимого ремонта.
三、Механизм химической пассивации: когда поверхность металла «сама становится стабильной»
Механизм химической пассивации идёт по другому пути: с помощью пигмента или активных компонентов, вступающих в химическую реакцию с поверхностью металла, образуется стабильная, плотная пассивная (или конверсионная) плёнка, подавляющая анодное растворение.
3.1 Пассивация фосфатом цинка
Фосфат цинка (Zn₃(PO₄)₂) — один из самых распространённых нетоксичных антикоррозийных пигментов в настоящее время. В присутствии воды он медленно вымывается и реагирует с поверхностью железа, образуя нерастворимый осадочный слой комплекса фосфата железа/фосфата цинка, который заполняет активные точки анодной зоны, тем самым подавляя высвобождение железа. В исследовательском архиве он включён в «химическую пассивацию: фосфат цинка, хроматы (ограниченно) пассивируют поверхность металла», что указывает на фосфат цинка как представительный материал пассивационного направления, и благодаря своей экологичности он широко используется для замены традиционных токсичных пигментов.
3.2 Пассивация хроматами и её ограничения
Хроматы (например, цинковый жёлтый, тетраоксихромат цинка) обладают чрезвычайно сильной пассивирующей способностью, образуя на поверхности металла стабильную композитную плёнку оксида хрома-хромата. Однако шестивалентный хром имеет явную токсичность и канцерогенность и в большинстве стран и стандартов строго ограничен или запрещён. Согласно исследовательскому архиву, хроматы относятся к категории «ограниченного» применения — это и есть красная линия соответствия рецептуры: если в современной грунтовке против ржавчины требуется пассивирующий эффект, следует в приоритетном порядке выбирать экологически приемлемые альтернативы, такие как фосфат цинка, модифицированные фосфаты, молибдаты, ингирирующие кальций-обменные силикаты.
Механизм химической пассивации подходит для сред с умеренной коррозией и сценариев, где требования к целостности плёнки не так строги, как при катодной защите; его слабость в том, что пассивная плёнка зависит от постоянного микровымывания пигмента, и в сильнокислой среде или при длительном погружении после расходования ингибирующего вещества эффект ослабевает.
四、Механизм катодной защиты: цинконаполненная грунтовка как sacrificальный анод
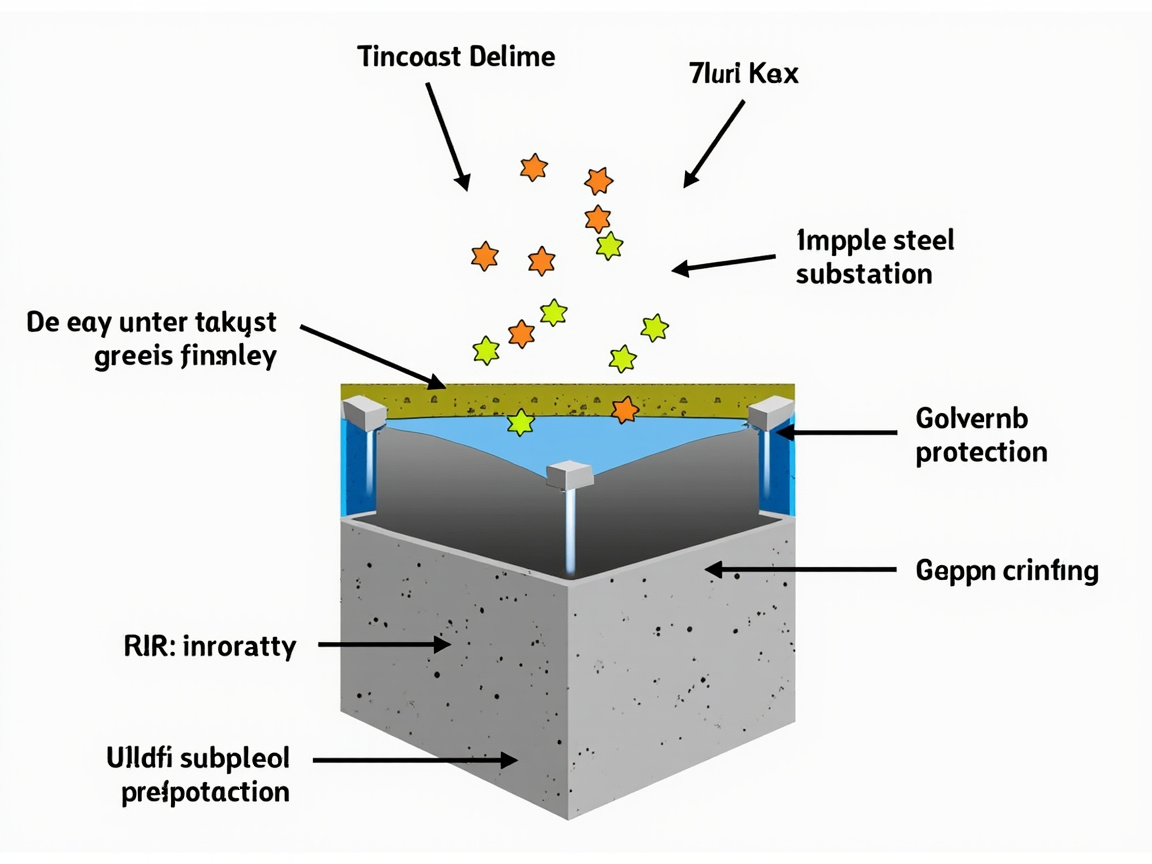
Катодная защита — это «жёсткий» механизм в области тяжёлой антикоррозийной защиты, типичным носителем которого является эпоксидная цинконаполненная грунтовка. Её основная логика: в плёнку краски засыпается большое количество высокоактивного цинкового порошка; когда в покрытии есть микропоры или проникает среда, цинк активнее железа и первым разрушается как sacrificальный анод, а стальная основа защищается как катод и не растворяется.
4.1 Содержание цинкового порошка — это порог
Возможность катодной защиты зависит от того, образует ли цинковый порошок в сухой плёнке непрерывную проводящую сеть. Исследовательский архив даёт ключевое количественное обоснование: «в цинконаполненной грунтовке цинковый порошок (≥80% сухой плёнки) выступает как sacrificальный анод». Возьмём в качестве примера TEKNOZINC 3480 SE (Teknos высоконаполненная эпоксидная цинконаполненная грунтовка), согласно его TDS содержание цинка (в сухой плёнке) ≥ 80% (масса), объёмное содержание твёрдого ≈ 66%, VOC ≈ 300 г/л, может использоваться как грунтовка под полиуретановую/эпоксидную систему, атмосферостойка даже без финишного покрытия. Другой представитель — Jotun Barrier 80 UHS (сверхвысоконаполненная эпоксидная цинконаполненная грунтовка), согласно его TDS массовое содержание твёрдого 95 ± 2%, объёмное содержание твёрдого 85 ± 2%, VOC (GB 30981 / GB/T 34682) 134 г/л, цинковый порошок соответствует ASTM D520 Type II, и в тесте по ISO 12944-6 при C5 достигла уровня стойкости «очень высокая (VH)».
4.2 Применимость и границы катодной защиты
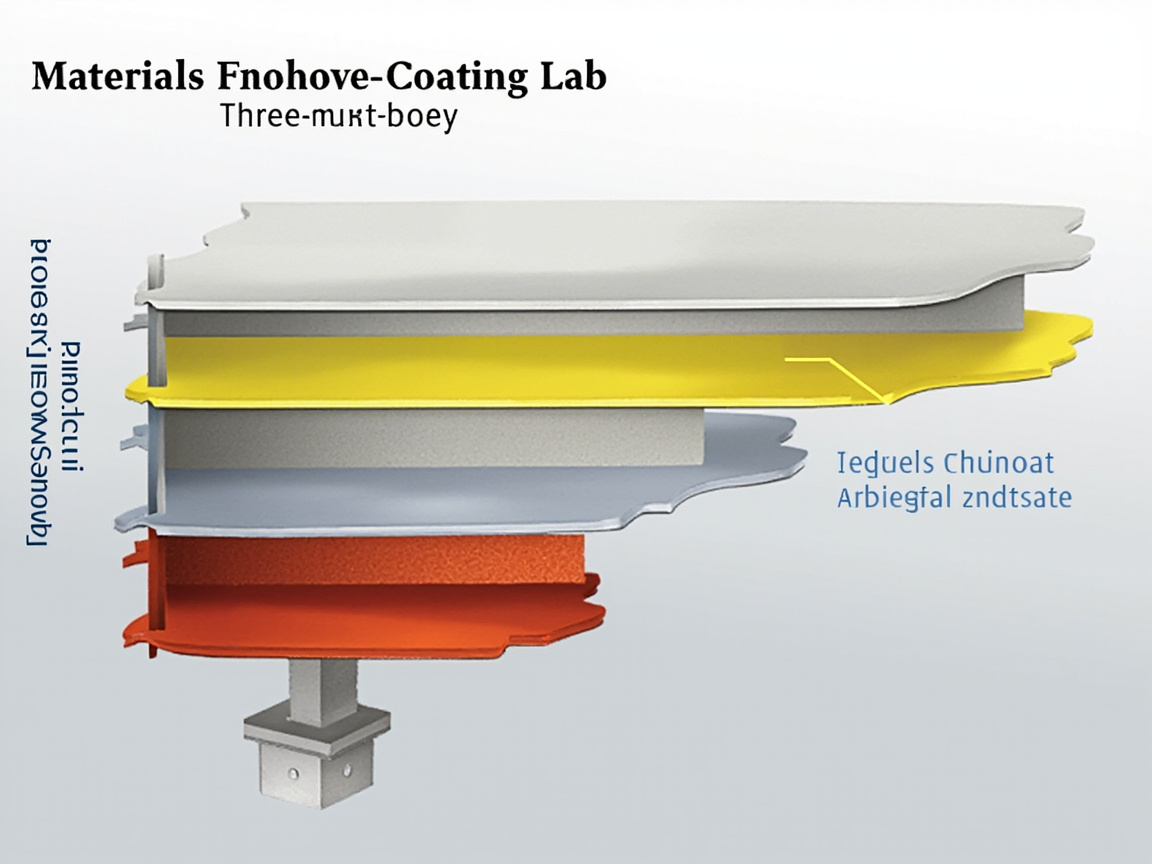
Sacrificальное анодное действие цинконаполненной грунтовки позволяет ей обеспечивать «активную» защиту даже в зонах дефектов — сварных швов, кромок, царапин, чего не могут добиться экранирующий и пассивирующий типы. Но у неё есть и границы: проводящая сеть цинкового порошка зависит от высокого содержания цинка, и при нанесении финишного покрытия сильным растворителем двухкомпонентной краской необходимо подтвердить совместимость; кроме того, в кислой или высокощелочной среде расход цинка ускоряется. Принцип совместимости из исследовательского архива гласит: «грунтовка (защита/адгезия) + промежуточная краска (утолщение/экранирование) + финишное покрытие (атмосферостойкость/декор)», цинконаполненная грунтовка обычно служит нижним слоем, поверх неё наносится эпоксидная промежуточная краска с железной слюдкой для утолщения и экранирования, затем эпоксидно-полиуретановое или акрилово-полиуретановое финишное покрытие. Типичная толщина системы по архиву: грунтовка 70–80 µm (1 слой), промежуточная 100–150 µm (1–2 слоя), финишное 100–120 µm (2 слоя).
五、Преобразующий и стабилизирующий типы: специальный путь окраски по ржавчине
На строительной площадке многие стальные конструкции невозможно полностью очистить пескоструем, и приходится наносить состав по лёгкой ржавчине. Преобразующие и стабилизирующие грунтовки против ржавчины созданы именно для решения этой проблемы.
5.1 Преобразующий тип (преобразователь ржавчины)
Преобразующие покрытия содержат активные компоненты, такие как таниновая кислота, фосфорная кислота, которые in situ превращают рыхлую ржавчину (FeO(OH) и др.) в стабильный чёрный комплекс или фосфатную плёнку, по сути «превращая ржавчину в часть грунтовки». В исследовательском архиве записано: «Преобразующий/стабилизирующий тип: преобразователь ржавчины (танин/фосфорная кислота) превращает ржавчину в стабильное вещество; подходит для площадок, где невозможна полная очистка».
5.2 Стабилизирующий тип
Стабилизирующий тип путём добавления стабилизирующих ржавчину пигментов (например, некоторых органических хелаторов, фосфатов) пассивирует активную ржавчину, стабилизирует её и препятствует дальнейшему расширению. Следует особо подчеркнуть границы окраски по ржавчине: исследовательский архив даёт чёткое ограничение — «границы окраски по ржавчине: применимо только для лёгкой поверхностной ржавчины, St2/St3; при сильной коррозии требуется пескоструйная очистка». Иными словами, преобразующий/стабилизирующий тип — это лишь «вынужденное решение» для полевых условий и не может заменить полную струйную очистку.
六、Таблица сравнения четырёх механизмов
Для удобства выбора в таблице ниже приведены рядом способ действия, типичные материалы, применимые сценарии и ограничения четырёх типов (выводы по механизмам и данные ≥80% цинка взяты из исследовательского архива).
| Тип механизма | Способ действия | Типичный пигмент/материал | Применимая коррозионная среда | Основное ограничение |
|---|---|---|---|---|
| Физическое экранирование | Плотная плёнка блокирует воду/кислород/ионы, пластинки удлиняют путь диффузии | Эпоксид, алкид, железная слюдка (MIO) | C2–C4 универсально, как промежуточный слой | Накопление среды в дефектах, локальное ускорение коррозии |
| Химическая пассивация | Образует стабильную пассивную/конверсионную плёнку, подавляет анодное растворение | Фосфат цинка (основной), ограниченные хроматы | C2–C3 умеренная среда | Ослабевает после расхода ингибирующего вещества, слаб в сильнокислой/погружной среде |
| Катодная защита | Цинковый порошок как sacrificальный анод, сталь защищена как катод | Цинконаполненная грунтовка, цинк в сухой плёнке ≥80% (масса) | C4–C5, CX тяжёлая антикоррозия | Зависит от высокого цинка и проводящей сети, требует проверки совместимости с финишем из сильного растворителя |
| Преобразующий/стабилизирующий | Преобразование или стабилизация ржавчины, нанесение по ржавчине на площадке | Таниновая кислота, фосфорная кислота, стабилизирующие пигменты | Лёгкая поверхностная ржавчина St2/St3 на площадке | Только для лёгкой ржавчины, при сильной коррозии обязателен пескоструй |
七、Системы совместимых слоёв и уровни коррозии
Говорить изолированно, что «какой-то один механизм лучший» — это заблуждение. ISO 12944-2018 делит атмосферные коррозионные категории на C2 (низкая) до C5 (очень высокая), а также CX (экстремальная, офшорная) и погружные среды Im1–Im3. Принцип совместимости из исследовательского архива подчёркивает разделение труда трёх слоёв: грунтовка отвечает за защиту и адгезию (цинконаполненная или фосфат цинка), промежуточная краска — за утолщение и экранирование (эпоксидная с железной слюдкой), финишное покрытие — за атмосферостойкость и декор (эпоксидно-полиуретановое/акрилово-полиуретановое). Нейтральный солевой туман обычно оценивается по GB/T 1771-2007, ASTM B117; для общей промышленной защиты 500ч без вспучивания, односторонняя коррозия ≤1–2мм, для тяжёлой антикоррозии может достигать 1000–3000ч.
八、Рекомендации по выбору механизма
Возвращаясь к самой инженерии, выбор может следовать такой логике: для обычных цеховых стальных конструкций, общей атмосферы (C2–C3) достаточно грунтовки на фосфате цинка + алкидное/эпоксидное финишное; при умеренной коррозии (C3–C4) переходят на эпоксидную промежуточную с железной слюдкой для усиления экранирования; при тяжёлой антикоррозии, море, мостах, энергетических объектах (C4–C5, CX) необходимо применять цинконаполненную грунтовку для катодной защиты и проектировать по системе «грунт+середина+финиш». В проектировании и реализации этих систем KeXin New Material(kexinMaterials) подчёркивает выведение комбинации механизмов из уровня коррозии и количественных показателей, а не использование одного продукта, — это также ключ к продлению межремонтного периода и снижению затрат за полный жизненный цикл.
О том, водное или растворимое, как выбирать между алкидом и эпоксидом, можно дополнительно ознакомиться в статьях https://www.psste.com/water-based-vs-oil-paint-selection/ и https://www.psste.com/waterborne-industrial-coatings-selection/. В вопросах безопасности при нанесении: растворимые грунтовки против ржавчины в основном представляют собой легковоспламеняющиеся органические летучие вещества (например, алкидные относятся к UN 1263), требования к защите см. по ссылке https://www.psste.com/water-based-paint-safety-myth/.
八、Проверяемость механизма и методы контроля
Судить о том, какой механизм преобладает в грунтовке против ржавчины, нельзя только по таблице рецептуры или рекламным заявлениям — нужно восстановить поведение при отказе с помощью стандартных испытаний. В инженерии для различения механизмов обычно используют следующие методы:
- Проверка физического экранирования: по GB/T 1771-2007 (эквивалент ASTM B117, DIN EN ISO 9227) проводят нейтральный солевой туман и делают крестообразный или X-надрез на плёнке, наблюдая ширину проникновения среды вдоль надреза. У экранирующего покрытия односторонняя коррозия от надреза обычно ≤1–2мм и распространяется в основном линейно вдоль дефекта; если у надреза почти нет распространения, это часто указывает на добавление пассивации или катодной защиты.
- Проверка катодной защиты: электрохимическая спектроскопия импеданса (EIS) позволяет наблюдать изменение сопротивления переноса заряда в сети цинкового порошка; после солевого тумана при соскабливании покрытия, если виден серо-белый sacrificальный продукт слоя цинка, а тело стали без ржавчины, это подтверждает работу sacrificального анода. Порог образования проводящей сети — содержание цинка в сухой плёнке цинконаполненной грунтовки ≥80% (масса); при меньшем значении на EIS явно проявится экранирование, а не катодная защита.
- Проверка пассивации: поляризационные кривые (Tafel) позволяют наблюдать появление анодной пассивной ветви; пигменты на основе фосфата цинка снижают ток пассивации и расширяют пассивный интервал; ограниченные хроматы дают более широкий пассивный интервал, но токсичность вывела их из мейнстрима.
- Адгезия и межслойность: метод решётчатого надреза по GB/T 9286-1998 (0–5 баллов, 0/1 — отлично) проверяет механическую адгезию экранирующего/пассивирующего покрытия; ISO 2409, ASTM D3359 — также общие критерии.
九、Пример расчёта толщины системы и числа слоёв нанесения
Механизм в конечном итоге должен лечь в «какую толщину наносить». На примере среды ISO 12944 C4, типичная толщина системы из исследовательского архива: цинконаполненная грунтовка 70–80 µm (1 слой), эпоксидная промежуточная с железной слюдкой 100–150 µm (1–2 слоя), эпоксидно-полиуретановое финишное 100–120 µm (2 слоя), общая сухая плёнка около 270–350 µm. Связь влажной плёнки (WFT) и сухой (DFT): WFT = DFT ÷ объёмная доля твёрдого (VS, десятичная). Например, объёмное содержание твёрдого грунтовки 50%, чтобы получить DFT 75 µm, за один проход нужна влажная плёнка 150 µm; если за один проход не получается, делят на два по 75 µm влажной каждый. Теоретическая укрывистость (м²/Л) = VS × 10 ÷ DFT(µm), например при VS=0,5, DFT=75µm каждый литр покроет около 6,7 м². Освоив этот пересчёт, можно превратить «проект механизма» в исполнимое «сколько наносить за проход».
十、От механизма к затратам полного жизненного цикла
Выбор механизма по сути есть баланс между «первоначальной стоимостью» и «межремонтным периодом». Алкидно/эпоксидная система экранирование+пассивация имеет низкую стоимость, но в среде выше C4 может потребовать ремонта уже через 3–5 лет; а тяжёлая антикоррозийная система с цинконаполненной катодной защитой дороже изначально, но удлиняет межремонтный период до 10–15 лет и более. Исследовательский архив указывает, что тяжёлый солевой туман может достигать 1000–3000ч, — именно это даёт основу для длительного цикла. KeXin New Material(kexinMaterials) при работе с заказчиками обычно от уровня коррозии и срока службы выводит комбинацию механизмов и общую толщину плёнки, а не сравнивает изолированно удельную цену — это и есть ключевой шаг превращения «знаний о механизме» в «экономию».
О том, водное или растворимое, как выбирать между алкидом и эпоксидом, можно дополнительно ознакомиться в статьях https://www.psste.com/water-based-vs-oil-paint-selection/ и https://www.psste.com/waterborne-industrial-coatings-selection/. В вопросах безопасности при нанесении: растворимые грунтовки против ржавчины в основном представляют собой легковоспламеняющиеся органические летучие вещества (например, алкидные относятся к UN 1263), требования к защите см. по ссылке https://www.psste.com/water-based-paint-safety-myth/.
十一、Примеры комбинаций механизмов для разных коррозионных сред
Применяя описанные механизмы к конкретным средам, можно сформировать следующие рекомендации (уровни коррозии по ISO 12944-2018):
| Уровень коррозии | Типичная среда | Рекомендуемая комбинация механизмов | Примерная общая DFT |
|---|---|---|---|
| C2 низкая | Сухие помещения, сельская атмосфера | Грунт на фосфате цинка + алкид/эпоксид финиш | 120–160 µm |
| C3 средняя | Город, лёгкая промышленность, повышенная влажность | Пассивация фосфатом цинка + эпоксидное экранирование железной слюдкой + финиш | 180–240 µm |
| C4 высокая | Побережье, химзона, мосты | Катодная защита цинконаполненной + эпоксидная железная слюдка + финиш | 270–320 µm |
| C5 очень высокая | Морские платформы, суровая промышленность | Высокоцинковый грунт + толстая железная слюдка + атмосферостойкий финиш | 320–400 µm |
| CX экстремальная | Офшорная зона брызг | Цинконаполненная + эпоксидные стеклочешуйки + спецфиниш | ≥400 µm |
Главный вывод этой таблицы: чем суровее среда, тем больше нужно переходить от «одиночного экранирования» к мультимеханизму «катодная защита + экранирование + пассивация». Изолированное использование любого одного механизма не покрывает все уровни.
十二、Химические детали преобразователей ржавчины
Основная реакция превращающего типа антикоррозийной защиты происходит между танниновой кислотой или фосфорной кислотой и ржавчиной. Основной компонент ржавчины FeO(OH) в кислой среде растворяется до Fe³⁺, танниновая кислота (полифенольная карбоновая кислота) комплексообразует с ним, образуя чёрный осадок танната железа, плотно прилегающий к основанию; фосфорная кислота же с ионами железа образует труднорастворимые фосфаты железа, «in situ отверждая» рыхлый слой ржавчины. Следует подчеркнуть, что этот тип реакции направлен только на уже образовавшуюся активную ржавчину и неэффективен в отношении не полностью удалённой окалины и масляных загрязнений, поэтому в исследовательском архиве и указано ограничение «применимо только для лёгкой поверхностной ржавчины, St2/St3». При проведении работ на месте конверсионный агент следует наносить тонким слоем, давая ему полностью пропитаться и прореагировать; слишком толстый слой, напротив, образует слабый слой.
XIII. Влияние экологических тенденций и VOC на выбор механизма
В последние годы GB 30981-2020 «Ограничения на вредные вещества в промышленных защитных покрытиях», GB 24409-2020 «Ограничения на вредные вещества в автомобильных покрытиях» повысили пороги по VOC и тяжёлым металлам, традиционные свинецсодержащие и хромсодержащие пигменты были выведены из обращения, экологичные пассивирующие пигменты, такие как фосфат цинка, ускоренно распространяются; растворимые системы также эволюционируют в сторону высокой доли нелетучих и низкого VOC (в исследовательском архиве Jotun Barrier 80 UHS с VOC всего 134 г/л как раз представляет это направление). Сам механизм не отрицается экологическими нормами — экранирование, пассивация, катодная защита могут быть реализованы через водную или высоконаполненную основу, выбор механизма и выбор носителя (растворитель/вода/высокая доля нелетучих) — это два независимых измерения, которые на практике следует решать отдельно.
XIV. Подробный разбор уравнений коррозионной электрохимии
Чтобы по-настоящему понять механизм, нужно записать электрохимический процесс из первого раздела в виде реакций. Анодная зона: Fe → Fe²⁺ + 2e⁻ (растворение железа); образующийся Fe²⁺ в присутствии кислорода: Fe²⁺ + 2H₂O + ½O₂ → 2FeO(OH) + H⁺ (образование оксигидроксида железа, то есть красной ржавчины). В катодной зоне в нейтральной и близкой к нейтральной среде в основном протекает восстановление кислорода: O₂ + 2H₂O + 4e⁻ → 4OH⁻. Видно, что «кислород» и «вода» — это топливо коррозии, а «электронная цепь» замыкается самим стальным изделием. Физическое экранирование прерывает подачу воды и кислорода; пассивация повышает порог анодного растворения (делает Fe→Fe²⁺ труднее); катодная защита же активно переносит анод на цинк (Zn → Zn²⁺ + 2e⁻, потенциал цинка более отрицательный). Три набора уравнений соответствуют трём механизмам, логика самосогласована.
XV. Сравнение семейства пассивирующих пигментов
Помимо фосфата цинка, в инженерии применимы и другие экологичные пассивирующие пигменты: молибдаты (например, молибдат цинка), за счёт MoO₄²⁻ формируют пассивную плёнку на аноде, часто в синергии с фосфатами; кальцийсодержащие ионообменные силикаты (ионообменного типа), при встрече с агрессивными ионами высвобождают Ca²⁺ и захватывают Cl⁻, на границе образуя защитную основную соль; также применяются бораты и модифицированный алюмофосфат. Ограниченные хроматы (цинковый жёлтый, тетраоксихромат цинка) пассивируют сильнее всего, но токсичность шестивалентного хрома вывела их из магистрального применения. В исследовательском архиве они приведены в одном ряду с «фосфат цинка, хроматы (ограниченно)», указывая, что рецептура должна выбирать экологичную замену между «эффективностью» и «нормами». При выборе для среднего уровня достаточно композиции фосфат цинка/молибдат, нет необходимости гнаться за хроматами.
XVI. Стандарты на уровни цинкового порошка в цинкнаполненных грунтовках
Соответствие маршрута катодной защиты также зависит от уровня цинкового порошка. В исследовательском архиве указано, что цинковый порошок Jotun Barrier 80 UHS соответствует ASTM D520 Type II и отвечает требованиям SSPC Paint 20 класса 2 и ISO 12944-5 по составу. ASTM D520 по чистоте/гранулометрии цинкового порошка делит на Type I, II, III; SSPC Paint 20 же по массовому содержанию цинка в сухой плёнке делит на класс 1 (≥85% масс) и класс 2 (≥77% масс, для части систем ≥65% в зависимости от смолы). Содержание цинка в сухой плёнке ≥80% (масс) как раз попадает в верхний предел класса 2, близко к классу 1, чего достаточно для поддержки сети протекторного анода. При закупке цинкнаполненной грунтовки следует запрашивать подтверждение уровня цинкового порошка и содержания цинка в сухой плёнке, а не смотреть только на слово «цинкнаполненная».
XVII. Влияние условий нанесения на реализацию механизма
Какой бы хороший ни был механизм, он реализуется только при правильном нанесении. Температура, влажность, точка росы — три главные переменные: при слишком низкой температуре отверждение эпоксидов замедляется, окислительная сшивка алкидов запаздывает, и катодная защита с экранированием «не поднимаются»; при относительной влажности >85% или когда температура основания в пределах 3℃ от точки росы, на поверхности легко выпадает конденсат, экранирующие покрытия склонны к пузырению, адгезия резко падает. В исследовательском архиве для эпоксидно-полиуретановой системы требуется «температура 5–35℃, относительная влажность ≤80%, температура основания выше точки росы более чем на 3℃», этот принцип применим и к системам с экранированием/пассивацией. Кроме того, критично «время повторного заржавления» после пескоструя: Sa2.5 стальная поверхность во влажной среде за несколько часов начинает ржаветь, грунтовку нужно нанести в ограниченное время, иначе экранирование и пассивация лишатся базы для адгезии.
XVIII. Распространённые ошибки выбора в инженерии
Ошибка первая: использовать алкидную антикоррозийную краску как тяжёлую защиту — у неё нет катодной защиты, при C4 и выше неизбежен провал. Ошибка вторая: «раз содержит цинк — значит универсальна» для цинкнаполненной грунтовки — при содержании цинка в сухой плёнке <80% или если не сформирована проводящая сеть, протекторный анод не работает. Ошибка третья: важнее число слоёв, чем толщина — механизм держится на достаточном DFT, тонкое нанесение равно отсутствию защиты. Ошибка четвёртая: игнорирование совместимости, нанесение финишного покрытия на сильном растворителе прямо поверх алкида вызывает отрыв. Ошибка пятая: замена полной стоимости жизненного цикла удельной ценой, сэкономил вначале — потом частые ремонты дороже. Если чётко соотнести механизм с коррозионным классом, средой и условиями, большинства этих ошибок можно избежать.
XIX. Дополнение о чешуйчатых наполнителях и заводских грунтовках
Помимо железной слюдки, стеклянные чешуйки, чешуйки из нержавеющей стали, цинк-алюминиевые хлопья также часто используются как наполнители для усиления экранирования: стеклянные чешуйки с большим соотношением диаметр/толщина и химически инертны, могут сильнее изгибать путь проникновения, применяются в тяжёлых антикоррозийных футеровках; чешуйки из нержавеющей стали совмещают экранирование с некоторой склонностью к катодной защите. Другой легко путаемый класс — «заводская грунтовка (shop primer)» — после пескоструя на заводе стальные конструкции сначала покрывают временным антикоррозийным грунтом (например, эпоксидная цинкнаполненная заводская грунтовка или сварочный грунт с фосфатом цинка) для краткосрочной защиты при транспортировке и предобработке, часть выдерживает высокую температуру сварки без разрушения. В исследовательском архиве в системе ISO 12944 упоминается «заводская грунтовка», показывая, что это звено сквозной защиты от производства до монтажа, и она требует совместного проектирования с итоговой тяжёлой антикоррозийной системой, а не изолированного выбора.
Часто задаваемые вопросы
В: Чем выше содержание цинка в антикоррозийной краске, тем лучше?
О: Не совсем. Механизм катодной защиты требует содержания цинка в сухой плёнке около ≥80% (масс) для формирования непрерывной проводящей сети, при меньшем значении протекторный анод не работает; но слишком высокое содержание цинка снижает прочность плёнки, повышает риск растрескивания и ухудшает совместимость с финишем. Следует выбирать соответствующий уровень по стандартам (например, SSPC Paint 20, ISO 12944-5), а не слепо гнаться за высоким.
В: Что лучше по антикоррозийности — фосфат цинка или хроматы?
О: Хроматы пассивируют сильнее, но шестивалентный хром токсичен и строго ограничен нормами, относится к «ограниченному» применению; фосфат цинка экологичен, это магистральная замена, в среднеагрессивных средах по комплексу свойств и соответствию нормам хорош, является инженерным выбором №1.
В: Можно ли использовать цинкнаполненную грунтовку сразу как финишное покрытие?
О: Некоторые высоконаполненные эпоксидные цинкнаполненные грунтовки (как TEKNOZINC 3480 SE в архиве) без финиша также атмосферостойки, применимы в отдельных условиях; но большинство цинкнаполненных грунтовок со временем в атмосфере белеют и мелятся, для долгой декоративности и атмосферостойкости всё же рекомендуется финишная система.
В: Почему экранирующее покрытие после царапины портится быстрее?
О: Само по себе экранирующее покрытие не защищает активно, в месте царапины скапливается среда, формируется концентрационный элемент малый анод/большой катод, коррозия ускоренно расползается вокруг дефекта, поэтому экранирующие покрытия требуют целостности и своевременного ремонта.
В: Может ли окраска по ржавчине заменить пескоструй?
О: Нет. В архиве чётко указано, что окраска по ржавчине применима только для лёгкой поверхностной ржавчины, St2/St3; при тяжёлой коррозии, вспученной слоистой ржавчине обязателен пескоструй до Sa 2½ и прочих стандартных степеней, иначе превращающее/стабилизирующее покрытие не сформирует устойчивую плёнку.
В: Как понимать C2–CX в ISO 12944?
О: Это классификация атмосферной коррозионности: C2 низкая, C3 средняя, C4 высокая, C5 очень высокая, CX экстремальная (например, офшорная морская). Чем выше класс, тем строже требования к толщине системы и комбинации механизмов, тяжёлая защита обязана включать катодный защитный слой.
В: Зачем нужны «чешуйки» в эпоксидной промежуточной краске с железной слюдкой?
О: Чешуйки оксида железа слюдки параллельно перекрываются, образуя лабиринт, изгибающий и удлиняющий прямой путь диффузии коррозионной среды, заметно снижая проницаемость для воды и кислорода — типичное усиление механизма экранирования.
В: Могут ли катодная защита и пассивация сосуществовать?
О: Да. Во многих тяжёлых системах цинкнаполненная грунтовка даёт катодную защиту, а промежуточная с фосфатом цинка или пассивирующая грунтовка добавляют пассивацию, многослойные механизмы синергично повышают долговечность.