Silikon-Hitzeschutzlack Silicone Heat-Resistant
Einkomponentige organische Silikon-Hochtemperaturbeschichtung · Si-O-Bindung 452kJ/mol · 600℃ langzeitstabil
Silikon-Hitzeschutzlack(Silicone Heat-Resistant)ist eine hochwertige Zweikomponenten-Grundierung (2K) zum Korrosionsschutz, bei der Epoxidharz mit Polyamid-Härter als Bindemittel und ultrafeines Zinkpulver (Anteil im Trockenfilm ≥70 %) als wichtigstes Rostschutzpigment dienen.Die Beschichtung bietet aktiven Korrosionsschutz durch die opferanodische kathodische Schutzwirkung des Zinks auf dem Stahl; selbst wenn der Trockenfilm lokal beschädigt ist, versorgt das umgebende Zinkpulver den freiliegenden Stahl weiterhin mit elektrochemischem Schutz.CompliesHG/T 3668-2020《Silikon-Hitzeschutzlack》Typ 2; in Kombination mit einer Epoxid-MIO-Zwischenbeschichtung und einem Polyurethan-/Fluorcarbon-Decklack hält das System einem Neutral-Salzsprühnebeltest von ≥1000 h stand und erfüllt die Anforderungen der hohen Korrosivitätskategorie C4-C5 nach ISO 12944.Sie wird als Korrosionsschutz-Grundierung häufig in Großprojekten eingesetzt, etwa Meerengenbrücken, Offshore-Ölplattformen, petrochemischen Lagertanks, Überlandmasten, Windturmtürmen und großen Stahlkonstruktionsgebäuden.
ProductsÜberblick
Produktüberblick: Für wen geeignet? Welches Problem löst es?
Organische Silikon-Hochtemperaturfarbe ist eine schwer korrosionsschützende Grundbeschichtung, die für Stahlkonstruktionen entwickelt wurde, die in C4-C5-Hochkorrosionsumgebungen einen langfristigen Korrosionsschutz von über 15 Jahren benötigen.Das Kernproblem, das sie löst, ist: Gewöhnliche Rostschutzfarbe versagt in rauen Umgebungen wie Küsten, chemischer Atmosphäre und hoher Feuchtigkeit bereits nach 3-5 Jahren, während organische Silikon-Hochtemperaturfarbe durch den Doppelmechanismus "kathodischer Schutz + Barriere-Schutz" in Kombination mit Zwischen- und Deckbeschichtung einen langfristigen Schutz von 15-25 Jahren bietet – was die Wartungskosten über den gesamten Lebenszyklus erheblich senkt.
Produktdefinition
Organische Silikon-Hochtemperaturfarbe (Silicone Heat-Resistant), chinesische Normnummer HG/T 3668-2020, ist eine zweikomponentige (2K) bei Raumtemperatur vernetzende und härtende Korrosionsschutzgrundierung mit Epoxidharz (Bisphenol-A-Typ, CAS 25068-38-6) und Polyamid-Härter (CAS 68410-23-1) als filmbildende Substanzen, mit ultrafeinem kugelförmigem Zinkstaub (CAS 7440-66-6, Partikelgröße 3-8μm, Massenanteil in der Trockenschicht ≥70%) als Rostschutzpigment und mit Xylol/n-Butanol als Lösungsmittelsystem.
Korrosionsschutzmechanismus:Die hohe Zinkstaubkonzentration in der Beschichtung bildet zwischen den Zinkpartikeln sowie zwischen Zink und Stahlsubstrat durchgehende leitfähige Pfade. Da das Standardelektrodenpotential von Zink (-0,76 V vs. SHE) niedriger ist als das von Eisen (-0,44 V), oxidiert Zink in korrosiven Mikrobatterien als Anode bevorzugt (Zn → Zn²⁺ + 2e⁻). Die freigesetzten Elektronen fließen über das leitfähige Netzwerk zur Stahloberfläche und kathodisch polarisieren den Stahl unter das Schutzniveau – dies ist der "Opferanoden-Kathodenschutz". Gleichzeitig füllen die Korrosionsprodukte des Zinks (ZnO, Zn(OH)₂, basisches Zinkcarbonat usw.) allmählich die Poren der Beschichtung und bilden eine dichte sekundäre Sperrschicht – den "Selbstheilungseffekt durch Korrosionsprodukte".
Wichtige Leistungsdaten:
- Der Gehalt an Zinkpulver im Trockenfilm beträgt ≥70% (entspricht HG/T 3668-2020 Kategorie 2).
- Feststoffgehalt ≥60% (ISO 3233:1998)
- Haftfestigkeit ≥6 MPa (ISO 4624:2016, Prüfpuppendurchmesser 20 mm)
- Beständigkeit einer einzelnen Beschichtung gegenüber neutralem Salzsprühnebel (NSS) ≥400h (ISO 9227:2022, Rostbreite an den Kreuzungspunkten ≤2mm)
- Das komplette System (Epoxid-Zink-reiche 80μm + Epoxid-Glimmer-Eisenoxid-Zwischenschicht 150μm + Polyurethan-Deckschicht 80μm) weist eine NSS-Beständigkeit von ≥1000h auf.
- Mischverarbeitungszeit: 4-8 Stunden (23°C, Hauptbestandteil: Härter = 10:1 Gew./Gew.)
Geeignete Untergründe und Einschränkungen:Geeignet für Sandstrahlen auf Sa2,5-Niveau (ISO 8501-1:2007) bei Kohlenstoffstahl, niedriglegiertem Stahl und Gusseisen. Nicht direkt empfohlen für verzinkten Stahl (die Passivierungsschicht auf der Zinkoberfläche blockiert den leitfähigen Pfad – empfohlen wird eine Sweep-Strahlvorbehandlung oder eine Epoxid-Grundierung als Zwischenschicht), Edelstahl (die Passivierungsschicht auf der Oberfläche muss zuerst entfernt werden) und Aluminiumlegierungen (Risiko von Kontaktkorrosion – das Potenzialgefälle zwischen Zink und Aluminium ist zu groß). Temperaturbegrenzung bei der Verarbeitung: Standardtyp 5–40 °C (unter 5 °C ist die Epoxid-Amin-Vernetzungsreaktionsrate extrem niedrig, die Aushärtung der Beschichtung ist unvollständig).
Branchenstellung und Anwendungen:Silikon-Hitzeschutzlackis one of the most widely used primer types in global heavy-duty anticorrosive coating systems (ISO 12944-5:2019 systems A2.08/A3.08/A4.08, etc.), forming a classic triple-protection system with epoxy MIO intermediate coat and PU/fluorocarbon/polysiloxane topcoat. Typical applications include: Akashi Kaikyo Bridge Japan (opened 1998, 100-year design life), Hong Kong-Zhuhai-Macao Bridge (opened 2018, 500,000m² steel box girders), North Sea offshore oil platforms (NORSOK M-501 system certification), etc. According to Grand View Research, the global zinc-rich primer market was approximately USD 2.8 billion in 2023, with Asia-Pacific accounting for 48% share.
ProductsFeatures
1. Kathodischer Schutzmechanismus (Opferanode)
Die trockene Beschichtung enthält ≥70% Zinkstaub, der ein kontinuierliches leitfähiges Netzwerk bildet. Das Standard-Elektrodenpotential von Zink (-0,76V) ist niedriger als das von Eisen (-0,44V). Bei Korrosion oxidiert Zink bevorzugt (Zn→Zn²⁺+2e⁻) und setzt Elektronen frei, wodurch der Stahl kathodisch bis zum Korrosionsschutzpotential polarisiert wird – selbst bei einer Beschädigung der Beschichtung von 3-5mm kann das umgebende Zinkpulver dem freiliegenden Stahl weiterhin kontinuierlichen elektrochemischen Schutz bieten. Dadurch übertrifft die Korrosionsschutzleistung der organischen Silikon-Hochtemperaturfarbe bei weitem die gewöhnlicher Rostschutzgrundierungen, die nur auf physikalischer Abschirmung beruhen.
2. Hervorragende Korrosionsbeständigkeit und Langlebigkeit
Einschichtige NSS≥400h (HG/T 3668 Klasse 2), nach Kombination mit Epoxid-Eisenglimmer-Zwischenbeschichtung + Polyurethan-Deckbeschichtung System-NSS≥1000h. Ausgelegte Nutzungsdauer 15-25 Jahre in der extrem korrosiven Umgebung C5-M nach ISO 12944-2 (maritime Spritzwasserzone). Die japanische Akashi-Kaikyo-Brücke verwendete 1998 ein organisches Silikon-Hochtemperaturfarbsystem, und die Beschichtung ist bis heute nach über 25 Jahren noch intakt – die tatsächliche Nutzungsdauer übertrifft den Auslegungswert bei weitem.
3. Hervorragende Kompatibilität
Hervorragende Zwischenschichthaftung (Abreißverfahren ≥5MPa) mit Epoxid-Eisenglimmer-Zwischenbeschichtung (MIO-Barriereschicht), Polyurethan-Deckbeschichtung (witterungsbeständige Dekorschicht), Fluorkohlenstoff-Deckbeschichtung (superwitterungsbeständig ≥25 Jahre) und Polysiloxan-Deckbeschichtung (hochwitterungsbeständig + hochchemikalienbeständig). Organische Silikon-Hochtemperaturfarbe + Epoxid-Eisenglimmer-Zwischenbeschichtung + Deckbeschichtung ist das klassischste dreischichtige Schwerkorrosionsschutz-Kombinationssystem in ISO 12944-5 – die Grundierung bietet kathodischen Schutz, die Zwischenbeschichtung bietet Dicke und physikalische Abschirmung, die Deckbeschichtung bietet Witterungsbeständigkeit und Dekoration.
4. Hohe Anpassungsfähigkeit an verschiedene Konstruktionsarten
Unterstützt Airless-Spritzen (Düse 0,43–0,53 mm, 15–25 MPa), Luftspritzen sowie Streichen/Rollen (für kleine Ausbesserungen). Einzelne Trockenschichtdicke 60–80 μm, Mischverhältnis 10:1 (Gew./Gew.), Topfzeit 4–8 h (23 °C). Breiter Verarbeitungstemperaturbereich (5–40 °C), kältebeständige Rezeptur bis –5 °C. Während des Spritzens kontinuierlich rühren, um Zinkstaubablagerungen zu vermeiden – es wird empfohlen, einen Druckbehälter mit pneumatischem Rührer zu verwenden, um die Gleichmäßigkeit der Beschichtung sicherzustellen.
5. Lötbarkeit des Shopprimers
Spezialrezeptur (Trockenschicht 15–25 μm) kann als Werkstattgrundierung eingesetzt werden – nach der Beschichtung im Stahlbau-Vorfertigungswerk bleibt der Stahl schweiß- und schnittfähig. Schweißrauch entspricht den Arbeitsplatzgrenzwerten (GBZ 2.1-2019), die Durchstrahlungsprüfung von Schweißnähten wird in der Fehlerquote nicht beeinträchtigt. Geeignet für die automatisierte Fließbandbeschichtung von Stahlkonstruktionen – nach 3–5 Minuten sind die Teile transport- und stapelbar. Hinweis: Nur die spezielle Werkstattgrundierungsrezeptur ist schweißgeeignet – die Standardausführung mit 60–80 μm Trockenschicht ist nicht zum Schweißen geeignet.
6. Einhaltung von Umweltauflagen · Globale Standards
Entspricht HG/T 3668-2020 (China) Standard Klasse 2, ISO 12944-5:2019 Systemnummern A2.08/A3.08/A4.08, NORSOK M-501:2022 (Norwegische Erdölindustrie) System 1, SSPC Paint 20 (USA) Zinkreiche Grundierung Typ II (≥77 % Zinkpulver). VOCs<420g/L(GB 30981-2020),可bestandenROHS 2011/65/EU和REACH (EC) 1907/2006EinhaltungTesting。Products碳足迹约2.8kg CO₂e/kg(摇篮到大门,SimaPro 9.5计算)——低于Anorganischer Zinkreicht-Grundierlack(3.5kg CO₂e/kg)。
TechnischParameters
Physikalisch-chemische Parameter
Trocknung und Eigenschaften
• März 2024, Testbericht des National Coatings Quality Inspection and Testing Center (Nr.: NTC-2024-0315-ZR)
· HG/T 3668-2020《Organische Silikon-Hochtemperaturfarbe》Klasse-2-Indikatoren
Die Daten in dieser Tabelle sind typische Werte unter Standardlaborbedingungen (23 ± 2 °C, 50 ± 5 % relative Luftfeuchtigkeit). Die tatsächlichen Werte können je nach Untergrundbeschaffenheit, Herstellungsverfahren und Umgebungsbedingungen geringfügig abweichen. Bitte wenden Sie sich an den technischen Support, um das Chargenzertifikat (CoA) zu erhalten.
ApplicationProcess
Oberflächenvorbereitung
Sandstrahlen bis Sa2.5 (ISO 8501-1:2007), Rauheit Rz 40–75 µm. Manuelle Entrostung ≥ St3. Fett muss mit SSPC-SP1-Lösungsmittel entfernt werden. Grundierung (RH) muss innerhalb von 4 Stunden nach dem Sandstrahlen aufgetragen werden.<50%可延至8h)。禁忌:雨天/雾天/Substrattemperatur低于露点3°C时禁止Application。
Farbmittelaufbereitung
Rühren Sie das Hauptmittel 3–5 Minuten lang, bis das Zinkpulver vollständig und gleichmäßig dispergiert ist. Geben Sie das Härtermittel im Verhältnis 10:1 (w/w) hinzu und rühren Sie weitere 3–5 Minuten. Lassen Sie die Mischung 15–30 Minuten (23 °C) aushärten. Rühren Sie während der Anwendung kontinuierlich, um ein Absetzen des Zinkpulvers zu verhindern – ein pneumatischer Mischer wird empfohlen. Die Mischung ist 4–8 Stunden (23 °C) verarbeitungsfähig. Verdünnen Sie die Mischung nicht und verwenden Sie keine Materialien, die nach dieser Zeit geliert sind.
Grundierungsauftrag
Airless-Spritzen (empfohlen): Düse 0,43–0,53 mm, Druck 15–25 MPa. Druckluftspritzen: Düse 1,5–2,0 mm, Druck 0,3–0,5 MPa. Streichen mit Pinsel/Rolle eignet sich nur für die Vorbeschichtung kleiner Flächen und Reparaturen. Trockenfilmdicke (DFT) nach einem Anstrich: 60–80 µm. Vorbeschichtung von Schweißnähten, freien Kanten usw.
Trocknung und Überlackierung
Oberflächentrocken ≤ 1 h (23 °C), durchgetrocknet ≤ 24 h. Mindestüberstreichintervall 8 h (23 °C). Maximales Überstreichintervall 7 Tage – bei Überschreitung dieses Intervalls ist ein Sandstrahlen (Niederdruck 0,2–0,3 MPa, nichtmetallisches Strahlmittel) zur Entfernung von Zinksalzen (basisches Zinkcarbonat) an der Oberfläche erforderlich. Passende Beschichtung: Epoxid-Glimmer-Eisenoxid-Zwischenbeschichtung 100–150 µm → Polyurethan-/Fluorkohlenstoff-Decklack 50–80 µm × 2.
Abnahmeprüfung
DFT-Messung (ISO 2808:2019, SSPC-PA2): 80 % der Messpunkte ≥ vorgegebener Wert, keine Messpunkte<80%规定值。HaftungTesting(Pull-off-Prüfung nach ISO 4624或ISO 2409Gitterschnittverfahren)。Nadellochprüfung(Nassschwamm-Methode,67.5V/90V)。Sichtprüfung:无Läufer/漏涂/起泡/Krater/Zinkstaub不均匀。
AnwendungenField/Area
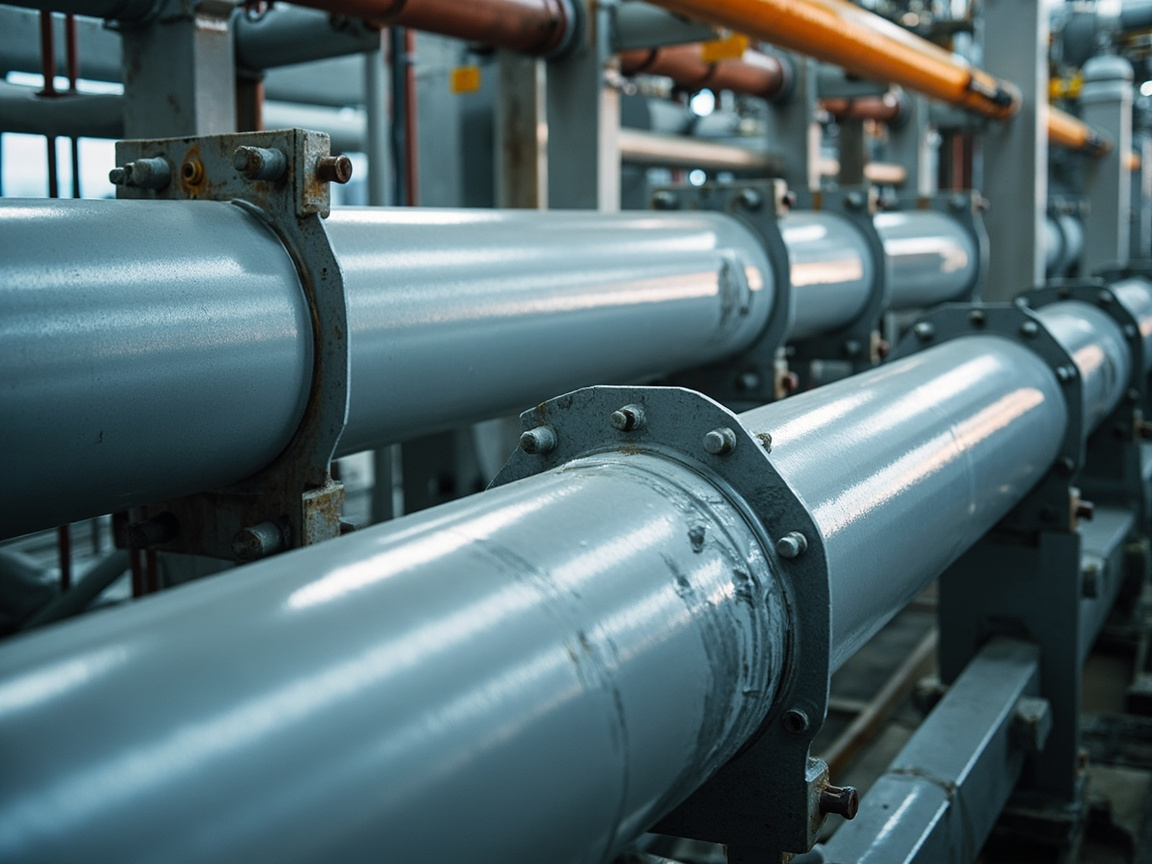
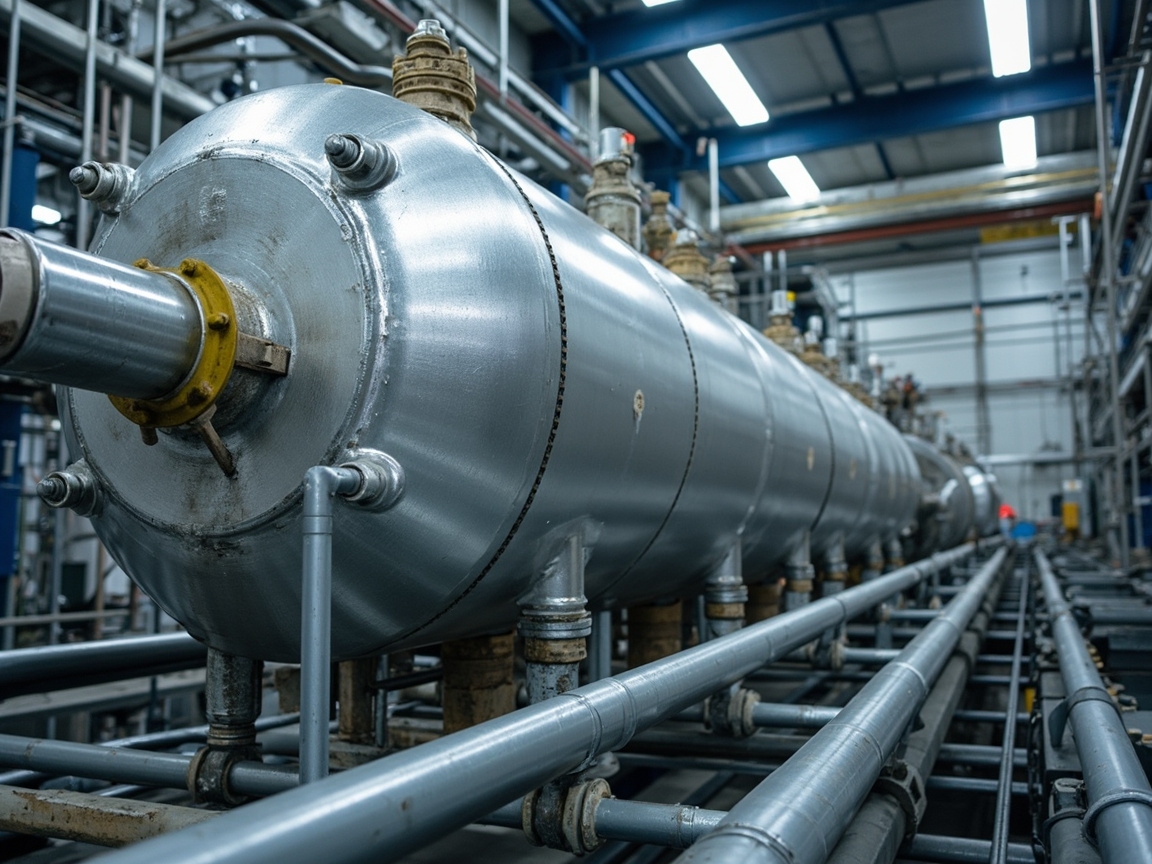
Petrochemische Hochtemperaturrohrleitungen
Silberne Aluminiumpigment-Hitzebeständigkeitsbeschichtung, Wärmedämmung und Korrosionsschutz für Rohrleitungsanlagen
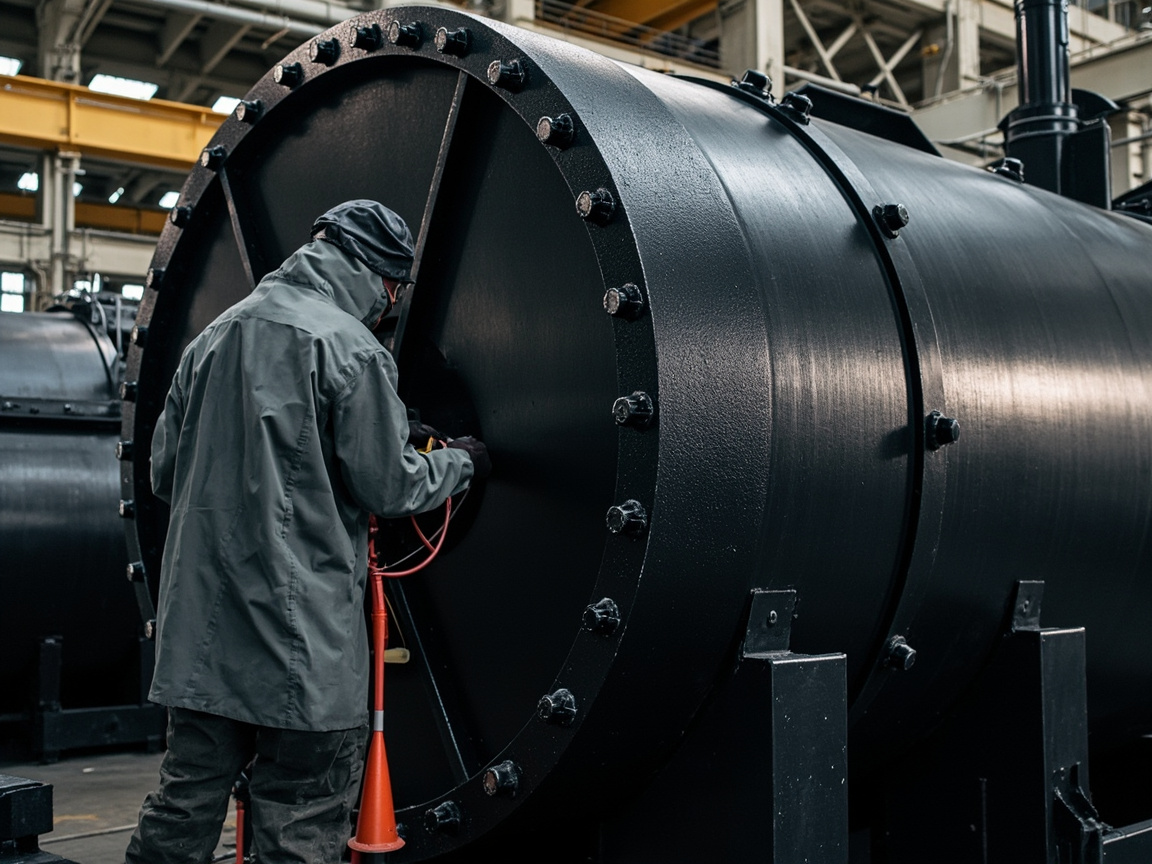
Kesselaußenwand von Kraftwerken
Große Kesselanlagen, schwarze hochtemperaturbeständige Beschichtung
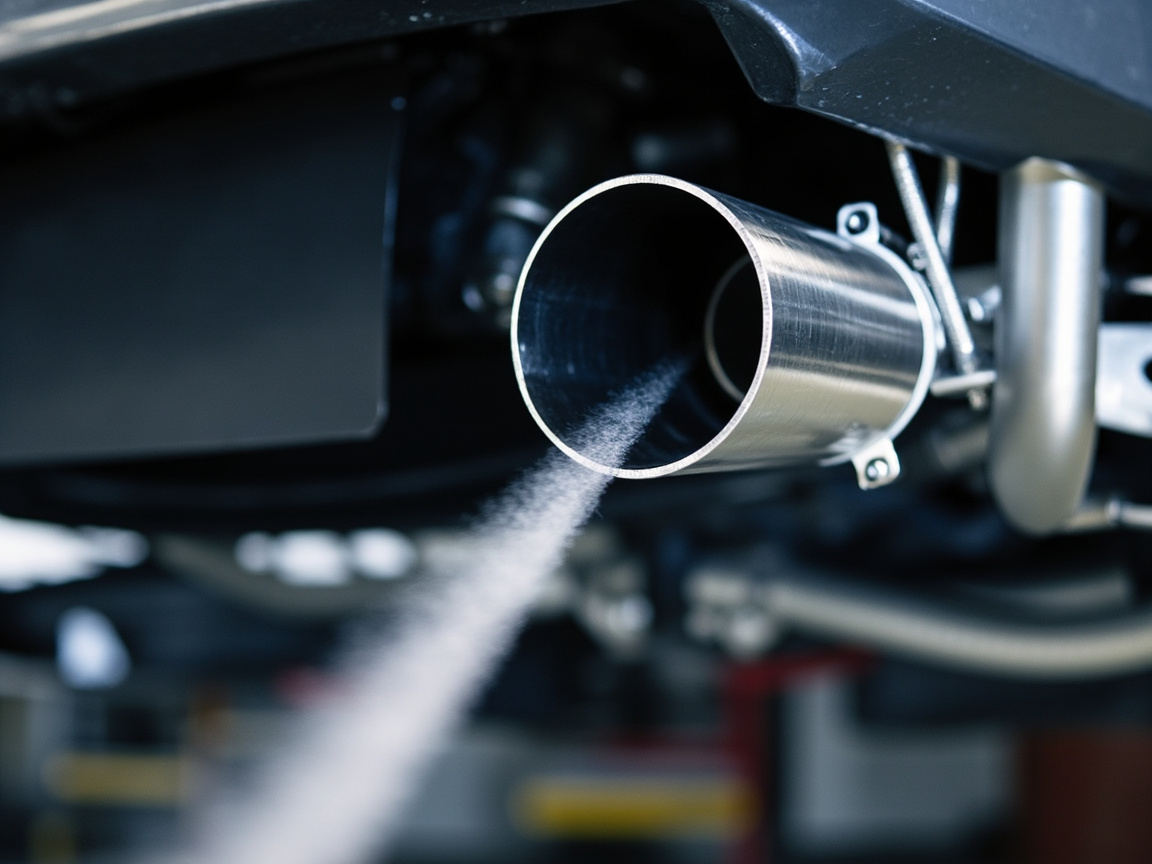
Beschichtung von Automobil-Abgasanlagen
Silberne hitzebeständige Beschichtung, Teile von Automobil-Abgasanlagen
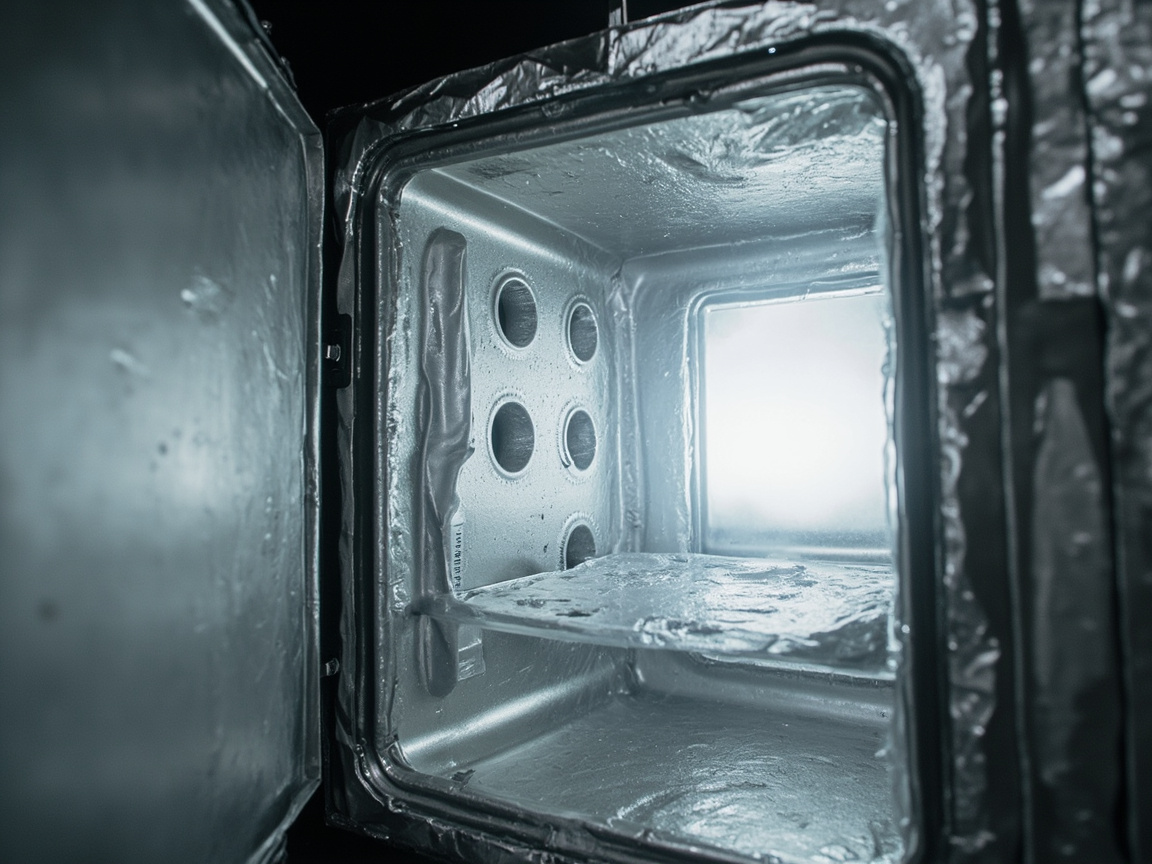
Innenwand von Industrieöfen
Silberne Beschichtung zum Schutz des Inneren von Hochtemperaturanlagen
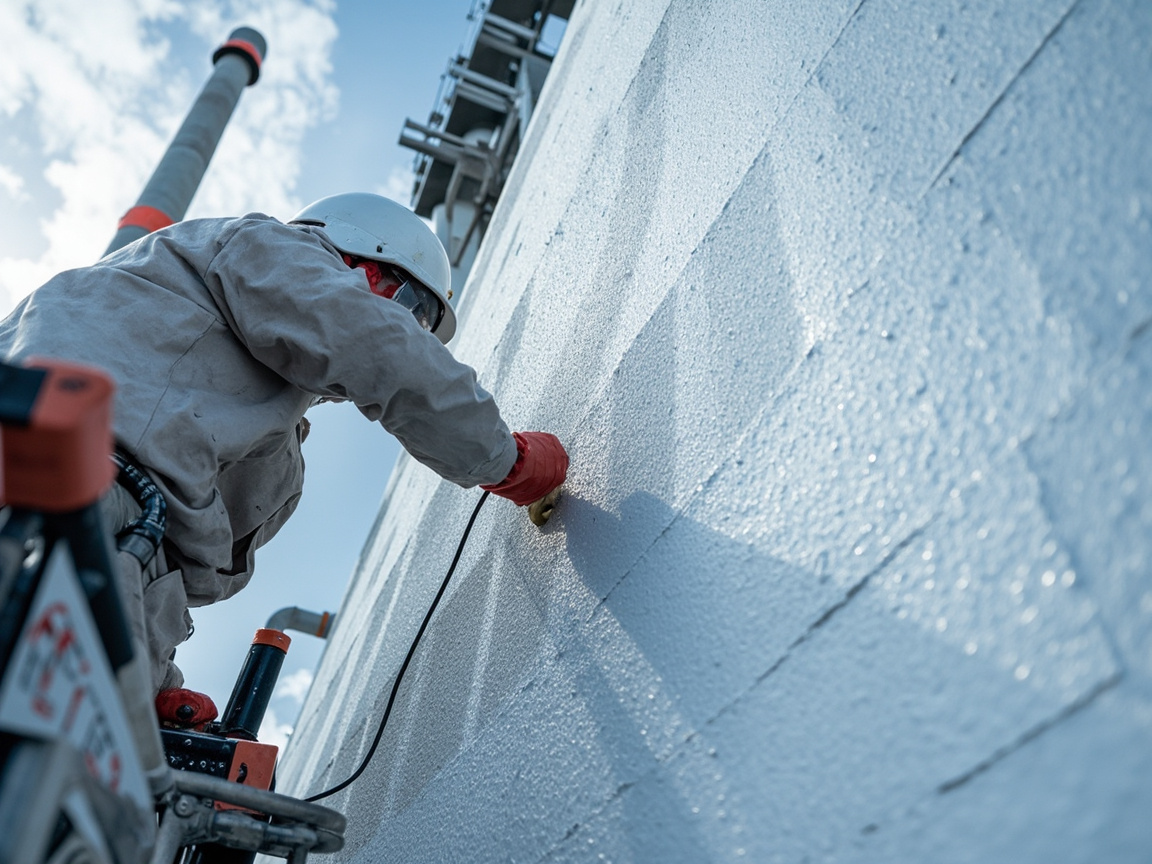
Korrosionsschutz der Außenwand von Schornsteinen
Hoch aufragende Schornsteinstruktur, silberne hitzebeständige Korrosionsschutzbeschichtung
Reaktor in Raffinerien
Große chemische Anlagen, silberne hochtemperaturbeständige Schutzbeschichtung
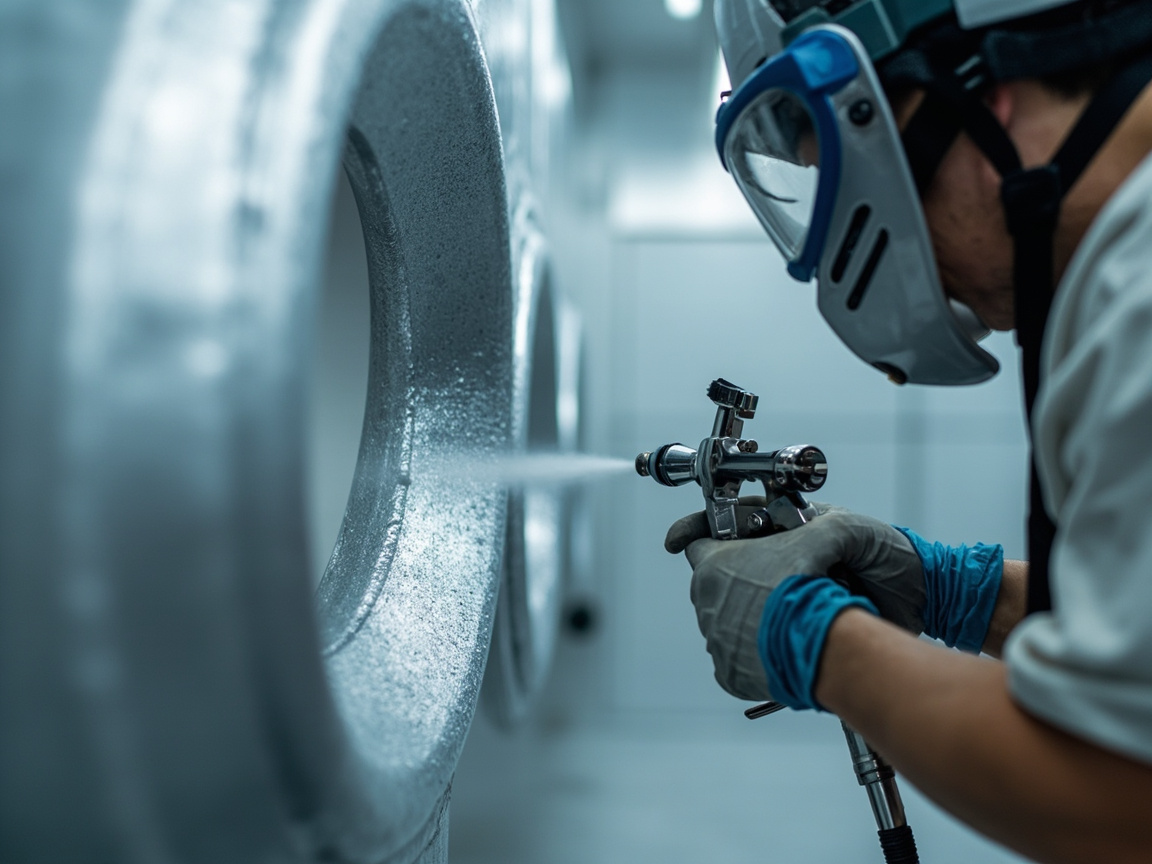
Auftragen von Hochtemperaturlack
Spritzpistole trägt silberne Beschichtung auf, Schutzausrüstung des Arbeiters
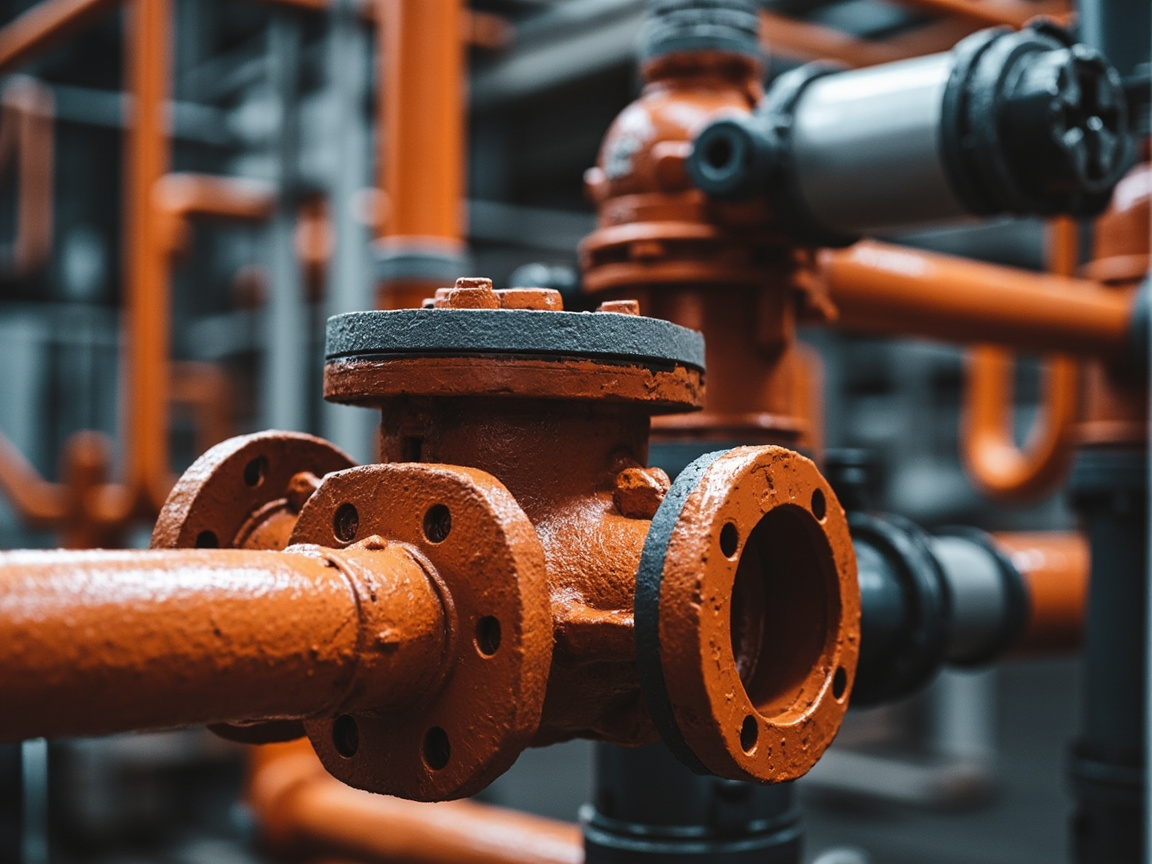
Rohrflansche und Ventile
Hitzebeständiger Beschichtungsschutz für Hochtemperatur-Rohrverbindungen
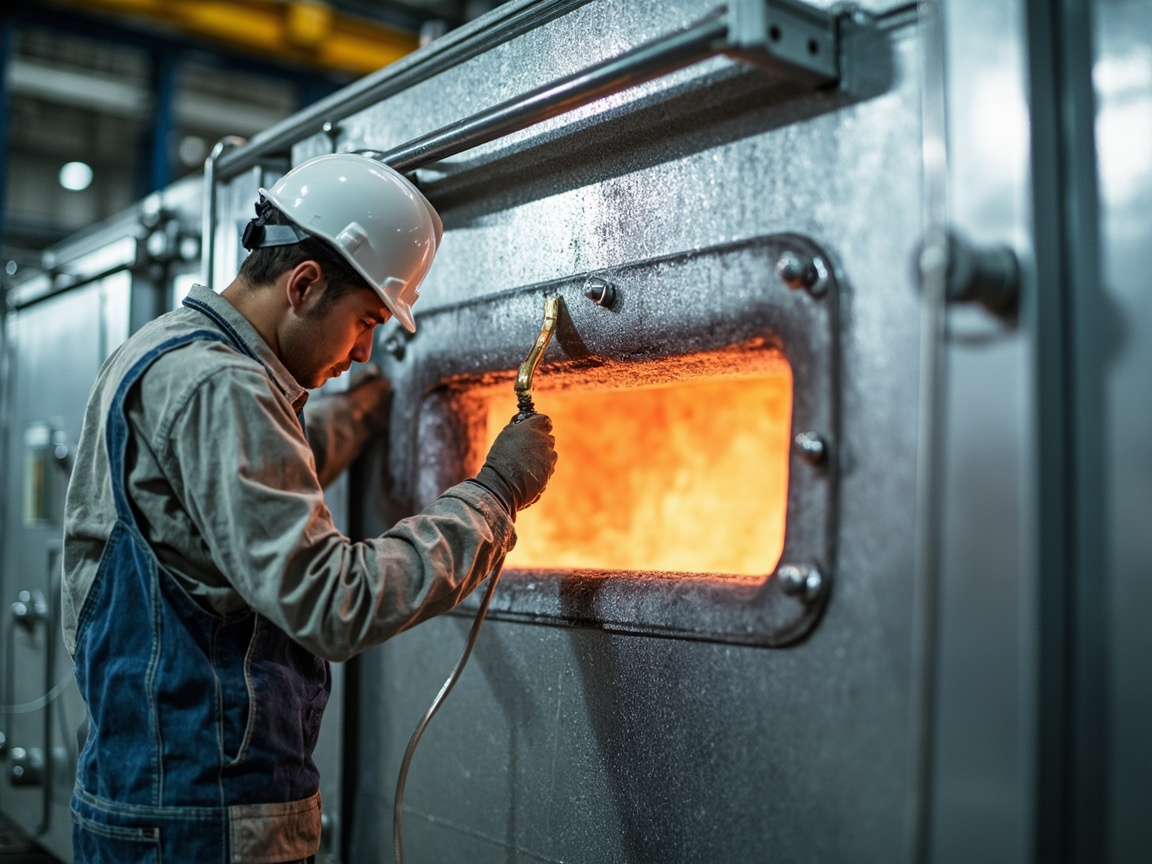
Außenwand des Verbrennungsofens
Industrielle Verbrennungsanlage, silberner Hochtemperaturschutz
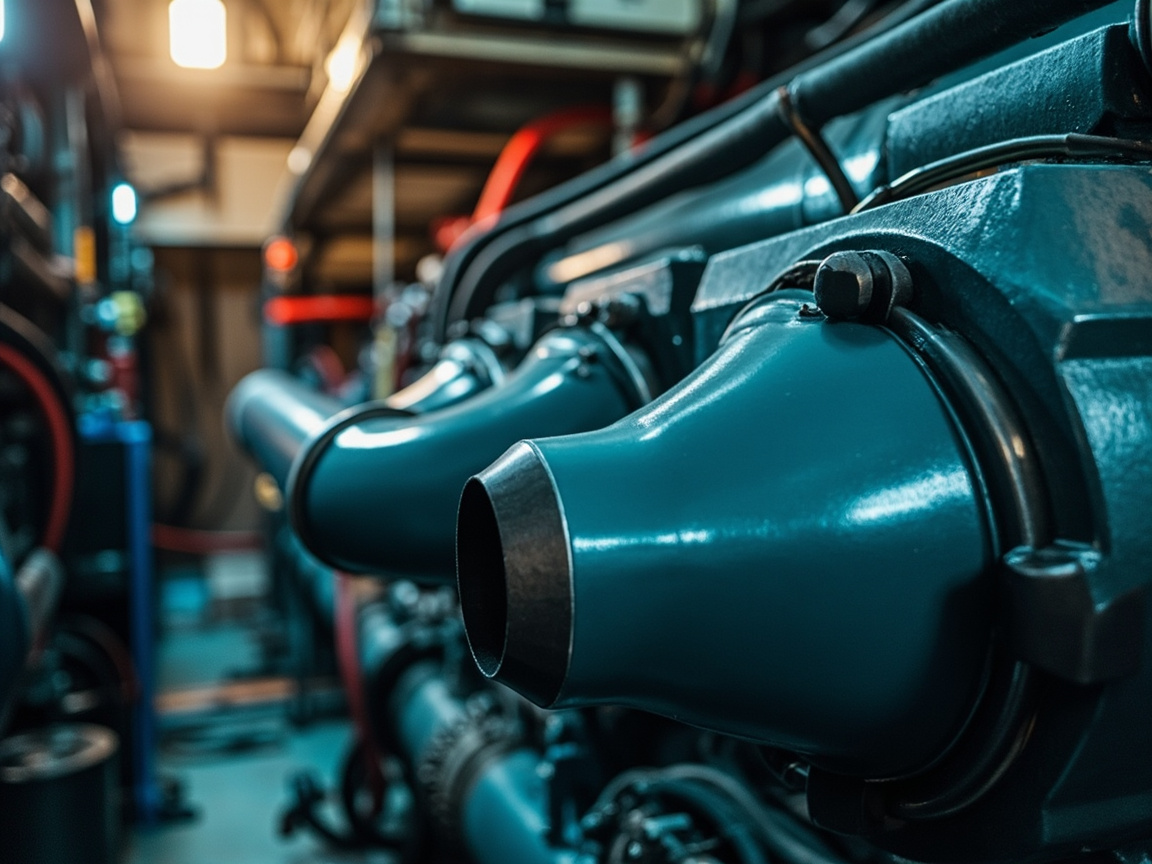
Abgasrohr des Schiffs motors
Hitzebeständige Beschichtung für Hochtemperaturgeräte im Schiffsmaschinenraum
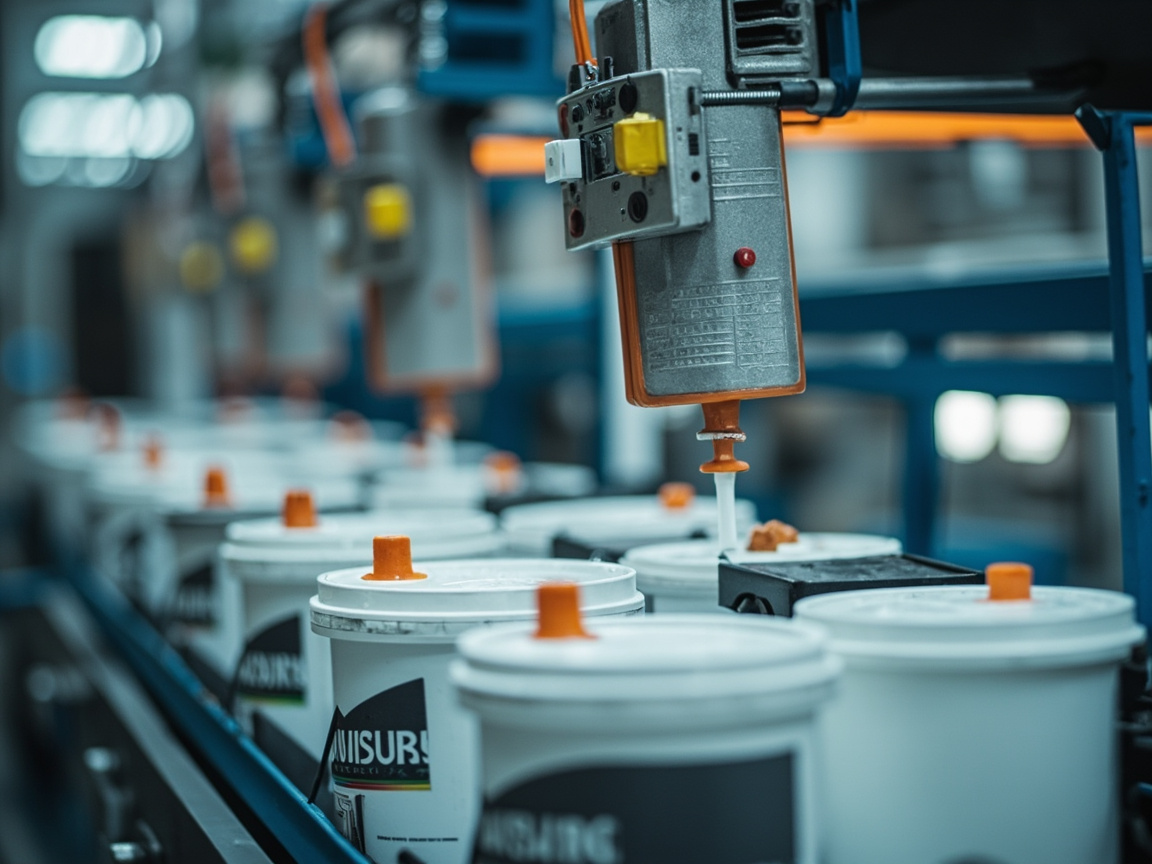
Produktionslinie für Hochtemperaturlack
Abfüllung und Verpackung von Lackfässern, Werksproduktion und Qualitätskontrolle
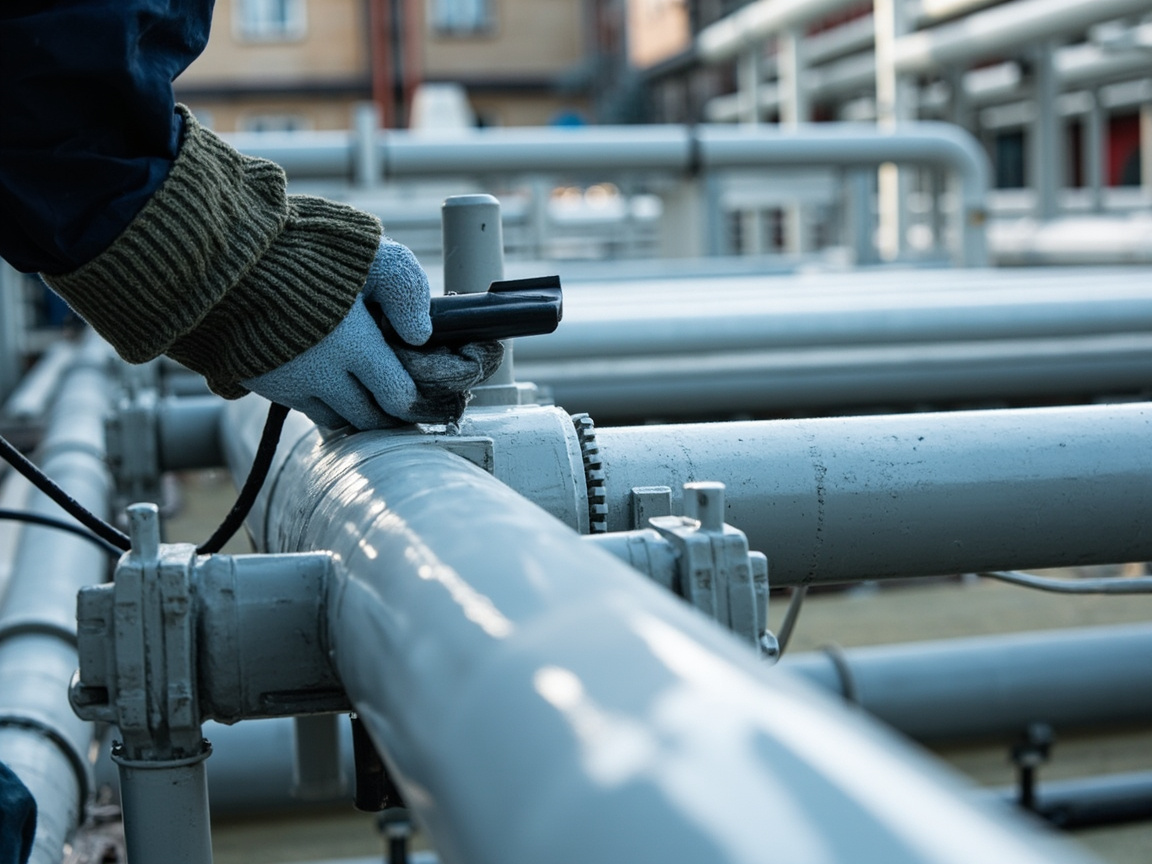
Fernwärmeleitungen
Städtisches Wärmenetz, silberne hochtemperaturbeständige Beschichtung
HäufigeFAQ
HerunterladenZentrum
Technische Spezifikationen des TDS-Produkts
Technical Data Sheet
Entspricht der Norm HG/T 3668-2020
Sicherheitsdatenblatt (MSDS)
Material Safety Data Sheet
16 Kapitel · GB/T 16483-2008
Farbkarte (Produktfarbkarte)
Color Card
Standardfarben stahlgrau / eisenrot
Verarbeitungshinweise
Application Guide
Vollständige Bauanleitung + Maßnahmen zur Mängelbeseitigung
ProjektBeispiele
Sinopec Zhenhai Raffinerie Hochtemperatur-Rohrleitung Silikonbeschichtung
Organische Silikon-Hochtemperaturbeschichtung für die Außenwand des Kessels im Huaneng Yuhuan Kraftwerk
Hochtemperaturlackierlinie für Abgasrohre der SAIC Group
CNOOC Huizhou Petrochemical Delayed Coking Unit Hochtemperatur-Korrosionsschutz
Organische Silikon-Hochtemperaturfarbe·Direkt vom Herstellerwerk
Kostenlose Musterprüfung · Individuelle technische Lösungen · Baubegleitung vor Ort · ISO 9001-zertifiziertes Werk · Schnelle Reaktionszeit innerhalb von 48 Stunden
Ähnliche Artikel & News
Weiterlesen: Fachartikel und Branchentrends von Kexin New Materials