유기실리콘 내열 도료 Silicone Heat-Resistant
단일 성분 유기 규소 내고온 도료 · Si-O 결합 452kJ/mol · 600℃ 장기 안정
유기실리콘 내열 도료(Silicone Heat-Resistant)고성능 2액형(2K) 방청 프라이머로서, 폴리 아마이드 경화제로 경화되는 에폭시 수지가 바인더로 작용하고 초미립 아연 분말(건조 도막 중 함유량 ≥70%)이 주요 방청 안료로 사용됩니다.도막은 강재에 대한 아연의 희생양극식 음극보호 메커니즘을 통해 능동적 방청을 제공합니다. 건조 도막이 국부적으로 손상되어도 주변의 아연 분말이 노출된 강재에 전기화학적 보호를 지속적으로 제공합니다.CompliesHG/T 3668-2020《유기실리콘 내열 도료》2종 규격; 에폭시 MIO(운철) 중도 및 폴리우레탄/불소 상도와 조합하면 도장 계가 중성염무시험 ≥1000시간을 견뎌 ISO 12944의 고부식성 환경 등급 C4-C5 요구를 충족합니다.해협 횡단 교량, 해상 석유 플랫폼, 석유화학 저장탱크, 송전 철탑, 풍력 발전 타워, 대규모 철골 구조물과 같은 주요 공사의 방청 하도료로 널리 사용됩니다.
Products개요
제품 개요: 누구용? 어떤 문제를 해결하는가?
실리콘 내열 도료는 C4-C5 고부식 환경에서 15년 이상의 장기 방식 보호가 필요한 철골 구조물을 위해 설계된 중방식 프라이머입니다.The core problem it solves is: ordinary anti-rust paint fails within 3-5 years in harsh environments such as coastal areas, chemical atmospheres, and high humidity, while silicone heat-resistant paint, through the dual mechanism of "cathodic protection + barrier protection," can provide 15-25 years of long-term protection when combined with intermediate coat and topcoat—significantly reducing life-cycle maintenance costs.
제품 정의
실리콘 내열 도료(Silicone Heat-Resistant), 중국 표준 번호 HG/T 3668-2020, 에폭시 수지(비스페놀 A형, CAS 25068-38-6)와 폴리아미드 경화제(CAS 68410-23-1)를 도막 형성 물질로, 초미립 구상 아연 분말(CAS 7440-66-6, 입경 3-8μm, 건조 도막 중 질량 분율 ≥70%)을 방청 안료로, 자일렌/노말부탄올을 용제 시스템으로 하는 2액형(2K) 상온 가교 경화형 방식 프라이머입니다.
방식 메커니즘:코팅 내 고함량 아연 분말 입자 간 및 아연 분말과 강재 기재 간 연속적인 전도성 경로가 형성된다. 아연의 표준 전극 전위(-0.76V vs SHE)가 철(-0.44V)보다 낮기 때문에, 부식 미세 전지에서 아연이 양극으로 우선 산화 반응(Zn→Zn²⁺+2e⁻)을 일으키며, 방출된 전자는 전도성 네트워크를 통해 강재 표면으로 흘러가 강재를 부식 면제 전위 이하로 음극 분극시킨다. 이것이 바로 "희생 양극 음극 방식"이다. 동시에 아연의 부식 생성물(ZnO, Zn(OH)₂, 염기성 탄산아연 등)이 점차 코팅 공극을 채워 치밀한 2차 차폐층을 형성하는데, 이를 "부식 생성물 자가 치유 효과"라고 한다.
주요 성능 데이터:
- 건조 필름의 아연 분말 함량은 70% 이상입니다(HG/T 3668-2020 2등급 기준 충족).
- 부피 기준 고형분 함량 ≥60% (ISO 3233:1998)
- 박리 접착력 ≥6 MPa (ISO 4624:2016, 시험용 인형 직경 20mm)
- 단일 코팅의 중성염수분무(NSS) 저항성 ≥400시간 (ISO 9227:2022, 교차점에서의 녹 폭 ≤2mm)
- 전체 시스템(80μm 아연 함유 에폭시 + 150μm 운모질 산화철 중간 코팅 + 80μm 폴리우레탄 상도 코팅)은 1000시간 이상의 NSS 저항성을 갖습니다.
- 혼합 도포 시간: 4~8시간 (23°C, 주성분:경화제 = 10:1 w/w)
적용 기판 및 제한:탄소강, 저합금강 및 주철 기재에 적용 가능하며, 블라스팅 등급 Sa2.5(ISO 8501-1:2007)까지 처리되어야 합니다. 아연도금강(아연 표면의 부동태 피막이 전도 경로를 차단하므로 — 사블라스트 전처리 또는 에폭시 프라이머 중간층 권장), 스테인리스강(표면 부동태 피막을 먼저 제거해야 함), 알루미늄 합금(갈바닉 부식 위험 — 아연과 알루미늄의 전위차가 과도함)에는 직접 사용을 권장하지 않습니다. 시공 온도 제한: 표준형 5-40°C(5°C 미만에서는 에폭시-아민 경화 반응 속도가 극히 낮아 코팅 경화가 불완전함).
산업 위상 및 용도:유기실리콘 내열 도료is one of the most widely used primer types in global heavy-duty anticorrosive coating systems (ISO 12944-5:2019 systems A2.08/A3.08/A4.08, etc.), forming a classic triple-protection system with epoxy MIO intermediate coat and PU/fluorocarbon/polysiloxane topcoat. Typical applications include: Akashi Kaikyo Bridge Japan (opened 1998, 100-year design life), Hong Kong-Zhuhai-Macao Bridge (opened 2018, 500,000m² steel box girders), North Sea offshore oil platforms (NORSOK M-501 system certification), etc. According to Grand View Research, the global zinc-rich primer market was approximately USD 2.8 billion in 2023, with Asia-Pacific accounting for 48% share.
ProductsFeatures
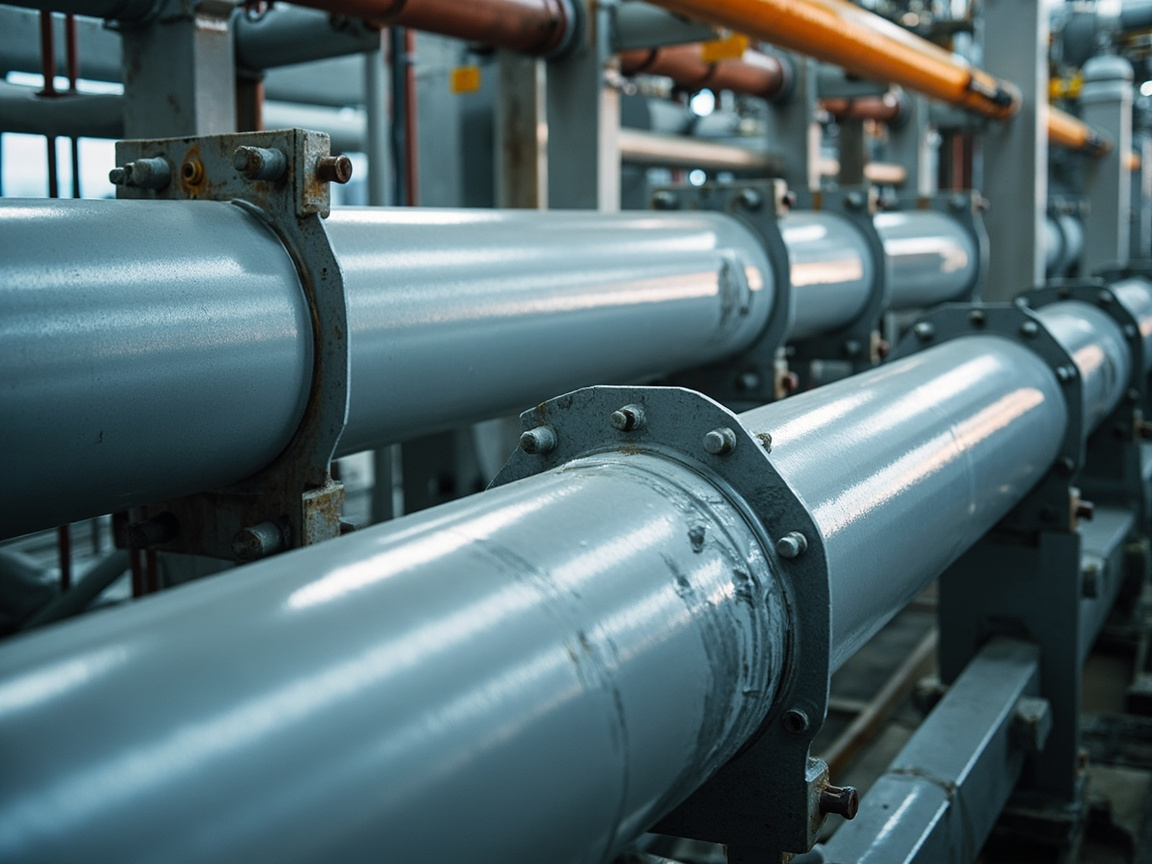
1. 음극 보호(희생 양극) 메커니즘
코팅 건조 도막에 ≥70% 아연 분말이 포함되어 연속 전도성 네트워크를 형성합니다. 아연의 표준 전극 전위(-0.76V)는 철(-0.44V)보다 낮아, 부식이 발생할 때 아연이 우선적으로 산화되며(Zn→Zn²⁺+2e⁻), 전자를 방출하여 강재를 음극 분극시켜 부식 면역 전위에 도달하게 합니다. 코팅에 3-5mm 손상이 있더라도 주변 아연 분말은 노출된 강재에 지속적인 전기화학적 보호를 제공할 수 있으며, 이로 인해 유기 실리콘 내고온 도료의 방청 성능은 물리적 차폐에만 의존하는 일반 방청 프라이머를 훨씬 능가합니다.
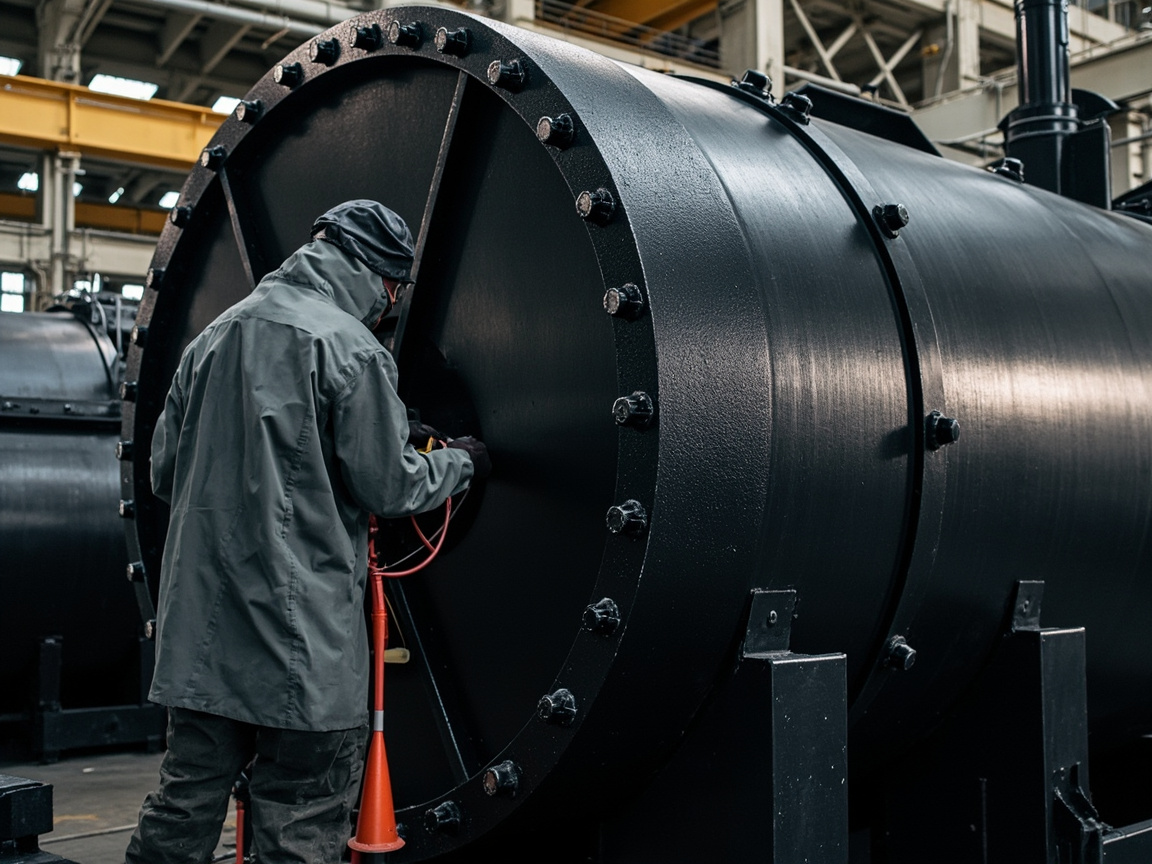
2. 뛰어난 내식성과 내구성
단일 코팅 NSS≥400h(HG/T 3668 2종), 에폭시 운모산화철 중간도료+폴리우레탄 상도도료와 조합한 시스템 후 NSS≥1000h. ISO 12944-2의 C5-M 극심한 부식 환경(해양 비말대)에서 설계 사용 수명 15-25년. 일본 아카시 해협 대교는 1998년 유기규소 내열 도료 시스템을 채택하여 지금까지 25년 이상 코팅이 양호하게 유지되고 있음——실제 사용 수명은 설계값을 훨씬 초과함.
3. 뛰어난 호환성
에폭시 미카 중간도료(MIO 차폐층), 폴리우레탄 상도(내후성 장식층), 불소수지 상도(초내후성 ≥25년), 폴리실록산 상도(고내후성+고내화학성)와 모두 우수한 층간 접착력(인장법 ≥5MPa)을 가집니다. 유기규소 내열도료+에폭시 미카 중간도료+상도는 ISO 12944-5 시스템에서 가장 전형적인 중방식 3층 도장 사양입니다——프라이머는 음극 보호를 제공하고, 중간도료는 두께와 물리적 차폐를 제공하며, 상도는 내후성과 장식을 제공합니다.
4. 다양한 건설 환경에 대한 폭넓은 적응성
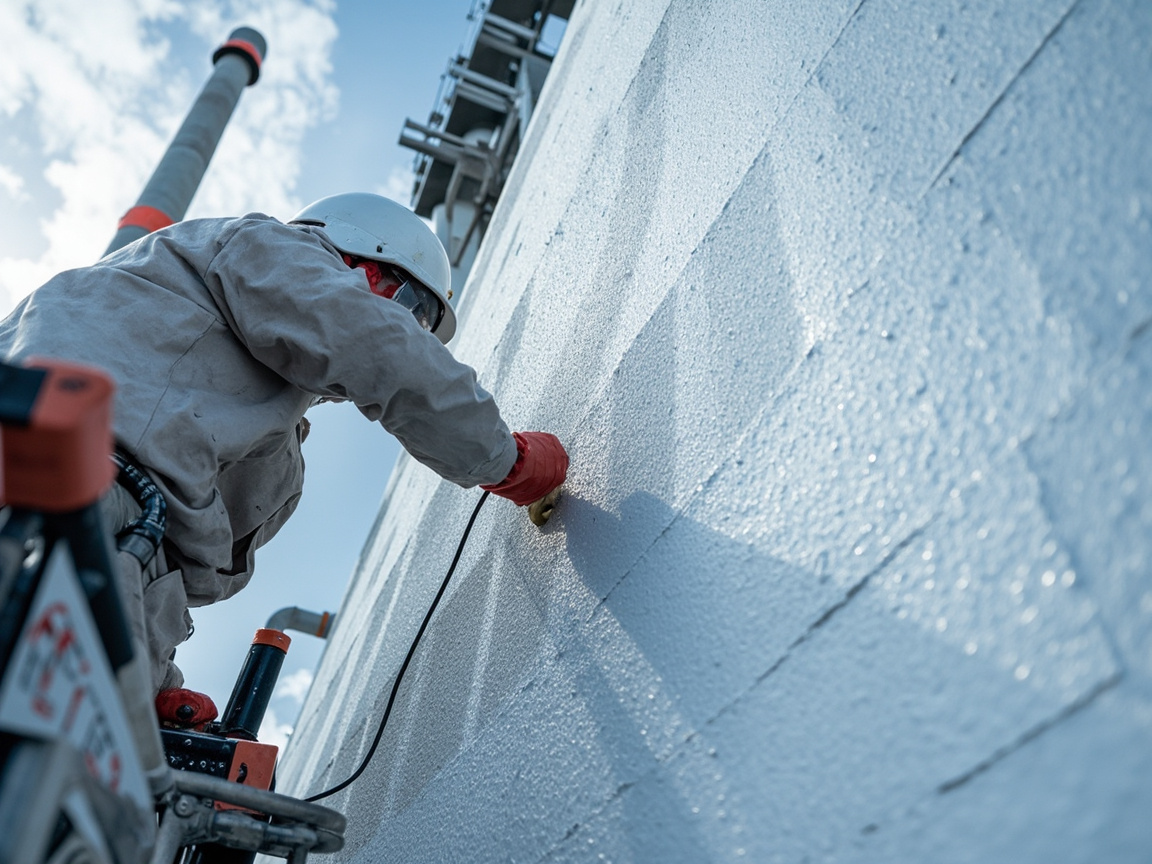
무기 스프레이(노즐 0.43-0.53mm, 15-25MPa), 에어 스프레이 및 브러시/롤러 도장(소면적 보수) 지원. 단일 도막 건조 두께 60-80μm, 혼합비 10:1(w/w), 혼합 사용 가능 시간 4-8시간(23°C). 넓은 온도 범위 시공 가능(5-40°C), 저온형 배합은 -5°C까지 가능. 스프레이 도중 아연 분말 침전 방지를 위해 지속적인 교반 필요 — 에어 교반기가 장착된 압력 탱크 사용을 권장하여 도료 균일성 확보.
5. 프라이머 납땜성
전용 배합(건조 도막 15-25μm)은 공장 프라이머로 사용 가능하며, 강구조물 프리패브 공장에서 도장 후에도 강재의 용접 및 절단 가공이 가능합니다. 용접 흄은 직업적 노출 한계치(GBZ 2.1-2019)를 충족하며, 용접부 X선 검사 합격률에 영향을 미치지 않습니다. 강구조물 자동화 라인 스프레이 도장에 적합하며, 도장 후 3-5분 이내에 운반 및 적재가 가능합니다. 주의: 전용 공장 프라이머 배합만이 용접성을 가지며, 표준형 건조 도막 60-80μm는 용접에 적합하지 않습니다.
6. 환경 규정 준수 · 글로벌 표준
HG/T 3668-2020(중국) 표준 2등급, ISO 12944-5:2019 시스템 번호 A2.08/A3.08/A4.08, NORSOK M-501:2022(노르웨이 석유 산업) 시스템 1, SSPC Paint 20(미국) 아연 함유 프라이머 2형(아연 분말 77% 이상)을 준수합니다. VOC(휘발성 유기 화합물)<420g/L(GB 30981-2020),可通过ROHS 2011/65/EU和REACH (EC) 1907/2006규정 준수Testing。Products碳足迹约2.8kg CO₂e/kg(摇篮到大门,SimaPro 9.5계산)——低于무기 징크 리치 프라이머(3.5kg CO₂e/kg)。
기술Parameters
물리화학적 파라미터
건조 및 성능
• 2024년 3월, 국가 도료 품질 검사 및 시험 센터 시험 보고서 (번호: NTC-2024-0315-ZR)
· HG/T 3668-2020《유기규소 내고온 도료》제2류 지표
이 표의 데이터는 표준 실험실 조건(23±2°C, 50±5%RH)에서의 일반적인 값입니다. 실제 값은 기판 상태, 시공 과정 및 환경 조건에 따라 약간씩 달라질 수 있습니다. 배치 COA(인증서)를 받으시려면 기술 지원팀에 문의하십시오.
ApplicationProcess
표면 처리
샌드블라스팅으로 Sa2.5(ISO 8501-1:2007) 등급을 충족하고, 표면 조도 Rz는 40-75μm이어야 합니다. 수동 녹 제거는 St3 등급 이상이어야 합니다. 그리스는 SSPC-SP1 용제를 사용하여 제거해야 합니다. 프라이머 도포(RH)는 샌드블라스팅 후 4시간 이내에 완료해야 합니다.<50%可延至8h)。禁忌:雨天/雾天/기재 온도低于露点3°C时禁止Application。
도료 혼합
주성분을 3~5분간 저어 아연 분말이 완전히 고르게 분산되도록 합니다. 경화제를 10:1(중량비)로 첨가하고 3~5분간 더 저어줍니다. 23°C에서 15~30분간 방치하여 경화시킵니다. 아연 분말이 침전되는 것을 방지하기 위해 사용 중에는 지속적으로 저어주어야 하며, 공압 믹서 사용을 권장합니다. 혼합 후 사용 가능 시간은 23°C에서 4~8시간입니다. 이 시간 이후에는 희석하여 사용하지 마십시오.
하도 시공
에어리스 스프레이(권장): 노즐 0.43-0.53mm/0.017-0.021인치, 압력 15-25MPa. 에어 스프레이: 노즐 1.5-2.0mm, 압력 0.3-0.5MPa. 브러시/롤러 코팅은 작은 면적의 사전 코팅 및 보수에만 적합합니다. 단일 코팅 건조막 두께(DFT) 60-80μm. 용접부, 모서리 등에 사전 코팅하십시오.
건조 및 재도장
표면 건조 시간 ≤ 1시간(23°C), 완전 건조 시간 ≤ 24시간. 최소 재도장 간격 8시간(23°C). 최대 재도장 간격 7일 - 이 간격을 초과할 경우 표면의 아연염(염기성 탄산아연)을 제거하기 위해 샌드블라스팅(저압 0.2-0.3MPa, 비금속 연마재)이 필요합니다. 도포층 구성: 에폭시 운모 산화철 중간층 100-150μm → 폴리우레탄/불소탄소 상도층 50-80μm × 2.
검사 및 승인
DFT 측정(ISO 2808:2019, SSPC-PA2): 측정 지점의 80% 이상이 지정된 값 이상, 측정 지점 없음<80%规定值。부착력Testing(ISO 4624 인장박리 시험或ISO 2409크로스 컷법)。핀홀 탐지(젖은 스펀지 방법,67.5V/90V)。외관 검사:无흐름/漏涂/起泡/크레이터/아연 분말不균일。
적용 분야Field/Area
석유화학 고온 배관
은색 알루미늄 분말 내열 코팅, 배관 설비 보온 및 방식
발전소 보일러 외벽
대형 보일러 설비, 흑색 내고온 코팅
자동차 배기관 도장
은색 내열 코팅, 자동차 배기 시스템 부품
산업용 오븐 내벽
고온 설비 내부 은색 코팅 보호
굴뚝 외벽 방식
높은 굴뚝 구조물, 은색 내열 방식 코팅
정유공장 반응기
대형 화학 설비, 은색 내고온 보호 코팅
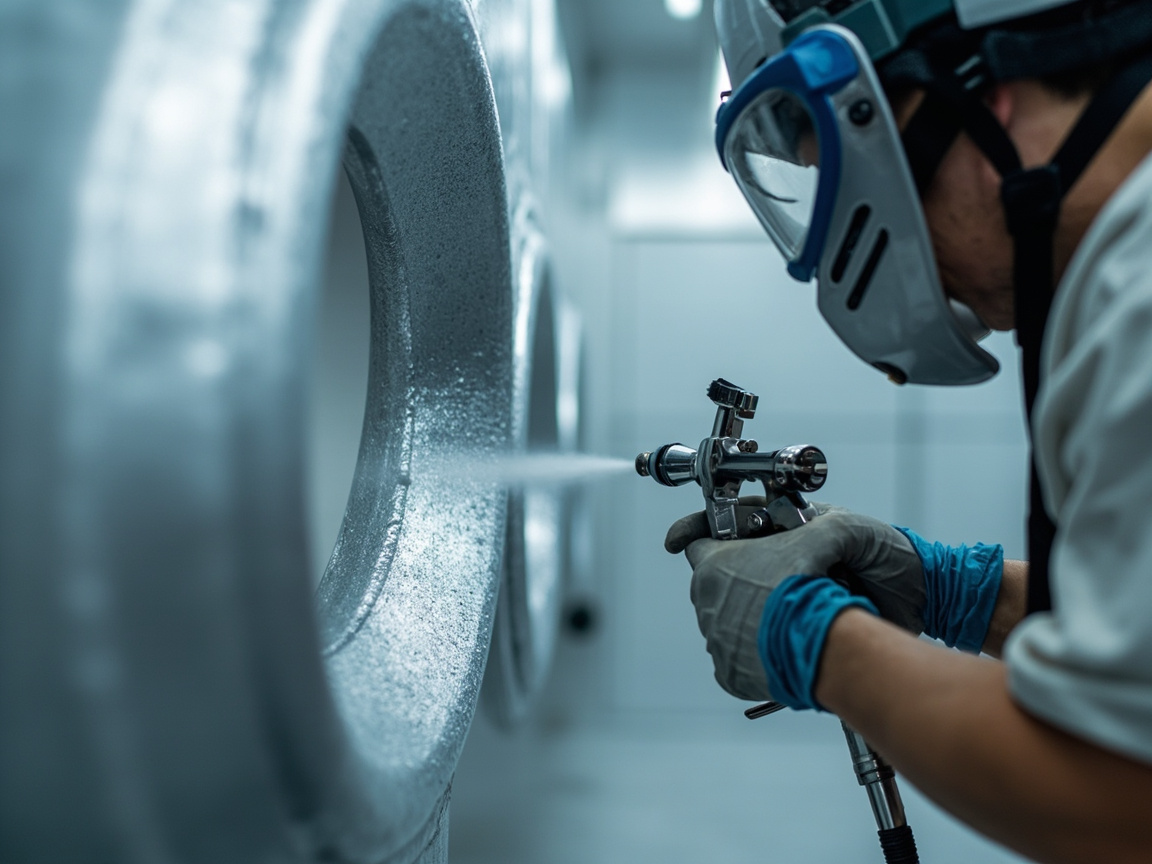
내열 도료 스프레이 시공
스프레이 건으로 은색 도료 도장, 작업자 보호 장비
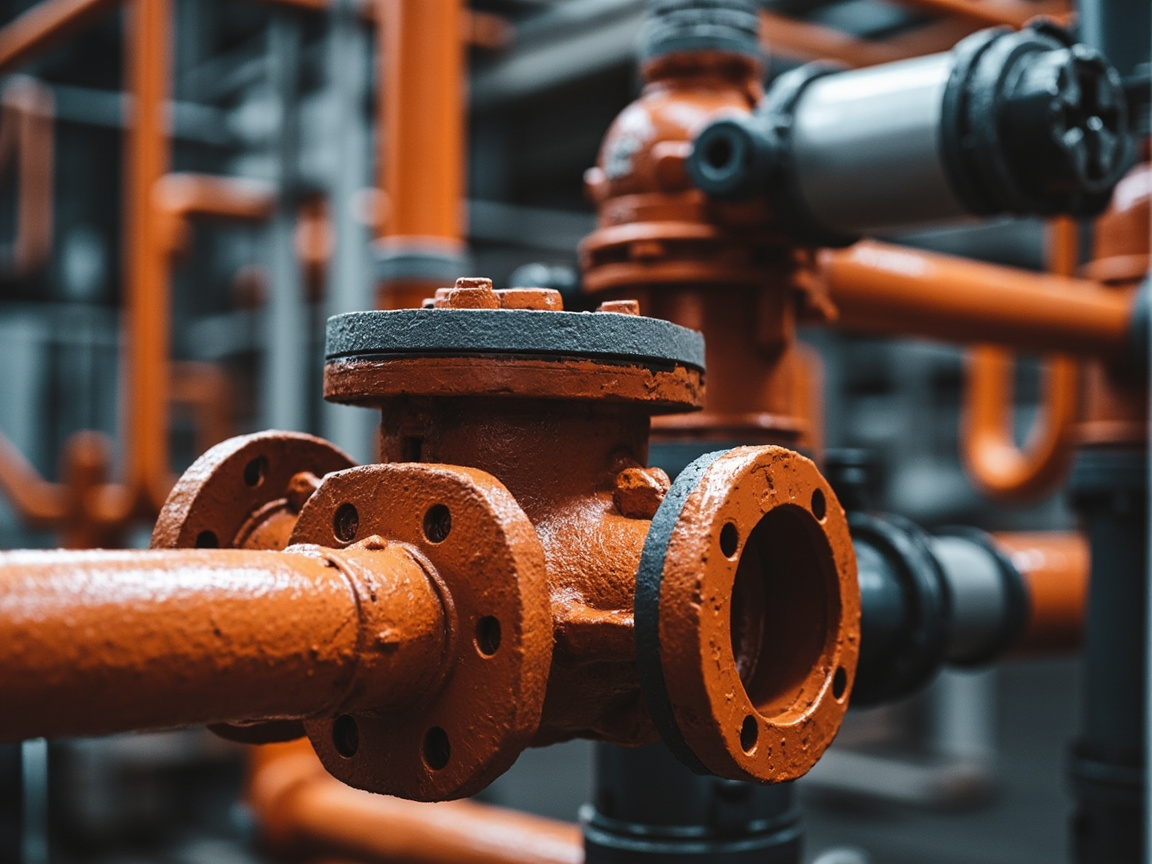
배관 플랜지 및 밸브
고온 배관 연결부 내열 도장 보호
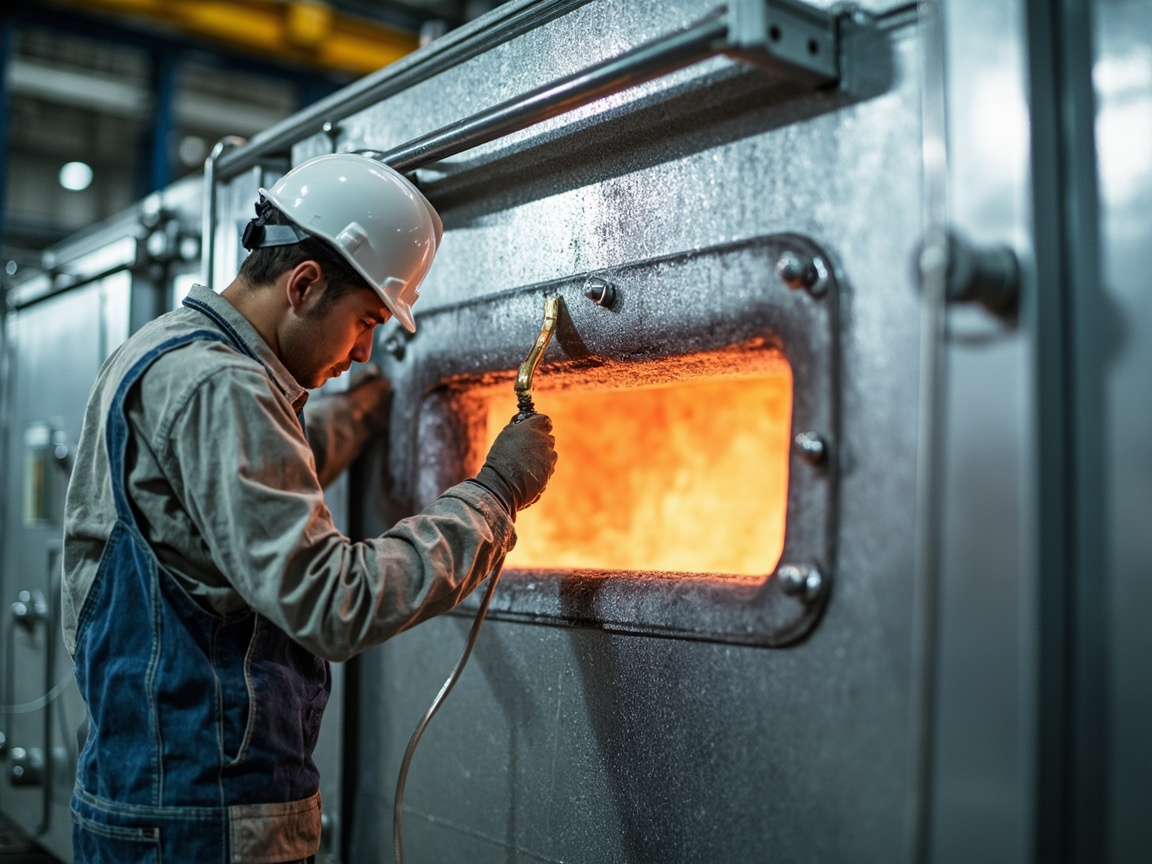
소각로 외벽
산업용 소각 설비, 은색 내고온 보호
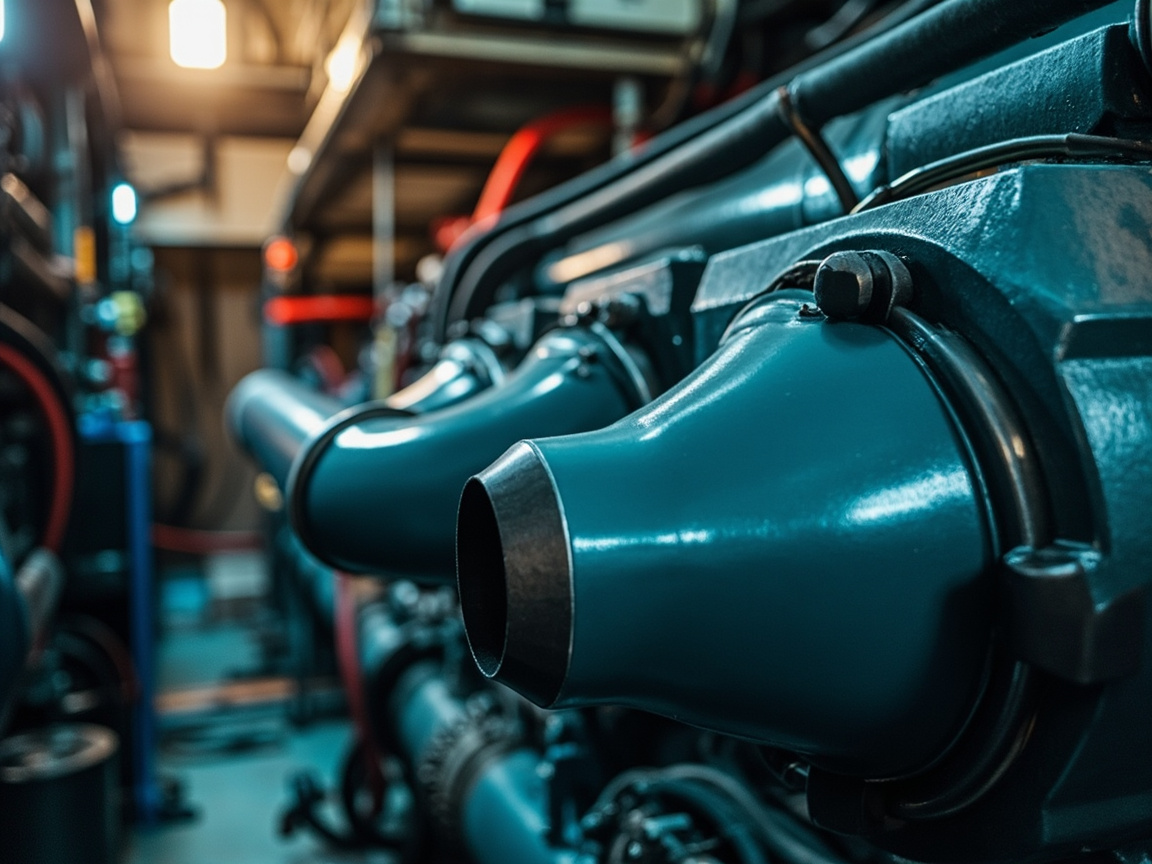
선박 엔진 배기관
선박 기관실 고온 설비 내열 도장
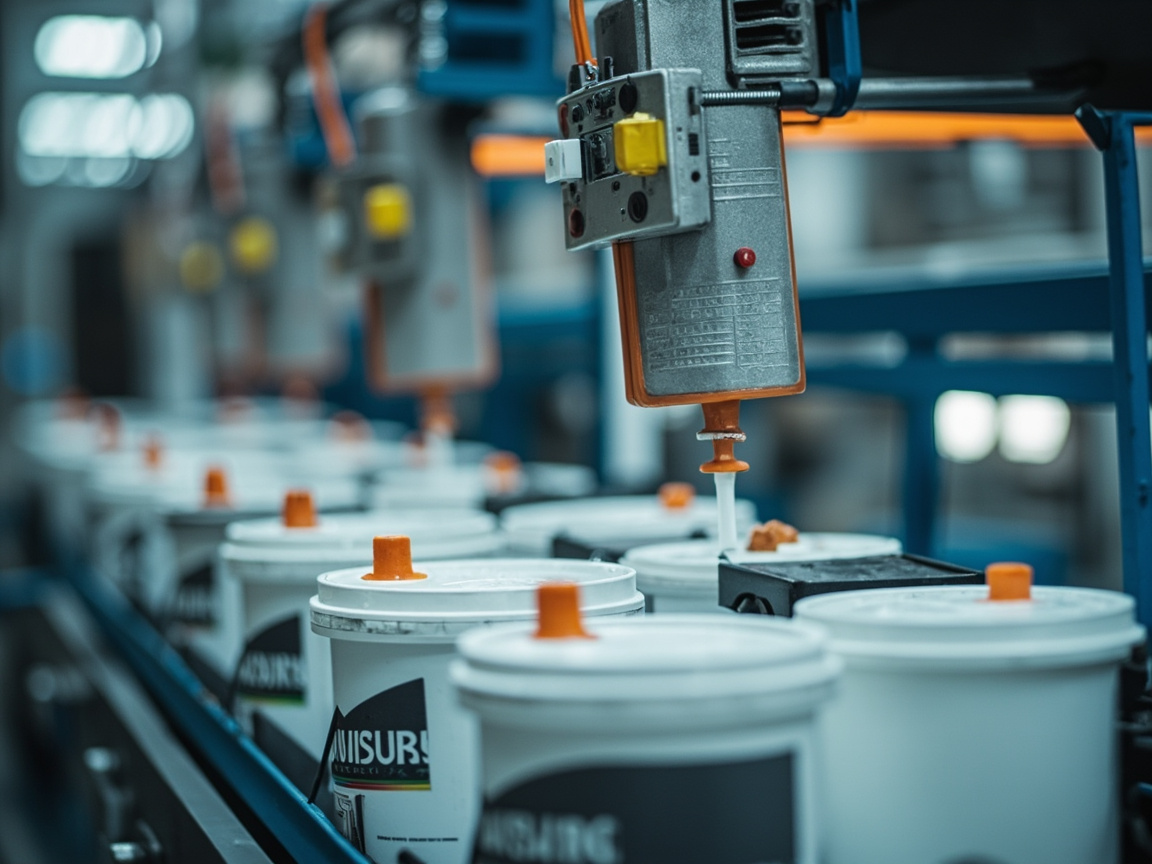
내열 도료 생산 라인
도료 통 충전 포장, 공장 생산 품질 검사
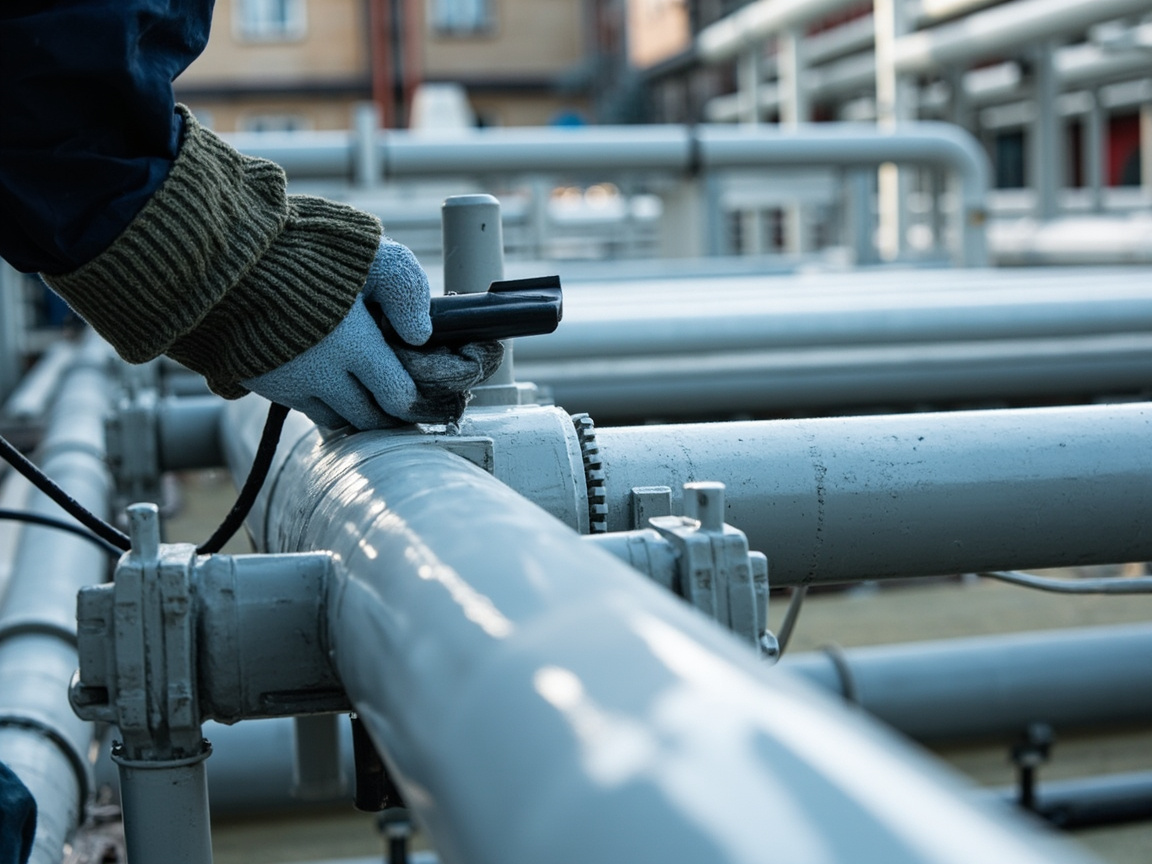
집중 난방 배관
도시 열 공급 네트워크, 실버 내고온 코팅
자주 묻는FAQ
공사사례
중국석유화공 Zhenhai Refining & Chemical 고온 배관 유기규소 코팅
Huaneng Yuhuan Power Plant 보일러 외벽 실리콘 내고온 도장
SAIC Motor 배기관 내열 도료 도장 라인
CNOOC Huizhou Petrochemical Delayed Coking Unit High-Temperature Corrosion Protection
유기규소 내열 도료·공장 직공급
무료 샘플 테스트 · 맞춤형 기술 솔루션 · 현장 시공 안내 · ISO 9001 인증 공장 · 48시간 이내 신속 대응