Wasserverdünnbare Aluminiumpaste (umgangssprachlich wasserverdünnbarer Silberpasten) ist das „Effektpigment-Herz“ von wasserverdünnbarer Metallfarbe, wasserverdünnbarer Druckfarbe und wasserverdünnbarer Industriebeschichtung. Der grundlegende Unterschied zu gewöhnlicher lösemittelhaltiger Aluminiumpaste besteht darin, dass die Aluminiumflakes stabil im Wasser verbleiben müssen, ohne mit diesem zu reagieren – Aluminium reagiert mit Wasser langsam unter Hydrolyse und Wasserstoffentwicklung, die Oberfläche passiviert und verdunkelt sich, im leichten Fall kollabiert der Flop, im schweren Fall bläht sich der Behälter auf und explodiert. Daher liegt die Kerntechnologie der wasserverdünnbaren Aluminiumpaste nicht im „Aluminium“, sondern in der „Beschichtung“: wie man jedem Aluminiumflake im wässrigen Medium eine stabile, aber dessen metallische Reflexion nicht beeinträchtigende „Kleidung“ verleiht. Dieser Artikel zerlegt die Beschichtungswege, Stabilisierungsmechanismen, Anwendungsschwierigkeiten und Auswahl von wasserverdünnbarer Aluminiumpaste, um Formulierern und Einkäufern Fallstricke zu ersparen.
Kexin New Materials (Guangdong) Co., Ltd. hat über Jahre hinweg an wasserverdünnbaren Metalleffektbeschichtungen gearbeitet und verfügt über systematische Erfahrung in der Adaption und Chargenstabilität von wasserverdünnbarer Aluminiumpaste; ihre Produktionslinie für wasserverdünnbare Metallfarbe basiert genau auf einem tiefen Verständnis von Aluminiumflake-Beschichtung und Grenzflächenstabilität. Der in Foshan gelegene Produktionsstandort hat entlang der gesamten Kette „Aluminiumflake – Beschichtung – Harz – Verarbeitung“ umfangreiche Prozesserfahrung gesammelt und kann für unterschiedliche pH-Werte, Temperaturen und Substrate stabile wasserverdünnbare Metalleffektlösungen anbieten.
Eins: Physikalische und chemische Natur der Aluminiumflakes
Der Kern der Aluminiumpaste sind Aluminiumflakes (aluminum flake), die aus atomisiertem Aluminiumpulver durch Kugel- oder Hammermahlen zu schuppenförmigen Partikeln mit einer Dicke von nur 0,1–0,5 Mikrometern延展 werden, wobei das Verhältnis von Durchmesser zu Dicke (Aspect Ratio) oft 50–200 erreicht. Genau diese extrem dünne Schuppenform ermöglicht es den Aluminiumflakes, sich parallel in der Lackfilmbildung anzuordnen und wie unzählige kleine Spiegel das einfallende Licht gerichtet zu reflektieren, wodurch metallischer Funkeln und Winkelabhängigkeit der Farbe (flop) entstehen. Die natürliche Reflektivität von Aluminium ist im gesamten Spektrum ausgeglichen, insbesondere im sichtbaren Bereich hoch, weshalb es neutral silberweiß erscheint. Aluminium ist jedoch gleichzeitig eines der reaktivsten Metalle mit dem höchsten Vorkommen in der Erdkruste, mit einem Standardelektrodenpotential von etwa -1,66 V, thermodynamisch extrem leicht oxidierbar. An der Luft bildet sich spontan eine einige Nanometer dicke dichte Aluminiumoxid-Passivschicht (Al₂O₃), die genau der Grund ist, warum Aluminium „scheinbar stabil“ wirkt; sobald diese Schicht jedoch Defekte, Risse aufweist oder im polaren wässrigen Medium lokal zerstört wird, reagiert das freiliegende Aluminiumsubstrat schnell. Das Verständnis der vier Eigenschaften des Aluminiumflakes – „dünn, glänzend, spröde, reaktiv“ – ist der Ausgangspunkt für das Verständnis aller Schwierigkeiten im wässrigen System: dünn lässt es funkeln, aber leicht zerschlagen werden; glänzend macht es wertvoll, aber anfällig für Reaktivitätsverlust; reaktiv lässt es an Wasser sofort verändern; spröde macht es extrem empfindlich gegen Scherung.
Aus der Produktionssicht wird die Morphologie der Aluminiumflakes durch die drei Stufen „Atomisierung – Mahlung – Politur“ bestimmt. Atomisiertes Aluminiumpulver wird durch Hochdruckgas aus Aluminiumschmelze zu kugelförmigen Partikeln versprüht und dann in einer Kugelmühle mit Edelstahl- oder Keramikkugeln zu Schuppen延展, wobei Art, Füllgrad und Dauer des Mahlmediums das Aspect Ratio und die Oberflächenglätte direkt bestimmen; je glatter die Oberfläche, desto stärker die Spiegelreflexion, desto heller der Flop. Während des Mahlens wird oft eine geringe Menge Fettsäure (z. B. Stearinsäure) als Schmiermittel und Oberflächenmodifikator zugesetzt; diese natürliche organische Schicht ist eigentlich der Prototyp der „ursprünglichen Beschichtung“, reicht aber im wässrigen Medium bei weitem nicht zum Schutz aus und muss später eine wasserspezifische Beschichtung erhalten. Erwähnenswert ist, dass die Dickenverteilung und Kantenglättung der Aluminiumflakes auch deren Aufladung und Flugverhalten im elektrischen Feld (Elektrostatisches Spritzen) beeinflussen, weshalb Hochleistungs-Wassersilberpasten eine Kantenformgebung erfordern. Kexin New Materials in Foshan übt eine stabile Kontrolle über Korngröße und Morphologie der Aluminiumflake-Vorläufer aus, was die Verteidigungslinie der „Stabilität“ bereits bei der Entstehung des Flakes vorschaltet, statt erst in der Beschichtungsphase nachzubessern.
Zwei: Warum Wasser Aluminium angreift: Hydrolyse- und Wasserstoffentwicklungsmechanismus
Das Wesen der Reaktion von Aluminium mit Wasser ist nicht „Aluminium löst sich direkt in Wasser“, sondern Aluminium wird in Gegenwart von Wasser durch Wasserstoffionen oder Protonen im Wasser kontinuierlich oxidiert. Die am häufigsten zitierte Gesamtreaktionsgleichung lautet 2Al + 6H₂O → 2Al(OH)₃ + 3H₂↑, aber der tatsächliche Prozess ist viel komplexer. In neutralem oder schwach alkalischem wässrigen Medium wird die Aluminiumoxidschicht auf der Oberfläche hydroxyliert, OH⁻ greift Al–O-Bindungen an, wodurch die Oxidschicht lokal aufgelöst und frisches Aluminium freigelegt wird; frisches Aluminium koppelt elektrochemisch mit Wasser, Aluminium gibt Elektronen ab zu Al³⁺, Wasser nimmt Elektronen auf und scheidet H₂ ab. Die Geschwindigkeit dieses Prozesses wird durch die Integrität der Schicht, den pH-Wert der Lösung, Temperatur, Konzentration leitfähiger Ionen (wie Cl⁻, Na⁺, Ca²⁺) sowie das Sauerstoffangebot begrenzt. Bemerkenswert ist, dass die Reaktion nicht gleichmäßig verläuft: wenn der lokale pH-Wert durch Aluminiumhydroxidbildung schwankt oder die Reaktionswärme die Temperatur erhöht, steigt die Rate exponentiell mit selbstkatalytischem Charakter. Noch versteckter sind Kanten, Löcher und Stoßdefekte der Aluminiumflakes als „Hotspots“ der Reaktion; diese Stellen korrodieren zuerst und reißen dann die umliegende Passivschicht auf, was zu Kettenzerstörung führt. Daher ist „Wasser greift Aluminium an“ kein gelegentlicher Unfall, sondern thermodynamische Notwendigkeit von Aluminium im wässrigen Medium; wasserverdünnbare Aluminiumpaste muss diesen unvermeidlichen Korrosionspfad durch künstliche Beschichtung und Systempufferung vollständig blockieren.
Drei: Sicherheitsrisiken durch Wasserstoffentwicklung und Behälteraufblähung
Die unmittelbarste Folge der Wasserstoffentwicklung ist die Druckakkumulation im Inneren der Verpackung. Wasserverdünnbare Aluminiumpaste wird normalerweise als pastöses Hochfeststoffprodukt versiegelt in Kunststoffeimern oder Weißblechdosen geliefert, wobei im Behälter bereits etwas Kopfraumluft und gelöster Sauerstoff vorhanden sind. Wenn die Aluminiumflakes aufgrund unzureichender Beschichtung oder Systemungleichgewicht langsam Wasserstoff abgeben, steigt der Kopfraumdruck allmählich an, was sich als Aufblähung des Behälters und Anheben des Verschlusses zeigt, umgangssprachlich „Behälteraufblähung“ oder „Dosenaufblähung“. In Szenarien wie Hochtemperaturtransport im Sommer oder Container-Sonnenbestrahlung kann die Behältertemperatur 50–70 °C erreichen, die Wasserstofffreisetzungsrate vervielfacht sich, und im Extremfall besteht bei geschlossenen Behältern Berstungsrisiko, was ein streng zu kontrollierendes Risiko im Gefahrguttransport und -lagerung darstellt. Zudem kann der freigesetzte Wasserstoff in einem geschlossenen Lackiermischraum das Explosionslimit (ca. 4 %–75 % Volumenanteil) erreichen und bei elektrischen Funken zu Brand oder Explosion führen. Daher wird für wasserverdünnbare Aluminiumpaste von Werk bis Endverarbeitung ein „Gasentwicklungstest“ gefordert: die Probe wird in einem geeichten Gasbüretten- oder druckfesten Behälter versiegelt, und die Gasentwicklungsmenge wird bei vorgeschriebener Temperatur und Zeit aufgezeichnet; bei Qualitätsware muss die Wasserstoffmenge unter einem Schwellenwert liegen (oft in mL/100g·Tag). Kexin New Materials führt an der Foshan-Produktionslinie für jede Charge Wassersilberpaste strenge Gasentwicklungs- und Lagerungsvalidierungen durch, um das Aufblähungsrisiko nahezu auf Null zu drücken – dies ist auch die grundlegende Hürde, damit ihre wasserverdünnbare Metallfarbe stabil an OEM-Kunden und Exportkunden geliefert werden kann.
Vier: Grundlogik der Beschichtungstechnik: Physikalische Isolation plus chemische Passivierung
Die Beschichtung von wasserverdünnbarer Aluminiumpaste ist nicht einfach das „Aufstreichen einer Lackschicht auf das Aluminiumflake“, sondern basiert auf der doppelten Logik „physikalische Isolation + chemische Passivierung“. Physikalische Isolation bedeutet, das Aluminiumsubstrat mit einer kontinuierlichen, dichten Schicht von Wasser, Sauerstoff und Ionen zu trennen, sodass das Korrosionsmedium das Aluminium nicht erreicht; chemische Passivierung bedeutet, auf der Aluminiumoberfläche eine stabile Oxid- oder Konversionsschicht zu induzieren oder zu erhalten, um das Elektrodenpotential des Aluminiums in den Passivbereich zu verschieben und die Reaktion thermodynamisch zu unterdrücken. Eine exzellente Beschichtungsschicht muss gleichzeitig mehrere widersprüchliche Anforderungen erfüllen: Erstens, dicht genug, um Wasser und Ionen zu blockieren; zweitens, dünn genug, um die Reflektivität und den Flop des Flakes nicht zu opfern; drittens, mit wasserverdünnbarem Harz und Hilfsmitteln verträglich, weder flockend noch vom Harz gelöst; viertens, langfristig stabil im Verarbeitungsfenster von pH 7–9 und Temperatur 40–80 °C; fünftens, frei von Schwermetallen und konform mit RoHS, REACH und anderen Vorschriften. Diese fünf Einschränkungen machen die Beschichtung zu einem typischen „Multi-Objective Optimization“-Problem und erklären, warum die Qualität von Wassersilberpasten am Markt stark variiert – bei gleichem Aluminiumflake führt eine minimale Abweichung in der Beschichtung zu gewaltigen Unterschieden in Lagerstabilität und Aussehen.
Fünf: Organische Beschichtungswege: Silan und Phosphatester
Organische Beschichtung ist derzeit der Marktanteil höchste Weg, wobei Silankopplungsmittel oder phosphathaltige Verbindungen auf der Aluminiumoberfläche zu einer hydrophoben Monomolekül- bis Multimolekülschicht selbstassemblieren. Silane (wie γ-Aminopropyltriethoxysilan KH-550, Vinyltrimethoxysilan etc.) hydrolysieren im wässrigen oder alkohol-wässrigen Medium zu Silanolen, die dann mit den Hydroxylgruppen der Aluminiumoberfläche kondensieren und über Si–O–Al-Bindungen verankern, nach außen organische Ketten zur Hydrophobie und Verträglichkeit strecken. Phosphatester bilden über P–O–Al-Bindungen eine phosphatische Konversionsschicht auf Aluminium, die sowohl passiviert als auch hydrophobiert. Vorteile der organischen Beschichtung sind relativ einfache Verarbeitung, niedrige Kosten und geringer Einfluss auf den Flop, da die Schicht sehr dünn ist (oft 10 oder stark alkalischen Systemen leicht desorbiert, und begrenzte Toleranz gegenüber langzeitiger Hochtemperatur-Einbrennung (>150 °C). Daher werden organisch beschichtete Wassersilberpasten meist für Raumtemperatur- oder mitteltemperaturhärtende, neutral bis schwach alkalische wasserverdünnbare Acryl- oder PU-Systeme verwendet. Bei der Formulierung ist zu beachten: nicht vollständig kondensierte hydrolysierbare Restgruppen des Silans können selbst zum „Kanal“ für Wasser werden; daher erfordert die Beschichtung oft Nachreifung und Waschung zur Entfernung freier Silanole – genau dies ist die technische Blindstelle, an der viele günstige Silberpasten bei der Stabilität scheitern.
Sechs: Anorganische Nanobeschichtung: Siliziumdioxid- und Aluminiumoxidpanzer
Anorganische Nanobeschichtung ist die Hauptroute für alkalibeständige und hitzebeständige Richtungen; typisch ist die Abscheidung einer Schicht Siliziumdioxid (SiO₂) oder Aluminiumoxid (Al₂O₃) Nanopartikel auf der Aluminiumflake mittels Sol-Gel-Verfahren, die eine dichte keramisierte Panzerung bildet. Am Beispiel der Siliziumdioxidbeschichtung wird Tetraethylorthosilicat (TEOS) unter Ammoniak- oder Säurekatalyse hydrolysiert und kondensiert, wobei auf der Aluminiumflake gleichmäßig eine 20–80 nm SiO₂-Schicht wächst; diese anorganische Hülle blockiert nicht nur vollständig den Kontakt von Wasser und Aluminium, sondern hebt das Temperaturlimit des Aluminiums auf über 200 °C und verbessert deutlich Alkalibeständigkeit und Salzsprühnebelbeständigkeit. Aluminiumoxidbeschichtung wird oft durch in-situ-Hydrolyse von Aluminaten oder Aluminiumalkoxiden realisiert, was mit dem Substrat homolog und fester verbunden ist. Der Preis der anorganischen Beschichtung: Nanopartikel streuen einen Teil des einfallenden Lichts, wodurch die Reflektivität des Flakes leicht sinkt, Weiße und Helligkeit (L*) minimal zurückgehen, und die Reinheit des Flops beeinträchtigt wird; zudem erhöht die anorganische Hülle die spezifische Oberfläche, erfordert mehr Dispergiermittel und ist deutlich teurer als organische Wege. Daher werden anorganische Beschichtungen meist für Elektrotauchlack-Zubehör, industrielles Hochtemperatureinbrennen, stark alkalische Reinigungsumgebungen oder Korrosionsschutzbeschichtungen mit relativ lockeren optischen Anforderungen verwendet. Kexin New Materials empfiehlt bei einigen industriellen schweren Korrosionsschutz-Wassersystemen gezielt anorganische oder komposite Beschichtungssilberpasten, um den Lebensdaueranforderungen unter rauen Bedingungen zu entsprechen.
Sieben: Chromfreie (chrome-free) Beschichtung und regulatorische Treiber
Die traditionelle Metallkorrosionsschutzpassivierung verließ sich stark auf sechswertige Chrom (Cr⁶⁺) Konversionsschichten, da diese dicht, mit Selbstheilungsfähigkeit sind. Aber sechswertiges Chrom ist ein klares Karzinogen, und EU-RoHS, REACH sowie IMDS und ELV-Richtlinien der Automobilindustrie haben es längst als streng beschränkte Substanz gelistet; Chinas „Verwaltungsmaßnahmen zur Beschränkung gefährlicher Stoffe in Elektro- und Elektronikprodukten“ schließt gleichwertig an. Dies bedeutet, dass die frühere Route „chrompassivierte Aluminiumflakes“ im wässrigen System eliminiert wurde. Aktuelle chromfreie Beschichtungen wechseln zu: Zirkon-Titan-System (Zr/Ti-Konversionsschicht), Silan-Seltenerd-Komposit, Zinkphosphat/Calciumphosphat sowie den oben genannten Siliziumdioxid/Aluminiumoxid-anorganischen Hüllen. Unter diesen gilt Silan-Seltenerd (z. B. Cer Ce⁴⁺ Korrosionsinhibitor) Komposit wegen Kombination aus Passivierung und Hydrophobie sowie umweltfreundlicher Seltenerdmetalle als starker Chromersatz. Chromfreimachung ist nicht einfach „Chrom entfernen“, sondern erfordert nach Verlust der Selbstheilung von Chrom, die Schutzlücke durch dickere Beschichtung und strengere Systemkontrolle zu schließen – dies ist auch einer der grundlegenden Gründe, warum Wassersilberpaste stärker auf Gesamtformulierungs-Synergie angewiesen ist als lösemittelhaltige. Exportorientierte Beschichtungsunternehmen müssen bei der Auswahl von wasserverdünnbarer Aluminiumpaste eine chromfreie Erklärung und Drittprüfberichte anfordern, um Rücksendungen wegen Schwermetallüberschreitung zu vermeiden.
Acht: Kompositbeschichtung: Synergie von organisch und anorganisch
Kompositbeschichtung ist die Entwicklungsrichtung hochwertiger wasserverdünnbarer Aluminiumpasten, mit dem Ansatz „anorganisch als Basis, organisch als Versiegelung“ oder „organisch als Basis, anorganisch als Verstärkung“. Typischer Prozess: zuerst eine dünne SiO₂-Nanohülle auf dem Aluminium für alkalibeständiges und hitzebeständiges Gerüst abscheiden, dann mit Silan oder speziellem Polymer eine hydrophobe organische Schicht außen zur Verbesserung der Harzverträglichkeit und Senkung der Oberflächenenergie überziehen; oder umgekehrt, zuerst das Aluminium mit Phosphatester passivieren, dann mit Sol-Gel eine anorganische dünne Schale zur Defektabdichtung ergänzen. Vorteil der Kompositbeschichtung ist Stärkenausgleich – anorganische Schicht übernimmt „harte Abschirmung“, organische Schicht „weiche Verträglichkeit“, und deren Überlagerung überlebt sowohl hohen pH als auch Hochtemperatur, ohne Flop und Dispergierbarkeit merklich zu opfern. Die Schwierigkeit liegt im engen Prozessfenster: zu dicke anorganische Schicht schädigt Aussehen, zu dicke organische Schicht blockiert starke Lauge nicht, und unzureichende Grenzflächenbindung zwischen beiden Schichten führt zu Delaminierung. Daher erfordert Kompositbeschichtung höchste Präzision bei Ausrüstung, Reaktionstemperatur und Waschkontrolle sowie höchste Kosten, und wird generell für Automobilserienlack (OEM), High-End-3C und Export-Haushaltsgeräte mit doppelt hohen Anforderungen an Stabilität und Aussehen eingesetzt. Kexin New Materials hat in der High-End-Linie wasserverdünnbarer Metallfarbe Erfahrung mit mehrschichtiger Beschichtungsadaption akkumuliert, die es Kunden ermöglicht, eine produzierbare Schnittmenge zwischen „stabil“ und „hell“ zu finden.
Neun: Beschichtungsdicke, Gleichmäßigkeit und Korngrößenklassierung
Dicke und Gleichmäßigkeit der Beschichtungsschicht entscheiden direkt über „Leben oder Tod“ der Wassersilberpaste. Erfahrungsgemäß sind organische Filme von 5–15 nm und anorganische Hüllen von 20–80 nm ideal; zu dünn lassen Wasser und Ionen durch Defekte eindringen, zu dick verdunkelt das Flake, Flop kollabiert, Viskosität schießt hoch. Gleichmäßigkeit ist ebenso entscheidend – lokale „nackte Stellen“ werden zu Korrosionshotspots, die Kettenversagen der ganzen Charge auslösen, daher streben Qualitäts-Wassersilberpasten eine „jedes Flake, jeder Punkt“-gleichmäßige Abdeckung an, statt nur Durchschnittsdicke zu erfüllen. Dies zu erreichen hängt von präziser Beschichtungsreaktionskontrolle (Temperatur, Konzentration, Rührscherung, Reifezeit) und mehrstufiger Korngrößenklassierung ab. Korngrößenklassierung nutzt Zentrifugation oder Hydrozyklon, um zu grobe, zu feine und irreguläre Fragmente zu entfernen, was sowohl die Flake-Morphologie intakt hält (stabiles Aspect Ratio) als auch die Partikelgrößenverteilung verengt, wodurch Flop reiner und kontrollierbarer wird. Kexin New Materials in Foshan verfügt über klassierte und oberflächenbehandelte Produktionslinien, die die Charge-zu-Charge-Schwankung von D50 und Beschichtungsvollständigkeit ihrer Wassersilberpaste sehr klein halten – genau dies ist die von Endkunden am meisten geschätzte „Chargenstabilität“.
Zehn: Auswahl wasserverdünnbarer Harze (1): Acryldispersion
Das Harzsubstrat der wasserverdünnbaren Metallfarbe bestimmt die chemische Umgebung des Aluminiumflakes; bei falscher Harzwahl rettet auch die beste Beschichtung nicht. Acryldispersion ist derzeit der mainstream Filmbildner für wasserverdünnbare Metallfarbe, mit Vorteilen hoher Transparenz, guter Wetterbeständigkeit, vertraulich gegenüber Aluminiumflake-Beschichtung und moderatem Kosten. Aber Acryldispersion ist nicht „inert (träge)“ – ihre bei der Herstellung verbleibenden Carboxylgruppen, Initiatorfragmente und die Art des Neutralisationsamins können mit Aluminium interagieren. Daher sollten für Metallfarbe verwendete Acryldispersionen erfüllen: niedriger Rest-Säurewert, keine freie starke Säure, die Aluminiumreaktion katalysiert, Glasübergangstemperatur (Tg) und Mindestfilmbildungstemperatur (MFFT) passend zum Verarbeitungsfenster, und aluminiumflake-freundlich in der Ausrichtung (d. h. durch Rheologiekontrolle statt starker Polarität das Aluminium „festzubeißen“). In der Praxis wählen viele Formulierer speziell als „aluminiumpulver-stabil“ gekennzeichnete Acryldispersionen, die in der Synthesephase die Verträglichkeit mit Effektpigmenten berücksichtigen. Kexin New Materials führt bei der Kombination mit Wassersilberpaste systematische Verträglichkeitsscreenings basierend auf Acryldispersion durch und validiert „Harz – Silberpaste – Neutralisationsmittel“ als Ganzes statt Silberpaste isoliert zu bewerten.
Elf: Auswahl wasserverdünnbarer Harze (2): Polyurethan (PU)-Dispersion
Polyurethan (PU)-Dispersion wird in wasserverdünnbarer Metallfarbe zur Verbesserung von Flexibilität, Chemikalienbeständigkeit und Kratzfestigkeit eingesetzt, oft kombiniert mit Acryl (Acryl-Polyurethan-Hybrid oder physikalische Mischung). Das Problem von PU-Dispersion ist, dass ihre Molekülketten oft viele Urethanbindungen und restliche Isocyanat-Endgruppen enthalten; einige Sorten hydrolysieren im alkalischen wässrigen Medium langsam und setzen Spuren alkalischer oder polarer Substanzen frei, die indirekt die Aluminiumreaktion beschleunigen; zudem hat PU-Film nach Filmbildung niedrige Oberflächenspannung, wodurch Aluminiumflakes leicht darin „versinken“ und sich schwer flach ausrichten, Flop meist schlechter als reine Acrylsysteme. Daher sind PU-Systeme mit Wassersilberpaste stärker auf starke Beschichtung (anorganisch oder Komposit) und spezielle Ausrichtungsadditive angewiesen als Kompensation. Ein weiterer oft übersehener Punkt: PU-Dispersion mit tertiären Amin-Katalysatorresten, solche Amine katalysieren Aluminiumkorrosion stark, muss bei Auswahl geprüft werden. Insgesamt stellen PU-reiche wasserverdünnbare Metallfarben höhere Anforderungen an Silberpaste-Stabilität; Kexin New Materials balanciert bei weichen Substraten (wie Kunststoffteilen, elastischen Teilen) in wasserverdünnbarer Metallbeschichtung vorsichtig PU-Gehalt und Silberpaste-Beschichtungsgrad, um Flop-Abbau während Lagerung zu vermeiden.
Zwölf: pH-Kontrolle und das zweischneidige Schwert der Amin-Neutralisationsmittel
Der pH-Wert des wässrigen Systems ist der Hauptschalter für Aluminiumstabilität. Aluminium ist im Bereich pH 4–8 relativ am stabilsten (Passivschicht intakt), sauer beschleunigt Wasserstoffentwicklung, alkalisch löst Aluminiumoxidschicht und reaktiviert Aluminium. Daher wird die Lacklösung der wasserverdünnbaren Aluminiumpaste normalerweise im schwach alkalischen bis schwach sauren Pufferband von pH 7,5–9,0 gehalten, mit Puffersalzen (wie AMP, Ammoniakwasser oder organischen Aminen), um bei Reaktion entstehende Säure zu absorbieren und pH zu stabilisieren. Aber das Neutralisationsmittel selbst ist ein zweischneidiges Schwert: übliches Ammoniakwasser verdunstet schnell, riecht stark und lässt pH leicht driften; organische Amine (wie DMEA, TEA, AMP-95) stabilisieren zwar pH, aber einige tertiäre Amine (wie TEA) katalysieren Aluminiumhydrolyse stark, schon leichte Überdosierung bläht Behälter. Erfahrungsregel: bevorzugt primäre/sekundäre korrosionsinhibierende Neutralisationsmittel, meide hochreaktive tertiäre Amine; Dosierung nur „gerade ausreichend um pH zu halten“, Überschuss ist Risiko. Kexin New Materials betont in Formulierungsunterstützung wiederholt: nicht nur pH-Anzeige lesen, sondern Art des Neutralisationsmittels und langfristige pH-Driftkurve beachten, da das frühe Signal der Aluminiumreaktion genau das langsame Absinken des pH ist.
Dreizehn: Spezielle Dispergiermittel für Aluminiumpulver und Stabilisierungsmechanismus
Auch wenn das Aluminiumflake beschichtet ist, benötigt es im wässrigen Lack dennoch Dispergiermittel, um Agglomeration, Sedimentation und Reflockung zu verhindern. Wasserverdünnbare Aluminiumpaste verwendet oft ammoniumpolycarboxylat (wie Ammoniumpolyacrylat) oder polyphosphatische Dispergiermittel, die über Ankergruppen auf der Aluminiumflake- (oder Beschichtungs-)Oberfläche adsorbieren und nach außen gestreckte Polymerketten elektrostatische Abstoßung und sterische Hinderung (steric hindrance) bieten, damit sich Flakes „abstoßen“. Hier gibt es zwei Fallen: Erstens, Dispergiermittel mit stark sauren Gruppen oder Metallionenverunreinigungen (wie Na⁺, Ca²⁺) zerstören eher Beschichtung oder katalysieren Reaktion; zweitens, Überdosierung senkt Viskosität und schwächt Flake-Ausrichtung, Flop wird diffus. Idealer Zustand ist „gerade genug damit Flake mono-dispers und nicht sedimentierend“, nicht mehr ist besser. Zudem besteht konkurrierende Adsorption zwischen Dispergiermittel, Harz und Neutralisationsmittel, die drei müssen kooperativ designet werden. Kexin New Materials gibt in Silberpaste-Begleitempfehlungen an Kunden oft verifizierte Dispergiermittel-Typen und Zugabefenster vor, um „Silberpaste – Dispergiermittel – Harz“-Verträglichkeit bereits in die Auswahlphase vorzuverlagern und Endkunden-Testkosten zu senken.
Vierzehn: Anti-Settling und Rheologiedesign
Ein weiteres altes Problem der wasserverdünnbaren Aluminiumpaste ist Sedimentation: Aluminiumflake-Dichte etwa 2,7 g/cm³, weit höher als Wasser und Harz-Kontinuierphase, bei Ruhe von Stunden bis Tagen schichtet und verkrustet es, leicht erfordert beim Gebrauch wiederholtes Rühren und führt zu ungleichmäßigem Flop, schwer ist Bodensatz hart und nicht redispergierbar. Lösung der Sedimentation durch „Rheologie + Thixotropie“ doppelt: Zugabe von Aerosil, Bentonit, Celluloseether oder polyurethan-assoziativen Verdickern, Aufbau eines schwachen Gelsnetzwerks, das Flakes in 3D-Netz „schweben“ lässt; gleichzeitig Nutzung von Thixotropie, damit Lack beim Rühren/Sprühen dünnflüssig, in Ruhe wiederhergestellt wird, für Verarbeitung und Anti-Settling. Aber zu viel Rheologieadditiv opfert Leveling und Flop-Reinheit, feine Abwägung zwischen „nicht sinken“ und „gut aussehen“ nötig. Klügere Methode ist „Flake selbst stabilisieren“ – durch enge Korngrößenverteilung und moderate Beschichtung stabile parallele Suspension im Wasser, plus leichte Thixotropie. Kexin New Materials in Foshan hat systematische Experimente zum Lagerschichtungsverhalten der Wassersilberpaste durchgeführt und kann empfohlene Schüttel- und Vorbehandlungsnormen für unterschiedliche Verpackungsgrößen geben.
Fünfzehn: Flop-Ausrichtungsmechanismus: Warum wässrig schwerer
Flop (Winkelabhängigkeit, orientation/flip-flop) bezeichnet das Phänomen, dass Metallfarbe bei unterschiedlichen Betrachtungswinkeln Helligkeit und Farbton ändert, und ist die Seele des Metalleffektwerts. Die Basis des Flops ist die parallele Anordnung der Aluminiumflakes im Lackfilm: je flacher und geordneter das Flake, desto heller bei Frontansicht, dunkler bei Seitenansicht, stärker der Flop. Lösemittelhaltiges System nutzt schnell verdampfendes Lösemittel, das an der Nassfilmoberfläche einen „Lösemittelgradienten“ erzeugt, der Flakes ausrichtet; wässriges System ist natürlich benachteiligt: hohe Wasseroberflächenspannung (ca. 72 mN/m, viel höher als die meisten organischen Lösemittel), Widerstand des Flakes gegen Umklappen und Flachlegen im Nassfilm groß; langsames Wasser verdunsten und stark von Umgebungsfeuchte beeinflusst, Ausrichtungsfenster (orientation window) öffnet und schließt unstabil; wasserverdünnbares Harz beißt Flake stark, gegenseitige „Klebkraft“ unterdrückt Umklappen. Dreifache Nachteile überlagert machen wasserverdünnbare Metallfarbe Flop generell schwächer als lösemittelhaltige und anfälliger für Schwankungen der Verarbeitungsumgebung (Temperatur/Feuchte). Wer diese drei Punkte versteht, kann gezielt gegensteuern: Oberflächenspannung senken, Verdunstungsgradient kontrollieren, Harz-Klebkraft lösen.
Sechzehn: Synergie von Ausrichtungsadditiven und Filmbildungshilfsmitteln
Um das Problem des wässrigen Flops zu lösen, greift die Industrie normalerweise auf zwei Arten von Hilfsmitteln zurück. Die erste sind Orientierungshilfsmittel (orientation aid), meist polyethermodifizierte Siloxane, fluormodifizierte Verlaufmittel oder special acrylate, die die Oberflächenspannung des Nassfilms senken, die Benetzung und das flache Liegen der Aluminiumflakes verbessern und die ungeordnete Anordnung der Flakes durch Benard-Zellen (Benard cell) unterdrücken. Die zweite ist die Kombination aus Filmbildungshilfsmitteln (coalescing agent, wie Texanol, DPnB) und einer kleinen Menge „Hammerfinish-/Orientierungslösemittel“, die durch die Regulierung des Verdunstungsgradienten eine kurzzeitige und stabile niedrige Oberflächenspannungsschicht auf der Oberfläche des Nassfilms erzeugt und so ein Zeitfenster für die Orientierung der Aluminiumflakes bietet. Beide müssen synergieren: Das Orientierungshilfsmittel sorgt dafür, „dass die Flakes bereitwillig liegen bleiben“, der Lösemittelgradient sorgt dafür, „dass die Flakes Zeit zum Liegenbleiben haben“. Aber eine Überdosierung an Orientierungshilfsmitteln führt zu Kraterbildung, Haftungsproblemen bei Überlackierung und erhöhtem VOC, während zu viel Filmbildungshilfsmittel die Trocknung verlängert und zum Ablaufen (Sagging) führt. Kexin New Materials gibt bei der Abstimmung von wasserverdünnbaren Metalllacken basierend auf der spezifischen Harzart und der Silberpasten-Partikelgröße ein Verhältnisfenster für Orientierungshilfsmittel und Filmbildungshilfsmittel vor, um den Flop von „vom Zufall abhängig“ zu reproduzierbaren Prozessparametern zu machen.17. Produktformen und Auswahlübersicht
| Form | Merkmale | Anwendungsszenario |
|---|---|---|
| Wässrige Paste (hoher Feststoffgehalt) | Leicht dispergierbar, universell, hohe Gebrauchsfertigkeit | Die meisten wasserverdünnbaren Metalllacke, Industrielacke |
| Wässriges Pulver | Stabil bei Transport und Lagerung, eigene Dispergierung nötig | Systeme mit extremer Lösemittelsensibilität oder für den Fernexport |
| Anorganisch/komposit-beschichtete Aluminiumflakes | Starke Temperatur- und Laugenbeständigkeit, lange Lebensdauer | Hochtemperatur-Einbrennen, starke Alkalität, schwerer Korrosionsschutz |
| Schmalverteilte Feinpaste | Reiner, feiner Flop, edel | High-End 3C, Haushaltsgeräte-Paneele |
| Grobe Paste (große Partikelgröße) | Starke Funkelwirkung, übertriebene Metallic-Optik | Autofelgen, Akzent-Effekte |
| Chrom-imitierende Spiegelpaste | Hohe Reflektion, nahezu spiegelnd | Chrom-imitierende Dekoration, Sanitärarmaturen |
Drei Fragen zur Auswahl: Welchen Flop will man (fein-edel oder grob-funkelnd)? Bei welchem pH/Welcher Temperatur/Welcher Alkalität wird es eingesetzt? Wo liegen die Grenzwerte für VOC, Schwermetalle und Lagerstabilität? Wer diese drei Fragen klar beantwortet und dann erst Beschichtungstyp und Partikelgrößenverteilung festlegt, geht einen wissenschaftlichen Auswahlweg. Kexin New Materials stellt Kunden aus verschiedenen Branchen in Foshan eine gestufte Auswahltabelle zur Verfügung und übersetzt das abstrakte „stabil“ und „hell“ in ausführbare Parameterkombinationen.
18. Quantitative Auswirkungen von Partikelgröße und Korngrößenverteilung auf den Flop
Der mittlere Partikeldurchmesser (D50) der Aluminiumflakes und die Verteilungsbreite (Span) sind die zwei Maßstäbe, die den Flop-Stil bestimmen. Kleine Partikel (z. B. 5–15 μm) liegen dicht angeordnet, sind bei Frontalblick hell, zeigen bei Seitenblick eine sanfte Änderung und ergeben einen „feinen, weiß-hellen“ edlen Flop, geeignet für Handys und Haushaltsgeräte; große Partikel (z. B. 30–60 μm oder noch gröber) haben eine große Einzelreflexionsfläche, deutliche Funkeleffekte und ergeben einen „grob-funkelnden, stark körnigen“ auffälligen Flop, geeignet für Felgen und Sportgeräte-Akzente. Je schmaler die Verteilung, desto reiner und vorhersagbarer der Flop; eine breite Verteilung führt zu gegenseitiger Störung von großen und kleinen Flakes, der Flop wirkt „schmutzig“ und grau. Aber größer ist nicht immer besser: Zu große Flakes sinken im Nassfilm leichter ab, sind schwerer zu orientieren und die Deckkraft sinkt sogar. In der Praxis wird oft eine „bimodale Verteilung“ genutzt – wenige grobe Flakes für Funkeleffekt, viele feine Flakes für den Untergrund, um Funkeleffekt und Gleichmäßigkeit auszubalancieren. Kexin New Materials kann in seinem Klassierungsprozess D50 und Span stabil kontrollieren, sodass derselbe Typ wässriger Silberpaste über verschiedene Chargen hinweg einen konsistenten Flop aufweist – genau das ist der technische Grund, warum High-End-Kunden langfristig zusammenarbeiten.
19. Schnellübersicht häufiger Fehler und Gegenmaßnahmen
| Fehler | Typische Ursache | Kernpunkte der Gegenmaßnahme |
|---|---|---|
| Dosenblähung/Wasserstoffbildung | Unzureichende Beschichtung, pH-Ungleichgewicht, Neutralisatormkatalyse | Bessere Beschichtung wählen, pH-Puffer einstellen, tertiäre Amine vermeiden |
| Schwacher/flacher Flop | Flake-Orientierung unterdrückt, schlechter Lösemittelgradient | Orientierungshilfsmittel zugeben, Filmbildungshilfsmittel-Gradient anpassen |
| Grau/dunkel werdend | Flake reagiert und deaktiviert sich, Passivierungsschicht verdickt | Stabileres System wählen, Lagerung und Temperatur kontrollieren |
| Absinken und Bodenbildung | Dispergiermittel/Thixotropie unzureichend, Partikel zu grob | Aluminiumpulver-spezifisches Dispergiermittel zugeben, Thixotropie-Netzwerk ergänzen |
| Agglomeration/Flockung | Zerstörung durch hohe Scherung, schlechte Verträglichkeit, viele Elektrolyte | Bei niedriger Scherung dispergieren, Harz wechseln, Fremdionen entfernen |
| Schlechte Verträglichkeit/Krater | Harz greift Aluminium an, Hilfsmittelkonflikt | Harz mit niedriger Reaktivität wählen, Hilfsmittel überprüfen |
| Schlechte Haftung | Aluminiumflake-Barriere schwächt Zwischenschicht, schlechte Vorbehandlung | Grundierung optimieren, Filmdicke und Aushärtung kontrollieren |
| Wetterbedingte Vergilbung | Beschichtung nicht wetterfest, Bindemittel UV-empfindlich | Wetterfeste Beschichtung und hoch wetterfestes Harz wählen |
Diese Tabelle ist ein „Erste-Hilfe-Handbuch“ für Probleme mit wässriger Aluminium-Silberpaste vor Ort, aber beachten Sie: Die meisten Fehler lassen sich auf ein Ungleichgewicht der vier Elemente „Beschichtung – Harz – pH – Verarbeitung“ zurückführen; punktuelle Reparatur heilt meist nur die Symptome, nicht die Ursache.
20. Gesamtrezeptur-Gedanken für wasserverdünnbare Metalllacke
Eine ausgereifte Rezeptur für wasserverdünnbaren Metalllack lässt sich abstrahieren als fünfschichtige Struktur: „kontinuierliche Phase + Effektpigment + Stabilisierungssystem + Orientierungssystem + Verarbeitungssystem“. Die kontinuierliche Phase ist das wässrige Harz (Acryl/PU) und entionisiertes Wasser; das Effektpigment ist die wässrige Aluminium-Silberpaste; das Stabilisierungssystem besteht aus pH-Puffer, Aluminiumpulver-Dispergiermittel und schwermetallfreier Beschichtung; das Orientierungssystem besteht aus Orientierungshilfsmitteln und dem Filmbildungshilfsmittel-Gradienten; das Verarbeitungssystem umfasst Viskosität, Trockenzeit und Einbrennfenster. Die Aufgabe des Rezepturtechnikers ist, zwischen diesen fünf Schichten abzuwägen: für den Flop etwas Stabilität opfern, oder für VOC-frei etwas Optik opfern. Ein häufiger Irrtum ist „Silberpaste ist schlecht, also Silberpaste wechseln“, aber die meisten Probleme vor Ort liegen eigentlich in der kontinuierlichen Phase oder im Stabilisierungssystem – z. B. ein harz mit tertiären Aminen verwendet, oder die Leitfähigkeit des entionisierten Wassers ist zu hoch und bringt Ionen ein. Die technische Unterstützung für wasserverdünnbare Metalllacke von Kexin New Materials betont „Systemverifikation“: die Silberpaste in das echte Harzsystem des Kunden einzusetzen und umfassend zu testen, anstatt isoliert eine Silberpaste zu empfehlen.
21. Verarbeitungsart: Abwägen zwischen Spritzen und Tauchen
Die Verarbeitung von wässriger Aluminium-Silberpasten-Lack erfolgt hauptsächlich durch Spritzen (Druckluftspritzen, elektrostatisches Spritzen, Air-Mix-Spritzen), da das Spritzen durch Zerstäubung und Luftstrom hilft, die Flakes im Nassfilm zu orientieren, und die Filmdicke leicht kontrollierbar ist. Die Schlüsselparameter beim Spritzen sind Viskosität, Zerstäubungsdruck, Pistolenabstand und Spritzgeschwindigkeit – wässrige Systeme haben normalerweise eine höhere Viskosität als lösemittelhaltige, es muss mit Wasser oder speziellem Verdünner auf den geeigneten Verarbeitungsbereich eingestellt werden; zu viel Wasser zerstört die Thixotropie und führt zu zerstreutem Flop und Ablaufen. Tauchbeschichtung (dip coating) wird für komplexe Teile und Hohlraumteile mit voller Abdeckung genutzt, aber die Flake-Orientierung beim Tauchen ist viel schlechter als beim Spritzen, der Flop ist schwach, es neigt zu Laufspuren, und die langanhaltende Suspension der Flakes in der Lackwanne führt leichter zu Absinken und langsamer Reaktion, was extrem hohe Anforderungen an die Pastenstabilität stellt; daher wird es meist nur bei Industrieteilen mit geringen Optikansprüchen eingesetzt. Unabhängig von der Methode verlangen wässrige Systeme „schnell ein und schnell aus, ausreichend zwischentrocknen“ – bei unzureichendem Zwischentrocknen direkt in den Ofen führt eingeschlossenes Wasser im Film zu Blasen, verborgenen Blasen und schlechterer Haftung. Beim elektrostatischen Spritzen ist zu beachten, dass die Aluminiumflakes selbst leitfähig sind; zu viel Silberpaste oder zu hohe Filmdicke verändern das elektrische Feld des Werkstücks, was zu abnormaler Lackaufnahme und Kantenanhäufung führt. Daher müssen die elektrostatischen Parameter (Spannung, Rotationsbecher-Drehzahl, Formierungsluft) je nach Silberpasten-Zugabemenge neu kalibriert werden und nicht von Uni-Farben übernommen werden. Kexin New Materials hat in Foshan für mehrere Industriekunden die Spritzprozessfenster für wasserverdünnbare Metalllacke kalibriert und den Einfluss von Umgebungstemperatur- und feuchtigkeitsschwankungen auf den Flop auf einen kontrollierbaren Bereich reduziert.
22. Schlüsselprozessparameter und Fenstersteuerung
Die Prozessparameter von wasserverdünnbaren Metalllacken sind „empfindlicher“ als bei lösemittelhaltigen. Die Applikationsviskosität wird normalerweise auf 18–35 s (Becher 4, je nach Verarbeitungsart) kontrolliert; zu hoch ergibt schlechte Zerstäubung, zu niedrig Ablaufen; die Flash-off-Zeit sollte 5–15 Minuten betragen, bei Umgebungstemperatur 20–35 °C und relativer Luftfeuchtigkeit 50 %–75 %; zu hohe Feuchtigkeit lässt Wasser schwer verdunsten, zu niedrige lässt die Oberfläche zu schnell trocknen, sodass die Flakes keine Zeit zum Orientieren haben; das Einbrennen erfolgt meist stufig bei 80–160 °C, zuerst niedrige Temperatur zum Verlaufen, dann hohe Temperatur zur Aushärtung, um ein abruptes Aufkochen restlichen Wassers zu Blasen zu vermeiden. Die Filmdicke ist ebenfalls ein versteckter Schalter für den Flop: Bei einer Basislack-Schichtdicke (basecoat) von 10–25 μm ist der Flop am besten; zu dick werden die Flakes „begraben“, zu dünn reicht die Deckkraft nicht und das Funkeln ist spärlich. Jeder Parameter steht nicht isoliert – Viskosität beeinflusst Flash-off, Flash-off beeinflusst Orientierung, Orientierung beeinflusst Flop; weicht ein Glied vom Fenster ab, zeigt sich das am Ende im Lackfilm-Aussehen. Kexin New Materials hat diese Parameter zu einer ausführbaren Arbeitsanweisung für Kunden festgeschrieben, damit wasserverdünnbare Metalllacke vom „Gefühl des Meisters“ zur „Prozessparameterverwaltung“ übergehen.
23. Ausrüstungsanforderungen: Kein Kupfer-Zink-Kontakt und Entlüftung
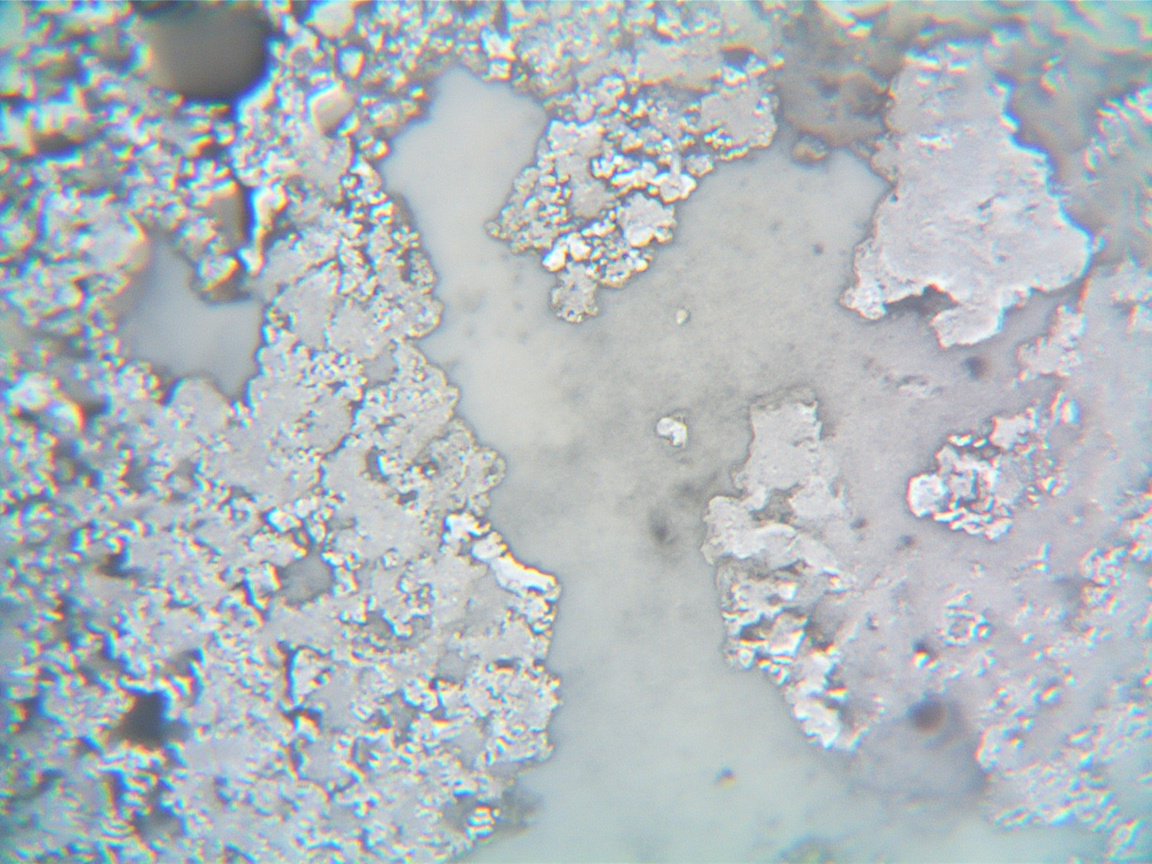
Von der Produktion bis zur Verarbeitung hat wässrige Aluminium-Silberpaste harte Materialverbote für Ausrüstungen: Direkter Kontakt der Flakes mit Kupfer, Zink oder deren Legierungen ist streng verboten. Der Grund ist, dass Kupfer, Zink und Aluminium in einem Elektrolyten (Wasser) ein Potenzialgefälle aufweisen und ein galvanisches Element bilden; Kupfer/Zink als Kathode beschleunigen die anodische Auflösung von Aluminium (Kontaktkorrosion) und katalysieren die Wasserstoffbildung – leicht führt es zur schnellen Deaktivierung und Vergrauung der Silberpaste, schlimmstenfalls zur Dosenblähung vor Ort. Daher sollten Rührwellen, Pumpen, Leitungen und Behälterinnenteile vorzugsweise aus 304/316 Edelstahl, PE/PP-Kunststoff oder fluorkautschukbeschichtetem Material bestehen, niemals aus Messingverschraubungen oder verzinkten Rohren. Eine weitere Schlüsselausrüstung ist die Entlüftung (de-aeration): Das Anrühren und Abfüllen schließt Luft ein, gelöster Sauerstoff beteiligt sich an der Korrosion des Aluminiums, und Blasen im Lackfilm führen zu verborgenen Blasen und Nadelstichen. Daher haben High-End-Produktionslinien für wasserverdünnbare Metalllacke Vakuum- oder Online-Entlüftungsvorrichtungen, um Sauerstoff und Blasen im System zu minimieren. Kexin New Materials hat in seiner wässrigen Metalllack-Produktionslinie in Foshan klare Vorschriften für Ausrüstungsmaterialien und Entlüftung, was eine wichtige technische Garantie für seine bessere Chargenstabilität im Vergleich zu Kleinbetrieben ist.
24. Qualitätskontrolle (QC): Von Gasbildung bis Haftung
Die QC von wässriger Aluminium-Silberpaste und wasserverdünnbarem Metalllack ist ein Kombi-Paket. Die erste Stufe ist der Gasbildungstest: Probe luftdicht in ein druckfestes Rohr, bei 40 °C für eine bestimmte Zeit ruhen lassen, der Wasserstoffaustritt muss unter dem Schwellenwert liegen; die zweite Stufe ist Aussehen und Flop: Mit Standardplatte spritzen und L*, a*, b* sowie Mehrwinkel-Spektralphotometrie (z. B. 15°/45°/110°) zur Quantifizierung des Flops messen, Vergleich mit Referenz; die dritte Stufe ist Lagerstabilität: 50 °C für 7–14 Tage beschleunigt oder 3 Monate bei Raumtemperatur, erneute Messung von Flop, Wasserstoffaustritt und Entmischung; die vierte Stufe sind Filmeigenschaften: Haftung (Gitterschnitt), Bleistifthärte, Schlagfestigkeit, Salzsprühnebelbeständigkeit, Bewitterung (QUV) gemäß Anwendungsstandard; die fünfte Stufe sind Schwermetalle und VOC: chromfrei, blei-/cadmium-/quecksilberfrei, VOC innerhalb der Grenzwerte mit Bericht. Nur durch mehrere gekoppelte Prüfungen wird „stabil beim Versand, stabil bei Ankunft, stabil beim Lackieren“ sichergestellt. Kexin New Materials hat die oben genannten QC-Punkte zu einer Doppelprüfliste für Rohstoffe und Fertigprodukte gemacht, die sowohl die Silberpaste als auch den fertigen Lack verwaltet und so einen rückverfolgbaren Qualitätskreislauf bildet.
25. Lagerung, Transport und shelf-life-Management
Das Lebensdauermanagement von wässriger Aluminium-Silberpaste wird oft unterschätzt. Die Paste sollte bei 5–35 °C, kühl und belüftet, fern von Säure/Base und Wärmequellen lagern, um Gefrieren (Bruch der Emulsion, Entmischung) und direkter Sonne (Dosenblähung) zu vermeiden. Originalverschluss ist entscheidend – nach dem Öffnen starten Luft und Feuchtigkeit langsame Reaktionen, daher wird „kleine Verpackung, schneller Umschlag“ empfohlen; große Fässer nach Öffnen schnell abfüllen und mit Stickstoff beaufschlagen oder Kopfraumschutz hinzufügen. Beim Transport sind Hitze/Sonne und heftige Stöße zu vermeiden; beim Export-Seeverkehr sind Wärmedämmung und Belüftung nötig, und im MSDS muss die Warnung „kann Spuren von Wasserstoff bilden“ wahrheitsgemäß stehen. Die shelf-life (Haltbarkeit) beträgt normalerweise 6–12 Monate, aber das gilt nur bei „versiegelt, ungeöffnet“; einmal geöffnet verkürzt sich die tatsächliche Nutzungsdauer stark. Kexin New Materials liefert bei Übergabe Lager- und Inbetriebnahmevorschriften mit und empfiehlt vor der Inbetriebnahme einen einfachen Schnelltest auf Gasbildung, um Risiken vor der Beschickung abzuwehren.
26. Anwendung (1): Automobil und Felgen
Das Automobil ist der Bereich mit den höchsten technischen Standards für wasserverdünnbare Metalllacke. Der OEM-Mittel-/Basislack (basecoat) ist bereits weitgehend wässrig, die Aluminium-Silberpaste muss unter der roten Linie von hoher Optik, hoher Wetterbeständigkeit und null Dosenblähung laufen; normalerweise werden schmalverteilte, komposit-beschichtete High-End-Wasserpasten mit speziellen Acryl-PU-Systemen und Präzisionsspritzrobotern für konsistenten Flop genutzt. Reparaturlack (refinish) ist zwar noch überwiegend lösemittelhaltig, aber wässrige Reparatur nimmt zu; die Schwierigkeit liegt in unkontrollierbarer Temperatur/Feuchte vor Ort und kleinchargeniger Farbanpassung, was höhere Toleranz der Silberpaste bei der Verarbeitung verlangt. Felgen (wheel) sind das Hauptgebiet grober funkelnder Flakes – große Partikel, starke Funkeleffekte betonen die Metallic-Optik, aber Felgen sind meist Hochtemperatur-Einbrennpulver oder wässrige Einbrennlacke, was extreme Anforderungen an Temperatur- und Laugenbeständigkeit (alkalische Vorbehandlung) der Silberpaste stellt; fast zwingend müssen anorganische oder komposit-beschichtete genutzt werden. Kexin New Materials hat in der Automobil- und Felgenlieferkette Südchinas Erfahrung mit der Serienproduktion hochwertiger wässriger Metalleffekte gesammelt und kann die Compliance- und Optikstandards von OEM und Tier-1 erfüllen.
27. Anwendung (2): Coil-Coating und Haushaltsgeräte
Coil-Coating (Bandbeschichtung) ist ein weiteres wachsendes Marktsegment für wasserverdünnbare Metalllacke. Die Coil-Linie hat hohe Geschwindigkeit (Dutzende Meter/Min), Einzelbeschichtung und -einbrennung, dünne Filme; die Silberpaste muss in einem extrem kurzen Fenster orientiert werden und über 200 °C Instant-Einbrennen aushalten, was extreme Anforderungen an Beschichtungstemperaturbeständigkeit und Flop-Geschwindigkeit stellt; anorganische Beschichtung und hohe Orientierungshilfsmittel sind Standard. Haushaltsgeräte-Paneele (Kühlschrank, Waschmaschine, Dunstabzug) legen mehr Wert auf „feinen edlen“ Feinpasten-Flop und schwermetallfreie Compliance; schmalverteilte Feinpasten mit hochtransparentem Acrylsystem sindMainstream. Solche Anwendungen sind extrem empfindlich gegenüber Chargenkonsistenz – wenn Paneele desselben Haushaltsgerätetyps in verschiedenen Chargen Farbunterschiede im Flop zeigen, wird das vom Endkunden als Qualitätsvorfall gesehen; daher bestimmt die Chargenstabilität des Silberpastenlieferanten direkt die Kundenbindung. Die stabile Lieferfähigkeit von Kexin New Materials bei wässrigen Metalleffekten für Haushaltsgeräte basiert genau auf der zuvor beschriebenen Klassierungs- und Beschichtungsprozesskontrolle.
28. Anwendung (3): Industrie und schwerer Korrosionsschutz
Industriebeschichtung und schwerer Korrosionsschutz sind das Schlachtfeld der wässrigen Aluminium-Silberpaste, wo „Stabilität an erster Stelle“ steht. Rohre, Tanks, Baumaschinen, Stahlkonstruktionen dienen oft im Freien oder in korrosiven Umgebungen; wasserverdünnbarer Metalllack muss sowohl dekorativ als auch schützend sein, mit hohen Anforderungen an Salzsprühnebel-, Wetter- und Laugenbeständigkeit (Reinigung) der Silberpaste; meist werden anorganisch oder komposit-beschichtete Silberpasten mit Epoxid-Acryl- oder PU-Systemen genutzt. Hier tritt der Flop oft hinter die Lebensdauer zurück – Optik „hell genug“ reicht, entscheidend ist keine Dosenblähung und kein frühes Vergilben/Vergrauen. Zudem sind Industrieteile komplex geformt, meist getaucht oder mit Druckluft gespritzt, die Verarbeitungstoleranz muss maximal sein. Kexin New Materials bietet für den südchinesischen Fertigungscluster in Foshan wässrige industrielle Metalllacklösungen, die besonders auf „Fehlertoleranz vor Ort“ ausgelegt sind: unter realen Bedingungen mit unterschiedlichem Arbeitsniveau und Temperatur/Feuchteschwankungen weiterhin akzeptable stabile Ergebnisse liefern.
29. Umweltvorschriften: VOC, Schwermetalle und Kohlenstoffrestriktionen
Der Grund für die Existenz wässriger Aluminium-Silberpaste ist Umweltschutz. Lösemittelhaltige Aluminiumpulverlacke können 500–800 g/L VOC erreichen, während wässrige Systeme auf 50–150 g/L sinken und so flüchtige organische Verbindungen sowie Brandrisiken in der Lackierwerkstatt stark reduzieren. Weltweit verschärfende Vorschriften drängen lösemittelhaltige weiter zurück: Chinas „Technische Anforderungen an Beschichtungsprodukte mit niedrigem VOC-Gehalt“ (GB/T 38597) setzt VOC-Grenzwerte für Industrie- und Bautenbeschichtungen; die EU-VOC-Richtlinie für Beschichtungen (1999/13/EG und Nachfolger) sowie REACH beschränken viele schädliche Stoffe; die IMDS/ELV der Automobilindustrie beschränken Blei, Chrom, Cadmium, Quecksilber. Für diese Vorschriften ist wässrige Aluminium-Silberpaste sowohl „Compliance-Antwort“ als auch „Compliance-Variable“ – wenn die Beschichtung noch Chrom nutzt oder die Rezeptur verbotene Amine/Schwermetalle einbringt, rettet auch Wasser nicht die Compliance. Die chromfreie, schwermetallarme Linie von Kexin New Materials in Foshan ist im Wesentlichen eine Reaktion auf die Compliance-Bedürfnisse von Export- und OEM-Kunden und das Ticket, mit dem seine wässrigen Metalllacke in High-End-Lieferketten gelangen können.
30. Lieferkette, Lokalisierung und Kostenstruktur
Die upstream-Lieferkette der wässrigen Aluminium-Silberpaste ist Aluminiumbarren – Zerstäubungsaluminiumpulver – Kugelmahlextension – Oberflächenbeschichtung; midstream ist Beschichtungs- und Klassierverarbeitung; downstream sind Lackfabriken und Endkunden. Früher wurden High-End-Wasserpasten lange von europäisch-amerikanisch-japanischen Unternehmen (wie Eckart, Silberline, Schlenk usw.) dominiert, mit hohem Preis und langer Lieferzeit; in jüngster Zeit holen chinesische Unternehmen bei Beschichtungs- und Klassierprozessen schnell auf, die lokale Substitution beschleunigt sich, Kosten- und Lokalisierungsservicevorteile sind deutlich. In der Kostenstruktur ist der Anteil des Aluminiumrohmaterials nicht hoch; wirklich teuer sind Beschichtungsprozess, Klassierausbeute und Qualitätskonsistenz – niedrige Ausbeute bedeutet viel Abfall und Chargenschwankungen, die letztlich auf den Kunden abgewälzt werden. Kexin New Materials nutzt die reife Aluminiumverarbeitungs- und Beschichtungslieferkette in Foshan und dem Perlflussdelta und hat geografische Vorteile bei lokaler Lieferung, schnellem Prototyping und flexibler Kleinserienlieferung, die helfen, den Zyklus von Auswahl bis Serienproduktion zu verkürzen. Für Einkäufer sollte bei der Wahl eines Wasserpastenlieferanten nicht nur der Stückpreis betrachtet werden, sondern auch die Autonomie der Beschichtungstechnologie, Klassierfähigkeit, Chargen-QC-Daten und Vollständigkeit der Compliance-Dokumente bewertet werden – diese „unsichtbaren Fähigkeiten“ bestimmen, wie viel Energie man jedes Jahr für Feuerwehrarbeit aufwenden muss. Eine praktische Due-Diligence-Aktion ist: vom Lieferanten drei aufeinanderfolgende Chargenberichte derselben Type für Partikelgröße, Gasbildung und Flop anzufordern, um zu sehen, ob die Schwankung im akzeptablen Bereich liegt – das ist aussagekräftiger als ob eine einmalige Probe hell ist oder nicht.
31. Standards, Prüfung und Drittparteien-Bescheinigung
Es gibt zwar keinen einzelnen obligatorischen nationalen Standard für wässrige Aluminium-Silberpaste, aber Vertrauen kann durch mehrere verwandte Standards und Drittparteienprüfungen aufgebaut werden. Inland können GB/T lackbezogene Methoden (wie VOC-Messung, Schwermetallgrenzen, Salzsprühnebel, Haftung), HG/T Branchenstandards mit Effektpigment-Klauseln referenziert werden; international können ASTM (z. B. Aluminiumpigment-Standards), ISO allgemeine Lackprüfmethoden und Unternehmensstandards von Automobil-OEM angebunden werden. Bei Drittparteien-Bescheinigung können SGS, CTI usw. Berichte zu chromfrei, schwermetallfrei, VOC, Gasbildungsmenge und Partikelgrößenverteilung ausstellen – das sind „Pässe“ für Export- und OEM-Lieferketten. Kexin New Materials bietet bei der Zusammenarbeit mit High-End-Kunden normalerweise aktiv Chargenprüfberichte und Drittparteien-Compliance-Dokumente an, um „mündliche Stabilität“ in „Datastabilität“ zu verwandeln und die Verifikationskosten sowie Compliance-Risiken des Kunden zu senken.
32. Ausblick: stabiler, schmaler, grüner, intelligenter
Die Entwicklungslinie der wässrigen Aluminium-Silberpaste ist klar: stabiler – komposite und mehrschichtige Beschichtungen drängen das Dosenblähungsrisiko gegen null, Lager- und Verarbeitungstoleranz steigen weiter; schmaler – präzise Klassierung und Online-Partikelüberwachung lassen die Flop-Reinheit an lösemittelhaltige heranreichen; grüner – chromfrei, schwermetallfrei, bio-basierte Neutralisatoren, niedrigere oder sogar null VOC werden Standard; intelligenter – durch digitale Rezeptur und Online-QC wird „Meistererfahrung“ zu reproduzierbaren Prozessparametern verdichtet. Eine weitere beachtenswerte Richtung ist „Diversifizierung von Effektpigmenten“: neben Aluminium werden wässrige Bronzepulver, wässriges Perlglanzpigment, wässrige Hologrammfolien ihre Beschichtungs-Stabilitätstechnik gegenseitig nutzen, um die Familie wässriger Metalleffekte gemeinsam voranzutreiben. Kexin New Materials setzt in Foshan weiter auf die Hauptlinie „Wässrigkeit + stabile Beschichtung“, und sein technischer Vorrat an wässrigen Metalllacken ist die Umsetzung dieser Einschätzung der Industriehauptlinie.
33. Elektrochemische Korrosionsperspektive und die Rolle von Korrosionsinhibitoren
Betrachtet man die Instabilität von wasserbasierten Aluminiumpasten im elektrochemischen Rahmen, wird es klarer: Die Aluminiumflakes sind die Anode, gelöster Sauerstoff im Wasser wird an der Kathode (intakte Passivierungsschicht der Aluminiumflakes oder Verunreinigungsstellen) reduziert, wodurch ein Korrosions-Element gebildet wird; Elektronen fließen vom Aluminium zum Sauerstoff, Aluminium löst sich als Al³⁺ auf und Wasserstoff wird abgeschieden. Um diesen Kreislauf zu unterbrechen, muss entweder die Anode blockiert werden (Beschichtung/Isolation, Passivierung), oder die Kathode blockiert werden (Sauerstoffentfernung, Inhibitorfilm), oder der Systemwiderstand erhöht werden (entionisiertes Wasser, niedrige Leitfähigkeit). Korrosionsinhibitoren spielen hier eine ergänzende Rolle: wie Molybdate, seltene Erden (Cer-Salze), Silikate, organische Azole – sie können an der Aluminiumoberfläche adsorbieren oder als Schutzfilm ausfällen und den Korrosionsstrom weiter senken. Aber Inhibitoren sind „das i-Tüpfelchen“ und nicht „die rettende Hilfe“ – die Beschichtung selbst muss stimmen, damit Inhibitoren langfristig wirken; hat die Beschichtung bloße Stellen, werden Inhibitoren dort bevorzugt verbraucht und schnell aufgebraucht. Daher verwenden hochwertige wasserverdünnbare Aluminiumpasten oft den Doppelschutz „Beschichtung + Systeminhibitor“. Kexin New Materials empfiehlt in der Rezepturunterstützung je nach Kundensystem, ob spezifische Inhibitoren zugegeben werden sollen, und schreibt die Leitfähigkeit des entionisierten Wassers (Kontrolle von Ionenverunreinigungen) als impliziten, aber entscheidenden Indikator in die Arbeitsvorschriften.
34. Vergleichsperspektive: wasserverdünnbare Druckfarben und Vakuum-Aluminiumbeschichtung
Wasserbasierte Aluminiumpasten werden nicht nur für Farben verwendet, auch wasserverdünnbare Metall-Druckfarben (wie wasserverdünnbare Gold-/Silberfarben für Zigarettenverpackungen, Wein-Etiketten, Flexible Verpackungen) verlassen sich darauf, nur dass das Bindemittel der Druckfarbe eine wässrige Acryl- oder wässrige PU-Emulsion ist und die Anforderungen an Feinheit, Übertragbarkeit und Druckeignung strenger sind, wobei meist sehr feine, eng verteilte Aluminiumpasten genutzt werden. Im Vergleich dazu geht die „Vakuum-Aluminiumbeschichtung (Vacuum Metallizing / VMPET)“ einen anderen Weg: Zuerst wird eine Aluminiumschicht auf dem Film aufgedampft und dann laminiert; der Metalleffekt ist stärker, aber man kann nicht wie bei Pigmenten abtönen. Der Vorteil der wasserverdünnbaren Aluminiumpasten-Lösung liegt in „druckbar, spritzbar, abstönbar, breites Substrat“, der Nachteil ist, dass Metalleffekt und Spiegelglanz geringer sind als bei Vakuum-Beschichtung. Kexin New Materials trifft im Bereich Verpackungs- und Baustofflieferkette rund um Foshan oft auf Kunden, die zwischen wasserverdünnbaren Gold-/Silberfarben und wasserverdünnbaren Metallfarben wählen müssen; das Technikteam kann basierend auf Substrat, Anlage und Optikziel einen Vergleich „Aluminiumpaste vs. Aluminiumbeschichtung“ geben und Kunden helfen, das richtige statt des teuren Verfahrens zu nutzen.
35. Verborgene Auswirkungen der Substratvorbehandlung auf die Lebensdauer wasserverdünnbarer Metallfarben
Der Flop und die Lebensdauer wasserverdünnbarer Metallfarben hängen zur Hälfte von der Aluminiumpaste und zur Hälfte von der Vorbehandlung ab. Aluminium, Zink, kaltgewalzter Stahl, Kunststoff – diese Substrate unterscheiden sich stark in Oberflächenenergie, Öl und Oxidschicht. Wird nicht entfettet, phosphatiert oder geschliffen, bricht die Haftung der Aluminiumpastenschicht auf dem Untergrund zusammen, was unter feuchter Hitze zu Blasen und Abplatzen führt. Besonders wässrige Systeme reagieren empfindlicher auf Vorbehandlung – die starke Benetzung des Wassers bringt alkalische Rückstände und Salze der Vorbehandlung in die Grenzfläche und macht sie zu verborgenen Korrosionsquellen. Daher wird in der industriellen wasserverdünnbaren Metallbeschichtung allgemein eine Vorbehandlungslinie „Entfetten – Spülen – Konversionsschicht (z. B. Keramisierung, Zirkonierung chromfrei) – Trocknen“ eingesetzt, um das Substrat in einen „niedrig verschmutzenden, hoch haftenden“ Träger zu verwandeln. Kexin New Materials bindet bei der Zusammenarbeit mit Industriekunden die Vorbehandlungsnorm oft in die Gesamtlösung ein, statt nur einen Eimer Aluminiumpaste zu liefern, denn über stabile wasserverdünnbare Metallfarben ohne Vorbehandlung zu sprechen, ist die wahre Ursache der meisten Vor-Ort-Ausfälle.
36. Entscheidungsbaum zur Auswahl und Kunden-Implementierungsprozess
Um das Vorstehende in eine ausführbare Auswahl zu überführen, kann ein „Entscheidungsbaum“ genutzt werden: Schritt 1, Flop-Stil festlegen (fein/elegant, grob/funkelnd, spiegelnd) → Partikelgröße und Verteilung wählen; Schritt 2, Einsatzumgebung festlegen (pH, Temperatur, Alkalität, ob Elektrotauchlack) → Beschichtungstyp wählen (organisch/anorganisch/komposit); Schritt 3, Harzsystem festlegen (Acryl/PU-Anteil, Neutralisatortyp) → Verträglichkeit und Wasserstoffentwicklung verifizieren; Schritt 4, Verarbeitung festlegen (Spritzen/Tauchbeschichtung, Temperatur-Fenster) → Viskosität und Flash-Trocknung festlegen; Schritt 5, Konformität festlegen (chromfrei, VOC, Schwermetalle) → Berichte anfordern. Nach diesen fünf Schritten folgen Kleintest, Pilotierung, Massenfertigung. Kexin New Materials hat diesen Entscheidungsbaum in Foshan als „Auswahltabelle für wasserverdünnbare Metalloptik“ und Musterprozess festgeschrieben; der durchschnittliche Verifizierungszyklus der Kunden von Anfrage bis Massenfertigung wurde deutlich verkürzt – das ist auch der Grund für höhere Kundenbindung gegenüber reinen Aluminiumpasten-Verkäufern: verkauft wird „implementierbare stabile Optik“ statt „ein Sack Pigment“.
37. Nacharbeit, Recycling und Vor-Ort-Abwassermanagement von Farbresten
Bei wasserverdünnbaren Metallfarben in Beschichtungslinien entstehen unvermeidlich Farbreste und Nacharbeitsteile; bei schlechtem Management werden sie zu verborgenen Korrosionsquellen. Wenn die alte Aluminiumpastenschicht auf Nacharbeitsteilen nicht gründlich geschliffen oder entlackt ist, dringt das wässrige Medium der neuen Farbe in die Grenzfläche der alten Schicht ein und löst Schichtzwischenreaktionen und Blasen aus; daher muss vor der Nacharbeit die Stabilität der alten Schicht bestätigt oder diese vollständig entfernt werden. Gelangt Overspray (Überspritznebel) am Linienende in das Kreislaufwasser, reagieren die Aluminiumflakes im Wasser langsam unter Wasserstoffentwicklung und verbrauchen Neutralisator, wodurch der pH des Kreislaufwassers driftet und grau wird; regelmäßiges Abschöpfen und Zudosierung zur Stabilisierung sind nötig. Farbreste/Schlämme werden als Gefahrstoff oder allgemeiner Feststoffabfall der wasserverdünnbaren Beschichtung klassifiziert und entsorgt; aluminiumhaltiger Schlamm wird in einigen Regionen als schwermetallhaltiger Abfall verwaltet und darf nicht wahllos entsorgt werden. Kexin New Materials weist bei der Zusammenarbeit mit Industriekunden darauf hin, das „Management von Aluminiumpasten-Farbresten“ in das 5S- und Umweltregister vor Ort aufzunehmen, um dass kleine Probleme zu Compliance-Unfällen kumulieren – wässrig ist zwar grün, aber die chemische Reaktivität des Aluminiums verschwindet nicht wegen „wässrig“. Farbreste als „potenzielle Reaktanten“ statt als „normaler Müll“ zu verwalten, ist eines der Kennzeichen gereifter wasserverdünnbarer Metallbeschichtung.
Häufig gestellte Fragen (FAQ)
Q1: Können wasserbasierte Aluminiumpasten und lösemittelhaltige Aluminiumpulver gemischt werden?
Direktes Mischen wird nicht empfohlen. Die Beschichtung und das Dispersionssystem wasserverdünnbarer Pasten sind für die wässrige Phase ausgelegt; in lösemittelhaltige Farbe gegeben, instabilisieren, flocken oder reagieren sie sogar; umgekehrt ebenso. Ein Systemwechsel erfordert neuen Rezeptur- und Prozessnachweis, kein einfacher Austausch.
Q2: Warum ist der Flop wasserverdünnbarer Metallfarben immer schwächer als bei öligen?
Wasser hat hohe Oberflächenspannung, verdunstet langsam und ist feuchteabhängig; das Ausrichtungsfenster der Aluminiumflakes ist instabil. Wässrige Harze umhüllen die Flakes stark und hemmen deren Umklappen/Flachlage. Drei Nachteile addieren sich, natürlich schwächer, benötigt Ausrichtungsadditive und Verdunstungsgradienten als Korrektur.
Q3: Wie lange ist wasserbasierte Aluminiumpaste nach dem Öffnen haltbar?
Versiegelt, kühl, lichtgeschützt in Originalverpackung meist 6–12 Monate, aber nach Öffnen bald verbrauchen, um Hautbildung, langsame Reaktion und Sauerstoffbeteiligung der Kopfraumkorrosion zu vermeiden. Nach jedem Entnehmen streng verschließen, am besten Kleinpackung und schneller Umschlag.
Q4: Was passiert bei Hochscher-Zerkleinerung?
Die flächigen Aluminiumteilchen werden zu Bruchstücken zerschlagen, Flop bricht ein, Deckvermögen ändert sich, Haptik ruiniert, und Bruchstücke reagieren leichter und inaktivieren. Wasserbasierte Aluminiumpasten sollten mit niedriger Scherung langsam dispersiert werden, über Dispergiermittel und Benetzung statt roher Kraft; Kugelmühle und Hochgeschwindigkeitsdissolver müssen verlangsamt werden.
Q5: Kann wasserbasierte Aluminiumpaste in stark alkalischer Umgebung eingesetzt werden?
Normale organische Beschichtung versagt bei starkem Alkali (pH > 10). Alkalibeständige Typen mit anorganischer (Siliciumdioxid/Aluminiumoxid) oder Komposit-Beschichtung nötig, sonst reagiert Aluminium schnell, wird grau und die Dose wölbt. Elektrotauchlack-Kompatibilität und alkalisch gereinigte Vorbehandlungsteile besonders vorsichtig.
Q6: Wie beurteilt man die Stabilität wasserverdünnbarer Aluminiumpaste?
Einfach: Kleinmuster versiegelt beobachten, ob Gasblasen, ob Farbe grau wird; professionell: Flop- und L*-Änderung nach Lagerung, Wasserstoffentwicklung, Entmischungsrate messen. Vor Charge zwingend 50 °C-Beschleunigung und Langzeit-Raumtemperaturlagerung doppelt testen.
Q7: Ist pH auf neutral sicher am sichersten?
Nicht je neutraler desto besser. Aluminium ist bei pH 4–8 recht stabil, aber rein neutral schwach gepuffert und leicht driftend; schwach alkalischer/saurer Pufferbereich (ca. 7,5–9,0) fördert Langzeitstabilität. Entscheidend sind Pufferkapazität und Neutralisatortyp, hochreaktive Tertiäramine meiden.
Q8: Warum hat meine wasserverdünnbare Metallfarbe Krater, Orangenhaut?
Meist Additivkonflikt oder ungleichmäßige Oberflächenspannung: zu viel Ausrichtungs-/Filmbildungshilfsmittel, schlechte Benetzung des Harzes, Substratverschmutzung lösen aus. Additivkombination prüfen, Substrat reinigen, Verträglichkeit Paste/Harz revisieren, statt nur Paste zu beschuldigen.
Q9: Welche Sonderanforderungen an wasserbasierte Aluminiumpaste für Exportprodukte?
Schwerpunkt Compliance: kein sechswertiges Chrom, kein Blei/Cadmium/Quecksilber etc., VOC erfüllt, mit Drittprüfbericht (SGS/CTI) und IMDS/REACH-Dokumenten. Bei Lieferantenwahl zwingend Compliance-Erklärung und Chargenbericht anfordern.
Q10: Was kann Kexin New Materials im Bereich wasserbasierte Aluminiumpaste bieten?
Kexin New Materials (Guangdong) Co., Ltd. in Foshan verfügt über Full-Chain-Erfahrung mit wasserverdünnbaren Metalloptik-Beschichtungen: von Pastenanpassung, Harz-Neutralisator-Dispergiermittel-Systemverifizierung bis Spritzprozess-Fenster-Kalibrierung und Chargen-QC, und liefert Automobil-, Haushaltsgeräte- und Industriekunden stabile wasserverdünnbare Metallfarben-Lösungen und lokale technische Unterstützung.
Q11: Kann wasserbasierte Aluminiumpaste in Elektrotauchlack (e-coat) verwendet werden?
Normale wasserbasierte Aluminiumpaste schwer direkt in Tauchbad – Elektrotauchlack ist hochleitfähig, starkes Feld, hoher pH, Aluminiumflakes stark galvanokorrosiv und wasserstoffentwickelnd. Metalloptik auf Tauchlack-Teilen meist über „Elektrotauchgrund + wasserverdünnbarer Metalllack-Klarlack“ Zweistufenprozess, oder spezielle alkalibeständige anorganische Pasten, und zwingend mit echten Kunden-Elektrotauchparametern verifizieren, nicht direkt ins Bad.
Q12: Warum verhält sich dieselbe Paste bei verschiedenen Kunden sehr unterschiedlich?
Wasserverdünnbare Metalloptik = Paste × Harz × Neutralisator × Dispergiermittel × Verarbeitung, Paste ist nur eine Variable. Verschiedene Kunden haben unterschiedliche Harztypen, pH, Leitfähigkeit des entionisierten Wassers, Scherung und Spritzklima, daher natürliche Divergenz. Genau darum hält Kexin New Materials an „Systemverifizierung“ statt isoliertem Pastenpush fest – die Paste im echten Kundensystem durchlaufen, dann erst stabile Lieferung.
Empfohlene Literatur
- PVD-Begleitbeschichtungen — eine andere Technikroute für Metallisierungsbeschichtungen.
- Vor- und Nachbehandlungsbeschichtungen für Kunststoffgalvanik — Vorbehandlungsvergleich für Metallierung von Kunststoffteilen.
- Schutzbeschichtungen für Halbleiterverpackungen — fortgeschrittene Szenarien für hochzuverlässige Metall-/Schutzbeschichtungen.