واٹر بسڈ ایلومینیم سلور پیسٹ (عام بول چال میں واٹر بسڈ سلور پیسٹ) واٹر بسڈ دھاتی رنگ، واٹر بسڈ سیاہی اور واٹر بسڈ صنعتی کوٹنگ کا "اِفییکٹ پیگمنٹ کا دل" ہے۔ اس کا عام سلونٹ بسڈ ایلومینیم پیسٹ سے بنیادی فرق یہ ہے کہ ایلومینیم فلیک کو پانی میں مستحکم طور پر ٹکے رہنا ہے اور پانی کے ساتھ ردِ عمل نہیں کرنا — ایلومینیم پانی سے آہستہ ہائیڈرولیسس سے ہائیڈروجن پیدا کرتا ہے، اس کی سطح غیر فعال ہو کر مدہم پڑ جاتی ہے؛ ہلکے میں flop بگڑ جاتا ہے، سنگین میں ڈبے پھول کر پھٹ سکتے ہیں۔ لہٰذا واٹر بسڈ ایلومینیم پیسٹ کی بنیادی تکنیک "ایلومینیم" میں نہیں بلکہ "کوٹنگ" میں پنہاں ہے: ہر فلیک کو ایسا "لباس" پہنانا جو آبی مرحلے میں مستحکم ہو اور اس کی دھاتی انعکاس صلاحیت کو کم نہ کرے۔ یہ مضمون واٹر بسڈ ایلومینیم پیسٹ کی کوٹنگ کے راستے، استحکام کےمیکانزم، اطلاق کے دشواریوں اور انتخابی رہنمائی کو کھولتا ہے تاکہ فارمولیشن اور خریداری میں کم غلطیاں ہوں۔
کیشِن نِو میٹیریلز (گوآنگڈونگ) کمپنی لمیٹڈ نے واٹر بسڈ دھاتی اِفيیکٹ کوٹنگ میں برسوں سے سرمایہ کاری کی ہے اور واٹر بسڈ ایلومینیم پیسٹ کے مطابقت اور بیچ استحکام کا منظم تجربہ رکھتی ہے؛ اس کی واٹر بسڈ دھاتی رنگ پروڈکشن لائن بالکل اُسی گہری سمجھ پر قائم ہے جو فلیک کوٹنگ اور انٹرفیس استحکام کے بارے میں ہے۔ فوشان واقع پیداواری مرکز نے "فلیک—کوٹنگ—رزین—لاگت" کی پوری زنجیر پر وسیع پروسس جمع کیا ہے، جو مختلف pH، درجہ حرارت اور سبسٹریٹ کے لیے مستحکم واٹر بسڈ دھاتی اِفيیکٹ حل دے سکتا ہے۔
۱۔ ایلومینیم فلیک کی طبیعی و کیمیائی حقیقت
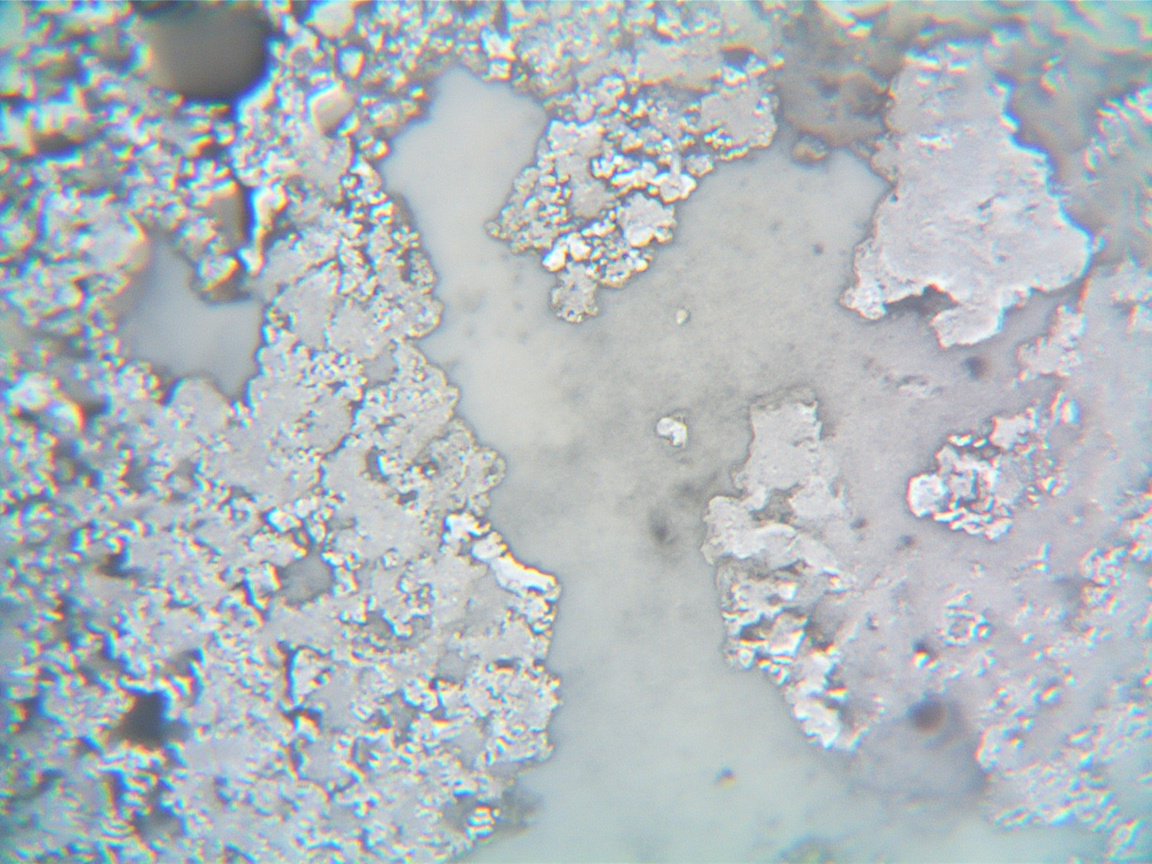
ایلومینیم پیسٹ کا مرکز ایلومینیم فلیک (aluminum flake) ہے۔ اسے ایٹمائزڈ ایلومینیم پاؤڈر کو بال مل یا ہتھوڑی مل سے چپٹا کر محض 0.1~0.5 مائیکرو میٹر موٹے شلجیس ذرات بنایا جاتا ہے، جن کا قطر-موٹائی تناسب اکثر 50~200 تک ہوتا ہے۔ یہی انتہائی باریک شل شکل فلیک کو فلم میں متوازی بچھنے دیتی ہے، جیسے بے شمار چھوٹے آینے واقع روشنی کو سمتی طور پر منعکس کر کے دھاتی چمک اور زاویہ فرق رنگ (flop) بناتے ہیں۔ ایلومینیم کی فطری انعکاس صلاحیت پورے طیف میں متوازن ہوتی ہے اور مرئی روشنی میں خاص طور پر بلند، اسی لیے یہ غیر جانبدار چاندی سفید نظر آتا ہے۔ مگر ایلومینیم زمین کی پرت میں سب سے زیادہ پائے جانے والے فعال دھاتوں میں سے ایک بھی ہے؛ اس کا معیاری الیکٹروڈ پوٹینشل تقریباً -1.66 V ہے، تھرموڈینامک طور پر آسانی سے آکسیڈائز ہوتا ہے۔ ہوا میں یہ خودبخود چند نینو میٹر گھنی ایلومینا (Al₂O₃) غیر فعال تہہ بنا لیتا ہے، اور یہی تہہ ایلومینیم کو "مستحکم" دکھاتی ہے؛ جیسے ہی یہ تہہ معیوب، دراردار ہو یا قطبی آبی مرحلے میں جزو طور پر ٹوٹے، کھلا ایلومینیم فوری ردِ عمل میں شامل ہو جاتا ہے۔ فلیک کی ان چار خصوصیات "باریک، چمکدار، ٹوٹنے والا، فعال" کو سمجھنا ہی آبی نظام کی ہر دشواری کو سمجھنے کا آغاز ہے: باریک پن اسے چمکاتا مگر آسانی سے توڑتا ہے؛ چمک اسے قیمتی رکھتی مگر ردِ عمل سے ڈراتی ہے؛ فعالی اسے پانی سے فوراً بدلتی ہے؛ اور ٹوٹنے پن اسے شیئر کشش کے انتہائی حساس بناتا ہے۔
تیاری کے پہلو سے دیکھیں تو فلیک کی شکل "ایٹمائزیشن—پیسن—پالش" تین مراحل سے طے۔ ایٹمائزڈ پاؤڈر پگھلے ایلومینیم کو بلند دباؤ گیس سے گول ذرات میں بدل کر، پھر بال مل میں سٹیل یا چینی گولکوسیط سے شل شکل چپٹا کر بنتا؛وسیط کی قسم، بھرائی مقدار اور پیسنے کا وقت براہِ راست قطر-موٹائی تناسب اور سطح کی ہمواری طے — جتنی ہموار سطح، اتنا مضین آئینہ انعکاس اور اتنی روشن flop۔ پیسن میں تھوڑی فیٹی ایسڈ (جیسے اسٹیرک ایسڈ) لبریکنٹ و سطحی ترمیم کے طور پر ڈالی؛ یہ فطری نامیاتی تہہ ہی "ابتدائی کوٹنگ" کی بیج شکل ہے، مگر آبی مرحلے میں حفاظت کے لیے ناکافی — بعد میں واٹر بسڈ مخصوص کوٹنگ لازمی۔ قابلِ ذکر یہ بھی کہ فلیک کی موٹائی تقسیم اور کناروں کی ہمواری اس کے برقی میدان (الیکٹروسٹیٹک سپرے) میں چارج اور اُڑان رویے کو مؤثر کرتی ہے، اسی لیے اعلیٰ درجے کے سلور پیسٹ میں کنارہ تراشی کی جاتی۔ کیشِن نِو میٹیریلز فوشان میں فلیک کے ابتدائی مادے کے ذرہ حجم و شکل پر مستحکم کنٹرول رکھتی، یعنی "استحکام" کی محافظ لائن کوٹنگ مرحلے تک کی منتظری کیے بغیر فلیک کی پیدائش سے ہی آگے کھسکا دیتی۔
۲۔ پانی ایلومینیم پر کیوں حملہ کرتا ہے: ہائیڈرولیسس اور ہائیڈروجن پیداوار کےمیکانزم
ایلومینیم کا پانی سے ردِ عمل بنیادی طور پر "ایلومینیم کا پانی میں سیدھا گھلنا" نہیں، بلکہ پانی کی موجودگی میں ہائیڈروجن آئن یا پروٹون سے ایلومینیم کا مسلسل آکسیڈیشن۔ سب سے زیادہ حوالہ دی جانے والی کلی مساوات 2Al + 6H₂O → 2Al(OH)₃ + 3H₂↑، مگر واقعی عمل کہیں زیادہ پیچیدہ۔ غیر جانبدار یا کمزور قلیائی آبی مرحلے میں ایلومینیم کی آکسائیڈ تہہ ہائیڈروکسیلیٹڈ؛ OH⁻ بوند Al–O پر حملہ کر کے آکسائیڈ کو جزوی طور پر گھولتا اور تازہ ایلومینیم ظاہر؛ تازہ ایلومینیم پانی سے الیکٹرو کیمیکل جوڑن میں الیکٹران کھو کر Al³⁺، پانی الیکٹران لے کر H₂ چھوڑتا۔ اس عمل کی رفتار تہہ کی تکمیل، محلول کا pH، درجہ حرارت، موصل آئن (Cl⁻، Na⁺، Ca²⁺) کی ارتکاز اور آکسیجن کی فراہمی سے مقیّد۔ دھیان، ردِ عمل یکساں رفتار سے نہیں: جب مقامی pH ایلومینیم ہائیڈرو آکسائیڈ سے بدلے یا حرارت سے درجہ حرارت بڑھے، رفتارہندسوی کی طرح بڑھتی اور خود مُحرک (autocatalysis) نظر آتی۔ اور بھی پوشیدہ: فلیک کے کنارے، سوئی سوراخ اور ٹکراؤ معیوب ردِ عمل کے "ہاٹ سپاٹ"؛ پہلیں وہاں کٹاؤ، پھر آس پاس کی غیر فعال تہہ کو پھاڑ کر زنجیری تباہی۔ پس "پانی ایلومینیم پر حملہ" کوئی حادثہ نہیں، آبی مرحلے میں ایلومینیم کی تھرموڈینامک لازمی؛ واٹر بسڈ پیسٹ کو کرنا ہی یہ کہ مصنوعی کوٹنگ اور بفرنگ سے یہ کٹاؤ راستہ مکمل سیل کر دے۔
۳۔ ہائیڈروجن پیداوار اور ڈبے پھولنے کا حفاظتی خطرہ
ہائیڈروجن پیداوار کا سیدھا نتیجہ پیکیجنگ میں اندرونی دباؤ کا جمع۔ واٹر بسڈ ایلومینیم پیسٹ عام طور پر اعلیٰ ٹھوس پیسٹ کی شکل میں پلاسٹک بالٹی یا ٹن ڈبے میں سیل؛ اندر تھوڑا ہیڈ اسپیس ہوا اور گھلی آکسیجن پہلے سے۔ جب فلیک ناکافی کوٹنگ یا نظام عدم توازن سے آہستہ H₂ چھوڑے، ہیڈ اسپیس دباؤ بڑھتا، جسے ڈبے کا پھولنا اور منہ کا ابھرنا کہتے — عام بول چال میں "ڈبہ پھولنا"۔ گرمیوں میں نقل و حمل، کنٹینر میں دھوپ جیسی صورتوں میں اندرونی درجہ حرارت 50~70 ℃ تک، جس سے H₂ اخراج کی رفتار کئی گنا، انتہائی میں بند برتن کے پھٹنے کا خطرہ؛ یہ خطرناک کیمیکلز کی نقل و حمل و ذخیرہ میں لازمی کنٹرول پذیر پوشیدہ خطرہ۔ بعداً نکلنے والی ہائیڈروجن اگر بند مکسنگ کمرے میں دھماکہ آور حد (تقریباً 4%~75% حجم) تک جمع اور برقی چنگاری ملے تو جلنے-پھٹنے۔ اسی لیے خروج سے آخری لاگت تک "گیس اخراج آزمائش" لازمی: نمونہ پرزدار گیاسازی نالی یا دباؤ برداشت برتن میں سیل، متعین درجہ حرارت و وقت میں اخراج درج؛ منظور شدہ میں H₂ حد سے کم (اکثر mL/100g·روز)۔ کیشِن نِو میٹیریلز فوشان لائن میں ہر بیچ پر سخت گیساخراج و ذخیرہ تصدیق، تاکہ ڈبہ پھولنے کا خطرہ صفر کے نزدیک دبے — یہی اس کے واٹر بسڈ دھاتی رنگ کے گاڑی ساز اور برآمدی گاہکوں تک مستحکم ترسیل کا بنیادی دروازہ۔
۴۔ کوٹنگ تکنیک کا بنیادی منطق: طبیعی علیحدگی اور کیمیائی غیر فعالی
واٹر بسڈ پیسٹ کی کوٹنگ محض "فلیک پر ایک تہہ رنگ رگڑنا" نہیں، بلکہ "طبیعی علیحدگی + کیمیائی غیر فعالی" کے دوہرے منطق پر۔ طبیعی علیحدگی میں مسلسل، گھنی تہہ سے ایلومینیم بنیاد کو پانی، آکسیجن اور آئن سے دور، تاکہ کٹاؤوسیط ایلومینیم تک نہ پہنچے؛ کیمیائی غیر فعالی میں ایلومینیم سطح پر مستحکم آکسائیڈ/تبدیلی تہہ کو ابھارنا یا برقرار رکھنا، جس کا پوٹینشل غیر فعالی علاقے کی طرف کھسکے اور تھرموڈینامک سے ردِ عمل دبے۔ بہترین کوٹنگ کو ایک ساتھ کئی متضاد شرطیں پوری: پہلی، پانی و آئن روکنے کو کافی گھنی؛ دوسری، فلیک کے انعکاس و flop نہ بگاڑنے کو کافی باریک؛ تیسری، واٹر بسڈ رزین و معاونات ہم آہنگ — نہ گچھا، نہ رزین میں گھلے؛ چوتھی، pH 7~9، درجہ حرارت 40~80 ℃ کے لاگت کھڑکی میں دیرینہ مستحکم؛ پانچویں، بھاری دھات سے پاک، RoHS و REACH جیسے ضوابط کے مطابق۔ یہ پانچ بندھن کوٹنگ کو نمونہ "کثیر ہدف بہتری" مسئلہ بناتے، اور یہی سمجھاتے کہ بازار میں واٹر بسڈ سلور پیسٹ کے معیار میں فرق کیوں پہاڑ جیسا — وہی فلیک، کوٹنگ میں ذرا فرق، ذخیرہ استحکام و صورت میں فرق پہاڑ۔
۵۔ نامیاتی کوٹنگ راستہ: سائلین اور فاسفیٹ
نامیاتی کوٹنگ موجودہ میں سب سے زیادہ مارکیٹ شیئر والا راستہ؛ اس کا خلاصہ سائلین جوڑن ایجنٹ یا فاسفیٹ مرکبات سے ایلومینیم سطح پر خود جمع ہو کر ایک سے کئی مالیکیول آبی دفع کرنے تہہ۔ سائلین (جیسے γ-amینو پروپائل ٹرائی ایتھاکسی سائلین KH-550، وینائل ٹرائی میتھاکسی سائلین) آبی یا الیکحل-آبی مرحلے میں ہائیڈرولیز سے سائلینول، پھر ایلومینیم کی سطحی ہائیڈروکسل سے مُرکب ہو کر Si–O–Al bond سے جڑتے اور باہر نامیاتی لمبی زنجیر نکال کر آبی دفع و ہم آہنگی۔ فاسٹیٹ P–O–Al bond سے سطح پر فاسفیٹ تبدیلی تہہ، غیر فعالی و آبی دفع دونوں۔ نامیاتی کوٹنگ کا فائدہ آسان پروسس، کم لاگت اور flop پر معمولی اثر، کیونکہ تہہ انتہائی باریک (اکثر 10 یا شدید قلیائی میں تہہ اُتر سکتی، نیز >150 ℃ دیرینہ بیکنگ برداشت محدود۔ اس لیے نامیاتی-کوٹ واٹر بسڈ سلور پیسٹ اکثر عام/درمیانہ-کم درجہ حرارت کیور، غیر جانبدار کمزور قلیائی واٹر بسڈ ایکریلک یا PU میں۔ فارمولیشن میں خبردار: سائلین کے بقیہ ہائیڈرولائز ای گروپ اگر مکمل مُرکب نہ ہوں تو پانی کی "نالی" بن سکتے؛ اسی لیے کوٹنگ کے بعد اکثر پرانا کر کے دھو کر آزاد سائلینول ہٹاتے — یہی سستے سلور پیسٹ کے استحکام ناکامی کی تکنیکی اندھی نقطہ۔
۶۔ غیر نامیاتی نینو کوٹنگ: سلیکا اور ایلومینا کا زِرہ
غیر نامیاتی نینو کوٹنگ قلیائی مزاحم و اعلیٰ حرارت برداشت سمت کا مرکزی آلہ؛ نمونہ سول-جیل سے فلیک سطح پر سلیکا (SiO₂) یا ایلومینا (Al₂O₃) نینو ذرات جمع، گھنی سیرامک زِرہ۔ سلیکا کوٹنگ کے مثال میں اکثر TEOS کو امونیا یا تیزاب مُحرک سے ہائیڈرولیز-مُرکب کر کے فلیک پر یکساں 20~80 nm SiO₂ تہہ؛ یہ غیر نامیاتی خول پانی اور ایلومینیم کے رابطے کو مکمل کاٹ اور حرارت حد 200 ℃ سے اوپر دھکیل، ساتھ قلیائی و نمکین دھند برداشت واضح بڑھا۔ ایلومینا کوٹنگ اکثر ایلومنٹ یا ایلومینیم الکاکسائیڈ سے in-situ ہائیڈرولیز، بنیاد-ہم سرچہ، اور مضبوط۔ غیر نامیاتی کوٹنگ کی قیمت: نینو ذرات کچھ واقع روشنی بکھیرتے، جس سے انعکاس مدھم، سفیدی و روشن (L*) معمولی گری اور flop کی خالصتا پر اثر؛ ساتھ غیر نامیاتی خول سے مخصوص سطحی رقبہ بڑھا، ڈسپرسنٹ زیادہ مطالبہ اور لاگت واضح نامیاتی سے اوپر۔ اس لیے غیر نامیاتی کوٹنگ اکثر الیکٹرو-ڈیپوزیشن ہمراہ، صنعتی اعلیٰ حرارت بیکنگ، شدید قلیائی دھلائی، یا صورت مطالبہ ڈھیلا بھاری اینٹی کارژن دھاتی رنگ میں۔ کیشِن نِو میٹیریلز بعض صنعتی بھاری اینٹی کارژن آبی نظام میں لکھیا طور پر غیر نامیاتی یا مرکب کوٹنگ پیسٹ تجویز، تاکہ سخت حالات میں عمر پوری ہو۔
۷۔ کرومیم سے پاک (chrome-free) کوٹنگ اور ضابطہ ماحول
روایتی دھات اینٹی کارژن غیر فعالی بڑی مقدار ہیگزاولینٹ کرومیم (Cr⁶⁺) تبدیلی تہہ پر، کیونکہ گھنی تہہ و مضبوط خود مرمت۔ مگر Cr⁶⁺ صریح کینسر زا؛ EU کے RoHS، REACH اور گاڑی صنعت IMDS، ELV ہدایت پہلے سے سخت پابند؛ چین کا "برقی و الیکٹرانک مصنوعات میں نقصان دہ مادے پابندی انتظام" بھی ہم آہنگ۔ مطلب پرانی "کرومیم غیر فعال فلیک" آبی نظام میں ختم۔ موجودہ تسلیم شدہ کرومیم سے پاک کوٹنگ کا جھکاؤ: زرکونیم-ٹائٹینیم (Zr/Ti تبدیلی تہہ)، سائلین-نادرہ زمین مرکب، زنک/کیلشیم فاسفیٹ، اور مذکورہ SiO₂/Al₂O₃ غیر نامیاتی خول۔ ان میں سائلین-نادرہ زمین (جیسے Ce⁴⁺ روک) مرکب، غیر فعالی و آبی دفع دونوں اور ماحول دوست، کرومیم کا طاقتور جانشین۔ کرومیم سے پاک کرنا سیدھا "کرومیم ہٹانا" نہیں؛ کرومیم کی خود مرمت کھونے کے بعد موٹی کوٹنگ و سخت نظام کنٹرول سے حفاظت خلا بھرنا — یہی وجہ کہ واٹر بسڈ سلور پیسٹ سلونٹ بسڈ سے کہیں زیادہ مجموعی فارمولیشن ہم آہنگی پر۔ برآمدی پënt کمپنیوں کو انتخاب میں کرومیم سے پاک اعلان و تیسری فریق رپورٹ لازمی مانگنی، تاکہ بھاری دھات حد سے گزرے سامان واپس نہ لوٹے۔
۸۔ مرکب کوٹنگ: نامیاتی و غیر نامیاتی ہم آہنگی
مرکب کوٹنگ اعلیٰ درجے واٹر بسڈ سلور پیسٹ کی ترقی راہ؛ منطق "غیر نامیاتی بنیاد، نامیاتی چوٹی مہر" یا "نامیاتی بنیاد، غیر نامیاتی تقویت"۔ نمونہ: پہلے ایلومینیم پر پتلی SiO₂ نینو خول قلیائی-و-حرارت ڈھانچہ، پھر باہر سائلین یا خاص پولیمر کی آبی دفع نامیاتی تہہ سے رزین ہم آہنگی و سطحی توانائی بہتر؛ یا الٹ، پہلے فاسفیٹ غیر فعالی، پھر سول-جیل غیر نامیاتی پتلا خول عیب سیل۔ فائدہ خوبیوں کا مجموعہ — غیر نامیاتی "سخت حفاظت"، نامیاتی "نرم ہم آہنگی"؛ دونوں مل کر اعلیٰ pH و حرارت میں ٹکے، flop و بکھراؤ نہ گنوائے۔ دشواری تنگ کھڑکی: غیر نامیاتی موٹی صورت بگاڑے، نامیاتی موٹی شدید قلیائی نہ روکے، اور دونوں کے انٹرفیس کمزور تو تہیں الگ۔ اس لیے مرکب کوٹنگ آلہ درستگی، ردِ عمل درجہ حرارت و دھلائی کنٹرول پر انتہائی، لاگت بھی سب سے زیادہ؛ اکثر گاڑی اصل رنگ (OEM)، اعلیٰ 3C و برآمدی گھریلو سامان جیسی استحکام-و-صورت دوہری اعلیٰ۔ کیشِن نِو میٹیریلز کے واٹر بسڈ دھاتی رنگ اعلیٰ لائن میں کئی تہہ کوٹنگ مطابقت تجربہ اسے "مستحکم" اور "چمکدار" کے درمیان گاہک کے لیے قابلِ تیاری نقطہ ڈھونڈنے دیتا۔
۹۔ کوٹنگ موٹائی، یکجائی اور ذرہ حجم درجہ بندی
کوٹنگ کی موٹائی و یکجائی براہِ راست واٹر بسڈ سلور پیسٹ کا "زندہ یا مُردہ" طے۔ تجربے سے نامیاتی تہہ 5~15 nm، غیر نامیاتی خول 20~80 nm بہترین؛ بہت باریک سے عیبوں سے پانی و آئن گزرے، بہت موٹے سے فلیک مدھم، flop بگڑے، لزوجیت آسمان چھوئے۔ یکجائی بھی اُتنی ہی — مقامی "ننگا نقطہ" کٹاؤ-ہاٹ سپاٹ بن کر پورے بیچ کی زنجیری ناکامی؛ اعلیٰ پیسٹ "اوسط موٹائی" نہیں، "ہر فلیک، ہر نقطہ پر یکساں احاطہ" چاہے۔ یہ درست کوٹنگ ردِ عمل کنٹرول (درجہ حرارت، ارتکاز، شیئر، پرانا) و کثیر مرحلہ ذرہ درجہ بندی؛ درجہ بندی سینٹری فیوژن یا ہائیڈرو سائیکلون سے زیادہ موٹے، باریک اور بے قاعدہ ٹکڑے ہٹاۓ، فلیک شکل مکمل (قطر-موٹائی تناسب مستحکم) و تقسیم تنگ — flop زیادہ خالص و قابلِ کنٹرول۔ کیشِن نِو میٹیریلز فوشان میں درجہ بندی و سطحی پروسس لائن سے اس کے پیسٹ کے درمیان بیچ D50 و کوٹنگ تکمیل کا اتار چڑھاؤ معمولی — یہی آخری گاہک کا سب سے مطلوب "بیچ استحکام"۔
۱۰۔ واٹر بسڈ رزین انتخاب (۱): ایکریلک ڈسپرسن
واٹر بسڈ دھاتی رنگ کا رزین بنیاد فلیک کے کیمیائی ماحول کو طے؛ غلط رزین تو بہترین کوٹنگ بھی نہ بچائے۔ ایکریلک ڈسپرسن موجودہ سب سے زیادہ تسلیم شدہ فلم ساز، فائدہ اعلیٰ شفافیت، بہتر موسمی مزاحمت، فلیک کوٹنگ کے موافق اور معتدل لاگت۔ مگر ایکریلک ڈسپرسن "غیر فعال" نہیں — تیاری میں بقیہ کاربوگسل، آغازی ٹکڑے اور نیوٹرائزنگ امائن کی قسم ایلومینیم سے ردِ عمل کر سکتے۔ اسی لیے دھاتی رنگ کے ایکریلک ڈسپرسن میں ہونا چاہیے: کم بقیہ تیزابی عدد، ایلومینیم ردِ عمل مُحرک آزاد شدید تیزاب سے پاک، Tg و MFFT لاگت کھڑکی موافق، اور فلیک سمت موافق (یعنی بہاؤ کنٹرول سے، شدید قطبیت سے فلیک کو "پکڑنے" کے بجائے)۔ عمل میں اکثر فارمولیٹر "ایلومینیم پاؤڈر مستحکم قسم" لکھے ایکریلک ڈسپرسن چنتے، جو ترکیب مرحلے میں ہی اِفيیکٹ پیگمنٹ ہم آہنگی سوچتے۔ کیشِن نِو میٹیریلز پیسٹ کے ساتھ اکثر ایکریلک ڈسپرسن پر منظم ہم آہنگی چھانٹ، "رزین—پیسٹ—نیوٹرائزنگ ایجنٹ" کو اکائی مانچ کر پرکھ، پیسٹ کو اکیلے نہیں۔
۱۱۔ واٹر بسڈ رزین انتخاب (۲): پولی یوریٹین (PU) ڈسپرسن
PU ڈسپرسن واٹر بسڈ دھاتی رنگ میں لچک، کیمیائی و خراش برداشت بڑھانے، اکثر ایکریلک کے ساتھ (ہائبرڈ یا جسمانی مخلوط)۔ PU ڈسپرسن کا مسئلہ اس کی زنجیر میں یوری تھین bond و بقیہ آئسوسیینیٹ چوٹی مہر زیادہ؛ بعض اقسام قلیائی پانی میں آہستہ ہائیڈرولیز ہو تھوڑا قلیائی/قطبی مادہ چھوڑ، بالواسطہ ایلومینیم ردِ عمل تیز؛ ساتھ PU فلم کا سطحی تناؤ کم، فلیک "ڈوب" کر متوازی بچھنا دشوار، flop اکثر خالص ایکریلک سے کم تر۔ اسی لیے PU میں واٹر بسڈ پیسٹ زیادہ مضبوط کوٹنگ (غیر نامیاتی/مرکب) اور مخصوص سمت معاون پر۔ ایک اور نظرانداز: PU ڈسپرسن میں ثالثی امائن مُحرک باقی ہو تو یہ ایلومینیم کا شدید کٹاؤ مُحرک، انتخاب میں چھاننا۔ مجموعاً PU زیادہ واٹر بسڈ دھاتی رنگ پیسٹ استحکام پر سخت؛ کیشِن نِو میٹیریلز نرم سبسٹریٹ (پلاسٹک، لچکدار حصہ) کے واٹر بسڈ دھاتی کوٹنگ میں PU مقدار و کوٹنگ درجے کو محتاط متوازن، ذخیرے میں flop کمی ٹال۔
۱۲۔ pH کنٹرول اور امائن نیوٹرائزنگ ایجنٹ کی دو دھاری تلوار
آبی نظام کا pH ایلومینیم استحکام کا مرکزی سوئچ۔ pH 4~8 میں ایلومینیم نسبتاً سب سے مستحکم (غیر فعال تہہ نسبتاً مکمل)، تیزابی میں H₂ اخراج بڑھا، قلیائی میں ایلومینا تہہ گھل کر ایلومینیم دوبارہ فعال۔ اس لیے واٹر بسڈ پیسٹ-لاگت مائع اکثر pH 7.5~9.0 کمزور-قلیائی/کمزور-تیزابی بفر پٹی میں، اور بفر نمک (AMP، امونیا پانی یا نامیاتی امائن) سے ردِ عمل سے بنے تیزاب کو سوکھ کر pH مستحکم۔ مگر نیوٹرائزنگ ایجنٹ خود دو دھاری تلوار: امونیا پانی تیز بخارات، بو دار اور pH کھسکا؛ نامیاتی امائن (DMEA، TEA، AMP-95) pH مستحکم مگر بعض ثالثی امائن (جیسے TEA) ایلومینیم ہائیڈرولیسس کو شدید مُحرک، ذرا زیادہ مقدار میں ڈبہ پھولے۔ تجربہ اصول: اولیت اولیہ/دومیہ امائن روک-قسم نیوٹرائزنگ ایجنٹ، انتہائی فعال ثالثی امائن سے بچیں؛ مقدار "بس pH برقرار" جتنا، زیادہ خطرہ۔ کیشِن نِو میٹیریلز فارمولیشن معاونت میں بار بار: صرف pH میٹر نہ دیکھیں، نیوٹرائزنگ ایجنٹ قسم اور دیرینہ pH بہاؤ منحنی دیکھیں، کیونکہ ایلومینیم ردِ عمل کا ابتدائی اشارہ آہستہ pH گرنا ہے۔
۱۳۔ ایلومینیم پاؤڈر مخصوص ڈسپرسنٹ اور استحکاممیکانزم
کوٹنگ شدہ فلیک کو بھی واٹر بسڈ رنگ میں گچھا، بیٹھنا و دوبارہ گٹھا روکنے ڈسپرسنٹ چاہیے۔ واٹر بسڈ پیسٹ میں اکثر پولی کاربوکسیلیٹ امونیم نمک (پولی ایکرلک ایسڈ امونیم) یا پولی فاسفیٹ ڈسپرسنٹ؛ یہ anchor گروپ سے فلیک (یا کوٹنگ) پر چپکے، باہر پھیلی پولیمر زنجیر سے برقی سکونی تنافر و مجسم رکاوٹ (steric hindrance) دے کر فلیک کو آپس میں "دور" ہٹائیں۔ دو خطرہ: پہلا، ڈسپرسنٹ میں شدید تیزابی گروپ یا دھاتی ناخالصی (Na⁺، Ca²⁺) تو کوٹنگ توڑ یا ردِ عمل مُحرک؛ دوسرا، زیادہ ڈسپرسنٹ لزوجیت گرا کر فلیک سمت بگاڑے، flop بکھرے۔ بہترین "فلیک یکساں بکھرے و نہ بیٹھے، بس اتنا"، زیادہ نہیں۔ ساتھ ڈسپرسنٹ-رزین-نیوٹرائزنگ ایجنٹ میں مسابقتی چپکنا، تینوں کا ہم ڈیزائن۔ کیشِن نِو میٹیریلز کی پیسٹ ہمراہی تجویز میں اکثر پرکھے ڈسپرسنٹ گریڈ و مقدار کھڑکی متعین، "پیسٹ—ڈسپرسنٹ—رزین" ہم آہنگی انتخاب مرحلے میں ہی، تاکہ آخری آزمائش غلطی کم۔
۱۴۔ بیٹھنے سے بچاؤ اور رئیولوجی ڈیزائن
واٹر بسڈ پیسٹ کی پرانی دشواری بیٹھنا: فلیک کثافت تقریباً 2.7 g/cm³، پانی و رزین مسلسل مرحلے سے کہیں زیادہ، ساکت رکھنے پر گھنٹوں-دنوں میں تہہ بن کر تہہ جم — ہلکے میں بار بار ہلا کر flop غیر یکساں، سنگین میں نیچے سخت تہہ دوبارہ نہیں بکھرے۔ حل "رئیولوجی + تھیکسوٹروپی" دوہرا: فیومڈ سلیکا، بینٹونائٹ، سیلولوز ایتھر یا PU منسلک گاڑھا کرنے والا، کمزور جیل جال، جس میں فلیک "معلق"؛ اور تھیکسوٹروپی سے ہلاتے/چھڑکتے پتلا، ساکت ہو دوبارہ گاڑھا — لاگت و بیٹھنے سے بچاؤ ساتھ۔ مگر زیادہ رئیولوجی ایجنٹ بہاؤ و flop خالصتا بگاڑے؛ "نہ بیٹھے" بمقابلہ "خوبصورت" میں باریک تول۔ اور ہوشیار "فلیک کو خود مستحکم" — تنگ ذرہ تقسیم و مناسب کوٹنگ سے پانی میں مستحکم متوازی معلق، اور ہلکی تھیکسوٹروپی۔ کیشِن نِو میٹیریلز فوشان لائن میں پیسٹ کے ذخیرہ تہہ بندی کا منظم تجربہ، پیکجنگ کے مطابق ہلانے و قبل از استعمال رہنما دیتی۔
۱۵۔ flop سمتمیکانزم: واٹر بسڈ میں زیادہ مشکل کیوں
flop (زاویہ فرق رنگ، orientation/flip-flop) دھاتی رنگ میں دیکھنے کے زاویہ مطابق روشن و رنگ بدلنے — دھاتی اِفيیکٹ کی روح۔ flop کی بنیاد فلیک کا فلم میں متوازی بچھنا: جتنا ہموار و منظم، سامنے روشن، کنارے مدھم، flop اتنا مضبوط۔ سلونٹ بسڈ تیز بخارات والے سلونٹ سے گیلی فلم سطح پر "سلونٹ ڈھال" بنا کر فلیک سمت کھینچتے؛ واٹر بسڈ فطری طور پر ہارا: پانی کا سطحی تناؤ بلند (تقریباً 72 mN/m، اکثر نامیاتی سے کہیں زیادہ)، گیلی فلم میں فلیک کا ہموار پلٹنے میں رکاوٹ زیادہ؛ پانی آہستہ بخارات و نمی سے انتہائی مؤثر، سمت کھڑکی کھل-بند غیر یقینی؛ واٹر بسڈ رزین فلیک کو مضبوط پکڑ کر پلٹنا روک۔ یہ تہائی نقصان مل کر واٹر بسڈ دھاتی رنگ کا flop اکثر سلونٹ بسڈ سے کم تر اور لاگت ماحول (درجہ حرارت-نمی) سے زیادہ متاثر۔ یہ تین سمجھ پر فارمولیٹر درست علاج: سطحی تناؤ کم، بخارات ڈھال کنٹرول، رزین گرفت ڈھیلی۔
۱۶۔ سمت معاون اور فلم سازی معاون کی ہم آہنگی
واٹر بسڈ flop دشواری کے لیے صنعت دو قسم معاون سے تلافی۔ اول، سمت معاون (orientation aid) — اکثر پولی ایتھر ترمیم شدہ سائلوکسین، فلوورین ترمیم شدہ بہاؤ ایجنٹ یا خاص ایکریلیٹ؛ یہ گیلی فلم سطحی تناؤ کم، فلیک گیلا پن و ہمواری بہتر اور بینارڈ سیل کی فلیک بے ترتیبی دبائے۔ دوم، فلم سازی معاون (coalescing agent — Texanol، DPnB) اور تھوڑے "ہتھوڑا نشان/سمت سلونٹ" ملا، بخارات ڈھال سمائے کر گیلی سطح پر لحظاتی مگر مستحکم کم تناؤ تہہ، فلیک کو سمت وقت کھڑکی۔ دونوں لازمی ہم آہنگی: سمت معاون "فلیک کو سونے کی خواہش"، سلونٹ ڈھال "وقت"۔ مگر زیادہ سمت معاون سکڑنے کے گڑھے، دوبارہ کوٹنگ چپکنے اور VOC بڑھا؛ زیادہ فلم معاون خشک ہونا لمبا اور لُڑھک (sag)۔ کیشِن نِو میٹیریلز ہمراہ واٹر بسڈ دھاتی رنگ میں مخصوص رزین و پیسٹ ذرہ حجم کے مطابق سمت و فلم معاون مقدار کھڑکی دے، flop کو "موسم پر" سے دوبارہ پیدا ہونے قابل پروسس پیرامیٹر۔
۱۷۔ مصنوعات شکلیں اور انتخابی جدول
| شکل | خصوصیت | مناسب صورتِ حال |
|---|---|---|
| آبی پیسٹ (اعلیٰ ٹھوس) | آسان بکھراؤ، عمومی، سیدھا استعمال | اکثر واٹر بسڈ دھاتی رنگ، صنعتی رنگ |
| آبی پاؤڈر | نقل و ذخیرہ مستحکم، خود بکھراؤ ضروری | سلونٹ انتہائی حساس یا لمبی برآمدی نظام |
| غیر نامیاتی/مرکب کوٹ فلیک مرکز | حرارت-قلیائی برداشت مضبوط، لمبی عمر | اعلیٰ حرارت بیکنگ، شدید قلیائی، بھاری اینٹی کارژن |
| تنگ تقسیم باریک پیسٹ | flop خالص لطیف، اعلیٰ شائقانہ | اعلیٰ 3C، گھریلو سامان پینل |
| موٹا پیسٹ (بڑا ذرہ) | چمک مضبوط، دھاتی احساس مبالغہ | گاڑی پہیہ، سجاوٹی اثر |
| کرومیم نقلی آئینہ پیسٹ | اعلیٰ انعکاس، آئینہ کے قریب | کرومیم نقلی سجاوٹ، باথ روم ہارڈویئر |
انتخابی تین سوال: کیسا flop (لطیف شائقانہ/موٹی چمک؟)، کن pH/درجہ حرارت/قلیائی میں؟ VOC، بھاری دھات و ذخیرہ استحکام کی سرخ لک کہاں؟ یہ تین صاف کر کوٹنگ قسم و ذرہ تقسیم طے — یہی سائنسی انتخاب۔ کیشِن نِو میٹیریلز فوشان میں صنعت وار درجہ بندی انتخابی جدول سے غیر واضح "مستحکم" و "چمکدار" کو قابلِ عمل پیرامیٹر مجموعے میں بدلتی۔
۱۸۔ ذرہ حجم و تقسیم کا flop پر مقداری اثر
فلیک کا اوسط ذرہ حجم (D50) و تقسیم چوڑائی (Span) flop طرز طے کرنے کے دو پیمانے۔ چھوٹا حجم (5~15 μm) فلیک گھنی ترتیب، سامنے روشن، کنارے نرم بدلاؤ — "لطیف سفید روشن" شائقانہ flop، فون و گھریلو سامان؛ بڑا (30~60 μm یا موٹا) فی ذرہ بڑا انعکاس، واضح چمک نقطہ — "موٹی چمک، دانہ دار" وحشی flop، پہیہ و کھیل سامان۔ تقسیم جتنی تنگ flop اتنا خالص و قابلِ پیش گوئی؛ چوڑے میں موٹے-باریک آپس میں مداخلت، flop "گندا" و بھیورہ۔ مگر حجم جتنا بڑا اتنا اچھا نہیں: انتہائی موٹا گیلی فلم میں زیادہ بیٹھے، سمت دشوار، احاطہ گھٹے۔ انجینئرنگ میں "دوہری چوٹی تقسیم" — تھوڑے موٹے چمک، بہت باریک بنیادی رنگ، چمک و یکجائی توازن۔ کیشِن نِو میٹیریلز درجہ بندی پروسس میں D50 و Span مستحکم کنٹرول سے ایک ہی گریڈ کے پیسٹ میں بیچ flop یکساں — یہی اعلیٰ گاہک کے دیرینہ تعاون کا تکنیکی سبب۔
۱۹۔ عام نقائص اور علاج جلدی جدول
| نقص | نمونہ سبب | علاج خلاصہ |
|---|---|---|
| ڈبہ پھولنا/H₂ | کوٹنگ ناکافی، pH عدم توازن، نیوٹرائزنگ ایجنٹ مُحرک | بہتر کوٹنگ، pH بفر بہتر، ثالثی امائن سے بچیں |
| flop کم/بگڑا | فلیک سمت رکی، سلونٹ ڈھال کم | سمت معاون، فلم معاون ڈھال بہتر |
| بھیورہ/مدھم | فلیک ردِ عمل غیر فعال، غیر فعال تہہ موٹی | مستحکم نظام، ذخیرہ و درجہ حرارت کنٹرول |
| بیٹھنا/تہہ جمنا | ڈسپرسنٹ/تھیکسوٹروپی کم، ذرہ زیادہ موٹے | ایلومینیم مخصوص ڈسپرسنٹ، تھیکسوٹروپی جال |
| گچھا/گُٹھلا | زیادہ شیئر تباہی، ہم آہنگی کم، الیکٹرولائیٹ زیادہ | کم شیئر بکھراؤ، رزین بدلیں، آئن ناخالصی ہٹائیں |
| ہم آہنگی کم/سکڑنے گڑھے | رزین ایلومینیم پر حملہ، معاون ٹکراؤ | کم ردِ عملی رزین، معاون چھانٹیں |
| چپکنے کم | فلیک سے تہیں کمزور، قبل از پروسس کم | ابتدائی کوٹ بہتر، موٹائی و کیور کنٹرول |
| موسمی پھیکا | کوٹنگ موسمی ناکافی، بنیاد UV کم | موسمی مزاحم کوٹنگ و اعلیٰ مستحکم رزین |
یہ جدول واٹر بسڈ پیسٹ کے مقامی مسائل کی "بچاؤ کتابچہ"، مگر یاد: اکثر نقائص "کوٹنگ—رزین—pH—لاگت" چار عنصر عدم توازن سے، صرف ایک نقطہ اصلاح اکثر علامت ہی۔
۲۰۔ واٹر بسڈ دھاتی رنگ کا مجموعی فارمولیشن منطق
ایک پختہ واٹر بسڈ دھاتی رنگ فارمولیشن کو "مسلسل مرحلہ + اِفيیکٹ پیگمنٹ + استحکام نظام + سمت نظام + لاگت نظام" پانچ تہہ میں بیان کیا جا سکتا۔ مسلسل مرحلہ واٹر بسڈ رزین (ایکریلک/PU) و ڈی آئنائزڈ پانی؛ اِفيیکٹ پیگمنٹ واٹر بسڈ ایلومینیم پیسٹ؛ استحکام نظام pH بفر، ایلومینیم ڈسپرسنٹ، بھاری دھات سے پاک کوٹنگ؛ سمت نظام سمت و فلم معاون ڈھال؛ لاگت نظام لزوجیت، ہوا خشک و بیکنگ کھڑکی۔ فارمولیٹر کا کام پانچوں میں تول — flop کے لیے ذرا استحکام، صفر VOC کے لیے ذرا صورت۔ ایک عام غم "پیسٹ خراب تو بدلیں"، مگر اکثر مقامی مسئلہ درحقیقت مسلسل مرحلے یا استحکام نظام میں — جیسے ثالثی امائن والا رزین، یا ڈی آئنائزڈ پانی کی موصلیت زیادہ آئن لائے۔ کیشِن نِو میٹیریلز کی واٹر بسڈ دھاتی رنگ تکنیکی معاونت "نظام تصدیق" کہتی: گاہک کے اصل رزین میں پیسٹ رکھ مکمل آزمائش، اکیلا پیسٹ تجویز نہیں۔
۲۱۔ لاگت طریقہ: سپرے اور ڈبوئنے کا ترازو
واٹر بسڈ پیسٹ لاگت مرکزی طور پر سپرے (ہوائی، الیکٹروسٹیٹک، مخلوط ہوا)، کیونکہ سپرے ایٹمائزیشن و ہوا بہاؤ سے گیلی فلم میں فلیک سمت میں مدد، موٹائی کنٹرول آسان۔ سپرے کے مرکزی پیرامیٹر لزوجیت، ایٹمائزیشن دباؤ، نوزل فاصلہ و چال رفتار — واٹر بسڈ لزوجیت اکثر سلونٹ بسڈ سے زیادہ، مناسب پانی/مخصوص پتلا کرنے والا لاگت کھڑکی؛ زیادہ پانی تھیکسوٹروپی توڑ، flop بکھرے و لُڑھک۔ ڈبو کوٹنگ (dip coating) پیچیدہ/اندرونی حصہ مکمل احاطے، مگر فلیک سمت سپرے سے کافی کم تر، flop کمزور، لُڑھک نشان، اور ٹینک میں فلیک دیرینہ معلق سے زیادہ بیٹھے و آہستہ ردِ عمل، پیسٹ استحکام پر انتہائی مطالبہ، اکثر صورت مطالبہ ڈھیلا صنعتی حصہ ہی۔ کوئی بھی طریقہ، واٹر بسڈ "جلدی ڈالو-جلدی نکالو، مکمل ہوا خشک" مطالبہ — ناکافی ہوا خشک سیدھا بھٹی میں پانی قید بلبلہ، مدھم گڑھا و چپکنے کمی۔ الیکٹروسٹیٹک سپرے میں فلیک خود موصل، زیادہ پیسٹ یا موٹی فلم مشین کا برقی میدان بگاڑ، چڑھنے شرح بے قاعدہ و کنارہ جمع — اس لیے الیکٹرک پیرامیٹر (وولٹیج، روٹیٹر رفتار، شیبنگ ایئر) پیسٹ مقدار کے مطابق دوبارہ اِنکشن، سادہ رنگ پروسس نہ لگائیں۔ کیشِن نِو میٹیریلز فوشان میں کئی صنعتی گاہکوں کے واٹر بسڈ دھاتی رنگ سپرے پروسس کھڑکی اِنکشن کر درجہ حرارت-نمی کا flop پر اثر قابو میں۔
۲۲۔ اہم پروسس پیرامیٹر اور کھڑکی کنٹرول
واٹر بسڈ دھاتی رنگ کے پروسس پیرامیٹر سلونٹ بسڈ سے زیادہ "نرم"۔ کوٹنگ لزوجیت اکثر 18~35 s (Ford-4 کپ، طریقے کے مطابق)، زیادہ سے ایٹمائزیشن کم، کم سے لُڑھک؛ ہوا خشک (flash-off) 5~15 منٹ، درجہ حرارت 20~35 ℃، نسبتی نمی 50%~75% بہترین — زیادہ نمی پانی مشکل سے اُڑے، کم میں سطح جلدی خشک فلیک سمت کو وقت نہ ملے؛ بیکنگ اکثر 80~160 ℃ مرحلہ وار، پہلے کم درجہ حرارت بہاؤ پھر اعلیٰ درجہ حرارت کیور، تاکہ اچانک گرمی سے بقیہ آبی بخبلانے بلبلہ۔ موٹائی بھی flop کا پوشیدہ سوئچ: بنیادی رنگ (basecoat) موٹائی 10~25 μm flop بہترین، موٹی سے فلیک "دبے"، پتلی سے احاطہ کم و چمک پتلی۔ ہر پیرامیٹر آزاد نہیں — لزوجیت سے ہوا خشک، ہوا خشک سے سمت، سمت سے flop، کوئی بھی کھڑکی سے ہٹے تو آخری فلم صورت پر۔ کیشِن نِو میٹیریلز اسے گاہک قابلِ عمل کام ہدایت نامے میں مستحکم کر واٹر بسڈ دھاتی رنگ کو "ماہر تجربہ" سے "پروسس پیرامیٹر انتظام" تک۔
۲۳۔ آلات ضرورت: کاپر-زنک رابطہ سے اجتناب اور ڈی گیسیشن
واٹر بسڈ پیسٹ تیاری سے لاگت تک آلات مواد پر سخت ممانعت: فلیک کا کاپر، زنک اور ان کے مرحلہ سے براہِ راست رابط ممنوع۔ سبب — کاپر/زنک و ایلومینیم الیکٹرولائیٹ (پانی) میں پوٹینشل فرق سے گالونک جوڑ، کاپر/زنک کیتھوڈ بن ایلومینیم کے اینوڈک گھلن (گالونک کٹاؤ) و H₂ اخراج تیز؛ ہلکے میں پیسٹ فوری غیر فعال بھیورہ، سنگین میں مقام پر ڈبہ پھولے۔ اس لیے ہلانے شافٹ، پمپ، پائپ، اندرونی اجزا 304/316 سٹینلیس سٹیل، PE/PP پلاسٹک یا فلورین استر مواد، پیتل جوڑ/گیلوانائزڈ پائپ ہرگز نہیں۔ دوسرا اہم آلہ ڈی گیسیشن (ہوا نکالنا): مکسنگ و بھرائی میں ہوا قید، گھلی آکسیجن ایلومینیم کٹاؤ میں، اور بلبلہ فلم میں مدھم گڑھا، سوئی سوراخ؛ اس لیے اعلیٰ لائن خلا/آن لائن ڈی گیسیشن سے آکسیجن و بلبلہ کم از کم۔ کیشِن نِو میٹیریلز فوشان لائن میں مواد و ڈی گیسیشن پر واضح اصول — یہی اس کے بیچ استحکام کی چھوٹی غیر منظم تیاری سے برتری کا انجینئرنگ بنیاد۔
۲۴۔ معیار کنٹرول (QC): گیساخراج سے چپکنے تک
واٹر بسڈ پیسٹ و دھاتی رنگ کی QC ایک مجموعہ۔ پہلا دروازہ گیساخراج: نمونہ دباؤ نلی میں سیل، 40 ℃ مقررہ وقت، H₂ حد سے کم پر منظور؛ دوسرا صورت و flop: معیاری پینل سپرے پر L*، a*، b* و کثیر زاویہ سپیکٹرو (15°/45°/110°) سے flop مقداری، معیار نمونے سے مقابلہ؛ تیسرا ذخیرہ استحکام: 50 ℃ تیز 7~14 دن یا عام 3 ماہ، دوبارہ flop، H₂ و تہہ بندی؛ چوتھا فلم خصوصیت: چپکنے (cross-cut)، پنسل سختی، جھٹکا برداشت، نمکین دھند، موسمی (QUV) اطلاق معیار کے مطابق؛ پانچواں بھاری دھات و VOC: کرومیم سے پاک، سیسہ/کڈمیم/پارہ سے پاک، VOC حد مطابق رپورٹ۔ کئی دروازہ ساتھ ہی "کاربخانہ مستحکم، پہنچنے مستحکم، چڑھنے مستحکم"۔ کیشِن نِو میٹیریلز انہیں آمد و مصنوعات کی دوہری چیک لسٹ بناتی — پیسٹ بھی، تیار رنگ بھی، مکمل قابلِ نشان معیار لوپ۔
۲۵۔ ذخیرہ، نقل و حمل اور شیلف لائف انتظام
واٹر بسڈ پیسٹ کی عمر انتظام اکثر کم آنکھا۔ پیسٹ 5~35 ℃، ٹھنڈا و ہوا دار، تیزاب-قلیائی و حرارت منبع دور، جمنا (امولشن ٹوٹے تہہ بندی) و دھوپ (ڈبہ پھولنا) سے بچائیں۔ اصل پیکجنگ سیل اہم — کھلنے پر ہوا و پانی آہستہ ردِ عمل چالو؛ "چھوٹا پیک، تیز گردش"، بڑی بالٹی کھلے تو فوراً بانٹ کر نائٹروجن بھرائی یا ہیڈ اسپیس حفاظت۔ نقل و حمل میں دھوپ حرارت و زوردار ٹکراؤ سے بچاؤ، سمندری برآمد میں حرارت رکاوٹ و ہوا داری، MSDS میں "معمولی H₂ ممکنہ" خبرداری دیانت سے۔ شیلف لائف اکثر 6~12 ماہ مگر "بغیر کھلے" شرط؛ کھلتے ہی اصل مدت گھٹی۔ کیشِن نِو میٹیریلز ترسیل میں ذخیرہ و آغاز رہنما منسلک، استعمال سے پہلے سادہ گیساخراج تجویز — خطرہ ڈالنے سے پہلے روک۔
۲۶۔ اطلاق (۱): گاڑی اور پہیہ
گاڑی واٹر بسڈ دھاتی رنگ کا اعلیٰ ترین تکنیکی میدان۔ OEM کے درمیانی/بنیادی رنگ (basecoat) بڑے پیمانے پر آبی؛ پیسٹ کو اعلیٰ صورت، اعلیٰ موسمی، صفر ڈبہ پھول سرخ لک میں چلنا، اکثر تنگ تقسیم مرکب کوٹنگ اعلیٰ پیسٹ و مخصوص ایکریلک-PU اور درست سپرے روبوٹ flop یکجائی۔ ری فِنِش (refinish) ابھی بھی سلونٹ مرکزی مگر آبی پھیلتا، دشواری مقام پر درجہ حرارت-نمی غیر قابو، کم مقدار رنگ میلن — پیسٹ کی لاگت برداشت پر زیادہ مطالبہ۔ پہیہ (wheel) موٹی چمک فلیک کا مرکزی میدان — بڑے ذرہ، مضبوط چمک دھاتی احساس، مگر اکثر اعلیٰ حرارت پاؤڈر/آبی بیکنگ، پیسٹ کی حرارت و قلیائی (قبل از قلیائی دھلائی) برداشت سخت، تقریباً لازمی غیر نامیاتی/مرکب کوٹنگ۔ کیشِن نِو میٹیریلز جنوبی چین گاڑی-پہیہ سپلائی زنجیر میں اعلیٰ صورت واٹر بسڈ دھاتی اِفيیکٹ تیاری تجربہ، مکمل گاڑی و Tier-1 کے موافقت و صورت معیار جوڑتی۔
۲۷۔ اطلاق (۲): کوائل اور گھریلو سامان
کوائل کوٹنگ (coil coating) واٹر بسڈ دھاتی رنگ کا دوسرا نمو بازار۔ کوائل لائن رفتار بلند (دسیوں میٹر/منٹ)، ایک کوٹ ایک بیک، پتلی فلم، پیسٹ کو انتہائی تنگ کھڑکی میں سمت اور 200 ℃ سے اوپر لمحاتی بیکنگ برداشت — کوٹنگ حرارت برداشت و flop رفتار پر انتہائی، غیر نامیاتی کوٹنگ و اعلیٰ سمت معاون لازمی۔ گھریلو سامان پینل (فرج، واشنگ مشین، رینج ہود) "لطیف شائقانہ" باریک پیسٹ flop و بھاری دھات سے پاک موافقت چاہے، تنگ تقسیم باریک پیسٹ و اعلیٰ شفاف ایکریلک معیاری۔ یہ اطلاق بیچ یکجائی پر انتہائی حساس — ایک ماڈل کے مختلف بیچ پینل flop میں رنگ فرق ہو تو آخری اسے معیار واقعہ مانے؛ اس لیے پیسٹ سپلائر کی بیچ استحکام براہِ راست گاہک وفاداری طے۔ کیشِن نِو میٹیریلز کی گھریلو سامان واٹر بسڈ دھاتی اِفيیکٹ میں مستحکم ترسیل بالکل مذکورہ درجہ بندی و کوٹنگ پروسس کنٹرول پر۔
۲۸۔ اطلاق (۳): صنعتی اور بھاری اینٹی کارژن
صنعتی کوٹنگ و بھاری اینٹی کارژن واٹر بسڈ پیسٹ کا "استحکام اول" میدان۔ پائپ، ٹینک، تعمیراتی مشین، ساختی فولاد اکثر باہر/کٹاؤ ماحول؛ واٹر بسڈ دھاتی رنگ سجائش و حفاظت دونوں، پیسٹ کی نمکین دھند، موسمی و قلیائی (دھلائی) برداشت بلند، اکثر غیر نامیاتی/مرکب کوٹنگ و ایپوکسی-ایکریلک یا PU۔ یہاں flop اکثر عمر کے آگے جھک — صورت "کافی چمک"، مگر ڈبہ پھول و ابتدائی مدہم بھیورہ ہرگز نہیں۔ ساتھ صنعتی حصہ شکل پیچیدہ، اکثر ڈبو/ہوائی سپرے، لاگت برداشت پوری۔ کیشِن نِو میٹیریلز فوشان میں جنوبی چین صنعتی مجموں کے واٹر بسڈ صنعتی دھاتی رنگ خاص طور پر "مقامی غلطی برداشت": کارگر ہنر غیر یکساں، درجہ حرارت-نمی اتار چڑھاؤ اصل حالات میں بھی قابلِ قبول مستحکم نتیجہ۔
۲۹۔ ماحولیاتی ضابطہ: VOC، بھاری دھات و کاربن پابندی
واٹر بسڈ پیسٹ کے وجود کی بنیادی وجہ ماحول۔ سلونٹ بسڈ ایلومینیم پاؤڈر رنگ VOC 500~800 g/L تک، جبکہ آبی 50~150 g/L تک — متلاشی نامیاتی و کوٹنگ گودام آگ خطرہ بڑی کمی۔ عالمی سخت ضابطہ سلونٹ بسڈ دبائ: چین کا "کم متلاشی نامیاتی مرکب مواد رنگ مصنوعات تکنیکی ضرورت" (GB/T 38597) صنعتی و تعمیراتی رنگ پر VOC حد؛ EU کوٹنگ VOC ہدایت (1999/13/EC اور اس کے جانشین) و REACH کئی نقصان دہ؛ گاڑی صنعت IMDS/ELV سیسہ/کرومیم/کڈمیم/پارہ بھاری دھات۔ ان کے سامنے واٹر بسڈ پیسٹ "موافقت جواب" و "موافقت متغیر" دونوں — کوٹنگ میں پھر کرومیم، یا فارمولیشن میں پابند امائن/بھاری دھات تو آبی بھی موافقت نہ بچائے۔ کیشِن نِو میٹیریلز فوشان لائن کا کرومیم سے پاک، کم بھاری دھات راستہ بنیادی طور پر برآمد و مکمل گاڑی گاہک کی موافقت مطالبہ کا جواب — یہی اس کی واٹر بسڈ دھاتی رنگ کی اعلیٰ سپلائی زنجیر داخلے کی ٹکٹ۔
۳۰۔ سپلائی زنجیر، مقامی کاری اور لاگت ساخت
واٹر بسڈ پیسٹ کی سپلائی زنجیر اوپر ایلومینیم انگوٹ—ایٹمائزڈ پاؤڈر—بال مل چپٹانا—سطح کوٹنگ، درمیان کوٹنگ و درجہ بندی، نیچے رنگ کارخانہ و آخری گاہک۔ پہلے اعلیٰ درجے واٹر بسڈ پیسٹ مغربی و جاپانی کمپنیوں (جیسے Eckart، Silberline، Schlenk) کا دبدبہ، مہنگا و لمبی ترسیل؛ حال میں چین کمپنیاں کوٹنگ و درجہ بندی میں تیزی سے پہنچی، مقامی متبادل و لاگت-مقامی سہولت فائدہ واضح۔ لاگت ساخت میں خام فلیک تناسب کم، مہنگائی کوٹنگ پروسس، درجہ بندی پیداوار و معیار یکجائی — پیداوار کم تو بہت بربادی و بیچ اتار چڑھاؤ آخری گاہک لاگت۔ کیشِن نِو میٹیریلز فوشان و موتی ندی علاقے کی پختہ ایلومینیم پروسیسنگ و رنگ زنجیر پر مقامی ترسیل، تیز نمونہ و کم مقدار لچکدار ترسیل میں جغرافیائی فائدہ، انتخاب سے تیاری تک وقت کمی۔ خریدار کے لیے صرف دام نہیں — کوٹنگ پروسس خود مختاری، درجہ بندی صلاحیت، بیچ QC اعداد و موافقت دستاویز مکملتا دیکھیں؛ یہ "پوشیدہ صلاحیت" طے کرتی سال بھر کتنی آگ بجھانا۔ عملی چھان بین: ایک ہی گریڈ کے مسلسل تین بیچ کا ذرہ حجم، H₂ اخراج و flop رپورٹ مانگیں — اتار چڑھاؤ قابلِ قبول میں ہے یا نہیں، ایک بار کے چمکدار نمونے سے زیادہ معنی خیز۔
۳۱۔ معیارات، آزمائش اور تیسری فریق توثیق
واٹر بسڈ پیسٹ کا ایکل لازمی قومی معیار نہ سہی، مگر کئی متعلقہ معیار و تیسری فریق آزمائش سے اعتماد۔ ملکی GB/T رنگ طریقہ (VOC تعین، بھاری دھات حد، نمکین دھند، چپکنے)، HG/T صنعتی معیار میں اِفيیکٹ پیگمنٹ شق؛ بین الاقوامی ASTM (ایلومینیم پیگمنٹ)، ISO رنگ عمومی آزمائش، و گاڑی OEM ادارہ معیار۔ تیسری فریق میں SGS، CTI کرومیم سے پاک، بھاری دھات سے پاک، VOC، گیساخراج و ذرہ تقسیم رپورٹ — برآمد و مکمل گاڑی زنجیر کا "پاس"۔ کیشِن نِو میٹیریلز اعلیٰ گاہک کے ساتھ اکثر خود بیچ آزمائش رپورٹ و تیسری فریق موافقت دستاویز دے "زبانی استحکام" کو "اعدادی استحکام"، گاہک کی تصدیق لاگت و موافقت خطرہ گھٹاتی۔
۳۲۔ آنے والا دور: زیادہ مستحکم، زیادہ تنگ، زیادہ سبز، زیادہ ذہین
واٹر بسڈ پیسٹ کی ترقی لکیر واضح: زیادہ مستحکم — مرکب و کئی تہہ کوٹنگ ڈبہ پھول صفر کی طرف، ذخیرہ و لاگت برداشت بڑھتی؛ زیادہ تنگ — درست درجہ بندی و آن لائن ذرہ حجم نگرانی flop خالصتا سلونٹ بسڈ کے نزدیک؛ زیادہ سبز — کرومیم سے پاک، بھاری دھات سے پاک، حیاتیاتی نیوٹرائزنگ ایجنٹ، کم یہاں تک کہ صفر VOC نظام معیاری؛ زیادہ ذہین — عددی فارمولیشن و آن لائن QC سے "ماہر تجربہ" قابلِ نقل پیرامیٹر۔ ایک اور سمت "اِفيیکٹ پیگمنٹ تنوع" — ایلومینیم کے علاوہ آبی کاپر سنہری پاؤڈر، موتی روشنی، ہولوگرافک فلیک کی کوٹنگ استحکام ایک دوسرے سے سیکھ دھاتی اِفيیکٹ خاندان آگے۔ کیشِن نِو میٹیریلز فوشان میں "آبی کاری + مستحکم کوٹنگ" لکیر پر مسلسل داء — اس کی واٹر بسڈ دھاتی رنگ تکنیکی جمع اِسی صنعت لکیر فیصلے کا عملی۔
۳۳۔ الیکٹرو کیمیکل کٹاؤ نقطہ نظر اور روک ایجنٹ (inhibitor) کا کردار
واٹر بسڈ پیسٹ کی عدم استحکام کو الیکٹرو کیمیکل ڈھانچے میں دیکھیں تو واضح: فلیک اینوڈ، پانی-گھلی آکسیجن کیتھوڈ (غیر فعال تہہ مکمل یا ناخالصی نقطہ) پر تخفیف، کٹاؤ گالونک جوڑ — الیکٹران ایلومینیم سے آکسیجن، ایلومینیم Al³⁺ گھلنے و H₂ اخراج۔ یہ سرکٹ توڑنے کے لیے اینوڈ روکیں (کوٹنگ علیحدگی، غیر فعالی)، یا کیتھوڈ (آکسیجن نکالنا، روک تہہ)، یا مزاحمت بڑھائیں (ڈی آئنائزڈ پانی، کم موصلیت)۔ روک ایجنٹ (corrosion inhibitor) تکمیلی کردار: مولبڈیٹ، نادرہ زمین سیریم نمک، سلیکیٹ، نامیاتی زول — ایلومینیم پر چپکنے/جمنے حفاظت تہہ، کٹاؤ کرنٹ اور دبائے۔ مگر روک "اضافی خوبصورتی"، کوٹنگ خود پاس ہو تو دیرینہ؛ کوٹنگ میں ننگا نقطہ تو وہاں روک پہلے خرچ و جلدی ختم۔ اس لیے اعلیٰ پیسٹ "کوٹنگ + نظام روک" دوہری بیمہ۔ کیشِن نِو میٹیریلز فارمولیشن معاونت میں گاہک نظام کے مطابق مخصوص روک اضافہ تجویز اور ڈی آئنائزڈ پانی کی موصلیت (آئن ناخالصی کنٹرول) کو پوشیدہ مگر اہم اشاریہ کام ہدایت نامے میں ڈالتی۔
۳۴۔ واٹر بسڈ سیاہی و ویکیوم ایلومینیشن کا مقابلہ نقطہ نظر
واٹر بسڈ پیسٹ محض رنگ نہیں، آبی دھاتی سیاہی (تمباکو پیکنگ، شراب لیبل، لچکدار پیکنگ کی آبی سنہری چاندی سیاہی) بھی اِسی پر؛ فرق سیاہی کا باندھنے والا آبی ایکریلک/PU امولشن، باریکی، منتقلی و پرنٹ مطابقت زیادہ سخت، اکثر انتہائی باریک تنگ تقسیم پیسٹ۔ مقابلے میں "ویکیوم ایلومینیشن (VMPET)" دوسرا راستہ — فلم پر ایلومینیم بخارات جمع کر لیمینیٹ، دھاتی احساس مضبوط مگر پیگمنٹ جیسا رنگ میلن نہیں۔ آبی پیسٹ کا فائدہ "قابلِ پرنٹ، قابلِ سپرے، قابلِ رنگ میلن، سبسٹریٹ وسیع"، نقصان دھاتی احساس و آئینہ داری ویکیوم ایلومینیم سے کم۔ کیشِن نِو میٹیریلز فوشان آس پاس پیکنگ و تعمیراتی مواد زنجیر میں گاہکوں کو آبی سنہری-چاندی سیاہی بمقابلہ دھاتی رنگ کے چناؤ میں سبسٹریٹ، آلات و صورت ہدف کے مطابق "پیسٹ بمقابلہ ایلومینیشن" مقابلہ مشورہ — صحیح پروسس، مہنگی نہیں۔
۳۵۔ سبسٹریٹ قبل از پروسس کا واٹر بسڈ دھاتی رنگ عمر پر پوشیدہ اثر
واٹر بسڈ دھاتی رنگ کا flop و عمر آدھا پیسٹ، آدھا قبل از پروسس۔ ایلومینیم، زنک، کوڈ رولڈ فولاد، پلاسٹک وغیرہ کا سطحی توانائی، تیل میل و آکسائیڈ تہہ فرق پہاڑ؛ بنا ڈی گریز، فاسفیٹ یا گھسنے پیسٹ تہہ و بنیاد کی چپکنے ڈھے، گرم-نم میں پھول کر اُترے۔ خاص طور پر آبی قبل از پروسس پر زیادہ حساس — پانی کا مضبوط گیلا پن قبل از پروسس بقیہ قلیائی/نمک انٹرفیس تک لا چھپا کٹاؤ منبع۔ اس لیے صنعتی آبی دھاتی کوٹنگ وسیع طور پر "ڈی گریز—پانی دھلائی—تبدیلی تہہ (سیرامک ایسڈ/زرکون کرومیم سے پاک)—خشک" قبل از لائن، بنیاد "کم آلودہ، زیادہ چپکنے" بردار۔ کیشِن نِو میٹیریلز صنعتی گاہک رابطے میں قبل از پروسس رہنما مجموعی منصوبے میں لیتی، محض ایک بالٹی پیسٹ نہیں، کیونکہ قبل از پروسس چھوڑ آبی دھاتی رنگ استحکام کی بات کرنا ہی اکثر مقامی ناکامی کی اصل جڑ۔
۳۶۔ انتخابی فیصلہ درخت اور گاہک عملی بہاؤ
مذکورہ کو قابلِ عمل انتخاب میں بدلنے کے لیے ایک "فیصلہ درخت": پہلا، flop طرز (لطیف شائقانہ/موٹی چمک/آئینہ) → ذرہ حجم و تقسیم؛ دوسرا، ماحول (pH، درجہ حرارت، قلیائی، الیکٹرو ڈیپوزیشن) → کوٹنگ قسم (نامیاتی/غیر نامیاتی/مرکب)؛ تیسرا، رزین نظام (ایکریلک/PU تناسب، نیوٹرائزنگ ایجنٹ قسم) → ہم آہنگی و H₂ تصدیق؛ چوتھا، لاگت (سپرے/ڈبو، درجہ حرارت-نمی کھڑکی) → لزوجیت و ہوا خشک اِنکشن؛ پانچواں، موافقت (کرومیم سے پاک، VOC، بھاری دھات) → رپورٹ مانگیں۔ پانچ کے بعد چھوٹا آزمائش، درمیان آزمائش، تیاری۔ کیشِن نِو میٹیریلز فوشان میں اسے "واٹر بسڈ دھاتی اِفيیکٹ انتخابی جدول" و نمونہ بہاؤ میں مستحکم کر گاہک کا پوچھ سے تیاری تک اوسط تصدیق وقت واضح کمی — یہی محض پیسٹ بیچنے والوں سے زیادہ وفاداری: بکا "قابلِ عمل مستحکم نتیجہ"، "ایک تھیلی پیگمنٹ" نہیں۔
۳۷۔ دوبارہ کام، بازیابی اور مقامی ضائع رنگ انتظام
واٹر بسڈ دھاتی رنگ کوٹنگ لائن میں ضائع و دوبارہ کام ناگزیر؛ غیر مناسب انتظام چھپا کٹاؤ منبع۔ دوبارہ کام حصے پر پرانی پیسٹ تہہ اگر مکمل نہ گھسے/نہ اُترے، نئے آبی مرحلے میں انٹرفیس تک رس کر تہوں ردِ عمل و پھولا؛ اس لیے پہلے پرانی تہہ مستحکم یا مکمل نکالنا یقینی۔ لائن کنارے کا اضافی سپرے ضائع (overspray) اگر چکری پانی میں، فلیک پانی میں آہستہ H₂ اُگا کر نیوٹرائزنگ ایجنٹ کھائیں، پانی pH کھسکے و بھیورہ — دوری اجتناب و ادویات مستحکم۔ ضائع کچرا آبی رنگ کو خطرناک/عام کچرا درجہ کے مطابق، ایلومینیم والا کچرا بعض علاقوں بھاری دھات کچرا، من مانی پھینک ممنوع۔ کیشِن نِو میٹیریلز صنعتی گاہک تعاون میں "پیسٹ ضائع انتظام" مقامی 5S و ماحولیاتی کھاتے میں ڈالنے کی تلقین — چھوٹی مسئلہ موافقت واقعہ نہ بنے؛ آبی سبز صحیح، مگر ایلومینیم کی کیمیائی فعالی "آبی" ہونے سے نہ مٹے۔ ضائع رنگ کو "عام کچرا" نہیں "ممکنہ ردِ عمل مادہ" مانچ کر انتظام ہی آبی دھاتی کوٹنگ کی پختگی کا نشان۔
اکثر پوچھے گئے سوالات (FAQ)
س۱: کیا واٹر بسڈ ایلومینیم پیسٹ اور سلونٹ بسڈ ایلومینیم پاؤڈر ملائے جا سکتے؟
سیدھا ملانا مناسب نہیں۔ آبی پیسٹ کی کوٹنگ و بکھراؤ نظام آبی کے لیے؛ سلونٹ بسڈ میں ڈالیں تو غیر مستحکم، گُٹھلا یہاں تک کہ ردِ عمل؛ الٹ بھی۔ باہم نظام بدلنے میں فارمولیشن و پروسس دوبارہ تصدیق، سیدھا ادلا بدلی نہیں۔
س۲: واٹر بسڈ دھاتی رنگ کا flop تیل بسڈ سے کمزور کیوں؟
پانی کا سطحی تناؤ بلند، بخارات آہستہ و نمی مؤثر، فلیک سمت کھڑکی غیر یقینی؛ آبی رزین فلیک کو مضبوط پکڑ کر پلٹنا روک۔ یہ تہائی نقصان فطری طور پر کمزور — سمت معاون و بخارات ڈھال تلافی ضروری۔
س۳: کھلنے کے بعد آبی سلور پیسٹ کتنے دن؟
سیل، ٹھنڈا، اندھیرے میں اصل پیک اکثر 6~12 ماہ، مگر کھلنے کے بعد جلدی ختم کریں — چھلکا، آہستہ ردِ عمل و ہیڈ اسپیس آکسیجن کے کٹاؤ سے بچیں۔ ہر بار سخت سیل؛ چھوٹا پیک تیز گردش بہتر۔
س۴: زیادہ شیئر بکھراؤ سے کیا؟
شل ایلومینیم ٹکڑوں میں ٹوٹے — flop بگڑے، احاطہ بدلے، بناوٹ تباہ؛ ٹکڑے اور ردِ عملی۔ آبی پیسٹ کم شیئر آہستہ بکھراؤ، ڈسپرسنٹ و گیلا پن سے، زور سے نہیں؛ بال مل، تیز بکھیرنے والا بھی آہستہ کریں۔
س۵: کیا آبی پیسٹ زیادہ قلیائی میں؟
عام نامیاتی کوٹنگ شدید قلیائی (pH > 10) میں ناکام۔ غیر نامیاتی (SiO₂/Al₂O₃) یا مرکب کوٹنگ قلیائی برداشت چنیں، ورنہ فلیک فوری ردِ عمل، بھیورہ و ڈبہ پھولے۔ الیکٹرو ڈیپوزیشن و قلیائی قبل از دھلائی حصہ خاص خبردار۔
س۶: پیسٹ کا استحکام کیسے پرکھیں؟
سادہ: چھوٹا نمونہ سیل رکھیں، گیساخراج و مائع کا بھیورہ دیکھیں؛ پیشہ ورانہ: ذخیرے کے بعد flop و L* بدلنا، H₂ اخراج، تہہ بندی۔ بیچ سے پہلے 50 ℃ تیز و عام درجہ حرارت دیرینہ ذخیرہ دوہرا تجربہ لازمی۔
س۷: pH غیر جانبدار کرنا سب سے محفوظ؟
نہیں، جتنا غیر جانبدار اتنا اچھا نہیں۔ ایلومینیم pH 4~8 مستحکم مگر محض غیر جانبدار بفر کمزور و کھسکنے والا؛ کمزور-قلیائی/کمزور-تیزابی (تقریباً 7.5~9.0) دیرینہ استحکام بہتر۔ مرکزی بفر صلاحیت و نیوٹرائزنگ ایجنٹ قسم — انتہائی فعال ثالثی امائن سے بچیں۔
س۸: میرے آبی دھاتی رنگ میں سکڑنے گڑھے، مالٹا کی کھال کیوں؟
اکثر معاون ٹکراو یا غیر یکساں سطحی تناؤ: سمت/فلم معاون زیادہ، رزین گیلا پن کم، سبسٹریٹ آلودہ۔ معاون ہم آہنگی چھانٹیں، سبسٹریٹ صاف کریں، پیسٹ-رزین ہم آہنگی دوبارہ دیکھیں — محض پیسٹ کو قصوروار نہ ٹھہرائیں۔
س۹: برآمدی مصنوعات میں آبی پیسٹ کی خاص مطالبہ؟
مرکزی طور پر موافقت: ہیگزاولینٹ کرومیم سے پاک، سیسہ/کڈمیم/پارہ وغیرہ بھاری دھات سے پاک، VOC مطابق، تیسری فریق رپورٹ (SGS/CTI) و IMDS/REACH دستاویز۔ سپلائر سے موافقت اعلان و بیچ رپورٹ ضرور مانگیں۔
س۱۰: کیشِن نِو میٹیریلز آبی ایلومینیم پیسٹ میں کیا دے سکتی؟
کیشِن نِو میٹیریلز (گوآنگڈونگ) کمپنی لمیٹڈ فوشان میں واٹر بسڈ دھاتی اِفيیکٹ کوٹنگ کی مکمل زنجیر تجربہ — پیسٹ مطابقت، رزین—نیوٹرائزنگ ایجنٹ—ڈسپرسنٹ نظام تصدیق سے سپرے پروسس کھڑکی اِنکشن و بیچ QC تک — گاڑی، گھریلو سامان، صنعتی وغیرہ گاہکوں کو مستحکم واٹر بسڈ دھاتی رنگ حل و مقامی تکنیکی معاونت۔
س۱۱: کیا آبی پیسٹ الیکٹرو کوٹ (e-coat) میں؟
عام آبی پیسٹ سیدھا الیکٹرو ٹینک میں مشکل — اعلیٰ موصلیت، شدید برقی میدان، اعلیٰ pH میں ایلومینیم شدید گالونک کٹاؤ و H₂۔ دھاتی اِفيیکٹ چاہیے تو "الیکٹرو بنیاد + آبی دھاتی اوپری کوٹ" دو مرحلہ، یا مخصوص الیکٹرو برداشت غیر نامیاتی کوٹنگ پیسٹ، اور گاہک کے اصل الیکٹرو پیرامیٹر میں پہلے تصدیق — سیدھا ٹینک میں ہرگز نہیں۔
س۱۲: ایک ہی پیسٹ مختلف گاہکوں پر مختلف کیوں؟
آبی دھاتی اِفيیکٹ = پیسٹ × رزین × نیوٹرائزنگ ایجنٹ × ڈسپرسنٹ × لاگت؛ پیسٹ محض ایک متغیر۔ گاہک کے رزین گریڈ، pH، ڈی آئنائزڈ پانی موصلیت، شیئر و سپرے ماحول مختلف، نتیجہ مختلف۔ یہی وجہ کیشِن نِو میٹیریلز "نظام تصدیق" کہتی، اکیلا پیسٹ نہیں — گاہک کے اصل نظام میں پیسٹ چلانا ہی مستحکم ترسیل۔
متعلقہ مطالعہ
- PVD معاون کوٹنگ — دھاتی کوٹنگ کی دوسری تکنیکی راہ۔
- پلاسٹک الیکٹرو پلیٹنگ قبل/بعد پروسس کوٹنگ — پلاسٹک حصہ دھاتی کاری کا قبل از پروسس مقابلہ۔
- سیمی کنڈکٹر پیکنگ حفاظتی کوٹنگ — اعلیٰ معتبر دھاتی/حفاظتی کوٹنگ کا اعلیٰ منظر۔