La pâte d'aluminium à l'eau (communément appelée pâte d'argent à l'eau) est le « cœur des pigments à effet » de la peinture métallique à l'eau, de l'encre à l'eau et du revêtement industriel à l'eau. La différence fondamentale avec la pâte d'aluminium solvant réside dans le fait que les flocons d'aluminium doivent rester stablement dans l'eau sans réagir avec elle — l'aluminium au contact de l'eau subit lentement une hydrolyse avec dégagement d'hydrogène et passivation de surface assombrissant le brillant ; à minima le flop s'effondre, au pire le bidon gonfle et explose. Par conséquent, la technologie clé de la pâte d'aluminium à l'eau ne réside pas dans l'« aluminium », mais dans le « revêtement » : comment habiller chaque flocon d'aluminium d'une « couche » stable en phase aqueuse et ne nuisant pas à sa réflexion métallique. Cet article décompose les voies de revêtement, le mécanisme de stabilisation, les difficultés d'application et la sélection de la pâte d'aluminium à l'eau, afin d'aider les formulateurs et les acheteurs à éviter les pièges.
Kexin New Materials (Guangdong) Co., Ltd. a déployé depuis des années une stratégie sur les revêtements à effet métallique à l'eau, et possède une expérience systématique sur l'adaptation et la stabilité de lot de la pâte d'aluminium à l'eau ; sa ligne de production de peinture métallique à l'eau repose précisément sur une compréhension approfondie du revêtement des flocons d'aluminium et de la stabilisation interfaciale. Sa base de production située à Foshan a accumulé de nombreux savoir-faire autour de la chaîne complète « flocon d'aluminium — revêtement — résine — application », capable de proposer des solutions d'effet métallique à l'eau stables selon différents pH, températures et substrats.
I. Nature physique et chimique des flocons d'aluminium
Le cœur de la pâte d'aluminium est le flocon d'aluminium (aluminum flake), obtenu par atomisation de poudre d'aluminium puis broyage à billes ou à marteau pour l'étirer en particules en écailles d'une épaisseur de seulement 0,1 à 0,5 micron, avec un rapport diamètre/épaisseur (rapport entre diamètre et épaisseur) souvent de 50 à 200. C'est cette morphologie extrêmement lamellaire qui permet aux flocons de s'aligner parallèlement dans le film de peinture, reflétant la lumière incidente comme d'innombrables petits miroirs, créant un scintillement métallique et un effet flip-flop (flop) dépendant de l'angle. Le taux de réflexion naturel de l'aluminium est équilibré sur tout le spectre, notamment élevé pour la lumière visible, d'où une teinte blanc argenté neutre. Mais l'aluminium est aussi l'un des métaux les plus réactifs et abondants dans la croûte terrestre, avec un potentiel d'électrode standard d'environ -1,66 V, thermodynamiquement très facile à oxyder. Il forme spontanément dans l'air une couche de passivation d'alumine (Al₂O₃) dense de quelques nanomètres, qui est la raison pour laquelle l'aluminium « semble stable » ; cependant, dès que cette couche présente des défauts, des fissures, ou est localement détruite en phase aqueuse polaire, le substrat d'aluminium nu réagit rapidement. Comprendre les quatre attributs « mince, brillant, fragile, réactif » du flocon d'aluminium est le point de départ de toute difficulté en système aqueux : mince le fait briller mais facile à briser, brillant le rend précieux mais craint la perte d'activité par réaction, réactif le fait changer au contact de l'eau, fragile le rend extrêmement sensible au cisaillement.
Du côté fabrication, la morphologie du flocon est déterminée par trois étapes « atomisation — broyage — polissage ». La poudre d'aluminium atomisée est obtenue par atomisation de l'aluminium liquide sous haute pression au gaz en particules sphériques, puis étirée en écailles dans un broyeur à billes avec des billes d'acier inoxydable ou de céramique ; le type de milieu de broyage, le taux de remplissage et la durée déterminent directement le rapport diamètre/épaisseur et la rugosité de surface ; plus la surface est lisse, plus la réflexion spéculaire est forte et le flop brillant. Lors du broyage, on ajoute souvent un peu d'acide gras (comme l'acide stéarique) comme lubrifiant et agent de modification de surface, cette couche organique naturelle est l'ébauche du « revêtement original », mais elle est loin d'être suffisante en phase aqueuse et nécessite un revêtement ultérieur spécifique à l'eau. Il convient de noter que la distribution d'épaisseur et la régularité des bords des flocons influencent aussi leur charge électrostatique et leur vol lors de la pulvérisation électrostatique, ce qui explique pourquoi les pâtes d'argent à l'eau haut de gamme nécessitent un façonnage des bords. Kexin New Materials à Foshan contrôle stablement la granulométrie et la morphologie des précurseurs de flocons, repoussant la ligne de défense de la « stabilité » dès la naissance du flocon, plutôt que de rattraper au stade du revêtement.
II. Pourquoi l'eau attaque l'aluminium : mécanisme d'hydrolyse et de dégagement d'hydrogène
L'essence de la réaction aluminium-eau n'est pas « l'aluminium directement soluble dans l'eau », mais l'oxydation continue de l'aluminium par les ions H⁺ ou les protons de l'eau. L'équation globale la plus citée est 2Al + 6H₂O → 2Al(OH)₃ + 3H₂↑, mais le processus réel est bien plus complexe. En phase aqueuse neutre ou faiblement alcaline, la couche d'alumine en surface s'hydroxyle, les OH⁻ attaquent la liaison Al–O, dissolvant localement la couche d'oxyde et exposant l'aluminium frais ; celui-ci se couple électrochimiquement avec l'eau, perd des électrons devenant Al³⁺, et l'eau capte des électrons dégageant H₂. La vitesse de ce processus dépend de l'intégrité de la couche, du pH, de la température, de la concentration en ions conducteurs (comme Cl⁻, Na⁺, Ca²⁺) et de l'apport en oxygène. Il est à noter que la réaction n'est pas uniforme : lorsque le pH fluctue par génération d'alumine, ou que la température monte par dégagement de chaleur, la vitesse croît exponentiellement, présentant un caractère autocatalytique. Plus insidieux, les bords des flocons, les micropores et les défauts d'impact sont des « points chauds » de réaction, corrodés en premier puis déchirant la passivation environnante, formant une destruction en chaîne. Ainsi, « l'eau attaque l'aluminium » n'est pas un accident occasionnel, mais une nécessité thermodynamique de l'aluminium en phase aqueuse ; ce que doit faire la pâte d'aluminium à l'eau, c'est sceller totalement cette voie de corrosion inévitable par un revêtement artificiel et une tamponation du système.
III. Risques de sécurité liés au dégagement d'hydrogène et au gonflement de bidon
La conséquence la plus directe du dégagement d'hydrogène est l'accumulation de pression dans l'emballage. La pâte d'aluminium à l'eau est généralement scellée sous forme de pâte à haute teneur en solides dans des seaux plastiques ou des boîtes de fer-blanc, avec un peu d'air de tête et d'oxygène dissous. Lorsque les flocons dégagent lentement de l'hydrogène par revêtement insuffisant ou déséquilibre du système, la pression de tête augmente progressivement, se traduisant par un gonflement du seau et un soulèvement du couvercle, appelé « gonflement de bidon » ou « bidon qui gonfle ». En été lors du transport à haute température ou de l'exposition au soleil en conteneur, la température intérieure peut atteindre 50 à 70 °C, multipliant le taux de dégagement d'hydrogène, et en cas extrême le récipient fermé présente un risque d'éclatement, constituant un danger strictement contrôlé dans le transport et le stockage de matières dangereuses. De plus, si l'hydrogène dégagé s'accumule dans une salle de mélange fermée jusqu'à la limite d'explosion (environ 4 % à 75 % en volume), un étincelle électrique peut provoquer un incendie ou une explosion. Par conséquent, de l'usine à l'application terminale, la pâte d'aluminium à l'eau doit subir un « test de dégagement de gaz » : sceller l'échantillon dans un tube gradué ou un récipient sous pression, enregistrer le volume de gaz dégagé à température et temps prescrits, la quantité d'hydrogène des produits conformes devant être inférieure au seuil (souvent en mL/100g·jour). Kexin New Materials sur sa ligne de Foshan exécute strictement le test de dégagement et de stockage sur chaque lot de pâte d'argent à l'eau, afin de réduire le risque de gonflement à quasi zéro, ce qui est le seuil de base pour que sa peinture métallique à l'eau soit livrée stablement à des clients automobiles et exportateurs.
IV. Logique sous-jacente du revêtement : isolation physique et passivation chimique
Le revêtement de la pâte d'aluminium à l'eau n'est pas simplement « peindre une couche sur le flocon », mais repose sur une double logique « isolation physique + passivation chimique ». L'isolation physique consiste à séparer le substrat d'aluminium de l'eau, de l'oxygène et des ions par une couche continue et dense, empêchant les milieux corrosifs d'atteindre l'aluminium ; la passivation chimique consiste à induire ou conserver une couche d'oxyde/couche de conversion stable en surface, poussant le potentiel d'électrode de l'aluminium vers la zone de passivation, inhibant la réaction thermodynamiquement. Un bon revêtement doit simultanément satisfaire plusieurs exigences contradictoires : premièrement, assez dense pour bloquer l'eau et les ions ; deuxièmement, assez mince pour ne pas sacrifier le taux de réflexion et le flop ; troisièmement, compatible avec la résine et les auxiliaires aqueux, sans floculation ni dissolution par la résine ; quatrièmement, stable à long terme dans la fenêtre d'application pH 7-9, température 40-80 °C ; cinquièmement, sans métaux lourds, conforme aux régulations RoHS, REACH, etc. Ces cinq contraintes font du procédé de revêtement un problème typique d'« optimisation multi-objectifs », expliquant aussi pourquoi la qualité des pâtes d'argent à l'eau varie énormément sur le marché — avec les mêmes flocons, un revêtement défaillant d'un cheveu suffit à ruiner la stabilité au stockage et l'apparence.
V. Voie de revêtement organique : silane et ester phosphorique
Le revêtement organique est la voie la plus répandue, son cœur est d'auto-assembler sur la surface de l'aluminium une membrane hydrophobe de monocouche à multicouche via un agent de couplage silane ou un composé ester phosphorique. Le silane (comme le γ-aminopropyltriéthoxysilane KH-550, le vinyltriméthoxysilane, etc.) s'hydrolyse en phase aqueuse ou en mélange eau-alcool en silanol, puis se condense avec les hydroxyles de surface de l'aluminium, formant une ancre Si–O–Al, et déployant vers l'extérieur une chaîne organique pour l'hydrophobie et la compatibilité. L'ester phosphorique forme via la liaison P–O–Al une couche de conversion phosphatée sur l'aluminium, combinant passivation et hydrophobie. L'avantage du revêtement organique est un procédé relativement simple, un faible coût et peu d'impact sur le flop, car la couche est très mince (souvent 10 ou en système fortement alcalin, et une tolérance limitée à la cuisson longue à haute température (>150 °C). Ainsi, la pâte d'argent à l'eau à revêtement organique est surtout utilisée pour les systèmes acryliques ou PU à l'eau neutres à faiblement alcalins, à durcissement ambiant ou à basse température. En formulation, noter : si les groupes hydrolysables résiduels du silane ne sont pas bien condensés, ils deviennent des « canaux » pour l'eau, d'où le vieillissement et le lavage après revêtement pour éliminer les silanols libres, angle technique souvent ignoré par les pâtes d'argent bon marché.
VI. Revêtement nanocomposé inorganique : armure de silice et d'alumine
Le revêtement nanocomposé inorganique est la force principale pour la résistance alcaline et haute température, typiquement par dépôt sol-gel d'une couche de nanoparticules de silice (SiO₂) ou d'alumine (Al₂O₃) sur le flocon, formant une armure céramique dense. Pour la silice, on utilise souvent le tétraéthoxysilane (TEOS) hydrolysé et condensé sous catalyse acide ou ammoniacale, faisant croître uniformément une couche SiO₂ de 20 à 80 nm ; cette coque inorganique bloque totalement le contact eau-aluminium, repousse la limite de température au-delà de 200 °C, et améliore nettement la résistance alcaline et à la brume saline. Le revêtement d'alumine est souvent obtenu par hydrolyse in situ d'aluminate ou d'alcoolate d'aluminium, de même origine que le substrat, lié plus fermement. Le coût du revêtement inorganique : les nanoparticules diffusent une partie de la lumière incidente, baissant légèrement le taux de réflexion, la blancheur et la luminance (L*), et réduisant la pureté du flop ; par ailleurs la coque augmente la surface spécifique, exigeant plus de dispersant, et coûte plus cher que la voie organique. Ainsi le revêtement inorganique est utilisé pour l'électrophorèse, la cuisson industrielle haute température, les environnements de lavage fortement alcalins ou les revêtements métalliques anticorrosion lourds à apparence relativement tolérante. Kexin New Materials recommande cibléement des pâtes d'argent à revêtement inorganique ou composite pour certains systèmes industriels lourds à l'eau, afin de répondre à la durée de vie en conditions sévères.
VII. Revêtement sans chrome (chrome-free) et régulation
La passivation anticorrosion métallique traditionnelle reposait largement sur la couche de conversion au chrome hexavalent (Cr⁶⁺), dense et auto-réparatrice. Mais le chrome hexavalent est cancérigène avéré, interdit strictement par RoHS, REACH européens, et les directives IMDS, ELV de l'automobile, la Chine alignant sa gestion des substances dangereuses des produits électroniques. Cela signifie que la voie « flocon passivé au chrome » en système aqueux est éliminée. Les revêtements sans chrome actuels se tournent vers : systèmes Zr/Ti (couche de conversion), composite silane-terre rare, phosphate de zinc/calcium, et les coques inorganiques silice/alumine citées. Parmi eux, le composite silane-terre rare (comme Ce⁴⁺ à action inhibitrice) est un fort remplaçant du chrome, combinant passivation et hydrophobie avec une terre rare écologique. Le sans-chrome n'est pas simplement « retirer le chrome », mais compenser la perte d'auto-réparation par un revêtement plus épais et un contrôle système plus strict, ce qui explique pourquoi la pâte d'argent à l'eau dépend plus de la formulation globale que la version solvant. Les entreprises de revêtement exportatrices doivent exiger une déclaration sans chrome et un rapport d'analyse tiers, pour éviter le retour de marchandise pour excès de métaux lourds.
VIII. Revêtement composite : synergie organique et inorganique
Le revêtement composite est l'évolution haut de gamme de la pâte d'aluminium à l'eau, avec l'idée « base inorganique, finition organique » ou « base organique, renfort inorganique ». Procédé typique : déposer d'abord une fine coque nano-SiO₂ pour la résistance alcaline et thermique, puis une membrane organique hydrophobe (silane ou polymère spécial) pour la compatibilité résine et la baisse d'énergie de surface ; ou l'inverse, passer l'aluminium à l'ester phosphorique puis combler les défauts par une fine coque inorganique sol-gel. L'avantage est de cumuler les forces — la couche inorganique assure la « protection dure », l'organique la « compatibilité souple », survivant en haut pH et haute température sans sacrifier flop et dispersion. La difficulté est une fenêtre de procédé étroite : coque inorganique trop épaisse nuit à l'apparence, organique trop épaisse ne bloque pas le fort alcalin, et un mauvais lien intercouche provoque desquamation. Le composite exige donc précision d'équipement, température et lavage stricts, et coûte le plus cher, réservé aux OEM automobiles, 3C haut de gamme et électroménager export à double exigence stabilité-apparence. Kexin New Materials, avec son expérience de revêtement multicouche sur sa ligne haut de gamme de peinture métallique à l'eau, trouve pour ses clients un intersection industrialisable entre « stable » et « brillant ».
IX. Épaisseur de revêtement, uniformité et classification granulométrique
L'épaisseur et l'uniformité du revêtement décident de la « vie ou mort » de la pâte d'argent à l'eau. En pratique, membrane organique 5-15 nm et coque inorganique 20-80 nm sont idéales ; trop fin laisse passer l'eau, trop épais assombrit le flocon, effondre le flop et fait monter la viscosité. L'uniformité est aussi clé — un « point nu » local devient un point chaud de corrosion déclenchant la défaillance en chaîne du lot, donc une bonne pâte vise une couverture uniforme « de chaque flocon, à chaque site », pas seulement une épaisseur moyenne. Cela dépend d'un contrôle précis (température, concentration, cisaillement, vieillissement) et d'une classification multi-étapes. La classification par centrifugation ou hydrocyclone élimine les trop grosses, trop fines et irrégulières particules, garantissant la morphologie (rapport stable) et un profil granulométrique étroit pour un flop plus pur et contrôlable. La ligne de classification et de traitement de surface de Kexin à Foshan réduit fortement la variation de D50 et de complétude de revêtement entre lots, ce qui est la « stabilité de lot » la plus prisée des clients.
X. Choix de la résine aqueuse (1) : dispersion acrylique
La matrice de résine de la peinture métallique à l'eau détermine l'environnement chimique du flocon ; mauvaise résine, même le meilleur revêtement ne sauve rien. La dispersion acrylique est le liant le plus courant, pour sa haute transparence, bonne tenue aux UV, amitié avec le revêtement d'aluminium et coût modéré. Mais la dispersion acrylique n'est pas « inert » — ses résidus de carboxyle, fragments d'amorceur et type d'amine de neutralisation peuvent agir sur l'aluminium. Ainsi, une dispersion acrylique pour peinture métallique doit : faible acidité résiduelle, sans acide fort libre catalysant l'aluminium, Tg et MFFT adaptés à la fenêtre d'application, et favorable à l'orientation de l'aluminium (par rhéologie, sans « mordre » par forte polarité). En pratique, on choisit souvent des dispersions acryliques étiquetées « stable aluminium », conçues dès la synthèse pour les pigments à effet. Kexin New Materials, en associant la pâte d'argent à l'eau, fait un criblage systématique de compatibilité sur dispersion acrylique, validant « résine — pâte — neutralisant » comme un tout, et non la pâte seule.
XI. Choix de la résine aqueuse (2) : dispersion de polyuréthane (PU)
La dispersion de polyuréthane (PU) dans la peinture métallique à l'eau améliore la souplesse, la résistance chimique et aux rayures, souvent mélangée à l'acrylique (hybride ou physique). Le problème du PU : sa chaîne contient souvent des liaisons uréthanne et des résidus d'isocyanate, certaines variétés s'hydrolysent lentement en phase alcaline, libérant des substances alcalines ou polaires accélérant l'aluminium ; de plus le film PU a une basse tension de surface, l'aluminium a tendance à « s'enfoncer » et difficile à s'allonger, le flop étant souvent moins bon que l'acrylique pur. Ainsi le PU à l'eau exige un fort revêtement (inorganique ou composite) et des auxiliaires d'orientation spéciaux. Un point négligé : les résidus d'amine tertiaire catalytique dans le PU corrodent fortement l'aluminium, à éliminer à la sélection. Globalement, la peinture métallique à l'eau à haute teneur PU exige une pâte plus stable ; Kexin sur les substrats souples (plastique, élastomère) équilibre prudemment teneur PU et niveau de revêtement, pour éviter la chute de flop en stockage.
XII. Contrôle du pH et double tranchant de l'amine neutralisante
Le pH du système aqueux est l'interrupteur maître de la stabilité de l'aluminium. L'aluminium est relativement stable entre pH 4-8 (passivation intacte), acide accélère le dégagement d'hydrogène, alcalin dissout l'alumine et réactive l'aluminium. Ainsi la pâte d'argent à l'eau maintient un pH 7,5-9,0 tamponné par sels (AMP, ammoniaque, amines) absorbant l'acide généré. Mais le neutralisant est un double tranchant : l'ammoniaque s'évapore vite, sent fort et fait dériver le pH ; les amines organiques (DMEA, TEA, AMP-95) stabilisent le pH mais certaines tertiaires (TEA) catalysent fortement l'hydrolyse, un peu en excès et le bidon gonfle. Règle : privilégier amines primaires/secondaires inhibantes, éviter les tertiaires réactives ; doser « juste pour maintenir le pH », l'excès est risque. Kexin souligne en support formulation : ne pas regarder seulement le pH lu, mais le type de neutralisant et la courbe de dérive à long terme, car le signal précoce de réaction est justement la lente chute du pH.
XIII. Dispersant spécial aluminium et mécanisme de stabilisation
Même revêtu, le flocon en peinture aqueuse nécessite un dispersant contre la团聚, la sédimentation et la refloculation. On utilise souvent des polycarboxylates d'ammonium (comme le polyacrylate d'ammonium) ou des polyphosphates, dont le groupe ancrage adsorbe sur le flocon (ou revêtement), et la chaîne polymère étendue procure répulsion électrostatique et empêchement stérique, faisant « rebondir » les flocons. Deux pièges : premier, un dispersant à groupes acides forts ou impuretés ioniques (Na⁺, Ca²⁺) détruit le revêtement ou catalyse ; second, l'excès abaisse la viscosité et affaiblit l'orientation, dispersant le flop. L'idéal est « juste monodispersé et non sédimenté », pas le maximum. De plus, dispersant, résine et neutralisant se disputent l'adsorption, à concevoir ensemble. Kexin dans ses conseils spécifie des marques et dosages validés de dispersant, anticipant la compatibilité « pâte — dispersant — résine » dès la sélection, réduisant les essais clients.
XIV. Anti-sédimentation et conception rhéologique
Autre difficulté de la pâte d'aluminium à l'eau : la sédimentation. Le flocon a une densité d'environ 2,7 g/cm³, bien supérieure à l'eau et à la phase continue, se séparant en quelques heures à jours au repos, nécessitant un remélange et causant un flop irrégulier, ou pire une sédimentation dure non redispersable. On résout par « rhéologie + thixotropie » : ajout de silice pyrogénée, bentonite, éther cellulosique ou épaississant associatif PU pour un réseau faiblement gélifié suspendant le flocon ; la thixotropie fluidifie en mélange/pulvérisation et restaure au repos, conciliant application et anti-sédimentation. Mais trop d'épaississant sacrifie l'écoulement et la pureté du flop, il faut pondérer « non sédimenté » et « beau ». Une approche plus fine est de « stabiliser le flocon lui-même » — par une granulométrie étroite et un revêtement modéré formant une suspension parallèle stable, complétée d'une légère thixotropie. Kexin à Foshan a expérimenté systématiquement la séparation au stockage de sa pâte, pouvant donner les normes de remélange et de prétraitement selon le format d'emballage.
XV. Mécanisme d'orientation du flop : pourquoi l'eau est plus difficile
Le flop (effet flip-flop, orientation) désigne le changement de luminance et de teinte selon l'angle de la peinture métallique, âme de la valeur de l'effet métallique. Le flop repose sur l'alignement parallèle des flocons dans le film : plus ils sont à plat et ordonnés, plus la vue frontale est brillante et la latérale sombre, fort est le flop. Le solvant par évaporation rapide crée un « gradient de solvant » tirant l'orientation ; l'eau est désavantagée : tension de surface élevée (environ 72 mN/m, bien au-dessus des solvants), résistance au retournement du flocon forte ; évaporation lente et dépendante de l'humidité, fenêtre d'orientation instable ; la résine aqueuse « mord » fort le revêtement, inhibant le retournement. Ces trois désavantages cumulés rendent le flop de l'eau plus faible que le solvant et sensible aux variations (température, humidité). Comprendre cela permet de réduire la tension de surface, contrôler le gradient d'évaporation et desserrer la prise de la résine.
XVI. Synergie entre auxiliaires d'orientation et auxiliaires de formation de film
Pour résoudre le problème de flop aqueux, l'industrie recourt généralement à deux types d'auxiliaires. Le premier est l'auxiliaire d'orientation (orientation aid), le plus souvent du polysiloxane modifié par polyéther, un agent d'égalisation modifié au fluor ou un acrylate spécial, qui réduisent la tension superficielle du film humide, améliorent l'humectation et le couché à plat des flocons d'aluminium, et inhibent le désordre des flocons causé par les cellules de Benard (Benard cell). Le second est la combinaison d'agent de coalescence (coalescing agent, comme Texanol, DPnB) et d'une petite quantité de « solvant à marteau/orientation », qui, en ajustant le gradient d'évaporation, crée à la surface du film humide une couche à faible tension superficielle, brève mais stable, offrant une fenêtre temporelle d'orientation aux flocons d'aluminium. Les deux doivent agir en synergie : l'auxiliaire d'orientation est chargé de « faire vouloir se coucher les flocons d'aluminium », le gradient de solvant est chargé de « laisser le temps aux flocons de se coucher ». Mais un excès d'auxiliaire d'orientation entraîne des problèmes de cratères, d'adhérence au repassage et d'augmentation du VOC, tandis qu'un excès d'agent de coalescence prolonge le séchage et provoque des coulures. Kexin New Materials, lors de l'accompagnement de peintures métalliques à l'eau, fournit, selon la résine spécifique et la taille des particules de la pâte d'argent, une fenêtre de ratio auxiliaire d'orientation / agent de coalescence, transformant le flop de « dépendre du hasard » en paramètre de procédé reproductible.XVII. Formes de produit et correspondance de sélection
| Forme | Caractéristiques | Scénarios d'application |
|---|---|---|
| Pâte aqueuse (hautes solides) | Facile à disperser, universelle, fortement prête à l'emploi | La plupart des peintures métalliques à l'eau, revêtements industriels |
| Poudre aqueuse | Transport et stockage stables, nécessite auto-dispersion | Systèmes extrêmement sensibles aux solvants ou export longue distance |
| Flocons d'aluminium inorganiques/composites à cœur encapsulé | Forte résistance température/alcali, longue durée de vie | Cuisson haute température, alcali fort, anticorrosion lourde |
| Pâte fine à distribution étroite | Flop pur et délicat, élégant | 3C haut de gamme, panneaux d'électroménager |
| Pâte grossière (grandes particules) | Scintillement fort, sensation métallique exagérée | Jantes automobiles, effet d'accentuation |
| Pâte miroir type chrome | Haute réflexion, quasi-miroir | Décoration type chrome, quincaillerie salle de bain |
Trois questions de sélection : quel flop voulez-vous (fin et élégant ou grossier et scintillant) ? Sous quel pH/température/alcalinité l'utilisez-vous ? Où sont vos lignes rouges pour le VOC, les métaux lourds et la stabilité de stockage ? Après avoir clarifié ces trois questions, décider du type d'encapsulation et de la distribution des particules est la voie scientifique de sélection. Kexin New Materials, à Foshan, fournit à des clients de différentes industries des tableaux de sélection par gradation, traduisant le « stable » et le « brillant » abstraits en combinaisons de paramètres exécutables.
XVIII. Impact quantifié de la taille et de la distribution granulaire sur le flop
Le diamètre moyen des particules (D50) et la largeur de distribution (Span) des flocons d'aluminium sont les deux règles qui déterminent le style de flop. Les petites particules (ex. 5~15 μm) s'arrangent densément, brillent en vue frontale, changent doucement en vue latérale, présentant un flop élégant « blanc brillant et délicat », adapté aux téléphones et électroménager ; les grandes particules (ex. 30~60 μm voire plus grosses) ont une grande surface de réflexion par flocon, points scintillants marqués, présentant un flop affirmé « grossier scintillant, fortement granuleux », adapté aux jantes et accessoires de sport. Plus la distribution est étroite, plus le flop est pur et prévisible ; une distribution large fait interférer grands et petits flocons, le flop devient « sale » et gris. Mais plus la taille n'est pas toujours mieux : des flocons trop grands sédimentent plus facilement dans le film humide, sont plus difficiles à orienter, et le pouvoir couvrant baisse. On utilise souvent la « distribution bimodale » — quelques flocons grossiers pour la scintillation, beaucoup de fins pour la couleur de fond, équilibrant scintillation et uniformité. Kexin New Materials, grâce à son procédé de gradation, contrôle stablement D50 et Span, rendant le flop de la même pâte d'argent aqueuse cohérent entre lots, ce qui est la raison technique pour laquelle les clients haut de gamme coopèrent à long terme.
XIX. Aide-mémoire des défauts courants et contre-mesures
| Défaut | Cause typique | Points de contre-mesure |
|---|---|---|
| Bombement de bidon / dégagement d'hydrogène | Encapsulation insuffisante, déséquilibre pH, catalyse par agent de neutralisation | Changer pour encapsulation de qualité, ajuster tampon pH, éviter amines tertiaires |
| Flop faible/effondré | Flocons d'aluminium inhibés dans l'orientation, mauvais gradient de solvant | Ajouter auxiliaire d'orientation, ajuster gradient d'agent de coalescence |
| Grisasse/assombrissement | Flocons réagis et désactivés, couche passivante épaissie | Changer système stable, contrôler stockage et température |
| Sédimentation au fond | Dispersant/thixotropie insuffisants, particules trop grosses | Ajouter dispersant spécial poudre d'aluminium, compléter réseau thixotrope |
| Agglomération/floculation | Destruction par cisaillement élevé, mauvaise compatibilité, beaucoup d'électrolytes | Dispersion bas cisaillement, changer résine, éliminer ions étrangers |
| Mauvaise compatibilité/cratères | Résine attaquant l'aluminium, conflit d'auxiliaires | Choisir résine faiblement réactive, vérifier auxiliaires |
| Mauvaise adhérence | Blocage par flocons causant couche interne faible, mauvais prétraitement | Optimiser apprêt, contrôler épaisseur de film et cure |
| Décoloration résistance intempéries | Encapsulation insuffisante, base faiblement résistante UV | Choisir encapsulation résistante et résine haute tenue intempéries |
Ce tableau est le « manuel de premiers secours » des problèmes de pâte d'argent d'aluminium aqueuse sur site, mais rappelez-vous : la plupart des défauts remontent au déséquilibre des quatre éléments « encapsulation — résine — pH — application », un correctif ponctuel traite souvent le symptôme sans guérir la cause.
XX. Logique de formulation globale de la peinture métallique à l'eau
Une formulation mûre de peinture métallique à l'eau peut être abstraite en une structure à cinq couches : « phase continue + pigment à effet + système stable + système d'orientation + système d'application ». La phase continue est la résine aqueuse (acrylique/PU) et l'eau déminéralisée ; le pigment à effet est la pâte d'argent d'aluminium aqueuse ; le système stable est composé de tampon pH, dispersant poudre d'aluminium, encapsulation sans métaux lourds ; le système d'orientation est composé d'auxiliaire d'orientation et de gradient d'agent de coalescence ; le système d'application couvre viscosité, séchage à l'air et fenêtre de cuisson. Le travail du formulateur est de faire des compromis entre ces cinq couches : sacrifier un peu de stabilité pour le flop, ou sacrifier un peu d'apparence pour le sans VOC. Un malentendu courant est « si la pâte d'argent est mauvaise, on change de pâte », mais la plupart des problèmes sur site viennent en fait de la phase continue ou du système stable — par exemple une résine contenant des amines tertiaires, ou une eau déminéralisée à conductivité élevée apportant des ions. Le support technique peinture métallique aqueuse de Kexin New Materials insiste sur la « validation système » : mettre la pâte d'argent dans le vrai système de résine du client pour tests complets, plutôt que recommander isolément une pâte.
XXI. Mode d'application : choix entre pulvérisation et trempage
L'application de la peinture à pâte d'argent d'aluminium aqueuse est principalement par pulvérisation (air, électrostatique, mixte air), car la pulvérisation aide, via l'atomisation et le flux d'air, à orienter les flocons dans le film humide, et l'épaisseur est facile à contrôler. Les paramètres clés sont viscosité, pression d'atomisation, distance pistolet et vitesse de passage — la viscosité du système aqueux est généralement plus élevée que le solvanté, il faut ajouter raisonnablement de l'eau ou diluant spécial pour atteindre la plage d'application, un excès d'eau détruit la thixotropie, causant flop dispersé et coulures. Le trempage (dip coating) sert à la couverture totale de pièces complexes, pièces internes, mais l'orientation des flocons au trempage est bien inférieure à la pulvérisation, flop faible, traces de coulure faciles, et la suspension longue des flocons dans le bac favorise sédimentation et réaction lente, exigeant une stabilité extrême de la pâte, utilisé généralement seulement sur pièces industrielles à faible exigence d'apparence. Quel que soit le mode, le système aqueux exige « entrée-sortie rapides, flash-off suffisant » — un flash-off insuffisant avant étuve garde l'eau dans le film, causant bulles, bulles sombres et baisse d'adhérence. La pulvérisation électrostatique doit aussi noter que les flocons conductent, un excès de pâte ou film trop épais modifie le champ électrique de la pièce, causant taux de dépôt anormal et accumulation sur bords, donc les paramètres électrostatiques (tension, vitesse cloche, air de formation) doivent être recalibrés selon le taux de pâte, et non repris de la peinture unie. Kexin New Materials a calibré à Foshan les fenêtres de pulvérisation de peinture métallique aqueuse pour plusieurs clients industriels, réduisant l'impact des fluctuations température/humidité sur le flop à une plage contrôlable.
XXII. Paramètres clés de procédé et contrôle de fenêtre
Les paramètres de procédé de la peinture métallique aqueuse sont plus « délicats » que le solvanté. La viscosité de peinture est généralement contrôlée à 18~35 s (coupe Tu-4, selon mode), trop haute mauvaise atomisation, trop basse coulure ; le flash-off nécessite 5~15 min, température 20~35 ℃, humidité relative 50%~75 % idéalement, humidité trop haute difficile à évaporer, trop basse surface sèche trop vite pour orienter ; cuisson généralement 80~160 ℃ par étapes, d'abord basse température pour l'égalisation puis haute pour cure, éviter choc thermique faisant bouillir l'eau résiduelle en bulles. L'épaisseur de film est aussi interrupteur caché du flop : fond (basecoat) à 10~25 μm le flop est optimal, trop épais les flocons sont « enterrés », trop fin couvrance insuffisante et scintillation clairsemée. Chaque paramètre n'est pas isolé — viscosité affecte flash-off, flash-off affecte orientation, orientation affecte flop, tout écart se reflète sur l'apparence. Kexin New Materials a figé ces paramètres en instruction de travail exécutable, faisant passer la peinture métallique aqueuse du « toucher du vieux maître » à « gestion des paramètres de procédé ».
XXIII. Exigences équipement : pas de contact cuivre/zinc et dégazage
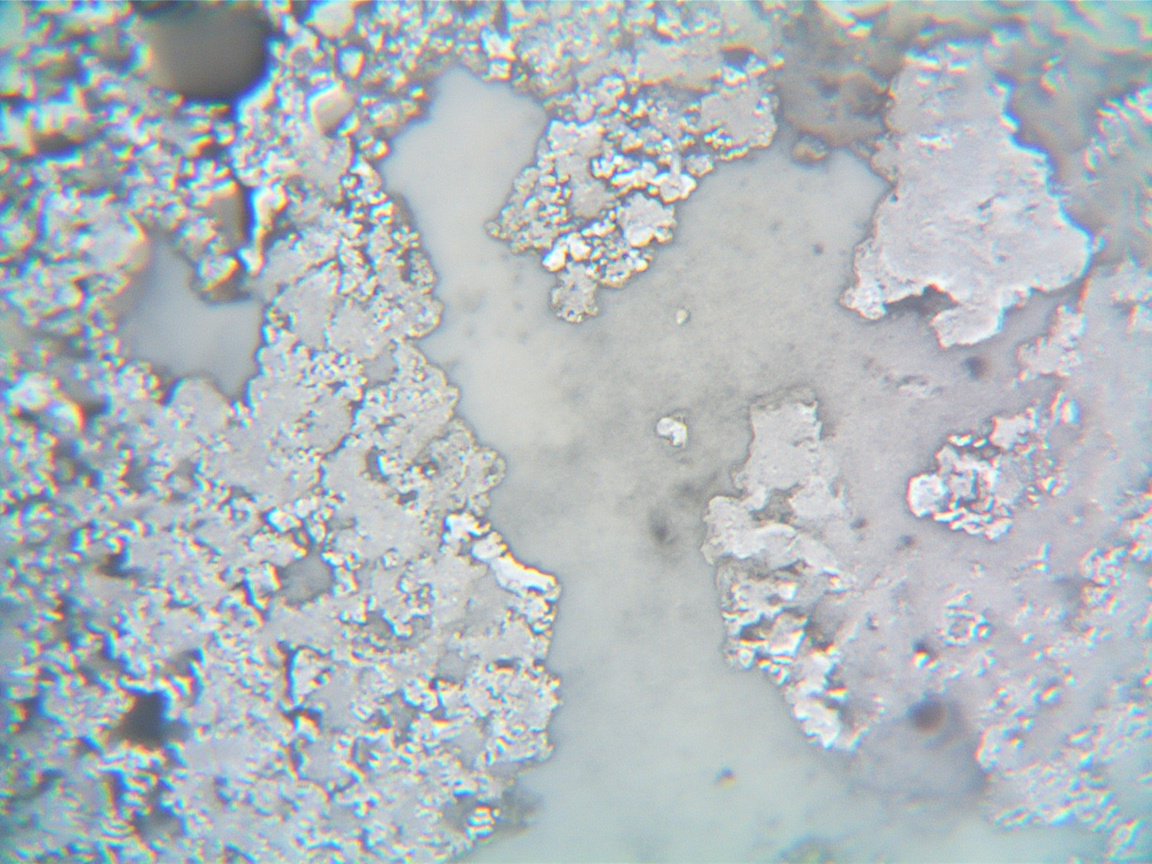
De la production à l'application, la pâte d'argent d'aluminium aqueuse a une interdiction stricte sur les matériaux : contact direct aluminium avec cuivre, zinc ou alliages interdit. Raison : cuivre/zinc et aluminium en électrolyte (eau) ont potentiel différent, forment pile, cuivre/zinc cathode accélère dissolution anodique de l'aluminium (corrosion galvanique) et catalyse dégagement H2, légèrement désactivation grisasse rapide, gravement bombement sur site. Ainsi arbre, pompe, tuyau, pièces de cuve doivent privilégier inox 304/316, PE/PP ou revêtement fluor, jamais laiton, tube galvanisé. Autre équipement clé : dégazage (de-aeration) : mélange et remplissage emprisonnent air, l'oxygène dissous participe à la corrosion de l'aluminium, et bulles font bulles sombres et piqûres dans le film, donc les lignes haut de gamme équipent dégazage sous vide ou en ligne, minimisant oxygène et bulles. Kexin New Materials a règles claires sur matériaux et dégazage dans sa ligne aqueuse à Foshan, garantie d'ingénierie de stabilité supérieure aux petits ateliers.
XXIV. Contrôle qualité (QC) : de dégagement à adhérence
Le QC de la pâte et peinture métallique aqueuse est un ensemble coordonné. Premier : test dégagement : échantillon scellé en tube sous pression, 40 ℃ repos, dégagement H2 sous seuil ; deuxième : apparence et flop : pulvérisation plaque standard mesure L*, a*, b* et spectro multi-angles (15°/45°/110°) quantifie flop, compare étalon ; troisième : stabilité stockage : 50 ℃ accéléré 7~14 j ou ambiant 3 mois, re-mesure flop, H2, séparation ; quatrième : performance film : adhérence (croisillons), dureté crayon, choc, brouillard salin, intempéries (QUV) selon norme ; cinquième : métaux lourds et VOC : sans chrome, sans plomb cadmium mercure, VOC conforme et rapport. La combinaison assure « stable à sortie, à réception, à application ». Kexin New Materials fait double check matière et produit fini, boucle traçable.
XXV. Stockage, transport et gestion shelf-life
La gestion de durée de vie de la pâte d'argent aqueuse est souvent sous-estimée. Stocker 5~35 ℃, frais ventilé, loin acide/alcali et chaleur, éviter gel (casse émulsion) et soleil (bombement). Scellé origine clé — ouvert laisse air/eau démarrer réaction lente, conseiller « petit conditionnement, rotation rapide », gros fût ouvert diviser vite et azote ou protection tête. Transport éviter soleil/choc, export maritime isoler ventiler, MSDS noter « peut générertraces hydrogène ». Shelf-life généralement 6~12 mois, mais « scellé non ouvert » ; ouvert, durée réelle chute. Kexin New Materials fournit norme stockage et mise en service, conseille test dégagement simple avant usage, bloquant risque avant dosage.
XXVI. Application (1) : automobile et jantes
L'automobile est le domaine au plus haut standard de peinture métallique aqueuse. L'OEM moyenne/couche fond (basecoat) largement aqueuse, la pâte d'argent doit sous zéro bombement, haute apparence, haute tenue, généralement pâte aqueuse haut de gamme à distribution étroite et encapsulation composite, avec système acrylique-PU et robot précis pour flop cohérent. La peinture de retouche (refinish) reste surtout solvantée mais l'aquéouse s'étend, difficulté : température/humidité incontrôlées, teinte petit lot, tolérance application exigeante. La jante (wheel) est terrain de flocons grossiers scintillants — grandes particules, scintillement fort pour métal, mais jante cuite poudre ou peinture cuite aqueuse, exige tenue température/alcali (dégraissage alcalin) de la pâte, presque obligatoire encapsulation inorganique ou composite. Kexin New Materials, dans la chaîne auto/jante du Sud de la Chine, a expérience de production d'effet métallique aqueux haute apparence, capable de répondre aux normes conformité et apparence OEM et Tier-1.
XXVII. Application (2) : bobine et électroménager
Le revêtement de coil coating est un autre marché croissant de peinture métallique aqueuse. Vitesse ligne élevée (dizaines m/min), simple passe simple cuisson, film mince, exige orientation très courte fenêtre et tenue cuisson instant >200 ℃, encapsulation inorganique et auxiliaire orientation haut de gamme standard. Panneau électroménager (frigo, lave-linge, hotte) privilégie flop fin délicat et conformité sans métaux lourds, pâte fine distribution étroite avec acrylique haute transparencedominant. Ces applications sont extrêmement sensibles à la cohérence de lot — panneaux de lots différents avec écart flop sont accident qualité, donc la stabilité de lot du fournisseur décide la fidélité. Kexin New Materials, sur l'effet métallique aqueux électroménager, s'appuie sur gradation et encapsulation précédentes pour fournir stable.
XXVIII. Application (3) : industriel et anticorrosion lourde
La peinture industrielle et anticorrosion lourde est le champ « stable d'abord » de la pâte d'argent aqueuse. Tuyaux, réservoirs, machines, acier en extérieur ou corrosif, la peinture métallique aqueuse décore et protège, exige brouillard salin, intempéries, alcali (nettoyage) de la pâte, souvent encapsulation inorganique/composite avec époxy-acrylique ou PU. Ici le flop cède à la durée — « assez brillant » suffit, clé : pas de bombement, pas de perte de brillance précoce grisasse. Pièces complexes, trempage ou air spray, tolérance application maximale. Kexin New Materials, à Foshan pour l'industrie du Sud, donne solution tolérante : avec ouvriers inégaux et humidité variable, reste effet stable acceptable.
XXIX. Réglementation environnement : VOC, métaux lourds et carbone
La raison d'être de la pâte d'argent aqueuse est l'écologie. La peinture aluminium solvantée atteint VOC 500~800 g/L, l'aquéouse descend 50~150 g/L, réduit COV et risque incendie atelier. Régimes mondiaux durcissent : Chine GB/T 38597 limite VOC industriel/architectural ; UE directive COV (1999/13/EC et successeur) et REACH limitent substances ; auto IMDS/ELV limite plomb chrome cadmium mercure. Pour ces régimes, la pâte aqueuse est « réponse » et « variable » — si encapsulation chrome ou amines/métaux interdits, l'aquéouse ne sauve pas. Kexin New Materials, ligne Foshan sans chrome bas métaux lourds, répond besoin conformité export et OEM, ticket d'entrée chaîne haut de gamme.
XXX. Chaîne appro, localisation et coût
Amont pâte aqueuse : lingot — poudre atomisée — broyage étirement — encapsulation ; aval : fabricant peinture et terminal. Jadis dominée par occidentaux/japonais (Eckart, Silberline, Schlenk), prix haut délai long ; Chine rattrape encapsulation/gradation, substitution locale accélère, coût et service avantageux. Coût : matière aluminium faible part, cher est encapsulation, rendement gradation, cohérence — bas rendement = déchet et lot variable, transféré client. Kexin New Materials, Foshan et delta, avantage géo appro local, échantillonnage rapide, petit lot flexible, raccourcit cycle sélection-production. L'acheteur ne doit pas voir seul prix, mais évaluer autonomie encapsulation, capacité gradation, données QC lot, dossier conformité — ces « capacités cachées » décident temps sauvetage. Due diligence utile : demander trois lots consécutifs même référence rapport taille/H2/flop, voir variation acceptable, plus utile que brillance échantillon unique.
XXXI. Normes, test et tiers
Pâte d'argent aqueuse sans norme unique obligatoire, mais confiance par normes liées et test tiers. Chine réfère GB/T peinture (VOC, métaux, brouillard, adhérence), HG/T pigment effet ; international ASTM (aluminium), ISO peinture, standard OEM auto. Tiers SGS, CTI peuvent certifier sans chrome, sans métaux, VOC, dégagement, taille — « passe » export et OEM. Kexin New Materials, avec clients haut de gamme, fournit rapport lot et conformité tiers, change « stable oral » en « stable données », réduit coût validation et risque.
XXXII. Perspective : plus stable, plus étroit, plus vert, plus intelligent
Évolution pâte aqueuse claire : plus stable — encapsulation composite multicouche vers zéro bombement, tolérance montée ; plus étroit — gradation précise et surveillance granulaire en ligne purifie flop vers solvanté ; plus vert — sans chrome métaux, neutralisant biosourcé, VOC bas voire zéro standard ; plus intelligent — formulation numérique et QC en ligne, expérience maître en paramètre. Autre direction « pigments effet diversifiés » : poudre cuivre-or aqueuse, nacre aqueuse, hologramme aqueux, encapsulation stable mutuellement utiles. Kexin New Materials, Foshan pari « aquéisation + encapsulation stable », réserve technique peinture métallique aqueuse concrétise cette ligne.
XXXIII. Vue corrosion électrochimique et rôle inhibiteur
Voir la déstabilisation de la pâte d'aluminium à l'eau dans un cadre électrochimique rend les choses plus claires : la lamelle d'aluminium est l'anode, l'oxygène dissous dans l'eau est réduit au cathode (aux endroits où le film passif de l'aluminium est intact ou aux sites d'impuretés), formant une cellule de corrosion galvanique, les électrons circulent de l'aluminium vers l'oxygène, l'aluminium se dissout en Al³⁺ et dégage de l'hydrogène. Pour interrompre ce circuit, il faut soit bloquer l'anode (enrobage isolant, passivation), soit bloquer le cathode (désoxygénation, formation de film par inhibiteur de corrosion), soit augmenter la résistance du système (eau déionisée, faible conductivité). L'inhibiteur de corrosion joue ici un rôle complémentaire : comme les molybdates, les sels de cérium rare, les silicates, les azoles organiques, ils peuvent s'adsorber sur la surface de l'aluminium ou précipiter pour former un film protecteur, réduisant davantage le courant de corrosion. Mais l'inhibiteur de corrosion est un « ajout agréable » plutôt qu'un « secours urgent » — l'enrobage lui-même doit être conforme pour que l'inhibiteur soit durable ; si l'enrobage présente des points nus, l'inhibiteur y sera consommé en priorité et épuisé rapidement. C'est pourquoi les pâtes d'argent à l'eau haut de gamme adoptent souvent la double sécurité « enrobage + inhibiteur de corrosion systémique ». Kexin New Materials, dans son support formulatoire, suggère selon le système du client s'il faut ajouter un inhibiteur de corrosion spécifique, et inscrit la conductivité de l'eau déionisée (contrôle des impuretés ioniques) comme indicateur implicite mais clé dans les spécifications d'exploitation.
Trente-quatre, Perspective comparative entre l'encre à l'eau et la métallisation sous vide par aluminium
La pâte d'aluminium à l'eau ne sert pas seulement pour la peinture, l'encre métallique à l'eau (comme les encres or et argent à l'eau pour emballages de cigarettes, étiquettes de vin, emballages souples) en dépend également, sauf que le liant de l'encre est une émulsion acrylique à l'eau ou PU à l'eau, et les exigences de finesse, de transfert et d'aptitude à l'impression sont plus strictes, utilisant souvent des pâtes d'argent extrêmement fines à distribution étroite. La « métallisation sous vide par aluminium (Vacuum Metallizing / VMPET) » en comparaison suit une autre voie : on évapore d'abord une couche d'aluminium sur le film puis on complexe, l'effet métallique est plus fort mais on ne peut pas teinter comme un pigment. L'avantage de la solution à pâte d'argent à l'eau réside dans « imprimable, pulvérisable, teintable, substrat large », l'inconvénient est que l'effet métallique et le miroir ne sont pas à la hauteur de la métallisation sous vide. Kexin New Materials, dans la chaîne industrielle de l'emballage et du bâtiment autour de Foshan, rencontre souvent des clients choisissant entre encre or/argent à l'eau et peinture métallique à l'eau, son équipe technique peut donner des conseils comparatifs « pâte d'argent vs métallisation » basés sur le substrat, l'équipement et l'objectif d'apparence, aidant le client à utiliser le bon procédé plutôt que le procédé cher.
Trente-cinq, Influence cachée du prétraitement du substrat sur la durée de vie de la peinture métallique à l'eau
Le flop et la durée de vie de la peinture métallique à l'eau, c'est moitié pâte d'argent, moitié prétraitement. L'aluminium, le zinc, l'acier au carbone froid, le plastique et autres substrats différents ont des écarts énormes d'énergie de surface, de graisse et de couche d'oxydation ; si l'on ne dégraisse pas, phosphaté ou poncé, l'adhérence de la couche de pâte d'argent au substrat s'effondre, puis bulle et se détache sous chaleur humide. Surtout le système à l'eau est plus sensible au prétraitement — la forte mouillabilité de l'eau entraîne les résidus alcalins et sels du prétraitement à l'interface, devenant une source de corrosion latente. C'est pourquoi la peinture métallique industrielle à l'eau est généralement assortie d'une ligne de prétraitement « dégraissage — rinçage — film de conversion (comme céramisation, zircone sans chrome) — séchage », transformant le substrat en support « faible pollution, haute adhérence ». Kexin New Materials, en contact avec les clients industriels, intègre souvent la spécification de prétraitement dans la solution globale, plutôt que de livrer seulement un seau de pâte d'argent, car parler de stabilité de la peinture métallique à l'eau sans le prétraitement est la vraie racine de la plupart des défaillances sur site.
Trente-six, Arbre de décision de sélection et processus de mise en œuvre client
Pour transformer le contenu précédent en sélection exécutable, on peut utiliser un « arbre de décision » : première étape, définir le style flop (fin élégant / gros scintillant / miroir) → choisir la taille de particule et la distribution ; deuxième étape, définir l'environnement d'utilisation (pH, température, alcalinité, électrophorèse ou non) → choisir le type d'enrobage (organique / inorganique / composite) ; troisième étape, définir le système de résine (proportion acrylique / PU, type d'agent de neutralisation) → valider la compatibilité et le dégagement d'hydrogène ; quatrième étape, définir l'application (pulvérisation / trempage, fenêtre température-humidité) → calibrer la viscosité et le séchage flash ; cinquième étape, définir la conformité (sans chrome, VOC, métaux lourds) → demander les rapports. Après les cinq étapes, essai pilote, essai semi-industriel, production de masse. Kexin New Materials à Foshan a solidifié cet arbre de décision en « table de sélection d'effet métallique à l'eau » et processus d'échantillonnage, le cycle de validation moyen du client de la demande de prix à la production de masse est significativement compressé, c'est aussi ce qui le rend plus collant que les pairs vendant simplement de la pâte d'argent — il vend « un effet stable réalisable » plutôt qu'« un sac de pigment ».
Trente-sept, Retouche, recyclage et gestion des déchets de peinture sur site
La peinture métallique à l'eau sur la ligne de peinture produit inévitablement des déchets de peinture et des pièces à retraiter, une mauvaise gestion devient une source de corrosion latente. Si la vieille couche de pâte d'argent sur la pièce retravaillée n'est pas totalement poncée ou décapée, le milieu aqueux de la nouvelle peinture pénétrera l'interface de la vieille couche, induisant une réaction intercouche et un gonflement ; donc avant retouche il faut confirmer que la vieille couche est stable ou totalement éliminée. Le overspray de fin de ligne entrant dans l'eau de circulation, la lamelle d'aluminium réagira lentement dans l'eau en produisant de l'hydrogène et consommant l'agent de neutralisation, faisant dériver le pH de l'eau de circulation, griser, nécessitant un ramassage régulier et un ajout de produits pour stabiliser. Les résidus de peinture sont traités selon la classification déchets dangereux ou déchets solides généraux du revêtement à l'eau, la boue contenant de l'aluminium est gérée dans certaines régions comme déchet impliquant des métaux lourds, ne peut être déversée arbitrairement. Kexin New Materials en coopération avec les clients industriels rappelle d'intégrer la « gestion des déchets de pâte d'argent » dans le 5S sur site et le registre environnemental, évitant qu'un petit problème s'accumule en accident de conformité — bien que l'eau soit verte, l'activité chimique de l'aluminium ne disparaît pas à cause de « l'eau ». Gérer les déchets de peinture comme « réactif potentiel » plutôt que « déchet ordinaire » est l'un des signes de maturité de la peinture métallique à l'eau.
Questions fréquentes (FAQ)
Q1 : La pâte d'aluminium à l'eau et la poudre d'aluminium solvant peuvent-elles être mélangées ?
Non recommandé de mélanger directement. L'enrobage et le système de dispersion de la pâte d'argent à l'eau sont conçus pour la phase aqueuse, jetés dans la peinture solvant ils déstabilisent, floculent voire réagissent ; et vice versa. Le remplacement inter-système nécessite une revalidation de la formule et du procédé, ne peut être simplement échangé.
Q2 : Pourquoi le flop de la peinture métallique à l'eau est-il toujours plus faible que l'huileux ?
La tension superficielle de l'eau est haute, l'évaporation lente et affectée par l'humidité, la fenêtre d'orientation de la lamelle d'aluminium est instable ; la résine à l'eau enveloppe fortement la lamelle d'aluminium, inhibant au contraire son retournement à plat. Triple désavantage superposé, naturellement plus faible, nécessite agents d'orientation et gradient d'évaporation pour remédier.
Q3 : Combien de temps la pâte d'argent à l'eau peut-elle être conservée après ouverture ?
Sous scellé, frais, à l'abri de la lumière l'emballage d'origine peut généralement être stocké 6 à 12 mois, mais après ouverture il est recommandé de l'utiliser rapidement, éviter la formation de peau, la réaction lente et la participation de l'oxygène en tête d'espace à la corrosion. Sceller strictement après chaque prélèvement, mieux vaut petit emballage rotation rapide.
Q4 : Que se passe-t-il avec une dispersion à cisaillement élevé ?
Cela brise la lamelle d'aluminium en particules fragmentées, le flop s'effondre, le pouvoir couvrant change, la texture est détruite, et les fragments réagissent plus facilement et désactivent. La pâte d'argent à l'eau devrait utiliser une dispersion à bas cisaillement et lente, s'appuyer sur le dispersant et l'humectation plutôt que la force brute, le broyage à billes et le disperseur à haute vitesse doivent tous réduire la vitesse.
Q5 : La pâte d'aluminium à l'eau peut-elle être utilisée en environnement fortement alcalin ?
L'enrobage organique ordinaire échoue sous alcalin fort (pH > 10). Il faut choisir un type résistant aux alcalis à enrobage inorganique (silice / alumine) ou composite, sinon la lamelle d'aluminium réagit rapidement, grise et gonfle le pot. Les pièces d'électrophorèse et de prétraitement au dégraissage alcalin doivent être particulièrement prudentes.
Q6 : Comment juger si la pâte d'argent à l'eau est stable ?
Méthode simple : préparer un petit échantillon scellé observer si gonflement de gaz, si le liquide de peinture grise ; méthode pro mesurer après stockage le changement de flop et L*, la quantité de dégagement d'hydrogène, le taux de stratification. Avant production en lot faire obligatoirement double essai accéléré 50 ℃ et stockage long terme température ambiante.
Q7 : Régler le pH à neutre est-il le plus sûr ?
Pas plus neutre c'est mieux. L'aluminium est assez stable à pH 4 à 8, mais le neutre pur a faible tampon, facile à dériver ; la zone tampon faible alcalin faible acide (environ 7,5 à 9,0) est plus favorable à la stabilité long terme. La clé est la capacité tampon et le type d'agent de neutralisation, éviter les tertiaires amines hautement actives.
Q8 : Pourquoi ma peinture métallique à l'eau a des cratères, peau d'orange ?
Souvent conflit d'agents ou tension superficielle inégale : excès d'agent d'orientation / agent de formation de film, mauvaise mouillabilité de la résine, pollution du substrat peuvent induire. Il faut vérifier la compatibilité des agents, nettoyer le substrat, et revérifier la compatibilité pâte d'argent et résine, plutôt que blâmer seulement la pâte d'argent.
Q9 : Quelles exigences spéciales pour produits export sur la pâte d'argent à l'eau ?
Le point clé est la conformité : sans chrome hexavalent, sans plomb cadmium mercure et autres métaux lourds, VOC conforme, et disposer de rapports de test tiers (SGS/CTI) et documents correspondants IMDS/REACH. En choisissant fournisseur demander obligatoirement déclaration de conformité et rapport de lot.
Q10 : Que peut fournir Kexin New Materials en pâte d'aluminium à l'eau ?
Kexin New Materials (Guangdong) Co., Ltd. à Foshan dispose d'une expérience chaîne complète en revêtement à effet métallique à l'eau, de l'adaptation pâte d'argent, validation système résine — agent de neutralisation — dispersant, au calibrage de fenêtre de procédé de pulvérisation et QC de lot, peut fournir aux clients automobile, électroménager, industriel des solutions de peinture métallique à l'eau stables et support technique localisé.
Q11 : La pâte d'argent à l'eau peut-elle être utilisée en peinture électrophorétique (e-coat) ?
La pâte d'argent à l'eau ordinaire difficile d'entrer directement dans le bac d'électrophorèse — l'électrophorèse est environnement haute conductivité, champ électrique fort, pH élevé, la lamelle d'aluminium subira corrosion galvanique violente et dégagement d'hydrogène. Si besoin d'effet métallique sur pièce électrophorésée, on adopte plutôt procédé deux étapes « apprêt électrophorèse + finition peinture métallique à l'eau », ou choisir pâte d'argent à enrobage inorganique spécialement résistante à l'électrophorèse, et doit d'abord valider sous les vrais paramètres d'électrophorèse du client, ne pas verser directement dans le bac.
Q12 : Pourquoi une même pâte d'argent performe très différemment chez différents clients ?
Effet métallique à l'eau = pâte d'argent × résine × agent de neutralisation × dispersant × application, la pâte d'argent n'est qu'une variable. Les marques de résine, pH, conductivité eau déionisée, cisaillement et environnement de pulvérisation diffèrent chez les clients, les résultats se différencient naturellement. C'est exactement pourquoi Kexin New Materials insiste sur la « validation système » plutôt que pousser isolément la pâte d'argent — faire tourner la pâte d'argent dans le vrai système du client pour parler de livraison stable.
Lecture complémentaire
- Revêtement de support PVD — Une autre voie technique de revêtement métallisé.
- Revêtement de prétraitement avant/après placage plastique — Comparaison de prétraitement de métallisation des pièces plastiques.
- Revêtement de protection de packaging semi-conducteur — Scénario avancé de revêtement métallique / de protection haute fiabilité.