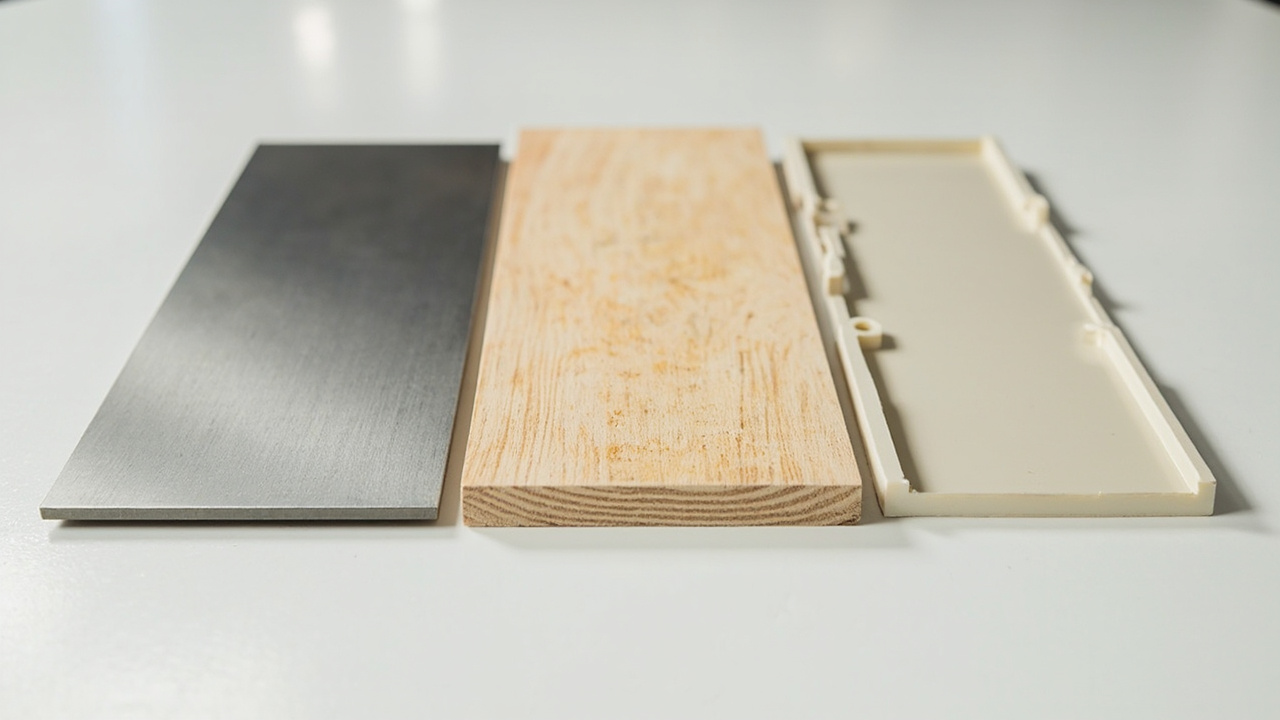
« Le revêtement à l'eau a une mauvaise adhérence » « une fois appliqué, ça s'enlève rien qu'en grattant » « seule la peinture solvant accroche bien » — c'est l'un des préjugés les plus répandus dans l'industrie des revêtements, et aussi l'un des plus facilement généralisés à tort. Bien des usines et applicateurs rencontrent effectivement, lors du passage du système solvant au système aqueux, des problèmes de pelage ou de chute de la peinture, et rejettent alors la faute entièrement sur le « à l'eau ». Mais la vérité est : l'adhérence du revêtement à l'eau n'est pas naturellement plus faible que celle du solvant, c'est son mécanisme de formation de film et de mouillage qui est plus sensible à l'état du substrat et au prétraitement. Sur un même substrat, la peinture solvant, grâce à la gonflation et à l'accroche par solvant fort, « accroche tant bien que mal », tandis que le revêtement à l'eau dépend davantage d'un traitement de surface normalisé et d'un apprêt compatible. En faisant correctement le prétraitement et en choisissant le bon apprêt, l'adhérence du revêtement à l'eau sur le métal, le bois et même le plastique peut tout à fait égaler, voire dépasser, le système solvant.
En tant que fournisseur de systèmes de revêtements à l'eau pour le bois et industriels, Kexin New Materials (kexinMaterials) a validé sur plusieurs projets OEM et de mobilier que : pour l'adhérence du revêtement à l'eau, 70 % dépendent du traitement du substrat, 20 % de la compatibilité de l'apprêt, et 10 % de la finition elle-même. Cet article part de l'essence de l'adhérence, décompose un à un la vérité de l'adaptation des trois types de substrats — métal, bois, plastique — et donne des mesures d'amélioration concrètes, pour vous aider à sortir de l'idée reçue « le à l'eau accroche mal ». Si vous êtes en train de choisir un système aqueux pour une pièce spécifique, vous pouvez aussi d'abord consulter notre système de produits de peinture bois, pour verrouiller la solution adaptée selon le substrat.
I. Donnons d'abord la conclusion : l'adhérence n'est pas un problème binaire « à l'eau vs solvant »
Pour aller droit au but, voici trois jugements clés :
- La limite supérieure d'adhérence du revêtement à l'eau n'est pas inférieure à celle du solvant. À condition d'un mouillage suffisant, d'un substrat propre et d'un apprêt compatible approprié, la force de liaison d'une résine aqueuse de qualité (telle que polyuréthane aqueux, époxy aqueux, acrylique aqueux) avec le substrat peut tout à fait satisfaire aux normes d'adhérence industrielle et du mobilier (comme le quadrillage 0–1).
- Le revêtement à l'eau a un taux de tolérance plus faible pour le « prétraitement ». La peinture solvant s'appuie sur un solvant organique fort pour la gonflation, la pénétration et l'accroche chimique de la surface du substrat ; même avec un peu d'huile en surface, elle « mord » à l'intérieur ; le revêtement à l'eau, avec l'eau comme milieu de dispersion, a une tension superficielle élevée et repousse nettement les huiles et les substrats à faible énergie de surface ; si le traitement n'est pas correct, le problème se révèle.
- Dans la grande majorité des cas de « chute de peinture à l'eau », la cause racine est le substrat et la compatibilité, non la résine elle-même. Sauter le ponçage, omettre l'apprêt, pulvériser directement sur un métal huileux : n'importe qui tomberait.
En un mot : l'adhérence du revêtement à l'eau est « fabriquée », pas « innée » ; tandis qu'une partie de l'adhérence de la peinture solvant est « rongée par le solvant ». L'écart entre les deux s'efface par une application normalisée.
II. L'essence de l'adhérence : mouillage, accroche mécanique et liaison chimique
Pour comprendre pourquoi le revêtement à l'eau est « sensible », il faut d'abord clarifier par quoi le film de peinture « colle » au substrat. L'adhérence provient généralement de l'action combinée de trois mécanismes :
2.1 Mouillage (Wetting)
Le liquide de peinture doit d'abord s'étaler, imbiber la surface du substrat, combler les micro-creux, pour établir le contact. Le degré de mouillage est déterminé par la tension superficielle : plus la tension superficielle du liquide de peinture est basse, plus l'énergie de surface du substrat est haute, plus le mouillage est facile. L'eau, comme milieu de dispersion, a une tension superficielle (environ 72 mN/m) bien supérieure à celle des solvants organiques (environ 25–30 mN/m), c'est là la racine physique « naturellement difficile à mouiller » du revêtement à l'eau.
2.2 Accroche mécanique (Mechanical Interlocking)
Le liquide de peinture pénètre les micro-pores, rayures et surfaces rugueuses du substrat, et après durcissement forme un verrouillage physique en « chevilles ». C'est aussi pourquoi le ponçage améliore significativement l'adhérence — il augmente à la fois l'énergie de surface et la surface d'accroche mécanique.
2.3 Liaison chimique (Chemical Bonding)
Les groupes actifs du film de peinture (tels que hydroxyle, carboxyle, époxy) forment avec les sites actifs de la surface du substrat (tels que l'oxyde métallique, l'hydroxyle de la cellulose du bois) des liaisons hydrogène, ioniques, voire covalentes. L'excellente adhérence de l'époxy aqueux et du polyuréthane aqueux sur le métal et le bois provient en grande partie de ce type de liaison chimique.
Connaissance clé : la « force » de la peinture solvant vient principalement du mouillage en profondeur et de l'accroche par gonflement apportés par le solvant ; le revêtement à l'eau doit compenser cela en s'appuyant sur une conception de résine aqueuse à plus faible tension superficielle + un rugissement mécanique plus complet + un pontage chimique par apprêt fonctionnel. Ces trois éléments en place, le revêtement à l'eau n'est pas seulement non faible, mais en plus plus écologique et plus durable.
III. Types de résines aqueuses et caractéristiques d'adhérence : choisir la bonne résine est un préalable
Même en étant tous des « revêtements à l'eau », les mécanismes d'adhérence et les préférences de substrat diffèrent grandement selon les résines, ce qui explique aussi que beaucoup « utilisent la mauvaise peinture à l'eau » mais blâment l'eau. Établissons d'abord un tableau résine — caractéristique d'adhérence :
| Résine aqueuse | Force d'adhérence | Défaut typique | Substrat le plus adapté | Remarque |
|---|---|---|---|---|
| Acrylique aqueux | Généraliste, faible coût, résistant aux intempéries | Mauvais sur faible énergie de surface, dur et cassant | Bois, métal général (avec apprêt) | Courant en finition mobilier |
| Polyuréthane aqueux (PU) | Équilibre adhérence + souplesse + abrasion | Coût plus élevé | Bois, plastique (après modification), métal | Un des meilleurs globaux |
| Époxy aqueux | Adhérence métal très forte, résistant à l'eau | Mauvaise tenue aux UV, farinage | Métal, béton | Force principale en apprêt de transition |
| Alkyd aqueux | Bon mouillage bois, facile à appliquer | Résistance à l'eau moyenne, séchage lent | Bois/métal extérieur | Alkyd solvant en version aqueuse |
3.1 Pourquoi l'époxy aqueux est le « pilier » de l'adhérence métallique
L'époxy aqueux contient des groupes époxy, qui forment avec l'oxyde de fer et les hydroxyles de la surface d'acier sablé une forte liaison chimique, et après durcissement le film est dense et résistant à l'eau, difficile à détruire par l'interface humide. Ainsi, la rénovation et la protection métallique industriels utilisent presque toujours l'apprêt époxy aqueux comme fondation d'adhérence, suivi de la finition polyuréthane aqueuse. Cela fait écho aussi à la logique de compatibilité de la section métal ci-après.
3.2 Pourquoi le polyuréthane aqueux convient mieux au bois et au plastique
Le PU aqueux, par conception moléculaire, peut concilier souplesse et adhérence, tolère bien le gonflement du bois, et offre une adhérence fiable sur plastique (après apprêt). Le PU cationique modifié ou à groupes fonctionnels spéciaux peut même améliorer directement le mouillage des substrats à faible énergie de surface. Choisir la résine n'est pas « plus c'est cher mieux c'est », mais « adaptée au substrat ».
IV. Tension superficielle : le « problème inné » du revêtement à l'eau et son remède
La haute tension superficielle de l'eau fait que le revêtement à l'eau présente facilement des retassures, des yeux de poisson, une mauvaise adhérence sur métal lisse, plastique et surfaces huileuses. L'industrie dispose de plusieurs contre-mesures matures :
- Agent mouillant de substrat : ajouter un tensioactif silicone ou fluoré pour faire descendre la tension superficielle du liquide de peinture aqueuse sous 30 mN/m, améliorant l'étalement (mais un excès stabilise les bulles et affecte l'adhérence intercouche, équilibre nécessaire).
- Rugissement du substrat : sablage, ponçage, phosphatation, égrenage, augmenter physiquement la surface de contact et l'accroche mécanique.
- Apprêt fonctionnel : utiliser une couche de transition « haute adhérence + haute fermeture » comme apprêt époxy aqueux, apprêt polyuréthane aqueux, pour relier le substrat à faible énergie de surface et la finition.
- Agent de prétraitement : pour métal, céramisation, phosphatation, passivation ; pour plastique, traitement flamme, corona, apprêt (eau PP) ; pour bois, apprêt de fermeture pour contrôler gonflement et absorption.
Ces moyens pris isolément ne sont pas complexes, la difficulté réside dans le choix selon la combinaison de substrats, détaillez par catégorie ci-dessous.
V. Substrat métallique : le cas où l'adhérence aqueuse mérite le plus d'être réhabilitée
Le métal (acier, alliage d'aluminium, tôle galvanisée, inox) est le champ de bataille principal du revêtement industriel aqueux, et aussi une zone à haute plainte de « chute de peinture à l'eau ». Mais avec le bon procédé, l'adhérence de l'époxy aqueux et du polyuréthane aqueux sur métal est aussi fiable que le système solvant.
5.1 Trois obstacles à l'adhérence métallique
- Huile et couche d'oxydation : huile de stampage, liquide de coupe, huile anti-corrosion résiduelle en surface, la peinture à l'eau repousse directement, retassure, défaillance d'adhérence.
- Différence d'énergie de surface : alliage d'aluminium, tôle galvanisée ont une énergie de surface basse, surtout la couche galvanisée lisse et dense, la pulvérisation à nu tombe facilement.
- Rouille flash : le système aqueux contient de l'eau, si après application sur acier le séchage est lent et l'hygrométrie élevée, le maintien d'eau provoque une rouille flash, détruisant l'interface d'adhérence.
5.2 Tableau de contre-mesures d'adaptation métallique
| Substrat métallique | Difficulté typique | Prétraitement recommandé | Compatibilité aqueuse recommandée | Point d'adhérence |
|---|---|---|---|---|
| Acier au carbone/fonte | Rouille, huile, rouille flash | Sablage Sa2.5 ou ponçage dérouillage + dégraissage | Apprêt époxy aqueux + finition polyuréthane aqueux | Dérouillage conforme, contrôle rouille flash |
| Alliage d'aluminium | Film d'oxydation poreux, faible énergie de surface | Dégraissage + chromation/passivation sans chrome (céramisation) | Apprêt époxy aqueux + finition aqueuse | Film de passivation est clé |
| Tôle galvanisée | Lisse, faible énergie de surface | Dégraissage + léger ponçage égrenage | Apprêt époxy aqueux (spécial) | Éviter attaque acide forte, prévenir perte zinc |
| Inox | Inerte, très difficile à accrocher | Satination/sablage rugissement + apprêt | Revêtement époxy à l'eau / apprêt spécial | Principalement grenaillage mécanique |
5.3 Les points où « l'eau est en fait supérieure » sur le métal
L'apprêt époxy à l'eau sur acier grenaillé offre une adhérence et une résistance à la brume saline qui, combinées à une finition polyuréthane à l'eau, ont été largement validées dans les domaines des machines de chantier, des essieux et des structures en acier. Ses avantages résident dans : absence d'interface faible intercouches due à des résidus de solvant, faible COV facilitant la conformité, et absence de piqûres lors de l'application en couche épaisse. On voit donc que le métal est précisément le cas où l'adhérence de la peinture à l'eau est sous-estimée, alors qu'il devrait être réhabilité.
Si votre pièce est un élément de protection industrielle, nous vous recommandons de consulter d'abord notre gamme de revêtements industriels, et de choisir un système époxy + polyuréthane à l'eau selon le niveau de corrosion, plutôt que d'appliquer une seule couche de finition à nu.
VI. Subjectiles bois : le gonflement des fibres, l'absorption et le bouche-porosité sont essentiels
Le bois est un autre champ d'application majeur de la peinture à l'eau, mais le « poreux, contenant des extraits, anisotrope » du bois apporte des défis uniques, et l'adhérence diffère nettement de la peinture solvant.
6.1 Trois caractéristiques de l'adhérence sur bois
- Gonflement des fibres (poil levé) : l'eau de la peinture à l'eau fait gonfler et se dresser les vaisseaux et fibres du bois par absorption d'eau, formant après séchage superficiel des aspérités rugueuses qui affectent le toucher et affaiblissent l'adhérence intercouches.
- Absorption inégale : les bois poreux (pin, sapin) absorbent trop vite, avec localement peu de peinture et faible adhérence ; les bois durs denses (noyer, chêne) ont une mouillabilité insuffisante.
- Extraits / graisses : les graisses de pin et les tanins migrent vers l'interface du film, affectant l'adhérence et la teinte.
6.2 Tableau des contre-mesures adaptées au bois
| Type de bois | Difficulté typique | Prétraitement recommandé | Système à l'eau recommandé | Point clé d'adhérence |
|---|---|---|---|---|
| Pin / sapin (tendre, gras) | Exsudation de graisse, absorption inégale | Dégraissage + apprêt de bouche-porosité 1–2 passes | Apprêt + finition acrylique/polyuréthane à l'eau | Boucher les pores, contrôler l'huile |
| Chêne / noyer (dur, vaisseaux marqués) | Poil levé, besoin de mouillage | Ponçage + apprêt de bouche-porosité à l'eau | Apprêt de bouche-porosité PU à l'eau + finition | Éviter le poil levé, augmenter le mouillage |
| Panneau de fibres / contreplaqué | Absorption inégale, bords qui gonflent | Bordure + apprêt de bouche-porosité | Apprêt à l'eau + finition | Contrôler les bords, éviter l'absorption |
| Ancienne surface peinte solvant | Système inconnu | Ponçage mat + test de compatibilité | Apprêt de transition selon test | Voir dossier rénovation |
6.3 L'« apprêt mouillant » sur bois est la clé
Le revêtement bois à l'eau adopte généralement le système « apprêt de bouche-porosité + finition » : l'apprêt comble d'abord les pores du bois, plaque le poil levé et bloque les graisses, offrant à la finition une couche intermédiaire uniforme et à haute adhérence. Sauter l'apprêt pour appliquer directement la finition entraîne quasi systématiquement mauvaise adhérence, défaut de teinte et poil levé. C'est aussi la « pensée systémique » répétée dans la science formule des revêtements bois à l'eau.
VII. Subjectiles plastique : l'os dur à basse énergie de surface
Les plastiques (PP, PE, ABS, PC, PVC) ont une énergie de surface très basse et sont inertes, c'est la famille la plus difficile pour l'adhérence. La peinture solvant s'accroche difficilement par gravure au solvant fort, la peinture à l'eau sans traitement tombe quasi à coup sûr.
7.1 Difficultés d'adhérence sur plastique
- Basse énergie de surface : le PP n'a que ~29 mN/m, difficile à mouiller pour l'eau et les peintures courantes.
- Absence de groupes polaires : la surface plastique manque de sites actifs pour liaison chimique.
- Dilatation thermique : fort écart de coefficient de dilatation entre plastique et film, délaminage aux cycles thermiques.
7.2 Tableau des contre-mesures adaptées au plastique
| Type de plastique | Difficulté typique | Prétraitement recommandé | Système à l'eau recommandé | Point clé d'adhérence |
|---|---|---|---|---|
| PP/PE (polyoléfine) | Très difficile | Traitement flamme/corona + primaire PP aqueux | Peinture à l'eau PP spéciale | Le primaire aqueux est le cœur |
| ABS/PC | Adhérence moyenne | Ponçage + nettoyage + apprêt plastique | Revêtement plastique à l'eau | Éviter gravure solvant fort |
| PVC | Migration de plastifiant | Dégraissage + apprêt de bouche-porosité | Peinture à l'eau flexible | Éviter exsudation plastifiant |
| Plastique renforcé fibre de verre | Fibres de surface, adhérence faible | Ponçage + apprêt de bouche-porosité | Époxy/polyuréthane à l'eau | Niveler, augmenter adhérence |
7.3 Voie réaliste de l'eau sur plastique
Pour les subjectiles « niveau enfer » comme le PP, compter sur la finition à l'eau seule est irréaliste, il faut utiliser un primaire PP aqueux (liant chloré polyoléfine) comme pont, puis la finition à l'eau. Pour ABS, PC, ponçage + apprêt plastique spécial suffit. Conclusion : le plastique n'est pas impossible à l'eau, mais il faut « primaire d'abord », ce qui est identique dans l'essence au traitement du subjectile en système solvant, sauf que l'eau dépend plus du primaire.
VIII. Méthodologie générale pour améliorer l'adhérence à l'eau
Abstraire l'expérience des trois subjectiles en une « méthode des cinq étapes pour l'adhérence » réutilisable :
- Dégraissage prioritaire : toute surface commence par enlever l'huile, l'huile est le premier tueur d'adhérence.
- Grenaillage mécanique correct : ponçage, grenaillage, écroûtage, pour augmenter énergie de surface et surface d'accroche.
- Choisir le bon apprêt fonctionnel : métal en apprêt époxy à l'eau, bois en apprêt de bouche-porosité à l'eau, plastique en primaire spécial, l'apprêt est la couche de pont centrale.
- Contrôler l'environnement : température 10–35℃, humidité < 85%, anti-rouille à flash sur métal, anti-poil levé sur bois.
- Ponçage léger intercouche + cure : ponçage léger après séchage superficiel de chaque passe, éviter eau et pression avant durcissement complet.
Ces cinq étapes transforment en essence « le solvant ronge chez l'huile » en « le procédé gagne chez l'eau ». Normalisé, la stabilité d'adhérence de la peinture à l'eau est même supérieure à l'huile — car pas de couche faible par résidu de solvant.
IX. Adhérence eau vs huile : tableau comparatif global
Résumer les trois subjectiles en un tableau global pour décider vite :
| Dimension | Peinture à l'eau (pose normée) | Peinture solvant (pose normée) |
|---|---|---|
| Adhérence métal | 0–1 (apprêt époxy + finition PU) | 0–1 |
| Adhérence bois | Excellente (apprêt bouche-porosité + finition) | Excellente |
| Adhérence plastique | Primaire spécial requis, sinon mauvaise | Traitement requis, solvant fort légèrement mieux |
| Sensibilité au prétraitement | Haute (tolérance faible) | Moyenne (solvant rattrape) |
| Mécanisme mouillage | Agent mouillant + grenaillage + apprêt | Gonflement par solvant fort |
| Risque interface faible | Faible (pas de résidu solvant) | Moyen (résidu solvant intercouche) |
| COV / éco | Faible | Élevé |
| Conclusion globale | Normé : pas inférieur à l'huile | Tolérance un peu plus haute mais éco mauvaise |
L'info clé du tableau : en pose normée, l'adhérence de la peinture à l'eau est du même niveau que l'huile ; la différence est seulement « l'eau est plus exigeante sur le procédé ». Combler le procédé, la peinture à l'eau ne tombe pas, et est plus écologique et durable.
X. Défaillances d'adhérence courantes et dépannage
| Phénomène de défaillance | Cause racine probable | Contre-mesure |
|---|---|---|
| Décollement métal large | Huile/rouille non nettoyées, pas d'apprêt | Refaire dégraissage + dérouillage + apprêt époxy |
| Écaillage local bois | Poil levé, absorption inégale | Ajouter apprêt bouche-porosité, poncer |
| Cratères / yeux de poisson | Tension superficielle haute, présence d'huile | Ajouter un agent mouillant, renforcer le dégraissage |
| Plastique qui s'écaille | Sans apprêt, faible énergie de surface | Flamme/corona + eau d'apprêt PP |
| Délaminage entre couches | Séchage superficiel sans ponçage, erreur de compatibilité | Ponçage léger entre couches, vérifier la compatibilité |
| Rouille flash puis perte de peinture | Rétention d'humidité sur acier | Contrôler l'humidité, ajouter un inhibiteur de rouille flash |
XI. Réception de l'adhérence : contrôler avec des normes
Que ce soit en auto-application ou en sous-traitance, il est recommandé d'utiliser des normes exécutables pour le contrôle, afin d'éviter les litiges du type « ça a l'air bien, mais ça s'écaille après six mois » :
- Adhérence par quadrillage (GB/T 9286) : le niveau 0 est optimal (bords de coupe lisses, sans décollement), le niveau 1 est acceptable, le niveau 2 et au-delà nécessite un retraitement. Lors de l'opération, la lame coupe verticalement à travers le film de peinture jusqu'au substrat, espacement 1mm/2mm, coller le ruban adhésif et l'arracher rapidement, classer selon le pourcentage de décollement.
- Méthode d'arrachement (GB/T 5210) : mesure quantitative de l'adhérence en MPa, adaptée aux pièces métalliques lourdes et aux scénarios de forte anticorrosion, valeur plus objective que le quadrillage, permet de comparer différentes compatibilités.
- Coupe croisée + méthode ruban adhésif : criblage rapide sur site, bien que peu précis, permet de limiter les pertes à temps.
- Taux de rétention après cycle thermique/eau bouillante : taux de rétention d'adhérence après vieillissement accéléré pour plastiques et pièces extérieures, vérifie la fiabilité à long terme.
- Enregistrement et archivage : consigner les données de test dans le bon de réception, facilite le traçage et la définition des réclamations.
XII. Collaboration avec Kexin New Materials
Kexin New Materials (kexinMaterials) dans les systèmes de revêtement bois à l'eau et industriels à l'eau, insiste sur la livraison compatible « apprêt — couche intermédiaire — finition », plutôt que de vendre un simple pot de finition. Pour les conditions de travail sensibles à l'adhérence, notre approche pratique est généralement :
- Pièces de protection métallique : fournir la compatibilité apprêt époxy à l'eau + finition polyuréthane à l'eau, avec fiche procédé de prétraitement et d'inhibition de rouille flash, stabilisant l'adhérence au niveau 0–1 du quadrillage ;
- Mobilier en bois massif/panneaux : fournir solution apprêt de fermeture à l'eau + finition polyuréthane à l'eau, avec paramètres de construction compatibles pour presser les nervures et contrôler les graisses ;
- Pièces plastiques : pour ABS/PC, fournir solution apprêt plastique, pour PP fournir solution de pontage eau PP, évitant le « pulvérisé nu, forcément qui tombe ».
Lors de la sélection, il est recommandé de communiquer les quatre informations « type de substrat, état de surface (neuf/ancien, avec ou sans huile/rouille), environnement d'utilisation (intérieur/extérieur, humide/sec), seuil écologique (limite VOC) » à l'équipe technique, afin que nous proposions formulation et procédé ciblés, plutôt que de choisir à l'aveugle selon l'expérience. C'est aussi une voie stable validée par plusieurs projets OEM.
XIII. Quelques connaissances clés pour briser les préjugés
Connaissance 1 : « la mauvaise adhérence de la peinture à l'eau est innée » est faux. Ce qui est mauvais, c'est « la peinture à l'eau sans prétraitement », pas la résine aqueuse elle-même. En traitant bien le substrat et l'apprêt, l'adhérence de la peinture à l'eau est au même niveau que la peinture solvant.
Connaissance 2 : « la peinture solvant tient mieux » vient souvent de l'illusion du fort solvant. La peinture solvant s'appuie sur le gonflement par solvant pour l'accrochage, en surface « accroche bien », mais le résidu de solvant peut à moyen-long terme former une interface faible ; la peinture à l'eau s'appuie sur liaison chimique et accrochage mécanique, interface plus propre.
Connaissance 3 : « épaissir le film de peinture compense l'adhérence » est un malentendu. L'adhérence repose sur l'interface, pas sur l'épaisseur, l'épaisseur de film ne résout que le masquage et la protection, ne compense pas l'adhérence. Le substrat et l'apprêt sont le fondamental.
Connaissance 4 : « une peinture à l'eau pour tous les substrats » n'est pas réaliste. Les mécanismes d'adhérence du métal, du bois et du plastique diffèrent, il faut choisir l'apprêt fonctionnel et la compatibilité correspondants, plutôt qu'une seule paramétrisation pour tout.
Connaissance 5 : « la peinture à l'eau ne peut pas aller sur plastique » est trop absolu. Les plastiques difficiles à accrocher comme le PP nécessitent un apprêt spécial, mais ABS, PC, PVC avec ponçage + apprêt peuvent parfaitement utiliser un système aqueux.
XIV. Liste de contrôle de mise en œuvre : intégrer l'adhérence dans le processus
Transformer les méthodes ci-dessus en une liste cochable sur site, pour éviter que le « ressenti » ne cause une défaillance d'adhérence :
| Élément de contrôle | Critère de conformité | Conséquence en cas de non-conformité |
|---|---|---|
| Dégraissage | Le film d'eau s'étale continuellement 30 secondes sans rupture | Cratères, adhérence locale faible |
| Grenage | Trace de ponçage uniforme 240–320 mesh, sans brillance | Accrochage mécanique insuffisant |
| Apprêt | Choisir le bon apprêt fonctionnel selon le substrat (époxy/fermeture/apprêt) | Interface faible, délaminage facile |
| Environnement | 10–35℃, humidité < 85%, inhibition rouille flash métal | Rouille flash, nervures, séchage lent |
| Entre couches | Ponçage léger après séchage superficiel de chaque passe pour enlever les particules | Délaminage entre couches, peau d'orange |
| Curing | Éviter l'eau et la forte pression avant durcissement complet | Dommage précoce, baisse d'adhérence |
Cette table est recommandée d'être collée directement sur le bon de consigne de chantier, chaque étape signée et confirmée, transformant le « la peinture à l'eau est plus exigeante sur le procédé » en discipline exécutable, plutôt qu'en dépendance de l'expérience individuelle. Pour les pièces en sous-traitance et OEM en série, associer le test d'adhérence du premier échantillon (quadrillage niveau 0–1) pour libération, peut éliminer institutionnellement les litiges du type « a l'air bien, mais s'écaille à l'usage », et faire que la stabilité d'adhérence de la peinture à l'eau soit vraiment supérieure à la pratique solvantée qui compense par solvant.
XV. Références quantitatives courantes de l'adhérence à l'eau (référence typique industrielle)
Donner un ensemble de références d'adhérence typiques, pour aider à fixer le seuil de réception (valeurs sont des plages courantes, selon formulation et test spécifiques) :
| Substrat + compatibilité | Niveau de quadrillage (GB/T 9286) | Arrachement MPa (typique) |
|---|---|---|
| Acier sablé + apprêt époxy à l'eau + finition PU | Niveau 0 | 4–8 |
| Aluminium passivé + apprêt époxy à l'eau | Niveau 0–1 | 3–6 |
| Bois massif + apprêt fermeture + finition PU à l'eau | Niveau 0–1 | 2–5 |
| ABS + apprêt plastique + peinture plastique à l'eau | Niveau 1 | 2–4 |
| PP + eau PP + peinture plastique à l'eau | Niveau 1–2 | 1.5–3 |
Dans le tableau, le PP même traité est légèrement plus bas, ce qui montre que le substrat « niveau enfer » nécessite de réduire les attentes et renforcer l'apprêt. Écrire la référence dans le contrat et le bon de réception protège à la fois le maître d'ouvrage et l'applicateur, et fait du « l'adhérence à l'eau n'est pas mauvaise » un slogan devenu donnée vérifiable.
Questions fréquentes
1. L'adhérence de la peinture à l'eau est-elle vraiment inférieure à celle de la peinture solvant ?
Avec une construction normalisée (traitement substrat + apprêt fonctionnel + contrôle environnemental), l'adhérence de la peinture à l'eau est au même niveau que la peinture solvant, pouvant atteindre le quadrillage niveau 0–1. Le soi-disant « à l'eau c'est mauvais » vient surtout de l'omission de prétraitement et d'apprêt, pas de la faiblesse de la résine elle-même.
2. Pourquoi la peinture à l'eau s'écaille facilement sur métal lisse ?
L'eau a une haute tension superficielle, mouille mal les métaux lisses et à basse énergie de surface (comme tôle galvanisée, aluminium), et si graisse présente, repousse directement. La solution : dégraissage + passivation/grenage + apprêt époxy à l'eau, plutôt que blâmer l'eau de « ne pas accrocher ».
3. Le gonflement des nervures du bois affecte-t-il l'adhérence de la peinture à l'eau ?
Oui. L'humidité fait gonfler et dresser les fibres de bois, détruit la liaison entre couches et affecte le toucher. La solution : utiliser d'abord un apprêt de fermeture à l'eau pour presser les nervures et combler les pores, puis appliquer la finition, ne jamais pulvériser nu.
4. Peut-on peindre directement à l'eau sur plastique ?
La plupart des plastiques (surtout PP/PE) ont une énergie de surface très basse, peindre directement tombera forcément. Il faut d'abord traitement flamme/corona ou appliquer eau d'apprêt PP pour pontage, puis peinture plastique à l'eau spéciale ; ABS, PC avec ponçage + apprêt plastique suffisent.
5. La peinture à l'eau a-t-elle besoin d'apprêt ?
Fortement recommandé. L'apprêt assure fermeture, augmentation d'adhérence, inhibition rouille flash, pressage nervures et autres rôles centraux, c'est la couche de pontage de l'adhérence. Omettre l'apprêt entraîne quasi certainement mauvaise adhérence et défaillance précoce.
6. Que faire si rouille flash après application de peinture à l'eau sur métal ?
La rouille flash vient du retard d'humidité en surface de l'acier. Solutions : contrôler humidité ambiante, accélérer séchage, ajouter inhibiteur de rouille flash dans l'apprêt à l'eau, assurer film continu et complet.
7. Plus on ajoute d'agent mouillant, meilleure est l'adhérence de la peinture à l'eau ?
Non. Excès d'agent mouillant stabilise les bulles, affaiblit l'adhérence entre couches voire affecte résistance à l'eau. Utiliser la dose minimale efficace sans cratère, associer grenage mécanique et apprêt.
8. Peut-on directement convertir une peinture bois solvant ancienne en peinture à l'eau ?
Non recommandé directement. Il faut poncer pour casser brillance, test de compatibilité, puis apprêt de transition pour pontage, sinon risque de reprise ou délaminage. Voir guide dédié de rénovation peinture ancienne.
9. Quelles normes pour réception adhérence peinture à l'eau ?
Courant : quadrillage (GB/T 9286) pour niveau, arrachement (GB/T 5210) pour MPa ; plastiques et pièces extérieures peuvent ajouter taux de rétention adhérence après cycle thermique/eau bouillante.
10. Que peut apporter Kexin New Materials sur l'adhérence à l'eau ?
Kexin Nouveaux Matériaux (kexinMaterials) fournit des schémas compatibles « apprêt — couche intermédiaire — finition » et des fiches techniques : apprêt époxy à l'eau pour métal + finition PU, apprêt de fermeture + finition PU pour bois, couche de fond de pontage pour plastique, et donne des paramètres de prétraitement ciblés selon le substrat et l'environnement.
Lecture complémentaire
- Science de la formulation et mise en œuvre des revêtements bois à l'eau : du système de résine à l'apprêt de fermeture et au contrôle du grain, explication complète de l'hydrophilisation des revêtements bois, complétant les détails techniques d'adaptation du bois de cet article.
- Comment sélectionner les revêtements industriels à l'eau dans le contexte du remplacement solvant-eau : systèmes de résine et conditions d'application : étendre l'approche « adhérence + substrat » à la protection industrielle, établir un cadre de sélection à l'eau multi-scénarios.
- Comparaison entre revêtement époxy à l'eau et revêtement solvant : performances, application et limites d'application : comprendre du point de vue comparatif le positionnement et les limites de l'époxy à l'eau dans l'adhérence et la protection métalliques.
- Prétraitement de surface pour revêtement industriel : sablage Sa2.5, rugosité et contrôle du point de rosée
- Prétraitement de surface pour revêtement anticorrosion : Sa2.5, St3 et dérouillage par outils motorisés