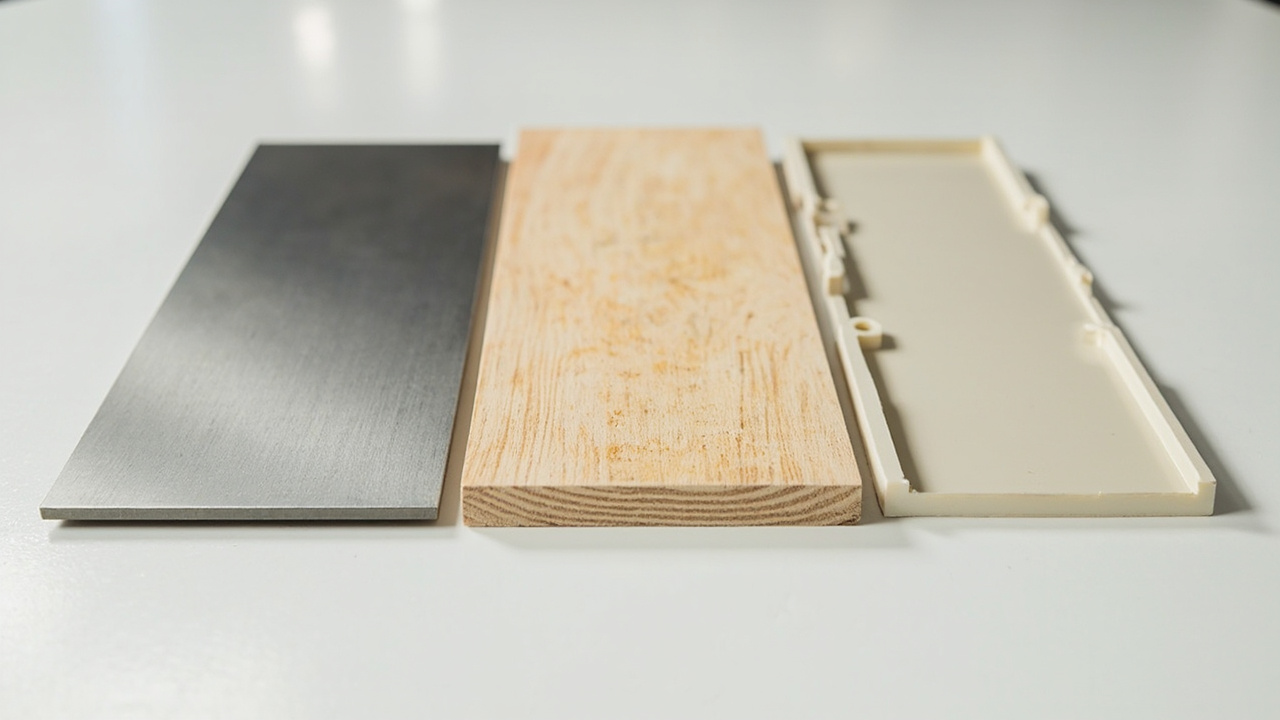
“El revestimiento a base de agua no tiene buena adhesión””se pela con solo rascarlo””solo la pintura a base de disolvente se agarra bien”—este es uno de los prejuicios más extendidos en la industria de los revestimientos, y también uno de los más fácilmente generalizados de forma parcial. Muchas fábricas y maestros de aplicación, al cambiar de sistemas a base de disolvente a sistemas a base de agua, han encontrado problemas de descamación y desprendimiento del film de pintura, y por ello culpan por completo a lo ”acuoso”. Pero la verdad es: la adhesión del revestimiento a base de agua no es inherentemente más débil que la del sistema a base de disolvente, sino que su mecanismo de formación de película y humectación es más sensible al estado del sustrato y al pretratamiento. Sobre un mismo sustrato, la pintura a base de disolvente, gracias a la hinchazón y mordida del sustrato por el fuerte disolvente, puede ”pegarse a duras penas”, mientras que el revestimiento a base de agua depende más de un tratamiento superficial normalizado y de una imprimación compatible. Haciendo bien el pretratamiento y eligiendo correctamente la imprimación, la adhesión del revestimiento a base de agua sobre metal, madera e incluso plástico puede equipararse e incluso superar al sistema a base de disolvente.
Como proveedor de sistemas de revestimientos a base de agua para madera e industriales, Kexin New Materials (kexinMaterials) ha verificado en múltiples proyectos OEM y de mobiliario que: el éxito o fracaso de la adhesión del revestimiento a base de agua depende en un 70% del tratamiento del sustrato, un 20% de la imprimación compatible y un 10% de la propia capa de acabado. Este artículo parte de la esencia de la adhesión, desglosa uno por uno la verdad de la adaptación de tres tipos de sustratos —metal, madera y plástico— y ofrece medidas de mejora aplicables, ayudándote a salir del error cognitivo de que ”el revestimiento a base de agua tiene mala adhesión”. Si estás seleccionando un sistema a base de agua para una pieza específica, también puedes conocer primero nuestro sistema de productos de pintura para madera, para fijar la solución adecuada según el sustrato.
I. Primero la conclusión: la adhesión no es un problema binario de ”acuoso vs. disolvente”
Vamos al grano, con tres juicios clave:
- El límite superior de adhesión del revestimiento a base de agua no es inferior al del sistema a base de disolvente. Con humectación suficiente, sustrato limpio e imprimación compatible adecuada, la fuerza de unión de resinas acuosas de calidad (como poliuretano acuoso, epoxi acuoso, acrílico acuoso) con el sustrato puede satisfacer plenamente los estándares de adhesión industrial y de mobiliario (como método de cuadrícula 0–1).
- El revestimiento a base de agua tiene una tasa de tolerancia al error del ”pretratamiento” más baja. La pintura a base de disolvente depende de la hinchazón, penetración y mordida química del sustrato superficial por fuertes disolventes orgánicos, e incluso con algo de grasa superficial puede ”morder” adentro; el revestimiento a base de agua usa agua como medio dispersante, tiene alta tensión superficial y rechaza claramente la grasa y los sustratos de baja energía superficial, mostrando problemas si el tratamiento no es adecuado.
- En la inmensa mayoría de los casos de ”desprendimiento acuoso”, la causa raíz es el sustrato y la compatibilidad, no la resina en sí. Saltarse el lijado, ahorrarse la imprimación, rociar directamente sobre metal engrasado: cualquiera se desprendería.
En una frase: la adhesión del revestimiento a base de agua se ”logra”, no es ”innata”; mientras que parte de la adhesión de la pintura a base de disolvente se ”muerde con disolvente”. Esta diferencia se elimina con una aplicación normalizada.
II. La esencia de la adhesión: humectación, anclaje mecánico y enlace químico
Para entender por qué el revestimiento a base de agua es ”sensible”, primero hay que comprender con qué se ”pega” el film de pintura al sustrato. La adhesión suele provenir de la acción conjunta de tres mecanismos:
2.1 Humectación (Wetting)
El líquido de pintura debe primero extenderse, mojar la superficie del sustrato y rellenar las microcavidades para establecer contacto. El grado de humectación lo determina la tensión superficial: cuanto menor sea la tensión superficial del líquido de pintura y mayor la energía superficial del sustrato, más fácil es humectar. El agua, como medio dispersante, tiene una tensión superficial (unos 72 mN/m) muy superior a la de los disolventes orgánicos (unos 25–30 mN/m), y esta es la raíz física de la ”dificultad innata de humectación” del revestimiento a base de agua.
2.2 Anclaje mecánico (Mechanical Interlocking)
El líquido de pintura penetra en los microporos, rayas y superficies rugosas del sustrato, y tras curarse forma un bloqueo físico tipo ”ancla”. Por eso el lijado mejora significativamente la adhesión: aumenta tanto la energía superficial como el área de anclaje mecánico.
2.3 Enlace químico (Chemical Bonding)
Los grupos activos en el film de pintura (como hidroxilo, carboxilo, grupo epoxi) forman con los sitios activos de la superficie del sustrato (como óxidos metálicos, hidroxilos de celulosa de madera) enlaces de hidrógeno, iónicos e incluso covalentes. La excelente adhesión del epoxi acuoso y del poliuretano acuoso sobre metal y madera proviene en gran medida de este tipo de enlace químico.
Conocimiento clave: la ”fortaleza” de la pintura a base de disolvente proviene principalmente de la profunda humectación y el anclaje por hinchazón que aporta el disolvente; para compensar esto, el revestimiento a base de agua debe apoyarse en un diseño de resina acuosa de menor tensión superficial + un mayor rugosizado mecánico + el puente químico de una imprimación funcional. Con estos tres factores en su sitio, el revestimiento a base de agua no solo no es débil, sino que es más ecológico y duradero.
III. Tipos de resina acuosa y características de adhesión: elegir la resina correcta es el prerrequisito
Siendo todo ”revestimiento a base de agua”, las diferencias de mecanismo de adhesión y preferencia de sustrato entre distintas resinas son grandes, y esta es también la razón por la que muchos ”usan mal el revestimiento a base de agua” pero culpan a lo acuoso. Primero establezcamos una tabla resina–característica de adhesión:
| Resina acuosa | Fortaleza de adhesión | Deficiencia típica | Sustrato más adecuado | Nota |
|---|---|---|---|---|
| Acrílico acuoso | General, bajo costo, resistencia a la intemperie | Deficiente con baja energía superficial, duro y frágil | Madera, metal general (requiere imprimación) | Común en capa de acabado de mobiliario |
| Poliuretano acuoso (PU) | Equilibrio de adhesión + flexibilidad + resistencia al desgaste | Costo más alto | Madera, plástico (tras modificación), metal | Uno de los óptimos integrales |
| Epoxi acuoso | Adhesión metálica extremadamente fuerte, resistente al agua | Mala resistencia a intemperie, fácilmente pulveriza | Metal, hormigón | Principal en imprimación de transición |
| Alquídico acuoso | Buena humectación de madera, fácil aplicación | Resistencia al agua regular, secado lento | Madera/metal de exterior | Alquídico en versión acuosa |
3.1 Por qué el epoxi acuoso es la ”aguja que fija el mar” de la adhesión metálica
El epoxi acuoso contiene grupos epoxi que forman fuertes enlaces químicos con la óxido de hierro y los hidroxilos de la superficie de acero granallado, y tras curarse la película es densa y resistente al agua, sin que la interfaz se dañe fácilmente por humedad. Por ello, en la renovación y protección de metal industrial, casi siempre se usa la imprimación epoxi acuosa como base de adhesión, sobre la cual se aplica la capa de acabado de poliuretano acuoso. Esto también responde a la lógica de compatibilidad en el capítulo de metal más adelante.
3.2 Por qué el poliuretano acuoso es más adecuado para madera y plástico
El PU acuoso, mediante diseño molecular, puede equilibrar flexibilidad y adhesión, tolera bien el encrespamiento de la madera y ofrece adhesión confiable al plástico (tras imprimación). El PU modificado catiónico o de grupos funcionales especiales puede incluso elevar directamente la humectación de sustratos de baja energía superficial. Elegir resina no es ”cuanto más cara mejor”, sino ”aplicable al sustrato”.
IV. Tensión superficial: el ”problema innato” del revestimiento a base de agua y su remedio
La alta tensión superficial del agua hace que el revestimiento a base de agua presente fácilmente cráteres, ojos de pez y mala adhesión sobre metal liso, plástico y superficies con grasa. En la industria existen varias estrategias maduras:
- Humectante de sustrato: añadir surfactantes de silicona o fluorados para reducir la tensión superficial del líquido de pintura acuosa por debajo de 30 mN/m y mejorar el extendido (pero el exceso estabiliza burbujas y afecta la adhesión entre capas, requiere equilibrio).
- Rugosizado del sustrato: granallado, lijado, fosfatado, rayado, para aumentar físicamente el área de contacto y el anclaje mecánico.
- Imprimación funcional: usar una capa de transición de ”alta adhesión + alta sellabilidad” como imprimación epoxi acuosa o imprimación de poliuretano acuoso, para puentear sustratos de baja energía superficial y la capa de acabado.
- Agente de pretratamiento: para metal, cerámico, fosfatado, pasivado; para plástico, tratamiento de flama, corona, imprimación (agua PP); para madera, imprimación selladora para controlar encrespamiento y absorción de pintura.
Estos medios por separado no son complejos; la dificultad está en elegirlos según la combinación de sustratos, desglosado por tipo a continuación.
V. Sustratos metálicos: el escenario donde más debe reivindicarse la adhesión acuosa
El metal (acero, aleación de aluminio, chapa galvanizada, acero inoxidable) es el campo principal de la pintura industrial a base de agua, y también la zona de alta incidencia de quejas por ”desprendimiento acuoso”. Pero con el proceso correcto, la adhesión del epoxi acuoso y el poliuretano acuoso sobre metal es tan confiable como la del sistema a base de disolvente.
5.1 Tres obstáculos para la adhesión metálica
- Grasa y capa de óxido: aceite de estampado, fluido de corte, aceite anticorrosivo residual en la superficie, el revestimiento a base de agua los rechaza directamente, genera cráteres y falla la adhesión.
- Diferencia de energía superficial: la aleación de aluminio y la chapa galvanizada tienen baja energía superficial, especialmente la capa galvanizada lisa y densa, fácil de desprender al rociar sin preparación.
- Óxido flash: el sistema acuoso contiene agua; si tras aplicar sobre acero el secado es lento y el ambiente muy húmedo, la retención de humedad induce óxido flash, destruyendo la interfaz de adhesión.
5.2 Tabla de estrategias de adaptación metálica
| Sustrato metálico | Dificultad típica | Pretratamiento recomendado | Compatibilidad acuosa recomendada | Punto de adhesión |
|---|---|---|---|---|
| Acero al carbono/fundición | Óxido, grasa, óxido flash | Granallado Sa2.5 o lijado desoxidante + desengrase | Imprimación epoxi acuosa + capa de acabado de poliuretano acuoso | Desoxidación al estándar, control de óxido flash |
| Aleación de aluminio | Película de óxido suelta, baja energía superficial | Desengrase + cromado/pasivado sin cromo (cerámico) | Imprimación epoxi acuosa + pintura acuosa de acabado | La película pasivada es clave |
| Chapa galvanizada | Lisa, baja energía superficial | Desengrase + lijado ligero para rayar | Imprimación epoxi acuosa (especial) | Evitar ataque ácido fuerte, prevenir caída de zinc |
| Acero inoxidable | Inerte, extremadamente difícil de adherir | Brushed/granallado rugosizado + imprimación | Revestimiento epoxi a base de agua / imprimación especial | Principalmente tratamiento mecánico de rugosidad |
5.3 Dónde "el revestimiento a base de agua es en realidad superior" en metal
La adherencia de la imprimación epoxi a base de agua sobre acero granallado y su comportamiento frente a la niebla salina, combinada con la capa de acabado de poliuretano a base de agua, han sido ampliamente validadas en maquinaria de ingeniería, puentes de vehículos y estructuras de acero. Su ventaja radica en: ausencia de interfaz débil entre capas por residuos de disolvente, bajo VOC y fácil cumplimiento normativo, y espesos recubrimientos sin fácil formación de poros pinhole. Se ve que el metal es precisamente el escenario donde la adherencia de la pintura a base de agua está subestimada y debería ser reivindicada.
Si tu pieza es un componente de protección industrial, se recomienda primero consultar nuestro sistema de productos de pintura industrial, y seleccionar el sistema a base de agua epoxi + poliuretano según el grado de corrosión, en lugar de aplicar directamente una sola capa de acabado desnuda.
VI. Sustrato de madera: el hinchado de fibras, la absorción de pintura y el sellado son el núcleo
La madera es otro campo principal de la pintura a base de agua, pero las características de "porosa, con extractivos, anisotrópica" de la madera traen desafíos únicos, y el comportamiento de adherencia difiere claramente de la pintura de aceite.
6.1 Tres características principales de la adherencia en madera
- Hinchado de fibras (vellosidad): el agua de la pintura a base de agua hace que los vasos y las fibras de la madera se hinchen absorbiendo agua y se ericen, formando después del secado superficial una rugosidad áspera, que afecta tanto el tacto como debilita la adherencia entre capas.
- Absorción de pintura desigual: las maderas sueltas (pino, abeto) absorben la pintura demasiado rápido, con menos pintura localmente y adherencia débil; las maderas duras densas (nogal, roble) tienen insuficiente humectación.
- Extractivos/grasas: los aceites de pino y los taninos migran a la interfaz del film de pintura, afectando la adherencia y el teñido.
6.2 Tabla de estrategias de adaptación para madera
| Tipo de madera | Dificultad típica | Tratamiento previo recomendado | Sistema a base de agua recomendado | Punto clave de adherencia |
|---|---|---|---|---|
| Pino/abeto (blanda, grasa) | Exudación de grasa, absorción desigual | Desengrasado + imprimación de sellado 1–2 manos | Imprimación + acabado acrílico/poliuretano a base de agua | Tapar poros, controlar grasa |
| Roble/nogal (dura, vasos evidentes) | Hinchado de fibras, requiere humectación | Lijado + imprimación de sellado a base de agua | Imprimación de sellado PU a base de agua + capa de acabado | Prevenir hinchado, aumentar humectación |
| Tablero de densidad/media | Absorción de agua desigual, fácil borde hinchado | Sellado de bordes + imprimación de sellado | Imprimación a base de agua + capa de acabado | Controlar bordes, prevenir absorción de agua |
| Superficie de madera con pintura de aceite vieja | Sistema desconocido | Lijado para romper brillo + prueba de compatibilidad | Imprimación de transición según prueba | Ver tema de renovación |
6.3 La "imprimación humectante" en madera es clave
La pintura para madera a base de agua adopta generalmente el sistema "imprimación de sellado + capa de acabado": la imprimación primero rellena los poros de la madera, presiona el hinchado de fibras y sella los aceites, proporcionando a la capa de acabado una capa intermedia uniforme y de alta adherencia. Omitir la imprimación y aplicar directamente la capa de acabado casi inevitablemente produce mala adherencia, manchado y hinchado de fibras. Este es también el "pensamiento de sistema" enfatizado repetidamente en la ciencia de formulación de revestimientos decorativos para madera a base de agua.
VII. Sustrato de plástico: el hueso duro de baja energía superficial
Los plásticos (PP, PE, ABS, PC, PVC) tienen energía superficial extremadamente baja e inercia fuerte, siendo la familia más difícil para la adherencia. La pintura de aceite depende de la grabación por disolvente fuerte para adherirse a duras penas, mientras que la pintura a base de agua casi seguro se desprende si no se trata.
7.1 Dificultades de adherencia en plástico
- Baja energía superficial: la energía superficial del PP es solo约 29 mN/m, difícil de humectar tanto para pintura a base de agua como normal.
- Sin grupos polares: la superficie del plástico carece de sitios activos para enlaces químicos.
- Dilatación térmica: la diferencia de coeficiente de expansión térmica entre plástico y film de pintura es grande, fácil deslaminado en ciclos frío-calor.
7.2 Tabla de estrategias de adaptación para plástico
| Tipo de plástico | Dificultad típica | Tratamiento previo recomendado | Sistema a base de agua recomendado | Punto clave de adherencia |
|---|---|---|---|---|
| PP/PE (poliolefina) | Muy difícil adherencia | Tratamiento de llama/corona + agua de imprimación PP | Pintura a base de agua PP especial | El agua de imprimación es el núcleo |
| ABS/PC | Adherencia media | Lijado + limpieza + imprimación plástica | Revestimiento plástico a base de agua | Evitar grabación por disolvente fuerte |
| PVC | Migración de plastificante | Desengrasado + imprimación de sellado | Pintura a base de agua flexible | Prevenir exudación de plastificante |
| Plástico reforzado con fibra de vidrio | Fácil fibra superficial, mala adherencia | Lijado + imprimación de sellado | Epoxi/poliuretano a base de agua | Rellenar, aumentar adherencia |
7.3 Ruta realista de pintura a base de agua en plástico
Para sustratos "de nivel infierno" como el PP, depender solo de la capa de acabado a base de agua no es realista, debe usarse agua PP (imprimación de poliolefina clorada) como puente, luego aplicar la capa de acabado a base de agua. Para ABS, PC, etc., lijado + imprimación plástica especial es suficiente. Conclusión: el plástico no es que no se pueda hacer con base de agua, sino que debe "aplicar imprimación primero", lo cual es esencialmente consistente con el sistema de aceite que requiere tratar el sustrato, solo que el sistema a base de agua depende más de la imprimación.
VIII. Metodología general para mejorar la adherencia a base de agua
Abstraer la experiencia de los tres tipos de sustrato anteriores en un "método de cinco pasos para mejorar la adherencia" reutilizable:
- Priorizar desengrasado y limpieza: el primer paso para cualquier sustrato es eliminar aceite, el aceite es el primer asesino de la adherencia.
- Lograr rugosidad mecánica: lijado, granallado, erizado, para aumentar energía superficial y área de mordida.
- Elegir la imprimación funcional correcta: metal con imprimación epoxi a base de agua, madera con imprimación de sellado a base de agua, plástico con imprimación especial, la imprimación es la capa puente central de adherencia.
- Controlar entorno de aplicación: temperatura 10–35℃, humedad < 85%, metal prevenir óxido por flash, madera prevenir hinchado de fibras.
- Lijado ligero entre capas + curado: después de secado superficial de cada mano, lijar ligeramente para eliminar partículas, antes de curado completo evitar agua y presión pesada.
Estos cinco pasos, en esencia, transforman "el aceite muerde con disolvente" en "el agua gana con proceso". Tras estandarización, la estabilidad de adherencia de la pintura a base de agua es incluso superior a la de aceite — porque no tiene la capa de interfaz débil causada por residuos de disolvente.
IX. Pintura a base de agua vs aceite en adherencia: tabla de comparación general
Resumir el conocimiento de los tres tipos de sustrato en una tabla general para facilitar la decisión rápida:
| Dimensión | Pintura a base de agua (construcción normativa) | Pintura de aceite (construcción normativa) |
|---|---|---|
| Adherencia en metal | Alcanza grado 0–1 (imprimación epoxi + acabado PU) | Alcanza grado 0–1 |
| Adherencia en madera | Excelente (sistema imprimación sellado + acabado) | Excelente |
| Adherencia en plástico | Requiere imprimación especial, si no mala | Requiere tratamiento, disolvente fuerte ligeramente superior |
| Sensibilidad al pretratamiento | Alta (baja tolerancia a errores) | Media (disolvente puede remediar) |
| Mecanismo de humectación | Depende de humectante + rugosidad + imprimación | Depende de hinchado por disolvente fuerte y mordida |
| Riesgo de interfaz débil | Bajo (sin residuo de disolvente) | Medio (residuo de disolvente interfaz débil entre capas) |
| VOC/ecología | Bajo | Alto |
| Conclusión integral | Bajo norma no es inferior al aceite | Tolerancia ligeramente mayor pero peor ecología |
La información central de la tabla es: bajo premisa de construcción normativa, la adherencia de la pintura a base de agua es del mismo nivel que la de aceite; la diferencia solo está en "el agua es más exigente con el proceso". Completando el proceso, la pintura a base de agua no solo no se desprende, sino que es más ecológica y duradera.
X. Fallos comunes de adherencia y solución de problemas
| Fenómeno de fallo | Causa raíz más probable | Contramedida |
|---|---|---|
| Desprendimiento masivo en metal | Aceite/óxido no limpiado, sin imprimación | Repetir desengrasado y eliminación de óxido + imprimación epoxi |
| Descamación local en madera | Hinchado de fibras, absorción desigual | Añadir imprimación de sellado, lijar |
| Cráteres/ojo de pez | Alta tensión superficial, con aceite | Añadir agente humectante, reforzar desengrase |
| Plástico se desprende al rascar | Sin imprimación, baja energía superficial | Llama/corona + agua de imprimación PP |
| Desprendimiento entre capas | Secado superficial sin lijar, error de compatibilidad | Lijado ligero entre capas, verificar compatibilidad |
| Oxidación fugaz y luego desprendimiento | Retención de humedad en acero | Control de humedad, añadir inhibidor de flash-rust |
XI. Aceptación de adherencia: controlar con estándares
Tanto si se aplica uno mismo como si se subcontrata, se recomienda utilizar estándares ejecutables para la inspección y control, evitando disputas del tipo "se ve bastante bien, pero se cae a los seis meses":
- Adherencia por cuadrícula (GB/T 9286): el grado 0 es el mejor (bordes de corte lisos, sin desprendimiento), el grado 1 es aceptable, y grado 2 o superior requiere retrabajo. Al operar, la cuchilla corta verticalmente a través del revestimiento hasta el sustrato, con separación de 1mm/2mm, se pega cinta y se retira rápidamente, clasificando según la proporción de desprendimiento.
- Método de arranque (GB/T 5210): mide cuantitativamente la adherencia en MPa, adecuado para piezas metálicas heavy duty y escenarios de anticorrosión pesada, los valores son más objetivos que la cuadrícula y permiten comparar diferentes sistemas.
- Método de corte cruzado + cinta: cribado rápido in situ, aunque no es preciso, permite detener pérdidas a tiempo.
- Retención tras ciclo térmico/ebullición: retención de adherencia tras envejecimiento acelerado de plásticos y piezas exteriores, verifica la fiabilidad a largo plazo.
- Registro y archivo: escribir los datos de inspección en la hoja de aceptación, facilita trazabilidad y definición de reclamaciones.
XII. Colaboración con Kexin New Materials
Kexin New Materials (kexinMaterials) en sistemas de madera y revestimiento industrial a base de agua, enfatiza la entrega de sistema complementario "imprimación—intermedia—acabado", en lugar de vender solo un tarro de pintura de acabado. Para condiciones sensibles a la adherencia, nuestra ruta de implementación suele ser:
- Piezas metálicas de protección: proporcionamos imprimación epoxi a base de agua + pintura de poliuretano a base de agua como sistema, con tarjeta de proceso de pretratamiento e inhibición de flash-rust, estabilizando la adherencia en grado 0–1 de cuadrícula;
- Muebles de madera maciza/tableros: proporcionamos imprimación selladora a base de agua + sistema de pintura de poliuretano a base de agua, con parámetros de construcción para suprimir pelo de grano y controlar grasas;
- Piezas de plástico: para ABS/PC ofrecemos sistema de imprimación plástica, para PP ofrecemos sistema puente de agua PP, evitando "se desprende siempre sin imprimación".
Al seleccionar, se recomienda informar al equipo técnico estos cuatro datos: "tipo de sustrato, estado de superficie (nuevo/viejo, con o sin grasa/óxido), entorno de uso (interior/exterior, húmedo/seco), umbral ecológico (límite VOC)", para que proporcionemos formulación y proceso específicos, en lugar de elegir a ciegas por experiencia. Esta es también una ruta estable validada en múltiples proyectos OEM.
XIII. Reconocimientos clave para romper prejuicios
Reconocimiento 1: "la adherencia de la pintura a base de agua es inherentemente mala" es falso. Lo malo es "pintura a base de agua sin pretratamiento", no la resina acuosa en sí. Haciendo bien el tratamiento del sustrato y la imprimación, la adherencia del revestimiento a base de agua es del mismo nivel que el de disolvente.
Reconocimiento 2: "la pintura de aceite es más firme" a menudo viene de la ilusión del disolvente fuerte. El aceite depende del hinchamiento por disolvente para morder, parece "se agarra fuerte", pero el residuo de disolvente puede formar una interfaz débil a medio y largo plazo; el agua depende de enlace químico y mordida mecánica, con interfaz más limpia.
Reconocimiento 3: "aumentar el espesor del revestimiento compensa la adherencia" es un error. La adherencia depende de la interfaz, no del espesor; el espesor solo resuelve cubrimiento y protección, no compensa la adherencia. El sustrato y la imprimación son lo fundamental.
Reconocimiento 4: "una pintura a base de agua para todos los sustratos" no es realista. Los mecanismos de adherencia de metal, madera y plástico son distintos; se debe elegir la imprimación funcional y el sistema correspondiente, no usar un parámetro para todo.
Reconocimiento 5: "la pintura a base de agua no se puede usar en plástico" es demasiado absoluto. Plásticos difíciles como PP necesitan imprimación especial, pero ABS, PC, PVC con lijado + imprimación son totalmente compatibles con sistemas acuosos.
XIV. Lista de verificación de implementación en obra: hacer la adherencia parte del proceso
Convertir los métodos anteriores en una lista marcable in situ, evitando fallos de adherencia por "sentimiento":
| Ítem de inspección | Estándar de cumplimiento | Consecuencia de incumplimiento |
|---|---|---|
| Desengrase | Película de agua se extiende continuamente 30 s sin romperse | Cráteres, adherencia local deficiente |
| Texturizado | Grano uniforme 240–320, sin brillo | Insuficiente mordida mecánica |
| Imprimación | Elegir imprimación funcional según sustrato (epoxi/selladora/primario) | Interfaz débil, fácil descamación |
| Ambiente | 10–35℃, humedad < 85%, anti-flash-rust en metal | Flash-rust, pelo de grano, secado lento |
| Entre capas | Lijado ligero tras secado superficial de cada capa para eliminar partículas | Desprendimiento entre capas, piel de naranja |
| Curado | Evitar agua y presión pesada antes de curado completo | Daño temprano, caída de adherencia |
Se recomienda pegar esta tabla directamente en la hoja de instrucción de obra, firmando confirmación en cada proceso, convirtiendo "el agua es más exigente con el proceso" en una disciplina ejecutable, no en experiencia personal. Para piezas subcontratadas y OEM en lote, con inspección de adherencia de primera pieza (cuadrícula 0–1) para liberación, se elimina institucionalmente la disputa "se ve bien, pero se cae al usar", y la estabilidad de adherencia del revestimiento a base de agua supera realmente al método de aceite que compensa con disolvente.
XV. Referencias cuantitativas comunes de adherencia acuosa (típicas de la industria)
Se da un conjunto de referencias típicas de adherencia para ayudar a fijar umbrales de aceptación (valores son rangos comunes, específico según formulación e inspección):
| Sustrato + sistema | Grado de cuadrícula (GB/T 9286) | MPa por arranque (típico) |
|---|---|---|
| Acero granallado + imprimación epoxi agua + acabado PU | Grado 0 | 4–8 |
| Aluminio pasivado + imprimación epoxi agua | Grado 0–1 | 3–6 |
| Madera maciza + selladora + acabado PU agua | Grado 0–1 | 2–5 |
| ABS + imprimación plástica + pintura plástica agua | Grado 1 | 2–4 |
| PP + agua PP + pintura plástica agua | Grado 1–2 | 1.5–3 |
En la tabla, PP incluso tratado es algo menor, indicando que sustratos "de nivel infernal" requieren reducir expectativas y reforzar imprimación. Escribir la referencia en contrato y hoja de aceptación protege tanto al cliente como al constructor, y hace que "la adherencia acuosa no es mala" pase de eslogan a dato verificable.
Preguntas frecuentes
1. ¿La adherencia de la pintura a base de agua es realmente peor que la de aceite?
Con construcción normada (tratamiento de sustrato + imprimación funcional + control ambiental), la adherencia del revestimiento a base de agua es del mismo nivel que el de aceite, ambos pueden alcanzar grado 0–1 de cuadrícula. Lo de "el agua es mala" proviene mayormente de omitir pretratamiento e imprimación, no de debilidad de la resina.
2. ¿Por qué la pintura a base de agua se desprende fácilmente en metal liso?
El agua tiene alta tensión superficial, humecta mal metales lisos y de baja energía superficial (como galvanizado, aluminio), y si hay grasa repele directamente. Se resuelve con desengrase + pasivado/texturizado + imprimación epoxi a base de agua, no culpar al agua de "no agarrar".
3. ¿El pelo de grano en madera afecta la adherencia de la pintura a base de agua?
Sí. La humedad hace que las fibras de madera se hinchen y ericen, rompiendo la unión entre capas y afectando el tacto. La solución es usar imprimación selladora a base de agua para suprimir el pelo de grano y rellenar poros, luego aplicar acabado, nunca rociar desnudo.
4. ¿Se puede pintar directamente con pintura a base de agua en plástico?
La mayoría de plásticos (especialmente PP/PE) tienen energía superficial muy baja, pintar directo se desprende siempre. Requiere tratamiento llama/corona o aplicar agua de imprimación PP como puente, luego pintura plástica a base de agua especial; ABS, PC con lijado + imprimación plástica basta.
5. ¿La pintura a base de agua necesita imprimación?
Se recomienda encarecidamente. La imprimación asume funciones centrales de sellado, aumento de adherencia, anti-flash-rust, supresión de pelo de grano; es la capa puente de adherencia. Omitir imprimación casi seguro causa adherencia deficiente y fallo temprano.
6. ¿Qué hacer si aparece flash-rust tras aplicar pintura a base de agua en metal?
El flash-rust viene de retención de humedad en superficie de acero. Solución: controlar humedad ambiental, aumentar velocidad de secado, añadir inhibidor de flash-rust en imprimación a base de agua, asegurar película continua e íntegra.
7. ¿Cuanto más agente humectante, mejor adherencia del revestimiento a base de agua?
No. Exceso de humectante estabiliza burbujas, debilita adherencia entre capas e incluso afecta resistencia al agua. Usar dosis mínima efectiva sin cráteres, con texturizado mecánico e imprimación.
8. ¿Se puede cambiar directo a agua en madera con pintura de aceite vieja?
No se recomienda directo. Requiere lijar para romper brillo, hacer prueba de compatibilidad, luego imprimación de transición como puente, si no puede morder base o descamar. Ver guía específica de renovación de pintura vieja.
9. ¿Qué estándares usar para aceptar adherencia de pintura a base de agua?
Comúnmente cuadrícula (GB/T 9286) para grado, arranque (GB/T 5210) para MPa; plásticos y exteriores pueden añadir retención de adherencia tras ciclo térmico/ebullición.
10. ¿Qué soporte ofrece Kexin New Materials en adherencia acuosa?
Kexin Nuevos Materiales (kexinMaterials) ofrece un esquema de compatibilidad "imprimación—capa intermedia—capa de acabado" y fichas de proceso: para metal, imprimación epoxi a base de agua + capa de acabado PU; para madera, imprimación selladora + capa de acabado PU; para plástico, imprimación puente, y proporciona parámetros de pretratamiento específicos según el sustrato y el entorno.
Lecturas complementarias
- Ciencia formulativa y aplicación práctica de los revestimientos acuosos para madera: desde los sistemas de resina hasta la imprimación selladora y el control de la veta del grano, explicación completa de la madera con revestimiento a base de agua, complementando los detalles técnicos de adaptación a la madera de este artículo.
- Cómo seleccionar revestimientos industriales a base de agua en el contexto de sustitución de disolvente por agua: sistemas de resina y condiciones de aplicación: extiende el enfoque de "adherencia + sustrato" a la protección industrial, estableciendo un marco de selección acuosa transversal a diversos escenarios.
- Comparación entre epoxi a base de agua y revestimiento a base de disolvente: rendimiento, aplicación y límites de uso: desde una perspectiva comparativa, comprende la posición y los límites del epoxi a base de agua en la adherencia y protección del metal.
- Tratamiento de superficie para revestimiento industrial: granallado Sa2.5, rugosidad y control del punto de rocío
- Tratamiento de superficie para revestimiento anticorrosión: Sa2.5, St3 y eliminación de óxido con herramientas motorizadas